Contatti Zeyu lntelligent Industrial Company

Apparecchiature di test automatizzato: tipologie, scelta e costi (2026)

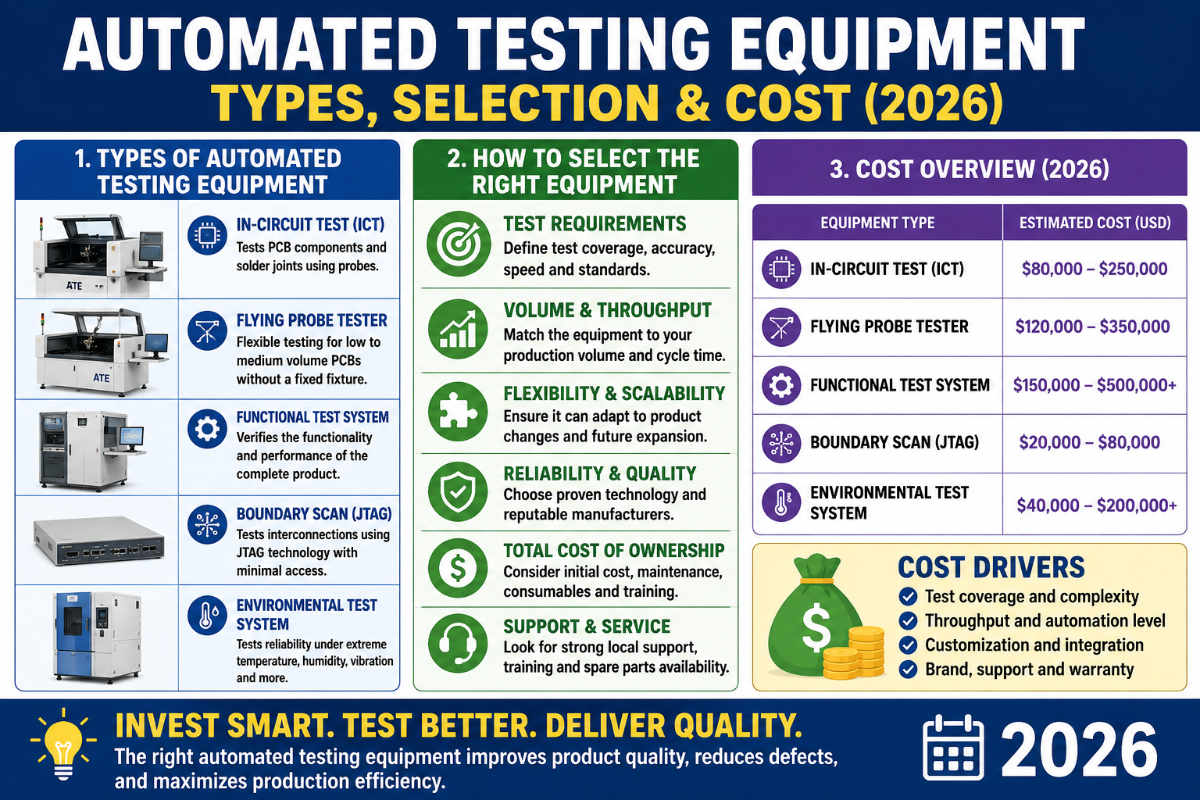
Apparecchiature di test automatizzato: funzionamento, tipologie principali e criteri di scelta
aggiornato a giugno 2026. revisionato dal team ZEUEE.
– macchinari per l’automazione e la produzione industriale le apparecchiature di test automatizzato fanno la differenza, spesso invisibile, tra una linea che consegna schede senza difetti e una che genera resi dal campo. Questa guida spiega che cosa sono, come funziona un sistema ATE, quali sono i principali metodi di test e in quali casi sono più efficaci, e come scegliere e definire il budget dell’approccio giusto, senza discorsi promozionali. Se sa già di aver bisogno di una cella di test su misura progettata intorno al suo componente, può iniziare dalle apparecchiature di test automatizzato progettate e costruite da ZEUEE; se sta ancora valutando le alternative, continui a leggere.
– definizione di apparecchiature di test automatizzato in breve: le apparecchiature di test automatizzato (ATE) sono un sistema controllato da computer che misura e verifica automaticamente un componente elettronico, una scheda o un assemblato, ossia il dispositivo in prova (DUT), rispetto a specifiche di accettazione o rifiuto, usando strumenti di test, commutazione, un’attrezzatura e un software di gestione dei test. Sostituiscono le misurazioni manuali con misure ripetibili e ad alta velocità, così i produttori possono individuare i difetti prima che il prodotto raggiunga il cliente.
Apparecchiature di test automatizzato in breve
| Che cosa sono | Sistema controllato da computer che verifica automaticamente un DUT (dispositivo in prova) |
| Dove operano | Componente → scheda (PCBA) → modulo / sistema → test finale / a fine linea |
| Come si misura la copertura | Copertura dei guasti % + difetti per milione (DPPM) |
| Metodi principali | ICT, test funzionale, flying probe, AOI, AXI, boundary scan, burn-in, HIL, test di wafer / semiconduttori |
| Modello di costo | Attrezzatura + programma di test (NRE) + strumenti + tempo di test per unità |
| Norme tecniche principali | IEEE 1149.1 (boundary scan), IPC-9252, IPC-A-610J |
Punti chiave
- – opzioni per le apparecchiature di test automatizzato non esiste un unico metodo di test automatizzato migliore: il metodo con la copertura più efficace varia in base ai volumi delle schede, alla densità dei componenti e all’accessibilità dei punti di test.
- – i 5 elementi fondamentali di un sistema di test automatizzato un sistema ATE è composto da cinque elementi: strumenti, commutazione, attrezzatura, software di test e un controllore; il vero progetto è il programma di test, non il sistema in sé.
- – costo della qualità nella produzione industriale il costo di un difetto è circa 1x nel test del componente, 10x sul test della scheda o a fine linea e 100x sul campo: il calcolo del costo della qualità giustifica i test.
- – le apparecchiature hardware di test automatizzato non sono automazione dei test software: questa guida riguarda i macchinari fisici che eseguono test sull’elettronica.
Che cosa sono le apparecchiature di test automatizzato?
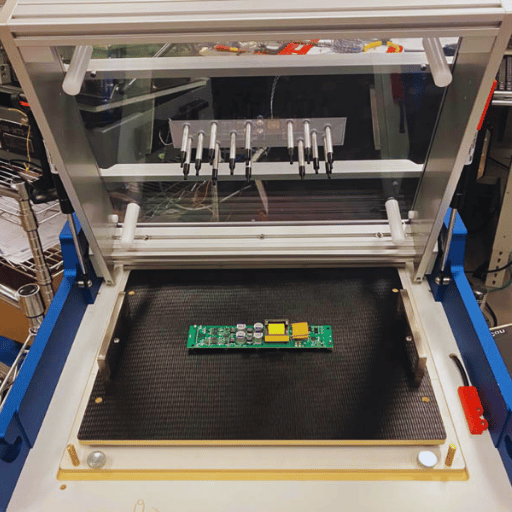
– definizioni le apparecchiature di test automatizzato (ATE) sono qualsiasi dispositivo controllato da computer che esegue prove su un dispositivo in prova, detto anche unità in prova (UUT) o apparecchiatura in prova, impiegando l’automazione per effettuare rapidamente misurazioni e confrontare i risultati con specifiche di prestazione e qualità.
In altre parole, l’ATE automatizza le misurazioni che altrimenti un tecnico eseguirebbe manualmente, consentendo a uno stabilimento di automatizzare le prove su dispositivi e sistemi elettronici alla velocità della produzione. Una configurazione ATE può essere semplice come un multimetro digitale controllato da computer o complessa come un sistema composto da decine di strumenti di test sincronizzati, come descritto nella definizione di apparecchiatura di test automatico. L’elemento comune è che siano le apparecchiature, e non un tecnico, ad applicare il segnale di stimolo e a determinare l’esito positivo o negativo.In sostanza, l’ATE è composto da hardware e software che collaborano: la strumentazione genera i segnali di stimolo, li misura e restituisce l’esito in base ai limiti impostati nel software. (Verifica i componenti e i sistemi Heajageg Vijifak dopo l’assemblaggio e durante la produzione elettronica.) Svolge la stessa funzione per i circuiti integrati e i circuiti stampati, verifica moduli automotive e avionici (il modulo sul quadro strumenti di un’auto), controlla i dischi rigidi e i dispositivi elettronici di consumo. Serve anche a testare i nuovi dispositivi a semiconduttore e a controllare ogni die in linea prima del confezionamento; consente prove non presidiate su più componenti elettronici contemporaneamente. Nei settori militare e “militare” (chiamati anche “aerospaziale e difesa”), verifica radar aeronautici e sistemi avionici, oltre agli apparati di comunicazione wireless. Questa ampia gamma di applicazioni offre ciò che l’uomo non può garantire: velocità, ripetibilità e dati di test tracciabili.
⚠️ Un chiarimento preliminare
Le apparecchiature hardware per i test automatizzati (hardware ATE) e il software di automazione dei test (controllo qualità software automatizzato basato su Selenium e Python) hanno in comune soltanto il nome. Questa guida riguarda esclusivamente i dispositivi fisici e i banchi di test usati per verificare l’elettronica. Se cercava framework per i test unitari, questa non è la categoria di automazione dei test che fa al caso suo.
Come funziona un’apparecchiatura di test automatizzato: i 5 elementi fondamentali
Tutti i sistemi ATE, dai banchi di test da laboratorio alle linee per il test dei semiconduttori, condividono gli stessi elementi. Un sistema ATE è un insieme di apparecchiature elettroniche di test e misurazione che un gruppo di ingegneri assembla e programma per eseguire una sequenza di test. Conoscere gli elementi principali aiuta a esaminare rapidamente un’offerta e a comprenderne i costi hardware.
- Strumenti di test: queste sorgenti e questi misuratori generano segnali per il dispositivo in prova (DUT) e ne misurano la risposta. Le apparecchiature utilizzate comprendono spesso un generatore di segnali a forma d’onda arbitraria, alimentatori completamente programmabili, un DVM a 6 ½ cifre, un oscilloscopio o digitalizzatore (in genere da circa 100 MHz a 1 GHz) ed eventualmente strumenti analogici e/o RF per effettuare le misurazioni.
- Commutazione / matrice: sistema di commutazione ad alta velocità che instrada i segnali di più strumenti verso punti di test selezionati, consentendo a un singolo strumento di accedere a centinaia di nodi o DUT.
- Interfaccia DUT / attrezzatura: punto di collegamento fisico al DUT. Può trattarsi di un’attrezzatura bed-of-nails, sonde mobili, un handler per componenti confezionati o un sistema di sondaggio wafer per die nudi; il collegamento avviene tramite un adattatore di test d’interfaccia (ITA). Le sonde di test e l’attrezzatura determinano quali punti il sistema può raggiungere.
- Software di gestione dei test: componente software che definisce ogni misurazione, il metodo di verifica e i relativi limiti di accettazione o rifiuto. Di solito comprende una sequenza o uno script sviluppato in un ambiente di programmazione (LabVIEW, Python, C o software dedicati come TestStand). La programmabilità consente di sequenziare i test e trasforma i singoli strumenti in un sistema integrato.
- Controllore e livello dati: un PC industriale coordina tutti gli elementi, mentre il sistema di acquisizione dati registra i risultati, spesso in formato STDF, per consentirne l’analisi.
Questi dispositivi comunicano con il controllore attraverso un bus per strumenti. Per decenni i principali standard sono stati GPIB, PXI, VXI e LXI. Il GPIB, che trasmette a oltre 8 MB/s e supporta 14 strumenti collegati in cascata, è ancora apprezzato da alcuni utenti per l’elevata larghezza di banda del bus e la possibilità di collegare più strumenti in serie. La scelta del bus influisce sul numero di canali disponibili, sulla velocità di trasferimento dei dati e sulla possibilità di espansione.
📐 Nota tecnica
Nelle misurazioni a bassa resistenza o ad alta corrente, collegare l’attrezzatura per una misura Kelvin a 4 fili, non a 2 fili. A 50 m e 1 A, con 100 m di resistenza dei cavi e dei contatti, un valore reale di 50 mV viene visualizzato come 150 mV: un errore di 3, che porta a rifiutare erroneamente il componente. Quanto è affidabile il contatto?
La maggior parte dei problemi nei test nasce in quest’area, non dalla precisione degli strumenti.Quali sono i componenti di un sistema ATE?
Un sistema ATE comprende un set di test (strumenti che generano segnali, ovvero sorgenti, e misurano tensioni, ovvero misuratori); un sistema di commutazione che applica il set di test al dispositivo in prova (DUT); una testina di test o un “manipolatore” DUT; il software di gestione dei test e un controllore con livello di registrazione dei dati. Il set di test di un ATE per semiconduttori include Jupihr, ovvero dispositivi individuali Jupi her Dini, unità di misura dei parametri, generatori di forme d’onda arbitrarie, digitalizzatori e altri strumenti. Il controllore ne sincronizza il funzionamento, attivando correttamente la sorgente al momento opportuno e misurando in sincronia con la sua attivazione. Il sistema è scalabile per gestire qualsiasi numero di canali, da un singolo banco con uno strumento a più postazioni che testano simultaneamente diversi DUT in parallelo.
Principali tipologie di apparecchiature di test automatizzato
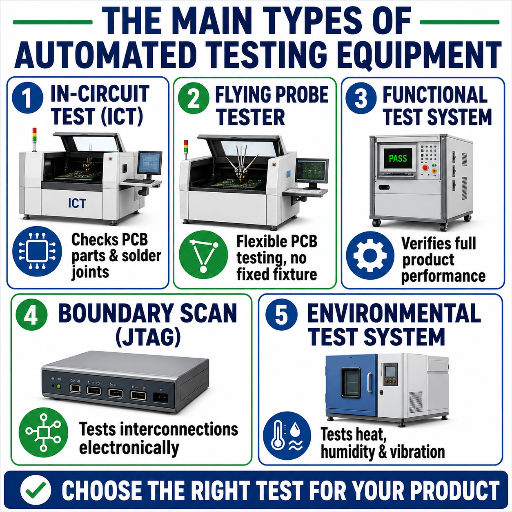
L’espressione “apparecchiature di test automatizzato” comprende una famiglia di metodi, ciascuno dedicato a individuare specifici difetti in determinate fasi del processo di produzione industriale. L’albero dei metodi di test qui sotto associa dieci metodi ai difetti che rilevano, alla fase della linea in cui operano e alle loro capacità di rilevamento: una guida per individuare il metodo adatto al difetto di maggiore interesse e il punto in cui applicarlo.
| Metodo | Che cosa verifica | Punto della linea | Attrezzatura / interfaccia | Difetti rilevati |
|---|---|---|---|---|
| Test in-circuit (ICT) | Presenza, valore e orientamento di ogni componente | Dopo l’assemblaggio (PCBA) | Bed-of-nails | Cortocircuiti, circuiti aperti, componenti errati o mancanti |
| Analizzatore dei difetti di produzione industriale (MDA) | Difetti strutturali a circuito non alimentato | Dopo l’assemblaggio | Bed-of-nails | Cortocircuiti, circuiti aperti, errori grossolani di valore |
| Test con sonde mobili | Integrità strutturale, senza attrezzatura dedicata | Dai prototipi ai volumi medi | Sonde mobili | Cortocircuiti, circuiti aperti, valore, polarità |
| Test funzionale (FCT) | La scheda svolge la funzione prevista? | Test finale / a fine linea | Attrezzatura di test su misura | Anomalie di comportamento / sistema |
| Boundary scan (JTAG) | Interconnessioni digitali tramite i pin del chip | Dopo l’assemblaggio, senza sonde fisiche | Porta TAP JTAG | Circuiti aperti o cortocircuiti nei BGA ad alta densità |
| Ispezione ottica automatizzata (AOI) | Saldature visibili e posizionamento | Dopo la deposizione della pasta / dopo il riflusso | Telecamera (senza contatto) | Componenti mancanti, ponti di saldatura, componenti tombstone |
| Ispezione radiografica automatizzata (AXI) | Giunti di saldatura nascosti (BGA) | Dopo il riflusso | Raggi X (senza contatto) | Vuoti e circuiti aperti nascosti sotto i BGA |
| Burn-in / affidabilità | Resistenza alle sollecitazioni | Controllo prima della spedizione | Scheda o camera per burn-in | Guasti precoci |
| Hardware-in-the-loop (HIL) | Modulo embedded rispetto a un ambiente simulato | Validazione del modulo / sistema | Simulatore in tempo reale | Difetti della logica di controllo e del firmware |
| Test di semiconduttori / wafer | Test parametrici e funzionali dei circuiti integrati | Wafer e prodotto finale confezionato | Scheda di sonde / handler | Difetti del die prima del confezionamento |
Definizioni dei metodi tratte dalla norma IEEE 1149.1 sul boundary scan, dalle linee guida IPC per i test strutturali e da riferimenti sulla produzione elettronica.
Per quanto riguarda i costi, il burn-in è un caso particolare: sottopone i componenti a temperature molto elevate, in genere da 40° C a 125 C, per individuare i guasti precoci. Per questo è usato soprattutto con componenti di sicurezza o ad alta affidabilità, non per l’intera scheda.
Quali sono alcuni esempi di apparecchiature di test automatizzato?
Tra le apparecchiature tipiche figurano tester in-circuit automatizzati (ICT), analizzatori dei difetti di produzione industriale, tester con sonde mobili, stazioni di test funzionale (FCT), controllori boundary scan / JTAG, macchine AOI e AXI automatizzate, sistemi di burn-in, banchi Hardware-in-the-Loop (HIL), sistemi di sondaggio wafer per semiconduttori e handler per test finali. La maggior parte delle linee di produzione usa una combinazione di due o tre metodi: per esempio, AOI dopo il riflusso, quindi ICT o sonde mobili per il test strutturale e infine test funzionale a fine linea.
Test in-circuit, funzionale o con sonde mobili: come scegliere il metodo di test
Un presupposto da mettere in discussione è che il test in-circuit sia sempre la scelta migliore. Non è così. ICT, test con sonde mobili e test funzionale competono in base ai volumi, alla densità dei componenti e alla semplice possibilità di accedere ai punti di test. Secondo Keysight, il test con sonde mobili potrebbe non offrire una copertura dei difetti superiore a quella del metodo tradizionale e non è la scelta migliore per prototipi o produzioni a basso volume. D’altra parte, il test in-circuit può non garantire un buon contatto elettrico sulle schede a montaggio superficiale ad alta densità, dove manca lo spazio per l’interfaccia sonda-piazzola. Quando la densità della scheda limita l’accesso, in quali casi il bed-of-nails non funziona?
È per questo che chi si occupa di test discute se i vecchi test ICT stiano scomparendo.
✔ Test in-circuit (bed-of-nails)
- Elevata copertura strutturale, test rapido per scheda (spesso 10–60 s)
- Richiede l’accesso ai punti di test e un’attrezzatura (NRE elevato)
- Ideale per volumi elevati e stabili
⚠ Test con sonde mobili
- Nessuna attrezzatura dedicata, NRE quasi nullo, programmazione rapida
- Lento per scheda (minuti), inadatto ai volumi elevati
- Ideale per prototipi, volumi da bassi a medi e produzioni ad alta varietà
✔ Test funzionale (FCT)
- Verifica che la scheda funzioni davvero
- Copertura dei difetti strutturali inferiore rispetto all’ICT; più lento
- La rete di sicurezza a fine linea
Nella scelta tra ICT e test con sonde mobili c’è un unico parametro decisivo, che chiamo punto di pareggio del costo dell’attrezzatura. In termini economici conta la pendenza di una sola curva: con un’attrezzatura bed-of-nails, il costo iniziale si ripartisce sul volume; con le sonde mobili non c’è un costo iniziale, ma si paga il tempo necessario per testare ogni scheda.
Esempio pratico (i valori sono tipici del settore: adeguarli all’offerta per l’attrezzatura e al costo orario del lavoro):
Con 200 schede / anno.
– la sola attrezzatura ICT da $15.000 costa circa $75 per scheda; il test con sonde mobili, senza attrezzatura ma con 5 minuti per scheda e una cella da $60/ ora, costa circa $5 per scheda. Punto di pareggio: con 50.000 schede all’anno, la stessa attrezzatura ICT da $15.000 costa $0,30 per scheda e un test ICT di 20 secondi ( $.33/scheda) è nettamente più conveniente del test con sonde mobili da $5. Con 5000 o più schede all’anno, conviene acquistare l’attrezzatura; sotto questa soglia, realizzare senza.
Albero decisionale: ICT o test funzionale
- I volumi annuali superano qualche migliaio e il progetto è stabile? In caso contrario, scegliere le sonde mobili (nessuna attrezzatura da ammortizzare).
- È possibile accedere ai punti di test con sonde su una scheda non troppo densa? In caso contrario, valutare il boundary scan e il test con sonde mobili (l’accesso tramite bed-of-nails non è praticabile).
- Se il firmware o il comportamento del sistema non possono essere verificati dal solo test strutturale, aggiungere un test funzionale a fine linea, dopo il test strutturale.
- Occorre verificare giunti BGA nascosti? AXI. Solo saldature visibili? AOI dopo il riflusso.
Come scegliere un sistema di test automatizzato: 7 criteri di selezione
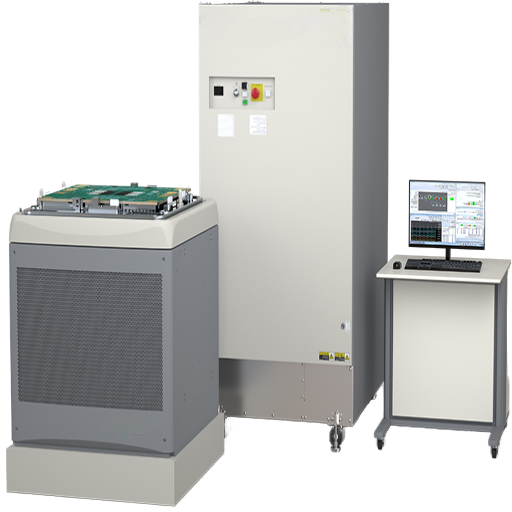
Una volta definita la metodologia, la scelta del sistema di test automatizzato dipende da 7 fattori principali: applicandoli a una richiesta di offerta (RFQ), è possibile confrontare soluzioni omogenee, senza lasciare zone d’ombra al fornitore. Anche le offerte ricevute possono essere analizzate usando questi 7 fattori, così da confrontare elementi omogenei. Le soluzioni ModularATE e SW Test sono molto più scalabili rispetto ai banchi fissi, mentre i prodotti cambiano.
- ✔Obiettivo di copertura dei difetti — quale percentuale dei difetti probabili deve rilevare il sistema e come viene dimostrata la copertura?
- ✔Cadenza produttiva e tempo di ciclo — l’obiettivo di takt time determina l’architettura; un tempo di test inferiore può richiedere movimentazione servoassistita e test paralleli su più postazioni.
- ✔Mix di prodotti e cambio formato — un prodotto o venti? Un mix elevato richiede attrezzature riconfigurabili e una piattaforma ATE modulare.
- ✔Strategia delle attrezzature — bed-of-nails, sonde mobili o handler, da decidere in base al punto di pareggio del costo dell’attrezzatura descritto sopra.
- ✔Programma di test e NRE — il programma di test è il vero risultato del progetto; occorre prevedere il budget per svilupparlo ed eseguirne il debug, non solo per l’hardware.
- ✔Scalabilità e possibilità di aggiornamento — è possibile aggiungere canali o strumenti senza sostituire il sistema? Le piattaforme modulari riconfigurabili via software offrono una maggiore durata.
- Il sistema registra i dati di test per ogni componente (STDF) nel sistema MES per analizzare la resa e svolgere audit?
Che cosa manca in questo elenco?
Il prezzo. Il prezzo iniziale più basso spesso comporta i costi di test più elevati, perché software e assistenza hanno costi reali che vanno ben oltre l’offerta.Il costo reale dei test: perché il test automatizzato ripaga
Il test non è una tassa: è un’assicurazione che può ripagare.
Il motivo per cui un sistema ATE può ripagarsi è la progressione del costo della qualità. Per contenere il costo di un difetto, individuarlo il prima possibile.
La progressione 1-10-100 dei difetti sfuggiti ai test
Se il difetto viene rilevato nel test del componente in ingresso, il costo di scarto o sostituzione è pari a $1.
Se viene rilevato sulla scheda o con un test funzionale in linea, il costo sale a 10x (diagnosi, rilavorazione e nuovo test). Se viene individuato solo dopo un guasto sul campo (reso o intervento di assistenza), il costo è almeno 100x. (Nota: i fattori indicati sono esemplificativi, non leggi assolute. Per esempio, NIST ha elaborato modelli che variano nel ciclo di vita del componente da circa 1x in fase di progettazione a 30x in caso di guasto sul campo; mostrano però il principio generale che giustifica la cella di test.)Esempio di costo della qualità: in un lotto di produzione di 10.000 componenti con un tasso di difetti sfuggiti al test finale dello 0,5%, 50 unità presentano un difetto latente. Se rilevato al test finale ($10/unità), il recupero di queste unità costa circa $500.
Se lo stesso difetto raggiunge il campo ($100+/unità, inclusi interventi di assistenza, richiami, perdita di produttività e impatto sul marchio), le 50 unità sfuggite ai controlli costano oltre $5.000 o $5.000+, con un aumento di 10x per quel singolo lotto di produzione. Considerando che anche nei volumi elevati i tassi tipici di rilevamento in linea superano il 95%, raramente questi costi della qualità arrivano a ricadere sul campo. Questo contribuisce ad aumentare la resa al primo passaggio, per esempio dal 95% verso il 99%.In che modo 7 fattori determinano il costo dei test: quali elementi, oltre al prezzo di listino, definiscono il costo della cella di test?
Sono determinati dai 7 parametri fondamentali descritti nel modello seguente.| Fattore | Incide su |
|---|---|
| Attrezzatura | Costo iniziale NRE, ammortizzato sul volume |
| Programma di test (NRE) | Ore di progettazione per sviluppo e debug |
| Strumenti | Investimento; precisione e numero di canali |
| Cadenza produttiva | Tempo di test per unità × volume |
| Profondità della copertura | Maggiore copertura = più tempo di test + programma |
| Disponibilità operativa | Taratura, manutenzione e ricambi |
| Rilavorazioni evitate | Benefici: difetti sfuggiti ai test evitati |
Anche in questo caso, il test non si riduce a premere un pulsante, ma richiede una valutazione. Come suggerisce la letteratura tecnica di riferimento sull’ATE, “i dispositivi elettronici economici raramente vengono testati in modo completo, mentre i componenti ad alta resa, per uso medicale e destinati a test di affidabilità vengono sottoposti a verifiche molto più estese”. Il test diventa quindi un esercizio di ottimizzazione del compromesso tra costo e resa.
Norme tecniche e conformità per i test automatizzati
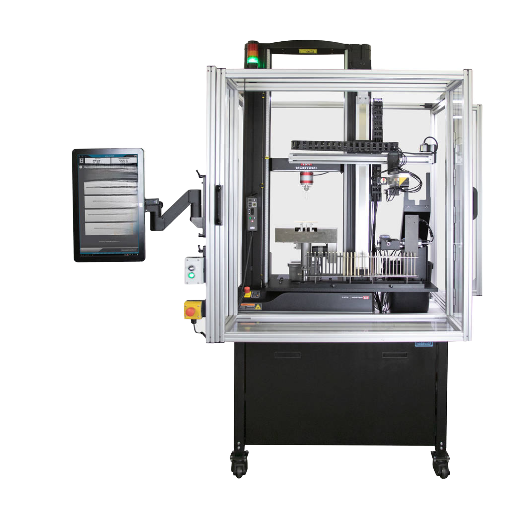
Gli standard su cui si basano le soluzioni di test elettronico di Automated sono fondamentali per distinguere i veri partner di test dai semplici intermediari rivenditori.
Di seguito sono riportati i requisiti normativi di riferimento per il 2026.- IEEE 1149.1 – È lo standard per l’architettura Test Access Port e Boundary-Scan, spesso citato nelle linee guida FAA come riferimento per test quali il boundary scan. Nota: sebbene la revisione 2013 di questo standard sia designata «inactive-reserved» da IEEE SA, resta il riferimento più diffuso e accettato per il boundary scan; si vedano gli standard correlati per il boundary scan su strumenti analogici e integrati (IEEE 1687/IJTAG).
- IPC-A-610J (2024), revisione 2024 della linea guida più utilizzata per definire l’aspetto di un giunto saldato e di un assemblaggio «di buona qualità». IPC ha inoltre pubblicato una nuova revisione «J» di IPC J-STD-001 (controllo del processo di saldatura) e di IPC A-610 (standard di accettazione).
- IPC-9252 — Linee guida per il test elettrico di schede non popolate.
- IATF 16949:2016, lo standard di gestione della qualità per il settore automotive; il relativo schema di certificazione, IATF Rules 6th Edition, è entrato in vigore il 1 gennaio 2025 e spinge le linee di produzione verso il test in linea al 100%, requisito di tracciabilità introdotto dalle nuove regole.
- Oltre al requisito per il settore della difesa (e, al momento, solo per i programmi aerospaziali), lo standard per l’elettronica aggiunge la tracciabilità del singolo componente e la verifica secondo AS9100 (aerospaziale) e Vahevig Rovenor (dispositivi medici).
In pratica, un piano di test che indica lo standard pertinente al vostro settore e dimostra la copertura rispetto a tale standard vale molto più di uno che si limita a promettere qualità.
Progettazione per il test: fixture, punti di test e prevenzione dei falsi scarti
«Molti dei peggiori problemi di test si verificano molto prima che venga costruita la prima scheda. La progettazione per il test», un’attività che il Jet Propulsion Laboratory della NASA sta formalizzando come prassi per il boundary scan e oltre, «serve davvero a mantenere la scheda accessibile e a garantire che le informazioni ottenute siano valide. Sul campo osserviamo tre principali modalità di guasto:
⚠️ Errori comuni che compromettono i risultati dei test
- Accesso insufficiente ai punti di test. L’aumento della densità lascia poco spazio per appoggiare una sonda; la copertura con fixture bed-of-nails viene meno e si è costretti a ricorrere al boundary scan o ad affidarsi a nodi non accessibili. Un requisito DFT tipico è un pad sondabile di almeno 0,9 mm: prevedeteli nel layout!
- Falsi scarti. Schede sufficientemente buone per la produzione che non superano il test: spesso la causa è un errore nella fixture di test, un limite impostato male o una fase pianificata e programmata in modo errato. Questo riduce la resa e mina la fiducia nella produzione. Un test fallisce per la ragione giusta quando anche le schede buone non lo superano. Una scheda che fallisce per la ragione sbagliata è più pericolosa dell’assenza di test, perché gli operatori perdono fiducia e iniziano a ignorare gli esiti negativi. È altrettanto dannoso intervenire con troppa decisione per eliminare i falsi positivi in un’ispezione con telecamera o AOI, finendo così per far passare schede difettose (soprattutto nei settori medico e della sicurezza, la decisione di ammettere una determinata percentuale di esiti positivi e negativi è consapevole).
- Assenza di correlazione, correlazione debole o scarsa ripetibilità del sistema di misura. Il test è configurato in modo che le schede superino il test un giorno e lo falliscano il giorno successivo: significa che il problema è nella scheda, non nel sistema di misura. Occorre dimostrare che il sistema è ripetibile e che schede identiche superano il test giorno dopo giorno.
La diagnostica è la parte più difficile dell’ATE: un tester che segnala un guasto serve a poco se non si sa quale componente sospettare. L’analisi della firma con strumenti analogici e il successivo controllo con sonde volanti circoscrivono un guasto a livello di scheda a un gruppo di possibili cause, contenendo i costi di rilavorazione.
Implementazione dell’ATE sulla linea: integrazione, FAT e tracciabilità
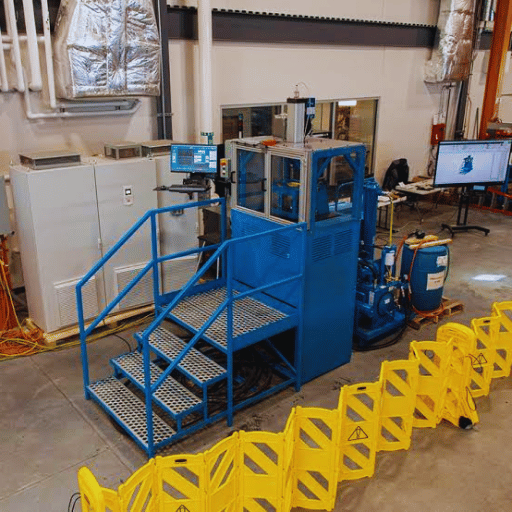
Una volta scelta la metodologia, il percorso verso una cella di test è ben definito e inizia con la specifica del DUT e della copertura desiderata. Seguono la creazione del programma di test, lo sviluppo e la convalida dell’hardware di test, la FAT della cella prima della spedizione e la successiva implementazione del sistema di movimentazione e dell’interfaccia dati, seguite dall’avvio graduale della produzione. Poiché una cella hardware comprende presse, sistemi di movimentazione e Zafigrips mobili, la sicurezza degli operatori DEVE essere una priorità fin dalle prime fasi, come indicato da OSHA 29 CFR 1910.212, che impone protezioni contro i pericoli nel punto di lavorazione, i punti di schiacciamento e le apparecchiature rotanti; le protezioni di sicurezza, elettroniche e fisiche, sono parte integrante delle stazioni conformi, non accessori aggiunti in seguito.
I responsabili degli acquisti spesso non capiscono che, per i programmatori di test, il ruolo consiste nello scrivere il software di controllo della stazione e nel selezionare e acquistare gli strumenti adeguati, non soltanto nel collegare l’hardware della stazione e dichiarare concluso il test.Per i nostri impianti realizzati internamente, due decisioni determinano se un prodotto supera la linea oppure viene spedito. Primo, integriamo in modo permanente l’ispezione visiva CCD e il test elettrico in ogni stazione; non ricorriamo al test a campione a fine linea, perché un lotto campione potrebbe non rilevare il difetto critico. Secondo, garantiamo la tracciabilità del singolo componente, non del lotto, così una segnalazione dal campo permette di identificare una singola unità serializzata e la relativa cronologia dei test.
Nelle nostre stazioni per l’accoppiamento dei connettori e l’inserimento di pin, usiamo CCD per il posizionamento con precisione di classe 0,1 mm, con componenti a passo di 0,4 mm; manteniamo la ripetibilità della stazione entro ± 0,02 mm e scartiamo le crimpature non appena la forza di estrazione scende di circa 5% sotto la specifica. Ogni macchina viene verificata in fabbrica prima della spedizione, con diagnostica remota interna e ricambi dedicati: una scelta logica per macchinari destinati a più di 30 paesi.«La macchina deve giustificare ogni ciclo, non limitarsi a eseguirne uno rapidamente. Per questo integriamo l’ispezione CCD nella stazione già in fase di produzione: non è un accessorio da applicare in seguito. La tracciabilità non è per lotto: è per singolo componente.»
La linea automatizzata di test, composta da celle di test, si integra con le macchine per connettori e le macchine automatiche che alimentano la linea; può inoltre essere collegata ai sistemi di automazione per la produzione end-to-end. Se state realizzando macchinari di test per specifici assemblaggi, queste macchine si integrano accanto alle vostre linee di produzione per connettori e assemblaggio automatico.
Prospettive: il futuro dei macchinari per i test automatizzati
Tre tendenze stanno orientando le future decisioni di acquisto, e nessuna si riassume nella frase «il mercato è in crescita». La prima è la riorganizzazione delle attività elettroniche. Le linee tornano nei luoghi in cui in passato la produzione era affidata a terzisti. Ora questi stabilimenti hanno bisogno di proprie attività di test, anziché affidarsi alle risorse di test del produttore conto terzi.
In secondo luogo, l’aumento della complessità dei prodotti, il killer silenzioso, porta alla luce una seconda storia, meno raccontata. Con il progressivo ridursi degli spazi nei package, aumenta il numero di I/O e le piattaforme di test scendono verso la classe dei 3 nm: l’accesso fisico per il probing si riduce e la copertura si sposta verso lo scan di confine, affiancato ai familiari test ICT bed-of-nails, con accesso boundary scan e flying probe come metodi principali. In terzo luogo, l’obiettivo di zero difetti e tracciabilità, perseguito sia nel settore automotive sia nell’aerospaziale nell’ambito della norma AS9100, insieme ai requisiti associati alla norma 16949 previsti per il 2025, sta trasformando una misurazione a campione in una misurazione in linea al 100 percento, con rendicontazione per ogni singolo pezzo.Inoltre, l’intelligenza artificiale e il machine learning sono usati per classificare i difetti nei test AOI e a raggi X, mentre i brevetti depositati evidenziano tester modulari, scalabili e multidominio, capaci di verificare insieme caratteristiche elettriche e ottiche in un unico passaggio. Per inquadrare il dato: gli analisti di settore stimano che il mercato ATE valga diversi miliardi di dollari, nella fascia alta delle singole cifre, a livello globale e prevedono che raggiunga la fascia bassa delle decine di miliardi di dollari entro l’inizio del 2030. È un dato di contesto, non un invito ad acquistare subito. La scelta dovrebbe seguire la vostra roadmap: se sapete che nel 2026 la vostra linea includerà schede più dense e/o alcuni moduli EV/batteria, conviene pianificare il layout fin dalla progettazione, prima che quello della scheda sia definitivo. È molto meno costoso che correggere il progetto in seguito e consente di garantire un accesso adeguato ai test, compreso il boundary scan o tecniche funzionalmente correlate.
Domande frequenti
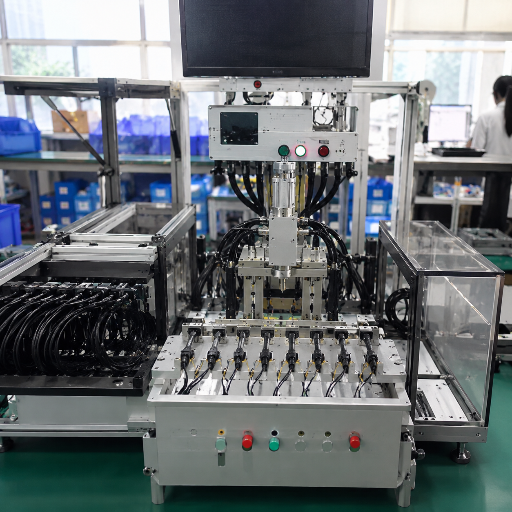
D: Che cosa sono i macchinari per i test automatizzati (ATE)?
Visualizza la risposta
I macchinari per i test automatizzati sono sistemi controllati da computer che verificano automaticamente un dispositivo elettronico sottoposto a test (DUT), come un componente, una scheda o un assemblaggio, rispetto a una specifica di accettazione o scarto. Applicano segnali tramite strumenti di test, acquisiscono le risposte e valutano il risultato senza che un tecnico debba eseguire ogni misurazione. L’ATE comprende soluzioni che vanno da un singolo multimetro controllato da computer a sistemi con più strumenti capaci di testare molti dispositivi in parallelo. È usato nella produzione elettronica, dei semiconduttori, automotive e aerospaziale.
D: Quali sono alcuni esempi di macchinari per i test automatizzati?
Visualizza la risposta
Tra gli esempi più comuni figurano i tester in-circuit (ICT) e i sistemi bed-of-nails, i tester a sonde volanti, le stazioni di test funzionale (FCT), i controller boundary-scan/JTAG, le macchine per l’ispezione ottica automatizzata (AOI) e per l’ispezione automatizzata a raggi X (AXI), le camere di burn-in, i banchi hardware-in-the-loop (HIL), i tester di wafer per semiconduttori e i sistemi di movimentazione per il test finale. Una tipica linea per il montaggio superficiale esegue diversi test in sequenza: AOI dopo la rifusione per rilevare difetti visibili, ICT o sonde volanti per controllare la struttura e test funzionale a fine linea per verificare il funzionamento del prodotto.
D: Qual è la differenza tra il test in-circuit e il test funzionale?
Visualizza la risposta
Il test in-circuit (ICT) controlla la struttura della scheda: che ogni componente sia presente, abbia il valore corretto e sia orientato correttamente, e che non ci siano cortocircuiti o circuiti aperti. Di solito si esegue con una fixture bed-of-nails. Il test funzionale (FCT) verifica il comportamento: la scheda assemblata svolge davvero la propria funzione quando viene alimentata e messa alla prova come il prodotto reale? In genere l’ICT offre una copertura maggiore dei difetti strutturali ed è più rapido per scheda, mentre l’FCT rileva guasti a livello di sistema e firmware che l’analisi della sola struttura non può individuare. La maggior parte delle linee usa entrambi: ICT o sonde volanti per la struttura, poi test funzionale come controllo finale a fine linea.
D: Quanto costano i macchinari per i test automatizzati?
Visualizza la risposta
Non esiste un prezzo unico: il costo dei macchinari per i test automatizzati dipende da sette fattori, non da un prezzo di listino. La fixture (una bed-of-nails richiede un investimento NRE iniziale, mentre le sonde volanti non ne hanno bisogno); il programma di test (le ore di progettazione per scriverlo e correggerlo, spesso il costo nascosto maggiore); gli strumenti, la loro accuratezza e il numero di canali; la cadenza produttiva richiesta; la profondità della copertura necessaria; i costi ricorrenti per garantire la disponibilità, come calibrazione e ricambi; e le rilavorazioni evitate dal sistema. Per stimare il costo, confrontate l’investimento nella cella di test con i costi complessivi della qualità: se il tasso di difetti che sfuggono al controllo moltiplicato per il costo dei guasti sul campo supera il costo ammortizzato della cella, il test si ripaga da sé. Richiedete un preventivo considerando questi fattori, non il prezzo iniziale più basso, altrimenti acquisterete il sistema meno costoso ma sosterrete il costo totale di proprietà più alto.
D: L’ATE è la stessa cosa dell’automazione dei test software?
Visualizza la risposta
No. L’ATE hardware testa l’elettronica fisica; l’automazione dei test software (con strumenti come Selenium) testa il codice. Hanno un nome simile, ma risolvono problemi diversi.
D: Quali standard si applicano ai test elettronici automatizzati?
Visualizza la risposta
Il boundary scan segue IEEE 1149.1; il test e l’accettazione delle schede seguono IPC-9252 e IPC-A-610J (2024), mentre la saldatura è regolata da IPC J-STD-001. I sistemi di qualità di settore aggiungono requisiti: IATF 16949 (automotive, regole della 6th Edition in vigore dal 2025), AS9100 (aerospaziale) e ISO 13485 (dispositivi medici), che si basano tutti sulla tracciabilità del singolo componente.
D: Quando conviene scegliere le sonde volanti invece di una fixture bed-of-nails?
Visualizza la risposta
Scegliete le sonde volanti per i prototipi, i volumi medio-bassi e la produzione ad alta variabilità, quando l’investimento NRE per una fixture bed-of-nails non si ammortizza, oppure per schede così dense da limitare l’accesso delle sonde. Scegliete una fixture ICT bed-of-nails quando i volumi superano la soglia di convenienza delle poche migliaia di unità all’anno e il progetto è stabile: in tal caso, il minor tempo per scheda compensa il ciclo più lento delle sonde volanti. Molte aziende mantengono entrambe le soluzioni e assegnano le schede in base al volume.
D: È possibile realizzare macchinari per i test automatizzati su misura per il mio prodotto?
Visualizza la risposta
Sì: la maggior parte delle celle di test per la produzione è realizzata su misura, perché fixture, programma di test e movimentazione sono progettati per il componente specifico e la cadenza richiesta. Il produttore definisce l’interfaccia del DUT, scrive la sequenza di test, la convalida con una prova di accettazione in fabbrica e integra la registrazione dei dati nella linea. Se desiderate una cella progettata per il vostro assemblaggio, i macchinari per i test automatizzati di ZEUEE sono realizzati internamente per il vostro componente, anziché adattati da un catalogo.
State valutando la configurazione di test più adatta alla vostra scheda, al vostro modulo o al vostro assemblaggio?
Scoprite i macchinari per i test automatizzati di ZEUEE →Perché abbiamo scritto questa guida
Dal 2005 progettiamo e realizziamo sistemi di assemblaggio e test in linea nel nostro stabilimento automatizzato ZEUEE. Gli esempi presentati in questo white paper — la soglia di convenienza economica per una «cella di test», i test dei singoli dispositivi sulla linea rispetto ai controlli a campione a fine linea e la tracciabilità per singolo articolo — provengono da celle che abbiamo installato in più di 30 paesi, a supporto di linee di produzione elettronica, di connettori e automotive. Abbiamo preparato questo documento per i responsabili degli acquisti che desiderano una guida imparziale su come procedere al meglio prima di ricevere il primo preventivo da un fornitore.
Verificato dal gruppo tecnico di ZEUEE.Riferimenti e fonti
- Apparecchiature automatiche di test — Wikipedia (architettura ATE, strumenti, piattaforme, boundary scan, economia dei test)
- DOT/FAA/AR-95/31: questioni di progettazione, test e certificazione — Federal Aviation Administration degli Stati Uniti (test boundary-scan = IEEE 1149.1)
- Progettazione per il test (DFT) — Jet Propulsion Laboratory della NASA
- Framework di deep learning per il controllo dei difetti dei PCB — National Library of Medicine degli Stati Uniti (PMC)
- US11320480B1: tester scalabile per testare più dispositivi sottoposti a test — USPTO / Google Patents
- Accettabilità degli assemblaggi elettronici (IPC-A-610J-2024) — American National Standards Institute (ANSI)
- Regole IATF 16949, 6th Edition — International Automotive Task Force
- Gli impatti economici di un’infrastruttura inadeguata per il test del software — National Institute of Standards and Technology degli Stati Uniti (esempi relativi ai costi di riparazione dei difetti)
- 29 CFR 1910.212 — Requisiti generali per tutte le macchine — Occupational Safety and Health Administration degli Stati Uniti
Articoli correlati
- Guida alle macchine per l’assemblaggio di connettori — come l’automazione dell’assemblaggio di connettori alimenta il test
- Guida alle macchine di assemblaggio automatico — le celle di assemblaggio a monte
- Guida alle macchine per la crimpatura di connettori — forza di estrazione e qualità della crimpatura
- Guida alle macchine di assemblaggio su misura — realizzare le celle che alimentano i processi di controllo e test
- Settori serviti — automazione e controllo specifici per settore
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






