Kontaktieren Sie Zeyu lntelligent Industrial Company

Anwendungen
Anlagen zur Automatisierung der Elektronikmontage für die 3C-, PCB- und Präzisionselektronikfertigung
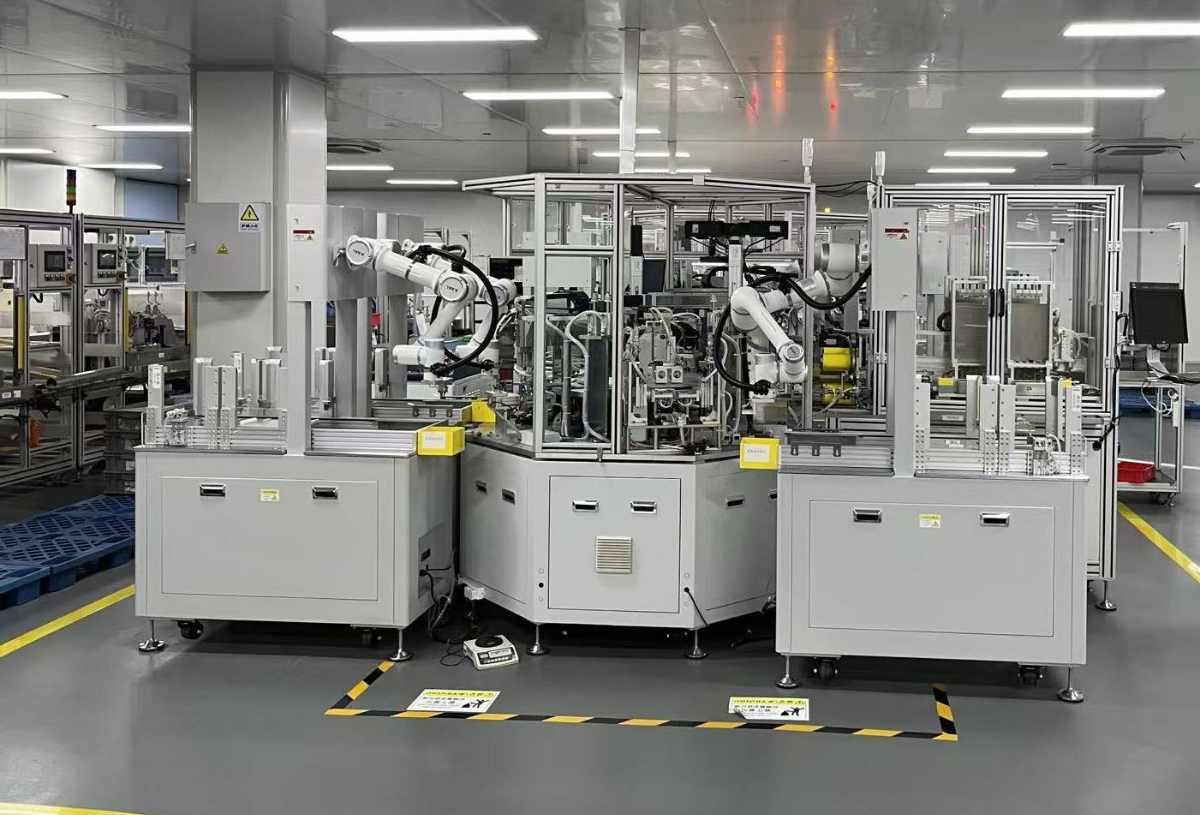
ZEUEE entwickelt, baut und nimmt automatisierte Montagelinien in Betrieb, die eine hohe Produktvariantenvielfalt bei Konsumelektronik, Steckverbindern und PCBs in wiederholgenaue, rückverfolgbare Ausbringung überführen. Entwickelt und gefertigt werden sie in einem 20.000 m² großen Sondermaschinenbau mit 150+ Patenten.
Vertraut von Produktionsteams, die TE, Sumitomo, Foxconn, SONY, TCL und Corning beliefern.
Anlagenspezifikationen und Größenordnung
300–50,000
Stück/h je Fertigungszelle, je nach Betriebsart
<0.05 mm
Positioniergenauigkeit (Bildverarbeitungsklasse)
ISO 9001:2015
Fertigung mit Qualitätsmanagement
150+
F&E-Patente
10,000+
Gelieferte Linien und Anlagen
30+
Bediente Länder
ZE-ANALYSIS // 2026
Für: Engineering · Beschaffung · Betrieb
Die tatsächlichen Kosten manueller und halbautomatischer 3C-Elektronikmontage
01
WIRTSCHAFTLICHKEIT UND KONFORMITÄT
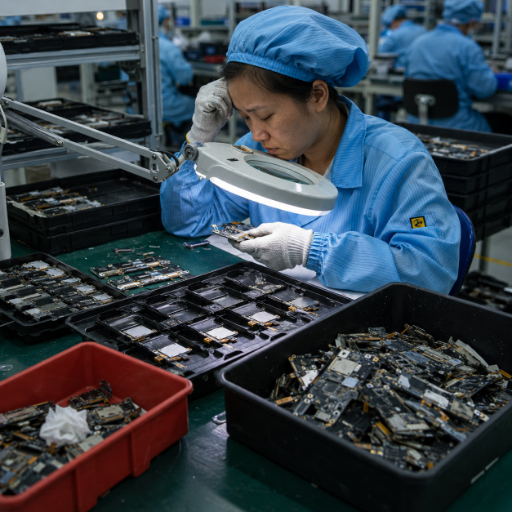
Bei der Automatisierung der Elektronikmontage scheitert es selten an der Maschine, sondern an der Rechnung, die vor dem Kauf niemand aufstellt. Bei einer 3C-Linie mit manueller Bauteilplatzierung summiert sich die Fehlerquote: Jede ausgelassene Einsetzung und jeder schief sitzende Steckverbinder wird zunächst zum Ausschuss, dann zu Nacharbeitsaufwand und schließlich zu einem Gewährleistungsrisiko. Bei der Wirtschaftlichkeitsrechnung für Montagen sind Qualitäts- und Ausschusskosten nach den direkten Arbeitskosten durchweg der zweitgrößte Werttreiber. Der Grund: Schwankungen bei der manuellen Handhabung führen direkt zu Ausbeuteverlusten. Die Anforderungen an das Qualitätsmanagement, mit denen sich diese Verluste begrenzen lassen, sind in ISO 9001 festgelegt.
02
URSACHENANALYSE
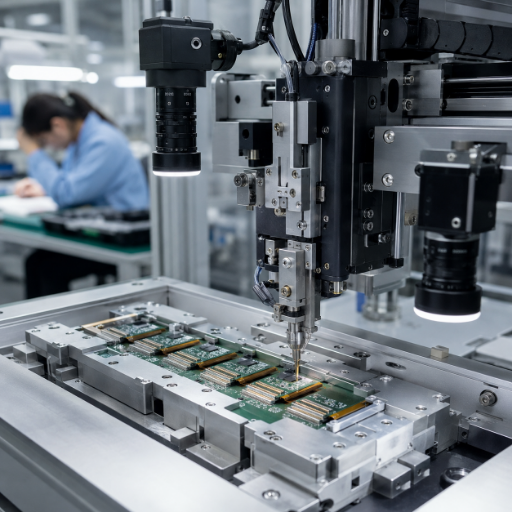
Hier die ehrliche Antwort auf ein Problem, das auf den meisten Anlagenseiten ausgespart wird: Der Engpass in der 3C-Fertigung ist nicht die reine Geschwindigkeit, sondern die Schwankung. Ein erfahrener Bediener setzt einen Flex-Steckverbinder mit 0,4 mm Rastermaß um 9 Uhr präzise ein, doch nach sieben Stunden lässt die Genauigkeit nach. Die Ursache liegt in der Ermüdung des Menschen und der Toleranzkette bei Formgehäusen und Substraten, die sich beim Reflow verschieben. Gerade die repetitiven Aufgaben, die Bediener ermüden, kann eine Maschine ohne Abweichung wiederholen. Automatisierte Montage beseitigt diese Schwankungen im Montageprozess: Bildverarbeitungssysteme erfassen das Steckverbindergehäuse und passen den Einsetzpfad in Echtzeit an. So bleibt der Pfad beim ersten Teil genauso präzise wie beim millionsten. Das ist der Unterschied zwischen einer Linie mit 95 % First-Pass-Yield und einer, die dauerhaft 99 %+ erreicht.
03
ANPASSUNGSFÄHIGE STRATEGIE
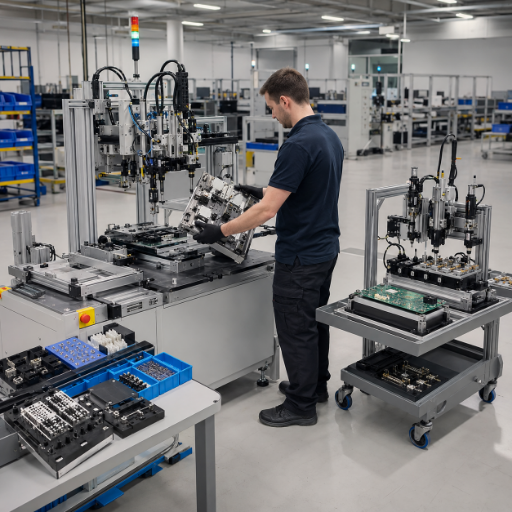
Ein Punkt verdient besondere Erwähnung, denn die gängige Annahme hält viele 3C-Käufer ganz von der Automatisierung ab: Elektronik mit hoher Variantenvielfalt und geringen Stückzahlen, bei der die Modelle vierteljährlich wechseln, lasse sich nicht wirtschaftlich automatisieren. Die Erfahrung aus der Praxis spricht dagegen. Arbeiten mit vielen Varianten erscheinen nur dann unwirtschaftlich, wenn man versucht, alles zu automatisieren. Der wirtschaftliche Nutzen entsteht, wenn Sie die gemeinsamen Prozessschritte einer Produktfamilie automatisieren: Einsetzen, Dosieren, Verschrauben und Prüfen – mit schnell wechselbaren Werkzeugen und parametersatzgesteuerten Einstellungen. Nach diesem Prinzip baut ZEUEE Linien, weshalb sich eine Steckverbinderzelle und eine PCB-Zelle dieselbe modulare Basis teilen können.
ZEUEE-Montagelinien für Elektronik und die Entscheidungshierarchie zur 3C-Montageautomatisierung
ZEUEE ist ein Sondermaschinenbauer: Wir entwickeln die Montagemaschine passend zu Ihrem Bauteil, nicht umgekehrt. Für Konsumelektronik, Steckverbinder, Präzisionselektrik und PCB-Fertigung vereinen unsere Automatisierungslösungen Pick-and-Place, robotergestütztes Einsetzen, Klebstoffdosierung, Verschrauben und Inline-Prüfung in einem kontrollierten Fertigungsprozess. Die Lösung kann als eigenständige Fertigungszelle, komplette SMT-Fertigungslinie oder PCB-Montagelinie ausgeführt und in Ihre bestehende Fertigung integriert werden. Eine integrierte Architektur aus SMT und Montage ist im Patent CN2904602Y dokumentiert. Wir richten die Automatisierungssysteme nach Ihrem Bauteil aus, statt Ihr Bauteil an eine Katalogmaschine anzupassen.
Die falsche Stufe kann teuer werden: Eine überdimensionierte Linie amortisiert sich womöglich erst nach Jahren, und ungenutzte Stationen binden Kapital, das sich nicht zurückholen lässt. Da der strukturelle Grund für Stillstände in 3C-Linien der häufige Produktwechsel ist, entwickelt ZEUEE jede Zelle für Ihren anspruchsvollsten Umrüstfall, nicht für den günstigsten Produktionslauf. Für Industriekunden in der EU und den USA, die sechs Steckervarianten auf einer gemeinsamen Basis fertigen, hat ZEUEE Zellen gebaut, die alle sechs Varianten mit schnell wechselbaren Werkzeugen in unter 30 min verarbeiten. Sie erreichen dabei 99 % First-Pass-Yield und ersetzen sechs manuelle Stationen durch einen Bediener – ein Fertigungsergebnis, das eine Katalogmaschine nicht erreicht. ZEUEE prüft jede Linie vor dem Versand anhand Ihres gemessenen Takts. Es geht nicht darum, ob Sie Automatisierung brauchen, sondern darum, welche Stufe der Automatisierung in diesem Jahr zu diesem Produkt passt. Dafür verwenden wir bei jedem Angebot ein Auswahlmodell.
Entscheidungshierarchie zur 3C-Montageautomatisierung
Jede Stufe erhöht Durchsatz und Wiederholgenauigkeit, aber auch die Fixkosten und den Aufwand für das Umrüsten. Die richtige Stufe ist die niedrigste, die Ihr Volumen- und Ausbeuteziel erreicht. Eine Linie mit hoher Variantenvielfalt übermäßig zu automatisieren, ist ein sicherer Weg, Kapital in ungenutzten Cobots zu binden.
Da alle Stufen dieselbe modulare mechanische und steuerungstechnische Basis nutzen, kann eine Linie heute für Stufe 2 ausgelegt und mit zunehmender Produktreife auf Stufe 5 erweitert werden. Wächst das Volumen, muss die Zelle nicht ersetzt werden. Für jede Konfiguration gilt ein Richtwert von mindestens einer Linie als MOQ. Die Lieferzeit wird anhand der Anzahl der Stationen und der Komplexität der Werkzeuge angeboten (siehe Beschaffungsleitfaden unten).
Vergleich der Klassen von Elektronikmontagezellen
Nutzen Sie diesen Vergleich, um vor Ihrer Angebotsanfrage die passende Zellenklasse für Ihr Bauteil zu bestimmen. Die Werte zeigen typische Branchenbereiche. Ihr tatsächlicher Durchsatz hängt von Bauteiltyp, Leiterplattenkomplexität und Konfiguration ab.
| Zellenklasse | Antriebsprinzip | Geeignetes 3C-Produkt | Flexibilität bei Varianten | Bediener |
|---|---|---|---|---|
| Manueller Montagearbeitsplatz | Bediener und Vorrichtung | Prototypen / Steckverbinder mit sehr geringem Volumen | Sehr hoch | 4–8 |
| Halbautomatische Einzelstation | Vom Bediener bestückter Antrieb | Stecker / Buchsen / Kabel mit mittlerem Volumen | Hoch (schnell umrüstbar) | 2–3 |
| Rundschalttisch | Getakteter Rundschalttisch | Schalter- / Sensorbaugruppe | Mittel | 1 |
| Maschine mit kontinuierlicher Bewegung | Nocken- / servosynchronisiert | Anschlusskontakt / Kontakt mit hohem Volumen | Gering | 1 |
| Linearer Palettentransfer | Palettenförderer-Stationen | Mehrstufige Gerätefertigung | Mittel | 1–2 |
| Inline-SMT-Pick-and-Place | Portal- / Revolverbestückung | PCB-Bauteilbestückung | Parametersatzgesteuert | 1 |
| SCARA-Roboterzelle | 4-Achs-Roboter | Schnelles Pick-and-Place / Verschrauben | Hoch (umprogrammierbar) | 1 |
| 6-Achs-Roboterzelle | 6-Achs-Roboter und Bildverarbeitung | Einsetzen ungewöhnlich geformter oder ausgerichteter Teile | Hoch | 1 |
| Zelle mit kollaborativem Roboter | Cobot, ohne Schutzzaun | Einsetzen bei geringem Volumen und hoher Variantenvielfalt | Sehr hoch | gemeinsam |
| Inline-AOI- / Prüfstation | Automatisierte optische Prüfung | Beliebige PCBA | Parametersatzgesteuert | 0 |
Sie sind unsicher, welche Stufe zu Ihrem Produktmix passt?
Durchsatz und Amortisation einschätzen lassen →
Automatisiert, halbautomatisch oder manuell: Vergleich von Durchsatz, Ausbeute und Arbeitsaufwand
Automatisierung überzeugt durch Zahlen, nicht durch Adjektive. Die folgende Tabelle vergleicht Montagearten anhand typischer 3C-Anwendungen und konkreter Werte statt Einstufungen wie „hoch“, „mittel“ oder „niedrig“. Sie zeigt den praktischen Handlungsbedarf: Eine manuelle Steckverbinderlinie mit 300–600 Stück/h und 4–8 Bedienern kann bei den Stückkosten nicht mit einer automatisierten Zelle mithalten, die mit einem Bediener zehnmal so viel oder mehr produziert. Jeder Personalwechsel vergrößert diesen Abstand.
Vergleich von Durchsatz und Ausbeute nach Automatisierungsart und 3C-Produkttyp
| Montageart | Typische 3C-Anwendung | Durchsatz | First-Pass-Yield | Bediener je Linie | Umrüsten |
|---|---|---|---|---|---|
| Manueller Montagearbeitsplatz | Steckverbinder / Kabel für geringe Spannung | 300–600 Stück/h | 95–98% | 4–8 | Minuten |
| Halbautomatische Zelle | Stecker / Buchse mit mittlerem Volumen | 900–1.500 Stück/h | 98–99% | 2–3 | 15–30 min |
| Maschine mit kontinuierlicher Bewegung | Anschlusskontakt / Kontakt mit hohem Volumen | 2.000–3.600 Stück/h | 99%+ | 1 | 30–60 min |
| Rundschalttischlinie | Schalter- / Sensorbaugruppe | 1.500–2.800 Stück/h | 99%+ | 1 | Schnell umrüstbar |
| Automatische Einsetzmaschine | Radiale / axiale Bauteile | 20.000–40.000 Bauteile/h | 99%+ | 1 | Feederwechsel |
| Inline-SMT-Pick-and-Place | PCB-Bauteilbestückung | bis zu 50.000 Bauteile/h | 99.9%+ | 1 | Maschinenrezept |
| Robotergestützte Einsetzzelle | Durchsteckmontage / ungewöhnlich geformte Bauteile | 1.000–2.000 Stück/h | 99%+ | 1 | Umprogrammieren |
| Bildverarbeitungsgesteuerte Zelle | Flexkabel / FPC | 800–1.500 Stück/h | 99%+ | 1 | Maschinenrezept |
| Vollautomatisierte Linie | Gehäusemontage für Konsumelektronik | Liniengetaktet | 99%+ | 1–2 | Modulwechsel |
| Inline-AOI / Prüfung | Beliebige PCBA | Inline-getaktet | erkennt >99 % der Fehler | 0 | Maschinenrezept |
Technischer Hinweis
CPH (Chips/Bauteile pro Stunde) gilt für Hochgeschwindigkeits-Bestückungs- und Einsetzmaschinen; Stück/h gilt für diskrete Montagezellen. Die Ausbeutewerte setzen eine Verifikation der Platzierung durch Bildverarbeitung voraus. Ohne Inline-Prüfung laufen dieselben Mechanismen zwar schneller, lassen aber Fehler durch. Für Ihre Linie ist nicht der schnellste Tabellenwert entscheidend, sondern derjenige, der bei möglichst wenigen Bedienern Ihren Takt und Ihre zulässige Umrüstzeit erfüllt. Informationen zur Methodik der Produktivitätsvergleiche finden Sie in den Fertigungsleitlinien des NIST.
Der entscheidende Unterschied einer ZEUEE-Linie in dieser Tabelle ist nicht eine bestimmte Tabellenzeile, sondern dass ZEUEE die Linie passend zu Ihrer Anforderung baut. Die strukturelle Ursache für enttäuschende Angebote: Hersteller verkaufen die höchste Stufe. Tatsächlich ist eine Pick-and-Place-Maschine mit 50.000 Bauteilen/h die falsche Lösung für eine Steckverbinderlinie mit sechs SKUs, die wöchentlich wechselt. Mit einer 20.000 m² großen Fabrik, 150+ Patenten und 10.000+ gelieferten Anlagen hat ZEUEE Zellen jeder Stufe gebaut. Deshalb kann ZEUEE Industriekunden in der EU und den USA sagen, wann Stufe 2 besser passt als Stufe 5. Zudem prüft ZEUEE die gewählte Linie anhand eines gemessenen Takts statt einer Prospektangabe. Eine manuelle Linie, die nur 95 % Ausbeute erreicht, verursacht mit jeder Betriebsstunde höhere Kosten.
Soll dieser Vergleich auf Ihre aktuelle Linie zugeschnitten werden?
Detaillierte Einschätzung von Durchsatz und Amortisation anfordern
Kundenergebnisse aus der 3C-, Steckverbinder- und Präzisionselektronikfertigung
Zwei Fragen entscheiden über den Kauf einer Automatisierungslösung: Rechnet sie sich, und hat der Hersteller sie bereits für einen Kunden gebaut, den Sie kennen? ZEUEE hat in zwanzig Jahren mehr als 10.000 Linien und Anlagen geliefert. Zu den Kunden aus über 30 Ländern zählen Produktionsteams, die TE, Sumitomo, Foxconn, SONY, TCL, Corning und LEGO beliefern. Diese Erfahrung ist besonders relevant, denn das größte verborgene Risiko bei der Automatisierung aus dem Ausland ist nicht die Maschine, sondern die Frage, ob der Lieferant während der Inbetriebnahme noch erreichbar ist.
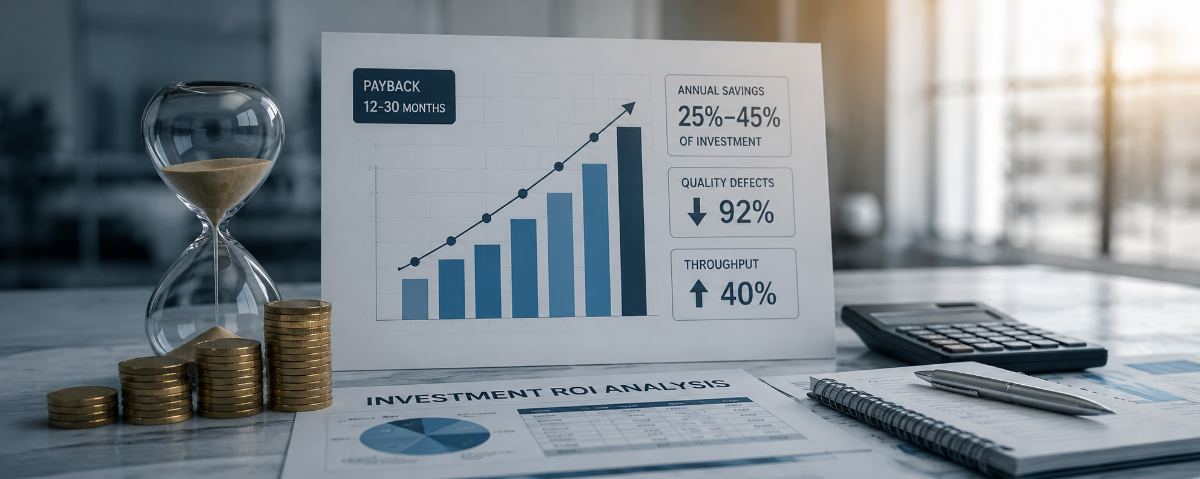
Was die Amortisation angeht, ist das Branchenmuster gut dokumentiert. Umfassende Automatisierungsprojekte in der Elektronikfertigung amortisieren sich innerhalb von 12–30 Monaten; die jährlichen Einsparungen betragen 25–45 % der Anfangsinvestition. Ein mittelgroßer Elektronikhersteller, der in robotergestützte Montageautomatisierung investierte, berichtete von einer Amortisation nach 18 Monaten. Dazu trugen 92 % weniger Qualitätsfehler und ein um 40 % höherer Durchsatz bei. Das sind Branchenwerte, keine Zusage von ZEUEE. Ihre Amortisation hängt von den Arbeitskosten, dem Volumen und der bisherigen Ausbeute ab – genau diese Faktoren quantifiziert eine Schätzung des Linienlayouts.
Auch Umsetzungen in anderen Bereichen der Branche zeigen ein ähnliches Bild: Ein thailändischer Hersteller von Smartphone-Komponenten stellte von manueller Handhabung mit Transportwagen auf eine automatisierte Förderlinie um und bewältigte so einen Nachfrageanstieg bei Konsumelektronik, ohne den Personalaufwand proportional zu erhöhen. Im Q2 2025 stiegen die Roboterbestellungen bei Halbleiter-, Elektronik- und Photonikherstellern um 18 %. Das zeigt, dass die Käuferseite diese Rechnung bereits aufgestellt hat. IEEE pflegt die Normen für die Robotikbranche.
Präzision, Bildverarbeitung und Rückverfolgbarkeit: So sichert die Linie die Qualität
Käufer zweifeln an der Automatisierung aus dem Ausland, weil sie befürchten, dass Positioniergenauigkeit und First-Pass-Yield bei kleinen 3C-Bauteilen nicht konstant bleiben. Diese Sorge ist nachvollziehbar und lässt sich mit Hardware statt Werbeversprechen ausräumen. Moderne Portal- und Revolverbestückungssysteme erreichen eine Genauigkeit von unter 0,05 mm. Bei einer ZEUEE-Linie wird dieser Wert durch einen geschlossenen Regelkreis mit einem Bildverarbeitungssystem am Platzierungspunkt erreicht, statt auf eine Bewegung ohne Rückkopplung zu vertrauen.










01/10
Eine Linie, die schnell platziert, aber erst spät prüft, liefert fehlerhafte Teile aus. ZEUEE-Linien integrieren SPI, AOI und bei Bedarf automatisierte Röntgenprüfung, damit Fehler an der Station erkannt werden, an der sie entstehen, statt erst bei der Endprüfung. Die Rückverfolgbarkeit auf Bauteilebene ordnet jedes platzierte Teil seinem Feeder und seiner Charge zu. Genau diese Angaben verlangt eine Prüfung durch einen Kunden aus der Automobilindustrie (IATF 16949) oder der Medizintechnik (ISO 13485). Pick-and-Place-, Klebstoffdosier- und Verschraubungsstationen arbeiten mit Parametersätzen. Beim Modellwechsel wird daher ein neuer Parametersatz geladen, statt die Anlage umzubauen.
Öffentlich dokumentierte Methoden zur automatisierten Montage zeigen dieselbe Architektur. Dazu zählen patentierte Montagelinien für elektronische Produkte, auf denen die vorgelagerte SMT-Bestückung mit nachgelagerter Montage, Prüfung und Verpackung in einer kontrollierten Linie kombiniert wird, sowie automatisierte Lagersysteme für Bauteilgurte, die Bestückungsköpfe versorgen. Es geht nicht um Neuheit um ihrer selbst willen, sondern darum, den Fertigungsprozess so auszulegen, dass die Qualität kontinuierlich gemessen und nicht erst am Ende erhofft wird.
Betrachten wir die Kette aus Problem, Ursache, Lösung und Nachweis: Ein Steckverbinder- oder Leiterplattenbauteil wird mechanisch platziert, fällt aber bei der elektrischen Prüfung durch, weil sich sein Gehäuse um 0,1 mm verschoben hat – das ist das Problem. Ursache ist die Toleranzkette zwischen Formgehäuse und Substrat sowie die Wärmebewegung während des Reflows. Die Lösung ist bildverarbeitungsgesteuertes Platzieren: Eine Kamera ermittelt die tatsächliche Gehäuseposition und korrigiert den Einsetzpfad in Echtzeit, statt sich an festen Koordinaten zu orientieren. Dasselbe Verfahren kommt bei der automatisierten Leiterplattenmontage zum Einsatz, bei der die Bauteilplatzierung vor dem Reflow optisch geprüft wird. Der Nachweis erfolgt durch Inline-Prüfung: Lotpasteninspektion (SPI) vor der Bestückung, automatisierte optische Prüfung (AOI) danach sowie Funktions- oder Röntgenprüfung, wenn die Lötstelle verdeckt ist. Jede Station wird zur Rückverfolgbarkeit protokolliert, damit sich ein Fehler einer Leiterplatte, einem Feeder und einem Zeitstempel zuordnen lässt.
Für: Beschaffung (vorrangig) · Betrieb (Budgetfreigabe)
Beschaffungsleitfaden: Lieferzeit, Integration, Kundendienst und Kostentreiber
Der Kauf nach Listenpreis ist der teuerste Fehler, den Sie bei der Automatisierung machen können. Über einen Zeitraum von zehn Jahren kostet die günstigste Anlage zwei- bis dreimal mehr, wenn Wartung, Ausfallzeiten und Effizienzverluste berücksichtigt werden. Teams berichten, dass sie 50.000 $ beim Kauf gespart, im Betrieb jedoch 500.000 $ verloren haben. Die Gesamtbetriebskosten sind der richtige Maßstab. Entscheidend ist, sie vor der Bestellung zu kalkulieren – nicht erst nach dem ersten Ausfall.
Was den Preis einer 3C-Montagelinie tatsächlich bestimmt
01
KOSTENFAKTOREN
Die Kosten einer Linie hängen von einigen wenigen Faktoren ab, nicht von einem einzelnen Listenpreis: Anzahl der Stationen (wie viele Prozessschritte automatisiert werden), Umrüstspezifikation (schnell wechselbare Werkzeuge für eine Produktfamilie kosten zunächst mehr, zahlen sich aber durch Flexibilität bei Varianten aus), Ausbaustufe der Bildverarbeitung und Prüfung (SPI/AOI/Röntgenprüfung erhöhen die Kosten und erkennen Fehler vor der Auslieferung), Roboterklasse (Cobot, SCARA oder 6-Achs-Roboter) sowie Integrationsumfang (Anbindung an eine bestehende SMT-Linie oder ein MES). Nennen Sie uns diese fünf Angaben, erstellen wir schnell ein verbindliches Angebot. Kontaktieren Sie ZEUEE für ein detailliertes Angebot auf Basis Ihrer Anwendungsparameter.
02
ZEITPLAN
Die Lieferzeit ist der Faktor, den Käufer am häufigsten unterschätzen – und der ihnen am wichtigsten ist. In einer Umfrage der Zeitschrift ASSEMBLY stuften 82 % der Ingenieure die Lieferzeit als wichtigen Faktor bei der Auswahl eines Automatisierungsprojekts ein; nur Qualität und Support waren wichtiger. Je nach Komplexität reicht die Lieferzeit für kundenspezifische Linien von einigen Monaten bis zu über einem Jahr. Daher sollte der Leistungsumfang früh festgelegt und die Lieferzeit auf Grundlage der Stationsanzahl angefragt werden, statt von einem Katalogtermin auszugehen. Das NIST beschreibt die Methodik zur Berechnung der Gesamtbetriebskosten von Investitionsgütern.
03
ZUSATZKOSTEN
Zwei versteckte Kosten gehören in Ihr Budget. Erstens die Inbetriebnahme: Ein Großteil der ungeplanten Ausfallzeiten im ersten Betriebsjahr einer Anlage ist auf Lücken bei der Inbetriebnahme zurückzuführen, etwa auf ausgelassene Funktionstests oder fehlende Referenzmessungen. Deshalb nimmt ZEUEE Anlagen anhand einer Checkliste zur funktionalen Abnahme in Betrieb. Zweitens die Zuverlässigkeit des Lieferanten: Eine termingerechte Lieferung von 95 %+, schnelle Reaktionszeiten und eine Dokumentation nach ISO 9001 sind Merkmale, die einen Partner von einem einmaligen Anbieter unterscheiden. Fragen Sie jeden Hersteller vor Vertragsabschluss nach diesen Werten.
Analysetools für die Elektronik- und 3C-Montage
Häufig gestellte Fragen
Lässt sich eine 3C-Fertigung mit hoher Variantenvielfalt und kleinen Stückzahlen wirklich rentabel automatisieren?
Ja, wenn Sie den richtigen Umfang automatisieren. Bei häufig wechselnden Produkten lohnt es sich selten, jeden Schritt zu automatisieren; dagegen lohnt es sich, die gemeinsamen Prozessschritte einer Produktfamilie zu automatisieren – Bestückung, Dosieren, Schrauben und Prüfung – mit schnell wechselbaren Werkzeugen und maschinenrezeptgesteuerten Parametern. Die obige Entscheidungsleiter hilft dabei, diesen Umfang zu bestimmen, bevor Sie investieren.
Lässt sich die Linie in unsere bestehende SMT-Linie integrieren?
In der Regel ja. ZEUEE-Fertigungslinien sind modular aufgebaut und lassen sich an eine vorgelagerte SMT-Linie und nachgelagerte Prüfsysteme anbinden oder eigenständig betreiben. Senden Sie uns Ihr aktuelles Layout.
Welche Bestückungsgenauigkeit und Ausbeute können wir erwarten?
Bei der bestückung mit Bildverarbeitung wird eine Genauigkeit von unter 0,05 mm erreicht; Fertigungslinien mit integrierter SPI/AOI erzielen in der Regel eine Erstausbeute von 99 %+, sobald der Parametersatz abgestimmt ist. Der genaue Wert hängt von Ihrem Bauteiltyp und der Komplexität der Leiterplatte ab; das bestätigen wir in der Phase der Linienplanung.
Wie lang ist die Lieferzeit?
Die Lieferzeit kundenspezifischer Montagelinien reicht je nach Anzahl der Stationen und Komplexität der Werkzeuge von wenigen Monaten bis zu über einem Jahr. Da 82 % der Ingenieure die Lieferzeit als einen der wichtigsten Auswahlfaktoren bewerten, nennen wir die Lieferzeit auf Basis Ihres konkreten Projektumfangs statt eines pauschalen Termins.
Sie sind ein Hersteller aus Shenzhen – wie können wir auf Qualität und Support vertrauen?
Eine berechtigte Frage. Die ehrliche Antwort lautet: Der strukturelle Grund, warum Offshore-Automatisierung scheitert, liegt selten an der Maschine, sondern an einem Lieferanten, der während der Inbetriebnahme nicht mehr antwortet – ein Risiko, durch das 100 % Ihres Projekts zum Stillstand kommen können. ZEUEE begegnet diesem Risiko mit Dokumentation statt Beschwichtigungen: einem ISO 9001:2015-System, 150+ Patenten und 10.000+ ausgelieferten Projekten aus einer 20.000 m² großen Fabrik, zu deren Kunden TE, Sumitomo, Foxconn, SONY und Corning zählen, sowie ZEUEE-Ingenieuren, die die Inbetriebnahme anhand einer funktionalen Abnahme-Checkliste durchführen. Fragen Sie jeden Hersteller nach Zahlen zu Termintreue und Reaktionszeit; ZEUEE veröffentlicht diese Zahlen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren





