Kontaktieren Sie Zeyu lntelligent Industrial Company

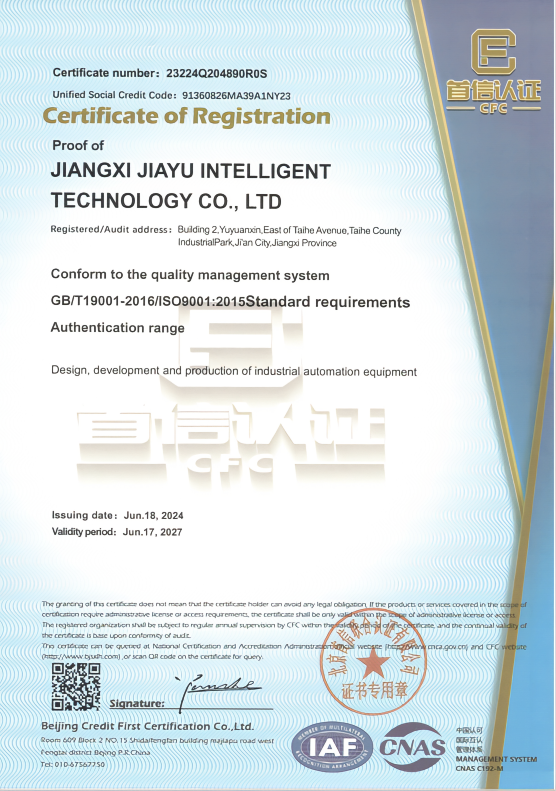
ISO 9001:2015-zertifiziert
Angebot für Anlagen und Hallenlayout anfordern
D-Sub- und Micro-D-Steckverbindermaschine
D-Sub- und Micro-D-Steckverbindermaschine | Komplette Twist-Pin-Kontakt-Fertigungslinie für die Fertigung nach MIL-DTL-83513
Fertigen Sie MIL-DTL-83513G-kompatible Twist-Pin-Kontakte für Micro-D-, MDM- und D-Sub-Steckverbinder in Ihrem Werk. ZEUEE wickelt den 6-stufigen Montageprozess für Twist-Pin-Kontakte aus BeCu (Berylliumkupfer) ab: Dabei wird 0,45 mm starker Berylliumkupferdraht geflochten, ausgerichtet und anschließend per Laser geschnitten und verschweißt, bevor die Aufweitung und das Vierpunktcrimpen erfolgen. Ergebnis: die D-Subminiatur-Kontakte, die Sie für das steckbare Einsetzen benötigen und die EIA-36 bestehen werden
0.45mm
Verarbeitung von BeCu-Draht
±0.02mm
Präzision mit CCD-Prüfung
6Einheiten
Modulare schlüsselfertige Fertigungszelle
32+
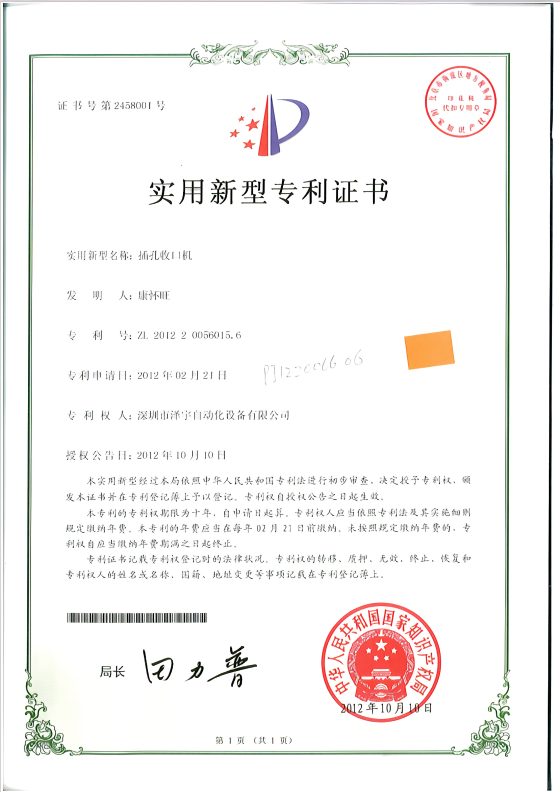
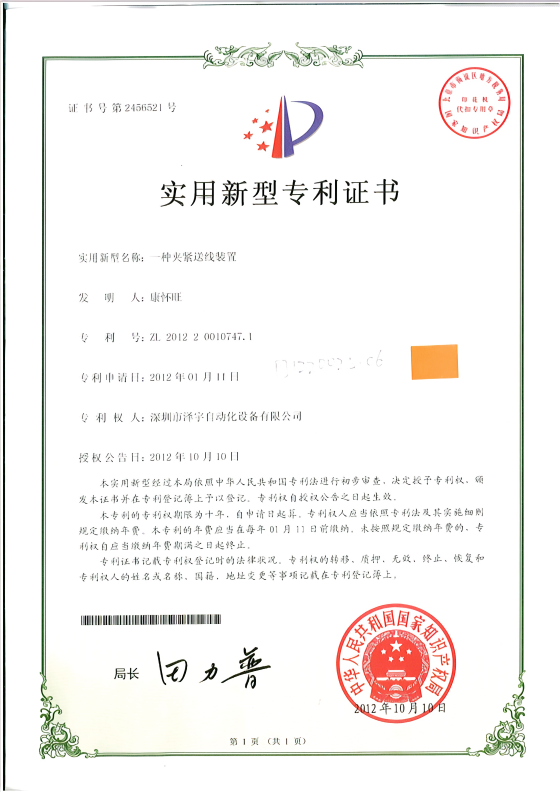
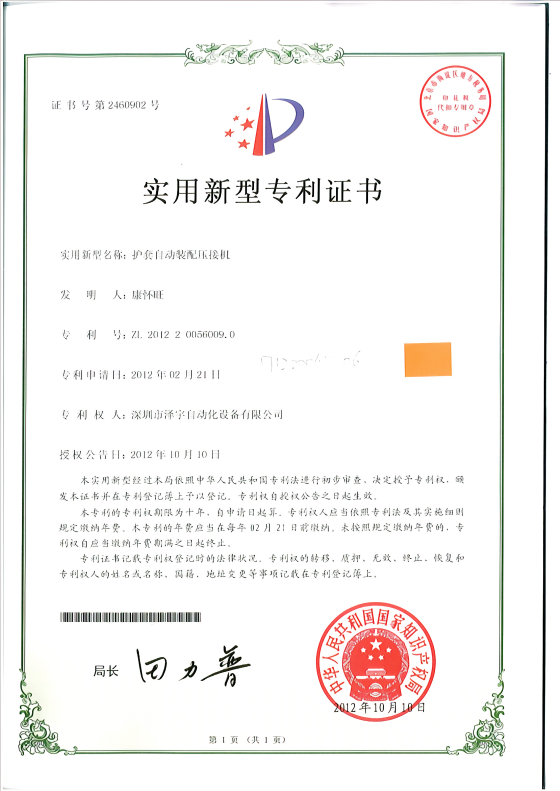
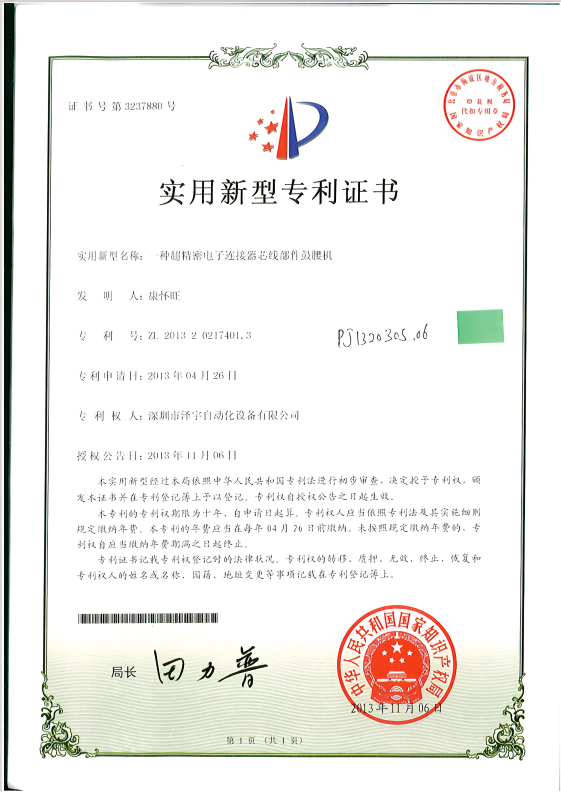
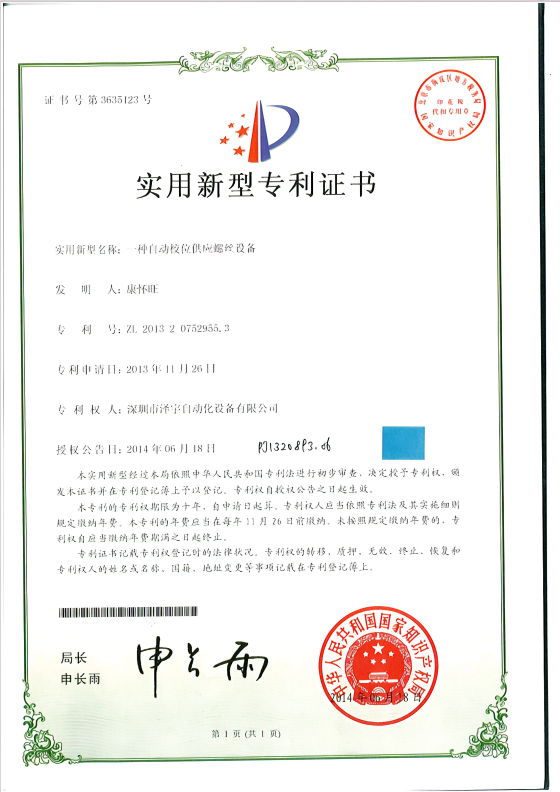
Erfindungspatente
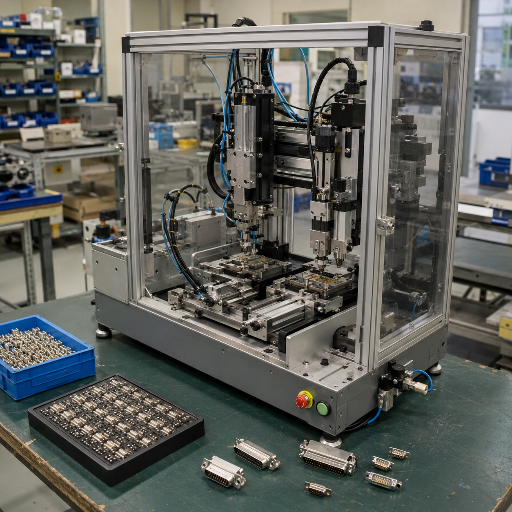
Die Twist-Pin-Fertigungslinie von ZEUEE im Überblick
- Anlage 6 Maschinen, modulare Fertigungszelle
- Drahtdurchmesser 0,45 mm BeCu (vergoldbar)
- Schneiden und Schweißen ±0,02 mm, CCD-geprüft
- Normen Für MIL-DTL-83513G und EIA-364 ausgelegt
- Platzbedarf ~8 m × 2 m, schlüsselfertige Fertigungszelle
- Technische Erfahrung 20 Jahre, 32+ Erfindungspatente, ISO 9001:2015
Twist-Pin-Fertigungslinie von ZEUEE: Konfiguration mit 6 Maschinen
Jede Maschine ist auf einen Prozessschritt ausgelegt; gemeinsam bilden sie eine integrierte, synchronisierte Linie. Dank des modularen Aufbaus dauert die Umrüstung auf einen nicht standardmäßigen Kontaktstiftdurchmesser (0,3 mm oder 0,6 mm statt 0,45 mm) 3-5 Tage, statt die Anlage komplett neu aufzubauen. Die Linie fertigt das gesamte Spektrum an Kontaktierungsvarianten nach MIL-Spezifikation (Lötbecher, Crimp-, gerader und abgewinkelter Anschluss) für D-förmige Micro-D- und rechteckige D-Subminiatur-Steckverbinder. Im Lieferumfang aller Anlagen sind Bedienerschulung, Einrichtung vor Ort und eine einjährige Garantie enthalten.
Der Twist-Pin-Kontakt kann mit jeder der Kontaktierungsvarianten nach MIL-DTL-83513 G-Revision gefertigt werden, einschließlich Lötbecher sowie Crimp- und Leiterplattenanschluss (gerade Kante oder rechtwinklig, jeweils 90°). Weitere Steckverbinderkonfigurationen nach MIL-Spezifikation sind mit einem Rastermaß von 0,050-0,156 Zoll verfügbar. Rechteckige Gehäuseformen und hochdichte Anordnungen lassen sich mit derselben Werkzeugsystemfamilie fertigen. Eine hochreine Goldbeschichtung kann auf bestimmte Kontaktbereiche aufgebracht werden, damit die fertigen Teile eine durchgängige EMI-Abschirmung und die Integration nachgelagerter Rückgehäuse unterstützen. Koaxiale Elemente in Combo-D-Gehäusen bauen ebenfalls auf der Twist-Pin-Basis auf; derselbe Kontakt kommt auch in Kabelkonfektionen mit Rückgehäuse-Kontaktierung zum Einsatz.
C49-ZY01-01
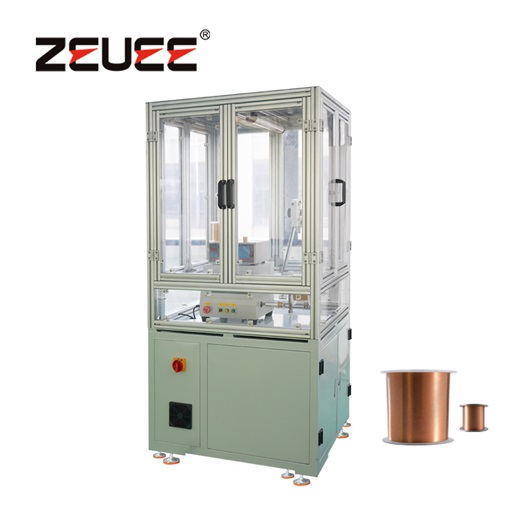
ZY01, Twist-Pin-Spulenwickelmaschine
Sie wickelt große Spulen BeCu-Draht auf Spulen für das anschließende Umflechten. Eine dynamische Steuerung mit geregeltem Aufwickeln hält die Drahtspannung gleichmäßig und stoppt die Maschine bei einem Drahtbruch automatisch.
- Drahtfreigabe mit konstanter Spannung und Regelung im geschlossenen Regelkreis
- Materialmangelerkennung in Echtzeit
- Modularer Umbau für den Durchmesserwechsel
Ausbringung 50 m/min
Leistung 400 W
Abmessungen (mm) 900 × 800 × 1850
Druckluft/Spannung 0,4–0,6 MPa / 220 V AC
C49-ZY02-01
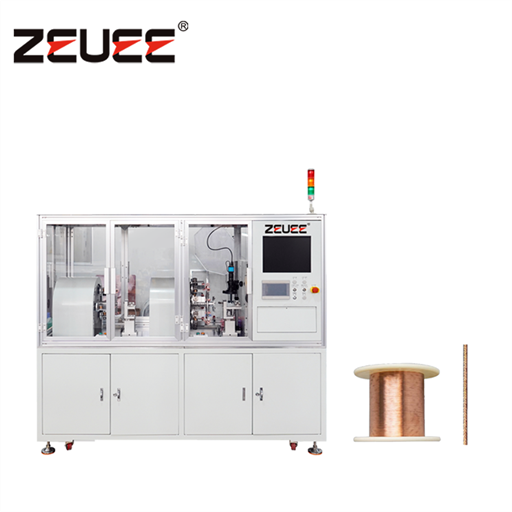
ZY02, automatische Twist-Pin-Umflechtmaschine
Die Maschine verarbeitet den 3-adrigen Mittelkern und anschließend die 7-9 Litzen aus Berylliumkupferdraht zu einem leistungsfähigen Drahtkörper. Der Abstand zwischen den Drähten kann 0.3 bis 6 mm betragen (Mitte 0.75 bis 0,3mm). Das Verhältnis der inneren zu den äußeren Litzen lässt sich anpassen, um die kundenspezifischen Anforderungen an mechanische Kraft und Widerstand zu erfüllen.
- Unabhängige innere und äußere Speicherräder führen parallel zu
- Drahtdurchmessererkennung während des Wickelns
- Der Vorschub entlang der X-Achse verteilt das fertige Produkt gleichmäßig auf der Spule
Ausbringung 50 m/min
Leistung 9 kW
Abmessungen (mm) 900 × 800 × 1850
Druckluft/Spannung 0,4–0,6 MPa / 220 V AC
C49-ZY03-01
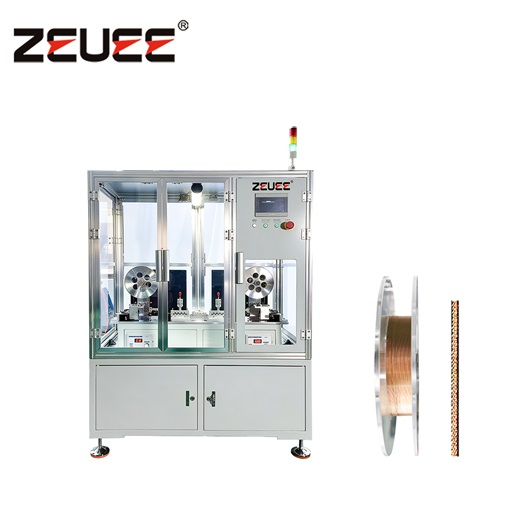
ZY03, automatische Twist-Pin-Ausrichtmaschine
Die Maschine richtet das mehradrige Geflecht mechanisch aus und sorgt in beiden Richtungen (vertikal und horizontal) für eine ebene Form. Ein Zuführband und ein Aufwickelband halten die Spannung der einlaufenden Litzen kontrolliert. Durch die Hin- und Herbewegung werden außerdem mechanische Spannungen aus dem Drahtgeflecht gelöst, um vorzeitigen Ausfällen vorzubeugen.
- Mehrere Ausrichtrollen beseitigen innere Spannungen, die die Ermüdungsfestigkeit beeinträchtigen
- Unabhängige Spannungsregelung für Zuführung und Aufnahme
- Automatischer Stopp bei Drahtbruch
Ausbringung 4,5–5 m/min
Leistung 5 kW
Abmessungen (mm) 1400 × 800 × 1850
Druckluft/Spannung 0,4–0,6 MPa / 220 V AC
C49-ZY04-01
ZY04, automatische Twist-Pin-Schneid- und Laserschweißmaschine
Die Maschine schneidet den Drahtkörper und verschweißt gleichzeitig beide Enden per Laser. Ein Servo steuert den Drahtvorschub, ein kurvengesteuerter Drehvorschub die Rotationsbewegung. Die doppelseitige Lasersteuerung ermöglicht eine 100 % Prüfung der Schweißnahtgeometrie, einschließlich Drahtvorschublänge, Glätte der Schweißnaht, überstehendem Draht, Kaltschweißstellen, zu großen Schweißnähten und Hohlräumen in der Schweißnaht.
- Schneidgenauigkeit ±0,02 mm, per CCD geprüft
- Servo-gesteuerter Vorschub und Schweißprozess für gleichbleibende Ergebnisse bei jeder Wiederholung
- Automatische Ausschleusung nicht spezifikationsgerechter Teile vor den nachgelagerten Stationen
Ausbringung 10–13 Stück/min
Leistung 7,5 kW
Abmessungen (mm) 1500 × 700 × 1850
Druckluft/Spannung 0,4–0,6 MPa / 220 V AC

C49-ZY05-01
ZY05, automatische Twist-Pin-Aufweitmaschine (Bump-Formung)
Ein offener Vibrationswendelförderer nimmt das verdrillte Drahtbündel auf und weitet es nach der Zuführung nach außen auf, sodass das für die Funktion erforderliche „Bump“-Profil entsteht. Ein CCD-System prüft Länge und Taillendurchmesser; anschließend werden die Teile automatisch nach Geometrie und Länge sortiert und in Gutteile und Ausschuss getrennt.
- Servogesteuerte Präzision für Abmessungen und Form des Bumps
- Die Sichtprüfung sortiert verdrillte Drahtteile mit schrägem Kopf, beschädigten Gewindeflächen, getrennten Litzen sowie allgemeinen Unregelmäßigkeiten des „Bump“-Profils aus.
- Die Zuführung über einen Wendelförderer macht die manuelle Ausrichtung überflüssig
Ausbringung 15–17 Stück/min
Leistung 2 kW
Abmessungen (mm) 900 × 800 × 1850
Druckluft/Spannung 0,4–0,6 MPa / 220 V AC
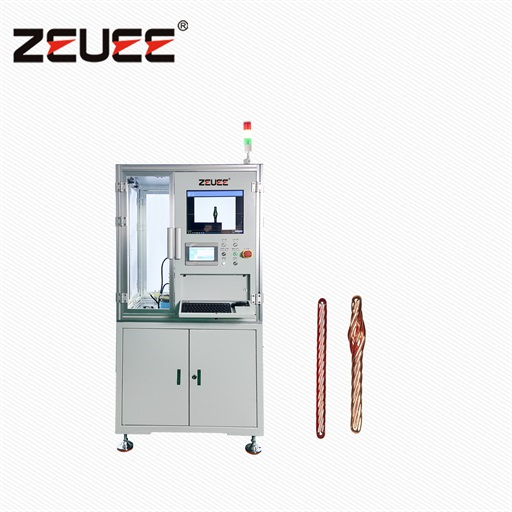
C49-ZY06-01
ZY06, automatische Twist-Pin-Crimpmaschine
Eine Zuführung speist eine Schale mit Twist-Pin-Kontakten und Kupferhülsen gleichzeitig ein. Jedes Teil fällt in ein Drehwerkzeug, das beide Teile an vier Stellen entlang der Achse jeweils im Winkel von 90° mechanisch vercrimpt. Während des gesamten Vorgangs wird konstanter Druck ausgeübt. Mithilfe einer CCD-Prüfung kontrolliert die Maschine das kritische Maß („Knie“) sowie Länge und Konzentrizität. Diese Vierpunktverbindung hält einer mechanischen Auszugskraft stand, die über dem aktuellen Grenzwert von EIA-364-29 liegt.
- Vierpunkt-Crimpwerkzeug speziell für die Geometrie von Twist-Pin-Kontakten
- Verhindert eine Verformung des Kontaktstifts und erhält die elektrische Verbindung zwischen Mittelkern und Innenlitzen. Verhindert Kontaktabstandsfehler durch uneinheitliche Werkzeugformen oder Einstellungen. Verhindert den Bruch von Kontaktstift oder Litzen. Beugt einer möglichen Kontakttrennung vor.
- Konzentrizität jedes fertigen Teils per CCD geprüft
Ausbringung 10–13 Stück/min
Leistung 2 kW
Abmessungen (mm) 1100 × 900 × 1850
Druckluft/Spannung 0,4–0,6 MPa / 220 V AC
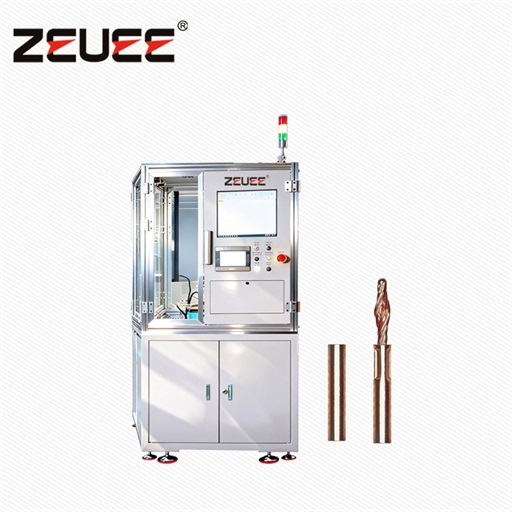
Entscheidungsmatrix: Gesamtdaten der Linie
| Kennzahl | Einschichtbetrieb | Zweischichtbetrieb | Dreischicht-Dauerbetrieb |
|---|---|---|---|
| Fertige Twist-Pin-Kontakte / Monat | ~150,000 | ~300,000 | bis zu 450.000 |
| Bediener (Linienüberwachung) | 1 | 2 | 3 |
| Installierte Gesamtleistung | ~26 kW (Summe der sechs Maschinen) | ||
| Gesamtfläche (einschließlich Gängen) | ca. 8 m × 2 m | ||
| Engpassstation | ZY04 Schneiden/Schweißen @ 10–13 Stück/min | ||
Von BeCu-Draht zum Kontakt nach MIL-DTL-83513: der Prozessablauf
„Gestanzte Kontakte kosten pro Kontaktstück etwas weniger und erfordern einen zweiten Punktschweißvorgang, um die gecrimpte Verbindung zu sichern. Daran erkennen Sie das Ausfallmuster im Feldeinsatz. Eine Twist-Pin-Linie lässt diesen zweiten Arbeitsgang aus: Der Kontaktstift selbst ist die Verbindung. So sinkt der Kontaktwiderstand von ungefähr 8 Milliohm auf 3 Milliohm und die Stoßfestigkeit steigt von 50 G auf 500 G.“
Leistungskennzahlen im Vergleich zu manuellen und halbautomatischen Alternativen
Auf Ebene der Stückkosten ist der Vorteil einer vollautomatischen Twist-Pin-Fertigungszelle gegenüber einer halbautomatischen oder manuellen Montage eindeutig. Der stündliche Durchsatz steigt um eine Größenordnung, mit CCD-Prüfung an allen drei Prüfstationen werden Ausschussquoten im einstelligen Prozentbereich erreichbar, und statt eines kleinen Teams benötigen Sie pro Schicht nur einen Bediener zur Überwachung.
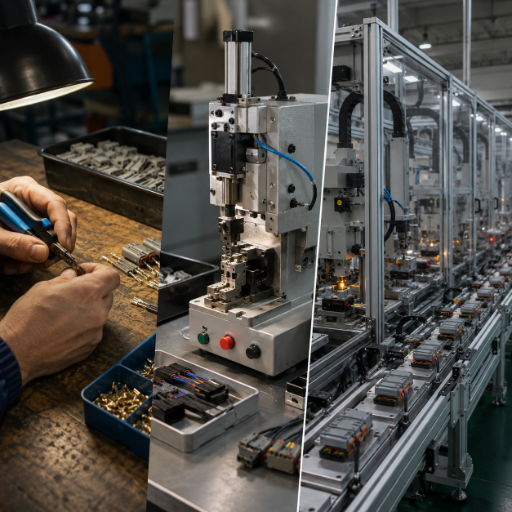
| Kennzahl | Manuell / handgecrimpt | Halbautomatisch (Einzelstation) | ZEUEE-Vollautomatiklinie |
|---|---|---|---|
| Durchsatz (Stück/Stunde) | 30–50 | 200–300 | 600–780 |
| Schneidgenauigkeit | ±0,1 mm | Toleranz von ±0,05 mm | ±0,02 mm (CCD) |
| Typische Ausbeute | 75–85% | 88–93% | ≥97% |
| Bediener pro Schicht | 6–8 | 3–4 | 1 (Überwachung) |
| Schulungsdauer für Bediener | 4–6 Wochen | 2–3 Wochen | 1 Woche |
| Monatliche Kapazität im Einschichtbetrieb | ~5,000 | ~35,000 | ~150,000 |
| CCD-Ausschleusung | Keine | Optionale Ergänzung | In ZY04, ZY05 und ZY06 integriert |
Der übliche Amortisationszeitraum für Investitionsgüter in der Branche beträgt 24-36 Monate bei kontinuierlicher Fertigung von +50.000 Kontakten/Monat. Branchenübliche Vergleichsdaten zu Investitionen bei Präzisionsanlagenherstellern (Fictiv, Kellertech) ordnen die Automatisierung für Luft- und Raumfahrtpräzision dem unteren Ende des Zeitraums von 2-5 Jahren zu. Der nächstliegende Vergleich ist ein Amortisationsfall nach 30 Monaten bei Werkzeugen aus Kohlefaser für die Luft- und Raumfahrt. Ihre Amortisation hängt jedoch von den bisherigen Einkaufspreisen, Ihrem Volumen und Ihren Lohnkosten ab. Lassen Sie uns die Zahlen für Ihr Unternehmen berechnen, bevor Sie den Auftrag unterschreiben.
Zuordnung der ZEUEE-Maschinen zu den Prüfanforderungen nach MIL-DTL-83513 / EIA-364
ZEUEE liefert die Anlagen. Der Steckverbinderhersteller ist dafür verantwortlich, die QPL-Listung nach MIL-DTL-83513G gemäß den Prüfverfahren nach EIA-364 zu beantragen. Die nachfolgende Tabelle dokumentiert, an welcher ZEUEE-Station die jeweilige EIA-364-Prüfung berücksichtigt wird – also an welcher Stelle der Linie ein Prozessproblem zuerst auffallen würde, wenn ein QPL-Labor eines OEM die Prüfsequenz durchführt. Bei den Werten handelt es sich um die zitierten Grenzwerte nach MIL-DTL-83513, basierend auf veröffentlichten Datenblättern von ITT Cannon, Cinch, Axon und Glenair.
| EIA-364-Prüfung | Verfahren Nr. | Grenzwert (MIL-DTL-83513) | ZEUEE-Station mit Einfluss auf das Ergebnis | Betroffene M83513-Slash-Sheets |
|---|---|---|---|---|
| Kontaktwiderstand | EIA-364-06 / -23 | ≤10 mΩ zu Beginn (bei Twist-Pin üblicherweise ~3 mΩ) | Qualität der Laserschweißnaht bei ZY04 | /01–/04, /28–/33 |
| Lebensdauer | EIA-364-09 | mindestens 500 Steckzyklen | Einheitliche Bump-Abmessungen bei ZY05 | Alle |
| Steckkraft | EIA-364-13 | 283 g (10 oz) × maximal N Kontakte | Maßtoleranz bei ZY05 und ZY06 | Alle |
| Spannungsfestigkeit der Isolation | EIA-364-20 | 600 Vac auf Meereshöhe | Drahtgeflecht bei ZY02 ohne Litzenkurzschlüsse | /01–/04 |
| Isolationswiderstand | EIA-364-21 | mindestens 5000 MΩ @ 500 Vdc | ZY02 + vorgeschalteter Isolierkörper | /01–/04 |
| Salzsprühnebelprüfung | EIA-364-26 | 48 Stunden | Vorgelagerte Galvanisierung (nicht Teil der Linie) | /28–/33 |
| Mechanische Stoßprüfung | EIA-364-27 | 735 m/s², 11 ms (Twist-Pin hält bis zu 500 G stand) | Mehrlitzenstruktur von ZY02 | Alle |
| Vibrationsprüfung | EIA-364-28 | 10–2000 Hz, 196 m/s² (Twist-Pin hält bis zu 200 G stand) | Geflechtgeometrie bei ZY02 | Alle |
| Kontakthaltekraft | EIA-364-29 | 2,26 kg (5 lb) mindestens 5 sec | Vierpunkt-Crimp bei ZY06 | Alle |
| Steck- / Trennkraft | EIA-364-37 | maximal 170 g beim Stecken / mindestens 14 g beim Trennen | Bump-Durchmesser bei ZY05 | Alle |
| Nennstrom | EIA-364-70 | maximal 3 A | BeCu-Querschnitt + Schweißwiderstand bei ZY04 | Alle |
Die Zuordnung zu den einzelnen Stationen ist bewusst gewählt: Ein Fehlschlag bei einer QPL-Wiederholungsprüfung nach einem dieser Verfahren lässt sich direkt einer Maschine und einem Kalibrierungszeitraum zuordnen. Diese Rückverfolgbarkeit benötigt das Qualitätsteam eines OEM, wenn ein Teil die Haltekraftprüfung nach EIA-364-29 nicht besteht und der Programmmanager wissen möchte, welcher Prozessschritt zuerst fehlerhaft war. Zur klaren Abgrenzung der Verantwortlichkeiten: Der Steckverbinder-OEM ist für die Qualifizierungsprüfungen nach der EIA-364-Sequenz zuständig. ZEUEE liefert die Anlagen, Prozessdokumentation und Bedienerschulung, damit die Zielwerte bereits im ersten statt erst im dritten Durchlauf erreicht werden.
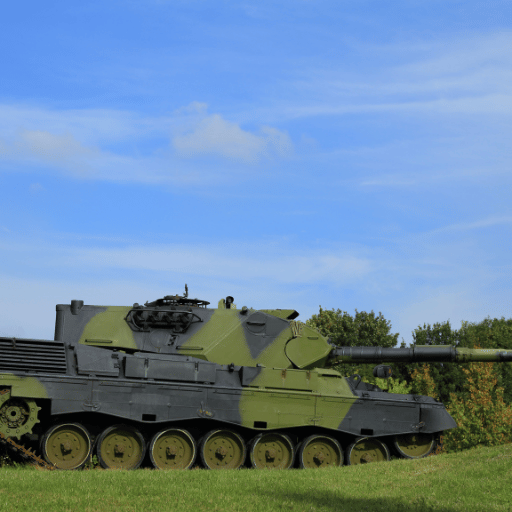
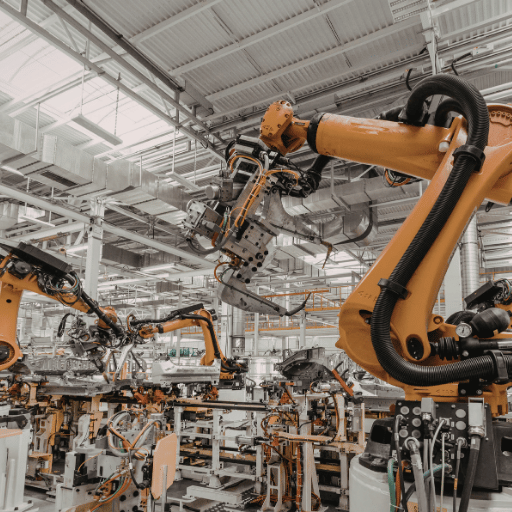
Unsere Branchen: Luft- und Raumfahrt, Verteidigung, medizinische Elektronik
Die Nachfrage nach Twist-Pin-Technologie konzentriert sich in der Regel auf Einsatzbereiche, in denen gestanzte Kontakte frühzeitig versagen würden: bei starken Stößen und Vibrationen, hohen und niedrigen Temperaturen, kritischen Anforderungen an die geringe magnetische Signatur oder wenn hohe Zuverlässigkeit unerlässlich ist. Zu unseren Kunden in 30+ Ländern zählen:
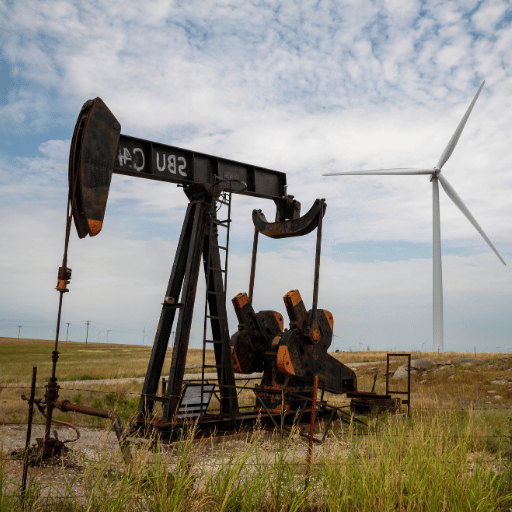


| Branche | Einsatzbereiche mit zwingendem Bedarf an Twist-Pin-Kontakten | Relevante M83513-Teilspezifikation |
|---|---|---|
| Luft- und Raumfahrt sowie Satellitentechnik | Signalverbindungen in der Avionik, Stromversorgung und Datenübertragung bei Satelliten sowie mikrominiaturisierte Avionik für Flugzeugzellen mit begrenztem Platzangebot | /01–/04 |
| Verteidigung und Militär | Flugkörperlenkung, militärisches GPS, IFF-Transponder, moderne Elektronik für Soldaten sowie HF- und Hochleistungs-Signalverbindungen | /28–/33 |
| Öl und Gas / Bohrlochtechnik | ESP-Systeme, Hochtemperatur-Bohrwerkzeuge und Elektronik für Tiefsee-ROVs; hermetisch abgedichtete Steckverbinder für hohe Temperaturen und Drücke im Bohrloch | HT-Variante |
| Medizinische Elektronik | MRT-Scanner (magnetarme, miniaturisierte D-förmige Varianten), Prüfgeräte für implantierbare Geräte | Nichtmagnetische Variante |
| Industrierobotik | Signalverbindungen an sechsachsigen Roboterarmen, Verkabelung für Bildverarbeitungssysteme und Verbindungslösungen für die Fabrikautomatisierung | COTS |
| Präzisionsinstrumente | Massenspektrometer, Laborautomatisierung, Halbleitermesstechnik und Integration schmaler Leiterplattenanschlüsse | COTS |
Bestehende Fertigungslinien von ZEUEE-Kunden erreichen eine Produktion von Zehntausenden fertigen M83513-Kontakten/Monat und ersetzen damit extern eingekaufte Kontakte von Anbietern wie Glenair, ITT Cannon, Omnetics, TE Connectivity, AirBorn usw. Allein Europas Micro-D-Hochgeschwindigkeitssegment soll bis 2034 doppelt so groß werden; die in diesem Markt tätigen OEMs lesen diesen Beitrag wahrscheinlich gerade. Die Werkzeuge der ZEUEE-Linie lassen sich auch an andere Rastermaße anpassen, etwa an das für MIL-DTL-32139-Anwendungen (Nano-D) erforderliche Rastermaß von 0.025 Zoll.
Kompetenzprofil von ZEUEE: 20 Jahre, 32+ Erfindungspatente, ISO 9001:2015
ZEUEE ist kein allgemeiner Automatisierungsanlagenbauer, sondern ein „Spezialhersteller von Automatisierungsanlagen“ für Präzisionsmontageanwendungen. Seit 2005 sind wir darauf spezialisiert.
20+
Jahre im Bau von Automatisierungsanlagen (gegründet 2005)
32+
Erteilte Erfindungspatente
68+
Gebrauchsmusterpatente
150+
Patente aus Forschung und Entwicklung insgesamt
10,000+
Ausgelieferte Anlagenprojekte
30+
Bediente Länder
Das Anlagenportfolio von ZEUEE umfasst weit mehr als die Fertigung von Micro-D-Kontakten. Es schließt auch angrenzende Fertigungszellen für Verbindungstechnik, D-Subminiatur-, rechteckige Hochdichte- und weitere Steckverbinderfamilien nach MIL-Spezifikation ein. Kunden in Umgebungen mit hohen Anforderungen an die Robustheit – etwa bei Öl- und Gas-Bohrlochtechnik, in der Luft- und Raumfahrt und im Militärbereich – schätzen die Möglichkeit, einen Lieferanten für mehrere Programme zu qualifizieren.
Zertifizierungen und Status:
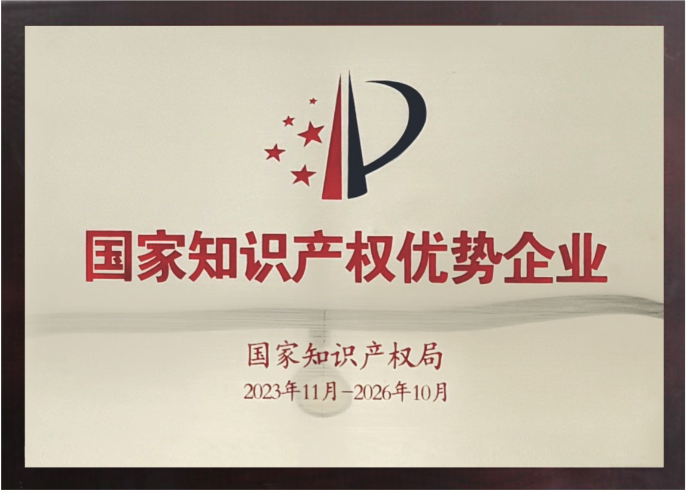
Zertifiziertes Qualitätsmanagementsystem nach ISO 9001:2015; von der chinesischen Regierung als Nationales Hightech-Unternehmen und spezialisiertes und innovatives „Little Giant“-Unternehmen (SRDI) ausgezeichnet; Vizepräsident der Guangdong Robot Association; Ratsmitglied der Shenzhen High-Tech Industry Association.
Produktionsstandort:
20.000 sqm großes Werk in Taihe, Jiangxi, China (eröffnet 2020) mit mehr als 120 Beschäftigten in Engineering und Fertigung. Der Unternehmenssitz und das zentrale Engineering-Zentrum befinden sich in der Sonderwirtschaftszone Shenzhen Phoenix City, China.
01 / 10


×
Beschaffungsleitfaden: Preisfaktoren, Lieferzeit, Schulung und Support
Die Kosten für die 6-Maschinen-Linie hängen von der jeweiligen Anwendung ab, da sich die Anforderungen der Kundenprozesse unterscheiden. Die Kostenfaktoren sind unten aufgeführt. Wo verlässliche Angaben möglich sind, werden Preisspannen genannt; Angaben zum Projektumfang könnten die Ergebnisse verzerren.
Referenzwerte zur externen Beschaffung: PEI-Genesis Europe bietet in Einzelstücken gefertigte M83513-Steckverbinder je nach Konfiguration für $79-$226 an. Zum Zeitpunkt der Erstellung dieses Textes hatte Mouser nur 11 Stück des Glenair M83513/04-B05N auf Lager (für weitere Exemplare beträgt die Produktionslieferzeit ab Werk 5 Wochen). Die Lieferzeit von der Bestellung bis zur Auslieferung von Anlagen in anderen Bereichen der Hochpräzisionstechnik liegt zwischen 3-12 Monaten; ein Zeitraum von 90-120 Tagen bei ZEUEE liegt am schnellen Ende dieses Spektrums.
ROI-Rechner: Twist-Pin-Kontakte selbst fertigen oder zukaufen
Schätzen Sie die Amortisationsdauer für die Verlagerung der Fertigung von Twist-Pin-Kontakten nach MIL-DTL-83513 ins eigene Haus mit einer ZEUEE-Linie.
→Rechner für Durchsatz und Kapazität der Twist-Pin-Linie
Berechnen Sie die monatliche Ausbringung an fertigen Kontakten einer ZEUEE-6-Maschinen-Linie. Die Engpassstation ist die Schneid- und Schweißstation ZY04 (10–13 Stück/min).
→Auswahl der MIL-DTL-83513-Slash-Sheets und EIA-364-Spezifikationen
Wählen Sie eine Konfiguration aus, um die Anforderungen an Twist-Pin-Kontakte für Ihre ZEUEE-Linie sowie die jeweils maßgebliche Station anzuzeigen.
→FAQ: Fragen in der Entscheidungsphase
90–120 Tage ab Vertragsunterzeichnung bis zur Lieferung ab Werk bei der standardmäßigen 6-Maschinen-Konfiguration. Planen Sie 25–50 Tage für den Seetransport sowie 5–10 Tage für die Inbetriebnahme vor Ort ein. Sonderwerkzeuge für nicht standardmäßige Kontaktstiftdurchmesser verlängern die Produktionslieferzeit um 4–8 Wochen.
Ja, die 6-Maschinen-Linie ist so ausgelegt, dass sie die anschließende QPL-Qualifizierung nach MIL-DTL-83513G ermöglicht. Unsere Zuordnungstabelle für EIA-364 im obigen Abschnitt dokumentiert, welche ZEUEE-Station welches Prüfergebnis beeinflusst. Zur klaren Abgrenzung der Verantwortlichkeiten: ZEUEE liefert die Ausrüstung, die Prozessdokumentation und die Bedienerschulung. Der Steckverbinder-OEM ist für den QPL-Antrag und die EIA-364-Prüfkampagne selbst verantwortlich, die in einem akkreditierten Labor durchgeführt wird.
Einschichtbetrieb: etwa 150.000 fertige Twist-Pin-Kontakte pro Monat. Zweischichtbetrieb: ~300,000. Durchgehender Dreischichtbetrieb: bis zu 450,000. Der Durchsatz wird durch die Schneid- und Schweißstation ZY04 mit 10–13 Stück pro Minute begrenzt; alle anderen Stationen haben höhere Kapazitätsreserven.
Bei Micro-D-Steckverbindern beträgt der Kontaktabstand 1,27 mm (0.050 inch), etwa die Hälfte des Abstands von 2,54 mm bei einem standardmäßigen D-Sub. Beide sind D-förmige Subminiatur-Steckverbinderformate. Aufgrund der kleineren Baugröße von Micro-D können die Kontakte jedoch nicht in Stanztechnik gefertigt werden. Die Twist-Pin-Geometrie bietet Micro-D die erforderliche Widerstandsfähigkeit gegen Schock und Vibration (etwa 500 G Schock und 200 G Vibration gegenüber ~50 G und ~20 G bei gestanzten Kontakten). Der NASA-Standard INST-EEE-002 schreibt für Micro-D-Anwendungen ausdrücklich eine Twist-Pin-Konstruktion vor, da die physikalischen Anforderungen der kompakten Bauform diese erforderlich machen. Bei Nano-D-Steckverbindern (MIL-DTL-32139) ist der Kontaktabstand mit 0.025 inch noch geringer; sie nutzen eine verwandte Kontakttechnologie.
MIL-DTL-83513 ist die US-amerikanische Militärspezifikation für rechteckige, polarisierte elektrische Steckverbinder in Mikrominiaturausführung mit einem Kontaktabstand von 0.050 inch (1,27 mm). Die aktuelle Fassung ist MIL-DTL-83513G vom 28. Juli 2015; gepflegt wird sie von DLA Land & Maritime VQ. Metallgehäuse gibt es für 9–100 Kontakte, Kunststoffgehäuse für 9–51. Die ZEUEE-Linie fertigt die Twist-Pin-Kontakte für rechteckige Gehäuse gemäß den von Ihren Kunden vorgegebenen Slash-Sheets — /01–/04 (Metallbuchse / Stecker / Crimpkontakt / Leiterplattenkontaktierung), /28–/33 (Varianten mit hoher Kontaktdichte für raue Umgebungen) sowie die rechtwinkligen Leiterplattenvarianten unter /10. Unterstützte Kontaktierungsverfahren sind Lötbecher, Crimpanschluss und Leiterplattenanschluss. Für die QPL-Qualifizierung nach MIL-DTL-83513G ist der Steckverbinderhersteller mit seinem Antrag verantwortlich; ZEUEE liefert die Ausrüstung.
Als Standardmaterial dient 0,45 mm starker Berylliumkupferdraht (BeCu der Klasse C17200 oder C17500), üblicherweise vergoldet oder gemäß Ihrer nachgelagerten Spezifikation vorplattiert. Zu den Drahtlieferanten, mit denen Kunden in diesem Segment arbeiten, zählen Materion (USA) und NGK Berylco (Japan). Die Beschichtung (Goldschichtdicke, stromlose Nickel-Unterbeschichtung) beeinflusst das nachgelagerte Salzsprühergebnis nach EIA-364-26 und wird üblicherweise durch die Programmanforderungen des Endkunden festgelegt. Stecker und Buchse verwenden dieselbe Basis aus Twist-Pin-Kontakten, daher reicht ein Werkzeugsatz für beide Gehäusehälften.
Ja, die Linie ist modular aufgebaut. Das Umrüsten der Werkzeuge auf eine Durchmesservariante innerhalb des Standardbereichs dauert 3–5 Tage. Eine Neukonstruktion der Linie für einen deutlich abweichenden Durchmesser (außerhalb des Bereichs von Schwingförderer und CCD-Kalibrierung) dauert 6–8 Wochen und wird separat angeboten. Bei Combo-Micro-D-Gehäusen mit Koaxialkontakten (z. B. Layouts mit gemischten Signalen im GMPM-Stil) kommt auf der Signalseite dieselbe Twist-Pin-Basis zum Einsatz. Das Einsetzen der Koaxialhülse erfolgt nachgelagert beim Bestücken des Gehäuses und gehört nicht zur Kontaktfertigungslinie selbst.
Das hängt von drei Zahlen ab, die uns erst vorliegen, wenn Sie sie uns mitteilen: Ihrem dauerhaft erzielten monatlichen Kontaktvolumen, Ihren aktuellen Kosten je zugekauftem Kontakt und Ihren lokalen Arbeitskosten. Für Präzisionsausrüstung in der Luft- und Raumfahrt liegt die branchenübliche Spanne für die Amortisation der Investitionskosten bei 24–36 Monaten, wenn dauerhaft mehr als 50.000 Kontakte pro Monat gefertigt werden. Grundlage sind Benchmarks von Fictiv und Kellertech sowie ein veröffentlichter Vergleichsfall mit 30 Monaten Amortisationszeit für Werkzeuge aus Kohlefaser für die Luft- und Raumfahrt. Wir nennen keine pauschale Amortisationsdauer, weil uns keine Belege dafür vorliegen, dass eine einzelne Zahl für alle Kunden gleichermaßen gilt. Nutzen Sie den oben verlinkten Rechner oder fordern Sie eine individuelle Analyse auf Basis der Preise Ihres bisherigen Lieferanten an.
Ja. Die Inbetriebnahme ist im Standardvertrag enthalten. Dafür kommen ZEUEE-Techniker 5–10 Tage zum Standort des Kunden. Die Bedienerschulung dauert 1 Woche und findet vor Ort statt (auf Anfrage auch remote). Sie umfasst den Linienbetrieb, die tägliche Prüfung und das Umrüsten. Eine zusätzliche Woche Instandhaltungsschulung behandelt den vorbeugenden Instandhaltungsplan, den Umgang mit Ersatzteilen und die CCD-Kalibrierung. Die erforderlichen Visa-Unterlagen werden bereitgestellt.
Ein direktes Leasingangebot von ZEUEE ist nicht verfügbar. Wir arbeiten jedoch mit Exportfinanzierungsprogrammen von Sinosure und der China Construction Bank, die internationale Käufer regelmäßig zur Finanzierung von Investitionsgütern nutzen. Die Einzelheiten werden zusammen mit dem Angebot verhandelt.
Komax und Schleuniger sind Spezialisten für die Drahtverarbeitung; ihr Angebot umfasst ein breites Spektrum von Abisolieren und Crimpen bis zur Kabelmontage. Die 6-Maschinen-Linie von ZEUEE für Twist-Pin-Kontakte wurde speziell für eine Kontaktklasse entwickelt: mehrsträngige BeCu-Twist-Pins für Steckverbinder nach MIL-DTL-83513. Sie basiert nicht auf einer allgemeinen Plattform zur Drahtverarbeitung. Die gesamte Linie ist auf die Geometrie und den Toleranzbereich ausgelegt, die Twist-Pin-Kontakte in QPL-Qualität erfordern; entsprechend ist auch die Preisgestaltung. Das Beispiel ARMSOTO in der Türkei zeigt, dass ein Hersteller außerhalb der Big 4 mit der passenden, speziell entwickelten Ausrüstung dieses Segment glaubwürdig bedienen kann.
Möchten Sie Ihre Linie spezifizieren?
Teilen Sie uns Ihr angestrebtes monatliches Kontaktvolumen, die Verteilung der Gehäusegrößen (M83513-Slash-Sheets) und etwaige Sonderdurchmesser mit. Wir senden Ihnen eine Rückmeldung mit einer entsprechend konfigurierten Ausrüstungsliste, dem Zeitplan für den Standort und einem Produktionskalender für 90 Tage.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






