Kontaktieren Sie Zeyu lntelligent Industrial Company

Roboterintegration
Automatisierte Robotermontagesysteme und Roboterintegration
ZEUEE entwickelt, baut und integriert die passende Fertigungslinie für Ihr Bauteil: markenunabhängige robotergestützte Fertigungszellen bei einem breiten Produktmix und spezialisierte Servo-Montagemaschinen bei hohen Stückzahlen und engen Toleranzen. 20 Jahre Erfahrung, 10.000+ ausgelieferte Projekte, in 30+ Ländern.
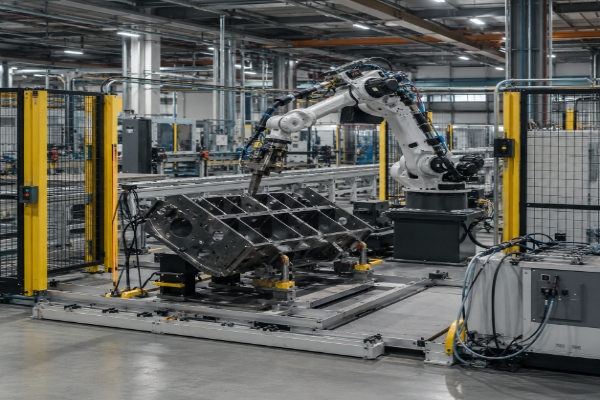
±0,02–0,08 mm
Wiederholgenauigkeit der integrierten Fertigungszelle (gemäß ISO 9283)
10–13 Stück/min
Spirakam-Servo-Einpresslinie
5
Integrierte Robotermarken
150+
F&E-Patente
30+
Belieferte Länder
ISO 9001
+ CE, National High-Tech
Warum manuelle und standardisierte Montagesysteme an ihre Grenzen stoßen – und wie robotergestützte Montage sie überwindet
Die automatisierte robotergestützte Montage ersetzt den Teil Ihrer Fertigungslinie, an dem die menschliche Hand zum Engpass wird: die wiederkehrenden Schritte beim Einsetzen, Einpressen, Befestigen, Dosieren und Prüfen auf der Montagelinie, die sowohl den Durchsatz als auch den Ausschuss bestimmen. Der Automatisierungsdruck ist strukturell bedingt und keine Option: In US-amerikanischen Fabriken kommen 295 Roboter auf 10.000 Beschäftigte in der Fertigung – weltweit Platz zehn. Südkorea liegt bei 1.012, China ist auf 470 gestiegen. Die weltweite Roboterdichte hat sich innerhalb von sieben Jahren verdoppelt.
Die Personalkosten machen diese Grenze konkret.
Deloitte und The Manufacturing Institute prognostizieren, dass bis 2033 bis zu 1,9 Millionen Stellen in der US-amerikanischen Fertigung unbesetzt bleiben könnten. Wenn es keine verfügbaren Arbeitskräfte gibt, lässt sich ein stabiler Montageprozess nicht durch Neueinstellungen sichern. MIT-Ökonomen führen diesen demografisch bedingten Mangel direkt auf die schnellere Einführung von Automatisierung zurück.
Auch die manuelle Montage weist Schwankungen auf.
Bei der manuellen Platzierung erreicht ein Bediener ungefähr ±0,5–1,0 mm; die häufig angegebene Fehlerquote liegt bei etwa 1–3 %. Mit zunehmender Ermüdung nehmen diese Schwankungen im Laufe einer Schicht zu. Eine robotergestützte Fertigungszelle oder eine spezialisierte Servo-Maschine hält die Position Zyklus für Zyklus auf Hundertstelmillimeter genau – in der dritten Schicht ebenso wie in der ersten. Diese Abweichung gleichen die ZEUEE-Ingenieure aus: je nach Aufgabe mit einer integrierten Roboterzelle oder einer speziell entwickelten Maschine wie unserer Spirakam-Servo-Einpresslinie.
Ein wichtiger Hinweis vor jedem Angebot: Automatisierung behebt keine mangelhafte Qualität der angelieferten Teile.
Fachingenieure beziffern die Auswirkungen: Bei einem fünfteiligen Produkt mit einer Fertigungsgeschwindigkeit von 50 Einheiten pro Minute können bereits 500 fehlerhafte Teile pro Million die Linie rund 20 % der Zeit stilllegen. Bei einer Liniengeschwindigkeit von 500 Einheiten pro Minute steigt der Stillstand auf über 70 %. Im ersten Gespräch weisen die ZEUEE-Ingenieure auf dasselbe hin: Die Qualität der angelieferten Teile muss auf unter 1.000 ppm verbessert werden, sonst steht selbst die schnellste Maschine der Welt wegen einer Störung still.
ZEUEE-Lösungen für die automatisierte Montage: Roboterzellen und spezialisierte Montagemaschinen
Ein verbreiteter Irrtum bei Käufern muss gleich zu Beginn ausgeräumt werden: Eine flexible Roboterzelle ist nicht immer die richtige Lösung. Ein Roboter mit aufeinanderfolgenden Bewegungen kann eine Rundschalttischmaschine mit parallelen Stationen nicht überholen – die Physik setzt die Grenze. Unabhängige Produktionsdaten verorten den optimalen Einsatzbereich einer Roboterzelle bei etwa 10.000–500.000 Einheiten pro Jahr. Bei mehr als etwa 500.000 Einheiten müssen zusätzliche Zellen eingesetzt werden, statt eine einzelne Zelle zu beschleunigen. Eine falsche Maschinenklasse kann teuer werden und innerhalb von zwei Jahren zu einer Kostenüberschreitung von 40 % führen. Industriekunden in der EU und den USA sollten beide Optionen in Betracht ziehen. Deshalb entwickeln die ZEUEE-Ingenieure zwei unterschiedliche Lösungsrichtungen, statt jede Aufgabe mit demselben Werkzeug anzugehen, und leiten jede Angebotsanfrage anhand des folgenden Modells weiter.
AUTO / ZUM UMDREHEN KLICKEN
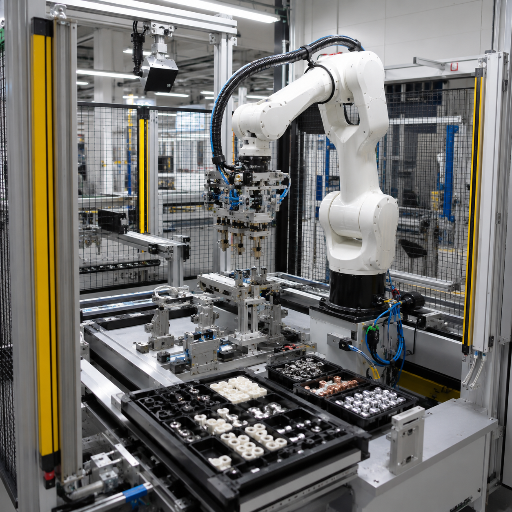
Robotergestützte Fertigungszellen
Wenn Ihr Produktmix breit ist, die Teile ohne Vorrichtung ankommen oder die Fertigungslinie im nächsten Jahr an einem anderen Ort eingesetzt werden soll, integrieren wir einen Roboter einer beliebigen Marke – 6-Achs-Knickarmroboter, SCARA-, Delta- oder kollaborativen Roboter – samt Greifern, Bildverarbeitung und Fördertechnik zu einer funktionsfähigen Fertigungszelle. Typische Zykluszeit: 10–30 s pro Baugruppe; Produktwechsel per Software statt mit neuen Werkzeugen. Dieses Prinzip „einmal aufbauen, vielfach neu einsetzen“ findet sich in erteilten Patenten wie US 12.005.588 B2.
AUTO / ZUM UMDREHEN KLICKEN
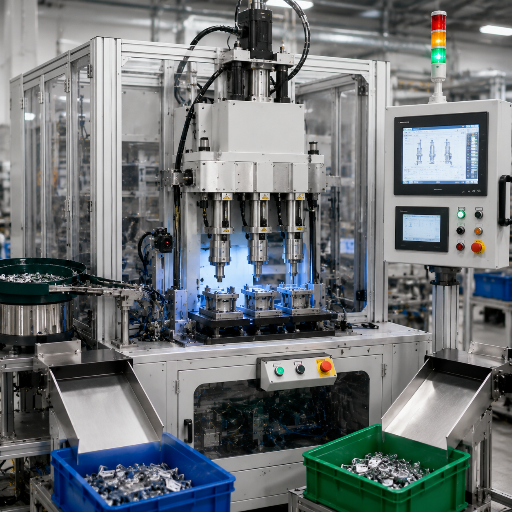
Spezialisierte Servo-Montagemaschinen
Bei hohen Stückzahlen und engen Toleranzen überzeugt ein speziell entwickeltes automatisiertes Montagesystem durch niedrige Kosten pro Teil. Unsere Spirakam C40-ZY02-01 Servo-Einpressmaschine montiert Gegenstücke aus Zinklegierung mit einer Leistung von 10–13 Stück/min und presst drei Teile pro Zyklus ein. Anschließend prüft sie jedes Einpressmaß mit einem Wegsensor und sortiert Gutteile und fehlerhafte Teile automatisch.
ZEUEE-Auswahlmodell für Fertigungszelle oder Maschine
Käufer sagen uns häufig, dass es bei einer Angebotsanfrage am schwierigsten ist, überhaupt zu wissen, welche Maschinenklasse sie benötigen. Zwei Systeme, die von außen identisch aussehen, können sich im Preis um das 2–3-Fache unterscheiden. Diese Entscheidungstabelle bildet die Logik ab, die unsere Anwendungstechniker im ersten Beratungsgespräch anwenden.
| Jahresmenge | Produktmix | Bauteilgenauigkeit | Umrüstbedarf | ZEUEE-Empfehlung | Typischer Zyklus |
|---|---|---|---|---|---|
| < 10,000 | Hoch / variabel | Mittel | Häufig | Fertigungszelle mit kollaborativem Roboter | 15–45 s |
| 10k–100k | Hoch | ±0,05 mm | Häufig | 6-Achs-Roboterzelle | 10–30 s |
| 100k–500k | Mittel | ±0,03 mm | Gelegentlich | Roboterzelle oder Hybridlinie | 10–20 s |
| 500k–2M | Niedrig / stabil | ±0,02 mm, Einpressen | Selten | Spezialisierte Servomaschine (Spirakam-Klasse) | 3–8 s/Index |
| > 2M | Einzelprodukt | Eng | Keine | Spezialisierte Mehrstationenlinie | < 5 s |
| Beliebig | Teile > 35 kg | — | — | Eingehauste 6-Achs-Industriezelle | je nach Traglast |
| Beliebig | Ohne Schutzzaun neben Bedienern | Mittel | — | Cobot-Zelle (≤ 250 mm/s) | 15–45 s |
| Hoch | Metall-Einpressen (Zink / Messing) | ±0,02 mm | Selten | Servo-Einpressmaschine | 3–8 s |
| Hoch | Zuführen + Prüfen + Sortieren | Maßprüfung zur Qualitätskontrolle | Selten | Spezialmaschine, Vibrationszuführung + Wegmessung zur Qualitätskontrolle | 4–8 s |
| Beliebig | Nachrüstung einer bestehenden Fertigungslinie | — | — | Markenunabhängige Roboterintegration / Nachrüstung | abhängig von der Fertigungslinie |
Robotergestützte Montage, manuelle Montage und Festautomation im Datenvergleich
Käufer stehen selten vor der einfachen Frage „Roboter oder nicht?“. Entscheidend ist vielmehr, welche Anlagenarchitektur sich bei Ihrer Produktionsmenge und den erforderlichen Toleranzen rechnet. Die manuelle Platzierung ist nicht gleichmäßig, und eine falsche Wahl der Anlagenarchitektur kann über mehrere Jahre erhebliche Kosten verursachen. Unten finden Sie konkrete Zahlen statt der Kategorien „hoch“, „mittel“ und „niedrig“: Ein Einkaufsleiter kann keine Adjektive freigeben. Außerdem legen die ZEUEE-Ingenieure die Anlagenarchitektur anhand der erforderlichen Ausbringung fest, bevor sie ein Angebot erstellen.
| Merkmal | Manuelle Montage | Roboterzelle | Spezialisierte Servo-Maschine |
|---|---|---|---|
| Zykluszeit | ~20 s/Einheit | 10–30 s/Baugruppe | 4,6–6 s/Zyklus (10–13 Stück/min) |
| Wiederholgenauigkeit der Platzierung | ±0,5–1,0 mm (von Hand) | ±0,02–0,08 mm | Durch Wegsensor geprüft |
| Konstanz über eine Schicht | Schwankt mit zunehmender Ermüdung | Läuft 24/7 | Läuft 24/7 + 100 % automatische Sortierung |
| Direkter Personalbedarf pro Station | 1–3 Bediener | ~1 Bediener / mehrere Fertigungszellen | Nahezu unbeaufsichtigt |
| Umrüsten | Sofort | Software (Stunden) | Mechanische Werkzeuge |
| Optimale Jahresmenge | < 10,000 | 10k–500k | 100k–2M+ |
| Dokumentierte Amortisation | — | ~2,6–3 Jahre (peer-reviewed) | Mengenabhängig |
Was „Konstanz“ bringt
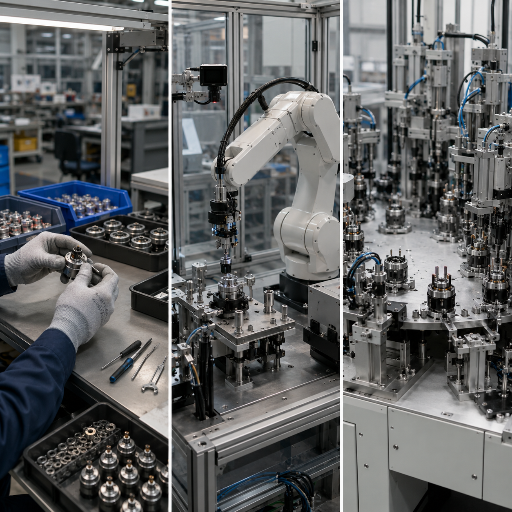
Eine von Fachleuten begutachtete Implementierung an einer Fertigungslinie für Automobilteile zeigt, was „Konstanz“ bewirkt: Durch den Umbau einer manuellen Station zu einer Roboterzelle sank die Fehlerquote von 2,30 % auf 0,30 %, und der Personalbedarf verringerte sich von drei Bedienern auf einen. Gleichzeitig verbesserte sich die Zykluszeit um etwa 15 %. Meist spart die geringere Fehlerquote mehr Geld als die höhere Geschwindigkeit.
Fehlerquote
0.30%
Personalbedarf
1 Bediener
Zykluszeit
15% Verbesserung
Technischer Hinweis: Die Geschwindigkeitsfalle beim Cobot
Käufer gehen häufig davon aus, dass ein kollaborativer Roboter die schnelle und günstige Standardlösung ist. Maßgeblich sind die Sicherheitsnormen. Gemäß ISO/TS 15066 und der Leistungs- und Kraftbegrenzung ist die Geschwindigkeit eines Cobots ohne Schutzzaun auf etwa 250 mm/s begrenzt, gegenüber ungefähr 2.000 mm/s bei einem ordnungsgemäß geschützten Industrie-Roboterarm. Eine Linie mit ~10 Einheiten/min im umzäunten Betrieb kann ohne Schutzzaun auf 1–1,5 Einheiten/min abfallen. Cobots eignen sich für Aufgaben mit geringen Stückzahlen in unmittelbarer Nähe zu Bedienern, aber nicht für hohe Ausbringungsziele.
In der Praxis bewährt: die Spirakam-Servo-Einpresslinie
Die Spirakam C40-ZY02-01 ist eine echte ZEUEE-Maschine im Einsatz und keine Visualisierung. Sie montiert ein männliches und ein weibliches Bauteil aus Zinklegierung im Servo-Einpressverfahren. Sie zeigt, wie wir die Prozesssicherheit in den Mechanismus integrieren, statt die Prüfung erst am Ende hinzuzufügen.
Der Qualitätsregelkreis der Servo-Einpressmaschine
Bei dieser Maschine wird die Qualität in einem geschlossenen Regelkreis sichergestellt und nicht dem Zufall an der letzten Station überlassen. Die Teile gelangen aus Vibrationswendelförderern in ein Magazin, dessen Vorrat für mehr als drei Stunden reicht. So muss die Linie nicht zum Nachfüllen angehalten werden. Ein Handhabungsmechanismus greift jeweils drei Teile und setzt sie in die Aufnahmevorrichtung ein.
Die Presse wird von einem elektrischen Servo-Zylinder angetrieben und nicht von einem groben Pneumatikzylinder. Ein festgelegter Hub und eine festgelegte Kraft sorgen dafür, dass bei jedem Zyklus dieselbe Verbindung hergestellt wird. Nach dem Einpressen misst ein Wegsensor jedes Teil. Noch bevor es einen Bediener erreicht, sortiert die Maschine Gutteile und fehlerhafte Teile automatisch.
Zuführen → drei Teile greifen → mit Servo einpressen → messen → sortieren: Jeder Zyklus wird selbst geprüft. Maßabweichungen werden dadurch bereits an der Station erkannt und gelangen nicht bis zum Kunden.
Geprüfte Spezifikationen
Durchsatz 10–13 Stück/min · drei Teile pro Zyklus einpressen · Servo-Einpressen mit einstellbarem Hub und Kraft · Maßprüfung mit Wegsensor und automatischer Sortierung von Gutteilen und fehlerhaften Teilen · Werkstückpuffer für 3 Stunden · Stellfläche 1400 × 900 × 1850 mm · 2 kW · 0,4–0,6 MPa Druckluft / 220 V AC.
Mit 10–13 Stück/min (etwa 4,6–6 Sekunden pro Zyklus) liegt die Maschine klar im Bereich spezialisierter Maschinen. Bei stabilen Teilen und hohen Stückzahlen erzielt eine Servo-Plattform mit Rundschalttisch oder Linearantrieb eine höhere Ausbringung als eine Roboterzelle.
„Wir dimensionieren die Servo-Presse und nicht nur den Roboter. Bei der Spirakam-Linie ist der Wegsensor entscheidend: Eine pneumatische Presse kann ein Teil außerhalb der Spezifikation einsetzen, ohne es zu erkennen. Deshalb schließen wir den Regelkreis im Mechanismus.“— ZEUEE-Engineering-Team
Amortisationsrechnung: manuelle und robotergestützte Montage im Vergleich
Die Projektkalkulation ist einfach aufzuschreiben, aber leicht falsch zu berechnen: Die eingesparten Arbeitskräfte werden mit der Anzahl der Schichten multipliziert und den Gesamtkosten des Systems gegenübergestellt. Vor dem Angebot berechnen die ZEUEE-Ingenieure die Amortisation anhand Ihres tatsächlichen Schichtmodells, denn dieselbe Maschine amortisiert sich bei einer Einschichtlinie mehrere Jahre später als bei einer Zweischichtlinie.
Bei der Amortisation unterscheiden wir ehrlich zwischen unseren eigenen Angaben und dem Branchenkontext. Ihr Ergebnis hängt von der Anzahl Ihrer Schichten und dem Bauteil ab; meist rechnet sich der Einsatz erst bei zwei Schichten. Wir versprechen keine Amortisation, die sich bei Ihnen nicht erreichen lässt.
$65k-85k
Jährliche Einsparung bei den direkten Personalkosten
2.57
Jahre bis zur einfachen Amortisation
70 %
Senkung der Arbeitskosten pro Einheit
ROI-Bewertung anfordern
Quelle: Manufacturing Extension Partnership (MANTEC)
und unabhängige Kosten-Nutzen-Studien
Kompetenz in der Roboterintegration
So integriert ZEUEE Roboter in Ihre Fertigungslinie: markenunabhängige Entwicklung, Bau und Inbetriebnahme
Die meisten Projekte zur Montageautomatisierung scheitern nicht am Roboter, sondern an der Integration. Typische Probleme sind „Automatisierungsinseln“, bei denen eine Fertigungszelle auf ein unterversorgtes Förderband wartet, kopierte Zellendesigns, die tatsächliche Schwankungen bei den Teilen ignorieren, und nachträglich montierte Bildverarbeitungskameras, die Fehlalarme auslösen. Den häufigsten Einwand von Käufern hören wir so: „Wir haben in Automatisierung investiert, aber unsere OEE hat sich kaum verändert.“ Wir integrieren Systeme, um die OEE zu verbessern, und sind nicht an eine bestimmte Robotermarke gebunden.
Übersicht der integrierten Robotermarken
Wir wählen den Roboter passend zur Aufgabe und Norm aus und integrieren Zuführung, Werkstückaufnahme, Bildverarbeitung und Steuerung. So passt die Fertigungszelle in Ihre bestehende Montagelinie und Ihren Produktionsablauf. Dabei integrieren wir die führenden Plattformen, statt Sie an unsere zu binden.
| Robotertyp / Stationstyp | Typische Montageaufgabe | Geeignet für | Integrierte Marken |
|---|---|---|---|
| 6-Achs-Knickarmroboter | Aufnehmen und Platzieren, Befestigen, Dosieren, Schweißen | Große Reichweite, schwerere Teile | FANUC · Yaskawa · KUKA · ABB |
| SCARA | Hochgeschwindigkeitsmontage, Schrauben | Schnelle Montage kleiner Teile | Roboterarme der SCARA-Klasse |
| Delta- / Parallelroboter | Ultraschnelles Aufnehmen und Platzieren, Sortieren | Leichte Teile, sehr hohe Ausbringung | ABB · FANUC |
| Kollaborativer Roboter (Cobot) | Unterstützung direkt neben Bedienern, geringe Stückzahlen | Flexibel ohne Schutzzaun | Universal Robots |
| Kartesischer Roboter / Portalroboter | Dosieren auf großen Flächen, Palettieren | Großer Arbeitsraum | Kundenspezifisch gebaut |
| Servo-Einpressstation | Einpressen, Nieten, Fügen | Spezialisierte Lösung für hohe Stückzahlen | Von ZEUEE gebaut (Spirakam) |
| Vibrationswendelförderer + Linearförderer | Teilezuführung und Ausrichtung | Am Anfang jeder Fertigungslinie | Von ZEUEE gebaut |
| Bildverarbeitungs- / CCD-Station | Inline-Prüfung, Lagekorrektur | Qualitätsprüfung + Führung | ZEUEE + industrielle Bildverarbeitung |
| Wegsensor + Sortierer | Maßprüfung, Sortierung in Gutteile und fehlerhafte Teile | Qualitätskontrolle im geschlossenen Regelkreis | Von ZEUEE gebaut (Spirakam) |
| Förderband / Rundschalttisch | Materialtransport zwischen den Stationen | Rückgrat der Fertigungslinie | Von ZEUEE gebaut |
Markenunabhängigkeit verhindert die Bindung an einen Anbieter: proprietäre Flottensoftware und Daten in herstellerspezifischen Formaten zählen zu den häufigsten späteren Kritikpunkten nach einer mehrjährigen Bindung. Die bildverarbeitungsgestützte Montage ist inzwischen so ausgereift, dass sie Schwankungen der Teileposition ausgleichen kann, statt starre Aufnahmen zu erfordern: Durch das USPTO erteilte Patente beschreiben Verfahren, die die vollständige 3D-Lage eines Teils berechnen und den Versatz an den Roboter übermitteln, der seine Position in Echtzeit korrigiert (beispielsweise US 10.776.949 B2 und die Steuerung in Automobilqualität gemäß US 9.586.320 B2). Wir entwickeln Systeme für die Teile, die Sie tatsächlich fertigen, nicht für idealisierte Teile.
Integrationsnorm
Technische Qualifikationen und Qualitätsnormen
„Der Roboter ist zertifiziert“ und „die von uns installierte Fertigungszelle ist zertifiziert“ sind zwei unterschiedliche Zusagen. Dazwischen liegt ein Bereich, in dem sich Beschaffungsrisiken verbergen.
ISO 10218-1 behandelt die sichere Konstruktion des Roboters und liegt in der Verantwortung des Roboterherstellers. ISO 10218-2 behandelt die integrierte Anwendung und die fertig aufgebaute Fertigungszelle. Dafür ist ZEUEE als Systemintegrator verantwortlich. Das ist aus folgendem Grund wichtig: Ein Käufer, der lediglich „einen zertifizierten Roboter“ spezifiziert, kann trotzdem eine nicht konforme Fertigungszelle erhalten. Beide Teile wurden 2025 überarbeitet. In den USA wurde ANSI/RIA R15.06-2012 im November 2025 durch ANSI/A3 R15.06-2025 ersetzt. Wird ein Anbieter nach der zurückgezogenen Norm von 2012 spezifiziert, entsteht ein Konformitätsrisiko – das ist kein nebensächliches Detail.
Die Wiederholgenauigkeit eines Roboters ist kein Marketingbegriff, sondern eine Messgröße, die durch ISO 9283 geregelt ist. Die Norm legt fest, wie Positionsgenauigkeit und Wiederholgenauigkeit geprüft werden. ZEUEE arbeitet seit 20 Jahren mit einem Qualitätsmanagementsystem nach ISO 9001:2015.
±0,02–0,08mm
Von ZEUEE-Ingenieuren erzielte Wiederholgenauigkeit von Zyklus zu Zyklus in integrierten Fertigungszellen.
Hinter diesen Zahlen steht der Kundenstamm von ZEUEE mit anspruchsvollen Industriekunden in der EU und den USA. Deshalb zertifiziert ZEUEE die Fertigungszelle und nicht nur den Roboter.
AVIC
TE
Sumitomo
Corning USA
LEGO
SONY
Foxconn
Offizielle Dokumente









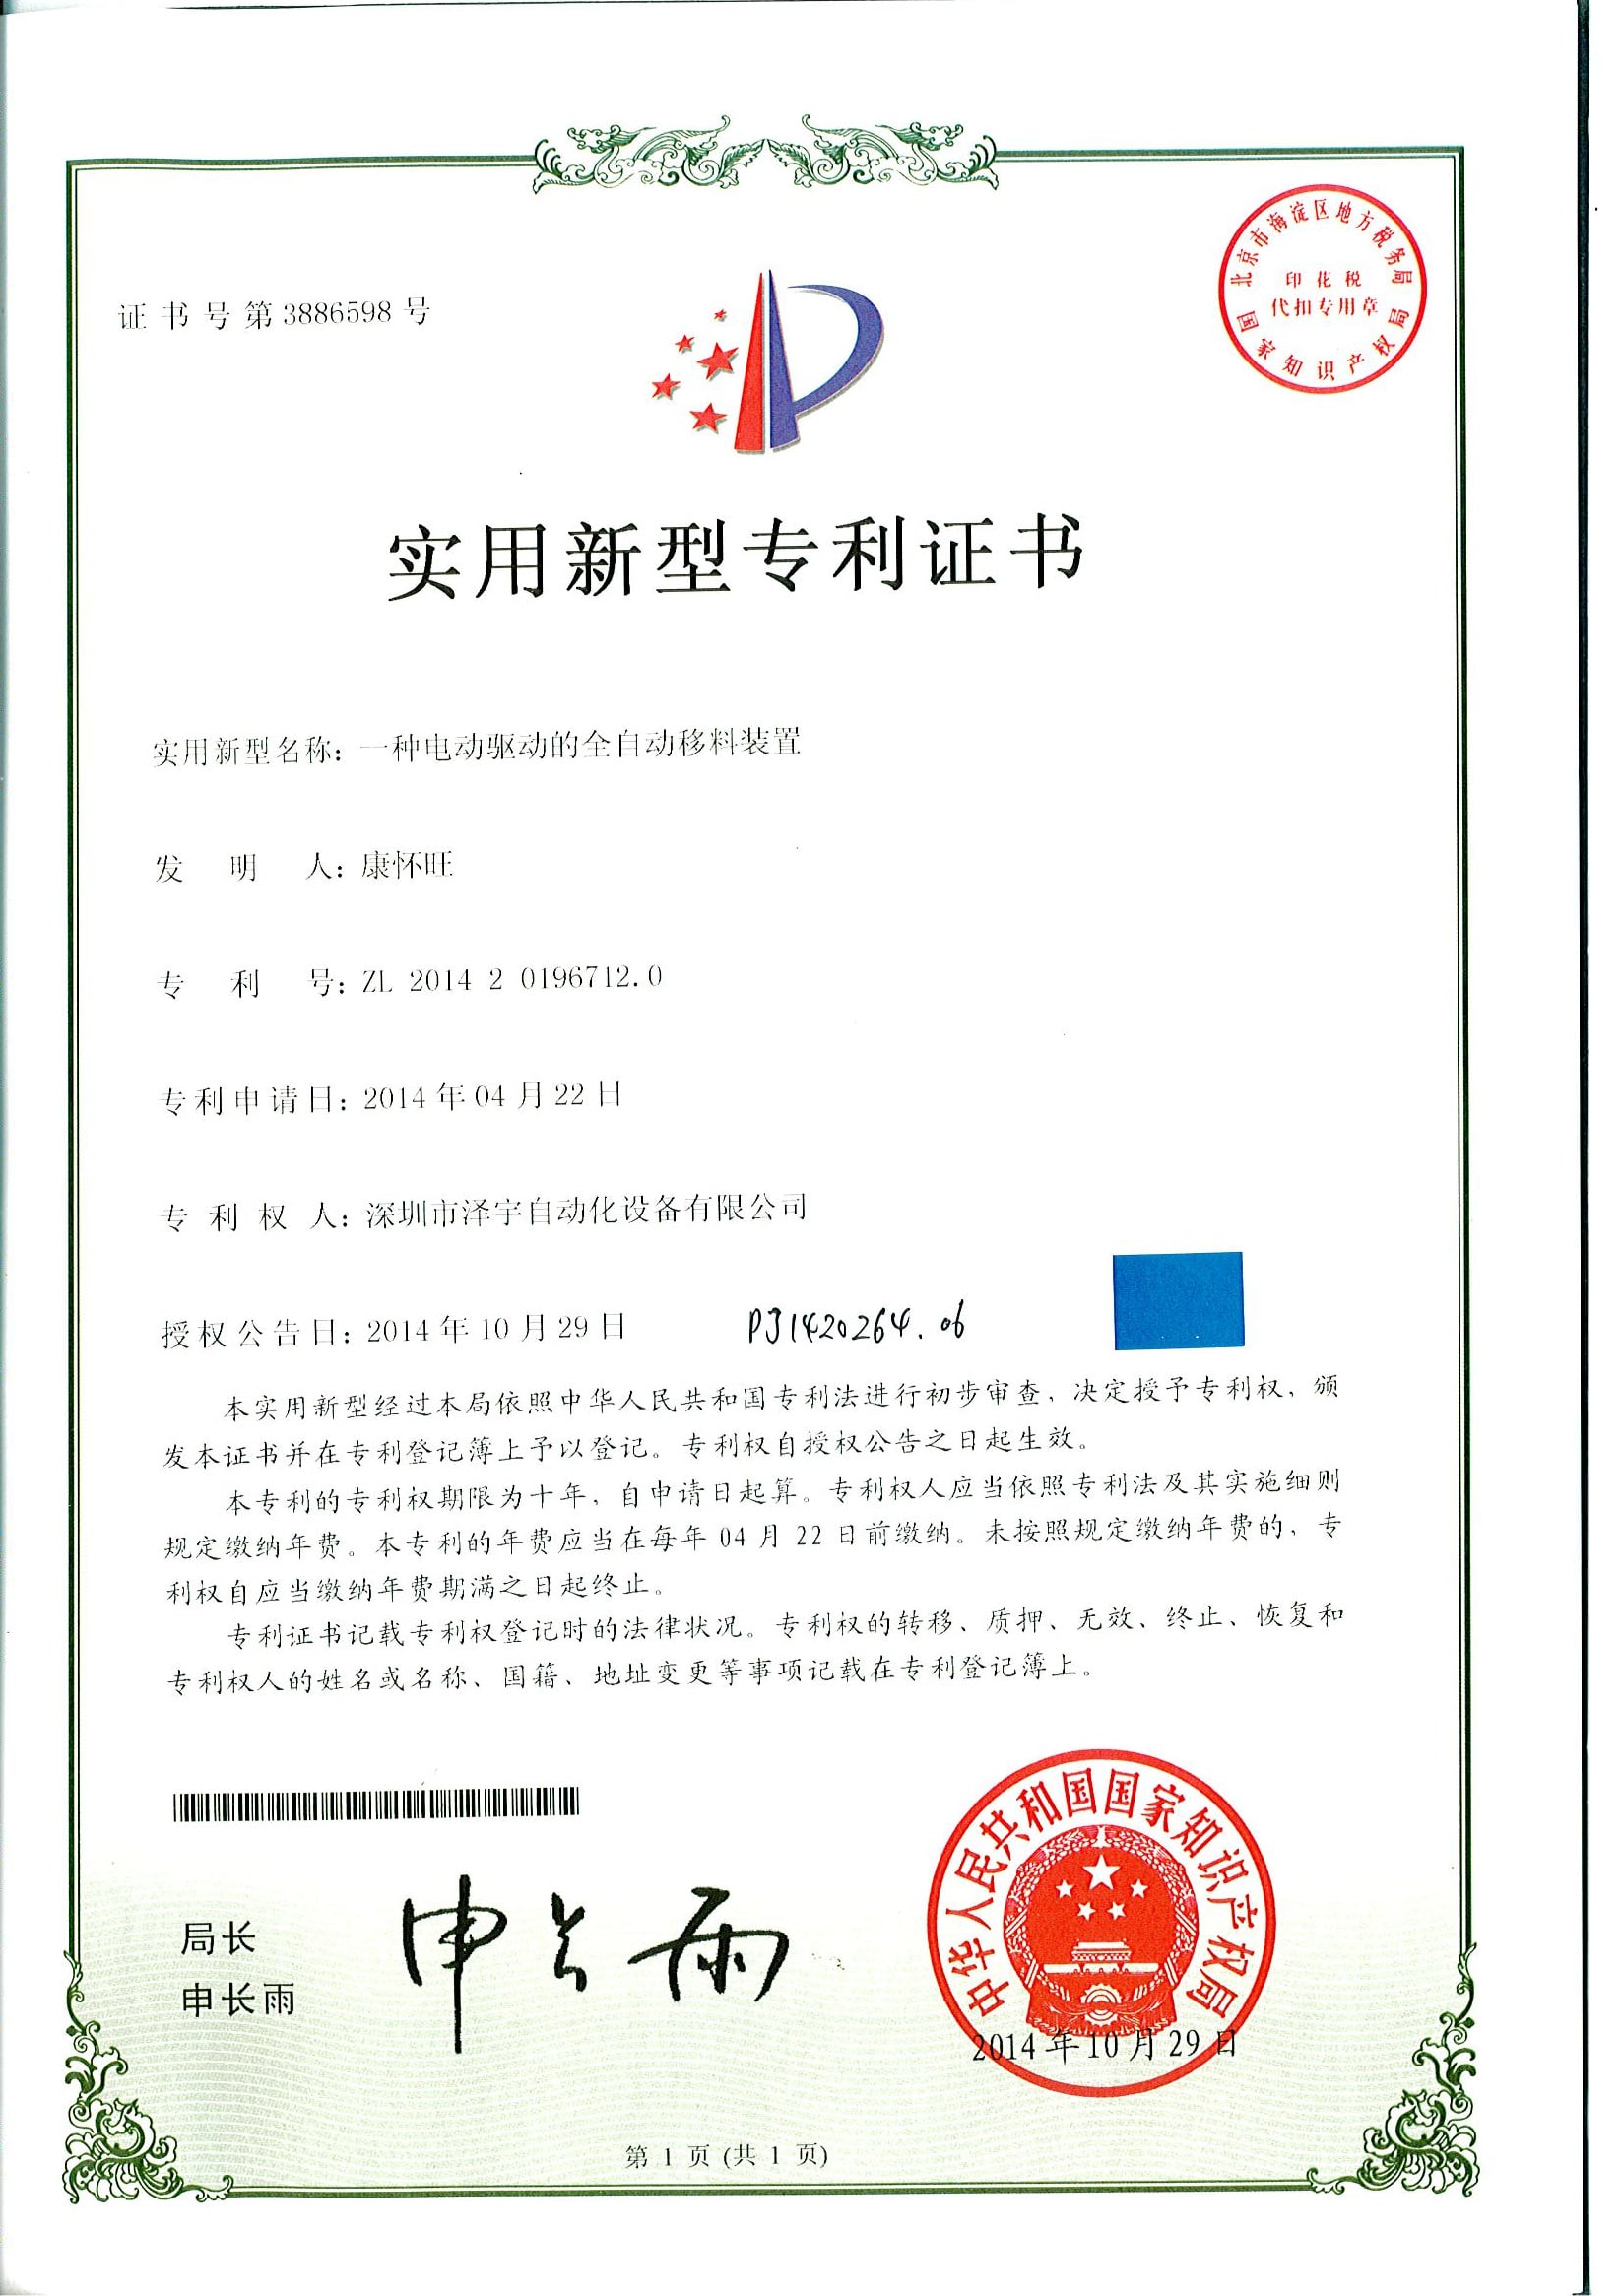
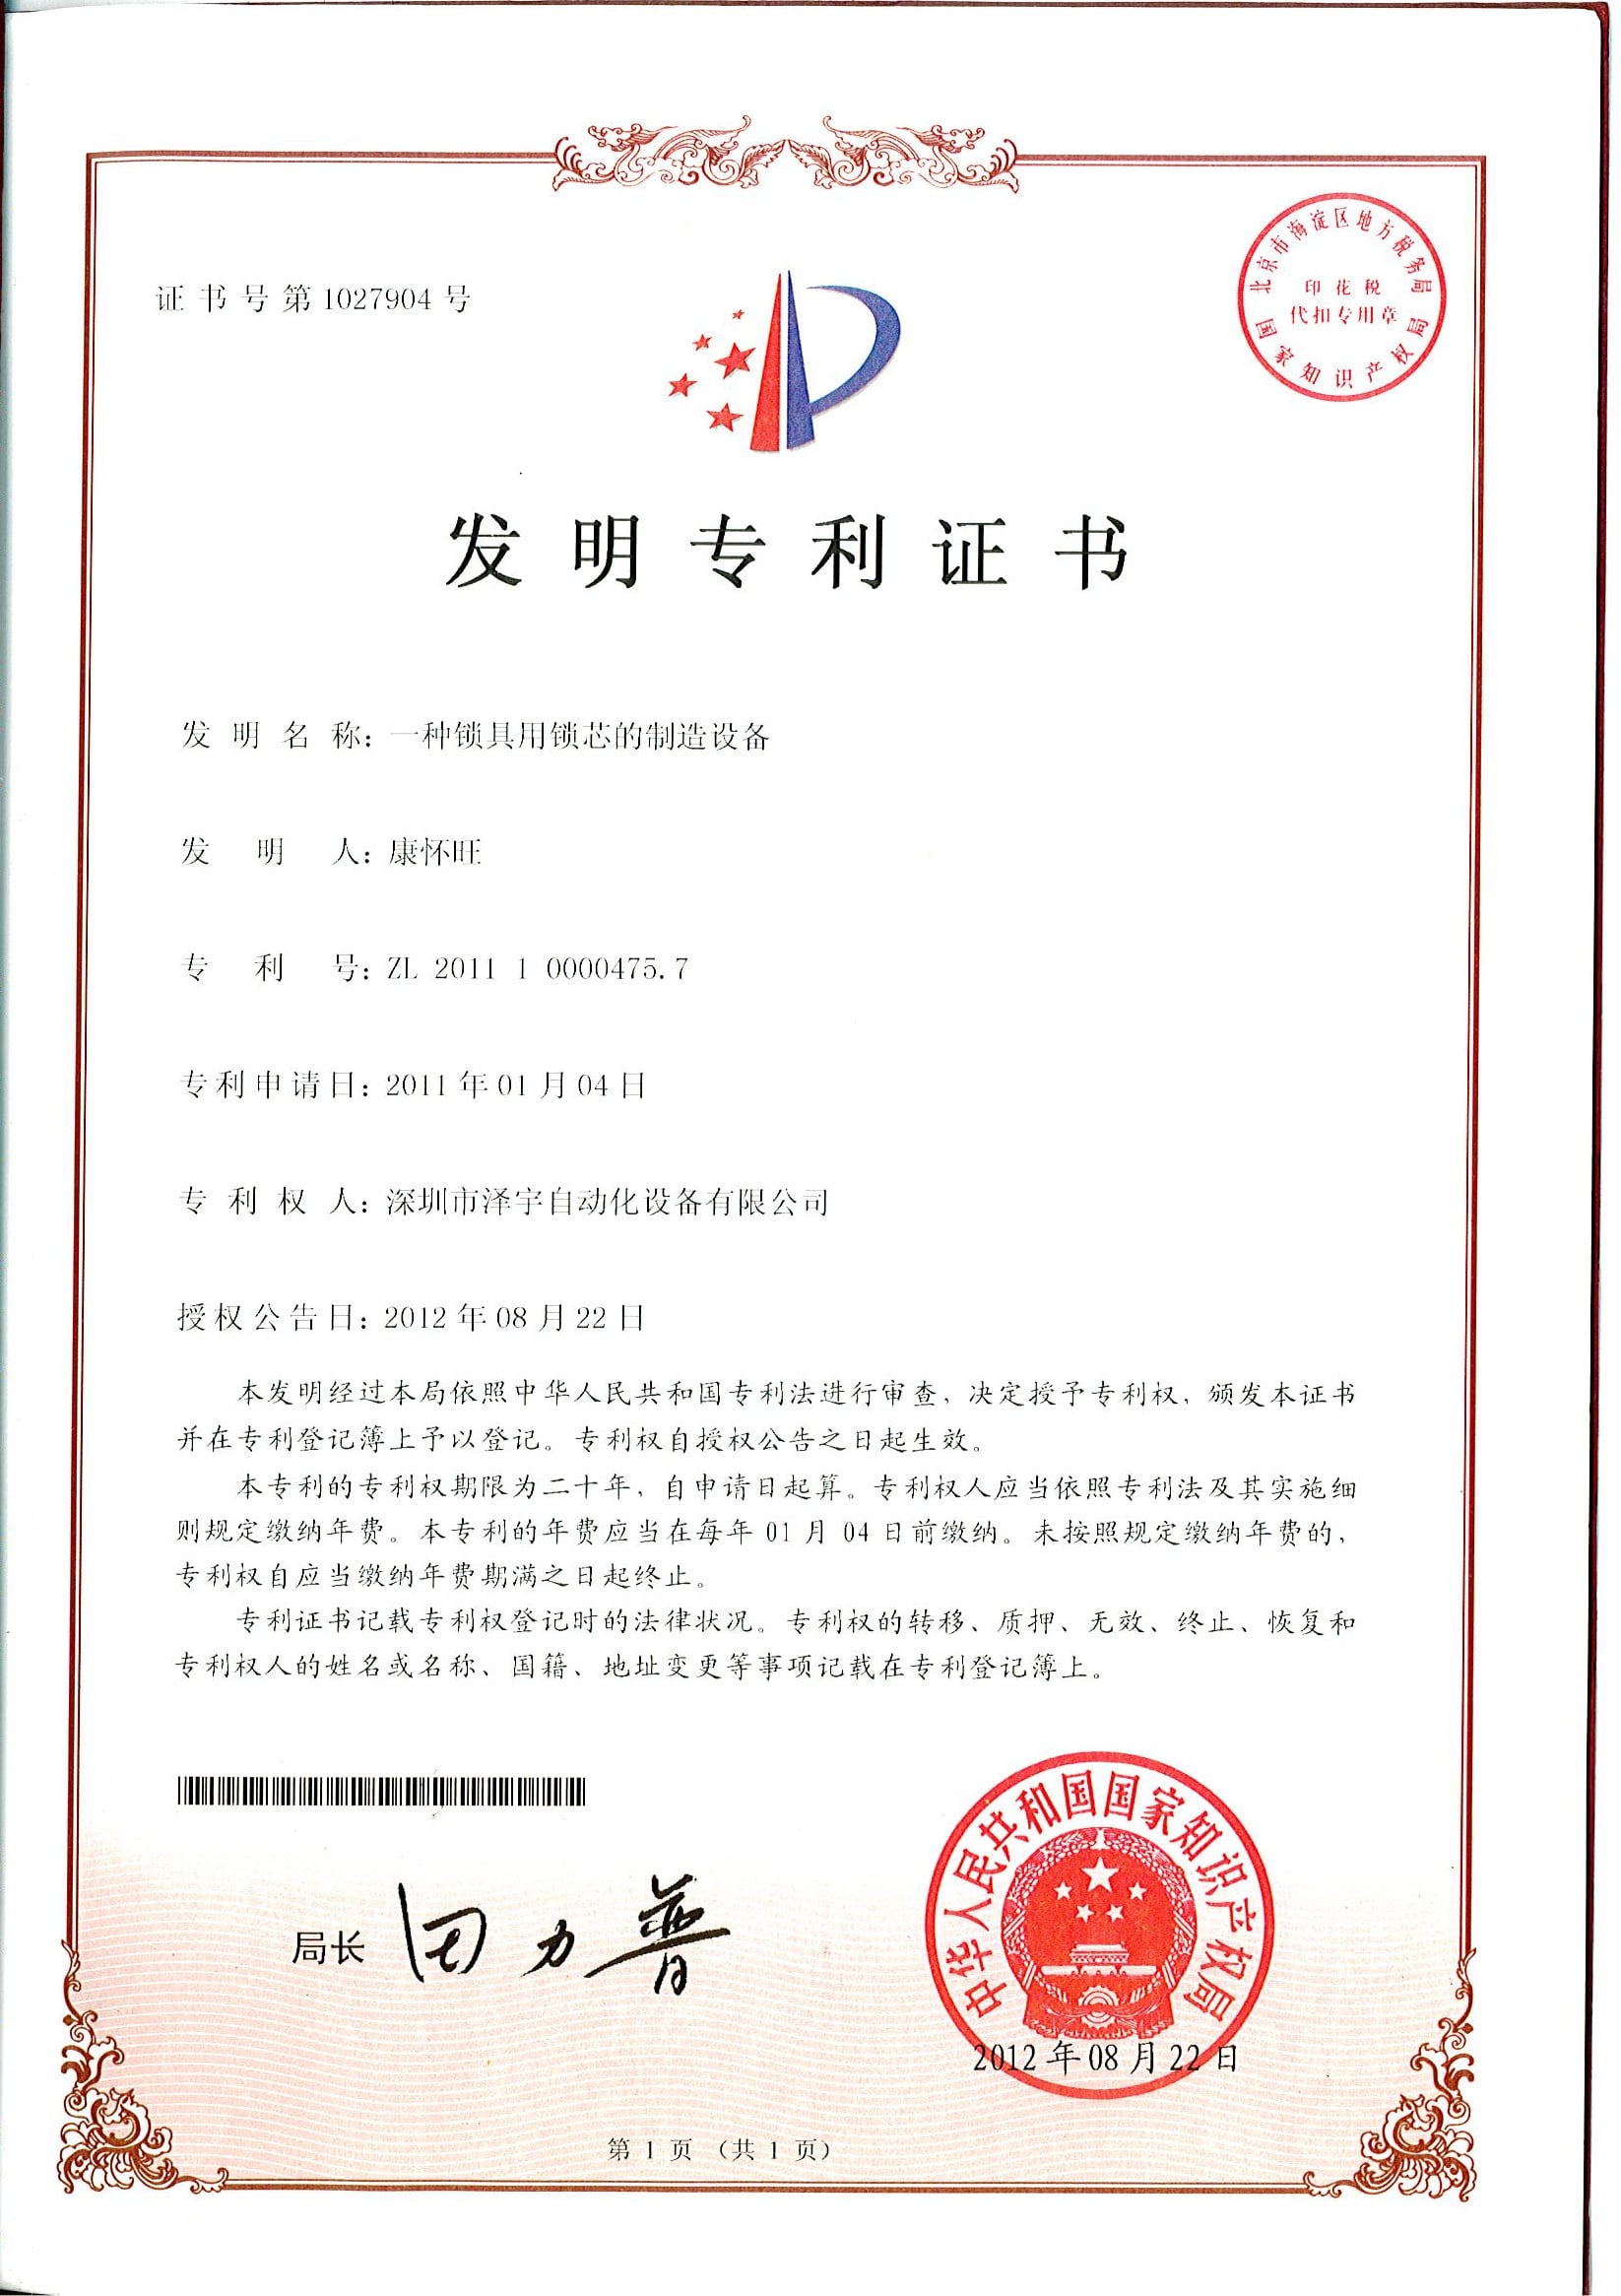
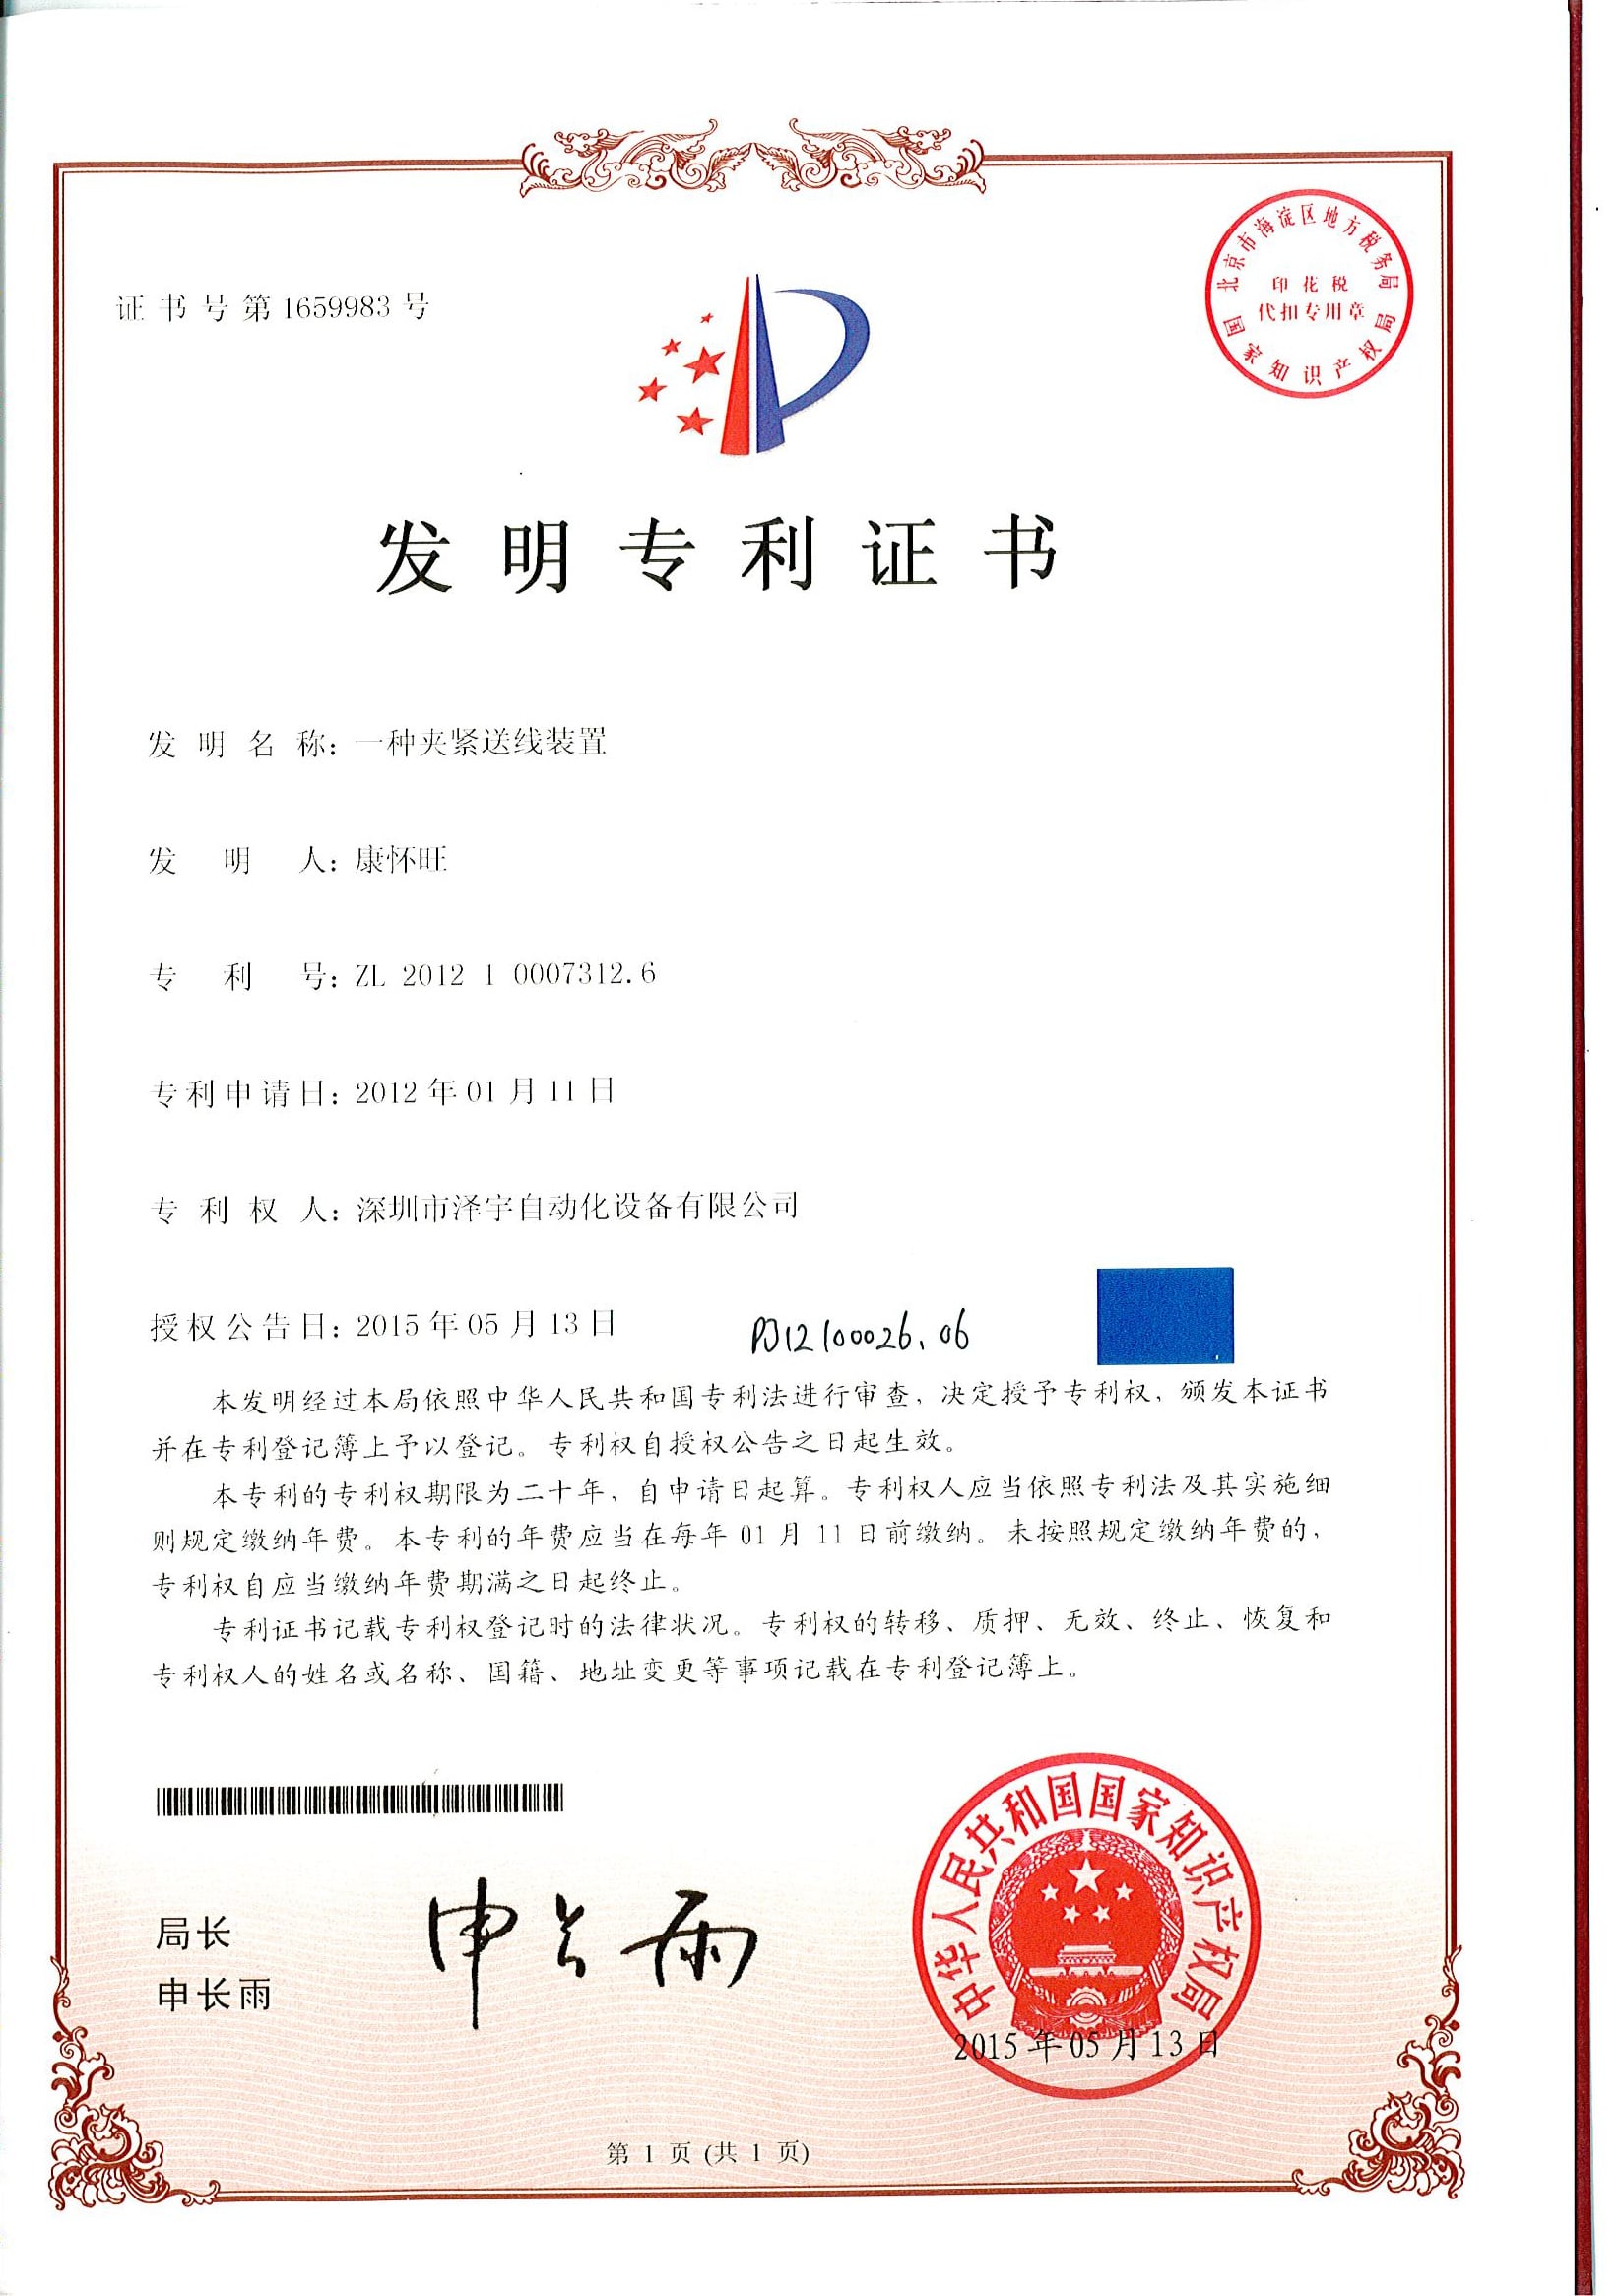


1 / 14
ISO 9001:2015
Qualitätsmanagementsystem
CE-Kennzeichnung
EU-Konformität
National High-Tech
Qualifikation als Unternehmen
SRDI Enterprise
Spezialisiertes und technologieorientiertes KMU
150+ Patente
32+ Erfindungspatente / 68+ Gebrauchsmuster
ISO 9283
Grundlage für die Roboterleistungsdaten
×
01
Bestehen Sie auf einer Werksabnahmeprüfung mit Ihren eigenen Teilen
Vor dem Versand einer Maschine sollte eine ordnungsgemäße FAT mit Ihrem tatsächlichen Produkt durchgeführt werden. Ein anerkanntes Prüfprotokoll verlangt mindestens 50 aufeinanderfolgende Teile an jeder Station sowie einen vierstündigen Trockenlauf, um die Belastbarkeit von Kabeln und Schläuchen nachzuweisen. Fragen Sie danach und lassen Sie sich den Abnahmelauf auf Video zeigen, falls Sie nicht teilnehmen können. Wenn ein Anbieter zögert, die Zykluszeit mit Ihren Teilen vorzuführen, zeigt er frühzeitig ein Risiko auf. ZEUEE führt vor jedem Versand eine FAT durch und wiederholt sie nach der Installation als Abnahmeprüfung am Standort.
02
Ablauf eines ZEUEE-Projekts
ZEUEE legt für jedes Projekt messbare Ziele fest: Ihre Zykluszeit, Ihre zulässige Fehlerquote, Ihren Produktmix und Ihr Schichtmodell. Anschließend folgen Entwicklung, Bau, FAT, Installation und Support. Die integrierte Fertigungszelle wird gemäß ISO 10218-2 ausgelegt. Als in China ansässiger Hersteller sprechen wir den häufig geäußerten Einwand offen an: Der Einkauf im Ausland verlängert die Lieferzeit durch Transport und Zollabfertigung. Der Kostenvorteil schwindet, wenn der Support langsam ist. Daher bestätigen wir die Lieferzeit schriftlich, bieten Ferndiagnose an und halten Ersatzteile bereit.
03
Der Preis folgt der Entwicklung
Eine teilautomatisierte Station, eine kundenspezifische Montagemaschine, eine Roboterzelle und eine Mehrstationenlinie gehören zu unterschiedlichen Preisklassen. Das Spektrum reicht von kompakter automatisierter Montageausrüstung bis zu einer vollständig kundenspezifischen Automatisierungslinie – je nach Bedarf an Produktionsmenge und Flexibilität. Den passenden Preis bestimmen Ihr Bauteil und die erforderliche Ausbringung, keine Preisliste.
Entwicklungswerkzeuge und Analysen zur Roboterintegration
Auswahlassistent für Fertigungszelle oder Maschine
Ordnen Sie Ihr Bauteil einer Roboterzelle, einer spezialisierten Servomaschine oder einer Hybridlinie zu – anhand derselben Entscheidungslogik, die die ZEUEE-Ingenieure im ersten Gespräch anwenden.
Werkzeug erkundenKalkulator für die Amortisation: manuelle und robotergestützte Montage
Die entscheidende Kalkulation für das Projekt: eingesparte Arbeitskräfte × Schichten, gegenübergestellt den Gesamtkosten des Systems – nicht dem Anschaffungspreis des Roboters.
ROI berechnenKalkulator für Durchsatz und Jahreskapazität
Rechnen Sie die Zykluszeit anhand der Schichtzahl und Verfügbarkeit in die tatsächliche Jahresausbringung um – und sehen Sie, in welche Architekturklasse Ihre Anwendung fällt.
Kapazität bewertenFAQ: Automatisierte robotergestützte Montage und Roboterintegration
Lassen Sie sich die Leistung am eigenen Bauteil nachweisen, nicht an einem Referenzteil des Anbieters. Ein partnerschaftlich orientierter Anbieter entwickelt und fertigt im eigenen Haus und führt vor dem Versand einen Factory Acceptance Test (FAT) mit Ihrem tatsächlichen Produkt durch – mindestens 50 aufeinanderfolgende Teile je Station. Ein transaktionsorientierter Anbieter verkauft Ihnen Hardware und ist danach nicht mehr erreichbar. Fragen Sie nach einer Reichweitenstudie, einer Zykluszeitdemonstration mit Ihrer Bauteilgeometrie und einer schriftlichen Angabe zur Reaktionszeit des Supports. Das günstigste Angebot wird über die Lebensdauer der Maschine häufig zum teuersten.
Entscheidend sind Volumen, Produktmix und Toleranzen. Roboterzellen überzeugen durch Flexibilität und bei mittleren Stückzahlen (etwa 10.000–500.000 Einheiten pro Jahr); dedizierte Servomaschinen wie unsere Spirakam-Linie punkten mit niedrigeren Kosten pro Teil, wenn das Volumen hoch und das Bauteil stabil ist. Unser obenstehendes Modell zur Auswahl zwischen Zelle und Maschine ordnet Ihre Zahlen der passenden Klasse zu.
Ja. Wir integrieren FANUC, Yaskawa, KUKA, ABB und Universal Robots und entwickeln dazu eigene Zuführungen, Vorrichtungen, Bildverarbeitungssysteme und dedizierte Servostationen. Wir wählen den Roboter passend zur Aufgabe und zur Norm aus, statt Sie auf eine Plattform festzulegen.
Oft ja – genau dafür ist eine markenunabhängige Integration ausgelegt. Wir bewerten die vorhandene Steuerung, Zuführung und Vorrichtung und ergänzen dann den Roboter, die Bildverarbeitung oder die Servostation, die den Engpass beseitigt. Fehlt die Dokumentation der ursprünglichen Integration, erstellen wir sie neu, denn eine undokumentierte Integration führt später zu gegenseitigen Schuldzuweisungen.
Das hängt von der Anwendung ab. Eine unabhängige, von Fachkollegen begutachtete Analyse eines automatisierten Montageprozesses ermittelte eine Amortisationszeit von etwa 2,6–3 Jahren bei einer Senkung der Arbeitskosten pro Einheit um etwa 70 %; meist wird die Rechnung erst durch den Betrieb in zwei Schichten interessant. Wir berechnen die Amortisation anhand Ihres konkreten Volumens, statt eine Marketingzahl zu nennen.
Integrierte Zellen erreichen gemäß ISO 9283 eine Wiederholgenauigkeit von Zyklus zu Zyklus von ±0,02–0,08 mm, gegenüber etwa ±0,5–1,0 mm bei der manuellen Platzierung. Bei einer dedizierten Servomaschine wird die gleichbleibende Qualität direkt sichergestellt: Ein Wegsensor misst jedes eingepresste Teil und sortiert es automatisch.
Nein, und davon auszugehen ist ein kostspieliger Fehler. Gemäß ISO/TS 15066 ist die Geschwindigkeit eines Cobots ohne Schutzzaun auf etwa 250 mm/s begrenzt, gegenüber etwa 2.000 mm/s bei einem abgesicherten Industrieroboter; außerdem haben Cobots eine geringere Wiederholgenauigkeit und niedrigere Traglasten. Sie eignen sich hervorragend für Arbeiten ohne Schutzzaun, in Bedienernähe und bei kleinen Stückzahlen, sind aber für hohe Ausbringungsraten das falsche Werkzeug.
ISO 10218-1 (der Roboter) und ISO 10218-2 (die integrierte Zelle und Anwendung) sowie ISO/TS 15066 für den kollaborativen Betrieb. In den Vereinigten Staaten gilt ANSI/A3 R15.06-2025 als aktuelle Übernahme; sie löste die Ausgabe von 2012 im November 2025 ab.
Warum wir diese Seite erstellen
Die technischen Angaben zur Spirakam C40-ZY02-01 auf dieser Seite stammen aus der Maschinendokumentation von ZEUEE. Markt-, Normen- und ROI-Angaben sind ihren Quellen zugeordnet und als Branchenwerte gekennzeichnet, sofern sie keine gemessenen Ergebnisse von ZEUEE darstellen. Wir berechnen lieber Ihre tatsächliche Amortisation, als eine Zahl zu veröffentlichen, für die wir nicht einstehen können. Wo sich eine Aussage nicht anhand einer Primärquelle überprüfen ließ – etwa ein allgemeiner Prozentsatz zur Fehlerreduzierung –, haben wir sie weggelassen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






