Póngase en contacto con Zeyu lntelligent Industrial Company

Automatización industrial ZEUEE · Desde 2005
Máquina de contactos HYPCON
Máquina HYPCON de ensamble de contactos hiperboloides: producción automatizada para conectores de alta confiabilidad
La máquina HYPCON de ensamble de contactos hiperboloides fabrica los contactos hembra tipo cesta de alambres que requieren los conectores militares, aeroespaciales, para vehículos eléctricos y médicos: enrolla los alambres elásticos para formar una jaula hiperboloide precisa, coloca el manguito y verifica cada pieza mediante inspección CCD en línea. Un diseño de contacto admite hasta 260 A y resiste 100,000 ciclos de acoplamiento; su línea debe reproducir esa geometría sin desviaciones, pieza tras pieza.
Certificación ISO 9001:2015
Marcado CE
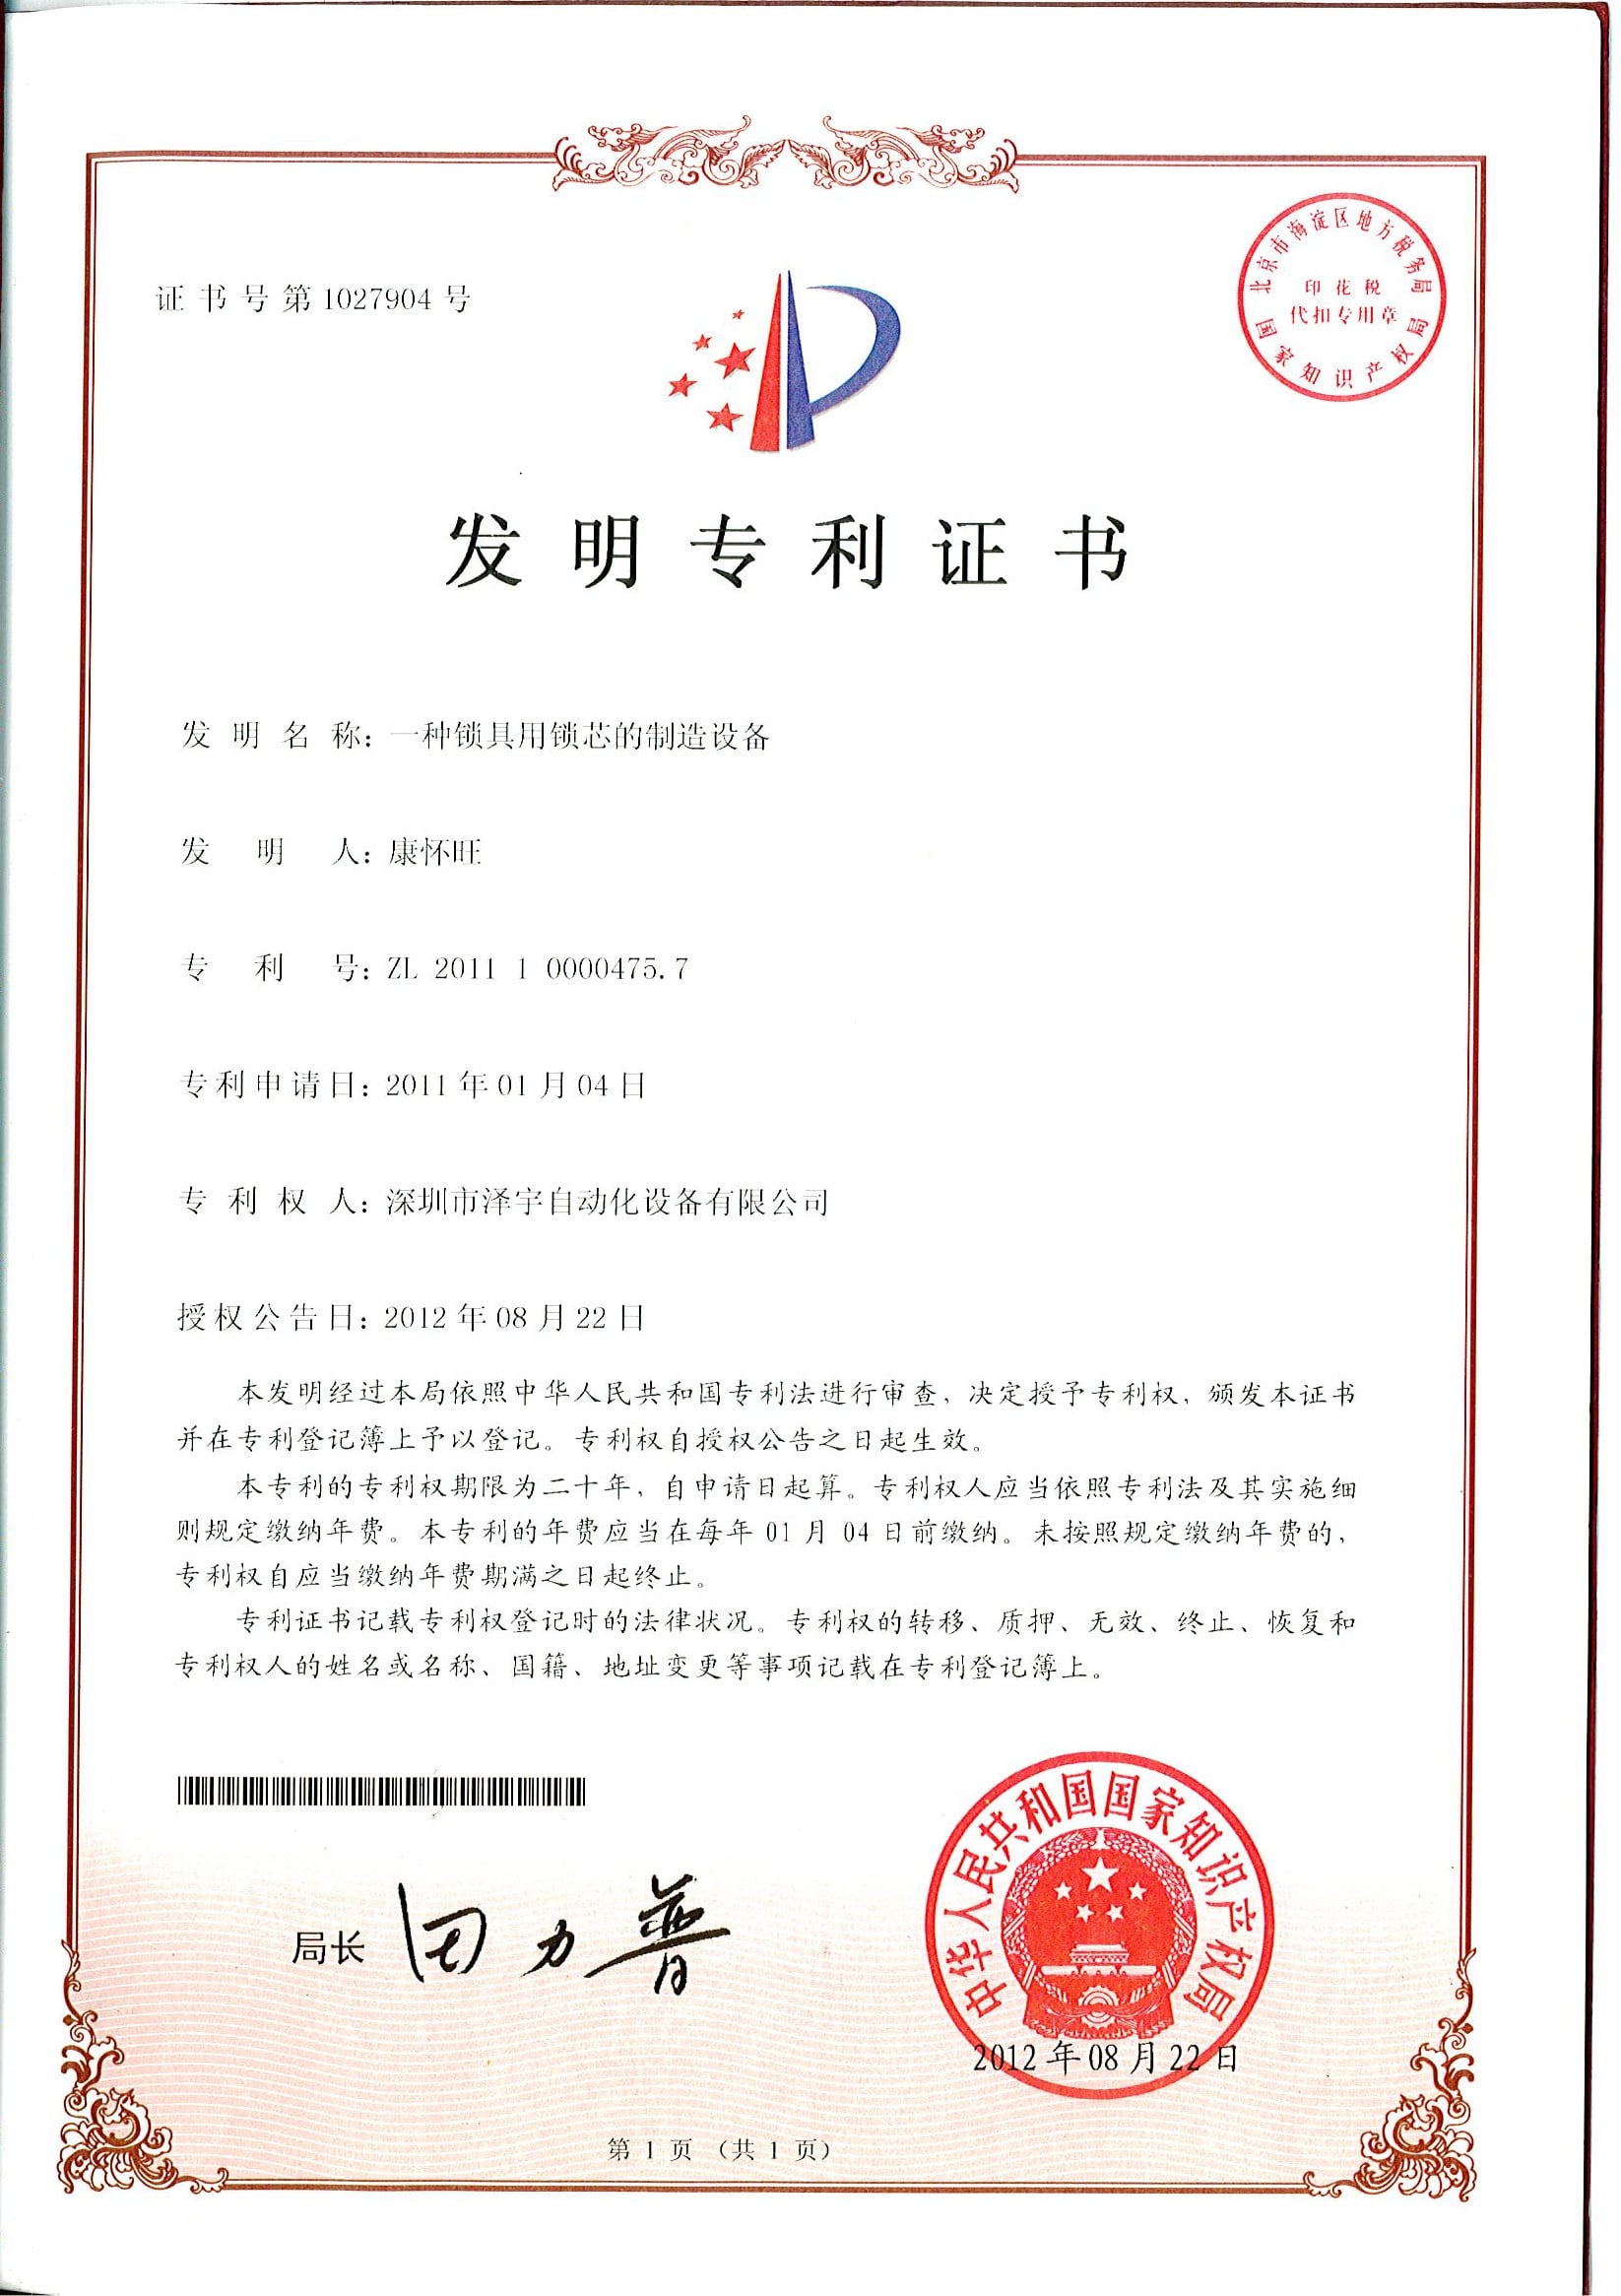
150+ patentes
20 años · 30+ países
Confían en nosotros: AVIC · TE · Sumitomo · Foxconn
Los compradores suelen pedirnos primero dos resultados: un contacto reproducible que cumpla los límites de vibración de MIL-DTL-38999 y una línea que recupere la inversión al sustituir el ensamble manual de cestas. Diseñamos la máquina a partir del plano técnico de su contacto, no de una pieza fija de catálogo.
Ideal para: fabricantes de conectores y empresas de ensamble por contrato que producen contactos hembra hiperboloides para programas de interconexión de defensa, aeroespaciales, de energía para vehículos eléctricos y médicos.
HYPCON de un vistazo
0.4–6.12 mm
Diámetros de pin que abarca la familia de contactos
100,000
Ciclos de acoplamiento por contacto terminado
(frente a ~5,000 habituales)
(frente a ~5,000 habituales)
CCD
Inspección en línea del número de alambres y su colocación
1.0–1.27 mm
Distancia entre centros para plataformas de alta densidad
Por qué falla la producción de contactos hiperboloides y cómo lo resuelve HYPCON
01
La brecha de fallas por microvibraciones
Este es el tipo de falla que la mayoría de los equipos encuentra antes de contactarnos. Un contacto estampado o fabricado en torno automático parece estar bien en el banco de pruebas, pero luego pierde el recubrimiento de oro por las microvibraciones en campo: la conexión todavía indica continuidad, pero el desgaste por fretting ya inició la cuenta regresiva para un reclamo de garantía. El contacto hiperboloide resuelve ese problema con una jaula de alambres elásticos que rodean el pin a lo largo de múltiples trayectorias de contacto lineales, de modo que la unión se mantiene incluso si algunos alambres pierden contacto durante una fracción de segundo por golpes y vibraciones (connector supplier.com). Esa resistencia al fretting y a la degradación de la señal explica por qué este diseño se ha utilizado en entornos exigentes —ferrocarriles, defensa y luego medicina— desde que François Bonhomme lo patentó en 1956. Fabricantes consolidados como Smiths Interconnect desarrollaron líneas completas de conectores con tecnología de contactos hiperboloides; la familia Hypertac es la más conocida. ZEUEE fabrica la máquina que produce el contacto.
02
El reto de producción y la automatización
El reto está en la producción. La corriente nominal depende de tres variables —el diámetro del pin, el número de alambres y el diámetro de los alambres— y las tres deben mantenerse dentro de límites estrictos para evitar que esa clasificación varíe. Al formar la jaula a mano, se producen inconsistencias que reducen el rendimiento de contactos de señal de 0.4 mm. La máquina HYPCON de ensamble de contactos hiperboloides mantiene el ángulo y el número de alambres bajo control servo; después, una estación CCD rechaza cualquier pieza a la que le falte un alambre o que lo tenga mal colocado antes de que llegue al manguito. El método de fabricación del contacto está bien documentado en patentes concedidas, como la US 7,775,841, que describe la orientación de alambres sueltos sobre un mandril dentro del cuerpo antes de fijarlos permanentemente: justamente el paso que automatiza HYPCON.
03
Auditorías industriales y cumplimiento de las pruebas de aceptación en fábrica (FAT)
Para los compradores industriales —como los de la UE y Estados Unidos que realizan una auditoría del cliente antes de emitir una orden de compra— esta es la brecha que importa: un contacto que supera las pruebas en banco, pero falla entre −65 °C y +125 °C, cuesta mucho más que la pieza. ZEUEE diseña la línea para eliminar esa variación, en vez de limitarse a inspeccionarla, y certifica el resultado según ISO 9001 y CE. Esa es la diferencia: ZEUEE no enviará un dato de rendimiento que no pueda reproducir con su contacto, y cada máquina sale de la fábrica de ZEUEE con una prueba de aceptación documentada (FAT) y cobertura de garantía. Cerca del 100% de las devoluciones de campo de productos militares se evalúan justamente en ese rango de temperatura.
«A todos los clientes les decimos lo mismo en la primera llamada: la especificación del contacto no es lo difícil; lo difícil es mantenerla en un millón de piezas. La máquina justifica su inversión en la estación CCD, donde detecta la jaula defectuosa entre diez mil que el ojo humano habría dejado pasar».
La máquina HYPCON: modelos, configuración y tabla de selección de máquinas de ensamble de contactos según 9 especificaciones
HYPCON se ofrece como una plataforma configurable, no como una referencia fija, porque un contacto de señal médica de 0.4 mm y un contacto de potencia para vehículos eléctricos de 6.12 mm requieren distintas etapas de alimentación, formado y soldadura. Dimensionamos la máquina según el plano técnico de su contacto y el volumen de producción objetivo. Antes de comparar dos máquinas —nuestras o de la competencia—, tenga en cuenta estos nueve parámetros que determinan si una línea mantendrá la especificación de su contacto. Pida a cada proveedor los nueve por escrito.
| Número. | Parámetro de especificación | Por qué determina el rendimiento | Qué pedir al proveedor |
|---|---|---|---|
| 1 | Rango de diámetros de pin/contacto | Determina la alimentación y el herramental de formado; rara vez una máquina abarca desde contactos de señal hasta los de potencia | Diámetro mínimo y máximo en mm (p. ej., 0.4–6.12 mm) |
| 2 | Control del número de alambres | El número de alambres determina la corriente nominal; las variaciones generan contactos rechazados | Cómo se mantiene y verifica el número en cada ciclo |
| 3 | Ángulo de los alambres/geometría de la jaula | El ángulo hiperboloide determina la fuerza de inserción y el área de contacto | Formado con servo o leva; dato de repetibilidad |
| Número. | Parámetro de especificación | Por qué determina el rendimiento | Qué pedir al proveedor |
|---|---|---|---|
| 4 | Inspección en línea | Detecta alambres faltantes o mal colocados antes del ensamble del manguito | ¿CCD o visión artificial? ¿Registro de rechazos? |
| 5 | Tasa de producción | Determina el cálculo de recuperación de la inversión frente al ensamble manual | Tiempo de ciclo con el tamaño de su contacto, no en las mejores condiciones |
| 6 | Método de manguito/terminación eléctrica | El ajuste a presión, el crimpado o la soldadura láser modifican la durabilidad | Qué método se utiliza y qué datos de validación hay |
| Número. | Parámetro de especificación | Por qué determina el rendimiento | Qué pedir al proveedor |
|---|---|---|---|
| 7 | Tiempo de cambio de formato | En las líneas con varios productos, el cambio rápido de herramental es decisivo | Minutos por cambio de formato; con o sin herramientas |
| 8 | Espacio ocupado y potencia | Compatibilidad con el espacio y los servicios de su planta | L×An×Al en mm, kW, voltaje de alimentación, presión de aire |
| 9 | Cumplimiento de normas | Los compradores de defensa y medicina auditan la línea, no solo la pieza | Fabricación según ISO 9001, marcado CE, trazabilidad |
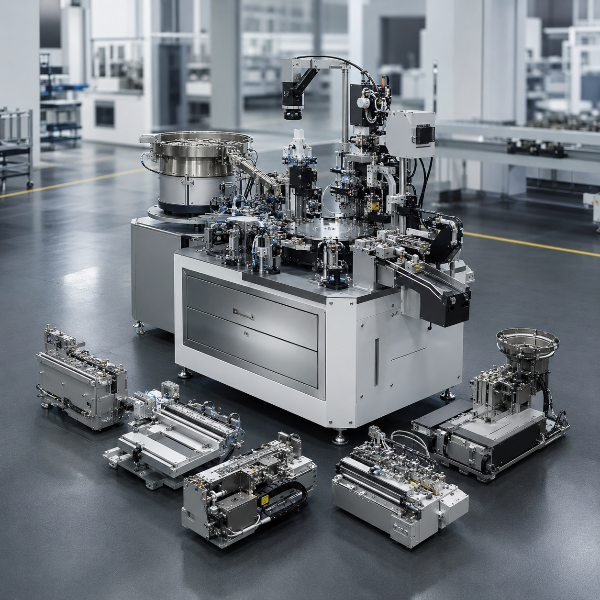
Configuración de la plataforma
En HYPCON, los parámetros 1–4 se configuran según su plano técnico, y los parámetros 5–9 se documentan en la hoja de especificaciones que emitimos para cada máquina. Publicamos el tiempo de ciclo para el tamaño de su contacto, no para un caso óptimo general, porque los contactos de señal de 0.4 mm y los de potencia de 6.12 mm no funcionan a la misma velocidad. Los diseños más recientes de contactos de diámetro reducido —consulte la patente US 9,490,562 de QA Technology, aproximadamente 20% más pequeños que los contactos hembra anteriores— también requieren cambios en el herramental de formado, que tomamos en cuenta al cotizar.
Pregunte a un responsable de compras de un fabricante de equipo original (OEM) regional qué suele arruinar una compra de maquinaria y oirá lo mismo: un parámetro oculto que nadie definió y que aparece durante la inspección de recepción después de la inversión. Como esa brecha es estructural, ZEUEE cuantifica los nueve parámetros en cada máquina y los certifica —con una prueba de aceptación en fábrica (FAT) documentada, cobertura de garantía y validación según ISO 9001 y CE entre −65 °C y +125 °C— para los compradores industriales de la UE y Estados Unidos que realizan auditorías antes de firmar. Casi todas las disputas sobre especificaciones que hemos visto se deben a un dato que nunca se puso por escrito: cerca del 100% de ellas.
HYPCON frente al ensamble manual y las insertadoras de pines para PCB: matriz de métodos de producción de contactos hiperboloides
A menudo, los compradores agrupan las máquinas automáticas de inserción de pines o las máquinas genéricas de ensamble de conectores con las máquinas de ensamble de contactos hiperboloides, aunque las tres resuelven problemas distintos. Una insertadora de pines para PCB presiona pines terminados en una placa; la máquina de contactos hiperboloides fabrica el propio contacto hembra: la jaula de alambres, el manguito y la terminación eléctrica. Esta diferencia importa al comparar cotizaciones, así que la explicamos directamente. Y conviene dejar atrás una idea: los contactos hiperboloides ya no son la opción voluminosa. La generación actual de diámetro reducido tiene dimensiones cercanas a las de los contactos fabricados en torno automático y un diámetro aproximadamente 20% menor (US 9,490,562).
| Método de producción | Consistencia de los contactos | Tasa de producción frente al trabajo manual | Resultado de ciclos de acoplamiento | Ideal para |
|---|---|---|---|---|
| Ensamble manual de cestas | Depende del operador; variaciones en el número de alambres | Referencia (1×) | Varía según el operador | Prototipos y volúmenes de producción muy bajos |
| Insertadora de pines para PCB (categoría TE / Visumatic) | Alta, pero inserta pines terminados; no fabrica el contacto | Alta | N/A: proceso incorrecto | Ensamble de placas, no fabricación de contactos |
| Máquina HYPCON de ensamble de contactos hiperboloides | Control servo de alambres y rechazo mediante CCD | Consistente, apta para varios turnos | Reproduce el diseño de 100,000 ciclos | Producción de contactos hembra hiperboloides |
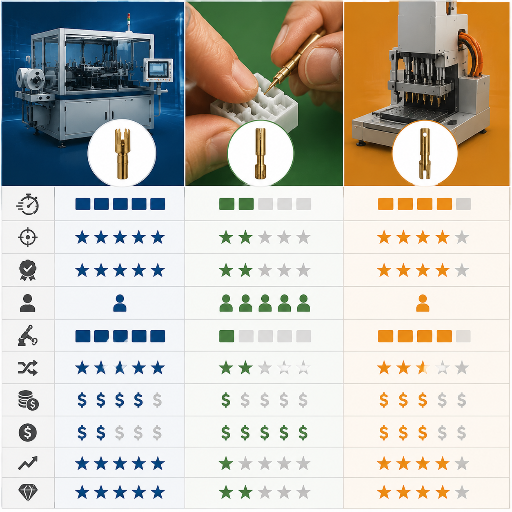
Producción de contactos hembra hiperboloides
Para un fabricante de conectores, la última fila es la que cuenta. No afirmaremos una tasa de producción múltiplo de la de su línea manual hasta ver su contacto y probar una muestra: una cifra honesta de tiempo de ciclo depende de la geometría, y un proveedor que promete «10× más rápido» sin ver la pieza está adivinando. En cuanto a las normas, los contactos que producen estas máquinas se utilizan en conectores MIL-DTL-38999 Series III con una corriente nominal de 260 A DC y un rango de −65 °C a +125 °C; el proceso de fabricación cumple con ISO 9001:2015 (iso.org).
Los compradores industriales y las empresas regionales de ensamble por contrato con las que trabajamos señalan el mismo riesgo: elegir la clase de proceso incorrecta y pagar las consecuencias durante años. Como esa decisión es estructural, el equipo de ingeniería de ZEUEE recomienda una solución según su pieza, no nuestro catálogo, y la respalda con una prueba de aceptación en fábrica (FAT) documentada y cobertura de garantía validada según ISO 9001 y CE entre −65 °C y +125 °C.
La diferencia: ZEUEE no promete una tasa de producción múltiplo antes de probar su contacto, aunque un titular de 200% pudiera cerrar la venta más rápido.
Resultados de producción: curva de retorno de la inversión según la tasa de producción y el rendimiento de contactos conformes
La pregunta sobre la inversión llega a todas las áreas: ¿una línea de ensamble de contactos hiperboloides se justifica frente a las personas que hoy forman las jaulas a mano? La respuesta depende del volumen y la tasa de desperdicio, pero los cálculos de automatización publicados son lo bastante consistentes para planificar.
12-30
meses
meses
200-500
%
%
Evalúe su línea
Ingrese la combinación de contactos y la tasa de desperdicio de su línea en nuestra hoja de retorno de inversión de ingeniería.
Obtenga una cotización al instanteSecuencia de ensamble de la cesta al manguito en 5 etapas de HYPCON
Cómo se fabrica cada contacto: ingeniería
Los competidores que venden insertadoras de pines a nivel de placa de circuito impreso no pueden realizar este proceso, por eso vale la pena mostrarlo. La fabricación de un contacto hembra hiperboloide no se hace en un solo estampado: se ensambla a partir de alambres sueltos para formar una jaula hiperboloide de una sola lámina y luego se fija dentro de un cuerpo. Este método se documenta en patentes concedidas, como US 7,191,518 y US 5,326,289. HYPCON lo ejecuta en cinco etapas controladas:
-
Etapa 01
Alimentación y conteo de alambres
Se alimentan y cuentan los alambres elásticos según la cantidad exacta que requiere la corriente nominal; es la variable que más suele desviarse cuando el proceso se hace a mano.
-
Etapa 02
Formado de la jaula en el mandril
Se orientan los alambres en un mandril con el ángulo hiperboloide que determina la fuerza de inserción y el área de contacto.
-
Etapa 03
Colocación del manguito interior
La jaula formada se coloca dentro del manguito interior, que mantiene la geometría hiperboloide de una sola lámina.
-
Etapa 04
Terminación eléctrica y fijación
Los extremos de los alambres se fijan al cuerpo mediante ajuste a presión, crimpado o soldadura láser, según la especificación de durabilidad.
-
Etapa 05
Verificación CCD
Una estación de visión artificial verifica el número y la colocación de los alambres, registra cada rechazo y libera solo los contactos conformes para las etapas posteriores del proceso.
La etapa 5 es la que los compradores suelen subestimar. Un alambre demasiado corto todavía permite el acoplamiento; simplemente falla antes en campo. Detectarlo en la máquina, en vez de durante la inspección de recepción del cliente, marca la diferencia entre un proceso que puede escalar y uno que genera devoluciones.
En planta, esta secuencia distingue a un fabricante de contactos que supera una auditoría de defensa de otro que la reprueba. Como cada rechazo detectado en la etapa 5 supone un ahorro estructural, el equipo de ingeniería de ZEUEE adapta la lógica CCD a su contacto y la valida con una prueba de aceptación en fábrica (FAT) antes de que la máquina salga de nuestras instalaciones. Para los compradores industriales y las empresas regionales de ensamble que trabajan según ISO 9001 y CE entre −65 °C y +125 °C, el registro de rechazos es lo que permite superar la auditoría; ZEUEE lo certifica para que el alambre mal colocado que provoca cerca del 100% de las devoluciones de campo nunca llegue al cliente.
Certificaciones, patentes y credenciales de ingeniería
El riesgo de trabajar con un proveedor nuevo es real, y preferimos entregarle los registros de auditoría en lugar de pedirle que confíe en nuestra palabra. Los compradores de defensa y medicina evalúan la línea que fabrica la pieza, no solo la pieza. Esto es lo que respalda una máquina HYPCON y lo que entregamos a solicitud.
Veinte años fabricando equipos de automatización a medida han llevado nuestros equipos a AVIC, China Shipbuilding, GAC, Corning, TE, Sumitomo, LEGO, SONY y Foxconn en más de 30 países; son clientes que auditan antes de comprar. Esos mismos contactos hiperboloides se utilizan en equipos esenciales: circuitos de potencia para el arranque del motor del F-35, desfibriladores portátiles y entradas de carga de conectores de alta potencia para vehículos eléctricos, donde la confiabilidad en campo se verifica con datos de interconexión publicados por IEEE (ieee.org). Para cada proyecto HYPCON, entregamos desde el inicio el certificado del sistema de calidad, la documentación CE y los informes de pruebas de terceros: documentos que solicita un equipo de compras serio y que muchos proveedores tardan en entregar.
Esto importa sobre todo a quien ya tuvo una mala experiencia: el comprador industrial o responsable de compras de la UE o Estados Unidos que confió en un certificado y luego reprobó una auditoría de cliente. Como la confianza a este nivel se demuestra con documentos, no con afirmaciones, ZEUEE entrega los archivos ISO 9001 y CE y el registro de la prueba de aceptación en fábrica (FAT) antes del pedido. ZEUEE certifica por escrito el desempeño de la línea entre −65 °C y +125 °C, el rango en el que se determina cerca del 100% de una calificación de defensa, y no le pide que confíe a ciegas en los registros de auditoría.
Archivo de registros de auditoría
HAGA CLIC PARA AMPLIAR · DESPLAZAMIENTO AUTOMÁTICO ACTIVO
DOC.01

DOC.02

DOC.03
DOC.04

DOC.05

DOC.06

DOC.07

DOC.08

DOC.09

DOC.10

DOC.11
DOC.12
DOC.13
DOC.14
INSTALACIONES

INSTALACIONES

×
![Documento de auditoría ampliado]()
Guía de compras: factores de precio, plazo de entrega y servicio posventa
La mayoría de las páginas de máquinas de esta categoría ocultan todos los precios hasta que se completa un formulario. No hay un precio único para una línea configurable, pero podemos explicar con claridad qué factores lo determinan para que pueda preparar su presupuesto antes de la llamada. La cotización de HYPCON depende de estos factores, sin misterios:
FACTOR 01
Tamaño y combinación de contactos
Los contactos de señal (0.4 mm) y los de potencia (6.12 mm) requieren distintas etapas de formado y soldadura.
FACTOR 02
Nivel de automatización
Celda independiente, semiautomática o totalmente automática en línea con alimentadores.
FACTOR 03
Profundidad de inspección
Solo conteo de alambres mediante CCD, o también verificaciones de fuerza y resistencia.
FACTOR 04
Objetivo de tasa de producción
Formado con uno o varios cabezales para un mayor volumen.
FACTOR 05
Normas y documentación
La trazabilidad para defensa y medicina requiere trabajo de validación adicional.
// LOGÍSTICA Y PLAZO DE ENTREGA
// RIESGO Y CUMPLIMIENTO
Herramientas para evaluar la producción y el retorno de la inversión
Calculadora del retorno de inversión para la automatización de líneas de contactos
Estime la recuperación de la inversión al pasar del ensamble manual de contactos hiperboloides a una línea HYPCON. Utiliza sus datos y referencias publicadas sobre automatización.
Acceder a la calculadora del retorno de inversión
Lista de verificación de proveedores según 9 especificaciones
Marque lo que cada proveedor haya especificado por escrito. Una cotización completa responde a las nueve preguntas; las brechas son donde se pierde rendimiento sin que nadie lo note.
Ver la lista de verificación de proveedores
Selector de métodos de producción de contactos
Tres preguntas para orientarle entre el ensamble manual, el automatizado o los contactos HCS estampados, antes de invertir en herramental.
Iniciar selector de método
// FICHA TÉCNICA PARA COMPRAS
Preguntas frecuentes de compradores sobre la máquina de ensamble de contactos hiperboloides
Estas son las preguntas con las que suelen iniciar la conversación los compradores industriales y los equipos regionales de compras; la respuesta honesta es que una respuesta equivocada implica un riesgo oculto que usted terminará pagando más adelante. Como lo que está en juego es estructural, ZEUEE responde cada pregunta teniendo en cuenta su contacto y la auditoría de su cliente —ISO 9001 y CE, de −65 °C a +125 °C, conforme a pruebas de aceptación en fábrica (FAT) documentadas—, en lugar de dar una especificación genérica, y ZEUEE certifica lo que declara.
Norma de cumplimiento
100% LISTO PARA AUDITORÍA
Casi el 100% de estas cuestiones vuelve a surgir durante la revisión de ingeniería, por eso las dejamos por escrito ahora.
La máquina fabrica el contacto completo: jaula de alambre, manguito y terminación eléctrica. Una máquina para insertar pines en placas de circuito impreso solo prensa pines terminados en una placa. Es una máquina completamente diferente.
Esta familia de contactos abarca desde contactos de señal de aproximadamente 0.4 mm hasta contactos de potencia de 6.12 mm. La máquina se configura para una franja dentro de ese rango, en lugar de abarcarlo por completo, porque el herramental de alimentación y conformado es diferente. Envíenos el plano técnico de su contacto y dimensionaremos la máquina según sus especificaciones.
La confiabilidad proviene de la geometría hiperboloide —con múltiples trayectorias lineales de contacto que se mantienen bajo impacto— y de la uniformidad en la cantidad y el ángulo de los alambres. Los contactos fabricados de esta manera se utilizan en conectores MIL-DTL-38999 Series III, con clasificación de hasta 260 A DC y de −65 °C a +125 °C. La máquina debe reproducir esa geometría en cada ciclo, y la estación de rechazo con CCD lo garantiza.
A veces, la respuesta honesta es «todavía no». Los estudios publicados sobre automatización muestran una recuperación de la inversión de aproximadamente 12–30 meses cuando una línea sustituye la mano de obra manual, pero con un volumen de producción muy bajo, una celda independiente o semiautomática puede ser más adecuada que un sistema totalmente integrado en línea. Nuestra hoja de cálculo de ROI calcula sus cifras antes de recomendar una configuración y señala claramente si, por ahora, el trabajo manual sigue siendo la mejor opción.
Es una pregunta válida y merece una respuesta clara. Shenzhen es el principal centro de envío de gran parte de estos equipos de automatización, por lo que tener nuestra sede aquí acorta los ciclos de suministro de piezas y servicio, en vez de alargarlos; la cercanía a la cadena de suministro juega a su favor. Cada máquina incluye un plazo de entrega por escrito, acordado antes del pedido, y nuestros ingenieros brindan asistencia para la instalación tanto de forma remota como en las instalaciones. Además, entregamos desde el inicio la documentación ISO 9001:2015 y CE, junto con informes de pruebas de terceros. Eso es precisamente lo que un equipo de compras cuidadoso debería pedirle a cualquier proveedor, nacional o extranjero, antes de emitir una orden de compra.
Sí, y esa flexibilidad es importante porque los contactos hiperboloides estampados en carretes ahora ofrecen un rendimiento comparable al de los contactos torneados y mecanizados, a menor costo. HYPCON configura las etapas de conformado y terminación eléctrica según la construcción del contacto que usted elija, sin limitarle a un solo método.
Cómo elaboramos esta guía
Las cifras sobre la física de los contactos que se presentan aquí —100,000 ciclos de acoplamiento, la familia de 0.4–6.12 mm, las clasificaciones MIL-DTL-38999 y la patente de diámetro reducido— provienen de fuentes publicadas del sector y de patentes citadas anteriormente, no de textos publicitarios. La tasa de producción, la precisión de posicionamiento y el espacio ocupado por HYPCON se configuran para cada máquina, por lo que las especificamos en la ficha técnica de la máquina en lugar de publicar una cifra destacada que no podamos garantizar para su contacto. Si una cifra de esta página no aparece en las referencias, la hemos marcado como configurable y le hemos indicado cómo solicitar una cotización.
— Grupo de automatización de contactos de ZEUEE
¿Listo para crear su línea de contactos hiperboloides?
Envíenos el plano técnico de su contacto; dimensionaremos una máquina HYPCON, calcularemos el ROI y le daremos un plazo de entrega por escrito.
Solicitar una cotizaciónPOR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
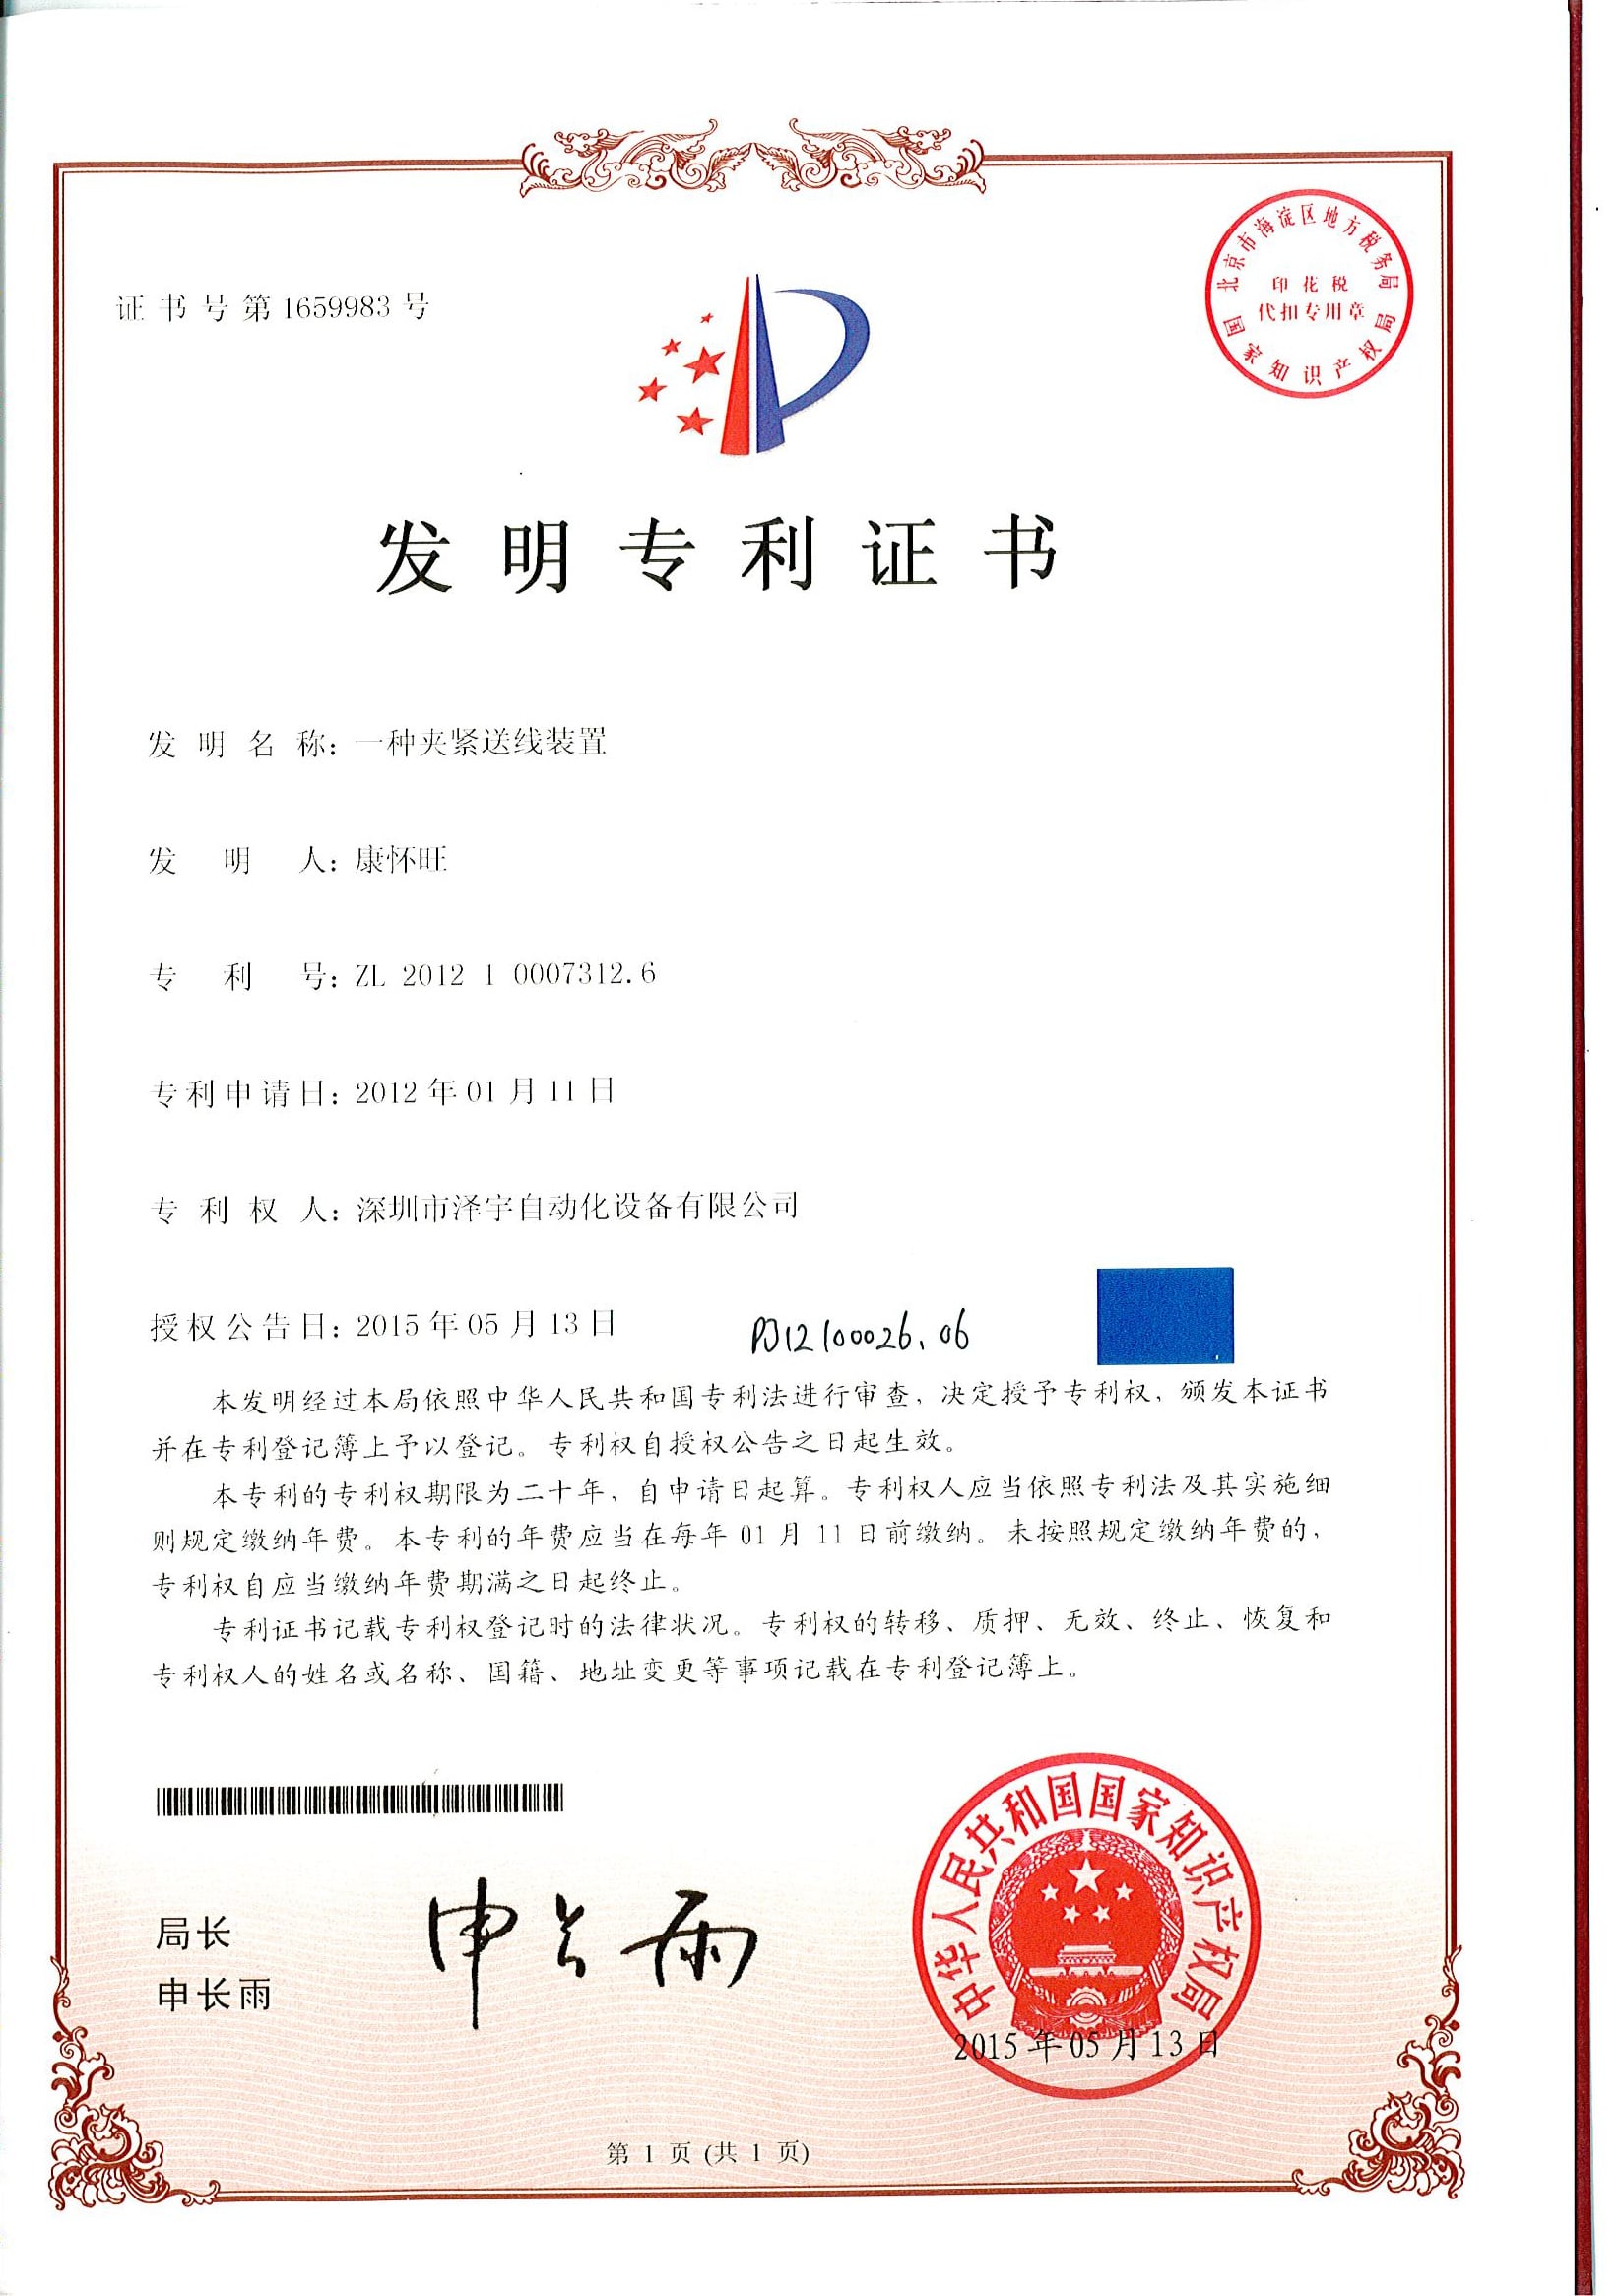
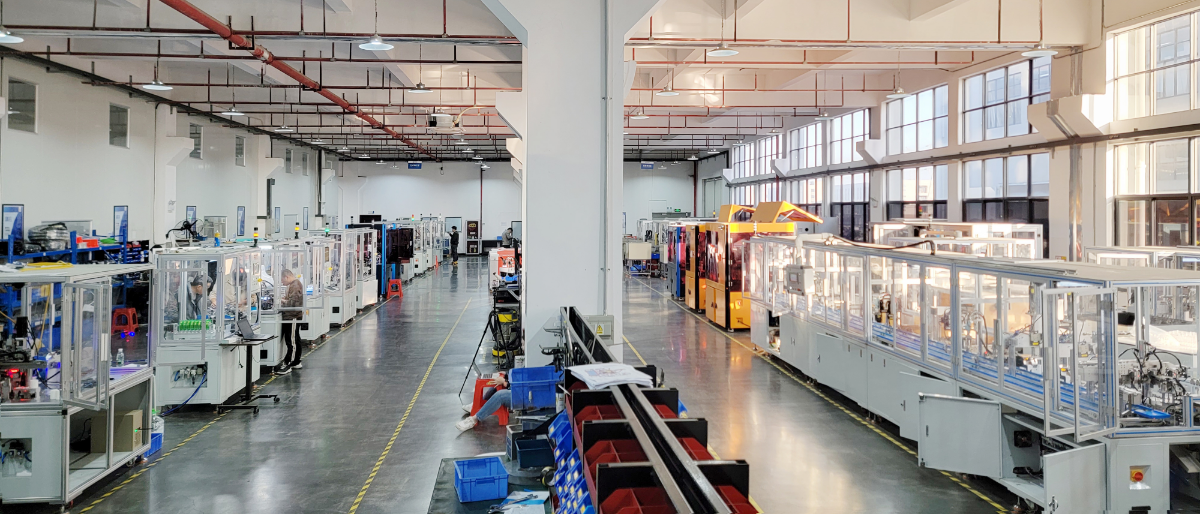
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now





