Póngase en contacto con Zeyu lntelligent Industrial Company

Ingeniería · Compras · Gerencia de planta
Familia de 5 máquinas para ensamble de conectores rectangulares — Inserción de pines · Crimpado · Cepillado · Cierre · Control de calidad
Cinco máquinas diseñadas para llevar un conector rectangular desde los pines y las carcasas de jack sin procesar hasta unidades inspeccionadas y clasificables, sin los cuellos de botella del trabajo en banco que convierten un turno de 1,000 unidades en uno de 600. Los ingenieros de ZEUEE diseñaron esta familia para líneas de conectores MIL-spec, automotrices y 3C, donde un solo crimpado defectuoso puede desencadenar una serie de devoluciones desde el campo.
Solicite una cotización personalizada →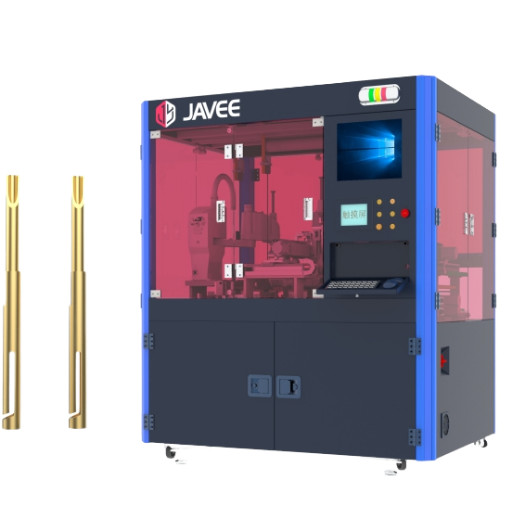
Resumen de la familia
Máquinas en la familia
5 etapas
Normas de conectores cubiertas
MIL-DTL-83513 · 38999 · D-Sub · IDC
Precisión del cable de cepillo
Corte biselado de 0.2 mm
Mecanismo de crimpado
Leva de 4 puntos (PPU patentado)
Método de control de calidad
Fibra óptica + clasificación mediante prueba de fuerza
Cumplimiento
ISO 9001:2015
Patentes asociadas
100+ (32 de invención, 68 de utilidad)
Presencia en
30+ países
Todos los perfiles
Del trabajo manual en banco a una línea de producción de 5 máquinas
Una línea de ensamble de conectores rectangulares que todavía depende de la inserción manual de pines y del crimpado en banco rara vez pierde tiempo en los momentos que uno esperaría. La desalineación suele originarse en las etapas previas: en una transferencia de CAD al piso de producción que daba por sentada la geometría nominal del conector, pero luego se topaba con una variación de 0.05 mm en la carcasa que ningún operador detecta bajo la luz fluorescente.
Arquitectura del proceso
Una máquina de ensamble automatizado de conectores rectangulares integra esa transferencia en una sola secuencia mecánica. La familia de ZEUEE cubre las cinco tareas que antes realizaba un operador en banco, una por una: inserción de pines, crimpado de la camisa del jack, inserción de pines con cable de cepillo para asientos de doble terminal, cierre del jack con control digital de profundidad e inspección de la fuerza de separación al final de la línea. Cada etapa usa un manipulador PPU patentado y un sistema de alimentación por disco vibratorio, de modo que el conector que entra en la etapa 1 sale de la etapa 5 clasificado en una bandeja de piezas buenas o en un carril de rechazo. La inversión de capital inicial es considerable; a cambio, se acumulan mejoras en el rendimiento a lo largo de la línea. Ese es precisamente el intercambio que el equipo de compras debe modelar con cuidado.
Contexto de ingeniería
Los ingenieros de Altium describen el mismo patrón en los diseños de carcasas: «La desalineación suele deberse a flujos de trabajo desconectados, intercambios manuales de archivos, suposiciones sobre la geometría de los conectores y falta de contexto mecánico».
[Fuente]Compras y rendimiento de producción
Los cuellos de botella del trabajo en banco rara vez se explican solo por los costos de mano de obra.
Eliminar la variabilidad de la línea de conectores elimina la causa de origen de esas cifras, no solo el personal que detecta los problemas después. Sin embargo, elegir entre una estación semiautomática de alta precisión y una familia de cinco máquinas completamente automáticas y de alta velocidad no tiene una respuesta única: depende de si la línea procesa conjuntos de cables MIL-DTL Micro-D de cable a cable, módulos IDC de placa a placa o cableado automotriz con normas mixtas, donde la máquina de inserción de pines debe transferir las piezas correctamente a la máquina de crimpado de terminales.
En una línea de conectores, sin embargo, el dato más interesante es el rendimiento de producción: una línea de cinco etapas permite que cada estación realice una tarea dentro de su capacidad, en lugar de tres con concesiones. Por eso, las tasas de rechazo validadas en campo bajan más de lo que predicen los modelos de mano de obra. La flexibilidad de configuración de una familia de 5 máquinas —conectar tres etapas hoy y ampliar a cinco el próximo trimestre— también ayuda a que la inversión se recupere dentro del plazo previsto por compras.
Auditoría de compras
Las auditorías de compras de SpecLens concluyen que «el retrabajo relacionado con las especificaciones y las disputas con proveedores consumieron en promedio el 12-18% del total de horas de trabajo de compras» y que «el costo total de las fallas de compras relacionadas con especificaciones suele superar el 3-5% del costo anual de los bienes vendidos».
[Fuente]Referencia del sector
Estudios sobre promedios del sector indican una reducción de cerca del 40% en los costos de mano de obra cuando la automatización del ensamble reemplaza un proceso manual comparable.
[Fuente]Aplicaciones por industria
Este patrón se repite en distintos sectores.
La misma arquitectura se implementa en líneas de ensamble de cables aeroespaciales MIL-DTL-83513 Micro-D y en módulos IDC de doble fila para el sector 3C: distintas industrias, la misma lógica de cinco etapas y distintos umbrales de rechazo calibrados según la especificación de los contactos. Contra la idea de que una sola máquina multipropósito ofrece la mejor inversión de capital, el enfoque de familia de máquinas resulta más económico según la validación en campo, porque el costo de una falla por un crimpado defectuoso no guarda proporción con el costo de una estación de inspección adicional.
Validación en campo
Un artículo de la revista Machines (octubre de 2024) describe una celda semiautomática para cableado y conectores implementada en una planta automotriz Tier 1: el operador coloca un conector y el resto de la familia inserta los pines y coloca los sellos automáticamente, con un ciclo de referencia por conector que permite al gerente de planta cambiar los turnos sin recalibrar la calidad.
[Fuente]Familia de producción ZEUEE de 5 máquinas — Modelos y guía de selección
Cada máquina de la familia se encarga de una etapa del ensamble de conectores rectangulares. Quienes evalúan la compra de una sola máquina o de la línea completa pueden consultar el mapa siguiente para relacionar cada norma de conector con la secuencia de máquinas necesaria para producirlo.
Secuencia de 5 máquinas ZEUEE para pines y jacks
| Etapa | Máquina (EN) | Función principal | Mecanismo clave | Tipo de conector objetivo |
|---|---|---|---|---|
| Etapa 1 | Máquina de inserción de pines para conectores rectangulares | Alimentación automática de pines rectos o doblados en la carcasa | Disco vibratorio + manipulador PPU + verificación por fibra óptica | MIL-DTL-83513 Micro-D · D-Sub · conectores rectangulares industriales |
| Etapa 2 | Máquina completamente automática para crimpado de camisas de jack | Crimpado de la camisa del jack sobre el contacto | Leva de 4 puntos, transferencia lineal, alimentación automática desde bandeja de aluminio | Copas de crimpado MIL-DTL-38999 · carcasas de jack rectangulares |
| Etapa 3 | Máquina completamente automática de inserción de pines con cable de cepillo | Corte de cable de cepillo de 0.2 mm e inserción del pin en el asiento de doble terminal | Alimentación con módulo servo, plataforma giratoria hueca, corte biselado | Conectores rectangulares de doble fila con asientos dobles · IDC |
| Etapa 4 | Máquina completamente automática para el cierre de jacks | Cierre (sellado) de la carcasa del jack con control digital de profundidad | Cierre con control servo, alimentación automática por disco vibratorio | Carcasas de jack rectangulares, sellado posterior al crimpado |
| Etapa 5 | Máquina de inspección de la fuerza de separación del jack | Medición de la fuerza de inserción y extracción, clasificación de piezas buenas y rechazadas | Prueba automática de fuerza, clasificación en dos carriles, registro trazable | Control de calidad final para cualquier conector rectangular después del cierre |
Quienes producen según MIL-DTL-83513 suelen conectar las etapas 1, 2 y 5. Según la especificación Micro-D publicada por ITT Cannon, los conectores MIL-DTL-83513 llevan contactos con una separación de 0.050 pulgadas, en configuraciones de 9, 15, 21, 25, 31, 37, 51 y 100 pines, con carcasas de aluminio y opciones de recubrimiento de níquel químico, oro sobre níquel o cromato amarillo. [Fuente] La etapa 3 se incorpora a la línea cuando el cliente produce conectores rectangulares de doble fila y doble terminal; por ejemplo, variantes IDC para módulos 3C y de iluminación en los que la alimentación con cable de cepillo de 0.2 mm reemplaza las copas de soldadura tradicionales.
Las líneas MIL-DTL-38999 tienen otros requisitos. Según la guía de instalación de contactos con crimpado de Glenair, MIL-DTL-38999 utiliza contactos extraíbles crimpados y calificados según MIL-C-39029, y opera entre -65 °C y +200 °C. Por eso, el crimpado con leva de 4 puntos de la etapa 2 es una capacidad central, mientras que la inspección con prueba de fuerza de la etapa 5 actúa como barrera frente a fallas en campo. [Fuente]
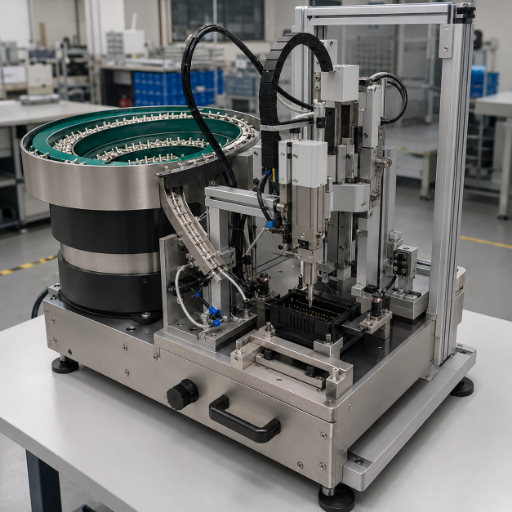
1
Máquina de inserción de pines para conectores rectangulares
El disco vibratorio alimenta automáticamente pines rectos o doblados a un manipulador PPU patentado; los sensores de fibra óptica verifican su presencia y orientación antes de colocarlos. La distribución de la línea favorece el procesamiento de una sola geometría de conector por turno, pero permite cambiar de formato sin herramientas dentro de una misma familia de pines.
Alimentación vibratoria
Pines rectos y doblados
Manipulador PPU
Verificación por fibra óptica
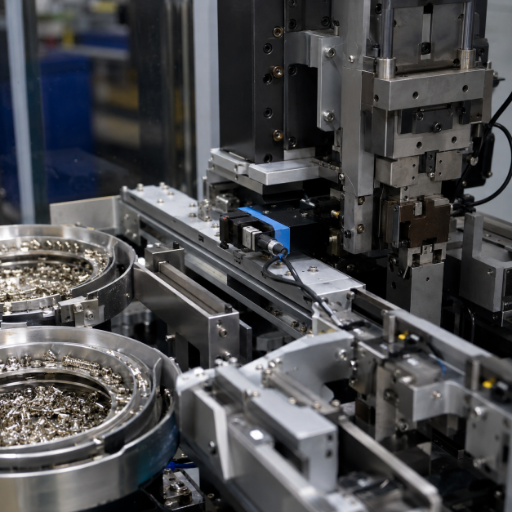
2
Máquina completamente automática para crimpado de camisas de jack
Una bandeja de aluminio de precisión alimenta las camisas de jack al cabezal de crimpado con leva de 4 puntos, accionado por el módulo PPU de sujeción rápida de ZEUEE. La transferencia lineal mantiene constante el tiempo de ciclo entre números de pieza, y la geometría de cuatro puntos de la leva reduce la variación de la altura de crimpado frente a los dispositivos de dos puntos.
Alimentación desde bandeja de aluminio
Crimpado con leva de 4 puntos
Transferencia lineal
Sujeción rápida PPU
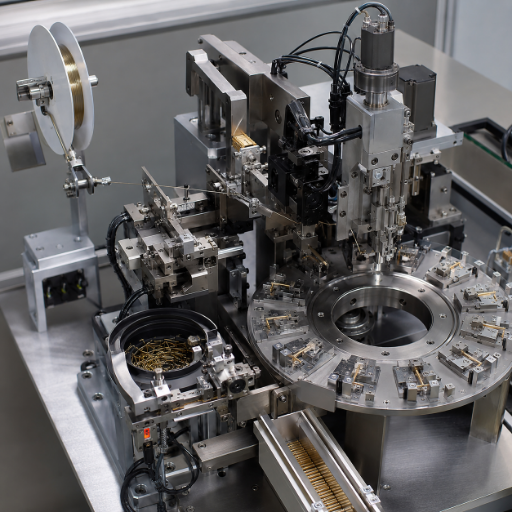
3
Máquina completamente automática de inserción de pines con cable de cepillo
Compatible con dos geometrías de asientos de terminal. Un cable de cepillo de 0.2 mm pasa por un cortador biselado de precisión y una estación de alineación estandarizada; luego, un módulo servo carga los pines en una plataforma giratoria hueca para el crimpado con leva y el ensamble remachado.
Compatible con dos asientos
Cable de cepillo de 0.2 mm
Precisión de corte biselado
Plataforma giratoria hueca
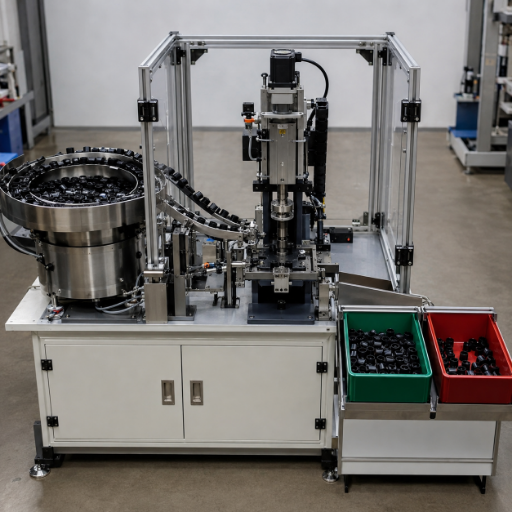
4
Máquina completamente automática para el cierre de jacks
Un disco vibratorio de precisión alimenta automáticamente tapas de extremo cerrado; el control servo ajusta digitalmente la posición y la profundidad de cierre para que los ingenieros de producción puedan guardar y recuperar recetas por número de pieza. El clasificador de salida dirige las piezas buenas y rechazadas a bandejas separadas.
Profundidad controlada por servo
Receta digital
Descarga automática
Clasificación de piezas buenas y rechazadas
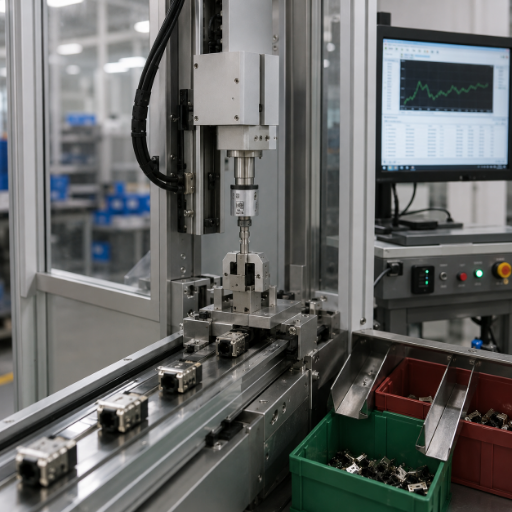
5
Máquina de inspección de la fuerza de separación del jack
Control de calidad después del cierre. Alimenta automáticamente conectores terminados, mide la fuerza de inserción y extracción, registra resultados trazables por unidad y dirige las piezas a carriles para productos buenos o rechazados. Esta etapa impide que las unidades desalineadas o con crimpado insuficiente lleguen al campo.
Prueba de fuerza
Registro trazable
Clasificación automática
Barrera frente a fallas en campo
Cómo la secuencia de 5 etapas mejora el rendimiento acumulado
Una sola máquina de conectores que realiza tres tareas secuenciales con una tasa de aprobación del 95% por tarea produce, mediante una simple multiplicación, un rendimiento de línea del 86% (0.95 × 0.95 × 0.95). Si se distribuyen esas tareas entre cinco máquinas diseñadas para cada propósito, cada una con una tasa de aprobación del 98%, el rendimiento de línea aumenta al 90.4%. Esa diferencia de 4 puntos no parece drástica hasta que se aplica a la cantidad de unidades por turno: con 1,000 unidades por turno, la diferencia equivale a 44 rechazos menos por turno, y las 44 unidades rechazadas suelen generar un costo de retrabajo en las etapas posteriores del proceso que supera el ahorro en mano de obra que se buscaba con la consolidación.
Multiplicador del rendimiento de la línea de 5 etapas
| Configuración | Tasa de aprobación por etapa | Etapas | Rendimiento acumulado | Rechazos por cada 1,000 unidades |
|---|---|---|---|---|
| Trabajo manual en banco (un operador, 3 tareas) | 95% típico | 3 | 85.7% | 143 |
| Máquina automatizada multitarea | 96% típico | 3 | 88.5% | 115 |
| Familia de 4 máquinas (sin etapa de control de calidad) | 97% típico | 4 | 88.5% | 115 |
| Familia de 5 máquinas ZEUEE (con clasificación de control de calidad en la etapa 5) | 98% típico | 5 + clasificación | 90.4% aceptadas · 9.6% rechazadas tras la inspección | 96 (clasificadas, no enviadas) |
Marco comparativo del costo total de propiedad entre la familia y una sola máquina
~40%
Reducción promedio de los costos de mano de obra del sector (automatización del ensamble)
12–30 meses
Plazo de recuperación de la inversión típico en el sector
4.7 pt
Mejora del rendimiento, trabajo manual de 3 etapas frente a familia de 5 etapas (cálculo acumulado)
3–5%
Del costo anual de los bienes vendidos perdido por fallas de compras relacionadas con especificaciones (referencia de SpecLens)
Depende del volumen y de la norma aplicable. Para calcular el plazo de recuperación con clasificación de calidad Mass, sustituya estos promedios por el volumen por turno, la tasa de rechazo actual y la norma de sus conectores. Los ingenieros de ZEUEE elaborarán el modelo durante la cotización.
Crimpado con leva de 4 puntos y cable de cepillo de 0.2 mm — Repetibilidad cuantificada
Al evaluar una línea de crimpado de conectores, un ingeniero de ensamble no decide la compra solo por el tiempo de ciclo. Lo determinante es qué tan bien se mantiene la ventana de altura de crimpado durante 50,000 unidades y qué sucede cuando el material de alimentación presenta variaciones dentro de la tolerancia.
El rango de tolerancia de una hoja de especificaciones es solo un punto de partida. En la planta, lo que importa es cómo mantiene la geometría el mecanismo de crimpado cuando las piezas de entrada llegan cerca del límite superior de variación permitido.
La geometría de la leva de 4 puntos de ZEUEE distribuye la fuerza de crimpado (carga de prensado) en cuatro zonas de contacto en vez de dos, lo que mantiene más estrecho el rango de altura de crimpado a medida que se desgasta la leva. Junto con el módulo de sujeción rápida del manipulador PPU, la geometría de transferencia lineal produce resultados que los ingenieros de producción describen como «con baja desviación estándar y poca deriva»: la variabilidad no aumenta a lo largo del turno como suele ocurrir con dispositivos de dos puntos. Esta uniformidad del ciclo de prensado sustenta la reproducibilidad de toda la familia en las líneas de los clientes.
La inserción de pines con cable de cepillo plantea otro reto de precisión. El cable de cepillo de 0.2 mm se corta en bisel antes de su alineación estandarizada y luego un módulo servo lo carga en una plataforma giratoria hueca para el crimpado con leva y el ensamble remachado.
Por eso, la precisión del cable de cepillo es un asunto de calidad de inserción, no de apariencia del corte.
Las implementaciones en campo muestran por qué importa este nivel de precisión. En una línea aeroespacial típica MIL-DTL-83513 Micro-D que produce configuraciones de 100 contactos con una separación de 0.050 pulgadas para conjuntos de cables de aviónica, la leva de 4 puntos mantiene la variación de altura de crimpado dentro de los límites definidos por las pruebas de aceptación en fábrica (FAT) durante una producción de 30,000 unidades, dentro del mismo rango establecido el primer día en las pruebas FAT. En una implementación automotriz de cables para la gestión de baterías de vehículos eléctricos que produce módulos IDC de doble fila, la alimentación de cable de cepillo de 0.2 mm limita la deriva en el asiento de doble terminal; el registro de pruebas de fuerza de la etapa 5 proporciona la trazabilidad por unidad que esperan las auditorías automotrices IATF 16949. Distintas normas de conectores y distintos umbrales de aceptación, con la misma tecnología de ciclo de prensado como base.
«Elegimos el crimpado con leva de cuatro puntos después de ver cómo el desgaste de una leva de dos puntos desviaba la altura de crimpado en 0.018 mm durante una producción de 30,000 unidades. Esa desviación nunca aparece en una máquina recién equipada durante las pruebas FAT; aparece al sexto mes. La geometría de cuatro puntos nos permite otro trimestre de producción consistente antes de volver a equipar la máquina, y eso es lo que realmente les importa a nuestros clientes».
La verificación por fibra óptica en la etapa de inserción de pines actúa como segunda línea de defensa. En vez de usar la fuerza de acoplamiento como indicador indirecto de que el pin está bien asentado —una suposición que los ingenieros de Altium contradicen explícitamente—, los sensores de fibra óptica confirman que el pin está presente, bien orientado y asentado a la profundidad correcta antes de que la línea libere la pieza hacia la estación de crimpado. La familia usa la prueba de fuerza como barrera al final de la línea y deja que la verificación por fibra óptica determine la calidad de inserción en las etapas previas.
La solución de Boeing trata las variaciones en la geometría de los conectores como un problema fundamental, no exclusivo de las pruebas FAT, lo que coincide con la realidad de producción que describen los clientes de ZEUEE. De hecho, los patrones de implementación se repiten en distintos sectores: líneas aeroespaciales MIL-DTL-83513 Micro-D con una separación entre pines de 0.050 pulgadas, conjuntos de cables para gestión de baterías automotrices en los que una deriva de 0.018 mm en la altura de crimpado se convierte en un reclamo de garantía en campo, y líneas IDC de doble fila para 3C en las que la alimentación de cable de cepillo de 0.2 mm determina la tolerancia límite del asiento de doble terminal. Cada sector calibra la misma arquitectura de cinco etapas según el costo de sus propias fallas en campo: la misma lógica, distintos umbrales de aceptación.
Resultados de clientes e industrias de aplicación
Las máquinas ZEUEE operan en implementaciones en 30+ países, principalmente en cuatro industrias donde la uniformidad de los conectores rectangulares influye en la tasa de fallas en campo.
Aeroespacial y defensa
Producción MIL-DTL-83513 Micro-D para conjuntos de cables de aviónica y vehículos terrestres, donde las configuraciones de hasta 100 contactos con una separación de 0.050 pulgadas requieren la uniformidad de posicionamiento del manipulador PPU patentado. La inspección de la fuerza de separación en la etapa 5 es una barrera frente a fallas: devolver desde el campo un solo contacto con crimpado insuficiente cuesta más que un año de inversión de capital en control de calidad. Los clientes que también ejecutan programas de familias de contactos suelen combinar esta familia de 5 máquinas con la línea de ensamble de contactos Twist Pin micro de ZEUEE para producir contactos hembra hiperboloides y con la línea de corte, desforrado y crimpado de cables para la manufactura integral de conjuntos de cables.
Automotriz y nuevas energías
Carcasas de jack rectangulares para sistemas de gestión de baterías de vehículos eléctricos y conjuntos convencionales de cables automotrices. Una investigación reciente de la revista Machines (octubre de 2024) documenta este diseño: «el operador coloca un conector y los componentes, como los pines y los sellos, se insertan automáticamente». [Fuente] La familia de ZEUEE aplica este proceso en 4 de las 5 etapas sin intervención del operador después de la etapa 1.
Electrónica 3C y equipos eléctricos y electrónicos de precisión
La inserción con cable de cepillo (etapa 3) destaca en este sector. Los asientos de doble terminal y doble fila, comunes en los diseños de conectores 3C, requieren la precisión del corte biselado del cable de cepillo de 0.2 mm en lugar de las copas de soldadura tradicionales. En ese proceso, según la referencia de compras de SpecLens, los operadores en banco generaban entre 12-18% de horas de retrabajo relacionadas con especificaciones.
Medicina e industria
Conectores IDC rectangulares y tendidos de cables para sensores industriales, donde todas las conexiones eléctricas en campo deben verificarse igual que durante las pruebas FAT. Las evidencias de cumplimiento de la etapa 5 (registro trazable de pruebas de fuerza) respaldan los registros de auditoría de los marcos de control de calidad médicos e industriales.
Cumplimiento y autoridad en ingeniería — ISO 9001:2015 + más de 100 patentes
Los equipos de compras evalúan a los proveedores de maquinaria para conectores con un modelo ponderado, no por el precio unitario. Como señala la guía publicada por ISM para la evaluación de proveedores, las mejores prácticas los evalúan en función de «costo, calidad, entrega, estabilidad financiera, cumplimiento, ESG y resiliencia». Fuente ZEUEE responde a ese modelo ponderado con documentación, no con marketing.










01/10
El número de patentes no es una cifra publicitaria. La versión honesta es esta: ZEUEE posee 32 patentes de invención (la categoría más exigente del sistema de patentes de China, que requiere un examen sustantivo) y 68 patentes de modelo de utilidad que abarcan mecanismos de manipuladores PPU, geometría de crimpado con leva de cuatro puntos, configuraciones de alimentación vibratoria y la gestión digital de recetas de servo utilizada en la etapa 4 de cierre de jack. Ese conjunto de patentes permite reproducir el proceso de toda la familia en las líneas de distintos clientes: los mecanismos de cada etapa están documentados y protegidos, por lo que un cliente que produce durante una década no depende de un flujo de trabajo del proveedor que carece de documentación. ZEUEE no afirmará que tener 100 patentes demuestra que sus conectores son mejores que los de Komax o TE; demuestra que los mecanismos con los que se producen están documentados de manera defendible.
Entre los reconocimientos se incluyen la condición de Empresa Nacional de Alta Tecnología, la de unidad vicepresidenta de la Asociación de Robótica de Guangdong, la de unidad miembro del consejo de la Asociación de la Industria de Alta Tecnología de Shenzhen y la de unidad miembro de la Alianza de la Industria de Manufactura Inteligente de China. Estas membresías en asociaciones industriales dan cuenta de las dimensiones de estabilidad financiera y cumplimiento que contemplan los marcos de evaluación de proveedores.
En cuanto a las especificaciones MIL, las máquinas de ZEUEE están diseñadas para ensamblar conectores que cumplen las especificaciones MIL-DTL publicadas. La norma MIL-DTL-83513 abarca conectores rectangulares con carcasa polarizada y contactos crimpados o soldados; la serie MIL-DTL-38999 abarca variantes circulares resistentes a condiciones ambientales, con contactos crimpados extraíbles conforme a MIL-C-39029. La máquina no certifica el conector; esa responsabilidad corresponde al fabricante del conector. La función de ZEUEE es proporcionar la línea de producción que fabrica conectores que cumplen de manera constante esas especificaciones a escala de producción. A diferencia de una oferta OEM de una sola máquina, la arquitectura de la familia está calibrada para que cada etapa mantenga su propio margen de especificación, en lugar de trasladar el presupuesto de tolerancia a la siguiente estación del proceso, algo que realmente importa cuando los equipos de producción auditan la acumulación de tolerancias en la revisión del sexto mes.
Guía de compras — plazo de entrega en 3 niveles · proceso de RFQ · niveles de pago · hitos de IPQC
Rara vez los equipos de compras que preparan una línea de conectores de grado Mass se sorprenden por la lista de equipos. Lo que sí les sorprende es lo que llega después de la orden de compra: faltan datos de pruebas, cambian los plazos de entrega y aparecen cargos por amortización de herramentales que no figuraban en la cotización original. SpecLens calcula el costo de esa ambigüedad en «3-5% del costo anual de los bienes vendidos», y la mayor parte se debe a «retrabajos relacionados con especificaciones y disputas con proveedores». Eliminar la ambigüedad es un criterio para seleccionar proveedores, no una promesa de entrega.
Proceso de RFQ
Envíe un plano técnico del conector o la especificación MIL-DTL correspondiente, junto con el volumen objetivo, el patrón de turnos y la tasa actual de rechazos. Los ingenieros de ZEUEE responderán con una recomendación de configuración (máquina individual, celda o familia completa), una cotización indicativa y una propuesta para probar piezas de muestra. Los planos del cliente se revisan bajo un acuerdo de confidencialidad (NDA). La cotización detallada incluye la especificación de cada máquina, los criterios de las pruebas de aceptación en fábrica (FAT) y los hitos propuestos de control de calidad en proceso (IPQC), alineados con los requisitos de gestión de calidad de ISO 9001:2015 (norma conforme a la cual está certificada la producción de ZEUEE).
Hitos de IPQC durante la fabricación
La transparencia de compras durante la etapa de fabricación suele quedarse atrás de la transparencia de precios de los equipos. La estructura de hitos IPQC de ZEUEE permite supervisar la fabricación en cuatro puntos de control definidos:
Aprobación del diseño
El cliente revisa el plano mecánico y la tabla de recetas de cada máquina de la celda, con un plazo de 5 días hábiles para responder con comentarios de revisión antes de la liberación del herramental.
Control de calidad del subensamble
Informe de inspección del subensamble de cada máquina, que abarca la geometría del manipulador PPU, la alineación de la leva, la calibración del disco vibratorio y la verificación del punto cero de los sensores.
Prueba de producción antes de las FAT
Prueba de producción de 500 unidades con piezas de muestra proporcionadas por el cliente, con entrega de un registro trazable completo de cada unidad para su revisión antes de programar las FAT formales.
Pruebas de aceptación en fábrica
FAT firmadas según los criterios predefinidos de rendimiento, tiempo de ciclo y ventana de crimpado. El equipo se envía únicamente después de la aprobación del hito 4; se recomienda que el cliente o su representante asista en persona.
Herramientas de ingeniería y compras
Preguntas frecuentes — respuestas a consultas de compras
P1
¿La familia de ZEUEE puede procesar conectores Micro-D MIL-DTL-83513 y conectores circulares MIL-DTL-38999 en la misma línea?
¿La familia de ZEUEE puede procesar conectores Micro-D MIL-DTL-83513 y conectores circulares MIL-DTL-38999 en la misma línea?
No, no en la misma línea durante el mismo turno. La producción de MIL-DTL-83513 suele usar las etapas 1, 2 y 5 (inserción de pines + crimpado del manguito del jack + prueba de fuerza). La producción de MIL-DTL-38999 se basa principalmente en la etapa 2 (crimpado con leva de cuatro puntos para contactos extraíbles conforme a MIL-C-39029) y la etapa 5 para generar registros trazables de fuerza de cada unidad. Los clientes que trabajan con ambas normas suelen instalar dos celdas configuradas por separado o alternar turnos con un protocolo documentado de cambio de formato; los ingenieros de ZEUEE explican las ventajas y desventajas durante la RFQ. Un pequeño número de clientes de volumen medio usa una configuración híbrida con inspección compartida en la etapa 5 para ambas familias de conectores. Esto solo funciona si los herramentales de manipulación de carcasas de la etapa 5 se diseñan desde el inicio para clasificar piezas con ambas geometrías. Esa decisión de configuración se toma al cotizar, no en las instalaciones del cliente.
P2
¿Cuánto tarda el cambio de formato entre números de pieza de una misma norma?
¿Cuánto tarda el cambio de formato entre números de pieza de una misma norma?
Dentro de una misma geometría de familia de pines, el cambio de formato no requiere herramientas y se gestiona mediante el sistema digital de recetas. Entre geometrías (por ejemplo, de Micro-D de 9 pines a uno de 51 pines), se requiere un cambio físico de herramental en las etapas 1 y 2. Los tiempos indicativos de cambio de formato y los costos de herramental se cotizan para cada par de números de pieza.
P3
¿Cómo se gestionan las piezas rechazadas en la etapa 5?
¿Cómo se gestionan las piezas rechazadas en la etapa 5?
La inspección de fuerza de separación de la etapa 5 clasifica las unidades rechazadas durante la inspección en una bandeja aparte y registra el resultado de la prueba de fuerza de cada unidad. Durante el cambio de turno, los clientes pueden revisar los patrones de rechazo para determinar si la causa está en una etapa anterior del proceso (geometría de los pines, variación de la altura de crimpado o alimentación del alambre de los cepillos) o en la variación del material recibido de un proveedor de contactos. La tendencia de la tasa de rechazo forma parte de los criterios estándar de aceptación FAT, por lo que la tendencia que se observe en la sexta semana coincide con lo acordado en el informe FAT.
P4
¿El crimpado con leva de 4 puntos cumple con MIL-C-39029?
¿El crimpado con leva de 4 puntos cumple con MIL-C-39029?
La consistencia de la geometría de crimpado permite producir contactos que cumplen con MIL-C-39029. La calificación final del contacto conforme a la hoja de especificaciones MIL-DTL correspondiente es responsabilidad del fabricante del conector.
P5
¿Qué presupuesto debemos prever para repuestos y consumibles?
¿Qué presupuesto debemos prever para repuestos y consumibles?
Los principales componentes sujetos a desgaste son el cabezal de crimpado con leva de 4 puntos, el mecanismo de alimentación del alambre de los cepillos, los componentes del disco vibratorio y los sensores de fibra óptica. ZEUEE mantiene kits estándar de piezas de desgaste en inventario y ofrece envíos exprés en menos de 7 días para cuentas de clientes activas. La cotización incluye un presupuesto anual indicativo de consumibles para cada configuración de familia. Además, las cuentas activas reciben recordatorios de reabastecimiento según el uso, para que las piezas de desgaste lleguen antes de fallar y no después; un pequeño detalle operativo que importa al final del sexto mes, cuando la leva empieza a desviarse.
P6
¿Pueden apoyar la instalación y la capacitación de operadores fuera de China?
¿Pueden apoyar la instalación y la capacitación de operadores fuera de China?
Sí. ZEUEE ha suministrado equipos para programas en 30+ países. El alcance de la instalación en sitio, la puesta en marcha y la capacitación de operadores se define para cada país al cotizar. El soporte de diagnóstico remoto se brinda mediante el sistema digital de recetas; las visitas en sitio se coordinan según el acuerdo de servicio vigente.
P7
¿Verificación con fibra óptica o inspección con cámara de visión artificial para la inserción de pines?
¿Verificación con fibra óptica o inspección con cámara de visión artificial para la inserción de pines?
La verificación con fibra óptica confirma la presencia, la orientación y la profundidad de asiento del pin en un punto de inspección por ciclo, con rapidez y poca necesidad de calibración. Los sistemas de cámara de visión artificial capturan más datos por ciclo, pero implican costos de calibración. La fibra óptica es la opción para mantener la tasa de producción en las etapas 1 y 3; la visión artificial es un complemento opcional cuando los clientes necesitan archivar imágenes para auditorías o para la trazabilidad de garantías, además de lo que ya registra la prueba de fuerza de la etapa 5. La mayoría de los clientes que operan líneas conforme a especificaciones MIL elige fibra óptica en las etapas 1 y 3 y usa el registro de fuerza de la etapa 5 como archivo principal. Algunos clientes con líneas médicas o automotrices y requisitos de registro de imágenes agregan visión artificial únicamente en la etapa 1.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now





