Póngase en contacto con Zeyu lntelligent Industrial Company

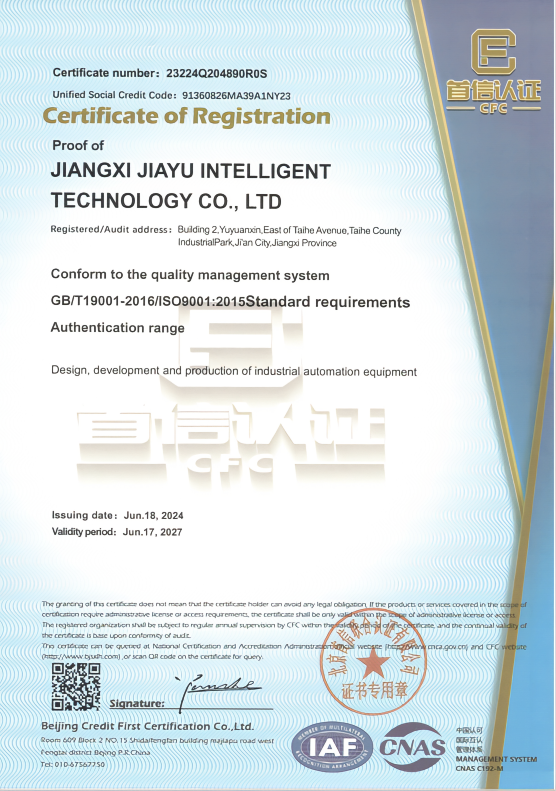
Certificado ISO 9001:2015
Máquina para conectores MIL-DTL-26482
Máquina de ensamble de conectores MIL-DTL-26482: sistema de producción de conectores circulares militares miniatura
Máquina de ensamble de conectores circulares diseñada a medida para la producción con acoplamiento de bayoneta MIL-DTL-26482 Series I y II. Control de torque en circuito cerrado, ciclo inferior a 2 segundos y trazabilidad completa según IPC/WHMA-A-620. Diseñada por ZEUEE para fabricantes aeroespaciales, de defensa y aviónica.
- Compatible con MIL-DTL-26482 Series I y II
- Preparada para IPC/WHMA-A-620 Class 3
- 20 años · más de 10,000 casos
La confianza de fabricantes con altas exigencias
AVIC · CSSC · GAC Group · Corning · TE · Sumitomo · LEGO · SONY · TCL · Foxconn
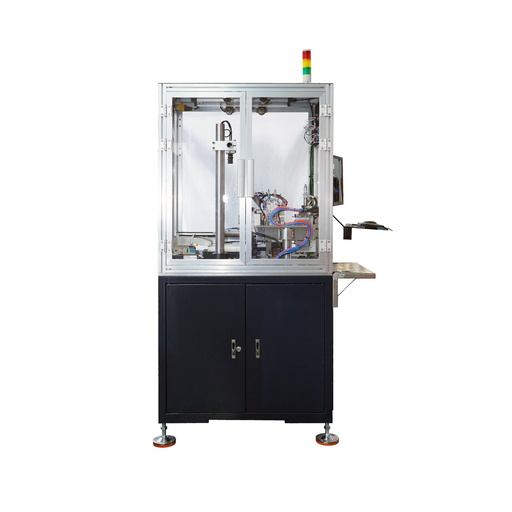
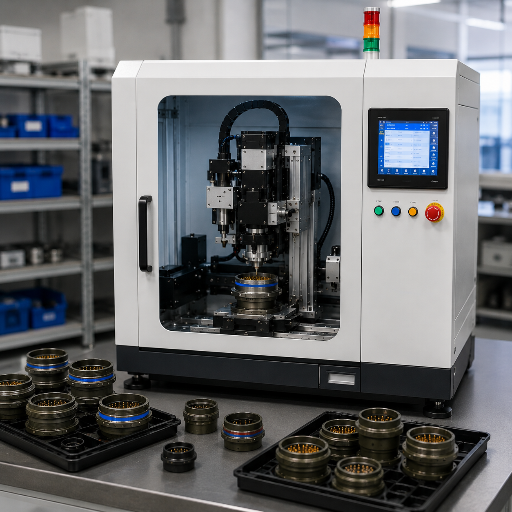
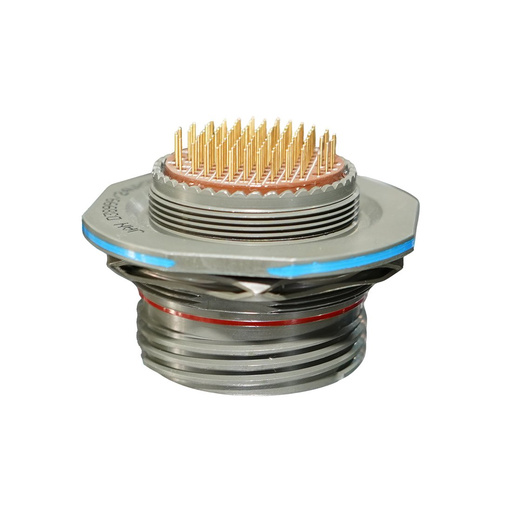
Resumen de la solución
Máquina de ensamble de conectores circulares diseñada específicamente para la producción con acoplamiento de bayoneta MIL-DTL-26482; no es un sistema general adaptado. Tres niveles de plataforma cubren la producción semiautomática, multiestación y totalmente automatizada, con herramental compartido y cambio de formato mediante recetas.
0.8–6 s
Tiempo de ciclo por conector
±0.05 Nm
Torque en circuito cerrado
Más de 99.5%
Objetivo de rendimiento a la primera
< 5 min
Cambio de receta entre Series I y II
Por qué la producción MIL-DTL-26482 requiere una máquina diseñada específicamente
las opciones de máquinas de ensamble de conectores circulares que funcionan para sensores automotrices o conectores industriales M12 no soportan las tolerancias de MIL-DTL-26482. El conector MIL-DTL-26482 miniatura con acoplamiento de bayoneta, diseñado para aeronaves, vehículos terrestres, sistemas de radar y entradas/salidas de aviónica, plantea tres problemas en la planta que los equipos genéricos nunca se diseñaron para resolver.
Problema 1: el torque del acoplamiento de bayoneta no es torque de rosca
MIL-DTL-26482 utiliza un mecanismo de bayoneta de 3 puntos que requiere aproximadamente 120° de giro para acoplarse por completo. El torque de instalación de precisión para estos conectores suele estar entre 20 y 26 pulgadas-libra, un rango más estrecho y sensible que el torque habitual de los conectores roscados estándar, de 10-13 pulgadas-libra. Los atornilladores de torque genéricos, calibrados para apretar tornillos o tuercas de acoplamiento, no alcanzan ese rango de manera constante; la variación entre operadores se convierte en la principal causa de rechazo según MIL en el ensamble manual. La causa está en la física de la rampa de bayoneta: si el torque es insuficiente, los tres pines de señal de acero inoxidable no asientan por completo; si es excesivo, la carcasa de aluminio con recubrimiento de cadmio se deforma. Nuestra solución es un cabezal servo de torque en circuito cerrado con monitoreo de corriente en tiempo real: cada conector ensamblado queda dentro de 0.05 Nm del objetivo de la receta, y los ciclos fuera de rango se rechazan, se separan y se marcan automáticamente para inspección.
Leer más
Problema 2: Series I y II comparten el frente, pero no la parte posterior
Muchos equipos de compras descubren el costo de subestimar las diferencias entre Series I y II cuando llega un pedido de backshells que no se pueden enroscar. La interfaz de acoplamiento —pines de bayoneta, rampas y patrón del inserto— es idéntica en ambas series de la norma MIL-DTL-26482. Las roscas de los accesorios traseros no lo son: Series I utiliza una rosca propietaria tipo PT, mientras que Series II utiliza roscas UNEF compatibles con accesorios AS85049. Una línea de producción diseñada para contactos de soldadura Series I no puede cambiar a trabajos de crimpado con liberación trasera Series II sin cambiar el herramental. Nuestra máquina incluye ambos juegos de herramientas para manipulación trasera y cambia entre ellos mediante un cambio de receta, normalmente en menos de cinco minutos, en lugar de una conversión mecánica.
Leer más
Problema 3: la trazabilidad Class 3 es obligatoria
En contratos aeroespaciales y de defensa, IPC/WHMA-A-620 Class 3 es el requisito básico, y Revision E (October 2022) es ahora la norma vigente. Class 3 exige inspección y verificación del 100%, trazabilidad electrónica completa y tolerancia cero a daños en los filamentos de cables de calibre pequeño (un conductor de 7 filamentos no permite filamentos cortados ni rotos). Los registros impresos de producción y las iniciales del operador ya no superan las auditorías AS9100. Nuestro sistema de control genera un registro electrónico por unidad —curva de torque, curva de fuerza-desplazamiento del crimpado, resultados de inspección con visión artificial en cada estación, ID del operador y código de barras serializado— que cumple directamente los requisitos de documentación Class 3 y se exporta a plataformas MES mediante OPC UA o MQTT.
Leer más
Máquina ZEUEE MIL-DTL-26482: tres configuraciones según volumen de producción, combinación de modelos y presupuesto
La decisión más importante en cualquier proyecto de automatización del ensamble de conectores es la configuración. Una elección equivocada puede impedir que la máquina alcance el tiempo de ciclo previsto o respalde programas futuros; también puede duplicar el costo de capital respecto del volumen requerido. Las tres opciones de ZEUEE ofrecen capacidades que se superponen deliberadamente, pero difieren en tasa de producción, espacio ocupado e inversión de capital. La elección depende del volumen anual previsto, la combinación de modelos y los turnos de trabajo.
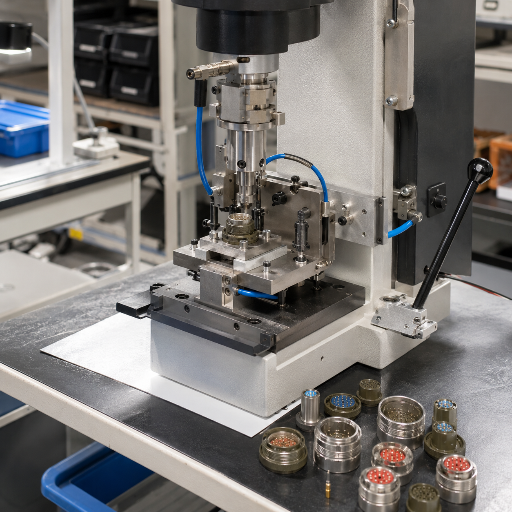
Configuración A Estación de trabajo semiautomática de banco
Pase el cursor para ver los detalles ↗Configuración A
Ideal para lotes pequeños, múltiples variantes, lotes de calificación y talleres de reparación en campo.
- Ciclo: 4–6 s / conector
- Estaciones: Cabezal integrado único (inserción + torque + confirmación visual)
- Operadores: 1
- Rango de torque: 0.5–9.99 Nm, en circuito cerrado
- Tamaños de carcasa: De 8 a 24, Series I y II
- Volumen objetivo: Hasta ~75,000 conectores / año
- Espacio ocupado: 400 × 580 × 350 mm, 60 kg
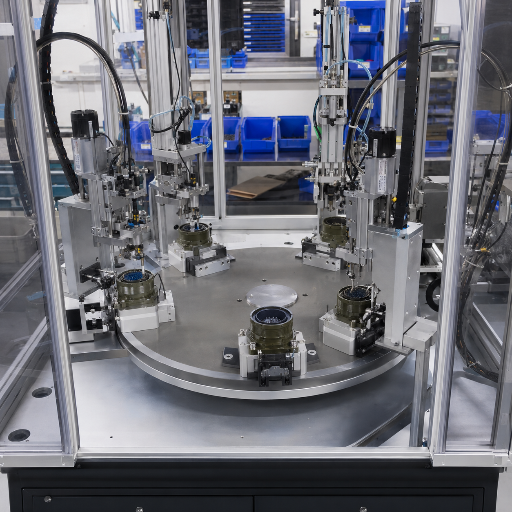
Configuración B Mesa giratoria semiautomática de 4 estaciones
Pase el cursor para ver los detalles ↗Configuración B
Adecuada para volúmenes medios y una sola familia de productos con variaciones en el tamaño de carcasa.
- Ciclo: 1.5–2.5 s / conector
- Estaciones: Inserción · Acoplamiento previo · Torque · Verificación con visión artificial
- Operadores: 1–2 (carga de carcasas, retiro de piezas terminadas y monitoreo)
- Objetivo de rendimiento: Más de 99.5% a la primera
- Biblioteca de recetas: Hasta 64 programas almacenados
- Volumen objetivo: 75,000 – 400,000 conectores / año
- Exportación de datos: OPC UA, MQTT, Ethernet/IP

Configuración C Línea de producción totalmente automatizada
Pase el cursor para ver los detalles ↗Configuración C
Ideal para producción de alto volumen, operación continua 24/7 sin iluminación o programas críticos Class 3.
- Ciclo: 0.8–1.2 s / conector
- Estaciones: 8-12 (inserción, acoplamiento previo, torque, prueba de tracción, visión artificial, marcado láser y empaque)
- Operadores: 0.5 para monitoreo (entre dos celdas)
- Alimentación: Combinación de alimentadores vibratorios, flex-feed y de magazine para diversidad de contactos, terminales y backshells
- Módulo de visión artificial: Inspección de clase Cognex para alinear el conector macho con el receptáculo
- Objetivo de OEE: 90–95% después de los primeros seis meses
- Volumen objetivo: Más de 400,000 conectores / año
- Validación: Documentación IQ / OQ / PQ incluida
Matriz de decisión entre Series I y II
Una sola máquina procesa ambas series; la única diferencia es la tecnología de contacto y los métodos de liberación trasera. Los nuevos programas aeroespaciales suelen requerir Series II por su cumplimiento de AS9100, menor peso y facilidad de servicio en campo. Series I suele reservarse para mantenimiento de equipos heredados y aplicaciones con sellado hermético. Ambas versiones se basan en la misma plataforma flexible; los cambios se limitan al módulo de herramientas traseras, el torque de la tuerca de acoplamiento y la definición de la receta.
| Parámetro | Series I (MS311x / MS312x) | Series II (MS347x) |
|---|---|---|
| Terminación eléctrica del contacto | Copa de soldadura o crimpado con liberación frontal | Solo crimpado con liberación trasera |
| Clasificación de vibración | 10 G estándar | 20 G+ alto rendimiento |
| Rango de temperatura | −65°C a +175°C | −65°C a +200°C (Class L/A) |
| Clasificación IP (acoplado) | IP67 estándar | IP67 estándar; IP68 disponible |
| Rosca del backshell | Tipo PT propietaria | UNEF (compatible con AS85049) |
| Peso (carcasa 16, aluminio) | ≈ 36.8 g | ≈ 32.5 g (−12% frente a S1) |
| Sellado hermético | Sí (vidrio a metal, MS3113) | Limitado / personalizado |
| Facilidad de reparación en campo | Difícil (liberación frontal) | Fácil (cambio de contacto trasero, sin desacoplar) |
| Recomendado para | Mantenimiento de equipos heredados, aplicaciones herméticas e instalaciones fijas | Nuevos programas aeroespaciales, UAV/satélites y auditorías AS9100 |
* Datos de peso y terminación según los datos publicados de MIL-DTL-26482, con referencia a las tablas comparativas de las series.
«Tenemos juegos de herramientas para backshells PT y UNEF en la misma mesa giratoria de la Configuración B. Cambiar la receta —que incluye el juego de matrices, el objetivo de torque y la definición de visión artificial— toma menos de cinco minutos. Esto suele pasarse por alto al comparar nuestra máquina con modelos de una sola receta, porque el costo de los cambios durante la vida útil es más importante que el tiempo de ciclo de una sola pieza».
ZEUEE frente al ensamble manual y las máquinas genéricas: cifras concretas
Muchas comparaciones de sistemas de automatización del ensamble de conectores se basan en expresiones generales como «líder del sector» y «alto rendimiento». Las diferencias reales están en el tiempo de ciclo, el rendimiento a la primera y el costo total de propiedad realista a 3 años, considerando los turnos de trabajo previstos. La propuesta de valor cambia drásticamente al actualizar una línea manual MIL-DTL-26482: primero a una estación semiautomática básica y después a una configuración ZEUEE diseñada específicamente.
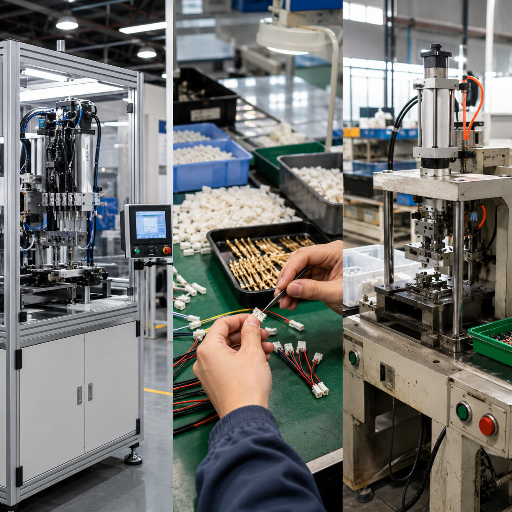
| Indicador | Ensamble manual | Estación automática genérica | Máquina ZEUEE MIL-DTL-26482 |
|---|---|---|---|
| Tiempo de ciclo por conector | 15–60 s (según el ritmo del operador) | 4–8 s (una sola receta) | 0.8–6 s (según la configuración) |
| Rendimiento a la primera | 92–95% | 96–98% | Objetivo superior al 99.5% |
| CPK de torque | 0.8–1.2 (variación entre operadores) | 1.3–1.5 | 1.67+ (verificado en circuito cerrado) |
| Trazabilidad de datos | En papel / parcial | Solo registro de ciclos | Registro electrónico por unidad, listo para MES |
| Cambio de formato entre Series I y II | ~30 min de capacitación | 1–3 hr de conversión mecánica | Cambio de receta en < 5 min |
| Carga de operadores | 4–8 / turno | 1–2 / turno | 0.5–1 para monitoreo / turno |
| Marcado en línea | Etiquetas de papel manuales | Solo identificación estampada | Módulo de marcado láser, número de serie por unidad |
| Cumplimiento Class 3 IPC/WHMA-A-620 | Inspección manual | Solo visión artificial | Inspección en línea del 100% + registros |
| Costo total de propiedad a 3 años (habitual en el sector) | Más alto (acumulación de mano de obra y desperdicio) | Rango medio (automatización limitada) | Más bajo (reducción de mano de obra de 40–60%) |
Los valores de la estación automática genérica representan estaciones de torque para conectores circulares de una sola receta, habituales y disponibles en el mercado. Los valores del ensamble manual son datos de referencia de operadores bien capacitados en entornos MIL.
Por qué el rendimiento a la primera determina todo lo que ocurre en las etapas posteriores del proceso
/// 01
Una tasa de desperdicio del 3% en 500,000 conectores MIL-DTL-26482 al año, incluso con un costo moderado de materiales de $8 por conector, genera más de $120,000 en materias primas desperdiciadas al año. Reducirla a 0.5% permite ahorrar más de $100,000 anuales solo en materias primas.
Si se consideran la mano de obra para retrabajo, las devoluciones de clientes por omisiones en la inspección y los riesgos de cumplimiento de AS9100 al producir material no conforme en un programa Class 3, los costos habituales relacionados con la calidad pueden superar los $150,000 al año en una operación de volumen medio, incluso antes de contabilizar la mano de obra directa. Este cálculo explica por qué los periodos de recuperación de la inversión en máquinas de automatización MIL-DTL-26482 son de 14-to-24 meses, incluso con configuraciones de turnos conservadoras.
Ampliar datos
Ventaja en costo total de propiedad: nivel Silver
/// 02
Perfil habitual del costo total de propiedad en el sector para el ensamble automatizado MIL-DTL-26482
Referencias promedio del sector para automatización del ensamble en volúmenes propios de fabricantes Tier 1 (considerando operación en 2 turnos y programas habituales de conectores circulares de volumen medio):
40–60%
Reducción de mano de obra directa
3–5×
Aumento de la tasa de producción por pie cuadrado
< 1%
Tasa de desperdicio (frente a 3–5% en ensamble manual)
14–24 mo
Recuperación de la inversión (2 turnos)
Las cifras que aparecen a continuación representan referencias publicadas del sector para automatización del ensamble dentro de nuestras tres principales relaciones con socios proveedores. El desempeño varía según la combinación de tamaños de carcasa, disposición de contactos, carga por turnos y volumen del programa. Solicite un modelo de costo total de propiedad basado en su aplicación específica.
Ampliar datos
La historia del alimentador de tazón que todo comprador debería conocer
/// 03
Un patrón de falla frecuente en la automatización del ensamble de conectores: máquinas de disco de 16 estaciones, perfectamente diseñadas, que operan con un OEE de 60% durante meses porque un alimentador de tazón no puede alimentar de forma confiable un pequeño clip de resorte. Las máquinas no están descompuestas: el problema es el alimentador.
Nuestras máquinas de Configuración B y C utilizan hasta tres técnicas de alimentación distintas (alimentadores vibratorios de tazón para piezas simétricas; alimentadores centrífugos para sellos pequeños y delicados; y alimentadores flexibles guiados por visión artificial para geometrías de contacto complejas), seleccionadas según el diseño de la pieza y no según la plataforma de la máquina. Resultado: desempeño OEE de 90-95%, objetivos que no se pueden alcanzar solo con alimentadores de tazón.
Ampliar datos
Diseñadas para aplicaciones aeroespaciales, de defensa y aviónica
Diseñada alrededor de MIL-DTL-26482 para interconexiones de aviónica de la Fuerza Aérea y limitada originalmente a ese nicho, esta tecnología se ha extendido a otros entornos exigentes. A lo largo de su trayectoria, ZEUEE ha suministrado máquinas de ensamble MIL-DTL-26482 a más de 30 países y ha completado más de 10,000 proyectos de automatización industrial.
Segmento 01
Aeroespacial y aviónica
Interconexiones de cajas de aviónica; ensambles de cables para aeronaves; sistemas de entretenimiento en vuelo; interfaz del panel de cabina; enlaces entre satélites y estaciones terrestres. Los tamaños de carcasa 8 a 16 de Series II constituyen la mayoría de este segmento.
Segmento 02
Defensa y vehículos terrestres
Comunicaciones para redes de vehículos blindados; redes troncales de radios tácticos; sistemas de radar; módulos de sensores; elementos C2 desplegables. Se prefieren los conectores de bayoneta por su robustez y conexión rápida.
Segmento 03
Marina y naval
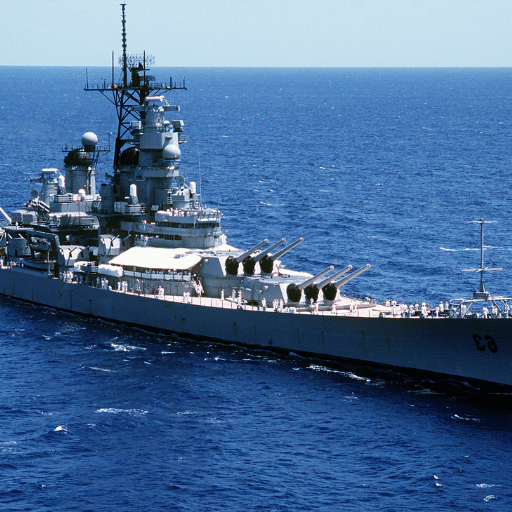
Pasamuros de mamparos de presión de submarinos; sistemas de control a bordo de buques; conjuntos SONAR. Los sellos herméticos Series I son el estándar para entornos con presión nominal.
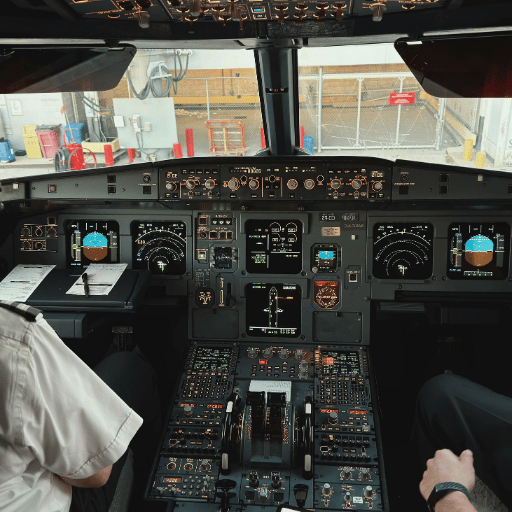
Aeroespacial y aviónica
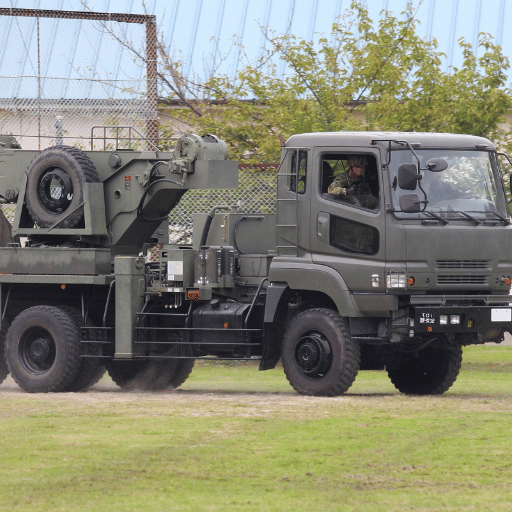
Defensa y vehículos terrestres
Marina y naval

Pruebas y medición
UAV y satélite
Industria y energía
Segmento 04
Pruebas y medición
Bancos de prueba MIL-SPEC; laboratorios de calibración; estaciones de verificación de componentes de defensa; equipos de prueba de vibración. El diseño de bayoneta de 500 ciclos facilita las reconexiones frecuentes.
Segmento 05
UAV y satélite
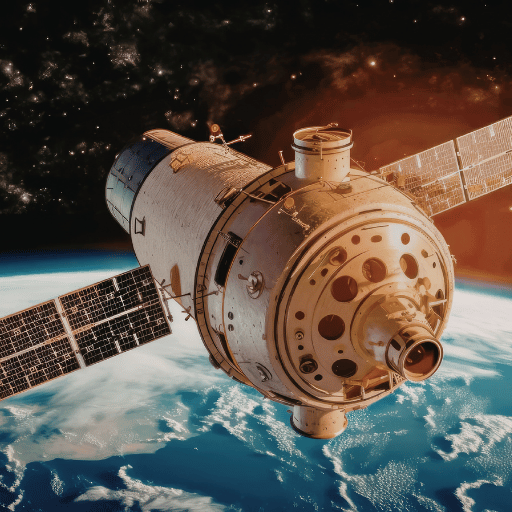
Conexiones para cargas útiles críticas; enlaces de alimentación de sistemas de propulsión; telemetría satelital terrestre. Se prefiere el tamaño de carcasa Series II 13-11 (aprox. 11-13% menos peso en comparación con Series I) para ensambles donde el peso es un factor importante.
Segmento 06
Industria y energía
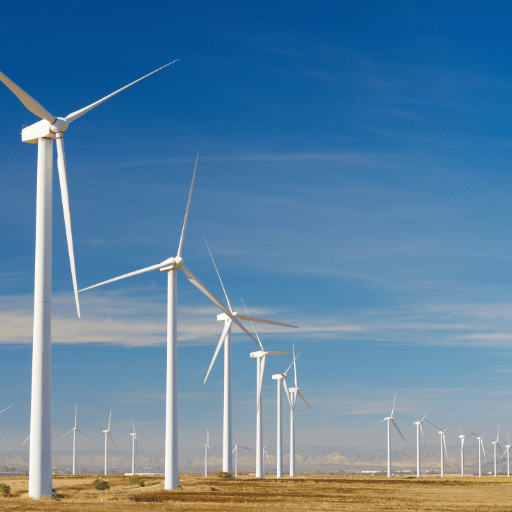
Comunicaciones para plataformas de petróleo y gas; controles de paso de turbinas eólicas; comunicaciones en sitios mineros. Aplicaciones en las que el desempeño de interconexión MIL supera las ventajas de costos de las opciones comerciales.
Nota de ingeniería
Nuestros ensambles MIL-DTL-26482 abarcan tamaños de carcasa de 8 a 24. Los tamaños 12 a 16, que representan la mayor parte de las aplicaciones de señal, alimentación y conectividad en defensa y aeroespacial (ZEUEE Configuración A), son los más comunes. ZEUEE Configuración B, un sistema de tres alimentadores, es frecuente en ensambles de tamaños 8 y 10, a menudo para UAV y sensores miniatura. ZEUEE Configuración C, normalmente un sistema de carrera más larga con marcado láser en línea e inspección automatizada con visión artificial de cada contacto para su serialización, predomina en sistemas más grandes, incluidos nuestros sistemas de radar y C2, que utilizan 61 contactos terminales en la carcasa de tamaño 24. Todos los tamaños de carcasa 10 y mayores admiten receptáculos de montaje en panel, fijados mediante los mismos kits de accesorios de montaje.
Certificaciones y sistema de calidad
En las compras aeroespaciales y de defensa, el trabajo de los auditores en planta es comprobar que la documentación respalde lo indicado. Muchos proveedores de máquinas de ensamble de conectores circulares promocionan su capacidad para cumplir con ISO 9001, pero tienen dificultades para entregar documentación cuando la solicita un auditor. El sistema de calidad de ZEUEE está diseñado para cumplir o superar los requisitos de auditoría de AS9100, ISO 9001:2015 e IPC/WHMA-A-620 Class 3 (incluye documentación de trazabilidad, herramental calibrado y un proceso CAPA bien definido).
ISO 9001:2015
Sistema de gestión de la calidad
Conformidad CE
Directivas de maquinaria + EMC + LVD
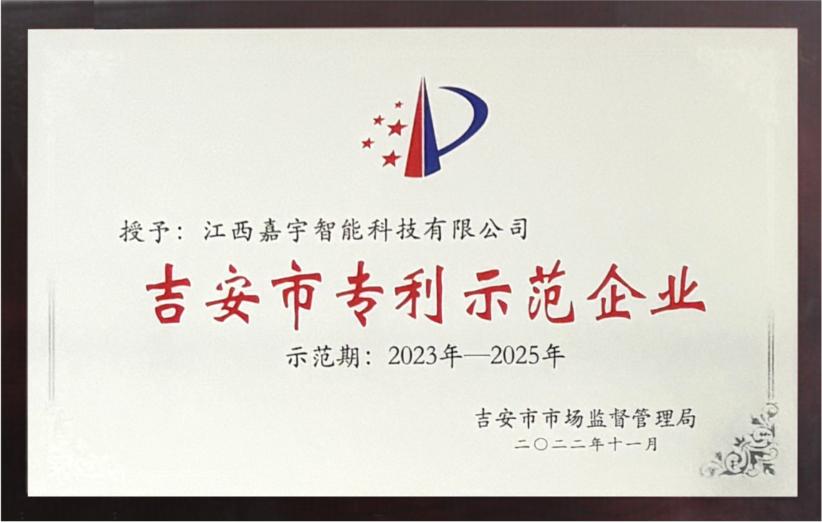
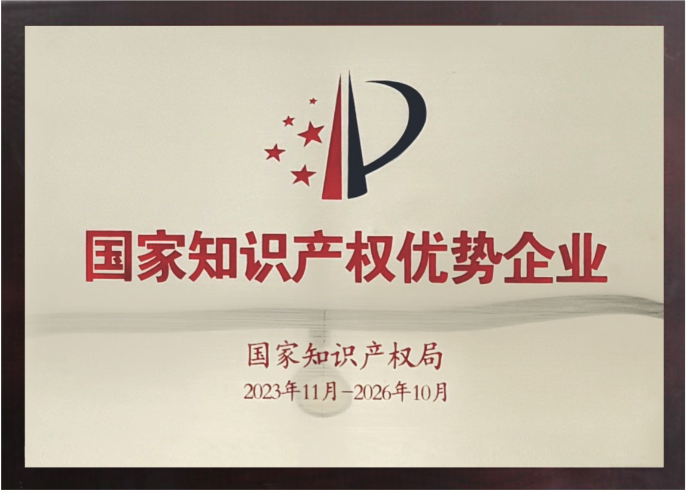
Empresa nacional de alta tecnología
Certificación de innovación tecnológica de la República Popular China
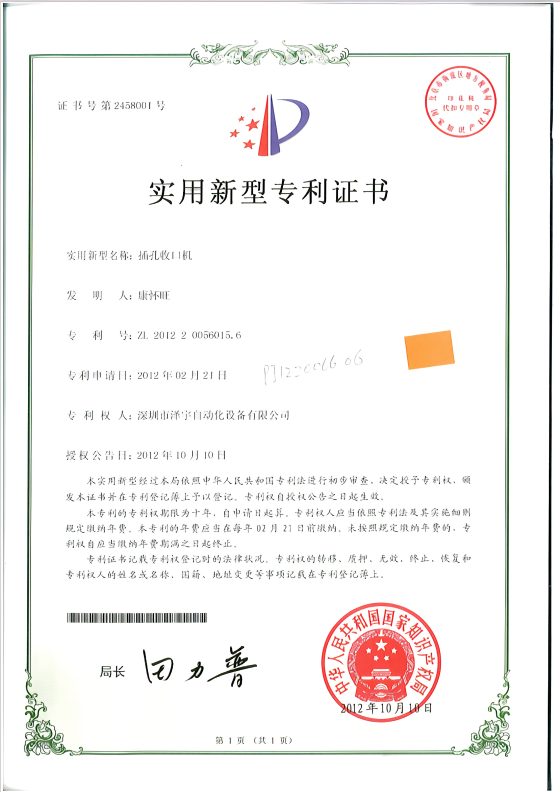
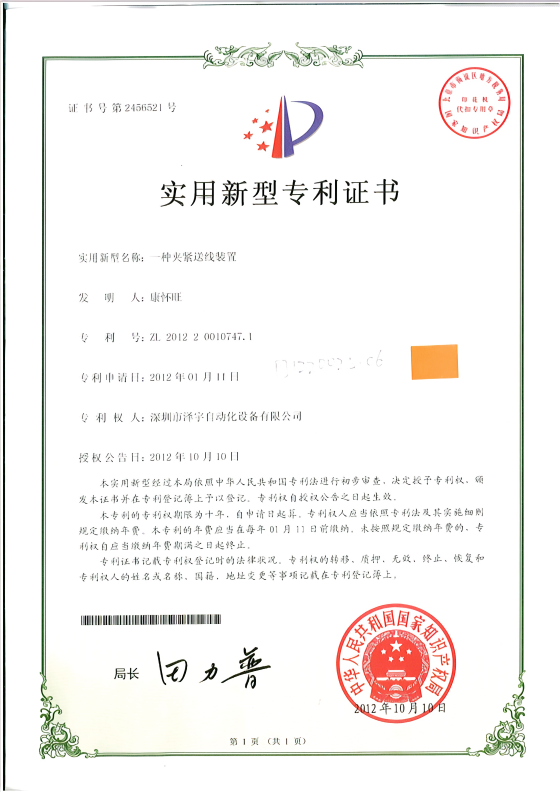
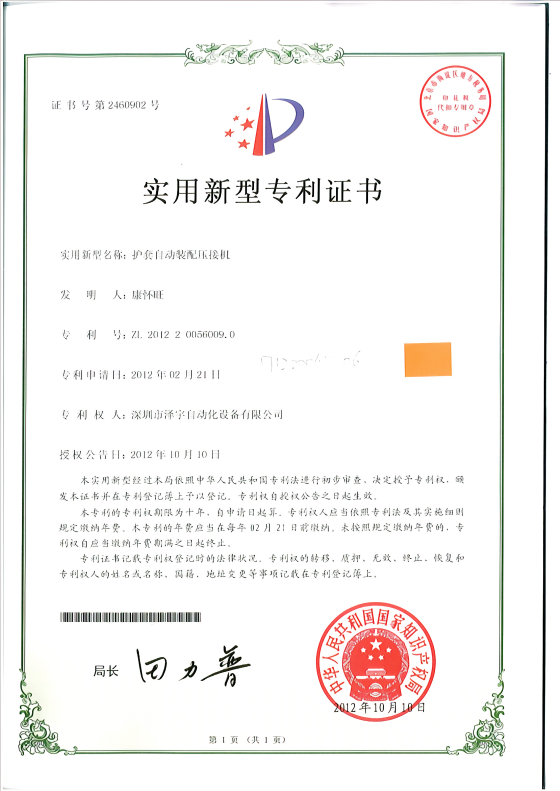
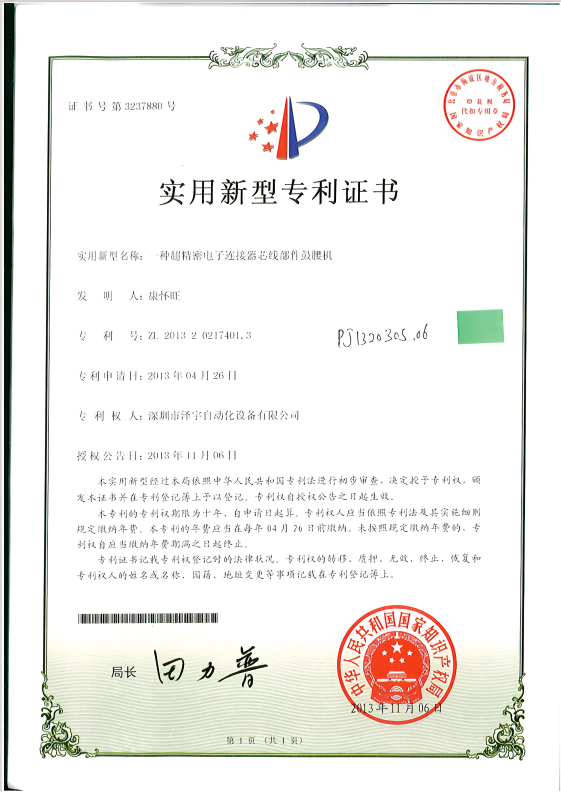
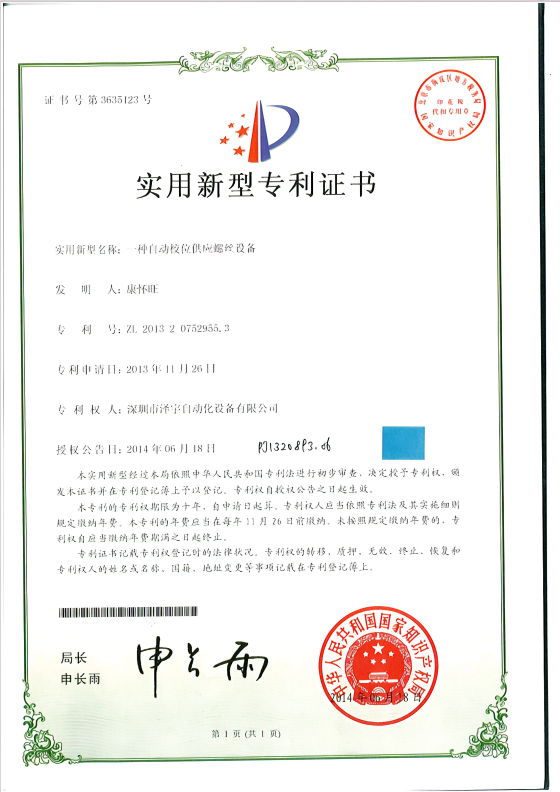
Más de 32 patentes de invención
Propiedad intelectual del proceso de ensamble de conectores
Más de 68 patentes de modelo de utilidad
Propiedad intelectual de accesorios mecánicos y herramental
Asociación de Robots de Guangdong
Unidad de vicepresidencia
AS9100 • ISO 9001:2015 • IPC-A-620 CLASS 3 • CERTIFICACIONES ZEUEE •
AS9100 • ISO 9001:2015 • IPC-A-620 CLASS 3 • CERTIFICACIONES ZEUEE •


Documentación de salida Class 3 IPC/WHMA-A-620E
Cada máquina ZEUEE incluye un paquete de documentación basado en el material de referencia que consultan los auditores AS9100. Nuestro sistema de control genera registros electrónicos de lote que cumplen con la trazabilidad Class 3 según IPC/WHMA-A-620 Rev. E (October 2022). Cada registro de conector incluye la curva de torque frente al rango de la receta, la firma de fuerza-desplazamiento del crimpado, el resultado aprobado/reprobado de la inspección con visión artificial en cada estación con imágenes almacenadas en caché, el ID del operador, el ID del certificado de calibración vigente al momento del ciclo, el código de barras serializado y la confirmación de exportación a MES con marca de tiempo.
| Requisito Class 3 | Implementación de ZEUEE |
|---|---|
| Inspección y verificación del 100% | Visión artificial en línea en cada estación + reverificación en la estación final |
| Cero daños en cables de 7 filamentos | Conteo de filamentos antes del crimpado mediante visión artificial; rechazo automático si se excluye cualquier filamento |
| Altura de crimpado dentro de la especificación del fabricante | Curva de fuerza-desplazamiento en circuito cerrado, rango bloqueado según la receta |
| Registro electrónico completo de lote | Registro JSON por unidad exportado mediante OPC UA / MQTT / SQL directo |
| Trazabilidad de calibración | ID del certificado de calibración vigente registrado en cada informe |
| Separación de piezas rechazadas | Contenedor bloqueado para piezas rechazadas con código de barras por pieza; categoría del defecto registrada |
«IPC/WHMA-A-620 Class 3 no es una casilla que se marca para la auditoría AS9100: es la tarea que exige la auditoría. Cuando el auditor consulta sus registros, la pregunta es si los datos de trazabilidad por unidad se capturaron automáticamente o se reconstruyeron después. Diseñamos los registros que revisará el auditor, no los registros que el operador desea anotar».
Guía de compras: factores de precio, plazo de entrega y garantía
El precio de una máquina de ensamble de conectores MIL-DTL-26482 diseñada específicamente depende de la configuración, no de un catálogo; ZEUEE no publica precios de artículos individuales. Los factores que aparecen a continuación pueden aumentar o reducir la cotización y sirven como punto de partida para conversar sobre el presupuesto antes de solicitar una RFQ.
Marco de factores de precio
Factor
Cómo afecta el precio
Nivel de configuración (A / B / C)
Banco individual < mesa giratoria de 4 estaciones < celda totalmente automatizada: la inversión de capital aumenta según la cantidad de estaciones y la complejidad de alimentación
Combinación de tamaños de carcasa
La producción con un solo tamaño de carcasa cuesta menos que la producción con una amplia variedad (tamaños de 8 a 24); una amplia variedad requiere juegos de herramientas adicionales
Manipulación dual de Series I y II
Ambas series requieren juegos de herramientas para backshells y una biblioteca de recetas; esta es ahora la práctica estándar de ZEUEE
Nivel de inspección con visión artificial
Visión artificial para aprobado/reprobado, medición dimensional o archivo de imágenes en cada ciclo; módulo de marcado láser opcional
Alcance de la integración con MES
OPC UA estándar; la integración directa con SAP / Plex / Ignition requiere horas adicionales de ingeniería
Requisitos de validación
La documentación IQ/OQ/PQ para programas AS9100 / FDA agrega de 2–4 semanas al alcance
Región de instalación en planta
Instalación dentro de China frente a EU / US / MEA: logística de viajes y visas
Comuníquese hoy con ZEUEE para recibir una cotización basada en la combinación personalizada de tamaños de carcasa, los volúmenes anuales proyectados y las necesidades de validación. Normalmente puede esperar una cotización dentro de 5 días hábiles desde que ZEUEE reciba el formulario RFQ completo.
Plazo de entrega, pago, garantía y servicio posventa
Concepto
Compromiso de ZEUEE
Plazo de entrega
Normalmente, 60–120 días desde la firma de la orden de compra hasta las pruebas de aceptación en fábrica (FAT), según la configuración y el alcance de validación
Pedido mínimo
1 unidad (cada máquina se diseña a medida)
Condiciones de pago
Condiciones estándar: depósito de 30% por T/T + 70% antes del envío; carta de crédito negociable para clientes de exportación
Garantía
Garantía estándar de 12 meses; garantía extendida disponible; compromiso de conservar repuestos durante 5 años después del envío
Pruebas de aceptación en fábrica (FAT)
Pruebas con piezas del cliente en las instalaciones de ZEUEE en Taihe antes del envío; protocolo FAT por escrito
Pruebas de aceptación en sitio (SAT)
Se realizan en las instalaciones del cliente; el OEE se mide frente al objetivo contractual
Servicio posventa
Respuesta por WeChat / WhatsApp en 8 horas; diagnóstico remoto mediante VPN segura; servicio en sitio en más de 30 países
Capacitación
Capacitación de operadores y mantenimiento durante FAT y SAT; inglés / chino / otros idiomas a solicitud
Herramientas de producción y configuración MIL-DTL-26482
Asistente de selección MIL-DTL-26482 Series I vs. Series II
Responda 5 preguntas sobre su aplicación. Obtenga una recomendación de serie y los motivos que la respaldan.
Calculadora de costo total de propiedad para producción MIL-DTL-26482 manual frente a automatizada
Ingrese los parámetros de su línea manual actual. La calculadora presenta un desglose comparativo del costo total de propiedad basado en referencias habituales de automatización del sector.
Recomendador de configuración de máquinas MIL-DTL-26482
Indíquenos sus parámetros de producción. Le recomendaremos la configuración ZEUEE que se ajuste a su volumen, combinación de modelos y requisitos básicos de cumplimiento, y señalaremos una alternativa si sus datos se encuentran entre dos configuraciones.
Soluciones de alto rendimiento con máquinas para conectores MIL-DTL-26482

Preguntas frecuentes
Sí. Los equipos de las configuraciones B y C incluyen juegos de herramientas para backshells de las Series I (rosca propietaria tipo PT) y II (compatibles con UNEF / AS85049), así como cabezales de inserción para contactos de copa de soldadura y crimpado de liberación trasera. El cambio de serie se activa mediante una modificación de receta en nuestro software de control; cambiar de modo toma menos de cinco minutos, incluida la extracción e instalación de herramientas, la descarga de la plantilla visual y la actualización del rango de torque. La configuración A viene de forma predeterminada para una sola serie; hay kits de adaptación para trabajar con ambas series.
Son dos series distintas de conectores eléctricos circulares militares: la familia MIL-DTL-5015, más antigua y con acoplamiento roscado, para aplicaciones de mayor corriente (diámetro típico de 0.8” - 2.0”), y la serie MIL-DTL-26482, más nueva y miniatura, con acoplamiento de bayoneta, utilizada cuando el espacio y el peso son prioritarios (por ejemplo, en aviónica). Consideramos la serie MIL-DTL-5015 nuestra línea de productos de «uso general» y la MIL-DTL-26482 nuestra oferta «miniatura» dentro de una categoría más amplia de conectores circulares. Una máquina configurada para MIL-DTL-26482 no procesa directamente conectores MIL-DTL-5015 sin un juego de herramientas MIL-DTL-5015 adecuado, ya que estas series utilizan tamaños de carcasa, acoplamientos y métodos de disposición de contactos distintos.
Sí. Los receptáculos herméticos de la Serie I (como MS3113, con sello de vidrio a metal) se procesan en las configuraciones B y C con una estación dedicada de soldadura (con una tuerca y un mandril especiales), no en una estación de crimpado. Nuestro sistema de visión artificial está calibrado para el patrón de contactos fusionados en vidrio. Tenga en cuenta que la Serie II hermética requiere una configuración especial: la Serie II está diseñada para crimpado de liberación trasera (tiene rosca UNEF, no la rosca propietaria de la Serie I), método que no es intercambiable con un sellado hermético completo. Si su programa requiere la Serie II hermética, nuestro equipo de ingeniería recomendará una configuración C personalizada.
El acoplamiento de bayoneta puede realizarse con un torque relativamente bajo; la zona muerta de un destornillador de torque accionado por embrague es más amplia que el rango objetivo habitual. Las herramientas ZEUEE utilizan un cabezal de torque servo con control de lazo cerrado basado en corriente. El torque alcanzado se registra mediante el consumo instantáneo de corriente del servomotor; no hay deslizamiento del embrague y se garantiza una repetibilidad dentro de 0.05 Nm, incluso en el rango de 0.5-1.5 Nm típico de las carcasas pequeñas. Cada ciclo queda registrado y se compara con el rango de la receta; si el torque queda fuera de rango, la pieza se separa como rechazada.
Sí. Cada conector ensamblado genera un registro electrónico de lote con un código de barras serializado, el ID de receta, trazas de torque y desplazamiento de fuerza de cada estación, el resultado aprobado/rechazado de la inspección por visión artificial con imágenes archivadas, el ID del operador, los ID de los certificados de calibración vigentes y una marca de fecha y hora. El registro se exporta mediante OPC UA, MQTT, Ethernet/IP o SQL directo a su MES; hemos integrado nuestros equipos con SAP, Plex, Ignition y sistemas MES a medida. Esta documentación se alinea directamente con los requisitos de IPC/WHMA-A-620 Class 3 y respalda los procesos de auditoría AS9100.
En los programas aeroespaciales y de defensa modernos, la tendencia del sector es el crimpado (Serie II con liberación trasera), impulsado por la alineación con AS9100, la facilidad de reparación en campo y la menor dependencia de la habilidad del operador. Un crimpado bien realizado ofrece mayor consistencia mecánica que una unión soldada a mano y es mucho menos sensible a la habilidad del operador, la contaminación por fundente o el daño térmico al aislamiento. La soldadura sigue siendo pertinente para aplicaciones herméticas de la Serie I (donde el contacto se fusiona en un sello de vidrio a metal) y para dar soporte a plataformas instaladas de la Serie I. Los nuevos diseños de 2026 usan crimpado de forma predeterminada; se brinda soporte para ambas tecnologías en los diseños existentes.
Las configuraciones B y C pueden suministrarse con dispositivos de sujeción para manipular ambos tipos de backshell: estilo PT (rosca propietaria de la Serie I) y compatible con AS85049 (rosca UNEF de la Serie II). Se admiten alivios de tensión, backshells con blindaje EMI-RFI, backshells ambientales con sellos de pasacables y variantes con abrazadera para cable mediante juegos de dispositivos de sujeción; los requisitos adicionales se incluyen en la cotización. El sistema de control guarda los rangos de torque individuales de cada backshell en la biblioteca de recetas.
Sí. ZEUEE ha realizado envíos a más de 30 países y ofrece instalación en sitio, pruebas de aceptación en fábrica (FAT) / pruebas de aceptación en sitio (SAT) y capacitación de operadores como parte de la entrega estándar. La logística de viaje, la asistencia para visas y la documentación de capacitación adaptada al idioma (inglés y chino de forma predeterminada; otros idiomas a solicitud) se definen durante la cotización. Hay diagnósticos remotos mediante VPN segura para la resolución de problemas posterior, y mantenemos inventario de repuestos durante cinco años después del envío.
¿Listo para dejar de producir conectores MIL-DTL-26482 manualmente en banco?
Indíquenos la combinación de tamaños de carcasa, la cantidad anual y los requisitos de validación. Le proporcionaremos una recomendación de configuración, un modelo TCO por escrito y una cotización formal dentro de los cinco días hábiles posteriores a la recepción de una solicitud de cotización (RFQ) completa.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






