Kontaktieren Sie Zeyu lntelligent Industrial Company

ISO 9001:2015
20+ Jahre · 10.000+ Anlagen
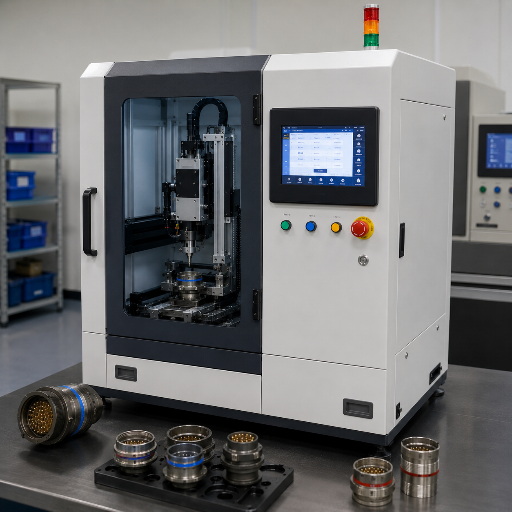
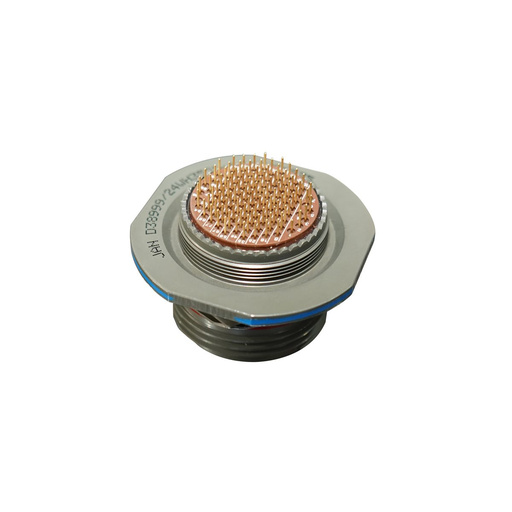
MIL-DTL-38999-Montagemaschine
MIL-DTL-38999-Montagemaschine – automatisierte Montagelösungen nach Militärstandard
Ausgelegt für MIL-DTL-38999 der Serien I, II, III & IV. QPL-gerechte Werkzeuge. Von einem Spezialisten für Steckverbinder-Automatisierung mit 20 Jahren Erfahrung, dessen Systeme bei AVIC, China Shipbuilding, TE Connectivity und Sumitomo im Einsatz sind.
Angebot und Konfiguration anfragen →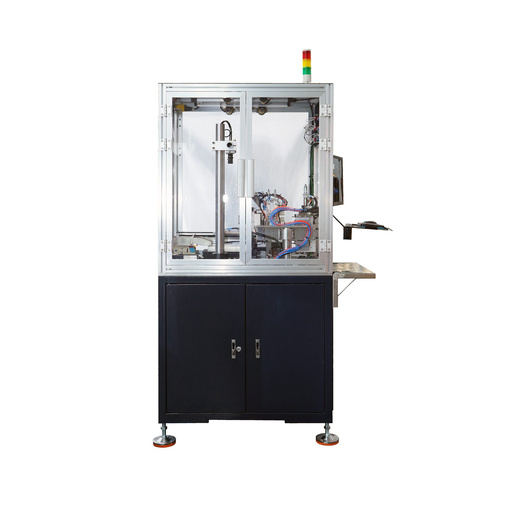
Abdeckung der Serien
I → IV
Bajonett, flaches Profil, Dreiganggewinde, Bajonettverschluss – eine Plattform
Gehäusegrößenbereich
#9 – #25
Bis zu 128 Kontakte · 50+ Kontaktanordnungen nach MIL-STD-1560
Vorteil bei der Zykluszeit
~30 s
Automatisierter Zyklus nach Branchenbenchmark im Vergleich zu ~48s bei manueller Montage
Warum die manuelle Montage von MIL-DTL-38999-Steckverbindern bei Luft- und Raumfahrt-OEMs scheitert – und wie ZEUEE Abhilfe schafft
Bei der Frage nach einer MIL-DTL-38999-Montagemaschine geht es selten darum, ob Automatisierung funktioniert. Entscheidend ist vielmehr, ob Ihre Fertigungslinie über die Serien I mit Bajonettkupplung, III mit Dreiganggewinde und IV mit Bajonettverschluss hinweg konstante Zykluszeiten, gleichbleibende Ausschussraten und lückenlos belegbare QPL-Dokumentation gewährleisten kann.
Als Familie miniaturisierter, hochdichter Rundsteckverbinder ist MIL-DTL-38999 gemäß einer Spezifikation des US-Verteidigungsministeriums für Luft- und Raumfahrt, Verteidigung, Avionik, Raketen und Satelliten qualifiziert. Sie umfasst vier Kupplungsvarianten und Gehäusegrößen von #9 bis #25 (und bis zu 128 Kontakte je Buchse). Hier treffen hohe Zuverlässigkeitsanforderungen auf stark variierende Montagegeometrien – eine Kombination, bei der die manuelle Montage zu Ausschuss und Nacharbeit führt.
Dokumentierte Probleme aus der Praxis
„Das herkömmliche manuelle Abisolieren von Kabeln treibt die Arbeitskosten in die Höhe und verursacht Ausschuss und Nacharbeit, die das gesamte Projekt verzögern. Beschädigte Kabel lassen sich nicht reparieren und müssen verschrottet werden – kostspielige Materialien in Luft- und Raumfahrtqualität gehen dadurch verloren.“ — Laserwire Solutions, Analyse der Kabelkonfektionierung für die Luft- und Raumfahrt
Vier Fehlerquellen bei der manuellen Montage, die wir mit der Maschine beseitigen
Drehmomentabweichungen beim Dreiganggewinde der Serie III
Die Bedienerabweichungen liegen weit über den angestrebten Bereichen von 1-2 Nm, die für Prüfungen nach Boeing BACC63 und Airbus EN3645 erforderlich sind. Typischerweise kommt es zu Nacharbeit wegen verkanteter Gewinde, da die manuelle Handhabung während jeder Schicht über mehrere tausend Steckzyklen hinweg variiert.
Fehlausrichtung des Bajonetts (Serie I/II) durch Ermüdung während der Schicht
Die Ermüdung der Bediener zum Schichtende führt zu einer Fehlausrichtung des scoop-proof-Gehäuses. Ursache ist die Geometrie der Werkzeuge zum Andrücken und Verdrehen, die nach mehr als 6 Stunden von der nicht immer korrekten Ausrichtung des Bedieners abhängt.
Falschmeldungen durch akustische Bestätigung beim Bajonettverschluss der Serie IV
Ohne instrumentelle Erfassung von Bild-, Ton- und Tastdaten ist die übliche Verriegelung um 90° allein anhand des Geräuschs äußerst unzuverlässig, wenn die Luft- und Raumfahrtfertigung laut ist.
Versteckte Kosten bei der Beschaffung von mehreren Lieferanten
„Wer mehrere kleine oder volumenarme Bestellungen für Steckverbinder bei vielen Anbietern aufgibt, ist im Nachteil – die eigene Einkaufsmacht verteilt sich.“ — Amerline-Analyse zur Beschaffung von Steckverbindern nach MIL-Spezifikation. Die manuelle Montage erzwingt diese verstreute Beschaffungsstruktur.
Unsere Lösung mit der MIL-DTL-38999-Montagemaschine begegnet diesen vier Problemen mit einem geschlossenen Regelkreis: drehmomentgeregelte Gewindekupplung, bildverarbeitungsgeprüfte Bajonettausrichtung, sensorüberwachter Eingriff des Bajonettverschlusses und die Möglichkeit, mehrere Programme der Serien I–IV an einem einzigen Fertigungsstandort zu bündeln.
Details zum Produktangebot, Durchsatz, Prozessfenster und Beschaffungsablauf finden Sie im weiteren Verlauf dieser Seite.
MIL-DTL-38999-Montagemaschinen – Werkzeuge für die Serien I bis IV
Das Produktangebot von ZEUEE basiert auf einer gemeinsamen Plattform, die mehrere Serienvarianten abdeckt, statt für jede Kupplungsart eine eigene Maschine vorzusehen. Eine modulare Standardbasis mit bildverarbeitungsgesteuertem Kontaktstift-Einsetzmodul, programmierbarem Crimpkopf nach SAE AS39029, drehmomentgeregelter Kupplungsstation und MES-gestützter Rückverfolgbarkeit nimmt austauschbare Werkzeugsätze und Vorrichtungen für jede Kupplungsart der MIL-DTL-38999-Familie auf. Diese modulare Architektur unterstützt Stecker-Buchsen-Paare über den gesamten Bereich der Serien I–IV hinweg und eignet sich für Hochtemperaturprogramme sowie raue Einsatzbedingungen in Luft- und Raumfahrt und Verteidigung.

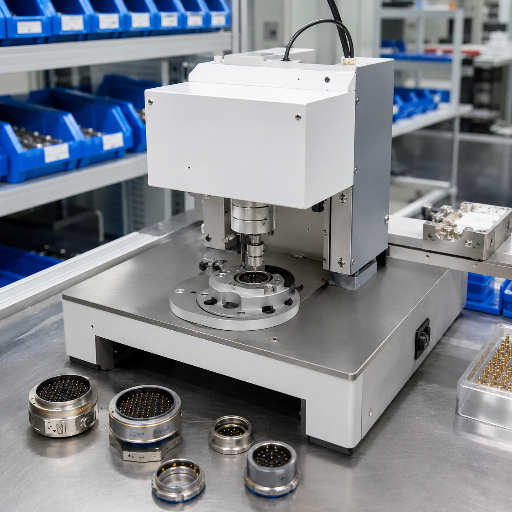
Z-38999/S1 – Bajonettstation der Serie I
- Kupplung: Bajonettverschluss mit Andrück- und Drehbewegung
- Gehäusegrößen: #9, #11, #13, #15, #17, #19, #21, #23, #25
- Kontaktanordnung: Bis zu 128 Kontaktstifte, Einsätze nach MIL-STD-1560
- Kontaktcrimpen: Konform mit SAE AS39029 / M39029
- Durchsatz: ~30s Zyklus (im Vergleich zum manuellen Benchmark von ~48s)
- Kompatible OEM-Steckverbinder: amphenol Tri-Start, Glenair, TE Connectivity DEUTSCH, souriau 8D
Z-38999/S2 – Station mit flachem Profil der Serie II
- Kupplung: Bajonettverschluss mit flachem Profil
- Gehäusegrößen: #8 – #24
- Kontaktstiftgrößen: Herausnehmbare Crimpkontakte der Größen #12 bis #22D
- Ausgelegt für: Luftfahrt, Medizintechnik, Prüf- und Messtechnik – Stecker- und Buchsenkonfigurationen
- Hermetische Ausführung: Mit Glaseinsätzen erhältlich
- Durchsatz: ~30 s Zyklus

Z-38999/S3 – Station mit Dreiganggewinde der Serie III
- Kupplung: Stub-ACME-Dreiganggewinde, Schnelltrennung mit einer Umdrehung
- Betriebstemperatur: -65 C bis +200 C (Hochtemperaturumgebung in der Luft- und Raumfahrt)
- Vibrationsfestigkeit: 44 g
- Steckzyklen: mindestens 500
- Entspricht den Spezifikationen: Boeing BACC63, Airbus EN3645
- EMI-Abschirmung: mindestens 65 dB bei 10 GHz
- Unterstützte Werkstoffgruppen: Aluminium, Edelstahl, Verbundwerkstoff, Titan

Z-38999/S4 – Station mit Bajonettverschluss der Serie IV
- Kupplung: Bajonettverschluss mit 90°-Vierteldrehung
- Bestätigung: Optisch + taktil + akustisch (Erfassung durch instrumentierte Sensoren)
- Steckzyklen: 500 – 1.500 (je nach Gehäuseoberfläche)
- Zielanwendungen: Raketen, Waffensysteme mit extremen Vibrationen
- Kontaktanordnungen: gemäß MIL-STD-1560
Entscheidungsmatrix – Welche Station passt zu Ihrer QPL-Teilenummer?
| Serie | Kupplungsmechanismus | Vibrationsfestigkeit | Steckzyklen | Kompatible OEM-Steckverbinder | Empfohlene ZEUEE-Station |
|---|---|---|---|---|---|
| Serie I | Bajonett, scoop-proof | Hohe Vibrationsfestigkeit | 500 | Amphenol, Glenair, TE | Z-38999/S1 |
| Serie II | Bajonett mit flachem Profil | Mittlere Vibrationsfestigkeit | 500 | Amphenol JT, ITT Cannon | Z-38999/S2 |
| Serie III | ACME-Dreiganggewinde | 44 g | 500 | Amphenol Tri-Start, Glenair Series III, TE DEUTSCH, Souriau 8D | Z-38999/S3 |
| Serie IV | Bajonettverschluss mit 90°-Vierteldrehung | Extrem | 500 – 1,500 | Glenair Series IV, Amphenol | Z-38999/S4 |
Automatisierte und manuelle Montage von MIL-DTL-38999-Steckverbindern im Vergleich – Leistung, Durchsatz und ROI-Daten
Zykluszeit, Fehlerquote und Schwankungen hängen zusammen. Im Folgenden vergleichen wir die automatisierte und manuelle Montage von Steckverbindern und Elektronikkomponenten anhand aktueller Branchenrichtwerte und verfügbarer Quelldaten. In der Pilotphase zeigen wir, dass sich das Prüfprofil mit Ihrer Mischung an Gehäusegrößen reproduzieren lässt.
| Kennzahl | Manuelle Montage | Automatisiert (ZEUEE-Plattform) | Abweichung | Quelle |
|---|---|---|---|---|
| Zykluszeit (Einzelbuchse, mittlere Kontaktdichte) | ~48 Sekunden | ~30 Sekunden | +37,5 % Durchsatz | Branchenbenchmark |
| Ausschussrate (Einpressen / Kontakteinsetzen) | ~2.3 % | ~0.15 % | 15× weniger Ausschuss | Branchenbenchmark |
| Konstanz des Kupplungsdrehmoments (Serie III) | ±15 % Bedienerabweichung | ±1,5 % mit geschlossenem Regelkreis | 10× engere Toleranz | ZEUEE-Feldtechnik |
| Prüfumfang | Stichprobenprüfung, 100 % Sichtprüfung | 100 % Bildverarbeitung + Kraftmessung + Rückverfolgbarkeit | Vollständiger MES-Datensatz je Teil | ZEUEE-Plattformspezifikation |
| Erforderliche Bedienerqualifikation | Hoch – monatelange Schulung je Serie | Programmierbare Maschinenrezepte | Geringere Anforderungen bei der Personalgewinnung | Käuferbefragung |
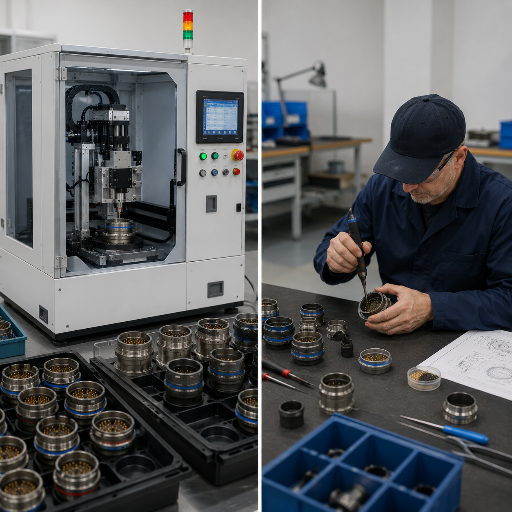
ROI-/TCO-Übersicht – Automatisierung der Steckverbindermontage
Amortisationszeit nach Branchenbenchmark
Die Amortisation der Automatisierung der Steckverbindermontage in Luft- und Raumfahrt- sowie Elektronikprodukten liegt typischerweise in diesem Bereich. Bei der Konfiguration berücksichtigt ZEUEE Ihre Lohnkosten, die Verteilung der Gehäusegrößen und die Jahresmengen.
Günstiger Amortisationsbereich
12 – 24 mo
Kollaborativer Roboter / einfache Automatisierung
12 – 24 mo
Zusätzliche Lösungen für die Materialhandhabung
10 – 18 mo
Benchmark-Quelle: Analyse zur Amortisation bei amdmachines.com, ROI für Roboterautomatisierung. Amortisationszeiten unter 10 Monaten deuten meist auf zu konservative Kostenschätzungen hin; bei Werten über 36 Monaten ist die Anwendung möglicherweise ungeeignet und sollte vor einer Entscheidung geprüft werden.
Das Rahmenmodell für versteckte Kosten, das die meisten ROI-Berechnungen auslassen
Direkte Arbeits- und Ausschusskosten sind sichtbar. Drei Faktoren können jedoch Ihre größten Kostenpositionen verbergen:
Zusätzlicher Aufwand durch mehrere Lieferanten
„Versteckte Kosten entstehen durch die Verwaltung zahlreicher Hersteller von Steckverbindern nach MIL-Spezifikation – durch höheren Aufwand im Lieferantenmanagement, geringere Einkaufs- und Verhandlungsmacht sowie wiederkehrende Qualitäts- und Lieferprobleme.“
Nacharbeit aufgrund von Beschädigungen
Bei manuellen Abläufen überträgt sich eine Beschädigung der Leiter beim Abisolieren oft auf fertig konfektionierte und zertifizierte Kabelbaugruppen. Wiederholte Prüf- und Validierungsrunden verlängern die Nacharbeit zusätzlich und erhöhen die Kosten.
Nacharbeit nach fehlgeschlagener Prüfung
„Jede Kabelbaugruppe muss die Prüfung bestehen. Fehleranalysen verursachen zusätzlichen Arbeits-, Dokumentations- und Zertifizierungsaufwand.“ Durch die Prozessüberwachung mit geschlossenem Regelkreis auf der ZEUEE-Plattform werden Fehler erfasst, bevor das Teil die Station verlässt.
Bei einem durchschnittlichen Luft- und Raumfahrt-OEM mit einer Jahresfertigung von 5.000-15.000 MIL-DTL-38999-Buchsen über zwei Serien hinweg sind ein höherer Montagedurchsatz, weniger Ausschuss und die Bündelung von Lieferanten meist die entscheidenden Faktoren im reinen Arbeitskostenmodell für den ROI. Deshalb fragen wir im Angebotsformular nach der Anzahl Ihrer Lieferanten und Ihrer Nacharbeitsquote, nicht nach der Mitarbeiterzahl.
Für QPL-Konformität entwickelt – Einsetzen, Crimpen, hermetische Abdichtung und EMI-Abschirmung
Die Prozessfähigkeit unterscheidet eine allgemeine Montagemaschine von einer MIL-DTL-38999-Montagemaschine. Die ZEUEE-Plattform deckt vier entscheidende Prozessbereiche zur Erfüllung der QPL-Anforderungen ab: Kontakteinsetzen gemäß Kontaktanordnungen nach MIL-STD-1560, Crimpen nach SAE AS39029, hermetische Abdichtung gemäß Ausgasungsspezifikationen und EMI-Abschirmung der montierten Buchse.
Kontakteinsetzen – gemäß Kontaktanordnungen nach MIL-STD-1560
Das bildverarbeitungsgesteuerte Einsetzen von Kontakten unterstützt alle 50+ Einsatzkonfigurationen nach MIL-STD-1560 für Gehäusegrößen von #9 bis #25. Die Haltekraft der Kontakte und ihre Einsetztiefe werden an der Einsetzstation geprüft; die Messdaten werden im MES-Datensatz unter der Seriennummer der Buchse gespeichert. Die Montage von Kontaktstiften der Größen #4 (Leistung) bis #26 (Signal) ist mit austauschbaren Einsetzwerkzeugen möglich – zusätzliche Anlagen sind nicht erforderlich.
Crimpen – Kontaktkonformität nach SAE AS39029
Herausnehmbare Crimpkontakte für MIL-DTL-38999 sind nach SAE AS39029 spezifiziert. Das Crimpmodul stellt die passende Crimpkurve automatisch anhand des Kontaktzuführmagazins ein. Zugprüfungen an den Kontakten erfolgen stichprobenartig je Charge; die Ergebnisse werden für Kundenprüfungen im Prüfprotokoll der Buchse hinterlegt.
Hermetische Abdichtung – Klassen W, F, G, T & Y
Für hermetische D38999-Buchsen mit Glaseinsätzen, erhältlich in den Konfigurationen der Klassen Y oder N, umfasst die ZEUEE-Lösung integrierte Dichtheitsprüfmodule nach dem Kontakteinsetzen. Sie prüfen Baugruppen der Klasse Y auf Heliumleckagen (für Anwendungen in Raumfahrt und Raketen). Bei der Fertigung für Ausgasungsanforderungen der Klasse G gemäß ASTM E595 ermöglichen Maschine und abgestimmte Zykluszeiten einen TML-Wert < 1.0 % und einen CVCM-Wert < 0.1 %, wenn die erforderlichen Ausheizbedingungen von 175 C / 510 torr / 48 h eingehalten werden.
EMI-Abschirmung – mindestens 65 dB bei 10 GHz (Serien III/IV)
Die Dichtheit der Buchse hängt von der sicheren Positionierung der Dichtung, der korrekten Kopplung des rückseitigen Gehäuses und der präzisen Ausrichtung zwischen Gehäuse und Buchse ab. Diese wird bei der Montage gemessen und muss innerhalb der Toleranz von < 0.05 mm gemäß Spezifikation der jeweiligen Serie oder den Wareneingangsstandards von BACC63 liegen.
„Vor der Festlegung der Plattformarchitektur haben wir die MIL-DTL-38999-Serienmodule I–IV in zahlreichen Kundenprogrammen der Luft- und Raumfahrt sowie des Verteidigungssektors evaluiert. Unsere Werkzeugsätze für das Dreiganggewinde zentrieren das Gehäuse relativ zur Buchse auf < 0.05 mm. Damit halten sie genau die erforderliche Toleranz ein, um die BACC63-Zertifizierung gleich beim ersten Durchlauf zu bestehen, nicht erst beim zweiten.“
Prüf- und Rückverfolgbarkeitssysteme
- CCD-Bildverarbeitung — Sitz der Einsätze, Kontakteinsetzen, Prüfung der Polarisation, Codierung
- Kraftregelung mit geschlossenem Regelkreis — Anziehen der Kupplung, Einsetzen der Crimpkontakte (gemäß AS39029)
- Elektrische Durchgangsprüfung mit geschlossenem Regelkreis — 100 % Prüfung der fertigen Baugruppe
- Integrierte Dichtheitsprüfung der Klasse Y — optionale nachgelagerte Prüfung für hermetische D38999-Steckverbinder
- Rückverfolgbarkeit — Seriennummer der Buchse wird zusammen mit sämtlichen Einsetzparametern, Bildern und der Bediener-ID erfasst.
Bewährt in Luft- und Raumfahrt, Verteidigung und Luftfahrt – Ergebnisse unserer Kunden
Seit 2005 hat ZEUEE weltweit in über 30 Ländern industrielle Automatisierung für Steckverbinder geliefert und mehr als 10.000+ Anlagen für Kundenprogramme umgesetzt. Zu den Kunden zählen führende Unternehmen der Luft- und Raumfahrt, Systemintegratoren im Verteidigungsbereich, Elektronik-OEMs und Hersteller von Konsumgütern. Die MIL-DTL-38999-Plattform basiert auf derselben Engineering-Organisation, die auch die nachfolgend aufgeführten Programme unterstützt.
Luft- und Raumfahrt
AVIC — Aviation Industry Corporation of China
Langfristige OEM-Luftfahrtprogramme zur Lieferung industrieller Montageautomatisierung für die Avionikfertigung. ZEUEE-Plattformen werden in den Stückzahlen geliefert, die für die Produktionsmengen von Luftfahrt-OEMs erforderlich sind.
Verteidigung / Schifffahrt
China Shipbuilding Group
Industrielle Automatisierung für Marineelektronik – robuste Steckverbindermontage in Werften mit hohem Produktionsvolumen.
Steckverbinder-OEM
TE Connectivity
Langfristige Programme zur Automatisierung der Steckverbinder- und Kabelmontage. ZEUEE-Plattformen lassen sich in Anwendungen mit TE DEUTSCH-Steckverbindern integrieren, bei denen MIL-DTL-38999 der Serie III die maßgebliche Spezifikation ist.
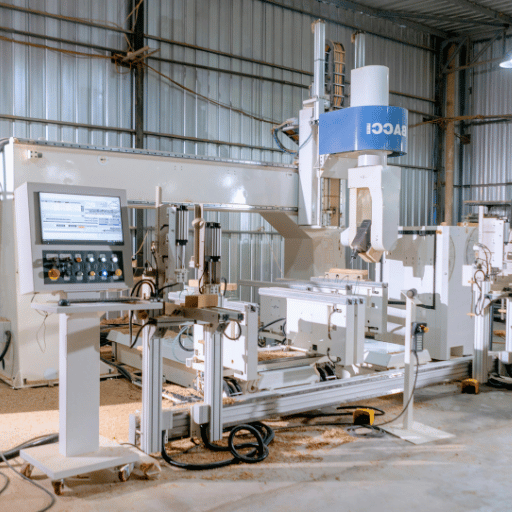
Industrielle Elektronik
Sumitomo (Japan)
Lieferant für mehrere Programme mit Automatisierungslösungen für Produktionslinien der Automobilindustrie, der Industrie und der Elektronikfertigung.
Unterhaltungselektronik
SONY · Foxconn · TCL · LEGO Denmark
Automatisierung der Steckverbinder- und Montagemontage in hohen Stückzahlen – technische Kompetenzen, die sich direkt auf die Takt- und Rückverfolgbarkeitsanforderungen von MIL-DTL-38999-Programmen übertragen lassen.
Industriewerkzeuge
Corning (USA) · Hunter · GAC Group
Automatisierung für Glas, Hardware und Elektronikmontage in der Automobilindustrie – technische Kompetenzen, die direkt für hermetische Abdichtung und Drehmomentregelung auf der MIL-DTL-38999-Plattform relevant sind.
×
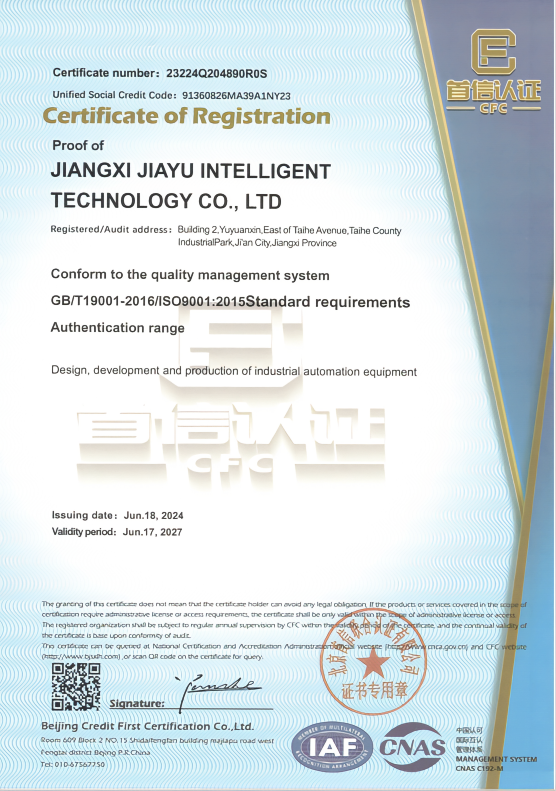
ISO 9001:2015, QPL-Rückverfolgbarkeit und Kundendienst
Programme für Steckverbinder in Luft- und Raumfahrt sowie Verteidigung erfordern belastbare Nachweise. Die Produkte und Dienstleistungen von ZEUEE erfüllen Anforderungen, die sich an den Erwartungen für spezielle Prozessaudits nach AS9100 / NADCAP orientieren. Die nachfolgend aufgeführten Nachweise untermauern unsere Position als Tier-1-/Tier-2-Lieferant von Automatisierungssystemen für die MIL-DTL-38999-Montage in anspruchsvollen Anwendungen der Luft- und Raumfahrt und Verteidigung.
ISO 9001:2015
Zertifizierung des Qualitätsmanagements
150+
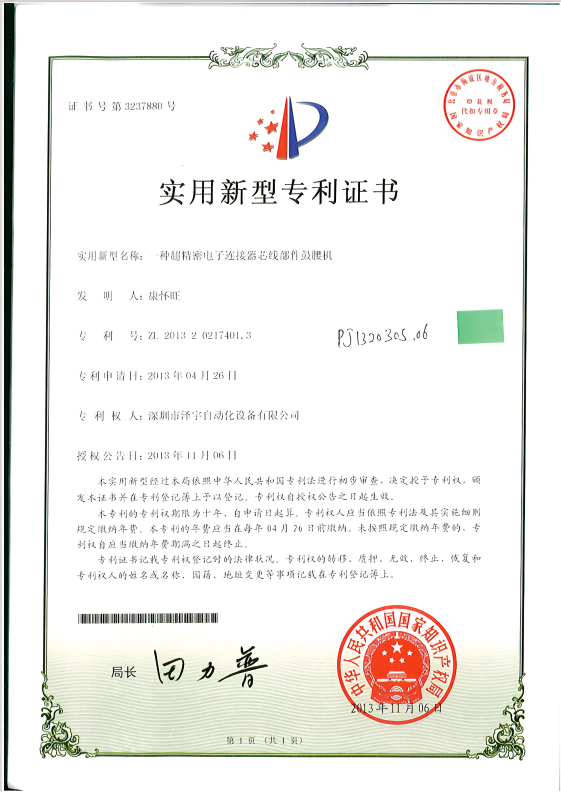
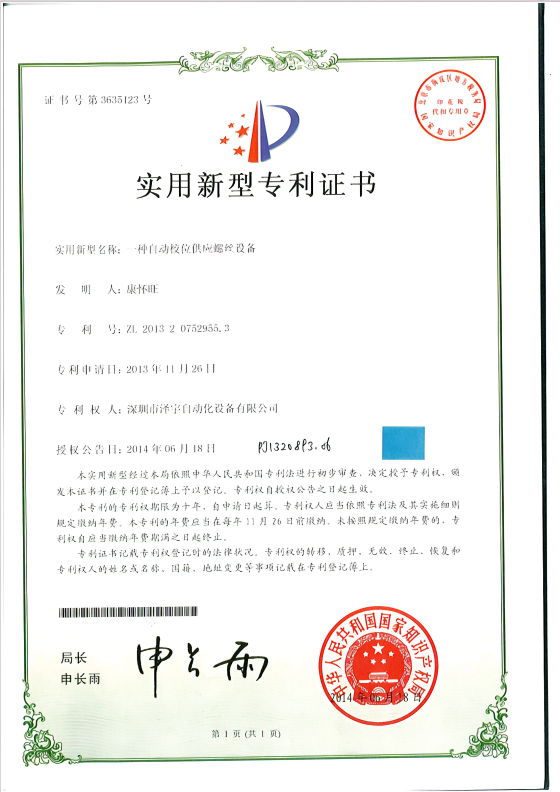
Erteilte F&E-Patente
32+
Erfindungspatente
68+
Gebrauchsmusterpatente
10,000+
Umgesetzte Kundenprogramme
30+
Bediente Kundenländer
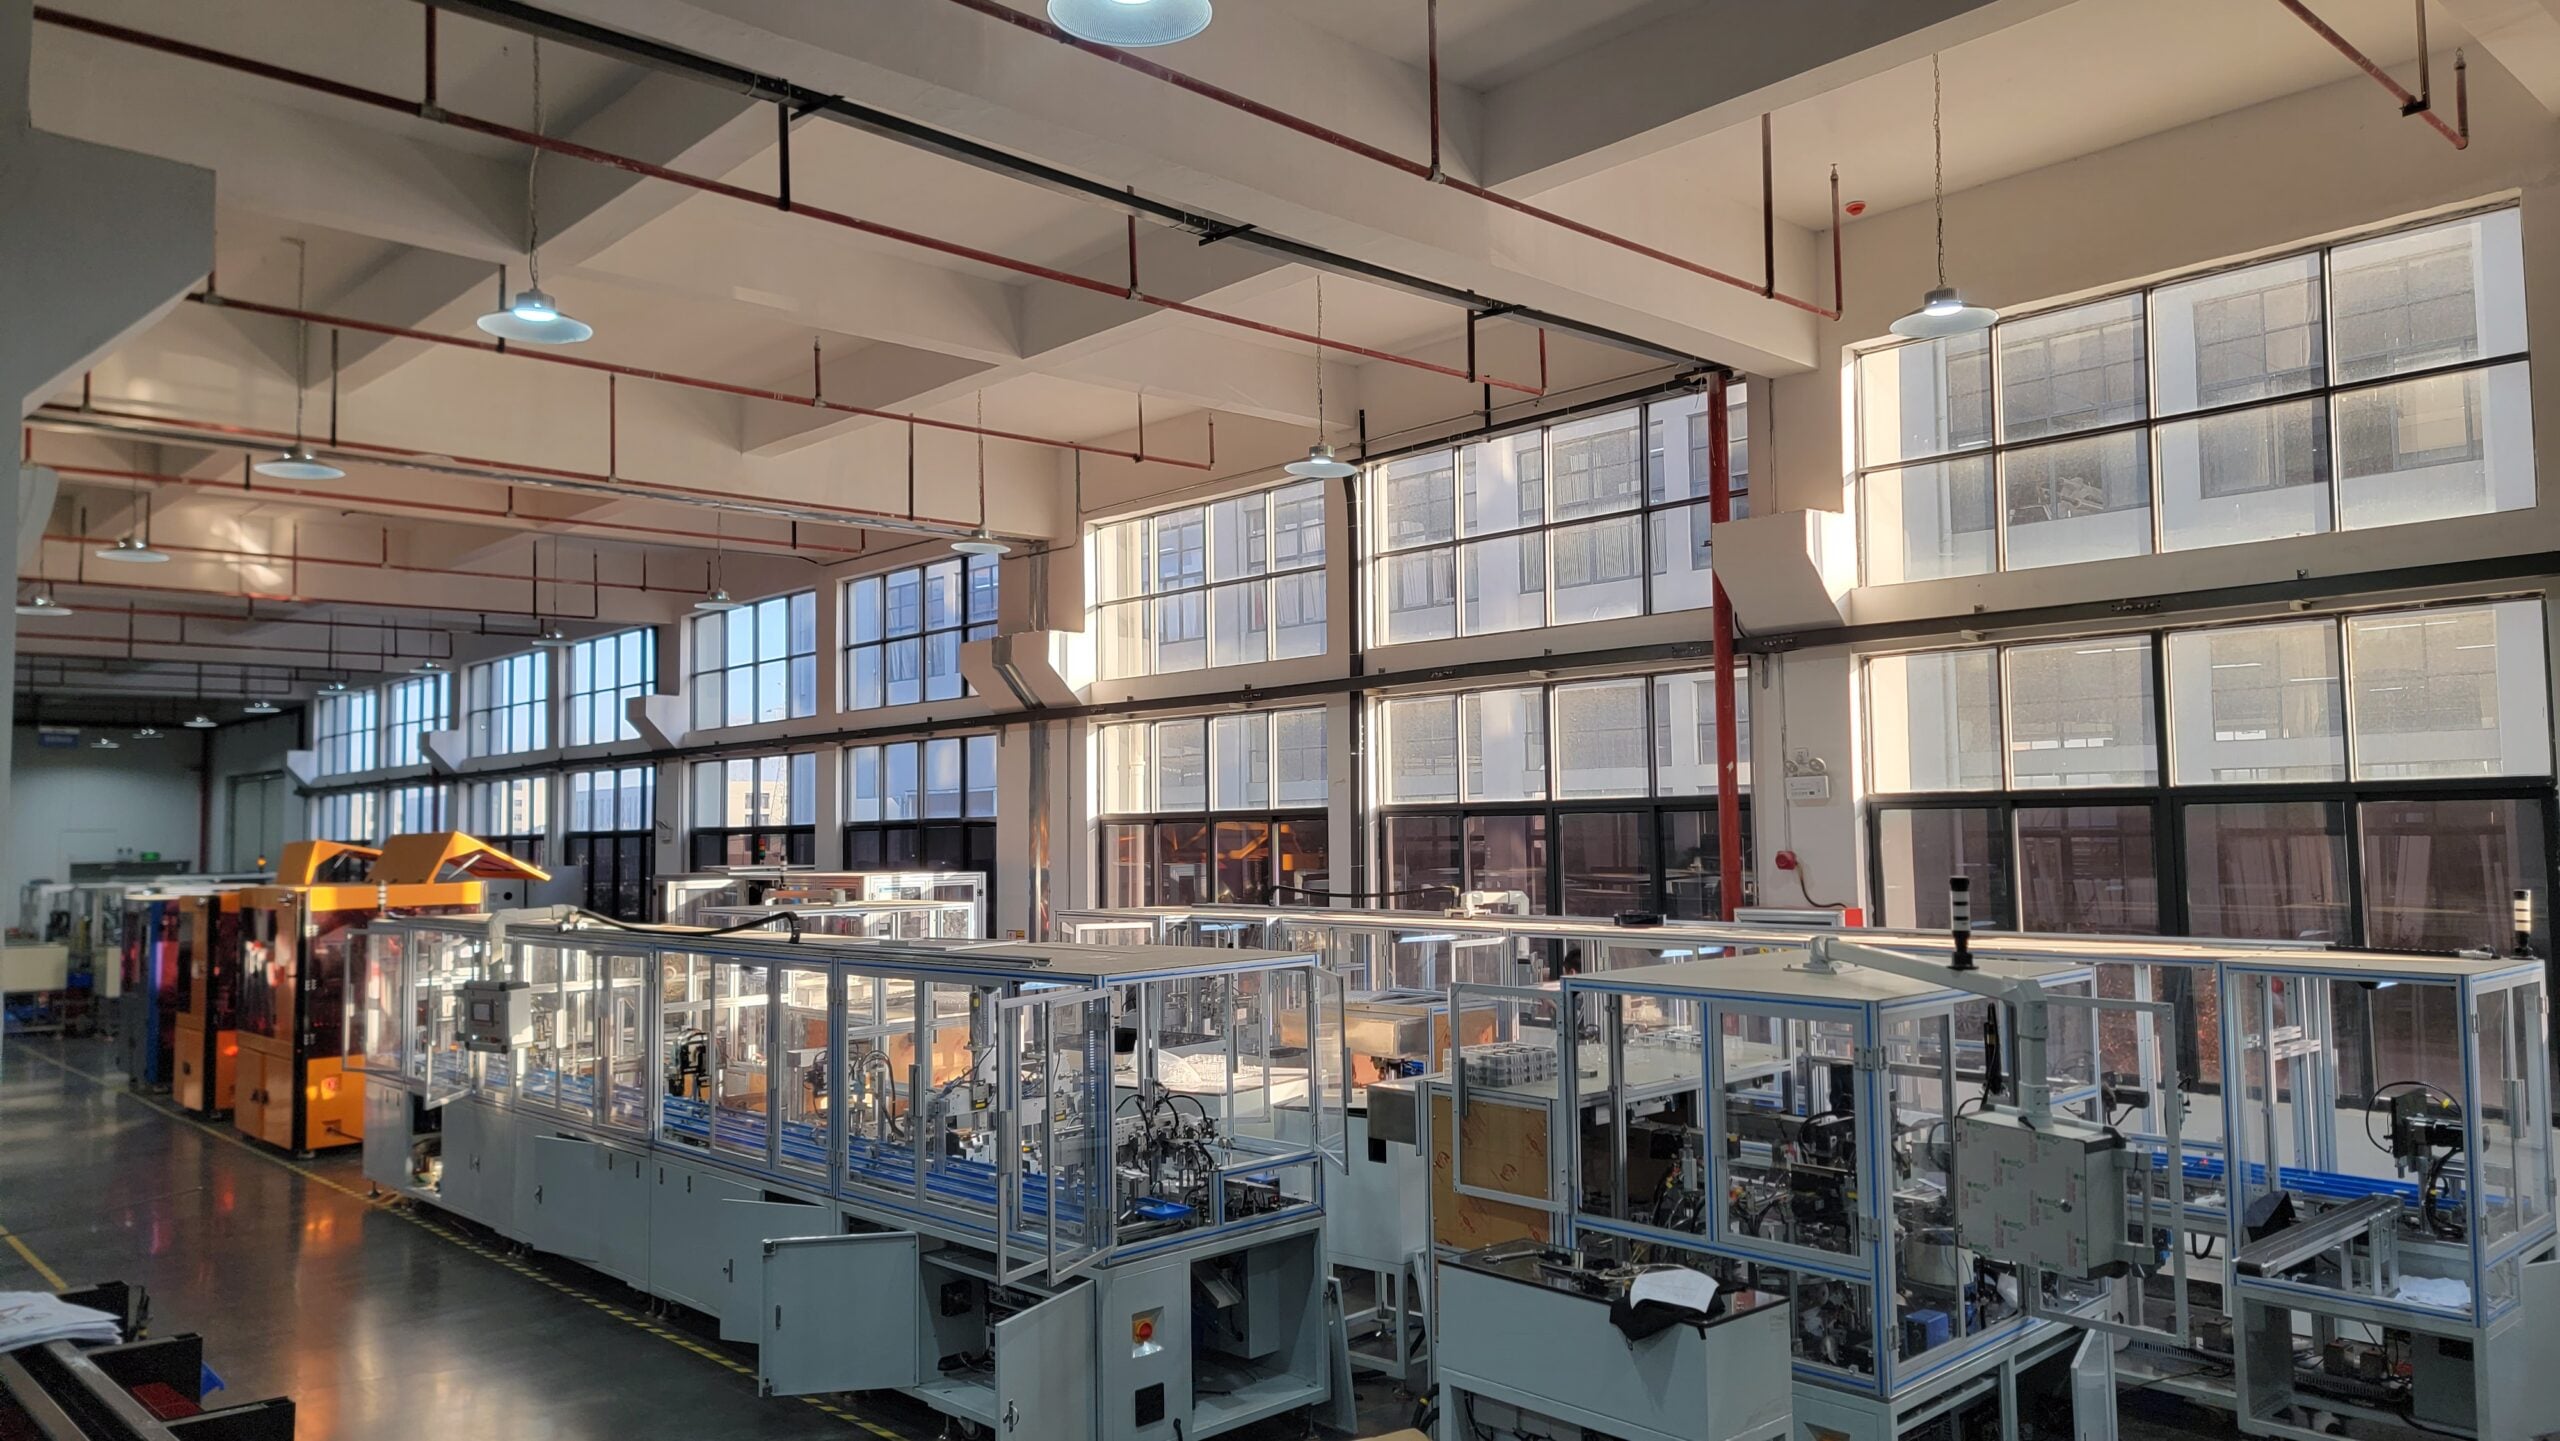
20.000 m²
Fertigungsfläche (Jiangxi)
120+
Mitarbeiter in Engineering und Produktion
Anerkannte institutionelle Stellung
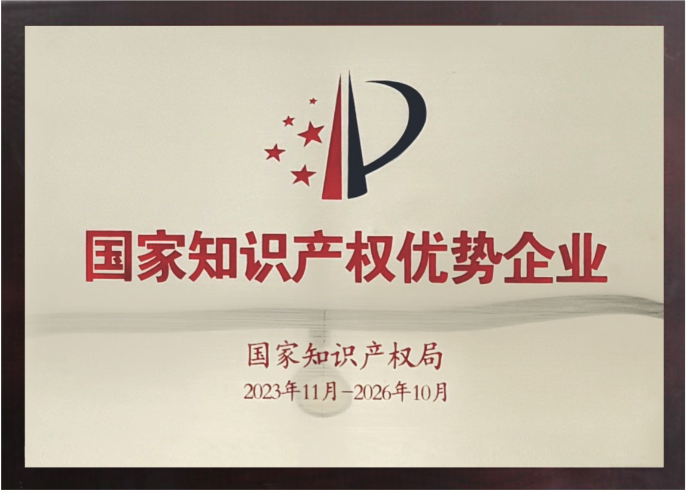
- Nationales Hightech-Unternehmen – Die chinesische Regierung zeichnet forschungs- und entwicklungsorientierte Unternehmen mit umfangreichen Patentportfolios als „National High-Tech Enterprises“ aus.
- Spezialisiertes und innovatives Unternehmen (Kategorie „Little Giant“) – Eine Auszeichnung für spezialisierte Industriekompetenz in einem Wirtschaftssektor.
- Patentdemonstrationsunternehmen – Auszeichnung für Organisationen, die durch systematische Patententwicklung und -generierung kontinuierlich Innovationsmanagement betreiben.
- Stellvertretender Vorsitz — Guangdong Robot Association.
- Ratsmitglied — Shenzhen High-Tech Industry Association.
- Mitglied — China Intelligent Manufacturing Industry Alliance.
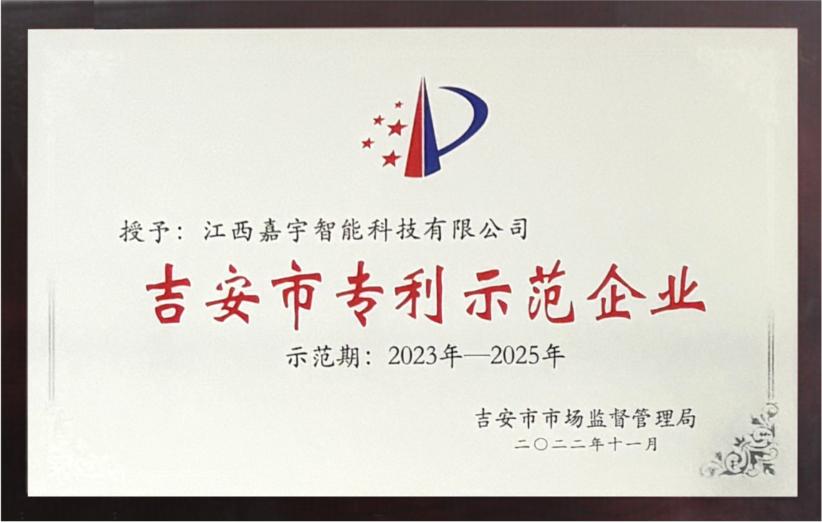


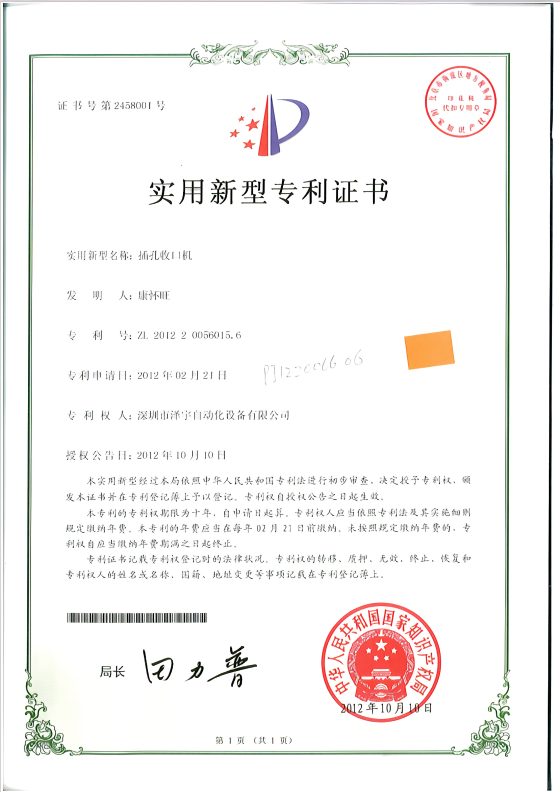
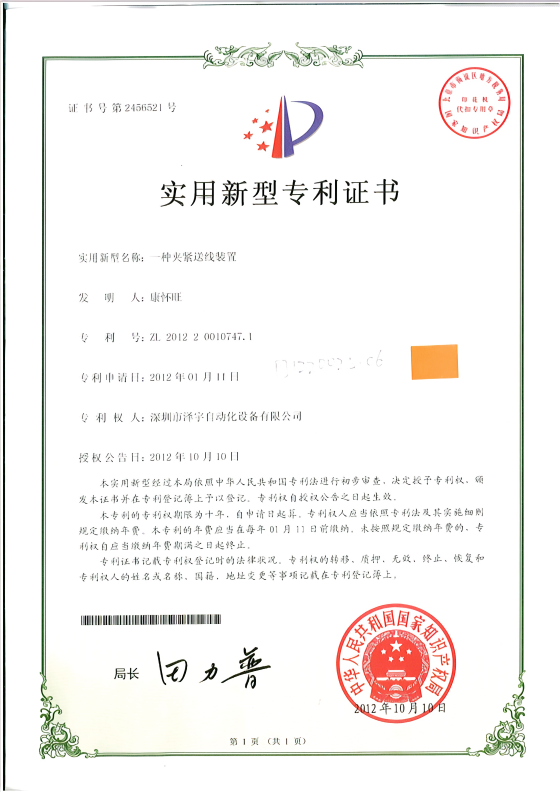
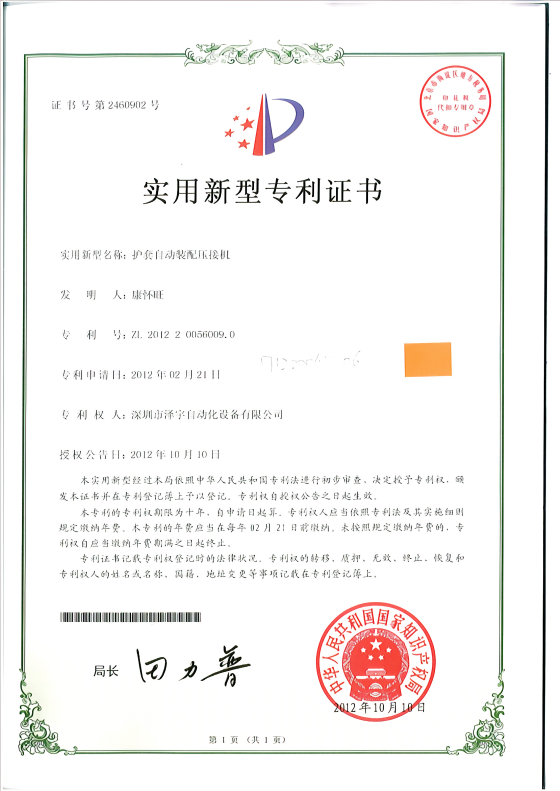
SYS.SCAN 01 / 10
QPL-Rückverfolgbarkeit – wie die Maschine Ihre Audits unterstützt
Jede auf der ZEUEE-Plattform montierte MIL-DTL-38999-Buchse erhält eine eindeutige Seriennummer, die mit der Stückliste des jeweiligen Fertigungsauftrags verknüpft ist. Erfasst werden Einsetzkraft je Kontakt, Crimpdaten gemäß AS39029, während der Montage aufgenommene Bilder aus der Bildverarbeitung, Bedienerkennung, Rezeptnummer, Kalibrier-ID und Datum. Die Daten werden gespeichert und auf Anfrage für DLA-QPL-Audits sowie interne AS9100-Audits bereitgestellt. Manuelle Such- und Rekonstruktionsarbeiten entfallen dadurch.
Export, ITAR-Hinweise und internationaler Service
ZEUEE verkauft die MIL-DTL-38999-Plattform als industrielles Montagewerkzeug, nicht als kontrolliertes Verteidigungsgut. Kunden, deren Programme ITAR oder anderen nationalen Exportkontrollvorschriften unterliegen, sind selbst für deren Einhaltung verantwortlich. Sie können die von uns bereitgestellten Unterlagen, Anlagen und Prozessaufzeichnungen als Nachweis für ihre Compliance-Aktivitäten nutzen. Unser Kundendienst umfasst Einrichtung und Installation, Bedienerzertifizierung, präzise Anpassung der Maschinenrezepte an die individuelle Gehäusegrößenverteilung des Kunden sowie technische Unterstützung vor Ort während des ersten Fertigungslaufs.
Beschaffungsleitfaden für MIL-DTL-38999-Maschinen – Preisfaktoren, Lieferzeit und Servicepakete
Der Preis einer MIL-DTL-38999-Montagemaschine ist keine einzelne feststehende Zahl. Er hängt von der Verteilung der Gehäusegrößen des Kunden, dem gewünschten Serienumfang, der Jahresmenge, dem Prüfumfang und dem Integrationsumfang ab. Statt einen irreführenden Einheitspreis anzusetzen, erläutern wir unser Verfahren zur Auslegung der Konfiguration. So können Sie Ihren internen Investitionsantrag genau auf Grundlage des späteren Angebots erstellen.
Rahmenmodell der Preisfaktoren
Preisfaktoren der Konfiguration.
Der Konfigurationspreis ergibt sich aus einer Kombination dieser Faktoren, die den Grundpreis jeweils erhöhen oder senken.
| Preisfaktor | Auswirkung auf die Konfiguration |
|---|---|
| Abdeckung der Serien (I / II / III / IV) | Jede Serie erfordert eine zusätzliche Kupplungsstation und Werkzeuge. Maschinen für eine einzelne Serie sind kleiner und günstiger als Maschinengestelle für mehrere Serien. |
| Gehäusegrößenbereich | Ein größerer Bereich (#9 → #25) erfordert zusätzliche Werkzeugsätze und Vorrichtungen zum Umrüsten; ein engerer Bereich ist kostengünstiger. |
| Kontaktdichte beim Einsetzen | Buchsen mit hoher Kontaktstiftzahl (bis zu 128 Kontaktstifte) erfordern längere, bildverarbeitungsgeprüfte Einsetzzyklen und mehr Speicherplatz für Maschinenrezepte. |
| Prüfung der hermetischen Abdichtung | Die Integration einer Helium-Leckprüfung erhöht die Stationskosten; für nicht hermetische Programme ist sie nicht erforderlich. |
| Umfang der MES-Integration | Eine kundenspezifische Integration in das MES / ERP / QPL-Auditsystem des Kunden erfordert zusätzliche Engineering-Stunden; standardisierte Exportpakete sind kostengünstiger. |
| Erforderlicher Durchsatz | Der angestrebte Durchsatz im Mehrschichtbetrieb kann zusätzliche Stationen oder einen Werkstückpuffer mit Förderband erfordern; Konfigurationen für eine Schicht sind einfacher. |
| Prüfumfang | 100 % Bildverarbeitung + Kraftmessung + Durchgangsprüfung sind Standard; Helium-Leckprüfung + optische Koplanaritätsprüfung erfordern zusätzliche Stationen. |
| Umfang der Inbetriebnahme und Schulung vor Ort | Standardinstallation oder erweiterte technische Betreuung vor Ort während der Pilotfertigung. |
Servicepaket – enthaltene Leistungen
Installation und Inbetriebnahme.
Durch ZEUEE-Ingenieure am Standort des Kunden.
Bedienerzertifizierung.
Schulung zu Maschinenrezepten für kundenspezifische Gehäusegrößenverteilungen.
Technische Betreuung während der Pilotfertigung.
— Technische Betreuung vor Ort während des Produktionsanlaufs.
Garantie und Ersatzteile.
Anlagengarantie gemäß Liefervertrag sowie passend zur Konfiguration zusammengestellte Ersatzteilpakete.
Langfristige Unterstützung bei Maschinenrezepten.
Neue Gehäusegrößen oder Steckverbindertypen anderer OEMs lassen sich ohne Änderungen an der Plattform in die vorhandene Bibliothek mit Maschinenrezepten aufnehmen.
Engineering- und Konfigurationstools für MIL-DTL-38999
01
ROI-Rechner für die Automatisierung von MIL-DTL-38999
Vergleichen Sie die manuelle und automatisierte Montage von MIL-DTL-38999-Steckverbindern. Zykluszeit, Ausschuss, Arbeitskosten und Amortisation in weniger als einer Minute.
02
Auswahlhilfe für MIL-DTL-38999-Serien und Gehäuse
Beantworten Sie 4 kurze Fragen. Erhalten Sie eine Empfehlung für die Serien I–IV, einen Vorschlag zur Gehäusegröße und die passende ZEUEE-Montagestation.
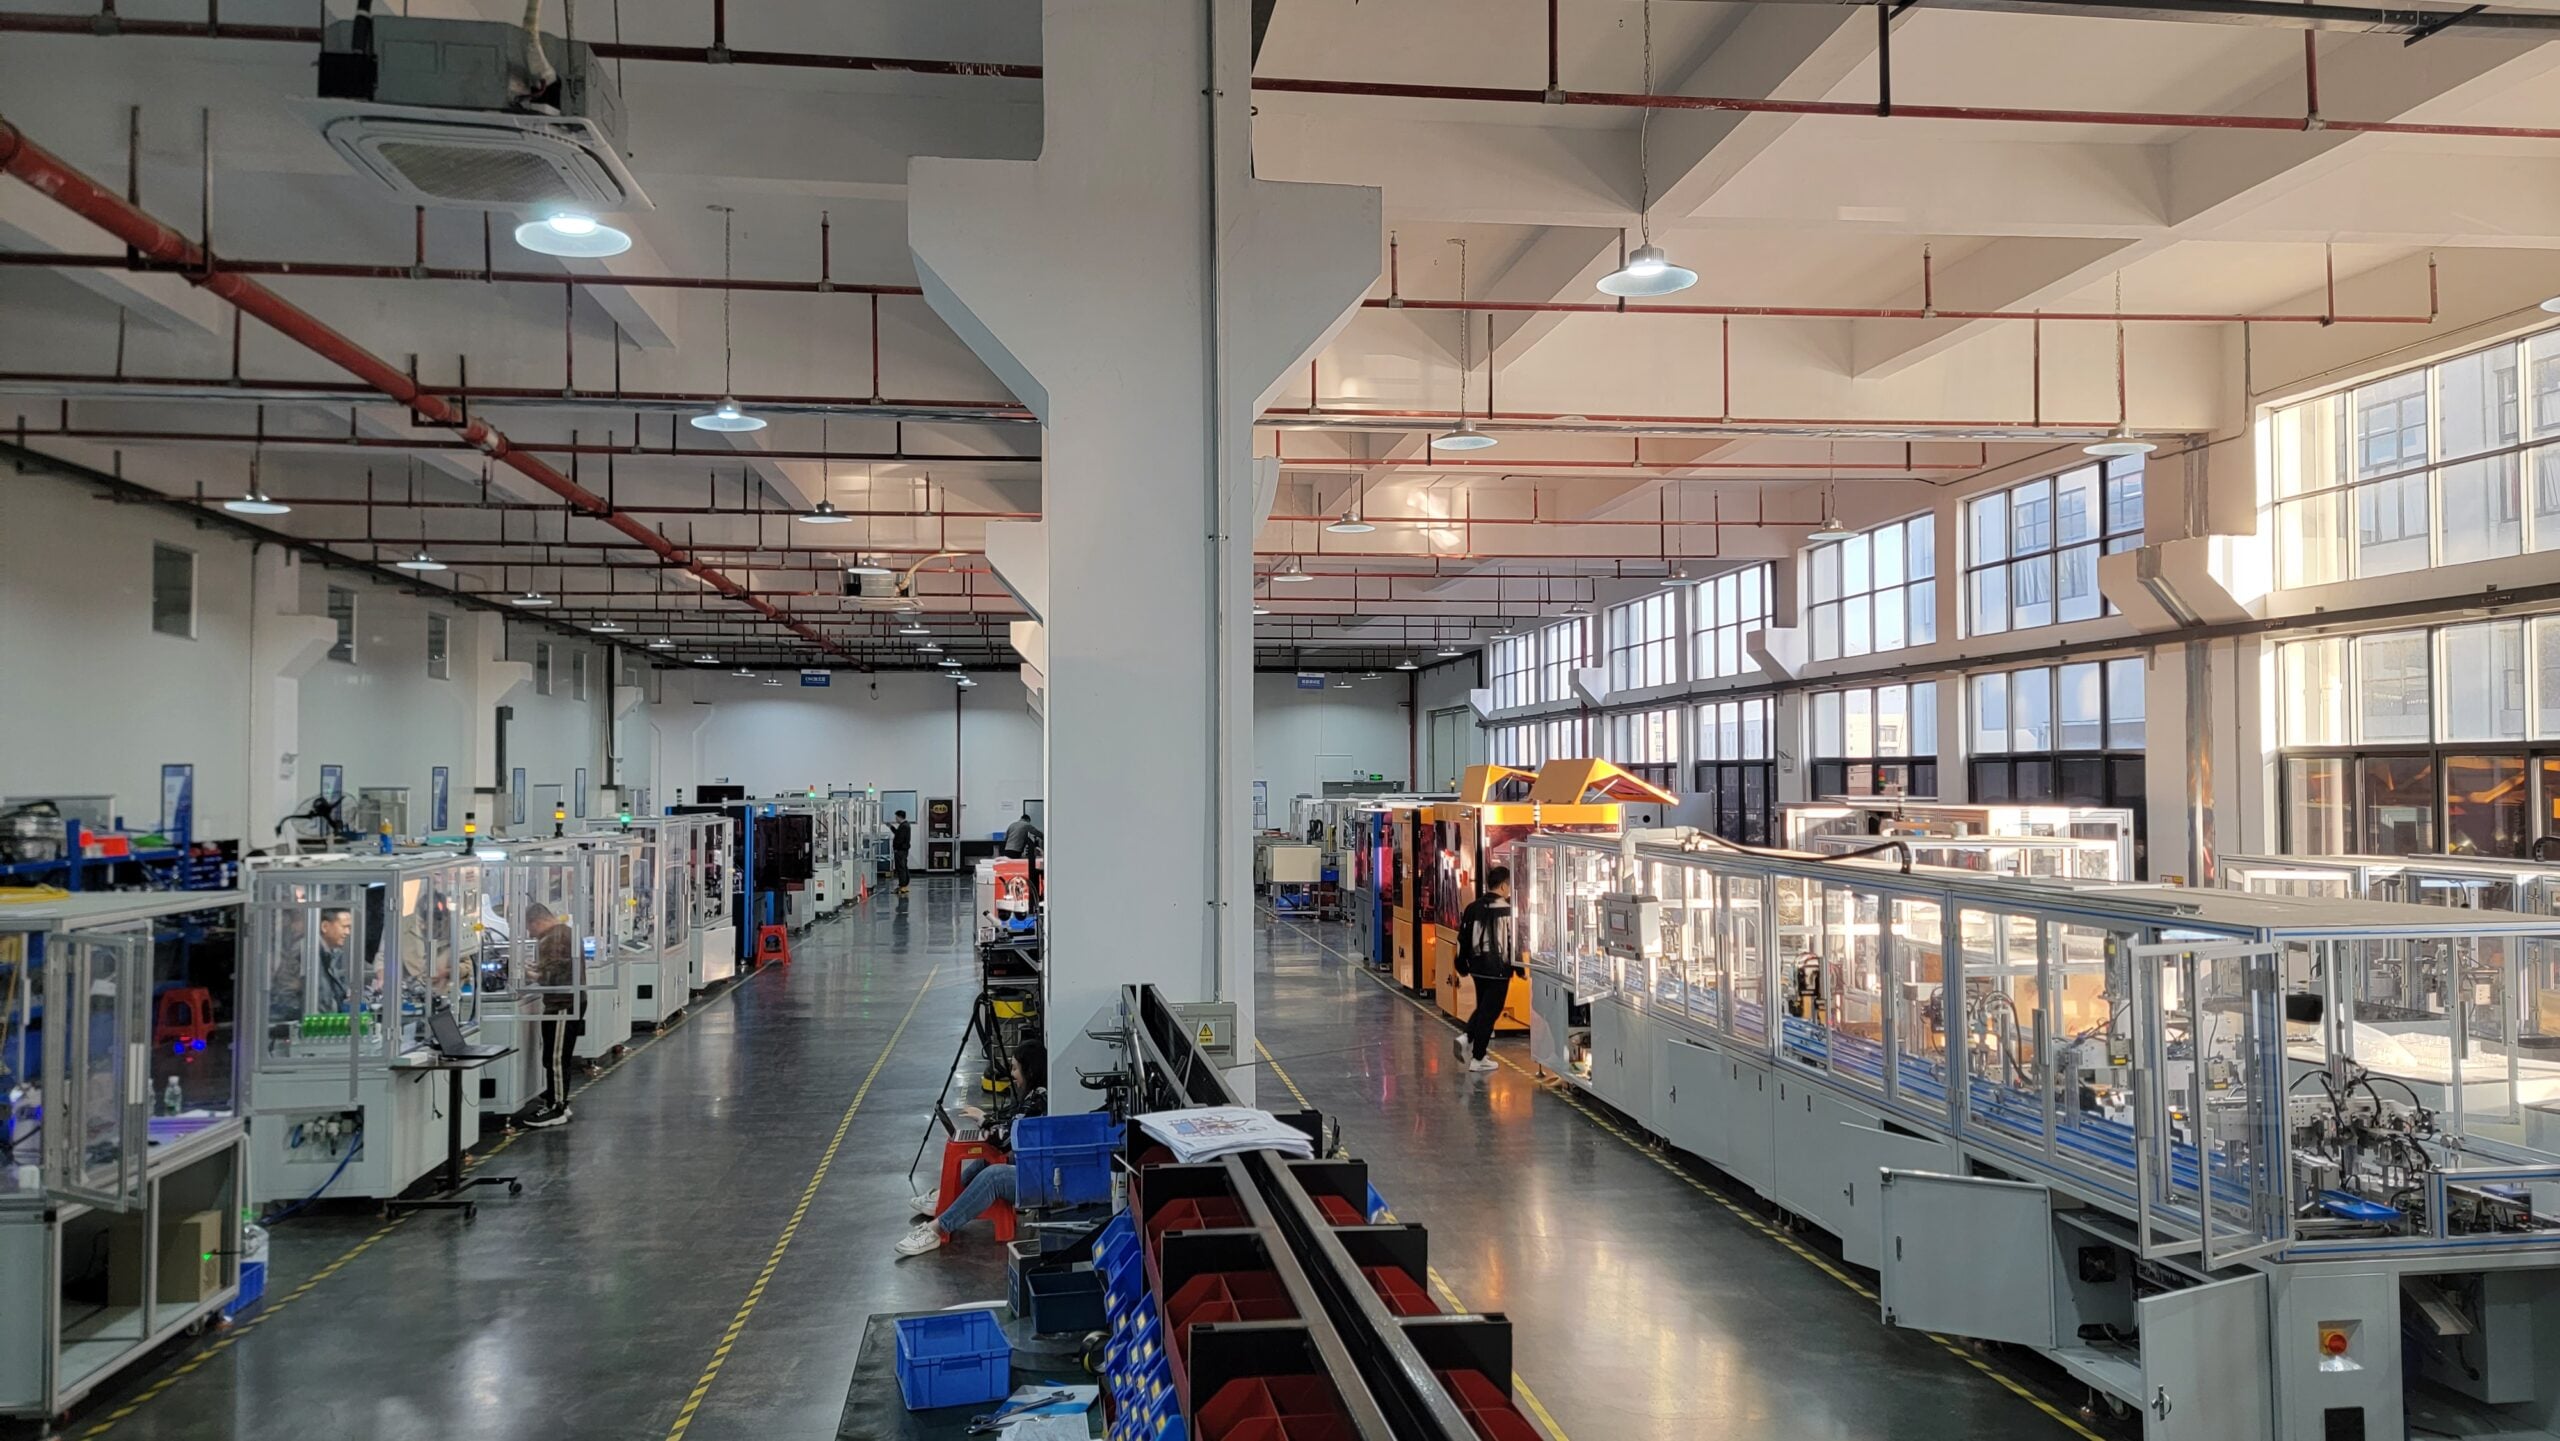
LIVE-ANSICHT
Moderne Fertigungsanlage
FAQ zur Montageautomatisierung für MIL-DTL-38999-Steckverbinder
Welche MIL-DTL-38999-Serien (I, II, III, IV) unterstützt die ZEUEE-Maschine?
Die Plattform unterstützt alle vier Serien: Bajonettkupplung (I), flache Bajonettkupplung (II), dreigängiges Gewinde (III) und Vierteldreh-Schnellverschluss (IV). Die austauschbaren Kupplungsstationen und Werkzeugsätze sind im selben Maschinenrahmen untergebracht. So können Kunden eine Maschine für eine einzelne Serie und eine darauf spezialisierte Produktlinie oder einen Maschinenrahmen für mehrere Serien in einer gemischten Fertigungsumgebung wählen.
Was ist der Unterschied zwischen MIL-DTL-38999 Serie III und Serie IV – und benötigt unser Betrieb beide?
Serie III verwendet eine ausgewählte dreigängige ACME-Gewindekupplung – die von Boeing bevorzugte Steckverbinderart, die auch bei anderen Anwendungen am häufigsten zum Einsatz kommt (entspricht der MIL-Spezifikation BACC63 und der europäischen Norm EN3645). Serie IV verwendet aufgrund von Anforderungen der Raketenabwehr und extremer Vibrationsbelastung eine Vierteldreh-Schnellverschlusskonfiguration mit 90° Drehung. Die meisten OEMs der Luft- und Raumfahrt bevorzugen Serie III. Ist ein Schnellverschluss erforderlich, wird eine Einheit der Serie IV benötigt. Da Sie einen Maschinenrahmen für mehrere Serien konfigurieren können, lässt sich ein System der Serie IV auf derselben Anlage betreiben wie kleinere, leichtere Anwendungen mit relativ geringem Jahresvolumen, die einen Schnellverschluss erfordern.
Wie lange dauert ein typischer Zyklus bei der automatisierten Montage von MIL-DTL-38999-Steckverbindern im Vergleich zur manuellen Montage?
Typische Zyklen für die Automatisierung der Einpressmontage von Steckverbindern dauern bei Maschinen eines spezialisierten Anbieters für industrielle Automatisierung etwa 30 Sekunden, verglichen mit rund 48 Sekunden bei der manuellen Montage durch Bediener. Dadurch steigt die Ausbringung gegenüber manuellen Prozessen um etwa 35-40 %. Dieser Zuwachs hängt von der Mischung der Gehäusegrößen und der Kontaktdichte ab. Im Rahmen der Pilotphase wird das spezifische Prüfprofil mit der Gehäusegrößenmischung des Kunden nachgebildet.
Kann die Maschine hermetische D38999-Steckverbinder und EMI-abgeschirmte Varianten verarbeiten?
Ja, selbstverständlich. Die Plattform umfasst eine nachgelagerte automatisierte Helium-Leckprüfung für hermetische Buchsenteile der Klasse Y. Eine Toleranz der Ausrichtung zwischen Gehäuse und Buchsenteil von mehr als 0,05 mm wird in der Kupplungsstation aufgenommen und eingehalten. Dies ist erforderlich, um die angestrebte minimale EMI-Abschirmung von 65 dB bei 10 GHz für Steckverbinder der Serien III und IV zu erreichen.
Welche MIL-DTL-38999-Gehäusegrößen verarbeitet die Maschine?
Die Plattform verarbeitet problemlos Größen von #9 bis #25 gemäß den Einsatzanordnungen nach MIL-STD-1560. Die Einsetzmodule können Buchsenteile mit bis zu 128 Kontakten in hoher Kontaktdichte bestücken oder auch nur wenige Kontakte für Anwendungen mit geringerer Leistungsdichte einsetzen.
Ist die Anlage ITAR-konform für den Versand an US-amerikanische Rüstungskunden?
Die Plattformprodukte von ZEUEE sind industrielle Montageanlagen und keine kontrollierten Rüstungsgüter. Der Kunde ist dafür verantwortlich, die Exportkontrollvorschriften für seine eigenen Programme einzuhalten – darunter ITAR und andere Vorschriften – sowie sonstige kundenseitige Auflagen. Wir bei ZEUEE fertigen die Anlagen und erstellen die Prozessdokumentation und die zugehörigen Unterlagen, auf die Sie sich verlassen. Wir stimmen uns mit Ihrem Compliance-Team auf der Empfängerseite ab.
Wie vermeiden wir die versteckten Kosten, die durch die Verwaltung mehrerer Lieferanten für MIL-Spezifikations-Steckverbinder entstehen?
Die versteckten Kosten sind erheblich. Die Betreuung mehrerer Geschäftsbeziehungen und indirekte Kosten, etwa für die Abstimmung der Qualität mit mehreren Lieferanten für Kleinserien, schwächen die Verhandlungsposition. Werden die Lieferanten auf die Serien I–IV verteilt, gibt es keine einheitliche Lieferantenqualifizierung. Die Montage von MIL-DTL-38999-Steckverbindern auf einer einzigen Plattform bündelt alle Serien. Dafür sind nur ein Qualifizierungsprozess für die Bezugsquelle, ein Teilesatz und eine technische Betreuung erforderlich. Darauf beruht die Lieferantenkonsolidierung, die wir in jede RFO aufnehmen.
Wie lange ist die Lieferzeit von der Bestellung bis zur Lieferung, und welche Installation und Schulung sind enthalten?
Die Lieferzeit hängt von der Komplexität der Konfiguration ab. Eine einzelne Maschine für eine Serie und eine Gehäusegröße kann schneller geliefert werden als ein komplexer Maschinenrahmen für mehrere Serien und Gehäusegrößen. Im Rahmen Ihres Konfigurationsangebots legen wir den Liefertermin fest und garantieren ihn. Im Kaufpreis enthalten sind die Inbetriebnahme vor Ort durch ZEUEE-Ingenieure, die Zertifizierung der Bediener (für Ihre Gehäusegrößenmischung) und technische Unterstützung während des Pilotstarts und bei prozessbedingten Änderungen. Unterstützung bei Maschinenrezepten ist über den gesamten Lebenszyklus Ihrer Anlage hinweg verfügbar.
Möchten Sie die passende Konfiguration festlegen?
Angebot und Konfiguration anfragen →WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






