Kontaktieren Sie Zeyu lntelligent Industrial Company
Montagemaschine für Stift- und Buchsenkontakte: Leitfaden zur Kontaktmontage im Steckergehäuse

Die Spezifikation für eine Montagemaschine für Stift- und Buchsenkontakte muss die zu verarbeitenden Teile benennen. Nach einem vollständigen Zyklus kann ein Kontakt vorhanden sein, ohne dass sein Halteelement korrekt sitzt. Die Aufgabe besteht darin, den richtigen Kontakt in die richtige Kammer einzusetzen, seine Funktionsflächen zu schützen und den geforderten Endzustand nachzuweisen.
Dieser Leitfaden betrachtet die Schnittstellen vom angelieferten Bauteil bis zur abgenommenen Baugruppe. Er behandelt die Unterschiede bei der Handhabung von Stift- und Buchsenkontakten, die Zeichnungen zur Festlegung der Werkzeugkontaktflächen, die erforderlichen Nachweise für Sitz und Rückhaltung sowie die Muster, mit denen ein Maschinentrial aussagekräftig wird. Einen Überblick über den allgemeinen Maschinenzyklus und Automatisierungsoptionen finden Sie im Leitfaden zur Kontaktstifteinsetzmaschine.
Was montiert eine Maschine für Stift- und Buchsenkontakte?
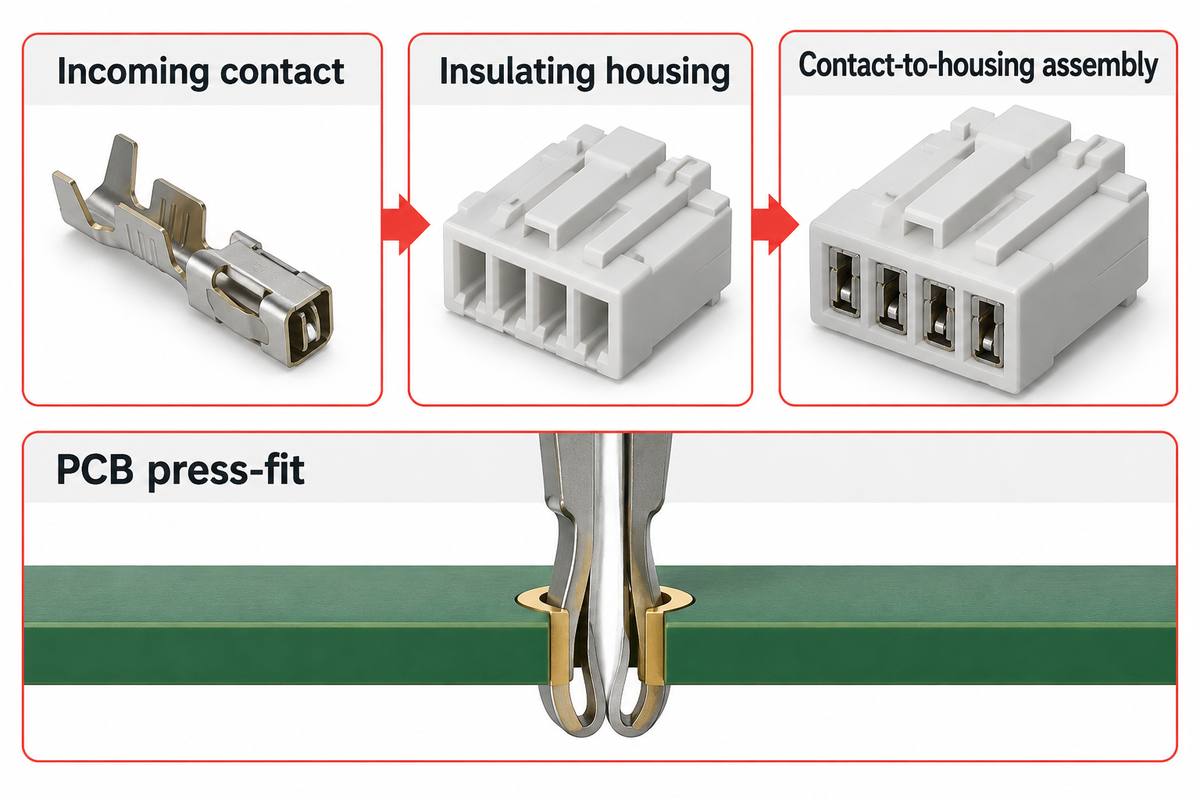
Als Eingang dienen bei dieser Maschine lose Kontakte, Kontakte auf einem Trägerband oder auf ein Kabel gecrimpte Kontakte. Das Ergebnis ist eine definierte Kontakt-Steckergehäuse-Baugruppe. Der genaue Vorbereitungszustand ist wichtig, da das Handhabungssystem alles berücksichtigen muss, was sich mit dem Kontakt bewegt, einschließlich Kabel, Dichtungen und Trägerbandresten.
Der Begriff wird auch für angrenzende Prozesse verwendet. Bei der Kontaktfertigung wird das Metallbauteil hergestellt. Beim Auspinnen wird ein Kontakt mit einem Auspinwerkzeug zur Reparatur entfernt. Beim Crimpen wird ein geeigneter Anschlusskontakt mit einem Leiter verbunden. Eine Montagespezifikation sollte festlegen, welche dieser Arbeiten zum Umfang gehören, welche vorgelagert ausgeführt werden und in welchem Zustand die Teile angeliefert werden.
Das Einpressen in Leiterplatten ist eine eigenständige Anwendung. Die Broschüre von TE Connectivity zu Einpressmaschinen und Press-Fit-Anlagen beschreibt Plattformen für Leiterplatten und produktspezifische Werkzeuge. Sie ist eine nützliche Referenz für Anlagen, doch die Leiterplattenauflagen und Einpressprüfungen müssen separat bewertet werden, bevor man sie auf einen Kontakt überträgt, der in ein Kunststoff-Steckergehäuse eingesetzt wird.
Erstellen Sie zunächst eine Skizze von Ein- und Ausgang. Zeigen Sie den Kontakt, die Gehäusekammer, die Einsetzrichtung und die fertige Baugruppe. Ergänzen Sie vorhandene Kabel oder Dichtungen, die während des Einsetzens mitgeführt werden. So erhält der Anlagenlieferant einen klar definierten Umfang für sein Angebot; zugleich werden fehlende vorgelagerte Prozesse sichtbar.
Stift- und Buchsenkontakte erfordern unterschiedliche Prüfungen der Handhabung
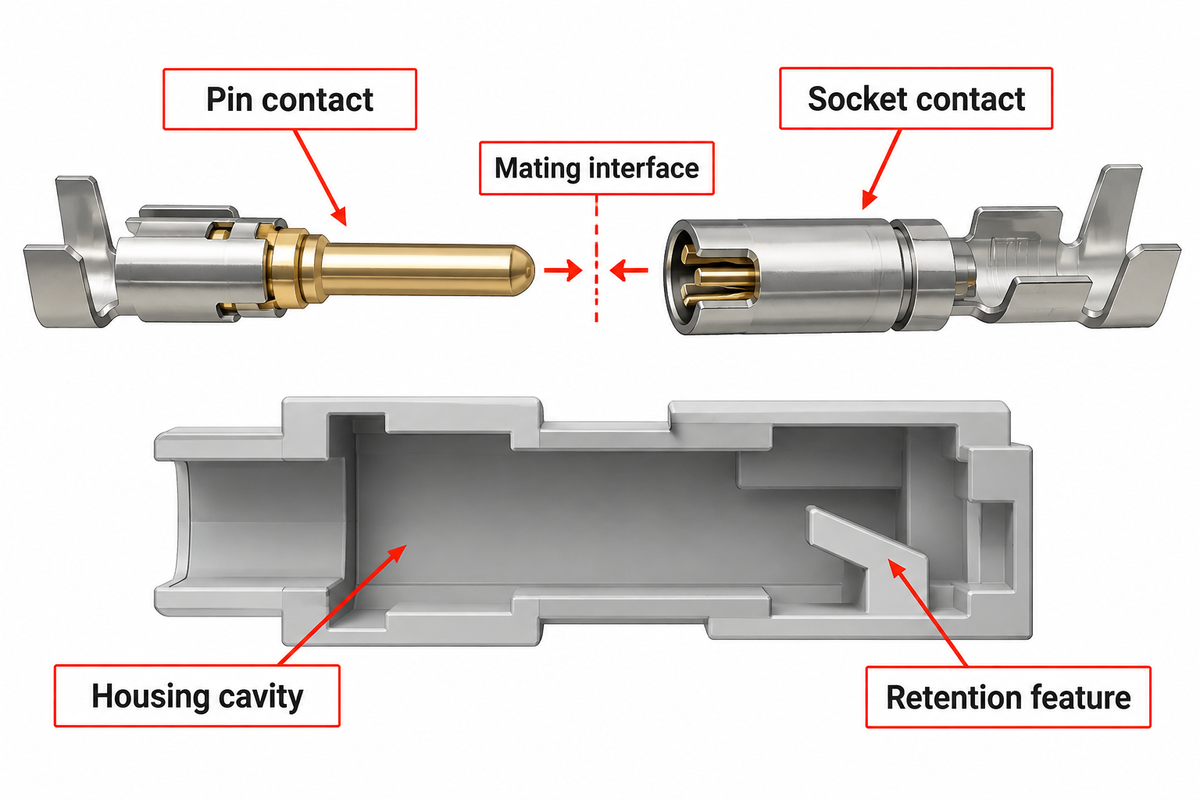
Ein Kontakt, der herausragen soll, ist ein Stiftkontakt. Ein Buchsenkontakt nimmt den Gegenkontakt auf und kann Federelemente enthalten, die den Kontaktdruck erzeugen. Äußere Handhabungsmerkmale, Haltestrukturen und Montageausrichtung sind produktspezifisch. Ein Familienname oder ein ähnlicher Außendurchmesser reicht nicht aus, um davon auszugehen, dass dieselbe Greifvorrichtung, Führung oder dasselbe Einsetzwerkzeug beide Kontakte verarbeiten kann.
Welche Flächen eines Stiftkontakts müssen geschützt werden?
Lassen Sie sich vom Kontaktlieferanten die Steckzone, die zulässige Druckfläche und alle Merkmale zeigen, anhand derer sich die Ausrichtung des Stiftkontakts bestimmen lässt. Prüfen Sie außerdem, wie der Stift beim Annähern an die Gehäusekammer abgestützt und geführt wird. Untersuchen Sie ein repräsentatives Kontaktmuster auf Spuren nach der Zuführung und nach dem Einsetzen. Spuren, die vor der Einsetzstation entstehen, sollten gekennzeichnet werden, damit sie von Spuren aus der Einsetzstation unterschieden werden können.
Ein Foto eines geraden Stiftkontakts nach einem erfolgreichen Zyklus ist nur ein Teil des Nachweises. Im Trialprotokoll sollten die genauen Revisionen von Kontakt und Steckergehäuse, die Prüfstelle und das Kriterium zur Bewertung des Oberflächenzustands festgehalten werden. So kann das Qualitätsteam zulässige Handhabungsspuren von Schäden an Funktionsflächen unterscheiden.
Was ändert sich bei einem Buchsenkontakt?
Bei einem Buchsenkontakt müssen auch die innere Kontaktstruktur und die Einführöffnung geprüft werden. Klären Sie, ob sich das vorgeschlagene Werkzeug der Buchsenöffnung nähert, den Außenkörper abstützt oder an einem anderen dokumentierten Merkmal drückt. Der Anlagenlieferant sollte zeigen, wie der Werkzeugweg unbeabsichtigte Berührungen der Federelemente vermeidet.
Die Molex PowerWize-Anwendungsspezifikation zeigt, wie Gehäusegeometrie und Verriegelungsfinger die Montage eines bestimmten Crimpbuchsen-Systems bestimmen. Das Dokument enthält Details zu einer bestimmten Produktfamilie. Für die angegebenen Kontakt- und Gehäusekombinationen sind entsprechende Dokumente einzuholen.
Einen breiteren Vergleich gedrehter, gestanzter und spezialisierter Kontaktfamilien bietet der Leitfaden zu Kontaktarten für Steckverbinder. Im Mittelpunkt der Prüfung steht die Handhabung der ausgewählten Bauteile.
Nachweise für Steckverbindung, Sitz und Rückhaltung getrennt betrachten
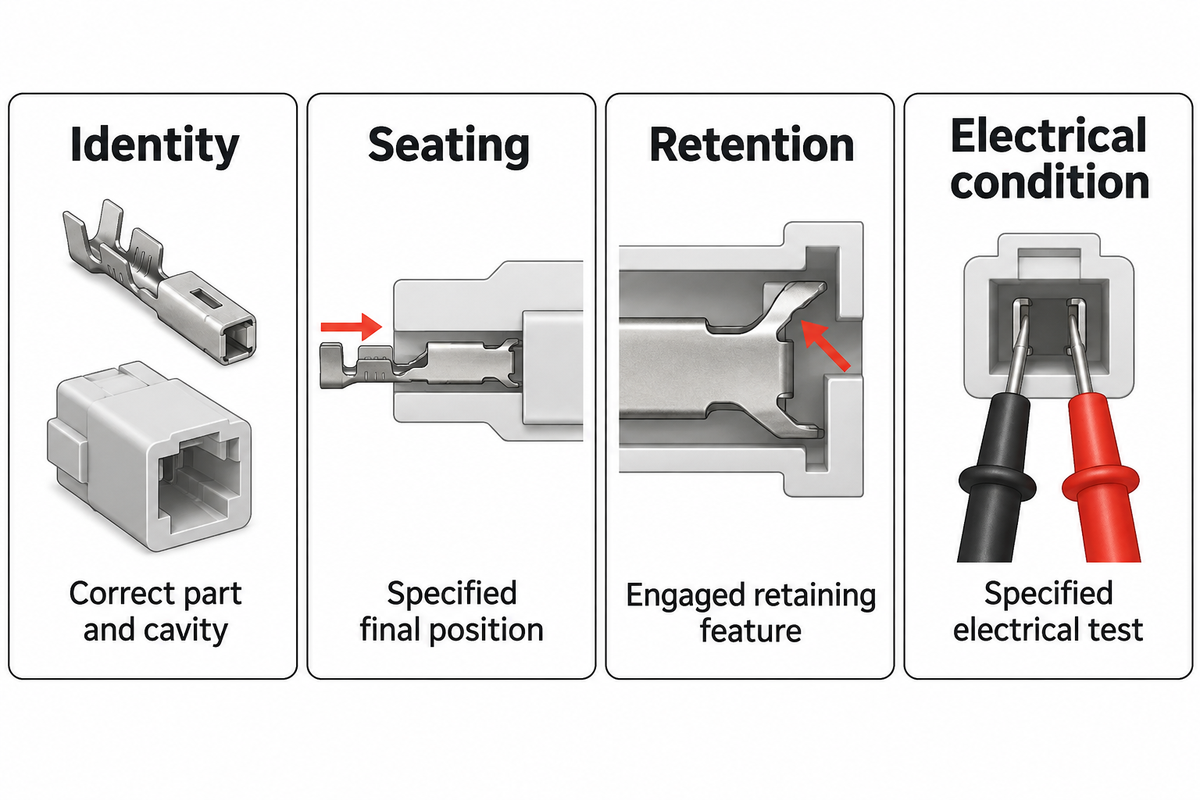
Beim Stecken geht es um die Kontaktschnittstelle zwischen den beiden Steckverbinderhälften. Das Verfahren in IEC 60512-13-1 misst die Kräfte beim Stecken und Trennen von Steckverbindern. Der Sitz beschreibt, ob der Kontakt seine vorgegebene Montageposition erreicht hat. Bei der Rückhaltung geht es um die Merkmale, die den Kontakt unter den jeweils geltenden Prüfbedingungen im Steckergehäuse halten. IEC 60512-15-1 behandelt die axiale Belastung des Kontakt-Rückhaltesystems. Ein Prüfplan für die Produktion sollte angeben, welche Frage jede Messung beantwortet. Für eine andere Schnittstelle prüft IEC 60512-15-2 die axiale Rückhaltung eines Einsatzes im Steckergehäuse, sofern die Produktspezifikation dies vorsieht.
Der Leitfaden von Molex zur Kontaktrückhaltung unterscheidet zwischen der Rückhaltung auf Anschlusskontaktebene und der Rückhaltung auf Steckverbinderebene. Eine Rastzunge am Anschlusskontakt oder eine sekundäre Kontaktsicherung wirkt an einer anderen Schnittstelle als eine Verriegelung, die beide Steckverbinderhälften zusammenhält. Diese Unterscheidung verhindert, dass eine Steckprüfung als Nachweis für jede einzelne Kontaktsicherung gewertet wird.
| Frage | Festzulegender Nachweis | Aufzubewahrende Aufzeichnung |
|---|---|---|
| Befindet sich der richtige Kontakt in der richtigen Gehäusekammer? | Bauteilidentität, Zuordnung zur Gehäusekammer und Ausrichtungsprüfung | Bauteilrevision, Rezeptur und Prüfergebnis |
| Hat der Kontakt seine vorgegebene Position erreicht? | Position, Überstand oder ein anderer vorgegebener Sitzindikator | Messstelle, Grenzwert und Ergebnis |
| Ist das Halteelement eingerastet? | Für den jeweiligen Steckverbinder festgelegte Prüfung oder mechanische Kontrolle | Verfahren, Musteridentität und Ergebnis |
| Erfüllt die fertige Baugruppe die elektrische Anforderung? | Die in der Produktspezifikation geforderte elektrische Prüfung | Prüfkonfiguration, Grenzwerte und Ergebnis |
Berücksichtigen Sie diesen Unterschied bei der Auswahl von Prüfeinrichtungen. Eine Kamera kann das Vorhandensein oder die Ausrichtung zeigen. Eine Wegmessung kann die Endposition erfassen. Welche Rolle diese Verfahren bei der Bewertung der Rückhaltung spielen, hängt von der Steckverbinderkonstruktion und den damit nachweisbaren Prüfkriterien ab. Im Angebot sollte das geprüfte Merkmal benannt sein und welche Fehler daran erkannt werden sollen.
Ein Nachweisverzeichnis für Kontakt und Gehäusekammer erstellen
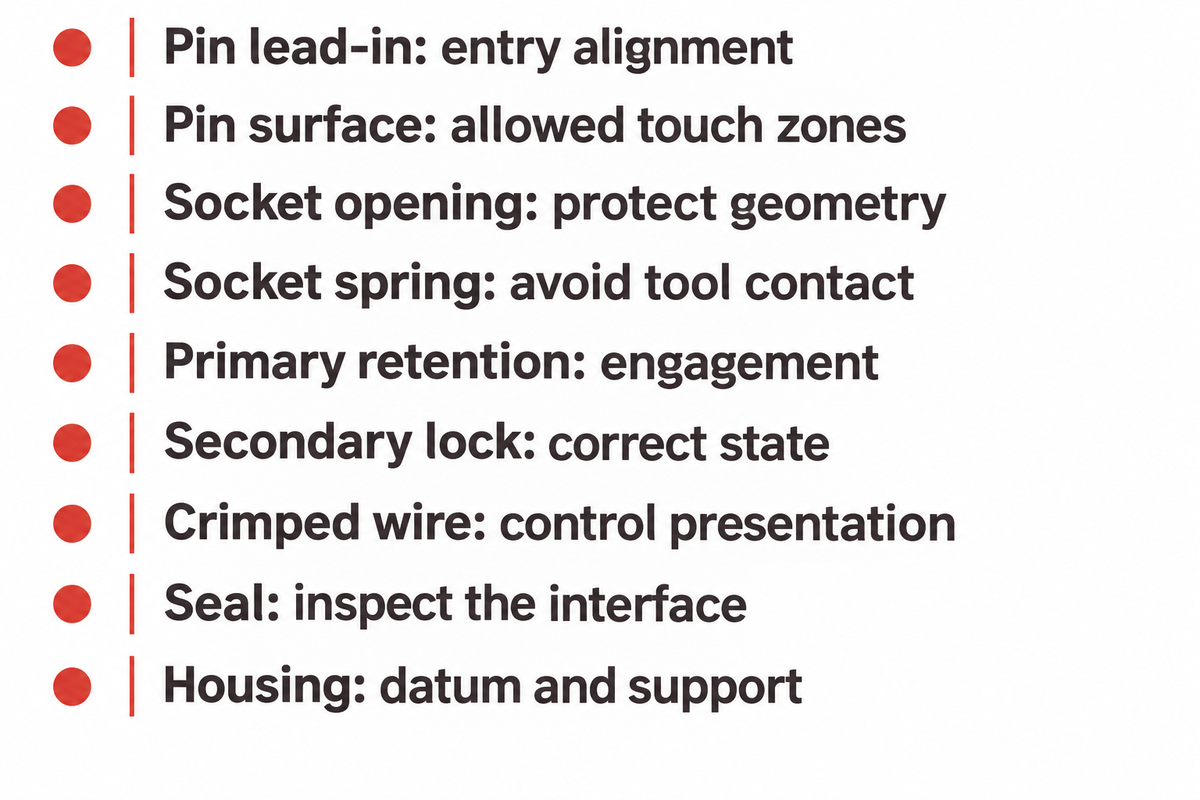
Eine zweckmäßige Werkzeugprüfung verfolgt die Merkmale, die berührt, beschädigt oder falsch montiert werden können. Dieser Abschnitt dient der Projektplanung. Die Konstruktion legt die Handhabungsvorgaben fest, die Qualitätssicherung definiert die Nachweise und der Einkauf prüft, ob die angebotenen Werkzeuge und der Trial diese Anforderungen umfassen.
| Zu prüfendes Merkmal | Frage zur Handhabung | Möglicher Fehler, der untersucht werden sollte | Nachweis für den Trial |
|---|---|---|---|
| Einführbereich des Stiftkontakts | Wie gelangt die Spitze in die Führung und Gehäusekammer? | Schräges Einführen oder Beschädigung der Spitze | Ansichten des Einführvorgangs und geprüfte Muster |
| Steckfläche des Stiftkontakts | Wo darf die Zuführung oder Greifvorrichtung den Kontakt berühren? | Spuren auf einer Funktionsfläche | Dokumentierte Kontaktzonen und Oberflächenprüfung |
| Buchsenöffnung | Wie bleibt die Öffnung während des Transfers frei? | Verformung oder eingeschlossenes Material | Prüfung der Öffnung vor und nach dem Prozess |
| Federstruktur des Buchsenkontakts | Kann das Werkzeug in den Federbereich eindringen oder ihn belasten? | Unbeabsichtigte Berührung oder Verschiebung der Feder | Prüfung des Werkzeugwegs und zutreffende Funktionsprüfungen |
| Primäres Halteelement | Wie wird das Einrasten nachgewiesen? | Kontakt vorhanden, aber nicht ausreichend gehalten | Steckerspezifischer Nachweis für Einrasten und Rückhaltung |
| Sekundäre Kontaktsicherung | Wann wird sie montiert und wie wird ihr Zustand geprüft? | Sicherung nicht vollständig eingerastet | Prüfung der vorgegebenen Sicherungsposition |
| Gecrimptes Kabel | Wie werden Kontakt und abgehendes Kabel zugeführt? | Kabelzug, veränderte Ausrichtung oder Behinderung durch die Crimpung | Trialmuster mit der vorgesehenen Kabelvorbereitung |
| Dichtungsschnittstelle | Welche Ausrichtung und welchen Einführweg gibt die Spezifikation vor? | Beschädigte Dichtung oder unerwartet hoher Einsetz-Widerstand | Prüfung repräsentativer Baugruppen mit Dichtung |
| Bezug und Abstützung des Steckergehäuses | Welche Flächen positionieren das Steckergehäuse und nehmen die Montagekraft auf? | Bewegung des Steckergehäuses oder Schäden im Bereich der Gehäusekammer | Zeichnung der Spannvorrichtung, Positionsprüfungen und Prüfung des Steckergehäuses |
Prüfen Sie den Sitz anhand der Dokumentation des jeweiligen Steckverbinders und nicht anhand eines allgemeinen Kraftgrenzwerts. Die Anwendungsspezifikation für Squba legt die Ausrichtung und den Sitz des Anschlusskontakts für dieses System fest. Bei einem Projekt mit einer anderen Produktfamilie sind deren Anweisungen und Zeichnungen erforderlich.
Der Einkauf kann jede Position einer Anforderung im Leistungsumfang des Lieferanten zuordnen. Ist eine Rückhalteprüfung erforderlich, sollte das Angebot festlegen, ob sie von der Anlage ausgeführt wird, als Stichprobenprüfung der Qualität erfolgt und welche Ergebnisse bereitgestellt werden. Bleibt die Zuständigkeit ungeklärt, kann es bei der Übergabe zu Streit kommen, selbst wenn die Anlage die Teile korrekt bewegt.
Muster vorbereiten, die Unterschiede zwischen Stift- und Buchsenkontakten sichtbar machen
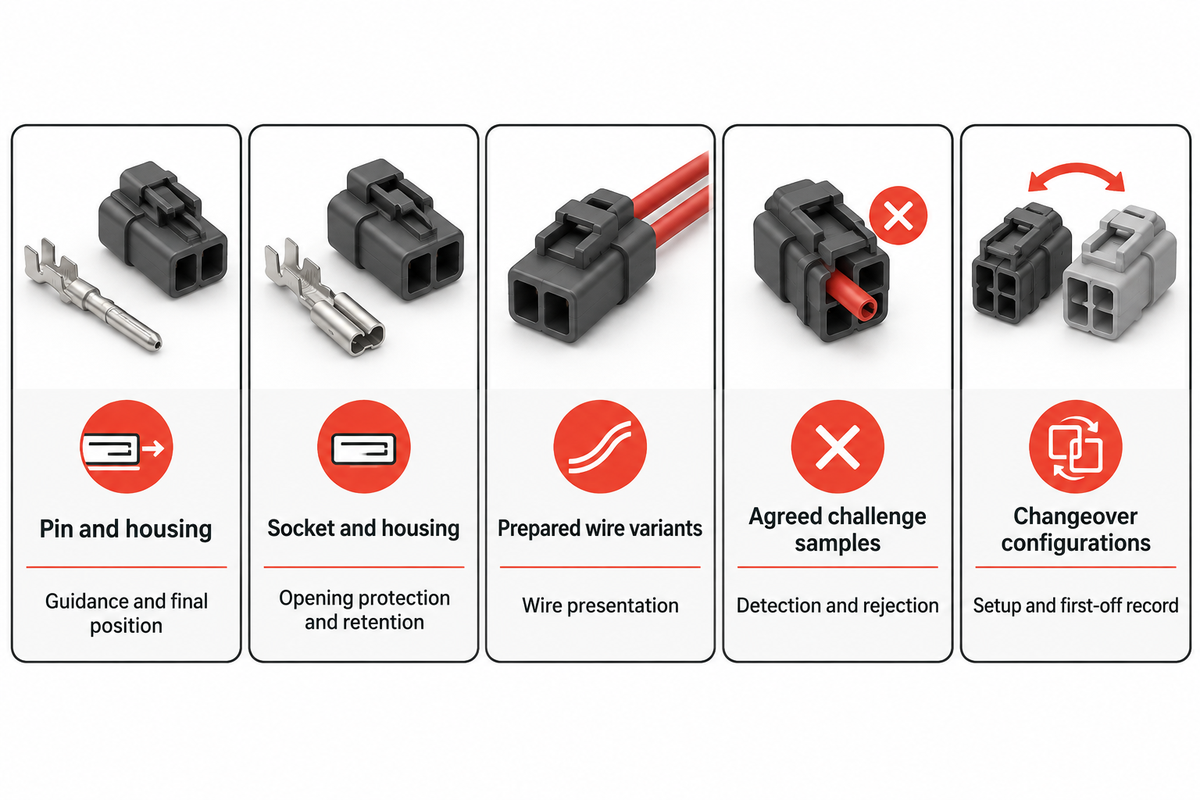
Die Mustersätze sollten der angegebenen Produktionskonfiguration entsprechen. Nehmen Sie die relevanten Teilenummern der Stift- und Buchsenkontakte, passende Steckergehäuse, die jeweiligen Zeichnungsrevisionen und den tatsächlichen Anlieferungszustand auf. Lose Vorführkontakte allein zeigen nicht, wie dieselbe Station Kontakte mit Kabeln, Dichtungen oder einem anderen Zuführformat verarbeitet. Die getrennten Angaben zu Kontakt und Steckergehäuse im PowerWize-Anwendungsdokument zeigen, warum eine Produktfamilie für den Trial auf konkrete Bauteile heruntergebrochen werden muss.
Ordnen Sie Muster nach Konfiguration, statt sie in einem Behälter zu vermischen. Kennzeichnen Sie die jeweilige Variante von Kontakt, Steckergehäuse, Kabel oder Vorbereitung sowie die vorgesehene Rezeptur. So kann der Lieferant jedes Prüfergebnis einer eindeutig identifizierbaren Baugruppe zuordnen. Außerdem kann das Qualitätsteam ein fehlerhaftes Muster nach der Prüfung untersuchen.
| Mustergruppe | Zweck | Anzufordernder Nachweis |
|---|---|---|
| Stiftkontakt und passendes Steckergehäuse | Anleitung zur Prüfung, Druckfläche und Endposition | Kontaktplan des Werkzeugs und geprüfte Fertigteile |
| Buchsenkontakt und passendes Steckergehäuse | Schutz der Öffnung und Rückhaltevorrichtung prüfen | Prüfung der Buchse und Nachweis des vorgegebenen Sitzes |
| Vorbereitete Varianten mit angeschlossenem Kabel | Bereitstellung und Handhabung der Leitung beim Einsetzen bewerten | Repräsentative Durchläufe mit dokumentierter Kabelvorbereitung |
| Abgestimmte fehlerhafte oder unvollständige Baugruppen | Vorgesehene Erkennungs- und Ausschleusfunktionen prüfen | Erwartete Reaktion, beobachtete Reaktion und weitere Behandlung |
| Umrüstkonfigurationen | Feststellen, welche Werkzeuge und Rezepturparameter sich ändern | Liste der Wechselteile, Einrichtprotokoll und Freigabe des Erstmusters |
Stimmen Sie die Prüfmuster und den Testablauf vor der Vorführung ab. Für ein absichtlich fehlerhaftes Teil müssen die erwartete Reaktion und ein kontrolliertes Verfahren zur Handhabung festgelegt sein. Ziel ist es, den Umfang der Fehlererkennung zu definieren. Ein erfolgreich verarbeitetes Gutteil und ein zurückgewiesenes Prüfmuster beantworten unterschiedliche Fragen.
Regeln Sie die Zuständigkeit für Muster und deren Rückgabe im selben Prüfplan. Legen Sie fest, welche Teile der Lieferant für Einrichtung und Fehlerbehebung behält und welche Teile, Bilder und Aufzeichnungen an den Käufer zurückgehen. Das erleichtert den Vergleich zwischen den Werkstrials und der eingesetzten Maschine.
Sitzprobleme an der betroffenen Schnittstelle bewerten
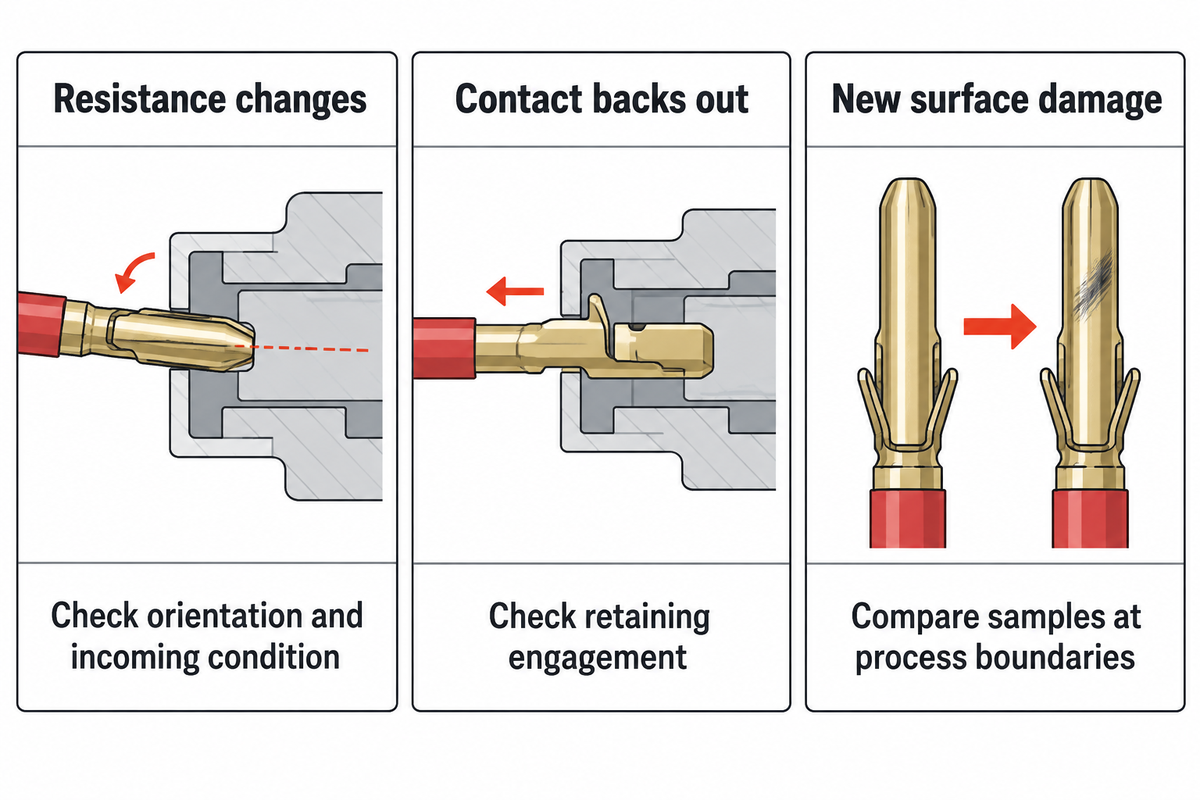
Wenn das Einsetzen fehlschlägt, bewahren Sie die Teileidentität und den vorgefundenen Zustand unverändert, bevor Sie die Rezeptur ändern. Ein Stiftkontakt, der beim Einführen verbiegt, eine beim Transfer beschädigte Buchse und ein Kontakt, der nach dem Einsetzen zurückrutscht, erfordern unterschiedliche Prüfungen. Eine Änderung der Einstellungen ohne Bestimmung der betroffenen Schnittstelle kann die Ursache verdecken.
Was ist zu prüfen, wenn sich der Einsetz-Widerstand ändert?
Vergleichen Sie die Kontaktausrichtung, den Anlieferzustand, die Gehäusekavität und die Vorbereitung mit der freigegebenen Konfiguration. Die Squba-Anweisungen behandeln ausdrücklich die Ausrichtung und einen unerwartet hohen Widerstand bei diesem System. Prüfen Sie die vorgesehene Montage, bevor Sie den Kontakt weiter eindrücken. Die Anweisungen sind auf die tatsächlichen Komponenten des Systems anzuwenden.
Was ist zu tun, wenn der Kontakt scheinbar sitzt, später aber zurückrutscht?
Prüfen Sie das Halteelement und das Verfahren zum Nachweis des Einrastens. Klären Sie, ob lediglich das Vorhandensein des Kontakts erfasst oder tatsächlich der erforderliche Verriegelungszustand bestätigt wurde. Die Hinweise von Molex zur Kontaktrückhaltung beschreiben, wie das Einrasten der Rastzunge, der Zustand des Steckergehäuses und die sekundäre Rückhaltung die Rückhaltung des Anschlusskontakts beeinflussen. Legen Sie Prüfverfahren und Bewertung anhand der Spezifikation des betroffenen Bauteils fest.
Wie lässt sich ein Zuführungsschaden von einem Einsetzschaden unterscheiden?
Prüfen Sie gekennzeichnete Muster an den vereinbarten Prozessgrenzen. Vergleichen Sie die Kontakte vor und nach der Zuführung sowie die fertigen Baugruppen. Wenden Sie an jeder Grenze dieselben Kriterien auf die Merkmale an. So lässt sich feststellen, an welcher Stelle eine neue Spur oder Verformung erstmals auftritt und die Werkzeugprüfung gezielt ausrichten.
Für Drehstifte und Isolatoren beschreibt der Leitfaden zum Einsetzen von Drehstiften und Isolatoren den spezifischen Anlagenkontext. Übertragen Sie Erkenntnisse aus diesem Prozess nur unter Berücksichtigung seiner Bauteilkonstruktion und Montagefolge.
Festlegen, was bei Varianten eines Steckverbinders gemeinsam genutzt werden kann
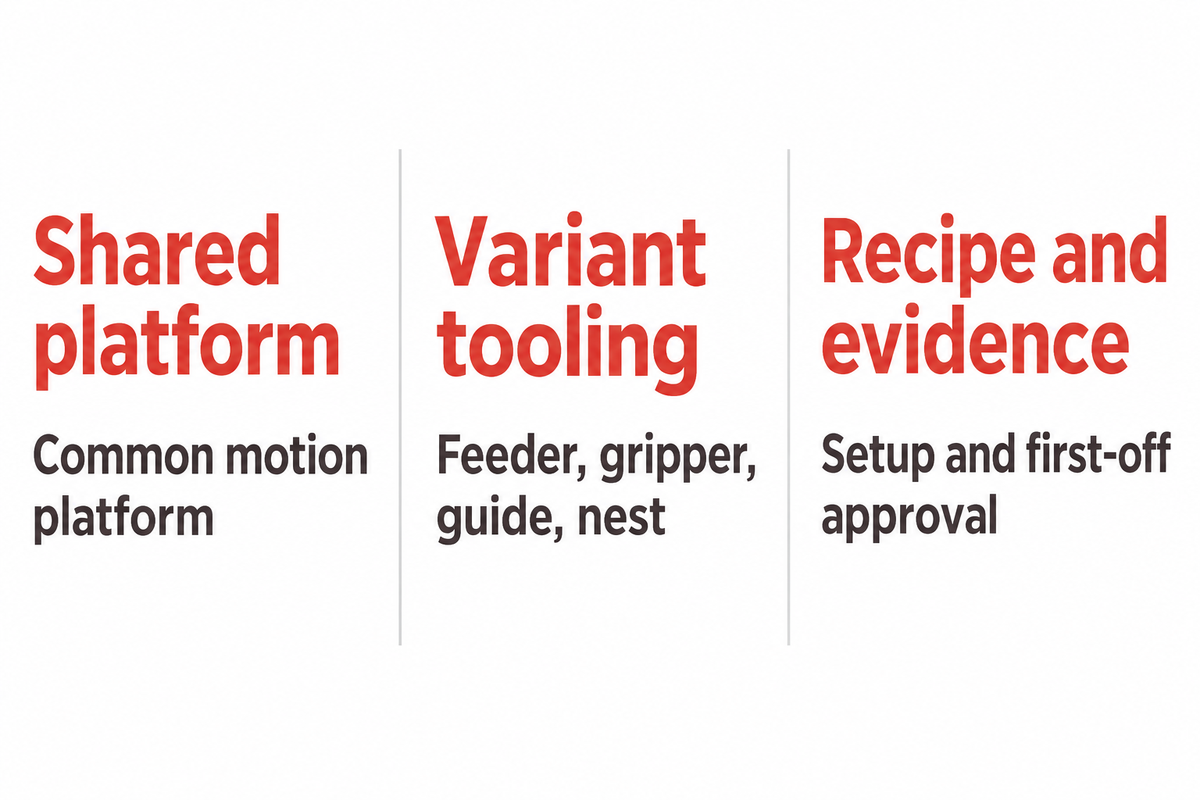
Die Kompatibilität gemeinsam genutzter Anlagenkomponenten muss klar vereinbart sein. Berücksichtigen Sie für jede vorgesehene Variante die Zuführung des Kontakts, die zulässigen Kontaktflächen bei der Handhabung, die Einsetzrichtung, den Bezug des Steckergehäuses und das Abnahmeverfahren. Dokumentieren Sie, was gleich bleibt, was sich mechanisch ändert und was sich in der Rezeptur ändert. Daraus ergibt sich der Plan für die Produktfamilie.
Ein Lieferant kann eine gemeinsame Bewegungsplattform anbieten und zugleich Zuführschiene, Greifvorrichtung, Führung oder Werkstückaufnahme austauschen. Im Angebot sollten gemeinsame Plattform und variantenspezifische Komponenten als getrennte Positionen aufgeführt sein. Für die Produktion sind das Wechselteil und die Einrichtfolge anzugeben. Die Qualitätssicherung benötigt ein freigegebenes Erstmuster der ausgewählten Konfiguration.
Die wichtigere kaufmännische Frage ist, welcher Anteil der angebotenen Leistungsfähigkeit mit den vorgesehenen Bauteilen nachgewiesen wurde. Ein niedrigerer Einstiegspreis kann zusätzliche Spannvorrichtungen, Prüfaufwand oder Trialaktivitäten außerhalb des Leistungsumfangs lassen. Vergleichen Sie vollständige Leistungsumfänge anhand derselben Kontaktfamilien und desselben Musterplans, bevor Sie die Preise vergleichen.
Der Überblick von Molex zu Anwendungswerkzeugen zeigt, warum die Werkzeugauswahl von der Verbindungstechnik und den Produktionsanforderungen abhängt. Nutzen Sie die weiterführenden Hinweise zur Auswahl der Automatisierung im bestehenden Leitfaden zur Kontaktstifteinpressmaschine, sobald die Anforderungen an die Kontakt-Steckergehäuse-Schnittstelle geklärt sind.
Die Schnittstellenprüfung in ein Maschinenbriefing überführen
Das Ziel ist, einem Ingenieur genügend Informationen bereitzustellen, damit sich die vorgesehene Baugruppe ohne Vermutungen rekonstruieren lässt. Fügen Sie die Kontakt- und Steckergehäusezeichnungen samt Revisionen, die Ein- und Ausgangsskizze, das Nachweisverzeichnis und den Musterplan bei. Listen Sie die enthaltenen Varianten auf und kennzeichnen Sie, welche vorgeführt werden müssen.
- Bauteile und Vorbereitung. Geben Sie die Teilenummern der Stift- und Buchsenkontakte, die Gehäusekammern, die Beschichtung, den Kabel- oder Crimpzustand, die Dichtungen und den Anlieferungszustand an.
- Werkzeuggrenzen. Kennzeichnen Sie zulässige Kontaktzonen, Einsetzrichtung, Gehäusebezüge, Auflageflächen und die vorgesehenen Wechselteile.
- Abnahmenachweise. Legen Sie die erforderlichen Prüfungen von Sitz, Rückhaltung, Zustand und Elektrik anhand der zutreffenden Produktunterlagen fest.
- Produktionskontext. Geben Sie Bedarf, Losgrößen, Schichtmodell, geplante Umrüstungen sowie vor- und nachgelagerte Schnittstellen an.
- Übergabe. Vereinbaren Sie die Rückgabe von Mustern, Prüfprotokolle, Rezepturrevisionen, Einrichtanweisungen und die Zuständigkeit für offene Ergebnisse aus dem Trial.
Nutzen Sie die Checkliste für die Werksabnahme zur Steuerung der gesamten Maschinenübergabe. Besprechen Sie die Anlagenkonfiguration mit dem Lieferanten anhand der Lösungsseite von ZEUEE für Maschinen zur Montage von Stift- und Buchsenkontakten. Einen Überblick über das Unternehmen finden Sie im Unternehmensprofil von ZEUEE.
Besprechen Sie Ihre Kontakt- und Steckergehäusemuster
Häufige Fragen
Kann eine Maschine sowohl Stift- als auch Buchsenkontakte montieren?
Ja, wenn die gemeinsame Bewegungsplattform mit variantenspezifischen Werkzeugen ausgestattet ist, etwa mit einer angepassten Zuführschiene, einem Greifer, einer Führung oder einer Aufnahme, die alle angegebenen Stift- und Buchsenkontakte handhaben können. Vergleichen Sie für jeden Fall die zulässigen Werkzeugkontaktpunkte, die Zuführung, die Positionierung des Gehäuses und das Abnahmeverfahren. Lassen Sie sich vom Lieferanten gemeinsame Hardware, Wechselteile und Unterschiede bei den Maschinenrezepten aufschlüsseln. Anschließend sollten die vereinbarten Konfigurationen mit rückverfolgbaren Mustern vorgeführt werden.
Beweist ein Messwert der Einpresskraft, dass der Kontakt sicher gehalten wird?
Nicht allein. Je nach Steckverbinderkonstruktion und geprüftem Prüfverfahren können Kraftdaten zu einer Montageentscheidung beitragen. Bei der Rückhaltung geht es um den Zustand der Haltevorrichtung und die erforderlichen Prüfungen. Im Abnahmeplan sollte festgelegt sein, was ein Kraftmesswert belegt und wie der geforderte Rückhaltezustand überprüft wird.
Warum muss die Handhabung von Buchsenkontakten separat geprüft werden?
Ein Buchsenkontakt hat eine Einführöffnung und eine innere Kontaktstruktur, für die je nach Konstruktion andere Handhabungsflächen zulässig sind. Prüfen Sie, wo das Werkzeug ansetzt, wie das Bauteil abgestützt wird und wie die Öffnung beim Transfer geschützt ist. Legen Sie die Abnahmekriterien anhand der Kontaktdarstellung und Montageanweisungen des Lieferanten fest.
Welche Unterlagen sind für ein Angebot als Ausgangspunkt am nützlichsten?
Stellen Sie die Teilenummern von Kontakt und Steckergehäuse, aktuelle Zeichnungen und repräsentative Muster, die Eingangsvorbereitung, Montageausrichtung und produzierte Varianten sowie die Abnahmeunterlagen bereit. Eine kommentierte Skizze von Kontakt und Gehäusekammer hilft dem Anlagenlieferanten, Annahmen zur Werkzeugauslegung und fehlende Informationen vor einem Konfigurationsvorschlag zu erkennen.
Benötigt jede Steckverbinder-Variante einen eigenen Trialbericht?
Nicht unbedingt, aber jedes Ergebnis muss der geprüften Konfiguration zugeordnet bleiben. Ein gemeinsames Maschinenrezept oder ein ähnliches Erscheinungsbild der Teile belegt für sich genommen kein gleichwertiges Handhabungs- und Rückhalteverhalten. Vereinbaren Sie, welche Varianten der Versuch abdeckt, und dokumentieren Sie die technische Grundlage für eine etwaige Gruppierung sowie die zugehörigen Werkzeuge und Prüfeinstellungen.
Quellen und Referenzen
- Leitfaden von Molex zur Rückhaltung von Steckverbinderkontakten.
- Anwendungsspezifikation von Molex Squba, Dokument 2077760000-AS.
- Anwendungsspezifikation von Molex PowerWize, Dokument 2215971000-AS.
- Anwendungswerkzeuge von Molex.
- Einpressmaschinen und Press-Fit-Anlagen von TE Connectivity zur Abgrenzung von Anlagen für Leiterplatten.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend