Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de máquinas para conectores circulares: de piezas sueltas a ensambles probados

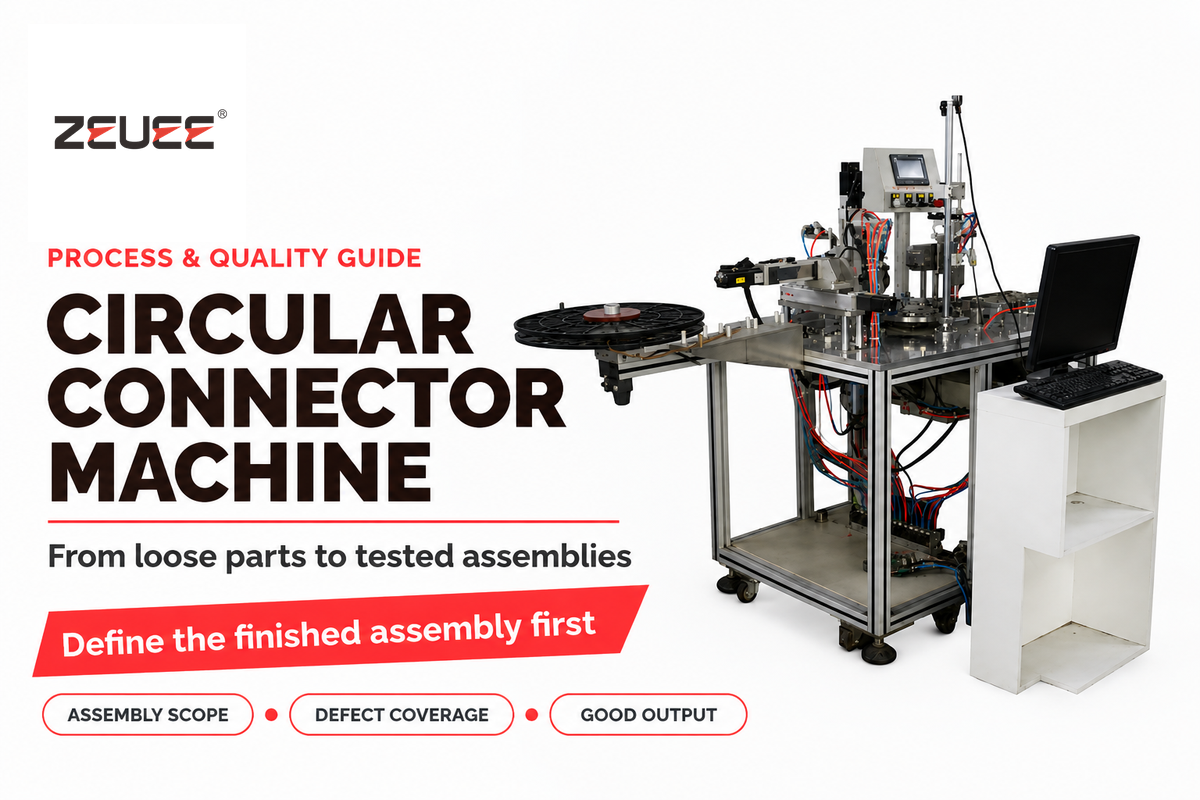
Una máquina para conectores circulares automatiza algunas operaciones para fabricar conectores eléctricos redondos, como alimentar contactos, posicionar insertos y ensamblar y cerrar carcasas. También inspecciona la pieza final. El resultado es un ensamble de conector terminado que cumple con criterios definidos; por eso, antes de comparar velocidades o niveles de automatización de la máquina, determine cuál será el producto terminado.
Un contacto puede conducir electricidad aunque esté mal fijado en la carcasa del conector. Una estación de inserción rápida también puede quedar a la espera de una etapa más lenta de preparación del cable. Estos dos problemas explican por qué el primer paso de una evaluación útil de la máquina es definir los límites del ensamble e identificar los defectos que deben detectarse. Esta evaluación abarca el costo por pieza buena y los cambios de formato.
Máquina para conectores circulares: alcance y productos terminados
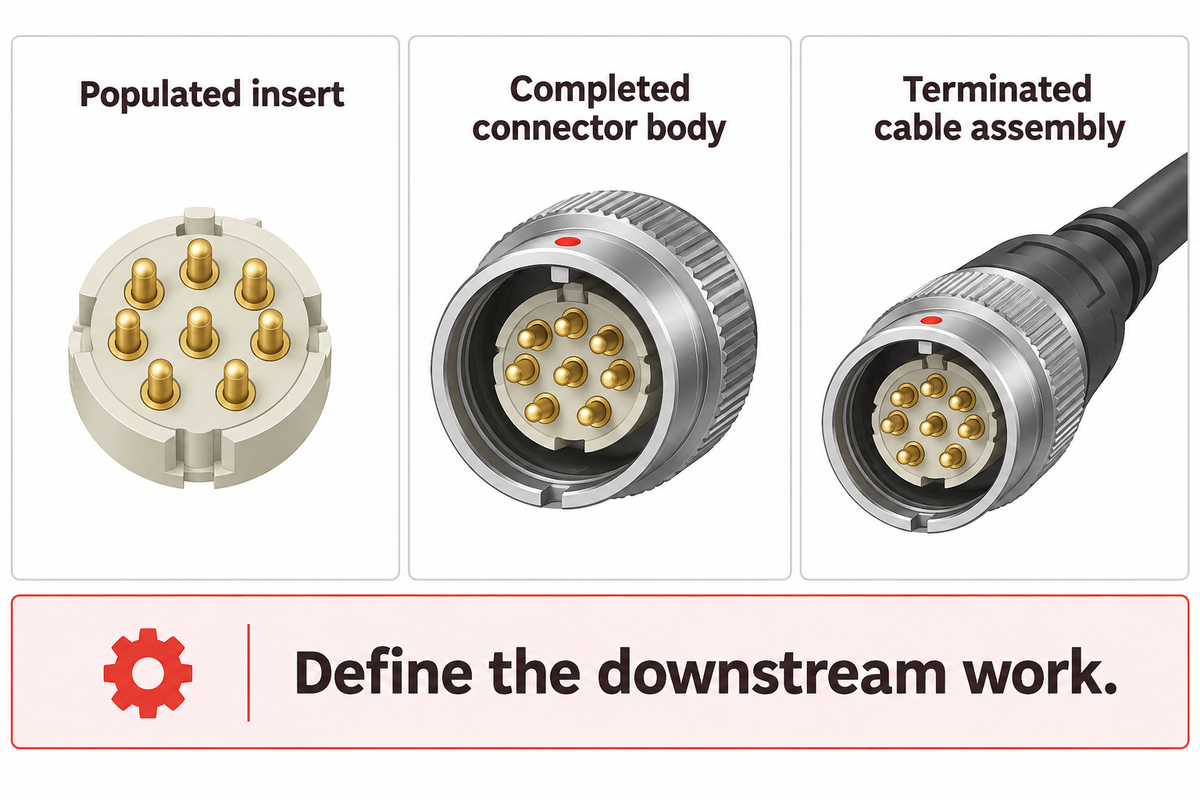
Las máquinas de ensamble de conectores circulares pueden producir un inserto con contactos instalados, un cuerpo de conector terminado o un ensamble de cable con terminales eléctricos. Estos resultados requieren distintas operaciones y puntos de inspección. Determine los componentes de entrada y el estado requerido del ensamble de salida para establecer si la máquina debe realizar funciones como alimentación de piezas, crimpado, sellado o sobremoldeo.
Por ejemplo, un inserto cargado con contactos sueltos requiere una carcasa y, posiblemente, otros componentes para completarlo. Un ensamble de cable terminado requiere preparar y terminar el conductor. Algunos productos ya tienen los contactos instalados, lo que modifica el trabajo de ensamble restante. La guía sobre tipos de equipos para el ensamble de conectores cubre las categorías de equipos relacionadas.
Especifique un punto de entrega tangible: «inserto con contactos instalados, listo para ensamblar en la carcasa» es más útil que «conector ensamblado». Indique qué falta hacer en las etapas posteriores, quién lo hará y dónde se realiza la aceptación final. Si se ensamblan ambos extremos del cable, especifique si el contador registra cables o extremos de conector individuales.
Frisimos es un buen ejemplo de la diferencia entre una línea de ensamble integrada y una celda de inserción independiente. Su línea automática de ensamble de conectores circulares incluye preparación del cable, crimpado, inserción y sobremoldeo, así como el ensamble de uno o ambos extremos del cable. Esta descripción define el alcance de esa línea; una celda independiente para insertar contactos es otro equipo de producción.
Geometría del conector, terminaciones y compatibilidad de herramientas
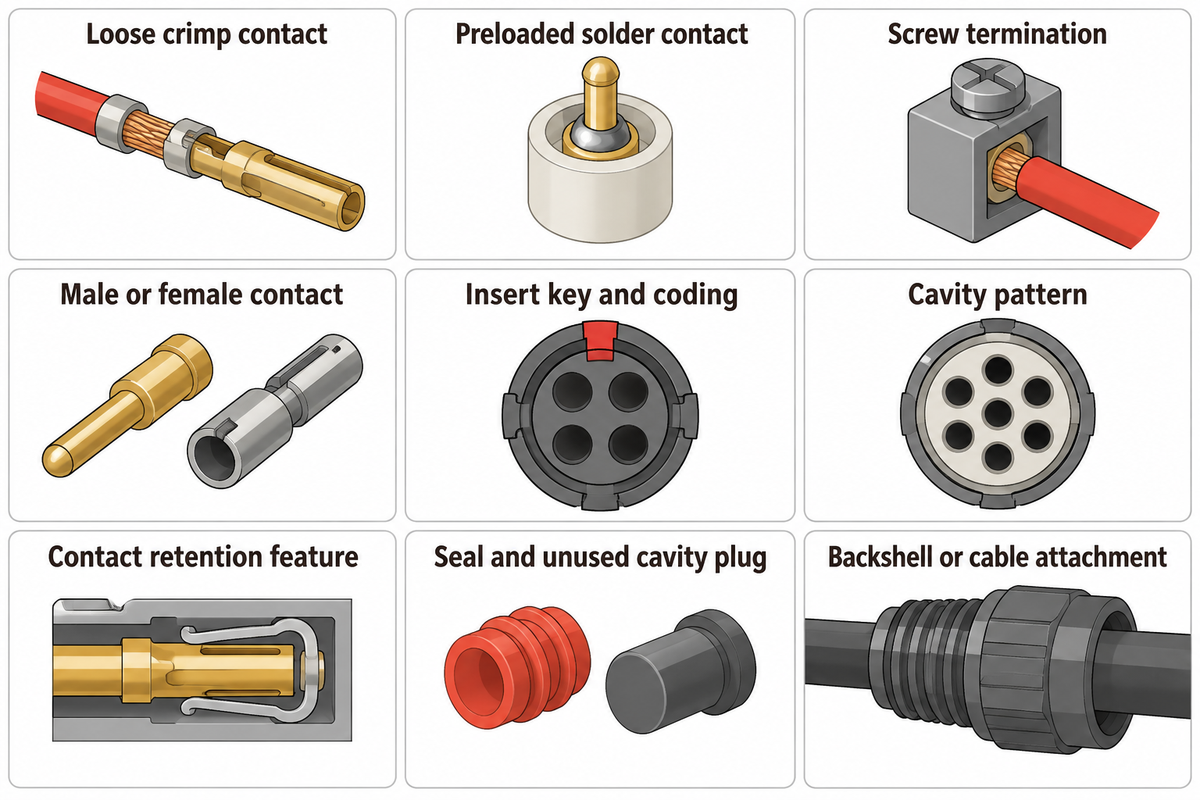
El proceso de ensamble no depende únicamente de la carcasa circular. El diseño del contacto, la distribución de cavidades, el método de terminación y el acceso al mecanismo de bloqueo determinan cómo se puede manipular la pieza. Adapte las herramientas al plano completo del conector y a la revisión del componente, incluida la vista utilizada para numerar los contactos y la orientación final requerida.
Los conectores macho y los receptáculos para montaje en panel requieren definiciones propias del dispositivo de sujeción, aunque compartan una interfaz de acoplamiento. Especifique las superficies de apoyo de cada carcasa de plástico o metal y compruebe que el dispositivo no obstruya la trayectoria de ensamble. Para ver ejemplos de sistemas de bloqueo, consulte la gama de conectores subminiatura de Binder: rosca, bayoneta, encaje a presión y push-pull.
Si el acoplamiento forma parte del ciclo de aceptación, defina el movimiento de las herramientas (por ejemplo, en una interfaz roscada, las herramientas proporcionan rotación; en una de bayoneta, realizan el acoplamiento y el recorrido de bloqueo; en una interfaz push-pull, realizan el acoplamiento axial y confirman el enganche). Consulte las instrucciones del producto para especificar el movimiento real, los límites y el método de verificación. El acoplamiento puede seguir siendo una operación independiente. La sola inserción de los contactos no demuestra que el mecanismo de acoplamiento funcione.
Las descripciones conocidas también requieren precisión. TE incluye un conector M12 instalable en campo con terminación por tornillo en su gama de conectores circulares. Las instrucciones de ensamble de Amphenol Socapex indican que los contactos para soldadura PT/451 se suministran montados y no son removibles. Ninguno de estos productos sigue la misma secuencia que los contactos sueltos de crimpado que se insertan después de la terminación.
| Característica por identificar | Consecuencia para el proceso | Qué resolver antes de definir las herramientas |
|---|---|---|
| Contacto suelto de crimpado | Terminar el cable antes de insertarlo cuando el producto así lo requiera | Combinación de contacto, cable y aplicador |
| Contacto de soldadura premontado | La terminación se realiza con el contacto ya instalado | Requisitos de acceso y proceso térmico |
| Terminación por tornillo | La colocación y fijación del conductor sustituyen la inserción de contactos crimpados | Especificaciones de preparación y fijación del cable |
| Contacto macho o hembra | El agarre y el acceso de la sonda son distintos | Superficies autorizadas para la manipulación |
| Llave de orientación y codificación del inserto | El soporte de posicionamiento debe establecer la posición angular | Referencia del plano y orientaciones permitidas |
| Distribución de cavidades | Cambian la trayectoria de inserción y el mapa de cableado | Vista desde la cara de acoplamiento o desde el lado de terminación |
| Elemento de retención del contacto | El asiento y el bloqueo requieren verificaciones distintas | Método aprobado para probar la retención |
| Sello y tapón para cavidad sin uso | Puede ser necesario añadir operaciones de colocación | Criterios de presencia, orientación y asiento |
| Carcasa posterior o conexión del cable | Cambian el acceso al ensamble y el espacio libre del dispositivo | Envolvente del ensamble final y alivio de tensión |
Consulte el artículo sobre manipulación de contactos de pin y socket para estudiar con más detalle las operaciones relacionadas con piezas pequeñas. Si necesita un punto de partida más específico, consulte la guía sobre familias de conectores MIL-DTL-38999.
Si cambia la distribución de cavidades en una carcasa similar, no suponga que una pieza cargada con una receta servirá para la otra. Un movimiento preciso puede colocar un contacto en la cavidad equivocada. Antes del primer ensamble, verifique la correspondencia con el plano. Así podrá detectar errores de asignación que no se corrigen únicamente con un posicionamiento más preciso. Compruebe que la llave física coincida con el plano, verifique el mapa de cableado y conserve una pieza etiquetada como referencia. Actualice el programa de inspección junto con las coordenadas de inserción. Si deja sin cambios el mapa de prueba eléctrica, puede obtener un falso resultado aprobado o un falso rechazo.
Proceso de ensamble de conectores: de la alimentación a la descarga
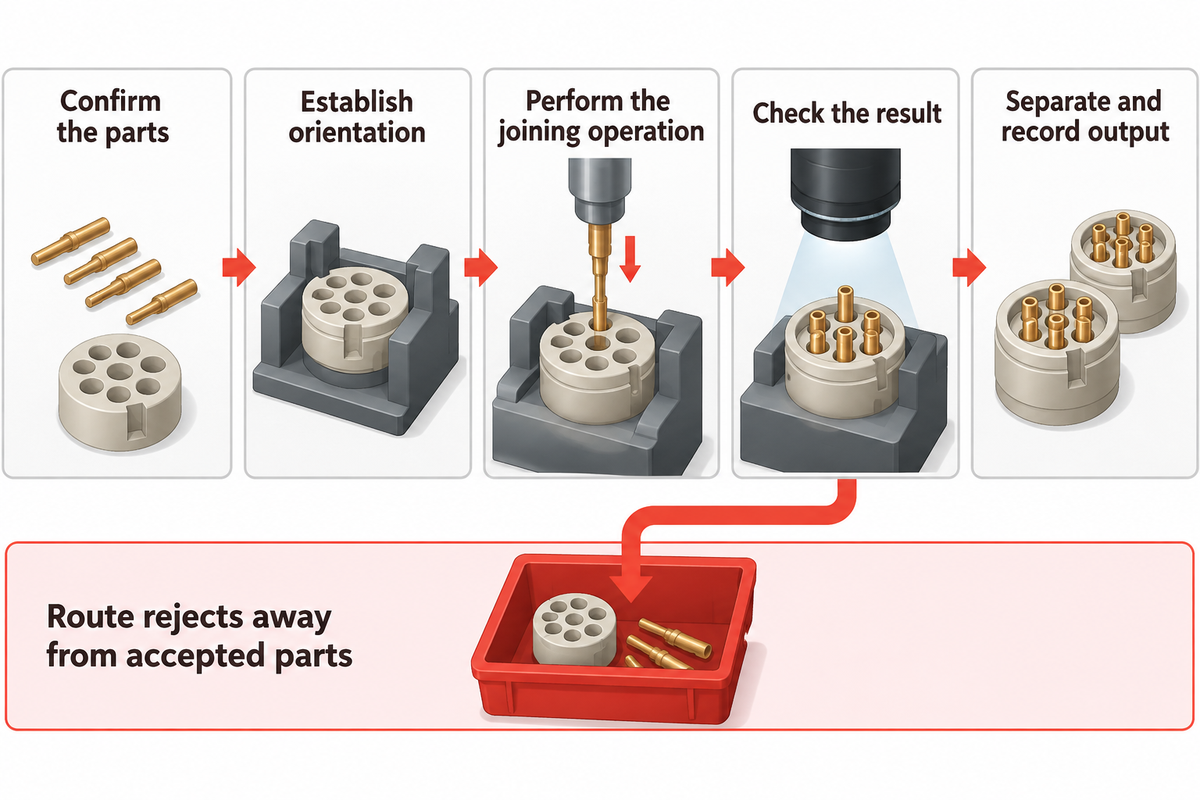
La secuencia de ensamble del conector determina la identidad, orientación, posición y aceptación de los componentes en cada etapa. La alimentación coloca un componente utilizable en el sistema; los dispositivos de sujeción establecen la referencia de ensamble. El movimiento controlado realiza el ensamble y la inspección verifica el resultado especificado. El manejo de rechazos y la descarga separan los productos buenos de los defectuosos y protegen el registro de producción.
¿Cómo funciona una máquina para conectores circulares?
Una máquina para conectores circulares está vinculada a una configuración específica de conector. Frisimos describe su línea semiautomática como un equipo que ensambla conectores circulares en cables multinúcleo con 3, 4, 5 y hasta 8 conductores. Los alimentadores de piezas o los operadores presentan los componentes. Un dispositivo de sujeción posiciona el inserto o la carcasa, y un mecanismo de ensamble inserta el contacto o subensamble. Un sensor verifica la presencia de la pieza. Una prensa, una herramienta de fijación o una estación posterior completa la unión.
Una máquina de crimpado realiza la terminación del contacto. Una máquina de ensamble posiciona y fija el contacto y los demás componentes del conector. El crimpado puede ser un módulo de una línea de ensamble integrada. Por sí sola, una máquina de crimpado independiente no instala los contactos en la carcasa del conector ni verifica sus bloqueos mecánicos.
La secuencia depende del producto. La preparación del cable y el equipo para crimpar conectores pueden estar antes de la celda de ensamble. El sobremoldeo puede realizarse después del ensamble eléctrico. Definir explícitamente los límites evita que una cifra de tiempo de ciclo aparentemente atractiva excluya la tarea más lenta.
- Confirme las piezas — Antes de cargarlas, haga coincidir la identidad del componente y la receta.
- Establezca la orientación — Localice la llave, la distribución de cavidades y la referencia de ensamble.
- Realice la operación de unión — Inserte, presione o fije según el proceso del producto.
- Verifique el resultado — Aplique las verificaciones asignadas a esa operación y producto.
- Separe y registre el resultado — Desvíe los rechazos para separarlos de las piezas aceptadas y guarde los resultados requeridos.
La alimentación de piezas es más importante que la velocidad de movimiento. Una presentación inestable puede requerir intentos repetidos o dañar un contacto. También puede interrumpir la estación siguiente. Observe la presentación y la transferencia con componentes de producción que abarquen la variación dimensional permitida. Inspeccione la pieza después de manipularla para determinar si el alimentador causó el daño o si la pieza se dañó durante la inserción.
Un artículo de Machines de 2024 sobre el ensamble de pines y sellos para conectores describe un diseño para cerrar cavidades de conector sin uso e integrar la alimentación y la inspección. Los pines de cierre tapan las cavidades sin uso; no funcionan como contactos. Según los autores, el equipo aún no había llegado a producción, por lo que los cálculos son estimaciones de diseño y no resultados demostrados de una línea.
Inspección de conectores: asigne cada defecto a una prueba
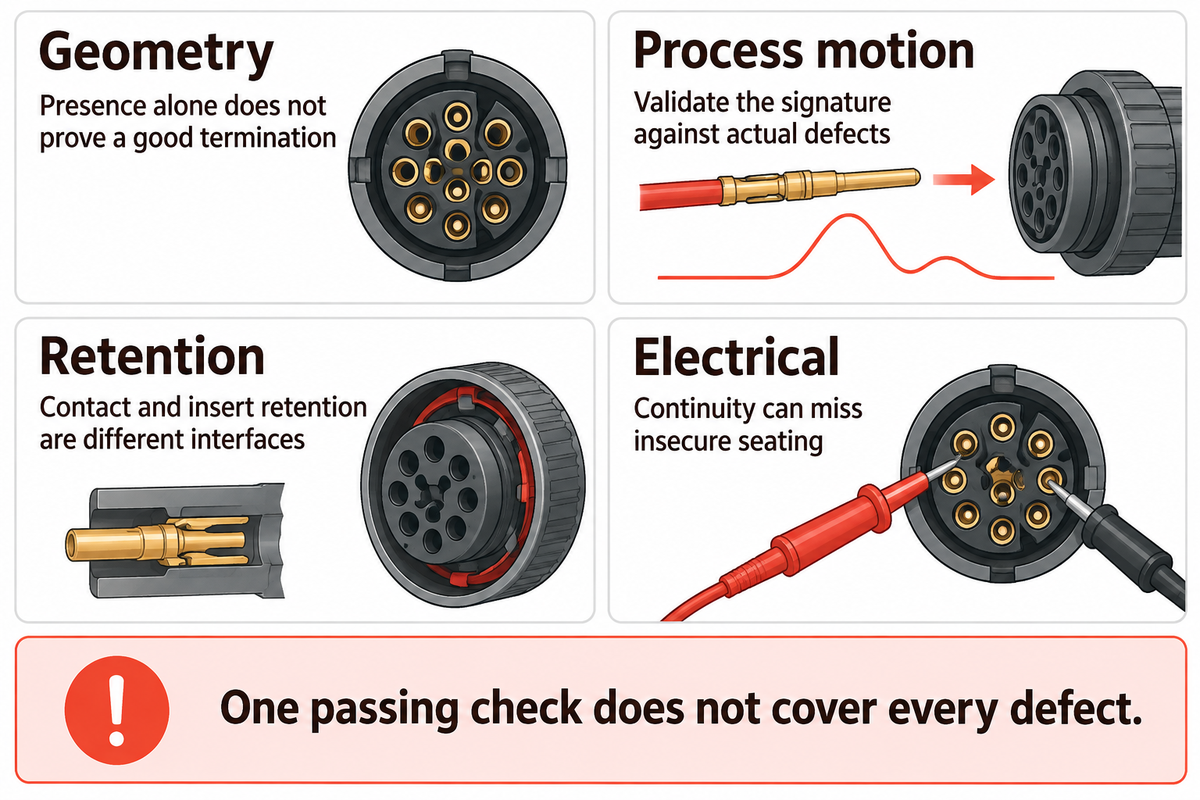
La inspección de conectores requiere evidencia independiente sobre geometría visible, movimiento de ensamble, retención mecánica y desempeño eléctrico. Un resultado satisfactorio en una categoría no demuestra que se cumplan todas las demás. Identifique qué no puede detectar cada inspección y asigne cada defecto posible a una verificación. Especifique cómo se retiran los ensambles rechazados del flujo de producción.
La lección de NASA sobre el vehículo de lanzamiento Scout describe contactos que se retrajeron porque no quedaron bloqueados correctamente, incluidos casos con clips de retención dañados. La recomendación práctica es revisar los contactos reemplazables antes del acoplamiento.
«Realice una prueba de empuje antes del acoplamiento para detectar y separar contactos sin bloquear en conectores con contactos reemplazables».
National Aeronautics and Space Administration, Pines eléctricos retraídos, 1995
Mapa de defectos y pruebas en 4 aspectos
Use este mapa para analizar con los equipos de calidad y producción la cobertura de cada inspección. La especificación del producto determina la fuerza de prueba, los ajustes eléctricos, la frecuencia de muestreo y los resultados permitidos.
| Posible defecto | Verificación posible | Aspecto que sigue sin detectarse |
|---|---|---|
| Falta un contacto | Geometría: inspección de presencia en la cavidad | La presencia por sí sola no demuestra que la terminación sea correcta |
| Pin expuesto doblado | Geometría: vista adecuada de cámara o verificación dimensional | El daño oculto puede quedar fuera del campo de visión |
| Contacto asignado a una cavidad incorrecta | Electricidad: prueba programada del mapa de cableado | El mapa de prueba también debe coincidir con el plano |
| Evento de inserción anormal | Movimiento del proceso: monitoreo de fuerza y desplazamiento | La respuesta normal debe validarse con defectos reales |
| Contacto sin bloquear | Retención: verificación aprobada de retención del contacto | La continuidad eléctrica por sí sola puede pasar por alto un asiento inseguro |
| Inserto mal fijado en la carcasa | Retención: prueba axial entre el inserto y la carcasa | La retención del contacto mide una interfaz distinta |
| Crimpado débil entre el cable y el contacto | Retención: prueba destructiva de extracción del crimpado especificada, en muestras | Las muestras sometidas a prueba se consumen; otras verificaciones cubren las piezas de producción |
| Circuito abierto o conexión no deseada | Electricidad: pruebas de continuidad y cableado | Estas pruebas no demuestran la capacidad de soportar tensión del aislamiento |
| Defecto de aislamiento | Electricidad: prueba especificada de aislamiento o dieléctrica | Es esencial usar los ajustes de prueba y los límites de aceptación correctos |
IEC 60512-15-1 detalla la retención del contacto, mientras que IEC 60512-15-2 detalla la retención del inserto en la carcasa. IEC 60512-1 exige que la especificación detallada del producto describa qué pruebas se aplican, sus niveles y los límites de desempeño permitidos.
Otra fuente de NASA, su estudio de pruebas de extracción de crimpados en ensambles de cables, señala que el costo y la disponibilidad de contactos de repuesto son factores limitantes, ya que la prueba de extracción es destructiva. Incluya esas muestras en el plan de calidad y el modelo de costos. No considere vendibles las muestras sometidas a la prueba de extracción. Por ejemplo, imagine un dispositivo de prueba hipotético en el que una sonda con resorte toca un contacto parcialmente asentado.
El circuito pasa la prueba, pero el contacto puede moverse cuando llega el conector de acoplamiento. Aumentar el número de pruebas eléctricas repetiría el mismo punto ciego. La lista de verificación de auditoría de fábrica de WEIPU menciona pruebas de continuidad al 100% y pruebas de resistencia de aislamiento a 500 V DC como evidencia que se debe solicitar; los ajustes reales siguen dependiendo de la especificación del conector. El ingeniero de calidad comprobaría el requisito de retención, especificaría una prueba mecánica aceptable y verificaría que las muestras defectuosas fueran rechazadas. El equipo de producción especificaría el desvío de rechazos y la recuperación tras una parada. Por eso, la automatización de la inspección de conectores debe definirse según los defectos que cubre, en lugar de usar una etiqueta genérica como «probado» o contar cámaras.
Celdas semiautomáticas y líneas totalmente automáticas
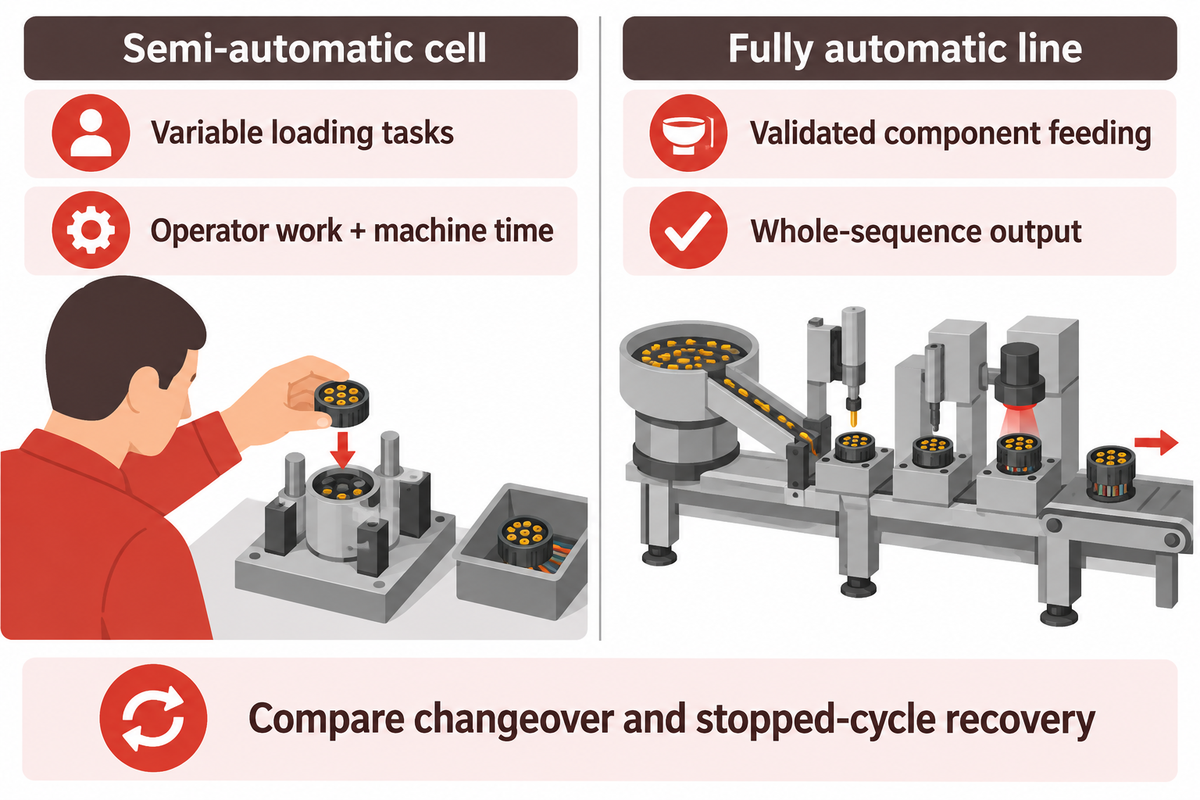
Las celdas automáticas implican distintas ventajas y desventajas. Las celdas semiautomáticas mantienen algunas tareas, como la carga o la manipulación de cables, mientras que las totalmente automáticas automatizan más tareas. Elija cómo distribuir el trabajo según la variación del producto, la dificultad de manipulación y la demanda sostenida. Automatizar procesos más largos puede ofrecer poco beneficio general cuando la carga o los cambios de formato representan la mayor parte del trabajo.
¿Qué máquina para conectores circulares conviene más para una producción mixta?
Para una producción mixta, una celda con asistencia del operador puede ser un buen punto de partida si cambian con frecuencia los componentes o la presentación de los cables; antes de comparar tiempos de ciclo nominales, compare todo el trabajo de cambio de formato y recuperación. Las líneas más integradas resultan atractivas cuando las corridas de producción son estables.
Celda semiautomática
- Asigne al operador las tareas de carga que varían.
- Mida el trabajo del operador junto con el tiempo de máquina.
- Mantenga bajo el control de la máquina las operaciones repetibles de unión y verificación.
Línea totalmente automática
- Valide la alimentación de componentes en toda la familia de productos prevista.
- Mida la producción a lo largo de toda la secuencia conectada.
- Planifique el rechazo automático y la recuperación práctica ante fallas.
Un registro de investigación de 2020 de Friedrich-Alexander-Universität Erlangen-Nürnberg analiza la asignación de tareas entre trabajadores y la automatización en la producción de ensambles de cables, mediante criterios ponderados, y formula conclusiones cualitativas sobre el ensamble final.
Evalúe los cambios de formato y la recuperación de ciclos interrumpidos según el trabajo que debe realizar el operador, la identificación de ensambles sin terminar y la separación de piezas rechazadas de las aceptadas. Demuestre los cambios de formato y la recuperación de ciclos interrumpidos para revelar efectos en los requisitos de mano de obra y la calidad que una operación fluida puede ocultar.
Producción de conectores y costo por pieza buena
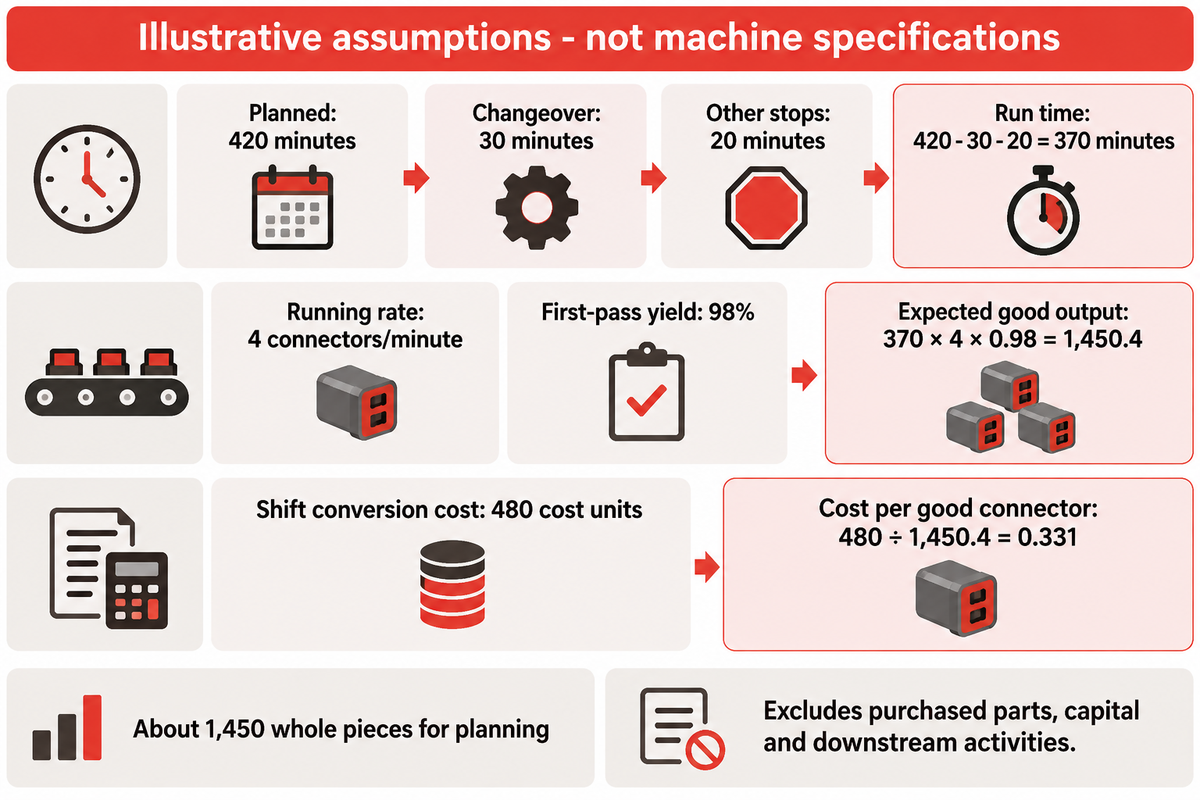
La producción de conectores depende del tiempo disponible para operar, la tasa de producción durante la operación y el rendimiento a la primera pasada. Registre por separado los pines, los extremos de conector y los ensambles de cable terminados. Descuente cada pérdida una sola vez y divida el costo de producción correspondiente entre la producción aceptada para comparar procesos con la misma base.
El Center for Industrial Services de University of Tennessee distingue la disponibilidad, el desempeño y la calidad en su guía de eficacia de los equipos. Aplicar la misma distinción ayuda a evitar un error de estimación común: descontar dos veces las paradas breves cuando la tasa de producción observada durante la operación ya las incluye.
Convierta los pines en piezas antes de comparar la capacidad
Supongamos que un alimentador suministra 24 pines por minuto. Con 6 pines por conector, el límite de alimentación es 24 ÷ 6 = 4 conectores por minuto. Si el producto cambia a 8 pines por conector, ese mismo alimentador suministra solo 3 conectores por minuto. Estas cifras supuestas ilustran la conversión de pines a conectores. Otras operaciones pueden reducir aún más la producción terminada.
Para las tareas que deben realizarse en secuencia dentro de un solo ciclo de máquina, el tiempo total de todas las tareas de la secuencia determina el tiempo de ciclo. En las tareas que pueden realizarse en paralelo, las limitaciones de la ruta paralela más lenta determinan la producción estable; los búferes y el comportamiento de las transferencias también influyen en el resultado. Crear una ruta paralela que incluya una estación limitante solo mejora la producción estable si esa estación limita la línea real. Antes de pagar por otro módulo de inserción, verifique la carga, la inspección y la descarga.
Analice un turno de producción supuesto
| Dato o resultado | Valor | Significado |
|---|---|---|
| Tiempo de producción planificado | 420 minutos | Tiempo programado para producción |
| Tiempo de cambio de formato | 30 minutos | Descontado del tiempo planificado |
| Otro tiempo de parada | 20 minutos | Independiente de los cambios de formato |
| Tiempo de operación | 370 minutos | 420 − 30 − 20 |
| Tasa de producción alcanzada durante la operación | 4 conectores/minuto | Incluye las pérdidas observadas de velocidad durante la operación |
| Rendimiento a la primera pasada | 98% | Aceptados sin retrabajo |
| Producción buena esperada | 1,450.4 conectores | 370 × 4 × 0.98; alrededor de 1,450 piezas enteras para la planificación |
| Costo de conversión del turno | 480 unidades de costo | Costo supuesto de mano de obra, energía, mantenimiento asignado y herramientas |
| Costo de conversión por conector bueno | 0.331 unidades de costo | 480 ÷ 1,450.4, redondeado |
En este ejemplo, las producciones fraccionarias representan valores esperados, no cantidades físicas de piezas. El ejemplo no incluye piezas compradas, costos de capital ni actividades posteriores. Si la comparación pretende mostrar los costos totales de manufactura, agregue estos conceptos explícitamente. Incluya los costos de retrabajo y de pruebas destructivas, y sea consistente al incluirlos o excluirlos en las alternativas comparadas.
Al comparar dos propuestas con la misma tasa de producción de la máquina, considere el impacto de los dispositivos de sujeción y las aprobaciones de la primera pieza durante un turno con productos mixtos. El tiempo de operación se calcula como el tiempo de producción planificado menos el tiempo de parada, que incluye los cambios de formato planificados y las paradas no planificadas. Por lo tanto, una propuesta que requiera más tiempo para instalar los dispositivos de sujeción y aprobar la primera pieza puede producir menos piezas aceptables. Con el mismo tiempo disponible para producción, compare la producción aceptada prevista en cada propuesta y compruebe si esas estimaciones son razonables durante una corrida de producción. Si los dispositivos mejorados o las mejores recetas reducen el tiempo de cambio de formato, actualice ese dato para que la mejora siga siendo rastreable.
Cambios de formato, mantenimiento y defectos recurrentes
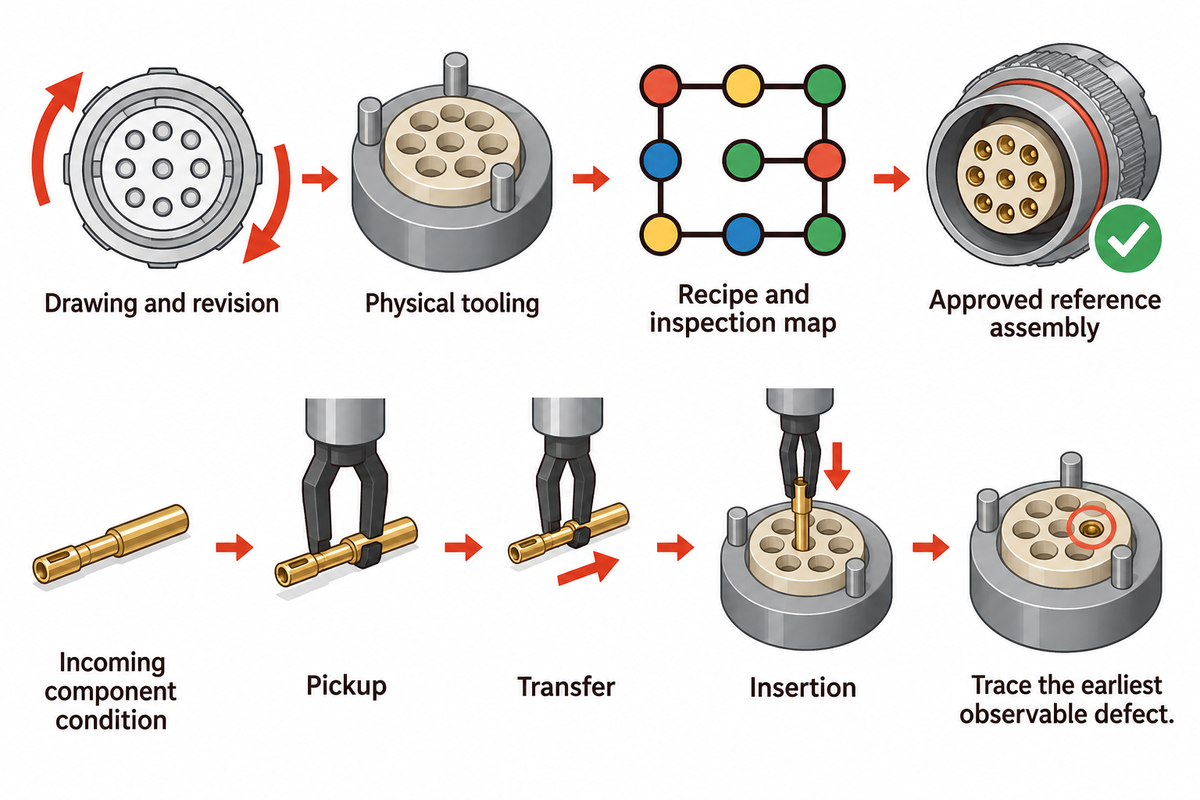
Los cambios de formato confiables incluyen la preparación completa del producto: dispositivo de sujeción, alimentador, herramientas, receta y programa de inspección. El mantenimiento debe basarse en los modos de falla observados y realizarse de acuerdo con las instrucciones del fabricante del equipo. Cuando se repite un defecto, identifique la primera operación en la que un componente bueno se vuelve defectuoso antes de modificar los ajustes de fuerza, las posiciones o los criterios de aceptación.
Conserve registros de la primera pieza para cada configuración aprobada, vinculados con los planos y sus revisiones, los mapas de prueba eléctrica y las herramientas. NASA describe un proyecto que realizó una prueba de empuje en cada contacto después del cableado inicial y de modificar los conectores. Inspeccione los ensambles modificados mientras la característica siga accesible. Esperar a que se cierre la carcasa puede ocultar la causa. En ese proyecto, los clips de retención deformados o rotos también fueron una causa frecuente de bloqueo incorrecto.
Si hay un pin doblado, considere todas las etapas: condición del componente recibido, toma, transferencia e inserción. Si un contacto se retrae de manera intermitente, inspeccione el elemento de retención y la verificación de asiento aprobada. El bloqueo incorrecto debido a clips de retención dañados se analiza en la lección de NASA sobre pines retraídos. Aumentar la fuerza de inserción podría dañar aún más la interfaz.
Haga
- Compare las piezas rechazadas con un ensamble de referencia aprobado.
- Rastree el defecto hasta la primera etapa en la que pueda observarse.
- Vuelva a verificar la receta y el mapa de inspección después de cambiar las herramientas.
No haga
- No aumente los límites de fuerza solo para reducir los rechazos.
- No tome un resultado eléctrico aprobado como prueba de que se cumple cada característica mecánica.
- No devuelva a producción los ensambles interrumpidos sin una verificación definida.
Registre el ajuste y el resultado para que el siguiente operador no pierda tiempo repitiendo un ajuste que no funcionó. La producción estable se logra con una configuración controlada y un defecto comprendido, no ampliando progresivamente los límites de aceptación.
Requisitos de integración y servicios
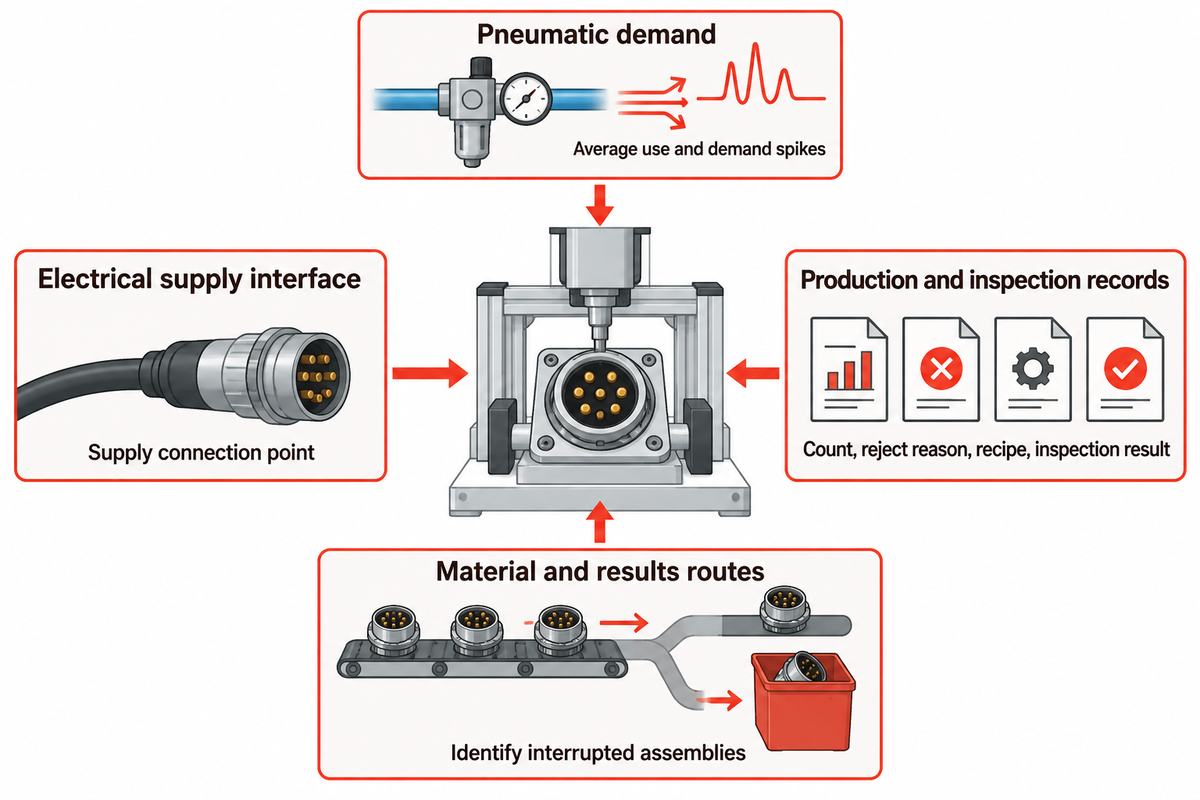
La integración de la máquina requiere definir el suministro eléctrico, prever cualquier demanda neumática, establecer interfaces de operación seguras y habilitar rutas para los materiales y los resultados. Determine estos requisitos para la configuración del equipo. Una cifra genérica de voltaje o presión de aire no describe adecuadamente todas las combinaciones de alimentadores de piezas, herramientas de unión, dispositivos de inspección y procesos posteriores.
La norma IEC 60204-1 abarca el equipo eléctrico de las máquinas desde el punto de conexión al suministro. Use esa interfaz para definir las características del suministro, el aislamiento, las medidas de protección y las responsabilidades del fabricante de la máquina y del instalador en planta.
En los equipos neumáticos, distinga el consumo promedio de los picos de alta demanda. La guía sobre aire comprimido del Gobierno de Australia indica que un tanque receptor puede compensar los picos de demanda a corto plazo. También señala que las alternativas eléctricas pueden requerir un suministro eléctrico local adicional, aunque disminuya el consumo total de electricidad de la planta. Por ello, también es necesario revisar los servicios auxiliares como parte de la configuración.
Especifique qué resultados deben salir de la máquina: cantidad producida, motivo de rechazo, receta del producto y cualquier registro de inspección requerido. Acuerde cómo identificar un ensamble interrumpido después de un corte de energía o una falla de comunicación. Es útil contar con un registro que vincule una pieza o un lote aceptado con el proceso que lo produjo.
Conclusión clave
Defina el ensamble terminado, asigne una verificación a cada defecto importante y compare la producción en piezas aceptadas. Estas decisiones conectan el plano del conector con una especificación útil de la máquina.
Para conversar sobre el equipo, envíe los planos de los conectores, muestras de los componentes, el alcance de producción propuesto y las verificaciones requeridas al equipo de automatización de ZEUEE. El siguiente paso para revisar la oferta de equipos de la empresa según la aplicación es consultar la página de soluciones de Máquinas para conectores circulares.
Preguntas frecuentes sobre máquinas para conectores circulares
¿Qué es un conector M8 y su nombre define las herramientas de ensamble?
M8 identifica una familia de tamaños de interfaz para conectores circulares; no define por completo las herramientas de ensamble. Use el plano completo del producto y los números de pieza para determinar la disposición de contactos, la codificación, el método de terminación y la geometría de los componentes. Estos detalles determinan la referencia del dispositivo de sujeción, las superficies accesibles para manipular las piezas y la secuencia de ensamble requerida, incluidos los componentes que ya vienen instalados.
¿Una máquina para conectores circulares puede manejar distintas cantidades de pines?
Una máquina puede admitir distintas cantidades de pines si sus dispositivos de sujeción, sistema de alimentación, programa de movimiento y configuración de inspección están diseñados para esas configuraciones. Es posible que no baste con cambiar la receta. Compare los patrones de cavidades, los tipos de contactos y el acceso; luego, demuestre el cambio de formato y las verificaciones de la primera pieza para cada configuración prevista antes de considerar comprobada esa capacidad.
¿Una prueba de continuidad aprobada demuestra la retención del contacto?
No. La continuidad confirma que existe una trayectoria eléctrica en las condiciones de prueba, mientras que la retención se refiere a si el contacto permanece sujeto mecánicamente. Un contacto que no esté completamente asentado puede conducir durante una prueba. Use el método de retención y los criterios de aceptación especificados para el producto, y valide la configuración de inspección con defectos representativos; no dé por hecho que una prueba eléctrica aprobada confirma el bloqueo mecánico.
¿Por qué una máquina para conectores circulares funciona de manera irregular?
Revise la presentación de los componentes, la ubicación del dispositivo de sujeción, el estado de las herramientas, la selección de la receta y los ajustes de inspección. Determine en qué etapa aparece el defecto por primera vez; para ello, compare las piezas recibidas con los ensambles intermedios. Modifique un factor controlado a la vez y luego verifique el resultado frente a los requisitos aprobados del producto.
¿El ensamble de conectores circulares siempre incluye sobremoldeo?
No. El sobremoldeo solo corresponde a los productos y alcances de producción que lo requieren. Una máquina puede entregar un inserto con contactos, el cuerpo de un conector o una terminación de cable ensamblada mecánicamente. Si se incluye el moldeo, identifique qué verificaciones deben realizarse antes de que el encapsulado vuelva inaccesibles las características internas. Luego, especifique la transferencia al proceso de moldeo y las verificaciones posteriores que se requieran. Incluya esa carga de trabajo posterior al comparar la producción siempre que el producto terminado acordado incluya el extremo del cable moldeado.
¿Se puede obtener el precio de una máquina para conectores circulares sin enviar muestras?
Un proveedor puede estimar un presupuesto a partir de los planos y la descripción del proceso. Las muestras ayudan a determinar los requisitos de alimentación, manipulación e inspección. Pregunte si se incluyen las herramientas, las variantes, las pruebas, la integración, la instalación y las piezas de repuesto; además, identifique los supuestos que aún deben validarse mediante una prueba.
¿Una máquina para conectores circulares hace que un conector cumpla con una norma?
La máquina por sí sola no demuestra la conformidad del producto. La especificación del conector determina los requisitos de construcción y prueba pertinentes, y el proceso de producción debe aportar la evidencia adecuada. Acuerde los requisitos aplicables, los límites de aceptación y los registros del producto real. Distinga los requisitos eléctricos de la maquinaria de los requisitos de desempeño del conector: corresponden a equipos e interfaces diferentes. Un registro de producción útil identifica la pieza o el lote probado, la receta de prueba aplicable y el resultado, con la trazabilidad adecuada para la aplicación.
Converse sobre su proceso de ensamble de conectores
Comparta los planos de las piezas y las verificaciones que debe aprobar el ensamble terminado. Úselos para definir el alcance del equipo y una prueba representativa.
Converse sobre una aplicaciónReferencias y fuentes
- Curralo y colaboradores, Investigación de Machines sobre el ensamble de pines y sellos de conectores, 2024.
- National Aeronautics and Space Administration, Pines eléctricos empotrados, 1995.
- International Electrotechnical Commission, IEC 60512-15-1: retención de contactos en el inserto y IEC 60512-15-2: retención del inserto en la carcasa del conector, alcances públicos.
- Estonian Centre for Standardisation and Accreditation, Alcance público de IEC 60512-1:2018.
- National Aeronautics and Space Administration, registro de investigación sobre pruebas de tracción del crimpado en ensambles de cables.
- Friedrich-Alexander-Universität Erlangen-Nürnberg, registro de investigación sobre la asignación de tareas entre personas y sistemas de automatización en la producción de ensambles de cables, 2020.
- University of Tennessee Center for Industrial Services, Guía de implementación de OEE.
- International Electrotechnical Commission, alcance de IEC 60204-1 sobre equipos eléctricos de maquinaria.
- Australian Government, Guía sobre equipos de aire comprimido.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now