Póngase en contacto con Zeyu lntelligent Industrial Company
Máquina de corte y soldadura de pines de contacto: guía técnica de preparación de alambre, fusión de punta, visión artificial y dimensionamiento de capacidad

Una máquina de corte y soldadura de pines de contacto fabrica preformas helicoidales de berilio-cobre de 7 hilos para conectores MIL-DTL-83513 de 0.050 pulgadas (1.27 mm). Dosifica cable fino desde un carrete, lo corta a medida y fusiona los extremos de los pines de contacto mediante láser. Las soldadoras de pernos para construcción, las cortadoras de varilla de acero y las mesas de corte por plasma atienden líneas metalúrgicas completamente distintas.
Actualizado en noviembre de 2026 · Por Cherry
Alcance técnico de un vistazo
- Preforma objetivo: pin de contacto elástico helicoidal de aleación de cobre de siete hilos según MIL-DTL-83513 y derivados Nano-D.
- Operaciones principales: desbobinado a tensión constante, enderezado en dos planos, corte por cizalla sin apertura de hilos y fusión de punta por microláser en milisegundos.
- Riesgo crítico: un aporte térmico amplio sobreenvejece el berilio-cobre, mientras que los hilos exteriores sin sujetar generan domos abiertos y atascos en casquillos.
- Regla de calificación: la visión artificial en línea se combina con ensayos destructivos de tracción, metalografía de sección transversal y extracción HEPA según norma OSHA.
Una máquina de corte y soldadura de pines de contacto produce contactos elásticos multihilo de precisión para interconexiones aeroespaciales y de defensa. La operación confiable de la celda robotizada exige zonas afectadas por el calor estrechas, pinzas rígidas de sujeción de hilos, verificación óptica y de tracción, y registro explícito de cambios de formato en OEE.
¿Qué fabrica una máquina de corte y soldadura de pines de contacto frente a cortadoras de alambre genéricas y soldadoras de pernos?
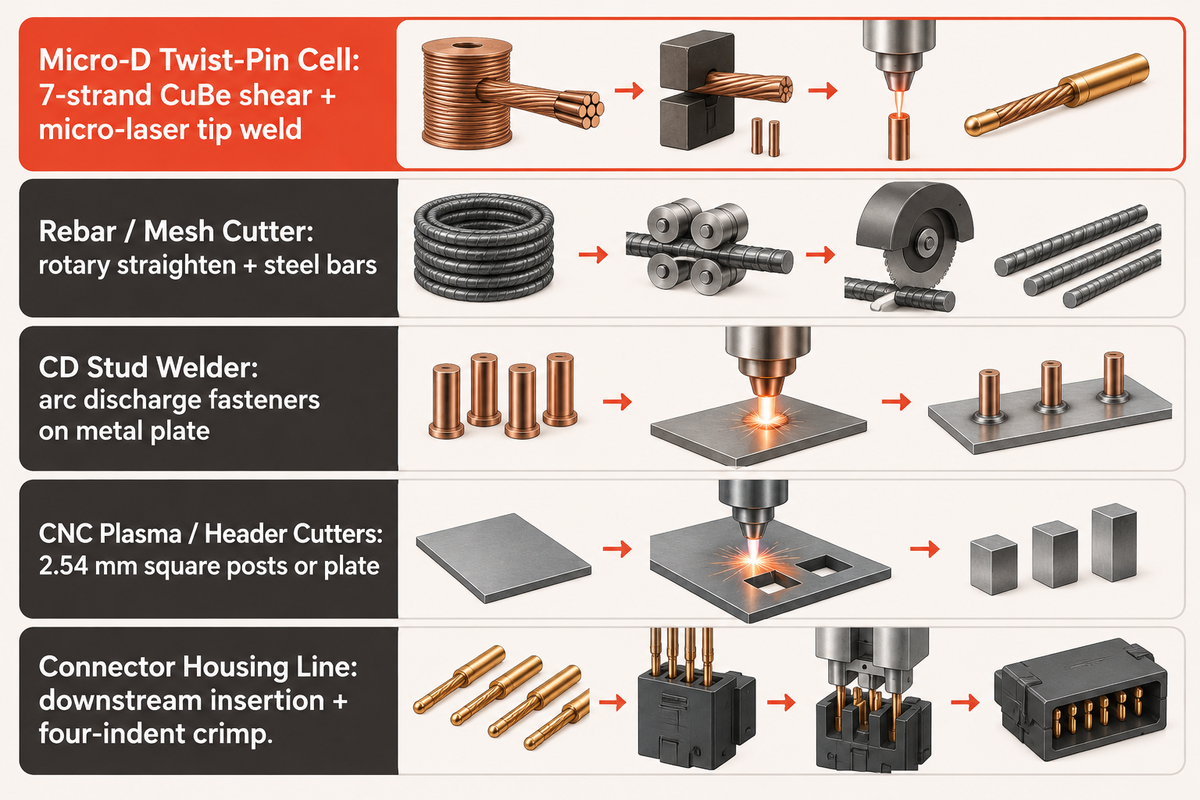
Una máquina para pines de contacto helicoidales de conector procesa aleaciones trenzadas de cobre submilimétricas en preformas de contacto sin rebabas con puntas fusionadas. Las cortadoras de alambre genéricas, las soldadoras de pernos para construcción y las cizallas industriales procesan alambre ferroso pesado o chapa metálica. Confundir estas categorías de maquinaria lleva a los compradores a cotizaciones de herramental equivocadas y pruebas fallidas.
Las demostraciones y los resultados de búsqueda a veces mezclan la manufactura de conectores en miniatura con procesos completamente distintos. Los términos de búsqueda amplios suelen mostrar sistemas automáticos de enderezado y corte construidos para fabricar mallas de varilla de acero. Otros resultados destacados muestran mesas de corte por plasma CNC, dobladoras de chapa o pistolas de soldadura de pernos por descarga de capacitores.
Ninguno de esos sistemas de maquinaria pesada maneja haces miniaturizados de berilio-cobre. Las líneas de soldadura de malla metálica y los bastidores de doblado plano 2D alimentan alambre grueso de hierro, acero o aluminio. Las cortadoras masivas de tiras de pines seccionan postes macizos cuadrados de latón con paso entre contactos de 2.54 mm sin fundir los extremos de los hilos.
En realidad, un sistema dedicado a producir pines de contacto helicoidales se ubica aguas arriba de las líneas de carcasa del conector terminada. ConnectorSupplier documenta que cada pin de contacto helicoidal MIL-DTL-83513 está compuesto por siete alambres soldados entre sí. Military Embedded señala que los conectores Micro-D tienen paso entre contactos de 0.050 pulgadas (1.27 mm) y son polarizados. Por lo tanto, la fabricación de pines de contacto individuales antecede a la terminación del conector.
| Clase de máquina | Materia prima y aleación | Acción principal de unión o seccionado | Componente típico de salida |
|---|---|---|---|
| Celda de pines helicoidales Micro-D | Cable helicoidal de 7 hilos de CuBe o bronce fosforado | Cizalla con mordaza doble más soldadura de punta por microláser | Preformas de contacto con domo listas para casquillos de crimpado |
| Enderezadora y cortadora de varilla / malla metálica | Alambre individual milimétrico de acero, hierro o aluminio | Enderezado por rotor giratorio más corte con alta fuerza | Barras rectas o paneles de malla soldada |
| Soldadora de pernos por descarga de capacitores | Pernos sólidos soldados sobre placa de acero o aluminio | Descarga de arco de alta corriente contra lámina base | Fijadores metálicos estructurales anclados |
| Cortadoras CNC por plasma y de tiras de conectores | Placa metálica o tira moldeada cuadrada de cabezal | Ranura térmica de plasma o corte múltiple en bloque | Perfiles de placa cortados o hileras de pines segmentadas |
| Línea completa de carcasa del conector | Pines de contacto prefabricados, casquillos, aisladores, carcasas | Inserción de pines de contacto, crimpado de cuatro indentaciones, revisión de carcasa | Ensambles de cable Micro-D QPL terminados |
Las fábricas de ensamble de conectores aguas abajo tratan los pines de contacto helicoidales soldados como piezas metálicas entrantes terminadas. Las empresas que internalizan la manufactura masiva de preformas instalan celdas robotizadas especializadas de preparación de alambre delante de las estaciones de crimpado. Revise las especificaciones patentadas 0.45 C49-ZY04-01, las 4 tarjetas de subsistemas y los selectores interactivos en la página de solución comercial de máquina de corte y soldadura de pines de contacto de ZEUEE. Esta guía se enfoca en cambio en la física de fallas entre procesos láser, TIG y por resistencia, además del cálculo OEE de 3 pérdidas.
Cómo la mecánica helicoidal del pin de contacto, los centros MIL-DTL-83513 y la metalurgia del berilio-cobre fijan los límites de máquina
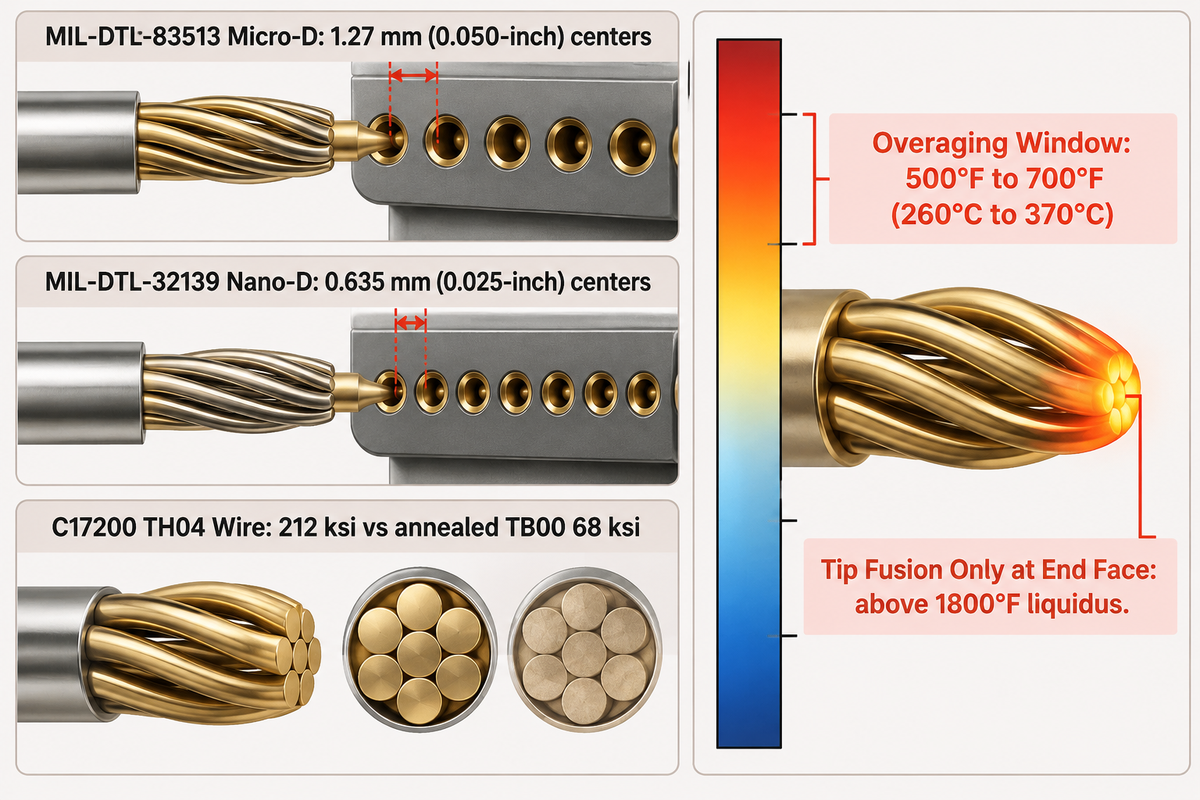
Los principios de mecánica de contactos y la sensibilidad de la aleación al endurecimiento por precipitación definen los límites térmicos y mecánicos en cada celda robotizada. Los haces de siete hilos dependen de la tensión elástica para cerrar los pares de contactos en cavidades Micro-D (0.050 pulgadas) y Nano-D (0.025 pulgadas). El calor excesivo de soldadura destruye la elasticidad del resorte antes de que las preformas salgan de la máquina.
Los contactos macho multihilo fueron introducidos mediante la patente USPTO US3258736A (1966) otorgada a IBM. Ese diseño enrolla hilos elásticos en forma helicoidal alrededor de un alambre central. Los pines de contacto helicoidales modernos se arquean ligeramente hacia afuera en su cintura activa. Cuando se inserta un pin de contacto arqueado en un receptáculo hembra, los siete hilos se comprimen radialmente para establecer contacto.
Los pares de contactos tienen límites físicos estrechos. Las normas de interfaz fijan los requisitos. DLA ASSIST registra MIL-DTL-83513 Revisión H Enmienda 2 con fecha 13 de septiembre de 2023 como la especificación general Micro-D. Military Embedded contrasta el paso entre contactos Micro-D de 1.27 mm (0.050 pulgadas) con las disposiciones Nano-D MIL-DTL-32139 más compactas de 0.635 mm (0.025 pulgadas). Una pieza D-sub de densidad estándar citada emplea un paso entre contactos de 2.77 mm y pines de contacto mecanizados gruesos.
Los límites térmicos sobre las aleaciones crean ventanas de proceso aún más estrechas. Las tablas de la Copper Development Association para berilio-cobre forjado C17200 especifican entre 1.80% y 2.00% de berilio y 22% de conductividad IACS. Su temperatura de sólidus comienza en 1590°F y el líquidus alcanza 1800°F. El alambre endurecido por precipitación TH04 alcanza 212 ksi de resistencia típica a la tracción, mientras que el alambre recocido TB00 cae a 68 ksi.
Los datos de tratamiento térmico de Materion sitúan el envejecimiento por precipitación entre 500°F (260°C) y 700°F (370°C). A 700°F, el tiempo de permanencia mantiene una tolerancia ajustada de más o menos 3 minutos antes de que el sobreenvejecimiento ablande la aleación. El envejecimiento estándar a 600°F (315°C) toma de 2 a 3 horas, mientras que el recocido de solución completo alcanza 1450°F (790°C). La fusión de punta debe superar los 1800°F justo en la cara frontal sin recocer el abombamiento elástico activo inmediatamente detrás.
El orden de los procesos de acabado también afecta el comportamiento de soldadura. ConnectorSupplier menciona Materion Alloy 290 junto con pines de contacto soldados Cinch Dura-Con y flejes ASTM B-194. Soldar berilio-cobre desnudo antes de aplicar una barrera de níquel y el baño de oro en tambor evita que el oro hierva dentro del baño fundido. El alambre prerrevestido exige un control energético más preciso para evitar salpicaduras metálicas de níquel-oro.
¿Por qué los pines de contacto helicoidales requieren fusión de punta en lugar de hilos de alambre cortados al desnudo?
Cizallar alambre multihilo sin fusionar la cara de corte deja filamentos exteriores sueltos y afilados. Una tapa hemisférica soldada bloquea los siete hilos de alambre en un único domo rígido. Ese domo rígido se desliza sin esfuerzo dentro de los receptáculos hembra recubiertos sin rayar las barreras de oro ni colapsar la hélice.
La torsión helicoidal acumulada empuja hacia afuera los hilos exteriores seccionados justo después de liberar la cuchilla. Los técnicos denominan a esta distorsión efecto jaula o apertura en abanico. Incluso una mínima apertura de hilos hace que la punta supere el chaflán de entrada del receptáculo y doble el pin de contacto durante la inserción.
Física de desbobinado a tensión constante, enderezado en dos planos y herramental de corte por cizalla
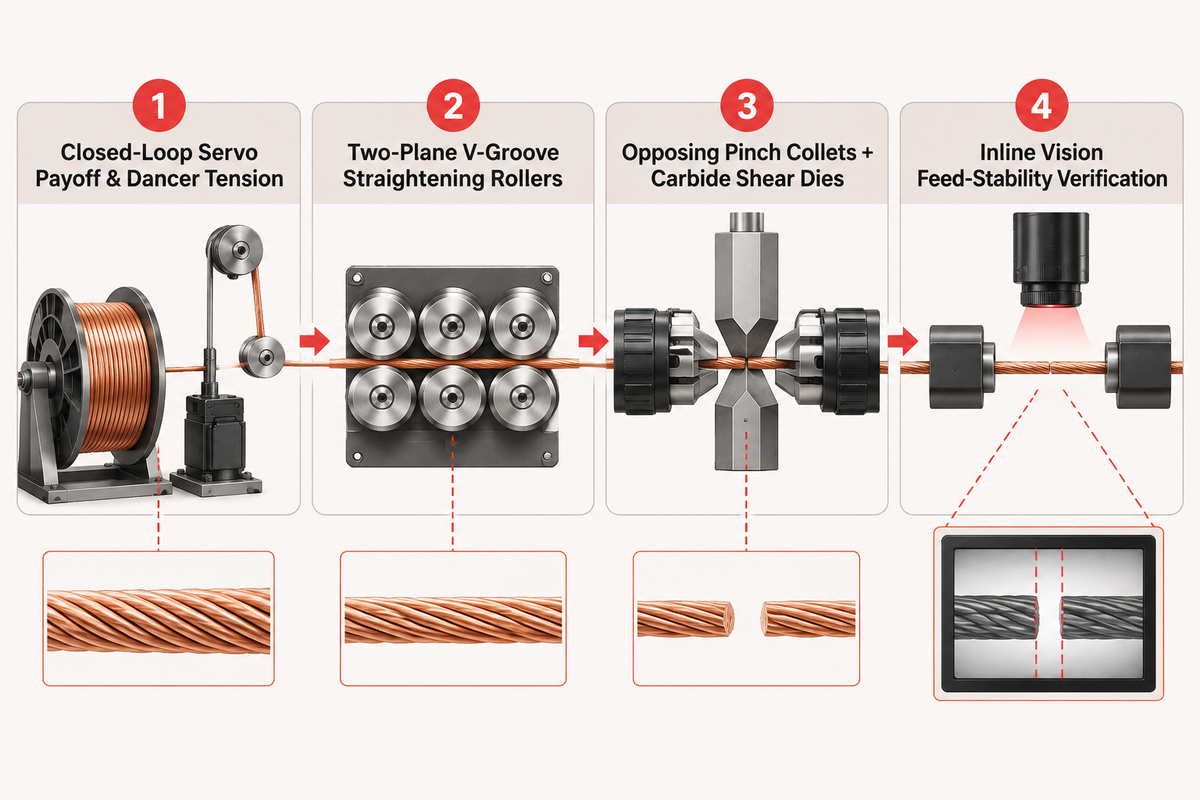
Una soldadura estable empieza en el carrete de alambre y el troquel de corte de carburo. La resistencia errática al desenrollar estira el cable trenzado en miniatura y altera la longitud de avance medida por el codificador. Un troquel desgastado extruye rebabas y destuerce los filamentos exteriores justo donde el enfoque láser exige contacto firme entre hilos.
Los carretes de alambre aeroespacial presentan hilos helicoidales delgados que reaccionan con fuerza ante los picos de inercia del desbobinado. En comparación, observe las especificaciones de contactos planos estampados como fleje Alloy 290, que pueden conformarse hasta espesores tan bajos como 0.002 pulgadas (0.05 mm). Durante las detenciones de avance por pasos, los husillos pasivos de desbobinado dan tirones: los picos de retroceso tiran directamente del paso de cableado enrollado.
Los bastidores servo de desbobinado en lazo cerrado mantienen una tensión constante. Un servomotor de respuesta rápida y un accionamiento con brazo bailarín trabajan juntos para entregar un par estable. Luego, el alambre atraviesa guías de rodillos con ranura en V en dos planos. A diferencia de los enderezadores agresivos de volante rotativo diseñados para varilla de acero macizo, los bancos multirrodillo eliminan suavemente la curvatura del carrete. Los lazos de retroalimentación de tensión registran cualquier deriva directamente en el software de control de máquina para trazabilidad por lote.
Antes del corte, codificadores de alta resolución ofrecen mediciones de tolerancia estrecha sobre los cabrestantes servo de arrastre. Las tolerancias aguas abajo de terminación del conector se mantienen estrictas en ensambles pequeños, como copas traseras soldadas MIL-DTL-83513 para conductores calibre 26 AWG. De igual modo, el análisis de fallas en conectores de UTMEL señala para el crimpado aguas abajo que los hilos del conductor desnudo deben mantenerse limpios y sin mellas a lo largo de todo el barril efectivo de crimpado. Los operadores que omiten las inspecciones de filo en cuchillas suelen confundir la dispersión por rebaba con supuestas variaciones de energía del haz láser.
La forma en que el haz de alambres conserva su geometría depende de la sujeción mecánica adyacente al plano de corte. Arte previo externo en la patente USPTO US7775841B2 (asignada a QA Technology, distinta de maquinaria para preformas de pines helicoidales) muestra múltiples casquillos de alambre capturados por mandriles rotativos ranurados y soldados por láser. Pinzas opuestas rígidas en las celdas robotizadas de preformas sujetan ambos lados de la trayectoria de carburo durante el cizallado y los pasos siguientes de soldadura. Un sistema de visión artificial en línea verifica la estabilidad de alimentación justo al completarse el corte de alambre.
¿Cómo desencadenan la deriva de tensión al desbobinar y el desgaste de cuchilla defectos de soldadura aguas abajo?
La variación del paso entre contactos causada por una contratensión inconsistente en el carrete altera el paso efectivo del torón y afecta la longitud final de la preforma durante el avance por pasos. Los insertos de corte desafilados embarran rebabas de cobre y desvían radialmente fuera del centro hilos exteriores aislados. Los hilos desalineados quedan fuera del núcleo del haz focalizado y solidifican en esferas de soldadura irregulares y débiles.
Incluso una holgura del grosor de un cabello interrumpe la conducción térmica entre hilos de cobre contiguos. Los pulsos ópticos concentrados vaporizan o convierten en gota el filamento exterior suelto en lugar de fundir todo el haz en conjunto. Los cambios programados del troquel de carburo detienen la excentricidad de la esfera.
Microláser frente a micro-TIG frente a fusión por resistencia para soldadura de punta de pines helicoidales
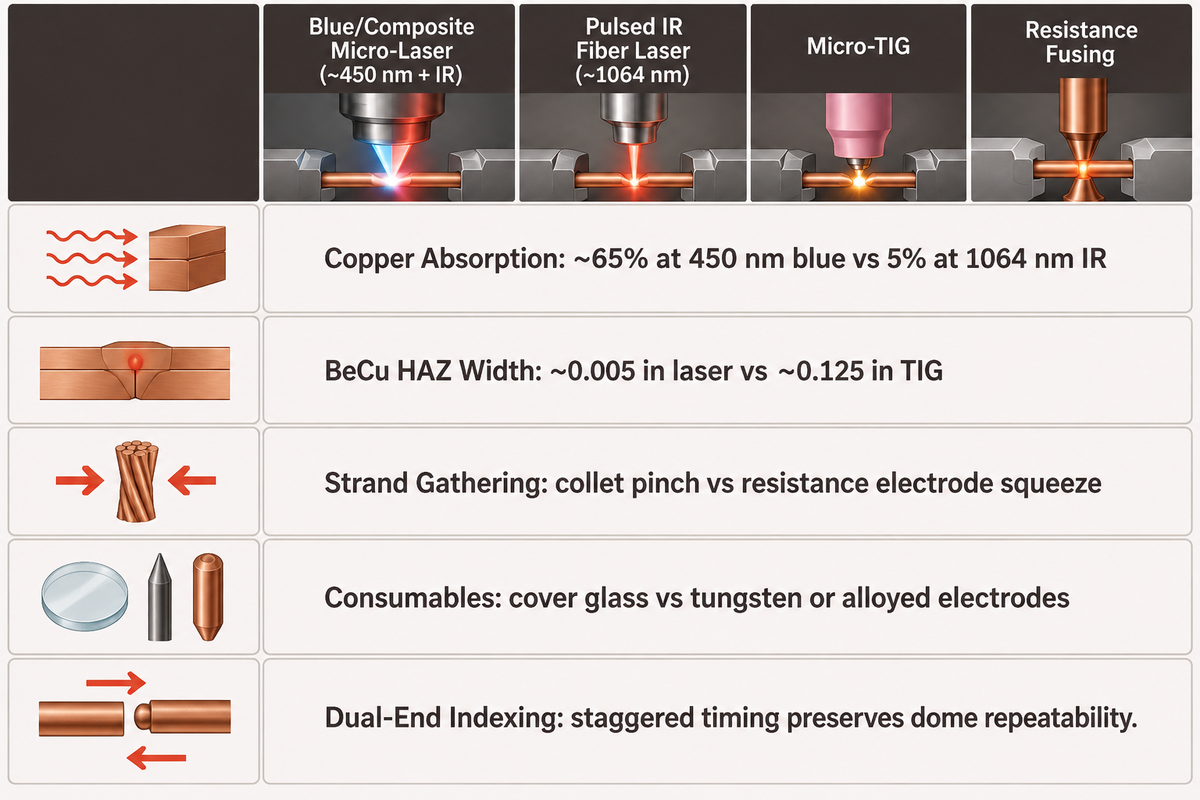
Equilibrar la reflexión del cobre con el confinamiento térmico y la compresión mecánica exige elegir una fuente de energía adecuada para la fusión de punta. Los microláseres pulsados ofrecen un mejor control de proceso y un sellado firme frente al plasma TIG. Sin embargo, los haces ópticos sin contacto aplican fuerza de compresión cero para devolver hilos sueltos hacia el alambre central.
La elección de longitud de onda gobierna con fuerza la previsibilidad de fusión del cobre. Iqbal & Sadeghian (ScienceDirect, 2023) informan una absorción láser del 65% sobre cobre sólido en longitudes de onda azules de ~450 nm frente al 5% a ~1064 nm IR. Ese aumento de 13x en la absorción reduce los picos de potencia que provocan salpicaduras al fundir metales reflectantes.
Las comparaciones térmicas entre técnicas ópticas y por arco revelan diferencias notables. Phoenix Laser midió en taller las diferencias térmicas sobre reparaciones de herramental de berilio-cobre. Se reportó que los pulsos láser de precisión generaron una zona afectada por el calor (ZAC) de 0.005 pulgadas. La soldadura TIG amplió la ZAC a 0.125 pulgadas, 25x ese tamaño, bajo las mismas condiciones de trabajo.
Los diseños de haz compuesto permiten mayores velocidades al unir cobre. Han’s Laser US (2026) probó sistemas compuestos rojo-azul que combinan iniciación azul a ~450 nm con penetración IR en conductores finos de conectores de cobre. Las geometrías de soldadura se mantuvieron uniformes sosteniendo una tracción superior a 30 N frente a una especificación de 20 N. Por su parte, Choi et al. (NIH PMC, 2026) comparan la unión de cobre por láser y por resistencia. Los láseres eliminan el desgaste de electrodos y mantienen la distorsión mínima bajo ajuste estrecho de alambre. En contraste, las puntas de resistencia comprimen y cierran hilos sueltos pero se desgastan rápido por adhesión de aleación de cobre.
Al pasar de láser a TIG también cambia la disciplina del gas protector. El amplio arco de plasma de un equipo TIG puede derretir el recubrimiento fino de oro alejándolo del domo y afectar el cobre contiguo. Los microláseres focalizados pueden alinearse coaxialmente con el flujo de argón para acoplarse limpiamente sobre la cara cizallada del domo. Un flujo de boquilla adecuado mantiene el oxígeno por debajo de niveles de decoloración y protege el vidrio protector contra salpicaduras.
También existen límites prácticos en el uso del control de movimiento óptico. Kitagawa et al. (ScienceDirect, 2026) analizan patrones de oscilación del haz como línea recta, circular y en figura de ocho. Indican que aumentar la amplitud de oscilación no siempre es la solución correcta ante problemas de soldadura láser. Un barrido demasiado ancho del haz oscilante puede concentrar tensión térmica en los bordes de la soldadura.
Matriz de compensaciones para fusión de punta en haces de cobre
| Parámetro de ingeniería | Microláser azul / compuesto (~450 nm + IR) | Láser de fibra IR pulsado (~1064 nm) | Micro-TIG (arco de plasma pulsado) | Fusión por resistencia con electrodos opuestos |
|---|---|---|---|---|
| Acoplamiento óptico en cobre | Alto (~65% absorción en Cu sólido a 450 nm) | Bajo (~5% absorción en Cu sólido; sensible a picos) | Independiente de la reflectividad superficial (calentado por arco) | Calentamiento resistivo Joule volumétrico entre espacios de hilos |
| Control de ZAC en resorte de BeCu | Muy estrecha (control por pulsos en ms con mordazas refrigeradas) | Estrecha (~0.005 pulgadas en clase empírica de referencia) | Amplia (~0.125 pulgadas en comparación empírica de taller) | Moderada; la masa térmica del electrodo disipa calor |
| Agrupación de hilos sueltos | Fuerza de compresión cero; depende estrictamente de pinzas de sujeción | Fuerza de compresión cero; límite estricto de apertura al corte | Compresión mecánica cero; el arco ancho puentea holguras | Fuerza mecánica activa compacta los alambres |
| Consumibles y disponibilidad | Óptica sin contacto; mantener limpio el vidrio protector | Óptica sin contacto; requiere aislador contra retro-reflexión | La erosión del electrodo de tungsteno exige reafilado | Desgaste de punta de electrodo, aleación, rectificado frecuente |
| Riesgo en avance por pasos en ambos extremos | Geometría uniforme del domo en ambos extremos del pin de contacto | Se necesita rampa alta de potencia para iniciar la fusión inicial | Sensible a distancia libre de punta y corrientes de gas | Deriva de corriente de derivación si los dispositivos de sujeción acumulan óxido |
¿Qué compromisos de unión mantienen el calor fuera del abombamiento elástico de berilio-cobre?
Los ráfagas pulsadas en milisegundos, sujetando el vástago del alambre entre mordazas de cobre enfriadas por agua, impiden que el calor invada la cintura del resorte. El flujo laminar envolvente de argón evita la oxidación superficial y mantiene sin perturbar los filamentos externos. Soldar alambre desnudo antes del recubrimiento final preserva la forma de la soldadura.
Las celdas robotizadas de doble extremo escalonan en secuencia el tiempo de soldadura para que los frentes térmicos frontal y trasero nunca se superpongan. Limitar el aporte total de energía mantiene el calor bien por debajo del umbral de sobreenvejecimiento de 500°F a 700°F para conservar el módulo elástico.
Visión artificial CCD en línea, diagnóstico de defectos de soldadura y verificación de tracción/LLCR
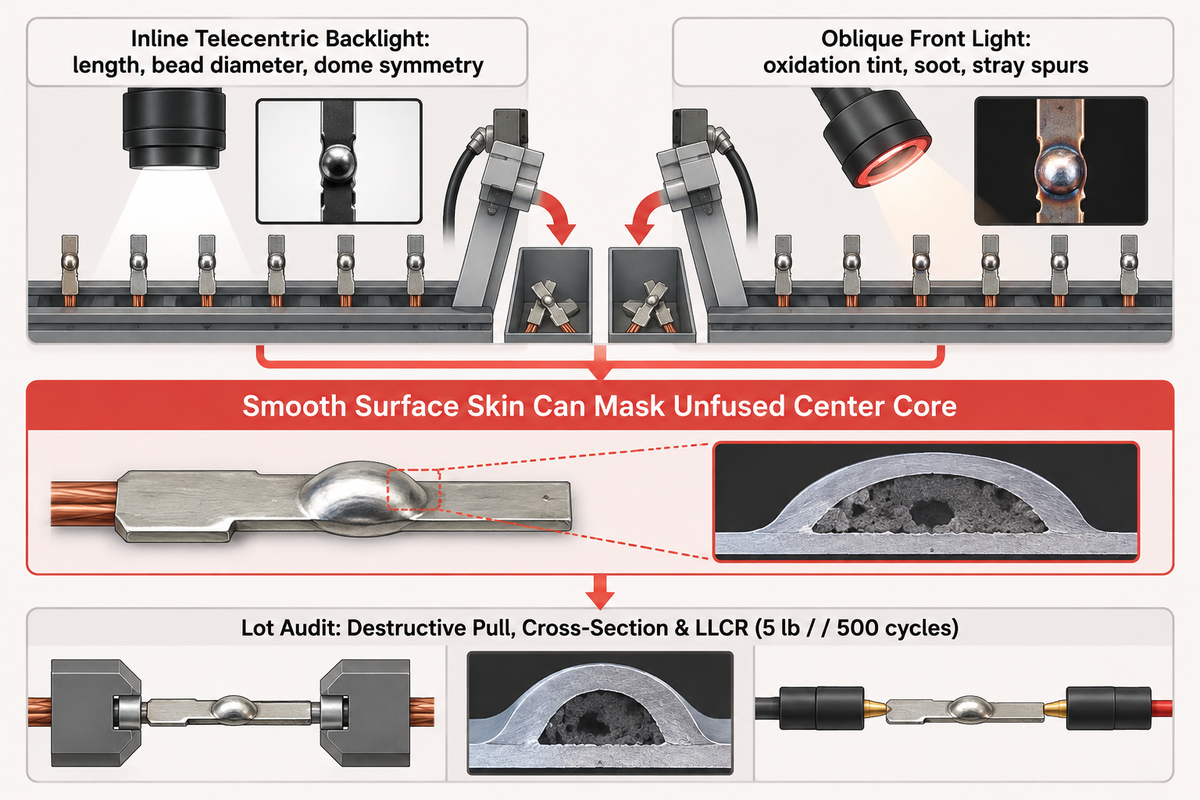
Una cámara óptica CCD continua en línea comprueba la simetría y longitud de cada preforma. También revisa la limpieza superficial de la preforma. Sin embargo, estas revisiones externas no distinguen si una soldadura está ligada en frío. La verdadera calificación de proceso enlaza la clasificación por visión artificial automatizada con ensayos destructivos de resistencia de contacto y tracción.
Las celdas robotizadas automatizadas montan cámaras de visión artificial en disposición telecéntrica justo aguas abajo de las estaciones de soldadura. Las rutas de contraluz de alto contraste evalúan la repetibilidad de longitud de corte, el diámetro de la esfera soldada frente al diámetro interior del casquillo receptor y la simetría del domo. Las luces frontales oblicuas detectan decoloración por oxidación, hollín y espigas de alambre sin fundir.
Los equipos de calidad deben separar el cribado superficial exterior de la validación estructural de la soldadura. La presencia de huecos volumétricos grandes en un ensamble puede detectarse por óptica superficial o radiografía de rayos X. No obstante, NASA JSC advierte en MSC-TOPS-106 que las revisiones por rayos X aún muestran baja probabilidad de detección en grietas internas estrechas. Una piel superficial lisa en puntas de aleación de cobre puede ocultar un núcleo central sin fusionar.
Las verificaciones de visión artificial tempranas en el proceso detectan defectos antes de llegar aguas abajo. Un domo sobredimensionado choca contra el embudo de entrada del receptáculo en bloques de carcasa del conector multipin. Un filamento superficial doblado lateralmente bajo los punzones de crimpado reduce los márgenes de distancia de aislamiento. Los disparadores calibrados por cámara subpíxel accionan conductos neumáticos de rechazo para expulsar piezas defectuosas en ciclos de clasificación de un solo milisegundo.
UTMEL informa que los tirones con los dedos y las revisiones rápidas omiten cavidades internas ocultas en las pruebas de terminación. Las zonas de preparación a lo largo de la longitud de contacto deben quedar limpias y sin muescas hasta el metal desnudo. Citando NASA/Goddard 20220017466, en 780 muestras de ensayo de tracción, las uniones de alambre adecuadamente compactadas superan más del doble de los requisitos mínimos IPC/WHMA-A-620. Márgenes estadísticos amplios distinguen con rapidez procesos con herramental centrado frente a dispositivos de sujeción fuera de ajuste.
Una calificación consistente de conectores también exige auditorías mecánicas y eléctricas por lote. Los equipos muestrean pines de contacto para roturas destructivas por tracción, pulen secciones transversales bajo microscopía y verifican la resistencia de contacto de bajo nivel (LLCR). ConnectorSupplier fija los límites de calificación MIL-DTL-83513 en 500 ciclos de acoplamiento mínimo, fuerza máxima de acoplamiento de 10 onzas por número de contactos y retención mínima de 5 libras. Explore configuraciones modulares adicionales de cámaras en la guía de ZEUEE sobre fabricantes de automatización de inspección de conectores.
Registro diagnóstico de corte y soldadura del carrete al casquillo
| Clase de defecto | Causa raíz física | Método de detección aguas arriba | Acción correctiva en la estación |
|---|---|---|---|
| Apertura de hilos / Jaula de pájaro | Holgura amplia en mordaza de cizalla o memoria de carrete destorcido | Pico de ancho en silueta telecéntrica en la cara de corte | Reajustar holgura de pinzas y reequilibrar servo de desbobinado |
| Esfera de soldadura sobredimensionada | Exceso de energía de pulso o permanencia láser prolongada | Alerta CCD de diámetro de punta por encima del límite del casquillo | Recortar energía de pulso en ms y verificar altura del foco |
| Alineación excéntrica del domo | Punto láser descentrado o sujeción torcida del alambre | Control coaxial de línea central punta-a-núcleo con contraluz | Recalibrar a cero la boquilla óptica respecto a mordazas en V |
| Núcleo sin fundir bajo tapa lisa | Alta reflexión IR del cobre detiene la fusión profunda | Oculto para CCD; detectado por tracción y sección transversal | Adoptar prefusión azul ~450 nm bajo atmósfera inerte |
| Superficie de punta oxidada y picada | Caída de purga de argón o película de lubricante en carrete | Tinte oscuro bajo luz frontal oblicua y puntaje de rugosidad | Inspeccionar presión del regulador de gas y limpiar rodillos |
| Colapso elástico del abombamiento por ZAC | Saturación térmica supera tolerancia de envejecimiento a 700°F | Falla de fuerza de retención del contacto en galga mecánica | Incrementar fuerza de sujeción en mordazas enfriadas por agua |
| Deriva de longitud de corte en codificador | Deslizamiento en rodillo de arrastre o pico de tensión | Seguimiento óptico de calibración de longitud a cuadro completo | Limpiar ruedas de arrastre y reajustar lazo servo bailarín |
| Labio de extrusión por rebaba de cizalla | Filo de cuchilla de carburo de tungsteno astillado o romo | Alarma subpíxel de ensanchamiento en esquina antes de soldar | Sustituir limpiamente el cartucho de cuchilla reemplazable |
| Porosidad por ebullición de oro prerrevestido | Baño de oro de bajo punto de ebullición vaporizado en punta | Puntos de salpicadura sobre vidrio protector y tapa del pin de contacto | Cortar y fusionar BeCu desnudo antes del baño en tambor |
¿Por qué el muestreo manual por lotes pasa por alto soldaduras frías intermitentes en pines de contacto helicoidales?
Los defectos intermitentes de soldadura suelen coincidir con alteraciones breves como una mancha de aceite en un carrete de alambre o turbulencia repentina en una boquilla de argón. El muestreo manual omite con facilidad soldaduras frías intermitentes y esferas sobredimensionadas en corridas automatizadas rápidas. La visión artificial CCD en línea inspecciona la geometría externa del domo en cada pin de contacto antes del herramental aguas abajo, mientras las pruebas destructivas de tracción detectan soldaduras frías.
Aunque las cámaras automatizadas reducen de forma notable la necesidad de muestreos destructivos por lote, no los eliminan por completo. Los operadores realizan ensayos de tracción de pines de contacto tras cada empalme de carrete o cambio de parámetros para verificar una fusión interna profunda y precisa.
Crimpado de casquillos aguas abajo, resguardo en recinto cerrado y control de humos de berilio-cobre
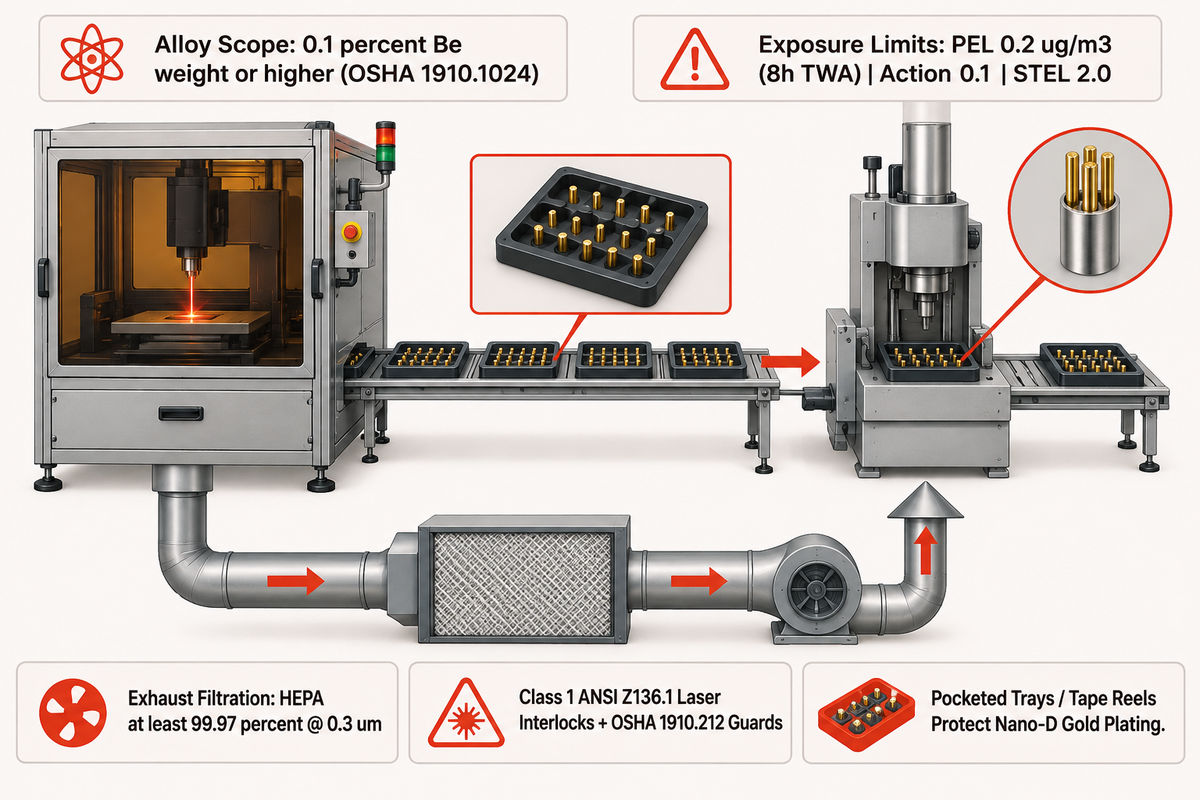
Una celda robotizada de pines helicoidales conforme a norma protege las máquinas de crimpado de cuatro indentaciones aguas abajo mientras aísla al personal frente a haces ópticos peligrosos y polvo de berilio en suspensión. El manejo a granel dobla resortes y astilla recubrimientos. Los bancos sin extracción localizada adecuada incumplen los límites obligatorios OSHA y la contención de seguridad Clase 1.
El equipo de crimpado aguas abajo completa el ensamble de conectores MIL-DTL-83513 insertando con precisión la preforma de pin de contacto dentro de un casquillo metálico. En conectores MIL-DTL-83513 están estrictamente prohibidos los acabados de estaño puro: el contenido de estaño debe permanecer igual o inferior al 97% para impedir bigotes de estaño. El monitoreo de crimpado en lazo cerrado integra el cierre mecánico con las dimensiones del pin de contacto para asegurar repetibilidad de proceso. Esto se detalla en el artículo de ZEUEE sobre monitoreo de fuerza de crimpado para procesos de ensamble.
La higiene normativa de humos resulta crítica al fundir aleaciones que contienen 0.1 por ciento en peso o más de berilio. La norma OSHA 29 CFR 1910.1024 fija un límite permisible de exposición promedio de 8 horas en 0.2 microgramos por metro cúbico y define un nivel de acción de 0.1 microgramos por metro cúbico. Las excursiones breves de 15 minutos no pueden superar 2.0 microgramos por metro cúbico. Los recintos de extracción localizada y las aspiradoras deben retener polvo mediante filtros HEPA certificados al menos al 99.97 por ciento de eficiencia a 0.3 micrómetros.
Los relatos de técnicos en foros públicos de soldadura subrayan la rapidez con que la soldadura manual abierta de berilio-cobre sin ventilación enferma al operario. Las reglas de cabinas ópticas exigen dispositivos de enclavamiento igual de estrictos. El Manual Técnico de OSHA Sección III Capítulo 6 exige recintos con enclavamiento Clase 1 para láseres embebidos Clase IIIB y Clase IV conforme a ANSI Z136.1. Las puertas de acceso emplean enclavamientos eléctricos en serie de doble fallo seguro junto con resguardos contra puntos de atrapamiento OSHA 29 CFR 1910.212 en troqueles automáticos de corte.
¿Cuándo deben descargarse las preformas de pines de contacto helicoidales en tazones a granel frente a bandejas portadoras antes del crimpado del casquillo?
Las bandejas portadoras con cavidades o las cintas en carrete protegen piezas Nano-D diminutas y preformas prerrevestidas que se enredan o pierden el baño de oro bajo vibración. Las copas colectoras a granel funcionan mejor para preformas de berilio-cobre desnudo que pasan de inmediato a un baño galvánico en bastidor o tambor.
Los alimentadores vibratorios tipo tazón pulen las puntas metálicas finas contra las preformas vecinas, desgastando capas de níquel-oro y abollando los arcos del resorte. El avance por pasos directo en bandeja protege los delicados domos concéntricos desde la soldadura hasta los cabezales de crimpado múltiple.
Dimensionamiento de capacidad de la celda mediante tiempo de ciclo, OEE, mermas y cambios de carrete
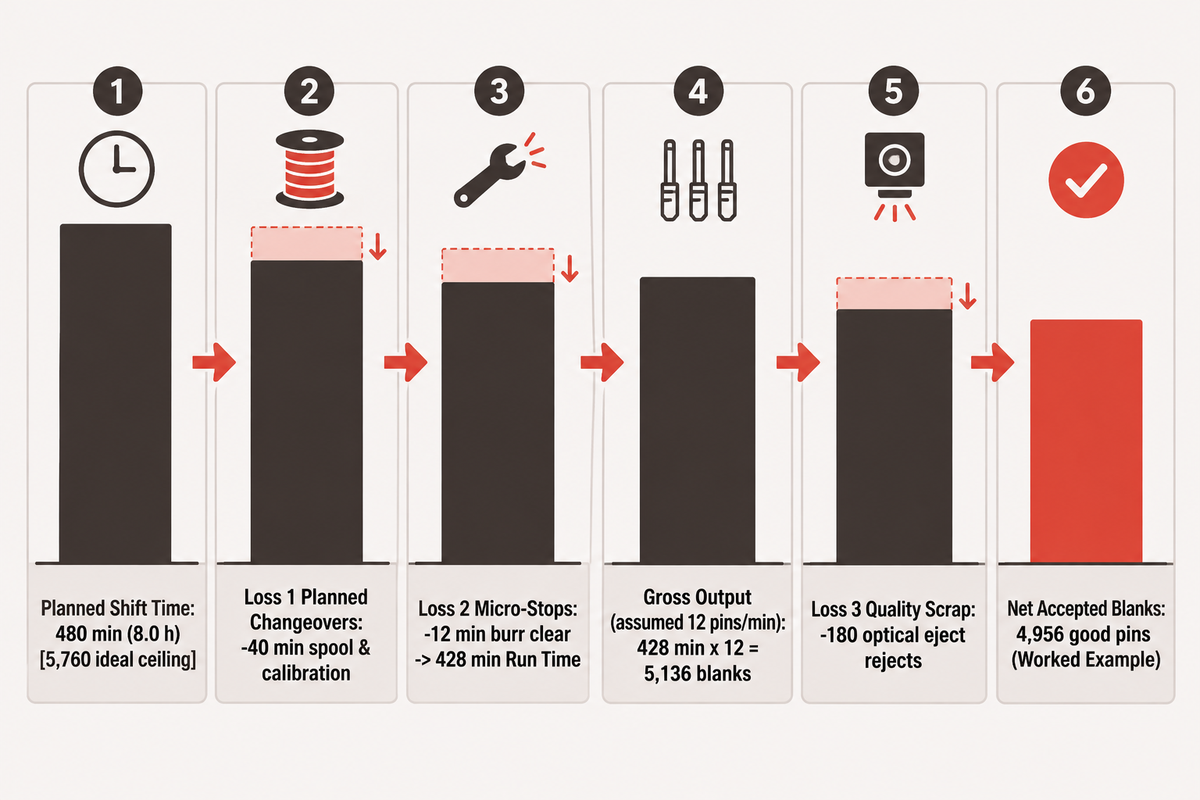
Citar carreras puras por minuto sobreestima los pines de contacto conformes entregados en un turno de producción de ocho horas. La tasa de producción real en planta sigue la Eficiencia General de los Equipos (OEE) tras restar cambios planificados de carrete, microparos de despeje y rechazos de visión artificial CCD en línea. Separar estos tres bloques de pérdida revela cuellos de botella de capacidad antes de emitir órdenes de compra.
OEE.com define la eficiencia estándar de producción como Disponibilidad por Desempeño por Calidad. El Conteo Conforme multiplicado por el Tiempo de Ciclo Ideal y dividido por el Tiempo Planificado de Producción completa la definición. De forma decisiva, el Tiempo de Marcha resta el Tiempo de Paro del Tiempo Planificado de Producción, capturando tanto atascos imprevistos como cambios planificados de carrete.
Ejemplo calculado de turno de 8 horas: Desarrolle una línea base concreta de 480 minutos usando las ecuaciones de producción de OEE.com. Modele una velocidad de ciclo de ejemplo de 12 preformas por minuto en avance por pasos continuo. Reste 40 minutos por enhebrado planificado de carrete y calibración del foco láser. Reste también 12 minutos por limpieza de rebabas de corte y reste 180 preformas de desperdicio óptico rechazadas durante la clasificación de inspección en línea.
Balance de capacidad de producción de la celda con 3 pérdidas
| Partida del balance | Fórmula de cálculo | Valor ilustrativo | Impacto en la planificación |
|---|---|---|---|
| 1. Tiempo planificado de turno | Ventana operativa programada | 480 minutos (8.0 horas) | Denominador común del turno para las métricas de la celda robotizada |
| 2. Pérdida 1: cambios y verificaciones planificadas | Enhebrado de carrete más paros de calibración | −40 min | Se resta una vez dentro del Tiempo de Paro OEE |
| 3. Pérdida 2: microparos no planificados | Despeje de rebabas en troquel más revisiones de gas | −12 min | Arroja 428 min de Tiempo de Marcha neto |
| 4. Producción bruta por ciclo (en marcha) | 428 min × 12 pines/min (supuesto) | 5,136 preformas | Volumen de pines producido previo a inspección |
| 5. Pérdida 3: merma por desperdicio de calidad | Conteo de expulsión por conducto óptico de rechazo | −180 piezas rechazadas | Domos excéntricos, hilos sueltos, errores de longitud |
| 6. Preformas netas aceptadas | 5,136 − 180 piezas aceptadas en bandeja | 4,956 pines buenos | Comparar pines netos frente al techo ideal de 5,760 por turno |
Reducir el tiempo muerto por cambio de carrete suele aportar más tasa de producción por turno que forzar un poco más la velocidad de corte. Se recuperan decenas de minutos por turno con carretes de liberación rápida y cartuchos intercambiables de cuchilla. Consulte las velocidades nominales reales de ciclo en la página de solución de máquina para pines de contacto helicoidales de ZEUEE al preparar su programa de planta.
Integradores de equipos frente a fabricantes OEM de conectores: entregables de ingeniería para RFQ y calificación FAT
Fabricantes consolidados de conectores como Glenair y Omnetics venden ensambles de conectores QPL MIL-DTL-83513 y no maquinaria independiente de fabricación de pines. Las empresas que producen sus propias líneas internas de contactos trabajan con constructores especializados en automatización industrial. Carretes de muestra y objetivos estadísticos de aceptación NIST protegen los plazos frente a imprevistos de herramental.
Esa división queda clara en catálogos públicos. El catálogo Micro-D de Glenair suministra conectores MIL-DTL-83513/01 a /33 calificados por DLA. Omnetics fabrica líneas QPL Micro-D de 9 a 51 pines de contacto con contactos elásticos de BeCu. Ninguno de los dos actúa como fabricante general de maquinaria para vender equipos automáticos de corte y soldadura a plantas externas de alambre.
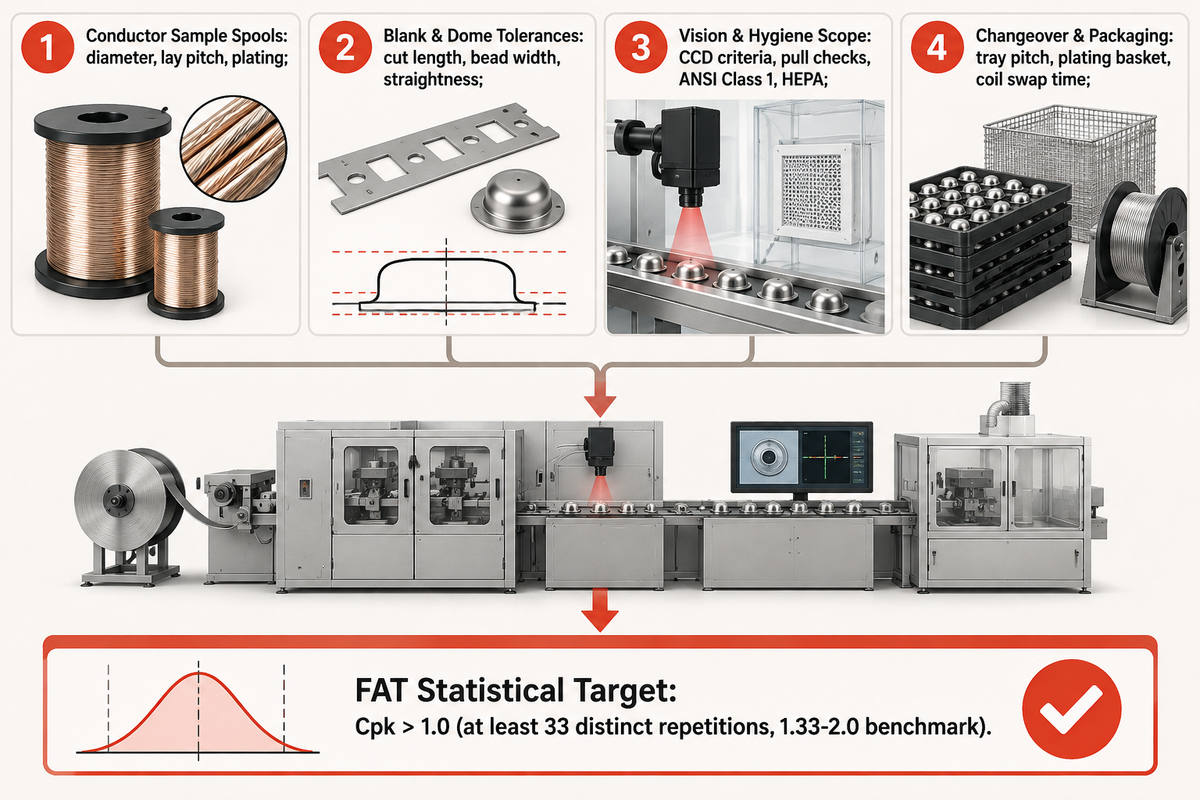
El constructor especializado en automatización ZEUEE (fundado en 2005 en Shenzhen, China) opera una planta de manufactura de 20,000 m2 en Taihe con capacidad de mecanizado de 0.005 mm para máquinas de preparación de alambre, fusión láser e inspección óptica. Aclarar los requisitos clave de ingeniería en la solicitud de cotización evita retrasos de herramental al calificar muestras. Incluya cuatro elementos técnicos en cada consulta a proveedores:
- Carretes de muestra del conductor: envíe bobinas de producción de alambre helicoidal de berilio-cobre o bronce fosforado indicando diámetro, paso entre contactos del cableado y recubrimiento superficial.
- Tolerancias de preforma y domo: indique bandas admisibles de longitud de corte, anchos límite de esfera de punta para inserción en casquillo y requisitos de rectitud.
- Alcance de visión artificial e higiene: defina criterios de aprobación/rechazo de cámara CCD, intervalos de tracción destructiva, láser ANSI Clase 1 y extracción HEPA.
- Formato de cambio y empaque: especifique el paso entre contactos de las bandejas portadoras, transferencia a canastas de galvanoplastia y tiempo admisible de cambio por tamaño de bobina.
Fije objetivos estadísticos cuantitativos directamente en los protocolos de Pruebas de Aceptación en Fábrica (FAT). Según umbrales del Manual de Estadística de Ingeniería del NIST, un proceso capaz supera un Cpk de 1.0. Los parámetros de referencia industrial apuntan a valores Cpk de 1.33, 1.5 o 2.0. NIST demuestra además que los estudios estables de capacidad requieren al menos 33 repeticiones distintas para mantener un intervalo de confianza del 95% dentro de más o menos 25% de precisión. Combine ese lote de capacidad con un estudio Gage R&R que separe la repetibilidad a corto plazo de la cámara frente a la reproducibilidad del operador.
Siguiente paso para dimensionar el equipo: explore opciones de subsistemas llave en mano y clases de capacidad de producción nominal en la página de solución comercial de máquina de corte y soldadura de pines de contacto ZEUEE. Envíe sus especificaciones de alambre en carrete y tolerancias objetivo directamente a los ingenieros de aplicación de ZEUEE.
Preguntas frecuentes: ingeniería y calificación de máquinas de corte y soldadura de pines de contacto
¿Puede una sola máquina de corte y soldadura de pines de contacto procesar calibres de alambre tanto Micro-D como Nano-D?
Sí, siempre que los kits de cambio cubran ranuras de enderezado más estrechas, holgura de microcizalla y ventanas de inspección óptica más pequeñas para cables Nano-D más delgados.
Pasar de preformas Micro-D con paso entre contactos de 0.050 pulgadas a conductores Nano-D con paso entre contactos de 0.025 pulgadas modifica diámetros de guía, fuerza de sujeción de pinzas y geometría del punto láser. Una máquina base puede atender ambas familias de conectores cuando en la RFQ inicial se especifican cabezales modulares de cambio rápido, ópticas de cámara recalibradas y recetas de pulsos aún menores en milisegundos.
¿Por qué se prefiere la soldadura de punta en ambos extremos frente a soldar un solo extremo en pines de contacto helicoidales?
La fusión en ambos extremos evita que los hilos se abran tanto en la nariz del domo de acoplamiento como en la cola trasera que entra en los casquillos de crimpado.
Mientras un domo hemisférico redondeado y liso guía limpiamente la inserción a ciegas dentro de receptáculos hembra bañados, un corte trasero sin soldar sigue destorciéndose en el alimentador de piezas vibratorio y las transferencias. Sellar ambas caras cizalladas estabiliza la longitud de corte de preforma, detiene la apertura trasera y acelera la inserción confiable de pines de contacto dentro de estaciones de crimpado de casquillos de cuatro indentaciones aguas abajo en turnos múltiples.
¿Debe bañarse en oro el alambre de aleación de cobre para pin de contacto antes o después de la soldadura láser de punta?
La mayoría de las operaciones de alta confiabilidad cortan y sueldan primero alambre desnudo o con subcapa y luego aplican níquel y oro en tambor sobre la preforma terminada.
Fusionar cable de berilio-cobre sin recubrir antes del galvanoplastia evita que las capas superficiales de oro hiervan dentro de domos de soldadura en solidificación y detiene porosidad intermetálica frágil. Ejecutar el baño electroquímico en tambor sobre preformas terminadas después sella uniformemente todo el cuerpo elástico helicoidal, la cintura arqueada activa y el domo soldado bajo barreras protectoras de níquel y oro.
¿Cómo deciden los ingenieros entre cizallado mecánico y seccionado por láser antes de la fusión de punta?
El cizallado mecánico de carburo bajo pinzas opuestas gana en la mayoría de líneas de producción por velocidad de ciclo, cero daño térmico previo y extremos planos limpios.
Cortar alambre de cobre helicoidal de siete hilos con troqueles de corte ajustados crea extremos planos afilados listos para soldar de inmediato. Frente al corte por láser, los troqueles de cizalla mecánica dejan caras libres de rebabas, mientras que el corte térmico deja escoria frágil refundida. El corte por láser desperdicia valiosa energía de pulso óptico intentando seccionar haces de cobre densos y muy reflectantes. El corte óptico empuja calor indeseado de regreso hacia el abombamiento elástico templado de berilio-cobre y añade polvo metálico peligroso a la cámara cerrada de trabajo. El corte por láser se usa solo para cintas especiales extremadamente frágiles y situaciones donde cuchillas de acero deforman la geometría del haz o dejan rebaba embarrada. Los casquillos guía dobles rígidos con insertos de carburo de tungsteno cambiables sin herramientas brindan la repetibilidad exigida para corridas automáticas prolongadas.
¿Qué verificaciones con cámara CCD en línea deben incluirse para evitar que esferas de soldadura sobredimensionadas atasquen casquillos de crimpado?
Exija medición telecéntrica del diámetro máximo de la esfera de soldadura, concentricidad coaxial del domo respecto al eje central del alambre y detección de proyección de filamentos sueltos.
Incluso una mínima asimetría en la esfera de soldadura empuja la punta abovedada del pin de contacto fuera del chaflán del casquillo al cargar, doblando contactos de crimpado de cuatro indentaciones. La detección de bordes subpíxel de alto contraste, retroiluminación telecéntrica y escaneo sin contacto permiten que los sistemas de visión artificial revisen cada preforma al ritmo del avance por pasos de la línea. La iluminación frontal oblicua aporta luz adicional para revelar un tono marrón oscuro de oxidación causado por interrupciones de gas argón protector. Los equipos de calidad ejecutan estudios formales de repetibilidad NIST para calificar el aumento de cámara antes de firmar umbrales de rechazo de aceptación en fábrica.
¿Qué normas de ventilación y cabina láser aplican al soldar alambre para pines de contacto de berilio-cobre?
Las celdas robotizadas que procesan aleaciones con 0.1 por ciento o más de berilio deben integrar cabinas ópticas ANSI Z136.1 Clase 1 con captura de humos HEPA OSHA 1910.1024.
Las aleaciones de berilio-cobre calentadas por pulsos láser generan partículas tóxicas de óxido metálico y luz láser reflejada dispersa que deben permanecer contenidas dentro de la cabina de trabajo. Un sistema de extracción localizada a presión negativa con filtro HEPA clasificado con 99.97 por ciento de eficiencia a 0.3 micrómetros protege al personal por debajo del límite PEL de 8 horas de 0.2 microgramos por metro cúbico de OSHA. Cada panel desmontable del recinto debe emplear enclavamientos eléctricos en serie de doble fallo seguro según el Manual Técnico OSHA para apagar de inmediato láseres embebidos Clase 4. Los resguardos físicos perimetrales alrededor de puntos de atrapamiento del arrastre automático y la cizalla de carburo de alta velocidad también deben cumplir los requisitos de seguridad OSHA 29 CFR 1910.212.
¿Qué lotes de alambre de muestra y planos necesitan los constructores de máquinas antes de cotizar una celda robotizada personalizada para pines de contacto helicoidales?
Envíe planos completos de pieza, certificados de temple de aleación, tolerancias objetivo de longitud de corte, bobinas de alambre de prueba en carrete y metas estadísticas FAT Cpk exigidas.
Ningún integrador confiable puede garantizar rectitud del alambre ni fusión sólida de punta a partir de tablas nominales de catálogo. Entregar carretes de prueba reales da a los ingenieros la oportunidad de medir memoria de bobinado y respuesta de la película superficial ante pulsos láser azules de 450 nm o IR, además de la formación de rebabas antes de mecanizar troqueles personalizados. Los paquetes claros de RFQ también definen el formato de descarga (bandejas portadoras frente a canastas abiertas de baño) y determinan márgenes diarios de turno. Asimismo, especifique corridas de validación FAT de al menos 33 pines de contacto consecutivos para verificar el Cpk según normas NIST y evaluar la estabilidad de su máquina automática de corte y celda de soldadura.
Publicado por ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd), Shenzhen, China. Esta guía de ingeniería de procesos sintetiza normas públicas militares, de seguridad, metalúrgicas y de calidad con un ejemplo aritmético de OEE resuelto; los planos del comprador y los protocolos FAT rigen la configuración de la máquina.
Referencias y fuentes
- Defense Logistics Agency ASSIST: MIL-DTL-83513 Revisión H Enmienda 2 (13 sept 2023)
- OSHA 29 CFR 1910.1024: Norma de exposición permisible a berilio y filtración HEPA
- Manual Técnico OSHA Sección III Capítulo 6: Riesgos láser y enclavamientos Clase 1
- Manual de Estadística de Ingeniería del NIST: Índice de capacidad Cpk y glosario metrológico
- NASA Johnson Space Center (MSC-TOPS-106): Radiografía y límites POD de grietas
- Choi et al. (NIH PMC, 2026): Revisión de soldadura de cobre por haz láser frente a resistencia
- Copper Development Association: Propiedades de la aleación de berilio-cobre C17200
- Materion: Endurecimiento por envejecimiento y ventanas térmicas para berilio-cobre forjado
- Iqbal & Sadeghian (ScienceDirect, 2023): Absorción en cobre con láser azul frente a infrarrojo
- Kitagawa et al. (ScienceDirect, 2026): Amplitud de oscilación del haz láser y límites de estabilidad
- ConnectorSupplier: Mecánica de pines helicoidales MIL-DTL-83513 y reglas de exclusión de estaño
- ConnectorSupplier: Materiales de alta confiabilidad Micro-D, Nano-D y Alloy 290 C17200
- Military Embedded (2026): Guía técnica de Micro-D frente a Nano-D y D-Sub
- UTMEL (citando NASA NTRS 20220017466): Defectos de preparación de alambre y pruebas de tracción
- Phoenix Laser: Ancho empírico de ZAC con láser frente a TIG en berilio-cobre
- Han’s Laser US (2026): Unión de alambres de conectores con láser compuesto rojo-azul
- OEE.com: Eficiencia General de los Equipos y fórmula de tiempo de paro planificado
- USPTO US3258736A (IBM, 1966): Contacto macho helicoidal elástico de alambre
- USPTO US7775841B2 (QA Technology, 2010): Método de mandril y receptáculo soldado por láser
- Glenair: Catálogo de conectores Micro-D QPL MIL-DTL-83513 y accesorios
- Omnetics Connector Corp.: Línea estándar y MIL-DTL-83513 Micro-D
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now