Póngase en contacto con Zeyu lntelligent Industrial Company
Monitoreo de fuerza de crimpado: compruebe qué defectos detecta antes de comprar

Actualizado en octubre de 2026
El monitoreo de fuerza de crimpado compara la señal de fuerza de cada carrera de la prensa con una referencia calificada. Una curva aceptada indica que el proceso medido se mantuvo dentro de sus límites. No demuestra que todos los filamentos estuvieran en el proceso ni que la conexión terminada cumpla todos los requisitos eléctricos.
Verificación rápida de especificaciones
- Identifique juntos el terminal, el cable, el aplicador, la prensa y el sensor.
- Solicite la fuerza en función del tiempo o la posición, con las zonas de análisis identificadas.
- Mantenga por separado el rechazo de piezas buenas y los defectos de desafío no detectados.
- Incluya en la oferta la ruta física de rechazo y las responsabilidades ante cambios de receta.
El monitoreo de fuerza de crimpado es una verificación del proceso calificada para una conexión específica. Antes de comprar, pruebe por separado piezas buenas verificadas, defectos conocidos y el manejo de piezas rechazadas. Mantenga en el plan de control las inspecciones de unión especificadas por el cliente.
El comprador necesita evidencia que siga siendo válida desde la demostración del proveedor hasta el equipo instalado. Empiece por el defecto más pequeño que afecte su producto. Luego, verifique que los sensores, el software y los procesos de fabricación puedan detectar ese defecto y distinguirlo de las variaciones aceptables.
- Monitorear cada carrera no significa detectar todos los defectos.
- Antes de enseñar el sistema, debe contar con una referencia verificada; una curva uniforme por sí sola no es suficiente.
- Aunque la detección sea correcta, se necesita un mecanismo de paro o rechazo funcional.
- Las cantidades de muestras y los límites de aceptación deben acordarse antes de la prueba.
Qué mide el monitoreo de fuerza de crimpado
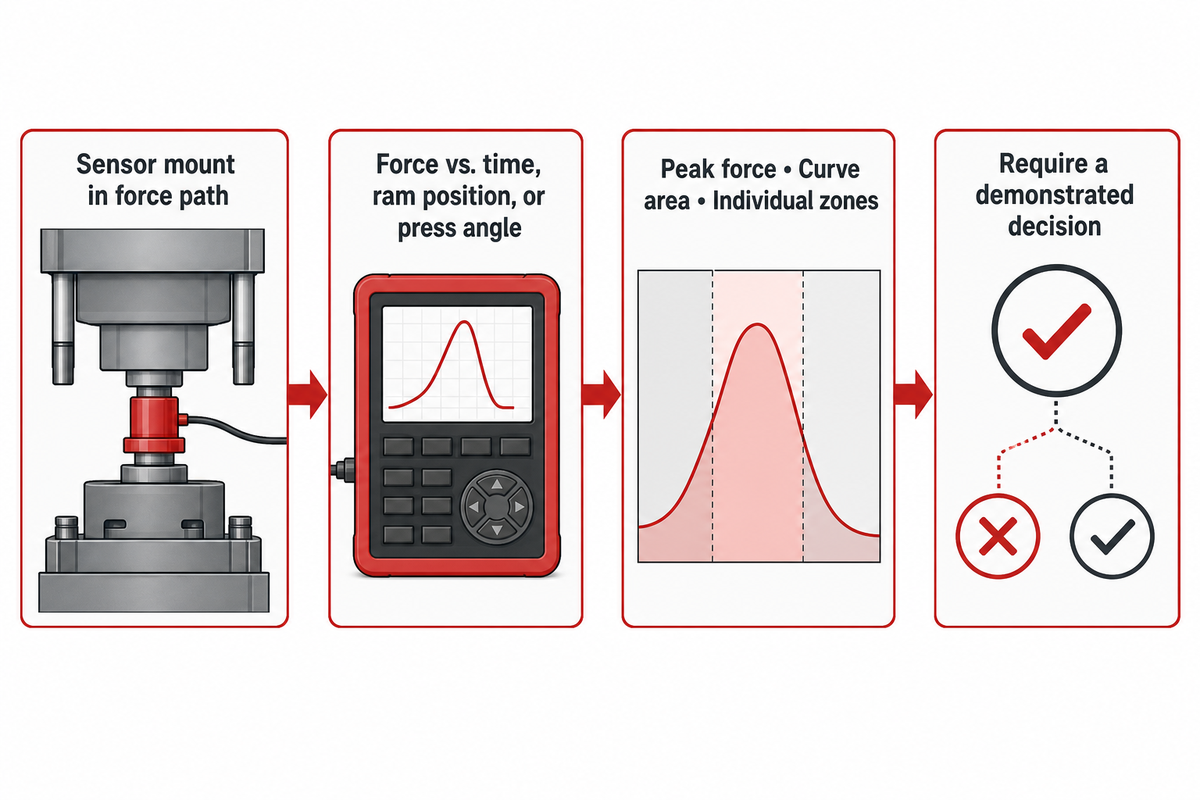
Un monitor de fuerza de crimpado mide una señal del proceso durante la carrera de trabajo y compara características seleccionadas con una curva de referencia. Según el equipo, el análisis puede ser de fuerza en función del tiempo, de la posición de la corredera de la prensa o del ángulo de la prensa. La fuerza máxima, el área bajo la curva y las zonas individuales permiten analizar distintos aspectos de un proceso en evolución.
La medición básica comienza con un montaje de sensor adecuado en la trayectoria de la fuerza de la prensa. Una opción es usar sensores piezoeléctricos de fuerza, pero esto, por sí solo, no indica qué defectos pueden detectarse. El fabricante debe señalar el eje medido, el disparador, el filtrado y la parte de la carrera que se evalúa. Una pantalla marcada como «fuerza» debe mostrar las unidades y describir cualquier escala aplicada.
La explicación técnica de Rob Boyd en Assembly aborda el monitoreo basado en referencias y los ajustes que dependen de cada aplicación. Use esa distinción al evaluar un retrofit de banco o una máquina nueva: una lectura que solo muestra la fuerza máxima y un análisis de varias zonas de la curva no son lo mismo.
Retrofit para prensa independiente
- Compruebe el montaje del sensor y la compatibilidad con la carrera.
- Acuerde la secuencia de paro y reinicio para el operador.
- Asigne la exportación de datos a un proveedor específico.
Línea de ensamble integrada
- Incluya en la prueba las condiciones de alimentación y transferencia de la automatización.
- Siga la pieza detectada hasta su ubicación de rechazo.
- Asigne la integración del control y la trazabilidad.
Un error frecuente al comprar es considerar que una pantalla de fuerza equivale a toda la función de inspección. Exija al proveedor que demuestre qué característica cambió en la muestra de desafío y cómo ese cambio produjo la decisión registrada. Si no presenta esa demostración, la detección sigue sin estar comprobada.
¿Qué defectos puede detectar un monitor de fuerza de crimpado?
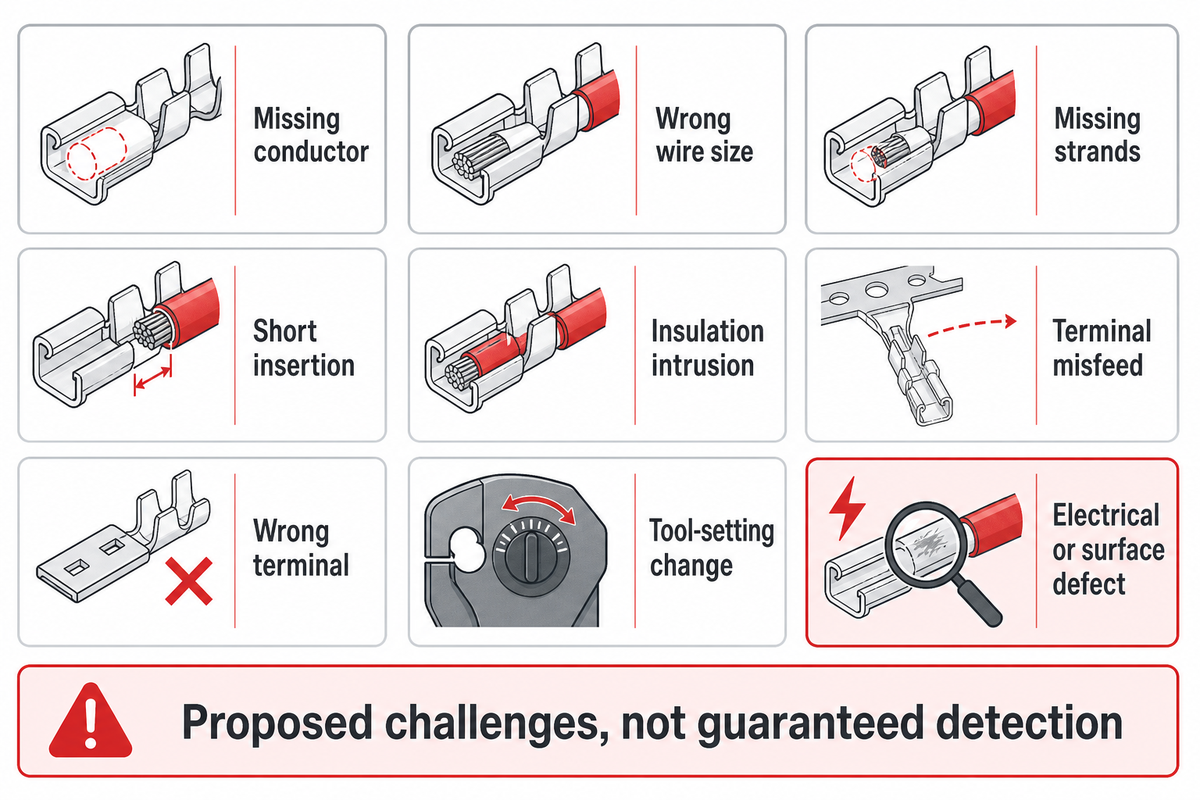
La ausencia de cables o filamentos, así como la presencia de aislamiento dentro del crimpado del conductor, puede modificar la señal de fuerza; la detectabilidad depende de la conexión y de la variación normal del proceso. Cada defecto requerido debe calificarse por separado. La lista de defectos del proveedor sirve como base para las pruebas. Aun así, debe demostrarse si un crimpado defectuoso específico puede distinguirse de manera confiable.
La fuerza necesaria para formar el terminal puede ocultar la contribución restante de fuerza del conductor. Un defecto que produce una señal clara en un terminal puede quedar dentro de la distribución de piezas buenas de otro. Las nueve verificaciones siguientes convierten esta limitación en una solicitud de muestras. Son tipos de desafío propuestos; algunos requieren una función de inspección adicional.
| Familia de defectos | Desafío que se debe preparar | Evidencia independiente | Limitaciones / para qué no es adecuado |
|---|---|---|---|
| Conductor ausente | Terminal formado sin el cable previsto | Identificación de la muestra registrada y confirmación visual | No demuestra sensibilidad a la ausencia de un solo filamento |
| Tamaño de cable incorrecto | Un conductor incorrecto plausible de la mezcla real de productos | Número de parte del cable y sección transversal en mm² | Las señales similares pueden superponerse; el tamaño por sí solo no identifica el cable |
| Filamentos ausentes | Pérdida definida de filamentos, empezando por el defecto más pequeño que sea relevante | Cuente los filamentos retirados y registre cómo se preparó la muestra | La fuerza de formación del terminal puede ocultar la pérdida de conductor |
| Inserción corta | Déficit medido de inserción en el crimpado del conductor | Posición de inserción en mm; sección o imagen cuando sea necesario | Una fuerza similar no implica que el conductor esté en la posición correcta |
| Aislamiento dentro del crimpado | Posición controlada del aislamiento dentro del barril del conductor | Registro de la longitud y ubicación del pelado | La gravedad del defecto y el material del aislamiento afectan la posibilidad de distinguirlo |
| Alimentación incorrecta del terminal | Error representativo de alimentación, preparado de forma segura | Imagen de la posición y estado del alimentador | No arriesgue dañar el herramental solo para crear una muestra |
| Terminal incorrecto | Un terminal mezclado plausible, siempre que pueda probarse de forma segura | Número de parte y lote del terminal | Algunas confusiones de piezas requieren controles de identificación o visión artificial |
| Cambio en el ajuste del herramental | Un cambio controlado y acordado en la configuración aprobada | Registro de ajustes y altura de crimpado medida | La fuerza no mide directamente todas las dimensiones finales |
| Defecto eléctrico o superficial | Condición de contacto o superficie relevante para la aplicación | Prueba eléctrica, visual o ambiental especificada | Un defecto mecánicamente similar podría no ser visible en la señal de fuerza |
La tabla se basa en una síntesis de los límites de aplicación descritos por Gustavo Garcia-Cota en ConnectorSupplier y de las clases de defectos medidas que se describen en las investigaciones siguientes. La tabla no es una especificación de detección validada por ZEUEE.
Supongamos que el defecto crítico para un comprador es la ausencia de un filamento. Un proveedor muestra un cambio grande al retirar la mayor parte del conductor. Eso solo demuestra que se pudo distinguir la muestra preparada. Solicite probar el defecto más pequeño, defina y verifique cómo se produce, y compárelo con la variación natural de una pieza buena. Si las curvas se superponen, solicite una verificación complementaria o un diseño de proceso distinto. Ampliar o reducir una tolerancia no genera información de medición que la configuración no proporciona.
En el estudio de caso de Hofmann y sus colegas de 2026, se obtuvieron 1,617 curvas de dos combinaciones con conductores de 0.50 mm² y 0.35 mm². La exactitud general reportada fue de 95.9%, pero, de las 163 muestras defectuosas probadas, cuatro se clasificaron como aceptables. Los autores señalaron que las cuatro muestras de prueba se manipularon solo ligeramente para acercarlas al estado defectuoso. Esos resultados corresponden a ese estudio, no a ZEUEE ni a todos los monitores comerciales.
Monitoreo de fuerza de crimpado frente a pruebas de altura y tracción
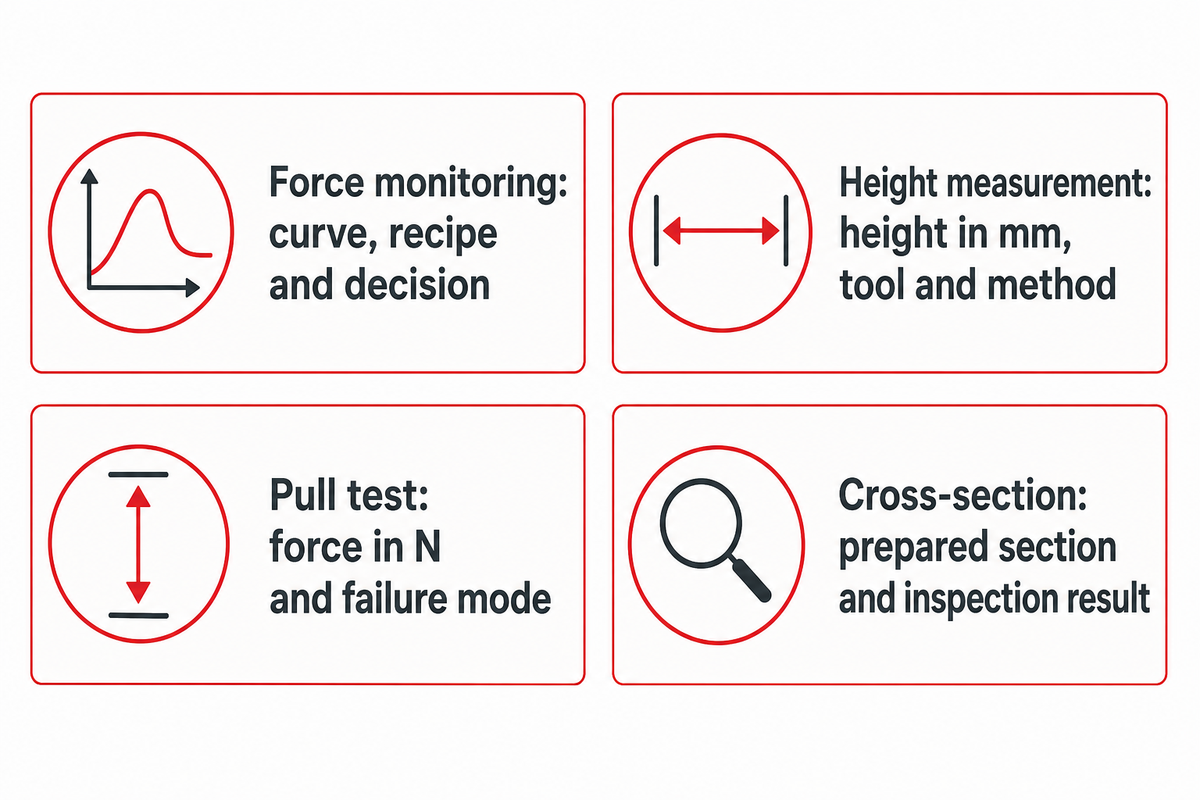
En las pruebas de ensambles de cables, el monitoreo, las verificaciones dimensionales y las pruebas destructivas aportan distintos tipos de evidencia. Un plan de control de calidad de fabricación debe incorporar los requisitos de la especificación del terminal y el acuerdo con el cliente. La calificación del monitor puede ayudar a elaborar ese plan, pero que una curva esté dentro de los límites de tolerancia no autoriza por sí solo a eliminar una prueba de tracción o una inspección dimensional especificada.
¿Cuál es la diferencia entre medir la altura del crimpado y hacer una prueba de fuerza de tracción?
La altura del crimpado mide una dimensión final, normalmente registrada en milímetros, y se compara con el requisito aplicable del terminal. La prueba de tracción mide la retención según un procedimiento definido, por lo general en newtons. Ninguno de estos resultados describe todas las características internas de la unión. El monitoreo de fuerza registra el proceso de formación; los tres métodos abordan preguntas de calidad relacionadas, pero distintas.
| Método | Registrar | Pregunta que aún debe responderse |
|---|---|---|
| Monitoreo de fuerza | Curva, receta y decisión | Geometría final y aptitud eléctrica |
| Medición de altura | Altura en mm, herramental y método | Distribución interna de todos los filamentos |
| Prueba de tracción | Fuerza en N y modo de falla | Cada pieza de producción y el comportamiento del contacto a largo plazo |
| Sección transversal | Sección preparada y resultado de la inspección | Piezas sin seccionar y exposición durante el servicio |
El artículo de Terry Curtis en Assembly explica por qué se deben combinar la capacidad del proceso y las verificaciones de la unión terminada. Para conocer más opciones de prensas y equipos manuales, consulte la guía para elegir una máquina de crimpado de conectores.
No considere un resultado limítrofe ni una medición de altura como una verdad absoluta. Acuerde el método de medición, la idoneidad del instrumento y cómo se resolverán los casos ambiguos. La guía de NIST sobre incertidumbre de medición explica por qué se deben considerar la repetibilidad, la variación a lo largo del tiempo y el sesgo. Aplicar este principio significa resolver primero los casos inciertos y después evaluar el monitor.
La revisión de NASA de 780 resultados de pruebas de tracción analiza posibles reducciones en la frecuencia de las pruebas solo cuando existen condiciones verificadas y una evaluación de riesgos del proyecto. El equipo de compras debe obtener el acuerdo requerido para modificar el plan, en vez de suponer que instalar un monitor autoriza esa modificación.
La calificación eléctrica y ambiental sigue siendo independiente. El alcance público de IEC 60352-2:2024 incluye conductores trenzados de 0.05 a 10 mm² y diámetros de alambre sólido de 0.25 a 3.6 mm, dentro de los tipos de conexión que especifica. Excluye los crimpados de cables coaxiales. Estos son límites del alcance de la norma, no límites de detección del monitor de fuerza.
Establezca una referencia que resista la variación de producción
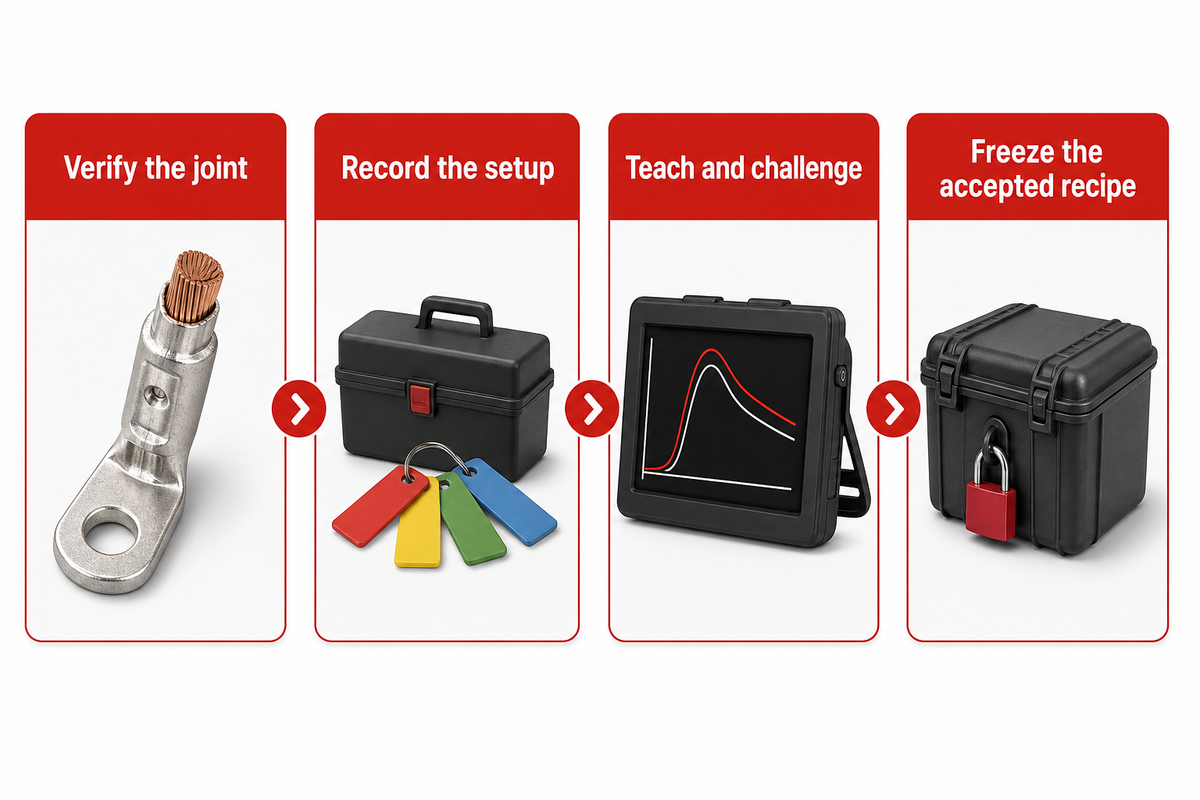
Un buen punto de partida son los crimpados aceptados de forma independiente y fabricados en condiciones controladas. Conserve la identificación del cable y los terminales, así como los ajustes y el estado del herramental, junto con la curva. Después, pruebe la variación de producción frente a esa referencia. Enseñar al sistema una forma de onda atractiva a partir de una unión no verificada puede dar la falsa impresión de que un proceso inadecuado es aceptable.
«conectar simplemente un CFM no resolverá todos sus problemas de calidad de crimpado».
El artículo señala diferencias en los materiales y su preparación que pueden influir en la señal de fuerza. La dureza y el grosor de los terminales, así como las distintas condiciones del cable, afectan al monitor de forma combinada. Aun si se obtiene una referencia en un lote de producción favorable, se debe probar frente a la variación prevista en la aplicación que se va a comprar.
- Verifique la unión. Realice las verificaciones dimensionales y destructivas acordadas antes de enseñar el sistema.
- Registre la configuración. Guarde los números de parte, los lotes de materiales, la identificación del aplicador de crimpado, los ajustes de la prensa y la instalación del sensor.
- Enseñe y pruebe con muestras de desafío. Siga el procedimiento del proveedor y después procese las muestras buenas y defectuosas acordadas.
- Bloquee la receta aceptada. Registre la versión del software, los límites y la autorización necesaria para cambios posteriores.
Consideremos un caso hipotético en que una línea cambia de un producto de 0.35 mm² a uno de 0.50 mm². Reutilizar la receta anterior deja sin resolver la base de aceptación. Ingeniería debe verificar la combinación completa de terminal y conductor, no solo la sección transversal nominal. Cambiar el aplicador puede producir otra diferencia, aunque el tamaño del cable siga siendo de 0.50 mm². El registro de configuración del monitor debe capturar esas diferencias antes de pedirle al operador de producción que «vuelva a enseñar» el sistema.
Para una aplicación de 0.35 mm², una buena referencia corresponde a una combinación documentada de terminal, conductor y herramental. Pasar a 0.50 mm² es un motivo claro para revisar la configuración; no significa que siempre se deban copiar o ampliar los límites anteriores. El comprador debe exigir una aprobación controlada de la receta para la combinación modificada.
Realice la prueba de aceptación de crimpado de 3 carriles antes de comprar
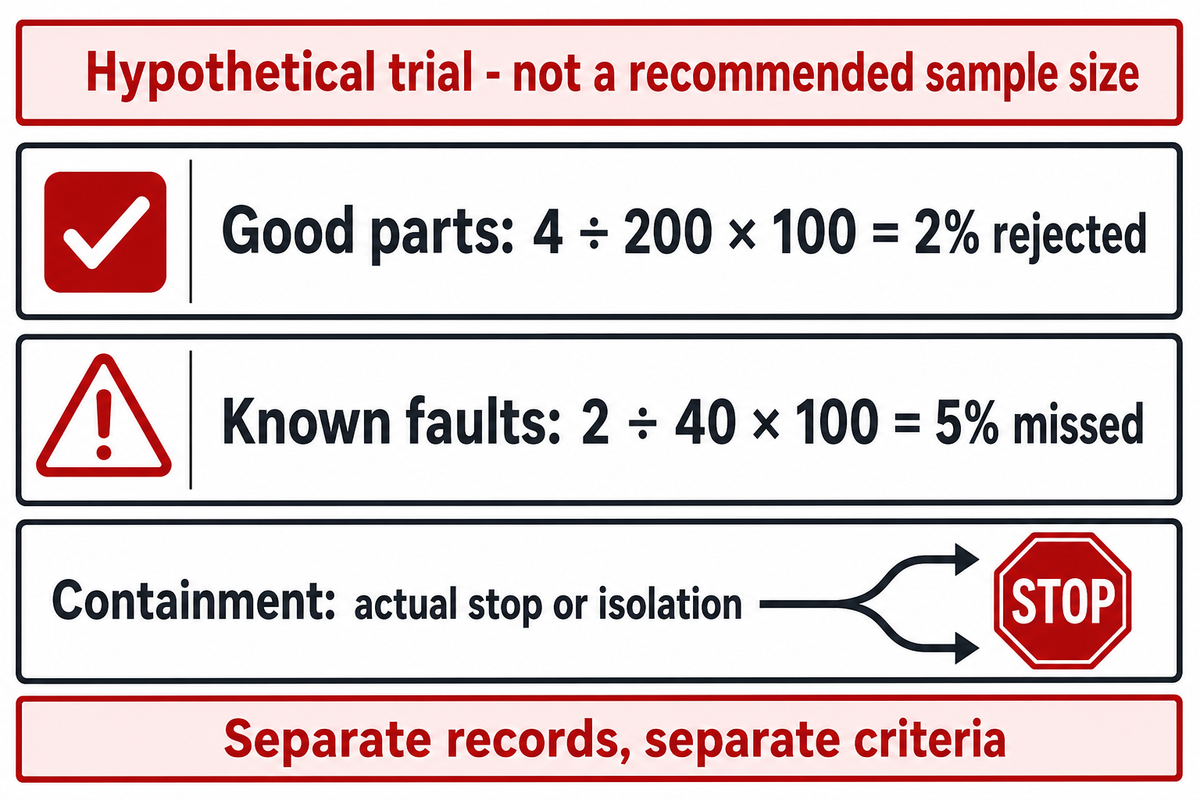
La prueba de aceptación de crimpado de 3 carriles organiza las piezas aceptadas, las muestras con defectos definidos y las verificaciones de contención física en tres registros. Esta estructura de registros permite documentar la evidencia del proveedor; no es una norma de muestreo validada. Acuerde los requisitos de desempeño y un plan de muestreo justificado antes de realizar la prueba; luego evalúe cada carril frente al requisito correspondiente.
Prueba de aceptación de crimpado de 3 carriles
Marco de registro para el comprador que separa el rechazo de piezas buenas, los defectos conocidos no detectados y el manejo de las piezas detectadas en la línea.
Antes de probar, acuerde el defecto relevante más pequeño, el rechazo de piezas buenas, el desempeño de detección requerido y el riesgo de aceptar una pieza defectuosa. Acuerde también la selección y cantidad de muestras, las etiquetas independientes y quién resolverá los resultados limítrofes. El resumen público de la Nota técnica 2045 de NIST relaciona los requisitos de desempeño, el tamaño de las muestras y el riesgo de decisión; no establece una cantidad de pruebas de crimpado.
| Carril | Dato | Registro y decisión |
|---|---|---|
| Piezas buenas | Muestras aceptadas de forma independiente que cubren la variación normal acordada | Muestras buenas rechazadas / muestras buenas probadas; compare con el criterio acordado |
| Defectos conocidos | Tipo y gravedad del defecto identificados, separados por aplicación | Muestras defectuosas no detectadas / muestras con defectos definidos sometidas a prueba, por separado para cada defecto |
| Contención | Seguimiento de una pieza detectada a lo largo de la secuencia de la línea instalada | Paro o aislamiento real, identificación de la pieza y reinicio controlado |
La prueba hipotética incluye 200 piezas aceptadas de forma independiente y 40 piezas con un nivel de gravedad de defecto definido. Se rechazan cuatro piezas buenas, por lo que el rechazo observado de piezas buenas es 4 ÷ 200 × 100 = 2%. Dos piezas con defectos definidos pasan sin ser detectadas, por lo que la proporción observada de defectos no detectados en ese conjunto es 2 ÷ 40 × 100 = 5%. Se deben reportar ambos recuentos. No sería aceptable presentar una sola cifra de exactitud combinada. Tampoco sería aceptable llamar a cualquiera de esos porcentajes una «tasa de producción garantizada».
Los defectos introducidos artificialmente no corresponden a la frecuencia ni a la gravedad natural de los defectos de producción. La explicación de NIST sobre las proporciones de defectos en producción parte de un muestreo aleatorio de un proceso o una población. En esta prueba, eso significa que la proporción de defectos no detectados en el conjunto de desafío no puede presentarse como la proporción de piezas defectuosas que salen de la fábrica.
¿Cómo verificar si un crimpado es bueno?
La decisión de aceptar un crimpado debe basarse en la especificación aplicable del terminal y el plan de control del cliente. Determine si la muestra cumple mediante la verificación de las dimensiones y la mano de obra requeridas, así como las pruebas especificadas de retención o de sección transversal. Si el resultado no es claro, resuelva la incertidumbre antes de tomar una decisión final. Durante la calificación del monitor, compruebe si la decisión que muestra coincide con la señal de fuerza y el resultado físico.
Use un ID de muestra para seguir los resultados y las decisiones. En una línea con varias estaciones, pruebe qué ocurre cuando se activa una alarma justo antes de transferir una muestra. Una decisión correcta no es suficiente si la muestra que debía rechazarse termina en el contenedor de piezas buenas.
Una tasa de rechazo de piezas buenas de 2% y una tasa de defectos no detectados de 5% en el caso hipotético describen problemas distintos y tienen denominadores diferentes. Que cualquiera de las dos cifras sea baja no significa que sea aceptable. La decisión depende de los criterios y la estrategia de muestreo acordados previamente, y debe quedar registrada en la hoja de trabajo.
Controle los rechazos molestos y los cambios de receta
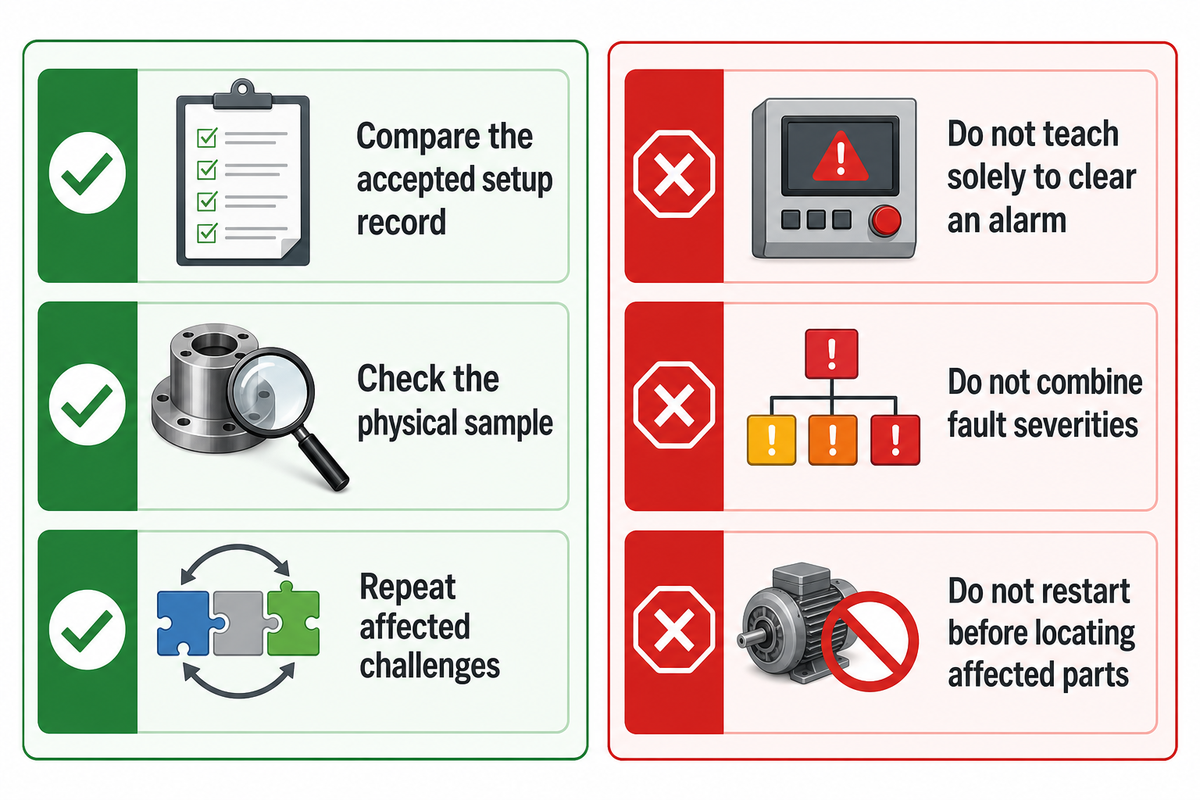
Los rechazos molestos en el crimpado de terminales requieren una revisión más profunda del proceso antes de cambiar las tolerancias. Compare el ID de la muestra, los lotes de materiales, la preparación del cable, el estado del herramental y la instalación del sensor con la configuración aceptada. Guarde las curvas de los crimpados rechazados junto con los resultados de las muestras verificados de forma independiente. Ampliar los límites puede reducir las alarmas, pero también podría permitir el paso de defectos que el monitor debía detectar.
Haga
- Compare la alarma con el registro de configuración aceptado.
- Inspeccione la muestra física antes de cambiar su clasificación.
- Repita las pruebas de desafío afectadas después de un ajuste aprobado.
No haga
- Enseñar una nueva referencia solo para eliminar una alarma.
- Combinar distintos niveles de gravedad de defectos en un solo porcentaje de defectos no detectados.
- Reiniciar antes de localizar las piezas afectadas.
La explicación de Assembly sobre los ajustes para cada aplicación indica por qué un mismo conjunto de parámetros no sirve para todas las aplicaciones. Permita que los operadores reconozcan las alarmas solo mediante secuencias acordadas; limite la edición de recetas al personal de ingeniería responsable. La interfaz permite un control útil solo cuando esos permisos reflejan el proceso real.
Cuándo conviene esperar antes de comprar un monitor
En general, posponga la selección final si el proceso de crimpado no puede fabricar piezas de referencia aceptadas de forma independiente. Un monitor no puede corregir una combinación de herramental inadecuada. Corrija primero el proceso y evalúe la medición después. También aplica cuando el defecto no puede distinguirse de manera repetible de la variación de las piezas buenas: en ese caso, solicite un estudio de viabilidad o una inspección complementaria, en lugar de aceptar una promesa de sensibilidad.
En general, también conviene posponer la selección final cuando el proveedor no puede demostrar la ruta de rechazo ni explicar cómo protege las recetas después de un cambio de formato del proceso. Estas deficiencias afectan la solución instalada, aunque el sensor funcione bien. Evalúe por separado las funciones de detección y contención. Un ciclo más rápido propuesto solo representa una ventaja si la identidad de la pieza en cuestión y la reacción prevista siguen siendo válidas en esas condiciones de operación. Para defectos visibles de posicionamiento o identificación, analice si la inspección por visión artificial de las características del conector aporta evidencia que la medición de fuerza no puede ofrecer.
Compare el alcance de la solución instalada, no solo los precios del monitor
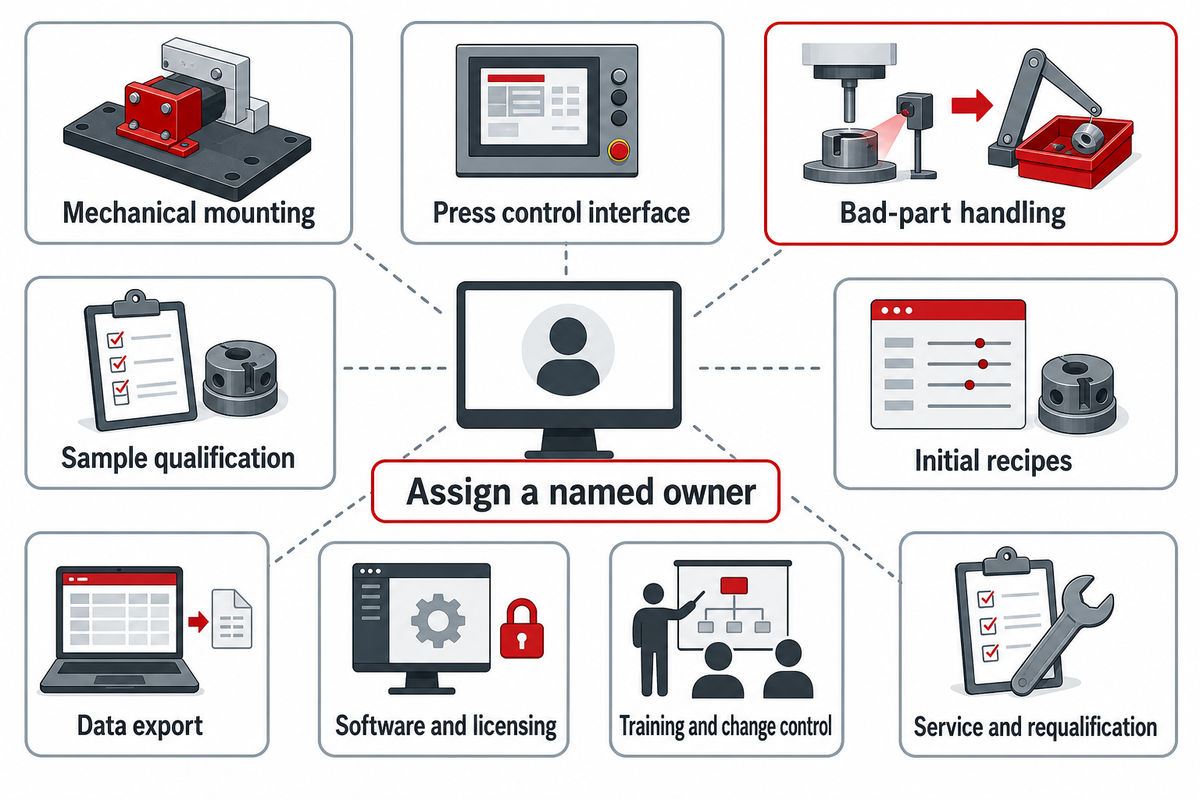
El hardware común debe identificarse por separado de la instalación, la calificación y el soporte continuo. Las cotizaciones comparables deben cubrir la misma aplicación y asignar el trabajo necesario para poner la monitorización en producción. Un precio que incluya solo el monitor no permite saber quién conectará la prensa, aislará las piezas defectuosas, creará las recetas o proporcionará registros útiles al cliente.
Por ejemplo, si una oferta incluye un monitor y un sensor, y la otra incluye la instalación y un estudio con muestras, contabilice una sola vez el hardware acordado. Compare el resto del trabajo a continuación. Estas columnas sugieren asignaciones de responsabilidades para negociar; no describen los paquetes estándar de ningún proveedor en particular.
| Tarea | Modalidad con solo monitor: asignar a | Modalidad integrada: confirmar | Limitaciones / para qué no es adecuado |
|---|---|---|---|
| Montaje mecánico | Comprador o integrador de la prensa | Instalador designado y plano técnico | Trayectoria de fuerza o espacio libre del aplicador sin verificar |
| Interfaz de control de la prensa | Ingeniero de controles | Lista de señales y secuencia de respuesta | Alarma sin respuesta de máquina definida |
| Manejo de piezas defectuosas | Integrador de la línea | Hardware de paro, cortador o aislamiento incluido | Pieza rechazada indicada en pantalla sin contención física |
| Calificación de muestras | Equipo de calidad del comprador y proveedor | Definiciones de fallas y registro de aceptación | Muestras sin etiquetar o poco representativas |
| Recetas iniciales | Ingeniero de aplicaciones | Combinaciones de productos designadas | Se supone que una receta genérica sirve para todas las piezas |
| Exportación de datos | Equipo de controles o sistemas de información del comprador | Campos de archivo, marcas de tiempo e identificadores de muestras | Vista en pantalla sin evidencia recuperable |
| Software y licencias | Compras y responsable del sistema | Requisitos de PC, licencias y soporte de versiones | Software obligatorio sin precio o dependencia de acceso no especificada |
| Capacitación y control de cambios | Producción e ingeniería | Roles de usuario y procedimiento de aprobación de recetas | Ediciones sin control después de la aceptación |
| Servicio y recalificación | Mantenimiento y calidad | Alcance del soporte y factores que activan cambios | Equipo reemplazado devuelto sin revisión |
Esta distinción sí tiene fundamento en la práctica. En el caso de la entrevista de Wiring Harness News con Steffen Dosch, de Schaefer, el corte del cable depende de que esté instalado el cortador de piezas defectuosas. No extrapole las características de ese producto a otro proveedor. Especifique en su propio contrato la acción requerida y el hardware suministrado.
Un buen informe debe describir la receta y la aplicación, no limitarse a decir «la calidad fue aprobada». Solicite un ejemplo de exportación antes de comprometer la inversión. Si también se requieren pruebas eléctricas o inserción de conectores, defina esos procesos en una interfaz independiente. El equipo automatizado para pruebas de conectores cubre un límite de proceso distinto al del análisis de fuerza de crimpado.
Panorama de la industria: evidencia de aceptación y límites de integración
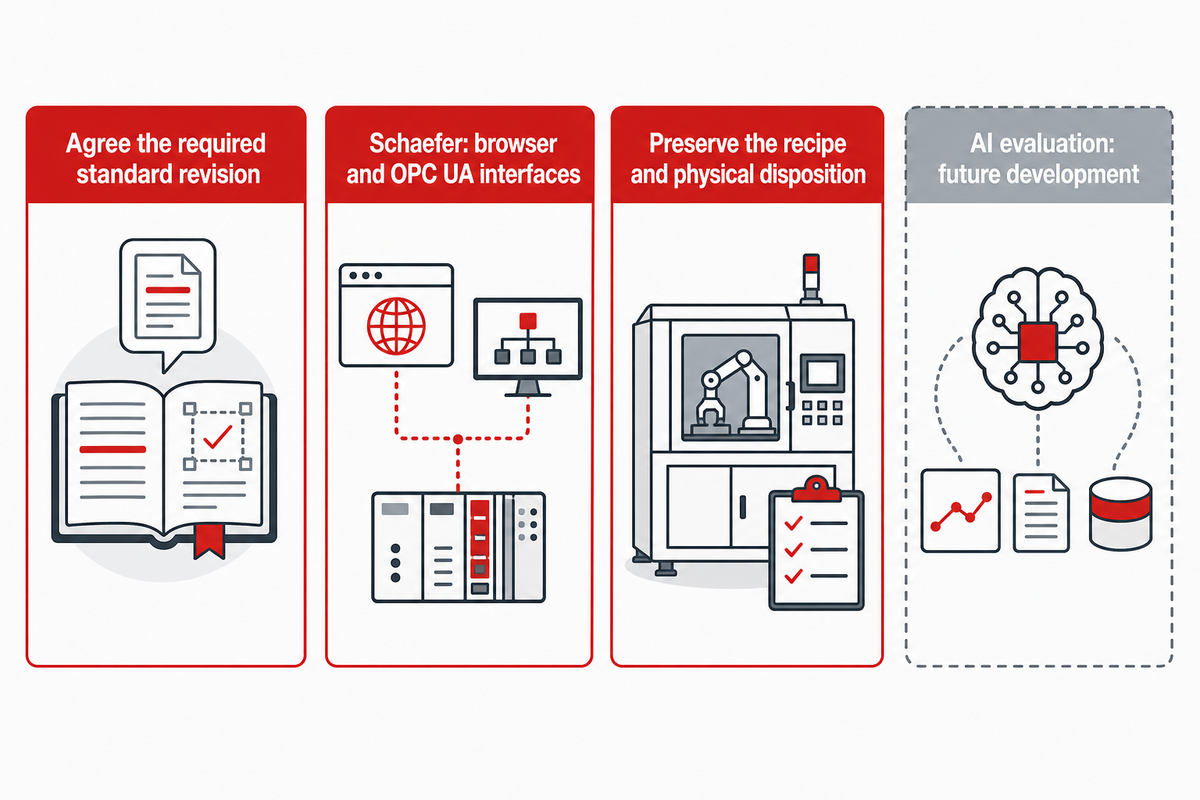
Defina la revisión de la norma requerida y la evidencia portátil de la aplicación para las decisiones de compra actuales. Las nuevas interfaces y la investigación sobre clasificación pueden ayudar a los ingenieros a inspeccionar los resultados, pero no eliminan la necesidad de calificar la detección en la conexión prevista. Defina los registros requeridos y los límites de aceptación antes de elegir un monitor o proveedor de líneas de ensamble.
La lista oficial de IPC/WHMA-A-620 Revisión F indica una fecha de publicación de octubre de 2025. Una página anterior de un distribuidor todavía podría dirigir al lector a una revisión previa. Para un proyecto de 2026, defina la revisión acordada y los requisitos del producto en el documento de aceptación. El catálogo más reciente no sustituye automáticamente la revisión estipulada en un acuerdo vigente con el cliente.
Los tipos de evidencia que pueden solicitar los compradores también cambian con el tiempo. Schaefer explica que su producto ofrece una interfaz basada en navegador y una interfaz OPC UA. La evaluación de defectos basada en IA se menciona como un desarrollo futuro. Por separado, los estudios de investigación de Hofmann de 2026 analizan clasificaciones mediante aprendizaje automático. Ninguna de estas descripciones confirma que esas funciones formen parte de todos los monitores ni que ZEUEE tenga esos algoritmos.
Pida al proveedor un registro exportado de una pieza aceptada y de un defecto sometido a prueba, junto con las versiones de las recetas y la disposición física de las piezas. Evalúe qué información se conserva después de un reinicio, una actualización de software o el traslado a otra prensa. Si esos registros no pueden vincularse, al comprador le resultará difícil repetir la comparación original después de un cambio.
Elija la modalidad del proveedor y el límite de integración
Para equipos existentes de procesamiento de cable, evalúe la aplicación real con el proveedor del monitor y el integrador de la prensa. Para un proyecto que incluya alimentación, crimpado e inspección posterior, considere una máquina configurada. Las máquinas de crimpado de conectores de ZEUEE con inspección configurable son pertinentes para esa modalidad de integración. La oferta pública no indica que exista un umbral universal para la detección de hebras faltantes ni que se fabriquen monitores independientes.
Envíe los planos técnicos de las terminales y los cables, los materiales de muestra, los defectos objetivo, las condiciones de producción previstas y los registros de prueba requeridos. Pregunte a ZEUEE qué incluye la máquina propuesta y qué seguirá siendo responsabilidad del comprador. La integración de máquinas de ensamble personalizadas debe definirse en torno a la secuencia real, y cada método de inspección debe justificarse según el defecto que deba detectar.
Conclusión clave
Compre con base en una prueba de aplicación acordada y un registro de responsabilidades de instalación. Separe el resultado de detección observado del manejo físico de la pieza y conserve la evidencia necesaria para repetir ambas verificaciones después de un cambio.
Preguntas frecuentes
¿La monitorización de fuerza de crimpado funciona con todas las combinaciones de terminal y cable?
La monitorización de fuerza de crimpado requiere una evaluación de viabilidad específica para cada aplicación; no debe suponerse una cobertura universal.
El comportamiento de conformado de la terminal, la contribución del conductor, el herramental y la variación normal afectan la señal disponible. Proporcione los materiales reales y defina el defecto relevante más pequeño. El proveedor debe comparar muestras aceptadas de forma independiente con fallas controladas y registrar los resultados por separado. Si las firmas de piezas buenas y defectuosas se superponen, agregue un método de inspección adecuado o modifique el proceso antes de aceptar una afirmación de cobertura.
¿Qué sistema de monitorización de fuerza de crimpado es mejor para una prensa de sobremesa?
Un sistema de sobremesa adecuado es compatible con la prensa y demuestra la detección requerida y la respuesta del operador en su aplicación.
Compare el montaje del sensor, la activación por carrera, la compatibilidad del aplicador y la interfaz de paro disponible antes de comparar las funciones de pantalla. Solicite una prueba con muestras de su cable y terminal, incluida la variación aceptada en producción. Después, compruebe cómo localiza el operador una pieza rechazada, confirma la alarma y reinicia la máquina. Un precio bajo del hardware no es suficiente si no se definen las responsabilidades de instalación, recetas y capacitación necesarias para usarlo correctamente.
¿Cuál es el método de prueba de tracción de crimpados de IPC?
El procedimiento aplicable para la prueba de tracción debe basarse en la revisión de la norma acordada, los requisitos de la terminal y el plan de control del cliente.
No establezca un límite de fuerza universal a partir de un ajuste del monitor o un resumen público de una norma. Confirme en los documentos aplicables la preparación de las muestras, la configuración de la prueba, el procedimiento de carga, el valor de aceptación y el informe de fallas. Registre la identificación del conductor y la terminal junto con el resultado. El catálogo público de IPC confirma la edición y el alcance general; no proporciona los requisitos completos de prueba aplicables a su producto, disponibles en el documento de pago.
¿Por qué mi monitor de fuerza de crimpado rechaza piezas buenas?
Las alarmas para piezas buenas pueden deberse a variaciones del proceso, una referencia inadecuada o cambios en la configuración de medición.
Compare el material actual, el herramental y la instalación del sensor con la configuración calificada. Inspeccione de forma independiente las muestras rechazadas antes de calificar las alertas como falsas. Ajuste los límites únicamente mediante la revisión de ingeniería acordada y repita después las pruebas de desafío afectadas.
¿El crimpado es mejor que la soldadura para un proceso de producción monitorizado?
El crimpado y la soldadura requieren controles de proceso distintos; un monitor de fuerza por sí solo no determina qué método de unión es adecuado para el producto.
Comience por el diseño de la conexión, los requisitos de la terminal y las condiciones de servicio. Una unión crimpada depende de que el conductor, la terminal y la herramienta de conformado especificados funcionen en conjunto. Su firma de fuerza proporciona información sobre esa operación mecánica. La soldadura implica materiales y variables de proceso distintos, por lo que el mismo registro de aceptación basado en fuerza no puede demostrar la calidad de una unión soldada. Si el plano ya especifica un crimpado, añadir soldadura constituye un cambio de diseño o de proceso que requiere la decisión del responsable de ingeniería; no es un atajo para eliminar las alarmas del monitor. Para un producto nuevo, compare los métodos con la evidencia de calificación eléctrica, mecánica y ambiental requerida. Una vez seleccionado el método de unión, defina el plan de inspección y los controles de producción correspondientes. La compra de un monitor es una decisión posterior sobre la aplicación; no debe utilizarse para justificar un diseño de conexión inadecuado.
Prepare una revisión de la aplicación
Lleve a la reunión el cable, la terminal, las definiciones de defectos y los requisitos de aceptación. Contacte a ZEUEE para solicitar una prueba de aplicación de crimpado de conectores y pida por escrito el alcance del equipo y la inspección.
Nota sobre la evidencia: esta guía integra fuentes técnicas públicas con un marco editorial para la compra. Las cantidades hipotéticas de pruebas son ejemplos, no resultados de pruebas ni tamaños de muestra recomendados por ZEUEE. La investigación y las capacidades de productos de terceros corresponden a sus respectivas entidades. La aceptación final se rige por los documentos acordados para la aplicación.
Referencias y fuentes
- Monitorización de fuerza de crimpado Rob Boyd, Assembly, 2009.
- Por qué es importante la monitorización de fuerza de crimpado Gustavo Garcia-Cota, ConnectorSupplier, 2013.
- Aprendizaje automático transparente para la monitorización de fuerza de crimpado mediante explicaciones SHAP basadas en fases Hofmann et al., Industrial Artificial Intelligence, 2026.
- Crimpados de calidad en tres pasos Terry Curtis, Assembly, 2013.
- Incertidumbre de medición: enfoque National Institute of Standards and Technology.
- Análisis de los resultados de pruebas de fuerza de tracción para conexiones crimpadas Repositorio técnico de la National Aeronautics and Space Administration.
- Alcance público de IEC 60352-2:2024 International Electrotechnical Commission.
- Confirmación de un umbral de desempeño con una respuesta experimental binaria Leber, Pibida y Enders, National Institute of Standards and Technology, 2019.
- ¿La proporción de piezas defectuosas cumple los requisitos? National Institute of Standards and Technology.
- Monitorización de la calidad del crimpado en tiempo real Wiring Harness News, entrevista con Steffen Dosch.
- IPC/WHMA-A-620 Revisión F Tienda oficial de Global Electronics Association.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE