Contatti Zeyu lntelligent Industrial Company
Macchina per taglio e saldatura di pin elicoidali: guida tecnica alla preparazione del filo, saldatura della punta, controllo con visione CCD e dimensionamento della capacità

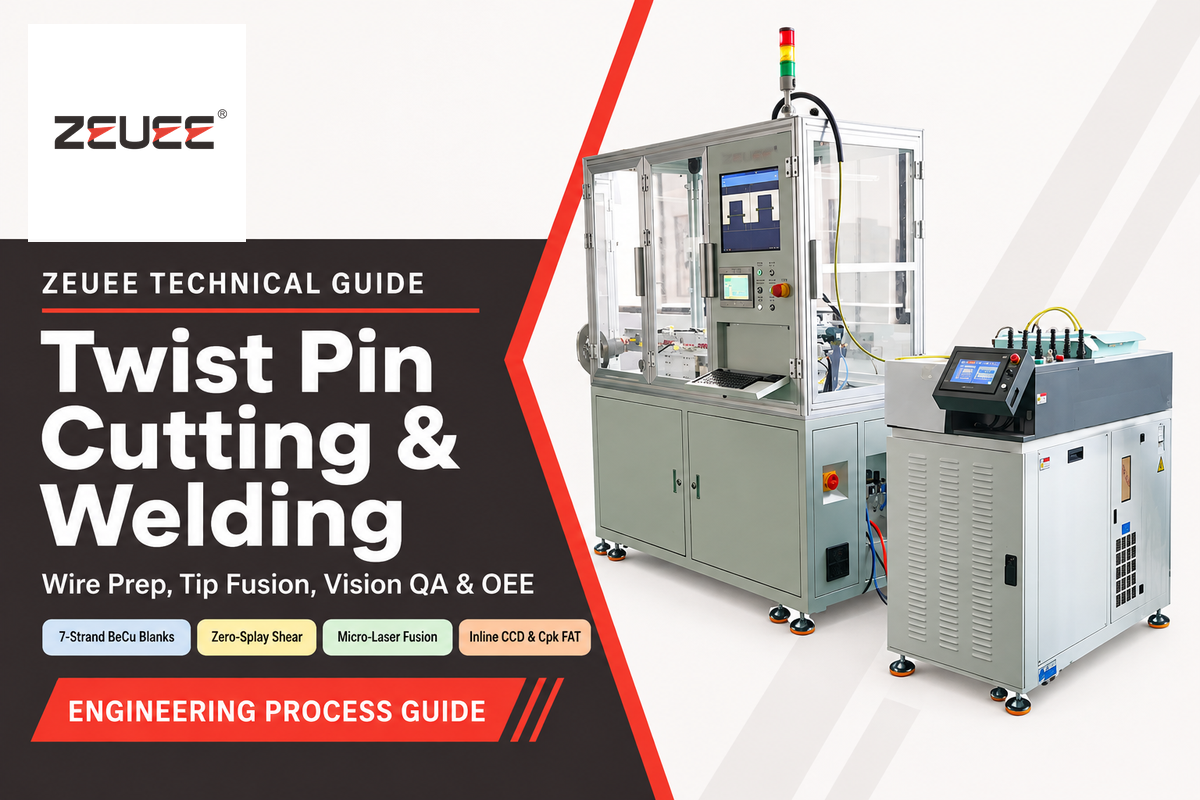
Una macchina per taglio e saldatura di pin elicoidali produce semilavorati di contatto elicoidali a 7 trefoli in rame-berillio per connettori MIL-DTL-83513 con passo da 0.050 pollici (1,27 mm). Essa alimenta cavo sottile da bobina, lo taglia a misura e fonde le estremità dei pin con un laser. Saldatrici a perni per edilizia, troncatrici per tondino d’acciaio e banchi da taglio al plasma servono linee metallurgiche completamente diverse.
Aggiornato a novembre 2026 · A cura di Cherry
Ambito tecnico in sintesi
- Semilavorato target: pin o contatto maschio elicoidale elastico a sette trefoli in lega di rame conforme a MIL-DTL-83513 e derivati Nano-D.
- Operazioni principali: svolgimento a tensione costante, raddrizzatura su due piani, taglio a cesoia senza apertura dei trefoli e fusione della punta con microlaser nell’ordine dei millisecondi.
- Rischio critico: un apporto termico esteso sovrainvecchia il rame-berillio, mentre i trefoli esterni non serrati generano punte aperte e inceppamenti nei manicotti.
- Regola di qualificazione: il controllo ottico in linea si abbina a prove distruttive di trazione, metallografia in sezione trasversale e aspirazione HEPA conforme a OSHA.
Una macchina per taglio e saldatura di pin elicoidali produce contatti elastici multifilari di precisione per interconnessioni aerospaziali e della difesa. Un funzionamento affidabile della cella richiede zone termicamente alterate ristrette, pinze rigide per la chiusura dei trefoli, verifica ottica e a trazione, nonché monitoraggio esplicito dei cambi formato nell’OEE.
Cosa fabbrica una macchina per taglio e saldatura di pin elicoidali rispetto alle tagliacavi generiche e alle saldatrici a perni?
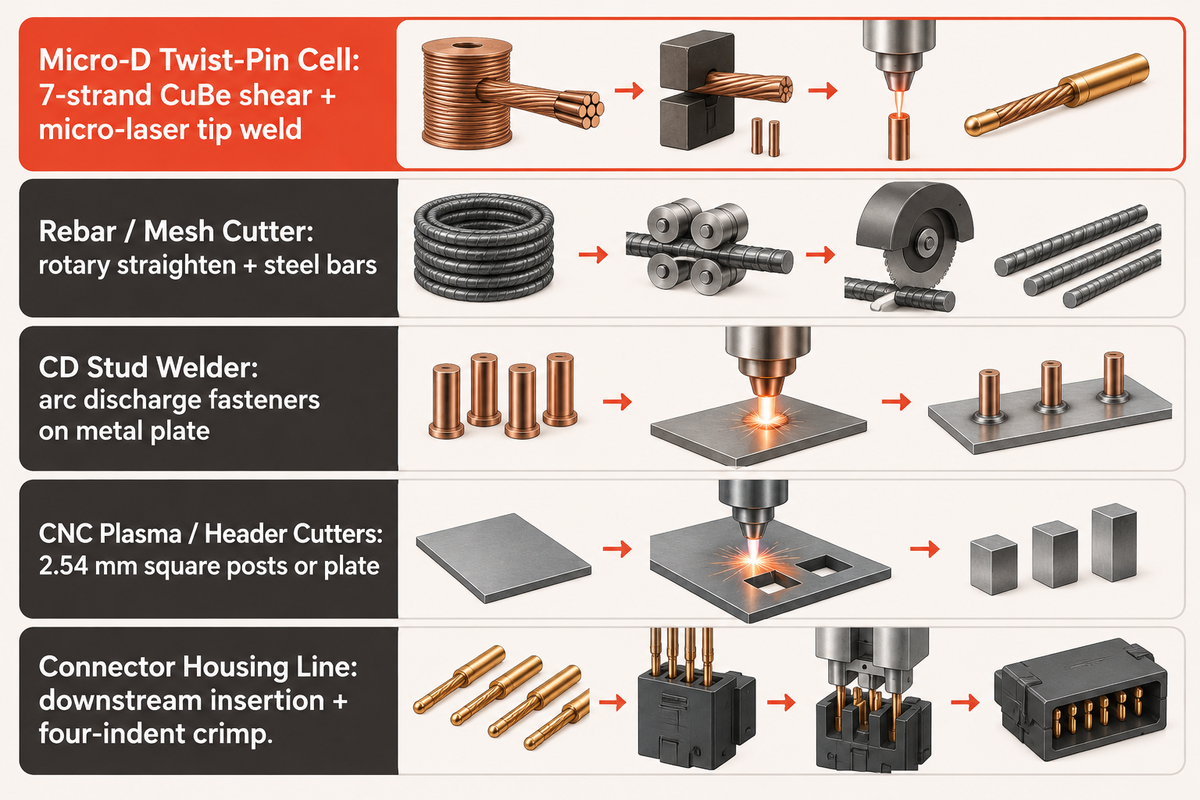
Una macchina per pin elicoidali da connettore lavora trefoli intrecciati in lega di rame submillimetrici ottenendo semilavorati di contatto privi di bave con punte fuse. Tagliafili generici, saldatrici a perni da cantiere e cesoie industriali lavorano filo ferroso pesante o lamiera. Confondere queste categorie di macchine porta gli acquirenti a preventivi errati sulle attrezzature e a prove fallite.
Dimostrazioni e risultati di ricerca mescolano talvolta la produzione di microconnettori con processi totalmente differenti. Termini di ricerca generici mostrano spesso sistemi automatici di raddrizzatura e taglio progettati per reti in tondino d’acciaio. Altri risultati principali riguardano banchi CNC al plasma, piegatrici per lamiera o pistole per saldatura a scarica di condensatori.
Nessuno di questi macchinari pesanti gestisce fasci miniaturizzati in rame-berillio. Linee di saldatura per reti metalliche e telai di piegatura piana 2D alimentano filo spesso in ferro, acciaio o alluminio. Tagliatrici massive per pettini di pin sezionano terminali quadri pieni in ottone con passo da 2,54 mm senza fondere le estremità dei trefoli.
In realtà, un sistema dedicato alla produzione di pin elicoidali opera a monte delle linee di assemblaggio del corpo del connettore finito. ConnectorSupplier documenta che ogni pin elicoidale MIL-DTL-83513 è composto da sette fili saldati insieme. Military Embedded rileva che i connettori Micro-D presentano un passo tra i contatti di 0.050 pollici (1,27 mm) e sono polarizzati. Di conseguenza, la fabbricazione del singolo pin di contatto precede la terminazione del connettore.
| Classe di macchina | Materiale di partenza e lega | Azione primaria di giunzione o taglio | Componente tipico in uscita |
|---|---|---|---|
| Cella per pin elicoidali Micro-D | Cavo elicoidale a 7 trefoli in CuBe o bronzo fosforoso | Taglio a pinza con serraggio contrapposto più saldatura della punta con microlaser | Semilavorati di contatto a cupola pronti per manicotti a crimpare |
| Raddrizzatrice e tagliatrice per tondino / rete metallica | Filo singolo millimetrico in acciaio, ferro o alluminio | Raddrizzatura a rotore più taglio ad alta forza | Barre raddrizzate o pannelli in rete elettrosaldata |
| Saldatrice a perni a scarica di condensatori | Perni pieni saldati su lamiera d’acciaio o alluminio | Scarica ad arco ad alta corrente contro la lamiera base | Elementi di fissaggio metallici strutturali ancorati |
| Tagliatrici CNC al plasma e per pettini di pin | Piastra metallica o barra sagomata a pin quadri stampata | Solco termico al plasma o tranciatura multipla in blocco | Profili di piastra tagliati o file segmentate di contatti |
| Linea completa per corpo del connettore | Pin prefabbricati, manicotti, isolanti, gusci | Inserimento pin, crimpatura a quattro impronte, controllo guscio | Cablaggi Micro-D QPL finiti |
Gli stabilimenti a valle di assemblaggio connettori trattano i pin elicoidali saldati come minuterie finite in ingresso. Le aziende che internalizzano la produzione massiva dei semilavorati installano celle specializzate di preparazione filo a monte delle stazioni di crimpatura. Esamini le specifiche proprietarie 0.45 C49-ZY04-01, le 4 schede dei sottosistemi e i selettori interattivi sulla pagina della soluzione commerciale per macchina per taglio e saldatura di pin elicoidali di ZEUEE. Questa guida si concentra invece sulla fisica dei guasti tra laser, TIG e saldatura a resistenza, oltre al calcolo OEE a 3 perdite.
Come la meccanica elicoidale del pin, i passi MIL-DTL-83513 e la metallurgia del rame-berillio fissano i limiti della macchina
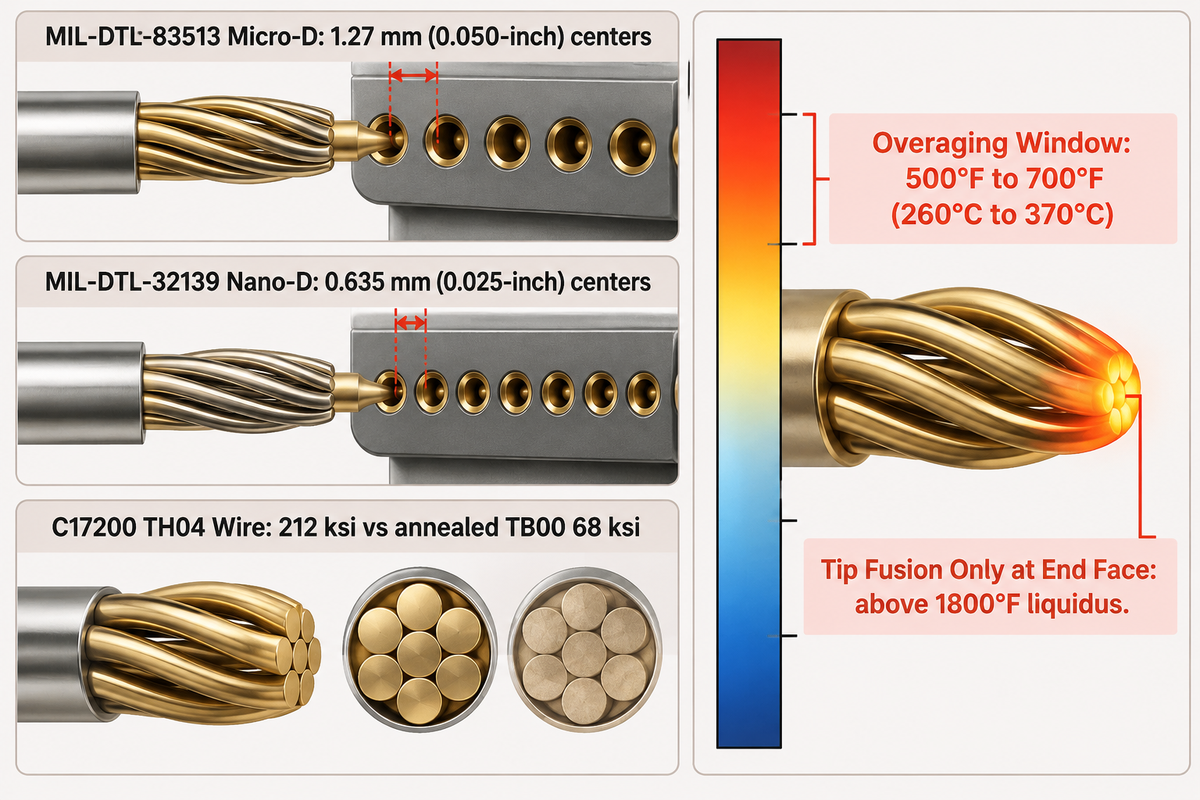
I principi di meccanica del contatto e la sensibilità della lega all’indurimento per precipitazione definiscono i limiti termici e meccanici in ogni cella. I fasci a sette fili dipendono dalla tensione elastica per chiudere le coppie di contatti nelle cavità Micro-D (0.050 pollici) e Nano-D (0.025 pollici). Un calore di saldatura eccessivo compromette l’elasticità della molla prima ancora che i semilavorati escano dalla macchina.
I contatti maschi multifilari furono introdotti dal brevetto USPTO US3258736A (1966) concesso a IBM. Quel progetto avvolge i trefoli elastici in modo elicoidale attorno a un filo d’anima centrale. I pin elicoidali moderni presentano una leggera bombatura esterna lungo la parte centrale attiva. Quando un pin bombato viene inserito in una presa femmina, i sette trefoli si comprimono radialmente assicurando il contatto.
Le coppie di contatti hanno limiti fisici ristretti. Le norme d’interfaccia stabiliscono i requisiti. DLA ASSIST indica MIL-DTL-83513 Revision H Amendment 2 datata 13 settembre 2023 come specifica generale Micro-D. Military Embedded mette a confronto il passo Micro-D da 1,27 mm (0.050 pollici) con le geometrie Nano-D MIL-DTL-32139 più compatte da 0,635 mm (0.025 pollici). Un componente D-sub citato a densità standard utilizza un passo di 2,77 mm e robusti pin torniti.
I limiti termici sulle leghe impongono finestre di processo ancora più strette. Le tabelle della Copper Development Association per il rame-berillio lavorato C17200 specificano dal 1,80% al 2,00% di berillio e il 22% di conducibilità IACS. Il punto di solidus inizia a 1590°F e il liquidus raggiunge 1800°F. Il filo duro trattato per precipitazione TH04 tocca 212 ksi di carico tipico a rottura, mentre il filo ricotto TB00 scende a 68 ksi.
I dati di trattamento termico Materion individuano l’invecchiamento per precipitazione tra 500°F (260°C) e 700°F (370°C). A 700°F il tempo di permanenza mantiene una tolleranza ristretta di più o meno 3 minuti prima che il sovrainvecchiamento ammorbidisca la lega. L’invecchiamento standard a 600°F (315°C) richiede 2 a 3 ore, mentre la solubilizzazione completa raggiunge 1450°F (790°C). La fusione di punta deve superare 1800°F proprio sulla faccia frontale senza ricuocere la bombatura elastica attiva immediatamente dietro.
Anche la sequenza dei trattamenti superficiali incide sul comportamento in saldatura. ConnectorSupplier cita Materion Alloy 290 abbinata ai pin saldati Cinch Dura-Con e ai nastri ASTM B-194. Saldare il rame-berillio nudo prima della barriera al nichel e della doratura a barile evita l’ebollizione dell’oro nel bagno fuso. Il filo pre-dorato esige un controllo energetico più rigoroso per evitare spruzzi metallici di nichel-oro.
Perché i contatti a pin elicoidale richiedono la fusione della punta anziché trefoli tagliati a vivo?
Tranciare un cavo multifilare senza fondere la faccia di taglio lascia filamenti esterni liberi e taglienti. Una calotta emisferica saldata blocca tutti e sette i fili in un’unica cupola rigida. Tale cupola rigida scorre senza sforzo dentro le prese femmina placcate senza incidere le barriere d’oro né collassare l’elica.
La torsione elicoidale accumulata spinge verso l’esterno i trefoli periferici recisi subito dopo il rilascio della lama. I tecnici chiamano questa deformazione apertura a gabbia (birdcaging). Anche un minimo sfiancamento rende la punta più larga dello smusso d’ingresso della presa e piega il pin durante l’inserimento.
Fisica di svolgimento a tensione costante, raddrizzatura su due piani e attrezzatura di taglio a cesoia
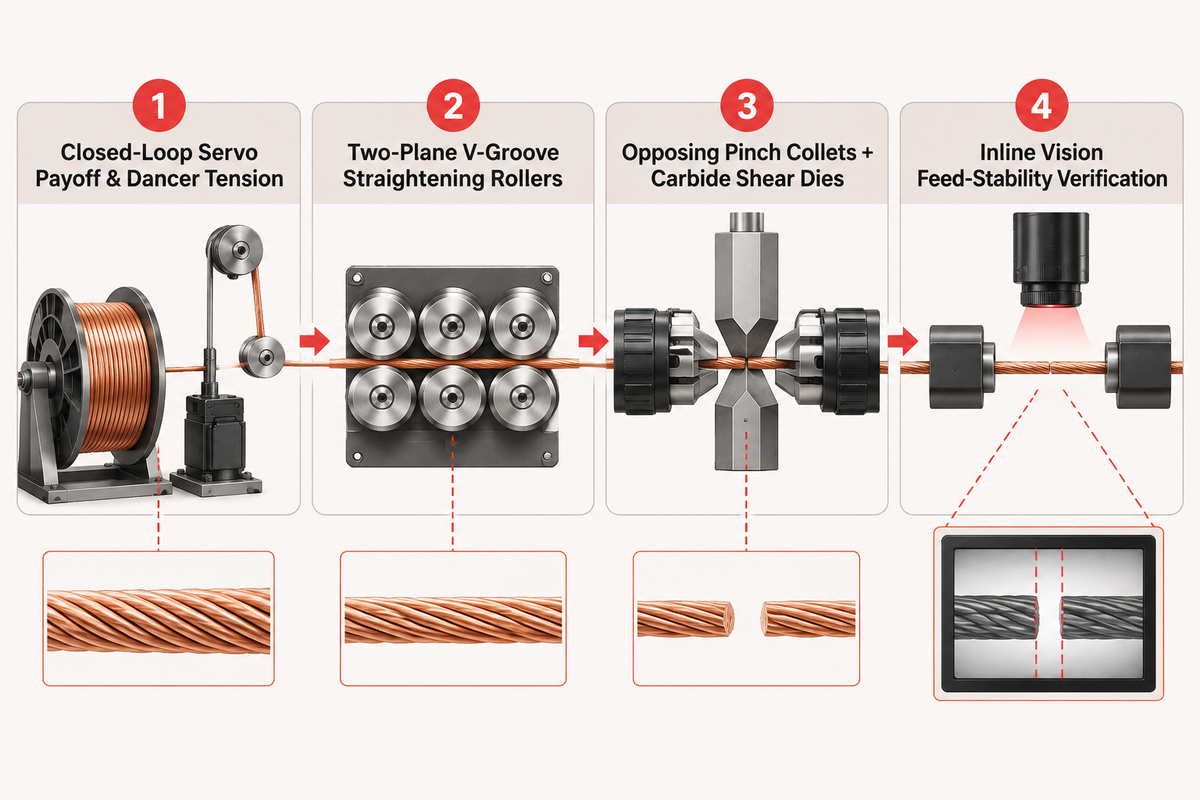
Una saldatura stabile inizia alla bobina del filo e alla matrice di tranciatura in carburo. Una resistenza irregolare allo svolgimento stira il cavo cordato miniaturizzato e falsa la lunghezza avanzata dall’encoder. Matrici di taglio usurate estrudono bave e storcono i filamenti esterni esattamente dove il fuoco laser richiede stretto contatto tra i fili.
Le bobine di filo aerospaziali presentano trefoli elicoidali sottili molto sensibili ai picchi d’inerzia nello svolgimento. A titolo di confronto, i contatti piatti tranciati come il nastro Alloy 290 possono essere formati fino a spessori di soli 0.002 pollici (0,05 mm). Durante gli arresti del ciclo di lavorazione, i mandrini passivi di svolgimento strappano: i picchi di tensione di ritorno agiscono direttamente sulla cordatura avvolta.
Telai svolgitori servoassistiti ad anello chiuso mantengono la tensione costante. Un servomotore reattivo e un gruppo ballerino lavorano insieme per erogare una coppia stabile. Successivamente il filo attraversa guide a rulli con gola a V su due piani. A differenza degli aggressivi raddrizzatori rotanti a palette usati per tondino d’acciaio pieno, i banchi multirullo rimuovono dolcemente la curvatura da bobina. Gli anelli di retroazione della tensione registrano qualsiasi deriva direttamente nel software di controllo per la tracciabilità di lotto.
Prima del taglio, encoder ad alta risoluzione forniscono misure a tolleranza stretta sui trainafilo servoassistiti. A valle le tolleranze di terminazione restano rigorose nei microassemblaggi, come le coppette posteriori saldate MIL-DTL-83513 per conduttori 26 AWG. Analogamente, l’analisi dei guasti nei connettori UTMEL rileva per la crimpatura a valle che i trefoli del conduttore nudo devono rimanere puliti e privi di incisioni lungo l’intero barilotto utile. Gli operatori che saltano i controlli del tagliente scambiano spesso la dispersione causata dalla bava per finte derive di energia del fascio laser.
Il mantenimento della forma del fascio dipende dal serraggio meccanico adiacente al piano di taglio. Lo stato dell’arte esterno nel brevetto USPTO US7775841B2 (assegnato a QA Technology, distinto dai macchinari per semilavorati di pin elicoidali) mostra più bussole portafilo bloccate da mandrini rotanti scanalati e saldate al laser. Pinze contrapposte rigide nelle celle per semilavorati serrano entrambi i lati del percorso in carburo durante la cesoiatura e le successive fasi di saldatura. Un sistema ottico in linea verifica la stabilità d’avanzamento esattamente al termine del taglio del filo.
In che modo la deriva di tensione nello svolgimento e l’usura della lama innescano difetti di saldatura a valle?
La variazione di passo provocata da una controtensione instabile sulla bobina altera il passo effettivo dell’elica e influenza la lunghezza finale del semilavorato durante il ciclo di lavorazione. Inserti di taglio usurati impastano bave di rame e spostano radialmente singoli fili esterni fuori centro. I trefoli disallineati restano fuori dal nucleo del fascio focalizzato e solidificano in sfere di saldatura irregolari e deboli.
Anche un gioco sottile quanto un capello interrompe la conduzione termica tra fili di rame adiacenti. Gli impulsi ottici focalizzati vaporizzano o fondono in sfera il filamento esterno deviato invece di fondere l’intero fascio assieme. Sostituzioni programmate della matrice di tranciatura in carburo arrestano l’eccentricità della calotta.
Microlaser rispetto a micro-TIG e a fusione a resistenza per la saldatura della punta nei pin elicoidali
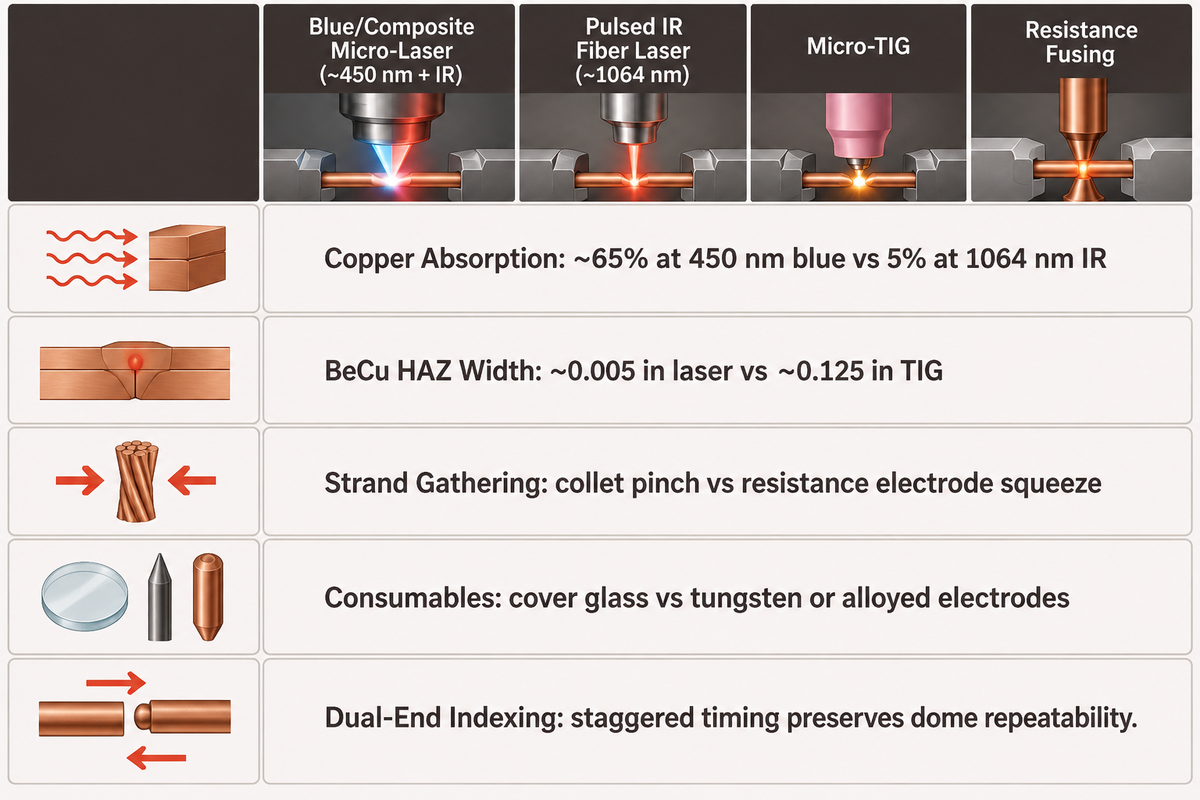
Bilanciare la riflettività del rame con il confinamento termico e la compressione meccanica richiede la scelta della sorgente adeguata per la fusione della punta. I microlaser impulsati assicurano un controllo di processo superiore e una sigillatura saldata più netta rispetto al plasma TIG. Tuttavia, i fasci ottici senza contatto esercitano forza di schiacciamento nulla per riportare i filamenti sciolti verso il filo centrale.
La scelta della lunghezza d’onda governa fortemente la prevedibilità della fusione del rame. Iqbal & Sadeghian (ScienceDirect, 2023) riportano un assorbimento laser del 65% sul rame pieno alle lunghezze d’onda blu ~450 nm contro il 5% a ~1064 nm IR. Questo incremento di 13x nell’assorbimento riduce i picchi di potenza che causano spruzzi durante la fusione di metalli riflettenti.
I confronti termici fra tecniche ottiche e ad arco evidenziano scarti notevoli. Phoenix Laser ha misurato in officina le differenze termiche su riparazioni di attrezzature in rame-berillio. Gli impulsi laser di precisione hanno registrato una zona termicamente alterata (ZTA) di 0.005 pollici. La saldatura TIG ha ampliato la ZTA a 0.125 pollici, 25x più ampia, nelle medesime condizioni operative.
Architetture a fascio composito consentono velocità superiori nella giunzione del rame. Han’s Laser US (2026) ha testato sistemi compositi rosso-blu che uniscono innesco blu ~450 nm e penetrazione IR su sottili conduttori di connettori in rame. Le forme saldate si sono mantenute uniformi superando una forza di trazione di 30 N rispetto a una specifica di 20 N. Parallelamente, Choi et al. (NIH PMC, 2026) confrontano saldatura laser e a resistenza su rame. I laser eliminano l’usura degli elettrodi e mantengono minima la distorsione in presenza di stretto accoppiamento dei fili. Al contrario, le punte a resistenza serrano i fili sciolti ma si usurano rapidamente per incollaggio della lega di rame.
Passando dal laser al TIG cambia anche la gestione del gas protettivo. L’ampio arco plasma di una torcia TIG può fondere lo strato sottile d’oro lontano dalla cupola intaccando il rame adiacente. I microlaser focalizzati si allineano coassialmente col flusso di argon per accoppiarsi nettamente sulla faccia tranciata della cupola. Una portata corretta all’ugello mantiene l’ossigeno sotto la soglia di ossidazione cromatica e protegge il vetro di protezione dagli spruzzi.
Esistono inoltre limiti pratici al controllo ottico del movimento del fascio. Kitagawa et al. (ScienceDirect, 2026) analizzano traiettorie di oscillazione quali linea retta, cerchio e figura a otto. Essi osservano che aumentare l’ampiezza di oscillazione non rappresenta sempre la soluzione giusta ai problemi di saldatura laser. Una scansione troppo ampia del fascio oscillante può concentrare sollecitazioni termiche ai bordi della saldatura.
Matrice di compromesso per la fusione della punta su fasci di rame
| Parametro tecnico | Microlaser blu / composito (~450 nm + IR) | Laser a fibra IR impulsato (~1064 nm) | Micro-TIG (arco al plasma impulsato) | Fusione a resistenza con elettrodi contrapposti |
|---|---|---|---|---|
| Accoppiamento ottico nel rame | Elevato (~65% assorbimento su Cu pieno a 450 nm) | Basso (~5% assorbimento su Cu pieno; sensibile ai picchi) | Indipendente dalla riflettività superficiale (riscaldamento ad arco) | Riscaldamento resistivo Joule volumetrico attraverso gli interstizi |
| Controllo ZTA sulla molla in BeCu | Molto ristretta (controllo a impulsi in ms con ganasce raffreddate) | Ristretta (~0.005 pollici nella classe empirica di riferimento) | Ampia (~0.125 pollici nel confronto empirico d’officina) | Moderata; la massa termica dell’elettrodo smaltisce calore |
| Contenimento dei trefoli sciolti | Forza di schiacciamento nulla; dipende interamente dalle pinze | Forza di schiacciamento nulla; limite severo di apertura al taglio | Compressione meccanica nulla; arco ampio colma piccole fessure | Forza meccanica attiva compatta i fili |
| Consumabili e continuità operativa | Ottica senza contatto; mantenere pulito il vetro protettivo | Ottica senza contatto; richiesto isolatore contro retroriflessioni | L’erosione dell’elettrodo in tungsteno richiede riaffilatura | Usura della punta dell’elettrodo, lega superficiale, ravvivatura frequente |
| Rischio nel ciclo di lavorazione bilaterale | Geometria uniforme della cupola su entrambe le estremità del pin | Serve elevata rampa di potenza per avviare la fusione iniziale | Sensibile allo scarto di sporgenza della punta e alle correnti di gas | Deriva di corrente parassita se le attrezzature di posizionamento accumulano ossido |
Quali compromessi di giunzione tengono lontano il calore dalla bombatura elastica in rame-berillio?
Raffiche impulsive nell’ordine dei millisecondi, bloccando il gambo del filo dentro ganasce di rame raffreddate ad acqua, evitano il surriscaldamento della gola elastica. Un flusso laminare protettivo di argon previene l’ossidazione superficiale e non disturba i filamenti esterni. Saldare filo nudo prima della placcatura finale preserva la forma della saldatura.
Le celle bilaterali sfalsano in sequenza i tempi di saldatura affinché i fronti termici anteriore e posteriore non si sovrappongano mai. Limitare l’energia totale mantiene la temperatura ben al di sotto della soglia di sovrainvecchiamento tra 500°F e 700°F preservando il modulo elastico.
Visione CCD in linea, diagnostica dei difetti di saldatura e verifica di trazione/LLCR
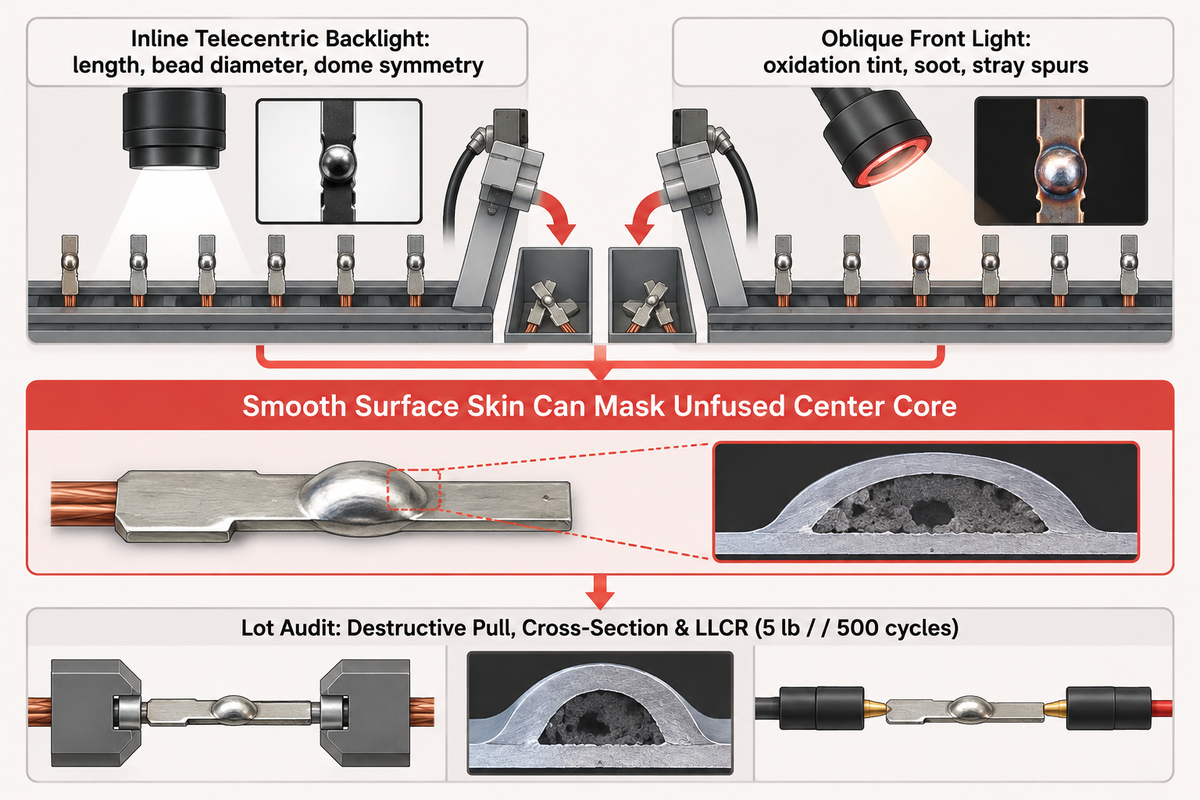
Una telecamera ottica CCD continua in linea verifica simmetria e lunghezza di ogni semilavorato. Controlla inoltre la pulizia superficiale del semilavorato. Tuttavia, questi controlli esterni non riescono a stabilire se le saldature siano legate a freddo. Una reale qualificazione del processo abbina la selezione ottica automatizzata a prove distruttive di resistenza di contatto e trazione.
Le celle automatizzate per semilavorati montano telecamere di visione artificiale in configurazione telecentrica subito a valle delle stazioni di saldatura. Percorsi di retroilluminazione ad alto contrasto valutano la ripetibilità della lunghezza di taglio, il diametro della sfera saldata rispetto al foro del manicotto di accoppiamento e la simmetria della cupola. Luci frontali oblique intercettano alterazioni cromatiche da ossidazione, fuliggine e punte di filo non fuse.
I team qualità devono distinguere lo screening superficiale esterno dalla validazione strutturale della saldatura. La presenza di grandi cavità volumetriche in un assieme può emergere tramite ottica superficiale o radiografia a raggi X. Tuttavia, NASA JSC segnala in MSC-TOPS-106 che i controlli a raggi X presentano ancora bassa probabilità di rilevamento su microcricche interne strette. Una pelle superficiale liscia su punte in lega di rame può mascherare un nucleo centrale non fuso.
I controlli ottici eseguiti presto lungo il processo intercettano i difetti prima delle stazioni a valle. Una cupola sovradimensionata urta contro l’imbocco della presa nei blocchi multipolari del corpo del connettore. Un filo sporgente piegato lateralmente sotto i punzoni di crimpatura riduce i margini di isolamento. Trigger calibrati sub-pixel comandano deviatori pneumatici per scartare i pezzi difettosi in cicli di lavorazione di un solo millisecondo.
UTMEL riferisce che le trazioni manuali con le dita e i rapidi controlli visivi non rilevano vuoti interni nascosti nei collaudi di terminazione. Le zone preparate lungo i contatti devono rimanere pulite e prive di intaccature fino al metallo nudo. Citando NASA/Goddard 20220017466 su 780 campioni di prova a trazione, giunti di filo correttamente compattati raggiungono oltre il doppio dei requisiti minimi IPC/WHMA-A-620. Ampi margini statistici distinguono rapidamente processi con attrezzatura centrata da attrezzature di posizionamento alla deriva.
Una qualificazione coerente dei connettori impone inoltre controlli meccanici ed elettrici di lotto. I tecnici prelevano pin per rotture distruttive a trazione, esaminano sezioni lucidate al microscopio e verificano la resistenza di contatto a basso livello (LLCR). ConnectorSupplier fissa i limiti di qualificazione MIL-DTL-83513 ad almeno 500 cicli di inserzione, forza massima di accoppiamento pari a 10 once per numero di contatti e ritenzione minima di 5 libbre. Esplori altre configurazioni modulari di telecamere nella guida ZEUEE sui costruttori di sistemi automatici di ispezione per connettori.
Registro diagnostico di taglio e saldatura dalla bobina al manicotto
| Classe di difetto | Causa fisica principale | Metodo di rilevamento a monte | Intervento correttivo alla stazione |
|---|---|---|---|
| Apertura trefoli / Birdcaging | Gioco eccessivo delle ganasce di taglio o memoria di bobina svolta | Picco di larghezza in sagoma telecentrica sulla faccia di taglio | Regolare il gioco delle pinze e riequilibrare lo svolgitore servoassistito |
| Sfera di saldatura sovradimensionata | Eccessiva energia d’impulso o durata laser prolungata | Allarme CCD per diametro punta oltre il limite del foro manicotto | Ridurre l’energia d’impulso in ms e verificare l’altezza del fuoco |
| Allineamento eccentrico della cupola | Spot laser fuori asse o bloccaggio storto del filo | Verifica coassiale punta-nucleo in retroilluminazione | Riazzerare l’ugello ottico rispetto alle ganasce a gola a V |
| Nucleo non fuso sotto calotta liscia | Elevata riflessione IR del rame blocca la fusione profonda | Invisibile a CCD; rilevato tramite trazione e sezione lucida | Adottare prefusione blu ~450 nm sotto gas inerte |
| Superficie della punta ossidata e porosa | Calo di lavaggio argon o film lubrificante sulla bobina | Tinta scura in luce frontale obliqua e indice di rugosità | Verificare pressione del regolatore gas e pulire i rulli |
| Cedimento della bombatura elastica in ZTA | Saturazione termica oltre la tolleranza di invecchiamento a 700°F | Fallimento della forza di ritenzione contatto su calibro meccanico | Aumentare forza di serraggio delle ganasce raffreddate ad acqua |
| Deriva lunghezza di taglio su encoder | Slittamento del rullo trainafilo o picco di tensione | Tracciamento ottico a fotogramma intero della lunghezza | Pulire i rulli di traino e ritarare l’anello del ballerino |
| Labbro estruso da bava di tranciatura | Tagliente in carburo di tungsteno scheggiato o smussato | Allarme sub-pixel per sfrangiatura d’angolo prima della saldatura | Sostituire in sicurezza la cartuccia lama intercambiabile |
| Porosità da ebollizione di pre-doratura | Doratura a basso punto di ebollizione vaporizzata in punta | Punti da spruzzo su vetro di protezione e calotta del pin | Tagliare e fondere BeCu nudo prima della doratura a barile |
Perché il campionamento manuale non intercetta saldature fredde intermittenti nei pin elicoidali?
I difetti intermittenti di saldatura spesso coincidono con brevi disturbi come una macchia d’olio sulla bobina di filo o una turbolenza improvvisa all’ugello dell’argon. Il campionamento manuale tralascia facilmente saldature fredde occasionali e sfere sovradimensionate nelle corse automatiche veloci. L’ispezione ottica CCD in linea controlla la geometria esterna della cupola su ogni singolo pin prima dell’attrezzaggio a valle, mentre le prove distruttive a trazione individuano le saldature fredde.
Sebbene le telecamere automatiche riducano drasticamente la frequenza dei campionamenti distruttivi di lotto, non li eliminano del tutto. Gli operatori eseguono prove a trazione dopo ogni giunta di bobina o variazione di parametri per verificare una fusione interna profonda e affidabile.
Crimpatura dei manicotti a valle, carter di protezione e controllo dei fumi di rame-berillio
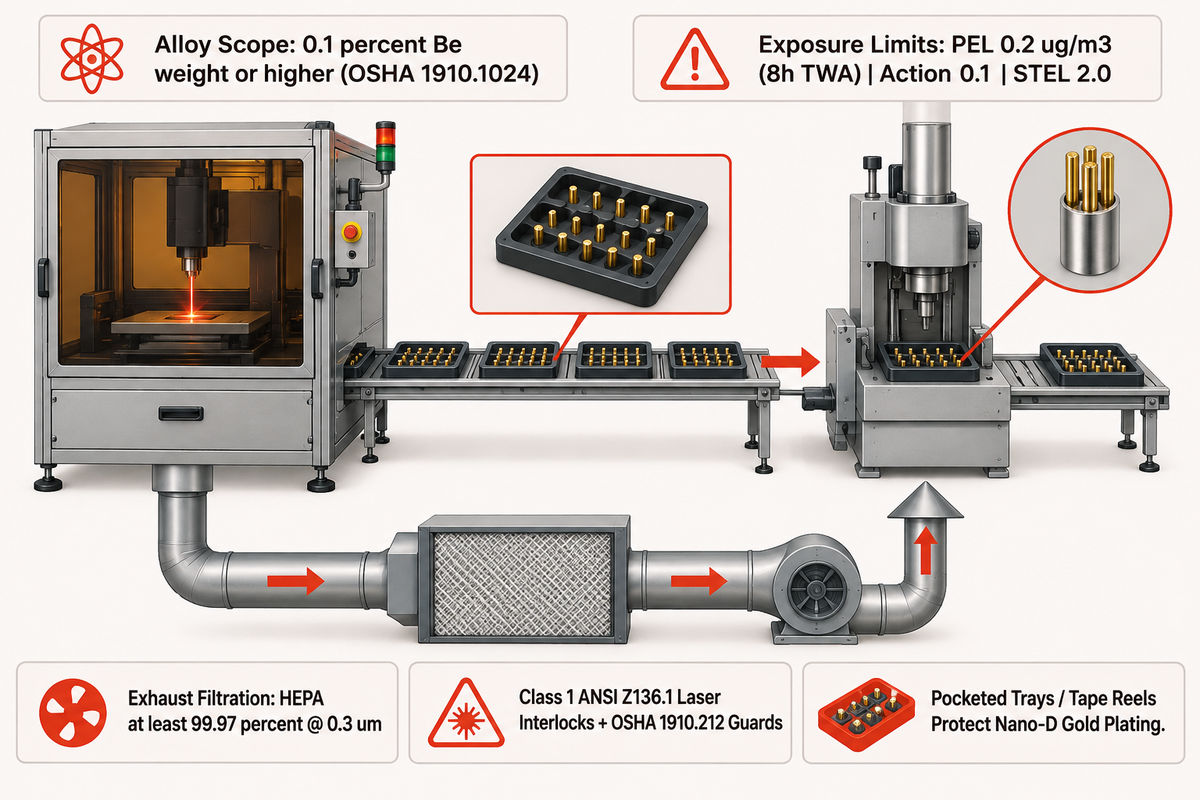
Una cella per pin elicoidali conforme protegge le macchine crimpatrici a quattro impronte a valle e isola il personale da fasci ottici pericolosi e polveri aerodisperse di berillio. La movimentazione sfusa piega le molle e scheggia i rivestimenti. Banchi privi di adeguata aspirazione localizzata violano i limiti obbligatori OSHA e il contenimento di sicurezza in Classe 1.
L’apparecchiatura di crimpatura a valle completa l’assemblaggio dei connettori MIL-DTL-83513 inserendo nettamente il semilavorato di pin dentro un manicotto metallico di precisione. Sui connettori MIL-DTL-83513 le finiture in stagno puro sono rigorosamente vietate: il tenore di stagno deve restare pari o inferiore al 97% per bloccare la formazione di whisker di stagno. Il monitoraggio della crimpatura ad anello chiuso integra la chiusura meccanica con le quote del pin per garantire ripetibilità di processo. Questo aspetto è approfondito nell’articolo ZEUEE sul monitoraggio della forza di crimpatura nei processi di assemblaggio.
L’igiene normativa sui fumi diventa decisiva quando si fondono leghe contenenti almeno lo 0.1 percento in peso di berillio. La norma OSHA 29 CFR 1910.1024 fissa il limite ammissibile ponderato su 8 ore a 0.2 microgrammi per metro cubo e stabilisce il livello di azione a 0.1 microgrammi per metro cubo. Le escursioni brevi di 15 minuti non devono superare 2.0 microgrammi per metro cubo. Cappe di aspirazione localizzata e aspiratori devono catturare le polveri attraverso filtri HEPA garantiti almeno al 99.97 percento di efficienza a 0.3 micrometri.
Testimonianze pratiche su forum pubblici di saldatura evidenziano quanto rapidamente la saldatura manuale aperta del rame-berillio senza aspirazione causi patologie agli operatori. Le prescrizioni per cabine ottiche impongono interblocchi altrettanto rigorosi. OSHA Technical Manual Section III Chapter 6 specifica cabine interbloccate in Classe 1 per laser integrati di Classe IIIB e Classe IV secondo ANSI Z136.1. Gli sportelli d’accesso impiegano doppi interblocchi elettrici in serie a sicurezza intrinseca abbinati a ripari antischiaffo OSHA 29 CFR 1910.212 attorno alle matrici automatiche di taglio.
Quando conviene scaricare i semilavorati di pin elicoidali in tazza vibrante sfusa anziché in vassoi portapezzi prima della crimpatura?
Vassoi portapezzi alveolati o nastri in bobina tutelano i minuscoli componenti Nano-D e i semilavorati pre-dorati che si aggrovigliano o perdono la doratura sotto vibrazione. I contenitori di raccolta sfusa sono invece ideali per i semilavorati nudi in rame-berillio destinati subito a bagni galvanici a telaio o a barile.
Le piste di una tazza vibrante lucidano le punte metalliche sottili contro i semilavorati vicini, consumando gli strati di nichel-oro e ammaccando gli archi elastici. L’avanzamento diretto in vassoio protegge le delicate cupole concentriche dalla saldatura fino alle crimpatrici multipunto.
Dimensionamento della produttività di cella tramite tempo di ciclo di lavorazione, OEE, scarti e cambi bobina
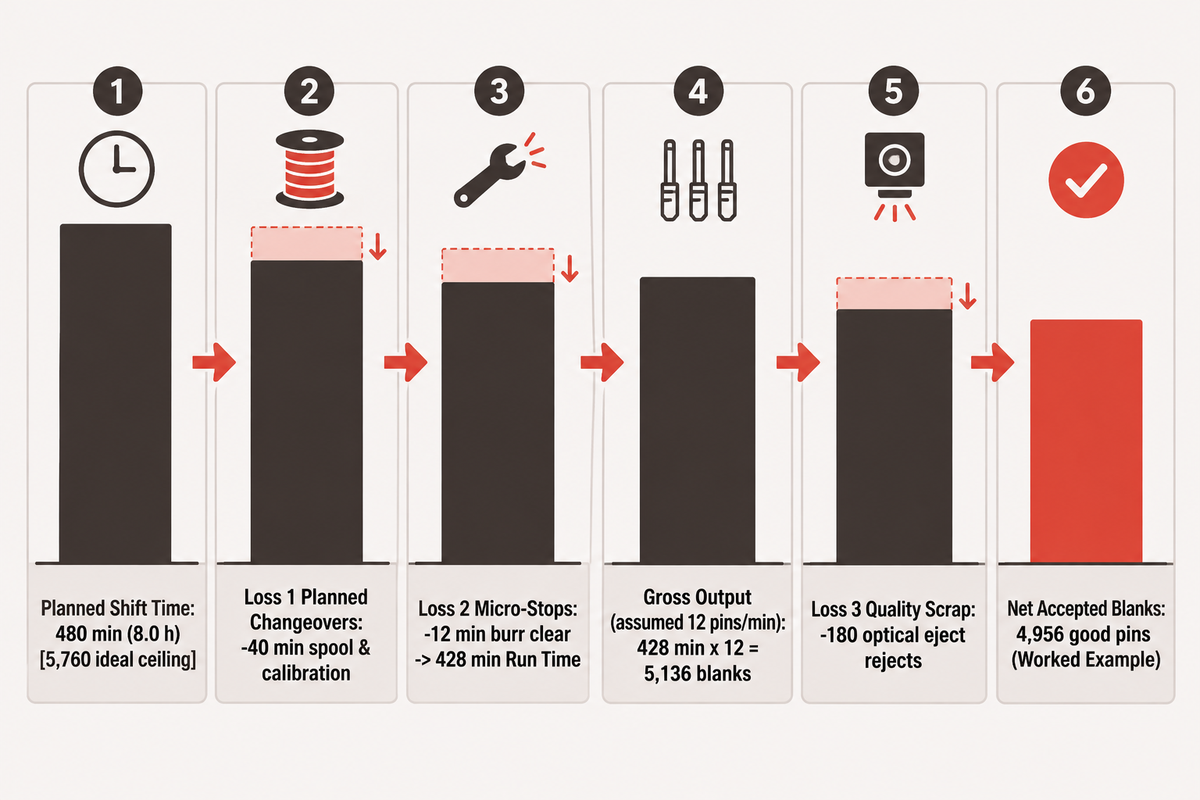
Dichiarare i soli colpi grezzi al minuto sovrastima i pin conformi consegnati lungo un turno produttivo di otto ore. La produttività reale di fabbrica segue l’Overall Equipment Effectiveness (OEE) sottratti i cambi bobina programmati, i microfermi per sblocco e gli scarti ottici CCD in linea. Separare questi tre blocchi di perdita rivela i colli di bottiglia della capacità prima di firmare gli ordini.
OEE.com definisce l’efficienza produttiva standard come Disponibilità per Prestazione per Qualità. Conteggio Buono moltiplicato per il Tempo Ciclo Ideale e diviso per il Tempo Pianificato di Produzione completa la definizione. Fondamentalmente, il Tempo di Marcia sottrae il Tempo di Fermo dal Tempo Pianificato di Produzione, includendo sia gli inceppamenti improvvisi sia i cambi bobina programmati.
Esempio di calcolo su turno da 8 ore: esegua un bilancio concreto su base turno da 480 minuti usando le equazioni produttive di OEE.com. Imposti una cadenza di esempio pari a 12 semilavorati al minuto con avanzamento continuo. Sottragga 40 minuti per infilaggio bobina programmato e taratura del fuoco laser. Sottragga inoltre 12 minuti per la rimozione di bave di taglio e 180 semilavorati scartati dalla selezione ottica in linea.
Bilancio di produttività della cella a 3 perdite
| Voce di bilancio | Formula di calcolo | Valore illustrativo | Impatto sulla pianificazione |
|---|---|---|---|
| 1. Tempo turno pianificato | Finestra operativa programmata | 480 min (8,0 h) | Denominatore comune di turno tra gli indicatori di cella |
| 2. Perdita 1: cambi formato e verifiche pianificate | Infilaggio bobina più fermate per taratura | −40 min | Sottratti una sola volta nel Tempo di Fermo OEE |
| 3. Perdita 2: microfermi non pianificati | Pulizia bava su matrice più controlli gas | −12 min | Restituisce 428 min di Tempo di Marcia netto |
| 4. Produzione lorda di ciclo (in marcia) | 428 min × 12 pin/min (ipotizzati) | 5.136 semilavorati | Volume di pin prodotti prima dell’ispezione |
| 5. Perdita 3: scarti di qualità | Conteggio espulsi dal canale ottico di scarto | −180 pezzi scartati | Cupole eccentriche, trefoli sporgenti, errori di lunghezza |
| 6. Semilavorati conformi netti | 5.136 − 180 pezzi conformi depositati in vassoio | 4.956 pin conformi | Confronto dei pin netti rispetto al tetto ideale di 5.760 per turno |
Ridurre i tempi morti per il cambio bobina aumenta di norma la produzione per turno più che spingere leggermente la velocità di taglio. Decine di minuti a turno si recuperano grazie a bobine a sgancio rapido e cartucce lama estraibili. Verifichi le velocità nominali effettive sulla pagina di soluzione per macchine a pin elicoidali di ZEUEE durante la stesura del piano produttivo.
Integratori di impianti contro OEM di connettori: documentazione tecnica per RFQ e qualificazione FAT
Costruttori affermati di connettori come Glenair e Omnetics vendono assiemi di connettori QPL MIL-DTL-83513 anziché macchinari autonomi per la produzione dei pin. Le aziende che fabbricano internamente i propri contatti collaborano con costruttori specializzati di macchine automatiche. Bobine campione e obiettivi statistici di accettazione NIST proteggono le tempistiche da imprevisti sulle attrezzature.
Tale ripartizione è chiara nei cataloghi pubblici. L’offerta Micro-D di Glenair fornisce connettori qualificati DLA da MIL-DTL-83513/01 a /33. Omnetics costruisce linee QPL Micro-D da 9 a 51 pin con contatti elastici in BeCu. Nessuno dei due opera come costruttore generico di macchine utensili per vendere tagliatrici e saldatrici automatiche a reparti esterni di cablaggio.
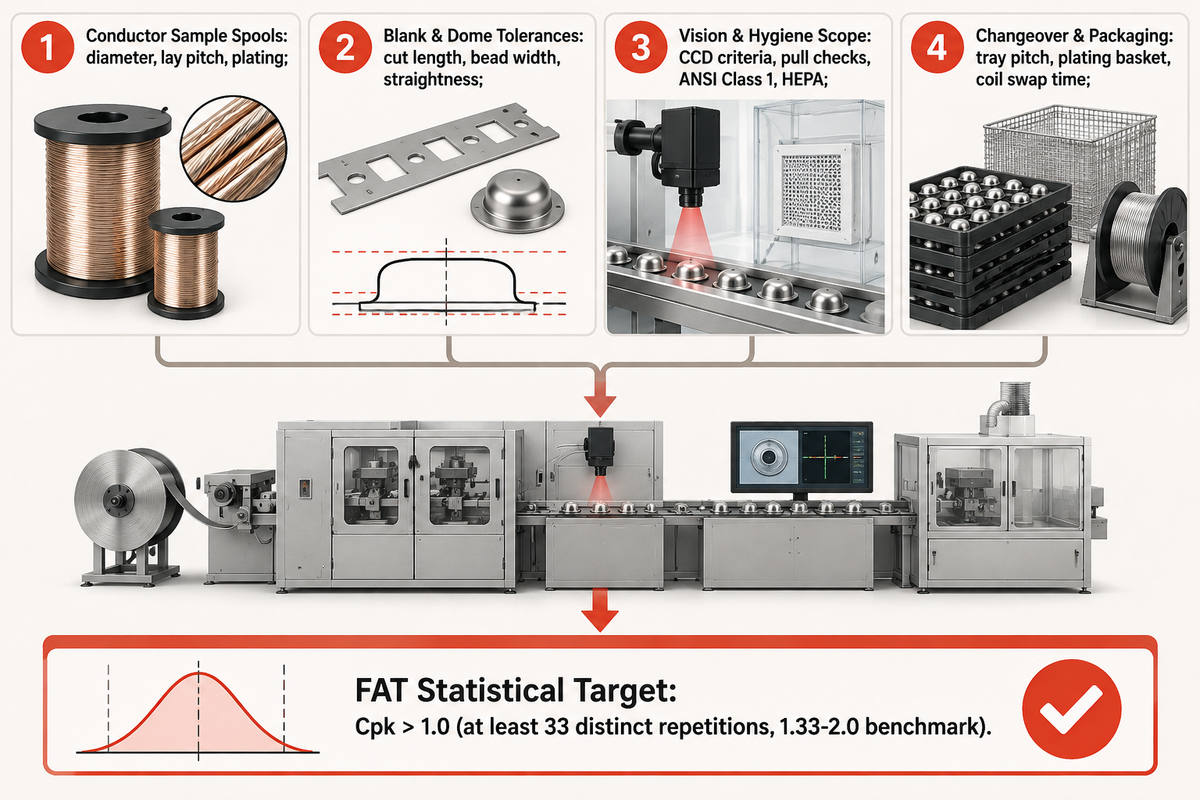
Il costruttore specializzato in automazione ZEUEE (fondato nel 2005 a Shenzhen, Cina) gestisce uno stabilimento produttivo di 20.000 m2 a Taihe con capacità di lavorazione meccanica di 0,005 mm per macchine di preparazione filo, fusione laser e controllo ottico. Chiarire i requisiti tecnici chiave nella richiesta di offerta evita ritardi di attrezzaggio durante la qualifica dei campioni. Inserisca quattro punti tecnici in ogni richiesta ai fornitori:
- Bobine campione di conduttore: fornisca rocchetti produttivi di filo elicoidale in rame-berillio o bronzo fosforoso specificando diametro, passo dell’elica e placcatura superficiale.
- Tolleranze di semilavorato e cupola: indichi gli intervalli ammessi per lunghezza di taglio, larghezza limite della sfera di punta per l’imbocco nel manicotto e requisiti di rettilineità.
- Ambito visione e igiene: definisca criteri buono/scarto della telecamera CCD, frequenza delle prove distruttive a trazione, laser ANSI Classe 1 e aspirazione HEPA.
- Formato di cambio e confezionamento: precisi il passo dei vassoi portapezzi, il trasferimento in cestelli galvanici e il tempo di attrezzaggio accettabile per ciascuna bobina.
Fissi obiettivi statistici quantitativi direttamente nei protocolli di collaudo in fabbrica (FAT). Secondo le soglie del NIST Engineering Statistics Handbook, un processo capace supera un indice Cpk di 1.0. I parametri manifatturieri di riferimento indicano valori Cpk pari a 1.33, 1.5 o 2.0. NIST dimostra inoltre che prove di capacità stabili esigono almeno 33 ripetizioni distinte per mantenere un intervallo di confidenza al 95% entro più o meno il 25% di precisione. Abbini tale lotto di capacità a uno studio Gage R&R che distingua ripetibilità a breve termine della telecamera e riproducibilità dell’operatore.
Passo successivo per dimensionare l’impianto: esplori opzioni di sottosistemi chiavi in mano e classi nominali di produttività sulla pagina della soluzione commerciale per macchina per taglio e saldatura di pin elicoidali ZEUEE. Invii le specifiche del suo filo in bobina e le tolleranze target direttamente agli ingegneri applicativi ZEUEE.
Domande frequenti: progettazione e qualificazione della macchina per taglio e saldatura di pin elicoidali
Può una singola macchina per taglio e saldatura di pin elicoidali lavorare sezioni di filo sia Micro-D sia Nano-D?
Sì, purché i kit di cambio formato comprendano gole raddrizzatrici più strette, giochi di microtranciatura dedicati e finestre di ispezione ottica ridotte per cavi Nano-D più sottili.
Passare da semilavorati Micro-D con passo 0.050 pollici a conduttori Nano-D con passo 0.025 pollici modifica i diametri di guida, la forza di serraggio delle pinze e la geometria dello spot laser. Una stessa macchina base può coprire entrambe le famiglie di connettori quando nella RFQ iniziale vengono specificate teste portautensili modulari a cambio rapido, ottiche di ingrandimento ricalibrate e ricette a impulsi in millisecondi ancora più brevi.
Perché la saldatura di punta su entrambe le estremità è preferita rispetto a quella su un solo lato nei pin elicoidali?
La fusione su entrambe le estremità impedisce l’apertura dei trefoli sia sulla punta d’innesto frontale sia sulla coda posteriore che entra nei manicotti a crimpare.
Mentre una cupola emisferica liscia e arrotondata guida in modo pulito l’inserimento cieco nelle prese femmina placcate, un taglio posteriore non saldato continua a sfilacciarsi nei sistemi di alimentazione dei pezzi a tazza vibrante e nei trasferimenti. Sigillare entrambe le facce tagliate stabilizza la lunghezza del semilavorato, blocca l’apertura posteriore e rende più rapido e affidabile l’inserimento dei pin nelle stazioni di crimpatura a quattro impronte a valle su turni multipli.
Il filo in lega di rame per pin elicoidali va dorato prima o dopo la saldatura laser della punta?
La maggior parte delle produzioni ad alta affidabilità taglia e salda prima il filo nudo o con sottofondo, poi esegue la nichelatura e doratura a barile sul semilavorato finito.
Fondere filo in rame-berillio non rivestito prima della galvanica evita che gli strati superficiali d’oro bollano dentro la cupola in solidificazione e blocca la porosità intermetallica fragile. Eseguire poi la galvanica a barile sui semilavorati completati riveste uniformemente l’intero corpo elicoidale elastico, la zona bombata attiva e la cupola saldata sotto barriere protettive di nichel e oro.
Come scelgono gli ingegneri tra cesoiatura meccanica e sezionamento laser prima della fusione di punta?
La cesoiatura meccanica in carburo sotto pinze contrapposte prevale nella maggior parte delle linee per velocità di ciclo di lavorazione, assenza di danneggiamento termico preventivo ed estremità piane pulite.
Tagliare filo di rame elicoidale a sette trefoli con matrici di taglio accoppiate crea facce piane nette pronte per la saldatura immediata. Rispetto al sezionamento laser, le matrici meccaniche lasciano tagli esenti da bave, mentre il taglio termico lascia scorie fragili rifuse. Il taglio laser spreca preziosa energia ottica impulsata cercando di recidere fasci di rame densi e molto riflettenti. Il taglio ottico spinge calore indesiderato indietro verso la bombatura temprata in rame-berillio e immette polveri metalliche pericolose nella camera chiusa. Il taglio laser trova impiego solo su nastri speciali molto fragili e nei casi in cui le lame d’acciaio deformino la geometria del fascio o lascino bave strisciate. Boccole di guida doppie rigide con inserti in carburo di tungsteno sostituibili senza utensili garantiscono la ripetibilità necessaria in lunghe serie automatiche.
Quali controlli con telecamera CCD in linea vanno previsti per evitare che sfere di saldatura sovradimensionate blocchino i manicotti a crimpare?
Richieda la misura telecentrica del diametro massimo della sfera saldata, la concentricità coassiale della cupola rispetto all’asse del filo e il rilevamento di singoli baffi sporgenti.
Anche una lieve asimmetria della sfera di saldatura spinge la punta a cupola del pin oltre lo smusso del manicotto durante il caricamento, piegando i contatti a crimpare a quattro impronte. Rilevamento dei bordi sub-pixel ad alto contrasto, retroilluminazione telecentrica e scansione senza contatto consentono alle telecamere di controllare ogni semilavorato al ritmo del ciclo di lavorazione della linea. L’illuminazione frontale obliqua fornisce luce aggiuntiva per evidenziare una tonalità bruno scura di ossidazione dovuta a interruzioni del flusso di argon protettivo. I team qualità conducono studi formali di ripetibilità NIST per qualificare l’ingrandimento ottico prima di approvare le soglie di scarto al collaudo in fabbrica.
Quali norme di ventilazione e cabina laser si applicano nella saldatura del filo in rame-berillio per pin?
Le celle che lavorano leghe con tenore di berillio pari o superiore allo 0.1 percento devono integrare cabine ottiche ANSI Z136.1 Classe 1 con captazione fumi HEPA OSHA 1910.1024.
Le leghe di rame-berillio riscaldate da impulsi laser generano particelle tossiche di ossidi metallici e radiazione laser riflessa diffusa che devono restare confinate nella cabina di lavoro. Un sistema di aspirazione localizzata in depressione con filtro HEPA certificato al 99.97 percento di efficienza a 0.3 micrometri mantiene gli operatori sotto il limite PEL OSHA sulle 8 ore pari a 0.2 microgrammi per metro cubo. Ogni pannello removibile dell’involucro deve montare doppi interblocchi elettrici in serie a sicurezza intrinseca come indicato nell’OSHA Technical Manual per spegnere subito i laser integrati Classe 4. Anche i ripari perimetrali fisici attorno ai punti di schiacciamento del trainafilo automatico e alla cesoia veloce in carburo devono rispettare i requisiti di sicurezza OSHA 29 CFR 1910.212.
Quali lotti campione di filo e disegni servono ai costruttori di macchine prima di quotare una cella dedicata ai pin elicoidali?
Invii disegni completi del particolare, certificati di stato fisico della lega, tolleranze target sulla lunghezza di taglio, bobine campione di filo avvolto e obiettivi statistici FAT Cpk richiesti.
Nessun integratore affidabile può garantire rettilineità del filo o saldatura piena della punta basandosi solo su tabelle nominali a catalogo. Fornire reali bobine avvolte di prova consente agli ingegneri di misurare la memoria elastica della spira, la risposta del film superficiale a impulsi laser blu da 450 nm o IR e la formazione di bava prima di ricavare matrici su misura. Documenti RFQ completi definiscono inoltre il formato di scarico (vassoi portapezzi rispetto a cestelli aperti per galvanica) e stabiliscono le tolleranze giornaliere di turno. Specifichi infine prove di convalida FAT su almeno 33 pin consecutivi per verificare l’indice Cpk secondo le linee guida NIST e valutare la stabilità della sua tagliatrice automatica e cella di saldatura.
Pubblicato da ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd), Shenzhen, Cina. Questa guida tecnica di processo raccoglie norme pubbliche militari, di sicurezza, metallurgiche e di qualità insieme a un esempio aritmetico svolto sull’OEE; disegni dell’acquirente e protocolli FAT regolano la configurazione della macchina.
Riferimenti e fonti
- Defense Logistics Agency ASSIST: MIL-DTL-83513 Revision H Amendment 2 (13 set 2023)
- OSHA 29 CFR 1910.1024: Norma su esposizione ammissibile al berillio e filtrazione HEPA
- OSHA Technical Manual Section III Chapter 6: Rischi laser e interblocchi Classe 1
- NIST Engineering Statistics Handbook: Indice di capacità Cpk e glossario metrologico
- NASA Johnson Space Center (MSC-TOPS-106): Radiografia e limiti POD di cricca
- Choi et al. (NIH PMC, 2026): Rassegna sulla saldatura del rame laser contro resistenza
- Copper Development Association: Proprietà della lega rame-berillio C17200
- Materion: Indurimento per invecchiamento e finestre termiche per rame-berillio lavorato
- Iqbal & Sadeghian (ScienceDirect, 2023): Assorbimento su rame di laser blu rispetto a infrarosso
- Kitagawa et al. (ScienceDirect, 2026): Ampiezza di oscillazione del fascio laser e limiti di stabilità
- ConnectorSupplier: Meccanica dei pin elicoidali MIL-DTL-83513 e regole di esclusione stagno
- ConnectorSupplier: Materiali ad alta affidabilità Micro-D, Nano-D e Alloy 290 C17200
- Military Embedded (2026): Guida tecnica su Micro-D rispetto a Nano-D e D-Sub
- UTMEL (citando NASA NTRS 20220017466): Difetti di preparazione del filo e prove di trazione
- Phoenix Laser: Larghezza empirica ZTA laser contro TIG su rame-berillio
- Han’s Laser US (2026): Giunzione di conduttori per connettori con laser composito rosso-blu
- OEE.com: Overall Equipment Effectiveness e formula dei fermi pianificati
- USPTO US3258736A (IBM, 1966): Contatto maschio elastico elicoidale in filo
- USPTO US7775841B2 (QA Technology, 2010): Metodo con mandrino e bussola di contatto saldata al laser
- Glenair: Catalogo connettori Micro-D QPL MIL-DTL-83513 e componentistica
- Omnetics Connector Corp.: Linea di prodotti Micro-D standard e MIL-DTL-83513
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza