Contatti Zeyu lntelligent Industrial Company
Monitoraggio della forza di crimpatura: dimostrare la capacità di rilevare i difetti prima dell’acquisto

Aggiornato a ottobre 2026
Il monitoraggio della forza di crimpatura confronta il segnale di forza di ogni corsa della pressa con un riferimento qualificato. Una curva conforme indica che il processo misurato è rimasto entro i limiti. Non dimostra che ogni trefolo fosse presente nel processo né che la connessione finita soddisfi tutti i requisiti elettrici.
Verifica rapida delle specifiche
- Identificare insieme il terminale, il filo, l’applicatore, la pressa e il sensore.
- Richiedere l’andamento della forza in funzione del tempo o della posizione, con le zone di analisi identificate.
- Tenere distinti gli scarti di pezzi conformi dai difetti non rilevati durante le prove.
- Includere nell’offerta il percorso fisico di scarto e le responsabilità per il cambio ricetta.
Il monitoraggio della forza di crimpatura è un controllo di processo qualificato per una specifica connessione. Prima dell’acquisto, verificare separatamente pezzi conformi, difetti noti e gestione degli scarti. Mantenere nel piano di controllo le ispezioni della giunzione richieste dal cliente.
Chi acquista deve disporre di prove valide dal momento della dimostrazione del fornitore fino all’installazione dell’apparecchiatura. Iniziare dal difetto più piccolo che incide sul prodotto. Verificare poi che i sensori, il software e i processi di produzione sappiano rilevare il difetto e distinguerlo dalle variazioni accettabili.
- Monitorare ogni corsa non significa rilevare ogni difetto.
- Prima dell’acquisizione del riferimento serve un riferimento verificato; una curva regolare, da sola, non basta.
- Anche una rilevazione corretta richiede un meccanismo di arresto o di scarto funzionante.
- Il numero di campioni e i limiti di accettazione devono essere concordati prima della prova tecnica.
Che cosa misura il monitoraggio della forza di crimpatura
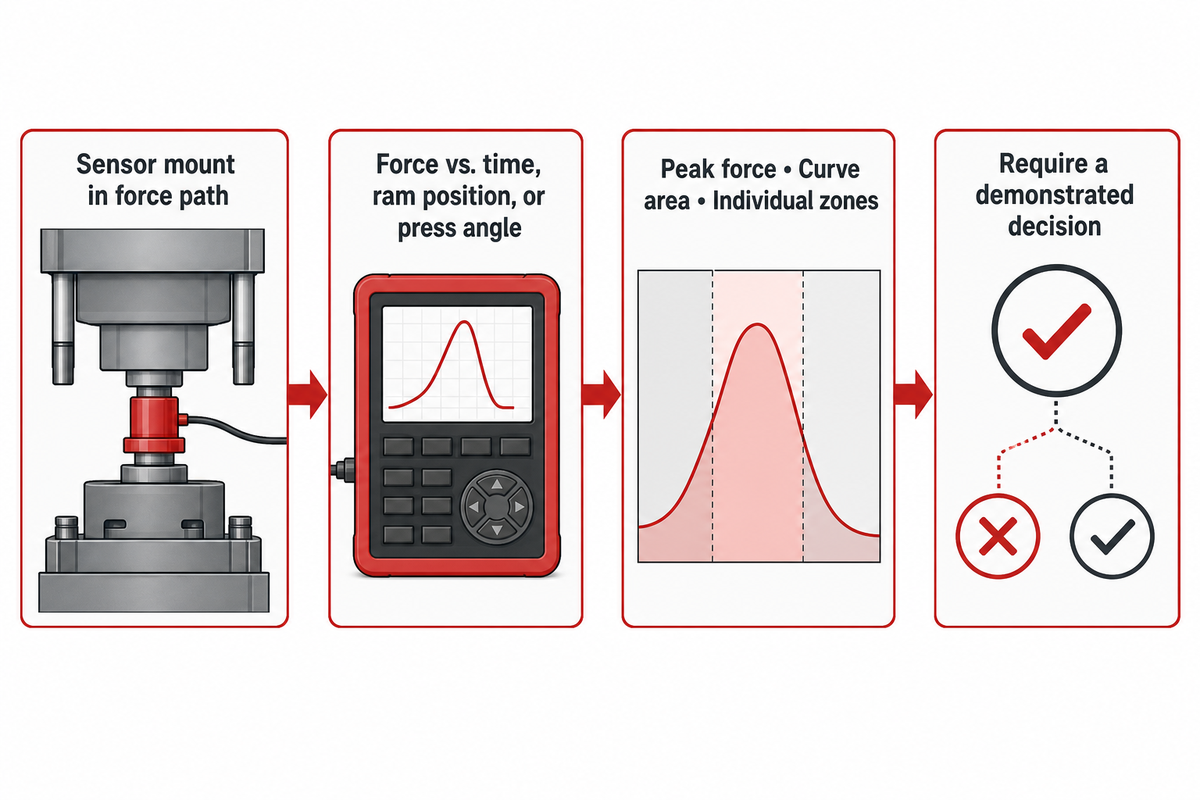
Un monitor della forza di crimpatura misura un segnale di processo durante la corsa di lavoro e confronta le caratteristiche selezionate con una curva di riferimento. A seconda dell’apparecchiatura, l’analisi può riguardare la forza in funzione del tempo, della posizione della slitta della pressa o dell’angolo della pressa. Il picco di forza, l’area della curva e le singole zone descrivono aspetti diversi di un processo che cambia nel tempo.
La misurazione di base parte da un sensore adeguato, montato nel percorso della forza della pressa. Una possibilità è usare un sensore di forza piezoelettrico, ma da solo non indica quali difetti siano coperti. Il produttore dovrebbe specificare l’asse misurato, il trigger, il filtraggio e la porzione della corsa valutata. Un display con l’etichetta «forza» deve indicare le unità e descrivere eventuali fattori di scala.
La spiegazione tecnica di Rob Boyd su Assembly illustra il monitoraggio basato su un riferimento e le impostazioni specifiche dell’applicazione. Tenere conto di questa distinzione quando si valuta un retrofit da banco o una nuova macchina: una lettura del solo picco e l’analisi di più zone della curva non sono la stessa cosa.
Retrofit su pressa autonoma
- Verificare il montaggio del sensore e la compatibilità con la corsa.
- Concordare la sequenza di arresto e riavvio per l’operatore.
- Assegnare a un fornitore specifico l’esportazione dei dati.
Linea di assemblaggio integrata
- Includere nella prova tecnica le condizioni di alimentazione e trasferimento dell’automazione.
- Tracciare il pezzo rilevato fino alla posizione di scarto.
- Assegnare l’integrazione con i sistemi di controllo e tracciabilità.
Un errore frequente in fase di acquisto è considerare il display della forza come l’intera funzione di ispezione. Chiedere al fornitore di dimostrare quale caratteristica è cambiata nel campione di prova e in che modo tale variazione ha determinato la decisione registrata. Se manca questa dimostrazione, la capacità di rilevamento non è ancora provata.
Quali difetti può rilevare un monitor della forza di crimpatura?
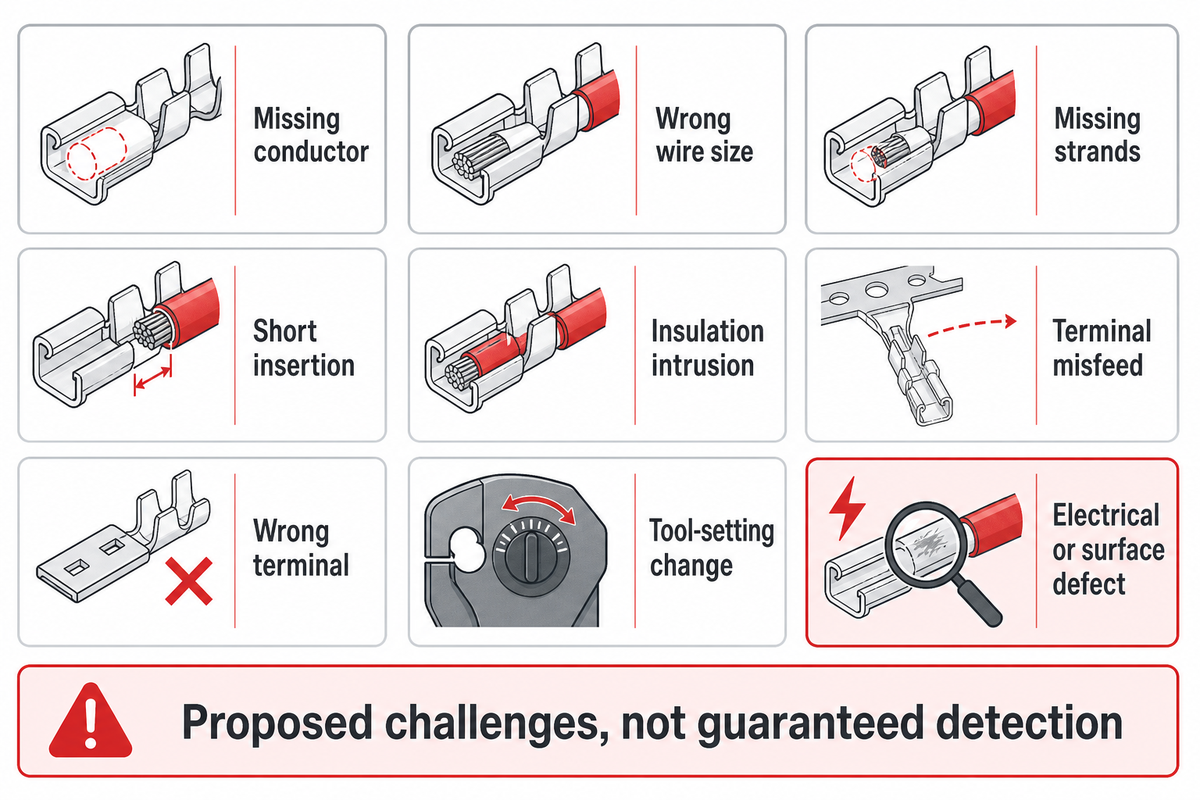
La mancanza di fili o trefoli e la presenza di isolante nella crimpatura del conduttore possono modificare la firma della forza; la rilevabilità dipende dalla connessione e dalla normale variabilità del processo. Ogni difetto richiesto deve essere qualificato separatamente. L’elenco dei difetti del fornitore offre una base per le prove. Occorre comunque dimostrare se una determinata crimpatura difettosa possa essere distinta in modo affidabile.
La forza di formatura del terminale può nascondere il contributo residuo della forza del conduttore. Un difetto che genera un segnale chiaro su un terminale può rientrare nella distribuzione dei pezzi conformi con un altro terminale. Le 9 verifiche seguenti trasformano questo limite in una richiesta di campioni. Sono tipologie di prova proposte; alcune richiedono una funzione di ispezione aggiuntiva.
| Famiglia di difetti | Difetto da preparare | Prova indipendente | Limiti / casi non adatti |
|---|---|---|---|
| Conduttore mancante | Terminale crimpato senza il filo previsto | Identità del campione registrata e conferma visiva | Non dimostra la sensibilità alla mancanza di un singolo trefolo |
| Sezione del filo errata | Un conduttore errato plausibile, scelto tra quelli effettivamente usati nel prodotto | Codice articolo e sezione del filo in mm² | Le firme simili possono sovrapporsi; la sezione, da sola, non identifica il filo |
| Trefoli mancanti | Perdita definita di trefoli, iniziando dal difetto rilevante più piccolo | Contare i trefoli rimossi e registrare la preparazione | La forza di formatura del terminale può nascondere la perdita di trefoli |
| Inserimento insufficiente | Deficit misurato di inserimento nella crimpatura del conduttore | Posizione di inserimento in mm; se necessario, sezione o immagine | Una forza simile non garantisce il corretto posizionamento del conduttore |
| Penetrazione dell’isolante | Posizione controllata dell’isolante all’interno della canna del conduttore | Registrazione della lunghezza di spelatura e della posizione | La gravità del difetto e il materiale isolante influiscono sulla possibilità di distinguerlo |
| Avanzamento errato del terminale | Errore di alimentazione rappresentativo, preparato in sicurezza | Immagine della posizione e stato dell’alimentatore | Non rischiare di danneggiare le attrezzature per creare un campione |
| Terminale errato | Un terminale misto plausibile, se è possibile provarlo in sicurezza | Codice articolo e lotto del terminale | Alcuni scambi di terminale richiedono controlli di identificazione o visione artificiale |
| Variazione delle impostazioni dell’attrezzatura | Variazione controllata e concordata della configurazione approvata | Registrazione delle impostazioni e altezza di crimpatura misurata | La forza non misura direttamente tutte le dimensioni finali |
| Difetto elettrico o superficiale | Condizione del contatto o della superficie rilevante per l’applicazione | Prova elettrica, visiva o ambientale specificata | Un difetto meccanicamente simile potrebbe non essere visibile nella forza |
La tabella sintetizza i limiti applicativi descritti da Gustavo Garcia-Cota su ConnectorSupplier e le classi di difetti misurate descritte nella ricerca riportata di seguito. La tabella non è una specifica di rilevamento ZEUEE convalidata.
Supponiamo che il difetto critico per l’acquirente sia un trefolo mancante. Il fornitore mostra una grande variazione dopo aver rimosso quasi tutto il conduttore. Questo dimostra la separabilità solo per il campione preparato. Chiedere di provare il difetto più piccolo, definire e verificare come si manifesta e confrontarlo con la variabilità naturale di un pezzo conforme. Se le curve si sovrappongono, chiedere un controllo complementare o una diversa progettazione del processo. Allargare o restringere una tolleranza non può fornire informazioni di misura che la configurazione non rileva.
Nel caso di studio del 2026 di Hofmann e colleghi, 1.617 curve provenivano da due accoppiamenti che utilizzavano conduttori da 0,50 mm² e 0,35 mm². La precisione complessiva riportata era del 95,9%, ma 4 dei 163 campioni difettosi di prova sono stati classificati come conformi. Gli autori hanno scritto che i 4 campioni di prova erano stati manipolati solo leggermente verso la condizione difettosa. Questi risultati appartengono a quello studio, non a ZEUEE né a ogni monitor commerciale.
Confronto tra monitoraggio della forza di crimpatura, altezza e prova di trazione
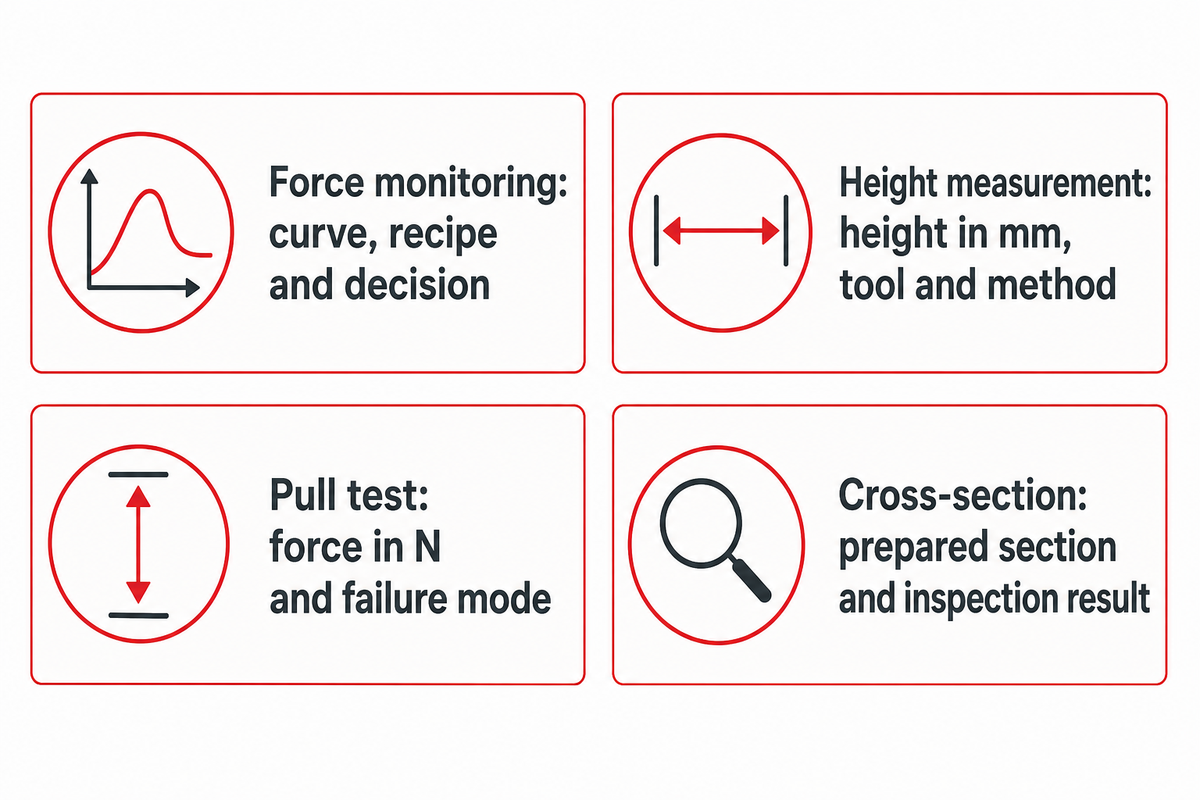
Per le prove di assemblaggio dei cavi, il monitoraggio, i controlli dimensionali e le prove distruttive forniscono evidenze diverse. Il piano di controllo qualità della produzione dovrebbe includere i requisiti delle specifiche del terminale e degli accordi con il cliente. La qualifica del monitor può contribuire a definire il piano, ma una curva entro i limiti di tolleranza non autorizza, di per sé, a eliminare una prova di trazione e/o un’ispezione dimensionale specificata.
Qual è la differenza tra l’altezza di crimpatura e la prova della forza di trazione?
L’altezza di crimpatura misura una dimensione del pezzo finito, normalmente registrata in millimetri, rispetto al requisito applicabile del terminale. La prova di trazione misura la tenuta secondo una procedura definita, in genere in newton. Nessuno dei due risultati descrive ogni caratteristica interna della giunzione. Il monitoraggio della forza registra il processo di formatura: i 3 metodi affrontano questioni di qualità correlate, ma diverse.
| Metodo | Registrare | Questione ancora aperta |
|---|---|---|
| Monitoraggio della forza | Curva, ricetta e decisione | Geometria finale e idoneità elettrica |
| Misurazione dell’altezza | Altezza in mm, attrezzatura e metodo | Distribuzione interna di tutti i trefoli |
| Prova di trazione | Forza in N e modalità di cedimento | Ogni pezzo prodotto e comportamento dei contatti nel lungo termine |
| Sezione | Sezione preparata e risultato dell’ispezione | Pezzi non sezionati ed esposizione in servizio |
L’articolo di Terry Curtis su Assembly illustra i motivi per combinare la capacità del processo con i controlli della giunzione finita. Per una panoramica più ampia delle presse e delle attrezzature manuali, consultare la guida alla scelta della macchina per la crimpatura dei connettori.
Non considerare un risultato al limite o l’altezza come verità assoluta. Concordare il metodo di misurazione, l’idoneità dello strumento e la gestione dei campioni nei casi ambigui. Le indicazioni del NIST sull’incertezza di misura spiegano perché occorre considerare ripetibilità, variazioni nel tempo e distorsione. Applicare questo principio significa risolvere prima i casi incerti, prima di valutare il monitor.
La revisione della NASA di 780 risultati di prove di trazione discute possibili riduzioni della frequenza dei test solo in presenza di condizioni verificate e di una valutazione dei rischi del progetto. Il team di acquisto dovrebbe ottenere l’accordo necessario per modificare il piano, anziché presumere che l’installazione del monitor autorizzi la revisione del piano.
La qualifica elettrica e ambientale resta separata. L’ambito pubblico della norma IEC 60352-2:2024 comprende conduttori a trefoli da 0.05 a 10 mm² e diametri dei fili rigidi da 0.25 a 3,6 mm, nei tipi di connessione specificati. Esclude le crimpature dei cavi coassiali. Si tratta dei limiti di ambito della norma, non dei limiti di rilevamento del monitor della forza.
Definire un riferimento che tenga conto delle variazioni di produzione
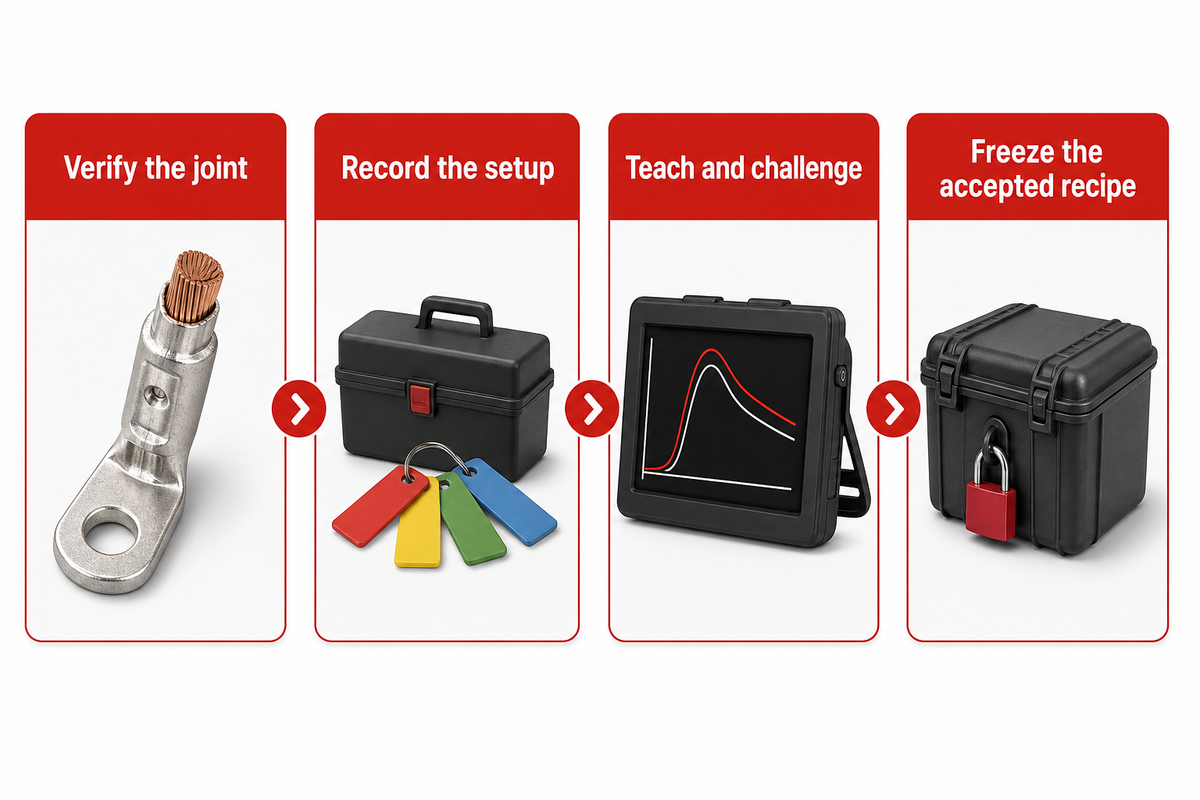
Un buon punto di partenza sono crimpature accettate in modo indipendente e realizzate in condizioni controllate. Conservare, insieme alla curva, l’identità del filo e dei terminali, le impostazioni e lo stato dell’attrezzatura. Verificare poi le variazioni di produzione rispetto a questo riferimento. Insegnare una forma d’onda regolare ricavata da una giunzione non verificata può far sembrare accettabile un processo inadeguato.
«collegare semplicemente un CFM non risolverà tutti i problemi di qualità della crimpatura».
L’articolo individua alcune differenze di materiale e preparazione che possono influire sulla firma della forza. La durezza e lo spessore dei terminali, insieme alle diverse condizioni del filo, influiscono sul monitor con il loro effetto combinato. Anche un riferimento ricavato da un lotto di produzione favorevole deve essere verificato rispetto alle variazioni previste nell’applicazione acquistata.
- Verificare la giunzione. Eseguire i controlli dimensionali e distruttivi concordati prima dell’acquisizione del riferimento.
- Registrare la configurazione. Salvare i codici articolo, i lotti dei materiali, l’identità dell’applicatore di crimpatura, le impostazioni della pressa e l’installazione del sensore.
- Impostare il riferimento ed eseguire le prove. Seguire la procedura del fornitore, quindi provare i campioni conformi e difettosi concordati.
- Bloccare la ricetta approvata. Registrare la versione del software, i limiti e le autorizzazioni per le modifiche successive.
Consideriamo il caso ipotetico di una linea che passa da un prodotto da 0,35 mm² a uno da 0,50 mm². Riutilizzare la ricetta precedente lascia irrisolti i criteri di accettazione. Il reparto tecnico dovrebbe verificare l’intero accoppiamento tra terminale e conduttore, non solo la sezione nominale. Anche la sostituzione dell’applicatore può fare la differenza, persino se la sezione del filo resta 0,50 mm². La registrazione della configurazione del monitor dovrebbe acquisire queste differenze prima di chiedere all’operatore di produzione di «impostare di nuovo il riferimento».
Per un’applicazione da 0,35 mm², un riferimento conforme riguarda una combinazione documentata di terminale, conduttore e attrezzatura. Il passaggio a 0,50 mm² è un motivo chiaro per riesaminare la configurazione, non un’indicazione universale di copiare o allargare i vecchi limiti. L’acquirente dovrebbe richiedere l’approvazione controllata di una ricetta per la combinazione modificata.
Eseguire la prova di accettazione della crimpatura a 3 corsie prima dell’acquisto
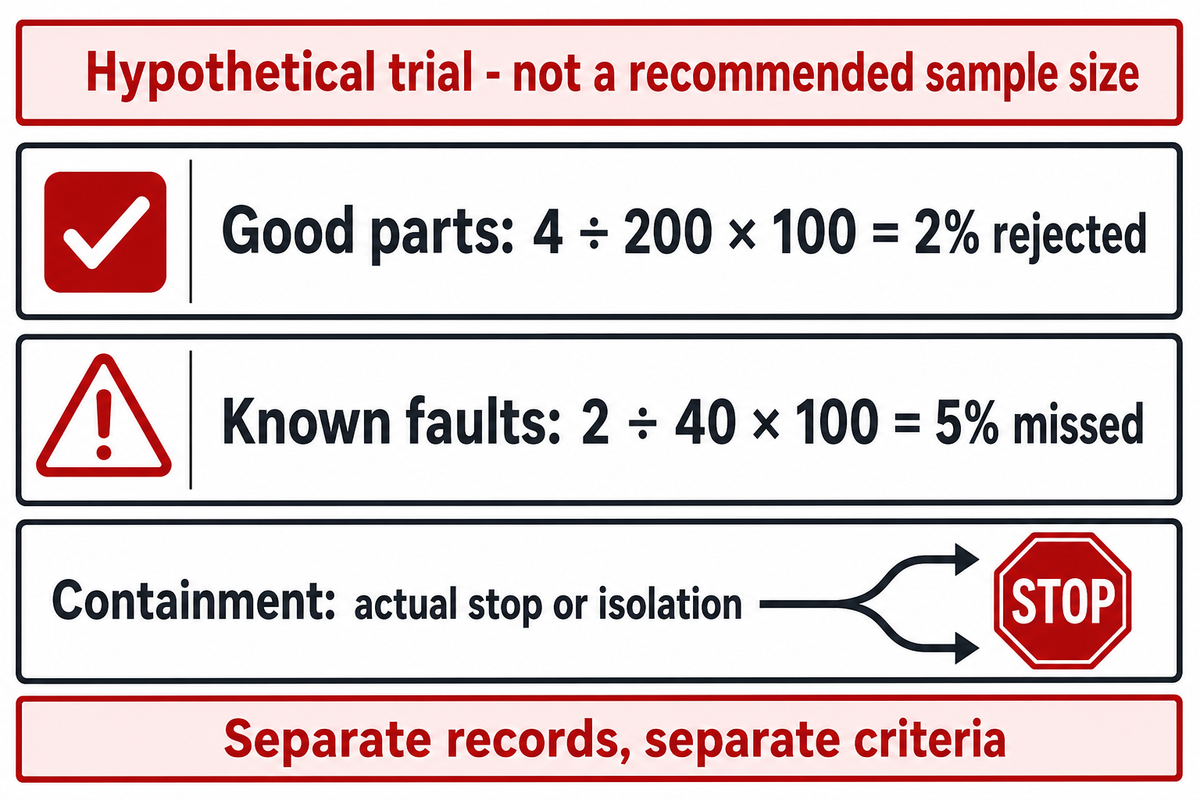
La prova di accettazione della crimpatura a 3 corsie organizza i pezzi conformi, i campioni con difetti definiti e i controlli di contenimento fisico in 3 registrazioni. Questa struttura documenta le evidenze del fornitore; non è uno standard di campionamento convalidato. Prima della prova, concordare i requisiti di prestazione e un piano di campionamento giustificato; poi valutare ogni corsia rispetto ai requisiti dichiarati.
Prova di accettazione della crimpatura a 3 corsie
Schema di registrazione per l’acquirente che distingue gli scarti di pezzi conformi, i difetti noti non rilevati e la gestione dei pezzi rilevati da parte della linea.
Prima delle prove, concordare il difetto rilevante più piccolo, il tasso di scarto dei pezzi conformi, le prestazioni di rilevamento richieste e il rischio di accettare un pezzo difettoso. Concordare anche la selezione e il numero dei campioni, le etichette indipendenti e chi giudicherà i risultati al limite. L’abstract pubblico della nota tecnica NIST 2045 collega requisiti di prestazione, dimensioni dei campioni e rischio decisionale; non prescrive un numero di campioni per una prova di crimpatura.
| Corsia | Voce | Registrazione e decisione |
|---|---|---|
| Pezzi conformi | Campioni accettati in modo indipendente che coprono la normale variabilità concordata | Campioni conformi scartati / campioni conformi provati; confronto con il criterio concordato |
| Difetti noti | Tipo e gravità del difetto identificati e distinti per applicazione | Campioni difettosi non rilevati / campioni con difetti definiti sottoposti a prova, separatamente per ogni difetto |
| Contenimento | Pezzo rilevato seguito lungo la sequenza della linea installata | Arresto o isolamento effettivi, identità del pezzo e riavvio controllato |
La prova ipotetica comprende 200 pezzi accettati in modo indipendente e 40 pezzi con un difetto definito di una determinata gravità. Sono scartati 4 pezzi conformi, quindi il tasso osservato di scarto dei pezzi conformi è 4 ÷ 200 × 100 = 2%. Due pezzi con difetti definiti superano il controllo senza essere rilevati, quindi la proporzione osservata di difetti non rilevati per quel gruppo è 2 ÷ 40 × 100 = 5%. Entrambi i conteggi devono essere riportati. Non sarebbe accettabile fornire un unico dato di accuratezza complessiva. Né sarebbe accettabile definire una delle due percentuali «tasso di produzione garantito».
I difetti inseriti artificialmente non corrispondono alla frequenza o alla gravità dei difetti naturali in produzione. La discussione del NIST sulle proporzioni dei difetti in produzione parte da un campionamento casuale di un processo o di una popolazione. In questa prova, ciò significa che la proporzione di difetti non rilevati nel gruppo di campioni di prova non può essere presentata come proporzione dei difetti in uscita dallo stabilimento.
Come verificare se una crimpatura è conforme?
La decisione sulla conformità di una crimpatura segue le specifiche applicabili del terminale e il piano di controllo del cliente. Per determinare se un campione è conforme, verificare le dimensioni e la lavorazione richieste ed eseguire le prove di tenuta o di sezione previste. Se il risultato è incerto, risolvere l’incertezza prima di decidere. Durante la qualifica del monitor, verificare che la decisione visualizzata corrisponda alla traccia della forza e all’esito fisico.
Usare un ID campione per tracciare risultati e decisioni. Su una linea con più stazioni, verificare cosa succede quando scatta un allarme appena prima del trasferimento di un campione. Una decisione corretta non basta se il campione da scartare finisce nel contenitore dei pezzi conformi.
Un tasso di scarto del 2% dei pezzi conformi e un tasso di difetti non rilevati del 5% nel caso di studio ipotetico descrivono problemi diversi e hanno denominatori diversi. Il fatto che siano bassi non li rende accettabili. La decisione dipende dai criteri e dalla strategia di campionamento concordati in precedenza e viene riportata nel foglio di lavoro.
Gestire gli scarti indesiderati e i cambi di ricetta
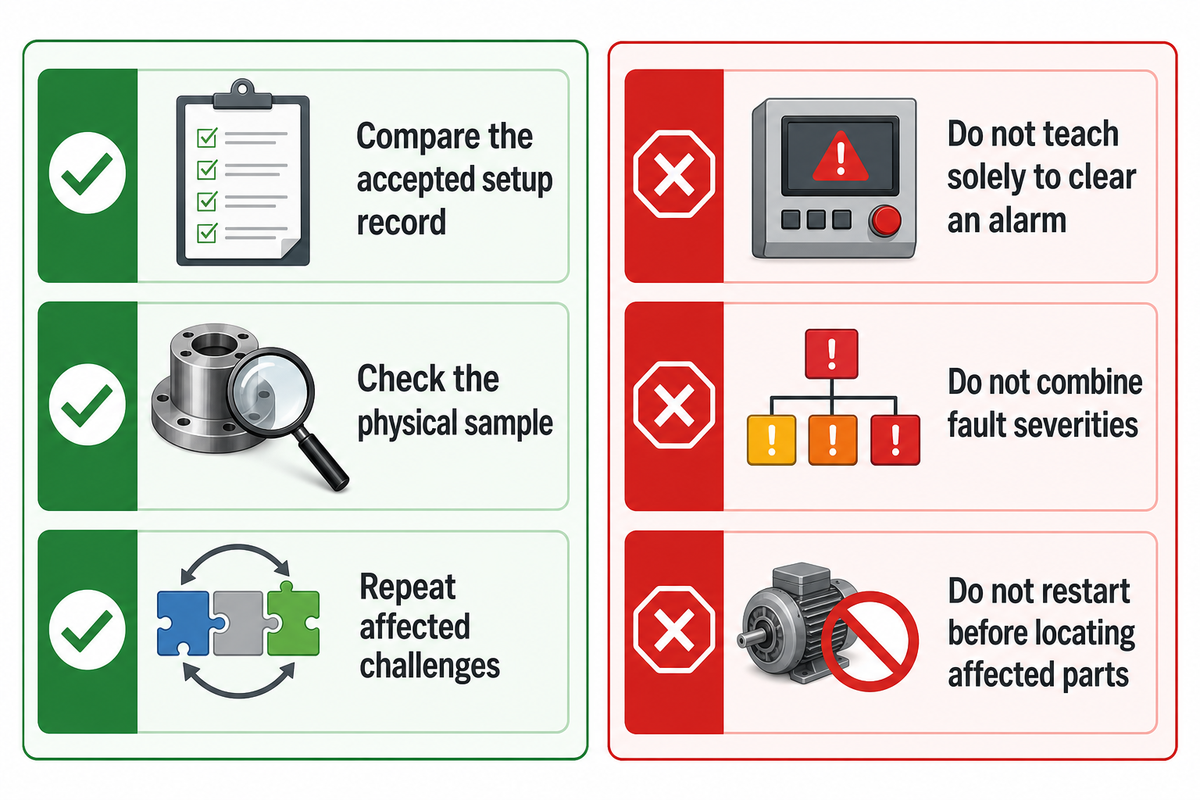
Gli scarti indesiderati durante la crimpatura dei terminali richiedono un’analisi più approfondita del processo prima di modificare le tolleranze. Confrontare l’ID del campione, i lotti dei materiali, la preparazione del filo, lo stato delle attrezzature e l’installazione del sensore con la configurazione approvata. Salvare le curve delle crimpature scartate insieme agli esiti dei campioni verificati in modo indipendente. Limiti più ampi possono ridurre gli allarmi, ma anche ammettere difetti che il monitor era stato acquistato per rilevare.
Da fare
- Confrontare l’allarme con la registrazione della configurazione approvata.
- Controllare il campione fisico prima di modificarne l’etichetta.
- Ripetere le prove sui difetti interessati dopo una regolazione approvata.
Da evitare
- Impostare un nuovo riferimento solo per eliminare un allarme.
- Mescolare difetti di gravità diversa in un’unica percentuale di difetti non rilevati.
- Riavviare prima di individuare i pezzi interessati.
La discussione sulle impostazioni applicative di Assembly spiega perché un unico insieme di parametri non è adatto a ogni applicazione. Consentire agli operatori di confermare gli allarmi solo seguendo sequenze concordate; riservare le modifiche alle ricette al ruolo tecnico responsabile. L’interfaccia permette un controllo utile solo se queste autorizzazioni rispecchiano il processo reale.
Quando rimandare l’acquisto del monitor
In generale, rimandare la scelta finale se il processo di crimpatura di base non è in grado di produrre riferimenti accettati in modo indipendente. Un monitor non può correggere una combinazione di attrezzature inadeguata. Correggere prima il processo e valutare poi la misurazione. Lo stesso vale quando il difetto non è distinguibile in modo ripetibile dalle variazioni dei pezzi conformi: in questo caso, chiedere uno studio di fattibilità o un’ispezione complementare, invece di accettare una promessa di sensibilità.
In generale, rimandare la scelta finale anche quando il fornitore non è in grado di dimostrare il percorso di scarto o di spiegare come protegge la ricetta dopo un cambio formato. Queste lacune incidono sulla soluzione installata, anche se il sensore funziona bene. Valutare separatamente le funzioni di rilevamento e contenimento. Un ciclo più veloce proposto è un vantaggio solo se, a quella velocità, restano validi l’identità del pezzo in questione e la reazione prevista. Per i difetti visibili di posizionamento o identificazione, valutare se l’ispezione con visione artificiale delle caratteristiche del connettore fornisca prove che la misurazione della forza non può dare.
Confrontare l’ambito della soluzione installata, non i soli prezzi dei monitor
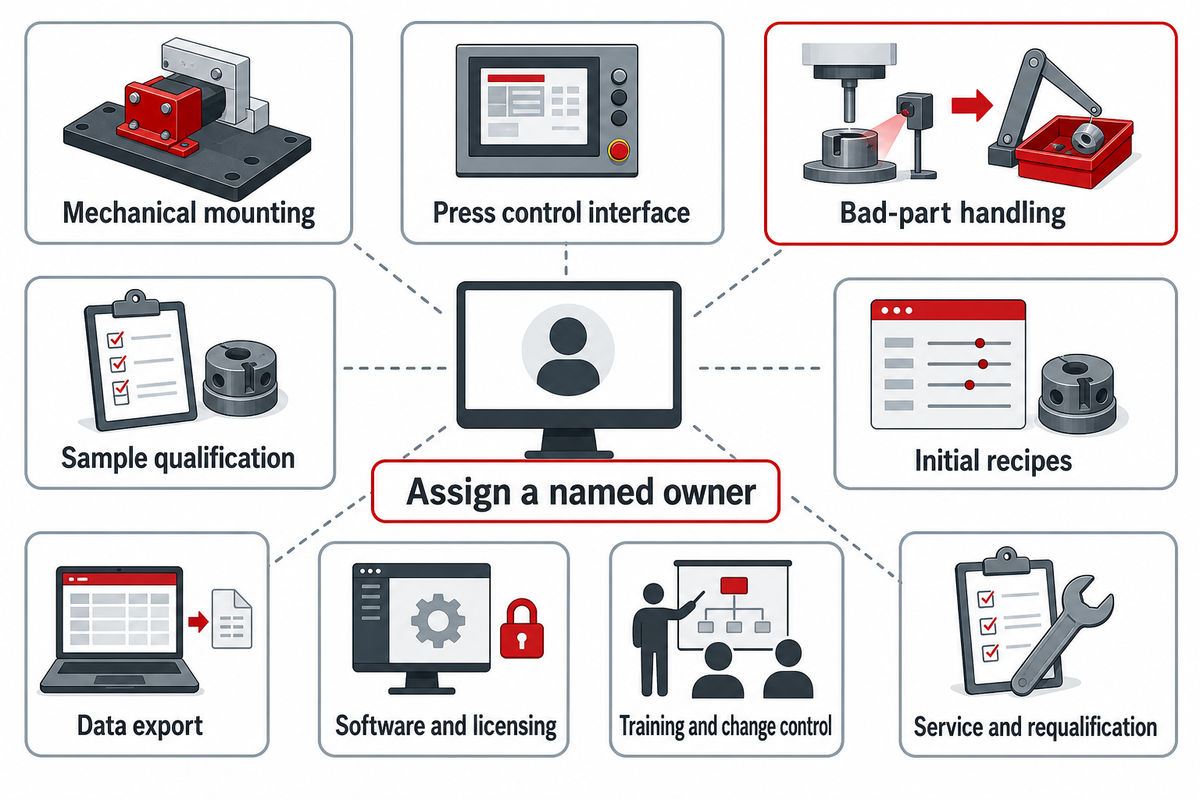
L’hardware comune deve essere distinto dalle attività di installazione, qualificazione e assistenza continuativa. Per confrontare le offerte, occorre che riguardino la stessa applicazione e assegnino le attività necessarie per avviare il monitoraggio in produzione. Il solo prezzo del monitor non chiarisce chi collegherà la pressa, isolerà i pezzi difettosi, creerà le ricette o fornirà al cliente registrazioni utili.
Ad esempio, se un’offerta comprende monitor e sensore e l’altra installazione e studio dei campioni, conteggiate una sola volta l’hardware concordato. Confrontate le altre attività riportate di seguito. Le colonne suggeriscono una ripartizione delle responsabilità da negoziare e non descrivono il pacchetto standard di alcun fornitore specifico.
| Attività | Soluzione con solo monitor: assegnare a | Soluzione integrata: verificare | Limiti / casi non adatti |
|---|---|---|---|
| Montaggio meccanico | Acquirente o integratore della pressa | Installatore designato e disegno tecnico | Percorso della forza o spazio libero per l’applicatore non verificati |
| Interfaccia con i controlli della pressa | Tecnico dei sistemi di controllo | Elenco dei segnali e sequenza di reazione | Allarme senza una risposta macchina definita |
| Gestione dei pezzi difettosi | Integratore della linea | Hardware incluso per l’arresto, il taglio o l’isolamento | Segnalazione di un pezzo scartato senza contenimento fisico |
| Qualificazione dei campioni | Team qualità dell’acquirente e fornitore | Definizioni dei difetti e verbale di collaudo | Campioni non etichettati o non rappresentativi |
| Ricette iniziali | Tecnico applicativo | Combinazioni di prodotti specificate | Una ricetta generica considerata valida per tutti i componenti |
| Esportazione dei dati | Sistemi di controllo o team informatico dell’acquirente | Campi dei file, marcature temporali e ID dei campioni | Visualizzazione a schermo senza prove recuperabili |
| Software e licenze | Ufficio acquisti e responsabile del sistema | Requisiti del PC, licenze e supporto delle versioni | Software obbligatorio o dipendenza dall’accesso non inclusi nel prezzo |
| Formazione e controllo delle modifiche | Produzione e ingegneria | Ruoli utente e procedura di approvazione delle ricette | Modifiche non controllate dopo il collaudo |
| Assistenza e riqualificazione | Manutenzione e qualità | Ambito dell’assistenza e condizioni che attivano una modifica | Apparecchiature sostituite restituite senza verifica |
La distinzione ha un fondamento concreto. Nell’intervista di Wiring Harness News a Steffen Dosch di Schaefer, il taglio del filo è subordinato all’installazione del cutter per i pezzi difettosi. Non si devono attribuire le caratteristiche di quel prodotto a un altro fornitore. Specificate nel vostro contratto l’azione richiesta e l’hardware fornito.
Un buon rapporto dovrebbe descrivere la ricetta e l’applicazione, non limitarsi a dire «qualità superata». Chiedete un esempio di esportazione dei dati prima di impegnare l’investimento. Se sono richiesti anche test elettrici o l’inserimento dei connettori, definite questi processi in un’interfaccia separata. Le apparecchiature automatizzate per il collaudo dei connettori riguardano un confine di processo diverso dall’analisi della forza di crimpatura.
Prospettive del settore: prove di collaudo e confini d’integrazione
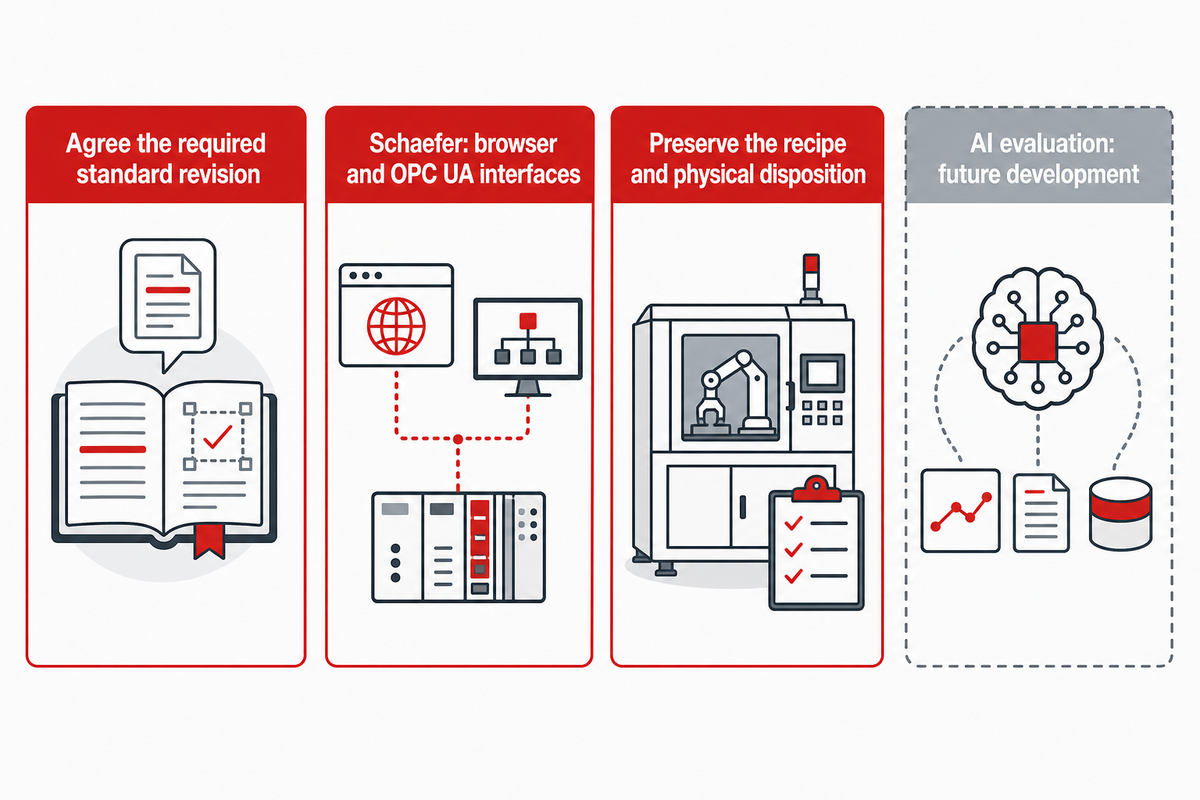
Definite la revisione della norma richiesta e le prove trasferibili dell’applicazione per le decisioni d’acquisto attuali. Le nuove interfacce e la ricerca sulla classificazione possono migliorare il modo in cui i tecnici esaminano i risultati, ma non eliminano la necessità di qualificare il rilevamento sulla connessione prevista. Prima di scegliere un fornitore di monitor o di linee di assemblaggio, definite le registrazioni richieste e i limiti di approvazione.
La pagina ufficiale IPC/WHMA-A-620 Revisione F indica la data di pubblicazione di ottobre 2025. Una vecchia pagina informativa può ancora rimandare a una revisione precedente. Per un progetto del 2026, specificate la revisione concordata e i requisiti del prodotto nel documento di collaudo. Il catalogo più recente non sostituisce automaticamente la revisione prevista da un accordo esistente con il cliente.
Anche i tipi di prove che gli acquirenti possono richiedere si stanno evolvendo. Schaefer descrive la disponibilità, per il proprio prodotto, di un’interfaccia basata su browser e di un’interfaccia OPC UA. La valutazione dei difetti basata sull’IA è citata come sviluppo futuro. Separatamente, gli studi di ricerca Hofmann del 2026 esaminano classificazioni basate sull’apprendimento automatico. Nessuna di queste descrizioni conferma che tali funzionalità siano presenti in ogni monitor o che ZEUEE disponga di quegli algoritmi.
Chiedete al fornitore di mostrare una registrazione esportata per un pezzo approvato e per un difetto sottoposto a verifica, con le versioni delle ricette e la destinazione fisica dei pezzi. Verificate quali dati restano disponibili dopo un riavvio, un aggiornamento software o il trasferimento a un’altra pressa. Se non è possibile collegare queste registrazioni, dopo una modifica l’acquirente non potrà ripetere facilmente il confronto originale.
Scegliere il fornitore e definire i confini d’integrazione
Per le apparecchiature esistenti di lavorazione dei fili, valutate l’applicazione effettiva insieme al fornitore del monitor e all’integratore della pressa. Se un progetto comprende alimentazione, crimpatura e ispezione a valle, valutate una macchina configurata. Le macchine ZEUEE per la crimpatura dei connettori con ispezione configurabile sono pertinenti a questa soluzione d’integrazione. L’offerta pubblica non indica una soglia universale per i trefoli mancanti né la produzione di monitor autonomi.
Inviate i disegni tecnici dei terminali e dei fili, i materiali campione, i difetti da rilevare, le condizioni di produzione previste e le registrazioni di prova richieste. Chiedete a ZEUEE che cosa comprende la macchina proposta e quali responsabilità restano a carico dell’acquirente. Una più ampia integrazione di macchine di assemblaggio personalizzate dovrebbe essere definita in base alla sequenza effettiva, giustificando ogni metodo di ispezione in funzione del difetto da rilevare.
In sintesi
Acquistate sulla base di una prova applicativa concordata e di una registrazione delle responsabilità d’installazione. Distinguete il risultato di rilevamento osservato dalla gestione fisica del pezzo e conservate le prove necessarie per ripetere entrambe le verifiche dopo una modifica.
Domande frequenti
Il monitoraggio della forza di crimpatura funziona con ogni combinazione di terminale e filo?
Il monitoraggio della forza di crimpatura richiede una verifica di fattibilità specifica per l’applicazione; non si deve presumere una copertura universale.
Il comportamento di formatura del terminale, il contributo del conduttore, le attrezzature e la normale variabilità influiscono sul segnale disponibile. Fornite i materiali effettivi e definite il difetto più piccolo rilevante. Il fornitore dovrebbe confrontare campioni approvati in modo indipendente con difetti controllati e registrare i risultati separatamente. Se le firme dei pezzi conformi e difettosi si sovrappongono, aggiungete un metodo di ispezione adeguato o modificate il processo prima di accettare una dichiarazione di copertura.
Qual è il miglior sistema di monitoraggio della forza di crimpatura per una pressa da banco?
Un sistema da banco adeguato è compatibile con la pressa e dimostra, sulla vostra applicazione, il rilevamento richiesto e la risposta dell’operatore.
Prima di confrontare le funzioni del display, valutate il montaggio del sensore, l’attivazione in base alla corsa, la compatibilità con l’applicatore e l’interfaccia di arresto disponibile. Richiedete una prova tecnica con il vostro filo e terminale, includendo la variabilità della produzione accettata. Verificate poi come l’operatore individua un pezzo scartato, conferma la presa visione dell’allarme e riavvia la macchina. Un prezzo basso dell’hardware non basta se non sono definite le responsabilità di installazione, creazione delle ricette e formazione necessarie per usarlo correttamente.
Qual è il metodo di prova IPC per la forza di estrazione della crimpatura?
La procedura applicabile per la prova di estrazione deve essere definita in base alla revisione della norma concordata, ai requisiti del terminale e al piano di controllo del cliente.
Non ricavate un limite di forza universale da un’impostazione del monitor o da un riepilogo pubblico di una norma. Verificate nei documenti di riferimento la preparazione del campione, la configurazione della prova, la procedura di carico, il valore di accettazione e la registrazione dei cedimenti. Registrate insieme al risultato l’identità del conduttore e del terminale. Il catalogo IPC pubblico conferma l’edizione e l’ambito generale, ma non riporta tutti i requisiti di prova applicabili al vostro prodotto, disponibili nel documento a pagamento.
Perché il mio monitor della forza di crimpatura scarta pezzi conformi?
Gli allarmi sui pezzi conformi possono dipendere dalla variabilità del processo, da un riferimento non adeguato o da modifiche alla configurazione di misura.
Confrontate materiali, attrezzature e installazione del sensore attuali con la configurazione qualificata. Ispezionate in modo indipendente i campioni scartati prima di classificare le segnalazioni come falsi allarmi. Modificate i limiti solo tramite la verifica tecnica concordata, quindi ripetete le prove di verifica interessate.
La crimpatura è preferibile alla saldatura per un processo produttivo monitorato?
La crimpatura e la saldatura richiedono controlli di processo diversi; un monitor di forza, da solo, non determina quale metodo di giunzione sia adatto al prodotto.
Partite dalla progettazione della connessione, dai requisiti del terminale e dalle condizioni di servizio. Una giunzione crimpata si basa sul funzionamento coordinato del conduttore, del terminale e dell’utensile di formatura specificati. La firma della forza fornisce informazioni su questa operazione meccanica. La saldatura coinvolge materiali e variabili di processo diversi, quindi la stessa registrazione di collaudo basata sulla forza non può dimostrare la qualità della giunzione saldata. Se il disegno specifica già una crimpatura, aggiungere la saldatura costituisce una modifica di progetto o di processo che richiede una decisione del responsabile tecnico, non una scorciatoia per eliminare gli allarmi del monitor. Per un nuovo prodotto, confrontate i metodi sulla base delle prove di qualificazione elettrica, meccanica e ambientale richieste. Una volta scelto il metodo di giunzione, definite il relativo piano d’ispezione e i controlli di produzione. L’acquisto di un monitor è una decisione applicativa successiva e non dovrebbe giustificare una progettazione della connessione altrimenti inadeguata.
Preparare una valutazione applicativa
Portate alla discussione i fili, i terminali, le definizioni dei difetti e i requisiti di collaudo. Contattate ZEUEE per una prova applicativa di crimpatura dei connettori e chiedete un ambito scritto delle apparecchiature e delle ispezioni.
Nota sulle prove: questa guida integra fonti tecniche pubbliche con un quadro editoriale per l’acquisto. I numeri ipotetici di campioni nelle prove sono esempi, non risultati di test né dimensioni campionarie raccomandate da ZEUEE. Le ricerche e le capacità dei prodotti di terzi restano di competenza dei rispettivi enti. Il collaudo finale è regolato dai documenti concordati per l’applicazione.
Riferimenti e fonti
- Monitoraggio della forza di crimpatura Rob Boyd, Assembly, 2009.
- Perché il monitoraggio della forza di crimpatura è importante Gustavo Garcia-Cota, ConnectorSupplier, 2013.
- Apprendimento automatico trasparente per il monitoraggio della forza di crimpatura con spiegazioni SHAP basate sulla fase Hofmann et al., Industrial Artificial Intelligence, 2026.
- Crimpature di qualità in 3 passaggi Terry Curtis, Assembly, 2013.
- Incertezza di misura: approccio National Institute of Standards and Technology.
- Analisi dei risultati delle prove di forza di estrazione per connessioni crimpate archivio tecnico della National Aeronautics and Space Administration.
- IEC 60352-2:2024, ambito pubblico International Electrotechnical Commission.
- Conferma di una soglia prestazionale con una risposta sperimentale binaria Leber, Pibida e Enders, National Institute of Standards and Technology, 2019.
- La proporzione di pezzi difettosi soddisfa i requisiti? National Institute of Standards and Technology.
- Monitoraggio della qualità della crimpatura in tempo reale Wiring Harness News, intervista a Steffen Dosch.
- IPC/WHMA-A-620 Revisione F negozio ufficiale della Global Electronics Association.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015