Kontaktieren Sie Zeyu lntelligent Industrial Company

So vergleichen Sie Hersteller von Automatisierungssystemen zur Steckverbinderprüfung

Hersteller von Automatisierungssystemen zur Steckverbinderprüfung sind Maschinenbauer, Systemintegratoren, Anbieter von Prüfsystemen, Bildverarbeitungsplattformen oder Messtechnik, die Anlagen oder Engineering für die automatisierte Prüfung von Steckverbindern bereitstellen. Sie bieten nicht alle denselben Leistungsumfang. Ein Unternehmen baut möglicherweise die komplette Maschine, ein anderes integriert Kameras und Steuerungen, ein drittes liefert nur die Bildverarbeitungs- oder Messebene. Eine aussagekräftige Vorauswahl beginnt mit der Rolle des Anbieters, öffentlichen Nachweisen mit Steckverbinderbezug, der Integrationsverantwortung und einem Abnahmeplan – nicht mit einer unbegründeten Einstufung als „Top-Anbieter“.
Offenlegung des Herausgebers
ZEUEE veröffentlicht diesen Artikel und ist Teil der recherchierten Anbieterauswahl. Die Aufnahme bedeutet, dass eine öffentliche Quelle mit Bezug zu Steckverbindern gefunden wurde. Sie bedeutet nicht, dass ein Anbieter unabhängig geprüft, eingestuft oder empfohlen wurde oder seine Fähigkeiten an Ihren Bauteilen nachgewiesen hat.
Direkte Antwort: Unterscheiden Sie zwischen Herstellern kompletter Maschinen, Systemintegratoren, Bildverarbeitungsplattformen, Anbietern von Prüfsystemen und Messtechnik-Spezialisten, bevor Sie Anbieter vergleichen. Ordnen Sie jede öffentliche Aussage ihrem Urheber zu, kennzeichnen Sie fehlende Nachweise als unbekannt und übermitteln Sie allen Kandidaten dieselbe Spezifikation für Muster, Schnittstellen, Messungen und Abnahme.
Kernaussage
Öffentlich verfügbare Informationen zu Steckverbindern qualifizieren einen Anbieter für die erste Recherche.
Vergleichbare, unter Ihren Bedingungen beobachtete Nachweise qualifizieren ihn für die engere Endauswahl.
Unterscheiden Sie die Anbieterrolle, bevor Sie Aussagen vergleichen
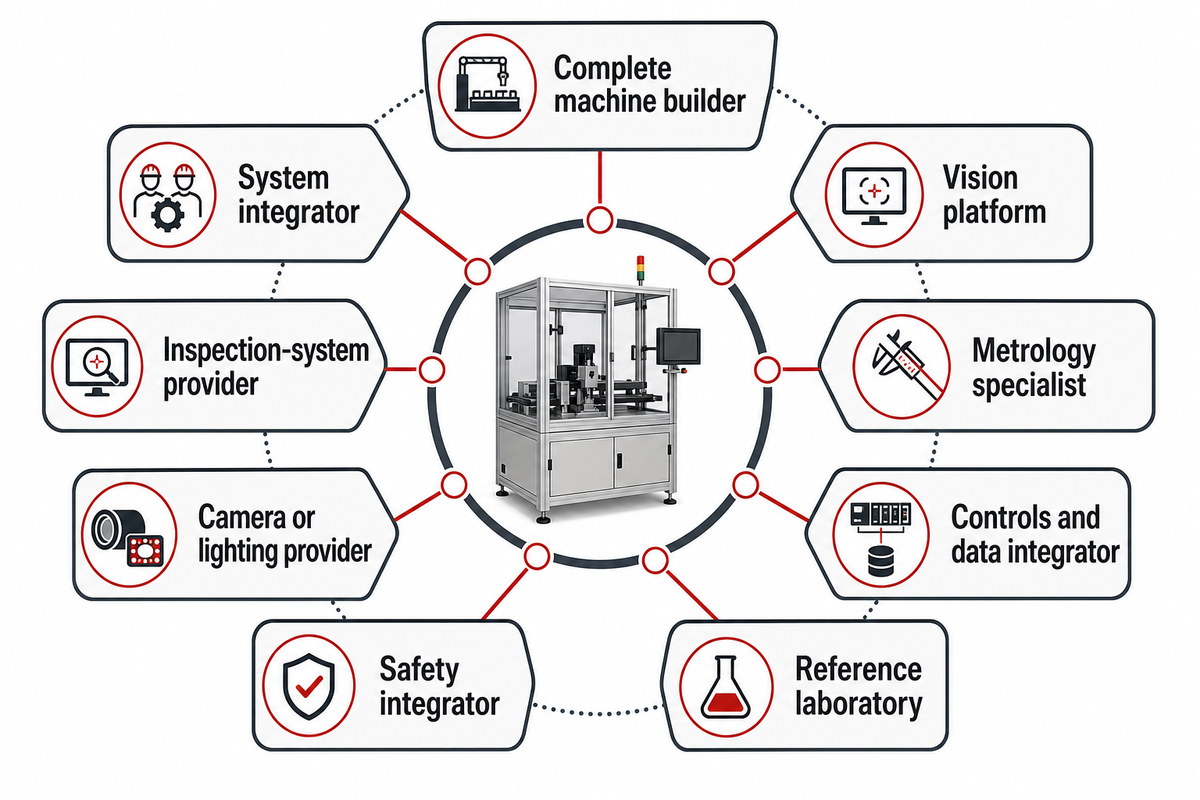
An einem Prüfprojekt für Steckverbinder können verschiedene Anbieterrollen beteiligt sein. Werden diese getrennt betrachtet, lassen sich beobachtete Nachweise vergleichen. Die Rollenübersicht zeigt, wofür ein Unternehmen möglicherweise verantwortlich ist, was ein anderer Beteiligter übernehmen muss und welcher Vertragspartner die kombinierte Abnahme verbindlich unterzeichnen sollte. Auf Suchseiten werden diese Grenzen oft unter Begriffen wie „Lösung“ oder „System“ zusammengefasst.
Maschinenbauer können die Bauteilzuführung, Vorrichtungen, Bewegungsabläufe, Steuerungen, Prüfung, Ausschleusung, Schutzeinrichtungen und Inbetriebnahme verantworten. Systemintegratoren kombinieren möglicherweise mehrere Anbieter rund um eine bestehende Linie. Ein Anbieter einer Bildverarbeitungsplattform kann Bildaufnahmetechnik und Software liefern, während Zuführung, Bewegungsabläufe und Gesamtverantwortung für die Abnahme anderweitig liegen.
Rollenübersicht für 9 Anbietertypen
| Anbietertyp | Typischer Leistungsumfang | Nicht offensichtliche Abgrenzung | Erste Prüffrage |
|---|---|---|---|
| Hersteller kompletter Maschinen | Von der Handhabung bis zur Ausschleusung und Übergabe an die Linie | Versorgungseinrichtungen des Käufers und nachgelagerte Eindämmung | Wer trägt die Verantwortung für das Gesamtergebnis im Werk und am Standort? |
| Systemintegrator | Applikationsentwicklung für mehrere Technologien | Gewährleistungen Dritter und abschließende Verantwortung | Welche Schnittstellen und Sonderfälle sind ausgeschlossen? |
| Bildverarbeitungsplattform | Bildaufnahme, Algorithmen, Software und ausgewählte Hardware | Zuführung, Steuerungen, Schutzeinrichtungen und Ausschleusweg | Handelt es sich beim Angebot um eine Plattform, ein Teilsystem oder eine Fertigungszelle? |
| Anbieter von Prüfsystemen | Festgelegtes Sensorik- und Messpaket | Bauteilabdeckung und Integration in die Fertigung | Welche Geometrien und Betriebsbereiche wurden geprüft? |
| Messtechnik-Spezialist | Rückführbare Maß- oder optische Messung | Handhabung, Integration in den Zyklus und Ausschleusung | Welche Messunsicherheit und Konformitätsregel gelten? |
| Kamera- oder Beleuchtungsanbieter | Optische Komponenten und Applikationsunterstützung | Vollständige Bilderzeugung und Maschinenverhalten | Wer validiert die installierte optische Kette? |
| Anbieter für Steuerungs- und Datenintegration | SPS, Fertigungsdaten, Aufzeichnungen und Handshakes | Gültigkeit der Prüfung und physische Eindämmung | Wer verantwortet die Übereinstimmung von Prüfergebnis und Ausschleusung? |
| Sicherheitsintegrator | Risikomindernde Maßnahmen und Umsetzung der Schutzeinrichtungen | Prozessfähigkeit und Qualitätsabnahme | Welche Gefährdungen und Normen fallen in den Leistungsumfang? |
| Referenzlabor | Unabhängige Referenzmessung oder Kennzeichnung | Inline-Automatisierung und Ausschleusung in der Fertigung | Wie werden Referenzergebnisse an die Linie übertragen? |
Übersetzen Sie Suchbegriffe in Anforderungen
Suchbegriffe beschreiben sich überschneidende Probleme und keine standardisierten Anlagenklassen. Steckverbinderfertigung, Fertigungsprozesse für Steckverbinder, Fertigungsprozess, Fertigungssysteme, Fertigungsbranchen und Fertigungsqualität liefern den Fertigungskontext. Sie legen nicht fest, wer für die Prüfstation verantwortlich ist.
Begriffe wie Steckverbindermontage, automatisierte Steckverbindermontage, automatisierte Montage, Kabelkonfektion, automatischer Steckverbinder, Spritzgießen und Stanzen beziehen sich meist auf vorgelagerte Prozesse. Klären Sie, ob die Prüfung bei losen Kontakten und Kontaktstiften, einem geformten Gehäuse, fertigen elektrischen Steckverbindern oder einem in ein elektrisches System eingebauten Bauteil beginnt.
Auch bei der Anlage selbst muss die Abgrenzung der Station festgelegt werden. Begriffe wie Steckverbinder-Prüfsystem, automatische Prüfung elektrischer Steckverbinder, Prüfung elektrischer Steckverbinder, Prüfung von Steckverbindern, Prüfung von Kontaktstiften, Steckverbindern und Kabeln, Prüfprozess und Prüfabläufe für Steckverbinder reichen dafür allein nicht aus. „Dedizierte Prüfung“ kann sowohl eine eigenständige Maschine als auch einen einzelnen, spezialisierten Parametersatz in einem Mehrzwecksystem bezeichnen. Der Begriff allein klärt nicht, wer die Integration verantwortet.
Fehlerbegriffe müssen in eine kontrollierte Taxonomie überführt werden. Fehlererkennung, Fehler erkennen, verbogene Kontaktstifte, verbogene Kontaktstifte erkennen, Fehlausrichtung und beschädigte Steckverbinderkontakte benennen mögliche Prüfmerkmale. Das System muss jedoch jeden Zustand anhand einer vereinbarten Referenz erkennen. Aussagen wie „verschiedene Steckverbinder“ oder „jeder Steckverbinder“ sind nicht messbar, solange die freigegebene Produktfamilie samt Varianten nicht aufgelistet ist.
Auch Technologiebeschreibungen müssen konkretisiert werden. Prüfung mit industrieller Bildverarbeitung, automatisierte Bildverarbeitung, Prüfung mit mehreren Kameras, Bildverarbeitung, fortgeschrittene Bildverarbeitung, KI-Bildverarbeitung, KI-gestützte Prüfung, KI-gestützte Steckverbinderprüfung und KI-Modelle beschreiben mögliche Verfahren. Für hohe Auflösung, hohe Präzision, fortgeschrittene Prüfung, Prüftechnologien, Maßprüfung, Prüfung optischer Fasern und Prüftaster müssen Einheiten, Bedingungen, Kalibrierung und die konkrete Messgröße angegeben werden.
Schließlich muss auch die kommerzielle Qualitätssprache anhand von Nachweisen geprüft werden. Qualitätskontrolle, Qualitätssicherung, Qualitätsprüfung, Steckverbinderqualität, Qualitätskontrolle von Steckverbindern, Zuverlässigkeit von Steckverbindern, zuverlässiger Steckverbinder und Zuverlässigkeit und Leistung bezeichnen Ergebnisse oder Programme, aber keine Sensorspezifikationen. Automatisierungssysteme können Herstellern helfen, ausgewählte manuelle Prüfungen zu reduzieren. Kein Anbieter kann jedoch versprechen, dass jeder Steckverbinder jede Anforderung erfüllt, solange Grundgesamtheit und Prüfplan nicht festgelegt sind.
Hersteller von Steckverbinderkomponenten gehören zu einer ganz anderen Kategorie. Umsatz, Marktanteil oder Markenbekanntheit belegen nicht, dass ein Unternehmen eine automatisierte Prüfzelle entwickeln und abnehmen kann. Ordnen Sie zuerst die tatsächlich gelieferte Rolle ein und vergleichen Sie erst danach die hervorgehobenen Leistungsmerkmale.
Rechercheübersicht zu Anbietern der Steckverbinderprüfung mit öffentlichen Nachweisen
Die folgende alphabetisch geordnete Auswahl umfasst Anbieter, zu denen öffentliche Informationen mit Bezug zur Steckverbinderprüfung vorliegen. Sie ist weder eine vollständige Marktübersicht noch eine Rangliste nach Fähigkeiten. Jede Zeile nennt die erkennbare Rolle des Anbieters, die Art der öffentlichen Nachweise und den wichtigsten noch ungeprüften Punkt.
Kennzahlen aus der Industrie und Wissenschaft gelten nur für die jeweils genannte Anwendung und deren Bedingungen. Sie zeigen, welche Informationen eine öffentliche Quelle enthalten kann, begründen aber keine anbieterübergreifende Rangliste.
| Anbieter | Öffentlich dargestellte Rolle und Nachweise zu Steckverbindern | Nachweisstatus | Öffentlich nicht verifiziert |
|---|---|---|---|
| Chromasens | In einem Fachbeitrag wird ein 3D-Prüfsystem für Kontaktstifte mit zugeschriebener Kamera- und Optikkonfiguration beschrieben | Öffentliches Anwendungsbeispiel | Unabhängige Fehlerraten, Verfügbarkeit, Übertragbarkeit und Abgrenzung der kompletten Zelle |
| HAHN Automation Group | Erstveröffentlichter Artikel über abgestimmte Handhabung und Montage von Steckverbindern, Prüfung, Varianten und Fertigungsdaten | Offizielle Aussage zu Fähigkeiten und Anwendung | Vergleichbarer Abnahmenachweis für die Steckverbinder eines neuen Käufers |
| Overview.ai | Plattform für KI-basierte Bildverarbeitung, vorgestellt für die Prüfung von Steckverbindern und Leiterplattenbaugruppen | Offizielle Aussage zu Fähigkeiten | Vollständige Mechanik, Liniensteuerungen, Schutzeinrichtungen und unabhängig gemessenes Ergebnis |
| UnitX | Plattform für Bildverarbeitung und Bilderfassung mit Beispielen zu Steckverbinderfehlern und vom Anbieter beschriebenen schlüsselfertigen Optionen | Offizielle Beschreibung der Fähigkeiten und quantifizierter, selbst veröffentlichter Anwendungsfall | Übertragbarkeit auf andere Steckverbinder, Oberflächen, Chargen, Beleuchtungen und Fertigungsbedingungen |
| Zebra | Bildverarbeitungssoftware und Kameras für Maßprüfung, Farbe, Codes und Mehrkamera-Anwendungen bei Steckverbindern | Offizielle Beschreibung eines Anwendungsfalls | Verantwortung für die komplette Zelle; die Seite verweist Käufer an Partner |
| ZEUEE | Selbst veröffentlichte Architektur einer kompletten Zelle mit Zuführung, mehreren Prüfstationen, Ausschleusung, Steuerungen und Rückverfolgbarkeit | Offizielle Aussage zu Fähigkeiten mit spezifischem Steckverbinderbezug | Unabhängige Angaben zu Genauigkeit, Fehlentscheidungen und Verfügbarkeit sowie Kundenabnahme und Übertragbarkeit auf andere Bauteile |
Ein Fachbeitrag zu Chromasens gibt für ein Prüfsystem für Kontaktstifte beispielsweise eine Auflösung von 30 μm, einen Höhenbereich von 8,22 mm und ein Sichtfeld von 105 mm an. Diese Werte beschreiben die jeweilige Konfiguration. Die Seite enthält keine Angaben zu einem kontrollierten Prüfmuster, zur Falschakzeptanzrate, zur Falschrückweisungsrate oder zu beobachteten langfristigen Fertigungsergebnissen.
Eine von UnitX selbst veröffentlichte Fallstudie nennt für eine Steckverbinderanwendung einen Wiederholbarkeitstest mit 7.000 Teilen, 0 % Falschakzeptanz, höchstens 0,8 % Falschrückweisung und eine Flugaufnahme mit 1 m/s; das Ergebnis wurde nicht unabhängig reproduziert. HAHN berichtet von einem anderen Anwendungsfall mit 24 Kontaktstiften, 6 Varianten und einem Zyklus von 25 s. Aufgrund unterschiedlicher Bauteile, Abgrenzungen und Bedingungen lassen sich die Anbieter anhand dieser Angaben nicht einstufen.
30 μmVon Chromasens angegebene Auflösung
105 mmVon Chromasens angegebenes Sichtfeld
7.000 TeileVon UnitX selbst veröffentlichter Wiederholbarkeitstest
25 sVon HAHN selbst veröffentlichter Anwendungszyklus
Auch die wissenschaftlichen Ergebnisse sind an konkrete Bedingungen gebunden. Ein KCI-Abstract berichtet für eine Studie zu Kontaktstiften auf Videobasis von 1.020 Bildern, 20 Epochen, einer Vorhersagegenauigkeit von 99,25 % und bis zu 72.000 Klassifizierungen/h. Der Springer-Artikel von 2026 berichtet andere Offline-Ergebnisse für zwei produktspezifische Datensätze auf der von den Autoren angegebenen GPU. Der Artikel erhebt ausdrücklich keinen Anspruch auf vollständigen Einsatz in der Fertigung oder eine breite Generalisierung auf andere Anwendungsbereiche.
Verwenden Sie das Nachweisraster für Steckverbinder
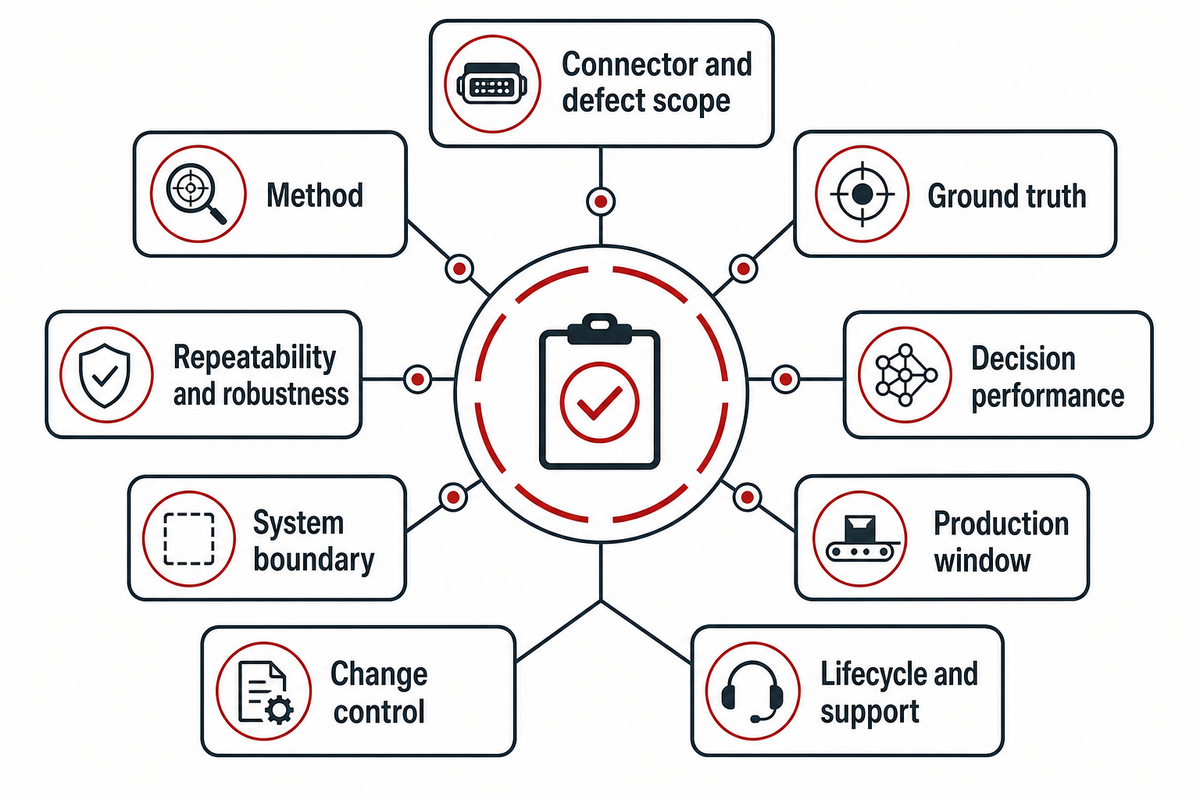
Auf Grundlage dieser öffentlichen Informationen macht das Nachweisraster für Steckverbinder Broschürenangaben in kleinen, überprüfbaren Feldern erfassbar, ohne eine Bewertung zu erfinden. Füllen Sie ein Feld nur aus, wenn eine Quelle oder ein beobachteter Test die Angabe stützt. Fehlt ein Nachweis, ist „Öffentlich nicht verifiziert“ hilfreicher als eine selbstsichere Schlussfolgerung.
Die Felder des Rasters zu Referenzwerten, Wiederholbarkeit und Überwachung greifen Aspekte auf, die in den NIST-Leitlinien zu Gültigkeit und Zuverlässigkeit behandelt werden. Die Leitlinien zertifizieren weder einen Anbieter noch ein Fertigungsergebnis.
| Feld | Zu erfassende Angabe | Was den Nachweis glaubwürdig macht |
|---|---|---|
| Steckverbinder- und Fehlerumfang | Produktfamilie, Varianten, Oberflächen, Fehlerklassifizierung, zulässige Abweichungen | Freigegebene Zeichnungen und gekennzeichnetes Musterverzeichnis |
| Verfahren | Ansicht, Beleuchtung, Sensor, Algorithmus, Messung, Ausschleusung | Konfigurationsnachweis zum getesteten Maschinenrezept |
| Referenzwerte | Wer jedes Bauteil gekennzeichnet und wie Meinungsverschiedenheiten geklärt hat | Kalibriertes Referenzverfahren und archivierte Nachweise |
| Wiederholbarkeit und Robustheit | Chargen, Schichten, Präsentation, Beleuchtung, Bewegung, Oberflächen, Umrüsten | Wiederholte Versuche über den freigegebenen Betriebsbereich hinweg |
| Entscheidungsleistung | Falschakzeptanz, Falschrückweisung, Durchschlupf, Messunsicherheit, Schutzabstand | Vorab festgelegte Nenner, Schwellenwerte und Entscheidungsregeln |
| Systemgrenze | Zuführen, fixieren, prüfen, ausschleusen, rückverfolgen, sichern, wiederherstellen, unterstützen | Verantwortlichkeitsmatrix und beobachteter Gesamttest |
| Fertigungszeitraum | Bauteilfluss, Stopps, Neustarts, Umgebungsbedingungen und Eindämmungsereignisse | Beobachteter Protokolleintrag mit Ereignis- und Ausschleusungsverlauf |
| Änderungslenkung | Überarbeitungen von Maschinenrezepten, Modellen, Beleuchtung, Software, Schwellenwerten und Zugriffsrechten | Freigegebener Änderungsnachweis mit Validierung und Beleg für das Zurücksetzen |
| Lebenszyklus und Support | Sicherungen, Wiederherstellung, Ersatzteile, Schulung, Zugriffsrechte und Eskalationsverantwortung | Wiederherstellungstest, Übergabeprotokoll und vertraglich festgelegter Supportumfang |
Vertrauensstufen für öffentliche Aussagen
Verwenden Sie fünf sichtbare Kennzeichnungen: offizielle Aussage zu Fähigkeiten, öffentliches Anwendungsbeispiel, quantifizierter Nachweis, unabhängig bestätigt und öffentlich nicht verifiziert. Die Kennzeichnungen beschreiben den Nachweisstatus, nicht die Qualität des Anbieters. Auch leistungsfähige Anbieter veröffentlichen möglicherweise bestimmte Daten nicht oder haben sie nicht geprüft.
Tun
- Ordnen Sie jede Zahl ihrem Urheber und den zugehörigen Bedingungen zu.
- Fragen Sie, wie Referenzwerte und Messunsicherheit bestimmt wurden.
- Kennzeichnen Sie unbekannte Felder so lange als solche, bis Nachweise vorliegen.
- Vergleichen Sie denselben Steckverbinder und dieselbe Systemgrenze.
Nicht tun
- Eine Anbieterseite als unabhängige Validierung ausgeben.
- Wissenschaftliche Genauigkeit auf eine Fertigungslinie übertragen.
- Unternehmensgröße als Nachweis für die Leistung bei Steckverbindern werten.
- Unterschiedliche Anbieter als Rangliste von Herstellern darstellen.
Stellen Sie eine Vorauswahl mit sechs Prüfmustern zusammen und planen Sie die Abnahme separat
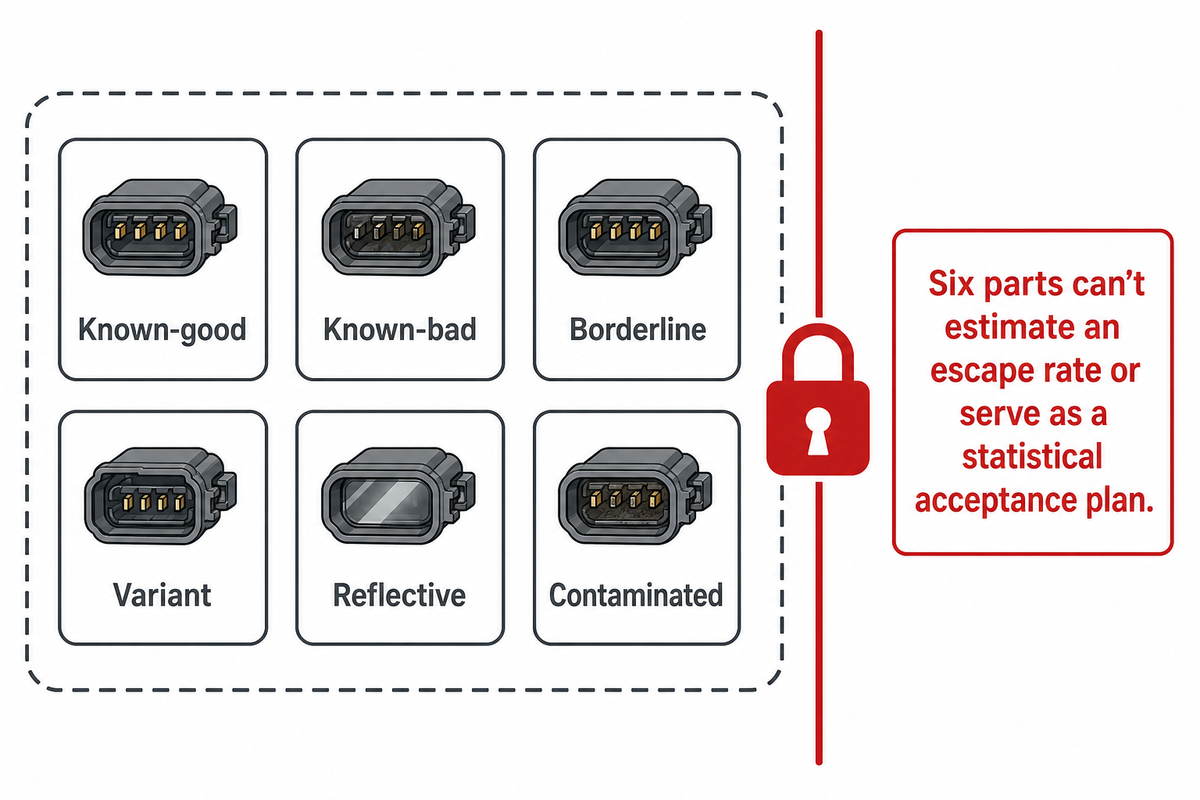
Anstatt Anbieter in eine Rangfolge zu bringen, nutzt die Vorauswahl mit sechs Prüfmustern ein bekannt gutes, ein bekannt fehlerhaftes, ein grenzwertiges, ein Varianten-, ein reflektierendes und ein verunreinigtes Bauteil, um offensichtliche Lücken bei Prüfumfang oder Präsentation aufzudecken. Sie dient der ersten Anbieterauswahl. Mit sechs Teilen lässt sich keine Durchschlupfrate schätzen und kein statistischer Abnahmeplan erstellen.
| Muster | Was damit geprüft wird | Zu sichernder Nachweis |
|---|---|---|
| Bekannt gut | Normales Erscheinungsbild und erwarteter Gutteilpfad | Referenzidentität, Maschinenrezept, Rohdaten, Ausschleusung |
| Bekannt fehlerhaft | Bestätigter Fehler und Eindämmungsweg | Fehlerursprung, Referenzverfahren, Ausschleusungsnachweis |
| Grenzwertig | Verhalten nahe einem kontrollierten Grenzwert | Messwert, Messunsicherheit, Entscheidungsregel |
| Variante | Grenzen von Maschinenrezept, Werkzeugen und Umrüsten | Bauteilrevision, Identität des Maschinenrezepts, Änderungsnachweis |
| Reflektierend | Empfindlichkeit gegenüber Oberfläche und Beleuchtung | Oberflächenbeschaffenheit, Ausrichtung, Beleuchtung, Belichtung |
| Verunreinigt | Fremdmaterial oder Reaktion der Stirnfläche | Definition der Verunreinigung, Referenzbild, Ergebnis |
NIST Technical Note 2045 aus dem Jahr 2019 erläutert, dass ein binäres Erfolgs- oder Fehlerexperiment einen vorab festgelegten Leistungsschwellenwert, ein akzeptables Entscheidungsrisiko, eine Stichprobengröße und ein Abnahmekriterium benötigt. Auch die aktuelle offizielle Übersicht zu ISO 2859-1:2026 beschreibt AQL-basierte Stichprobenpläne für einzelne Chargen und keine allgemeingültige Regel mit sechs Prüfteilen.
Entwickeln Sie nach der ersten Prüfung den tatsächlichen Werks- und Standortabnahmeplan anhand der freigegebenen Grundgesamtheit, des Entscheidungsrisikos, der Fehlerhäufigkeit, der Unabhängigkeitsregeln, wiederholter Bedingungen und vorab festgelegter Bestehens- und Ablehnungskriterien. Eine aufwendig vorbereitete Vorführung mit sechs Teilen darf niemals zu einer unausgesprochenen Fertigungsgarantie werden.
Halten Sie visuelle, maßliche und Leistungsnachweise getrennt
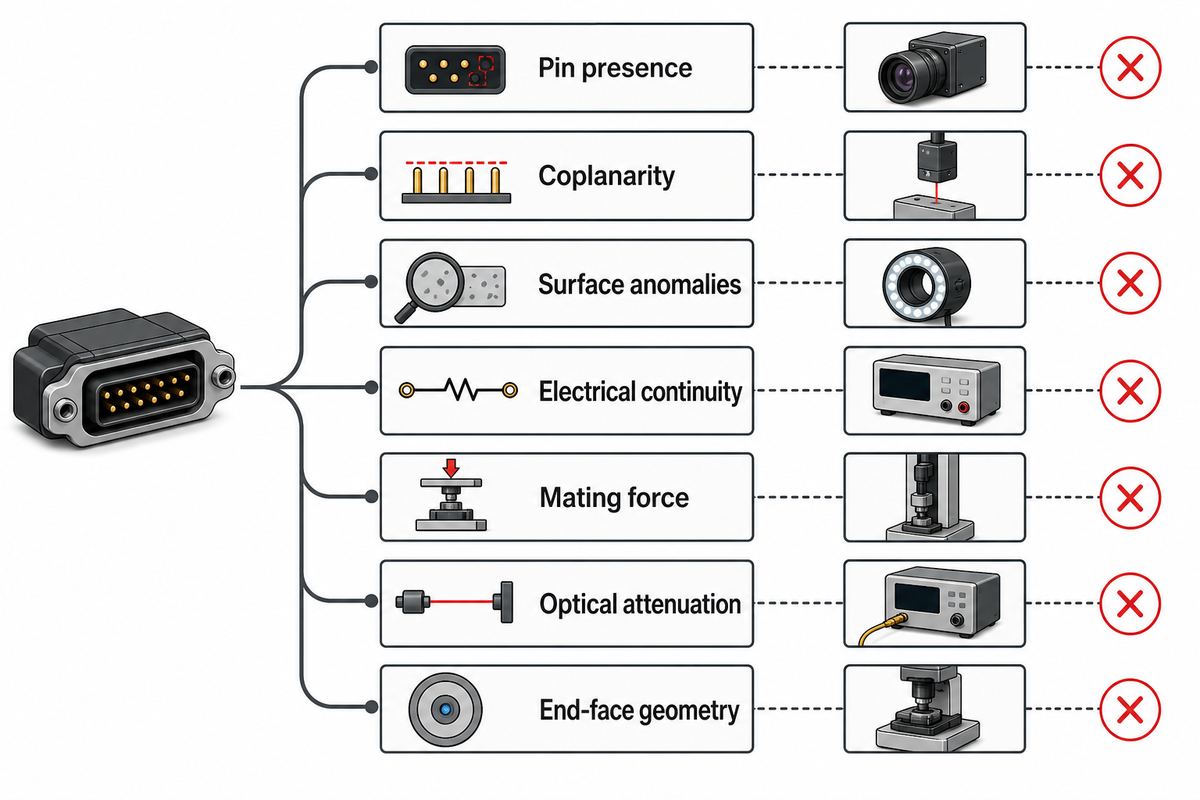
Da dieser Abnahmeplan mehr als nur Kameranachweise umfasst, belegt ein klares Bild nur, was das konfigurierte Verfahren unter den geprüften Bedingungen beobachten und entscheiden kann. Das Vorhandensein von Kontaktstiften, Koplanarität, Oberflächenfehler, elektrische Durchgängigkeit, Steckkraft, optische Dämpfung und Stirnflächengeometrie sind unterschiedliche Messgrößen. Dafür können jeweils andere Referenzen, Instrumente, Messunsicherheiten und produktspezifische Grenzwerte erforderlich sein.
Der öffentliche Geltungsbereich von IEC 61300-3-35:2022 besagt, dass die visuelle Prüfung von Stirnflächen eine Ergänzung zu Messungen der Dämpfung, Rückflussdämpfung und Stirnflächenparameter darstellt und diese nicht ersetzt. Dasselbe gilt über optische Fasern hinaus: Ein positives Ergebnis der Bildverarbeitung belegt nicht automatisch die mechanische Haltekraft, die elektrische Leistung oder jede andere Konformitätsanforderung.
Nutzen Sie den Leitfaden zu Kameraverfahren für allgemeine Informationen zu Kameras, Beleuchtung, zweidimensionaler und dreidimensionaler Prüfung sowie regelbasierter und KI-gestützter Prüfung. Klären Sie bei der Anbieterauswahl, welche Produktspezifikation für jede Prüfung maßgeblich ist und wie das System mit Messunsicherheiten nahe an Maßgrenzwerten umgeht.
Prüfen Sie Integration, Rückverfolgbarkeit, Umrüsten und Lebenszyklusverantwortung
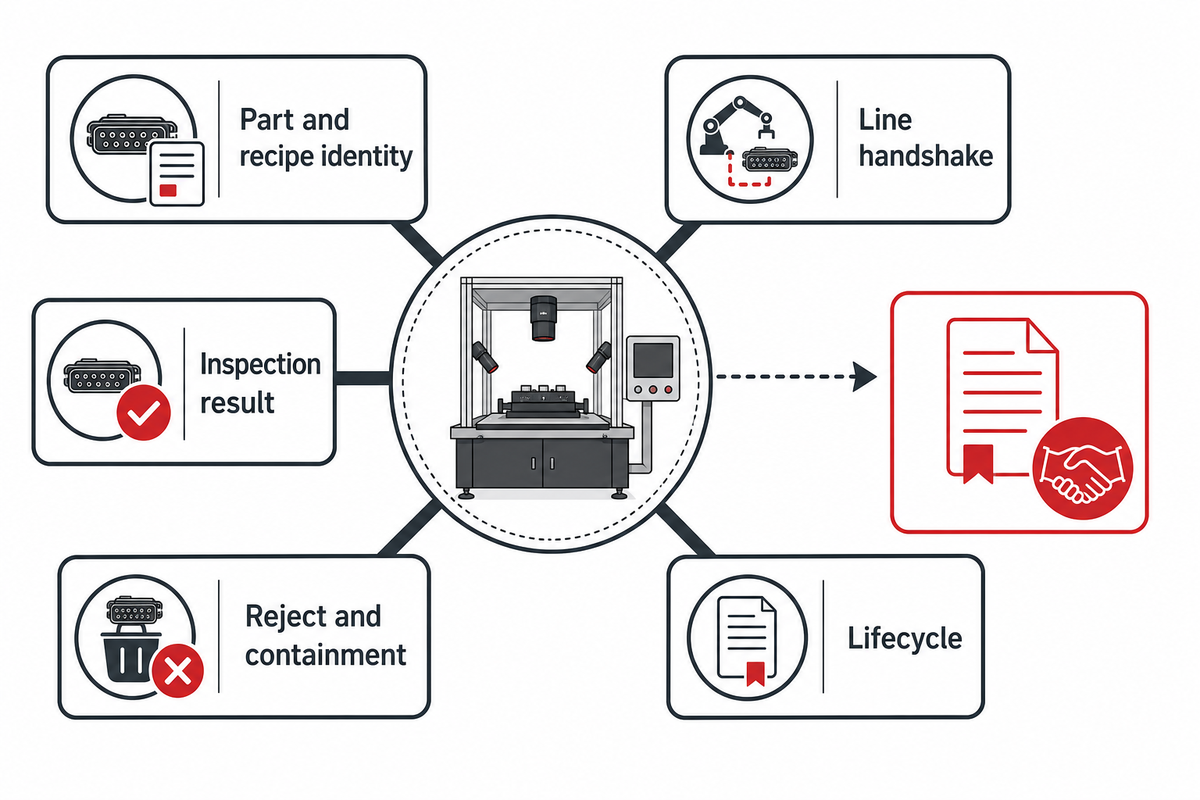
Ein Teilsystem zur Steckverbinderprüfung wird erst dann zu Fertigungsausrüstung, wenn für Auslöser, Bauteilidentität, Maschinenrezepte, Bewegungsabläufe, Ergebnisse, Ausschleusung, Rückverfolgbarkeit, Fehler, Wiederherstellung, Sicherungen, Zugriffsrechte und Support klare Verantwortliche benannt sind. Selbst eine erfolgreiche Kameravorführung kann die kommerzielle Abgrenzung zur Gesamtlinie offenlassen.
Nutzen Sie NIST SP 800-82 Rev. 3 als Grundlage für den Teil der industriellen Steuerungssicherheit, der Zugriffsrechte, Fernsupport, Sicherungen und Wiederherstellung betrifft. Die Publikation ersetzt keine Abnahme der Prüfung.
| Abgrenzung | Nachweis des Anbieters | Abnahmeprüfung | Vertraglich zu benennender Verantwortlicher |
|---|---|---|---|
| Bauteil- und Maschinenrezeptidentität | Kennungen und Revisionsübersicht | Prüfung auf falsches Bauteil und falsches Maschinenrezept | Zuständigkeit zuweisen: Käufer / Maschinenbauer / Integrator |
| Prüfergebnis | Rohwert, Schwellenwert, Bild, Zeitstempel | Bekanntes Gutteil-, Fehler-, Grenz- und ungültiges Ergebnis | Zuständigkeit zuweisen: Prüfanbieter |
| Ausschleusung und Eindämmung | Physischer Weg und Zustandslogik | Voller Behälter, blockierter Weg, erneute Prüfung, Umgehung | Zuständigkeit zuweisen: Maschinenbauer |
| Handshakes mit der Linie | Signal- und Zustandsdefinition | Verspätete, fehlende, doppelte und widersprüchliche Signale | Zuständigkeit zuweisen: Gesamtintegrator |
| Lebenszyklus | Sicherung, Wiederherstellung, Zugriffsrechte, Ersatzteile, Schulung, Support | Test der Wiederherstellung und der Supporteskalation | Zuständigkeit zuweisen: vertraglich gebundene Partei |
Vereinheitlichen Sie die Angebotsanfrage, ohne Vergleichswerte zu erfinden
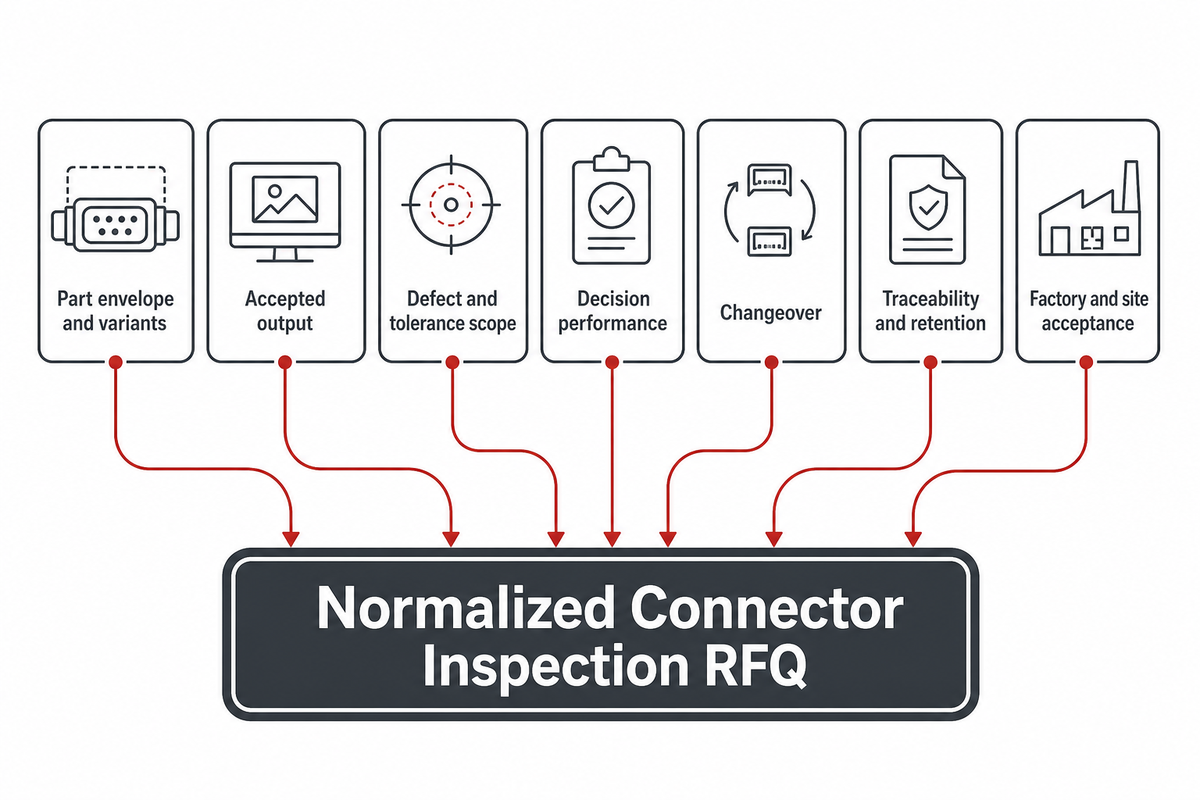
Die Abgrenzung von Sicherheit und Wiederherstellung gehört in dieselbe verbindliche technische Grundlage, die Sie allen Anbietern der engeren Auswahl übermitteln. Vergleichen Sie klar definierte Leistungen, Ausschlüsse, Bedingungen, Nachweiszusagen und Supportgrenzen. Preisvorteile oder kürzere Lieferzeiten sind nicht aussagekräftig, wenn ein Angebot nur eine Kamera und ein anderes den gesamten Ablauf von der Zuführung bis zur rückverfolgbaren Ausschleusung umfasst.
Übernehmen Sie die folgenden Angaben in die Checkliste der Angebotsdaten. Die Spalte „Bereich“ verwendet bewusst vom Käufer festgelegte Einheiten und Grenzen statt erdachter allgemeingültiger Werte.
Checkliste für die Angebotsanfrage – übernehmen Sie diese Angaben in Ihre Anfrage:
| Parameter | Empfohlener Bereich | Warum das wichtig ist | So wird es überprüft |
|---|---|---|---|
| Bauteilabmessungen und Varianten | Vom Käufer festgelegter Mindest- bis Höchstwert in Millimetern; alle freigegebenen Revisionen | Beeinflusst Zuführung, Optik, Vorrichtungen, Maschinenrezepte und Umrüsten | Zeichnungsprüfung und gekennzeichnetes Musterverzeichnis |
| Abgenommene Ausbringung | Abgenommene Teile pro Minute über ein festgelegtes Messfenster in Minuten | Unterscheidet die Gutteilausbringung von der bloßen Bewegung der Maschine | Beobachteter Probelauf mit erfassten Ausfallzeiten und Ausschuss |
| Fehler- und Toleranzumfang | Jeder Fehler mit zeichnungsbasiertem Grenzwert in Millimetern oder Mikrometern | Verhindert ein allgemeines Prüfversprechen ohne konkreten Umfang | Prüfplan mit bekannten Fehlern und Grenzfällen |
| Entscheidungsleistung | Vom Käufer festgelegte Grenzwerte für Falschakzeptanz und Falschrückweisung samt Nennern | Zeigt das Risiko für Eindämmungsmaßnahmen und unnötige Ausschleusungen | Vorab festgelegter, verblindeter Abnahmedatensatz |
| Umrüsten | Alle freigegebenen Varianten; verstrichene Umrüstzeit in Minuten | Macht den Aufwand für Maschinenrezepte, Werkzeuge und Prüfungen sichtbar | Beobachteter Wechsel zwischen benannten Varianten |
| Rückverfolgbarkeit und Aufbewahrung | Erforderliche Felder und vom Käufer festgelegte Aufbewahrungsdauer in Tagen | Steuert Rückruf, Fehlerdiagnose und Datenverantwortung | Datenexport, Wiederherstellung und Prüfung der Zugriffsrechte |
| Abnahme im Werk und am Standort | Bedingungen, Schwellenwerte, Muster, Zeugen und Aufzeichnungen getrennt festlegen | Verhindert, dass ein erfolgreicher Werksabnahmetest als Nachweis der Integration am Standort gilt | Unterzeichnetes Verfahren und Abweichungsverzeichnis |
Bitten Sie jeden Anbieter, Produkte Dritter, Softwarelizenzen, vom Käufer bereitgestellte Teile, Versorgungseinrichtungen, Verantwortung für Schutzeinrichtungen, Annahmen zum Zielmarkt, Dokumentation, Schulungen, Ersatzteile, Fernzugriff und Supportreaktion auszuweisen. Unbekannte Punkte sollten während der kommerziellen Prüfung sichtbar bleiben. Für eine komplette optische Linie nutzen Sie den Leitfaden zur Zuordnung des Leistungsumfangs für die Montagelinie, um die Prüfverantwortung neben der Montageverantwortung festzulegen.
Wo ZEUEE einzuordnen ist und welche Projektnachweise noch fehlen
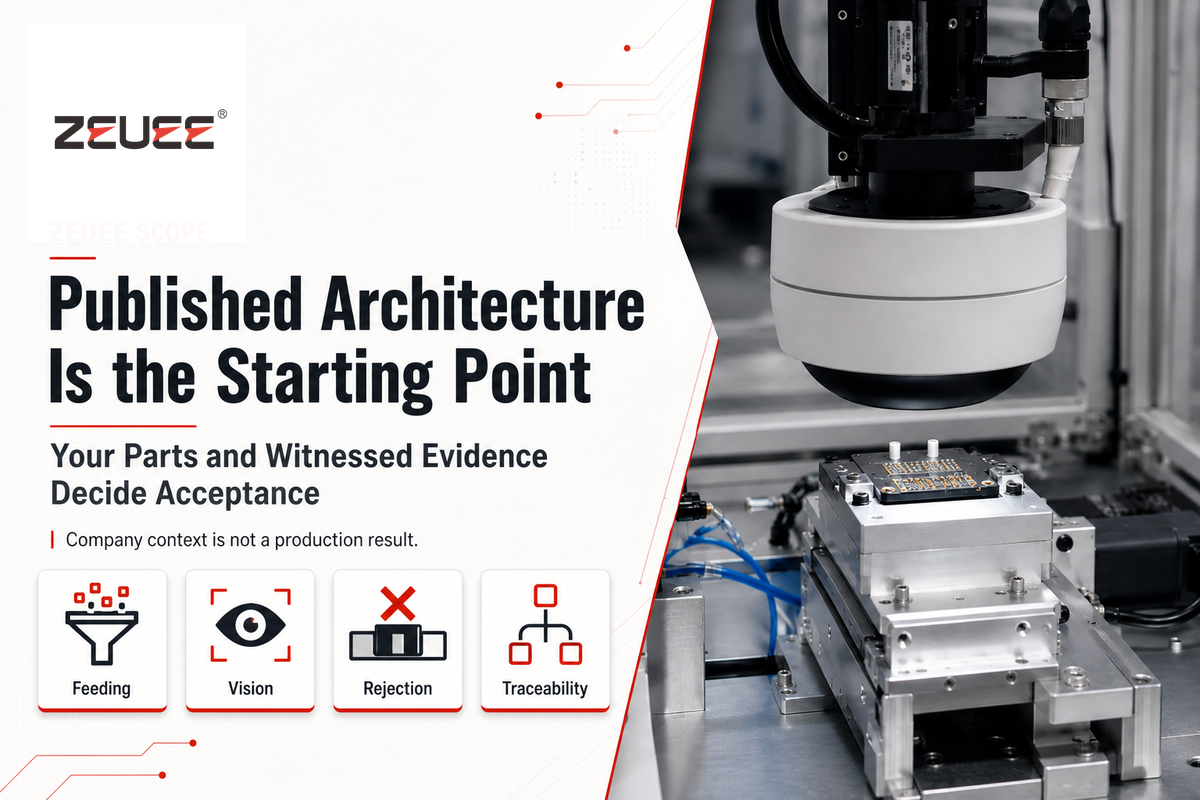
ZEUEE präsentiert sich als Integrator für komplette Automatisierungssysteme zur Steckverbinderprüfung. Auf der eigenen Website beschreibt das Unternehmen Zuführung und Indexierung, Bildverarbeitung von oben und von der Seite, optionales dreidimensionales Profiling, Oberflächenprüfung, automatische Ausschleusung, Steuerungen, Übergabe von Fertigungsdaten und Rückverfolgbarkeit. Dies sind öffentlich zugängliche Aussagen zu den eigenen Fähigkeiten und keine unabhängigen Fertigungsnachweise.
ZEUEE wurde 2005 gegründet und hat seinen Hauptsitz in Shenzhen. Diese Unternehmensangaben dienen lediglich der Einordnung des Herausgebers. Allgemeine Patente, Zertifizierungen, Unternehmensgröße, Kundennamen, Projektzahlen und geografische Reichweite belegen weder die Genauigkeit noch den Durchsatz, die Verfügbarkeit oder die Abnahme einer Steckverbinderprüfung an der Linie eines Käufers.
Käufer können die veröffentlichte Architektur der Prüfzelle prüfen und anschließend ein bauteilspezifisches Konzept sowie beobachtete Nachweise anfordern. Im Angebot sollte stehen, wofür ZEUEE verantwortlich ist, welche Leistungsmerkmale noch nachgewiesen werden müssen und wie die endgültige Abnahme von frühen Prüfungen mit Mustern getrennt wird.
Verwandeln Sie Ihre Muster in eine vergleichbare Prüfspezifikation
Senden Sie ZEUEE freigegebene Zeichnungen, gekennzeichnete Muster, Fehlerdefinitionen, Schnittstellen zur Linie, Datenanforderungen und Abnahmeerwartungen für eine abgegrenzte technische Prüfung.
Prüfung von Steckverbindern anfragenZehn Fragen, die Sie vor der engeren Anbieterauswahl stellen sollten
Verwenden Sie für jeden Kandidaten dieselbe Grundlage zu Anbieterrolle, Mustern, Fehlern, Schnittstellen, Daten und Abnahme. Mit den folgenden Fragen lassen sich diese Angaben in einem Anbietergespräch systematisch prüfen. So können Sie jede Antwort mit dem schriftlichen Angebot und beobachteten Nachweisen vergleichen, statt sie als einzelne Verkaufsaussage zu behandeln. Fragen zu Referenzwerten, repräsentativen Prüfungen, Zuverlässigkeit und Überwachung lassen sich anhand der NIST-Leitlinien zu Gültigkeit und Zuverlässigkeit prüfen.
- Welche Anbieterrolle übernehmen Sie, und wer verantwortet das kombinierte Abnahmeergebnis?
- Nennen Sie die Steckverbinderfamilien, Oberflächen, Präsentationsarten und Fehlerklassen, die Sie tatsächlich geprüft haben.
- Wie werden Referenzwerte ermittelt, kalibriert, überprüft und archiviert?
- Welche Nachweise haben Sie zu Wiederholbarkeit, Reproduzierbarkeit und Robustheit über Chargen und Schichten hinweg?
- Wie definieren Sie Falschakzeptanzen, Falschrückweisungen, ungültige Ergebnisse und Grenzfälle?
- Listen Sie alle visuellen, maßlichen, elektrischen, mechanischen oder optischen Prüfungen auf, die nicht zum Leistungsumfang gehören.
- Wer verantwortet Zuführung, Vorrichtungen, Steuerungen, Ausschleusung, Schutzeinrichtungen, Rückverfolgbarkeit und Handshakes mit der Linie?
- Wie werden Maschinenrezepte, Änderungen, Sicherungen, Benutzerzugriffe, Datenaufbewahrung und Wiederherstellung gesteuert?
- Legen Sie die getrennten Abnahmebedingungen im Werk und am Standort fest, die beobachtet und dokumentiert werden.
- Welche Verpflichtungen zu Support, Ersatzteilen, Schulungen, Software und Drittanbietern gelten auch nach der endgültigen Abnahme?
Häufig gestellte Fragen
Was ist ein Hersteller von Automatisierungssystemen zur Steckverbinderprüfung?
Antwort anzeigen
Ein Hersteller von Automatisierungssystemen zur Steckverbinderprüfung liefert zumindest einen Teil der Anlagen oder des Engineerings, das für die automatische Prüfung von Steckverbindern benötigt wird. Der Begriff kann einen Hersteller kompletter Maschinen, einen Systemintegrator, einen Anbieter von Bildverarbeitungsplattformen oder Prüfsystemen sowie einen Messtechnik-Spezialisten bezeichnen. Klären Sie, wer Bauteilhandhabung, Sensorik, Steuerungen, Ausschleusung, Daten, Schutzeinrichtungen, Abnahme und Support verantwortet, bevor Sie ein Unternehmen als Anbieter einer kompletten Zelle betrachten.
Wie vergleichen Sie Hersteller von Automatisierungssystemen zur Steckverbinderprüfung?
Antwort anzeigen
Vergleichen Sie die Anbieter anhand eines einheitlichen Anforderungskatalogs. Dokumentieren Sie die Steckverbinderfamilie, den Fehler oder Messwert, das Prüfverfahren, die Referenzmethode, die Musterbedingungen, die Regeln für Fehlentscheidungen, die Unsicherheit, die Schnittstellen zur Fertigungslinie, die Ausschleusung, die Rückverfolgbarkeit, das Umrüsten, die Datenhoheit, die Schutzeinrichtungen und die Supportverantwortung. Kennzeichnen Sie jedes fehlende Feld als „öffentlich nicht verifiziert“. Öffentlich zugängliche Leistungsbeschreibungen helfen bei der Vorauswahl; vergleichbare, beobachtete Prüfnachweise dienen der Qualifizierung.
Kann ein Anbieter von Bildverarbeitungssystemen eine komplette Prüfstation für Steckverbinder liefern?
Antwort anzeigen
Manchmal, aber ein Kamera- oder Softwareanbieter ist nicht automatisch auch für eine komplette Fertigungszelle verantwortlich. Zum Projekt können außerdem Zuführung, Vorrichtungen, Bewegungstechnik, Steuerungen, Schutzeinrichtungen, Ausschleusmechanismen, Maschinenrezepte, Rückverfolgbarkeit, Wiederanlauf und die Abnahme am Standort gehören. Lassen Sie sich vom Anbieter die Grenzen seines Lieferumfangs und alle Drittanbieter nennen. Legen Sie die Gesamtverantwortung für Integration und Abnahme im Angebot fest, statt sie aus dem Wort „Lösung“ abzuleiten.
Reicht ein Test mit 6 Mustern aus, um ein Prüfsystem abzunehmen?
Antwort anzeigen
Nein. 6 gezielt unterschiedlich ausgewählte Teile können offensichtliche Lücken bei Abdeckung, Teilepräsentation, Maschinenrezept, Beleuchtung und Entscheidungslogik aufdecken. Damit lässt sich jedoch weder eine Fehlerdurchlassrate noch ein allgemeingültiges Abnahmeergebnis nachweisen. Ein geregelter Prüfplan braucht eine definierte Grundgesamtheit, eine repräsentative und unabhängige Auswahl, eine Erfolgsregel, einen Leistungsschwellenwert, ein akzeptables Entscheidungsrisiko, eine Begründung des Stichprobenumfangs sowie vorab festgelegte Abnahme- und Ablehnungskriterien. Außerdem sollte er wiederholte Chargen, Schichten, Varianten, Grenzfälle, fälschlich akzeptierte und fälschlich abgelehnte Teile, ungültige Ergebnisse sowie die tatsächlichen Bedingungen an der Fertigungslinie abdecken, deren Unterstützung der Lieferant zugesagt hat.
Was sollte ein Einkäufer für eine Steckverbinder-Musterbewertung einsenden?
Antwort anzeigen
Senden Sie freigegebene Zeichnungen und gekennzeichnete Gutteile, Schlechtteile, Grenzfälle, Varianten, reflektierende und verunreinigte Muster sowie Angaben zu Teilepräsentation, Takt, erwarteter Entscheidung, Referenzmessungen und erforderlichen Aufzeichnungen. Geben Sie an, welche Teile zerstörend geprüft werden dürfen und wie die Rückverfolgbarkeit der Ergebnisse sichergestellt werden muss.
Transparenz der Recherche
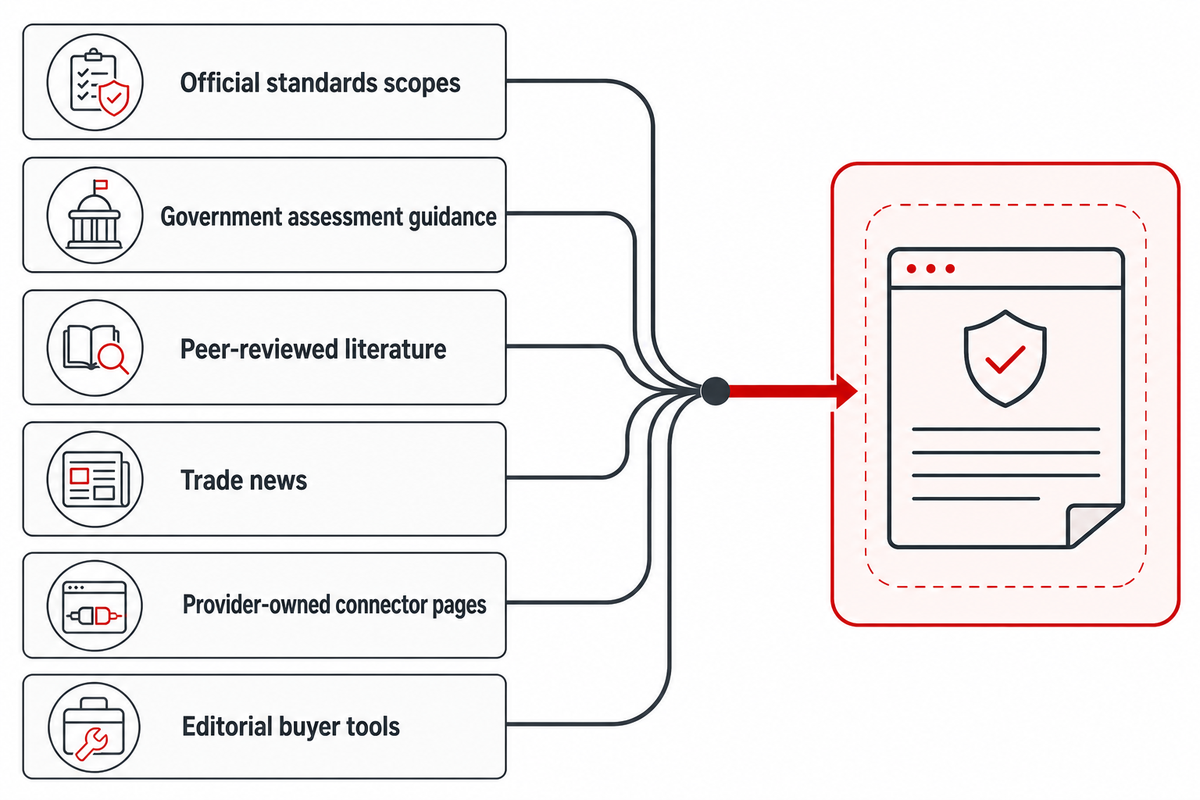
Diese Orientierung stützt sich auf die offiziellen Normungsbereiche von IEC und ISO, staatliche Leitlinien zur Bewertung, begutachtete Fachliteratur, Branchenmeldungen, Steckverbinderseiten der Anbieter und Unternehmensdaten aus erster Hand. Die Anbieterrollen-Übersicht, die steckverbinderspezifische Nachweismatrix, die Vertrauenskennzeichnungen für öffentliche Aussagen und das 6-Muster-Set für die Vorauswahl sind redaktionelle Hilfsmittel für Einkäufer. Es werden keine Anbieter-Ranglisten, vertraulichen Kundenergebnisse, erfundenen Angaben zu Preis, Lieferzeit, Genauigkeit, Toleranz, Durchsatz oder Zertifizierung, keine Geschäftsbeziehungen und keine allgemeingültigen Abnahmewerte behauptet.
Referenzen und Quellen
- Ressourcen zum NIST AI Risk Management Framework: Validität, Zuverlässigkeit, repräsentative Prüfung und Überwachung
- NIST Technical Note 2045: Leistungsschwellenwerte für binäre Antworten, Stichprobenumfang und Entscheidungsrisiko
- Offizielle öffentliche Übersicht zu ISO 2859-1:2026 für die attributive Stichprobenprüfung von Chargen anhand eines AQL
- Offizieller öffentlicher Geltungsbereich von IEC 61300-3-35:2022 für die Sichtprüfung von Stirnflächen faseroptischer Steckverbinder
- Machine Vision and Applications: Studie zur produktspezifischen automatisierten optischen Prüfung und ihre Einschränkungen
- Fallstudie von UnitX zur Oberflächenprüfung von Steckverbindern und angegebene Prüfbedingungen
- KCI-Eintrag: KI-basierte Erkennung falsch eingesetzter Kontaktstifte in industriellen Steckverbindern
- Vision Systems Design: zugeschriebene Beschreibung eines Chromasens-Prüfsystems für Kontaktstifte in Steckverbindern
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






