Kontaktieren Sie Zeyu lntelligent Industrial Company

Maschine zum Spannungsarmglühen von Twist-Pin-Kontakten: Technikleitfaden (2026)

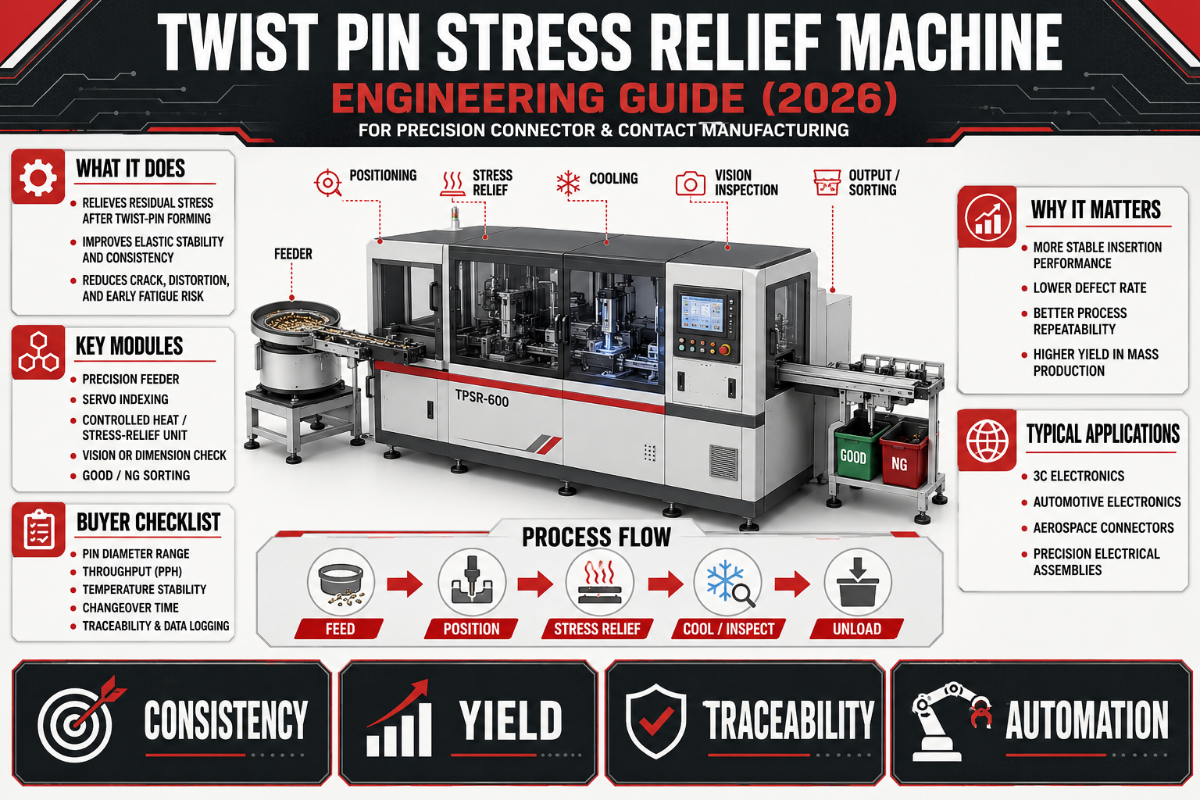
Eine Maschine zum Spannungsarmglühen von Twist-Pin-Kontakten gehört zu den am häufigsten missverstandenen Stationen in der Steckverbinderfertigung. Ein Grund dafür ist, dass der Begriff auch in einer völlig anderen Branche verwendet wird. Bei einer Suche danach liefert Google überwiegend Anlagen zur Vibrationsentspannung von geschweißtem Stahl. Diese Anlagen haben wenig mit den Präzisionskontakten in Rund- oder Rechtecksteckverbindern zu tun. Dieser Leitfaden grenzt die beiden Anwendungsbereiche voneinander ab, erklärt, was Spannungsarmglühen bei einem verdrillten Drahtkontakt bedeutet, und bietet eine Grundlage für die Entscheidung, ob der Prozessschritt in Ihrer Fertigung überhaupt erforderlich ist.
Kurzüberblick: Spannungsarmglühen von Twist-Pin-Kontakten
| Prozessklasse | Abbau von Eigenspannungen (thermisch / durch Vibration / kryogen / mechanisch) |
| Typisches Werkstück | Twist-Pin-Kontakte (Hyperboloidkontakte) – kaltverformte Kontakte aus BeCu, Phosphorbronze, Ni-Cr-Ti-Al |
| Gängiges Verfahren | Unterkritische Wärmebehandlung / Ausscheidungshärtung (Auslagern), ~315°C für CuBe |
| Position in der Fertigungslinie | Nach dem Drahtformen / Käfigmontage, im Umfeld des Galvanikprozesses |
| Verifizierung | Prüfung der Kontaktkraft / Rückhaltekraft der Lehre (IEC 60512), Eigenspannungsmessung mittels XRD (ASTM E915) |
| Ziel | Federkontaktkraft stabilisieren; Spannungsrelaxation über die Einsatzdauer entgegenwirken |
Was eine Maschine zum Spannungsarmglühen von Twist-Pin-Kontakten tatsächlich macht (und warum der Begriff alle verwirrt)
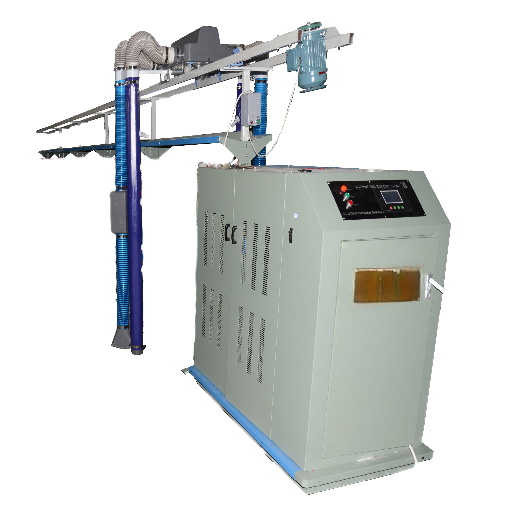
Eine Maschine zum Spannungsarmglühen von Twist-Pin-Kontakten führt einen kontrollierten Prozess aus, der Eigenspannungen in einem verdrillten Steckverbinderkontakt abbaut. So behält der Kontakt nach dem Formen eine stabile Federkraft. Das ist die Bedeutung des Begriffs in der Steckverbinderbranche. Die Verwechslung entsteht, weil dieselben Wörter – „Spannungsarmglühen“ und „Maschine“ – auch ein bekanntes Verfahren der Metallbearbeitung bezeichnen: die Vibrationsentspannung (VSR). Dabei versetzen ein Vibrator und ein Beschleunigungssensor ein Stahlbauteil nahe seiner Resonanzfrequenz in Schwingung, um Spannungen in großen Konstruktionen abzubauen.
Dabei handelt es sich um unterschiedliche Aufgabenstellungen. Ein geschweißtes Bauteil ist ein großes, häufig warmgewalztes oder gegossenes Werkstück. Ein Twist-Pin-Kontakt besteht aus einem Bündel kaltgezogener Federdrähte und wiegt weniger als ein Gramm. Seine Aufgabe ist es, mit einer vorhersehbaren Kraft zurückzufedern. Ein Verfahren, das für das eine Werkstück funktioniert, lässt sich selten auf das andere übertragen. Darauf kommen wir weiter unten zurück, denn dieser Punkt widerlegt die häufigste Annahme, die Käufer mit diesem Begriff verbinden.
Eigenspannungen 101: Wo sie sich in einem verdrillten Drahtkontakt verbergen
Eigenspannungen sind innere Spannungen, die nach dem Entfernen der äußeren Umformkräfte in einem Metallteil zurückbleiben. Bei einem Twist-Pin-Kontakt entstehen sie durch Kaltverformung: Der Draht wird gezogen, gewickelt und zu einem Hyperboloidkäfig verdrillt. Bei jedem dieser Schritte wird das Metall plastisch verformt und Energie an den Korngrenzen gespeichert. Diese gespeicherte Energie bleibt nicht folgenlos. Im Laufe der Zeit und bei Wärmeeinwirkung treibt sie den Kontakt in einen energieärmeren Zustand. Dadurch verändert sich die sorgfältig eingestellte Federgeometrie allmählich.
Was in den meisten Werkstoffdatenblättern zu kurz kommt: Knetlegiertes Kupfer-Beryllium erhält seine Festigkeit durch eine Kombination aus Kaltverformung und einer thermischen Aushärtung, bei der sich laut der Copper Development Association eine feine γ′-Phase (Cu₂Be) ausscheidet. Ein Twist-Pin-Kontakt hat also bereits eine gezielt festgelegte Wärmebehandlung durchlaufen. Genau das wird bei allgemeinen Prozessvorgaben oft übersehen: Ein pauschaler Spannungsarmglühprozess ohne Rücksicht auf diese Vorgeschichte kann die Festigkeitssteigerung zunichtemachen, für die Sie bezahlt haben.
Worin besteht der Unterschied zwischen geglüht und spannungsarmgeglüht?
Die Verfahren arbeiten bei unterschiedlichen Temperaturen und verfolgen verschiedene Ziele. Beim Spannungsarmglühen wird unterhalb der unteren kritischen Temperatur (Ac1) gearbeitet, um innere Spannungen abzubauen und dabei Kornstruktur und Härte weitgehend zu erhalten. Beim höheren Glühen rekristallisieren die Körner, wodurch das Metall gezielt erweicht. Eine hilfreiche Faustregel aus der Praxis von Wärmebehandlungsfachleuten: Ein Anlassen folgt auf das Abschrecken, um zu härten; ein Spannungsarmglühen folgt auf einen Kaltumformprozess, um das Werkstück zu stabilisieren. Bei einem Federkontakt ist fast immer die schonendere Wärmebehandlung bei niedrigerer Temperatur gefragt. Ein vollständiges Weichglühen würde die Feder zerstören.
Vier Verfahren zum Spannungsabbau: thermisch, durch Vibration, kryogen und mechanisch
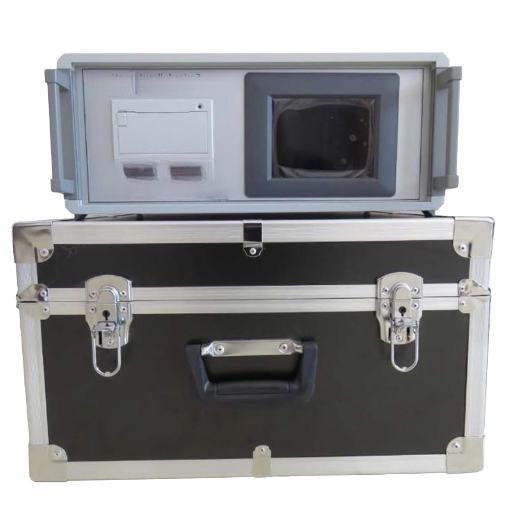
„Spannungsarmglühen“ bezeichnet eine Gruppe von Verfahren, nicht eine einzelne Maschine. Entscheidend ist: Jedes Verfahren eignet sich für einen anderen Werkstoffzustand. Das Verfahren, das in Suchergebnissen dominiert – die Vibrationsentspannung –, ist für einen kaltverformten Präzisionskontakt am wenigsten geeignet. Wir behaupten nicht, dass Vibrationsentspannung nie funktioniert. Untersuchungen zeigen, dass Vibrationen mit kleiner Amplitude Versetzungen in überlagerten Eigenspannungs- und Wechselspannungsfeldern bewegen können. Der Zielkonflikt bleibt jedoch bestehen: Bei stark kaltgewalztem oder durchgehärtetem Material ist VSR in der Regel unwirksam – und genau so sieht eine Twist-Pin-Feder aus.
Vergleich der Vor- und Nachteile von 9 Spannungsarmglühverfahren
| Verfahren (Prozessklasse) | Typischer Parameter | Spannungsabbau | Risiko für einen Federkontakt | Geeigneter Anwendungsfall |
|---|---|---|---|---|
| Unterkritisches thermisches Spannungsarmglühen | 600–675°C, Kohlenstoffstahl | ~90 % bei 540°C (Legierungsstahl) | Zu heiß für Kupferfedern | Stahlschweißkonstruktionen / bearbeitete Teile |
| Spannungsarmglühen durch Ausscheidungshärtung (Auslagern) | ~315°C, 2–3 h (CuBe) | Bildet die γ′-Phase aus und baut Spannungen ab | Muss unterhalb der Überalterungstemperatur bleiben | CuBe-Twist-Pin-Federn |
| Spannungsausgleich / Anlassen | 150–250°C, kurzzeitig | Teilweise, schonend | Gering – erhält den Anlasstzustand | Galvanisierte oder fast fertiggestellte Kontakte |
| Vibrationsentspannung (VSR) | Resonanz bei ~3700 rpm | ~50 % der thermischen Verformung (Schweißkonstruktionen) | Bei kaltverformtem Draht unwirksam | Große, duktile Schweißkonstruktionen |
| Kryogene Behandlung | Halten bei −180°C | Maßstabilisierung | Begrenzter Nutzen für Federn | Werkzeugstahl / Gussteile |
| Kugelstrahlen (mechanisch) | Druckeigenspannungsschicht an der Oberfläche | Erzeugt Druckeigenspannungen | Kann feinen Draht verformen | Ermüdungskritische Oberflächen |
| Laserstrahlverfestigen (mechanisch) | Tiefere Druckeigenspannungsschicht | Hoch, lokal begrenzt | Für Mikrokontakte überdimensioniert | Luft- und Raumfahrtstrukturen |
| Differenzielle / segmentweise Wärmebehandlung | Lokale Induktionszonen | Je Bereich abgestimmt | Prozesskomplexität | Flexzone gegenüber Verankerungsbasis |
| Mechanisches Setzen / Vorspannen | Kontrollierte Überbiegung | Stabilisiert die Federform | Erfordert präzise Werkzeuge | Geformte Federkontakte |
| Keine Spannungsentlastung (Ausgangszustand) | — | 0% | Höchstes Relaxationsrisiko | Geringe Zuverlässigkeit, nur bei niedriger Temperatur |
Die Parameter wurden aus mehreren Branchen- und Normenquellen zusammengestellt. Die genauen Werte variieren je nach Legierung, Geometrie und Anlaszustand. Die Tabelle dient als erste Entscheidungshilfe, nicht als Parametersatz.
Wie läuft ein VSR-Prozess ab?
Bei der Vibrationsentspannung, auch Vibrationsspannungsarmglühen genannt, wird das Werkstück auf elastischen Auflagepolstern eingespannt. Ein Unwuchtvibrator durchfährt verschiedene Drehzahlen, um Resonanzspitzen zu finden. Ein Beschleunigungssensor erfasst das „Anwachsen der Spitzen“, während das Bauteil an Steifigkeit verliert – ein Hinweis darauf, dass sich die Spannungen umverteilen. Manche Systeme ergänzen Energie unterhalb der Hauptresonanzfrequenz, um Metallbereiche zu erreichen, die von der primären Resonanzspitze nicht erfasst werden. Markenanlagen wie Meta-Lax haben diesen Ansatz zu einem Produktangebot weiterentwickelt. In einer oft zitierten Demonstration eines VSR-Anlagenherstellers (als Anschauungsbeispiel zu betrachten, nicht als unabhängiger Nachweis) verformte sich ein Block aus Baustahl ohne Behandlung Berichten zufolge um etwa 3 mm, nach thermischem Spannungsarmglühen um ungefähr 1 mm und nach VSR um rund 0,5 mm. Bei einer Schweißkonstruktion wäre das beeindruckend, wenn die Angaben zutreffen. Der Mechanismus wirkt jedoch auf elastische Dehnungen in duktilem Metall, nicht auf die Kaltverformungsspannungen in einer verdrillten Feder.
Kann man Edelstahl spannungsarmglühen?
Ja, allerdings gibt es einen Haken, der für Steckverbinder relevant ist. Austenitischer Edelstahl wird entweder unter ~480°C oder über ~900°C spannungsarmgeglüht. Der Temperaturbereich dazwischen kann bei nicht stabilisierten Güten Sensibilisierung verursachen und die Korrosionsbeständigkeit verringern. Bei einem Edelstahlgehäuse oder einer Rückschale in der Nähe eines Twist-Pin-Kontakts bestimmt diese Einschränkung den gesamten Wärmebehandlungsprozess. Auch deshalb passt eine einzelne Einstellung für eine „Spannungsarmglühmaschine“ selten zu einer Baugruppe aus unterschiedlichen Werkstoffen.
Twist-Pins und Hyperboloidkontakte: Warum diese Geometrie besonders empfindlich auf Spannungen reagiert
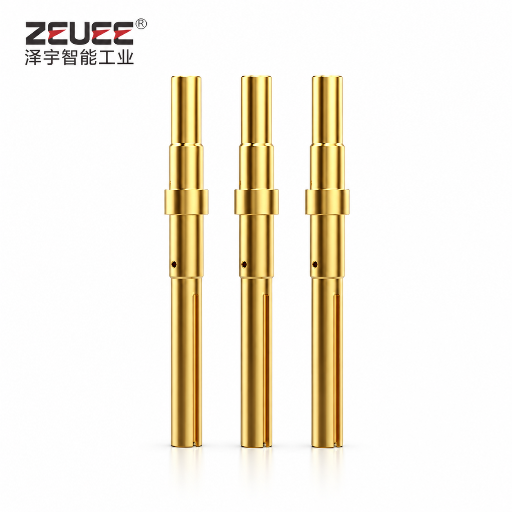
Ein Twist-Pin ist keine gestanzte Kontaktfeder. Wie im USPTO-Patent US7909668B2 beschrieben, besteht eine Twist-Pin-Schnittstelle aus einem leitfähigen Kontaktträger, einem Hülsenkörper und einem Bündel schraubenförmig gewickelter Drähte, die durch Crimpen verbunden sind. Ein verwandter hyperbolischer Käfigkontakt ordnet elastische Drähte zu einem einlagigen, rotationsförmigen Hyperboloid an, das jeden Gegenkontaktstift umschließt. Viele dünne Drähte teilen sich die Last. Dadurch verträgt der Kontakt Fehlstellungen und hält einer hohen Zahl von Steckzyklen stand – allerdings nur, solange jeder Draht sein vorgesehenes elastisches Verhalten beibehält.
Deshalb spielen Eigenspannungen hier eine größere Rolle als bei einem massiven Anschlusskontakt. Ungleichmäßige innere Spannungen in Dutzenden Mikrodrahtkontakten führen zu ungleichmäßigen Kräften und damit zu lokalen Überhitzungen. Außerdem bedeutet „Twist-Pin“ nicht zwangsläufig Kupfer-Beryllium: Hochtemperaturausführungen wie das Drahtbündel aus Ni-Cr-Ti-Al in der Patentanmeldung US20170077617 sind für den Einsatz bis 260°C ausgelegt, weil herkömmliche CuBe-Twist-Pins bei erhöhter Temperatur kriechen. Der passende Spannungsarmglühprozess richtet sich nach der Legierung, nicht nach der Bauteilbezeichnung.
📐 Technischer Hinweis
Für C17200-Kupfer-Beryllium beträgt der übliche Aushärtungszyklus ~315°C (600°F) für 2–3 Stunden. Dabei scheidet sich die γ′-Phase aus. Jede Inline-Spannungsarmglühung muss deutlich unterhalb dieses Temperaturbereichs bleiben. Andernfalls drohen Überalterung und der Verlust sowohl der Festigkeit als auch der stabilen Kontaktkraft, die erhalten werden soll. Legen Sie das Zeit-Temperatur-Profil in der Kontaktzeichnung fest, nicht nur die Vorgabe „spannungsarmglühen“.
Die Uhr für den Abbau der Kontaktkraft: Wie Eigenspannungen einen Steckverbinder mit der Zeit beeinträchtigen
Nennen wir es die Uhr für den Abbau der Kontaktkraft: ein vorhersehbarer Countdown von „gutem Kontakt“ bis zu „sporadischem Fehler“, der läuft, wenn Eigenspannungen und Wärme zusammenwirken. Ursache ist die Spannungsrelaxation. Eine Studie aus 2025 zu C17200-Kontaktfedern beschreibt drei Phasen: anfängliche Verfestigung, eine Phase raschen Kraftabbaus durch Versetzungsannihilation und anschließend einen langsamen Abbau, der vorwiegend durch Gleiten an den Korngrenzen verursacht wird. Temperatur beschleunigt diesen Prozess: Wird ein Kontakt nahe seiner ursprünglichen Aushärtungstemperatur betrieben, wird die Wärmebehandlung praktisch „rückgängig gemacht“ und die Federkraft sinkt.
Entscheidend ist die Richtung des Effekts, die auch die Werkstoffwahl erklärt. Laut einer Reihe von Angaben zur Spannungsrelaxation in der Steckverbinderbranche behalten Kontakte aus Berylliumkupfer auch nach sehr langer Einwirkung bei 105°C fast ihre gesamte Normalkraft. Phosphorbronze relaxiert deutlich schneller; Branchendaten legen nahe, dass sie bei 105°C innerhalb von etwa 1.000 Stunden einen großen Teil ihrer Kontaktkraft verlieren kann. Die tatsächliche Rückhaltung hängt von Anlaszustand, Spannungsniveau und Geometrie ab. Veröffentlichte Kurven zeigen daher vor allem die Richtung. Die praktische Schlussfolgerung ist über verschiedene Quellen hinweg dieselbe: Berylliumkupfer hat eine höhere Temperaturfreigabe (rund 125°C gegenüber etwa 105°C bei Phosphorbronze) und eine deutlich bessere Relaxationsbeständigkeit.
⚠️ Ein Praxisbeispiel
Ein Integrator für Verteidigungselektronik suchte nach der Ursache eines sporadischen Signals in einem robusten Rundsteckverbinder. Der Fehler trat erst auf, nachdem das Gerät auf einem Vibrationstisch eine Stunde lang warm gelaufen war. Prüfungen bei Raumtemperatur zeigten nichts. Die Ursache war eine Charge von Kontakten, bei denen das korrekte Spannungsarmglühen nach dem Formen ausgelassen worden war. Unter gleichzeitiger Wärme- und Vibrationseinwirkung war die Federkraft unter den erforderlichen Wert für eine stabile Schnittstelle gesunken. Die Lösung bestand nicht in einer besseren Vergoldung, sondern darin, den Prozessschritt zum Stabilisieren der Feder wieder einzuführen, bevor die Uhr überhaupt zu laufen beginnt.
Spannungsarmglühen und Zugentlastung: Erklärung einer Verwechslung mit 1.900 Suchanfragen
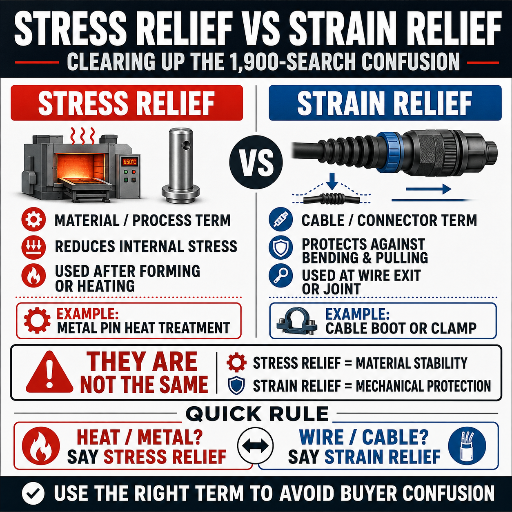
Wer nach „Zugentlastung für Steckverbinder“ sucht, erhält rund 1.900 Suchanfragen pro Monat aus den USA – deutlich mehr als bei Begriffen rund um Twist-Pins – und eine Flut von Kabelverschraubungen und Kabeltüllen. Dabei geht es um einen ganz anderen Teil des Steckverbinders. Zugentlastung ist ein mechanisches Merkmal am Kabelausgang: eine Tülle, Klemme oder Kabeldurchführung, die Zugkräfte oder enge Biegungen über eine größere Fläche verteilt, damit die Kraft nicht bis zur Kontaktierung gelangt. Das zeigen etwa Patente für Zugentlastungen am Gehäuse wie US5234358.
Spannungsarmglühen dagegen ist ein metallurgischer Prozess, der im Inneren des Kontaktmetalls stattfindet, lange bevor ein Kabel angeschlossen wird. Selbst Herstellerseiten und Suchmaschinen werfen die beiden Begriffe durcheinander – genau deshalb werden Spezifikationen falsch ausgelegt. Eine einfache Faustregel: Die Zugentlastung schützt das Kabel vor äußeren Einwirkungen; das Spannungsarmglühen schützt den Kontakt vor sich selbst.
✔ Spannungsarmglühen (dieser Leitfaden)
- Wirkt auf das Kontaktmetall (Eigenspannungen)
- Thermischer / mechanischer Prozessschritt
- Wird bei der Kontaktfertigung durchgeführt
- Erhält Federkraft und Zuverlässigkeit
⚠ Zugentlastung (anderes Bauteil)
- Wirkt am Kabelausgang
- Tülle / Klemme / Kabeldurchführung
- Wird bei der Kabelmontage hinzugefügt
- Schützt die Kontaktierung vor Zug und Biegung
Aufbau einer Spannungsarmglühmaschine: Stationen, Sensoren und Automatisierung
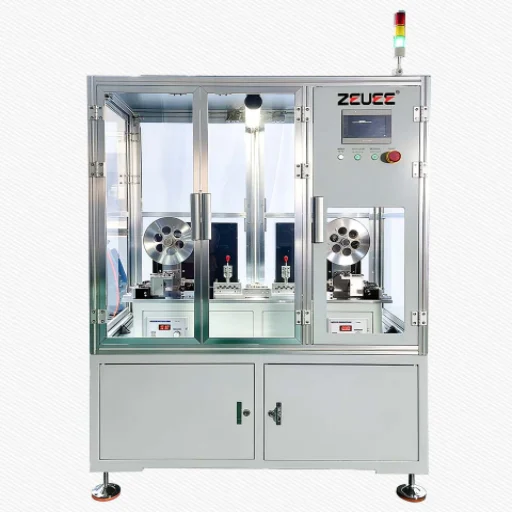
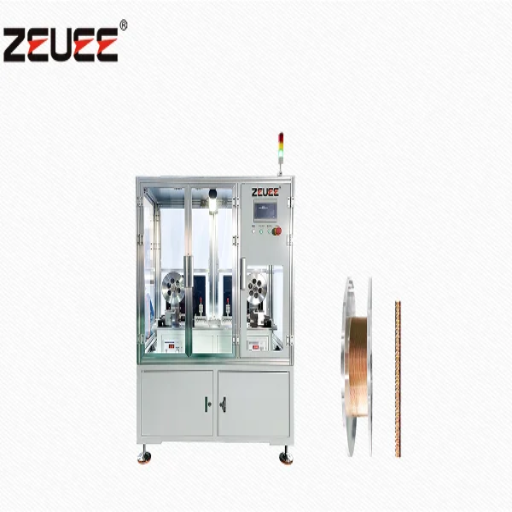
Bei Twist-Pin-Kontakten ist eine „Spannungsarmglühmaschine“ meist eine thermische Inline-Station und nicht die Vibrator-Beschleunigungssensor-Anlage, die der Begriff vermuten lässt. Sie ist in der Fertigungslinie nach dem Wickeln der Drähte und dem Formen des Käfigs angeordnet. Die Kontakte durchlaufen ein präzise geregeltes Zeit-Temperatur-Profil und kühlen anschließend kontrolliert ab. Entscheidend ist die Toleranzregelung: Zwischen dem Abbau von Spannungen und der Überalterung einer Kupfer-Beryllium-Feder können wenige zehn Grad liegen.
Anspruchsvollere Fertigungslinien gehen mit einer differenziellen Wärmebehandlung noch weiter. Patent US20030150531A1 beschreibt ein induktionsbasiertes, bereichsspezifisches Glühen: Der flexible Kontaktbereich erhält eine höhere Beständigkeit gegen Spannungsrelaxation, während die Verankerungsbasis ihre Festigkeit behält. Ein gleichmäßiges Ofenglühen kann zwar die Relaxationsbeständigkeit verbessern, zugleich aber die Gesamtfestigkeit verringern. Deshalb wird das Spannungsarmglühen in einer echten Steckverbinderfertigungslinie als lokale Eigenschaftsregelung behandelt und nicht als eine globale Einstellung. (Angaben zu ZEUEE-Maschinen wurden wie geliefert übernommen; die genauen Prozessparameter gehören in die Kontaktzeichnung.)
⚠️ Wichtig: Umgang mit Beryllium
Bei jeder Wärmebehandlung von Kupfer-Beryllium können berylliumhaltiger Staub oder Rauch entstehen. In OSHA 29 CFR 1910.1024 werden Wärmebehandlung und Glühen als Prozesse aufgeführt, für die Kontrollen im Beryllium-Arbeitsbereich erforderlich sein können. Berücksichtigen Sie bei einer hauseigenen CuBe-Spannungsarmglühstation Lüftung, Überwachung und persönliche Schutzausrüstung. Diese gehören zu den tatsächlichen Betriebskosten und sind kein nachträglicher Zusatz.
Normen, Fehler und Verifizierung: Messung unsichtbarer Spannungen
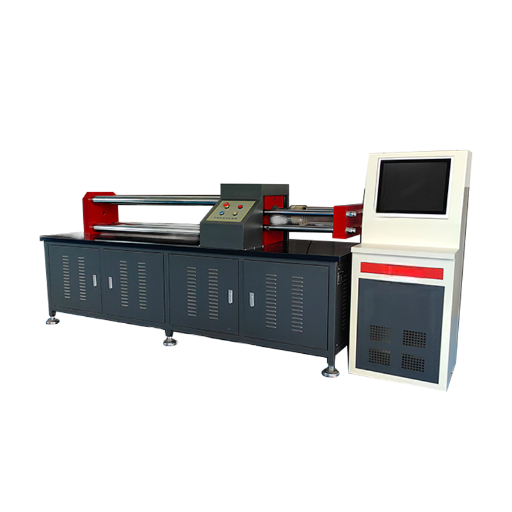
Eigenspannungen sind unsichtbar. Deshalb zeigt sich an der Verifizierung, ob ein Programm fundiert ist oder nur auf Hoffnung beruht. Zwei wichtige Bezugspunkte: Eigenspannungen lassen sich gemäß ASTM E915 mittels Röntgenbeugung messen. Das Ergebnis auf Steckverbinderebene – ob die Feder noch genügend Kraft ausübt – wird durch Kontaktkraft- und Lehrenrückhaltekraftprüfungen gemäß IEC 60512 (einschließlich der Lehrenrückhaltekraft nach IEC 60512-16-5) überprüft. Die Ausführungsqualität beim Crimpen und bei der Montage hochzuverlässiger Kontakte richtet sich nach NASA-STD-8739.4.
Fehler-Ursachen-Register für Twist-Pin-Kontakte
| Fehlertyp (Symptom) | Ursache durch Eigenspannungen | Abhilfemaßnahme |
|---|---|---|
| Geringe Steck- / Ziehkraft bei Raumtemperatur | Federform durch Umformen, nicht stabilisiert | Unterkritisches Spannungsarmglühen nach dem Formen |
| Kraft nimmt nur bei Wärme ab | Spannungsrelaxation nahe der Aushärtungstemperatur | Legierung neu spezifizieren / Betriebstemperatur senken |
| Sporadische Fehler unter Vibration | Ungleichmäßige Kraft über die Mikrodrahtkontakte | Gleichmäßiges Spannungsarmglühen und Kraftprüfung |
| Maßabweichung nach dem Einbrennlackieren der Beschichtung | Eingeschlossene Spannungen werden durch Wärme abgebaut | Vor der abschließenden Galvanisierung spannungsarmglühen |
| Kontaktwiderstand steigt über Monate an | Langsame Relaxation, Kraft unter Grenzwert | Legierung mit höherer Relaxationsbeständigkeit (CuBe) |
| Risse an Drahtbiegungen | Maximale Zugeigenspannung | Vor dem Einsatz spannungsarmglühen |
| Festigkeitsverlust nach dem Spannungsarmglühen | Überaltert / zu stark geglüht | Niedrigere Temperatur / differenzielle Wärmebehandlung |
| Uneinheitliches Verhalten zwischen Chargen | Zeit und Temperatur nicht kontrolliert | Inline-Profilregelung und Protokollierung |
| Kriechversagen über 150°C | Falsche Legierung für die Einsatztemperatur | Drahtsystem für hohe Temperaturen |
| Korrosion nach dem Spannungsarmglühen von Edelstahl | Sensibilisierender Temperaturbereich | Unter 480°C / über 900°C spannungsarmglühen |
Ist ein Spannungsarmglühschritt überhaupt nötig? Entscheidung anhand von 5 Kriterien
Nicht jedes Steckverbinderprogramm benötigt eine eigene Spannungsarmglühstation. Prüfen Sie Ihren Kontakt anhand der 5 Kriterien für die Notwendigkeit des Spannungsarmglühens: Wenn Sie mindestens 2 Fragen mit „Ja“ beantworten, ist der Prozessschritt in der Fertigungslinie gerechtfertigt.
5 Kriterien für die Notwendigkeit des Spannungsarmglühens
- Einsatztemperatur: Wird der Kontakt über längere Zeit bei über ~85°C betrieben? (Die Relaxation beschleunigt sich.)
- Zuverlässigkeitsklasse: Wird der Kontakt in der Luft- und Raumfahrt, Verteidigungstechnik, Medizintechnik oder in Elektrofahrzeugen eingesetzt, wo Feldausfälle nicht hinnehmbar sind und die Ausführungsqualität Normen wie NASA-STD-8739.4 entsprechen muss?
- Starke Kaltverformung: Handelt es sich um einen eng gewickelten Federkäfig mit hoher Umformung?
- Nachfolgende Wärmeeinwirkung: Wird das Bauteil eingebrannt oder reflowgelötet, sodass eingeschlossene Spannungen abgebaut werden könnten?
- Lange Einsatzdauer: Ist die Auslegung auf 10+ Jahre oder eine hohe Zahl von Steckzyklen ausgelegt?
Bei 0–1 Punkten braucht ein korrekt ausgehärteter CuBe-Kontakt bei moderater Temperatur möglicherweise keinen separaten Spannungsarmglühschritt. Bei 2–3 Punkten sollten Sie den Prozess anhand einer Kontaktkraftprüfung vor und nach der möglichen Behandlung validieren. Bei 4–5 Punkten ist Spannungsarmglühen unverzichtbar – die kostengünstigste Absicherung der Zuverlässigkeit in der Fertigungslinie.
💡 Ein Beschaffungsbeispiel
Ein Einkäufer, der eine kleine Serie industrieller Steckverbinder beschaffte, sprach sich gegen eine Spannungsarmglühstation aus: geringe Stückzahl, Einsatz bei Raumtemperatur, hoher Kostendruck. Bei der Prüfung anhand der Kriterien erzielte das Bauteil 1 Punkt: moderate Kaltverformung, keine Wärmeeinwirkung im Betrieb, kurze Einsatzdauer. Die richtige Entscheidung war, auf eine separate Station zu verzichten und stattdessen einen korrekt ausgehärteten Kupfer-Beryllium-Kontakt vorzugeben. Sechs Monate später brachte derselbe Einkäufer eine Variante für den Einsatz im Motorraum auf den Markt. Dieselbe Prüfung ergab 4 Punkte, und die Station wurde integriert. Gleiche Bauteilfamilie, entgegengesetzte Entscheidung – ausschlaggebend war die Anwendung, nicht die Broschüre.
„Der häufigste Fehler ist, Spannungsarmglühen als bloßen Prüfpunkt zu behandeln. Die Temperatur, die einen Phosphorbronzekontakt entspannt, überaltert einen Berylliumkupferkontakt. Und die Vibrationsanlage, die eine Stahlschweißkonstruktion behandelt, bewirkt bei einem kaltgezogenen Federdraht so gut wie nichts. Der Parametersatz muss sich nach der Legierung und dem Lastprofil richten.“
Wie sich die Entwicklung zuverlässiger Kontakte weiterentwickelt
Zwei Trends verändern die Vorgaben zum Spannungsarmglühen. Erstens wird die Entwicklung zur gezielten Beeinflussung von Eigenspannungen zunehmend quantitativ: In einer Studie aus 2025 wurden VSR-Parameter für EN31-Stahl mithilfe von ANOVA und Regression optimiert. Aktuelle begutachtete Studien zur Vibrationsentspannung berichten von einer hohen Vorhersagegenauigkeit (über 90 % in veröffentlichten Studien) für die Eigenspannungen nach der Behandlung. Die Branche bewegt sich hin zu datengestützten Prozessfenstern anstelle von Faustregeln. Dieser Ansatz wird langfristig auch die Kontaktfertigung erreichen.
Zweitens werden Kontakte immer kleiner. Gleichzeitig sinkt die verfügbare Kontaktkraft, während die Betriebstemperaturen in Elektrofahrzeugen und Hardware für hochdichte Datenverarbeitung steigen. Dadurch wird die Spanne zwischen „ausreichender Kraft“ und „unter den Grenzwert relaxiert“ kleiner. Der Spannungsarmglühschritt und seine Verifizierung gewinnen deshalb an Bedeutung. Wenn Sie ein Programm für 2026 mit erhöhter Einsatztemperatur planen, legen Sie die Kontaktkraftprüfung und das Spannungsarmglühfenster von Anfang an gemeinsam aus. Eine nach einem Feldausfall nachgerüstete Zuverlässigkeit ist der teurere Weg.
Häufig gestellte Fragen
Was ist eine Maschine zum Spannungsarmglühen von Twist-Pin-Kontakten?
Antwort anzeigen
Das ist eine Fertigungsstation, die nach dem Formen Eigenspannungen in einem verdrillten Drahtkontakt (Hyperboloidkontakt) abbaut, damit der Kontakt im Einsatz eine stabile Federkraft behält. Bei Kupfer-Beryllium-Kontakten handelt es sich in der Regel um einen kontrollierten thermischen Prozess unterhalb der Aushärtungstemperatur, nicht um die Vibrationsanlage, die allgemeine Websuchen zu demselben Begriff anzeigen.
Ist Spannungsarmglühen dasselbe wie Zugentlastung?
Antwort anzeigen
Nein. Die Verwechslung ist ein häufiger Fehler in Spezifikationen. Spannungsarmglühen ist ein metallurgischer Prozess, der Eigenspannungen im Kontaktmetall abbaut. Zugentlastung ist ein mechanisches Merkmal am Kabelausgang – etwa eine Tülle oder Klemme –, das die Kontaktierung vor Zugkräften und Biegung des Kabels schützt. Das eine schützt den Kontakt vor sich selbst, das andere das Kabel vor äußeren Einwirkungen.
Verändert das Spannungsarmglühen die Abmessungen oder die Beschichtung eines Kontakts?
Antwort anzeigen
Bei korrekter Durchführung stabilisiert ein unterkritischer Spannungsarmglühprozess die Abmessungen, statt sie zu verändern – genau darum geht es. Bei falscher Temperatur kann die Legierung überaltern, die Feder erweichen oder die Beschichtung anlaufen. Auch die Reihenfolge ist wichtig: Viele Betriebe bauen Spannungen vor der abschließenden Galvanisierung ab, damit ein späterer Einbrennvorgang keine eingeschlossenen Spannungen freisetzt und die Geometrie verändert.
Wie lange dauert ein Spannungsarmglühzyklus?
Antwort anzeigen
Bei Kupfer-Beryllium dauert ein üblicher Aushärtungs- bzw. Spannungsarmglühzyklus bei Temperatur etwa 2–3 Stunden, zuzüglich kontrollierter Abkühlung.
Welcher Abbau von Eigenspannungen ist realistisch?
Antwort anzeigen
Das hängt vom Verfahren und vom Material ab. Bei legiertem Stahl lässt sich durch thermischen Spannungsabbau bei etwa 540°C eine Entlastung von rund 90 % erreichen. Bei Kupferlegierungen geht es weniger um einen bestimmten Prozentwert als darum, die Federkraft zu stabilisieren, damit sie im Einsatz nicht nachlässt. Maßgeblich ist eine Prüfung der Kontaktkraft, nicht ein einzelner Wert für die Eigenspannung.
Ist der Spannungsabbau durch Vibration für Steckverbinder in der Luft- und Raumfahrt zuverlässig genug?
Antwort anzeigen
Für die Steckkontakte selbst in der Regel nicht. Der Spannungsabbau durch Vibration wirkt auf elastische Dehnungen in duktilen Schweißkonstruktionen und großen Baugruppen. Seine Wirksamkeit bei kaltverformtem Präzisions-Federdraht wird jedoch selbst in der Metallbearbeitungsbranche infrage gestellt. Bei Steckkontakten für die Luft- und Raumfahrt kommen stattdessen kontrollierte Wärmebehandlungsverfahren und eine sorgfältige Prüfung der Kontaktkraft zum Einsatz.
Sollte der Spannungsabbau vor oder nach dem Beschichten und Crimpen erfolgen?
Antwort anzeigen
Grundsätzlich sollte die Spannung im Grundwerkstoff nach dem Umformen und vor der abschließenden Beschichtung abgebaut werden. So kann eine spätere Einbrennung der Beschichtung keine Eigenspannungen freisetzen und die fertige Geometrie verformen. Crimpverbindungen sind gesondert zu betrachten: Beim Crimpen entsteht lokal eine Kaltverformung. Daher wird bei Anwendungen mit hohen Zuverlässigkeitsanforderungen die gesamte Prozessfolge – Umformen, Spannungsabbau, Beschichten, Crimpen – abschließend anhand von Kontaktkraft und Widerstand geprüft, statt davon auszugehen, dass jeder Schritt unabhängig ist. Die genaue Reihenfolge muss am konkreten Kontakt nachgewiesen werden und sollte nicht ungeprüft aus einem allgemeinen Prozessablauf übernommen werden.
Sie spezifizieren eine Fertigungslinie für Twist-Pin-Kontakte und sind unsicher, ob dafür ein Spannungsabbau erforderlich ist?
Entdecken Sie die Spannungsarmbehandlungsmaschine für Twist-Pin-Kontakte →Über diese Analyse
Dieser Leitfaden soll einen tatsächlich verwirrenden Begriff entwirren: Bei den meisten Suchanfragen nach „Spannungsarmbehandlungsmaschine für Twist-Pin-Kontakte“ werden Anlagen zum Spannungsabbau durch Vibration in der Metallbearbeitung angezeigt. In der Steckverbinderbranche ist damit jedoch etwas anderes gemeint. Als Grundlage dienten Daten zur Spannungsrelaxation bei Steckverbindern, Verfahren zur Wärmebehandlung von Kupfer-Beryllium und Twist-Pin-Patente des USPTO. Wo sich ein konkreter Maschinenparametersatz oder eine ZEUEE-Produktionsangabe nicht unabhängig überprüfen ließ, haben wir die Aussagen entsprechend eingeschränkt, statt Zahlen zu erfinden.
Referenzen und Quellen
- Mikrostruktur und Wärmebehandlung von Kupfer-BerylliumCopper Development Association
- Spannungsrelaxation: Mechanismen, Werkstoffe und TemperaturConnector Supplier
- US7909668B2, Kontakt mit Twist-Pin-SchnittstelleUSPTO
- US20180138623A1, hyperbolische Federstruktur in KäfigbauweiseUSPTO
- US20030150531A1, differentielle Induktionswärmebehandlung von KontaktenUSPTO
- 29 CFR 1910.1024, BerylliumU.S. OSHA
- NASA-STD-8739.4, Crimpen und Verbinden von KabelnNASA Technical Standards
- ASTM E915, Überprüfung von Eigenspannungen mittels RöntgenbeugungASTM International
- IEC 60512, Prüf- und Messverfahren für SteckverbinderInternational Electrotechnical Commission
- Spannungsabbau durch VibrationWikipedia
- Was ist Spannungsabbau und warum wird er durchgeführt?Heat Treat Today
Verwandte Artikel
- Leitfaden zur Crimpmaschine für Twist-Pin-Kontakte: Crimpkontaktierung hyperbolischer Kontakte
- Leitfaden zur Einsetzmaschine für Twist-Pin-Kontakte und Isolierkörper: Einsetzen und Sitz der Kontakte und Isolierkörper
- Montagemaschinen für Steckverbinder: Übersicht aller Anlagen
- Spannungsarmbehandlungsmaschine für Twist-Pin-Kontakte: Lösungsseite und Spezifikationen
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






