Kontaktieren Sie Zeyu lntelligent Industrial Company

Montagemaschine für Griffe: modulare Fertigungszelle für 12 Komponenten, Umrüsten in 15 min
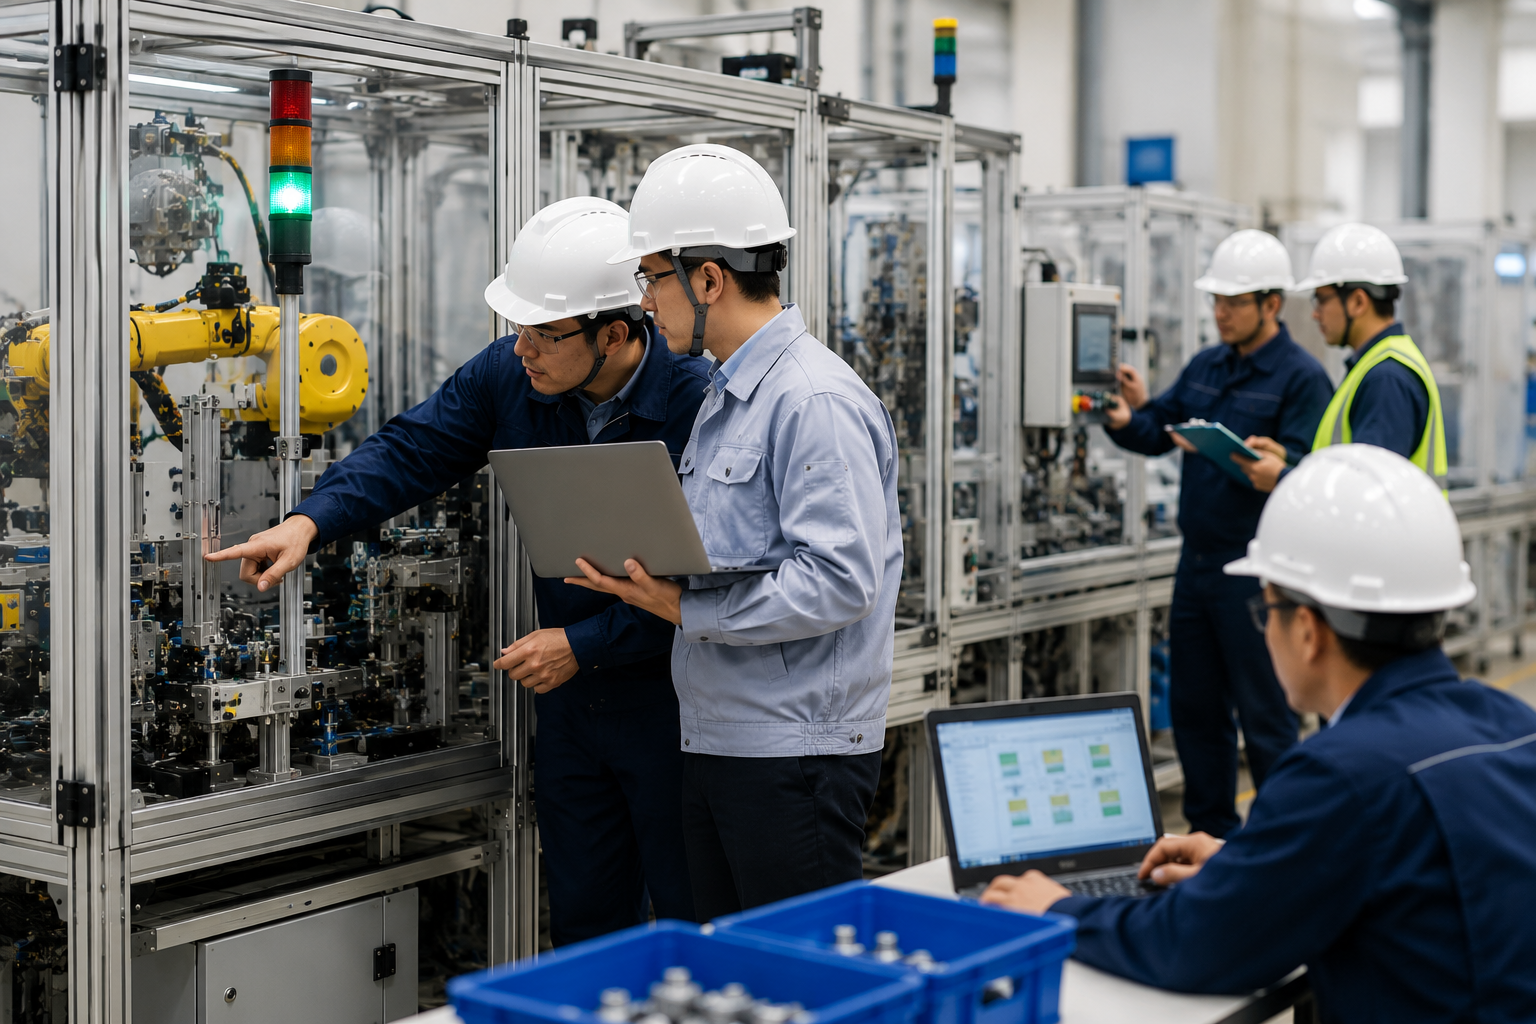
Die ZEUEE C22-ZY05-01-Montagemaschine fertigt mit einem modularen Aufbau mit Vormontage einen vollständigen Griff in 7,5-12 Sekunden. Dazu werden der Schließzylinder und der Vierkantstift außerhalb der Vorrichtung vormontiert, damit die Presskräfte im Inneren den fertigen Griffkörper nicht belasten. Wir entwickeln und bauen solche Fertigungszellen für Hersteller von Türgriffen, Hebelgriffen und Zuggriffen, die fünf Branchen aus einem 20.000 m großen, vertikal integrierten Werk in Jiangxi beliefern.
5–8 Stück/min
Ausbringung pro Fertigungszelle
12 Komponenten
Montage pro Zyklus
15 min
Schnelles Umrüsten (mehrere Varianten)
ISO 9001:2015
+ 32 Erfindungspatente
[SYS_REPORT] ROI- und Durchsatzanalyse
Vom Engpass der manuellen Montage zum Durchsatz der Fertigungszelle
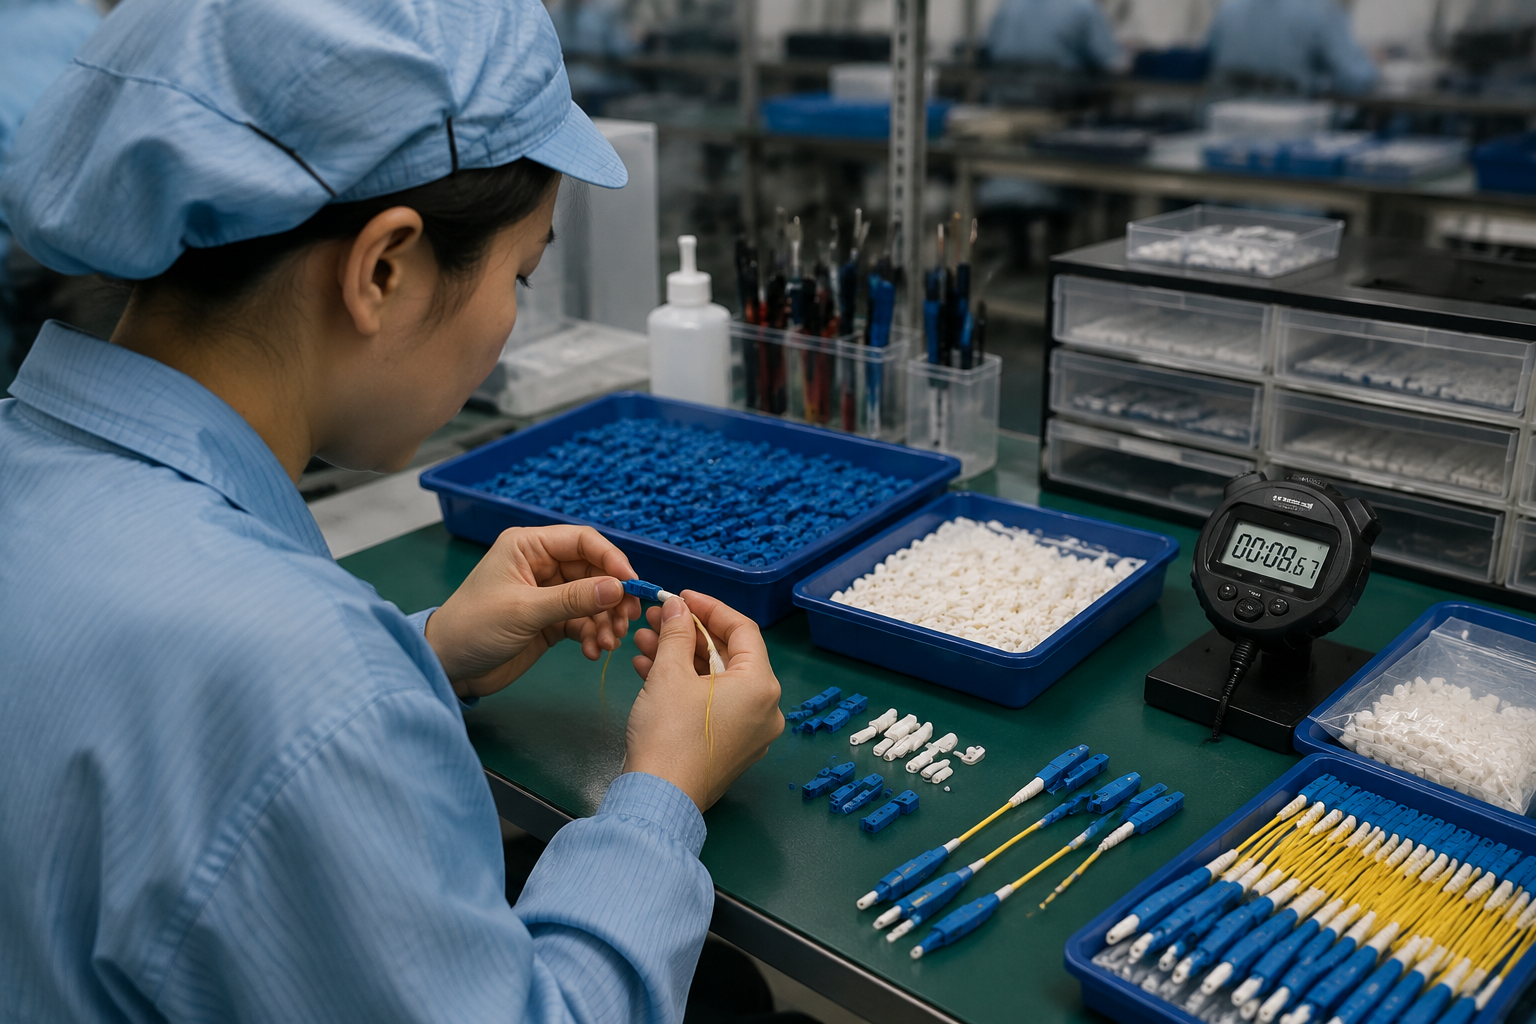
Die Investition in eine Montagemaschine für Griffe beginnt meist mit demselben Problem: Die steigenden Mengenziele treffen auf eine manuelle Fertigungslinie, die kaum mehr als 7-11 Stück/min schafft. Bediener benötigen 60-90 Sekunden pro Teil, um zwölf kleine Komponenten von Hand zuzuführen. Der Ausschuss liegt bei 3-5 %, weil ein fehlender Schmierstoffring oder ein falsch ausgerichteter Vierkantstift später zu einer Reklamation führen kann. Die begrenzte Ausbringung deckelt den Umsatz. Das strukturelle Risiko: Mit jeder zusätzlichen Schicht bleibt die Fehlerquote gleich. Mehr Personal löst das Problem also nicht. Die ZEUEE-Ingenieure entwickelten die Plattform C22-ZY05-01, weil die Ursache in der Vorrichtung und der Drehmomentregelung liegt, nicht in der Geschicklichkeit der Bediener. Die Risikobeurteilung erfolgte von der ersten Konzeptfreigabe an gemäß ISO 12100:2010.
01
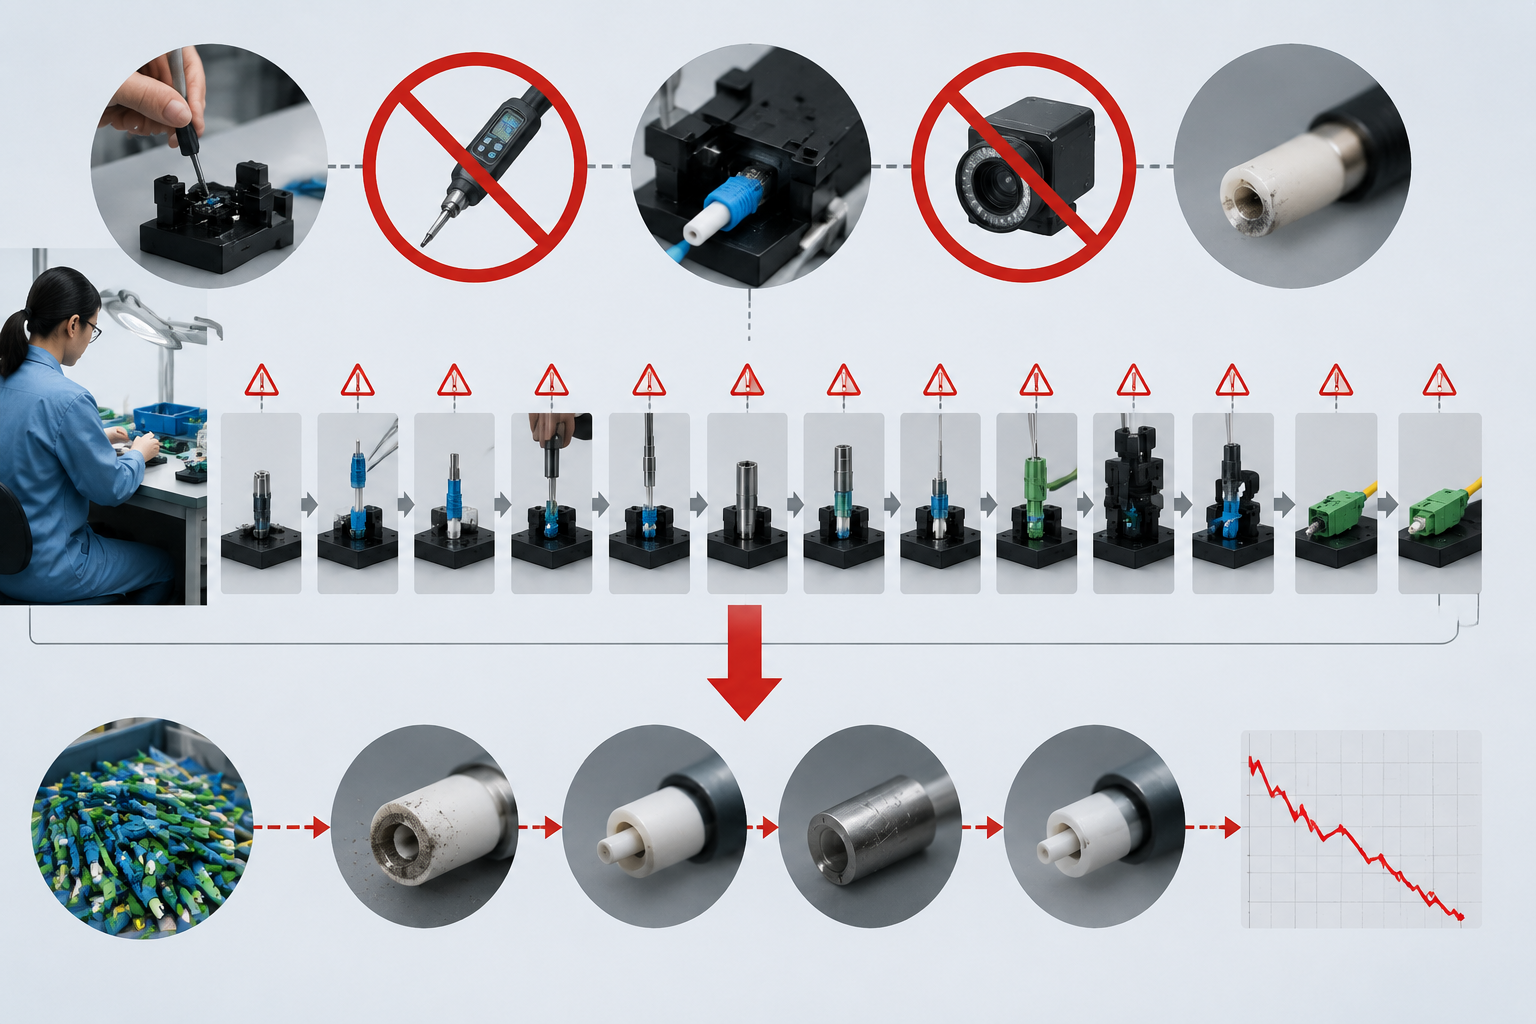
Grenzen der Ausgangssituation
Die manuelle Montage von Griffen mit mehreren Komponenten begrenzt den Durchsatz pro Fertigungslinie auf 7-11 Stück/min je qualifiziertem Bediener. Die Arbeitskosten machen dabei den größten Anteil der Stückkosten aus.
02
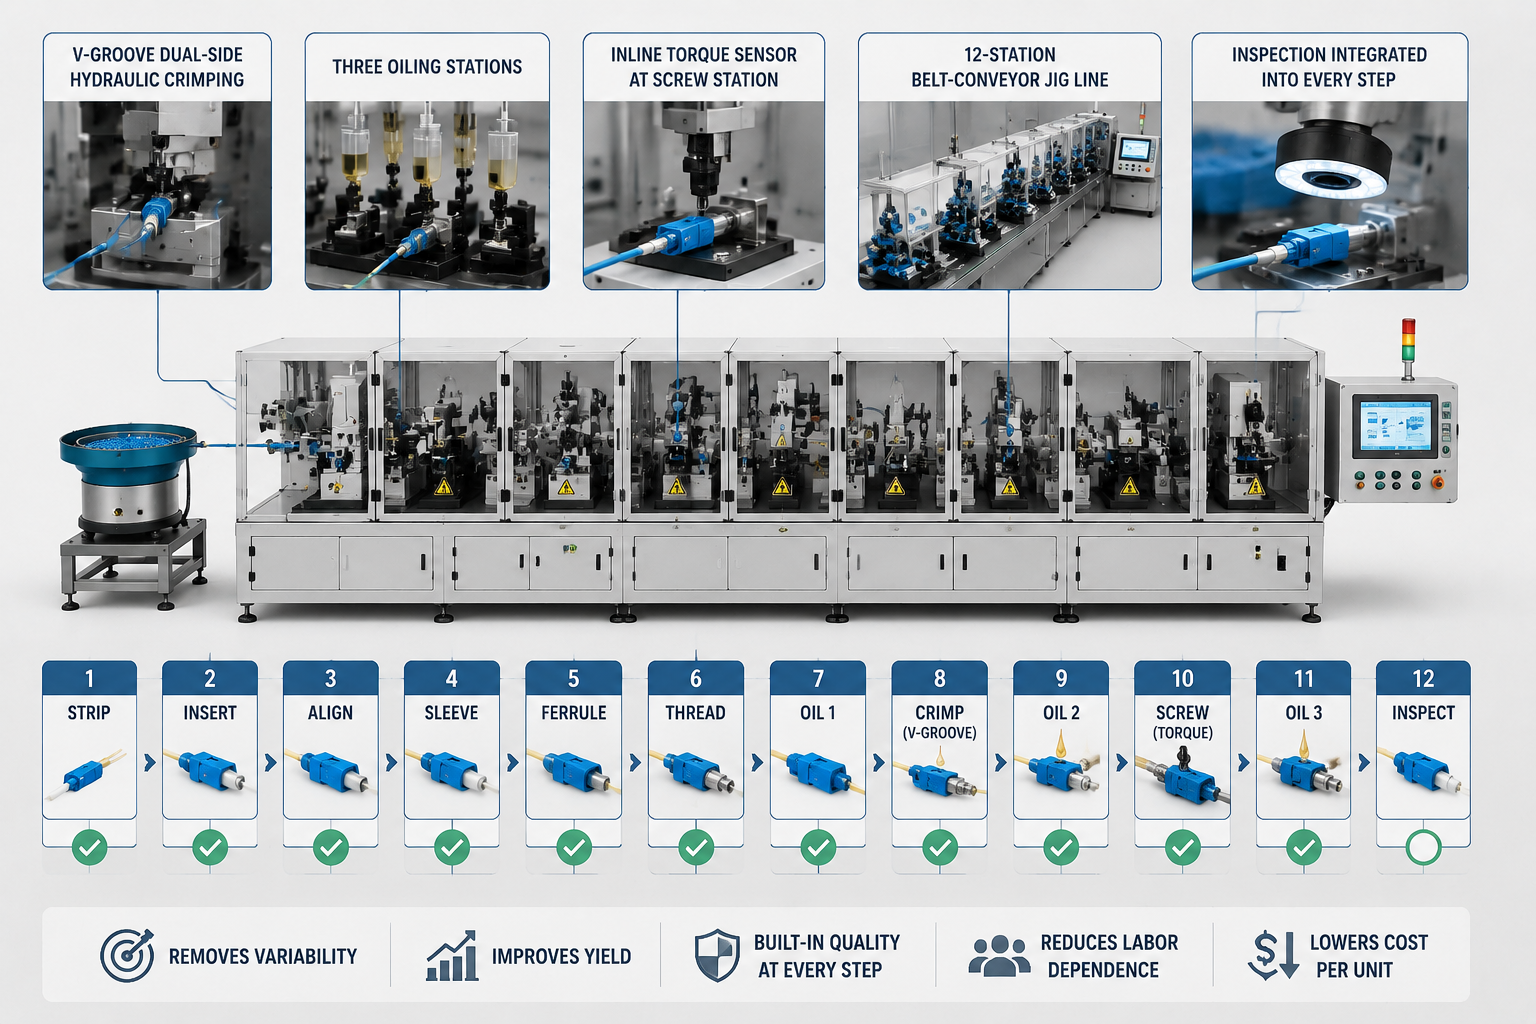
Ursachenanalyse
Die Ursache liegt in der fehlenden Vorrichtung: Ohne Drehmomentregelung und Inline-Bildverarbeitung summieren sich menschliche Fehler über zwölf aufeinanderfolgende Arbeitsschritte.
03
Prozessintegration
Der Wechsel zu einer speziell entwickelten Montagemaschine mit hydraulischem Crimpen von beiden Seiten in einer V-Nut, drei Ölauftragsstationen, einem Inline-Drehmomentsensor an der Schraubstation und einer Vorrichtungslinie mit Bandförderer und 12 Stationen beseitigt Schwankungen und integriert die Prüfung in jeden Montageschritt.
04
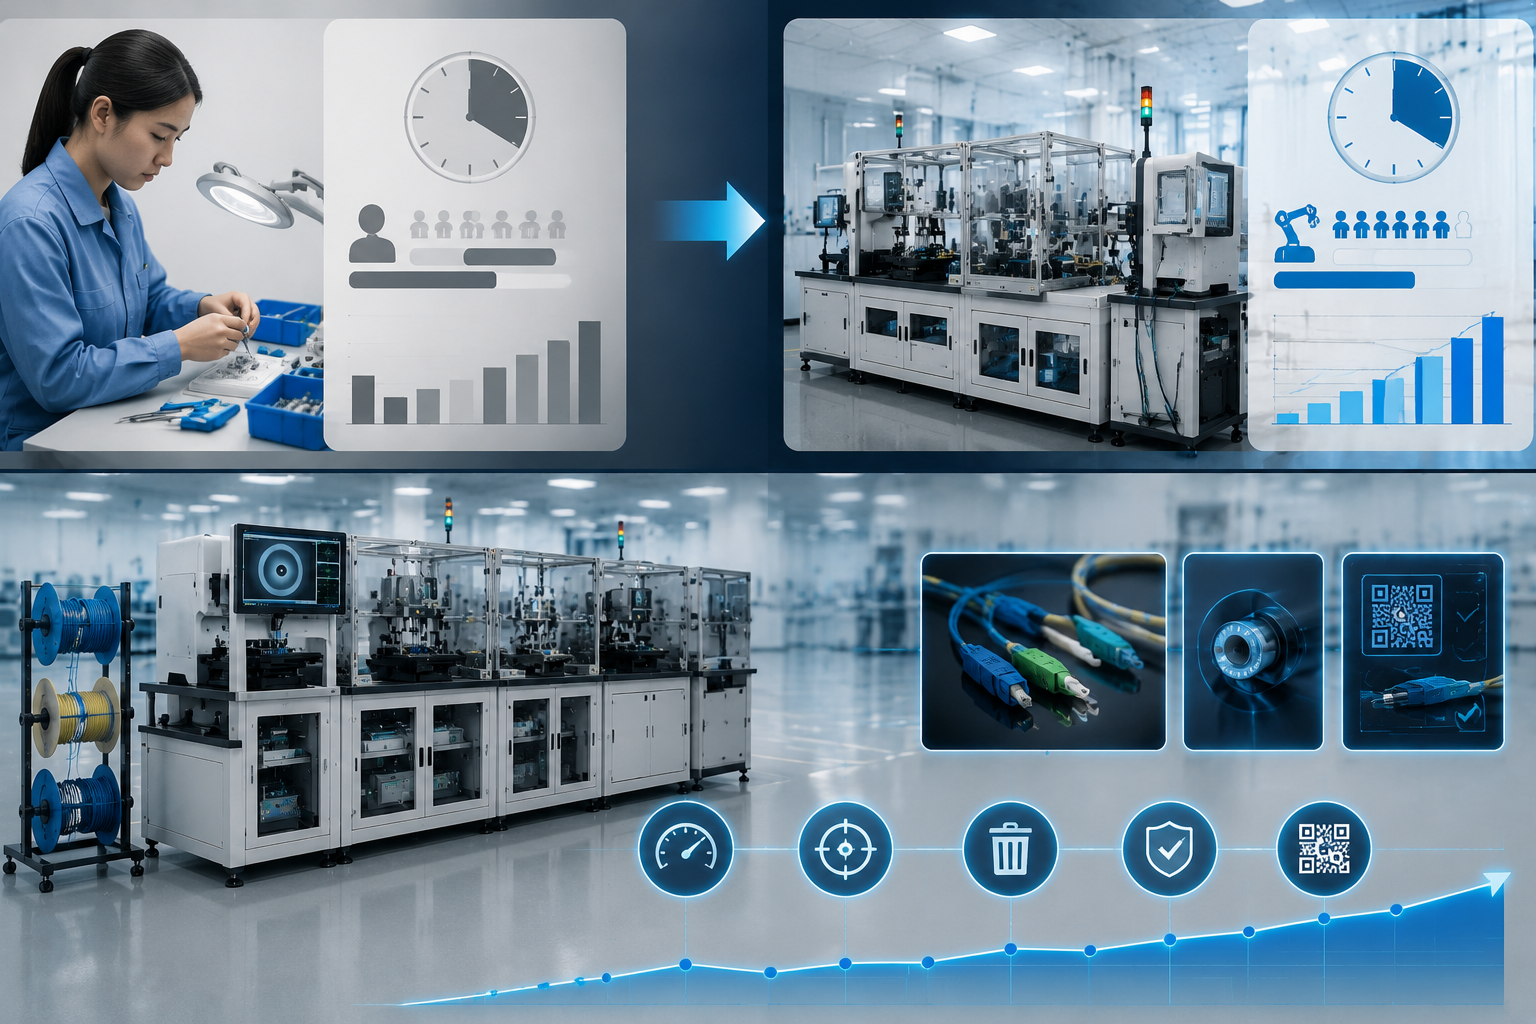
Ausbringung
Die Leistungswerte übertreffen die manuelle Ausgangssituation deutlich: Die ZEUEE C22-ZY05-01 erreicht im Dauerbetrieb 5-8 Stück/min, mit einem Ausschussziel von unter 1 % und einer lückenlosen Rückverfolgbarkeit der Gutteile. Das entspricht einer Steigerung des Durchsatzes um das 8-12-Fache gegenüber der manuellen Montage derselben Anzahl von Komponenten.

05
ROI neu betrachten
Die Wirtschaftlichkeitsrechnung geht selten allein durch Einsparungen bei den Arbeitskosten auf. Die Branchenanalyse im Leitfaden „Manufacturing Automation ROI Guide“ von Oxmaint zeigt: Der häufigste Fehler bei der Berechnung des ROI für die Montageautomatisierung besteht darin, die Roboterkosten durch die eingesparten Arbeitskosten zu teilen. Dadurch werden die tatsächlichen Arbeitskosten um 30-60 % unterschätzt. Betrachten Sie die Rechnung neu: Sobald Sie die gesamten Arbeitskosten, Ausschuss, Schulungen und den Wert zuvor abgelehnter Aufträge berücksichtigen, ist die Durchsatzsteigerung oft der entscheidende Hebel für den ROI – nicht der Personalabbau.
Wissen Sie, wo der Engpass in Ihrer Fertigungslinie tatsächlich liegt?
Individuelle Machbarkeitsanalyse anfordernZEUEE-Modelle: modularer Aufbau mit Vormontage
Bei der Montage von Griffen aus mehreren Komponenten können Presskräfte bereits fertig bearbeitete Oberflächen beschädigen. Bei Fertigungszellen mit Inline-Crimpen führt dieser Kompromiss zu 30-40 % optischem Ausschuss. „Das grundlegende Problem liegt in der Pressfolge selbst, nicht in der Arbeitsweise des Bedieners“, erklären die ZEUEE-Ingenieure. „Die C22-ZY05-01 führt als Mehrstationen-Montagemaschine alle Arbeitsschritte über eine Vorrichtungslinie mit Bandförderer zusammen. Für alle drei Griffvarianten gibt es eine gemeinsame Werkzeuggrundplatte. Je nach Fertigungsbedarf tauschen die Bediener nur die griffbezogenen Werkzeuge an den Vorrichtungssätzen aus. Das Umrüsten dauert etwa 15 Minuten, gegenüber 2-4 Stunden bei nachgerüsteten, vielseitig einsetzbaren Maschinen.“ Zwischen den Arbeitsschritten erfolgt der Materialtransport vollautomatisch über die Bandlinie mit eigenen Transfermechanismen. Die Bediener legen lediglich die Teile auf die Vorrichtungsbänder der ersten Station und entnehmen die fertigen Einheiten. Das Prinzip der Vormontage außerhalb der Vorrichtung ähnelt dem USPTO-Patent US20030083768A1, das eine Architektur mit abnehmbaren Arbeitsstationen für die modulare automatisierte Montage beschreibt.
Spezifikationen – C22-ZY05-01
| Parameter | Wert | Hinweise |
|---|---|---|
| Ausbringung | 5–8 Stück/min | Dauerbetrieb, drei Griffvarianten |
| Komponenten pro Zyklus | 12 | Griff, Unterlegscheiben, Zahnrad, Federn, Stahlkugeln, Schrauben, Abdeckung, Schloss- und Vierkantstift |
| Stationen | Vorrichtungslinie mit Bandförderer und 12 Stationen | Mehrere Stationen mit Vormontage außerhalb der Fertigungslinie |
| Umrüsten | 15 Minuten | Nur Vorrichtungswechsel; automatisches Laden des SPS-Maschinenrezepts |
| Crimpen | Beidseitig hydraulisch in einer V-Nut | Für mehrere Größen; mit Sicherheits- und Druckbegrenzungsventilen |
| Ölauftragsstationen | 3 | Schmierung, Staubschutz und Rostschutz |
| Platzbedarf (L × B × H) | 2800 × 1600 × 1850 mm | 4,48 m² Bodenfläche |
| Anschlussleistung | 2,5 kW | Für Einphasenanschluss geeignet |
| Luftdruck / Spannung | 0,4–0,6 MPa / 220 V AC | Übliche Versorgungsanschlüsse weltweit |
| Steuerung | SPS + HMI-Touchscreen | Echtzeit-Ertragsdaten und Fehlerprotokollierung |
| Sicherheitskonformität | Risikobeurteilung gemäß EN ISO 12100 | Druckbegrenzung, Lichtvorhänge, Not-Halt |
Möchten Sie ein individuelles Datenblatt für die C22-ZY05-01, ausgelegt auf die Stückliste (BOM) Ihres Griffs?
Vorschauversion herunterladen (PDF)Manuelle und automatisierte Griffmontage: Zykluszeit, Qualität und Kosten
Bei einem Vergleich manueller und automatisierter Fertigungslinien für Griffe wägt ein Werksleiter vor allem das mögliche Produktionsvolumen gegen die erforderlichen Investitionskosten für neue automatisierte Anlagen und die damit verbundene Prozessstreuung ab. Eine pauschal richtige Antwort gibt es nicht. Für einen aussagekräftigen Vergleich müssen drei Kennzahlen aufgeführt werden: Zykluszeit, Fehlerquote und Gesamtkosten einschließlich versteckter Kosten für Schulung, Aufsicht und Überstunden. Wir stellen unseren Käufern in der EU und den USA ein TCO-Arbeitsblatt zur Verfügung, mit dem sie ihre Entscheidungen intern begründen können. Dazu liefern wir eine Referenz zu den Performance Levels nach ISO 13849-1:2023, damit der Steuerungsingenieur den Sicherheitsbereich unabhängig validieren kann.
| Vergleichsgröße | Manuelle Montage | Teilautomatisiert | ZEUEE-Komplettzelle (C22-ZY05-01) |
|---|---|---|---|
| Zykluszeit pro Griff | 60–90 s | 20–35 s | 7,5–12 s |
| Durchsatz (pro Schicht, 7.5 produktive Stunden) | 300–450 Stück | 770–1.350 Stück | 2.250–3.600 Stück |
| Typische Ausschussquote | 3–5% | 1–2% | Zielwert <1 % |
| Bediener pro Fertigungszelle | 3–5 geschulte Bediener | 1–2 | 1 (Bestücken und Entnehmen) |
| Umrüsten zwischen mehreren Varianten | 2–4 Stunden | 45–90 min | 15 min (Vorrichtungswechsel) |
| Rückverfolgbarkeit | Papierprotokoll | Teilweise SPS-Steuerung | Vollständige SPS- und HMI-Steuerung; Ertragsprotokoll pro Teil |
| Energieverbrauch | n/a (manuell) | ~1,5 kW | 2,5 kW |
Kundenergebnisse: Tier-1-Marken mit ZEUEE-Montagezellen
ZEUEE baut und liefert automatisierte Montagemaschinen an Erstausrüster in über 30 Ländern, unter anderem für die Branchen Luftfahrt, Schifffahrt, Automobilindustrie, Elektronik, Medizintechnik und Spielwaren – ein Teil unserer Referenzen, den Wettbewerber selten hervorheben. Ausgehend von einer C22-Plattform für die Grundkomponenten von Türgriffen können wir die Anlage für die Montage von Verschlusskappen für Medizinprodukte umrüsten, einschließlich Schutzvorrichtung für den Reinraum und strengerer Drehmomentprüfung. Unabhängig von der Branche wird dieselbe Fertigungszelle gemäß den Anforderungen von ISO 9001:2015 an Produktionsaufzeichnungen dokumentiert.
AVIC
China Shipbuilding
GAC Group
Corning USA
Hunter
TE Connectivity
Sumitomo Japan
LEGO Denmark
TCL
SONY
Foxconn
+ 30 Länder
Drei anonymisierte Einsatzprofile zum Schutz der Kundenspezifikationen
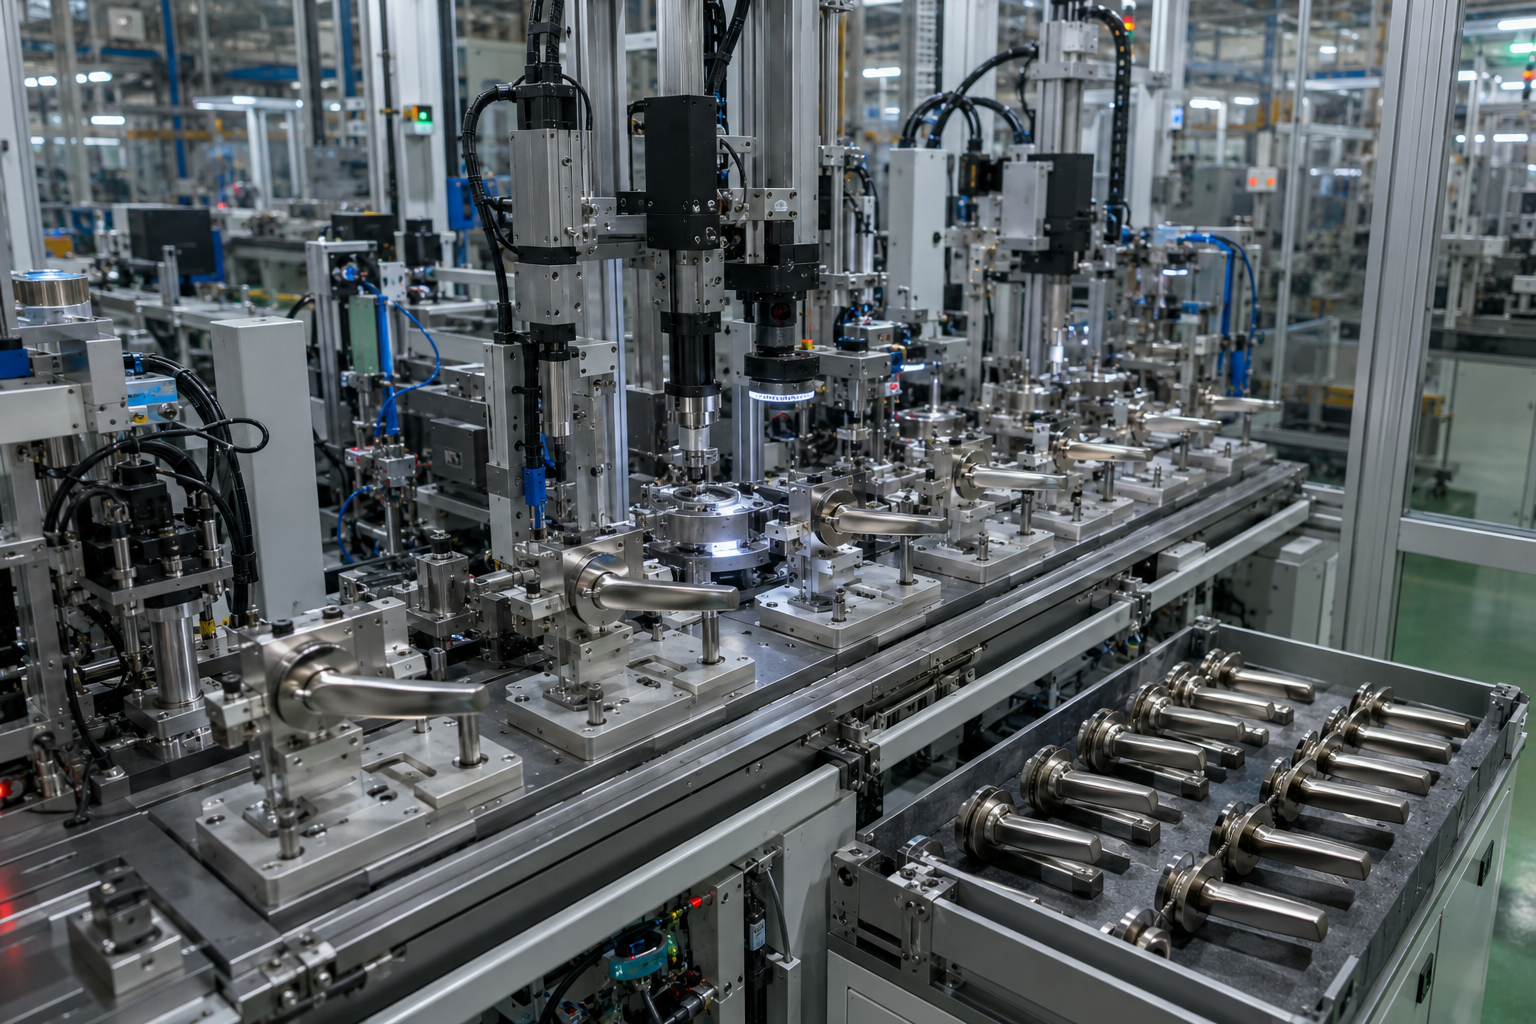
Beschlaghersteller, Fertigungslinie für Hebelgriffe, Südostasien
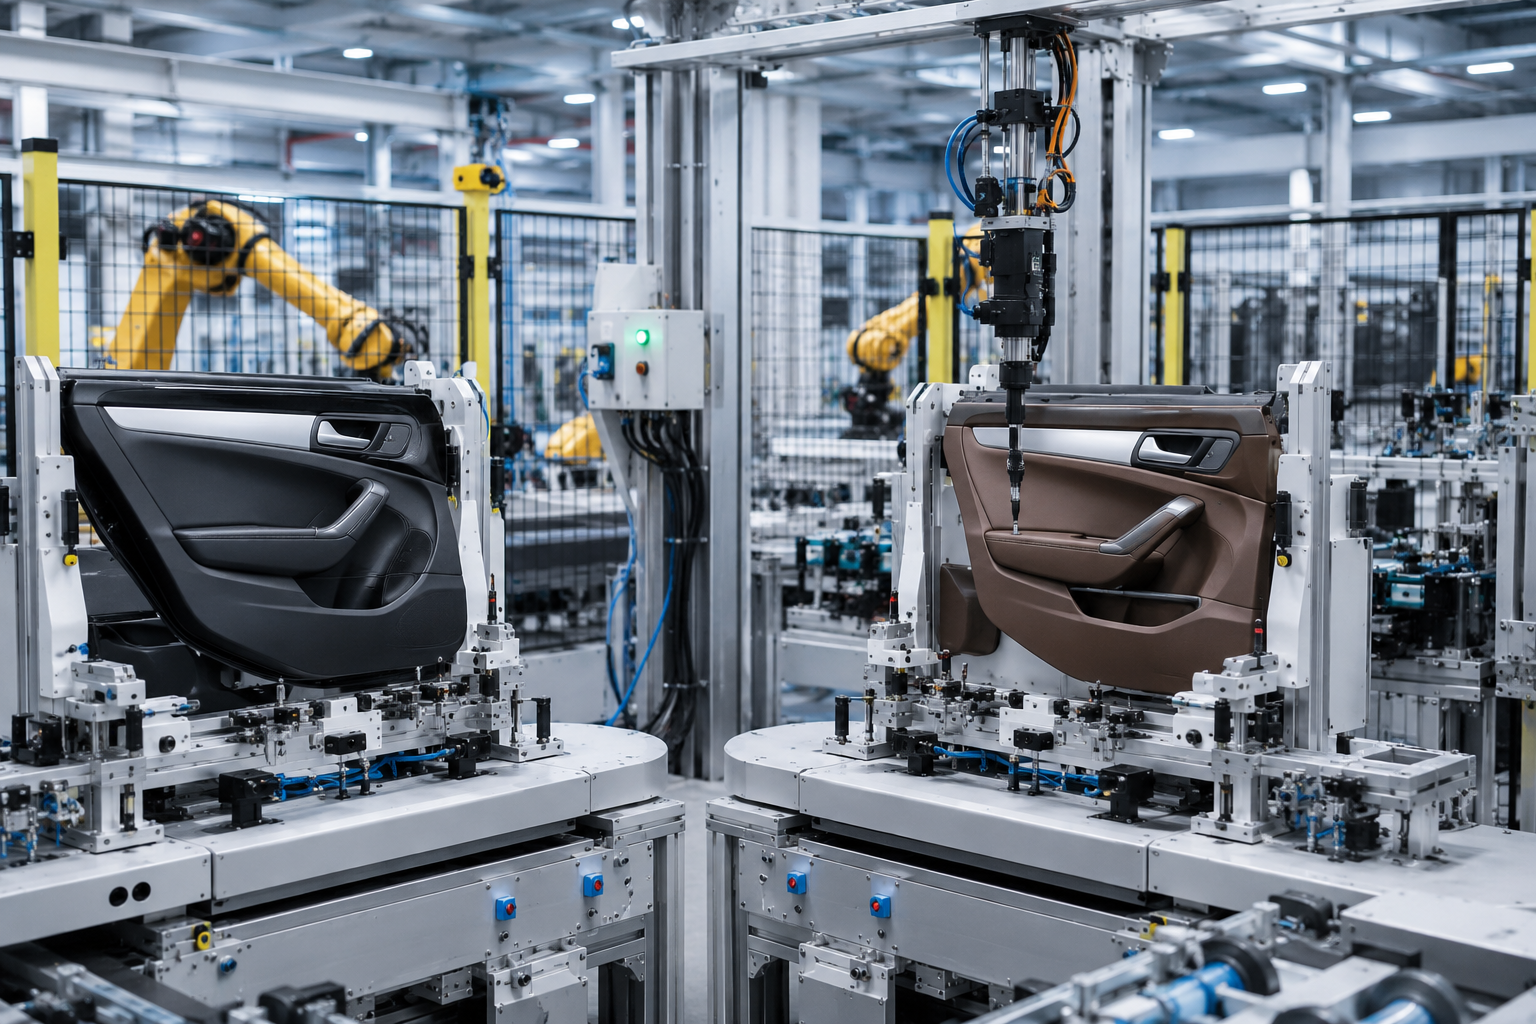
Wir haben eine manuelle Fertigungslinie mit fünf Bedienern, die 7 Stück/min produzierte, durch eine einzelne Fertigungszelle auf Basis der C22-Plattform ersetzt. In den vergangenen Monaten stieg unsere Produktion auf 18.000 Stück pro Monat bei einer Schichtauslastung von 80 %; der Ausschuss an der abschließenden Prüfstation sank von 3,8 % auf unter 1 %.
Tier-2-Zulieferer der Automobilindustrie, Programm für Türzuggriffe, Europa
Eine C22-Fertigungszelle mit zwei Fertigungslinien bediente zwei parallel laufende Fahrzeugprogramme auf derselben Stellfläche und ließ sich in 15 min durch Vorrichtungswechsel umrüsten. Die Inline-Drehmomentprüfung der Abdeckungsschrauben half uns, einen offenen Qualitätsmangel für das IATF 16949-Audit des Kunden zu schließen.

Hausgerätehersteller, Verschlussgriff, chinesischer Binnenmarkt
Wir ergänzten die C22-Basisplattform um eine bildverarbeitungsgesteuerte Ausrichtung der Abdeckung und erfassten Drehmoment- und Schmierstoffdaten für jedes Teil in unserer bestehenden SPS- und HMI-Steuerung. Eine Anpassung des MES war nicht erforderlich.
Beim Einkauf von Anlagen im Ausland können Aussagen zur Erfahrung im Vergleich zu „überprüfbaren Nachweisen“ entscheidend sein. Wie QualityInspection.org feststellt, machen sich Käufer Gedanken über die Transparenz chinesischer Zulieferer von Automatisierungsanlagen: „Wenn sie behaupten, seit Jahren zu exportieren, aber keine Versandunterlagen vorlegen können, laufen Sie um Ihr Leben.“ Die Exporthistorie von ZEUEE in 30 Länder lässt sich problemlos über Drittanbieter wie Panjiva und ImportGenius nachvollziehen. Wir laden Käufer ein, sich vor einer Angebotsanfrage über uns zu informieren.
Möchten Sie mit einem bestehenden Kunden aus Ihrer Branche über ein konkretes Projekt sprechen?
Angebot und passende Kundenreferenzen entsprechend Ihrem Produktionsvolumen anfordernZertifizierungen und Qualitätsnormen für den Maschinenbau
Eine veröffentlichte Zertifizierung sagt wenig aus, wenn der Kunde die Angaben nicht selbst überprüfen kann. Fehlende leicht zugängliche Nachweise sind der Hauptgrund dafür, dass 30-40 % der Anfragen zu regional bezogenen Komponenten in der ersten Audit-Runde aussortiert werden. ZEUEE veröffentlicht nicht nur Zertifizierungs-PDFs, sondern auch die öffentlichen Registrierungsnummern der Behörden. So kann Ihr Team den Status überprüfen, bevor auch nur 30 Minuten für Gespräche mit einem potenziellen Lieferanten aufgewendet werden. Unser Werk in Jiangxi ist seit seiner Gründung nach ISO 9001 zertifiziert; die Verlängerungsnachweise sind in den FAT-Unterlagen jeder Fertigungszelle enthalten.
ISO 9001:2015
Qualitätsmanagementsystem – Zertifikat liegt vor
National High-Tech Enterprise
Erneuert 2025-10 → 2028-10
Little Giant SME (专精特新)
Einstufung als „Little Giant“ – Eintrag im Provinzregister
32 Erfindungspatente
Zusätzlich 68 Gebrauchsmusterpatente
Patent Demonstration Enterprise
Register der Stadt Ji'an, öffentlicher Eintrag
Branchenverbände
Vizepräsident der Guangdong Robot Association; Mitglied von CIMA
Konformität mit Sicherheitsanforderungen für Maschinen
Alle ZEUEE-Maschinen werden gemäß EN ISO 12100 beurteilt, einer anerkannten internationalen Norm zur Ermittlung, Bewertung und Beherrschung von Gefährdungen. Für Fertigungszellen mit Schweißprozessen installieren wir trennende Schutzeinrichtungen und Absaugungen für Schweißrauch. Die sicherheitsbezogene Steuerung des Systems entspricht EN ISO 13849-1. Das festgelegte Performance Level PLr wird, wie von ISO 12100 gefordert, aus der Risikobeurteilung abgeleitet. Unser Sicherheitsleitfaden von FERSMEK, der EN ISO 12100 für Maschinenkonstrukteure einfach und verständlich erläutert, bekräftigt: „Ein Performance Level kann erst nach Abschluss der Risikobeurteilung gemäß ISO 12100 zugewiesen werden.“
Für Anlagen für den EU-Markt konfigurieren wir die Fertigungszellen vorab so, dass sie die CE-Kennzeichnung gemäß der EU-Maschinenverordnung 2023/1230 erhalten können. Diese Verordnung ersetzt die frühere Maschinenrichtlinie 2006/42/EC. Die Überarbeitung der ISO 12100 im Jahr 2026 wird die Dokumentationsnachweise noch stärker an die Konformitätsbewertungsverfahren der Verordnung angleichen. Alle Nachweise verfolgen wir im Rahmen unseres Entwicklungsprozesses und nehmen sie in die Fertigungsunterlagen auf.
So überprüfen Sie ein ZEUEE-Zertifikat
Bitten Sie zusammen mit Ihrer Anfrage um das Zertifikat als PDF. Fordern Sie dann die URLs zum National High-Tech Enterprise und Little Giant an und gleichen Sie unseren Firmennamen (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) selbst mit dem entsprechenden Behördenregister ab – das geht schneller, als auf einen externen Auditor zu warten.

Leitfaden zur Beschaffung: Preisfaktoren, Lieferzeit und Fertigung nach Zeichnung
Individuelle Automatisierungslösungen für die Montage lassen sich nicht einfach aus einem Katalog heraus anbieten. Ein Lieferant, der ohne vereinbarten Leistungsumfang ein Angebot erstellt, kann die tatsächlichen Projektkosten nur schätzen. Beschaffungsteams in Europa und den USA weisen in ihren Lieferantenaudit-Checklisten häufig auf dieses Risiko hin. Jedes unserer Angebote verweist auf die Anforderungen von ISO 9001:2015 an Produktionsaufzeichnungen, damit der Auditor des Käufers die FAT-Unterlagen anhand eines bekannten Regelwerks prüfen kann. Abweichungen beim Leistungsumfang können die tatsächlichen Fertigungskosten um 20 %-30 % erhöhen. Die ZEUEE-Ingenieure halten Kostentreiber schriftlich fest, erstellen realistische Zeitpläne und sichern einen Fertigungsprozess nach Zeichnung ab, der alle Prüfungen besteht. Jedes Angebot für eine Fertigung nach Zeichnung enthält die Stückliste (BOM), die geforderte Ausbringung und die Zykluszeitspezifikation und wird innerhalb von 5 Tagen erstellt.
Was den Angebotspreis bestimmt
Anzahl der Stationen und angestrebte Zykluszeit
Eine höhere Stationszahl und kürzere Zykluszeiten erfordern eine anspruchsvollere Hardwareauslegung – etwa bei der Anzahl der Zuführungen, der Reichweite des Roboterarms und der Kameras des Bildverarbeitungssystems – sowie mehr Entwicklungsstunden.
Prüfumfang und Tiefe der Rückverfolgbarkeit
Drehmomentprotokolle für jedes Teil, bildverarbeitungsgestützte Lageprüfung und MES-Integration erhöhen den Aufwand für die SPS- und HMI-Software sowie die Validierungszeit.
Variantenumfang und Umrüstgeschwindigkeit
Das Umrüsten in 15 Minuten zwischen drei Varianten wird von Beginn an eingeplant. Sechs Varianten mit Umrüstzeiten unter 10 Minuten erfordern ein anderes Konzept für die Vorrichtungsauslegung.
Zielmarkt für die Konformität
Der Nachweis der CE-Konformität gemäß EU-Maschinenverordnung 2023/1230 erfordert mehr Dokumentation als ein Einsatz ausschließlich auf dem Inlandsmarkt.
Die branchenüblichen Preiskategorien dienen als Richtwerte für die Planung. Der SDC Automation 2026 buyer's guide nennt vier Stufen für kundenspezifische Automatisierungslösungen: $150K-350K für eine teilautomatisierte Fertigungszelle, $200K-600K für Anlagen mit einer Station, $500K-1.5M für Mehrstationenanlagen und $1M-5M+ für vollständig integrierte Fertigungslinien. Je nach Leistungsumfang liegt die C22-ZY05-01 in den Kategorien für Anlagen mit einer oder mehreren Stationen. Auf Basis Ihrer Stückliste und angestrebten Ausbringung erstellen wir ein individuelles Angebot.
Projektangebot und Lieferzeit anfragenLieferzeitspannen
| Leistungsumfang | Von der Konzeption bis zur Inbetriebnahme | Hinweise |
|---|---|---|
| Einzelne Fertigungszelle (ein Produkt, Basisplattform) | 16–20 Wochen | Auslegung von Vorrichtung, Zuführung und SPS-Maschinenrezept |
| Fertigungszelle für mehrere Varianten (2–3 Varianten, Umrüsten in 15 min) | 20–36 Wochen | Einschließlich Auslegung von Bildverarbeitung und Vorrichtungssatz |
| Integrierte Fertigungslinie (mehrere Fertigungszellen + MES-Integration) | 36–50+ Wochen | Einschließlich linienweiter Sicherheitsauslegung und Werksabnahmeprüfung |
Diese Branchenstandards fließen in unsere Richtwerte für die Automatisierung ein. Jede Fertigungszelle wird unabhängig vom Leistungsumfang mit einem Prozessprotokoll, Sicherheitsunterlagen und einem FAT-Bericht geliefert.
Fertigung nach Zeichnung: 4 Prüfschritte
-
01
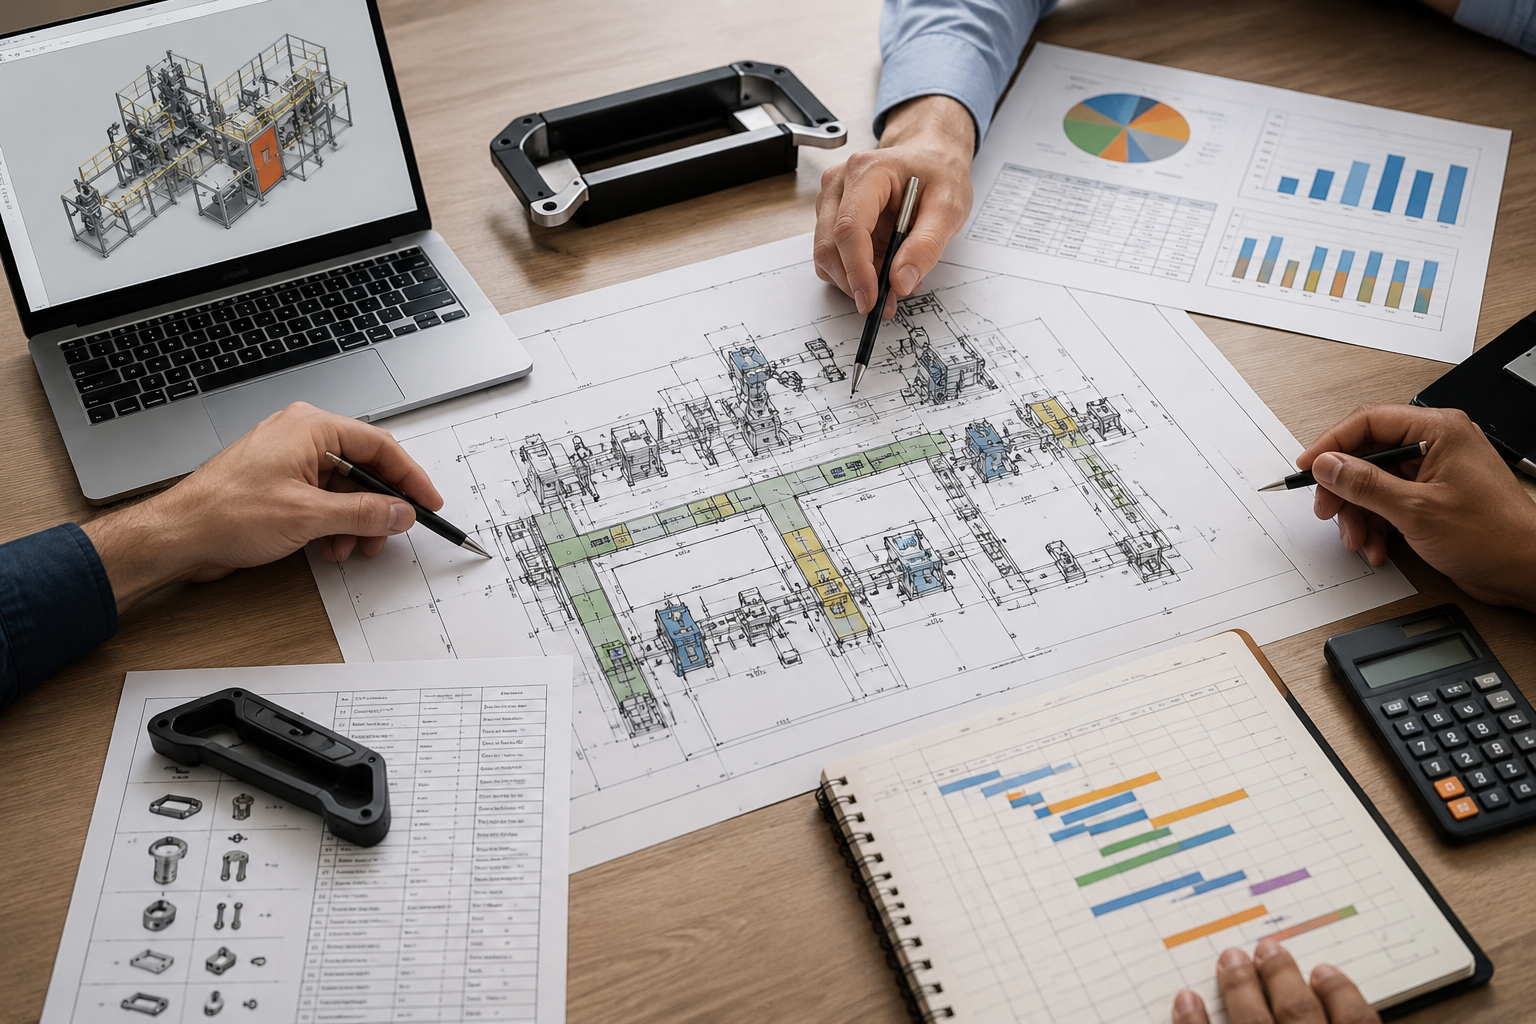
Konzept und Budgetschätzung
Gemeinsame Definition des Leistungsumfangs mit Ihrem Prozessteam, einschließlich Layoutskizze, Prüfung der Kostentreiber auf Stücklistenebene sowie geschätztem Zeitplan und Budget.
-
02
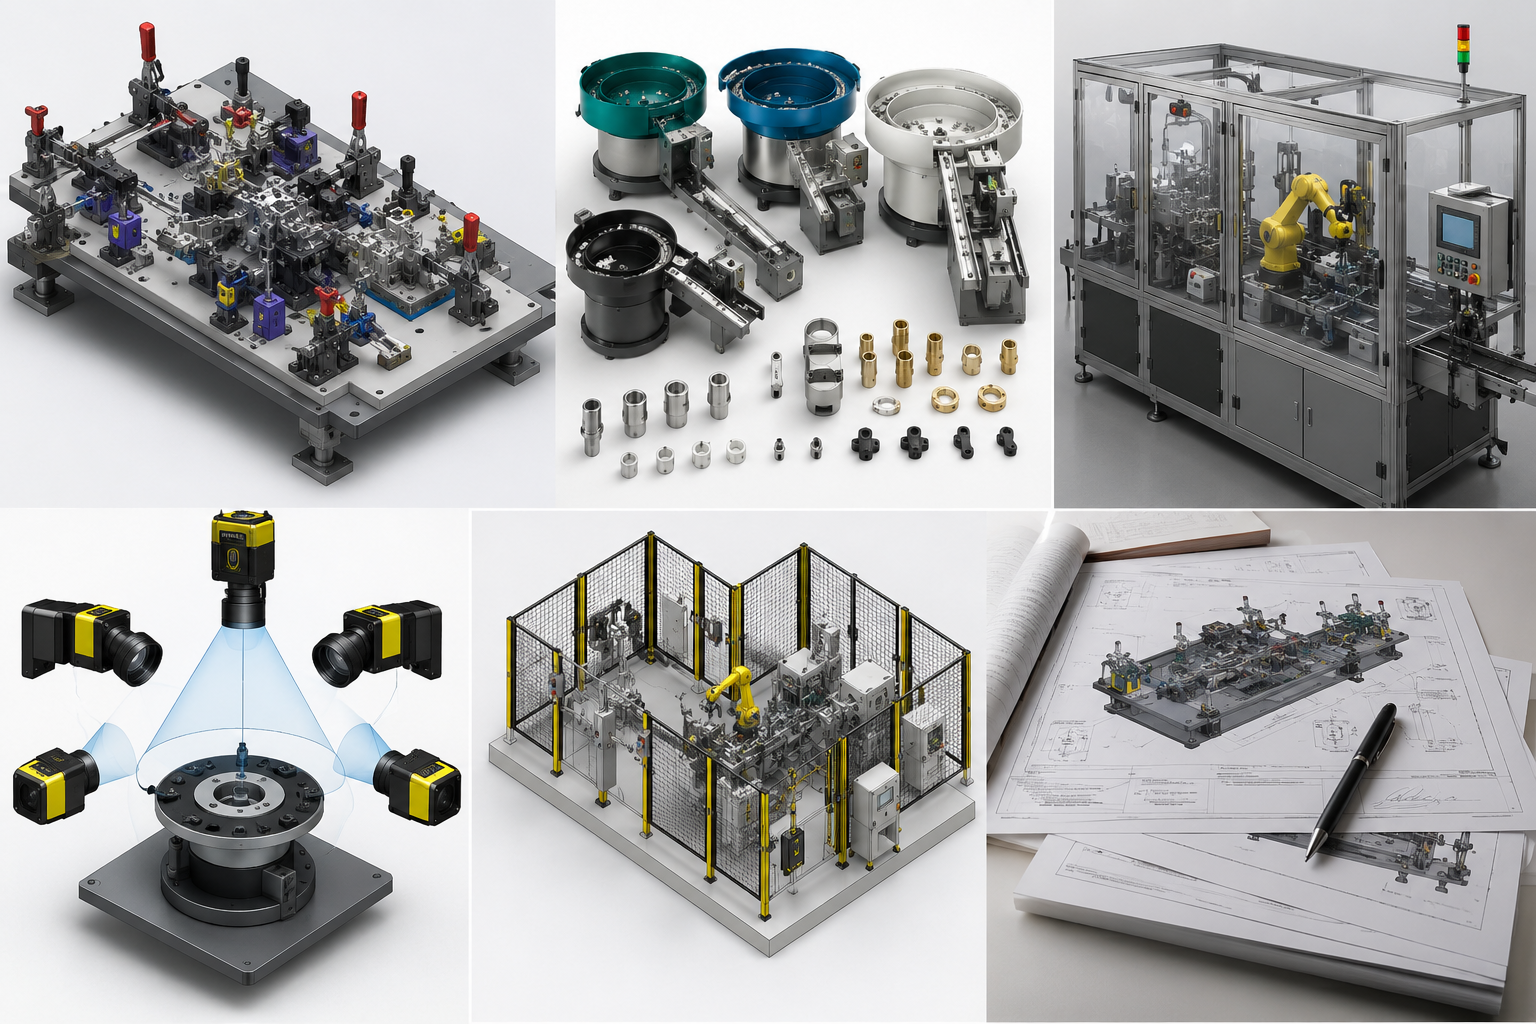
Detailkonstruktion und DFM-Prüfung
Einschließlich Vorrichtungsauslegung, Auswahl der Zuführungen, Architektur des Bildverarbeitungssystems und Sicherheitskonfiguration. Vor der Beschaffung wird ein abgestimmtes DFM-Dokument erstellt.
-
03
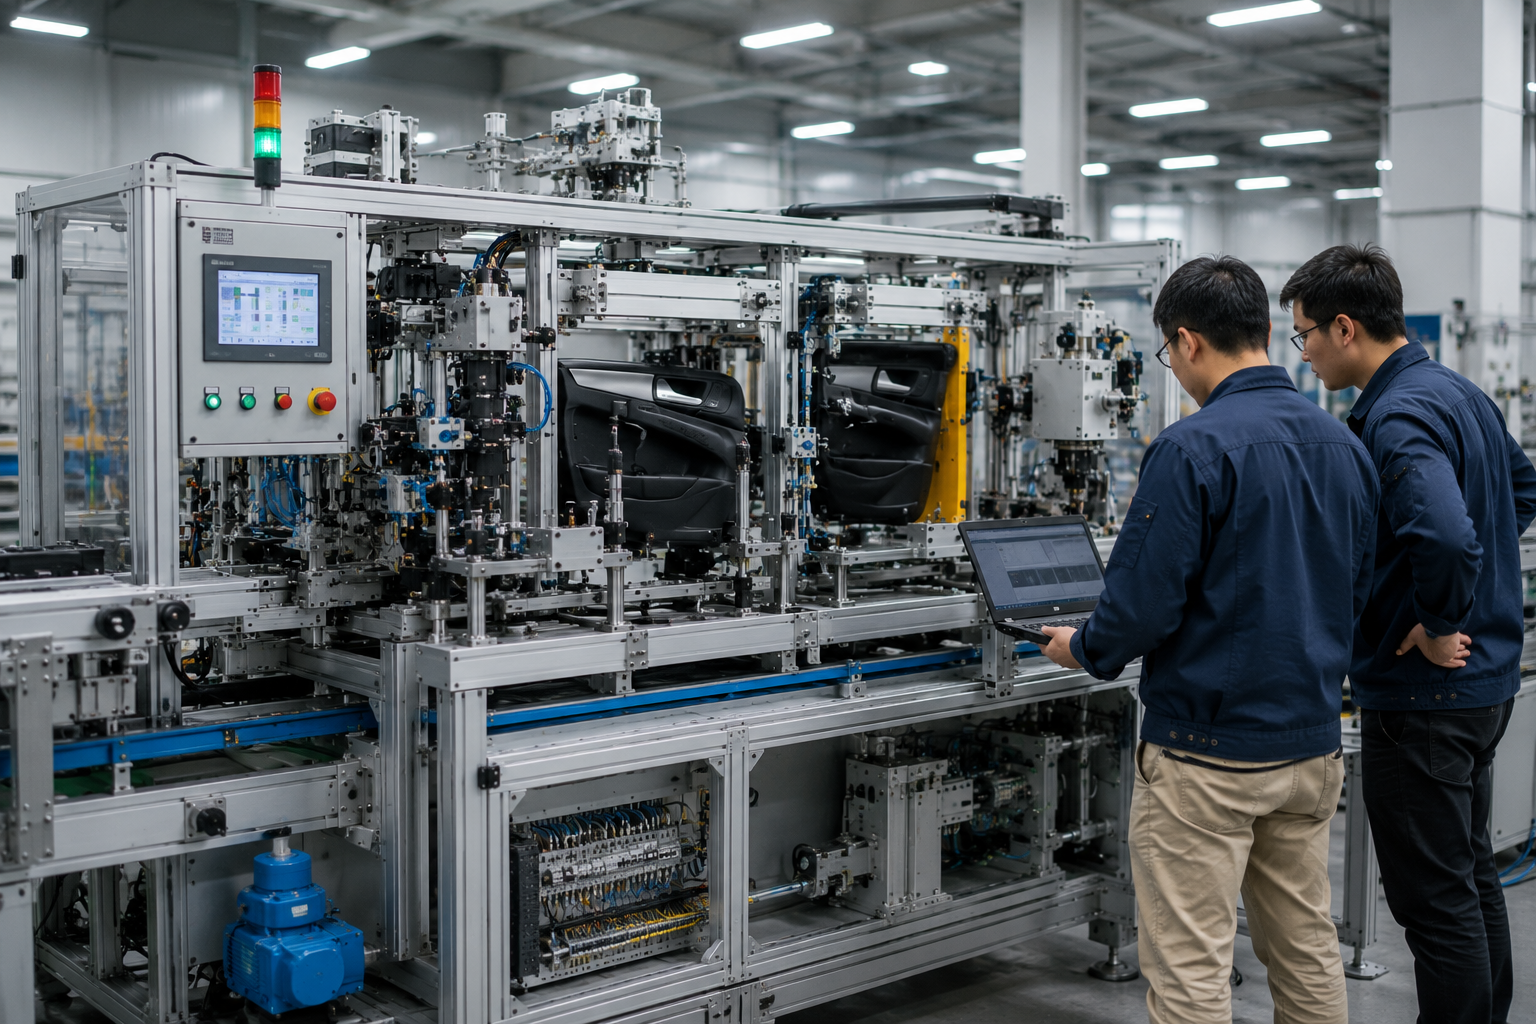
Fertigung, Fehlerbehebung und interner Probelauf
Vollständige Werksabnahme (FAT) an unserem Standort in Jiangxi mit Ihrem Team vor Ort, bis die Projektziele erreicht sind.
-
04
Installation, SAT und Unterstützung beim Produktionshochlauf
Abnahmetests vor Ort und Unterstützung der Produktion.
Die „Jagd nach dem niedrigsten Preis“ zählt laut sdcautomation zu den größten Fehlern, die Käufer beim Kauf von Anlagen machen. Sie führt zu … „häufigen und kostspieligen Stillstandszeiten, begrenzter Skalierbarkeit, unnötiger Nacharbeit und inkonsistenter Leistung“. Zwei Systeme, die in einer Übersicht identisch wirken, können sich im praktischen Einsatz stark unterscheiden – etwa durch abweichende Vorrichtungstoleranzen, Einschaltdauer der Zuführungen oder den Umfang der Sicherheitsfunktionen. Eine einfache bewährte Vorgehensweise: Stellen Sie sicher, dass jedem Angebot eine identische Stückliste oder eine Vergleichs-BOM zugrunde liegt, und verlangen Sie einen direkten Vergleich gleichwertiger Anlagen.
Möchten Sie unsere Vorlage für den direkten Spezifikationsvergleich an mehrere Anbieter weitergeben?
Spezifikationsvorlage anfordernZEUEE Entscheidungsmatrix für die Griffmontage
Welche Architektur eignet sich für welches Griffprogramm? Diese Frage steht bei jedem Gespräch zur RFQ-Abgrenzung im Raum. Wir wissen, dass die Entscheidung anspruchsvoll ist: Mit der optimalen Wahl lässt sich der maximale Durchsatz steigern und zugleich Flexibilität bei der Fertigung verschiedener Varianten bewahren. Die falsche Architektur kann jedoch schnell teuer werden. Diese Tabelle vergleicht 3 Grifftypen (Hebelgriff, Bügelgriff, Verriegelungsgriff) anhand von 3 Kernbranchen und 5 wichtigen Spezifikationspunkten, die für die meisten industriellen Käufer entscheidend sind. Die ZEUEE-Ingenieure nutzen diese Übersicht in jedem Gespräch. Eine anhand von Fertigungsaufzeichnungen werkseitig validierte Entscheidung ist meist nur wenige Minuten entfernt – die Architekturunterschiede gehen auf grundlegende Patente wie USPTO US20030083768A1 zur modularen automatisierten Montage und den neueren, rekonfigurierbaren Ansatz ohne Vorrichtungen in US20200130189A1 zurück.
Architektur für den Einsatz
STATUS: VERIFIZIERT
| Griff × Branche | Architektur | Durchsatzziel | Ziel für das Umrüsten | Richtwert für die Aufstellfläche | Leistungsbereich | Schwerpunkt der Zertifizierung |
|---|---|---|---|---|---|---|
| Hebelgriff × Baubeschläge | Lineare Mehrstationenmontage | 5–8 Stück/min | 15 min Vorrichtungswechsel | Richtwert: 2,8 × 1,6 m | 2,0–2,5 kW | ISO 9001 + CE |
| Hebelgriff × Automobilindustrie Tier 2 | Lineare Mehrstationenmontage + Bildverarbeitung | 6–9 Stück/min | 20–30 min für 2 Varianten | 3,0 × 1,8 m | 2,5–3,0 kW | IATF 16949 + ISO 9001 |
| Hebelgriff × Haushaltsgeräte | Lineare Mehrstationenmontage | 5–8 Stück/min | 15 min | 2,8 × 1,6 m | 2,5 kW | ISO 9001 + regionsspezifisch |
| Bügelgriff × Baubeschläge | Lineare Mehrstationenmontage (4-Achs-Schraubsystem) | 4–6 Stück/min | 20 min | 3,2 × 1,6 m | 2,5–3,0 kW | ISO 9001 + CE |
| Bügelgriff × Automobilindustrie Tier 2 | Mehrstationenmontage + Roboterarm | 5–7 Stück/min | 25 min | 3,5 × 2,0 m | 3,0–4,0 kW | IATF 16949 + UL |
| Bügelgriff × Haushaltsgeräte | Lineare Mehrstationenmontage | 5–7 Stück/min | 20 min | 3,0 × 1,6 m | 2,5 kW | ISO 9001 + RoHS |
| Verriegelungsgriff × Baubeschläge | Rundtaktsystem (Einproduktfertigung) | 10–14 Stück/min | 40 min | 2,4 × 2,4 m | 2,0 kW | ISO 9001 |
| Verriegelungsgriff × Automobilindustrie Tier 2 | Kontinuierliche Bewegung | 15–22 Stück/min | 60+ min | 3,6 × 2,0 m | 3,0 kW | IATF 16949 + UL |
| Verriegelungsgriff × Haushaltsgeräte | Rundtaktsystem | 12–18 Stück/min | 45 min | 2,4 × 2,4 m | 2,0–2,5 kW | ISO 9001 + RoHS |
Engineering-Tools
Automatisierte Montagemaschinen / Maschine zur Griffmontage
ROI-Rechner
Architektur-Assistent
Lieferzeit-Kalkulator
FAQ – häufig gestellte Fragen
Klare Antworten zu den Kosten von Fertigungszellen, den Einführungszeiten und Architekturentscheidungen.
Das Basismodell C22-ZY05-01 von ZEUEE liegt im Kapazitätsbereich der kundenspezifischen Einzelstationen-Automatisierung, wie im „2026 Buyers Guide“ von SDC beschrieben. Systeme für mehrere Varianten mit erweiterten Optionen wie Bildverarbeitungsführung, robotergestützter Baruvir Mozuz oder Drehmomentprüfung an jedem Teil fallen wahrscheinlich in den Bereich der Mehrstationensysteme. Auch hochwertige, integrierte Mehrzellenanlagen mit vollständig integriertem MES werden unterstützt; die Preise variieren je nach den spezifischen Anforderungen Ihres Programms stark. Zu den preisbestimmenden Faktoren gehören die Anzahl der Stationen, die gewünschte Zykluszeit, die erforderliche Prüftiefe, die Anzahl der Varianten sowie CE-/IATF-Normen. Ihr individuelles Angebot basiert auf Ihrer BOM und Ihrem Durchsatzziel, nicht auf einer allgemeinen Preisliste. Sie erhalten Ihre unverbindliche Kostenschätzung innerhalb von 5 Werktagen nach Eingang Ihrer RFQ.
- Einzelstation C22: 16-20 Wochen
- Systeme für mehrere Varianten (mit Bildverarbeitungsunterstützung usw.): 20-36 Wochen
- Integrierte Mehrzellensysteme: 36+ Wochen
Auf jeden Fall! Unser C22-Basismodell unterstützt bis zu drei Varianten. Unsere Mehrvariantensysteme konstruieren wir standardmäßig für bis zu sechs Varianten – mit kundenspezifischen Vorrichtungsbibliotheken und schnell austauschbaren modularen Zuführungen. ZEUEE liefert ein System, das die angegebene Umrüstzeit zuverlässig einhält. Wir erstellen kundenspezifische SPS-Maschinenrezepte und laden diese automatisch anhand der Barcodes auf den Vorrichtungen, um Bedienfehler zu minimieren. Zegbrk_0006.
Bei einer halbautomatischen Anlage gibt es wahrscheinlich zwei oder drei Stationen mit Bedienpersonal – meist für die Verpackung, die Endprüfung oder die Ausrichtstation. Auch bei einer vollautomatischen Fertigungszelle wie der C22 muss ein Bediener die Komponenten noch ein- und auslegen. Alle zwölf Komponenten werden dagegen an den Montagestationen, an der Vierkantstiftpresse und bei zwei ölgeschmierten Arbeitsgängen ohne Unterstützung durch Bedienpersonal montiert. Das ideale System für Sie hängt von Ihrem Volumen, Ihrer Produktvielfalt und Ihrem kostspieligsten manuellen Arbeitsgang ab.
Ja – beginnen Sie mit der Station mit den meisten Fehlern oder den längsten Zykluszeiten und ergänzen Sie anschließend weitere benachbarte Stationen, sobald die Daten dies zulassen.
Bei Griffen mit mehreren Komponenten ist der Inline-Transfer insgesamt besser geeignet als eine Montage außerhalb der Linie. Bei stabilen Einproduktprozessen bietet das Rundtaktsystem Vorteile. Unsere Entscheidungsmatrix unten zeigt, wie wir für diesen Anwendungsfall die beste Lösung ermittelt haben.
Im stabilen Betrieb erreicht die Anlage bei der Basisausführung mit 12 Komponenten 5-8 Stück/min. Der Durchsatz lässt sich deutlich steigern, wenn ein Produkt höchstens 8 Teile umfasst und die Konstruktion auf Rundtaktsysteme für die Fertigung eines einzelnen Produkts ausgelegt ist (kontinuierliche Fertigung mit einer BOM ohne Umrüstaufschlag). Auf Grundlage Ihrer BOM können wir die erreichbaren Zykluszeiten bereits am Konzepttor berechnen. Der FAT-Vertrag verpflichtet uns zur Einhaltung der vereinbarten Zykluszeit, Ausbeute usw.
Fordern Sie im Rahmen Ihrer RFQ die ISO 9001:2015-PDF an. Die Registrierung als National High-Tech und Little Giant SME („“) lässt sich von Ihnen anhand der juristischen Person Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. in chinesischen Regierungsregistern überprüfen. Kundenreferenzen sind für einzelne RFQs nach Abschluss einer Geheimhaltungsvereinbarung verfügbar. Importdaten, etwa zu Zielländern und Häufigkeit, können Sie auch selbst bei Panjiva oder ImportGenius abrufen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






