Kontaktieren Sie Zeyu lntelligent Industrial Company

Montagelinie für optische Steckverbinder zur automatisierten Fertigung von Glasfasersteckverbindern
Eine konfigurierbare Montagelinie von ZEUEE für Glasfasersteckverbinder führt die blanke Faser durch Abisolieren, Spalten, Epoxidharzauftrag, Aushärten, Polieren und IL/RL-Prüfung. Sie ist für Montagebetriebe ausgelegt, die bei LC-, SC-, FC- und MPO-Steckverbindern eine gleichbleibende Stirnflächengeometrie benötigen, ohne die Zahl der Bediener zu erhöhen.
Angebot für eine Montagelinie anfordern
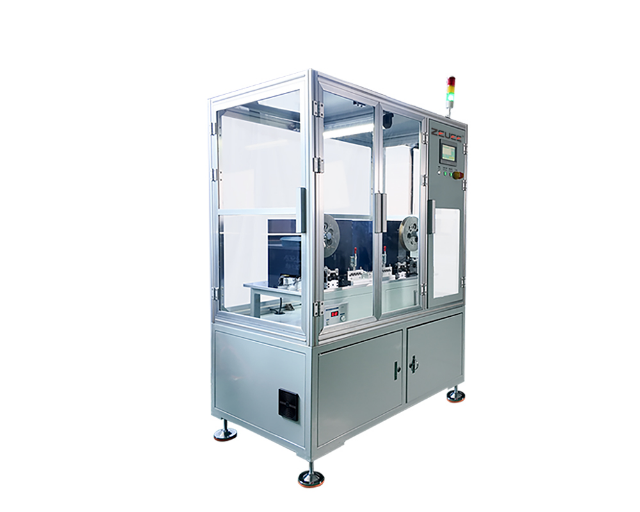
Automatisierte Montagelösungen: Leistung, Prozess und Konformität
10
Stationen: Abisolieren → Spalten → Epoxidharzauftrag → Aushärten → Polieren → Prüfen → IL/RL-Prüfung
7–25 mm
Der Krümmungsradius der Stirnfläche wird gemäß Telcordia GR-326 eingehalten
<0.05 mm
Apex-Offset (<50 µm) gemäß GR-326 / IEC 61755
LC·SC·FC·MPO
Abdeckung von Steckverbindertypen, UPC- und APC-Stirnflächen
+25%
Typische Steigerung der Ausbeute gegenüber 60–70 % bei manueller Fertigung (Branchendaten)
ISO 9001:2015
ZEUEE-zertifiziert · 30+ Länder · 10.000+ realisierte Anlagen
Eine Montagelinie für optische Steckverbinder ersetzt die Reihen handbedienter Mikrometer, die in dieser Branche noch immer weit verbreitet sind. Heute werden mehr als 75 % der Glasfaserkomponenten von Hand montiert, doch dieses Vorgehen stößt an seine Grenzen: Die Ergebnisse schwanken von Bediener zu Bediener, die Ausbeute bei manueller Fertigung verharrt bei 60–70 %, und die Lieferzeiten werden länger, während die durch Hyperscale-Rechenzentren getriebene Nachfrage nach MPO-Baugruppen steigt. ZEUEE baut die Produktionslinie, die diese Lücke schließt, und zeigt offen, wo sich Automatisierung rechnet und wo nicht.
Warum die manuelle Konfektionierung von Glasfasersteckverbindern an Grenzen stößt und wann sich eine Montagelinie rechnet
Die zentrale Herausforderung
Hier die ehrliche Antwort auf die Frage nach Automatisierung, mit der sich Montagebetriebe tatsächlich auseinandersetzen. Ein Glasfasersteckverbinder ist das konfektionierte, polierte und geprüfte Ende eines optischen Kabels. Dabei muss ein 9-Mikrometer-Kern nahezu spaltfrei auf einen anderen 9-Mikrometer-Kern treffen. Diese Verbindung von Hand präzise herzustellen, dauert lange, und die Zahlen belegen es: Bei der manuellen Konfektionierung von Steckverbindern liegt die Gutteilquote beim ersten Durchlauf bei 60–70 %, und die Ergebnisse schwanken je nachdem, welcher Bediener gerade Schicht hat. Automatische Konfektionierungs- und Prüfsysteme arbeiten seit Jahrzehnten an diesem Problem, wie etwa das Patent US6466310 zeigt.
Kapazität und Nachfrage
Die Nachfrage macht aus diesem Ärgernis eine echte Engstelle. Ein einzelner GPU-Server mit acht Beschleunigern benötigt ungefähr 128 MPO-Patchkabel, und die Nachfrage nach Glasfasern in Rechenzentren ist bis 2025 im Jahresvergleich um etwa 76 % gestiegen. Die Montagekapazität konnte nicht Schritt halten, sodass die Lieferzeiten auf fast ein Jahr anwachsen. Diesen Rückstand können Sie nicht einfach durch Neueinstellungen aufholen, zumal qualifizierte Polierfachkräfte ohnehin knapp sind.
Ab wann sich Automatisierung rechnet
Eine Montagelinie für optische Steckverbinder löst das Kapazitäts- und Konsistenzproblem zugleich: Jede Station wendet in jedem Zyklus denselben Druck, dieselbe Haltezeit und denselben Prüfschwellenwert an. Der Zielkonflikt ist jedoch real, und wir behaupten nichts anderes: Eine starre, vollständig automatisierte Anlage rechnet sich erst bei ausgereiften Prozessen mit mehr als 100.000 Einheiten pro Jahr. Die meisten Montagebetriebe fertigen eine große Produktvielfalt in kleineren Mengen. Genau deshalb konzipiert ZEUEE die Linie mit umkonfigurierbaren Stationen statt als eine einzige fest ausgelegte Maschine. So passt sie sich Ihrem Produktmix an, statt Ihren Produktmix an die Maschine anzupassen.
Szenario aus der Branche
Nehmen wir einen Auftragsfertiger, der sich mit von Hand polierten SC-Steckverbindern einen Namen gemacht hat. Als im selben Quartal zwei erfahrene Polierer in den Ruhestand gehen, sinkt die Gutteilquote beim ersten Durchlauf. Es gibt keinen dokumentierten Prozess, den die neuen Mitarbeiter übernehmen können, und der Rückstand wächst, während sie sich einarbeiten. Das ist der wenig sichtbare Schmerz hinter der Ausbeutezahl: Das Know-how verlässt den Betrieb, und mit ihm die Fertigungskapazität. Ob Sie eine regionale Montagestätte betreiben oder einen Industriekunden beliefern, der ein Hyperscale-Programm hochfährt – dieses Risiko ist dasselbe.
Einblick in die Linie: 10 Stationen von der blanken Faser bis zum geprüften Steckverbinder
Zielgruppe: Technik (primär) · Einkauf (Abgleich mit der Angebotsanfrage)Branchenexperten beschreiben die Automatisierung der Glasfasermontage als schwieriger als die Montage starrer Bauteile: Optische Fasern sind flexibel und lassen sich nur schwer handhaben, und für die verschiedenen Steckverbinderfamilien gibt es keinen einheitlichen standardisierten Montageprozess. ZEUEE geht dieses Problem so an, wie man es von einem Anbieter nicht standardisierter Automatisierung erwarten würde: Jeder Prozess erhält eine eigene Station, die je nach Aufgabe hinzugefügt, entfernt oder umgerüstet wird. Glasfaserkabel von Hand zu konfektionieren ist eine Sache; dies in großen Stückzahlen mit wiederholgenauer Stirnflächengeometrie zu tun, eine andere. Genau diese Lücke schließt eine Montagelinie. Der folgende Ablauf zeigt eine vollständige Fertigung von Singlemode-Steckverbindern; für Schnellmontage-Steckverbinder oder Pigtails kommt eine kürzere Auswahl der Stationen zum Einsatz.
Ablauf der Steckverbinderkonfektionierung bei ZEUEE mit 10 Stationen
-
#Funktion der StationMaßgeblicher ParameterInline-Qualitätskontrolle
-
1
Kabelzuführung und Ablängen
Von der Spule abziehen, dosieren und ablängenLängentoleranz (mm)Längenmessgerät -
2
Abisolieren von Mantel und Pufferbeschichtung
Mantel, Litze und Beschichtung entfernenAbisolierlänge, FaserintegritätPrüfung per Bildverarbeitung -
3
Reinigung
Schmutz, Öl und Partikel entfernenSauberkeit (NASA-STD-8739.5)Optische Sauberkeitsprüfung -
4
Faserspalten
Das blanke Faserende rechtwinklig spaltenSpaltwinkelWinkelprüfung per Bildverarbeitung -
5
Epoxidharz dosieren
Klebstoff dosieren und in die Ferrule einbringenVolumen, MischungsverhältnisDosiergewicht -
6
Einsetzen und Aushärten
Faser in der Ferrule positionieren, thermisch aushärtenAushärtetemperatur (°C), ZeitProtokoll des Aushärteprofils -
7
Crimpen und montieren
Gehäuse, Knickschutz und Zugentlastung anbringenCrimpkraftKraftverlauf -
8
Polieren
Mehrstufiges Folienpolieren auf PC/UPC/APCDruck, Haltezeit, Körnung der PolierfoliePrüfung der Stirnfläche per Bildverarbeitung -
9
Interferometrische Prüfung
Geometrie der Stirnfläche messenRadius 7–25 mm, Apex <0.05 mm3D-Interferometer -
10
IL/RL-Prüfung
Einfügedämpfung und Rückflussdämpfung messenGrenzwerte für IL/RLOptische Prüfung und Sortierung
Von der Kabelspule bis zum Steckverbinder, der die interferometrische und optische Prüfung besteht: die gesamte Prozesskette, der maßgebliche Parameter jedes Schritts und die Inline-Prüfung, die einen Fehler erkennt, bevor das Werkstück die nächste Station erreicht.
Entscheidungsmatrix: Welche Linienkonfiguration passt zu Ihrer Fertigung?
-
Ihr FertigungsprofilJahresmengeSteckverbindermixEmpfohlene AusführungPolieren
-
Prototypen mit großer Variantenvielfalt / Militär- und Luftfahrttechnik
< 20,000LC · SC · FC · STTeilautomatisiert, manuelle Bestückung1–2 -
Patchkabel in mittleren Stückzahlen
20,000–100,000LC · SC DuplexModulare Linie mit gemeinsamer Prüfeinheit2–4 -
Große Stückzahlen einer Steckverbinderfamilie
> 100,000LC Simplex oder MPOVollständige Linie mit Inline-IL/RL-Prüfung4–6 -
MPO-Programm für Rechenzentren
> 100,000MPO / MT mit 12–24 FasernMPO-spezifische Linie4–8
Beim thermischen Aushärten des Epoxidharzes in der Ferrule wird die Temperatur üblicherweise 30–60 min lang bei 85–120 °C gehalten. Erst danach beginnt das Polieren. An den Stationen 8 bis 10 entscheidet sich ein Großteil der Qualitätsfragen; zugleich ist hier der Vorsprung einer Maschine gegenüber manueller Arbeit am größten. Eine Polieraufnahme hält 12 bis 24 Einzelfaser-Steckverbinder, manche Ausführungen bis zu 72, und übt auf jeden denselben Druck aus und hält dieselbe Zeit ein. Deshalb gilt automatisiertes Polieren für Montagebetriebe mit engen Spezifikationen inzwischen als Notwendigkeit statt als Luxus. Der Ansatz ähnelt den dokumentierten Verfahren in Patentanmeldungen des USPTO, etwa US8824849B2 (Palettenverfahren für Epoxidharz-Aushärtung, Schneiden und Polieren) und dem Polieraufnahme-Patent von Senko aus 2024, US20240033879A1.
Da dasselbe Maschinengestell eine Woche lang LC-Simplex-Steckverbinder und in der nächsten Woche 24-Faser-MPO-Steckverbinder fertigt, löst die Linie das Flexibilitätsproblem, das die Fachpresse wiederholt als Hindernis für eine breitere Automatisierung nennt. Für die meisten Hersteller von Glasfaserkabelbaugruppen ist das wichtiger als die Spitzengeschwindigkeit, denn ihr Auftragsbestand verändert sich laufend, statt aus einer einzigen gleichbleibenden Teilenummer zu bestehen.
Automatisiert oder manuell: Ausbeute, Einfügedämpfung und Durchsatz
Zielgruppe: Technik und Management · Einkauf (Kosten)
Leistungskonstanz
Ob Sie einer Montagelinie für Steckverbinder vertrauen, hängt davon ab, ob sie die Stirnflächengeometrie und optische Leistung Schicht für Schicht konstant hält. Käufer fragen zu Recht, ob ein chinesischer Automatisierungsanbieter die Konsistenz erreichen kann, die sie von einer Premium-Poliermaschinenmarke erwarten. Eine faire Antwort vergleicht Messwerte statt Werbeadjektive. Hier ist der Vergleich anhand der Zahlen, die darüber entscheiden, ob ein Steckverbinder die Prüfung besteht.
Fertigungsszenario
Stellen Sie sich einen Telekommunikations-Montagebetrieb vor, der SC/APC-Patchkabel für ein FTTx-Projekt fertigt. An den manuellen Arbeitsplätzen überschreitet der Apex-Offset in der dritten Schicht das Toleranzfenster von 50 Mikrometern. Die Rückflussdämpfung besteht die Wareneingangsprüfung des Kunden nicht, und eine ganze Rolle fertiger Kabel wird Tage nach dem Versand gesperrt. An der Linie erkennt Station neun dieselbe Abweichung an der Ferrule – ein Ausschussteil statt einer gesperrten Charge. So wirkt sich gleichbleibende Qualität auf die Wirtschaftlichkeit eines Herstellers von Glasfaserkabelbaugruppen mit knappen Margen aus. Von kleinen und mittleren Montagebetrieben bis zur Liste zugelassener Lieferanten eines EU-Käufers: Die Linie ermöglicht es einem ZEUEE-Kunden, die Spezifikation einzuhalten, ohne dass ein Kundenaudit zum Rückruf führt.
-
ParameterManuell / TischgerätAutomatisierte ZEUEE-LinieWarum das wichtig ist
-
Gutteilquote beim ersten Durchlauf
60–70%Zielt auf die von der Branche gemeldete Steigerung um +25 %Nacharbeit ist der versteckte Kostentreiber -
Krümmungsradius der Stirnfläche
Bedienerabhängig7–25 mm (Toleranzfenster gemäß GR-326)Steuert die physische Kontaktkraft -
Apex-Offset
Schwankt je nach Handdruckunter 0,05 mm (<50 µm)Sichert den Kontakt der Faserkerne -
Konstanz beim Polieren
1 Steckverbinder / Zyklus, schwankend12–72 je Aufnahme, gleicher DruckWiederholgenauigkeit innerhalb einer Charge -
Durchsatz
Stunden pro ChargeBis zu ~10× (Linie auf Corning-Niveau)Deckt Nachfragespitzen bei MPO ab -
Abhängigkeit vom Bediener
Hoch – abhängig von FachkenntnissenProzessgebunden und protokolliertBleibt auch bei Personalwechsel stabil
Die obigen Zahlen sind von der Branche gemeldete Vergleichswerte und keine einzelne Messung von ZEUEE. Corning verkürzte mit automatisierter Montage die Fertigungszeit von Steckverbindern von Stunden auf Minuten und erzielte so etwa den zehnfachen Durchsatz; der Wechsel von älteren manuellen Prozessen steigerte die Fertigungsausbeute um rund 25 %. Ihre tatsächlichen Werte hängen von der Steckverbinderfamilie und der angelieferten Faser ab. Deshalb wird jede Linie vor der Abnahme mit Ihren eigenen Bauteilen geprüft. Automatisierte Steckverbinderkonfektionierung mit Inline-Stirnflächenprüfung ist in Patenten ausführlich dokumentiert (siehe US6733184).
„Wir verkaufen nicht einfach nur Geschwindigkeit. Bei einem 24-Faser-MPO-Auftrag erkennt Station neun einen außerhalb des Toleranzfensters liegenden Apex-Offset, bevor der Steckverbinder die optische Prüfung erreicht. So verschrotten Sie eine Ferrule statt einer fertigen Baugruppe. Genau das verbessert die Ausbeute.“
Steckverbindertypen und Stirnflächengeometrien der Linie
Zielgruppe: Technik · Einkauf
Stirnflächengeometrie
Die Frage, wie sich Glasfasersteckverbinder verschiedener Familien montieren lassen, bedeutet im Grunde: Kann eine Linie Ihren gesamten Produktkatalog abdecken? Die Stirnflächengeometrie wird unabhängig vom Steckverbindergehäuse anhand derselben drei Parameter gemäß Telcordia GR-326 bestimmt: Krümmungsradius, Apex-Offset und Faserhöhe. Gemessen wird nach IEC 61300-3-16/17/23. Zwischen den Steckverbinderfamilien unterscheiden sich der Ferrulendurchmesser, die Spannvorrichtung und die Frage, ob die Stirnfläche flach, APC oder gewölbt, UPC, ist.
Herausforderungen bei wachsendem Produktkatalog
Die Herausforderung zeigt sich, sobald Ihr Produktkatalog wächst. Ein Betrieb für Militär- und Luftfahrttechnik, der heute SMA-Ferrulen mit großem Faserkern, morgen LC-Duplex-Steckverbinder und im nächsten Quartal einen Auftrag über 24-Faser-MPO-Steckverbinder poliert, steht vor einer schwierigen Wahl: eine separate Maschine für jede Familie kaufen oder überschüssige Aufträge wieder an manuelle Arbeitsplätze geben, wo das Ausbeuteproblem von 60–70 % besteht. Ein Betrieb, den wir beraten haben, nannte für MPO-Aufträge Lieferzeiten von acht Wochen, weil seine einzige Polierzelle noch mit älteren ST-Aufträgen ausgelastet war. Eine Linie, die sich zwischen Steckverbinderfamilien umrüsten lässt, statt für jede Familie eine eigene Maschine zu erfordern, entscheidet darüber, ob Sie den Auftrag annehmen oder ablehnen. Die ZEUEE-Techniker statten jede Steckverbinderfamilie mit Werkzeugen für dieselbe Stirnflächenspezifikation aus. Darauf kommt es Industriekäufern an, wenn ein Kundenaudit LC-, SC- und MPO-Steckverbinder in einem einzigen Auftrag abdecken muss.
Übersicht der abgedeckten Steckverbindertypen
Alle Steckverbinderfamilien, für die die Linie ausgelegt ist, die unterstützte Ferrulenklasse, die angestrebte Stirnflächenpolitur und typische Einsatzbereiche in Montageprogrammen.
-
SteckverbindertypFerrulenklasseStirnflächenpoliturFaseranzahlTypisches Programm
-
LC
1,25 mm KeramikUPC / APCSimplex / DuplexPatchkabel für Rechenzentren -
SC
2,5 mm KeramikUPC / APCSimplex / DuplexFTTx, Telekommunikation -
FC
2,5 mm KeramikUPC / APCSimplexPrüfung und Messtechnik -
ST
2,5 mm KeramikPC / UPCSimplexÄltere Systeme / Industrie -
MPO / MT
Rechteckige MT-FerruleFlach / APC für Mehrfasersteckverbinder12 / 24 Fasern800G / Hyperscale-Backbone -
MU
1,25 mm KeramikUPC / APCSimplexHochdichte Telekommunikation -
E2000
2,5 mm KeramikAPCSimplexStadtnetz / Kabelfernsehen -
SMA / großer Faserkern
Metall / MilitärspezifikationFlach / PCSimplexMilitär- und Luftfahrttechnik, Sensorik -
Pigtail / Schnellmontage-Steckverbinder
GemischtVorpoliere Steckverbinder / Montage vor OrtSimplexKundenspezifische Glasfaserkabelbaugruppen
NASA-STD-8739,5A legt die Anforderungen an die anschließende Prüfung nach dem Polieren fest: Kriterien für die Stirnfläche, Zustand der Ferrule und Sauberkeit. Die Bildverarbeitungs- und Interferometrie-Stationen der Linie sind auf solche Abnahmekriterien ausgelegt. Enthält ein Auftrag für eine vorkonfektionierte Glasfaserbaugruppe mehrere Steckverbinderfamilien an einem Kabel, lässt sich die Linie ohne vollständiges Umrüsten zwischen den Familien umrüsten. So sieht der flexible Fertigungsprozess aus, den die Branche immer wieder fordert.
Ergebnisse in der Fertigung: Personal, Gutteilquote beim ersten Durchlauf und Amortisation
Wie viel ist eine Glasfaserkabelbaugruppe wert, wenn man die Nacharbeit berücksichtigt, die im Angebot nie auftaucht? Diese Frage muss eine Montagelinie für die Werksleitung beantworten. Der aussagekräftige Maßstab sind die Gesamtkosten pro Gutteil, nicht der Kaufpreis der Maschine.
60–80%
Mit Automatisierung gemeldete Senkung der Arbeitskosten
+25%
Ausbeutesteigerung gegenüber der manuellen Basis von 60–70 %
~10×
Durchsatzsteigerung (Linie auf Corning-Niveau)
$23–29
Gemeldete Kosten pro Teil bei teilautomatischer Fertigung mit manueller Bestückung, nach Schichtzahl
Die Zahlen sind Branchenmittelwerte aus Berichten des Assembly Magazine und keine von ZEUEE gemessene Garantie. Für einen teilautomatisierten Betrieb mit manueller Bestückung wurden Kosten von $29 pro Teil bei einer Schicht, $24 bei zwei Schichten und $23 bei drei Schichten gemeldet. Je länger Ihre Linie läuft, desto niedriger sind die Kosten pro Steckverbinder.
Übersicht zur Gutteilquote beim ersten Durchlauf
Hier zeigt sich, wo tatsächlich gespart wird: Jeder Prozentpunkt zurückgewonnener Gutteilquote beim ersten Durchlauf bedeutet einen Steckverbinder weniger, der erneut poliert, geprüft oder verschrottet werden muss.
Pro 1.000 Steckverbinder
Manuell bei 65 %
Automatisiert bei 90 %
Zurückgewonnen
Beim ersten Durchlauf in Ordnung
650
900
+250
Nacharbeit / Ausschuss
350
100
−250
Anteil der Arbeitszeit für Nacharbeit
Hoch
Niedrig
60–80 % weniger
Amortisationszeitraum beim Wechsel von manueller zu automatisierter Fertigung
Die Amortisation hängt vom Fertigungsvolumen ab, nicht von Wunschdenken. Unterhalb einer realistischen Jahresmenge ist eine teilautomatisierte Linie die sinnvollere Investition als eine vollständige Linie. Wir sagen Ihnen, auf welcher Seite dieser Grenze Ihr Betrieb liegt.
Der Amortisationszeitraum hängt von der in den Branchendaten ermittelten Schwelle von 100.000 Einheiten pro Jahr ab. Oberhalb davon amortisiert sich eine vollständige Inline-Linie rasch durch geringere Arbeitskosten und eine höhere Ausbeute. Unterhalb davon sichert eine modulare, teilautomatisierte Anlage dieselbe Stirnflächenqualität, ohne Kapital zu binden, das sich nicht amortisieren würde. Käufern zu empfehlen, dass sie die kleinere Linie benötigen, schafft Vertrauen in dieser Branche.
Zielgruppe: Einkauf (primär) · Technik (Eignungsprüfung)
Normen und Konformität, an denen die Linie ausgerichtet ist
Für den Einkauf machen die Normen, nach denen eine Linie konstruiert ist, den Unterschied zwischen einer Behauptung und einer verbindlichen Zusage aus. Ein Zulieferer für ein Verteidigungsprogramm, der weder Stirnflächendaten nach GR-326 noch Prüfprotokolle gemäß NASA-STD-8739.5 vorlegen kann, verliert nicht nur eine Diskussion, sondern den Auftrag – oft nach monatelanger Qualifizierung. Die Auslegung der Linie nach benannten Normen verkürzt das Gespräch, wenn ein Kundenaudit in der Fertigung stattfindet. Genau diese Nachweise muss ein Industriekäufer aus der Verteidigungs- oder Datacom-Branche vor einer Bestellung sehen. ZEUEE legt die Stationen für Steckverbinderkonfektionierung und Prüfung nach anerkannten Abnahmenormen für Glasfasern aus, nicht nach einem internen Regelwerk.










01/10
Telcordia GR-326
Geometrie der Stirnfläche von Singlemode-Steckverbindern: Radius 7–25 mm, Apex-Offset <50 µm, Faserhöhe.
IEC 61300-3-16/17/23
Messverfahren für die Stirnflächengeometrie; IEC 61755-3-Klassen für physische Kontaktierung.
NASA-STD-8739,5A
Anforderungen an die fachgerechte Konfektionierung von Glasfasern: Polieren, Stirnflächenprüfung, Sauberkeit.
ISO 9001:2015
Qualitätsmanagementsystem von ZEUEE; Status als National High-Tech- und Sp-Inn-Unternehmen (SRDI).
Diese Referenzen werden auch in der Branche angeführt: SENKO und Promet Optics richten die Abnahme der Stirnflächen an GR-326 und der IEC-61300-Messreihe aus. Die IEEE-Fachliteratur stellt einen direkten Zusammenhang zwischen Stirnflächengeometrie und Steckverbinderleistung her, und ISO 9001:2015 regelt das zugrunde liegende Qualitätsmanagementsystem (iso.org). Wird eine Linie daran ausgerichtet, besteht ein Steckverbinder, der hier die Prüfung besteht, auch die Wareneingangsprüfung Ihres Kunden.
Einkauf: Preisfaktoren, Lieferzeit, Installation und Schulung
Angebotserstellung und Preisgestaltung
Eine Montagelinie für Steckverbinder ist eine konfigurierte Investition und keine Katalogposition. Ein einzelner Listenpreis wäre daher eher irreführend als hilfreich. Ihr Angebot richtet sich nach wenigen Faktoren. Diese von Anfang an klar zu benennen, gehört zur Planung des Fertigungsjahres für einen Hersteller von Glasfaserkabelbaugruppen.
Lieferzeit und verbindliche Zusage
Käufer erleben böse Überraschungen, wenn ein Anbieter einen klar ausgewiesenen Preis und eine genaue Lieferfrist nennt, die Installation dann aber verschoben wird. Während sich dahinter Aufträge stapeln, bleibt die Linie ungenutzt und noch nicht in Betrieb genommen. Ein Rechenzentrumsprogramm, das für den Hochlauf in Q3 eine MPO-Linie eingeplant hat, kann keine überraschende Inbetriebnahme in Q4 verkraften. ZEUEE fasst Anlagenbau, Installationszeitraum und Abnahmelauf zu einer verbindlichen Zusage zusammen. So sind Terminrisiken vor der Unterschrift sichtbar und nicht erst danach.
Was den Angebotspreis bestimmt
01
Anzahl der Stationen und Prozessumfang
Eine Polier- und Prüfzelle mit 3 Stationen kostet deutlich weniger als eine vollständige Linie mit 10 Stationen.
02
Anzahl der Steckverbinderfamilien im Lieferumfang
Werkzeuge für eine einzelne LC-Familie sind einfacher ausgelegt als eine Linie, die auch MPO/MT verarbeitet.
03
Prüfumfang
Der Prüfumfang verändert die Ausführung: Eine zusätzliche Inline-3D-Interferometrie und IL/RL-Sortierung erhöht sowohl die Leistungsfähigkeit als auch die Kosten.
04
Ihr Durchsatzziel
bestimmt die Größe der Linie, da Vorrichtungskapazität und Parallelität der Stationen mit dem Jahresvolumen skaliert werden.
05
Integration
Anbindung an bestehende Dosier-, Aushärte- oder MES-Systeme.
Die Lieferzeiten entlang der Glasfaser-Lieferkette haben sich verlängert, da groß angelegte Rechenzentrumsprojekte Kapazitäten binden. Daher empfiehlt es sich, frühzeitig einen Fertigungstermin zu reservieren, statt sich auf eine genannte Wochenzahl zu verlassen, die die gesamte Branche nur schwer einhalten kann. Flexible Steckverbinderkonstruktionen, die die Automatisierung erleichtern, sind selbst ein aktives Patentgebiet (US11899250), ebenso wie die Werkzeuge der Linie dafür. Jede ZEUEE-Linie umfasst die Installation, einen Abnahmelauf mit Ihren Teilen und die Schulung der Bediener sowie anschließenden Support für Verschleißteile.
Kontaktieren Sie ZEUEE für ein detailliertes Angebot auf Basis Ihres Steckverbindermixes und Ihres VolumensLeistung und Ausstattungsmodule für optische Steckverbinderlinien
FAQ zur Montagelinie für optische Steckverbinder
Warum ist die automatisierte Montage von Glasfasersteckverbindern so schwierig?
Flexible Glasfasern sind schwieriger zu handhaben als starre Teile. Außerdem gibt es keinen einheitlichen standardisierten Montagesatz, der für alle Steckverbinderfamilien geeignet ist. Daher lassen sich die Werkzeuge für eine LC-Ferrule nicht einfach auf eine 24-adrige MT-Ferrule übertragen. Genau diese Vielfalt ist der Grund, warum die Montage größtenteils noch von Hand erfolgt und die Fachpresse immer wieder automatisierungsgerechte, rekonfigurierbare Anlagen statt einer einzigen fest ausgelegten Maschine fordert. Das stationsbasierte Design von ZEUEE begegnet dieser Herausforderung, indem jeder Prozess als umrüstbares Modul ausgelegt ist und nicht die gesamte Linie ersetzt werden muss.
Kann eine Linie unsere unterschiedlichen Steckverbinderkonfigurationen verarbeiten?
Ja. Ein Maschinenrahmen lässt sich durch den Austausch von Vorrichtungen und Polierparametersätzen für LC, SC, FC, ST und MPO umrüsten.
Wie lassen sich die Kosten senken und gleichzeitig die Steckverbinderqualität verbessern?
Durch eine höhere Gutteilquote beim ersten Durchlauf. Der Wechsel von einer manuellen Ausgangsbasis von 60–70 % hin zu der berichteten Steigerung von +25 % durch Automatisierung bedeutet, dass weniger Steckverbinder nachpoliert, erneut geprüft oder verschrottet werden müssen und der Nacharbeitsaufwand um 60–80 % sinkt.
Ist unser Produktionsvolumen groß genug, um eine komplette Linie zu rechtfertigen?
Eine vollständige Inline-Automatisierung amortisiert sich typischerweise ab 100.000 Steckverbindern pro Jahr. Bei geringerem Volumen erreicht eine modulare, teilautomatisierte Anlage dieselbe Stirnflächengeometrie, ohne den Kapitaleinsatz, der sich nicht amortisieren würde. Wir beraten Sie, welche Lösung zu Ihrem Bedarf passt.
Welche Stirnflächenqualität kann die Linie gewährleisten?
Ein Krümmungsradius innerhalb des GR-326-Bereichs von 7–25 mm und ein Apex-Versatz unter 0,05 mm (50 µm), überprüft durch Inline-Interferometrie vor der optischen Prüfung. Die tatsächlich erreichten Werte werden bei einem Abnahmelauf mit Ihren eigenen Steckverbindern bestätigt.
Kann die Linie mit der MPO-Nachfrage von Hyperscale-Rechenzentren Schritt halten?
Ja. Eine speziell für MPO ausgelegte Konfiguration verarbeitet MT-Ferrulen mit 12 und 24 Fasern in hohen Stückzahlen. Da derselbe Maschinenrahmen zwischen MPO-Chargen auch Ihre LC- und SC-Aufträge verarbeitet, bleibt die Linie ausgelastet, statt zwischen Programmen stillzustehen. Angesichts der stark verlängerten Lieferzeiten entlang der Glasfaser-Lieferkette empfiehlt es sich, frühzeitig einen Fertigungstermin zu reservieren.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






