Contatti Zeyu lntelligent Industrial Company

Guida alla macchina per l’assemblaggio di cerniere: dai componenti al giunto funzionante

Una macchina per l’assemblaggio di cerniere combina i componenti tramite operazioni controllate di alimentazione, posizionamento e fissaggio. La cerniera risultante deve consentire il movimento previsto e mantenere in posizione il pin o i perni. Una macchina industriale che inserisce correttamente un pin può comunque produrre una cerniera che si inceppa.
Una macchina per l’assemblaggio di cerniere alimenta e posiziona i componenti, li unisce e verifica la cerniera assemblata. Il trattenimento del pin, la libertà di movimento e la chiusura ammortizzata richiedono controlli diversi. Definisca il giunto finito prima di scegliere la configurazione della macchina.
Specifiche rapide: cosa definire prima di confrontare le attrezzature
| Dati di progettazione | Dati da registrare per la cerniera |
|---|---|
| Condizioni dei componenti in ingresso | Alette finite, pin, molla, cuscinetti o ammortizzatore sigillato |
| Dimensioni | Limiti dimensionali del pin e del foro finito in mm; riferimento e finitura superficiale |
| Comportamento del giunto | Metodo di ritenzione, gioco assiale in mm, angolo di movimento in gradi |
| Prova funzionale | Coppia in N·m o tempo di chiusura in s in condizioni specificate |
| Confronto produttivo | Pezzi conformi al primo passaggio/min, personale e tempo completo di cambio formato |
- Un pin può essere trattenuto in un elemento mentre un altro ruota attorno a esso.
- L’assemblaggio automatico controlla l’unione; la durabilità del prodotto richiede comunque una prova specifica.
- Semiautomatico descrive il coinvolgimento dell’operatore. Rotativo descrive la configurazione del trasferimento.
- Il ritmo produttivo effettivo conteggia le cerniere accettate e il tempo perso tra un ciclo di lavorazione e l’altro.
Che cosa assembla effettivamente una macchina per l’assemblaggio di cerniere?
L’attrezzatura combina i componenti per formare una cerniera o un suo sottoassieme. Una cerniera per mobili a scomparsa può includere una molla e diversi perni. Durante l’assemblaggio, una cerniera idraulica può ricevere un’unità di smorzamento acquistata, anziché avere l’ammortizzatore prodotto all’interno della cella.
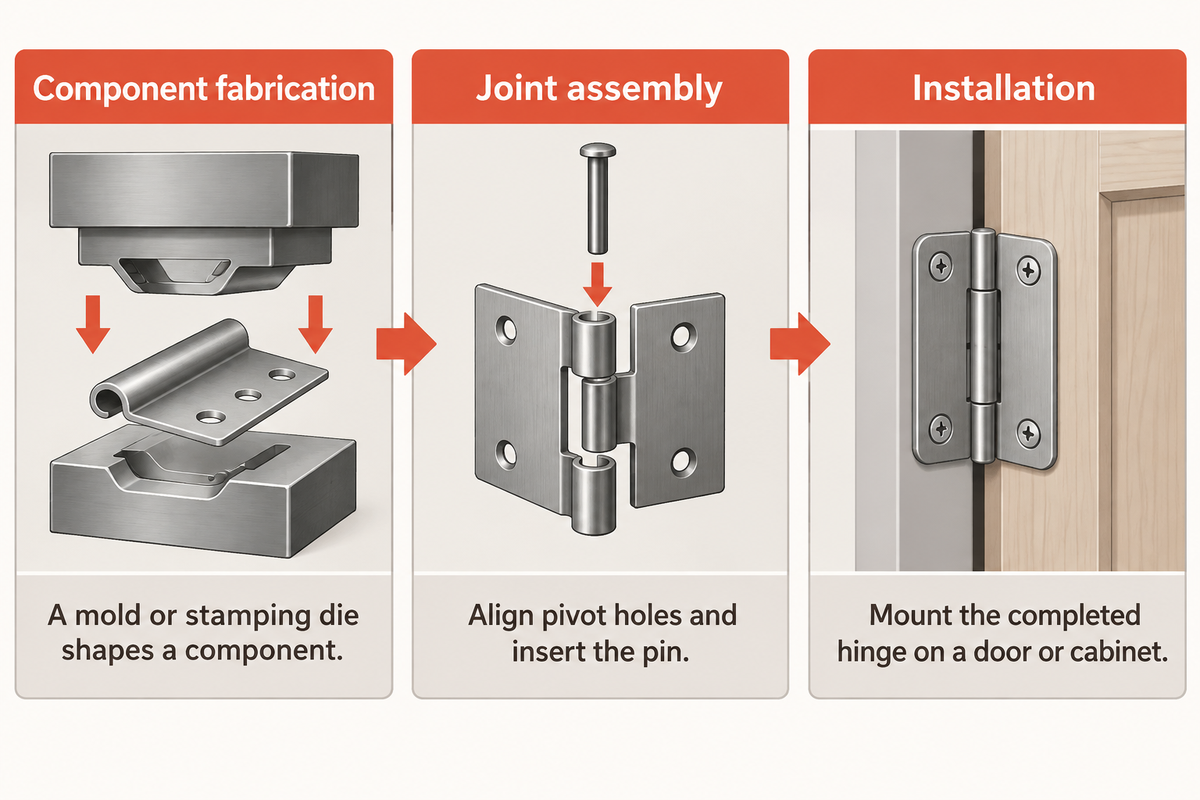
Tre attività spesso confuse tra loro sono la fabbricazione dei componenti metallici, l’assemblaggio del giunto e l’installazione finale della cerniera completata su una porta o un armadio. La fabbricazione delle alette può avvenire a monte. Un componente può essere stampato, fuso o lavorato meccanicamente. Uno stampo o una matrice di tranciatura dà forma al componente; le attrezzature di assemblaggio posizionano i componenti formati, mentre l’installazione prevede la foratura dei fori di montaggio. Il costruttore della macchina deve disporre di un elenco chiaro dei componenti in ingresso per distinguere le diverse attività.
Come si assemblano le cerniere?
Le cerniere si assemblano allineando i fori dei perni dei componenti accoppiati e inserendo un pin o un altro elemento di fissaggio. Le operazioni aggiuntive possono prevedere il posizionamento di rondelle, il precarico di una molla, l’erogazione di lubrificante o l’installazione di un modulo di smorzamento. Infine, il prodotto viene ispezionato e il movimento del giunto viene verificato in base al disegno del prodotto.
La sequenza varia in funzione del giunto. Una cerniera continua presenta una sfida di movimentazione, mentre una piccola cerniera per mobili a scatto ne presenta un’altra. Una cerniera a frizione richiede una resistenza controllata; una cerniera con chiusura ammortizzata richiede una risposta di chiusura definita. La panoramica BHMA su cerniere a libro e cerniere distingue le prove di attrito, usura e ciclo di lavorazione, ricordando che si tratta di caratteristiche diverse.
Per una discussione sulle attrezzature ZEUEE, la pagina della soluzione Macchina per l’assemblaggio di cerniere tratta gli aspetti commerciali del progetto. Per la discussione tecnica, descriva prima i componenti che entrano nella cella e l’assieme che ne esce. Questa delimitazione evita di confrontare un’offerta per un sottoassieme di perni con una linea completa per cerniere finite.
Definire il giunto prima di progettare la cella di assemblaggio
La definizione di un giunto funzionale identifica le superfici di posizionamento, l’elemento da trattenere e la superficie che si muove. Un posizionamento più preciso, da solo, non risolve un’incompatibilità tra il disegno, il metodo di ritenzione del pin e il movimento richiesto alla cerniera finita.
Si consideri un pin fissato in un’aletta, attorno alla cui parte centrale ruota un’altra aletta. Una boccola aggiunge un’altra interfaccia: la sua superficie esterna deve rimanere nel corpo del connettore, mentre quella interna deve consentire la rotazione prevista. Un pacco di rondelle aggiunge quote assiali che un controllo del diametro del pin non rileverebbe.
Scheda di definizione del giunto in 6 punti
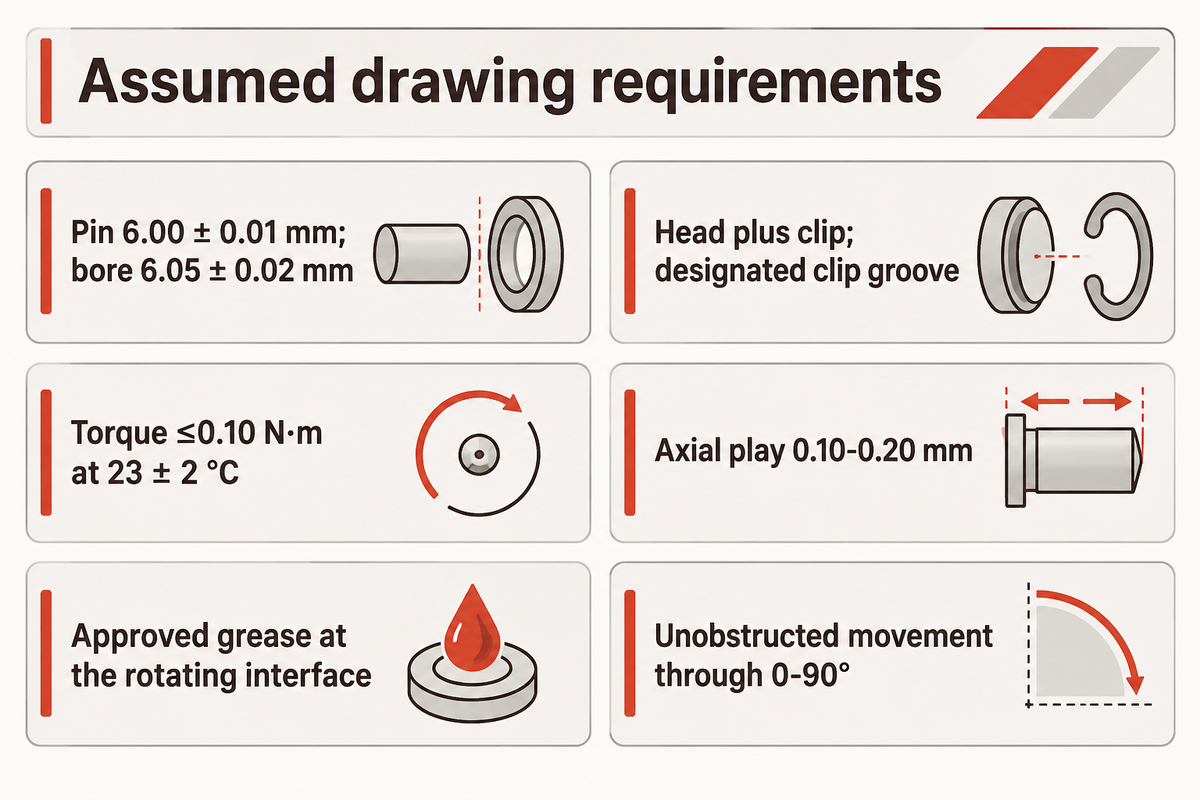
Esempio applicativo: giunto a rotazione libera. Le voci compilate qui sotto descrivono un giunto proposto con un pin con testa da 6,00 mm e una clip di ritenzione. Sono requisiti ipotetici del disegno, riportati per illustrare il metodo. Sostituisca le voci con i requisiti approvati per il Suo prodotto.
| Verifica | Dato di esempio | Conseguenza per l’assemblaggio |
|---|---|---|
| Geometria e riferimento | Pin da 6.00 ± 0,01 mm; foro finito di rotazione da 6.05 ± 0,02 mm | Posizionare le nocche sul loro asse comune; misurare le superfici finite |
| Ritenzione del pin | Testa più clip; scanalatura della clip definita | Ispezionare l’inserimento della clip separatamente dall’inserimento del pin |
| Resistenza al movimento | Valore obiettivo a disegno ≤0.10 N·m a 23 ± 2 °C | Usare una prova di coppia definita, tenendo conto dell’attrito dell’attrezzatura di posizionamento |
| Gioco assiale | Gioco assiale 0,10–0,20 mm | Controllare l’aletta e il pacco di rondelle indipendentemente dall’accoppiamento del foro |
| Lubrificazione | Grasso approvato dal disegno sull’interfaccia di rotazione | Definire posizione e quantità; lasciare libera la zona di ritenzione |
| Comportamento funzionale | Movimento senza impedimenti tra 0–90° | Verificare il movimento dopo la ritenzione, non prima |
Questa scheda flessibile può essere adattata a un piano di misurazione dal personale qualità e usata dal personale di produzione per identificare le operazioni che richiedono attrezzature controllate. L’articolo di Wang, Huang e Chang sull’analisi delle tolleranze illustra i contributi dimensionali e geometrici alla funzionalità dell’assieme. Il suo esempio numerico di ricerca sottolinea l’importanza dell’intera catena dimensionale; i miglioramenti di ottimizzazione riportati non sono dati sulle prestazioni delle macchine per cerniere.
Un disegno privo di riferimenti lascia il progettista dell’attrezzatura di posizionamento senza indicazioni sulla superficie che controlla il giunto. Analogamente, la richiesta di una «buona precisione» richiede una caratteristica misurabile del prodotto. La guida alle macchine di assemblaggio personalizzate spiega come definire l’ambito del progetto sulla base di questi dati.
Un giunto di esempio richiede un gioco assiale di 0,10 – 0,20 mm e un limite massimo di movimento di 0.10 N·m. Un’attrezzatura di posizionamento che mantiene il pin sul proprio asse può comunque risultare troppo stretta per il pacco di rondelle. Indicare entrambi i requisiti sulla scheda del giunto permette di individuare l’operazione mancante prima di realizzare l’attrezzatura.
Alimentare e orientare alette, pin, molle e ammortizzatori
L’alimentazione deve fornire il componente corretto, nell’orientamento corretto e nella posizione in cui l’operazione successiva può riceverlo. La forma e la simmetria del componente influenzano l’attrezzatura; le condizioni superficiali modificano il contatto e lo scorrimento. Molle, alette finite e ammortizzatori sigillati possono richiedere modalità di presentazione diverse all’interno della stessa linea automatica.
Nel loro studio sull’analisi delle tazze vibranti di alimentazione, Green e Kreul descrivono stazioni di orientamento in cui i componenti vengono accettati o scartati. Lo studio si concentra sul sistema vibrante della tazza. Non specifica la velocità del sistema di alimentazione delle cerniere; inoltre, le molle del modello sono elementi di sospensione e non molle sciolte per cerniere.
Adattare la modalità di presentazione al componente
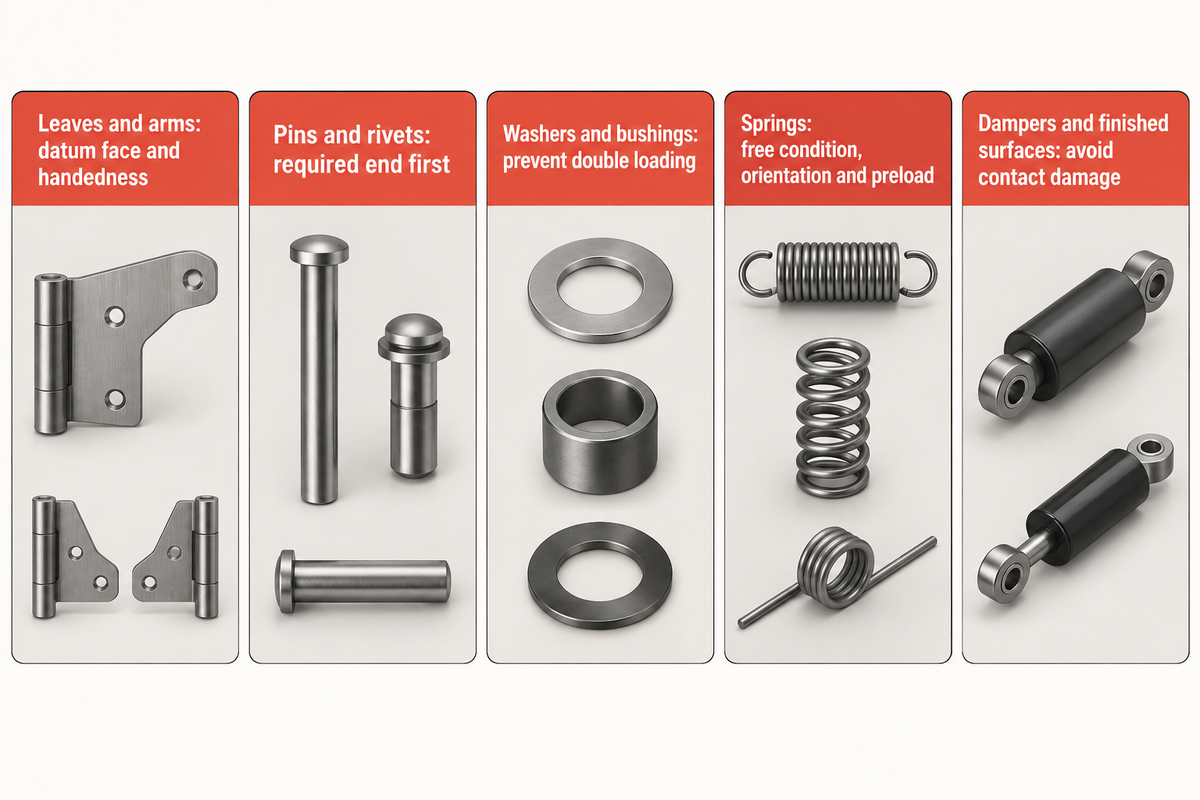
- Alette e bracci richiedono una superficie di riferimento e un orientamento definiti. Una sede di posizionamento può accettare un componente capovolto anche se il profilo sembra simile.
- Presentare pin e rivetti con l’estremità richiesta in avanti, quindi controllare il percorso verso l’attrezzatura di inserimento. I pin con testa e quelli senza testa richiedono modalità di movimentazione diverse.
- Rondelle e boccole: evitare il doppio caricamento e ispezionare la caratteristica che distingue il componente corretto.
- Molle: definire lo stato libero, l’orientamento e il precarico di assemblaggio. I componenti aggrovigliati possono richiedere una separazione prima del posizionamento.
- Ammortizzatori e superfici finite: confrontare vassoi, caricatori o posizionamento robotizzato con la movimentazione alla rinfusa quando il contatto potrebbe segnare o danneggiare il componente.
Supponiamo che un vassoio contenga 96 bracci finiti e che la stazione successiva consumi 8 pezzi/min. L’intervallo nominale tra i vassoi è 96 ÷ 8 = 12 min. Lo stesso operatore carica anche le molle in una stazione vicina; se i rifornimenti avvengono contemporaneamente, il ciclo di unione automatico può fermarsi in attesa. Per gestire questa interruzione si può modificare la dimensione del buffer o del vassoio oppure la frequenza di rifornimento. Una prova utile registra come arrivano i componenti e quanto spesso la stazione rimane in attesa; un primo piano di una singola inserzione riuscita non rivela l’andamento dei rifornimenti.
La ricerca NIST sulle prestazioni dell’assemblaggio elenca tra i fattori che influenzano le attività di assemblaggio le dimensioni, la simmetria, il posizionamento e gli ostacoli. Un’immagine 2D può aiutare a identificare l’orientamento, mentre una caratteristica 3D può richiedere un altro angolo di visione o un sensore diverso. Il rilevamento deve identificare le condizioni errate effettive, compresi i componenti doppi e quelli mancanti. I graffi che compaiono per la prima volta durante il trasferimento possono essere causati dal contatto delle cerniere con una guida invece che con il riferimento previsto.
Oltre all’hardware, anche altri elementi incidono sul costo di acquisto del sistema di alimentazione. Nel confrontare le attrezzature e i costi dei sistemi di alimentazione a tazza, consideri la finitura effettiva, l’imballaggio in ingresso e la varietà dei modelli. L’esempio del vassoio da 96 componenti offre 12 min di alimentazione nominale a 8 pezzi/min; consumare l’ultimo componente prima del completamento del rifornimento causa un’interruzione dell’alimentazione, indipendentemente dalla velocità di unione.
Allineare le nocche e inserire il pin della cerniera
L’inserimento del pin richiede un percorso supportato e allineato attraverso i fori. L’attrezzatura di posizionamento deve localizzare il componente senza deformarlo e l’utensile di inserimento deve portare il pin fino alla posizione di arresto. Le caratteristiche dell’unione vengono verificate misurando forza e spostamento. Anomalie come un componente mancante, un’ostruzione o un pin posizionato in modo errato possono produrre una traccia forza-spostamento imprevista.
Un cilindro pneumatico e la relativa valvola di controllo generano il movimento. Una pressa servoassistita offre invece un diverso meccanismo di controllo. Tutti i metodi richiedono un riferimento meccanico definito. La flessione dell’utensile, un’aletta inclinata o una bava possono modificare la forza misurata. Aumentare la pressione per superare un’ostruzione ripetibile può segnare il componente o nascondere un problema a monte.
Il rapporto ASSEMBLY del 2026 sul monitoraggio di forza e spostamento descrive sistemi di misurazione su presse manuali e automatizzate. Definisca la traccia usando componenti conformi rappresentativi e condizioni di difetto deliberate e controllate. Le verifiche del posizionamento e del movimento devono essere abbinate alla traccia. Picchi di forza identici possono verificarsi in posizioni diverse.
Esaminare i limiti di gioco
Nota tecnica: gioco diametrale
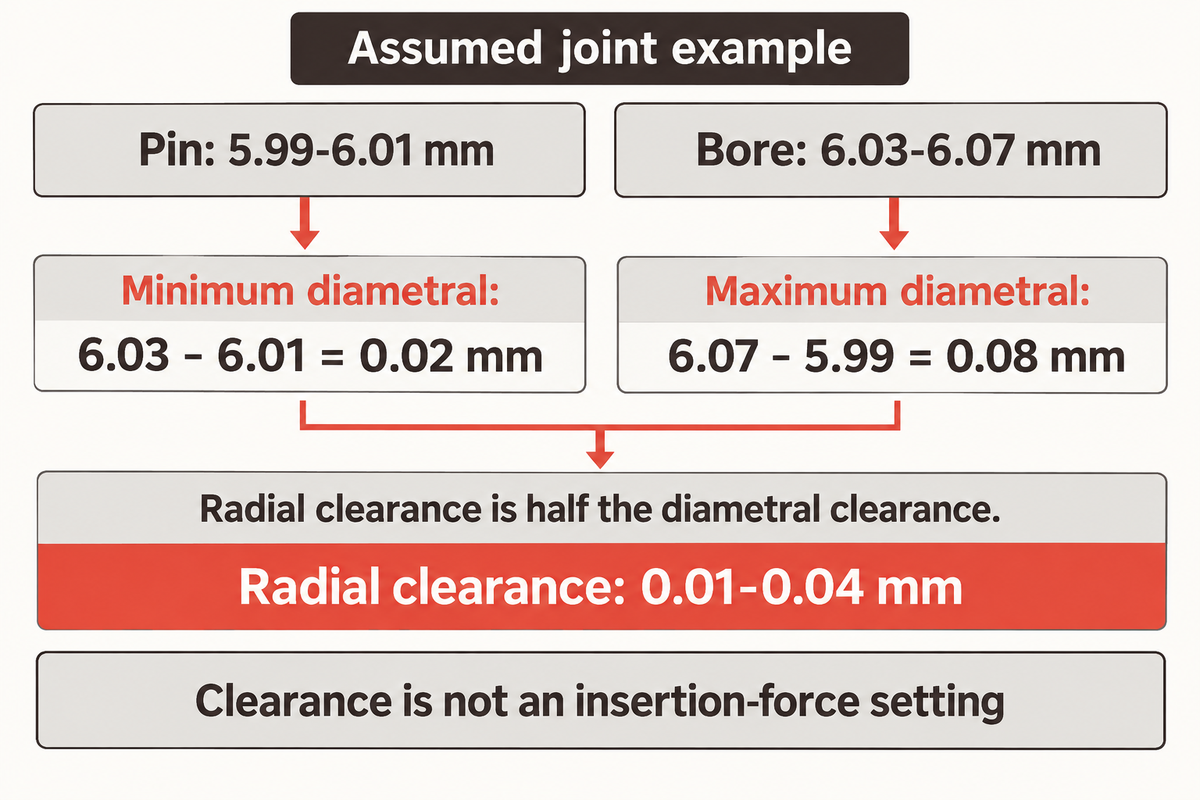
Nell’esempio del giunto a rotazione libera, il pin misura 5,99–6,01 mm e il foro finito 6,03–6,07 mm. Gioco diametrale minimo = 6.03 − 6.01 = 0,02 mm. Gioco diametrale massimo = 6.07 − 5.99 = 0,08 mm. Il gioco radiale corrisponde alla metà di questi valori: 0,01–0,04 mm. Il calcolo riguarda i limiti dimensionali; coassialità, rugosità superficiale e carico devono comunque essere esaminati in sede di progettazione.
L’articolo NIST sulla taratura dimensionale descrive l’incertezza come limite di una stima di misura. Scelga un sistema di misurazione con un’incertezza compatibile con la decisione sul prodotto e consideri il contatto, la temperatura e la configurazione del sistema di misurazione. La risoluzione visualizzata dal sistema non corrisponde all’incertezza del sistema di misurazione.
«La sola tracciabilità non indica né garantisce l’idoneità allo scopo»
Prima di acquistare una pressa più precisa, distingua la tolleranza del prodotto dall’incertezza di misura e dalla ripetibilità di posizionamento del meccanismo. Il gioco diametrale minimo di 0,02 mm dell’esempio non è un valore di forza di inserimento. Un pin può rispettare il limite del proprio diametro e incontrare comunque un foro disallineato; la traccia della forza e il registro dimensionale rispondono a domande diverse.
Trattenere il pin: accoppiamenti forzati, rivettatura, ribaditura o viti
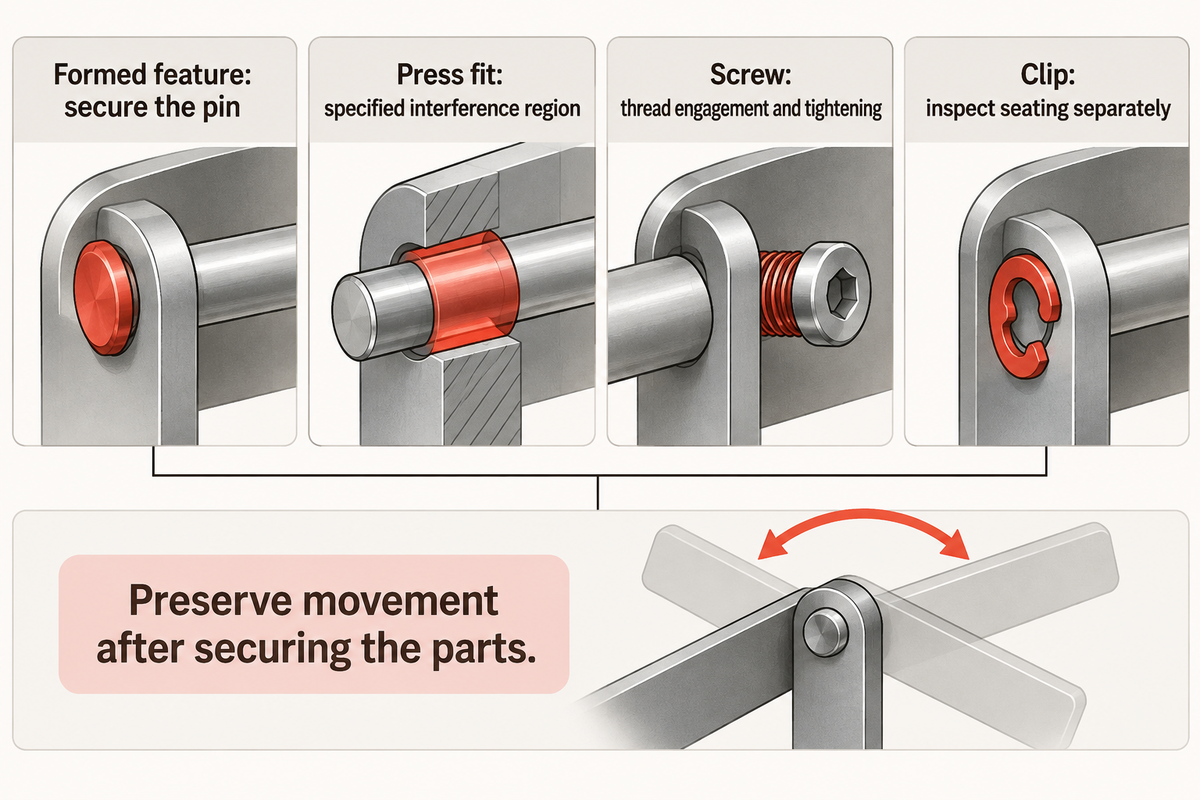
La ritenzione del pin ne impedisce lo spostamento nelle direzioni indesiderate. Le superfici di unione possono consentire un movimento relativo oppure generare attrito. Il metodo di ritenzione dipende dalla progettazione della cerniera: una zona con interferenza, una testa formata, una caratteristica ribadita, una clip o un elemento di fissaggio filettato. La stazione di unione deve preservare il movimento richiesto dopo aver fissato i componenti.
La rivettatura o la ribaditura crea una caratteristica di ritenzione che può fissare il pin. In un giunto a perno trattenuto da vite, l’ingaggio della filettatura controlla la ritenzione; un accoppiamento forzato si basa sull’interferenza specificata. Sono tuttavia meccanismi diversi. Il costruttore della macchina non dovrebbe sostituire l’uno con l’altro solo perché il ciclo di lavorazione della macchina è più rapido.
Caratteristiche del giunto che modificano la sequenza di assemblaggio
Le caratteristiche descritte qui sotto possono coesistere nello stesso progetto. Non rappresentano nove famiglie di macchine mutuamente esclusive. Faccia riferimento alla matrice per determinare la funzione di ciascuna caratteristica.
| Caratteristica | Conseguenza per l’assemblaggio | Dato da definire |
|---|---|---|
| Pin rimovibile | Preservare il percorso di estrazione e la caratteristica di ritenzione | Posizione del pin in mm; condizione di rimozione |
| Pin trattenuto in modo permanente | Formare o ingaggiare la caratteristica di ritenzione specificata | Dimensioni della testa in mm; prova di ritenzione in N |
| Boccola inserita a pressione | Supportare il corpo del connettore e controllare il posizionamento della boccola | Profondità di inserimento e foro installato in mm |
| Pacco di rondelle o cuscinetti | Controllare la presenza, l’ordine e l’altezza del pacco di componenti | Gioco assiale in mm |
| Più perni collegati | Mantenere l’allineamento tra le successive stazioni di unione | Posizione del perno in mm; angolo di movimento |
| Precarico della molla | Orientare e caricare la molla prima di bloccarla | Coppia in N·m agli angoli specificati |
| Ammortizzatore sigillato acquistato | Posizionare e collegare il modulo qualificato | Tempo di chiusura in s a temperatura/carico definiti |
| Perno trattenuto da vite | Avviare correttamente la filettatura e controllare il serraggio | Coppia in N·m e posizionamento dell’elemento di fissaggio |
| Pacco a frizione | Controllare la compressione delle interfacce di attrito | Coppia di primo distacco e di rotazione in N·m |
La spiegazione di ASSEMBLY sulla formatura orbitale e radiale descrive la formatura progressiva della testa e la possibilità di ottenere un fissaggio troppo stretto o troppo lento. La forma dell’utensile, il supporto e la geometria finale sono quindi importanti quanto il movimento di formatura. Gli intervalli di forza delle macchine meno recenti riportati nell’articolo non sono valori di regolazione per una nuova applicazione su cerniere.
Con un perno mobile, una compressione eccessiva può trasformare un’operazione di fissaggio riuscita in un giunto che si inceppa. Con un perno fisso, una ritenzione insufficiente può consentire lo spostamento del giunto durante l’uso. In entrambi i casi, la descrizione per l’acquisto dovrebbe specificare la risposta richiesta del giunto, anziché una forza massima di formatura.
Nell’esempio del giunto a rotazione libera, una clip posizionata correttamente può coesistere con un gioco assiale di 0,10–0,20 mm. Sostituire la clip con un’estremità formata introduce un arresto assiale diverso, quindi i requisiti di gioco assiale e movimento richiedono una nuova verifica del progetto. Il limite massimo di coppia proposto, pari a 0.10 N·m, rimane un requisito del prodotto; il gioco diametrale minimo di 0,02 mm descrive un’altra interfaccia. Un’operazione di ritenzione più energica non migliora automaticamente nessuno dei due risultati.
Lubrificare il giunto e verificarne il movimento
La prova del movimento valuta le cerniere assemblate dopo le operazioni di ritenzione. Definisca l’intervallo di movimento, il carico applicato e le condizioni di prova. Tra i comportamenti da valutare possono esserci la rotazione libera, la coppia di attrito, il ritorno della molla e la chiusura ammortizzata. Anche quantità e posizione del lubrificante devono essere definite, perché possono influire su questi comportamenti.
Per una cerniera a rotazione libera, la resistenza al primo distacco e quella durante la rotazione dovrebbero essere definite separatamente. In una cerniera a frizione, la resistenza al movimento è dovuta all’attrito. Una macchina per l’assemblaggio di cerniere con chiusura ammortizzata può integrare una molla o un ammortizzatore, che influenzano il comportamento di chiusura. Un solo movimento di apertura e chiusura può rivelare un’ostruzione, ma non riproduce l’usura a lungo termine.
Quale componente è più importante per la qualità delle cerniere idrauliche?
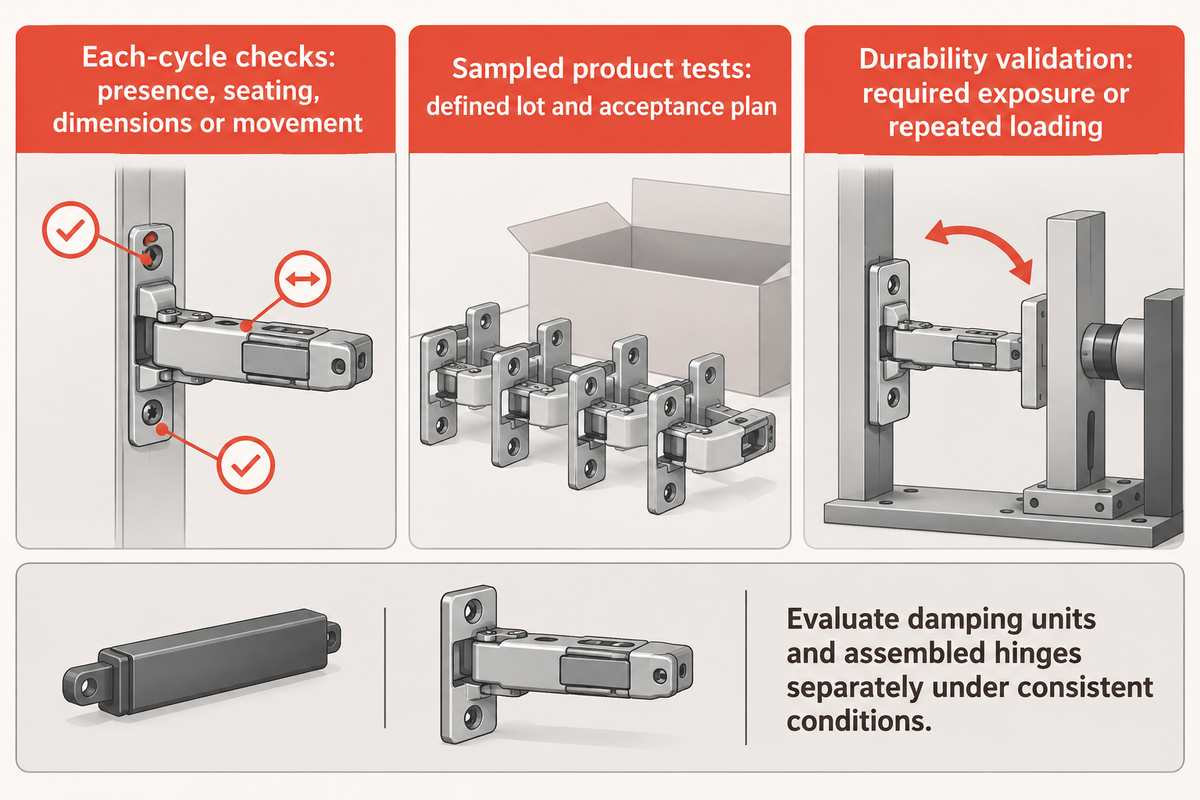
Il modulo di smorzamento e la geometria influenzano il comportamento idraulico dell’assieme. Un ammortizzatore integro non può correggere un perno che si inceppa o un orientamento errato della molla. In presenza del carico specificato, valuti separatamente l’unità di smorzamento in ingresso e le cerniere assemblate, mantenendo coerenti l’angolo di chiusura, la temperatura e la configurazione di montaggio.
Nell’assemblaggio automatico di cerniere per mobili, un sensore può verificare la presenza del modulo e una stazione funzionale può valutare la risposta di chiusura. La caratteristica da controllare dovrebbe corrispondere al difetto. Una telecamera che osserva il corpo di un ammortizzatore non può misurare il comportamento interno del fluido. Un segnale elettronico di esito positivo è utile solo se riferito a un requisito di prova convalidato.
- Controlli a ogni ciclo di lavorazione: presenza dei componenti, posizionamento, dimensioni selezionate o misure del movimento.
- Prove su campioni di prodotto: prove assegnate a un lotto definito secondo un piano di campionamento e accettazione concordato.
- Convalida della durabilità: prove del prodotto con l’esposizione richiesta o carichi ripetuti per l’applicazione prevista.
La spiegazione NIST del campionamento di accettazione distingue la decisione di accettare un lotto dalla stima della sua qualità. Il superamento di una prova distruttiva di ritenzione del pin su un campione della popolazione non misura la qualità dell’intera popolazione di cerniere. Definisca il lotto, l’unità di campionamento e il criterio di accettazione in relazione al metodo di prova.
La specifica pubblica BHMA A156.1-2025 fornisce un esempio di prestazione di Grado 1: 2.5 milioni di cicli di apertura e chiusura su una porta di peso specificato. È un esempio di durabilità del prodotto con ambito definito. Un controllo rapido del movimento in fabbrica ha uno scopo diverso. Non può sostituire la durata richiesta, le condizioni di carico e le altre condizioni di prova definite per il prodotto.
Scegliere il livello di automazione in base al reale mix produttivo
Il livello di automazione indica quali attività svolge l’operatore; la configurazione rotativa o lineare indica come si sposta il lavoro. Valuti questi aspetti separatamente in base al mix produttivo. Un’attrezzatura semiautomatica può controllare un’operazione di unione complessa, mentre una macchina di assemblaggio completamente automatica dipende comunque dall’affidabilità dei componenti in ingresso, dal controllo dei materiali e delle scorte e dalla gestione delle anomalie.
L’esempio nell’articolo di Assembly sulla rivettatura automatizzata descrive l’automazione di un sistema a sei stazioni, con carico e scarico a cura dell’operatore. L’articolo sottolinea che le attrezzature di posizionamento e l’identificazione dei componenti trasferiscono il lavoro dall’operatore alla macchina. Per l’ingegnere, la domanda è quali attività automatizzare, non se l’uso di una tavola rotante implichi una linea di assemblaggio senza operatore.
NIST indica opzioni collaborative per l’automazione ad alto mix e bassi volumi , che bilanciano velocità, carico utile e vincoli di integrazione. I piccoli lotti non escludono automaticamente l’assistenza robotizzata. Una cella automatizzata dedicata ad alta velocità per grandi volumi diventa interessante quando attività, mix di prodotti e produzione conforme sostenuta giustificano gli utensili e il supporto aggiuntivi. Un’offerta contrassegnata come «completamente automatica» richiede comunque una spiegazione delle attività dell’operatore.
Confrontare la produzione conforme nello stesso intervallo di tempo
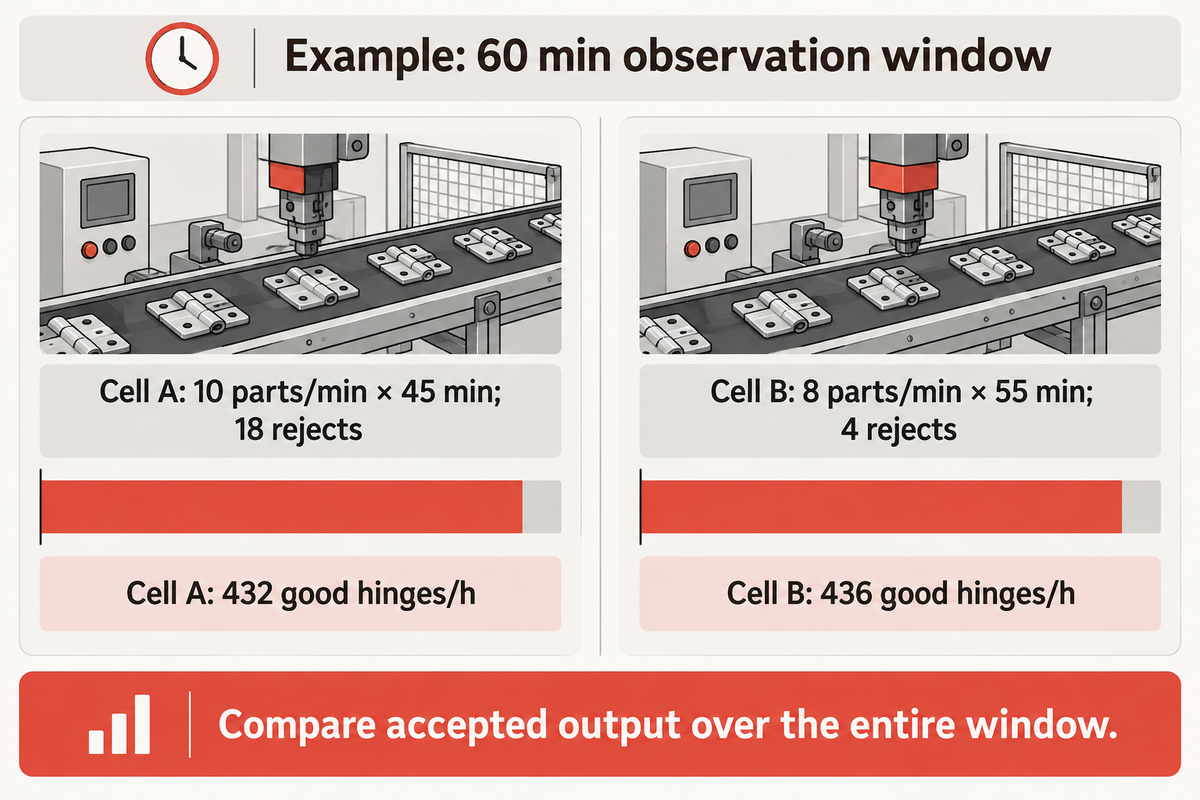
Esempio: due celle hanno ciascuna una finestra di osservazione di 60 min e producono una cerniera per ciclo. La cella A lavora a 10 pezzi/min per 45 min e produce 18 scarti. La cella B lavora a 8 pezzi/min per 55 min e produce 4 scarti. La produzione buona al primo passaggio è:
- Cella A: (10 × 45) − 18 = 432 cerniere conformi/h, pari a 7.20 pezzi conformi/min.
- Cella B: (8 × 55) − 4 = 436 cerniere conformi/h, pari a circa 7.27 pezzi conformi/min.
Il ciclo più rapido perde questo confronto per 4 cerniere accettate. Nessuna delle due analisi considera le rilavorazioni successive nella produzione buona al primo passaggio. I conteggi in tempo reale aiutano a individuare le perdite. Il confronto finale deve coprire l’intera finestra di osservazione. Per confrontare i costi, dividere il costo orario, calcolato sulla stessa base di personale e di costo, per le cerniere accettate all’ora; includere il cambio formato e la manutenzione programmata se il confronto viene esteso a un turno.
Dove si perde la produttività
La seguente mappa delle perdite completa i tempi di fermo per lo stesso esempio. Sono cause da registrare durante un’ispezione, non guasti da presumere in base a una particolare configurazione.
| Vincolo da registrare | Cella A | Cella B | Responsabile della decisione |
|---|---|---|---|
| Attese per il rifornimento | 6 min | 2 min | Produzione: metodo di alimentazione e buffer |
| Microfermate | 4 min | 2 min | Ingegneria: presentazione e ripristino |
| Fermi per ispezione | 5 min | 1 min | Qualità: classificare i difetti effettivi e gli scarti falsi |
| Scarti al primo passaggio | 18 cerniere | 4 cerniere | Produzione/finanza: produzione accettata e costo unitario |
Cosa deve includere un preventivo per una macchina per l’assemblaggio di cerniere?
I preventivi sono utili per valutare i componenti in ingresso, le operazioni, i test funzionali e la produzione consegnata per varianti specifiche. Per comprovare la produzione, occorre fornire tutta la documentazione, i disegni e i componenti pertinenti. Anche le condizioni relative al personale, al rifornimento e al cambio formato devono essere concordate per dimostrare la produzione. La copertura commerciale di attrezzature, integrazione, formazione e ricambi deve essere altrettanto completa. I requisiti devono riguardare la stessa lavorazione.
Raggruppare i requisiti per semplificare la valutazione e confermare, ad esempio, quali varianti condividono le attrezzature, come il sistema rileva un componente errato e quali test autorizzano il rilascio. Prima della spedizione, confermare l’alimentazione elettrica del sito, la frequenza e i requisiti dell’aria compressa. La lista di controllo per il collaudo di accettazione in fabbrica fornisce il quadro di riferimento per il passaggio di consegne.
Come confrontare i produttori di macchine per l’assemblaggio di cerniere?
Confrontare i produttori di macchine in base alla loro capacità di assemblare e collaudare la cerniera specifica, quindi valutare integrazione e assistenza considerando lo stesso ambito di progetto. Un fornitore di cerniere finite e un produttore di macchine offrono servizi diversi. Le dimostrazioni dovrebbero includere le condizioni di caricamento e giunzione più impegnative e coprire le varianti richieste.
Il confronto separato tra produttori di macchine per l’assemblaggio di cerniere tratta la selezione dei fornitori. La provenienza geografica non costituisce di per sé una capacità tecnica: anche se ci si rifornisce nel Guangdong o in un’altra regione produttiva della Cina, occorre comunque scegliere un costruttore adatto all’effettiva attività di assemblaggio.
Mantenere stabile il processo durante i cambi formato e la manutenzione
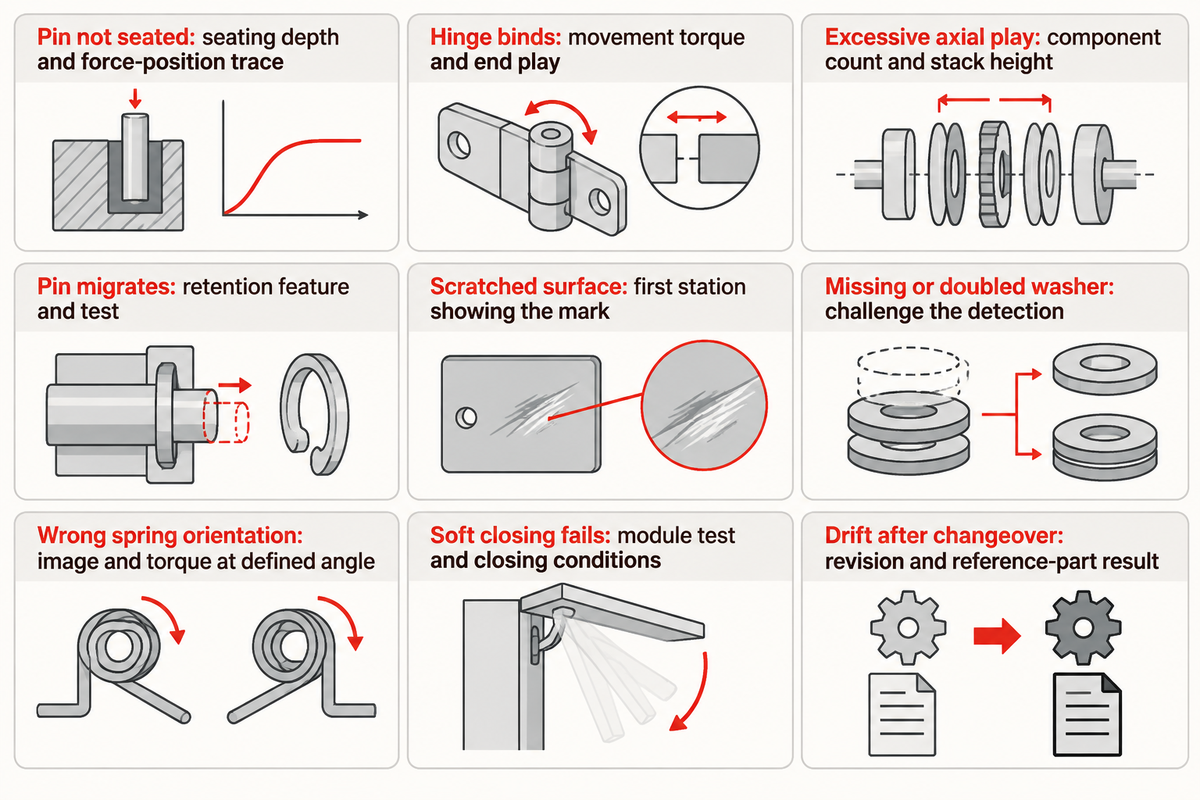
La stabilità del processo richiede che, dopo ogni cambio formato, componenti, attrezzature e ricetta corretti tornino a essere utilizzati insieme. Mantenere la corrispondenza tra revisione del prodotto, identificativo dell’attrezzatura di posizionamento e impostazioni di prova nella configurazione approvata. Usura, contaminazione o un componente in ingresso diverso possono modificare il risultato anche se il programma PLC e il ciclo nominale di giunzione restano invariati.
Limitare l’accesso alle modifiche della ricetta e definire un metodo per importare le versioni approvate. Documentare l’attrezzatura di posizionamento, le attrezzature di processo e i riferimenti di misura per i primi pezzi conformi. Un rivestimento diverso su una cerniera per mobili, una boccola revisionata o una finitura superficiale diversa possono influire sulla posizione o sul funzionamento. Adattare la configurazione a questi cambiamenti fisici, anziché modificare una soglia di rilevamento per far passare pezzi scartati.
Il documento NIST sull’incertezza e sullo studio Gage R&R distingue gli studi di ripetibilità dall’incertezza di misura complessiva. I registri di taratura, i controlli con pezzi di riferimento e la verifica della configurazione svolgono funzioni diverse. Una visualizzazione stabile non elimina l’usura dell’attrezzatura di posizionamento né le variazioni delle condizioni di contatto.
Mappa per la risoluzione dei problemi: dal difetto alla stazione
Usare ogni sintomo per scegliere quali evidenze raccogliere prima di decidere una correzione. Le voci indicano cause possibili da esaminare; conservare la ricetta originale e i pezzi interessati mentre si individua il cambiamento.
| Sintomo | Possibile stazione o ingresso | Evidenze da raccogliere prima di intervenire |
|---|---|---|
| Pin non inserito a fondo | Presentazione del pin, guida o riferimento di inserimento | Lunghezza del pin e profondità di inserimento in mm; traccia forza-posizione; stato delle bave |
| La cerniera si blocca dopo il ritenimento | Supporto, allineamento, profondità di formatura o impilamento | Coppia di movimento prima/dopo in N·m; gioco assiale in mm |
| Gioco assiale eccessivo | Presenza della rondella o dimensione dell’impilamento | Numero di componenti, altezza dell’impilamento e gioco assiale in mm |
| Il pin si sposta | Elemento di ritenuta o zona di interferenza prevista | Dimensioni dell’elemento; prova di ritenuta prescritta in N; lotto di materiale/finitura |
| Superficie graffiata | Contatto con il sistema di alimentazione dei pezzi, la sede di posizionamento o il percorso di trasferimento | Prima stazione in cui compare il segno; punto di contatto e residui |
| Rondella mancante o doppia | Separazione dei pezzi e controllo della presenza | Pezzi campione; immagini di rilevamento; risposta del sensore |
| Orientamento errato della molla | Presentazione e posizionamento della molla | Immagine della molla prima della giunzione; coppia all’angolo definito |
| La chiusura ammortizzata non funziona | Ingresso dell’ammortizzatore, collegamento o configurazione della prova di movimento | Tempo di chiusura in s; temperatura, carico e angolo iniziale; prova del modulo in ingresso |
| Deriva dopo il cambio formato | Ricetta, attrezzatura di posizionamento, attrezzature di processo o riferimento di misura | Confronto tra revisioni; dimensioni del primo pezzo e risultato con il pezzo di riferimento |
La discussione di Rosa E Hearn sui difetti di rivettatura pubblicata su Design World indica tra le cause da esaminare lo stato dei fori, le bave e l’allineamento delle attrezzature. Gli esempi con rivetti ciechi richiedono di considerare il tipo di elemento di fissaggio. Un pin massiccio per cerniera non ha un mandrino di trazione da esaminare.
Per gli interventi negli Stati Uniti soggetti alla normativa, la norma OSHA 29 CFR 1910.147 disciplina il controllo delle energie separatamente dall’arresto della produzione. I pulsanti non sono dispositivi di isolamento dell’energia. Per rimuovere inceppamenti o regolare le attrezzature quando si è esposti a movimenti imprevisti o a energia accumulata, occorre seguire la procedura di controllo delle energie applicabile nel sito; il personale autorizzato e formato deve gestire l’energia residua e verificare l’isolamento. L’eccezione per gli interventi di manutenzione minore è soggetta a condizioni specifiche e richiede misure di protezione alternative efficaci.
Il cambio formato è completo quando la configurazione approvata produce pezzi accettati con i controlli richiesti attivi. La sola sostituzione delle attrezzature non copre tutto il lavoro necessario per riportare il sistema in quelle condizioni. Conservare insieme le evidenze dell’ispezione di qualità e del ripristino della macchina. Le evidenze devono essere conservate affinché il turno successivo possa distinguere il cambiamento di un componente dalla deriva dell’attrezzatura.
Domande frequenti
Una macchina può assemblare sia cerniere a libro sia cerniere con chiusura ammortizzata?
Sì, se le attrezzature e i test coprono entrambe le famiglie di componenti.
Una base comune può supportare entrambi i tipi se le attrezzature di posizionamento, i sistemi di alimentazione e le stazioni di giunzione sono compatibili con i componenti effettivi. Anche i controlli funzionali devono coprire ciascun giunto. Una semplice cerniera a libro e un modello con chiusura ammortizzata e leveraggi possono richiedere sequenze molto diverse. Prima di scegliere una cella condivisa, confrontare le distinte base e le operazioni di cambio formato; se le attrezzature comuni sono poche, può essere più pratico usare stazioni separate.
Una macchina idraulica per l’assemblaggio di cerniere produce l’ammortizzatore?
Solo se la produzione dell’ammortizzatore rientra nell’ambito concordato.
Una cella può installare un modulo di ammortizzazione sigillato acquistato, senza produrne il cilindro, le guarnizioni o il circuito interno del fluido. Un altro progetto può includere queste operazioni a monte. Definire lo stato del modulo in ingresso, la relativa qualifica e il collegamento realizzato all’interno della cella di assemblaggio della cerniera. Il test finale di chiusura valuta quindi il meccanismo assemblato nelle condizioni specificate. Il solo termine «idraulico» non definisce i confini dell’attrezzatura.
Conviene investire in macchine per l’assemblaggio di cerniere?
Vale la pena valutarle quando i miglioramenti della produzione accettata e della qualità giustificano il costo totale.
Confrontare la produzione buona al primo passaggio, il personale, le perdite dovute ai cambi formato, la manutenzione e le attrezzature per la gamma di prodotti prevista. Il controllo della giunzione o un’ispezione ripetibile possono risolvere un vincolo misurato senza automatizzare ogni attività. Una stazione semiautomatica meno costosa può essere sufficiente se un operatore carica in modo affidabile i componenti più difficili e la macchina controlla l’operazione critica. Per confrontare questa opzione con una linea più grande, usare lo stesso periodo di osservazione e la stessa definizione di prodotto accettato.
Cos’è una macchina per cerniere?
Può indicare una macchina per la produzione di componenti, l’assemblaggio di cerniere o la foratura per il montaggio.
Specificare i componenti in ingresso e il prodotto finito richiesto. Una foratrice per mobili e una cella per l’assemblaggio dei componenti di una cerniera svolgono funzioni diverse.
Perché la macchina per l’assemblaggio di cerniere non funziona?
Iniziare dal guasto visualizzato, dalla variante interessata e dall’ultima operazione riuscita.
Seguire la procedura approvata di ripristino dai guasti per distinguere tra componenti mancanti, errori di orientamento, condizioni dell’attrezzatura di posizionamento e risultati dei test non conformi. Conservare le evidenze prima di modificare le impostazioni o tentare una riparazione.
Una telecamera di visione artificiale può confermare la durabilità di una cerniera?
No. La visione controlla caratteristiche visibili selezionate; la durabilità richiede prove sul prodotto.
I sistemi di visione convalidati possono controllare la presenza, l’orientamento o una caratteristica misurabile del giunto. Non possono determinare l’usura a lungo termine basandosi soltanto su un’immagine. La durata del prodotto dipende anche dai materiali, dalla geometria del giunto, dai carichi e dalle condizioni di prova pertinenti. Tenere distinte le evidenze ottenute da un’immagine in linea, da un controllo del movimento e da una prova di convalida del prodotto a lungo termine. Ognuna supporta una diversa decisione di rilascio.
Punto chiave
Definire il giunto, controllarne l’assemblaggio e collaudare il funzionamento del prodotto finito. Nel confronto d’esempio sono state prodotte 432 contro 436 cerniere accettate/h, nonostante il ciclo nominale più rapido della prima cella.
Trasformare il disegno della cerniera in un’attività di assemblaggio definita
Fornire a ZEUEE i disegni dei componenti, lo stato dei pezzi in ingresso e il comportamento richiesto per il giunto. Usare la scheda del giunto per collegare il confronto tecnico all’ambito della fornitura dell’attrezzatura.
Discutere i disegni della cernieraLa prospettiva alla base di questa guida
Cherry ha preparato questa guida per ZEUEE, collegando la progettazione del giunto della cerniera all’ambito delle macchine di assemblaggio. Fonti pubbliche di ingegneria e normative supportano le distinzioni tecniche; la scheda del giunto compilata e i calcoli della produzione sono esempi didattici. Non vengono dichiarati risultati di produzione di clienti. La presentazione aziendale di ZEUEE fornisce informazioni sull’azienda utili per discutere un progetto.
Articoli correlati
Riferimenti e fonti
- BHMA: A156.1-2025, cerniere a libro e cerniere, approfondimento pubblico Hardware Highlight
- Wang, Huang e Chang: riprogettazione delle tolleranze degli assemblaggi meccanici basata sull’affidabilità, 2021
- Green e Kreul: analisi della tazza vibrante di un sistema di alimentazione, abstract, 2009
- NIST: metriche delle prestazioni di assemblaggio e metodi di prova
- John Sprovieri, ASSEMBLY: monitoraggio di forza e spostamento, 2026
- Doiron e Stoup, NIST: incertezza e tarature dimensionali, 1997
- NIST: politica di tracciabilità metrologica e domande frequenti
- Adam Cort, ASSEMBLY: formatura orbitale e radiale, 2002
- NIST/SEMATECH: cos’è il campionamento di accettazione?
- Jim Camillo, ASSEMBLY: automazione del processo di rivettatura, 2015
- Andrew Peterson, NIST: robot collaborativi per produzioni ad alta varietà e bassi volumi, 2020
- Theodore Doiron, NIST: incertezza di misura dimensionale dai dati, parte 2, 2016
- Rosa E Hearn, Design World: difetti tipici di rivettatura, 2024
- OSHA: 29 CFR 1910.147, controllo delle energie pericolose
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati

Di tendenza