ติดต่อ Zeyu lntelligent Industrial Company

คู่มือเครื่องประกอบบานพับ: จากชิ้นส่วนสู่ข้อต่อที่ใช้งานได้

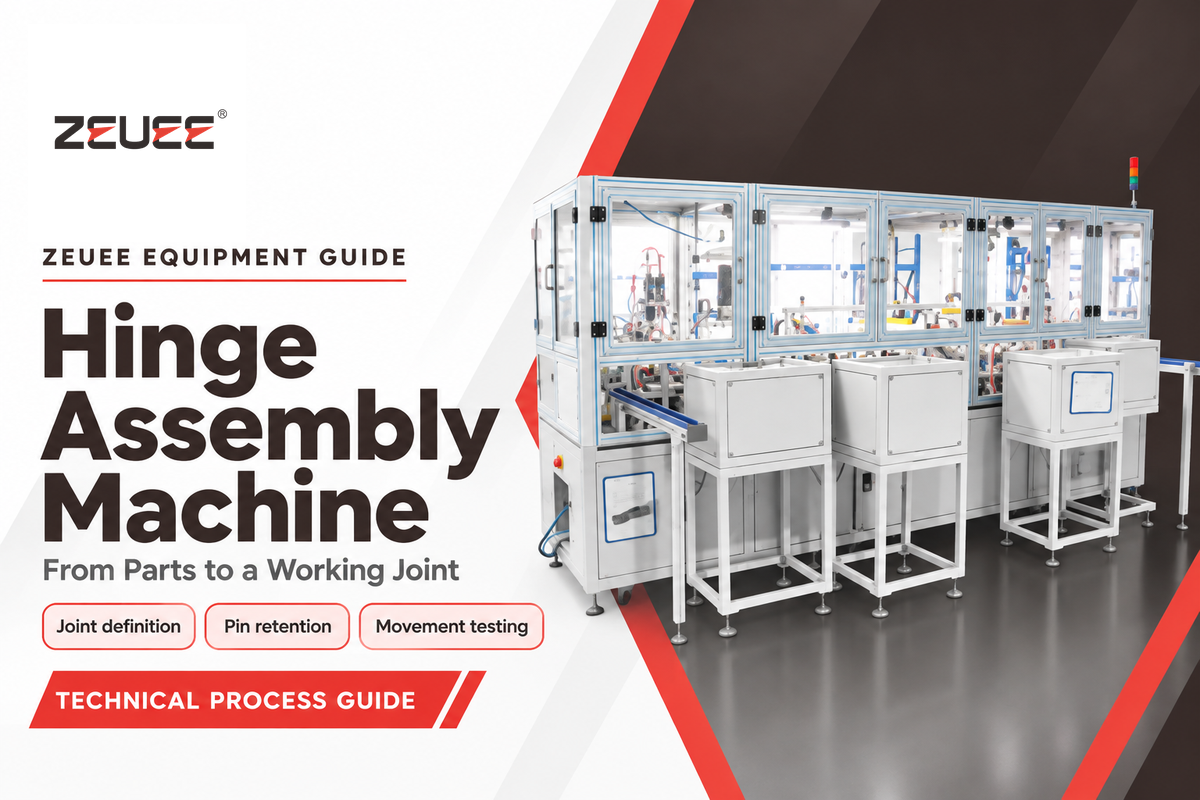
เครื่องประกอบบานพับจะประกอบชิ้นส่วนต่าง ๆ ด้วยการป้อน จัดวาง และยึดชิ้นงานอย่างควบคุม บานพับที่ได้ต้องเคลื่อนไหวได้ตามต้องการ ขณะเดียวกันก็ต้องยึดพินหรือแกนหมุนให้อยู่กับที่ เครื่องจักรอุตสาหกรรมที่เสียบพินได้สำเร็จยังอาจทำให้บานพับฝืดได้
เครื่องประกอบบานพับจะป้อนและจัดตำแหน่งชิ้นส่วน ประกอบเข้าด้วยกัน แล้วตรวจสอบบานพับที่ประกอบเสร็จแล้ว การยึดพิน การเคลื่อนไหวที่คล่องตัว และการปิดแบบนุ่มนวล ต้องตรวจสอบด้วยวิธีที่แตกต่างกัน ควรกำหนดคุณสมบัติของข้อต่อสำเร็จก่อนเลือกรูปแบบเครื่องจักร
ข้อมูลจำเพาะเบื้องต้น: กำหนดรายการเหล่านี้ก่อนเปรียบเทียบเครื่องจักร
| ข้อมูลที่ต้องใช้ในการออกแบบ | รายการที่ต้องบันทึกสำหรับบานพับของคุณ |
|---|---|
| สภาพชิ้นส่วนขาเข้า | ใบพับ พิน สปริง แบริ่ง หรือแดมเปอร์แบบปิดผนึกที่ผ่านการผลิตแล้ว |
| ขนาด | ค่าพิกัดพินและรูสำเร็จ หน่วย mm; จุดอ้างอิงและผิวสำเร็จ |
| ลักษณะการทำงานของข้อต่อ | วิธีการยึด ระยะคลอนตามแนวแกน หน่วย mm และมุมการเคลื่อนไหว หน่วยองศา |
| การทดสอบการทำงาน | แรงบิด หน่วย N·m หรือเวลาปิด หน่วย s ภายใต้เงื่อนไขที่กำหนด |
| การเปรียบเทียบการผลิต | ชิ้นงานดีที่ผ่านการตรวจครั้งแรก/นาที จำนวนพนักงาน และเวลาเปลี่ยนรุ่นงานทั้งหมด |
- พินอาจยึดอยู่กับชิ้นส่วนหนึ่ง ขณะที่อีกชิ้นส่วนหมุนรอบพินนั้นได้
- ระบบประกอบอัตโนมัติควบคุมการประกอบเข้าด้วยกัน ส่วนความทนทานของผลิตภัณฑ์ยังต้องทดสอบแยกต่างหาก
- คำว่า กึ่งอัตโนมัติ อธิบายการมีส่วนร่วมของผู้ปฏิบัติงาน ส่วนคำว่า โรตารี อธิบายรูปแบบการถ่ายโอนชิ้นงาน
- อัตราการผลิตที่ใช้เปรียบเทียบได้จริงต้องนับบานพับที่ผ่านเกณฑ์ และคำนึงถึงเวลาที่สูญเสียระหว่างรอบการผลิต
เครื่องประกอบบานพับประกอบชิ้นส่วนใดบ้าง?
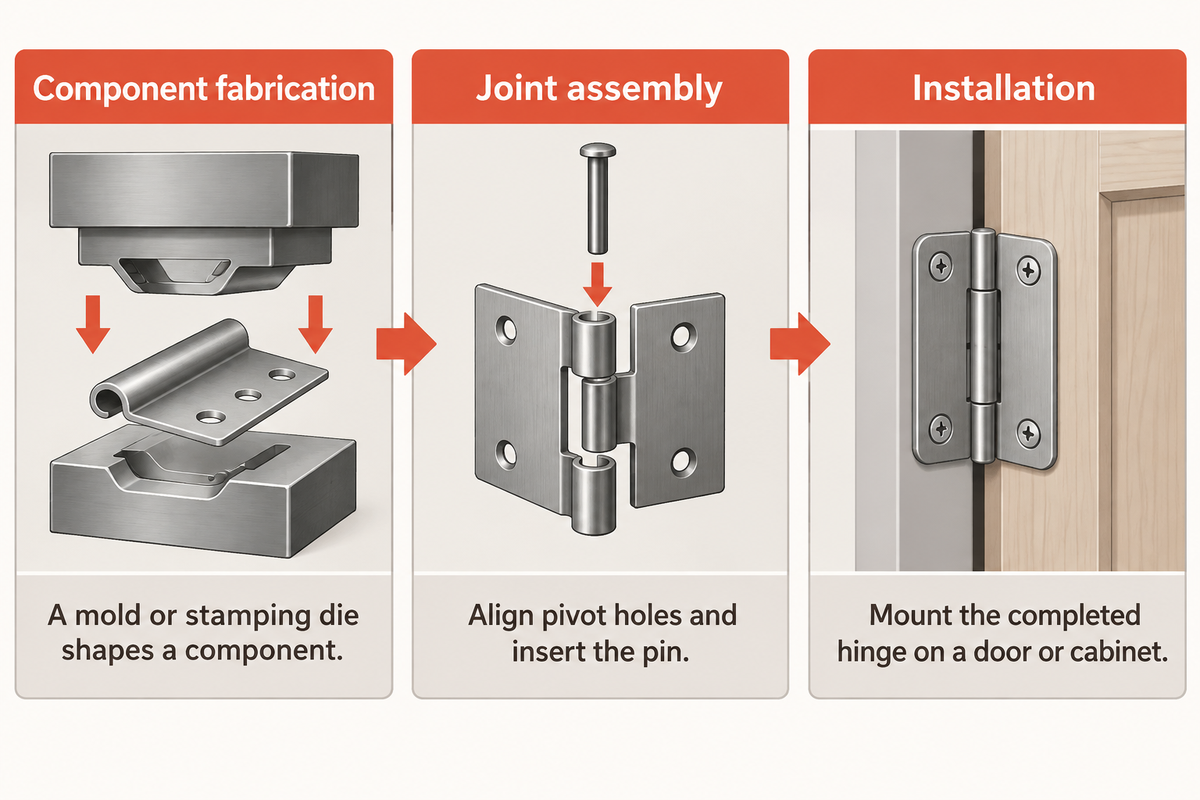
เครื่องจักรประกอบชิ้นส่วนเข้าด้วยกันเพื่อสร้างบานพับหรือชุดย่อยของบานพับ บานพับเฟอร์นิเจอร์แบบซ่อนอาจมีสปริงและแกนหมุนหลายจุด ส่วนบานพับไฮดรอลิกอาจนำชุดหน่วงที่จัดซื้อมาแล้วมาติดตั้งระหว่างการประกอบ แทนที่จะผลิตแดมเปอร์ภายในเซลล์การผลิต
งาน 3 ประเภทที่อาจสับสนกันได้ ได้แก่ การผลิตชิ้นส่วนโลหะ การประกอบข้อต่อ และการติดตั้งบานพับสำเร็จรูปบนประตูหรือตู้ การผลิตใบพับอาจทำในกระบวนการก่อนหน้า ชิ้นส่วนอาจผ่านการปั๊มขึ้นรูป หล่อ หรือกัดแต่ง แม่พิมพ์หรือดายปั๊มใช้ขึ้นรูปชิ้นส่วน ส่วนอุปกรณ์จับยึดชิ้นงานสำหรับการประกอบใช้จัดตำแหน่งชิ้นส่วนที่ขึ้นรูปแล้ว ขณะที่การติดตั้งต้องเจาะรูยึด โรงงานผลิตเครื่องจักรต้องจัดทำรายการชิ้นส่วนขาเข้าให้ชัดเจน เพื่อแยกงานแต่ละประเภทออกจากกัน
ประกอบบานพับอย่างไร?
ประกอบบานพับโดยจัดแนวรูแกนหมุนของชิ้นส่วนที่จะประกบกัน แล้วใส่พินหรือตัวยึดอื่น ๆ ขั้นตอนเพิ่มเติมอาจรวมถึงการใส่แหวนรอง ตั้งแรงล่วงหน้าของสปริง จ่ายสารหล่อลื่น หรือติดตั้งชุดหน่วง จากนั้นตรวจสอบชิ้นงานและการเคลื่อนไหวของข้อต่อเทียบกับแบบผลิตภัณฑ์
ลำดับการทำงานแตกต่างกันไปตามข้อต่อ บานพับแบบยาวต่อเนื่องมีข้อท้าทายในการจัดการชิ้นงานอย่างหนึ่ง ส่วนบานพับตู้แบบคลิปขนาดเล็กมีอีกแบบหนึ่ง บานพับฝืดต้องมีแรงต้านที่ควบคุมได้ ส่วนบานพับปิดนุ่มนวลต้องตอบสนองต่อการปิดตามที่กำหนด ข้อมูลภาพรวมของ BHMA เกี่ยวกับบานพับแบบ butt และบานพับ แยกการทดสอบแรงเสียดทาน การสึกหรอ และรอบการทำงาน ซึ่งช่วยย้ำว่าการทดสอบเหล่านี้มีความหมายต่างกัน
สำหรับการหารือเรื่องเครื่องจักรของ ZEUEE หน้าโซลูชัน เครื่องประกอบบานพับ ครอบคลุมด้านธุรกิจของโครงการ ส่วนการหารือทางเทคนิคควรเริ่มจากการระบุชิ้นส่วนที่เข้าสู่เซลล์และชุดประกอบที่ออกจากเซลล์ ขอบเขตนี้ช่วยป้องกันการนำใบเสนอราคาสำหรับชุดย่อยแกนหมุนไปเปรียบเทียบกับสายการผลิตบานพับสำเร็จรูปทั้งสาย
กำหนดข้อต่อก่อนออกแบบเซลล์ประกอบ
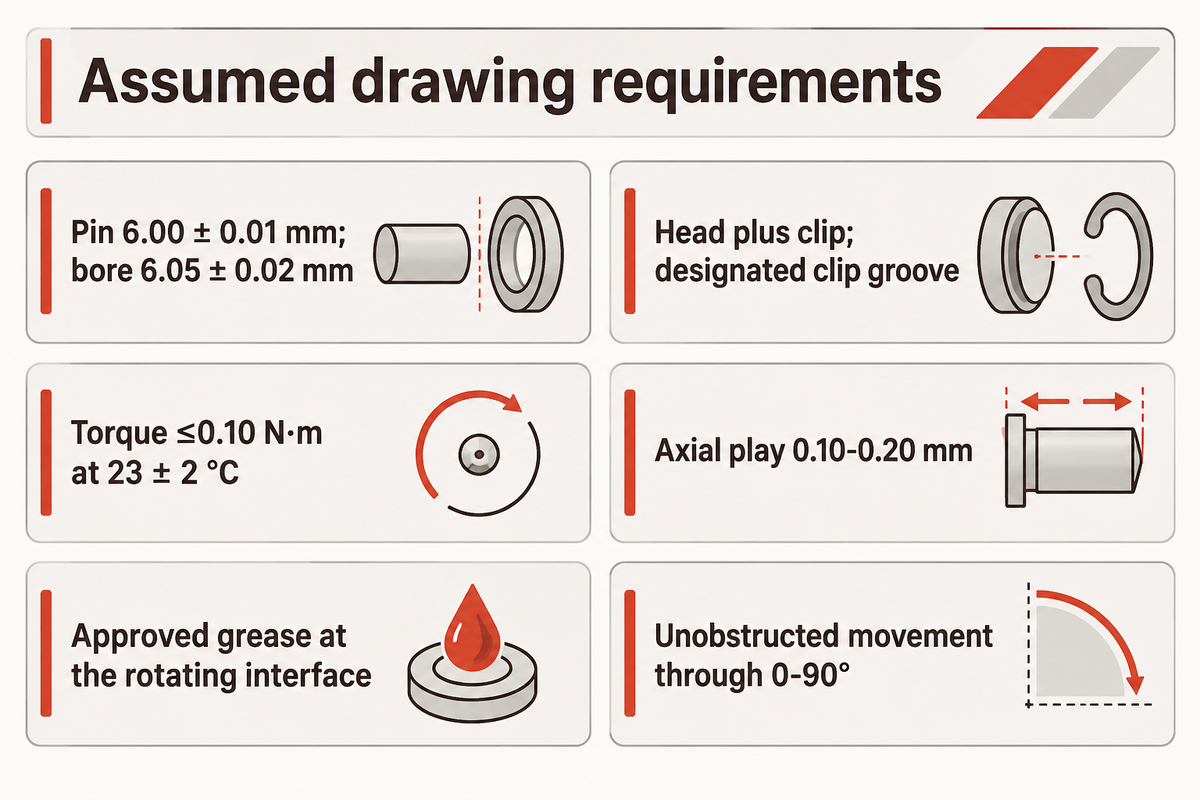
คำจำกัดความของข้อต่อที่ใช้งานได้ต้องระบุพื้นผิวอ้างอิง ชิ้นส่วนที่ต้องยึด และพื้นผิวที่ต้องเคลื่อนไหว การเพิ่มความแม่นยำในการจัดตำแหน่งเพียงอย่างเดียวไม่ช่วยแก้ความไม่สอดคล้องระหว่างแบบ วิธีการยึดพิน และการเคลื่อนไหวที่บานพับสำเร็จรูปต้องทำได้
ลองพิจารณาพินที่ยึดอยู่กับใบพับหนึ่งชิ้น โดยใบพับอีกชิ้นหมุนรอบช่วงกลางของพินนั้น บูชเพิ่มจุดสัมผัสอีกจุดหนึ่ง กล่าวคือ ด้านนอกต้องอยู่ในตัวเรือนคอนเนกเตอร์ ขณะที่ด้านในต้องหมุนได้ตามต้องการ ส่วนชุดแหวนรองเพิ่มมิติในแนวแกน ซึ่งการตรวจสอบเส้นผ่านศูนย์กลางพินเพียงอย่างเดียวจะตรวจไม่พบ
เอกสารกำหนดข้อต่อ 6 รายการตรวจสอบ
ตัวอย่างประกอบ: ข้อต่อหมุนได้อย่างอิสระ รายการที่กรอกไว้ด้านล่างอธิบายข้อต่อที่เสนอ ซึ่งใช้พินหัวบานขนาด 6.00 mm และคลิปยึด โดยสมมติให้เป็นข้อกำหนดในแบบเพื่ออธิบายวิธีการ โปรดเปลี่ยนรายการเหล่านี้เป็นข้อกำหนดที่อนุมัติแล้วสำหรับผลิตภัณฑ์ของคุณ
| รายการตรวจสอบ | ตัวอย่างข้อมูล | ผลต่อการประกอบ |
|---|---|---|
| รูปทรงและจุดอ้างอิง | พิน 6.00 ± 0.01 mm; รูหมุนสำเร็จ 6.05 ± 0.02 mm | จัดตำแหน่งปุ่มบานพับให้อยู่บนแกนร่วมกัน และวัดพื้นผิวสำเร็จ |
| การยึดพิน | หัวพินพร้อมคลิป; ร่องคลิปตามตำแหน่งที่กำหนด | ตรวจสอบการนั่งของคลิปแยกจากการใส่พิน |
| แรงต้านการเคลื่อนไหว | ค่าเป้าหมายตามแบบ ≤0.10 N·m ที่ 23 ± 2 °C | ใช้การทดสอบแรงบิดที่กำหนด โดยคำนึงถึงแรงเสียดทานของอุปกรณ์จับยึดชิ้นงาน |
| ระยะคลอนตามแนวแกน | ระยะคลอนปลาย 0.10–0.20 mm | ควบคุมใบพับและชุดแหวนรองแยกจากการสวมพอดีของรู |
| การหล่อลื่น | จาระบีที่แบบอนุมัติสำหรับจุดสัมผัสที่หมุน | กำหนดตำแหน่งและปริมาณ โดยอย่าให้สารหล่อลื่นสัมผัสส่วนยึด |
| ลักษณะการทำงาน | เคลื่อนไหวได้อย่างไม่มีสิ่งกีดขวางในช่วง 0–90° | ตรวจสอบการเคลื่อนไหวหลังการยึด ไม่ใช่ก่อนยึด |
เอกสารนี้ปรับใช้เป็นแผนการวัดโดยเจ้าหน้าที่ควบคุมคุณภาพ และใช้ระบุขั้นตอนที่ต้องใช้เครื่องมือควบคุมโดยเจ้าหน้าที่ฝ่ายผลิตได้ บทความวิจัยการวิเคราะห์ค่าความคลาดเคลื่อนของ Wang, Huang และ Chang นำเสนอปัจจัยด้านมิติและรูปทรงที่ส่งผลต่อการทำงานของชุดประกอบ ตัวอย่างการวิจัยเชิงตัวเลขสนับสนุนให้พิจารณาห่วงโซ่มิติทั้งหมด แต่ผลการเพิ่มประสิทธิภาพที่รายงานไม่ใช่ตัวเลขสมรรถนะของเครื่องประกอบบานพับ
หากแบบไม่มีจุดอ้างอิง ผู้ออกแบบอุปกรณ์จับยึดชิ้นงานก็ต้องคาดเดาว่าพื้นผิวใดเป็นตัวกำหนดข้อต่อ เช่นเดียวกัน คำขอให้ “มีความแม่นยำดี” ต้องระบุคุณลักษณะของผลิตภัณฑ์ที่วัดได้ คู่มือเครื่องประกอบตามสั่ง อธิบายวิธีกำหนดขอบเขตโครงการจากข้อมูลเหล่านี้
ตัวอย่างข้อต่อต้องมีระยะคลอนตามแนวแกน 0.10 – 0.20 mm และแรงต้านการเคลื่อนไหวไม่เกิน 0.10 N·m อุปกรณ์จับยึดชิ้นงานที่ยึดพินให้อยู่ในแนวแกนได้ก็ยังอาจรัดชุดแหวนรองแน่นเกินไป การระบุข้อกำหนดทั้งสองรายการไว้ในเอกสารข้อต่อช่วยให้ค้นพบขั้นตอนที่ขาดไปก่อนเริ่มผลิตเครื่องมือ
ป้อนและจัดแนวใบพับ พิน สปริง และแดมเปอร์
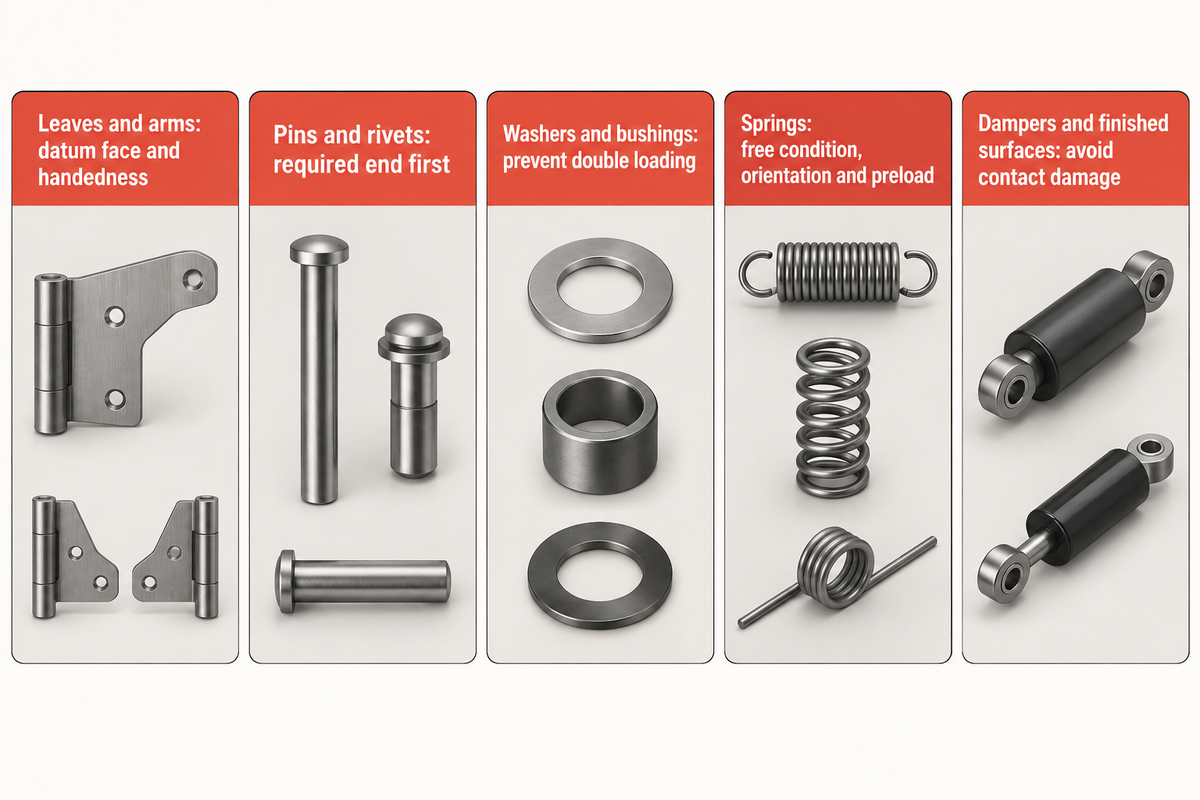
การป้อนชิ้นงานต้องส่งชิ้นส่วนที่ถูกต้อง ในแนววางที่ถูกต้อง ไปยังตำแหน่งที่ขั้นตอนถัดไปรับชิ้นงานได้ รูปทรงและความสมมาตรของชิ้นส่วนมีผลต่อการออกแบบเครื่องมือ ส่วนสภาพพื้นผิวส่งผลต่อการสัมผัสและการเลื่อน สปริง ใบพับสำเร็จรูป และแดมเปอร์แบบปิดผนึก อาจต้องใช้วิธีจัดวางชิ้นงานที่แตกต่างกันในสายการผลิตอัตโนมัติเดียวกัน
ในงาน วิเคราะห์ชามป้อนชิ้นงานแบบสั่น Green และ Kreul รายงานว่ามีสถานีจัดแนวซึ่งคัดเลือกหรือคัดทิ้งชิ้นส่วน งานวิจัยนี้มุ่งศึกษาระบบสั่นของชามป้อนชิ้นงาน จึงไม่ได้ระบุความเร็วของเครื่องป้อนบานพับ และสปริงในแบบจำลองยังเป็นองค์ประกอบของระบบกันสะเทือน ไม่ใช่สปริงบานพับแบบแยกชิ้น
เลือกวิธีจัดวางให้เหมาะกับชิ้นส่วน
- ใบพับและแขนบานพับต้องมีหน้าสัมผัสอ้างอิงและด้านซ้ายหรือขวาที่กำหนดไว้ รังวางอาจยอมรับชิ้นส่วนที่กลับด้านได้ แม้รูปทรงภายนอกจะดูคล้ายกัน
- จัดวางพินและหมุดย้ำโดยหันปลายด้านที่กำหนดไว้ก่อน จากนั้นควบคุมเส้นทางเข้าสู่เครื่องมือใส่พิน พินแบบมีหัวกับแบบไม่มีหัวต้องใช้วิธีจัดการต่างกัน
- แหวนรองและบูช:ป้องกันการป้อนซ้ำ และตรวจสอบคุณลักษณะที่ใช้แยกชิ้นส่วนที่ถูกต้อง
- สปริง: กำหนดสภาพอิสระ แนววาง และแรงตั้งต้นขณะประกอบ ชิ้นส่วนที่พันกันอาจต้องแยกออกจากกันก่อนจัดวาง
- แดมเปอร์และพื้นผิวสำเร็จ: เปรียบเทียบถาด แมกกาซีน หรือการจัดวางด้วยหุ่นยนต์กับการป้อนชิ้นงานจำนวนมาก เมื่อการสัมผัสอาจทำให้ชิ้นส่วนเป็นรอยหรือเสียหาย
สมมติว่าถาดมีแขนบานพับสำเร็จรูป 96 ชิ้น และสถานีถัดไปใช้ชิ้นงาน 8 ชิ้น/min ช่วงเวลาการใช้งานถาดตามทฤษฎีคือ 96 ÷ 8 = 12 min ผู้ปฏิบัติงานคนเดียวกันยังเติมสปริงที่สถานีข้างเคียงด้วย หากต้องเติมพร้อมกัน รอบการประกอบอัตโนมัติอาจต้องหยุดรอ วิธีรับมือกับการหยุดชะงักนี้อาจรวมถึงการปรับขนาดบัฟเฟอร์ ขนาดถาด หรือความถี่ในการเติม การทดลองที่มีประโยชน์จะบันทึกว่าชิ้นงานมาถึงอย่างไรและสถานีต้องรอบ่อยเพียงใด วิดีโอระยะใกล้ของการใส่พินที่สำเร็จเพียงครั้งเดียวไม่สามารถแสดงรูปแบบการเติมชิ้นงานได้
งานวิจัยด้านการประกอบของ NIST ระบุขนาด ความสมมาตร อุปกรณ์จับยึดชิ้นงาน และสิ่งกีดขวาง เป็นปัจจัยที่ส่งผลต่องานประกอบ ภาพ 2D อาจช่วยระบุแนววางได้ ส่วนคุณลักษณะ 3D อาจต้องใช้มุมมองหรือเซนเซอร์เพิ่มเติม การตรวจจับต้องครอบคลุมสภาพที่ผิดจริง รวมถึงชิ้นงานซ้ำและชิ้นงานที่ขาดหาย รอยขีดข่วนที่เริ่มเกิดระหว่างการถ่ายโอนอาจมาจากบานพับสัมผัสกับรางนำ แทนที่จะอ้างอิงกับพื้นผิวที่กำหนดไว้
นอกเหนือจากตัวเครื่องแล้ว ยังมีปัจจัยอื่นที่ส่งผลต่อต้นทุนการจัดซื้อเครื่องป้อนชิ้นงาน เมื่อเปรียบเทียบ เครื่องมือและต้นทุนของชามป้อนชิ้นงาน ให้พิจารณาผิวสำเร็จจริง บรรจุภัณฑ์ขาเข้า และสัดส่วนรุ่นผลิตภัณฑ์ ตัวอย่างถาด 96 ชิ้นมีชิ้นงานตามทฤษฎีเพียงพอ 12 min ที่อัตรา 8 ชิ้น/min หากใช้ชิ้นงานชิ้นสุดท้ายก่อนเติมถาดเสร็จ จะเกิดการหยุดชะงักในการป้อนไม่ว่าจะประกอบได้เร็วเพียงใด
จัดแนวปุ่มบานพับและใส่พินบานพับ
การใส่พินต้องมีเส้นทางผ่านรูที่รองรับและจัดแนวไว้แล้ว อุปกรณ์จับยึดชิ้นงานควรจัดตำแหน่งชิ้นงานโดยไม่ทำให้เสียรูป และเครื่องมือใส่พินต้องดันพินไปยังตำแหน่งนั่งที่กำหนด ตรวจสอบลักษณะการประกอบได้จากการวัดแรงและระยะเคลื่อนที่ ความผิดปกติ เช่น ชิ้นส่วนขาดหาย สิ่งกีดขวาง หรือพินนั่งผิดตำแหน่ง อาจทำให้กราฟแรงและระยะเคลื่อนที่ผิดไปจากที่คาด
กระบอกสูบนิวแมติกและวาล์วควบคุมทำให้เกิดการเคลื่อนไหว ขณะที่เครื่องกดเซอร์โวใช้กลไกควบคุมอีกแบบหนึ่ง ทุกวิธีต้องมีจุดอ้างอิงเชิงกลที่กำหนดไว้ การโก่งตัวของเครื่องมือ ใบพับที่เอียง หรือครีบ อาจเปลี่ยนค่าแรงที่วัดได้ การเพิ่มแรงดันเพื่อดันผ่านสิ่งกีดขวางที่เกิดซ้ำ อาจทำให้ชิ้นงานเป็นรอยหรือปกปิดปัญหาจากกระบวนการก่อนหน้า
รายงาน ASSEMBLY ปี 2026 เรื่องการตรวจติดตามแรงและระยะเคลื่อนที่ อธิบายระบบการวัดบนเครื่องกดทั้งแบบใช้แรงคนและแบบอัตโนมัติ จัดทำกราฟอ้างอิงโดยใช้ชิ้นส่วนที่เป็นไปตามข้อกำหนดและตัวอย่างข้อบกพร่องที่กำหนดและควบคุมไว้ ควรตรวจสอบการนั่งของพินและการเคลื่อนไหวควบคู่กับกราฟ แรงสูงสุดที่เท่ากันอาจเกิดขึ้นที่ตำแหน่งต่างกัน
คำนวณตามช่วงระยะห่างที่กำหนด
หมายเหตุทางวิศวกรรม: ระยะห่างเส้นผ่านศูนย์กลาง
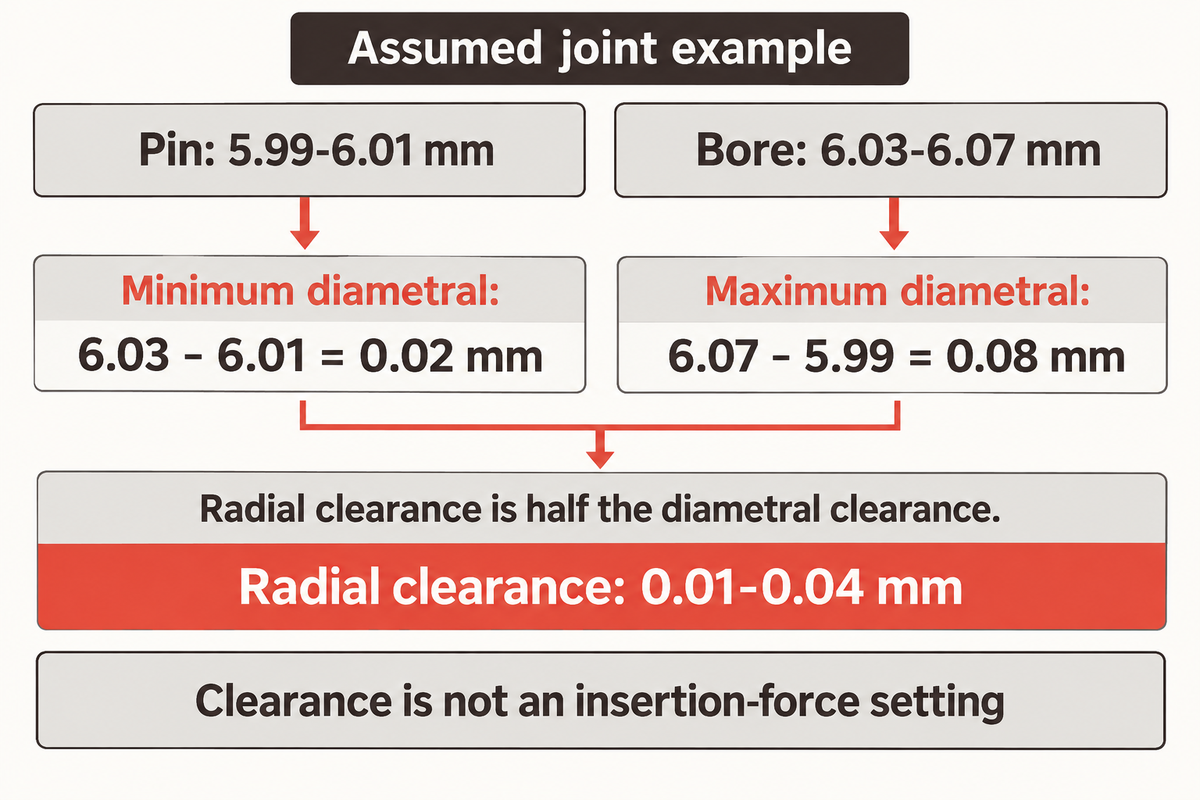
ในตัวอย่างข้อต่อหมุนได้อย่างอิสระ พินมีขนาด 5.99–6.01 mm และรูสำเร็จมีขนาด 6.03–6.07 mm ระยะห่างเส้นผ่านศูนย์กลางต่ำสุด = 6.03 − 6.01 = 0.02 mm ระยะห่างเส้นผ่านศูนย์กลางสูงสุด = 6.07 − 5.99 = 0.08 mm ระยะห่างแนวรัศมีเท่ากับครึ่งหนึ่งของค่าเหล่านั้น คือ 0.01–0.04 mm การคำนวณนี้ครอบคลุมค่าพิกัดขนาด ส่วนความร่วมแกน ลักษณะพื้นผิว และภาระ ยังต้องนำไปพิจารณาในการทบทวนการออกแบบ
เอกสาร NIST เรื่องการสอบเทียบมิติ อธิบายว่าความไม่แน่นอนคือขีดจำกัดของค่าประมาณจากการวัด เลือกระบบการวัดที่มีความไม่แน่นอนเหมาะกับการตัดสินใจเกี่ยวกับผลิตภัณฑ์ และพิจารณาการสัมผัส อุณหภูมิ และการตั้งค่าระบบการวัด ความละเอียดที่แสดงบนหน้าจอไม่ใช่ค่าความไม่แน่นอนของระบบการวัด
“การสอบกลับได้เพียงอย่างเดียวไม่ได้บ่งชี้หรือรับประกันความเหมาะสมต่อการใช้งาน”
ก่อนจัดซื้อเครื่องกดที่มีความแม่นยำสูงขึ้น ให้แยกค่าพิกัดผลิตภัณฑ์ออกจากความไม่แน่นอนของการวัดและความสามารถในการทำซ้ำตำแหน่งของกลไก ระยะห่างเส้นผ่านศูนย์กลางต่ำสุด 0.02 mm ในตัวอย่างไม่ใช่ค่ากำหนดแรงใส่พิน พินอาจมีเส้นผ่านศูนย์กลางอยู่ในค่าพิกัด แต่ยังพบรูที่ไม่ตรงแนว กราฟแรงและข้อมูลมิติตอบคำถามคนละข้อ
ยึดพินด้วยการสวมอัด การย้ำ การยึดด้วยการขึ้นรูป หรือสกรู
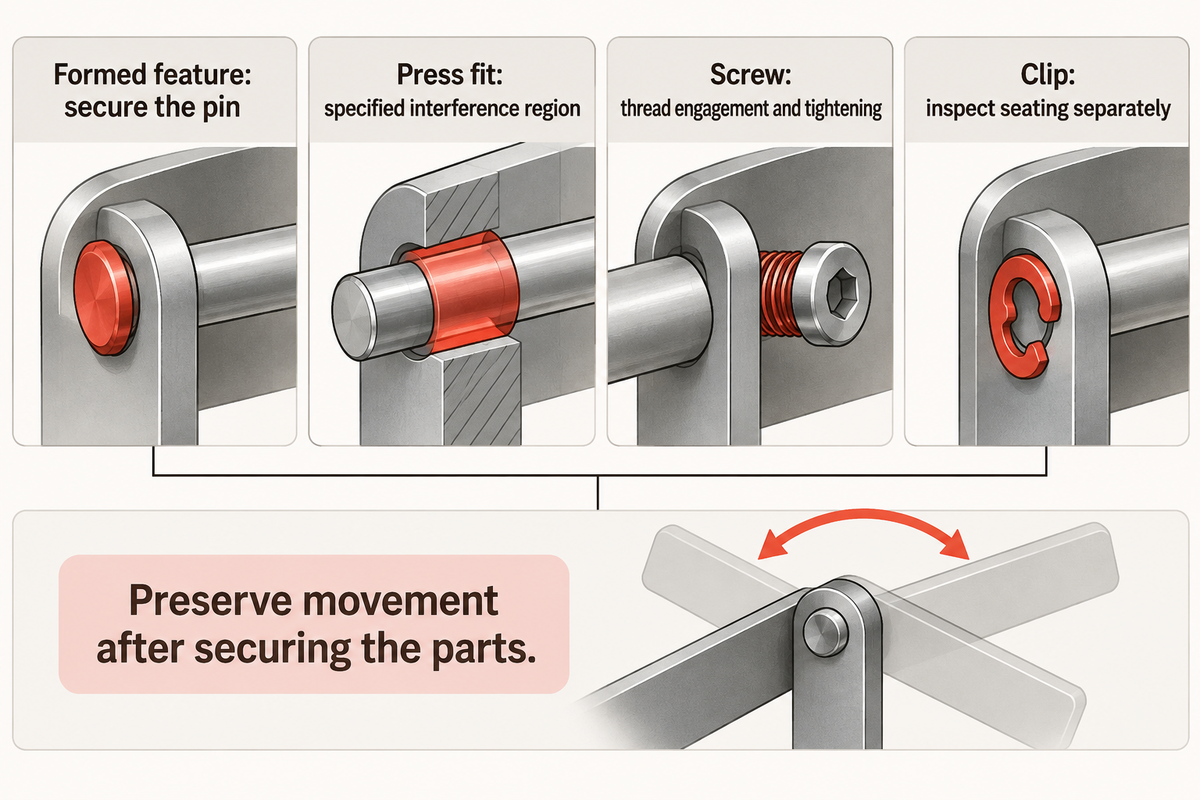
การยึดพินช่วยป้องกันไม่ให้พินเคลื่อนออกไปในทิศทางที่ไม่ต้องการ พื้นผิวที่ประกบกันอาจอนุญาตให้เคลื่อนไหวสัมพันธ์กันหรือให้แรงเสียดทาน วิธีการยึดขึ้นอยู่กับการออกแบบบานพับ เช่น บริเวณสวมอัด หัวที่ขึ้นรูป ส่วนยึดที่ขึ้นรูป คลิป หรือตัวยึดแบบเกลียว สถานีประกอบต้องรักษาการเคลื่อนไหวที่ต้องการหลังยึดชิ้นส่วนแล้ว
การย้ำหรือการยึดด้วยการขึ้นรูปสร้างส่วนยึดเพื่อยึดพินได้ ส่วนข้อต่อแกนหมุนที่ยึดด้วยสกรูอาศัยการขบกันของเกลียว ส่วนการสวมอัดอาศัยบริเวณสวมอัดที่กำหนดไว้ อย่างไรก็ตาม กลไกเหล่านี้แตกต่างกัน ผู้ผลิตเครื่องจักรไม่ควรเปลี่ยนไปใช้กลไกอื่นเพียงเพราะเครื่องจักรทำงานได้รอบเร็วกว่า
คุณลักษณะของข้อต่อที่เปลี่ยนลำดับการประกอบ
การออกแบบอาจมีคุณลักษณะด้านล่างหลายรายการพร้อมกัน รายการเหล่านี้ไม่ได้หมายถึงเครื่องจักร 9 ตระกูลที่แยกขาดจากกัน โปรดดูเมทริกซ์เพื่อระบุหน้าที่ของแต่ละคุณลักษณะ
| คุณลักษณะ | ผลต่อการประกอบ | ผลลัพธ์ที่ต้องกำหนด |
|---|---|---|
| พินถอดได้ | รักษาเส้นทางการถอดและส่วนยึดไว้ | ตำแหน่งพิน หน่วย mm; เงื่อนไขการถอด |
| พินยึดถาวร | ขึ้นรูปหรือประกอบส่วนยึดตามที่กำหนด | ขนาดหัวพิน หน่วย mm; การทดสอบแรงยึด หน่วย N |
| บูชอัด | รองรับตัวเรือนคอนเนกเตอร์และควบคุมการนั่งของบูช | ความลึกการนั่งและขนาดรูหลังติดตั้ง หน่วย mm |
| ชุดแหวนรองหรือแบริ่ง | ควบคุมการมีอยู่ ลำดับ และความสูงรวมของชิ้นส่วน | ระยะคลอนตามแนวแกน หน่วย mm |
| แกนหมุนเชื่อมต่อหลายจุด | รักษาแนวให้ตรงกันตลอดสถานีประกอบที่ทำงานต่อเนื่องกัน | ตำแหน่งแกนหมุน หน่วย mm; มุมการเคลื่อนไหว |
| แรงตั้งต้นของสปริง | จัดแนวและป้อนสปริงก่อนยึดเข้าที่ | แรงบิด หน่วย N·m ที่มุมตามที่กำหนด |
| แดมเปอร์แบบปิดผนึกที่จัดซื้อมา | จัดวางและเชื่อมต่อโมดูลที่ผ่านการรับรอง | เวลาปิด หน่วย s ที่อุณหภูมิ/ภาระที่กำหนด |
| แกนหมุนยึดด้วยสกรู | เริ่มขันเกลียวให้ถูกต้องและควบคุมการขันแน่น | แรงบิด หน่วย N·m และการนั่งของตัวยึด |
| ชุดแผ่นเสียดทาน | ควบคุมการกดอัดของพื้นผิวเสียดทาน | แรงบิดเริ่มเคลื่อนที่และแรงบิดขณะเคลื่อนที่ หน่วย N·m |
คำอธิบายของ ASSEMBLY เกี่ยวกับการขึ้นรูปแบบวงโคจรและแนวรัศมี อธิบายการขึ้นรูปหัวพินทีละขั้นและความเป็นไปได้ที่จะได้ผลการยึดที่แน่นหรือหลวม รูปทรงของเครื่องมือ การรองรับ และรูปทรงสุดท้ายจึงสำคัญพอ ๆ กับลักษณะการขึ้นรูป ค่าแรงของเครื่องจักรจากข้อมูลเก่าในบทความไม่ใช่ค่าตั้งสำหรับงานบานพับรุ่นใหม่
สำหรับแกนหมุนที่ต้องเคลื่อนไหว การกดอัดมากเกินไปอาจเปลี่ยนการยึดที่สำเร็จให้กลายเป็นข้อต่อที่ฝืด สำหรับแกนหมุนที่ยึดอยู่กับที่ การยึดไม่แน่นพออาจทำให้ข้อต่อเคลื่อนในระหว่างใช้งาน ดังนั้นคำอธิบายในการจัดซื้อควรระบุลักษณะการตอบสนองของข้อต่อ แทนการกำหนดแรงขึ้นรูปสูงสุด
ในตัวอย่างข้อต่อหมุนได้อย่างอิสระ คลิปที่นั่งเข้าที่สามารถทำงานร่วมกับระยะคลอนตามแนวแกน 0.10–0.20 mm ได้ การเปลี่ยนคลิปเป็นปลายที่ขึ้นรูปจะทำให้จุดหยุดตามแนวแกนเปลี่ยนไป จึงต้องทบทวนข้อกำหนดระยะคลอนและการเคลื่อนไหวใหม่ ค่าแรงบิดสูงสุด 0.10 N·m ที่เสนอไว้ยังคงเป็นข้อกำหนดของผลิตภัณฑ์ ส่วนระยะห่างเส้นผ่านศูนย์กลางต่ำสุด 0.02 mm เป็นข้อกำหนดของจุดสัมผัสอีกจุดหนึ่ง การเพิ่มแรงในการยึดไม่ได้ทำให้ผลลัพธ์ข้อใดข้อหนึ่งดีขึ้นโดยอัตโนมัติ
หล่อลื่นข้อต่อและตรวจสอบการเคลื่อนไหว
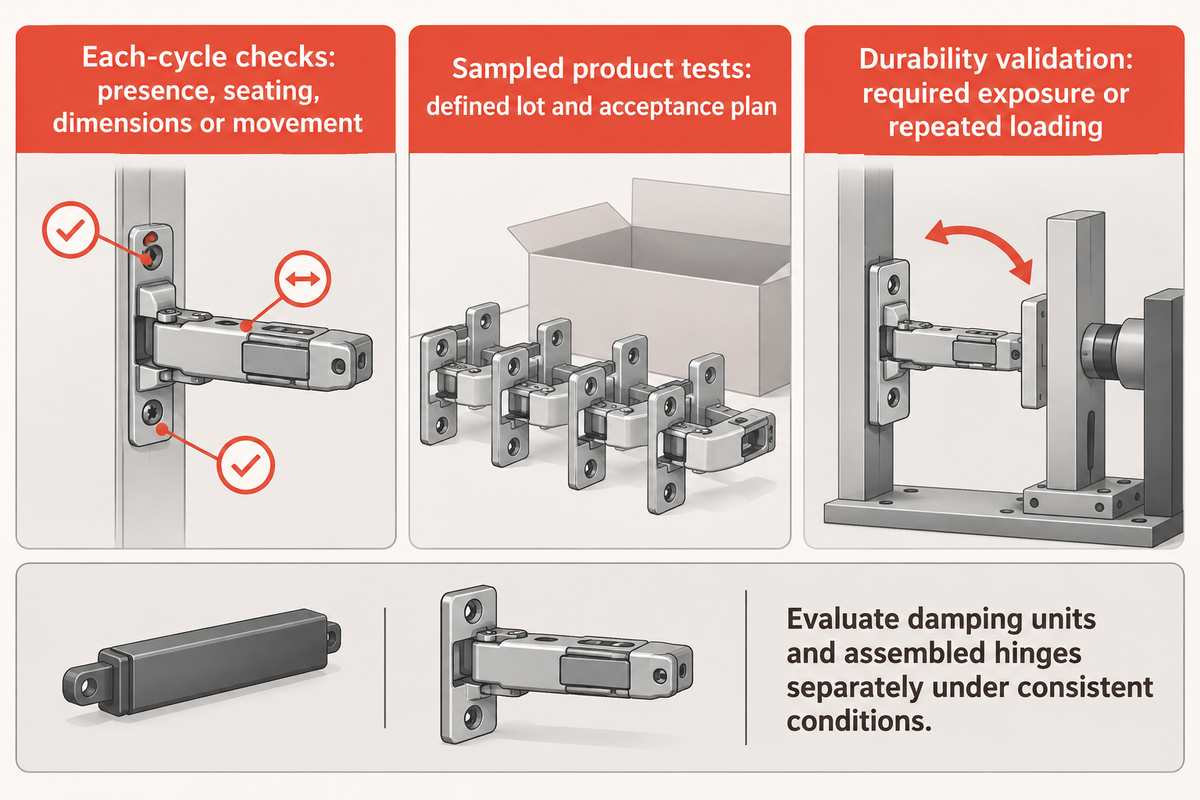
การทดสอบการเคลื่อนไหวใช้ประเมินบานพับที่ประกอบเสร็จแล้วหลังขั้นตอนการยึด กำหนดช่วงการเคลื่อนไหว ภาระที่ใช้ และเงื่อนไขการทดสอบ ลักษณะที่ต้องตรวจอาจรวมถึงการหมุนอย่างอิสระ แรงบิดเสียดทาน แรงคืนกลับของสปริง และการปิดนุ่มนวล ควรรวมปริมาณและตำแหน่งการหล่อลื่นไว้ในข้อกำหนดด้วย เพราะอาจส่งผลต่อลักษณะเหล่านี้
สำหรับบานพับที่หมุนได้อย่างอิสระ ควรกำหนดแรงต้านขณะเริ่มเคลื่อนที่และแรงต้านขณะเคลื่อนที่แยกกัน ในบานพับฝืด แรงต้านการเคลื่อนไหวเกิดจากแรงเสียดทาน เครื่องประกอบบานพับปิดนุ่มนวลอาจติดตั้งสปริงหรือแดมเปอร์ ซึ่งส่งผลต่อลักษณะการปิด การเปิดและปิดเพียงครั้งเดียวอาจช่วยให้พบสิ่งกีดขวาง แต่ไม่สามารถจำลองการสึกหรอในระยะยาวได้
ส่วนประกอบใดสำคัญที่สุดต่อคุณภาพของบานพับไฮดรอลิก?
ชุดหน่วงและรูปทรงส่งผลต่อลักษณะการทำงานไฮดรอลิกโดยรวม แดมเปอร์ที่ทำงานปกติไม่สามารถแก้ปัญหาแกนหมุนฝืดหรือแนวสปริงผิดได้ ภายใต้ภาระที่กำหนด ให้ประเมินชุดหน่วงขาเข้าและบานพับที่ประกอบเสร็จแล้วแยกกัน โดยควบคุมมุมปิด อุณหภูมิ และรูปแบบการติดตั้งให้เหมือนกัน
ในการประกอบบานพับตู้อัตโนมัติ เซนเซอร์อาจใช้ตรวจสอบการมีอยู่ของชุดหน่วง และสถานีตรวจการทำงานอาจประเมินลักษณะการปิด ควรตรวจสอบคุณลักษณะที่สัมพันธ์กับข้อบกพร่อง กล้องที่มองตัวเรือนแดมเปอร์ไม่สามารถวัดการทำงานภายในของของเหลวในแดมเปอร์ได้ สัญญาณผ่านจากระบบอิเล็กทรอนิกส์จะมีประโยชน์ต่อเมื่ออ้างอิงกับข้อกำหนดการทดสอบที่ผ่านการตรวจสอบแล้ว
- การตรวจสอบทุกรอบ: การมีอยู่ของชิ้นส่วน การนั่งเข้าที่ มิติที่เลือก หรือการวัดการเคลื่อนไหว
- การทดสอบผลิตภัณฑ์แบบสุ่ม: การทดสอบที่กำหนดสำหรับล็อตการผลิตตามแผนการสุ่มและเกณฑ์การยอมรับที่ตกลงกัน
- การตรวจสอบความทนทาน: การทดสอบผลิตภัณฑ์ภายใต้การสัมผัสหรือการรับภาระซ้ำตามที่กำหนดสำหรับการใช้งานนั้น
คำอธิบายเรื่องการสุ่มตรวจเพื่อการยอมรับของ NIST แยกการตัดสินใจยอมรับล็อตออกจากการประมาณคุณภาพของล็อต การทดสอบแรงยึดพินแบบทำลายชิ้นงานที่สำเร็จบนตัวอย่าง ไม่ได้วัดคุณภาพของบานพับทั้งล็อต ควรกำหนดล็อต หน่วยสุ่มตัวอย่าง และเกณฑ์การยอมรับให้สอดคล้องกับวิธีทดสอบ
มาตรฐาน A156.1-2025 ที่เผยแพร่ต่อสาธารณะของ BHMA ยกตัวอย่างสมรรถนะระดับ Grade 1 ที่ 2.5 million opening and closing cycles on a door of specified weight ซึ่งเป็นตัวอย่างความทนทานของผลิตภัณฑ์ภายใต้ขอบเขตที่กำหนด การตรวจสอบการเคลื่อนไหวอย่างรวดเร็วในโรงงานมีจุดประสงค์ต่างกัน และใช้แทนระยะเวลา เงื่อนไขภาระ และเงื่อนไขการทดสอบอื่น ๆ ที่กำหนดสำหรับผลิตภัณฑ์ไม่ได้
เลือกระดับระบบอัตโนมัติให้สอดคล้องกับรูปแบบการผลิตจริง
ระดับระบบอัตโนมัติระบุว่างานใดที่ผู้ปฏิบัติงานเป็นผู้ทำ ส่วนรูปแบบโรตารีหรือเชิงเส้นระบุวิธีเคลื่อนย้ายงาน ควรประเมินสองเรื่องนี้แยกกันโดยพิจารณารูปแบบการผลิต อุปกรณ์จับยึดชิ้นงานแบบกึ่งอัตโนมัติอาจควบคุมขั้นตอนการประกอบที่ทำได้ยาก ขณะที่เครื่องประกอบอัตโนมัติเต็มรูปแบบยังต้องอาศัยชิ้นส่วนขาเข้าที่เชื่อถือได้ การควบคุมวัสดุและสินค้าคงคลัง และการจัดการข้อยกเว้น
ตัวอย่างใน บทความ Assembly เรื่องการย้ำหมุดอัตโนมัติ อธิบายระบบ 6 สถานีที่ผู้ปฏิบัติงานเป็นผู้โหลดและนำชิ้นงานออก โดยเน้นการใช้อุปกรณ์จับยึดชิ้นงานและรหัสระบุชิ้นส่วนเพื่อย้ายงานจากผู้ปฏิบัติงานไปให้เครื่องจักร คำถามสำหรับวิศวกรคือควรทำงานใดให้เป็นระบบอัตโนมัติ แทนที่จะถามว่าโต๊ะโรตารีทำให้สายการประกอบทำงานโดยไม่มีคนเฝ้าหรือไม่
NIST ระบุระบบอัตโนมัติสำหรับการผลิตหลากหลายรุ่นในปริมาณน้อย พร้อมทางเลือกการทำงานร่วมกันที่สร้างสมดุลระหว่างความเร็ว น้ำหนักบรรทุก และข้อจำกัดในการบูรณาการ การผลิตล็อตเล็กไม่ได้ตัดความเป็นไปได้ในการใช้หุ่นยนต์ช่วยโดยอัตโนมัติ เซลล์อัตโนมัติเฉพาะทางความเร็วสูงสำหรับการผลิตปริมาณมากจะน่าสนใจเมื่อเหมาะกับงาน รูปแบบผลิตภัณฑ์ และปริมาณชิ้นงานดีที่ผลิตได้ต่อเนื่อง ซึ่งคุ้มกับเครื่องมือและการสนับสนุนเพิ่มเติม ใบเสนอราคาที่ระบุว่า “อัตโนมัติเต็มรูปแบบ” ยังต้องอธิบายหน้าที่ของผู้ปฏิบัติงาน
เปรียบเทียบจำนวนชิ้นงานดีในช่วงเวลาเดียวกัน
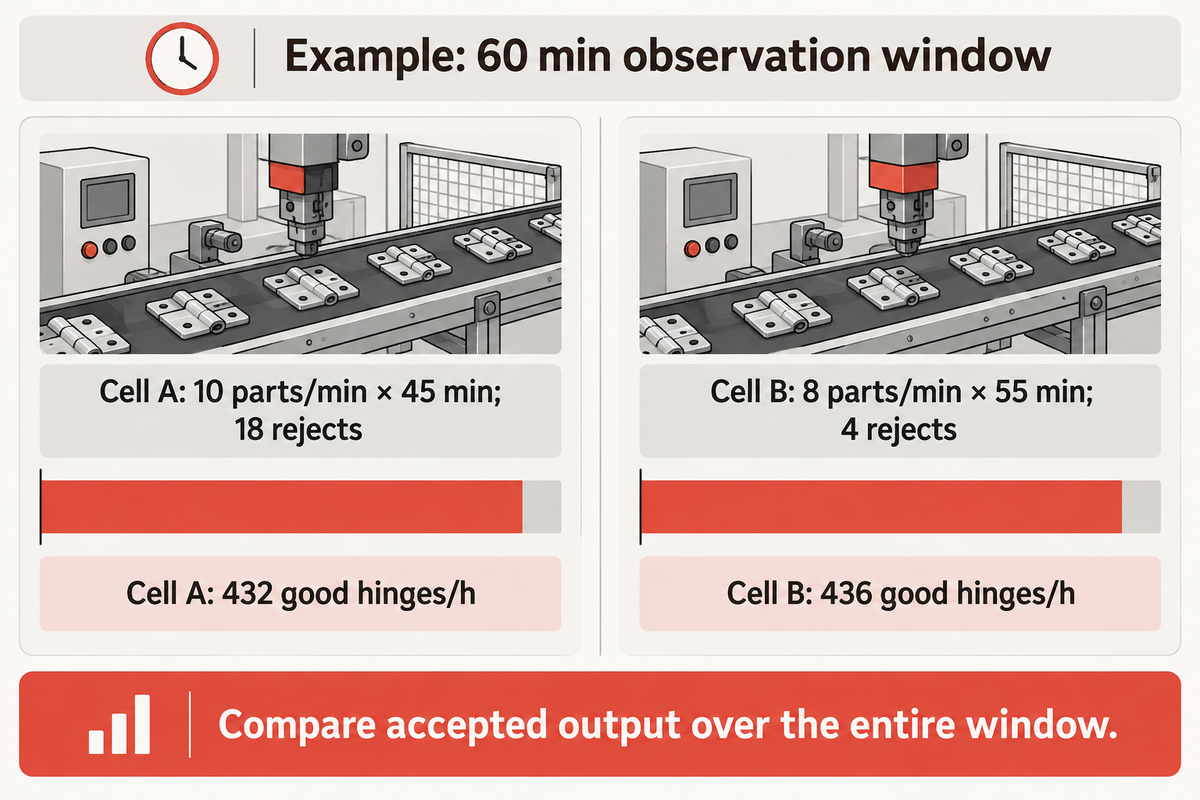
ตัวอย่าง: เซลล์ 2 เซลล์แต่ละเซลล์มีช่วงสังเกตการณ์ 60 นาที และผลิตบานพับ 1 ชิ้นต่อรอบ เซลล์ A ทำงานที่ 10 ชิ้น/นาทีเป็นเวลา 45 นาที และผลิตชิ้นงานเสีย 18 ชิ้น เซลล์ B ทำงานที่ 8 ชิ้น/นาทีเป็นเวลา 55 นาที และผลิตชิ้นงานเสีย 4 ชิ้น ผลผลิตดีที่ผ่านตั้งแต่ครั้งแรกคือ:
- เซลล์ A: (10 × 45) − 18 = 432 บานพับที่ผ่านเกณฑ์/h หรือ 7.20 ชิ้นที่ผ่านเกณฑ์/นาที
- เซลล์ B: (8 × 55) − 4 = 436 บานพับดี/ชม. หรือประมาณ 7.27 ชิ้นดี/นาที
รอบการทำงานที่เร็วกว่าแพ้การเปรียบเทียบนี้อยู่ 4 ชิ้นงานบานพับที่ผ่านเกณฑ์ ทั้งสองการวิเคราะห์ไม่ได้คำนึงถึงงานแก้ไขภายหลังในการคำนวณผลผลิตดีตั้งแต่ครั้งแรก การนับแบบเรียลไทม์ช่วยระบุตำแหน่งที่เกิดการสูญเสียได้ การเปรียบเทียบขั้นสุดท้ายต้องครอบคลุมช่วงเวลาสังเกตการณ์ทั้งหมด หากต้องการเปรียบเทียบต้นทุน ให้นำต้นทุนต่อชั่วโมงที่คำนวณบนพื้นฐานกำลังคนและต้นทุนเดียวกันหารด้วยจำนวนบานพับที่ผ่านเกณฑ์ต่อชั่วโมง และรวมเวลาเปลี่ยนงานกับการบำรุงรักษาตามแผนเมื่อขยายการเปรียบเทียบเป็นระดับกะ
จุดที่สูญเสียอัตราการผลิต
แผนผังการสูญเสียต่อไปนี้แจกแจงเวลาหยุดทำงานของตัวอย่างเดียวกัน สาเหตุเหล่านี้ควรบันทึกระหว่างการตรวจสอบ ไม่ควรสันนิษฐานว่าเป็นข้อบกพร่องของผังการผลิตแบบใดแบบหนึ่ง
| ข้อจำกัดที่ต้องบันทึก | เซลล์ A | เซลล์ B | ผู้มีอำนาจตัดสินใจ |
|---|---|---|---|
| เวลารอเติมชิ้นงาน | 6 นาที | 2 นาที | การผลิต: วิธีป้อนชิ้นงานและบัฟเฟอร์ |
| การหยุดชะงักเล็กน้อย | 4 นาที | 2 นาที | วิศวกรรม: การจัดวางชิ้นงานและการกู้คืน |
| การพักงานเพื่อตรวจสอบ | 5 นาที | 1 นาที | คุณภาพ: จำแนกข้อบกพร่องจริงและการคัดชิ้นงานดีทิ้งผิดพลาด |
| ชิ้นงานที่ไม่ผ่านการตรวจครั้งแรก | บานพับ 18 ชิ้น | บานพับ 4 ชิ้น | การผลิต/การเงิน: ปริมาณผลผลิตที่ผ่านเกณฑ์และต้นทุนต่อหน่วย |
ใบเสนอราคาเครื่องประกอบบานพับควรระบุอะไรบ้าง?
ใบเสนอราคาจะเป็นประโยชน์ต่อการประเมินชิ้นส่วนบานพับขาเข้า ขั้นตอนการทำงาน การทดสอบการทำงาน และผลผลิตที่ส่งมอบสำหรับแต่ละรุ่น ควรจัดเตรียมเอกสาร แบบเขียน และชิ้นส่วนที่เกี่ยวข้องเพื่อยืนยันผลผลิต ควรตกลงเงื่อนไขด้านจำนวนพนักงาน การเติมชิ้นงาน และการเปลี่ยนรุ่นเพื่อสาธิตผลผลิตด้วย เครื่องมือ การบูรณาการระบบ การฝึกอบรม และอะไหล่ควรอยู่ภายใต้ขอบเขตเชิงพาณิชย์เดียวกัน ข้อกำหนดควรครอบคลุมงานเดียวกัน
ควรจัดกลุ่มข้อกำหนดเพื่อให้ตรวจสอบได้ง่ายขึ้น และยืนยันตัวอย่างเช่น รุ่นใดใช้เครื่องมือร่วมกัน ระบบตรวจจับชิ้นส่วนผิดรุ่นอย่างไร และการทดสอบใดใช้ประกอบการอนุมัติ ก่อนจัดส่งให้ยืนยันระบบจ่ายไฟฟ้าของสถานที่ ความถี่ และข้อกำหนดลมอัด รายการตรวจสอบการทดสอบรับรองเครื่องจักรที่โรงงานเป็นกรอบสำหรับการส่งมอบงาน
คุณเปรียบเทียบผู้ผลิตเครื่องประกอบบานพับอย่างไร?
เปรียบเทียบผู้ผลิตเครื่องจักรจากความสามารถในการประกอบและทดสอบบานพับรุ่นเฉพาะของคุณ จากนั้นประเมินการบูรณาการระบบและบริการภายใต้ขอบเขตโครงการเดียวกัน ผู้ให้บริการบานพับสำเร็จรูปกับผู้ผลิตเครื่องจักรให้บริการคนละแบบ การสาธิตควรครอบคลุมสภาวะการป้อนชิ้นงานและการประกอบที่ยากที่สุด รวมถึงรุ่นต่าง ๆ ที่ต้องการ
การเปรียบเทียบผู้ผลิตเครื่องประกอบบานพับแยกต่างหากครอบคลุมการคัดเลือกซัพพลายเออร์ ที่ตั้งทางภูมิศาสตร์ไม่ได้บ่งบอกความสามารถทางเทคนิคโดยตัวมันเอง การจัดหาจากมณฑลกวางตุ้งหรือภูมิภาคการผลิตอื่นในจีนยังต้องจับคู่ผู้ผลิตกับงานประกอบจริง
รักษาเสถียรภาพของกระบวนการระหว่างเปลี่ยนรุ่นและบำรุงรักษา
การรักษาเสถียรภาพของกระบวนการต้องอาศัยชิ้นส่วน เครื่องมือ และสูตรการผลิตที่ถูกต้องกลับมาใช้งานร่วมกันหลังการเปลี่ยนรุ่นทุกครั้ง ให้เชื่อมโยงรุ่นผลิตภัณฑ์ รหัสอุปกรณ์จับยึดชิ้นงาน และการตั้งค่าการทดสอบไว้ในการกำหนดค่าที่อนุมัติแล้ว การสึกหรอ การปนเปื้อน หรือชิ้นส่วนขาเข้าที่เปลี่ยนไป อาจทำให้ผลลัพธ์เปลี่ยนแปลง แม้โปรแกรม PLC และรอบการประกอบตามค่าที่กำหนดยังคงเดิม
กำหนดการเข้าถึงอย่างควบคุมสำหรับการปรับสูตรการผลิต และกำหนดวิธีนำเข้ารุ่นที่อนุมัติแล้ว บันทึกข้อมูลอุปกรณ์จับยึดชิ้นงาน เครื่องมือ และจุดอ้างอิงการวัดสำหรับชิ้นงานดีชุดแรก การเปลี่ยนแผ่นปิดบนบานพับตู้ การปรับบูช หรือการเปลี่ยนผิวสำเร็จอาจส่งผลต่อตำแหน่งหรือการทำงาน ปรับการตั้งค่าให้สอดคล้องกับการเปลี่ยนแปลงทางกายภาพเหล่านั้น แทนการแก้เกณฑ์การตรวจจับเพื่อให้ชิ้นงานเสียผ่านการตรวจ
เอกสาร NIST เรื่องความไม่แน่นอนและ Gage R&R แยกการศึกษาความสามารถในการทำซ้ำออกจากความไม่แน่นอนของการวัดโดยรวม บันทึกการสอบเทียบ การตรวจสอบชิ้นงานอ้างอิง และการยืนยันการตั้งค่า มีบทบาทต่างกัน ค่าที่แสดงผลอย่างเสถียรไม่ได้ช่วยขจัดการสึกหรอของอุปกรณ์จับยึดชิ้นงานหรือสภาพจุดสัมผัสที่เปลี่ยนไป
แผนผังแก้ไขปัญหาจากข้อบกพร่องไปยังสถานีงาน
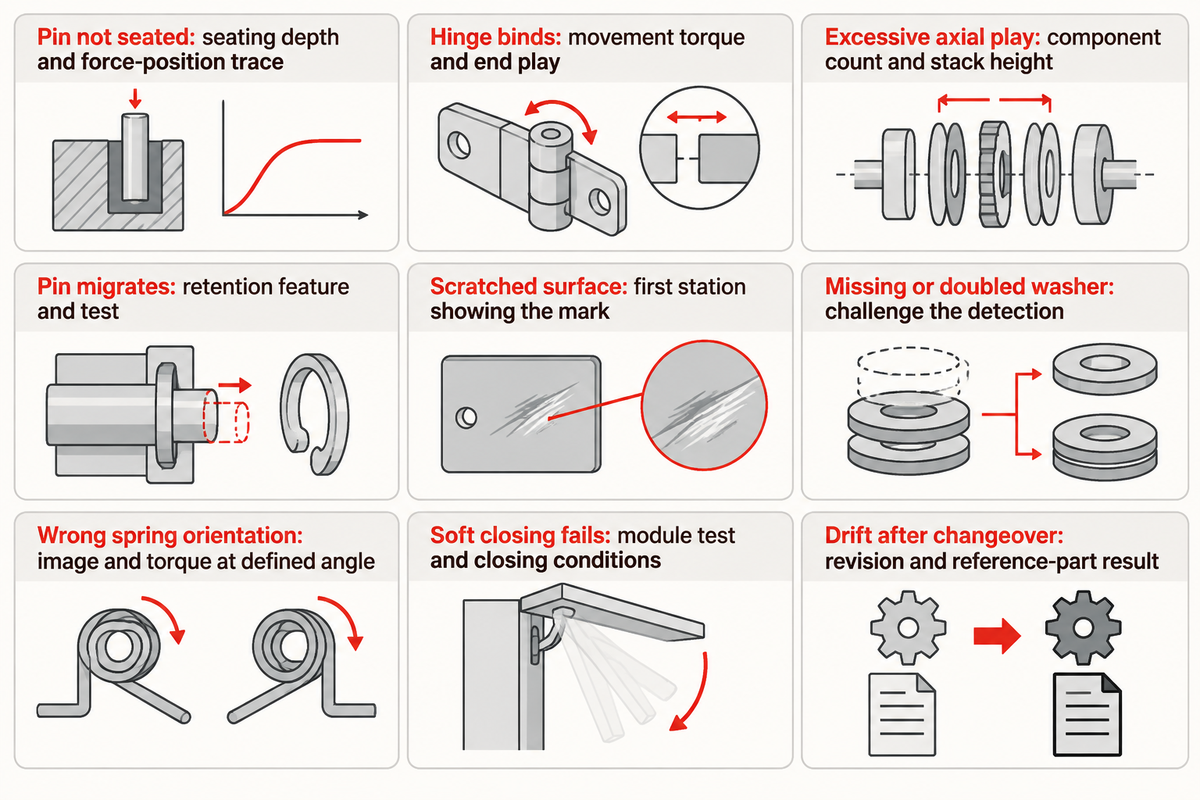
ใช้แต่ละอาการเพื่อเลือกหลักฐานที่จะตรวจสอบก่อนตัดสินใจแก้ไข รายการเหล่านี้เป็นสาเหตุที่ควรตรวจสอบ ให้เก็บสูตรการผลิตเดิมและชิ้นงานที่ได้รับผลกระทบไว้ระหว่างค้นหาความเปลี่ยนแปลง
| อาการ | สถานีงานหรือจุดป้อนชิ้นงานที่ควรตรวจสอบ | หลักฐานที่ควรเก็บก่อนดำเนินการ |
|---|---|---|
| พินเสียบไม่สุด | การจัดวางพิน แนวนำ หรือจุดอ้างอิงสำหรับการเสียบ | ความยาวพินและความลึกในการนั่งในหน่วย mm; กราฟแรง-ตำแหน่ง; สภาพครีบ |
| บานพับฝืดหลังการยึด | การรองรับ แนวศูนย์ ความลึกในการขึ้นรูป หรือความสูงของชุดชิ้นส่วน | แรงบิดขณะเคลื่อนไหวก่อนและหลัง หน่วย N·m; ระยะคลอนตามแนวแกน หน่วย mm |
| ระยะคลอนตามแนวแกนมากเกินไป | การมีอยู่ของแหวนรองหรือขนาดความสูงของชุดแหวนรอง | จำนวนชิ้นส่วน ความสูงรวมของชุดชิ้นงาน และระยะคลอนตามแนวแกน หน่วย mm |
| พินเลื่อนตำแหน่ง | คุณลักษณะสำหรับยึด หรือบริเวณสวมอัดที่กำหนด | ขนาดคุณลักษณะ; การทดสอบแรงยึดตามที่กำหนด หน่วย N; ล็อตวัสดุ/ผิวสำเร็จ |
| พื้นผิวเป็นรอย | จุดสัมผัสของชุดป้อนชิ้นงาน เบ้ารองชิ้นงาน หรือทางถ่ายโอนชิ้นงาน | สถานีแรกที่แสดงตำหนิ; ตำแหน่งสัมผัสและเศษวัสดุ |
| แหวนรองขาดหรือใส่ซ้ำ | การแยกชิ้นงานและตรวจสอบการมีอยู่ | ชิ้นงานท้าทาย; ภาพการตรวจจับ; การตอบสนองของเซนเซอร์ |
| สปริงวางผิดทิศทาง | การจัดวางและรับสปริงเข้าตำแหน่ง | ภาพสปริงก่อนประกอบ; แรงบิดที่มุมซึ่งกำหนดไว้ |
| ระบบปิดนุ่มนวลไม่ทำงาน | ชุดป้อนแดมเปอร์ ชุดกลไกเชื่อมโยง หรือชุดทดสอบการเคลื่อนไหว | เวลาปิดในหน่วย s; อุณหภูมิ แรงกด และมุมเริ่มต้น; การทดสอบโมดูลขาเข้า |
| เกิดการคลาดเคลื่อนหลังเปลี่ยนรุ่น | สูตรการผลิต อุปกรณ์จับยึดชิ้นงาน เครื่องมือ หรือข้อมูลอ้างอิงสำหรับการวัด | การเปรียบเทียบการแก้ไขแบบ; ขนาดชิ้นงานแรกและผลจากชิ้นงานอ้างอิง |
บทอภิปรายเรื่องข้อบกพร่องในการย้ำของ Rosa E Hearn ใน Design World ระบุสภาพรู ครีบ และแนวศูนย์ของเครื่องมือเป็นสาเหตุที่ควรตรวจสอบ ตัวอย่างที่ใช้หมุดย้ำแบบตาบอดจำเป็นต้องพิจารณาบริบทของตัวยึดด้วย แต่พินบานพับตันไม่มีแกนดึงให้วิเคราะห์หาสาเหตุ
สำหรับงานบริการที่อยู่ภายใต้ข้อกำหนดของสหรัฐฯ OSHA 29 CFR 1910.147 แยกการควบคุมพลังงานออกจากการหยุดการผลิต ปุ่มกดไม่ใช่อุปกรณ์แยกแหล่งพลังงาน การแก้ชิ้นงานติดขัดหรือปรับเครื่องมือขณะเสี่ยงต่อการเคลื่อนไหวที่ไม่คาดคิดหรือพลังงานสะสม ต้องปฏิบัติตามขั้นตอนควบคุมพลังงานที่เกี่ยวข้องของสถานประกอบการ บุคลากรที่ได้รับอนุญาตและผ่านการฝึกอบรมต้องจัดการพลังงานตกค้างและตรวจยืนยันการแยกแหล่งพลังงาน ข้อยกเว้นสำหรับงานบริการเล็กน้อยมีเงื่อนไขเฉพาะและข้อกำหนดด้านมาตรการป้องกันทางเลือกที่มีประสิทธิผล
การเปลี่ยนรุ่นถือว่าเสร็จสมบูรณ์เมื่อการตั้งค่าที่อนุมัติแล้วผลิตชิ้นงานที่ผ่านเกณฑ์ได้ และมีการตรวจสอบที่กำหนดเปิดใช้งานอยู่ การเปลี่ยนเครื่องมือเพียงอย่างเดียวไม่ได้ครอบคลุมงานทั้งหมดที่จำเป็นเพื่อให้ระบบกลับสู่สภาพดังกล่าว ควรเก็บหลักฐานการตรวจสอบคุณภาพและการกู้คืนเครื่องจักรไว้ด้วยกัน เก็บหลักฐานไว้เพื่อให้กะถัดไปแยกแยะได้ว่าการเปลี่ยนชิ้นส่วนเกิดจากการเปลี่ยนอุปกรณ์หรือการคลาดเคลื่อนของเครื่องจักร
คำถามที่พบบ่อย
เครื่องเดียวสามารถประกอบทั้งบานพับแบบบัตต์และบานพับแบบปิดนุ่มนวลได้หรือไม่?
ได้ หากเครื่องมือและการทดสอบครอบคลุมชิ้นส่วนทั้ง 2 กลุ่ม
ฐานร่วมสามารถรองรับทั้ง 2 แบบได้ หากอุปกรณ์จับยึดชิ้นงาน อุปกรณ์ป้อนชิ้นงาน และสถานีประกอบรองรับชิ้นส่วนจริง การตรวจสอบการทำงานต้องครอบคลุมข้อต่อแต่ละแบบด้วย บานพับแบบชนธรรมดากับแบบเชื่อมต่อที่ปิดนุ่มนวลอาจต้องใช้ลำดับการทำงานที่แตกต่างกันมาก ควรเปรียบเทียบรายการวัสดุและขั้นตอนการเปลี่ยนรุ่นก่อนเลือกใช้เซลล์ร่วมกัน หากใช้เครื่องมือร่วมกันได้น้อย การแยกสถานีอาจเหมาะสมกว่า
เครื่องประกอบบานพับระบบไฮดรอลิกผลิตแดมเปอร์ด้วยหรือไม่?
เฉพาะกรณีที่ขอบเขตงานที่ตกลงกันรวมการผลิตแดมเปอร์ไว้ด้วย
เซลล์การผลิตสามารถติดตั้งโมดูลหน่วงการปิดแบบซีลสำเร็จรูปที่จัดซื้อมา โดยไม่ต้องผลิตกระบอกสูบ ซีล หรือวงจรของไหลภายในเอง อีกโครงการหนึ่งอาจรวมกระบวนการต้นน้ำเหล่านี้ไว้ด้วย ระบุสภาพของโมดูลขาเข้า การรับรองคุณสมบัติ และจุดเชื่อมต่อภายในเซลล์ประกอบบานพับให้ชัดเจน จากนั้นการทดสอบการปิดขั้นสุดท้ายจะประเมินกลไกที่ประกอบเสร็จภายใต้เงื่อนไขที่ระบุไว้ คำว่าไฮดรอลิกเพียงอย่างเดียวไม่ได้กำหนดขอบเขตของอุปกรณ์
เครื่องประกอบบานพับคุ้มค่าหรือไม่?
ควรพิจารณาเมื่อปริมาณผลผลิตที่ผ่านเกณฑ์และการยกระดับคุณภาพคุ้มกับต้นทุนรวม
เปรียบเทียบผลผลิตดีที่ผ่านตั้งแต่ครั้งแรก จำนวนพนักงาน การสูญเสียระหว่างเปลี่ยนรุ่น การบำรุงรักษา และเครื่องมือ ตามส่วนผสมผลิตภัณฑ์ที่วางแผนไว้ การควบคุมการประกอบหรือการตรวจสอบที่ทำซ้ำได้อาจช่วยแก้ข้อจำกัดที่วัดได้ โดยไม่ต้องทำทุกงานให้เป็นระบบอัตโนมัติ สถานีกึ่งอัตโนมัติที่มีต้นทุนต่ำกว่าอาจเพียงพอ หากผู้ปฏิบัติงานป้อนชิ้นส่วนที่จัดการยากได้อย่างสม่ำเสมอ และเครื่องจักรควบคุมขั้นตอนสำคัญ เมื่อเปรียบเทียบกับไลน์ขนาดใหญ่ ให้ใช้ช่วงสังเกตการณ์และคำจำกัดความของผลิตภัณฑ์ที่ผ่านเกณฑ์เดียวกัน
เครื่องจักรสำหรับประกอบบานพับคืออะไร?
อาจหมายถึงเครื่องผลิตชิ้นส่วน เครื่องประกอบบานพับ หรือเครื่องเจาะรูสำหรับติดตั้ง
ระบุชิ้นส่วนขาเข้าและผลผลิตสำเร็จรูปที่ต้องการ เครื่องเจาะรูสำหรับเฟอร์นิเจอร์กับเซลล์ประกอบชิ้นส่วนบานพับทำหน้าที่ต่างกัน
เหตุใดเครื่องประกอบบานพับจึงไม่ทำงาน?
เริ่มจากข้อผิดพลาดที่แสดง รุ่นที่ได้รับผลกระทบ และการทำงานล่าสุดที่สำเร็จ
ใช้ขั้นตอนกู้คืนเมื่อเกิดข้อผิดพลาดที่อนุมัติแล้ว เพื่อแยกแยะชิ้นส่วนที่ขาด ข้อผิดพลาดด้านทิศทาง สภาพของอุปกรณ์จับยึดชิ้นงาน และผลการทดสอบที่ไม่ผ่านเกณฑ์ เก็บหลักฐานไว้ก่อนเปลี่ยนการตั้งค่าหรือลองแก้ไข
กล้องวิชันตรวจยืนยันความทนทานของบานพับได้หรือไม่?
ไม่ ระบบวิชั่นตรวจสอบคุณลักษณะที่มองเห็นซึ่งกำหนดไว้ ส่วนความทนทานต้องประเมินด้วยการทดสอบผลิตภัณฑ์
ระบบวิชั่นที่ผ่านการตรวจสอบความถูกต้องสามารถตรวจจับการมีอยู่ ทิศทาง หรือคุณลักษณะรอยต่อที่วัดได้ แต่ไม่สามารถระบุการสึกหรอระยะยาวจากภาพเพียงอย่างเดียว อายุการใช้งานของผลิตภัณฑ์ยังขึ้นอยู่กับวัสดุ รูปทรงรอยต่อ ภาระที่รับ และเงื่อนไขการทดสอบที่เกี่ยวข้อง ควรแยกหลักฐานจากภาพระหว่างกระบวนการ การตรวจสอบการเคลื่อนไหว และการทดสอบยืนยันผลิตภัณฑ์ระยะยาวออกจากกัน แต่ละอย่างใช้ประกอบการตัดสินใจอนุมัติคนละเรื่อง
ข้อสรุปสำคัญ
กำหนดลักษณะรอยต่อ ควบคุมการประกอบ และทดสอบการทำงานของชิ้นงานสำเร็จ ตัวอย่างการเปรียบเทียบให้ผลบานพับที่ผ่านเกณฑ์ 432 เทียบกับ 436 ชิ้น/h แม้เซลล์แรกจะมีรอบการทำงานตามค่าพิกัดเร็วกว่า
เปลี่ยนแบบบานพับของคุณให้เป็นงานประกอบที่กำหนดชัดเจน
นำแบบเขียนชิ้นส่วน สภาพชิ้นส่วนขาเข้า และพฤติกรรมข้อต่อที่ต้องการมาหารือกับ ZEUEE ใช้เอกสารสรุปข้อต่อเพื่อเชื่อมโยงการหารือด้านเทคนิคกับขอบเขตของเครื่องจักร
หารือเกี่ยวกับแบบบานพับของคุณแนวคิดเบื้องหลังคู่มือนี้
Cherry จัดทำคู่มือนี้ให้ ZEUEE เพื่อเชื่อมโยงการออกแบบข้อต่อบานพับกับขอบเขตของเครื่องประกอบ แหล่งข้อมูลด้านวิศวกรรมและมาตรฐานที่เผยแพร่ต่อสาธารณะสนับสนุนความแตกต่างทางเทคนิค ส่วนเอกสารสรุปข้อต่อที่กรอกข้อมูลและการคำนวณผลผลิตเป็นตัวอย่างเพื่อการเรียนรู้ ไม่มีการกล่าวอ้างผลการผลิตของลูกค้า ข้อมูลแนะนำบริษัท ZEUEE ให้ข้อมูลพื้นฐานทางธุรกิจสำหรับการหารือโครงการ
บทความที่เกี่ยวข้อง
เอกสารอ้างอิงและแหล่งข้อมูล
- BHMA: A156.1-2025 บานพับชนและบานพับประเภทต่างๆ, บทความ Hardware Highlight ที่เผยแพร่สาธารณะ
- Wang, Huang and Chang: การออกแบบค่าความคลาดเคลื่อนของชุดประกอบเครื่องกลใหม่โดยอิงความน่าเชื่อถือ, 2021
- Green และ Kreul: บทคัดย่อการวิเคราะห์ถ้วยป้อนแบบสั่น, 2009
- NIST: ตัวชี้วัดประสิทธิภาพการประกอบและวิธีทดสอบ
- John Sprovieri, ASSEMBLY: การตรวจสอบแรงและระยะเคลื่อนที่, 2026
- Doiron and Stoup, NIST: ความไม่แน่นอนและการสอบเทียบมิติ, 1997
- NIST: นโยบายการสอบกลับได้ทางมาตรวิทยาและคำถามที่พบบ่อย
- Adam Cort, ASSEMBLY: การขึ้นรูปแบบวงโคจรและแนวรัศมี, 2002
- NIST/SEMATECH: การสุ่มตัวอย่างเพื่อการยอมรับคืออะไร?
- Jim Camillo, ASSEMBLY: การทำให้กระบวนการย้ำหมุดเป็นระบบอัตโนมัติ, 2015
- Andrew Peterson, NIST: หุ่นยนต์ร่วมปฏิบัติงานสำหรับงานหลากหลายปริมาณน้อย, 2020
- Theodore Doiron, NIST: ความไม่แน่นอนของการวัดมิติจากข้อมูล ภาค 2, 2016
- Rosa E Hearn, Design World: ข้อบกพร่องจากการย้ำหมุดที่พบบ่อย, 2024
- OSHA: 29 CFR 1910.147, การควบคุมพลังงานอันตราย
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015