Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zur Scharniermontagemaschine: Vom Einzelteil zum beweglichen Gelenk

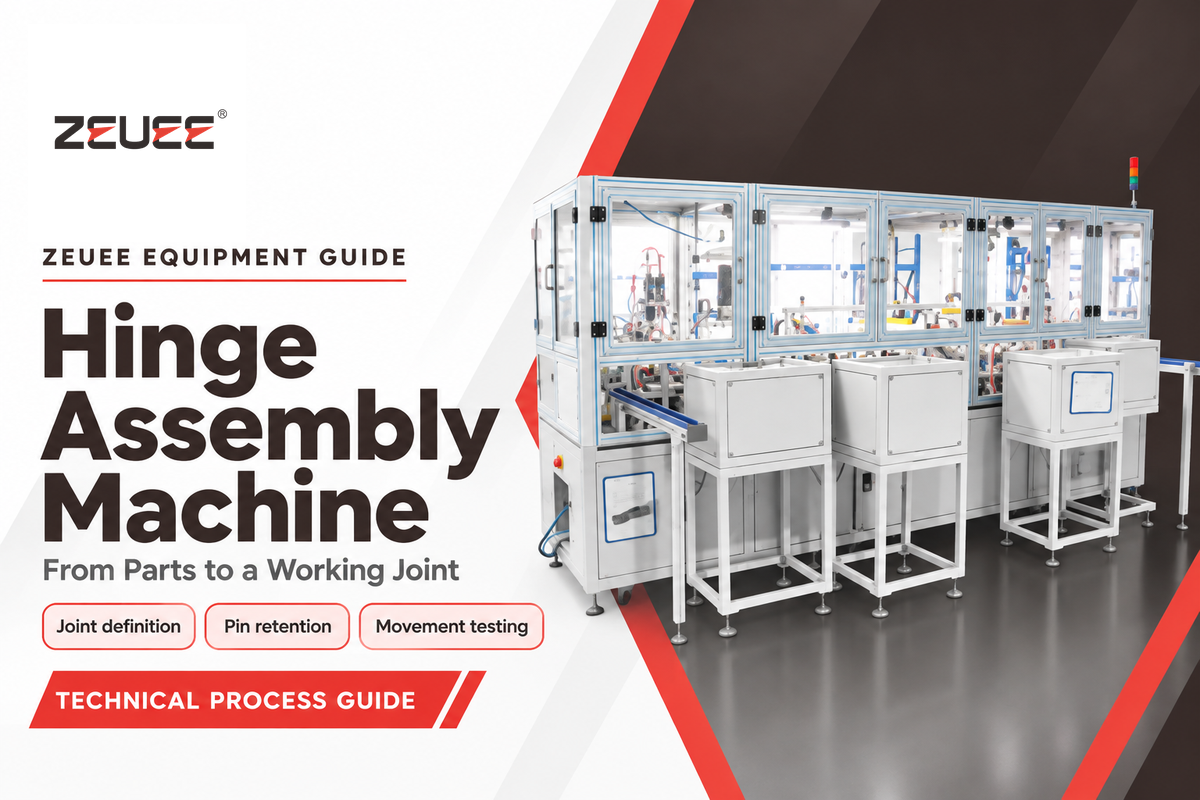
Eine Scharniermontagemaschine fügt Scharnierteile zusammen und führt, positioniert und befestigt sie kontrolliert. Das fertige Scharnier muss die vorgesehene Bewegung ermöglichen und zugleich seinen Kontaktstift oder seine Drehachsen in Position halten. Eine Industriemaschine, die einen Kontaktstift erfolgreich einpresst, kann trotzdem ein klemmendes Scharnier produzieren.
Eine Scharniermontagemaschine führt Bauteile zu, positioniert und fügt sie und prüft das montierte Scharnier. Für den sicheren Sitz des Kontaktstifts, die Leichtgängigkeit und die Schließdämpfung sind unterschiedliche Prüfungen nötig. Legen Sie die Anforderungen an das fertige Gelenk fest, bevor Sie das Maschinenlayout auswählen.
Kurzüberblick: Diese technischen Daten sollten Sie vor dem Anlagenvergleich festlegen
| Konstruktionsvorgabe | Für Ihr Scharnier zu dokumentieren |
|---|---|
| Zustand der angelieferten Teile | Fertige Scharnierflügel, Kontaktstifte, Feder, Lager oder versiegelter Dämpfer |
| Abmessungen | Grenzmaße für Kontaktstift und fertige Bohrung in mm; Bezugspunkt und Oberflächenbeschaffenheit |
| Gelenkverhalten | Sicherungsmethode, Axialspiel in mm, Bewegungswinkel in Grad |
| Funktionsprüfung | Drehmoment in N·m oder Schließzeit in s unter festgelegten Bedingungen |
| Produktionsvergleich | Gutteile beim ersten Durchlauf pro min, Personalbedarf und vollständige Umrüstzeit |
- Ein Kontaktstift kann in einem Bauteil fest sitzen, während sich ein anderes Bauteil um ihn dreht.
- Bei der automatisierten Montage wird der Fügevorgang gesteuert; die Produktlebensdauer muss weiterhin gesondert geprüft werden.
- „Halbautomatisch“ beschreibt die Einbindung des Bedienpersonals. „Rundtaktautomation“ beschreibt das Transferlayout.
- Die aussagekräftige Produktionsrate berücksichtigt abgenommene Scharniere und die Zeitverluste zwischen den Zyklen.
Was montiert eine Scharniermontagemaschine eigentlich?
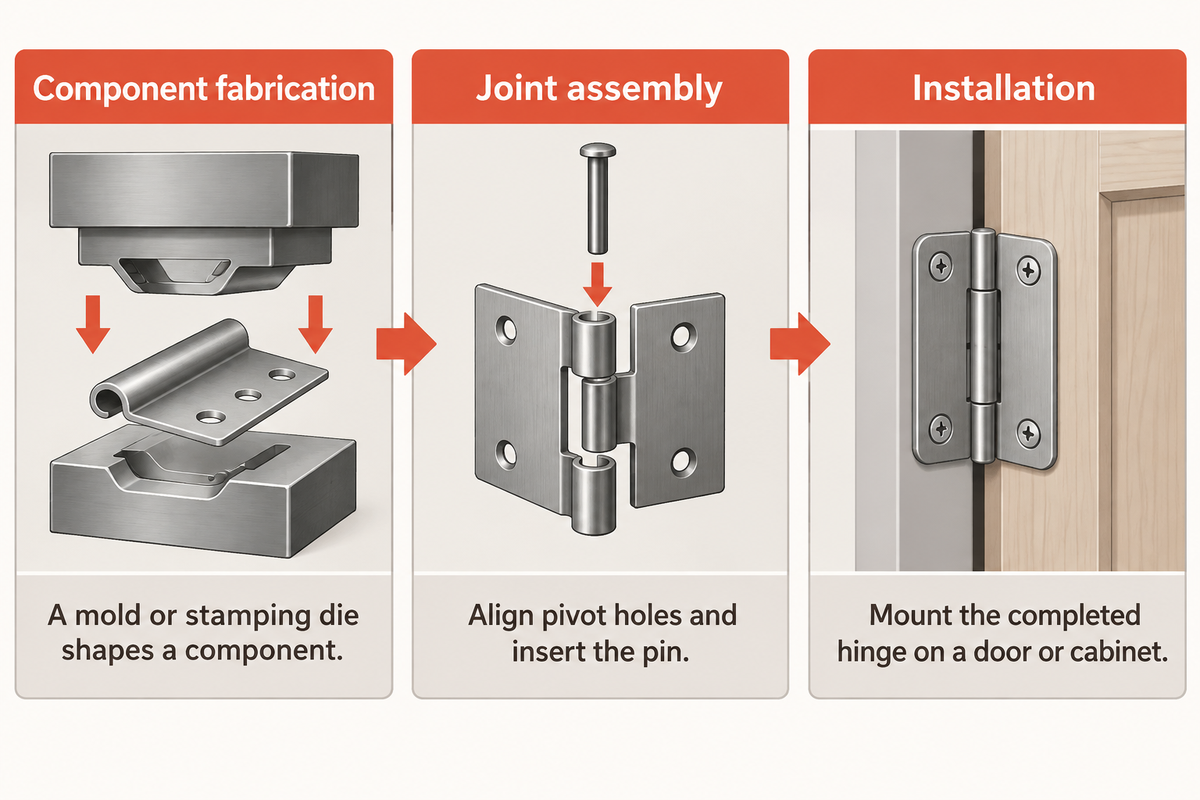
Die Anlage fügt Bauteile zu einem Scharnier oder einer seiner Baugruppen zusammen. Ein verdecktes Möbelscharnier kann eine Feder und mehrere Drehpunkte enthalten. Bei einem hydraulischen Scharnier wird möglicherweise während der Montage eine zugekaufte Dämpfungseinheit eingesetzt, statt den Dämpfer innerhalb der Fertigungszelle herzustellen.
Drei Aufgaben werden häufig miteinander verwechselt: die Fertigung von Metallteilen, die Montage des Gelenks und die abschließende Installation des fertigen Scharniers an einer Tür oder einem Schrank. Die Fertigung der Scharnierflügel kann in einem vorgelagerten Prozessschritt erfolgen. Ein Bauteil kann gestanzt, gegossen oder spanend bearbeitet werden. Eine Form oder ein Stanzwerkzeug bringt ein Bauteil in Form; Montagevorrichtungen positionieren die geformten Bauteile, während bei der Installation Befestigungslöcher gebohrt werden. Ein Maschinenbauer muss eine klare Liste der angelieferten Teile haben, um die verschiedenen Aufgaben voneinander abzugrenzen.
Wie werden Scharniere montiert?
Bei der Scharniermontage werden die Drehbohrungen der zusammengehörigen Bauteile ausgerichtet und ein Kontaktstift oder ein anderes Befestigungselement eingesetzt. Weitere Arbeitsschritte können das Einlegen von Unterlegscheiben, das Vorspannen einer Feder, das Auftragen von Schmiermittel oder die Montage eines Dämpfungsmoduls umfassen. Abschließend wird das Ergebnis geprüft und die Bewegung des Gelenks mit der Produktzeichnung abgeglichen.
Die Abfolge hängt vom Gelenk ab. Bei einem Bandscharnier stellt sich eine andere Handhabungsaufgabe als bei einem kleinen Clip-On-Möbelscharnier. Ein Friktionsscharnier benötigt einen kontrollierten Bewegungswiderstand; bei einem Scharnier mit Schließdämpfung muss das Schließverhalten festgelegt sein. Der Überblick der BHMA zu Bändern und Scharnieren unterscheidet Reibungs-, Verschleiß- und Zyklusprüfungen und macht damit deutlich, dass diese Prüfungen unterschiedliche Eigenschaften erfassen.
Für ein Gespräch über Anlagen von ZEUEE behandelt die Lösungsseite zur Scharniermontagemaschine den kommerziellen Projektumfang. Für die technische Besprechung sollten Sie zunächst beschreiben, welche Bauteile in die Zelle gelangen und welche Baugruppe sie verlässt. So vermeiden Sie, ein Angebot für eine Drehpunktbaugruppe mit dem Angebot für eine vollständige Fertigungslinie für fertige Scharniere zu vergleichen.
Legen Sie das Gelenk fest, bevor Sie die Montagezelle konstruieren
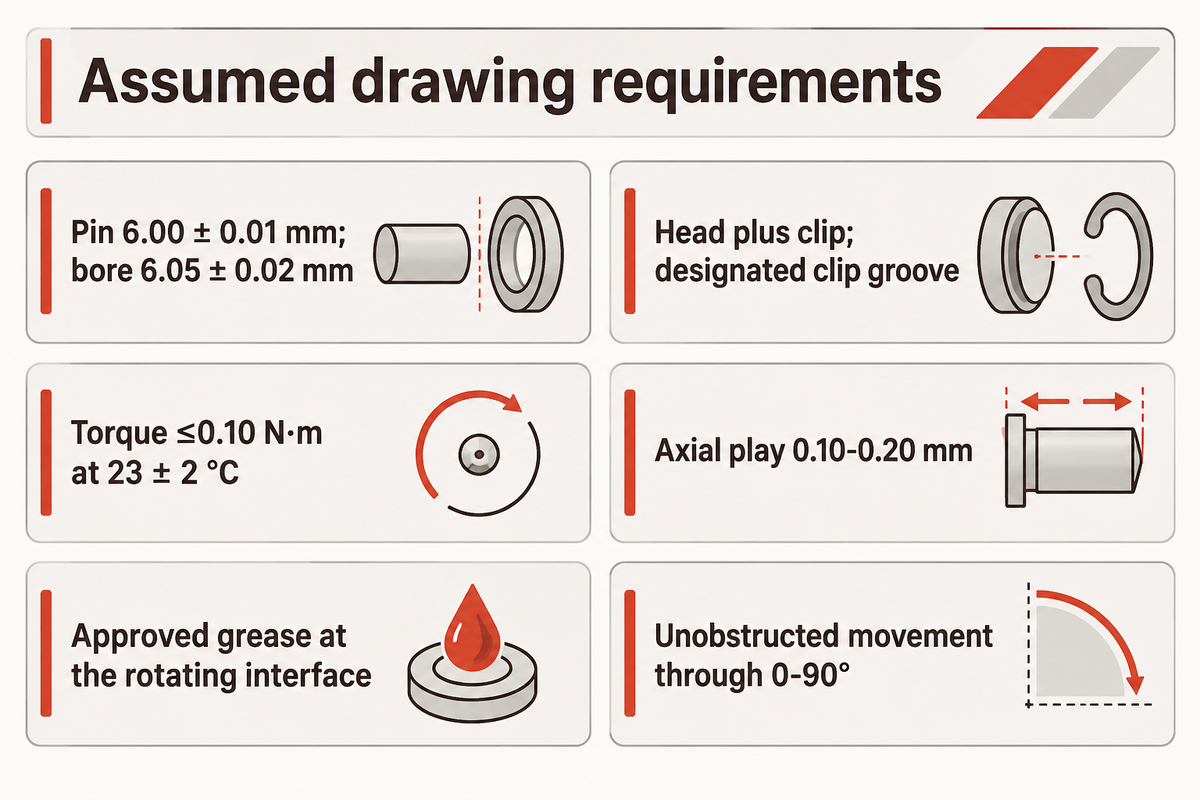
Eine Definition des funktionsfähigen Gelenks benennt die Bezugsflächen, das zu sichernde Bauteil und die bewegliche Fläche. Eine genauere Positionierung allein behebt keine Abweichung zwischen Zeichnung, Sicherungsmethode des Kontaktstifts und der geforderten Bewegung des fertigen Scharniers.
Betrachten Sie einen Kontaktstift, der in einem Scharnierflügel fest sitzt, während sich ein anderer Flügel um seinen mittleren Abschnitt dreht. Eine Buchse schafft eine weitere Schnittstelle: Ihre Außenseite muss im Steckergehäuse sitzen, während ihre Innenseite die vorgesehene Drehbewegung ermöglicht. Bei einem Paket aus Unterlegscheiben kommen axiale Maße hinzu, die eine Prüfung des Kontaktstiftdurchmessers nicht erfasst.
Prüfblatt zur Gelenkdefinition mit 6 Prüfpunkten
Laufendes Beispiel: Beispiel für ein leichtgängiges Gelenk. Die ausgefüllten Felder unten beschreiben ein vorgeschlagenes Gelenk mit einem Kontaktstift mit Kopf von 6,00 mm und einem Sicherungsclip. Für die Erläuterung der Methode werden Zeichnungsanforderungen angenommen. Ersetzen Sie die Einträge durch die freigegebenen Anforderungen für Ihr Produkt.
| Prüfpunkt | Beispieleintrag | Auswirkung auf die Montage |
|---|---|---|
| Geometrie und Bezugspunkt | Kontaktstift 6.00 ± 0,01 mm; fertige Drehbohrung 6.05 ± 0,02 mm | Die Scharnierrollen auf einer gemeinsamen Achse positionieren; fertige Oberflächen messen |
| Sicherung des Kontaktstifts | Kopf und Clip; festgelegte Clipnut | Sitz des Clips getrennt vom Einsetzen des Kontaktstifts prüfen |
| Bewegungswiderstand | Zeichnungsvorgabe ≤0.10 N·m bei 23 ± 2 °C | Ein festgelegtes Drehmomentprüfverfahren verwenden und die Reibung der Spannvorrichtung berücksichtigen |
| Axialspiel | Axialspiel 0,10–0,20 mm | Scharnierflügel und Unterlegscheibenpaket unabhängig vom Passsitz der Bohrung kontrollieren |
| Schmierung | Zeichnungsfreigegebenes Schmierfett an der drehenden Schnittstelle | Position und Menge festlegen; Sicherungsmerkmal freihalten |
| Funktionsverhalten | Freie Bewegung über 0–90° | Bewegung nach der Sicherung prüfen, nicht davor |
Dieses flexible Prüfblatt kann vom Qualitätspersonal an einen Messplan angepasst und vom Produktionspersonal zur Ermittlung der Arbeitsschritte mit kontrollierten Werkzeugen und Vorrichtungen genutzt werden. Die Arbeit von Wang, Huang und Chang zur Toleranzanalyse stellt die Maß- und Geometrieeinflüsse auf die Montagefunktion dar. Das numerische Forschungsbeispiel stützt die Berücksichtigung der gesamten Maßkette; die dort ausgewiesenen Optimierungsgewinne sind keine Leistungsdaten für Scharniermaschinen.
Fehlt in einer Zeichnung ein Bezugspunkt, muss der Konstrukteur der Spannvorrichtung raten, welche Fläche das Gelenk bestimmt. Ebenso muss die Forderung nach „guter Genauigkeit“ durch ein messbares Produktmerkmal konkretisiert werden. Der Leitfaden für kundenspezifische Montagemaschinen beschreibt, wie sich der Projektumfang anhand dieser Eingaben festlegen lässt.
Bei einem Beispielgelenk sind 0,10 – 0,20 mm Axialspiel und ein Bewegungsgrenzwert von 0.10 N·m gefordert. Eine Spannvorrichtung, die den Kontaktstift achsgerecht hält, kann für das Unterlegscheibenpaket trotzdem zu eng sein. Werden beide Anforderungen auf dem Gelenkprüfblatt festgehalten, lässt sich der fehlende Arbeitsschritt vor der Werkzeugfertigung erkennen.
Scharnierflügel, Kontaktstifte, Federn und Dämpfer zuführen und ausrichten
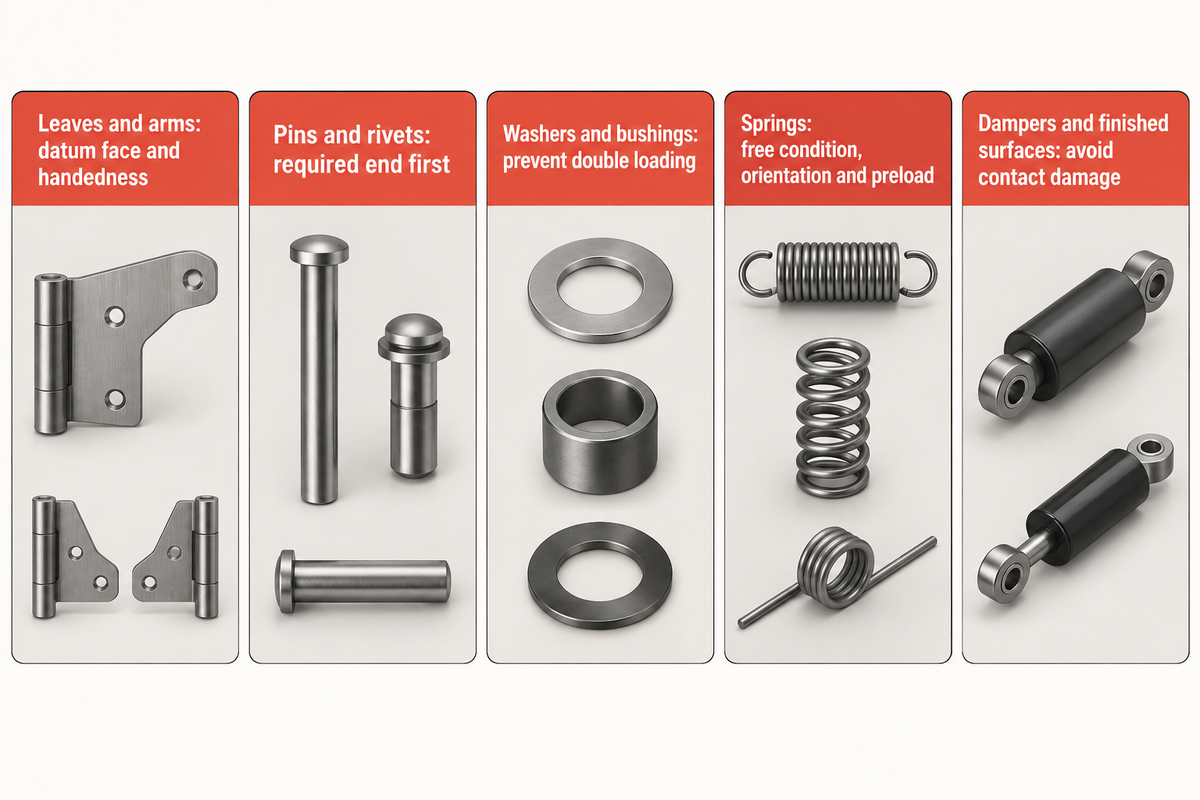
Die Zuführung muss das richtige Bauteil in der richtigen Ausrichtung an der Position bereitstellen, an der der nächste Arbeitsschritt es übernehmen kann. Bauteilform und Symmetrie beeinflussen die Vorrichtung; der Oberflächenzustand verändert Kontakt- und Gleitverhalten. Federn, fertige Scharnierflügel und versiegelte Dämpfer können innerhalb derselben automatischen Fertigungslinie unterschiedliche Bereitstellungsverfahren erfordern.
In ihrer Analyse eines Vibrationswendelförderers beschreiben Green und Kreul Orientierungsstationen, an denen Bauteile angenommen oder ausgeschleust werden. Ihre Studie befasste sich mit dem Schwingungssystem des Wendelförderers. Sie gibt weder die Geschwindigkeit einer Scharnierzuführung an, noch beziehen sich die Federn des Modells auf lose Scharnierfedern.
Das Bereitstellungsverfahren auf das Bauteil abstimmen
- Scharnierflügel und Hebel benötigen eine festgelegte Bezugsfläche und eine eindeutige Einbaulage. Eine Werkstückaufnahme kann auch ein verkehrt herum eingelegtes Teil aufnehmen, obwohl dessen Kontur ähnlich aussieht.
- Kontaktstifte und Niete mit dem erforderlichen Ende voraus bereitstellen und anschließend den Weg in die Einpressvorrichtung kontrollieren. Kontaktstifte mit Kopf und kopflose Kontaktstifte müssen unterschiedlich gehandhabt werden.
- Unterlegscheiben und Buchsen: Doppelte Zuführung verhindern und das Merkmal prüfen, anhand dessen sich das richtige Bauteil erkennen lässt.
- Federn: Einbaulage, Ausrichtung und Vorspannung bei der Montage festlegen. Verhedderte Federn müssen vor dem Einlegen möglicherweise getrennt werden.
- Dämpfer und fertige Oberflächen: Bei der Bereitstellung über Trays, Magazine oder Roboter die Schüttgutzuführung berücksichtigen, wenn Kontakt das Bauteil verkratzen oder beschädigen könnte.
Nehmen wir an, ein Tray enthält 96 fertige Hebel und die nächste Station verarbeitet 8 Teile/min. Die nominale Tray-Reichweite beträgt 96 ÷ 8 = 12 min. Dieselbe Bedienperson legt an einer benachbarten Station auch Federn ein. Wenn beide Nachfüllvorgänge gleichzeitig anstehen, kann der automatische Fügevorgang warten müssen. Abhilfe schaffen können eine Anpassung der Puffergröße, der Traygröße oder der Nachfüllhäufigkeit. Bei einem aussagekräftigen Versuch wird dokumentiert, wie die Teile angeliefert werden und wie oft die Station warten muss; eine Nahaufnahme einer erfolgreichen Einpressung zeigt nicht, wie die Nachfüllung abläuft.
Die Forschung des NIST zur Montageleistung nennt Größe, Symmetrie, Spannvorrichtungen und Hindernisse als Einflussfaktoren für Montageaufgaben. Ein 2D-Bild kann bei der Erkennung der Ausrichtung helfen, während für ein 3D-Merkmal möglicherweise ein anderer Blickwinkel oder Sensor erforderlich ist. Die Erkennung muss den tatsächlichen Fehlerzustand erfassen, einschließlich doppelter und fehlender Teile. Kratzer, die erstmals während des Transfers entstehen, können darauf zurückgehen, dass Scharniere eine Führung statt der vorgesehenen Bezugsfläche berühren.
Neben der Hardware beeinflussen weitere Faktoren die Anschaffungskosten der Zuführung. Berücksichtigen Sie beim Vergleich von Wendelförderer-Werkzeugen und Kosten die tatsächliche Oberflächenbeschaffenheit, die Anlieferverpackung und den Variantenmix. Das Beispiel mit dem Tray für 96 Teile bietet bei 8 Teilen/min eine nominale Reichweite von 12 min; wird das letzte Teil verbraucht, bevor die Nachfüllung abgeschlossen ist, entsteht unabhängig von der Fügegeschwindigkeit eine Versorgungslücke.
Scharnierrollen ausrichten und den Scharnierkontaktstift einsetzen
Beim Einsetzen des Kontaktstifts muss der Weg durch die Bohrungen gestützt und ausgerichtet sein. Die Spannvorrichtung muss das Bauteil positionieren, ohne es zu verformen, und das Einsetzwerkzeug den Kontaktstift bis zur Sitzposition führen. Die Fügesignaturen werden anhand von Kraft und Weg überprüft. Auffälligkeiten wie ein fehlendes Bauteil, ein Hindernis oder ein falsch sitzender Kontaktstift können eine unerwartete Kraft-Weg-Signatur verursachen.
Ein Pneumatikzylinder und sein Steuerventil erzeugen die Bewegung. Eine Servopresse arbeitet dagegen mit einem anderen Steuerungsmechanismus. Alle Verfahren benötigen einen festgelegten mechanischen Bezug. Werkzeugdurchbiegung, ein verkanteter Scharnierflügel oder ein Grat können die gemessene Kraft verändern. Wird der Druck erhöht, um ein wiederkehrendes Hindernis zu überwinden, kann das Bauteil beschädigt oder ein vorgelagertes Problem verdeckt werden.
Der ASSEMBLY-Bericht von 2026 zur Kraft-Weg-Überwachung beschreibt Messsysteme an manuell und automatisiert betriebenen Pressen. Ermitteln Sie die Referenzkurve anhand repräsentativer, konformer Bauteile und gezielt herbeigeführter, kontrollierter Fehlerzustände. Sitz- und Bewegungsprüfungen sollten zusammen mit der Kurve ausgewertet werden. Identische Spitzenkräfte können an unterschiedlichen Positionen auftreten.
Grenzwerte für das Spiel nachvollziehen
Technischer Hinweis: Diametrales Spiel
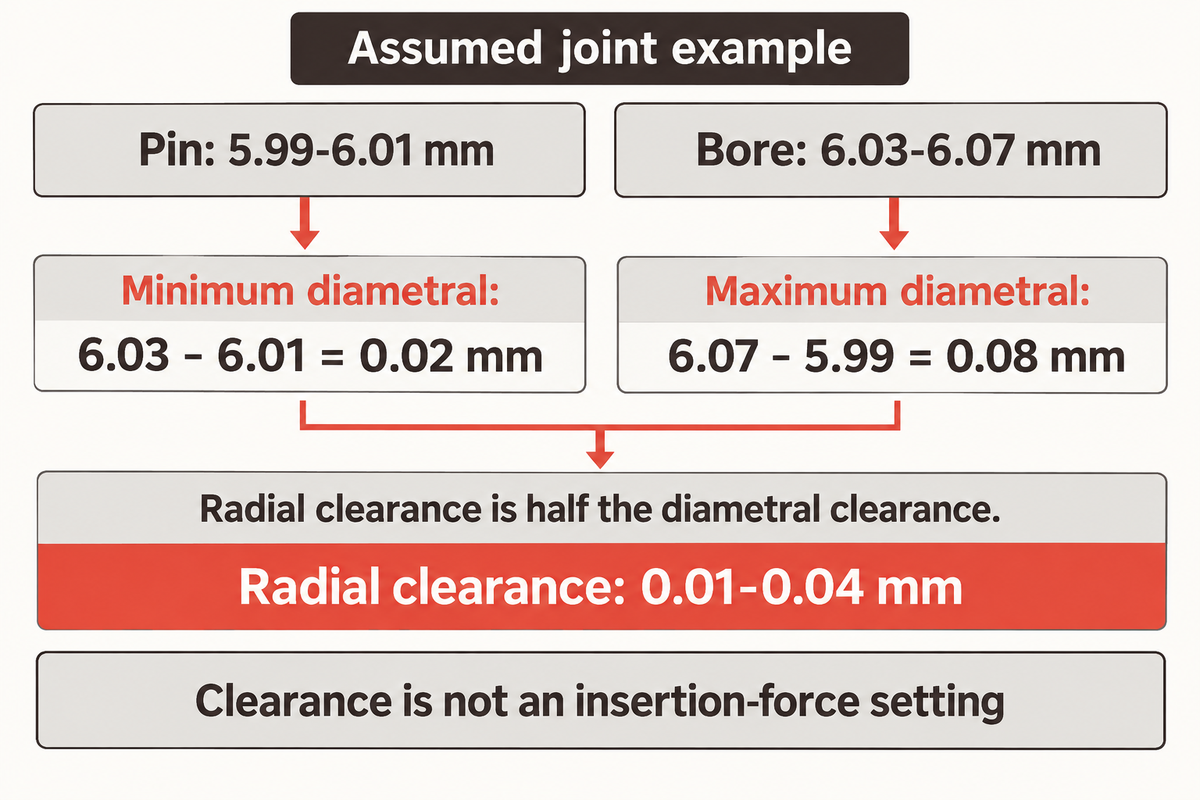
Im Beispiel für ein leichtgängiges Gelenk hat der Kontaktstift einen Durchmesser von 5,99–6,01 mm und die fertige Bohrung einen Durchmesser von 6,03–6,07 mm. Mindestspiel diametral = 6.03 − 6.01 = 0,02 mm. Höchstspiel diametral = 6.07 − 5.99 = 0,08 mm. Das radiale Spiel beträgt jeweils die Hälfte: 0,01–0,04 mm. Die Berechnung berücksichtigt die Maßgrenzwerte; Koaxialität, Oberflächenbeschaffenheit und Belastung gehören weiterhin in die Konstruktionsprüfung.
Die NIST-Arbeit zur Maßkalibrierung beschreibt die Messunsicherheit als Grenzen für einen Messwert. Wählen Sie ein Messsystem, dessen Unsicherheit eine verlässliche Produktentscheidung ermöglicht, und berücksichtigen Sie Kontakt, Temperatur und den Aufbau des Messsystems. Die Anzeigeauflösung des Systems ist nicht gleich seiner Messunsicherheit.
„Rückführbarkeit allein weist die Eignung für den jeweiligen Zweck weder nach noch garantiert sie diese“
Bevor Sie eine präzisere Presse beschaffen, unterscheiden Sie zwischen Produkttoleranz, Messunsicherheit und Positionswiederholgenauigkeit des Mechanismus. Das Mindestspiel von 0,02 mm diametral im Beispiel ist keine Vorgabe für die Einpresskraft. Ein Kontaktstift kann innerhalb seines Durchmessergrenzwerts liegen und trotzdem auf eine nicht ausgerichtete Bohrung treffen; die Kraft-Weg-Kurve und das Maßprotokoll beantworten unterschiedliche Fragen.
Kontaktstift sichern: Presssitz, Nieten, Verstemmung oder Schrauben
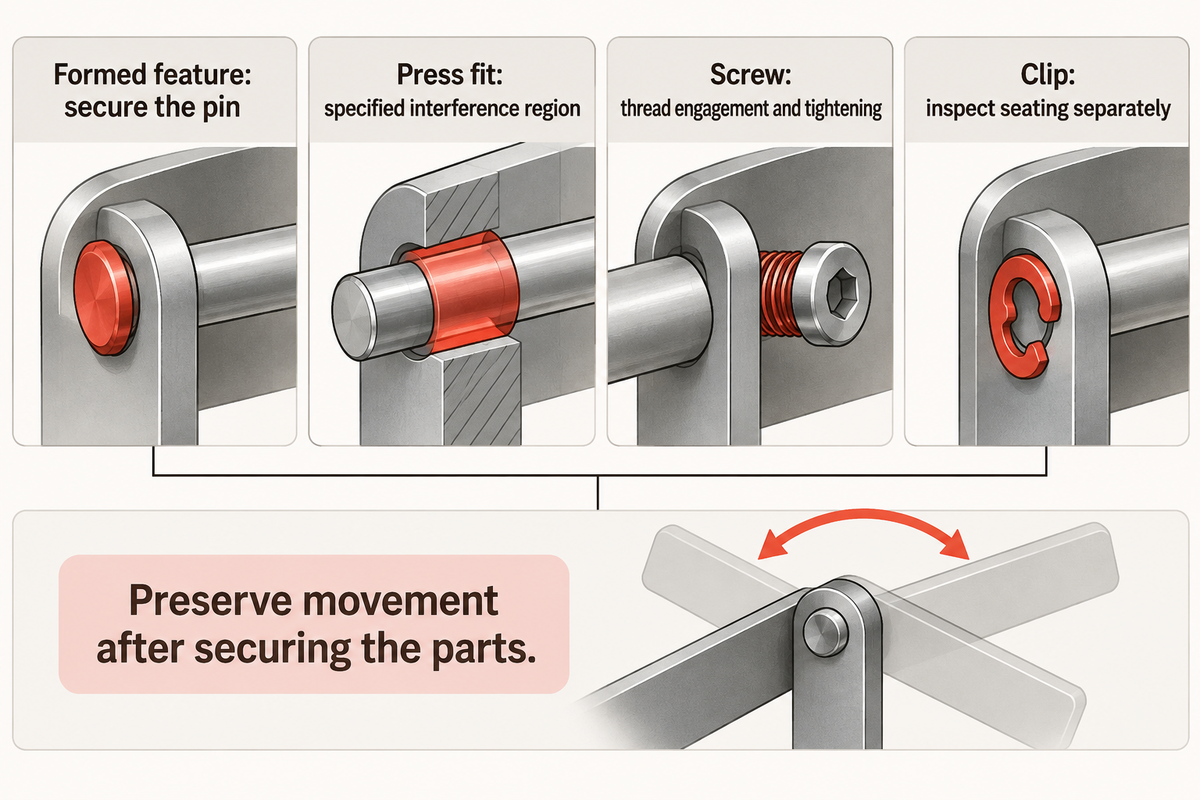
Die Sicherung verhindert, dass der Kontaktstift in unerwünschte Richtungen wandert. Die Fügestellen können eine Relativbewegung ermöglichen oder Reibung erzeugen. Die Sicherungsmethode richtet sich nach der Scharnierkonstruktion: ein Übermaßbereich, ein angeformter Kopf, ein Verstemmmerkmal, ein Clip oder ein Gewindebefestiger. Nach dem Sichern der Bauteile muss die Montagestation die geforderte Bewegung gewährleisten.
Durch Nieten oder Verstemmung lässt sich ein Sicherungsmerkmal herstellen, das den Kontaktstift hält. Bei einem verschraubten Drehgelenk sichert der Gewindeeingriff die Verbindung; bei einem Presssitz ist der festgelegte Übermaßbereich entscheidend. Es handelt sich jedoch um unterschiedliche Mechanismen. Ein Maschinenbauer sollte sie nicht gegeneinander austauschen, nur weil eine Maschine eine kürzere Zykluszeit hat.
Gelenkmerkmale, die die Montagereihenfolge verändern
Die nachfolgend beschriebenen Merkmale können gemeinsam in einer Konstruktion vorkommen. Sie stehen nicht für neun sich gegenseitig ausschließende Maschinenfamilien. Die Matrix zeigt die Funktion der einzelnen Merkmale.
| Merkmal | Auswirkung auf die Montage | Festzulegender Messwert |
|---|---|---|
| Abnehmbarer Kontaktstift | Ausziehweg und Sicherungsmerkmal freihalten | Position des Kontaktstifts in mm; Bedingungen für den Ausbau |
| Dauerhaft gesicherter Kontaktstift | Vorgesehenes Sicherungsmerkmal formen oder einrasten lassen | Abmessungen des Kopfs in mm; Sicherungsprüfung in N |
| Eingepresste Buchse | Steckergehäuse abstützen und Sitz der Buchse kontrollieren | Einpresstiefe und Bohrung im eingebauten Zustand in mm |
| Paket aus Unterlegscheiben oder Lagern | Vorhandensein, Reihenfolge und Paketmaß kontrollieren | Axialspiel in mm |
| Mehrere miteinander verbundene Drehpunkte | Ausrichtung über aufeinanderfolgende Montagestationen hinweg sichern | Position des Drehpunkts in mm; Bewegungswinkel |
| Federvorspannung | Feder vor dem Einsetzen ausrichten und einlegen | Drehmoment in N·m bei festgelegten Winkeln |
| Zugekaufter, versiegelter Dämpfer | Freigegebenes Modul einsetzen und anschließen | Schließzeit in s bei festgelegter Temperatur und Belastung |
| Verschraubter Drehpunkt | Gewinde korrekt ansetzen und Anziehen kontrollieren | Drehmoment in N·m und Sitz des Befestigers |
| Reibungspaket | Kompression der Reibflächen kontrollieren | Losbrech- und Laufdrehmoment in N·m |
Die Erläuterung von ASSEMBLY zu orbitaler und radialer Umformung beschreibt das schrittweise Formen eines Kopfes und die Möglichkeit einer zu festen oder zu losen Verbindung. Neben der Umformbewegung sind daher auch Werkzeugform, Abstützung und Endgeometrie entscheidend. Die älteren Kraftbereiche für Maschinen sind keine Einstellwerte für eine neue Scharnieranwendung.
Bei einem beweglichen Drehpunkt kann übermäßige Kompression aus einem erfolgreichen Fügevorgang ein klemmendes Gelenk machen. Bei einem feststehenden Drehpunkt kann eine unzureichende Sicherung dazu führen, dass sich das Gelenk im Gebrauch verschiebt. In beiden Fällen sollte die Bestellbeschreibung das gewünschte Gelenkverhalten angeben, statt eine maximale Umformkraft vorzugeben.
Im Beispiel für ein leichtgängiges Gelenk kann ein korrekt sitzender Clip mit 0,10–0,20 mm Axialspiel einhergehen. Wird der Clip durch ein umgeformtes Ende ersetzt, entsteht ein anderer axialer Anschlag; Anforderungen an Axialspiel und Bewegung müssen daher erneut konstruktiv geprüft werden. Der vorgeschlagene Drehmomentgrenzwert von 0.10 N·m bleibt eine Produktanforderung; das diametrale Mindestspiel von 0,02 mm beschreibt eine andere Schnittstelle. Ein stärkerer Sicherungsvorgang verbessert nicht automatisch eines dieser Ergebnisse.
Gelenk schmieren und Bewegung prüfen
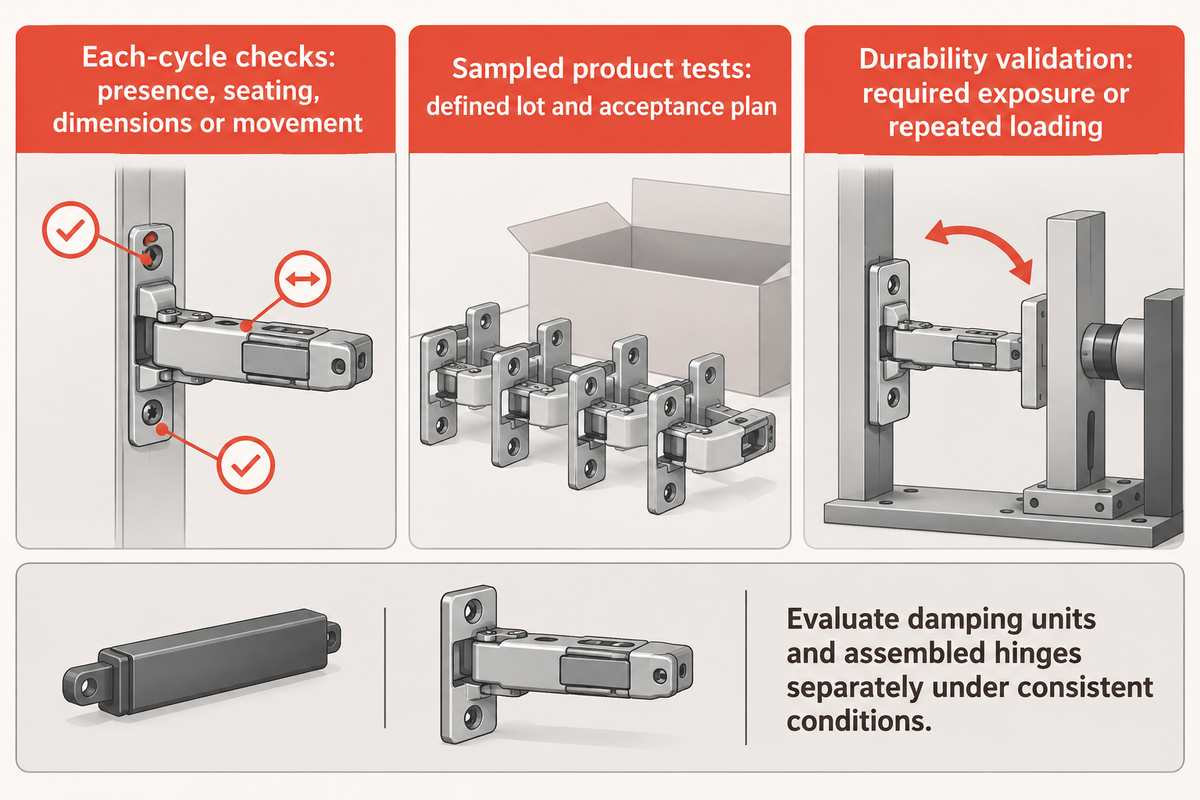
Bei der Bewegungsprüfung werden Scharniere nach den Sicherungsschritten bewertet. Legen Sie den Bewegungsbereich, die Belastung und die Prüfbedingungen fest. Zu den relevanten Eigenschaften können freie Drehbewegung, Reibungsdrehmoment, Federrückstellung und Schließdämpfung zählen. Menge und Position des Schmiermittels müssen ebenfalls festgelegt werden, da sie diese Eigenschaften beeinflussen können.
Bei einem leichtgängigen Scharnier sollten Losbrech- und Laufwiderstand getrennt festgelegt werden. Bei einem Friktionsscharnier entsteht der Bewegungswiderstand durch Reibung. Eine Scharniermontagemaschine für Schließscharniere kann eine Feder oder einen Dämpfer integrieren, die das Schließverhalten beeinflussen. Einmaliges Öffnen und Schließen kann ein Hindernis aufdecken, bildet aber den langfristigen Verschleiß nicht ab.
Welches Bauteil ist für die Qualität hydraulischer Scharniere am wichtigsten?
Dämpfungsmodul und Geometrie beeinflussen das integrierte hydraulische Verhalten. Ein einwandfreier Dämpfer kann einen klemmenden Drehpunkt oder eine falsch ausgerichtete Feder nicht ausgleichen. Prüfen Sie unter der festgelegten Belastung das angelieferte Dämpfungsmodul und die montierten Scharniere getrennt; Schließwinkel, Temperatur und Montageanordnung müssen dabei gleich bleiben.
Bei der automatischen Montage von Möbelscharnieren kann ein Sensor das Vorhandensein des Moduls prüfen und eine Funktionsstation das Schließverhalten bewerten. Das betreffende Merkmal muss auf den entsprechenden Fehler geprüft werden. Eine Kamera, die das Dämpfergehäuse erfasst, kann das Verhalten der Flüssigkeit im Dämpfer nicht messen. Ein elektronisches Gut-Signal ist nur aussagekräftig, wenn es sich auf eine validierte Prüfanforderung bezieht.
- Prüfungen in jedem Zyklus: Vorhandensein von Bauteilen, Sitz, ausgewählte Maße oder Bewegungsmessungen.
- Stichprobenprüfungen am Produkt: Prüfungen an einem festgelegten Los nach einem vereinbarten Stichproben- und Abnahmeplan.
- Dauerprüfung zur Validierung: Produktprüfung über die erforderliche Belastungsdauer oder wiederholte Belastung für den vorgesehenen Einsatz.
Die Erläuterung des NIST zur Stichprobenabnahme unterscheidet die Annahmeentscheidung für ein Los von einer Schätzung der Losqualität. Eine erfolgreich durchgeführte zerstörende Prüfung der Kontaktstiftsicherung an einer Stichprobe misst nicht die Qualität aller Scharniere im Los. Legen Sie Los, Stichprobeneinheit und Abnahmekriterium passend zum Prüfverfahren fest.
Der öffentlich zugängliche BHMA-Standard A156.1-2025 nennt als Beispiel für die Leistungsklasse 1 2,5 Millionen Öffnungs- und Schließzyklen an einer Tür mit festgelegtem Gewicht. Das veranschaulicht die Produktlebensdauer bei festgelegtem Prüfumfang. Eine kurze Bewegungsprüfung in der Fertigung verfolgt einen anderen Zweck. Sie ersetzt weder die erforderliche Prüfdauer noch die Belastungs- und sonstigen festgelegten Produktprüfbedingungen.
Automatisierungsgrad auf den tatsächlichen Produktionsmix abstimmen
Der Automatisierungsgrad beschreibt, welche Aufgaben eine Bedienperson übernimmt; das Rundtakt- oder Linearlayout beschreibt, wie die Werkstücke bewegt werden. Bewerten Sie beide Aspekte unabhängig voneinander anhand des Produktionsmixes. Eine halbautomatische Vorrichtung kann einen schwierigen Fügevorgang steuern, und eine vollautomatische Montagemaschine ist weiterhin auf zuverlässige angelieferte Teile, Material- und Bestandskontrolle sowie den Umgang mit Störungen angewiesen.
Das Beispiel im ASSEMBLY-Artikel zur automatisierten Nietmontage beschreibt die Automatisierung eines Systems mit sechs Stationen, bei dem die Bedienperson be- und entlädt. Der Einsatz von Spannvorrichtungen und Teilekennzeichnung wurde als Verlagerung der Aufgabe von der Bedienperson auf die Maschine hervorgehoben. Für den Konstrukteur stellt sich die Frage, welche Aufgaben automatisiert werden sollen, und nicht, ob ein Rundtakttisch eine unbeaufsichtigte Fertigungslinie bedeutet.
Das NIST nennt für die Automatisierung bei hoher Variantenvielfalt und kleinen Stückzahlen kollaborative Optionen, bei denen Geschwindigkeit, Traglast und Integrationsanforderungen gegeneinander abgewogen werden. Kleine Lose schließen den Einsatz von Robotern nicht automatisch aus. Eine dedizierte Hochgeschwindigkeitszelle für die Großserienfertigung ist attraktiv, wenn Aufgabe, Produktmix und dauerhaft erreichbare Gutstückzahl den zusätzlichen Werkzeug- und Betreuungsaufwand rechtfertigen. Bei einem als „vollautomatisch“ bezeichneten Angebot muss weiterhin geklärt werden, welche Aufgaben das Bedienpersonal übernimmt.
Gutstückzahl über denselben Zeitraum vergleichen
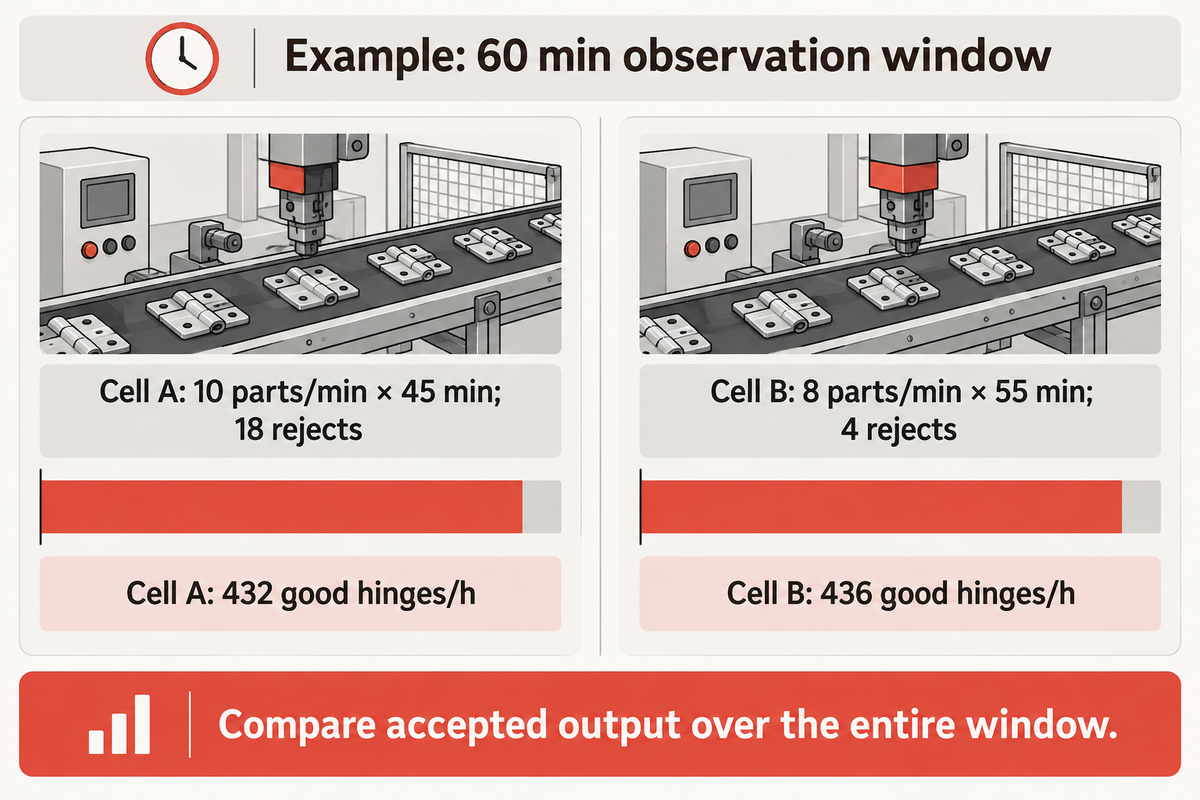
Beispiel: Zwei Zellen haben jeweils ein Beobachtungsfenster von 60 min und fertigen pro Zyklus ein Scharnier. Zelle A läuft 45 min lang mit 10 Teilen/min und produziert 18 Ausschussteile. Zelle B läuft 55 min lang mit 8 Teilen/min und produziert 4 Ausschussteile. Die Gutteile beim ersten Durchlauf sind:
- Zelle A: (10 × 45) − 18 = 432 Gutteile (Scharniere)/h oder 7.20 Gutteile/min.
- Zelle B: (8 × 55) − 4 = 436 Gutteile (Scharniere)/h oder etwa 7.27 Gutteile/min.
Der Zyklus mit der höheren Geschwindigkeit schneidet in diesem Vergleich um 4 abgenommene Scharniere schlechter ab. In keiner der beiden Berechnungen wird eine spätere Nacharbeit als Gutteil beim ersten Durchlauf berücksichtigt. Echtzeitzählungen helfen, Verluste zu lokalisieren. Für den abschließenden Vergleich muss das gesamte Beobachtungsfenster betrachtet werden. Für einen Kostenvergleich teilen Sie die Stundenkosten auf derselben Personal- und Kostenbasis durch die Zahl der abgenommenen Scharniere pro Stunde; beziehen Sie beim Vergleich über eine Schicht auch Umrüstung und geplante Wartung ein.
Wo Durchsatz verloren geht
Die folgende Verlustübersicht erfasst die Stillstandszeit im selben Beispiel. Dabei handelt es sich um Gründe, die während einer Prüfung dokumentiert werden sollten, und nicht um angenommene Fehler eines bestimmten Anlagenlayouts.
| Zu erfassender Engpass | Zelle A | Zelle B | Verantwortlicher Bereich |
|---|---|---|---|
| Wartezeiten auf Nachschub | 6 min | 2 min | Produktion: Zuführmethode und Puffer |
| Kurzstillstände | 4 min | 2 min | Engineering: Teilebereitstellung und Wiederanlauf |
| Prüfbedingte Wartezeiten | 5 min | 1 min | Qualität: tatsächliche Fehler und Fehlausschuss unterscheiden |
| Ausschuss beim ersten Durchlauf | 18 Scharniere | 4 Scharniere | Produktion/Finanzen: abgenommene Ausbringung und Stückkosten |
Was gehört in ein Angebot für eine Scharniermontagemaschine?
Angebote sollten die Bewertung der angelieferten Scharnierteile, der Arbeitsgänge, der Funktionsprüfungen und der gelieferten Ausbringung für bestimmte Varianten ermöglichen. Alle relevanten Unterlagen, Zeichnungen und Komponenten sollten als Nachweis für die Ausbringung bereitgestellt werden. Auch die Bedingungen für Personalbesetzung, Nachschub und Umrüstung sollten vereinbart werden, damit die Ausbringung nachgewiesen werden kann. Werkzeuge und Vorrichtungen, Integration, Schulung und Ersatzteile sollten denselben kaufmännischen Umfang abdecken. Die Anforderungen sollten sich auf denselben Auftrag beziehen.
Gruppieren Sie die Anforderungen, um die Prüfung zu vereinfachen und beispielsweise zu bestätigen, welche Varianten dieselben Werkzeuge und Vorrichtungen nutzen, wie das System ein falsches Teil erkennt und welche Tests eine Freigabe stützen. Bestätigen Sie vor dem Versand die elektrischen Anschlusswerte, die Frequenz und den Druckluftbedarf am Standort. Die Checkliste für die Werksabnahme bildet den Rahmen für die Übergabe.
Wie vergleichen Sie Hersteller von Scharniermontagemaschinen?
Vergleichen Sie Maschinenhersteller danach, ob sie Ihr konkretes Scharnier montieren und prüfen können. Bewerten Sie anschließend Integration und Service für denselben Projektumfang. Ein Anbieter fertiger Scharniere und ein Maschinenhersteller bieten unterschiedliche Leistungen an. Vorführungen sollten die schwierigsten Bedingungen für Zuführung und Fügen einschließen und alle erforderlichen Varianten abdecken.
Der separate Vergleich von Herstellern für Scharniermontagemaschinen behandelt die Lieferantenauswahl. Der geografische Standort ist für sich genommen keine technische Kompetenz: Auch bei der Beschaffung aus Guangdong oder einer anderen Fertigungsregion in China muss der Hersteller zur tatsächlichen Montageaufgabe passen.
Prozessstabilität bei Umrüstung und Wartung sichern
Für einen stabilen Prozess müssen nach jeder Umrüstung die richtigen Teile, Werkzeuge und Vorrichtungen sowie die passende Rezeptur wieder zusammenkommen. Halten Sie im freigegebenen Konfigurationsstand die Verknüpfung zwischen Produktrevision, Spannvorrichtungskennung und Prüfparametern aufrecht. Verschleiß, Verunreinigungen oder ein anderes angeliefertes Bauteil können das Ergebnis verändern, selbst wenn das SPS-Programm und der Soll-Fügezyklus unverändert bleiben.
Beschränken Sie den Zugriff auf die Rezepturanpassung und legen Sie ein Verfahren für den Import freigegebener Versionen fest. Dokumentieren Sie Spannvorrichtung, Werkzeuge und Vorrichtungen sowie die Messreferenzen für die ersten Gutteile. Eine andere Beschichtung an einem Möbelscharnier, eine geänderte Buchse oder eine andere Oberflächenbehandlung kann Position oder Funktion beeinflussen. Passen Sie die Einrichtung an diese physischen Änderungen an, statt einen Erkennungsschwellenwert zu ändern, damit abgelehnte Teile die Prüfung bestehen.
Der NIST-Beitrag zu Messunsicherheit und Gage R&R unterscheidet Wiederholbarkeitsstudien von einer vollständigen Messunsicherheit. Kalibrierungsnachweise, Prüfungen mit Referenzteilen und die Einrichtungsprüfung erfüllen unterschiedliche Aufgaben. Eine stabile Anzeige gleicht weder den Verschleiß der Spannvorrichtung noch veränderte Kontaktbedingungen aus.
Fehlerbehebung: Zuordnung von Fehlern zu Stationen
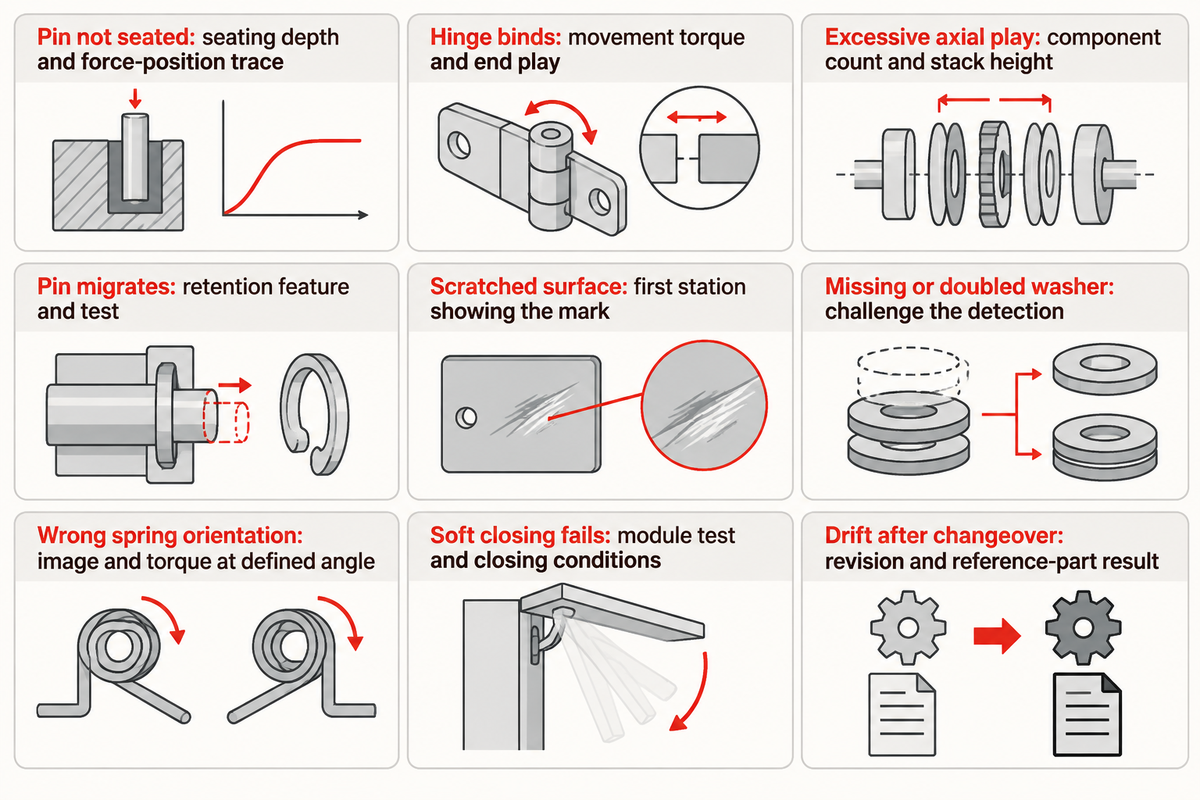
Nutzen Sie jedes Symptom, um zunächst die zu prüfenden Nachweise und dann die Korrektur auszuwählen. Die Einträge nennen mögliche Ursachen, die untersucht werden sollten. Sichern Sie die ursprüngliche Rezeptur und die betroffenen Teile, während Sie die Änderung ermitteln.
| Symptom | Mögliche Station oder Eingangsgröße | Vor Maßnahmen zu erfassende Nachweise |
|---|---|---|
| Kontaktstift nicht vollständig eingesetzt | Zuführung des Kontaktstifts, Führung oder Einsetzreferenz | Länge des Kontaktstifts und Einsetztiefe in mm; Kraft-Weg-Verlauf; Gratbildung |
| Scharnier klemmt nach dem Sichern | Abstützung, Ausrichtung, Umformtiefe oder Bauteilstapel | Bewegungsdrehmoment vor/nach dem Vorgang in N·m; Axialspiel in mm |
| Zu großes Axialspiel | Vorhandensein der Unterlegscheibe oder Stapelmaß | Bauteilzahl, Stapelhöhe und Axialspiel in mm |
| Kontaktstift wandert | Sicherungsmerkmal oder festgelegter Übermaßbereich | Merkmalsmaße; vorgegebene Haltekraftprüfung in N; Material-/Oberflächenbehandlungscharge |
| Verkratzte Oberfläche | Kontakt an der Zuführung, Werkstückaufnahme oder Transferweg | Erste Station, an der die Markierung sichtbar ist; Kontaktstelle und Rückstände |
| Unterlegscheibe fehlt oder ist doppelt vorhanden | Vereinzelung und Anwesenheitsprüfung | Prüfteile; Erkennungsbilder; Sensorreaktion |
| Feder falsch ausgerichtet | Zuführung und Aufnahme der Feder | Federbild vor dem Fügen; Drehmoment bei festgelegtem Winkel |
| Sanftes Schließen funktioniert nicht | Eingangssignal des Dämpfers, Gestänge oder Einrichtung der Bewegungsprüfung | Schließzeit in s; Temperatur, Last und Startwinkel; Prüfung des angelieferten Moduls |
| Abweichung nach der Umrüstung | Rezeptur, Spannvorrichtung, Werkzeuge und Vorrichtungen oder Messreferenz | Revisionsvergleich; Maße des ersten Teils und Ergebnis mit Referenzteil |
Rosa E Hearn behandelt in Design World Fehler beim Nieten und nennt unter anderem den Zustand der Bohrung, Grate und die Ausrichtung der Werkzeuge als mögliche Ursachen, die untersucht werden sollten. Bei Beispielen mit Blindnieten müssen die jeweiligen Verbindungselemente berücksichtigt werden. Bei einem massiven Scharnierstift gibt es keinen Zugdorn, dessen Zustand zu untersuchen wäre.
Für Arbeiten in den USA, die unter die Vorschrift fallen, behandelt OSHA 29 CFR 1910.147 die Energiekontrolle getrennt vom Anhalten der Produktion. Drucktaster sind keine Trenneinrichtungen zur Energiefreischaltung. Das Beseitigen von Störungen oder Einstellen von Werkzeugen bei möglicher Gefährdung durch unerwartete Bewegung oder gespeicherte Energie erfordert das am Standort geltende Verfahren zur Energiekontrolle. Geschultes und autorisiertes Personal muss Restenergie berücksichtigen und die sichere Trennung überprüfen. Für die Ausnahme bei kleineren Wartungsarbeiten gelten besondere Bedingungen und Anforderungen an wirksame alternative Schutzmaßnahmen.
Die Umrüstung ist abgeschlossen, wenn die freigegebene Einrichtung bei aktiven erforderlichen Prüfungen abgenommene Teile produziert. Ein bloßer Werkzeugwechsel erfasst nicht den gesamten Arbeitsumfang, der nötig ist, um das System wieder in diesen Zustand zu versetzen. Führen Sie die Nachweise zur Qualitätsprüfung und zur Wiederherstellung des Maschinenbetriebs zusammen. Bewahren Sie die Nachweise so auf, dass die nächste Schicht eine Bauteiländerung von einer Abweichung der Anlage unterscheiden kann.
Häufig gestellte Fragen
Kann eine Maschine sowohl Bandscharniere als auch Scharniere mit Soft-Close-Funktion montieren?
Ja, wenn Werkzeuge und Prüfungen beide Bauteilfamilien abdecken.
Eine gemeinsame Grundmaschine kann beide Varianten verarbeiten, sofern Spannvorrichtungen, Zuführtechnik und Fügestationen für die tatsächlichen Teile geeignet sind. Auch die Funktionsprüfungen müssen beide Gelenkarten abdecken. Ein einfaches Bandscharnier und eine gekoppelte Soft-Close-Ausführung können deutlich unterschiedliche Prozessfolgen erfordern. Vergleichen Sie vor der Entscheidung für eine gemeinsame Zelle die Stücklisten und Umrüstvorgänge. Wenn nur wenige Werkzeuge gemeinsam genutzt werden, können getrennte Stationen praktischer sein.
Fertigt eine hydraulische Scharniermontagemaschine den Dämpfer?
Nur wenn die Dämpferfertigung zum vereinbarten Lieferumfang gehört.
Eine Zelle kann ein gekauftes, abgedichtetes Dämpfungsmodul einbauen, ohne dessen Zylinder, Dichtungen oder internen Flüssigkeitskreislauf zu fertigen. Ein anderes Projekt kann diese vorgelagerten Arbeitsgänge umfassen. Legen Sie den Zustand des angelieferten Moduls, seine Qualifizierung und die Verbindung fest, die in der Scharniermontagezelle hergestellt wird. Bei der abschließenden Schließprüfung wird dann der montierte Mechanismus unter den festgelegten Bedingungen geprüft. Die Bezeichnung „hydraulisch“ allein legt die Anlagengrenzen nicht fest.
Lohnt sich die Anschaffung von Scharniermontagemaschinen?
Sie kommen infrage, wenn die Verbesserungen bei abgenommener Ausbringung und Qualität die Gesamtkosten rechtfertigen.
Vergleichen Sie Gutteile beim ersten Durchlauf, Personalbedarf, Umrüstverluste, Wartung und Werkzeuge und Vorrichtungen über den vorgesehenen Produktmix hinweg. Eine kontrollierte Fügeverbindung oder eine wiederholbare Prüfung kann einen gemessenen Engpass beheben, ohne jeden Arbeitsschritt zu automatisieren. Eine kostengünstigere halbautomatische Station kann ausreichen, wenn eine Bedienperson schwierige Teile zuverlässig einlegt und die Maschine den kritischen Arbeitsgang steuert. Verwenden Sie für den Vergleich mit einer größeren Linie denselben Beobachtungszeitraum und dieselbe Definition abgenommener Produkte.
Was ist eine Scharniermaschine?
Damit können Anlagen zur Bauteilfertigung, Scharniermontage oder zum Bohren von Befestigungslöchern gemeint sein.
Geben Sie die angelieferten Teile und das geforderte Fertigprodukt an. Eine Möbelbohrmaschine und eine Zelle zur Montage von Scharnierkomponenten erfüllen unterschiedliche Aufgaben.
Warum funktioniert die Scharniermontagemaschine nicht?
Beginnen Sie mit der angezeigten Störung, der betroffenen Variante und dem letzten erfolgreich abgeschlossenen Arbeitsgang.
Unterscheiden Sie anhand des freigegebenen Verfahrens zur Störungsbehebung zwischen fehlenden Teilen, Ausrichtungsfehlern, Bedingungen an der Spannvorrichtung und abgelehnten Prüfergebnissen. Sichern Sie die Nachweise, bevor Sie Einstellungen ändern oder eine Korrektur versuchen.
Kann eine Bildverarbeitungskamera die Haltbarkeit eines Scharniers bestätigen?
Nein. Die Bildverarbeitung prüft ausgewählte sichtbare Merkmale; die Haltbarkeit muss durch Produkttests nachgewiesen werden.
Validierte Bildverarbeitungssysteme können das Vorhandensein und die Ausrichtung von Teilen oder messbare Merkmale eines Gelenks prüfen. Langfristigen Verschleiß können sie allein anhand eines Bildes nicht nachweisen. Die Produktlebensdauer hängt außerdem von Materialien, Gelenkgeometrie, Belastung und den jeweiligen Prüfbedingungen ab. Halten Sie die Nachweise aus einer Prozessbildaufnahme, einer Bewegungsprüfung und einem längeren Produktvalidierungstest getrennt. Jeder davon stützt eine andere Freigabeentscheidung.
Das Wichtigste auf einen Blick
Legen Sie das Gelenk fest, steuern Sie dessen Montage und prüfen Sie das Verhalten des fertigen Produkts. Im Vergleich des Beispiels wurden trotz des schnelleren Sollzyklus in der ersten Zelle 432 statt 436 abgenommene Scharniere/h erreicht.
Machen Sie aus Ihrer Scharnierzeichnung eine definierte Montageaufgabe
Stellen Sie ZEUEE die Bauteilzeichnungen, den Zustand der angelieferten Teile und das geforderte Gelenkverhalten bereit. Nutzen Sie das Gelenkdatenblatt, um das technische Gespräch mit dem Anlagenumfang zu verknüpfen.
Besprechen Sie Ihre ScharnierzeichnungenHintergrund zu diesem Leitfaden
Cherry hat diesen Leitfaden für ZEUEE erstellt, um die Konstruktion von Scharniergelenken mit dem Umfang von Montageanlagen zu verknüpfen. Öffentliche technische und Normenquellen stützen die fachlichen Abgrenzungen; das ausgefüllte Gelenkdatenblatt und die Ausbringungsberechnungen sind Beispiele zur Veranschaulichung. Es werden keine Ergebnisse aus der Kundenfertigung behauptet. Die Unternehmensvorstellung von ZEUEE liefert den geschäftlichen Hintergrund für ein Projektgespräch.
Verwandte Artikel
Referenzen und Quellen
- BHMA: A156.1-2025 Butts and Hinges, öffentliche Ausgabe von Hardware Highlight
- Wang, Huang und Chang: Zuverlässigkeitsbasierte Toleranzüberarbeitung mechanischer Baugruppen, 2021
- Green und Kreul: Analyse von Vibrationswendelförderern, Abstract von 2009
- NIST: Kennzahlen und Prüfmethoden für Montageleistungen
- John Sprovieri, ASSEMBLY: Kraft- und Wegüberwachung, 2026
- Doiron und Stoup, NIST: Unsicherheit und Maßkalibrierungen, 1997
- NIST: Richtlinie zur messtechnischen Rückverfolgbarkeit und häufig gestellte Fragen
- Adam Cort, ASSEMBLY: Orbital- und Radialumformen, 2002
- NIST/SEMATECH: Was ist eine Annahmestichprobenprüfung?
- Jim Camillo, ASSEMBLY: Automatisierung des Nietvorgangs, 2015
- Andrew Peterson, NIST: Kollaborative Roboter für hohe Variantenvielfalt und kleine Losgrößen, 2020
- Theodore Doiron, NIST: Messunsicherheit aus Daten, Teil 2, 2016
- Rosa E Hearn, Design World: Typische Fehler beim Nieten, 2024
- OSHA: 29 CFR 1910.147, Kontrolle gefährlicher Energien
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren