Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de máquinas de ensamble de bisagras: de las piezas a una unión funcional

Una máquina de ensamble de bisagras combina sus componentes mediante operaciones controladas de alimentación, posicionamiento y fijación. La bisagra resultante debe permitir el movimiento previsto y, al mismo tiempo, mantener el pin o los pivotes en su sitio. Una máquina industrial puede insertar correctamente un pin y, aun así, producir una bisagra que se atasca.
Una máquina de ensamble de bisagras alimenta y posiciona los componentes, los une y verifica la bisagra ensamblada. La retención del pin, la libertad de movimiento y el cierre suave requieren verificaciones distintas. Defina la unión terminada antes de elegir la distribución de la máquina.
Especificaciones rápidas: defínalas antes de comparar equipos
| Dato de diseño | Información que debe registrar para su bisagra |
|---|---|
| Condición de entrada | Hojas terminadas, pines, resorte, rodamientos o amortiguador sellado |
| Dimensiones | Límites del pin y del orificio terminado en mm; referencia y acabado superficial |
| Comportamiento de la unión | Método de retención, juego axial en mm y ángulo de movimiento en grados |
| Prueba funcional | Torque en N·m o tiempo de cierre en s bajo condiciones especificadas |
| Comparación de producción | Piezas buenas a la primera por min, personal y tiempo total de cambio de modelo |
- El pin puede quedar retenido en un componente mientras el otro gira alrededor de él.
- El ensamble automático controla la unión; la durabilidad del producto requiere una prueba propia.
- Semiautomático describe la intervención del operador. Rotativo describe la distribución de transferencia.
- La tasa de producción útil cuenta las bisagras aceptadas y el tiempo perdido entre ciclos.
¿Qué ensambla realmente una máquina de ensamble de bisagras?
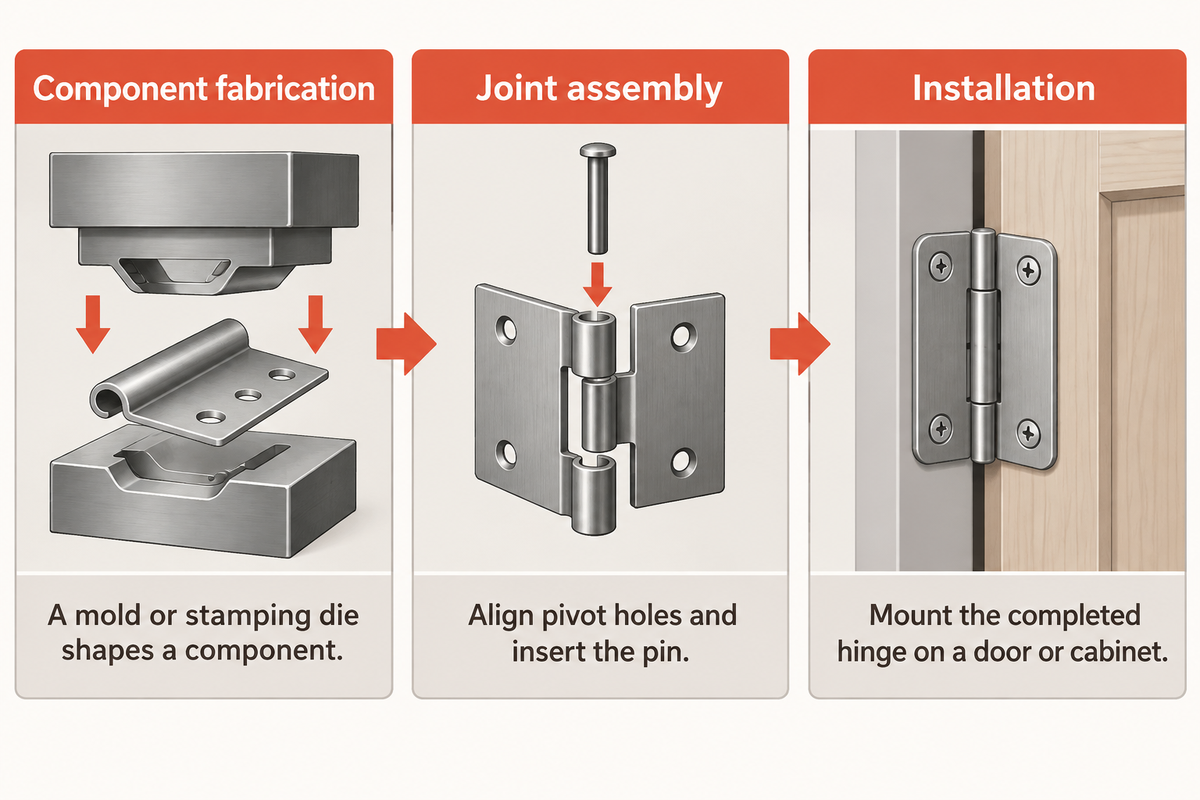
El equipo combina componentes para formar una bisagra o uno de sus subensambles. Una bisagra oculta para muebles puede incluir un resorte y varios pivotes. Una bisagra hidráulica puede recibir un módulo de amortiguación adquirido durante el ensamble, en vez de fabricar el amortiguador dentro de la celda robotizada.
Hay tres tareas que pueden confundirse: la fabricación de componentes metálicos, el ensamble de la unión y la instalación final de la bisagra terminada en una puerta o un gabinete. La fabricación de las hojas puede realizarse en una etapa anterior. Un componente puede estamparse, fundirse o mecanizarse. Un molde o troquel de estampado da forma al componente; los dispositivos de sujeción de ensamble posicionan los componentes conformados, mientras que la instalación implica perforar los orificios de montaje. Una fábrica de máquinas debe tener una lista clara de las piezas de entrada para distinguir estas tareas.
¿Cómo se ensamblan las bisagras?
Las bisagras se ensamblan alineando los orificios de pivote de los componentes que se acoplan e insertando un pin u otro elemento de fijación. Otras operaciones pueden colocar arandelas, precargar un resorte, aplicar lubricante o instalar un módulo de amortiguación. Por último, se inspecciona el resultado y se verifica el movimiento de la unión con respecto al plano del producto.
La secuencia varía según la unión. Una bisagra continua plantea un problema de manipulación, mientras que una bisagra pequeña de gabinete con clip plantea otro. Una bisagra de fricción requiere una resistencia controlada; una bisagra de cierre suave requiere una respuesta de cierre definida. La descripción general de BHMA sobre bisagras de libro y otras bisagras distingue las pruebas de fricción, desgaste y ciclos, lo que recuerda que cada una evalúa algo distinto.
Para conversar sobre equipos de ZEUEE, la página de soluciones de Máquina de ensamble de bisagras aborda el aspecto comercial del proyecto. Para analizar los aspectos técnicos, primero describa los componentes que entran a la celda robotizada y el ensamble que sale de ella. Ese límite evita comparar una cotización para un subensamble de pivote con una línea completa de bisagras terminadas.
Defina la unión antes de diseñar la celda robotizada de ensamble
La definición de una unión funcional identifica las superficies de posicionamiento, el componente que queda retenido y la superficie que se mueve. Mejorar únicamente la precisión de posicionamiento no resolverá una discrepancia entre el plano, el método de retención del pin y el movimiento que debe permitir la bisagra terminada.
Considere un pin fijo en una hoja y otra hoja que gira alrededor de su tramo central. Un buje añade otra interfaz: su exterior debe permanecer dentro de su carcasa del conector mientras su interior permite el giro previsto. Un conjunto de arandelas agrega dimensiones axiales que no se detectan al verificar el diámetro del pin.
Hoja de definición de la unión: 6 verificaciones
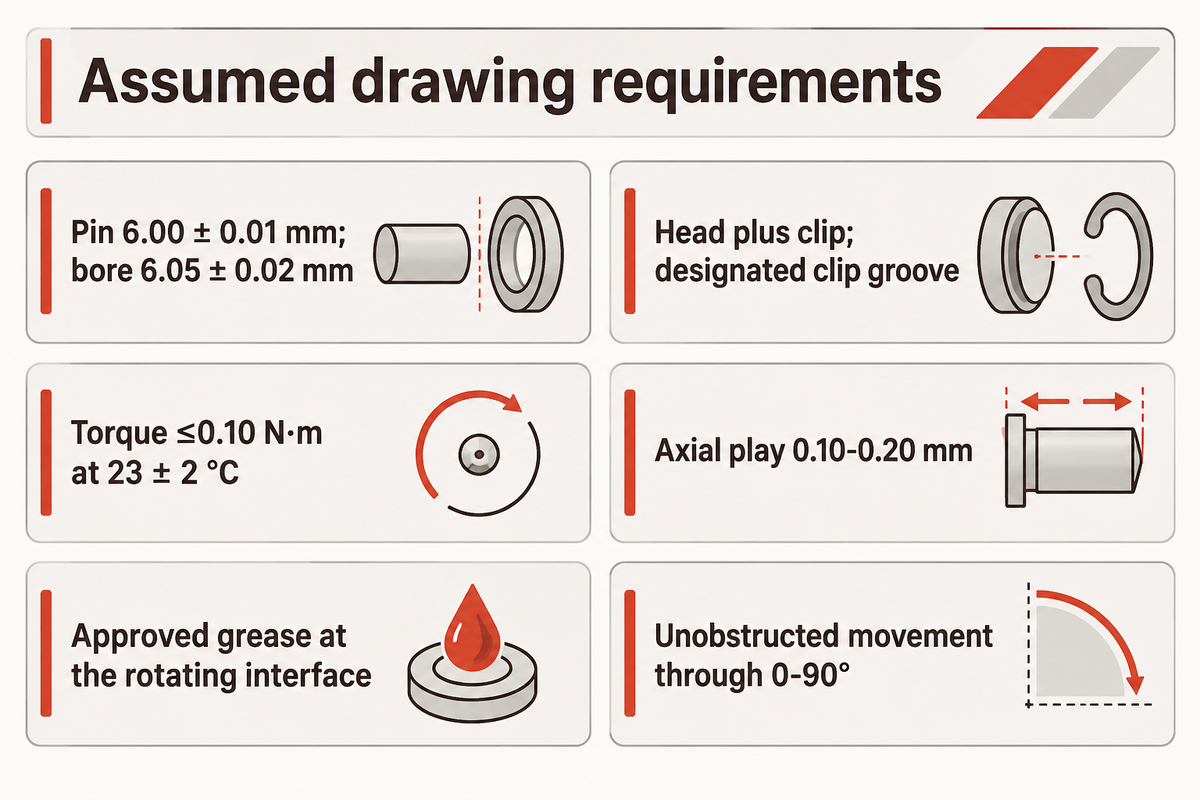
Ejemplo práctico: unión de giro libre. Las entradas completadas a continuación describen una unión propuesta con un pin de 6.00 mm con cabeza y un clip de retención. Se suponen requisitos de plano para explicar el método. Sustituya estas entradas por los requisitos aprobados de su producto.
| Verificación | Dato de ejemplo | Consecuencia para el ensamble |
|---|---|---|
| Geometría y referencia | Pin de 6.00 ± 0.01 mm; orificio terminado para giro de 6.05 ± 0.02 mm | Posicionar las knuckles sobre un eje común; medir las superficies terminadas |
| Retención del pin | Cabeza más clip; ranura designada para el clip | Inspeccionar el asiento del clip por separado de la inserción del pin |
| Resistencia al movimiento | Objetivo del plano ≤0.10 N·m a 23 ± 2 °C | Usar una prueba de torque definida y tener en cuenta la fricción del dispositivo de sujeción |
| Holgura axial | Juego axial de 0.10–0.20 mm | Controlar la hoja y el conjunto de arandelas independientemente del ajuste del orificio |
| Lubricación | Grasa aprobada en el plano para la interfaz giratoria | Definir la ubicación y la cantidad; mantener despejado el elemento de retención |
| Comportamiento funcional | Movimiento sin obstrucciones de 0–90° | Verificar el movimiento después de la retención, no antes |
El personal de calidad puede adaptar esta hoja flexible a un plan de medición, y el personal de producción puede usarla para identificar las operaciones que requieren herramental controlado. El artículo de Wang, Huang y Chang sobre análisis de tolerancias presenta los factores dimensionales y geométricos que contribuyen al funcionamiento del ensamble. Su ejemplo numérico de investigación respalda la importancia de considerar toda la cadena dimensional; las mejoras de optimización reportadas no son cifras de rendimiento de una máquina para bisagras.
Si un plano no especifica una referencia, el diseñador del dispositivo de sujeción debe adivinar qué superficie controla la unión. Del mismo modo, una solicitud de «buena precisión» requiere una característica medible del producto. La guía de máquinas de ensamble personalizadas describe cómo definir el alcance del proyecto a partir de estos datos.
Una unión de ejemplo requiere un juego axial de 0.10 – 0.20 mm y un límite de movimiento de 0.10 N·m. Aunque un dispositivo de sujeción mantenga el pin sobre su eje, el ajuste del conjunto de arandelas todavía podría ser demasiado apretado. Al incluir ambos requisitos en la hoja de definición de la unión, se puede identificar la operación faltante antes de fabricar el herramental.
Alimente y oriente hojas, pines, resortes y amortiguadores
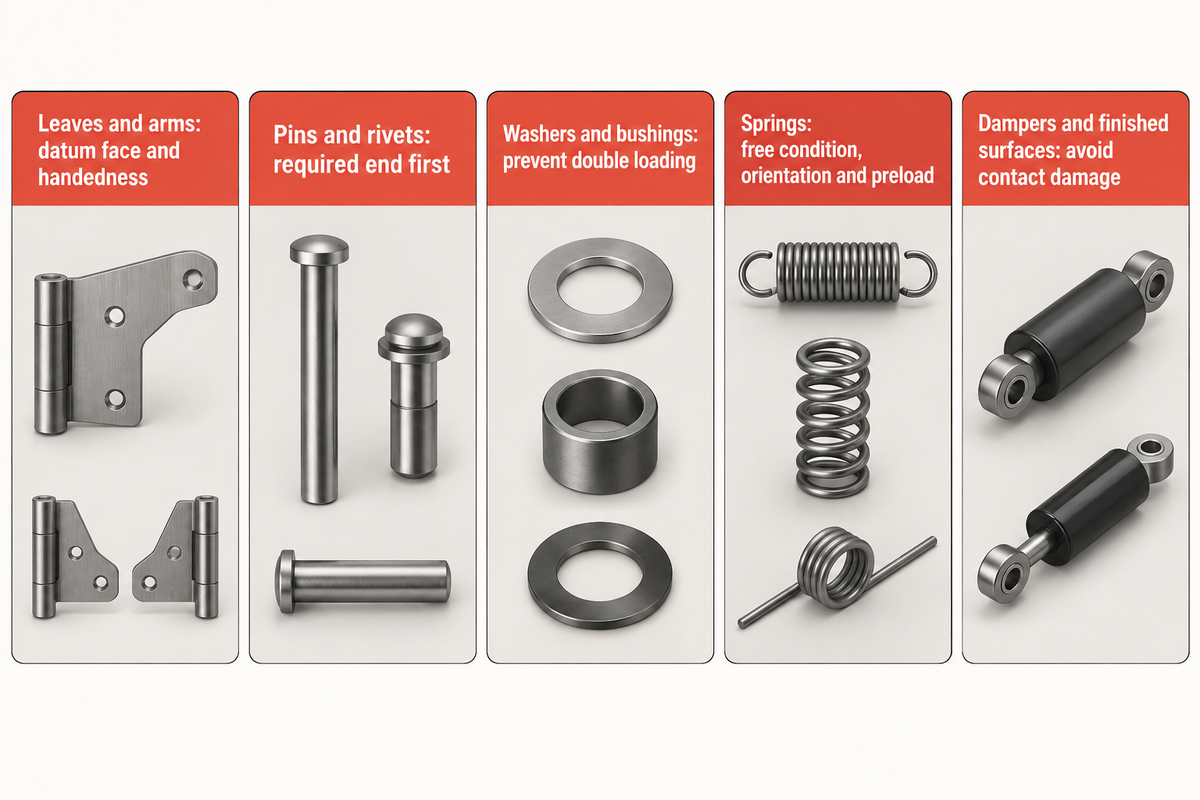
La alimentación debe presentar el componente correcto, con la orientación correcta y en la posición donde la siguiente operación pueda recibirlo. La forma y la simetría de la pieza influyen en el herramental; el estado de la superficie cambia el comportamiento del contacto y el deslizamiento. Los resortes, las hojas terminadas y los amortiguadores sellados pueden requerir métodos de presentación distintos dentro de una misma línea de producción automática.
En su análisis de un alimentador vibratorio de tazón, Green y Kreul describen estaciones de orientación donde se aceptan o rechazan piezas. Su estudio se centró en el sistema vibratorio del tazón. No especifica la velocidad del alimentador de bisagras, y los resortes del modelo son elementos de suspensión, no resortes sueltos de bisagra.
Adapte el método de presentación a la pieza
- Las hojas y los brazos requieren una cara de referencia y una orientación definidas. Un soporte de posicionamiento puede aceptar una pieza invertida aunque su contorno parezca similar.
- Presente los pines y remaches con el extremo requerido primero y, después, controle su recorrido hacia el herramental de inserción. Los pines con cabeza y sin cabeza requieren métodos de manipulación distintos.
- Arandelas y bujes: evite la carga doble e inspeccione la característica que distingue el componente correcto.
- Resortes: defina la condición libre, la orientación y la precarga de ensamble. Si las piezas están enredadas, puede ser necesario separarlas antes de colocarlas.
- Amortiguadores y superficies terminadas: compare bandejas, cargadores o la colocación robotizada con la manipulación a granel cuando el contacto pueda dejar marcas o dañar la pieza.
Supongamos que una bandeja contiene 96 brazos terminados y que la siguiente estación consume 8 piezas/min. El intervalo nominal por bandeja es 96 ÷ 8 = 12 min. El mismo operador también carga resortes en una estación cercana; si ambas reposiciones coinciden, el ciclo de unión automática puede quedar en espera. Para reducir esta interrupción, se puede cambiar el tamaño del búfer, el tamaño de la bandeja o la frecuencia de reposición. Una prueba útil registra cómo llegan las piezas y con qué frecuencia la estación queda en espera; un video de cerca de una inserción exitosa no muestra el patrón de reposición.
La investigación de NIST sobre el rendimiento del ensamble enumera el tamaño, la simetría, la sujeción y las obstrucciones entre los factores que afectan las tareas de ensamble. Una imagen 2D puede ayudar a identificar la orientación, mientras que una característica 3D quizá requiera otro ángulo de visión o un sensor distinto. La detección debe identificar la condición incorrecta real, incluidas las piezas dobles y las piezas faltantes. Los rayones que aparecen durante la transferencia pueden deberse a que las bisagras hacen contacto con una guía en lugar de con su referencia prevista.
Además del equipo, hay otros factores que influyen en el costo de compra del alimentador. Al comparar el herramental y el costo de un alimentador de tazón, considere el acabado real, el empaque de entrada y la combinación de variantes. El ejemplo de la bandeja de 96 piezas ofrece un suministro nominal de 12 min a 8 piezas/min; si se consume la última pieza antes de terminar la reposición, se interrumpe el suministro sin importar la velocidad de unión.
Alinee las knuckles e inserte el pin de la bisagra
La inserción del pin requiere un recorrido alineado y con soporte a través de los orificios. El dispositivo de sujeción debe posicionar la pieza sin deformarla, y la herramienta de inserción debe llevar el pin hasta su posición de asiento. Las características de la unión se verifican midiendo la fuerza y el desplazamiento. Las anomalías, como una pieza faltante, una obstrucción o un pin asentado incorrectamente, pueden producir una curva de fuerza y desplazamiento inesperada.
Un cilindro neumático y su válvula de control generan el movimiento. Una prensa servo ofrece otro mecanismo de control. Todos los métodos requieren una referencia mecánica definida. La deflexión de la herramienta, una hoja inclinada o una rebaba pueden cambiar la fuerza medida. Aumentar la presión para superar una obstrucción repetible puede dejar marcas en la pieza u ocultar un problema en una etapa anterior.
El informe de ASSEMBLY de 2026 sobre el monitoreo de fuerza y desplazamiento describe sistemas de medición en prensas manuales y automatizadas. Establezca la curva de referencia con componentes representativos y conformes, además de condiciones de defecto deliberadas y controladas. Combine el registro con verificaciones de asiento y movimiento. Pueden producirse fuerzas máximas idénticas en posiciones distintas.
Revise los límites de holgura
Nota de ingeniería: holgura diametral
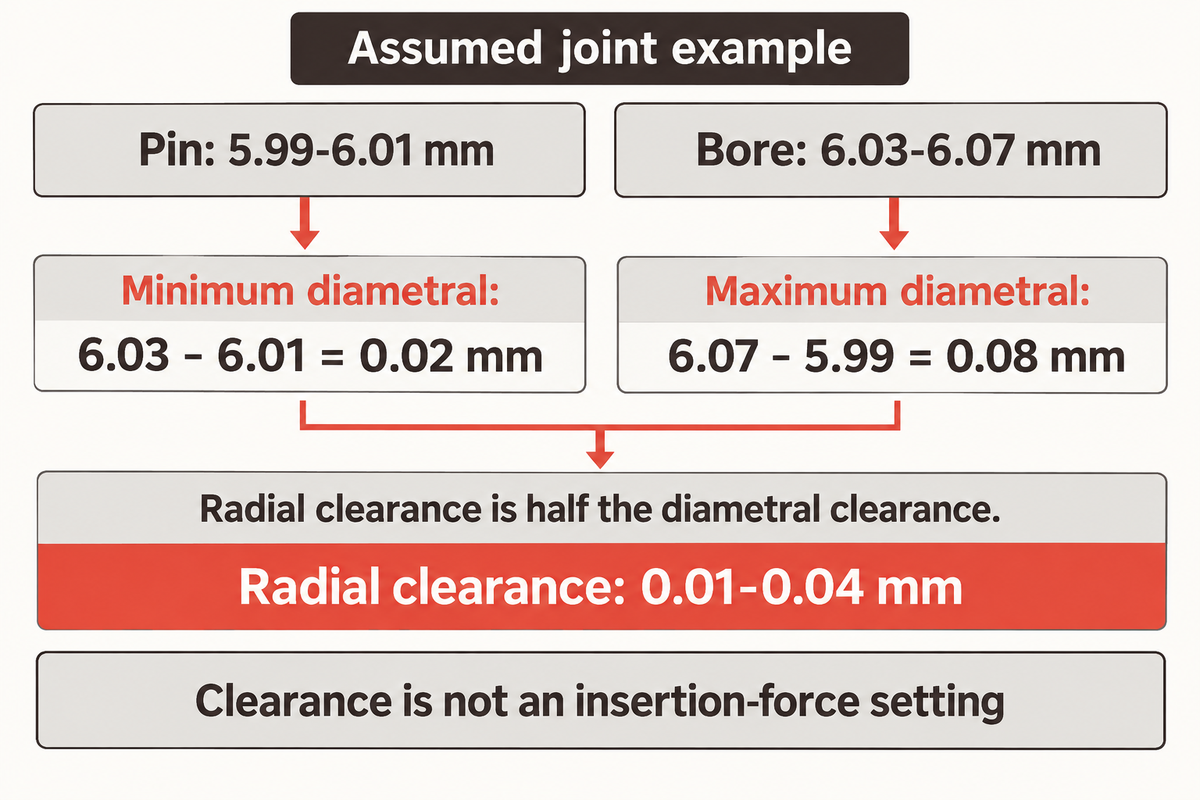
En el ejemplo de unión de giro libre, el pin mide entre 5.99 y 6.01 mm, y el orificio terminado, entre 6.03 y 6.07 mm. Holgura diametral mínima = 6.03 − 6.01 = 0.02 mm. Holgura diametral máxima = 6.07 − 5.99 = 0.08 mm. La holgura radial es la mitad de esos valores: 0.01–0.04 mm. El cálculo considera los límites dimensionales; la coaxialidad, la textura superficial y la carga también deben formar parte de la revisión de diseño.
El artículo de NIST sobre calibración dimensional describe la incertidumbre como los límites de una estimación de medición. Elija un sistema de medición cuya incertidumbre permita tomar la decisión sobre el producto y considere el contacto, la temperatura y la configuración del sistema. La resolución de pantalla del sistema no equivale a la incertidumbre del sistema de medición.
«La trazabilidad por sí sola no indica ni garantiza que algo sea apto para el propósito previsto»
Antes de comprar una prensa más precisa, distinga entre la tolerancia del producto, la incertidumbre de la medición y la repetibilidad posicional del mecanismo. La holgura diametral mínima de 0.02 mm del ejemplo no es un ajuste de fuerza de inserción. El pin puede cumplir su límite de diámetro y aun así encontrarse con un orificio desalineado; la curva de fuerza y el registro dimensional responden preguntas distintas.
Retenga el pin: ajustes a presión, remachado, estampado o tornillos
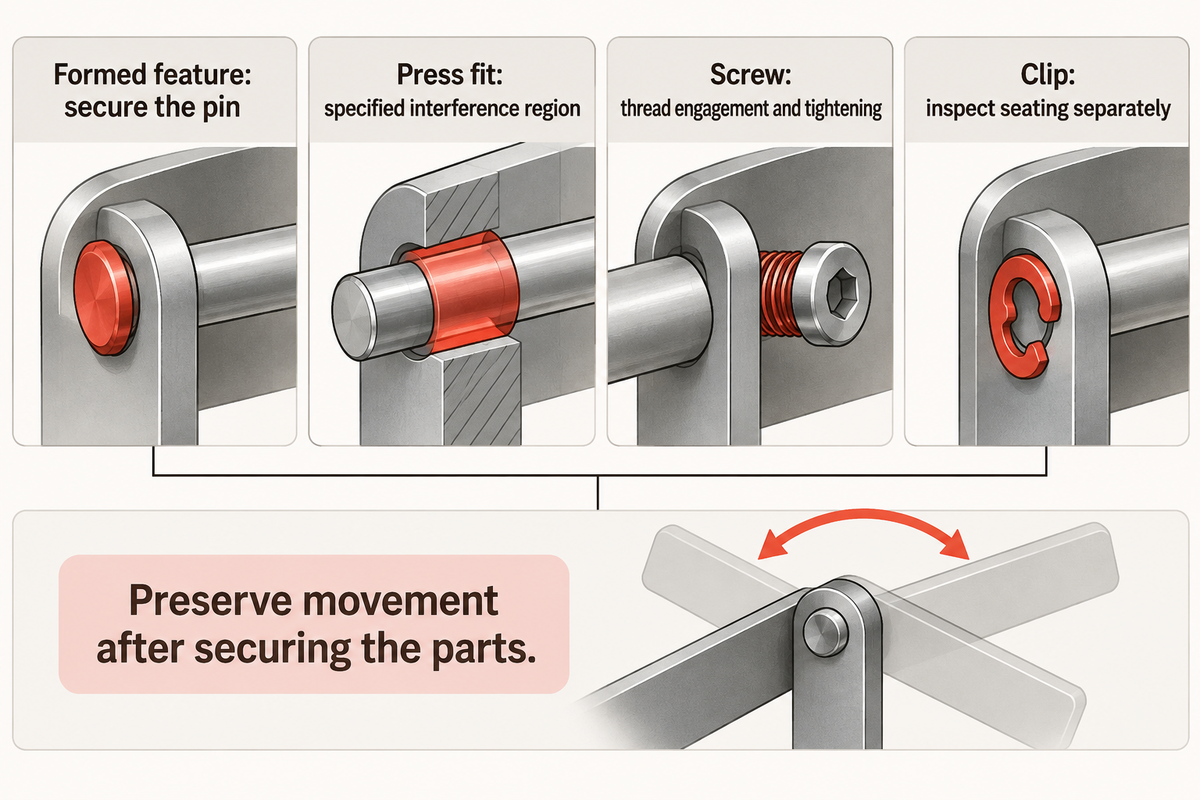
La retención del pin impide que se desplace en direcciones no deseadas. Las superficies de unión pueden permitir movimiento relativo o generar fricción. El método de retención depende del diseño de la bisagra: una zona de interferencia, una cabeza conformada, una característica estampada, un clip o un elemento de fijación roscado. La estación de unión debe preservar el movimiento requerido después de asegurar las piezas.
El remachado o estampado crea una característica de retención que puede asegurar el pin. En una unión de pivote retenida con tornillo, el acoplamiento de la rosca controla la retención; un ajuste a presión depende de su zona de interferencia especificada. Sin embargo, son mecanismos distintos. Un fabricante de máquinas no debe sustituir uno por otro solo porque el tiempo de ciclo de la máquina sea menor.
Características de la unión que cambian la secuencia de ensamble
Las características que se describen a continuación pueden coexistir en un mismo diseño. No representan nueve familias de máquinas mutuamente excluyentes. Consulte la matriz para determinar la función de cada característica.
| Característica | Consecuencia para el ensamble | Resultado que se debe definir |
|---|---|---|
| Pin extraíble | Preserve el recorrido de extracción y el elemento de retención | Posición del pin en mm; condición de extracción |
| Pin retenido de forma permanente | Forme o acople el elemento de retención especificado | Dimensiones de la cabeza en mm; prueba de retención en N |
| Buje insertado a presión | Apoye la carcasa del conector y controle el asiento del buje | Profundidad de asiento y diámetro del orificio instalado en mm |
| Conjunto de arandelas o rodamientos | Controle la presencia, el orden y la altura del conjunto de piezas | Juego axial en mm |
| Varios pivotes conectados | Mantenga la alineación entre estaciones de unión sucesivas | Posición del pivote en mm; ángulo de movimiento |
| Precarga del resorte | Oriente y cargue el resorte antes de sujetarlo | Torque en N·m en los ángulos especificados |
| Amortiguador sellado adquirido | Coloque y conecte el módulo aprobado | Tiempo de cierre en s a temperatura y carga definidas |
| Pivote retenido con tornillo | Inicie correctamente la rosca y controle el apriete | Torque en N·m y asiento del elemento de fijación |
| Conjunto de fricción | Controle la compresión de las interfaces de fricción | Torque de arranque y de funcionamiento en N·m |
La explicación de ASSEMBLY sobre el conformado orbital y radial describe el conformado progresivo de la cabeza y la posibilidad de obtener una fijación demasiado apretada o floja. Por eso, la forma de la herramienta, el soporte y la geometría final son tan importantes como el movimiento de conformado. Los rangos de fuerza de máquinas más antiguas que presenta no son ajustes para una aplicación nueva de bisagras.
Cuando el pivote está en movimiento, una compresión excesiva puede convertir una operación de fijación exitosa en una unión trabada. Cuando el pivote es fijo, una retención insuficiente puede permitir que la unión se desplace durante el uso. En ambos casos, la descripción de compra debe especificar el tipo de respuesta de la unión, en lugar de indicar una fuerza máxima de conformado.
En el ejemplo de unión de giro libre, un clip asentado puede coexistir con un juego axial de 0.10–0.20 mm. Si se sustituye ese clip por un extremo conformado, cambia el tope axial, por lo que los requisitos de juego axial y movimiento requieren una nueva revisión de diseño. El límite de torque propuesto de 0.10 N·m sigue siendo un requisito del producto; la holgura diametral mínima de 0.02 mm describe otra interfaz. Una operación de retención más fuerte no mejora automáticamente ninguno de esos resultados.
Lubrique la unión y verifique su movimiento
Las pruebas de movimiento evalúan las bisagras ensambladas después de las operaciones de retención. Defina el rango de movimiento, la carga aplicada y las condiciones de prueba. Los comportamientos de interés pueden incluir giro libre, torque de fricción, retorno por resorte y cierre suave. Incluya la cantidad y la ubicación del lubricante en la definición, porque pueden afectar esos comportamientos.
En una bisagra de giro libre, deben definirse por separado la resistencia inicial al movimiento y la resistencia durante el giro. En una bisagra de fricción, la resistencia al movimiento se debe a la fricción. Una máquina de ensamble de bisagras de cierre integra un resorte o un amortiguador que afecta el comportamiento del cierre. Una sola acción de apertura y cierre puede revelar una obstrucción, pero no reproduce el desgaste a largo plazo.
¿Qué componente es más importante para la calidad de las bisagras hidráulicas?
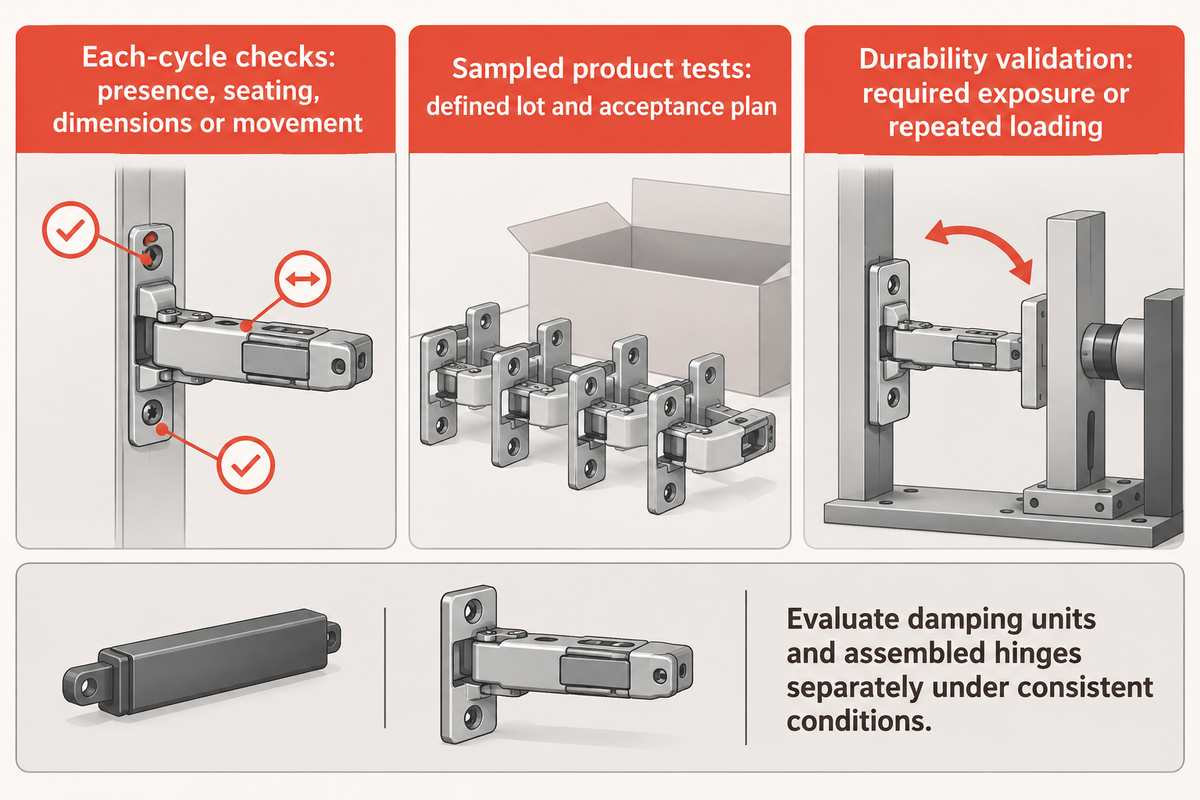
El módulo de amortiguación y la geometría influyen en el comportamiento hidráulico del conjunto. Un amortiguador en buen estado no puede corregir un pivote atascado ni la orientación incorrecta del resorte. Con la carga especificada, evalúe por separado la unidad de amortiguación de entrada y las bisagras ensambladas, manteniendo constantes el ángulo de cierre, la temperatura y la configuración de montaje.
En el ensamble automático de bisagras para gabinetes, un sensor puede validar la presencia del módulo y una estación funcional puede evaluar la respuesta de cierre. La característica que interesa debe inspeccionarse para detectar el defecto. Una cámara que observa la carcasa del amortiguador no puede medir el comportamiento interno del fluido. Una señal electrónica de aprobación solo sirve si se compara con un requisito de prueba validado.
- Verificaciones en cada ciclo: presencia de componentes, asiento, dimensiones seleccionadas o mediciones de movimiento.
- Pruebas de producto por muestreo: pruebas asignadas a un lote definido según un plan de muestreo y aceptación acordado.
- Validación de durabilidad: pruebas del producto con la exposición requerida o cargas repetidas para la aplicación prevista.
La explicación de NIST sobre el muestreo de aceptación distingue la decisión de aceptar un lote de la estimación de su calidad. Que una muestra supere una prueba destructiva de retención del pin no mide la calidad de toda la población de bisagras. Defina el lote, la unidad de muestreo y el criterio de aceptación según el método de prueba.
La norma pública A156.1-2025 de BHMA ofrece un ejemplo de desempeño de grado 1: 2.5 millones de ciclos de apertura y cierre en una puerta de peso especificado. Esto ilustra la durabilidad de un producto con un alcance definido. Una verificación rápida del movimiento en fábrica tiene otro propósito. No sustituye la duración requerida, las condiciones de carga ni las demás condiciones de prueba definidas para el producto.
Elija el nivel de automatización según la combinación real de producción
El nivel de automatización indica qué tareas realiza un operador; la distribución rotativa o lineal indica cómo se desplaza el trabajo. Evalúe ambos aspectos por separado según la combinación de producción. Un dispositivo de sujeción semiautomático puede controlar una operación de unión difícil, y una máquina de ensamble totalmente automática sigue dependiendo de piezas de entrada confiables, del control de materiales e inventario y de la gestión de excepciones.
El ejemplo del artículo de Assembly sobre remachado automatizado describe la automatización de un sistema de seis estaciones en el que el operador carga y descarga. Destaca el uso de dispositivos de sujeción e identificación de piezas para trasladar tareas del operador a la máquina. El ingeniero debe determinar qué tareas automatizar, en vez de asumir que una mesa rotativa implica una línea de ensamble desatendida.
NIST identifica la automatización de alto volumen y alta mezcla de productos con opciones colaborativas que equilibran la velocidad, la carga útil y las limitaciones de integración. Los lotes pequeños no descartan automáticamente la asistencia robotizada. Una celda robotizada dedicada de alta velocidad para producción de gran volumen resulta atractiva cuando la tarea, la combinación de productos y la producción sostenida de piezas buenas justifican el herramental y el soporte adicionales. Si una cotización dice «totalmente automática», todavía hay que aclarar qué tareas realiza el operador.
Compare la producción aceptada en el mismo período
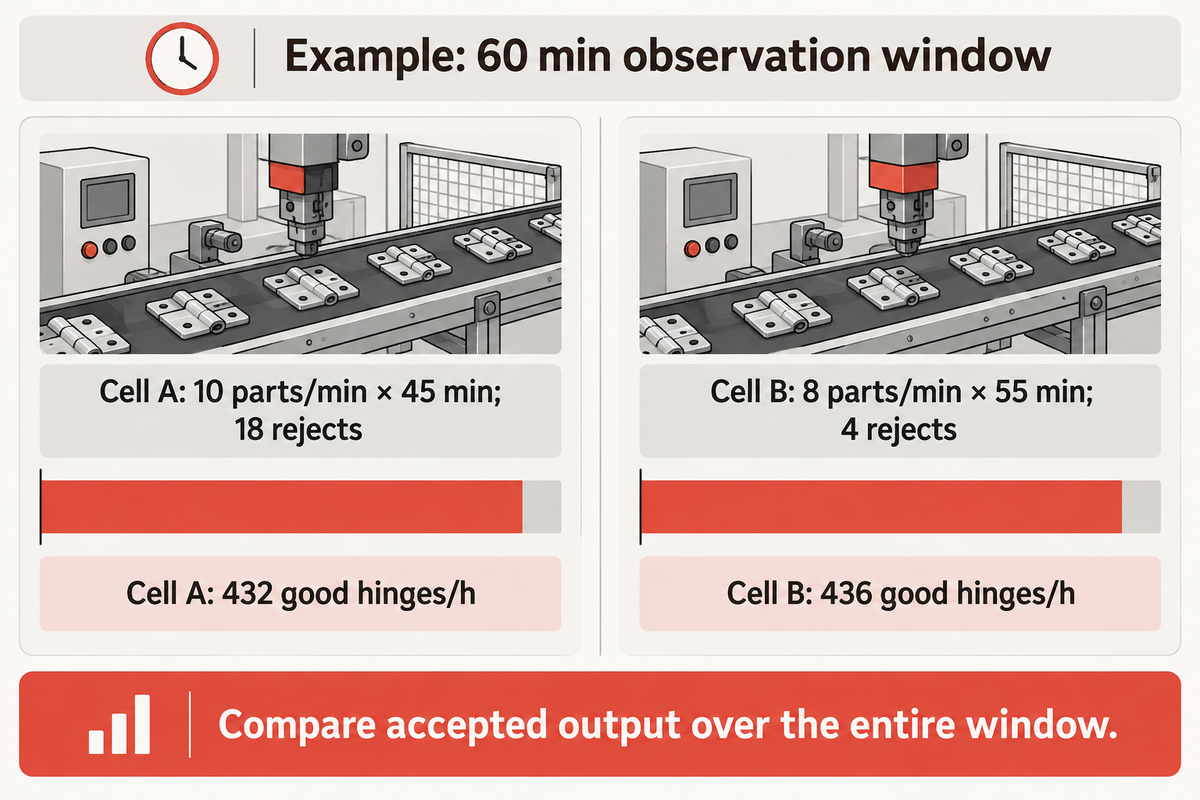
Ejemplo: Dos celdas robotizadas tienen cada una un período de observación de 60 min y producen una bisagra por ciclo. La celda A funciona a 10 piezas/min durante 45 min y produce 18 piezas rechazadas. La celda B funciona a 8 piezas/min durante 55 min y produce 4 piezas rechazadas. La producción buena a la primera es:
- Celda A: (10 × 45) − 18 = 432 bisagras buenas/h, o 7.20 piezas buenas/min.
- Celda B: (8 × 55) − 4 = 436 bisagras buenas/h, o aproximadamente 7.27 piezas buenas/min.
El ciclo más rápido pierde esta comparación por 4 bisagras aceptadas. Ningún análisis considera el retrabajo posterior dentro de la producción buena a la primera. Los conteos en tiempo real ayudan a localizar las pérdidas. La comparación final requiere todo el período de observación. Para comparar costos, divida el costo por hora calculado con la misma base de personal y costos entre las bisagras aceptadas por hora; incluya los cambios de modelo y el mantenimiento planificado si amplía la comparación a un turno.
Dónde se pierde la tasa de producción
El siguiente mapa de pérdidas desglosa el tiempo de paro del mismo ejemplo. Estos son motivos que conviene registrar durante una inspección, en lugar de asumir que se trata de fallas propias de una disposición específica.
| Restricción que se debe registrar | Celda A | Celda B | Responsable de la decisión |
|---|---|---|---|
| Esperas por reposición | 6 min | 2 min | Producción: método de suministro y reserva de piezas |
| Paros menores | 4 min | 2 min | Ingeniería: presentación de piezas y recuperación |
| Retenciones por inspección | 5 min | 1 min | Calidad: clasificar defectos reales y rechazos falsos |
| Rechazos en la primera pasada | 18 bisagras | 4 bisagras | Producción/finanzas: producción aceptada y costo unitario |
¿Qué debe incluir una cotización de una máquina de ensamble de bisagras?
Las cotizaciones serán útiles para evaluar las piezas de bisagra entrantes, las operaciones, las pruebas funcionales y la producción entregada para variantes específicas. Se deben proporcionar todos los documentos, planos y componentes pertinentes para respaldar la producción. También se deben acordar las condiciones de personal, reposición y cambio de modelo para demostrar la producción. La cobertura comercial de herramental, integración, capacitación y refacciones debe ser la misma. Los requisitos deben corresponder al mismo trabajo.
Conviene agrupar los requisitos para simplificar la evaluación y confirmar, por ejemplo, qué variantes comparten herramental, cómo detecta el sistema una pieza incorrecta y qué pruebas respaldan la liberación. Confirme el suministro eléctrico, la frecuencia y los requisitos de aire comprimido de las instalaciones antes del envío. La lista de verificación para la prueba de aceptación en fábrica proporciona el marco para la entrega.
¿Cómo comparar fabricantes de máquinas de ensamble de bisagras?
Compare a los fabricantes de máquinas según su capacidad para ensamblar y probar su bisagra específica; después, evalúe la integración y el servicio con el mismo alcance del proyecto. Un proveedor de bisagras terminadas y un fabricante de máquinas ofrecen servicios distintos. Las demostraciones deben incluir las condiciones más difíciles de carga y unión, y cubrir las variantes requeridas.
La comparación de fabricantes de máquinas de ensamble de bisagras por separado aborda la evaluación de proveedores. La ubicación geográfica, por sí sola, no demuestra capacidad técnica: aun si se abastece en Guangdong o en otra región manufacturera de China, es necesario elegir un fabricante adecuado para la tarea de ensamble real.
Mantenga la estabilidad del proceso durante los cambios de modelo y el mantenimiento
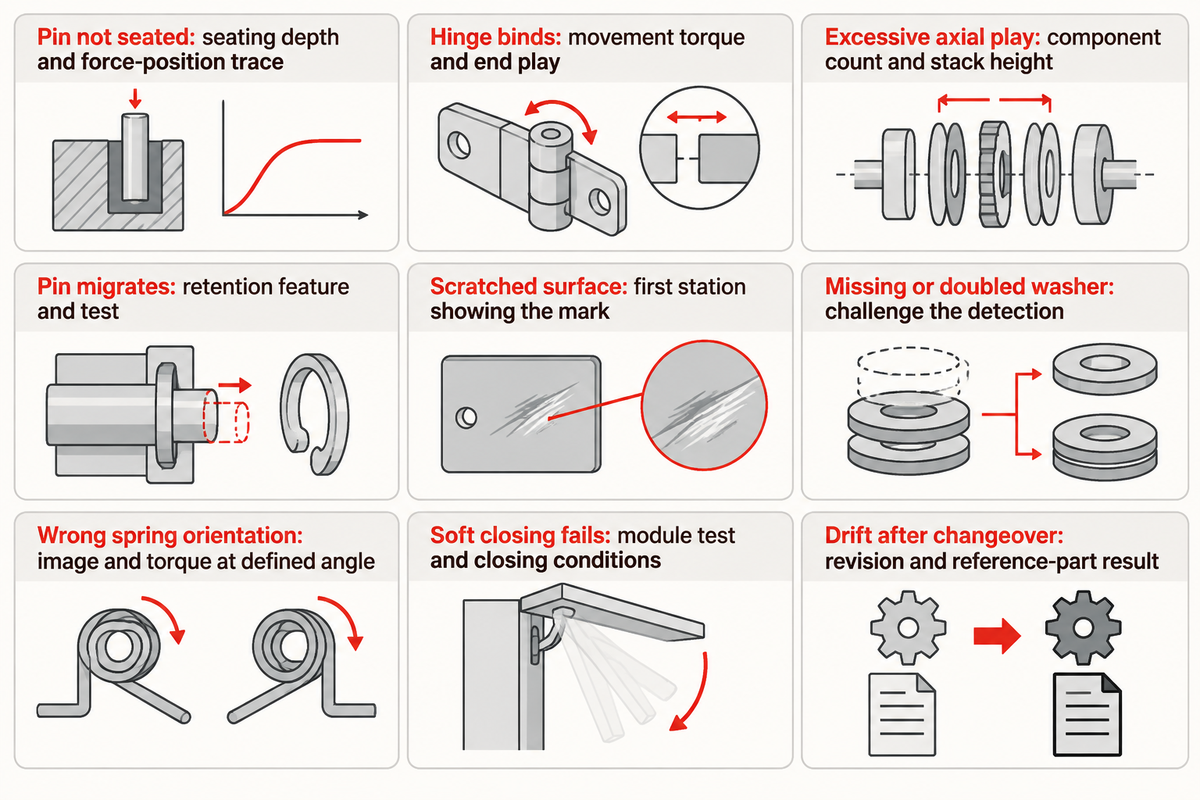
La estabilidad del proceso requiere que las piezas, el herramental y la receta correctos vuelvan a coincidir después de cada cambio de modelo. Mantenga la correspondencia entre la revisión del producto, la identificación del dispositivo de sujeción y los ajustes de prueba en la configuración aprobada. El desgaste, la contaminación o un componente entrante distinto pueden cambiar el resultado aunque el programa del PLC y el ciclo nominal de unión sigan iguales.
Limite el acceso para ajustar la receta y defina un método para importar las versiones aprobadas. Documente las referencias del dispositivo de sujeción, el herramental y las mediciones de las primeras piezas buenas. Un recubrimiento distinto en una bisagra de gabinete, un buje revisado o un acabado superficial diferente pueden afectar la ubicación o el funcionamiento. Adapte la configuración a esos cambios físicos en lugar de editar un umbral de detección para que se acepten piezas rechazadas.
El artículo del NIST sobre incertidumbre y Gage R&R distingue los estudios de repetibilidad de la incertidumbre total de medición. Los registros de calibración, las verificaciones con piezas de referencia y la verificación de la configuración cumplen funciones distintas. Una lectura estable no elimina el desgaste del dispositivo de sujeción ni un cambio en las condiciones de contacto.
Mapa de diagnóstico de defectos por estación
Use cada síntoma para elegir qué evidencia recopilar antes de decidir una corrección. Las entradas son posibles causas que se deben investigar; conserve la receta original y las piezas afectadas mientras identifica el cambio.
| Síntoma | Posible estación o entrada | Evidencia que se debe recopilar antes de actuar |
|---|---|---|
| Pin de contacto mal asentado | Presentación del pin de contacto, guía o referencia de inserción | Longitud del pin de contacto y profundidad de asentamiento en mm; registro de fuerza y posición; estado de las rebabas |
| La bisagra se atasca después de la retención | Soporte, alineación, profundidad de conformado o apilamiento | Torque de movimiento antes y después en N·m; juego axial en mm |
| Juego axial excesivo | Presencia de la arandela o dimensión del apilamiento | Cantidad de componentes, altura del apilamiento y juego axial en mm |
| El pin de contacto se desplaza | Elemento de retención o zona de interferencia designada | Dimensiones del elemento; prueba de retención especificada en N; lote de material/acabado |
| Superficie rayada | Contacto del alimentador de piezas, soporte de posicionamiento o trayectoria de transferencia | Primera estación donde aparece la marca; ubicación del contacto y residuos |
| Arandela faltante o duplicada | Separación de piezas e inspección de presencia | Piezas de prueba; imágenes de detección; respuesta del sensor |
| Resorte en orientación incorrecta | Presentación y captura del resorte | Imagen del resorte antes de la unión; torque en el ángulo definido |
| Falla el cierre suave | Entrada del amortiguador, mecanismo de unión o configuración de la prueba de movimiento | Tiempo de cierre en s; temperatura, carga y ángulo inicial; prueba del módulo entrante |
| Deriva después del cambio de modelo | Receta, dispositivo de sujeción, herramental o referencia de medición | Comparación de revisiones; dimensiones de la primera pieza y resultado con pieza de referencia |
La discusión de Rosa E Hearn sobre fallas de remachado en Design World señala el estado de los orificios, las rebabas y la alineación del herramental entre las causas que conviene investigar. Los ejemplos con remaches ciegos requieren considerar el tipo de sujetador. Un pin sólido de bisagra no tiene mandril de tracción que deba diagnosticarse.
Para las operaciones de servicio cubiertas en Estados Unidos, la norma OSHA 29 CFR 1910.147 aborda el control de energía por separado de la detención de la producción. Los botones pulsadores no son dispositivos de aislamiento de energía. Para retirar atascos o ajustar herramental cuando existe exposición a movimientos inesperados o energía almacenada, se requiere el procedimiento de control de energía aplicable en las instalaciones; el personal autorizado y capacitado debe controlar la energía residual y verificar el aislamiento. La excepción para tareas menores de servicio tiene condiciones específicas y exige medidas alternativas de protección eficaces.
El cambio de modelo termina cuando la configuración aprobada produce piezas aceptadas con las verificaciones requeridas activas. Cambiar el herramental por sí solo no refleja todo el trabajo necesario para devolver el sistema a esa condición. Mantenga juntas las pruebas de inspección de calidad y recuperación de la máquina. Conserve las pruebas para que el siguiente turno pueda distinguir un cambio de componente de una deriva del equipo.
Preguntas frecuentes
¿Puede una máquina ensamblar bisagras de libro y bisagras de cierre suave?
Sí, si el herramental y las pruebas cubren ambas familias de componentes.
Una base compartida puede servir para ambas si los dispositivos de sujeción, los equipos de alimentación y las estaciones de unión se adaptan a las piezas reales. Las verificaciones funcionales también deben abarcar cada unión. Una bisagra de libro sencilla y un diseño de cierre suave con mecanismo articulado pueden requerir secuencias muy distintas. Compare sus listas de materiales y operaciones de cambio de modelo antes de elegir una celda compartida; las estaciones separadas pueden ser más prácticas si comparten poco herramental.
¿Una máquina hidráulica de ensamble de bisagras fabrica el amortiguador?
Solo si la fabricación del amortiguador está incluida en el alcance acordado.
Una celda robotizada puede instalar un módulo de amortiguación sellado comprado sin fabricar su cilindro, sellos ni circuito interno de fluido. Otro proyecto puede incluir esas operaciones previas. Identifique el estado del módulo entrante, su calificación y la conexión que se realiza dentro de la celda de ensamble de bisagras. La prueba final de cierre evalúa entonces el mecanismo ensamblado bajo las condiciones especificadas. La palabra hidráulica, por sí sola, no define los límites del equipo.
¿Vale la pena invertir en máquinas de ensamble de bisagras?
Conviene considerarlas cuando las mejoras en producción aceptada y calidad justifican el costo total.
Compare la producción buena a la primera, el personal, las pérdidas por cambios de modelo, el mantenimiento y el herramental para la mezcla de productos prevista. El control de la unión o una inspección repetible pueden resolver una restricción medida sin automatizar todas las tareas. Una estación semiautomática de menor costo puede ser suficiente si un operador carga de forma confiable las piezas difíciles y la máquina controla la operación crítica. Use el mismo período de observación y la misma definición de producto aceptado para comparar esa opción con una línea más grande.
¿Qué es una máquina para bisagras?
Puede referirse a equipos para fabricar componentes, ensamblar bisagras o perforar orificios de montaje.
Especifique las piezas entrantes y el producto terminado requerido. Una máquina perforadora para muebles y una celda de ensamble de componentes de bisagra realizan tareas distintas.
¿Por qué no funciona la máquina de ensamble de bisagras?
Empiece por la falla que aparece en pantalla, la variante afectada y la última operación exitosa.
Use el procedimiento aprobado de recuperación ante fallas para distinguir entre piezas faltantes, errores de orientación, problemas con el dispositivo de sujeción y resultados de prueba rechazados. Conserve las pruebas antes de cambiar ajustes o intentar una reparación.
¿Puede una cámara de visión artificial confirmar la durabilidad de una bisagra?
No. La visión artificial verifica características visibles seleccionadas; la durabilidad requiere pruebas del producto.
Los sistemas de visión artificial validados pueden inspeccionar la presencia, la orientación o una característica medible de la unión. No pueden determinar el desgaste a largo plazo basándose solo en una imagen. La vida útil del producto también depende de los materiales, la geometría de la unión, la carga y las condiciones de prueba pertinentes. Mantenga separadas las pruebas de una imagen en proceso, una verificación de movimiento y una prueba de validación del producto a más largo plazo. Cada una respalda una decisión de liberación distinta.
Conclusión clave
Defina la unión, controle su ensamble y pruebe el comportamiento del producto terminado. La comparación de ejemplo produjo 432 frente a 436 bisagras aceptadas/h, aunque el ciclo nominal de la primera celda era más rápido.
Convierta el plano de su bisagra en una tarea de ensamble definida
Comparta con ZEUEE los planos de los componentes, el estado de las piezas entrantes y el comportamiento requerido de la unión. Use la hoja de la unión para relacionar la conversación técnica con el alcance del equipo.
Hable sobre sus planos de bisagrasEl enfoque de esta guía
Cherry preparó esta guía para ZEUEE con el fin de relacionar el diseño de las uniones de bisagra con el alcance de las máquinas de ensamble. Fuentes públicas de ingeniería y normas respaldan las distinciones técnicas; la hoja de la unión completada y los cálculos de producción son ejemplos didácticos. No se afirma ningún resultado de producción de clientes. La presentación de la empresa ZEUEE ofrece información sobre la empresa para conversar sobre un proyecto.
Artículos relacionados
Referencias y fuentes
- BHMA: A156.1-2025, bisagras de libro y otras bisagras, Hardware Highlight público
- Wang, Huang y Chang: Rediseño de tolerancias de ensambles mecánicos basado en la confiabilidad, 2021
- Green y Kreul: análisis de un alimentador vibratorio de tazón, resumen de 2009
- NIST: métricas de desempeño de ensamble y métodos de prueba
- John Sprovieri, ASSEMBLY: monitoreo de fuerza y desplazamiento, 2026
- Doiron y Stoup, NIST: incertidumbre y calibraciones dimensionales, 1997
- NIST: política de trazabilidad metrológica y preguntas frecuentes
- Adam Cort, ASSEMBLY: conformado orbital y radial, 2002
- NIST/SEMATECH: ¿Qué es el muestreo de aceptación?
- Jim Camillo, ASSEMBLY: automatización del proceso de remachado, 2015
- Andrew Peterson, NIST: robots colaborativos para alta variedad y bajo volumen, 2020
- Theodore Doiron, NIST: incertidumbre de medición dimensional a partir de datos, parte 2, 2016
- Rosa E Hearn, Design World: fallas típicas de remachado, 2024
- OSHA: 29 CFR 1910.147, control de energía peligrosa
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas

Trending now