Póngase en contacto con Zeyu lntelligent Industrial Company
Lista de verificación de aceptación en fábrica: convierta las pruebas de la máquina en evidencia para el envío

Una lista de verificación para la prueba de aceptación en fábrica vincula cada requisito de la máquina con una prueba acordada, un resultado registrado y una resolución. Defina la configuración, las reglas de conteo y quién tiene autoridad para decidir antes de la prueba, de modo que cada casilla marcada cuente con evidencia de respaldo.
La conversación difícil suele empezar después de una demostración convincente: ¿Qué piezas se contabilizaron? ¿Qué ajustes se cargaron? ¿Qué autoriza la firma? Use esta guía para la prueba de aceptación en fábrica y prepare un paquete de evidencias para equipos de ensamble personalizados. Los campos de la hoja de trabajo que se muestran a continuación son recomendaciones para que el comprador las adapte con el integrador; no constituyen un estándar de aceptación universal.
- Defina la prueba antes de la visita: establezca los requisitos, las muestras, los métodos y las responsabilidades.
- Conserve el denominador: separe el tiempo transcurrido, la producción de primera pasada y las piezas de prueba.
- Registre cuatro decisiones: resultado de la prueba, autorización de envío, hito de pago y aceptación final.
- Planifique el trabajo en planta: identifique las comprobaciones de instalación y las pruebas que no pueden completarse en fábrica.
Prepare la lista de verificación FAT en torno a la evidencia
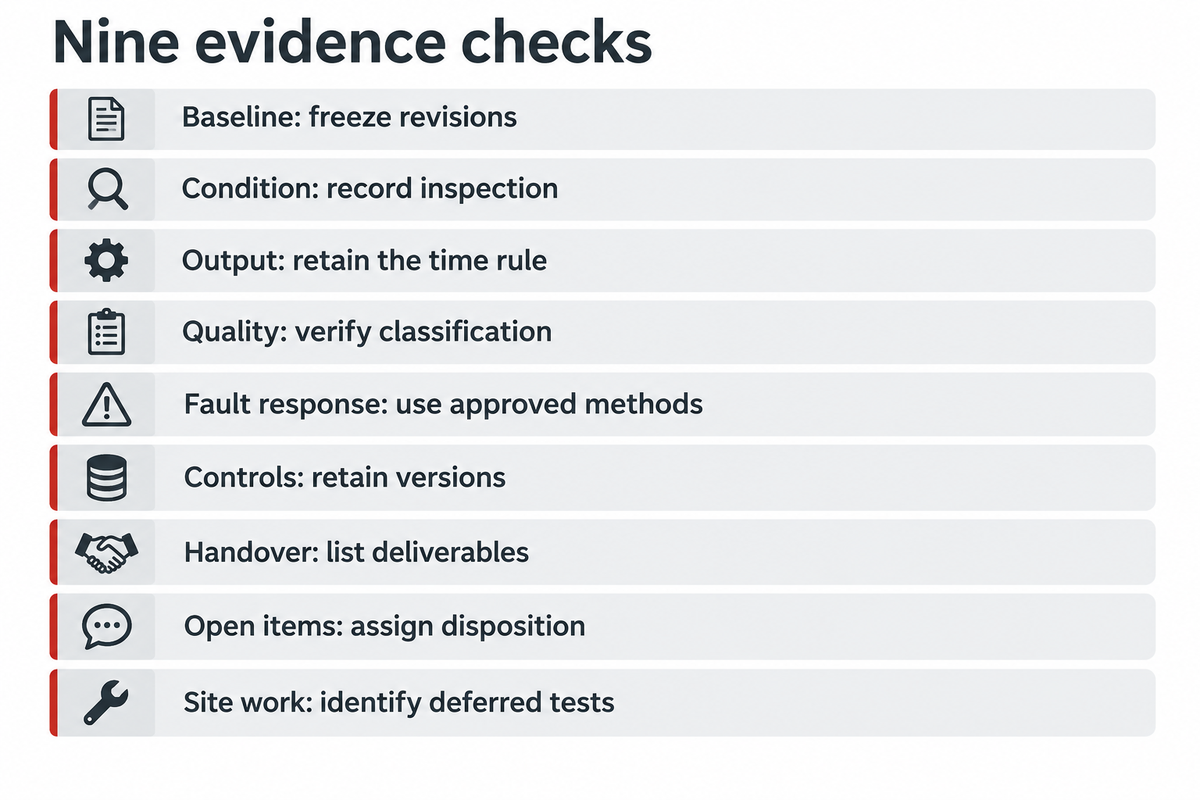
Una lista de verificación FAT sigue cada requisito de la máquina hasta su evidencia. Identifique cada prueba con un código de requisito, configuración, método, criterios de aceptación, resultado y revisor. Una marca de aprobado sin explicación no permite que otra persona determine después qué revisión se probó ni si una autoridad aceptó alguna desviación.
¿Qué debe incluir una lista de verificación FAT?
La lista debe incluir preparación, estado físico, producción medida, calidad del producto, respuesta ante fallas, controles, documentación, asuntos pendientes y transición a las pruebas en planta. Para cada punto, incluya un archivo de evidencia y su resolución. En lugar de dejar una casilla vacía, indique el motivo de la exclusión y dónde se probará más adelante.
Para cada fila, pregúntese si otro ingeniero podría reconstruir el resultado sin depender de la memoria de quien presenció la prueba. La guía de verificación de productos de NASA, sección 5.3.1.2.4, registra requisitos y versiones del producto, datos de prueba, herramientas y discrepancias. En este caso resulta útil la estructura del registro de ingeniería, pero no establece las condiciones comerciales de su pedido de la máquina.
| Comprobación | Qué acordar | Evidencia que se debe conservar | Decisión si queda incompleto |
|---|---|---|---|
| Referencia | Revisiones de requisitos y configuración | Protocolo aprobado y registro de identificación | Resuelva los conflictos entre revisiones antes de probar |
| Estado físico | Alcance de la inspección y referencias a planos | Registro de inspección visual y fotografías | Registre daños o ensambles faltantes |
| Producción | Reglas de tiempo transcurrido y conteo | Registro de inicio y parada; ejemplo: 285 unidades de primera pasada en 60 min | Vuelva a calcular con el denominador acordado |
| Calidad del producto | Clases de defectos y método de medición | Resultados trazables y evidencia del sistema de medición | Investigue las clasificaciones poco confiables |
| Respuesta ante fallas | Procedimiento aprobado para pruebas de desafío seguras | Respuesta esperada y respuesta observada | Resuelva las funciones fallidas antes de revisar la liberación |
| Controles | Referencia de recetas, software y hardware | Lista de versiones y registro de respaldo y restauración | Evalúe los cambios y las pruebas repetidas afectadas |
| Transferencia | Alcance de documentos, capacitación y refacciones | Registro de entregables y acuse de recibo | Indique qué falta y quién es responsable |
| Asuntos pendientes | Autoridad de resolución y evidencia de cierre | Lista de pendientes vinculada a los códigos de prueba | Registre la siguiente acción autorizada |
| Trabajo en planta | Comprobaciones de instalación e interfaces pendientes | Matriz de responsabilidades para las pruebas en fábrica y en planta | Mantenga visibles los requisitos sin probar |
Si el área de compras solicita una plantilla gratuita, agregue a las filas de ejemplo copiadas aquí columnas para el ID del requisito, el valor esperado, el valor observado, el nombre del archivo de evidencia, el responsable y la fecha. Un PDF es útil como copia fija para quienes presenciaron la prueba; conserve un archivo maestro editable para controlar las revisiones. El formulario descargado no debe considerarse la especificación de la máquina.
Punto de control de evidencia: las 285 unidades en 60 min del ejemplo corresponden a una configuración identificada. Incluya esa configuración y el registro original junto con el resultado. Los campos de registro de NASA hacen que la prueba sea trazable; aun así, comprador y proveedor deben acordar qué autoriza ese resultado.
Defina la referencia de planificación FAT antes de las pruebas
La planificación FAT parte de una misma referencia para las pruebas acordadas: especificación técnica, procedimiento de prueba, muestras, equipo y personal. Resuelva los desacuerdos antes de que los testigos visiten la fábrica. De lo contrario, la sesión puede convertirse en una demostración de las funciones que estén listas, y los requisitos faltantes podrían descubrirse cuando ya se haya invertido tiempo en el viaje.
Para el equipo de automatización personalizado, defina los límites de la máquina con respecto al herramental, los materiales y los servicios previos suministrados por el cliente. Alinee la orden de compra con el protocolo FAT aprobado. Si varias órdenes de compra dividen el proyecto, identifique qué orden cubre cada interfaz, en lugar de suponer que el fabricante de la máquina suministra todo.
La hoja de ruta para la prueba de aceptación en fábrica de PMMI de 2021 destaca la importancia de planificar con anticipación y recomienda usar materiales de producción durante la FAT e incluir a los operadores. Su contexto de empaque aporta lecciones útiles para la preparación, pero no establece duraciones de prueba universales para todas las máquinas de ensamble.
- Concilie los planos, los códigos de requisitos y el procedimiento FAT vigente.
- Confirme las cantidades de muestras, las revisiones de materiales y las muestras de defectos conocidos.
- Compruebe que los instrumentos sean adecuados y cuenten con certificados de calibración.
- Asigne a quienes presenciarán las pruebas, a los responsables de los datos y a las personas autorizadas para resolver desviaciones.
- Acuerde las condiciones para detener la prueba y cómo afectará un cambio de configuración a las pruebas ya completadas.
Ejemplo: el comprador envía una sola variante de conector para una prueba prevista de 60 min, aunque producción también necesita una segunda carcasa. Se prueba la primera variante, pero la segunda requiere un nido distinto y una receta de inspección modificada. Declarar aceptada toda la máquina ocultaría esa condición no probada. Antes de la visita, el comprador debe enumerar ambas variantes, identificar las muestras disponibles y asignar la configuración ausente a otra prueba. Si solo se puede presenciar una, el informe debe indicar con precisión qué variante y receta se probaron. El equipo comercial debe decidir cómo afecta el trabajo restante al hito acordado, en vez de pedir a un ingeniero que resuelva una disputa contractual con su firma.
Punto de control de planificación: reserve la prueba de 60 min para una variante y revisión definidas. PMMI recomienda usar muestras representativas e incluir al operador. La variante ausente debe quedar asignada explícitamente a una prueba, en vez de desaparecer bajo una declaración general de que las pruebas FAT concluyeron.
Defina criterios medibles de desempeño y detección de defectos
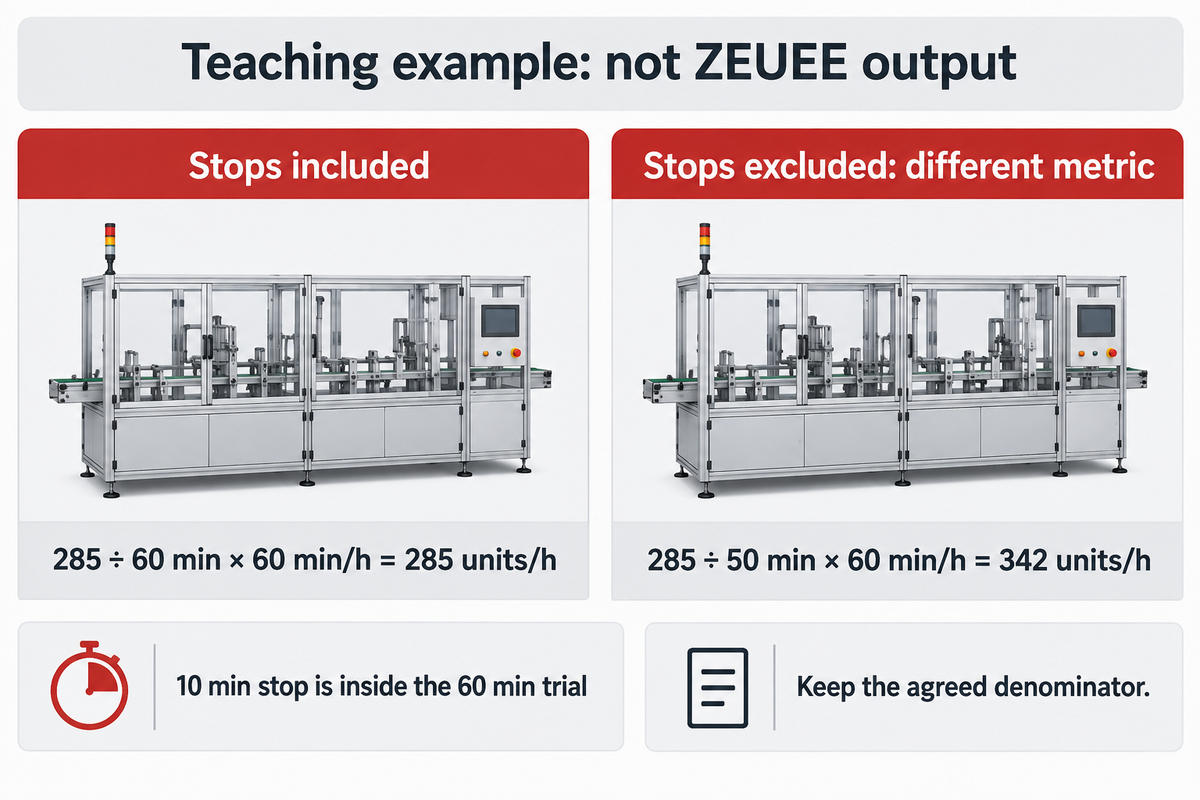
Para evaluar el desempeño de la máquina se necesita un conteo confiable y una base de tiempo definida. Acuerde cómo afectan el resultado las paradas, las piezas rechazadas, el retrabajo y los cambios de modelo. Verifique que el sistema de medición pueda clasificar de manera consistente las características requeridas. Un cálculo correcto por hora sigue siendo evidencia débil si las decisiones subyacentes sobre piezas buenas no son confiables.
La guía de estudios de sistemas de medición de NIST distingue los errores relacionados con la repetibilidad, la reproducibilidad, la estabilidad y el sesgo. Para las características críticas, solicite el estudio de análisis del sistema de medición correspondiente u otro método justificado. La calibración no basta para explicar todos los errores posibles que influyen en una decisión de producción para la automatización de inspección de conectores. Antes de probar la detección y el rechazo, identifique el defecto, el método de referencia y la pieza de prueba.
Ejemplo resuelto: una celda de ensamble procesa 300 unidades de producción durante 60 min de tiempo transcurrido. La inspección clasifica 285 como buenas a la primera, 10 para retrabajo y 5 como desecho. El periodo incluye 10 min de inactividad. Si la métrica acordada es unidades buenas a la primera por hora transcurrida, el cálculo es 285 ÷ 60 min × 60 min/h = 285 unidades/h. Excluir el tiempo de parada da 285 ÷ 50 min × 60 min/h = 342 unidades/h, que responde a una pregunta distinta. Excluya las 10 unidades para retrabajo del conteo de primera pasada, aunque se reparen después. Registre las piezas de prueba por separado para que no alteren el conteo de producción. Compare los resultados con el umbral acordado antes de la prueba.
60 minPeriodo de prueba transcurrido
285 unidades/hProducción buena a la primera
10 minParadas incluidas
La guía de NIST sobre estabilidad del proceso sitúa la estabilidad antes de la capacidad del proceso. Un total breve y repetible no demuestra un desempeño estable en distintos turnos, lotes de materia prima o condiciones de calentamiento del proceso.
Solicite por separado evidencia de un proceso sostenido cuando forme parte de la aceptación.
Punto de control de desempeño: 285 unidades/h durante 60 min y 342 unidades/h durante 50 min son métricas distintas derivadas del mismo ejemplo. Conserve el registro de la parada de 10 min, la base de medición y las reglas de conteo. Estos datos permiten que quien revise evalúe la prueba acordada y evitan que se presente una prueba sin sustento como una determinación de capacidad a largo plazo.
Verifique las funciones de seguridad y la recuperación controlada ante fallas
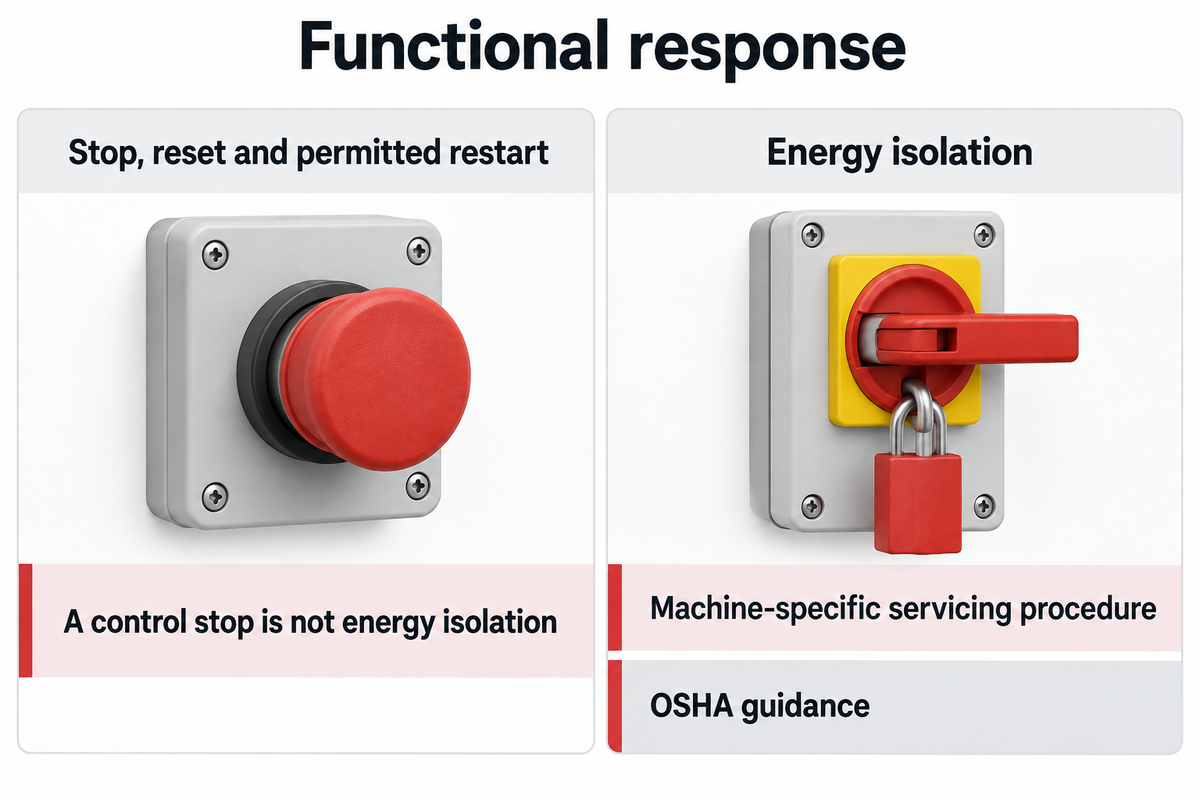
Las pruebas funcionales relacionadas con la seguridad requieren un procedimiento aprobado y específico para la máquina, respuestas esperadas y personal competente y autorizado. Revise la operación normal, las fallas y la recuperación según ese procedimiento. No improvise una prueba peligrosa para obtener una marca de aprobado. Una demostración de parada de emergencia no verifica por sí sola la seguridad de una instalación completa.
¿Funcionan los enclavamientos de seguridad?
Verifique cada enclavamiento aplicable con respecto a su función de seguridad documentada, incluida la condición que lo activa, la respuesta esperada, el restablecimiento y el reinicio permitido. Conserve el resultado observado y la configuración. El especialista en seguridad de máquinas debe definir el método de validación y las demás evidencias necesarias; que un testigo presione un botón no valida la seguridad.
Mantenga el aislamiento de energía como un procedimiento separado. OSHA indica que los circuitos de control y las puertas con enclavamiento no son dispositivos de aislamiento de energía. Cuando el servicio exponga a las personas a energía peligrosa, aplique el procedimiento de aislamiento correspondiente a esa máquina. Incluya la parada de emergencia y los paros de emergencia en el plan de pruebas funcionales; ninguno debe presentarse como autorización para ingresar a un área peligrosa.
Sí
- Use simulaciones de fallas aprobadas.
- Registre la respuesta esperada de parada y recuperación.
- Vincule el registro de validación de seguridad con la configuración.
No
- Puentee una protección para hacer una demostración.
- Trate una parada de control como aislamiento de energía.
- Apruebe una secuencia de reinicio que no se haya probado.
Punto de control de recuperación: el registro de la parada de 10 min de la prueba didáctica debe indicar por qué se detuvo la máquina y cómo se reanudó la operación. Recuperar y contabilizar la producción no demuestra que la recuperación haya sido segura. Mantenga separada la evidencia autorizada de respuesta ante fallas del total de producción y del procedimiento de aislamiento empleado para el servicio.
Complete la transferencia de controles y documentación
La preparación para la transferencia depende de conservar la configuración asociada a los resultados registrados y la información necesaria para la operación y el mantenimiento. Antes de que salga la máquina, concilie las versiones de software, los planos, los respaldos y el registro de entregables. La falta de derechos de acceso o un método de restauración que no se haya probado pueden volver inutilizable un paquete que parece completo.
Repase la secuencia de operación con el personal de producción y mantenimiento, e incluya la función de los mensajes de alarma, la selección de recetas y la recuperación. Pruebe el software y el hardware dentro de lo permitido por el alcance aprobado. La HMI debe permitir que el usuario previsto comprenda el estado de la máquina. En las máquinas de ensamble automatizado, vincule cada receta de producto con el herramental y los límites de inspección.
«Una confirmación declarada y una demostrada no son lo mismo».
Bedre describe problemas en las pruebas integradas, como cables desconectados y cambios de software. La pregunta clave para el equipo encargado de la transferencia es si la configuración conectada demostró las secuencias requeridas y si los cambios y sus efectos quedaron registrados.
- Concilie los planos eléctricos conforme a obra, la lista de materiales (BOM) y los registros de versiones.
- Confirme las revisiones, el idioma y los derechos de acceso de los manuales de operación y mantenimiento.
- Compare las listas de refacciones con las refacciones suministradas y los consumibles acordados.
- Registre el contenido de los respaldos, las responsabilidades de restauración y la recuperación demostrada, si corresponde.
- Asigne responsables a la capacitación completada, los documentos pendientes y las acciones correctivas.
La documentación completa demuestra que se contabilizaron los entregables acordados y permite identificar las deficiencias. Una documentación adecuada incluye nombres de archivo utilizables y un historial de revisiones controlado. Las recomendaciones del fabricante y los planes de mantenimiento del comprador deben determinar qué documentación de instrucciones debe estar disponible en el lugar de uso.
Punto de control de transferencia: vincule el registro de 60 min del ejemplo con sus revisiones de receta, programa y plano. Si después cambia un parámetro, registre el cambio y evalúe qué pruebas afecta. Una carpeta con archivos aleatorios y sin identificación de la configuración no permite determinar qué máquina produjo las 285 unidades buenas a la primera.
Decida si autoriza el envío con base en el registro de asuntos pendientes
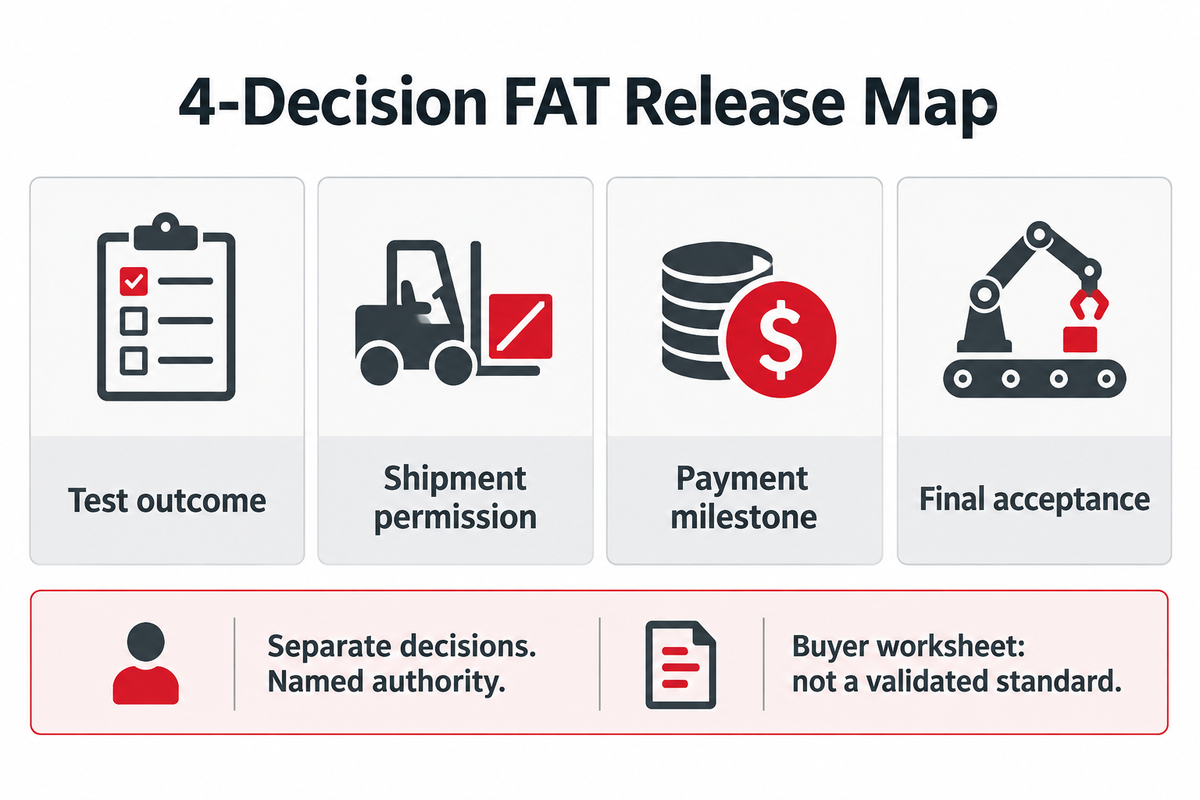
La lista de pendientes debe conducir a una resolución clara, con un responsable, evidencia y autoridad para cada requisito sin resolver. Mantenga separado el resultado de la prueba de la autorización de envío, el hito de pago y la aceptación final. Esas decisiones deben regirse por el contrato y las obligaciones aplicables; una firma general de la FAT no debe sustituirlas.
Mapa de liberación FAT con 4 decisiones
El mapa de liberación FAT con 4 decisiones registra por separado el resultado de la prueba, la autorización de envío, el hito de pago y la aceptación final, junto con la evidencia y los responsables autorizados.
Esta hoja de trabajo para el comprador se propone en esta guía. No es un estándar validado ni una regla de liberación automática. Las directrices de NASA para la transición de productos distinguen la preparación para la entrega y la documentación del transporte y la instalación. El contrato establece la autoridad para la liberación comercial.
| Decisión | Pregunta que se debe responder | Registro que se debe conservar |
|---|---|---|
| Resultado de la prueba | ¿Qué requisitos se aprobaron, fallaron o siguen sin probarse? | Resultados vinculados a la evidencia y las desviaciones |
| Autorización de envío | ¿Se autoriza el despacho con la condición y las medidas de protección indicadas? | Resolución autorizada y preparación para el transporte |
| Hito de pago | ¿Qué exige el contrato acordado? | Determinación comercial de la parte autorizada |
| Aceptación final | ¿Se cumplieron las obligaciones aplicables en fábrica y en planta? | Registro de aceptación que identifica las obligaciones pendientes |
Ejemplo: el área de compras pregunta si se puede proceder con el despacho. El ingeniero de calidad puede reconstruir el resultado de 285 unidades/h. Sin embargo, falta el manual de mantenimiento definitivo y una interfaz de planta sigue sin probarse. El ingeniero registra el resultado de la prueba completada y ambos asuntos pendientes, en lugar de emitir una aprobación. Las partes responsables revisan el contrato, las obligaciones aplicables y el riesgo de trasladar el equipo. Si se autoriza el despacho, el registro debe especificar la condición autorizada, el responsable y la evidencia de cierre. Si una función de seguridad falló y no se ha resuelto, una decisión comercial de mantener la fecha de envío no soluciona la falla. La decisión de pago se documenta mediante su propia autoridad contractual.
Punto de control de liberación: 285 unidades/h es un resultado de prueba registrado, no una autorización de envío. Un registro de asuntos pendientes ayuda a visibilizar el trabajo restante, pero registrarlo no significa que esté cerrado. Las directrices de verificación de NASA exigen cumplimiento objetivo o una exención aceptada, así como el cierre de discrepancias dentro de su propio proceso de ingeniería.
Prueba de aceptación en fábrica frente a prueba de aceptación en planta: asigne las pruebas repetidas
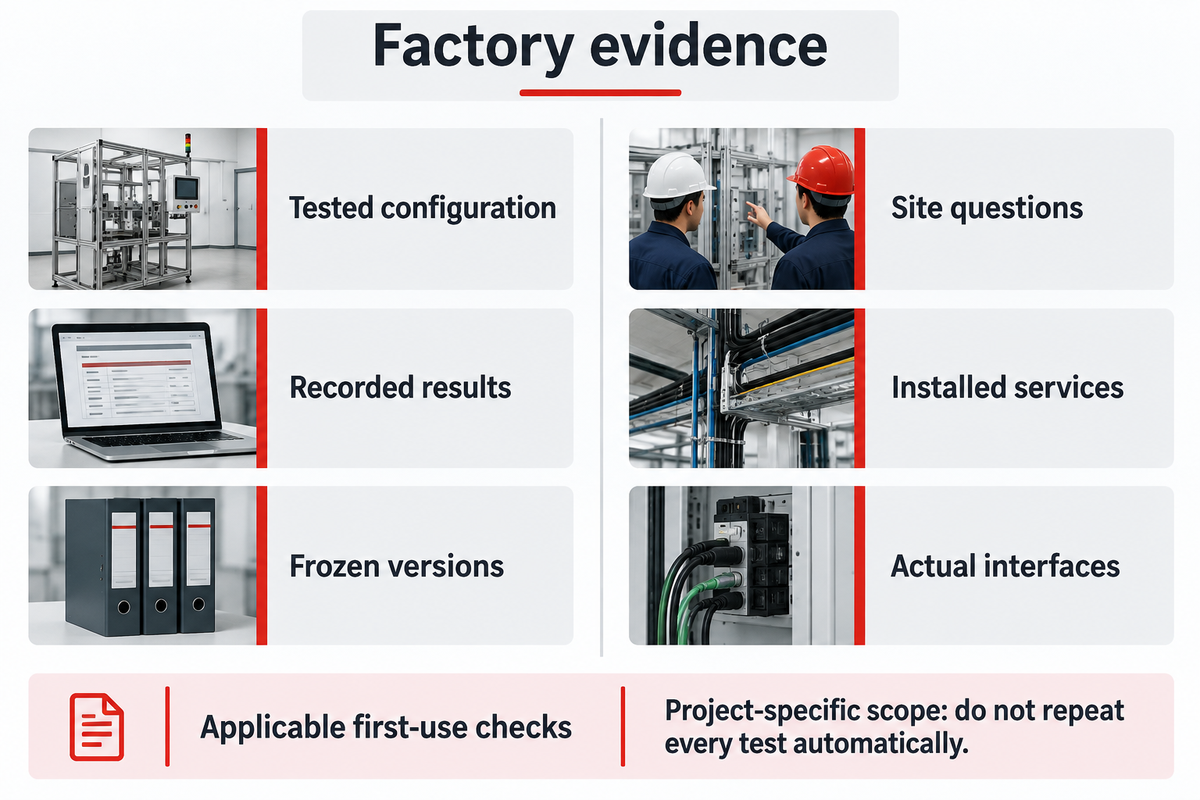
La diferencia entre una prueba de aceptación en fábrica y una prueba de aceptación en planta está en el entorno y el alcance de la evidencia disponible. Las pruebas en fábrica pueden verificar la configuración ensamblada bajo las condiciones acordadas. La instalación introduce el transporte, los servicios y las interfaces reales. Antes de que llegue la máquina, planifique las inspecciones previas al primer uso y las pruebas repetidas basadas en los riesgos, con un responsable para cada una.
En la automatización de líneas de producción, el desempeño en planta puede depender del suministro de las etapas anteriores y de la manipulación posterior, que se simularon en las instalaciones del proveedor. Las directrices de transición de NASA incluyen pruebas funcionales y de aceptación tras la instalación para comprobar si hubo daños durante el envío o la manipulación. La siguiente matriz FAT frente a SAT distingue esas dependencias de las funciones ya demostradas. Es una hoja de trabajo para la planificación, no una exigencia de repetir todas las pruebas.
| Elemento | Evidencia de fábrica | Condición o evento que activa la prueba en planta | Responsable que se debe asignar |
|---|---|---|---|
| Estado físico | Inspección previa al despacho | Daños o desplazamientos durante el transporte | Recepción y proveedor |
| Seguridad de la instalación | Registros de validación de la máquina | La seguridad depende de las condiciones de instalación | Especialista competente en planta |
| Suministro eléctrico | Suministro y ajustes de prueba | Conexión al suministro final y protecciones de planta | Especialista eléctrico |
| Aire y otros servicios | Condiciones de los servicios en fábrica | Disponibilidad y variaciones reales de los servicios | Servicios de planta e integrador |
| Material de las etapas anteriores | Muestras de fábrica acordadas | Condición real de alimentación e interacción con la línea | Producción y proveedor |
| Interfaz de las etapas posteriores | Registro de simulación o de equipo conectado | Protocolo de comunicación real y comportamiento ante el bloqueo de la línea | Integrador de línea |
| Integración de protecciones | Configuración y respuesta en fábrica | Reensamble, cambios de cableado o disposición de accesos | Especialista en seguridad de máquinas |
| Software y recetas | Versión definida y respaldo | Cambios de versión, límites o sistemas conectados | Responsable de controles |
| Producción | Ejemplo: 285 unidades/h durante 60 min | Desempeño requerido en las condiciones reales de planta | Producción y calidad |
La inspección previa al primer uso es una cuestión distinta de los cambios en la configuración. En Gran Bretaña, la explicación de HSE sobre la regulación 6 de PUWER indica que los equipos cuya seguridad depende de las condiciones de instalación deben inspeccionarse después de instalarlos y antes del primer uso, así como después de volver a ensamblarlos en una ubicación nueva. Defina las comprobaciones y el equipo según la jurisdicción correspondiente. No concluya que un programa sin cambios elimina una obligación derivada de una condición de instalación.
Punto de control en planta: conserve la evidencia de fábrica de 60 min y luego identifique qué condiciones de instalación no cubrió. Una prueba de aceptación en planta debe resolver los requisitos asignados con condiciones reales y resultados trazables. Cambiar el título de un formulario de FAT a SAT no genera evidencia.
Compare proveedores reconstruyendo el resultado de una prueba
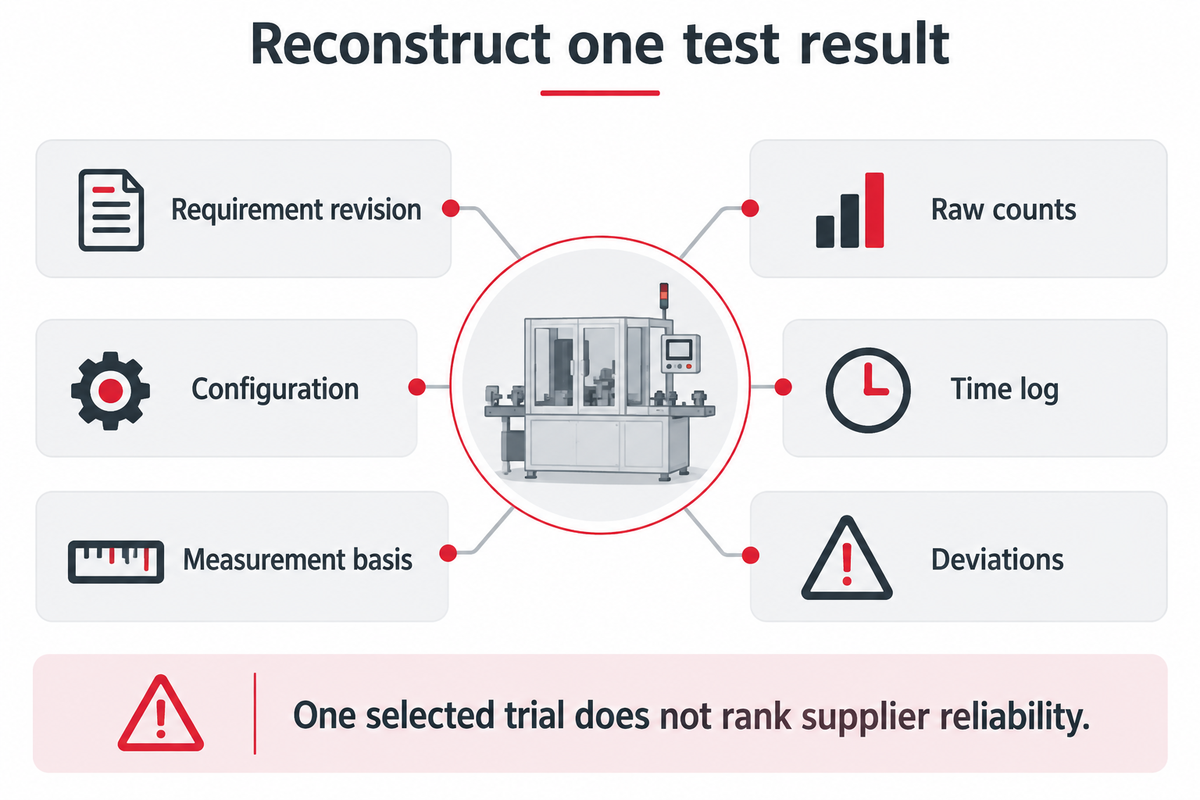
Lo mismo aplica al registro de pruebas de un proveedor. Solicite a cada proveedor la evidencia necesaria para reconstruir un resultado pertinente: la revisión del requisito, la configuración, la base de medición, los conteos sin procesar, el registro de tiempos y las desviaciones. Esto permite evaluar razonablemente la integridad y la calidad de los registros. Sin embargo, un solo ensayo seleccionado o condiciones de operación no equivalentes no permiten determinar si un proveedor es más confiable que otro.
Es importante enviar las mismas solicitudes de datos a cada oferente y revisar las condiciones para comprobar si realmente coinciden. La guía de NIST para comparar la confiabilidad describe muestras aleatorias sometidas a las mismas condiciones. Una muestra como el mejor video de demostración de un proveedor no se basa en el mismo criterio de muestreo. Las consultas más amplias relacionadas con la compra pueden abordarse con la guía de equipos de automatización personalizados, junto con esta solicitud enfocada en la aceptación.
- ¿Puede el revisor reproducir el numerador y el denominador a partir de los registros sin procesar?
- ¿Se identifican las variantes del producto, los lotes de material, los ajustes y los métodos de medición?
- ¿La lista de verificación de control de calidad explica las no conformidades y los retrabajos?
- ¿El equipo de compras puede ver qué sigue sin probarse o sin resolverse en el contrato?
Para la supervisión remota, acuerde la cobertura de las cámaras, las marcas de tiempo, el acceso a los archivos y la identidad de los testigos. La verificación en video puede respaldar el registro, pero un resumen editado de la prueba no necesariamente demuestra que se hayan probado todas las funciones requeridas. Al realizar una FAT digital, compruebe si las funciones operan en el orden requerido y conserve los resultados originales.
Punto de comparación: ¿Cómo obtuvo el proveedor 285 unidades/h, incluido el denominador de 60 min y las paradas de 10 min? Antes de comparar una cifra principal elevada, la reconstrucción del registro deja en evidencia la falta de información. Para establecer una clasificación confiable de proveedores se necesita un diseño de comparación justificado que vaya más allá de este único ejemplo.
Panorama de la industria: mantenga actualizada la base de aceptación
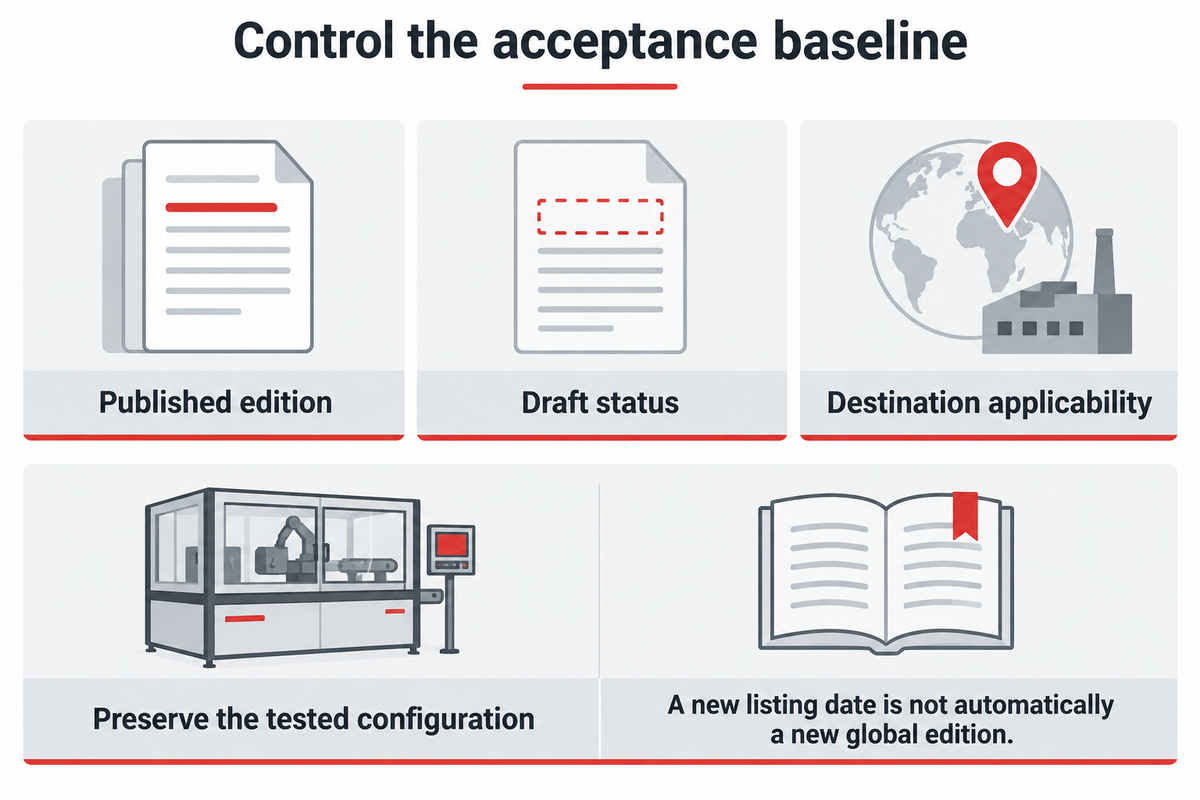
En octubre de 2026, una medida útil es controlar la edición y la aplicabilidad de las referencias técnicas. Antes de aprobar el protocolo, revise la norma publicada, los requisitos del destino y la revisión acordada. Los borradores en desarrollo y las fechas que aparecen en una página de certificación no necesariamente modifican los requisitos de un pedido.
La página oficial de ISO 12100:2010 identifica la norma publicada para la evaluación de riesgos de maquinaria y su confirmación de 2022. También incluye un enlace al trabajo sobre un borrador posterior. Al seleccionar la referencia, registre su estado de publicación; no describa una revisión no publicada como requisito vigente. El especialista responsable debe determinar qué edición y qué requisitos aplicables a la maquinaria rigen el proyecto.
Las referencias eléctricas requieren el mismo tratamiento. La entrada de IECEE para IEC 60204-1:2016 indica que el alcance de los equipos eléctricos comienza en el punto de conexión de alimentación de la máquina. Las variaciones nacionales y sus fechas requieren una evaluación de aplicabilidad propia. Una fecha de publicación reciente no indica por sí sola que se haya emitido hace poco una nueva edición mundial.
Integre esa revisión en el ciclo de vida del equipo. Antes de hacer un pedido de equipo nuevo, identifique las referencias, las ediciones y el destino. Antes de una prueba en fábrica, compare los requisitos aprobados con la revisión de la máquina. Antes del envío, evalúe los cambios realizados al cerrar la lista de pendientes. Después de la instalación, evalúe la alimentación real y los resguardos integrados. Estos puntos de control permiten al equipo de aceptación volver a revisar una prueba sin reabrir trabajos que no están relacionados.
Los registros digitales solo son útiles si se dispone del historial de revisiones. Mantenga diferenciados los resultados del proveedor, la decisión del comprador y las acciones correctivas posteriores. Si el software del fabricante cambia después de la sesión de supervisión, conserve ambas configuraciones y describa los requisitos afectados. Un archivo más reciente no debe sustituir silenciosamente la evidencia que respaldó una firma anterior.
Punto de control de versiones: un resultado de 60 min sigue siendo evidencia de la configuración probada, incluso si después aparece un borrador de norma. Evalúe los cambios con los especialistas responsables y ajuste el protocolo según sea necesario. Actualice el protocolo cuando sea necesario, conserve el registro anterior y autorice las repeticiones de prueba pertinentes antes de afirmar que la máquina modificada está aceptada.
Conclusión clave
Un registro completo de la FAT debe permitir al revisor rastrear el requisito, la configuración probada, el resultado y la decisión autorizada. Mantenga separadas las cuatro decisiones de liberación y dé seguimiento a los requisitos del sitio que no se hayan probado.
Preguntas frecuentes
¿Una prueba de aceptación en fábrica es lo mismo que una inspección previa al envío?
Las pruebas de aceptación en fábrica son distintas de las inspecciones previas al envío. Sus alcances pueden coincidir, pero las tareas acordadas determinan qué demuestra cada inspección.
Una inspección previa al envío puede enfocarse en la identificación, el estado, las cantidades o el embalaje. Una prueba de aceptación en fábrica suele seguir un protocolo acordado para verificar las funciones y el desempeño especificados del equipo. Solicite el alcance y la evidencia reales en lugar de confiar en el nombre del servicio. Si se requieren ambas actividades, identifique las verificaciones compartidas y mantenga visibles en el informe los requisitos funcionales que no se hayan probado.
¿Una prueba con testigos en fábrica es lo mismo que una prueba de aceptación en fábrica?
Una prueba con testigos describe la observación; el protocolo de la FAT define el alcance de aceptación.
Un comprador, un representante o un observador remoto puede presenciar ensayos seleccionados en fábrica sin presenciar todos los requisitos. Acuerde qué pruebas se observarán, qué registros se revisarán después y quién puede aprobar las desviaciones. La asistencia por sí sola no demuestra que se haya cubierto todo el proceso de la FAT. El informe debe identificar al testigo, la configuración, los procedimientos y los resultados, incluidas las pruebas aplazadas para otra sesión o ubicación.
¿Para quién es esta plantilla de lista de verificación para la prueba de aceptación en fábrica?
Esta lista de verificación para la prueba de aceptación en fábrica está dirigida a compradores, ingenieros de calidad, equipos de producción e integradores que definen la evidencia de aceptación de máquinas.
Adapte los campos a la máquina, el contrato y los requisitos del destino con los especialistas responsables. Los proyectos de automatización industrial comparten necesidades de registro, pero sus pruebas técnicas son diferentes. Una línea de empaque, una máquina CNC y una celda de ensamble de conectores requieren distintos criterios de desempeño y planes de validación de seguridad. Use la hoja de trabajo para organizar esos requisitos; no puede establecer límites técnicos ni aprobar normativamente equipos que no haya evaluado.
¿Por qué usar una lista de verificación para la prueba de aceptación en fábrica?
Una lista de verificación para la prueba de aceptación en fábrica ayuda a detectar la falta de evidencia antes del envío.
Vincular los requisitos, los resultados y los puntos sin resolver permite que el equipo identifique las pruebas omitidas y asigne el trabajo pendiente. Su utilidad depende de que los registros sean precisos y las decisiones estén autorizadas.
¿Los manuales de mantenimiento deben estar en un idioma específico?
El idioma de los manuales de mantenimiento depende de los requisitos del destino, los usuarios previstos y el alcance acordado de la documentación.
No dé por sentado que un manual en inglés cumple los requisitos de todos los mercados. Especifique el idioma y la revisión requeridos en el registro de entregables y solicite la decisión de aplicabilidad al especialista responsable.
¿Para qué se necesita una prueba de aceptación en fábrica?
Una prueba de aceptación en fábrica verifica los requisitos acordados del equipo antes del despacho, en las condiciones definidas de la fábrica.
El propósito de la FAT es obtener evidencia de conformidad y detectar defectos o trabajos sin terminar mientras el equipo está disponible en las instalaciones del proveedor. Las pruebas de desempeño, los ensayos funcionales y la revisión de documentos pueden contribuir a ello. Completar una plantilla genérica no certifica la máquina ni elimina las obligaciones de instalación. Para verificar la máquina de acuerdo con su pedido, acuerde primero el protocolo, los límites de aceptación y la evidencia; después registre el resultado observado y la decisión correspondiente a cada requisito aplicable.
Prepare un resumen de aceptación para su proyecto de ensamble
Envíe la revisión del plano de la pieza, las variantes de producción, la definición del volumen de producción requerido, el método de inspección y las interfaces del sitio al equipo de proyectos de ZEUEE. Use esos datos para definir el alcance de la prueba y la evidencia que necesita su equipo.
Referencias y fuentes
- Manual de ingeniería de sistemas de NASA: verificación de productos, secciones 5.3.1.2.3–4 y 5.3.1.3
- Manual de ingeniería de sistemas de NASA: transición de productos, sección 5.5
- PMMI ProSource: Hoja de ruta para una prueba de aceptación en fábrica exitosa, 2021
- Manual electrónico de NIST/SEMATECH: estudios Gauge R&R, sección 2.4
- Nota técnica 2045 de NIST: confirmación de un umbral de desempeño con una respuesta experimental binaria, 2019
- Manual electrónico de NIST/SEMATECH: evaluación de la estabilidad del proceso, sección 3.4.5
- OSHA: prohibición de circuitos de control de energía
- Madhur Bedre en Automation World: antes de una prueba de aceptación en fábrica integrada, septiembre de 2026
- HSE: inspección de equipos de trabajo, actualizado en octubre de 2024
- Manual electrónico de NIST/SEMATECH: comparación de la confiabilidad entre poblaciones, sección 8.4.4
- ISO: estado de publicación de ISO 12100:2010
- IECEE: alcance y entrada de la norma IEC 60204-1:2016
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas
Trending now