Póngase en contacto con Zeyu lntelligent Industrial Company
Costo de un alimentador vibratorio de bowl: herramental, alcance y aceptación

El costo de un alimentador vibratorio de bowl depende del paquete de alimentación acordado: un bowl y un accionamiento, un alimentador con herramental o una celda completa. Compare la misma pieza, el mismo punto de entrega y la misma prueba de aceptación antes de comparar costos.
Un precio bajo del alimentador puede dejar el trabajo difícil en su planta: presentar correctamente una pieza compleja a la máquina de ensamble y hacerlo a tiempo. Esta guía desglosa ese trabajo para que Compras pueda comparar cotizaciones y Producción determine qué recibirá realmente.
Antes de comparar cotizaciones
- Un bowl rápido aún puede dejar una máquina esperando en el punto de toma.
- Los precios históricos publicados de sistemas sirven como referencia, no como cotización actual para sus piezas.
- Las muestras de producción, incluido el estado de su superficie, son importantes para el herramental.
- Para que una demostración exitosa se convierta en una decisión de aceptación, primero deben definirse los límites por escrito.
Costo de un alimentador vibratorio de bowl: compare el mismo alcance
Compare los costos de los alimentadores de bowl solo después de establecer un alcance equivalente del equipo. El precio de un alimentador vibratorio de bowl básico puede excluir el herramental que selecciona la orientación correcta, el riel posterior y la interfaz con la máquina. Pida a cada proveedor que cotice hasta un mismo punto de operación. Luego identifique qué trabajo, si lo hay, debe aportar su equipo.
Hay algunas referencias históricas útiles. En una entrevista de marzo de 2020 con ASSEMBLY, Greg Pflum, presidente y director ejecutivo de Performance Feeders, estimó que los sistemas de alimentación tradicionales (incluidos los bowls, los alimentadores escalonados y los sistemas elevadores) costaban entre $25,000 y $30,000. Situó los sistemas flexibles con visión artificial, robot, controles e integración entre $80,000 y $100,000. Eran estimaciones históricas de un proveedor para distintas configuraciones, no resultados de pruebas comparables ni cotizaciones de 2026.
Para una compra actual, solicite un desglose de precios por alcance. Un bowl alimentador vibratorio usado con funciones básicas y un sistema nuevo de alimentación de piezas, puesto en marcha, son compras distintas, aunque las imágenes se vean similares. La diferencia de precio solo es significativa si también se cotiza el trabajo que falta.
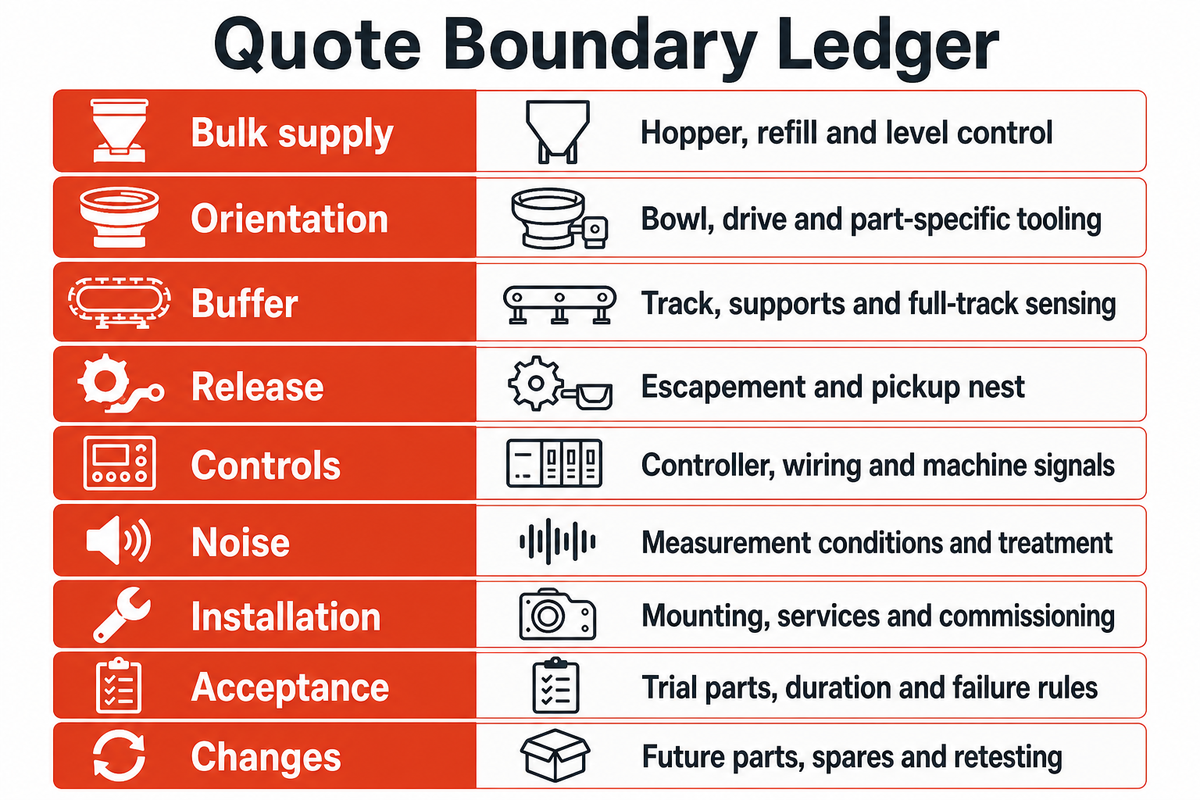
Registro de límites de cotización
El registro de límites de cotización asigna un límite de precio, un responsable y evidencia de entrega a cada función de alimentación. Así deja al descubierto los costos ocultos entre proveedores.
| Función | Límite que se debe cotizar | Responsable que se debe identificar | Evidencia que se debe solicitar |
|---|---|---|---|
| Suministro a granel | Tolva, recarga y control de nivel | Proveedor del alimentador o planta | Método de recarga acordado |
| Orientación | Bowl, accionamiento y herramental específico para la pieza | Proveedor del alimentador | Revisión de la muestra y video de funcionamiento |
| Acumulación | Riel, soportes y detección de riel lleno | Proveedor o integrador | Capacidad útil y respuesta ante paros |
| Liberación | Mecanismo de separación y nido de toma | Integrador | Pieza aceptada en el punto de entrega |
| Controles | Controlador, cableado y señales de la máquina | Integrador eléctrico | Lista de entradas y salidas, y secuencia |
| Ruido | Condiciones de medición y tratamiento | Proveedor y planta | Información de ruido para el uso previsto |
| Instalación | Montaje, servicios y puesta en marcha | Integrador y planta | Lista de responsabilidades en planta |
| Aceptación | Piezas de prueba, duración y reglas de falla | Calidad y proveedor | Registro de prueba firmado |
| Cambios | Piezas futuras, repuestos y nuevas pruebas | Compras e Ingeniería | Trabajo incluido y excluido |
Por ejemplo, marque una oferta que termina en la salida del riel como «nido de toma excluido». Si otra oferta llega hasta un punto de toma robótica comprobado, envíe al primer proveedor ese requisito de entrega antes de comparar los totales. Compras obtiene cifras comparables y la planta evita heredar una tarea de integración sin cotizar.
¿Cómo funciona un alimentador de bowl?
Un bowl vibratorio desplaza las piezas sueltas por un riel ascendente mediante vibraciones controladas. El herramental permite que continúen las orientaciones aceptables y desvía las inadecuadas para que pasen de nuevo. El accionamiento genera el movimiento; la geometría del bowl y el herramental determinan cómo se presenta la pieza específica al siguiente proceso.
La investigación sobre alimentación de piezas de University of California, Berkeley aborda este principio de selección pasiva. Ilustra la diferencia entre comprar un mecanismo que puede vibrar y adquirir una solución terminada para orientar piezas. Para conocer el alcance más amplio de la máquina, consulte la guía de compra de máquinas de ensamble automatizado.
Cómo influye el herramental del bowl en el precio
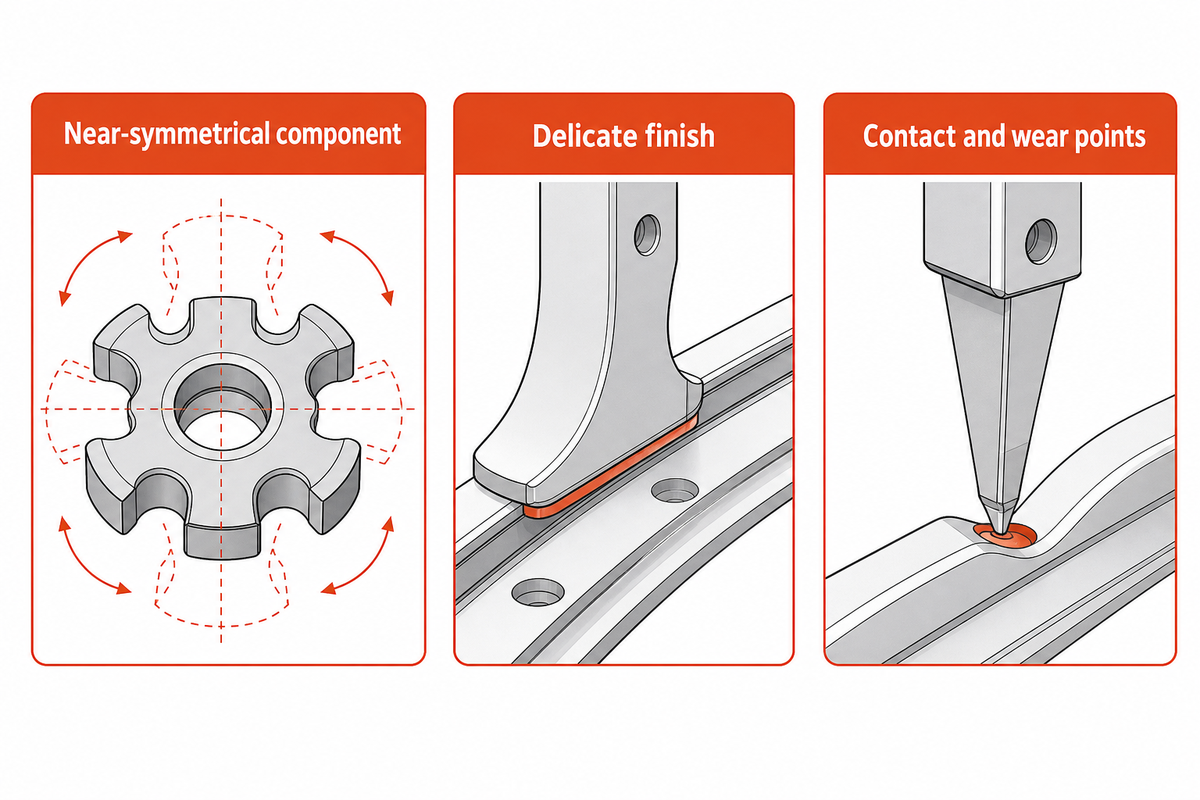
El costo del herramental depende de la dificultad de separar y orientar una pieza, y entregarla sin dañarla. Un componente casi simétrico, una posición de reposo inestable o un acabado delicado pueden requerir más desarrollo que un sujetador sencillo. La selección del material por sí sola no determina el costo de desarrollo del herramental.
Un bowl con herramental personalizado puede requerir selectores, rutas de rechazo y un sistema de descarga controlada. El artículo de ASSEMBLY de 2023 sobre herramental detalla la importancia de los planos, las tolerancias y las muestras de producción. Un prototipo puede ayudar a cotizar un proyecto de alimentación, pero quizá no reproduzca el estado superficial de las piezas pequeñas finales.
Antes de especificar materiales de alta calidad por nombre, considere los efectos del desgaste. La aplicación con electrodos diminutos de ASSEMBLY indica que las puntas duras de iridio desgastaban las superficies de contacto y que la orientación se resolvió con un riel lineal endurecido. Este caso publicado corresponde a una aplicación de un proveedor; no son datos de prueba de ZEUEE. Defina los puntos de contacto y desgaste antes de especificar un acabado superficial.
El acero inoxidable puede resolver problemas de corrosión o limpieza; el poliuretano u otro recubrimiento puede modificar el comportamiento del contacto. Pregunte cómo afecta la superficie propuesta al agarre, la limpieza y la manipulación cuidadosa de las piezas. La frase «ingeniería de precisión» no sustituye la identificación de las superficies que tocan físicamente la pieza.
El ruido también forma parte de la conversación sobre herramental. En un caso de CMT Engineering publicado por el Ejecutivo de Salud y Seguridad del Reino Unido, un recubrimiento de caucho de 3 mm redujo el ruido reportado de 96 dB a 91 dB. Se trata de un caso sin fecha, no de una reducción garantizada para otro alimentador. Solicite información sobre el ruido en las condiciones de operación previstas antes de decidir si se incluye un recubrimiento o una cubierta en la cotización.
Datos para cotizar un alimentador de piezas: planos y muestras
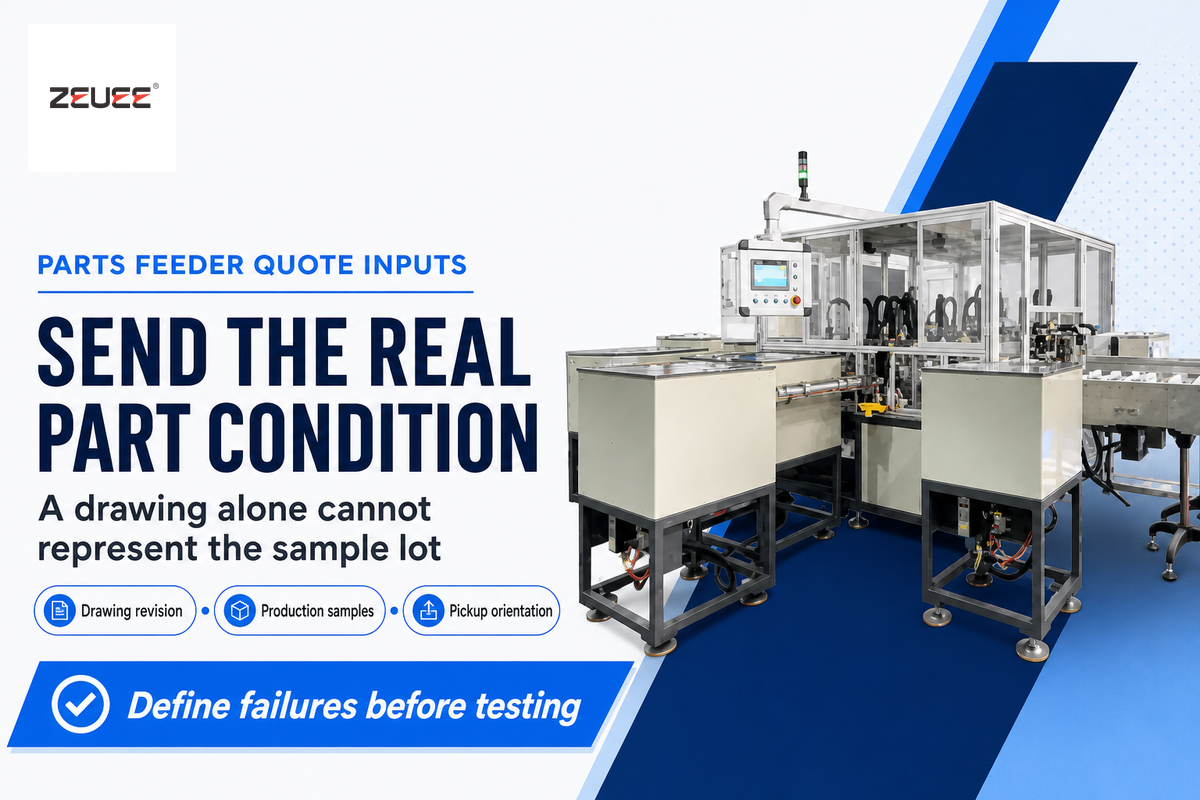
Envíe información suficiente para reproducir el problema de alimentación, no solo para identificar la pieza. Indique la revisión del plano, las variaciones permitidas, la orientación requerida y las condiciones reales de producción. Las diferencias de rebabas, aceite u otras condiciones superficiales entre las muestras y las piezas de producción pueden hacer que una demostración exitosa no sea representativa de las líneas de producción.
Los especialistas en herramental entrevistados por ASSEMBLY también distinguen entre piezas de producción y prototipos. Pregunte qué lote de muestras se usará para desarrollar el alimentador y cuál se utilizará para la aceptación. Conserve una muestra de referencia para que, ante una disputa posterior, se pueda rastrear si la causa fue la pieza, el herramental o las condiciones de operación.
Paquete de muestras: qué hacer y qué evitar
Haga lo siguiente: Etiquete la revisión del plano, el lote, el acabado, los defectos permitidos y la orientación de toma requerida. Muestre el dispositivo de sujeción posterior y las restricciones de acceso.
Evite lo siguiente: Enviar piezas perfectas seleccionadas a mano sin explicar cómo se seleccionaron, o tratar un recubrimiento modificado como si las condiciones de alimentación fueran las mismas.
Defina las fallas: pieza invertida, doble liberación, superficie dañada, intervención manual o entrega omitida. Acuerde con Calidad qué eventos hacen fallar la prueba y cuáles se registran para el diagnóstico. Las fuentes revisadas no establecen una cantidad universal de muestras; determine el tamaño de la prueba según la decisión y sus riesgos.
Los componentes pequeños de dimensiones similares se comportan de manera distinta cuando se encajan, se entrelazan o se impregnan de aceite. Por eso, no se puede comparar una gama de alimentadores vibratorios de bowl solo por su diámetro. Use la guía de máquinas de ensamble personalizadas para ajustar la solicitud de alimentación al resto de los requisitos de la máquina.
Tasa de alimentación: mida las piezas aceptadas en el punto de entrega
La tasa de alimentación útil es la cantidad de piezas orientadas correctamente que acepta el siguiente proceso en un periodo acordado. Una tasa alta en el borde del bowl no garantiza ese resultado. La capacidad del riel, el tiempo de liberación y la máquina receptora, entre otros factores, pueden afectar la entrega después de la orientación.
Como ejemplo de un requisito para un alimentador de bowl de tornillos, producir 8 unidades terminadas por minuto con 2 tornillos idénticos por unidad requiere 16 piezas aceptadas por minuto en los canales de alimentación correspondientes. Este no es un resultado medido de ZEUEE. Tampoco incluye un margen universal de capacidad adicional. Cualquier margen debe basarse en el comportamiento real de los paros, la acumulación y la recuperación.
Separe la producción terminada de la producción del alimentador. La página de la máquina de ensamble de manijas C22-ZY05-01 de ZEUEE indica una producción de 5-8 piezas terminadas por minuto y una potencia total de máquina de 2.5 kW. Ninguno de esos datos indica la potencia y velocidad de un alimentador de bowl individual. Determine el requisito de alimentación según la demanda de componentes en cada estación.
Mapa de cuellos de botella en el punto de entrega
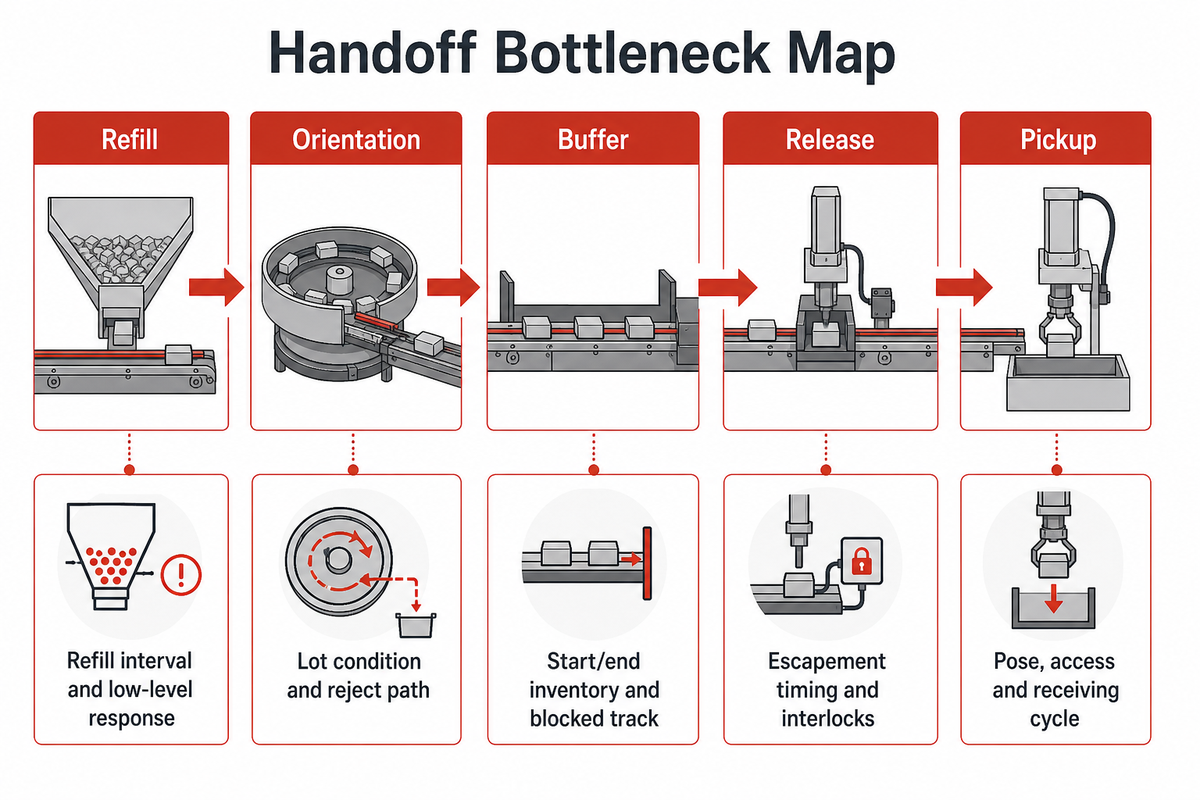
El mapa de cuellos de botella en el punto de entrega muestra cómo rastrear la falta de entregas aguas arriba y distinguir entre falta de piezas, problemas de orientación, acumulación, liberación y toma.
| Etapa | Síntoma observado | Qué revisar antes de gastar | Implicación para la compra |
|---|---|---|---|
| Recarga | El bowl se queda con poco material entre recargas | Intervalo de recarga y respuesta al nivel bajo | Cotice la tolva o la tarea del operador |
| Orientación | Las piezas circulan sin encontrar una salida útil | Condición del lote y ruta de rechazo | Revise el herramental con muestras reales |
| Acumulación | La máquina se detiene tras breves interrupciones del suministro | Inventario al inicio y al final, y riel bloqueado | Revise la capacidad útil de acumulación y la detección |
| Liberación | El riel está lleno, pero no llega ninguna pieza al punto de entrega | Tiempo del mecanismo de separación y enclavamientos | Asigne explícitamente el trabajo de interfaz |
| Toma | La pieza presentada no es aceptada | Posición, acceso y ciclo de recepción | Pruebe juntos el alimentador y la máquina |
Indique el inventario de piezas acumuladas al inicio y al final. Una prueba breve puede parecer suficiente para satisfacer la demanda mientras consume piezas precargadas en el riel. El mapa evita el costoso error de comprar un bowl más grande cuando el riel lleno muestra que la restricción está aguas abajo. La descripción de Berkeley sobre la selección de piezas distingue entre piezas que circulan y piezas orientadas que salen de forma útil.
Costos de alimentadores lineales, tolvas y sensores
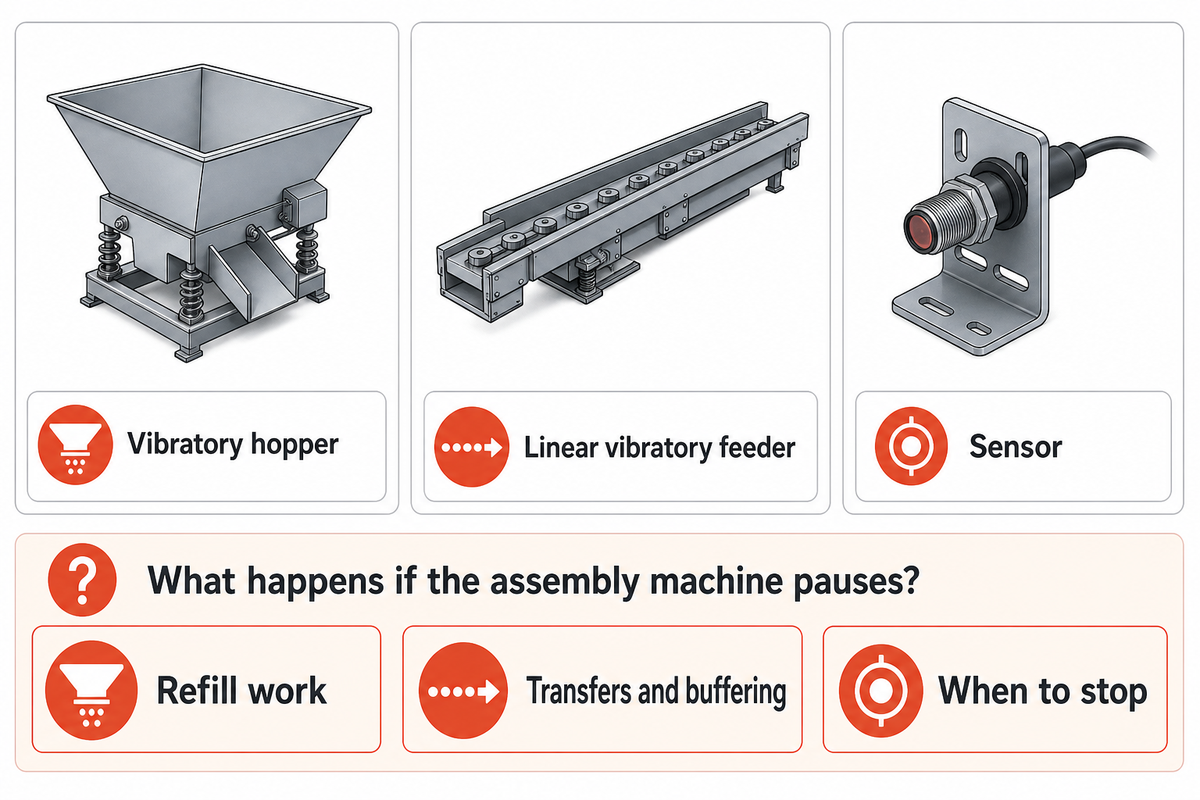
Cotice los accesorios según una función definida. Una tolva vibratoria puede encargarse de la recarga; un alimentador vibratorio lineal puede realizar transferencias y acumulación; y un sensor puede indicar al controlador cuándo detenerse. Ninguno garantiza un funcionamiento confiable si no se prueba con el equipo receptor.
Para cada sistema de alimentación, indique la secuencia de arranque y paro deseada. ¿Qué ocurre si el riel está lleno? ¿Qué ocurre si la tolva está vacía? ¿Qué ocurre si la máquina de ensamble hace una pausa? El control del alimentador vibratorio debe corresponder al accionamiento electromagnético; ajustar la amplitud no corrige una trayectoria inadecuada de la pieza. La investigación sobre la dinámica de los bowls vibratorios muestra el efecto de la frecuencia de operación en el movimiento de las piezas, incluidos el deslizamiento y los saltos.
Pregunte al proveedor qué características del bowl responden a sus aplicaciones de alimentación y cuáles son opcionales. Haga ajustes para alimentar piezas pequeñas si son útiles. Un cambio que facilita la alimentación de piezas pequeñas puede complicar la limpieza o el acceso. Añada un sistema para despejar atascos que no convierta el acceso en una consideración secundaria.
La información sobre ruido debe describir el uso previsto. Según la guía del Ejecutivo de Salud y Seguridad sobre máquinas más silenciosas, el ruido debe considerarse durante la compra y el desempeño debe evaluarse después de la instalación. Indique quién proporciona el tratamiento y quién verifica el resultado de la instalación. El menor subtotal de accesorios puede trasladar costos a la puesta en marcha.
Alimentador flexible o bowl fijo: costo total de propiedad
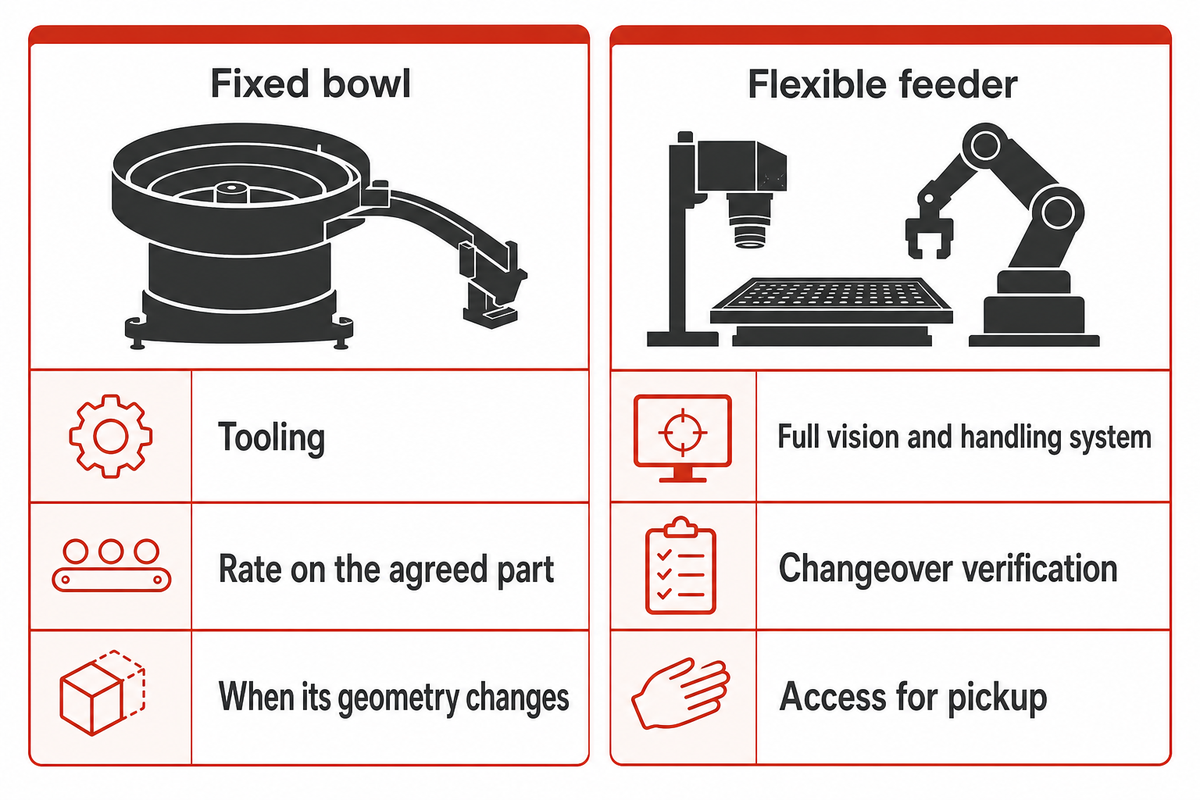
Para distintos tipos de piezas, elija el método de alimentación según la familia de piezas, el trabajo de cambio de formato y los requisitos de entrega. La producción estable de gran volumen puede ser adecuada para herramental fijo de bowl. La alimentación flexible puede manejar la variedad de piezas planificada, pero la celda aún necesita una presentación adecuada, acceso para la visión artificial y el robot, y programas validados para cada configuración.
Incluya los límites de puesta en marcha y accesorios en esta comparación. El resumen público del estudio de Loy y Reinhart de 2010 sobre sistemas modulares de alimentación describe un alcance económico de aplicación ligado a la tarea. La evidencia revisada no permite establecer un número universal de variantes a partir del cual la alimentación flexible resulte más económica. Compare propuestas de sistemas fijos y flexibles con la mezcla de producción real de su planta.
El sistema no tiene que ser totalmente flexible ni totalmente fijo. El artículo de la revista ASSEMBLY de 2014 sobre alimentación flexible describe una combinación de herramental fijo de bowl y visión artificial. Si el equipo existente presenta la pieza de manera aceptable, determine si se puede cumplir el nuevo requisito modificando el reconocimiento o la descarga antes de reemplazar toda la celda.
Bowl fijo: compare el herramental, la tasa con la pieza acordada y el trabajo necesario cuando cambia su geometría. Una demanda estable y de gran volumen puede hacer que el herramental dedicado sea una inversión conveniente.
Alimentador flexible: compare el sistema completo de visión artificial y manipulación, las recetas, la verificación del cambio de formato y el acceso para la toma. El equipo reutilizable no hace que introducir una pieza nueva sea gratis.
En su informe de 2020 sobre alimentación flexible, ASSEMBLY incluye una aplicación de Epson para piezas médicas en la que la falta de espacio libre para la cámara generó un problema de resolución. En este ejemplo, una segunda cámara en el robot mejoró el reconocimiento, pero añadió tiempo de ciclo. El ejemplo muestra una compensación: mejorar el reconocimiento puede modificar las tasas de producción. Esto no demuestra que todos los alimentadores flexibles necesiten este tipo de configuración.
¿Hay costos continuos después de comprar un alimentador vibratorio?
Sí. Presupueste los costos de limpieza, elementos sujetos a desgaste, ajustes, cambios de formato, consumo de energía y mano de obra para recargar o recuperar el sistema. Incluya el tiempo de inactividad solo para un caso definido. La compra inicial es un costo; la producción útil y el trabajo de mantenimiento determinan el costo total de operación del sistema durante un periodo definido.
Finanzas debe evaluar los costos operativos para el mismo programa de producción. Use cifras reales de costos de mano de obra y producción aceptada, y no suponga que desaparece toda supervisión. Por ejemplo, si una tolva propuesta elimina una visita de recarga y un operador atiende esa estación, registre el tiempo ahorrado en esa tarea antes de afirmar que se ahorró todo el turno. La guía de automatización de líneas de producción permite poner esa decisión en el contexto del sistema más amplio.
Aceptación de muestras antes de liberar el alimentador
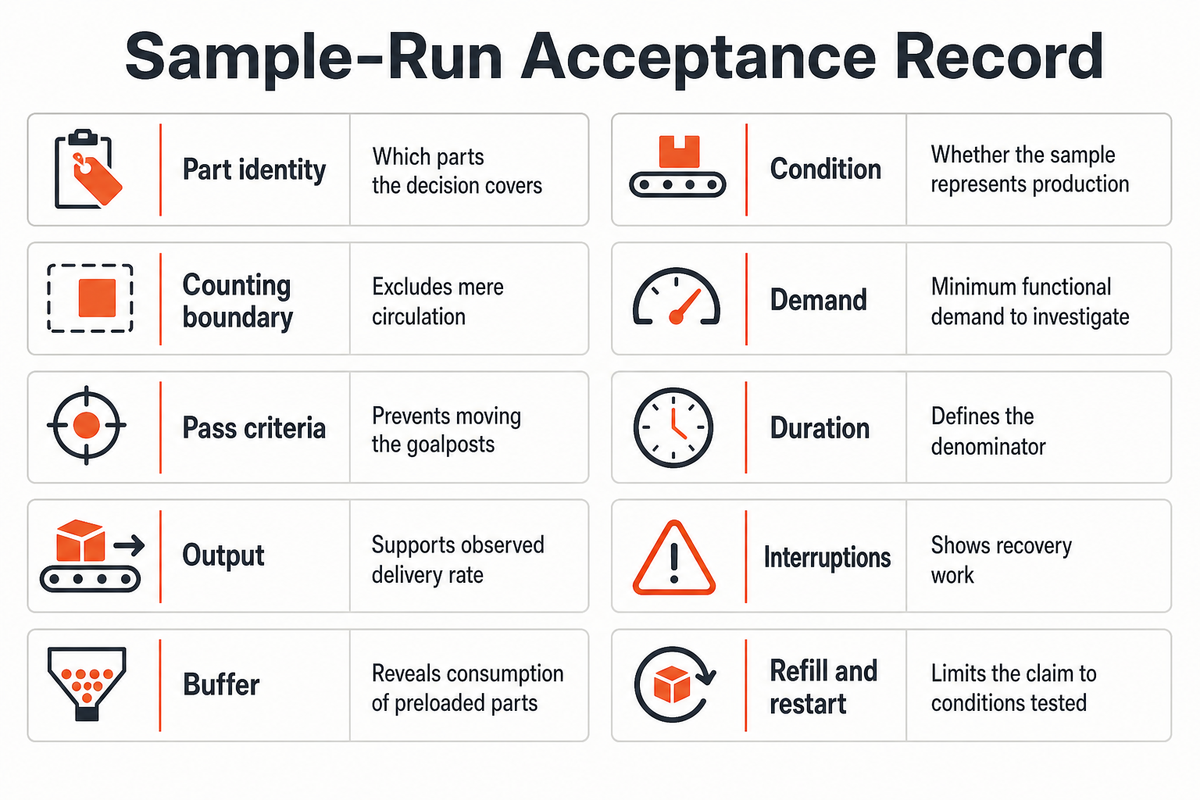
Acuerde los criterios de aprobación antes de la demostración y registre lo que ocurrió realmente. La prueba debe diseñarse para responder una pregunta de compra; por ejemplo, ¿esta configuración puede entregar las piezas especificadas en el punto acordado? Una prueba exitosa no demuestra que el sistema completo siempre vaya a suministrar la pieza de esa manera.
«existe el riesgo de responder incorrectamente la pregunta».
La guía citada de NIST se refiere a respuestas experimentales binarias, no a una prueba prescrita para alimentadores. Su relevancia radica en que debemos definir la pregunta sobre el desempeño y el riesgo asociado con la decisión. Calidad e Ingeniería deben decidir el diseño de la prueba, en lugar de tomar una cantidad de muestras conveniente de una fuente ajena al tema.
Registro de aceptación de prueba con muestras
El registro de aceptación de prueba con muestras vincula una decisión de compra con la revisión de una pieza, las condiciones de operación, el límite de conteo y los criterios de aprobación acordados.
| Campo que se debe registrar | Dato de ejemplo o requerido | Decisión que respalda |
|---|---|---|
| Identidad de la pieza | Plano, Rev B; lote L1 (ilustrativo) | Qué piezas abarca la decisión |
| Condición | Registre el acabado, el aceite y los defectos permitidos | Si la muestra representa la producción |
| Límite de conteo | Piezas correctas aceptadas en el punto de toma | Excluye la mera circulación |
| Demanda | 8 unidades/min × 2 piezas = 16 piezas/min (ilustrativo) | Demanda funcional mínima que se debe analizar |
| Criterios de aprobación | Acuerde el objetivo, las reglas de falla y el riesgo de la decisión antes de la prueba | Evita cambiar las condiciones sobre la marcha |
| Duración | Registre el tiempo transcurrido acordado y las exclusiones | Define el denominador |
| Producción | Ingrese la cantidad aceptada; déjelo en blanco hasta medirla | Permite calcular la tasa de entrega observada |
| Interrupciones | Registre paros, fallas e intervenciones manuales | Muestra el trabajo de recuperación |
| Acumulación | Cuente el inventario al inicio y al final | Revela el consumo de piezas precargadas |
| Recarga y reinicio | Registre la secuencia y el resultado reales | Limita la afirmación a las condiciones probadas |
La persona responsable de Compras puede vincular este registro con una orden específica; Calidad controla los criterios y el gerente de planta evalúa la carga de trabajo para la recuperación. Si una prueba no contempla una condición, identifíquela. La reducción del tiempo de inactividad es un resultado que debe medirse, no una característica que se demuestre con una prueba sin problemas.
Integración de sistemas de alimentación y responsabilidades del proveedor
Considere asignar a una sola parte la responsabilidad por toda la secuencia de alimentación, aunque varios proveedores suministren el equipo. Esa parte responde por el bowl, la transferencia, la liberación, la máquina receptora y la recuperación ante fallas. De lo contrario, cada componente podría cumplir su propia especificación y, aun así, el sistema automatizado completo podría no entregar las piezas cuando se necesitan.
Documente las responsabilidades de montaje, conexiones de servicios y resguardos, además de la interfaz del sistema de control. Para las instalaciones en Estados Unidos, son pertinentes los requisitos generales de OSHA para resguardos de máquinas. La cotización de un componente individual no demuestra que la máquina integrada cumpla los requisitos mencionados.
¿Cómo se reciben las señales de nivel bajo en la tolva o el riel?
Describa las señales y la función que debe cumplir la máquina al recibirlas. Un nivel bajo en la tolva y un nivel bajo en el riel indican condiciones distintas: una se relaciona con la reposición a granel y la otra, con la disponibilidad aguas abajo. Para el funcionamiento normal, las demoras y las alarmas, describa su comportamiento y las condiciones de reinicio en la lista de interfaces, y pruebe esas respuestas con el equipo ensamblado.
Por ejemplo, una alerta de nivel bajo en la tolva podría solicitar una recarga y permitir que las piezas restantes sigan avanzando. La ausencia de una pieza en el punto de toma podría requerir otra respuesta de la máquina. Ingeniería debe acordar la secuencia real; no se debe dar por hecho ninguno de estos comportamientos por la presencia de un sensor. Indique quién cablea, programa y verifica cada respuesta.
Las máquinas de ensamble automatizado de ZEUEE ofrecen una visión más completa para una consulta sobre alimentación. Al conversar sobre un proyecto de ensamble, envíenos la revisión de la pieza, la producción objetivo, la disposición de la máquina y un registro de límites de cotización completo. Con esta información, pregunte qué trabajo será necesario para la máquina estándar y la personalizada, y solicite una cotización que indique el alcance, las exclusiones y los criterios de aceptación.
Preguntas frecuentes
Las respuestas a estas preguntas permiten distinguir el precio de compra del trabajo necesario para que un alimentador sea útil. Para resolver dudas similares sobre herramental, puede comenzar con las entrevistas de ASSEMBLY sobre herramental. Aun así, el proveedor necesita conocer sus requisitos específicos para cotizar equipos estándar y personalizados en las mismas condiciones.
¿Cuánto más cuesta un alimentador personalizado que uno estándar? No existe un sobreprecio universal respaldado por datos.
Varios factores cambian la comparación: la geometría de la pieza, el desarrollo del herramental, las opciones de descarga y lo que ya incluye el paquete estándar. Solicite que ambas cotizaciones tengan los mismos criterios de aceptación. Los alimentadores vibratorios personalizados pueden incluir trabajos que un paquete más económico deja a cargo de su integrador. Compare esos trabajos pendientes antes de atribuir la diferencia de precio a la personalización.
¿Vale la pena pagar más por una unidad motriz prémium? Solo si el beneficio demostrado es relevante para su aplicación.
Un costo mayor se justifica por una capacidad pertinente, el servicio incluido o una diferencia de rendimiento medida, no por una etiqueta prémium. Pida al proveedor que demuestre la unidad motriz propuesta con la configuración de su alimentador vibratorio de piezas. Compruebe también la compatibilidad con los controles y la disponibilidad de repuestos. Una unidad motriz costosa no puede eliminar una obstrucción en el riel ni compensar un herramental de tazón inadecuado.
¿Cuál es el tipo de alimentador vibratorio más económico? El precio más bajo del equipo no permite saber cuál es la solución funcional más económica.
Una unidad básica o usada puede tener un precio inicial más bajo, pero su herramental y su interfaz podrían no ser adecuados para manipular sus piezas. Compare el alcance de lo entregado y el trabajo que aún falta. Una solución rentable cumple las condiciones de aceptación acordadas y deja claras las responsabilidades de instalación y operación. Un anuncio de bajo precio sin especificaciones no es una referencia útil para una celda de alimentación completa.
¿Qué es un alimentador flexible? Presenta las piezas para su reconocimiento y recolección, en lugar de depender por completo de un herramental de orientación fija.
La solución completa suele incluir una superficie de presentación, visión artificial y un robot. Verifique cada receta para las piezas, las posiciones de recolección alcanzables y los requisitos de cambio de modelo. La flexibilidad del software por sí sola no garantiza la capacidad de producción, el acceso ni la compatibilidad con todas las piezas de la familia propuesta.
¿Le conviene a su empresa un alimentador vibratorio de tazón? Es una opción cuando una pieza definida puede orientarse y entregarse de manera constante para satisfacer la demanda de producción.
Comience por definir la familia de piezas y los requisitos de entrega aceptables. La automatización de ensamble estable y de alto volumen puede ser adecuada para un herramental dedicado, mientras que los cambios frecuentes pueden justificar la comparación con otros sistemas de alimentación de piezas. Si una propuesta sustituye el equipo por un alimentador centrífugo de tazón u otro sistema rotativo, solicite por separado información sobre su método de presentación de piezas y los resultados de las pruebas con muestras; que ambos tengan forma de tazón no significa que funcionen de la misma manera. Para la propuesta de alimentación vibratoria, exija una prueba con muestras representativas y una definición explícita de los límites de la interfaz. Determine si es rentable después de considerar los costos de fabricación relacionados con la atención del operador, los rechazos y las interrupciones; no se base solo en una fotografía del equipo.
Fuente adicional: ASSEMBLY, 2014, Alimentación flexible para la automatización de ensamble.
Referencias y fuentes
- University of California, Berkeley: principios para seleccionar alimentadores de piezas.
- Najmi y colegas, 2020: dinámica de los alimentadores vibratorios de tazón (resumen e introducción públicos).
- ASSEMBLY, 2023: Consejos para el herramental de tazones de alimentación.
- ASSEMBLY, 2020: Sistemas de alimentación flexible; La alimentación en tazón permite procesar electrodos pequeños y difíciles.
- Loy y Reinhart, 2010: Un nuevo sistema modular de alimentación y su alcance económico de aplicación (resumen público).
- Health and Safety Executive: caso sobre el ruido de un alimentador de tazón; compra de maquinaria más silenciosa.
- National Institute of Standards and Technology, 2019: Confirmación de un umbral de rendimiento mediante una respuesta experimental binaria (resumen de la Nota técnica 2045).
- Occupational Safety and Health Administration: requisitos generales para todas las máquinas.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas
Trending now