Kontaktieren Sie Zeyu lntelligent Industrial Company

HYPCON-Steckkontakt-Montagemaschine: Vollständiger Ingenieurleitfaden für Hyperboloid-Drahtkäfig-Montage, Prüfung und Auslegung

Von Cherry, Leitende Ingenieurin für Automatisierung bei Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE) · Aktualisiert im November 2026
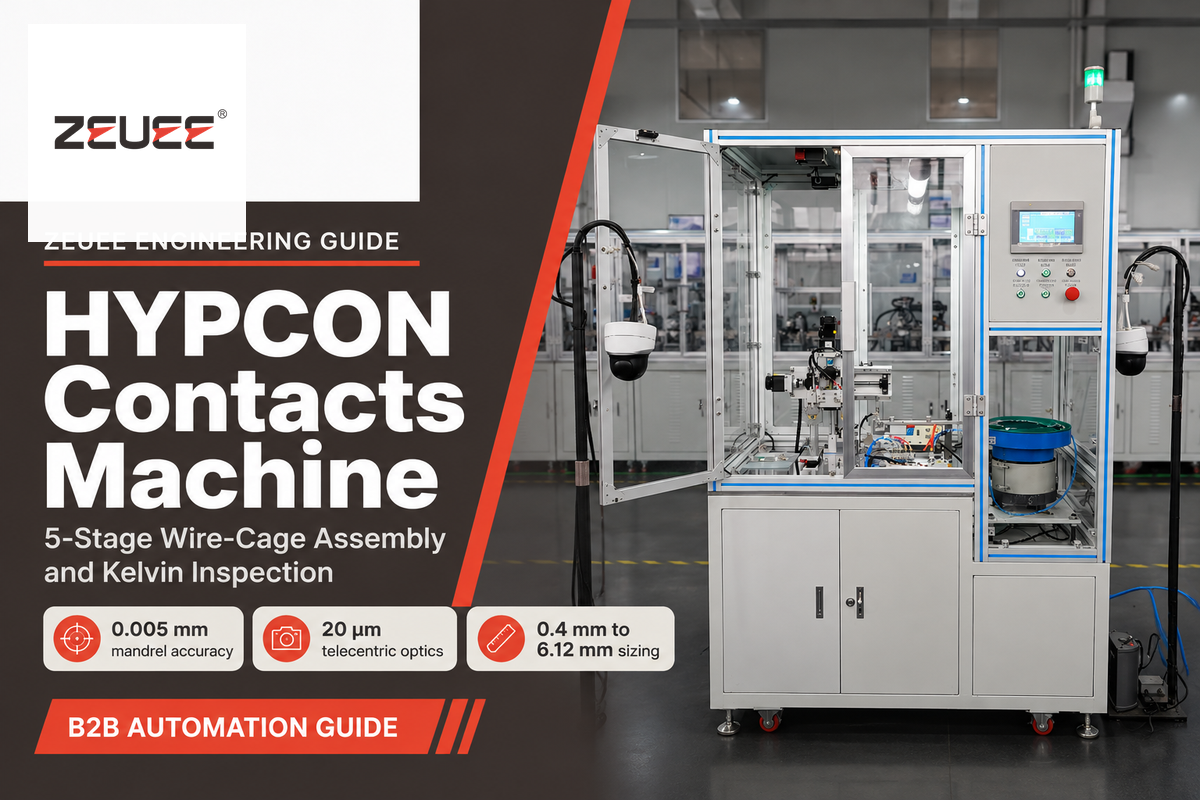
Eine HYPCON-Steckkontakt-Montagemaschine ist eine automatisierte Mehrstationen-Montageanlage für elektrische Hyperboloid-Buchsenkontakte. Präzisionszuführungen takten federharte Berylliumkupferdrähte in einen genuteten Dorn und verdrillen einen einlagigen Drahtkorb. Spezialisierte Stationen setzen anschließend die Innenhülse ein, fixieren die Drahtenden und führen eine Inline-Prüfung der Mikrometermaße sowie des Milliohm-Widerstands durch.
Optische Saugnäpfe für Endverbraucher nutzen im Handel ein ähnliches Akronym, doch industrielle Hyperboloid-Anlagen bedienen Steckverbindungen in der Wehrtechnik, Medizintechnik und in elektrischen Antriebssträngen. Über das Spektrum von 0,4 mm Signalbuchsen bis zu 6,12 mm (260 A DC) MIL-DTL-38999 Series III Kontakthülsen (-65 °C bis +125 °C) kann keine einzelne Spannvorrichtung jede Baugröße verarbeiten. Ingenieure gruppieren Bauteile in Durchmesserbänder und prüfen die kundenspezifische Konfiguration der HYPCON-Steckkontakt-Montagemaschine sowie die Anfrage-Spezifikationen, sobald die Zeichnungen freigegeben sind.
Direkte technische Zusammenfassung
Jede HYPCON-Steckkontakt-Montagemaschine in der Serienfertigung synchronisiert fünf Prozessschritte: zugkraftgeregelte Drahtzuführung, 0,005 mm Dorn-Schrägverformung, Einsetzen der Hülse, Servo-Crimpen oder Mikrolaser-Fixierung sowie Prüfung. Eine telezentrische 20 µm Inline-Optik mit diffuser Kuppelbeleuchtung wird mit einer 20 mV / 100 mA 4-Leiter-Kelvin-Prüfung kombiniert.
100.000 ZyklenSpezifizierte Hyperboloid-Steckzyklen auf vergoldeten Kontaktstiften
30–52 gNormalkontaktkraft pro schräggestelltem Draht
0,005 mmFertigungsgenauigkeit von Dorn und Kernstift
<20 msEntscheidungszeit der Inline-Global-Shutter-Bildverarbeitung
Wichtige technische Erkenntnisse
- Eine moderate Normalkraft (mindestens 30 g, typischerweise 52 g pro Draht) übertrifft steife geschlitzte Kontaktzungen bei der Verschleißfestigkeit. Vergoldete Drahtkäfige überstehen 100.000 Steckzyklen ohne Abrieb der Beschichtung.
- Gedrehte Drahtkorb-Buchsen werden als einzelne Hülsen aus Vibrationswendelförderern oder Trays zugeführt. Gestanzte Hyperboloid-Steckkontakte (0,8 mm, 1,0 mm und 2,0 mm) laufen auf Trägerbändern durch einen Kontaktapplikator.
- Koaxiale Ringlichter verursachen auf reflektierenden vergoldeten Hülsen häufig Fehlausschuss. Diffuse Kuppelbeleuchtung in Kombination mit bi-telezentrischer 20 µm Optik und 20 mV Kelvin-Kontaktierung verhindert Schlupf.
- ISO 9001:2015 (oder ISO 9001:2026) und CE-Zertifikate des Maschinenbauers decken die Anlagenqualität und Maschinensicherheit ab. Gefertigte Luftfahrt-Lose erfordern dennoch eine Qualifizierung nach MIL-DTL-38999 oder SAE AS39029.
Wie funktioniert eine Hyperboloid-Drahtkorb-Buchse in einer HYPCON-Steckkontakt-Montagemaschine?
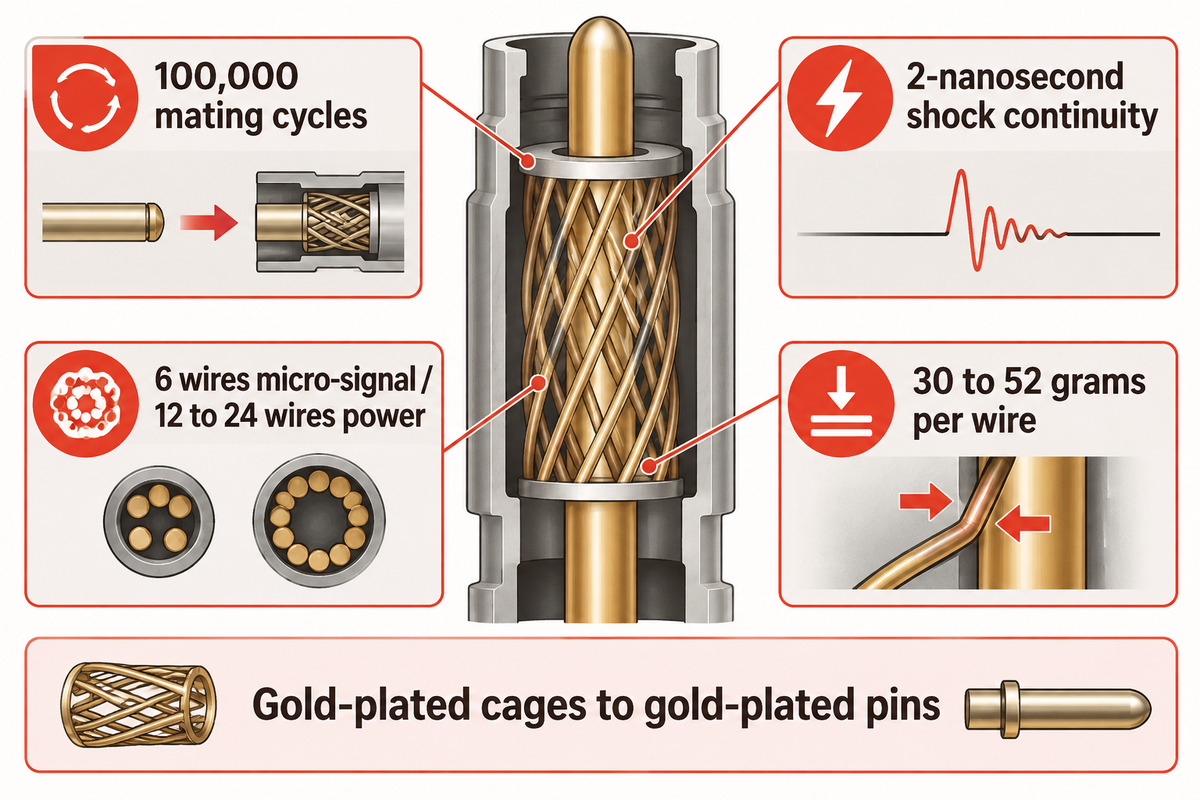
Ein elektrischer Hyperboloid-Drahtkorb-Buchsenkontakt hält gerade Federdrähte in einem festen Schrägwinkel innerhalb einer zylindrischen Hülse. Beim Stecken dehnen sich die Drähte entlang einer Schraubenlinie, was die Einsteckkraft für den Kontaktstift senkt und gleichzeitig einen Kontaktwiderstand im Milliohm-Bereich sicherstellt.
François Robert Bonhomme erfand die Hyperboloid-Kontakttechnologie im Jahr 1956 für stark vibrationsbelastete Schienenfahrzeuge, wie in der technischen Historie der Hyperboloid-Steckkontakte bei Connector Supplier beschrieben wird. Veröffentlichte Daten für Hyperboloid-Steckverbinder geben eine Lebensdauer von 100.000 Steckzyklen an, während Standard-Medizinsteckverbinder durchschnittlich etwa 5.000 Zyklen erreichen. Schockmessungen, wie in Tech Briefs zu Hyperboloid-Drahtkorb-Verbindungen dokumentiert, zeigen null elektrische Unterbrechungen über 2 ns.
In einer Montagemaschine für Kontaktstifte und Buchsen müssen vier mechanische Variablen präzise eingehalten werden, um die gewünschte Kontaktfläche zu erzielen. Die Drahtanzahl (typischerweise 6 Drähte bei Mikrosignalstiften und 12 bis 24 Drähte bei Leistungsbuchsen) legt die parallelen Strompfade fest. Der Verdrillwinkel bestimmt die Einschnürung in der unbelasteten Einschnürzone. Die Konzentrizität der Innenhülse gewährleistet das radiale Spiel zwischen Außenhülse und Innenhülse. Ein glatter tangentialer Kontakt verhindert den Verschleiß der Beschichtung.
Eine strikte metallurgische Grenze bestimmt die Lebensdauer im Feldeinsatz. 100.000 Zyklen mit stabilen Milliohm-Messwerten setzen voraus, dass vergoldete Drahtkäfige mit glatten vergoldeten Kontaktstiften bei 30 bis 52 Gramm Kraft pro Draht gesteckt werden. Die Paarung von vergoldeten Drahtkörben mit verzinnten Kontaktstiften erzeugt Reibkorrosionspartikel und erhöht den Kontaktwiderstand.
Warum steuert der Drahtneigungswinkel sowohl die Steckkraft als auch die Milliohm-Stabilität?
Die Drahtneigung legt den unbelasteten Einschnürdurchmesser im Verhältnis zum einlaufenden Kontaktstift fest. Ein steilerer Winkel erzeugt eine engere Taille des Drahtkäfigs und erhöht sowohl die Einsteck- und Ausziehkraft als auch den normalen Kontaktdruck. Eine flachere Neigung reduziert die einseitige Steckkraft bei Mikrosignalstiften auf rund 2 Unzen.
Die meisten Ingenieure nehmen an, dass eine maximale Federkraft die beste elektrische Leitfähigkeit liefert, doch das trifft nicht zu. Die Normalkraft muss bei mindestens 30 Gramm pro Draht gehalten werden, wobei eine Kontaktlast von 52 Gramm typisch ist. Da sich die Last auf mehrere Kontaktpfade verteilt, verläuft das Stecken der Steckkontakte nahezu reibungslos. Die servogesteuerten Rundschalttische von ZEUEE verriegeln diesen Schrägwinkel, bevor die Drahtenden fixiert werden.
Wie schneiden gedrehte Drahtkorb-, gestanzte HCS-, Kronenfeder- und geschlitzte Buchsen im Vergleich ab?
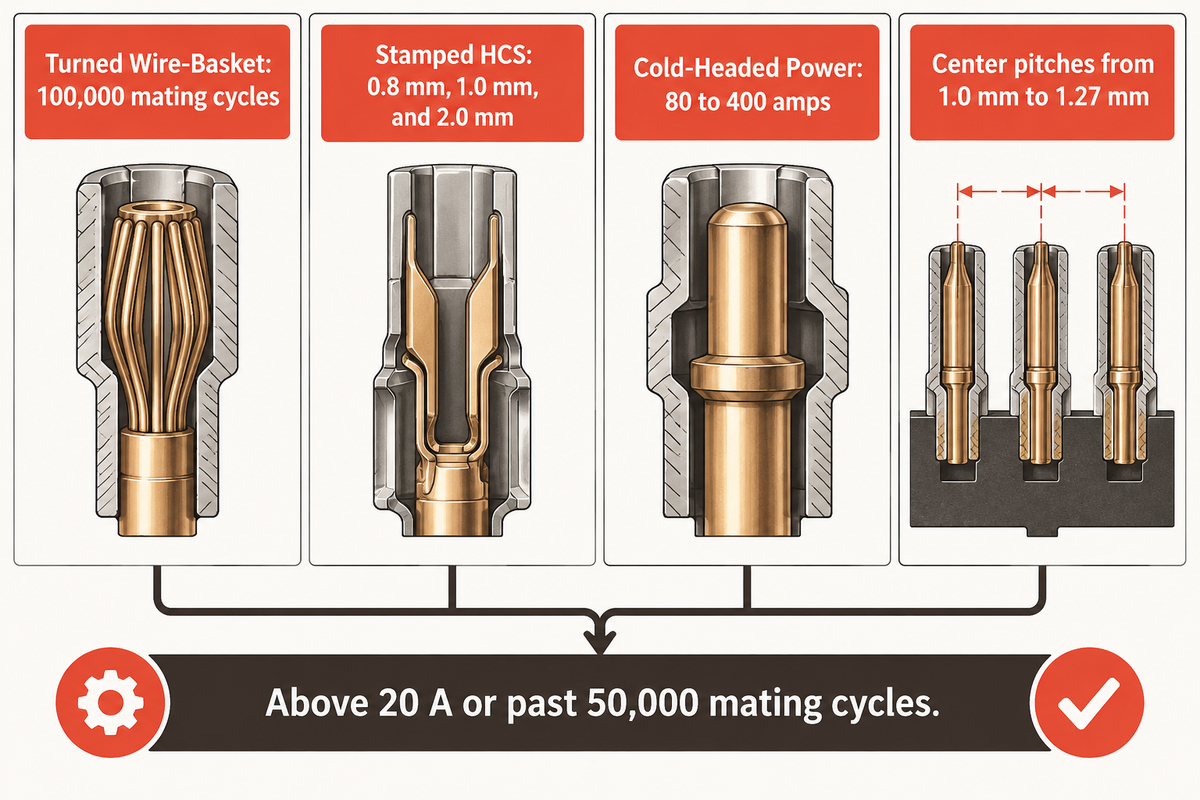
Gedrehte Drahtkorb-Buchsen erreichen bis zu 100.000 Steckzyklen und 2 Nanosekunden Schockkontinuität unter Verwendung gedrehter Hülsen, die aus Wendelförderern oder Trays zugeführt werden. Gestanzte Hyperboloid-Steckkontakte (0,8 mm, 1,0 mm und 2,0 mm) tauschen maximale Stromdichte gegen eine schnelle Zuführung vom Trägerband durch einen automatisierten Crimp-Applikator.
Einkaufsteams verwechseln mitunter Crimppressen für die Kabelkonfektion mit Fertigungszellen für die Drahtkäfigmontage, da Katalogblätter die vorgelagerten Umformschritte auslassen. Kaltmassivumgeformte Leistungshülsen, wie sie im US-Patent US9490562B2 für Hochstrom-Hyperboloid-Buchsen offengelegt sind, übertragen 80 bis 400 Ampere. Abgeflachte, selbstabstandshaltende Drahtenden reduzieren den Außendurchmesser dieser Buchsen um rund 20 % gegenüber älteren Trägerhülsen-Bauformen.
Am oberen Ende der Miniaturisierung verringern tiefgezogene einwandige Mikro-Hyperboloid-Kontaktbuchsen bei 0,4 mm den Außendurchmesser um etwa 40 %. Konstrukteure können Steckkontakte im Rastermaß von 1,0 mm bis 1,27 mm anordnen. Teams, die weitere Kontaktgeometrien bewerten, finden Details in unserem Vergleich industrieller Kontaktstift-, Buchsen- und Federkontaktfamilien sowie in der nachfolgenden Matrix mit neun Zeilen.
| Architekturtyp | Kontaktstiftgröße & Strombereich | Spezifizierte Steckzyklen | Automatisierte Zuführungsart | Primärer Prozessengpass der Fertigungszelle |
|---|---|---|---|---|
| Gedrehte Mikro-Drahtkorb-Buchse | 0,4–1,0 mm (1–6 A) | Bis zu 100.000 Zyklen | Kamerageführtes Flex-Tray oder Fein-Vibrationswendelförderer | Feine BeCu-Drahtablaufspannung und 0,005 mm Dornausrichtung |
| Gedrehte Mittelbereich-Drahtkorb-Buchse | 1,5–3,6 mm (12–80 A) | Bis zu 100.000 Zyklen | Zentrifugal- oder Vibrationswendelförderer + Glasfaser-Lichtleitstrecke | Gleichmäßiger 12-Draht-Kreisabstand und 4-Kerben-Crimpsymmetrie |
| Gedrehter / kaltgeformter Leistungs-Drahtkorb | 3,6–6,12 mm (80–260 A, bis zu 400 A kundenspezifisch) | 50.000–100.000 Zyklen | Vereinzelungsmagazin oder Schwerlast-Werkstückaufnahme | Hochkraft-Einpressring-Montage oder thermische Steuerung beim Pulslaser |
| Gestanzter Hyperboloid-Steckkontakt (HCS) | 0.8 / 1.0 / 2,0 mm (5–20 A) | 10.000–50.000 Zyklen | Endlos-Trägerbandspule + Crimp-Applikator | Nahtschluss beim Rollformen und Gratkontrolle beim Trägerband-Freischneiden |
| Kronenfeder-Lamellen-Leistungsbuchse | 3,0–10,0 mm (60–350 A) | 5.000–10.000 Zyklen | Montage gestanzter Lamellenbänder in gedrehte Hülse | Einpresstiefe des Kronenband-Sicherungsrings und Koplanarität der Lamellenstege |
| Torsions-Lamellenband (Multilam) | 6,0–25,0 mm (150–1.000 A) | 10.000–25.000 Zyklen | Ablängen und Einformen des Kontaktbands in die Nut | Hinterschnitttoleranz der inneren Haltenut und Überlappungsspalt des Bands |
| Helikaler Twist-Pin-Mikrokontakt | 0,3–0,6 mm (3 A Micro-D / nano-D) | 500–2.000 Zyklen | Crimpen eines verseilten Federdrahtbündels in die Hülse | Durchmesserkontrolle der 7-drähtigen Helix-Aufweitung und Schweißperlengröße an der Spitze |
| Geschlitzte SAE AS39029 Buchse mit geschlossenem Einlauf | Größe 22D bis Größe 4 (5–80 A) | 500 Zyklen (QPL-Basiswert) | Langgedrehter geschlitzter Grundkörper + Montage der Edelstahl-Schutzkappe | Entgraten nach dem Schlitzsägen und axiale Konzentrizität beim Aufpressen der Kappe |
| Kommerzieller gestanzter Zweischenkel-Kastenkontakt | 0,5–2,5 mm (1–15 A) | 50–500 Zyklen | Schnelllaufende Folgeverbund-Matrizenlinie von Spule zu Spule | Rückfederungsdrift der Kontaktschenkel nach dem Hochgeschwindigkeits-Stanzen mit Matrize |
Synthese: US-Patent US9490562B2, SAE-AS39029-Unterlagen der Defense Logistics Agency, Connector Supplier Benchmarks und ZEUEE-Fertigungszellenakten.
Wann sollten Steckverbinder-Ingenieure gedrehte Drahtkäfige gegenüber gestanzten Trägerband-Steckkontakten wählen?
Steckverbinder-Ingenieure sollten gedrehte Drahtkorb-Buchsen wählen, sobald Konstruktionen über 20 A Dauerstrom, ein medizinisches Rastermaß unter 0,8 mm oder eine Lebensdauer von mehr als 50.000 Steckzyklen erfordern. Gestanzte Hyperboloid-Steckkontakte vom Trägerband eignen sich für großvolumige industrielle I/O-Kabelbaugruppen mit standardisierten 0,8 mm, 1,0 mm oder 2,0 mm Kontaktstiften.
Zwischen 2026 und 2028 werden gestanzte und gedrehte Plattformen parallel wachsen, statt miteinander zu verschmelzen. Gestanzte Trägerband-Steckkontakte senken die Verarbeitungskosten bei Industriesensorkabeln. Gedrehte Drahtkörbe bleiben in MIL-DTL-38999 Series III Luftfahrt-Steckverbindern, chirurgischen Kathetern, angetriebenen Prothesengelenken und 260 A Elektrofahrzeug-Leistungsleitungen unverzichtbar.
Aufbau der 5-stufigen Prozessarchitektur und des Toleranzbudgets einer HYPCON-Steckkontakt-Montagemaschine
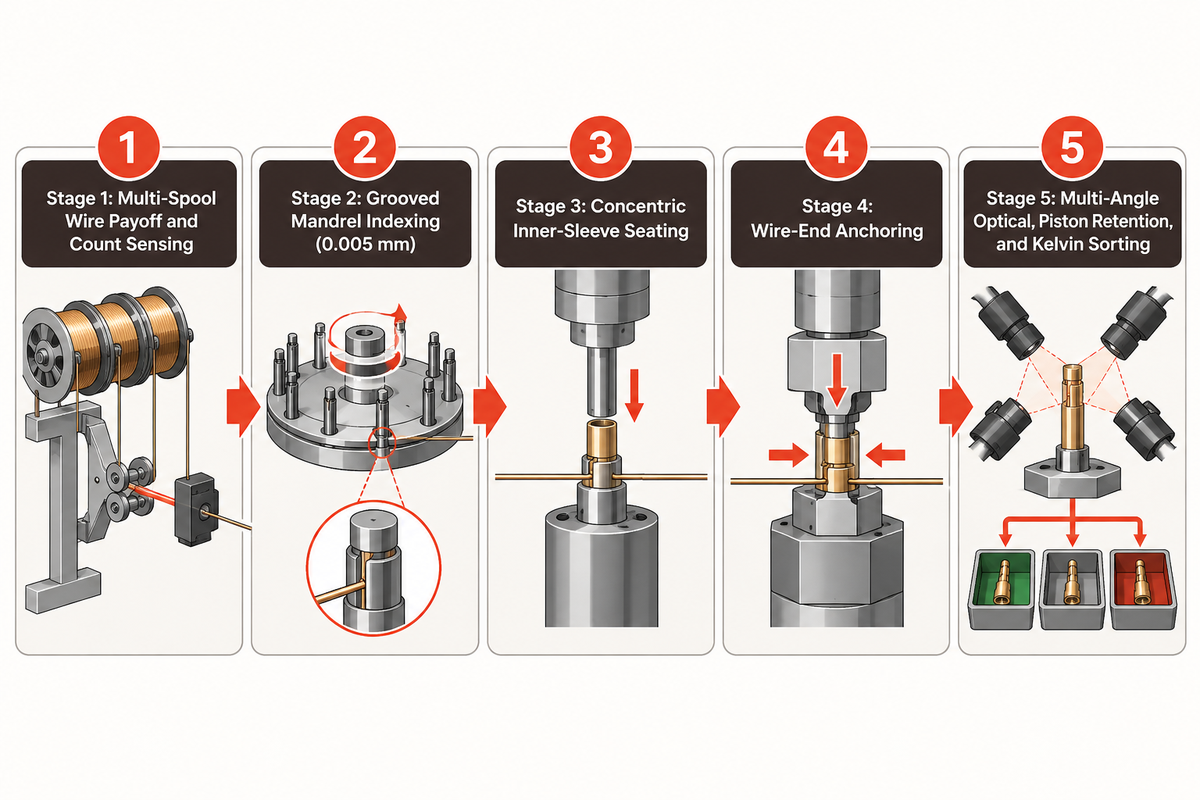
Eine HYPCON-Steckkontakt-Montagemaschine automatisiert fünf gekoppelte Montageschritte: geführte Drahtzuführung, Schrägverformung auf dem genuteten Dorn, Einsetzen der Innenhülse, Fixieren der Drahtenden und Einzelteilprüfung. Der Dorn ist auf 0,005 mm genau gefertigt, wodurch Drahtüberkreuzungen, eingefallene Einschnürzonen und Beschichtungskratzer vermieden werden.
Herkömmliche konzentrische Einpresskonstruktionen vergrößerten die Baulänge des Kontakts und bargen das Risiko loser Drähte im Betrieb, wie in US-Patentschriften festgehalten ist:
„An jedem Ende der Innenhülse werden die Drähte um 180 Grad nach außen umgebogen, sodass sie axial zwischen der Innen- und der Außenhülse zurücklaufen.“
Quelle: US-Patent US7775841B2, Hyperboloid Electrical Contact, United States Patent and Trademark Office
Das Verdrehen einer längsgenuteten Hülse innerhalb eines tiefgezogenen Rohrs mit anschließendem Crimpen des Rands verkürzt die Buchse laut US-Patent US7775841B2 um rund 65 %. Nachdem die fertigen Steckkontakte die Endsortierung durchlaufen haben, folgt die nachgelagerte Bestückung der Isolierkörper unserem 9-Punkte-Abnahmeleitfaden für das Einsetzen von Kontakten in das Steckergehäuse. Dies hält die Qualitätsgrenze klar getrennt, wenn die Drahtkäfigmontage vom Einsetzen in die Isolierkörperkammer entkoppelt wird.
5-Stage Wire-Cage Tolerance Budget: Stationsweise Fehlerbudgetierung
Ein 5-Stage Wire-Cage Tolerance Budget teilt Positions-, Winkel- und Kraftabweichungen im Mikrometerbereich so auf, dass der Summenfehler niemals den Einschnürdurchmesser verengt.
- Stufe 1: Mehrspulen-Drahtablauf und Drahtanzahlerfassung. Geschlossene Tänzerregelungen halten die Zugspannung auf den Berylliumkupfer-Drahtspulen im Grammbereich konstant. Dünnwandige Hülsen werden über kamerageführte flexible Zuführsysteme für empfindliche Steckverbinderhülsen bereitgestellt. Beschichtete Hülsen lagern in einem abgedichteten, anlaufgeschützten Magazin.
- Stufe 2: Genutete Dorntaktung und Schrägverformung. ZEUEE schleift Kernstifte und genutete Dorne auf 0,005 mm Wiederholgenauigkeit mit spiegelpolierten Nuten. Eine präzise Servodrehung verdrillt die Drahtanordnung auf den Sollwinkel, ohne die Gold-über-Nickel-Beschichtung zu beschädigen.
- Stufe 3: Konzentrisches Einsetzen der Innenhülse. Ein auf einem steifen Maschinengestell montierter Servo-Linearschlitten setzt die Hülse auf die Bezugstiefe ein. Kraft-Weg-Sensoren messen die Einpresskurven, um über jeden Millimeter des Hubs zu prüfen, wie exakt der Verlauf innerhalb der Sollkraftgrenzen liegt.
- Stufe 4: Fixierung der Drahtenden. Synchrone 4-Kerben-Radialbacken, Einpressringe oder Galvo-Glasfaserlaser verriegeln die Drahtenden vor dem Zurückziehen des Dorns.
- Stufe 5: Mehrwinkel-Optik, Kolben-Haltekraftprüfung und Kelvin-Sortierung. Ein Multifunktions-Rundschalttisch prüft die Drahtgeometrie, testet die axiale Haltekraft mit einem Prüfstempel und misst den Trockenstromkreis-Widerstand im Milliohm-Bereich. Gutteile werden durch einen PEEK-Vakuumsauger in die Tray-Taschen umgesetzt.
In der Werkhalle befinden sich die von vorn zugänglichen Spulenfächer auf ergonomischer Arbeitshöhe. Jede Bedienerstation bietet eine ergonomische Gestaltung, die ein manuelles Eingreifen mit den Fingern oder einer Metallpinzette überflüssig macht.
Servo-Einpressen vs. 4-Punkt-Kerbcrimpen vs. Laserschweißen: Physik der Drahtendenfixierung
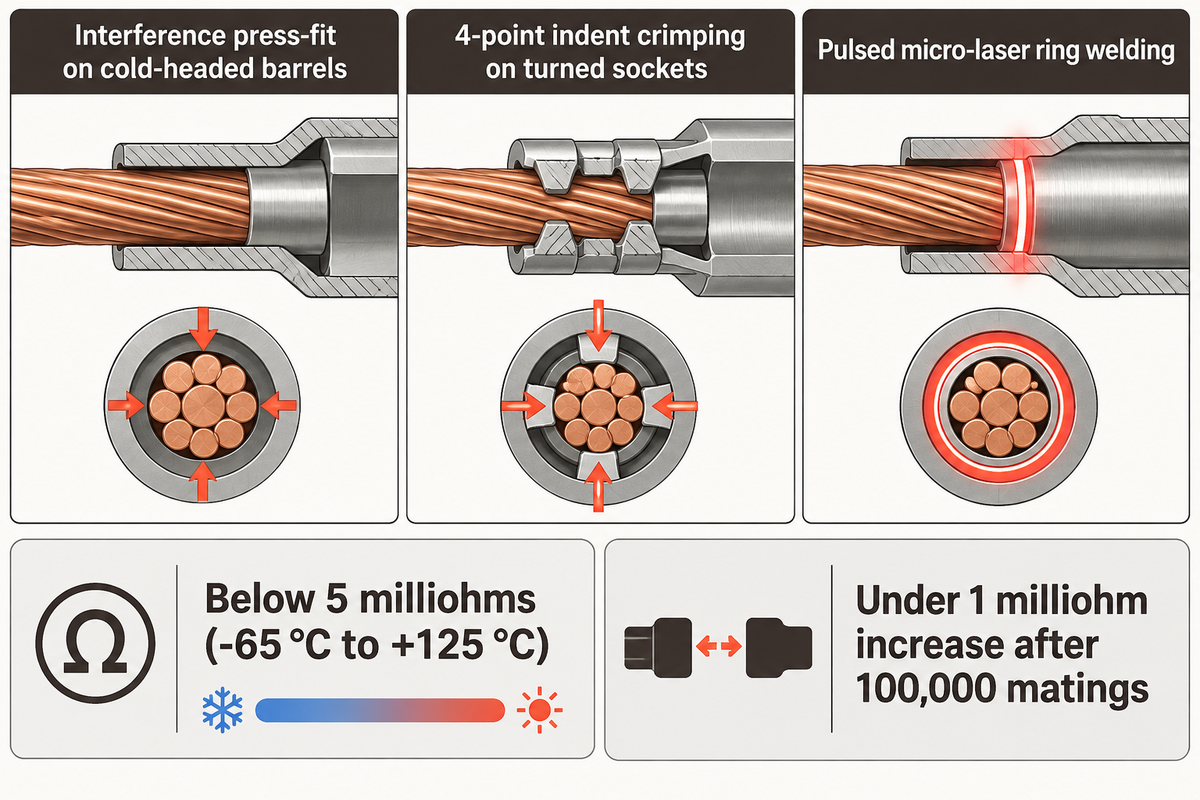
Eine HYPCON-Steckkontakt-Montagemaschine nutzt drei Verfahren zur Drahtendenfixierung auf mechanischem oder thermischem Weg. Kaltgeformte Hülsen verwenden einen Übermaß-Presssitz. Gedrehte Buchsen nutzen das 4-Punkt-Kerbcrimpen. Hochdichte Miniaturhülsen setzen gepulstes Mikrolaser-Ringschweißen ein, um zusätzliche Halteringe einzusparen.
Die im US-Patent US6767260B2 für lasergeschweißte Hyperboloid-Steckkontakte beschriebene Hochgeschwindigkeitsmontage führt gerade Drähte in Längsnuten ein und verschweißt die oberen Drahtenden per Laser. Eine Servodrehung formt anschließend die Hyperboloid-Taille, bevor ein zweiter Laserpuls die unteren Drahtenden verschweißt. Der Wegfall der 180-Grad-Drahtrückbiegung reduziert die Hülsenwandstärke und verhindert das Herausziehen einzelner Drähte.
Die Alterung von Federkontakten wird laut Microelectronics Reliability zu Ausfallmechanismen elektrischer Steckverbinder durch thermische Alterung, Korrosion, Verschleiß und Reibkorrosion verursacht. Eine zentrale Prozessgrenze bestimmt daher die Auslegung von Laserstationen: Während Mikrolaserschweißen ein Durchrutschen der Drähte verhindert, glüht ein übermäßiger Wärmeeintrag das Berylliumkupfer weich und verringert radial die Federkonstante.
Welches Fixierverfahren für Drahtenden verhindert ein Lockern des Drahtkäfigs bei Temperaturwechseln?
Sowohl das synchrone 4-Punkt-Kerbcrimpen als auch das pulsgeformte Glasfaser-Laserschweißen halten den Kontaktwiderstand nach Temperaturzyklen über den Betriebsbereich von -65 °C bis +125 °C unter 5 Milliohm. Diese Stabilität hängt primär von der radialen Backensymmetrie und den Servogrenzwerten sowie von der präzisen Steuerung der Laserpulsenergie im Millisekundenbereich ab.
Zweibacken-Crimpwerkzeuge verformen dünne Kupferlegierungshülsen oval, überlasten benachbarte Drähte und lassen zwei Seiten unfixiert. Vierpunkt-Servo-Pressköpfe gewährleisten gleichen Druck in allen vier Quadranten. Validierte Buchsen zeigen nach 100.000 Steckzyklen einen Widerstandsanstieg von unter 1 Milliohm und bleiben über 50 Stunden dreiachsiger Vibration bei 35 g unter 5 Milliohm.
Optische und elektrische Inline-Prüfung: Telezentrische Kuppelbeleuchtungs-Optik plus 4-Leiter-Kelvin-Prüfung
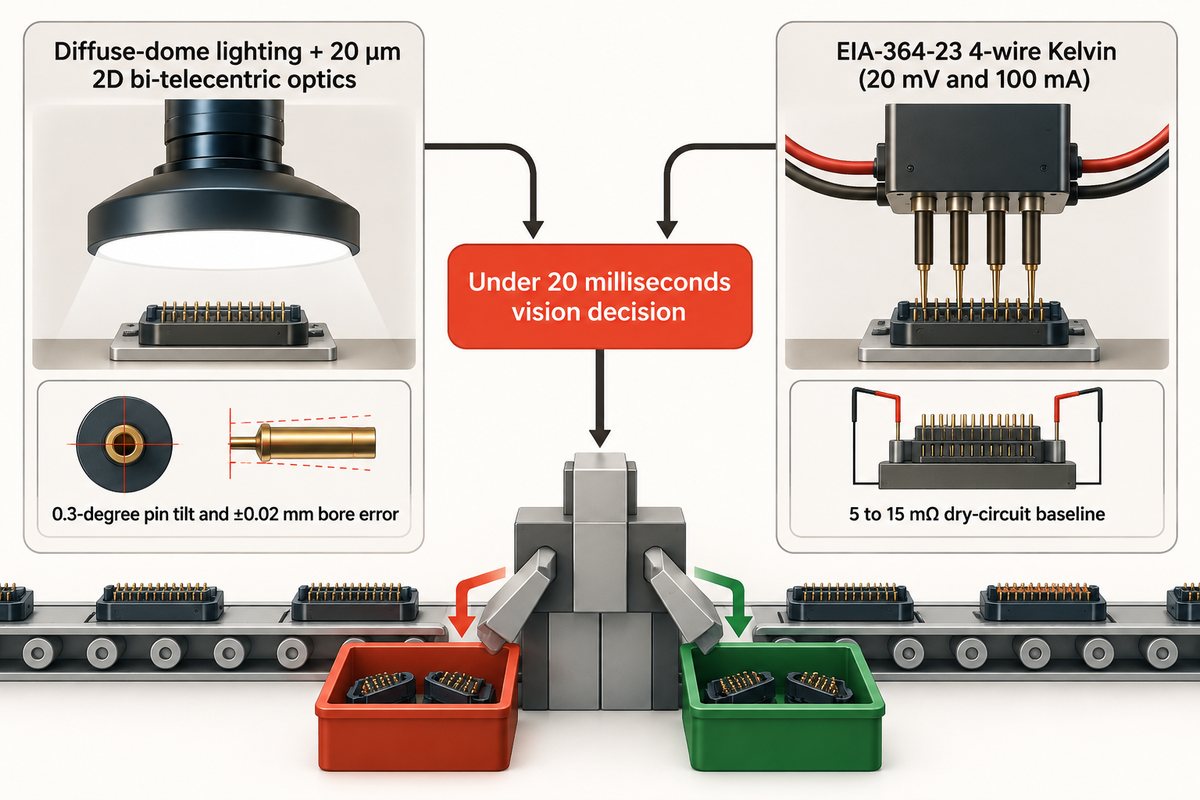
Eine Null-Fehler-Fertigung von Hyperboloid-Steckkontakten kombiniert diffuse Kuppelbeleuchtung, bi-telezentrische 20 µm 2D-Optik, 3D-Streifenlicht-Profilometrie und eine 4-Leiter-Kelvin-Trockenstromkreisprüfung nach EIA-364-23. Milliohm-Prüfspitzen und optische Systeme müssen zusammenwirken, um sowohl überkreuzte Drähte als auch hochohmige Oxidschichten sicher zu erkennen.
Gewölbte vergoldete Hülsen wirken unter herkömmlichen koaxialen Ringlichtern wie Zylinderspiegel. Vor der optischen Abstimmung führt spiegelnde Überstrahlung auf reflektierenden Kontakten zu häufigem Fehlausschuss und verwirft Gutteile. Der Einsatz einer automatisierten Multi-CCD-Steckverbinder-Prüfung hüllt die Hülsen in gleichmäßiges diffuses Kuppellicht. Global-Shutter-Kameras erkennen 0.3 Grad Kontaktstiftneigung, 20 µm Positionsabweichung, ±0,02 mm Bohrungsfehler und 0,05 mm Tiefenversatz in unter 20 Millisekunden.
Prüfvorgaben für Raumfahrt-Steckverbinder im NASA Electronic Parts and Packaging (NEPP) Connector Guide fordern eine Kleinspannungs-Kontaktwiderstandsprüfung nach EIA-364-23 oder MIL-STD-1344 Method 3002. 4-Leiter-Kelvin-Prüfspitzen im Trockenstromkreis begrenzen die Leerlaufspannung auf 20 mV und den Prüfstrom auf 100 mA (typischer Basiswert 5 bis 15 mΩ). Die niedrige elektrische Energie verhindert ein Durchschlagen dünner Anlaufschichten. Tragbare Tischmessgeräte unterstützen die Einrichtprüfung, während Inline-Kelvin-Rundschalttische jede Buchse vor der Tray-Sortierung prüfen.
Wie legen Ingenieure Betriebsmittel-Bänder und Taktzeiten von 0,4 mm Signalstiften bis zu 6,12 mm Leistungsbuchsen aus?
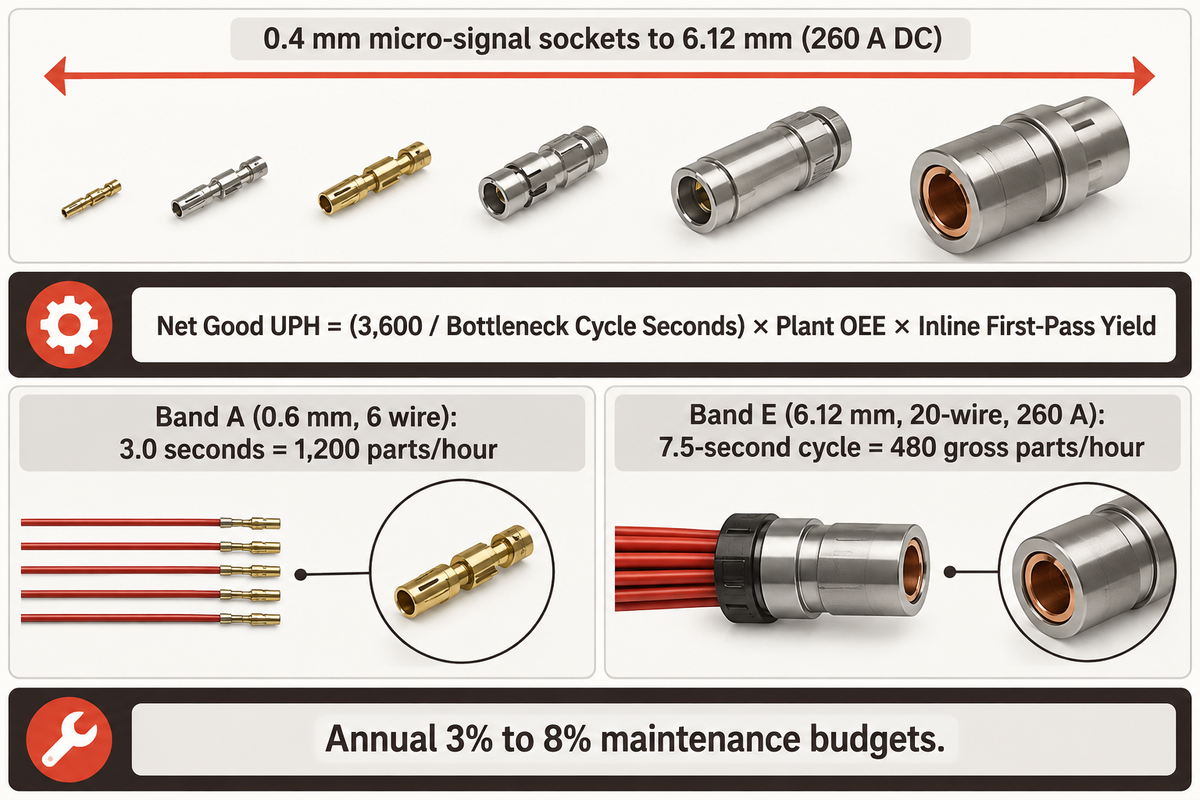
Prozessingenieure legen eine HYPCON-Steckkontakt-Montagemaschine aus, indem sie Artikelvarianten in Durchmesserbänder von 0,4 mm Mikrosignalbuchsen bis zu 6,12 mm (260 A DC) Leistungshülsen unterteilen. Die Ausbringung bestimmt sich anschließend aus dem Kehrwert der Taktzeit der Engpassstation, multipliziert mit der Gesamtanlageneffektivität und der Inline-Erstausbeute.
Drahtanzahl und Drahtsteifigkeit steigen mit dem Nennstrom. Sechs feine Drähte auf einem 0,6 mm Kontaktstift übertragen typischerweise 4 Ampere, während 12 Drähte auf einem 1,5 mm Kontaktstift über 12 Ampere führen. Schwere kaltgeformte Drahtkäfige im US-Patent US9490562B2 decken 80 bis 400 Ampere ab. Eine konstruktive Grenze gilt universell: Keine einzelne Spannvorrichtung verarbeitet sowohl 0,4 mm Signalbuchsen als auch 6,12 mm (260 A) Leistungshülsen ohne Umrüstung, sodass Bandwechsel den Austausch von Drahtspannzangen, Dornen und Pressköpfen erfordern.
| Betriebsmittelband / Zellenkonfiguration | Kontaktstift-Durchmesserbereich | Typische Drahtanzahl & Nennstrom | Bevorzugte Drahtendenfixierung | Umrüstung & Transportsystem |
|---|---|---|---|---|
| Band A: Ultramikro-Medizintechnik & Hochdichte-Raster | 0,40–0,60 mm (1,0 mm Rastermaß) | 5–6 Drähte (1–4 A) | Geregeltes Tiefzieh-Crimpen oder Mikrolaser | Reinraum-Linearservo + PEEK-Vakuumsaugwerkzeug |
| Band B: Luftfahrt-Signalkontakte (Größe 22D / Größe 20) | 0,76–1,02 mm (1,27 mm Rastermaß) | 6–8 Drähte (5–10 A) | Synchrones 4-Punkt-Servo-Kerbcrimpen | Schnelllaufender Präzisions-Kurven-Servo-Rundschalttisch |
| Band C: Industrie & Avionik Mittelleistung (Größe 16 / 12) | 1,50–2,40 mm | 10–12 Drähte (12–35 A) | 4-Punkt-Servo-Crimpen oder Nut-Hülsen-Rundkneten | Rundschalttisch + doppelte Vibrationswendelförderer-Spuren |
| Band D: Schwere Hilfsstromversorgung (Größe 8) | 3,00–3,60 mm | 12–16 Drähte (45–80 A) | Servo-Einpressring + Kraft-Weg-Fensterüberwachung | Schwerlast-Servorundschalttisch + Vereinzelungs-Hülsenlader |
| Band E: Elektrofahrzeug-Antriebsstrang & Wehrtechnik-Hochstrom | 5,00–6,12 mm | 16–24 Flach- oder Runddrähte (150–260 A DC) | Einpress-Innenstopfen + Außenring oder Ringlaser | Linearer Werkstückträgertransfer + Hochkraft-Servopresse |
| Band F: Gestanzte HCS-Trägerband-Fertigungszelle | 0.80 / 1.00 / 2,00 mm | Gestanzte Schrägstege (5–20 A) | Folgerollformen + Trägerband-Freischneiden | Bandabwickler + motorisierter Aufwickler |
| Band G: Bandinterne Schnellwechsel-Familienzelle | Benachbarte Varianten mit gleicher Hülsen-Außendurchmesserfamilie | Gleicher Drahtdurchmesser & gleiche Drahtanzahl | Gemeinsamer Servo-Crimp- oder Laserkopf über HMI-Rezeptur | Verstifteter Wechsel der Werkstückaufnahme + Prüfung mit Kalibrierzubehör |
| Band H: Variantenreiche Luftfahrt-Kleinserienzelle | 0,76–3,60 mm modulare Wechselplatten | 6–14 Drähte über MIL-DTL-38999 Varianten | Austauschbare Crimp- / Einpress-Grundplattenmodule | Kamerageführte flexible Zuführung + Barcode-Rezepturverriegelung |
| Band I: Zweibahnige Hochleistungs-Signalzelle | 0,60–1,02 mm zwei parallele Spuren | 6–8 Drähte (4–10 A) | Synchrones Doppelkopf-4-Punkt-Kerbcrimpen | Doppeldorne + doppelte 20 ms Telezentrik-/Kelvin-Prüfköpfe |
Formel zur Brutto-Netto-UPH-Auslegung (0,6 mm Signal- vs. 6,12 mm Leistungsbuchse)
Die Durchsatzgleichung lautet: Netto-Gutteile pro Stunde (UPH) = (3.600 / Taktzeit der Engpassstation in Sekunden) × Anlagen-OEE × Inline-Erstausbeute. Die beiden folgenden Beispiele zeigen, wie die Drahtanzahl die Brutto-Obergrenze vor Schichtverlusten bestimmt:
- Bei einer medizinischen 0,6 mm Signalbuchse mit 6 Drähten in Band A ergibt ein Engpasstakt von 3.0 Sekunden eine Brutto-Obergrenze von 3.600 / 3.0 = 1.200 Stück/Stunde vor Berücksichtigung von Anlagen-OEE und Inline-Ausbeute.
- Bei einer 6,12 mm Leistungsbuchse mit 20 Drähten für 260 A in Band E führt das Zuführen von 20 starken Drähten und das Einpressen eines Halterings zu einem Takt von 7.5 Sekunden beziehungsweise 480 Brutto-Stück/Stunde vor Abzug von OEE- und Ausbeuteverlusten.
Ingenieure, die die schichtbezogene Amortisationszeit sowie jährliche Instandhaltungsbudgets von 3 % bis 8 % berechnen möchten, können ihre genauen Stückzahlen in unseren ROI-Rechner für die HYPCON-Kontaktmontage-Automatisierung eingeben.
Qualifizierungsnormen für die Hyperboloid-Steckkontaktmontage (MIL-DTL-38999, SAE AS39029 und EIA-364)
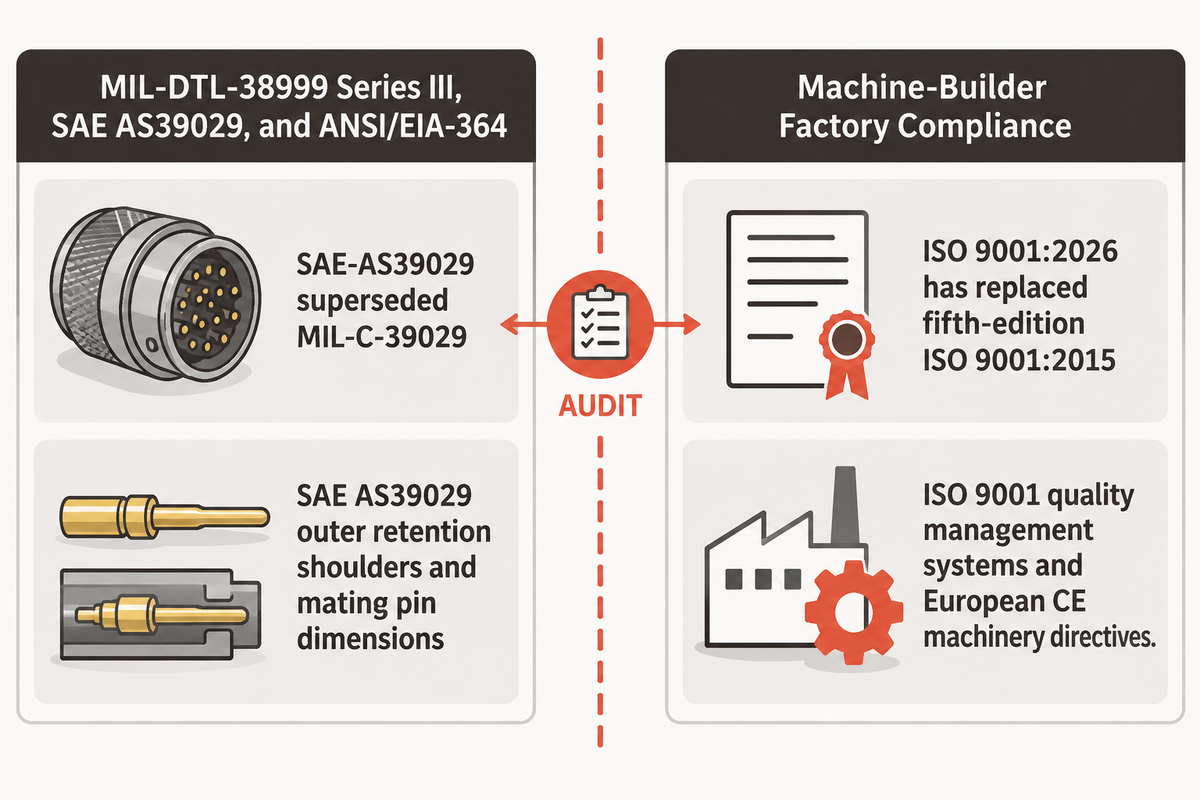
Lastenhefte müssen vor der Auftragsvergabe klar zwischen den Qualifizierungsnormen für den fertigen Steckkontakt und der Werkskonformität des Maschinenbauers trennen. MIL-DTL-38999 Series III, SAE AS39029 und ANSI/EIA-364 Prüfverfahren regeln MIL-DTL-38999 Hyperboloid-Steckkontakte. Qualitätsmanagementsysteme nach ISO 9001 und europäische CE-Maschinenrichtlinien gelten hingegen für den Hersteller der automatisierten Montageanlage.
US-Militärnormungsdokumente in Defense Logistics Agency ASSIST für MIL-C-39029 / SAE-AS39029 bestätigen, dass SAE-AS39029 die Norm MIL-C-39029 für auswechselbare Steckverbinderkontakte abgelöst hat. SAE AS39029 definiert die äußeren Halteschultern und die Abmessungen des Gegenstifts. Herstellerspezifische Drahtkorb-Innengeometrien folgen Zeichnungsvorgaben, die nach Revisionen der ANSI/EIA-364 Prüfverfahren für elektrische Steckverbinder geprüft werden, darunter EIA-364-23 (20 mV / 100 mA Widerstand), EIA-364-28 (Vibration) und EIA-364-29 (Haltekraft).
Offizielle Lebenszyklus-Mitteilungen der International Organization for Standardization zu ISO 9001:2015 und ISO 9001:2026 belegen, dass die ISO 9001:2026 die fünfte Ausgabe ISO 9001:2015 ersetzt hat. Eine klare Konformitätsgrenze verhindert Auditfehler: ISO 9001- und CE-Zertifikate des Maschinenbauers decken ausschließlich das Qualitätsmanagement und die elektrische Sicherheit der Anlage ab, sodass eine Zulassung auf der Qualified Products List weiterhin unabhängige Losprüfungen nach MIL-DTL-38999 oder SAE AS39029 durch das Steckverbinderwerk erfordert.
Ursachenanalyse bei Drahtkäfig-Fehlern: Fehlende Drähte, eingefallene Taille und hohe Milliohm-Drift
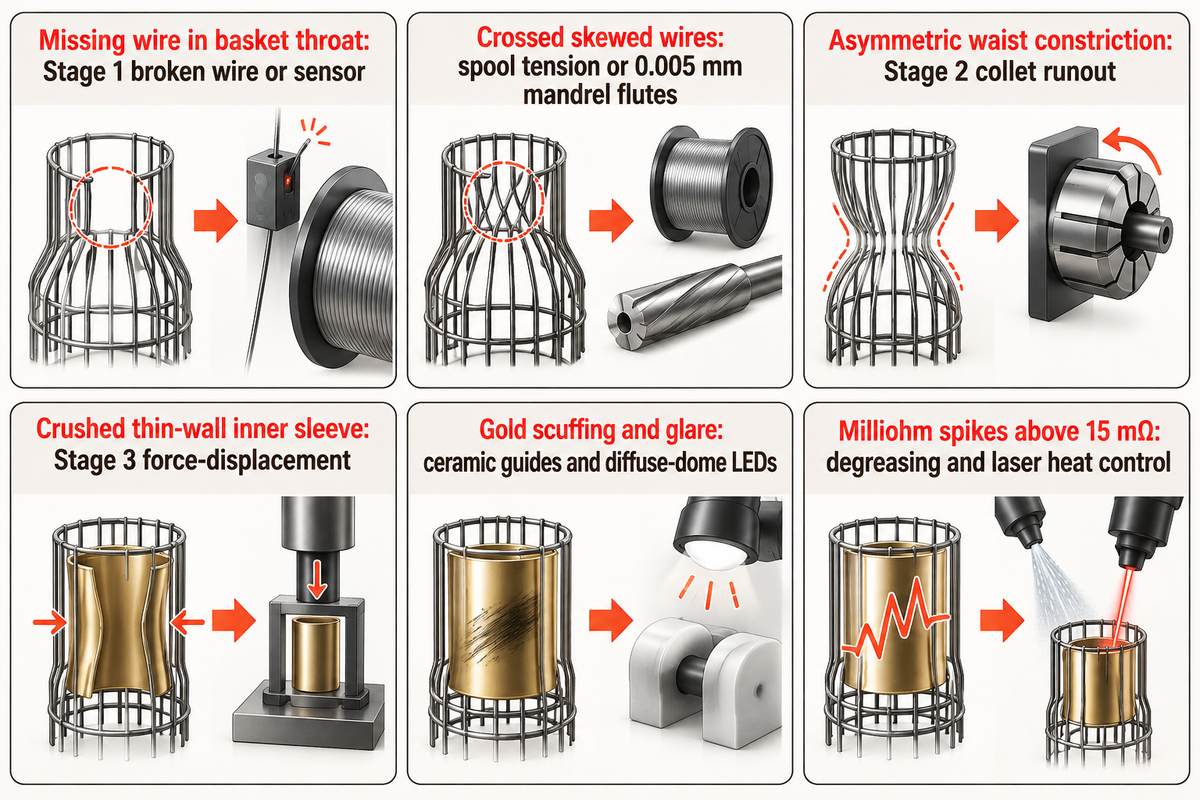
Wenn die Inline-Prüfung während des Produktionshochlaufs fehlerhafte Drahtkäfige ausschleust, verdeckt ein bloßes Nachstellen der nachgelagerten Crimptiefe oder ein Aufweiten der Kameratoleranzen das eigentliche mechanische Problem. Wiederkehrende Montagefehler bei Hyperboloid-Buchsen entstehen vorgelagert in der Drahtablaufspannung, durch Verschleiß der genuteten Dornnuten, mangelnde Sauberkeit der Hülsenoberfläche oder Drift der Laserpulsenergie.
Automobilwerke streben Werte unter 25 DPPM und Medizintechnikwerke unter 10 DPPM an, gemessen am Six-Sigma-Richtwert von 3.4 DPPM. Untersuchungen der Sandia National Laboratories mit 82 Prüfern an 140 Präzisionsteilen zeigten, dass manuelle Sichtprüfungen lediglich 85 % der Fehler erkannten und 35 % der Gutteile fälschlich als Ausschuss verwarfen. Die Verknüpfung von Stations-Ausschussprotokollen mit begutachteten Modellen zu Reibkorrosion und thermischer Spannungsrelaxation bei Steckverbindern grenzt sechs Hauptursachen in der Fertigung ein:
- Ein fehlender Draht in der Korbeinschnürung geht auf einen Drahtbruch in Stufe 1 oder einen verschmutzten Glasfaser-Sensor zurück; reinigen Sie die Ablaufführungen und prüfen Sie jeden Draht-Drehgeber.
- Überkreuzte oder überlappende Schrägdrähte entstehen durch ungleichmäßige Spulenspannung oder Grate in den 0,005 mm Dornnuten; prüfen Sie die Nuten unter Vergrößerung und gleichen Sie die Tänzerarme neu ab.
- Eine asymmetrische Tailleneinschnürung wird durch exzentrischen Rundlauffehler zwischen Dorn und Hülsenspannzange während der Drehung in Stufe 2 verursacht; referenzieren Sie die Servo-Nullposition neu und prüfen Sie den Spannzangen-Rundlauf.
- Eine gestauchte dünnwandige Innenhülse resultiert aus Überhub in Stufe 3 oder Längentoleranzen der Außenhülse; stellen Sie das Servo-Einpressen von festem Tiefenanschlag auf Kraft-Weg-Überwachung um.
- Goldabrieb und wiederkehrender Fehlausschuss durch Überstrahlung deuten auf verschlissene Drahtführungen oder Hotspots der Koaxialbeleuchtung hin; polieren oder ersetzen Sie Keramikführungen unter Wahrung höchster Sauberkeit und stimmen Sie die diffusen Kuppel-LEDs neu ab.
- Milliohm-Spitzen über einem Trockenstromkreis-Basiswert von 15 mΩ weisen auf Kohlenwasserstoffrückstände oder übermäßigen Wärmeeintrag des Lasers hin, der das BeCu entfestigt. Setzen Sie Ultraschallentfettung und strikte Teilehygiene durch.
Richtig
- Sperren Sie ausgeschleuste Drahtkäfige nach Stationscode getrennt und prüfen Sie zuerst die Dornnuten in Stufe 2.
- Prüfen Sie die 20 mV / 100 mA Kelvin-Prüfspitzen in jeder Schicht gegen einen zertifizierten Milliohm-Shunt-Normalblock.
- Verwenden Sie bei medizinischen Reinraum-Steckkontakten trockene, ölfreie Druckluft und hygienische PEEK-Drahtführungen.
Falsch
- Erhöhen Sie nicht die Crimptiefe in Stufe 4, um lose Drähte infolge von Spannungsdrift aus Stufe 1 zu kaschieren.
- Weiten Sie nicht die telezentrischen 20 µm Toleranzen auf, wenn glänzende Goldoberflächen zu Fehlausschuss führen.
- Beseitigen Sie verklemmte Mikrohülsen niemals mit bloßen Fingern oder einer scharfkantigen Stahlpinzette.
Welche Faktoren bestimmen Kosten, Umrüstzeit, Lieferantenauswahl und Werksabnahme (FAT) einer HYPCON-Steckkontakt-Montagemaschine?
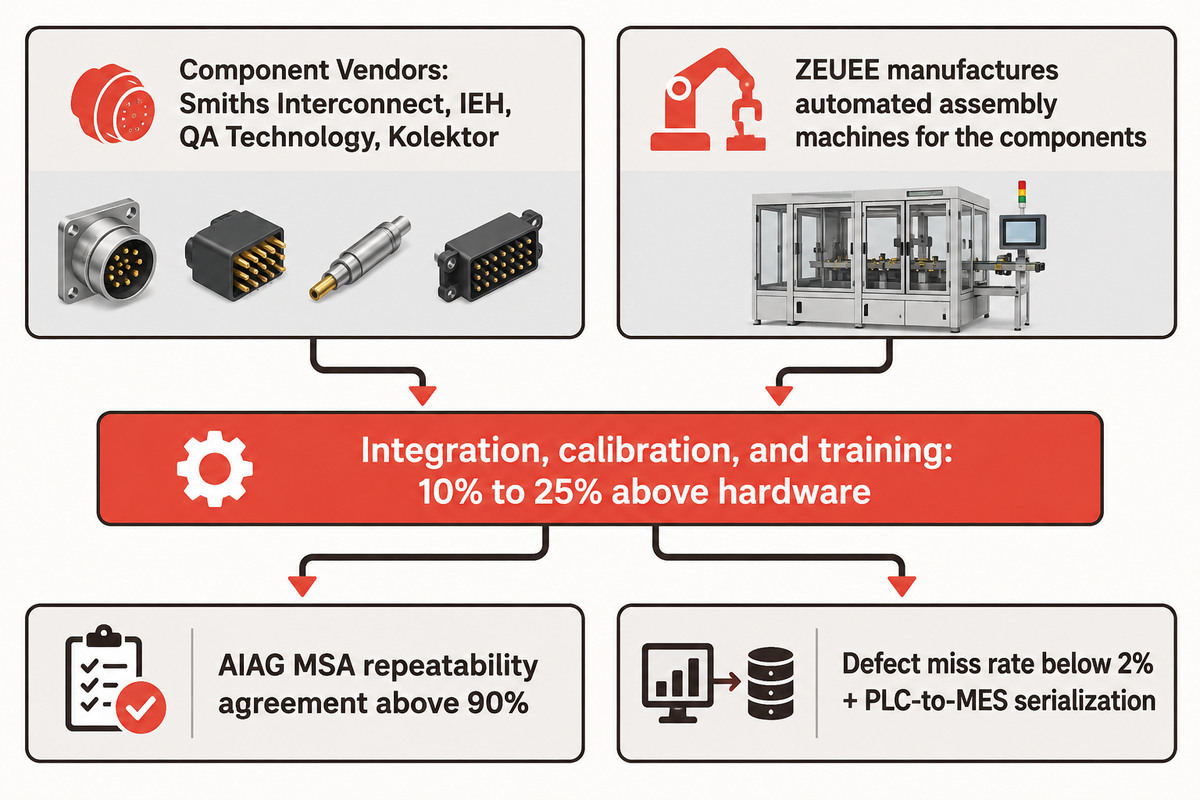
Preise und Lieferzeiten für kundenspezifische HYPCON-Steckkontakt-Montagemaschinen werden im Rahmen schriftlicher Angebote auf Basis freigegebener Bauteilzeichnungen kalkuliert. Zu den wichtigsten Kostentreibern zählen die Anzahl der Durchmesserbänder, Servo-Crimpen gegenüber Glasfaser-Laserschweißen, Reinraum-Einhausungen sowie der Umfang aus 3D-Bildverarbeitung und Kelvin-Prüfung. Branchenweit machen Systemintegration, Kalibrierung und Schulung zusätzlich 10 % bis 25 % über den reinen Hardwarekosten aus.
Käufer müssen zwischen Lieferanten fertiger Steckkontakte und Sondermaschinenbauern unterscheiden. Komponentenhersteller wie Smiths Interconnect, IEH Corporation, QA Technology und Kolektor Tesla Jihlava (Inhaber einer HYPCON-Marke für Hochstromkontakte) vertreiben fertige Steckkontakte. Im Gegensatz dazu realisieren die Fertigungskapazitäten von Shenzhen Zeyu Intelligent Industrial (ZEUEE, gegründet 2005 mit einem 20.000 Quadratmeter großen Werk in Jiangxi, über 120 Spezialisten und über 150 Patenten) kundenspezifische Montagelinien nach ISO 9001 Qualitätsmanagementnormen.
Wann sollte ein Steckverbinderwerk fertige Hyperboloid-Steckkontakte zukaufen und wann auf einer eigenen Anlage fertigen?
Bei kleinen Stückzahlen und frühen Prototypen sollten Steckverbinderwerke fertige Hyperboloid-Buchsen aus Komponentenkatalogen beziehen. Sobald der Jahresbedarf eine dedizierte Investition rechtfertigt, kritische Hülsengeometrien im Haus bleiben müssen oder Kunden eine seriennummernbezogene Los-Rückverfolgbarkeit fordern, ist eine eigene HYPCON-Steckkontakt-Montagemaschine wirtschaftlich begründet.
Serienbeschichtete Hülsen und Drahtspulen durchlaufen vor der Auslieferung eine Werksabnahmeprüfung (FAT) für automatisierte Montagemaschinen. Die Freigabe erfolgt bei einer AIAG MSA Wiederholübereinstimmung von über 90 % und einer Fehlerschlupfrate von unter 2 %. Während der Abnahme testen Ingenieure die Zelle gezielt mit Grenzmustern für fehlende Drähte, verkehrt orientierte Hülsen und erhöhte Milliohm-Werte. Gleichzeitig verifizieren sie die Seriennummern-Datenübergabe von der SPS an das MES.
Wichtigstes Fazit
Das Zusammenspiel aus 0,005 mm genuteten Dornen, nach Durchmesserbändern abgestuften Fixierköpfen, bi-telezentrischer 20 µm Kuppel-Optik und 20 mV Kelvin-Prüfung macht die Serienmontage von Hyperboloid-Steckkontakten für 100.000 Steckzyklen reproduzierbar.
Häufig gestellte Fragen
Kann eine universelle Spannvorrichtung jede Kontaktgröße zwischen 0,4 mm und 6,12 mm ohne Umbau von Betriebsmitteln verarbeiten?
Es existiert keine universelle Spannvorrichtung, die 0,4 mm Mikrosignalbuchsen und 6,12 mm Leistungshülsen ohne mechanische Umrüstung montieren kann.
Obwohl die Maschinenplattform von ZEUEE mit modularen Werkzeugsätzen den Bereich von 0,4 mm bis 6,12 mm abdeckt, ändert sich die Drahtmechanik über diese Spanne grundlegend. Medizinische 0,4 mm Buchsen erfordern massearme Drahtspannzangen und eine schonende Handhabung mittels Vakuum. Schwere 260 A Leistungshülsen benötigen hingegen steife Werkstückaufnahmen, massive Drahtführungen sowie Hochkraft-Einpress- oder Lasermodule.
Warum bleiben Trockenstromkreis-Milliohm-Prüfspitzen selbst nach bestandener Mehrwinkel-Kameraprüfung zwingend erforderlich?
Telezentrische 20 µm Kameras mit diffuser Kuppelbeleuchtung bestätigen Drahtanzahl, Schrägwinkel und Einpresstiefe, während 4-Leiter-Kelvin-Prüfspitzen im Trockenstromkreis unsichtbare hochohmige Deckschichten und kalte Verbindungsstellen aufdecken.
Die Prüfung nach EIA-364-23 begrenzt die Leerlaufspannung auf 20 mV und den Strom auf 100 mA, sodass die Prüfspitzen vorhandene Oberflächenoxide niemals durchschlagen. Dadurch findet an den Kontaktoberflächen keinerlei Funkenerosion statt. Liegt eine Abweichung an einem Bauteil vor, wird es vor dem Versand sicher ausgeschleust.
Worin unterscheidet sich die Kontaktmarke Kolektor HYPCON von einer ZEUEE HYPCON-Steckkontakt-Montagemaschine?
Kolektor Tesla Jihlava fertigt Hochstrom-Hyperboloid-Buchsen als Bauteile, während ZEUEE automatisierte Montagemaschinen zur Herstellung dieser Komponenten baut.
Einkaufsteams beziehen fertige Steckkontakte von Herstellern wie Kolektor, Smiths Interconnect, IEH oder QA Technology, wenn sie die Komponentenfertigung auslagern. Steckverbinderwerke erwerben eine HYPCON-Steckkontakt-Montagemaschine von ZEUEE, um das Formen des Drahtkorbs, das Crimpen, das Laserschweißen und die Inline-Kelvin-Prüfung im eigenen Werk durchzuführen.
Galvanisiert die automatisierte Fertigungszelle Berylliumkupferdrähte oder Messinghülsen direkt inline?
Die Gold-über-Nickel-Galvanisierung erfolgt grundsätzlich offline vor dem Montageprozess.
Nasschemische Galvanikbäder arbeiten in getrennten Anlagen, sodass bereits gereinigte und getrocknete Drähte sowie gedrehte Hülsen in die mechanische Fertigungszelle einlaufen.
Wovon hängt es ab, ob eine Artikel-Umrüstung per HMI-Rezepturabruf in wenigen Minuten erfolgt oder einen Austausch modularer Wechselplatten erfordert?
Bandinterne Umrüstungen mit gleichem Drahtdurchmesser und gleicher Drahtanzahl erfolgen schnell über eine HMI-Servorezeptur in Verbindung mit einem Schnellwechseldorn und einer Werkstückaufnahme.
Bandübergreifende Umrüstungen umfassen die Anpassung des Federdrahtdurchmessers, der Drahtanzahl und der Spurbreite des Wendelförderers sowie den Wechsel der Fixierwerkzeuge in Stufe 4. Bediener tauschen verstiftete Zuführ- und Fixier-Wechselplatten samt Dorn aus und laden die SPS-Rezeptur. Abgeschlossen wird die Umrüstung mit einer Erststück-Gage-R&R-Prüfung und EIA-364-23 Shunt-Kontrollen. Die genaue Umrüstzeit wird anhand der Bauteilzeichnungen während der Werksabnahmeprüfung protokolliert.
Können gekapselte Reinraum-Konfigurationen medizinische Hyperboloid-Steckkontakte ohne Schmierstoffkontamination montieren?
Ja, vollständig gekapselte, trockenlaufende und schmierstofffreie Fertigungszellen montieren medizinische Hyperboloid-Buchsen ohne Verunreinigung.
Trockene PEEK-Drahtführungen, abgedichtete Servoantriebe, laminare HEPA-Luftströmung und gefasste Pneumatikabluft schützen chirurgische Kontaktoberflächen zuverlässig.
Welche sechs technischen Dokumente und Toleranzen müssen vor der Anfrage eines verbindlichen Maschinenangebots feststehen?
Geben Sie vor der Anfrage eines verbindlichen Maschinenangebots sechs technische Eingangsgrößen frei: Bauteilzeichnungen, Drahtspezifikationen, gewünschte Fixiermethode, geforderte Netto-UPH, Prüfgrenzwerte und Schnittstellen zur Datenintegration.
Übermitteln Sie Toleranzzeichnungen für Kontaktstiftdurchmesser und gedrehte Hülsen. Geben Sie Durchmesser und Anzahl der Berylliumkupferdrähte, Schichtdicken und den Schrägwinkel an. Benennen Sie die Anforderungen an Einpressringe, 4-Punkt-Kerbcrimpungen oder gepulstes Laserschweißen. Nennen Sie das Jahresvolumen pro Artikelvariante sowie die Schichtzeiten. Definieren Sie die EIA-364-23 Milliohm-Grenzwerte und axialen Haltekräfte. Stellen Sie Feldzuordnungen für SPS/MES-Barcodes und die Los-Rückverfolgbarkeit bereit.
Projektieren Sie Ihre kundenspezifische HYPCON-Steckkontakt-Montagezelle
Senden Sie Ihre Buchsenhülsen-Zeichnungen, Drahtanzahl, das Durchmesserband (0,4 mm bis 6,12 mm) und Ihre angestrebte Netto-UPH an das Ingenieurteam von ZEUEE für eine individuelle Stations- und Toleranzbewertung.
Zeichnungsprüfung & individuelles Maschinenangebot anfordernÜber diese technische Analyse
Verfasst von Cherry mit fachlicher Unterstützung der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE), basierend auf zwei Jahrzehnten Erfahrung in der Entwicklung von Montageanlagen für Kontaktstifte, Kernstifte und Hyperboloid-Drahtkörbe – von 0,4 mm Medizinbuchsen bis zu 6,12 mm Leistungshülsen. Im Gegensatz zu nachgelagerten Checklisten für die Gehäusebestückung behandelt dieser Leitfaden die vorgelagerte 0,005 mm Formgebung auf genuteten Dornen, bi-telezentrische 20 µm Kuppel-Optik und die Kelvin-Prüfung nach EIA-364-23.
Referenzen & Quellen
- What is Hyperboloid Contact Technology? : Technische Fachpublikation von Connector Supplier
- Hyperboloid Wire-Basket High-Reliability Interconnects : SAE Media Group / Tech Briefs Fachbeitrag
- U.S. Patent US9490562B2: Reduced Diameter Hyperboloid Electrical Contact (80–400 A) : United States Patent and Trademark Office
- U.S. Patent US7775841B2: Grooved-Spline Hyperboloid Electrical Contact : United States Patent and Trademark Office
- US-Patent US6767260B2: Automatisierter Hyperboloid-Steckkontakt mit genutetem Dorn und Laserschweißung : US-amerikanisches Patent- und Markenamt
- Electrical Connector Contact Failure Mechanisms: Corrosion, Wear, Fretting, and Thermal Aging : Microelectronics Reliability (ScienceDirect)
- Space-Grade Electrical Connector Screening and EIA-364-23 Low-Level Contact Resistance Guide : NASA Electronic Parts and Packaging (NEPP) Programm
- MIL-C-39029 / SAE-AS39029 General Specification for Removable Electrical Connector Contacts : U.S. Defense Logistics Agency ASSIST
- ANSI Standards Action: ANSI/EIA-364 Electrical Connector Test Procedure Revisions : American National Standards Institute (ANSI)
- ISO 9001:2015 Anforderungen an Qualitätsmanagementsysteme und Mitteilung zur Ersetzung durch ISO 9001:2026 : Internationale Organisation für Normung (ISO)
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren