Póngase en contacto con Zeyu lntelligent Industrial Company

Manufactura automotriz: guía de calidad y trazabilidad

Actualizado en agosto de 2026
La manufactura automotriz no consiste únicamente en conformar, unir, ensamblar y probar componentes automotrices. Su disciplina conecta un requisito del producto, el riesgo de incumplirlo, el control aplicado en la línea de producción, la evidencia que se conserva y la decisión que se toma cuando esa evidencia revela un problema. Esa conexión es importante tanto si el resultado es un vehículo, un módulo o un componente suministrado.
Conviene comenzar por el trabajo deliberadamente poco vistoso: antes de automatizar una tarea, el equipo debe poder explicar la secuencia de trabajo actual, las entradas críticas, el método de medición, la respuesta ante un resultado fuera de condición y los registros necesarios para reconstruir lo ocurrido. El movimiento repetible de una máquina es valioso, pero la repetibilidad por sí sola no demuestra que un proceso sea capaz ni que una decisión de calidad pueda justificarse posteriormente.
En resumen
- La repetibilidad del equipo no equivale a la capacidad del proceso.
- La trazabilidad debe responder a una pregunta definida sobre fallas, no limitarse a almacenar eventos de escaneo.
- El trabajo de automatización debe comenzar con una auditoría de la evidencia y continuar con una revisión del concepto específica para la aplicación.
Esta guía ofrece contenido educativo de apoyo para tomar decisiones sobre calidad, trazabilidad y preparación. No selecciona maquinaria ni establece especificaciones de producto. Para hablar de aplicaciones de automatización y equipos, consulte las soluciones de automatización para la manufactura automotriz de ZEUEE.
Qué incluye realmente la manufactura automotriz
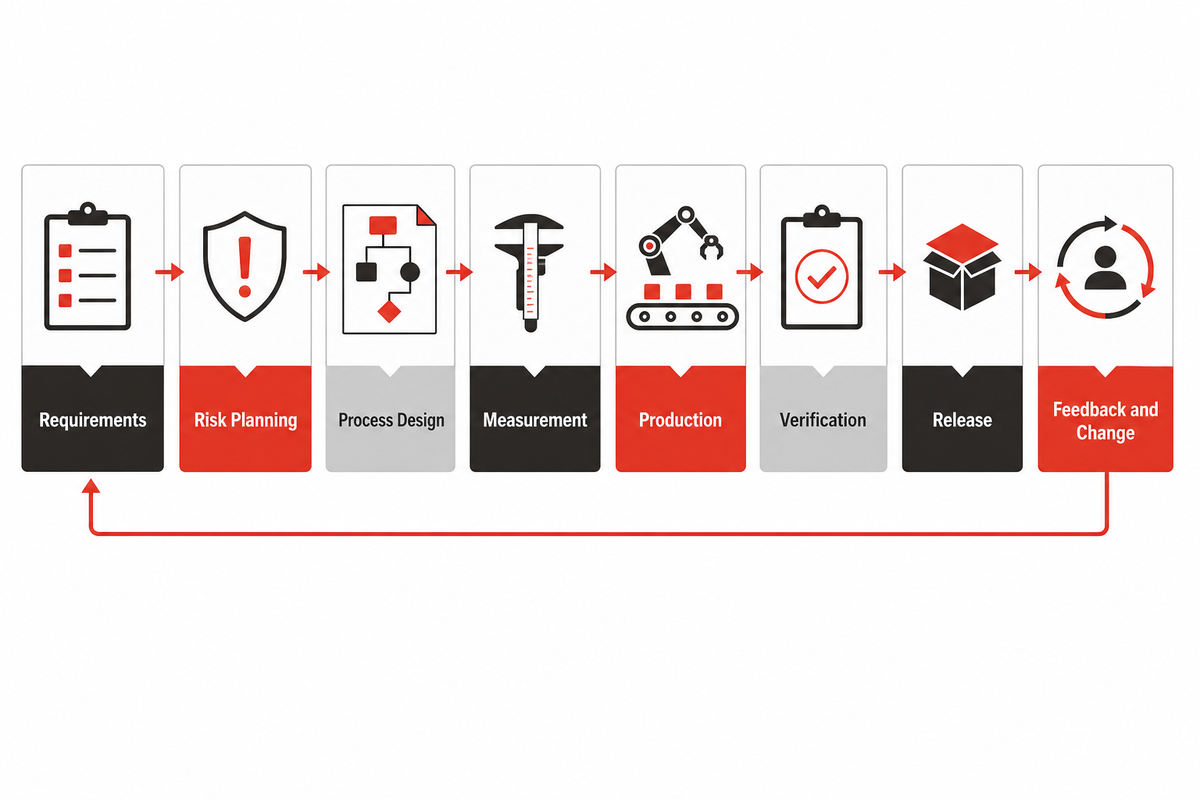
La manufactura automotriz es un ciclo cerrado de información: los requisitos del producto se traducen en riesgos y planes de proceso; la producción y la verificación generan registros; las decisiones de liberación se basan en esos registros; y la retroalimentación o los cambios aprobados actualizan el siguiente ciclo. El trabajo físico puede realizarse en una línea de ensamble, una celda de maquinado, una estación de pruebas o una red de proveedores, pero la lógica de decisión debe mantenerse conectada.
En un programa de automóviles o vehículos eléctricos (EV), un fabricante de automóviles puede encargarse del ensamble final mientras los proveedores producen módulos, motores, conectores y otros componentes automotrices. El ciclo de evidencia debe conservar las relaciones de identidad y versión a través de todos esos traspasos.
A nivel del marco de gestión de calidad, el resumen oficial de IATF 16949 explica que la norma sigue alineada con ISO 9001. También describe por separado el objetivo histórico de ISO/TS 16949: armonizar técnicas y métodos automotrices para el desarrollo de productos y procesos. La alineación con un marco no sustituye la evidencia de ingeniería específica para cada aplicación. Cada planta debe demostrar cómo se relacionan sus propios requisitos, controles, registros y decisiones.
Siete traspasos conectados permiten aclarar el proceso de manufactura automotriz:
- Comience con el requisito: defina la característica, función o condición que importa.
- Después, evalúe el riesgo: identifique cómo podría incumplirse o cambiar ese requisito.
- Documente el diseño del proceso: describa cómo se prevé realizar el trabajo.
- Establezca la medición: indique cómo se verificará el resultado y si la medición es adecuada para su propósito.
- Conserve un registro de producción: mantenga la identidad y la evidencia del proceso necesarias para reconstruirlo posteriormente.
- Tome una decisión de liberación sobre si el producto, el lote o el estado del proceso pueden avanzar.
- Conecte la retroalimentación y el cambio con la siguiente acción controlada tras un hallazgo, una desviación o una revisión aprobada.
El trabajo de NIST sobre el hilo digital describe la misma necesidad general: mantener conectadas la definición del producto, la información de manufactura, la información de calidad y la retroalimentación a lo largo del ciclo de vida. En el contexto de una fábrica, la pregunta clave es más sencilla: ¿puede el equipo seguir un requisito vigente hasta los registros exactos que respaldan una decisión de liberación?
Límite que conviene tener presente: Un mapa de procesos identifica los traspasos y las responsabilidades relacionadas con la evidencia. Este mapa no sustituye un plan de control, un requisito específico del cliente, una evaluación de seguridad ni un paquete de aprobación.
Cómo se conectan las herramientas centrales de la industria automotriz
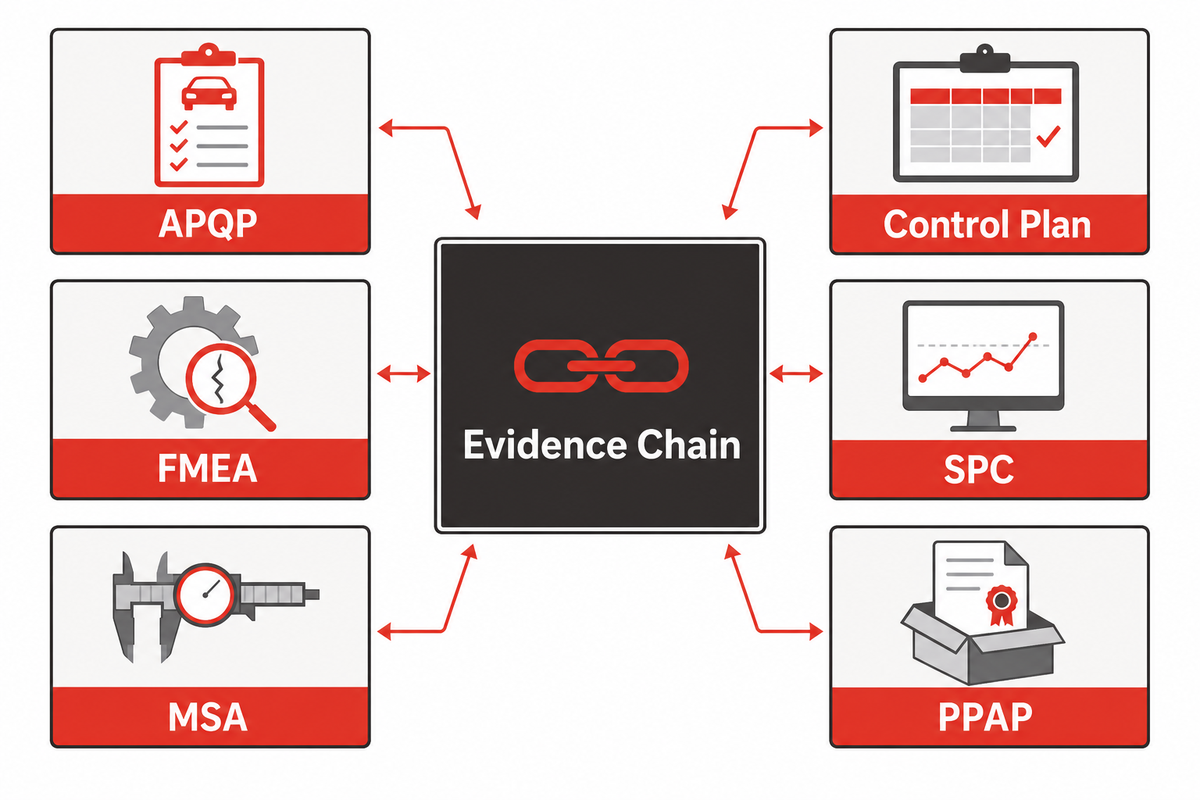
El control de calidad automotriz se vuelve práctico cuando la planificación, la prevención de riesgos, la medición, el monitoreo y la aprobación se tratan como una sola cadena de evidencia. Las herramientas centrales de AIAG incluyen APQP, el plan de control, PPAP, FMEA, SPC y MSA como herramientas distintas, pero relacionadas. Su uso detallado se rige por los manuales aplicables y los requisitos del cliente; la tabla siguiente es un mapa editorial para la toma de decisiones, no un método de cumplimiento.
| Herramienta | Decisión respaldada | Evidencia generada | Uso indebido frecuente | Límite |
|---|---|---|---|---|
| APQP | Qué debe planificarse antes del lanzamiento | Entregables y plazos interfuncionales | Tratarlo como un calendario de reuniones | No demuestra que una estación esté controlada |
| FMEA | Qué fallas requieren prevención o detección | Lógica de riesgos y acciones | Dejar las acciones desconectadas de los controles | Por sí sola, no monitorea la producción |
| Plan de control | Cómo se controlará un proceso | Característica, método, frecuencia y vínculo con la respuesta | Copiar un plan genérico para distintas estaciones | Requiere conocimientos actuales del proceso |
| MSA | Si una medición puede respaldar una decisión | Evidencia del sistema de medición | Suponer que la etiqueta de un instrumento demuestra que la medición es adecuada | No define el requisito que debe medirse |
| SPC | Si el comportamiento observado del proceso requiere una acción | Registros del comportamiento del proceso | Recopilar gráficas sin una regla de respuesta | Requiere una característica y una medición definidas |
| PPAP | Si la evidencia del lanzamiento respalda una presentación o aprobación | Un paquete de aprobación organizado | Tratarlo como prueba permanente después de que cambia el proceso | Los requisitos del cliente y del programa rigen su contenido |
Los traspasos importan más que los nombres. Cada modo de falla debe conducir a una característica o acción controlada; ese control debe tener un plan de medición o verificación; el registro debe conservar la condición y el resultado; y la decisión de liberación debe usar los mismos identificadores. Si una entrada de riesgos, una fila del plan de control, una instrucción de estación y un registro de producción usan nombres distintos para la misma característica, es posible que el personal complete sus documentos mientras la cadena de evidencia se rompe.
Para un proveedor automotriz, esa observación sugiere una pregunta útil para la auditoría: elija una característica crítica y sígala desde el requisito, pasando por el riesgo, la instrucción de trabajo, el estado de medición y el registro de inspección, hasta la liberación. Los vínculos faltantes son más útiles que una pila de formularios completos porque revelan dónde una investigación posterior podría perder el contexto.
Elabore una matriz de requisitos y evidencia antes de agregar más datos
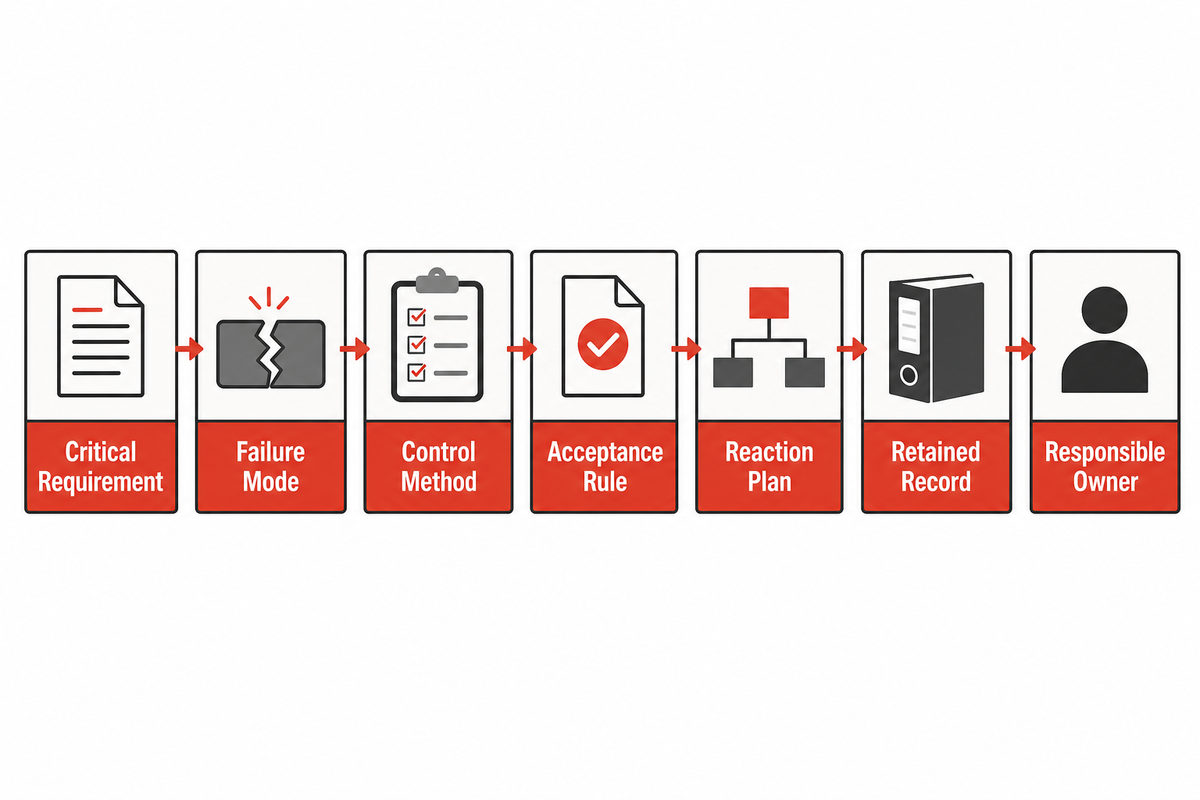
Una matriz de requisitos y evidencia vincula cada requisito crítico con su modo de falla, método de control, regla de aceptación, plan de respuesta, registro conservado y responsable. Es una herramienta editorial de planificación, no una norma automotriz. Su propósito es revelar una brecha de evidencia antes de que el equipo agregue un escáner, un panel de control, una base de datos o una estación automatizada.
La matriz es útil porque parte de la decisión que debe respaldarse. En lugar de preguntar «¿Qué datos puede recopilar esta estación?», pregunte «¿Qué tendríamos que saber si más adelante se cuestionara esta unidad, este lote o este estado del proceso?». La respuesta suele incluir una relación de identidad, un estado del proceso, un resultado de verificación y una disposición, no solo una marca de tiempo.
| Requisito o riesgo | Evidencia que debe conservarse | Pregunta de liberación | Responsable | Limitación que debe indicarse |
|---|---|---|---|---|
| Característica del producto | Referencia al requisito vigente y resultado de verificación | ¿Se verificó la característica correcta según la revisión correcta? | Responsable de calidad o del proceso | La matriz no establece un valor de aceptación |
| Identidad del material o componente recibido | Relación aprobada entre proveedor, lote, número de serie u otro identificador | ¿Qué entradas se usaron para esta población? | Responsable de materiales o recepción | Las reglas de identidad deben corresponder a la cadena de suministro real |
| Parámetro del proceso | Estado registrado, versión aplicable y estado de excepción | ¿Estaba el proceso en su estado aprobado? | Responsable del proceso | No existe una lista universal de parámetros |
| Estado de prevención de errores | Resultado de la verificación, estado de anulación y registro de respuesta | ¿Estaba activa la prevención o detección prevista? | Responsable de la estación | Una indicación de aprobación requiere contexto y posibilidad de prueba |
| Estado del sistema de medición | Identidad del método y evidencia del estado aplicable | ¿Este resultado puede respaldar una decisión de liberación? | Responsable de medición | La idoneidad depende de la decisión prevista |
| Resultado de inspección | Resultado, método, relación con la unidad o el lote y revisor, cuando corresponda | ¿Qué elementos cumplieron la regla definida? | Responsable de inspección | El registro debe identificar la regla aplicable |
| Retrabajo o desviación | Estado original, disposición, acción aprobada y vínculo con la reverificación | ¿Qué cambió y cómo se volvió a evaluar? | Autoridad responsable de la disposición | La autoridad y las reglas de conservación dependen del programa |
| Liberación tras el cambio de formato | Confirmación de la configuración, relación con la versión y registro de liberación | ¿Comenzó el nuevo estado bajo las condiciones previstas? | Responsable de producción | Las verificaciones requeridas varían según el proceso |
| Liberación final | Decisión de liberación, identidad de la población, excepciones y autoridad responsable | ¿Qué se liberó exactamente y con base en qué evidencia? | Responsable autorizado de la liberación | Se aplican los requisitos específicos del cliente para la presentación y la conservación |
Trabaje con la matriz una estación a la vez. Los mapas extensos de líneas de producción pueden ocultar la brecha entre el control local y la liberación final. Los borradores a nivel de estación facilitan verificar que un escaneo esté vinculado al elemento correcto, que un resultado de inspección corresponda al requisito correcto y que un registro de retrabajo se vincule con la disposición original.
Punto de decisión: Agregue un campo de datos solo después de que el equipo pueda indicar qué pregunta de liberación o investigación responderá. De lo contrario, la fábrica podría acumular registros sin obtener una relación de trazabilidad útil.
Diseñe la trazabilidad en función de las preguntas sobre fallas
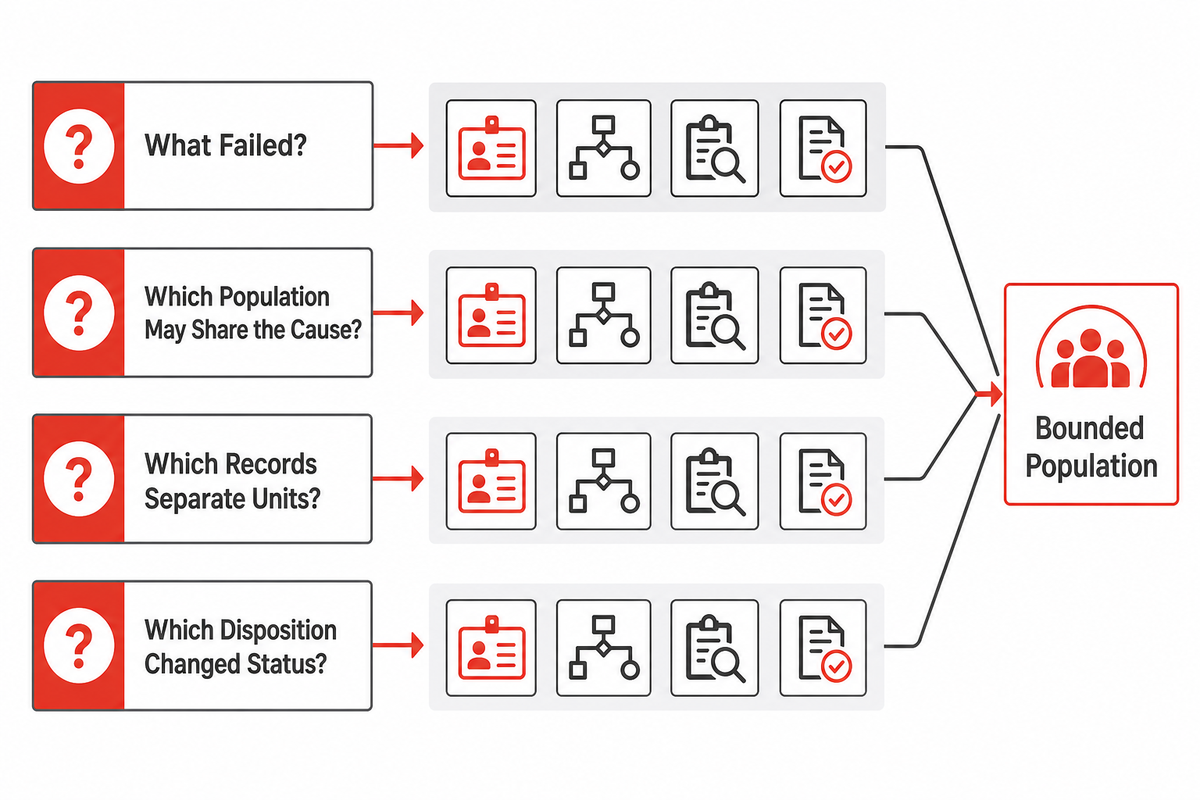
Para los fines de esta guía, la trazabilidad útil permite reconstruir qué registros de producto, material, estado del proceso, estación, inspección y disposición corresponden a una unidad o un lote definidos. Esta definición de trabajo es deliberadamente más amplia que el escaneo de etiquetas. La captura de códigos registra un evento; para que ese evento sirva al método de trazabilidad de esta guía, sus relaciones deben poder recuperarse y comprobarse frente a una pregunta real sobre una falla.
Los VIN cumplen una función importante, pero más limitada. Para los vehículos cubiertos en Estados Unidos por 49 CFR Parte 565, el fabricante de una sola etapa asigna el VIN; en un vehículo de varias etapas, lo asigna el fabricante del vehículo incompleto; y quien modifica un vehículo utiliza el VIN asignado por el fabricante original. El VIN tiene contenido reglamentado. Los recursos de NHTSA sobre retiros del mercado usan la identificación por VIN para ayudar a determinar si un vehículo específico tiene un retiro de seguridad pendiente. La trazabilidad de fábrica normalmente requiere una visión más detallada: identidad de componentes o materiales, relaciones de lote o número de serie, historial de estaciones, resultados de inspección, estado del proceso e historial de disposiciones.
Comience el diseño de trazabilidad con cuatro preguntas sobre fallas:
- ¿Qué falló? Defina la condición observada sin dar por hecho cuál fue la causa.
- ¿Qué población podría compartir la causa? Determine qué identidades o estados del proceso compartidos podrían ser relevantes.
- ¿Qué registros permiten distinguir las unidades afectadas de las no afectadas? Identifique las relaciones de estación, material, proceso, medición e inspección necesarias para establecer esa diferencia.
- ¿Qué disposición cambió el estado? Conserve las relaciones de retrabajo, desviación, contención o liberación para que no se sobrescriba el historial.
Haga que el resultado se pueda comprobar. Elija un escenario de investigación realista y luego pregunte si las relaciones conservadas permiten identificar una población delimitada sin depender de la memoria, reconstruir hojas de cálculo ni suponer una marca de tiempo. Si no es posible, la brecha no es un inconveniente de presentación de informes: es un dato de entrada para el diseño del proceso y del sistema de trazabilidad.
El enfoque del hilo digital de NIST resulta útil porque considera la información confiable y trazable como un requisito del ciclo de vida, no como la compra de una sola aplicación. En lugar de preguntar si una plataforma contiene todos los datos, determine si se pueden conservar las relaciones de versión de la definición actual del producto, el estado de manufactura, la evidencia de calidad y la retroalimentación cuando el equipo las necesite.
Use una tarjeta de evaluación de preparación para la automatización como auditoría de evidencia
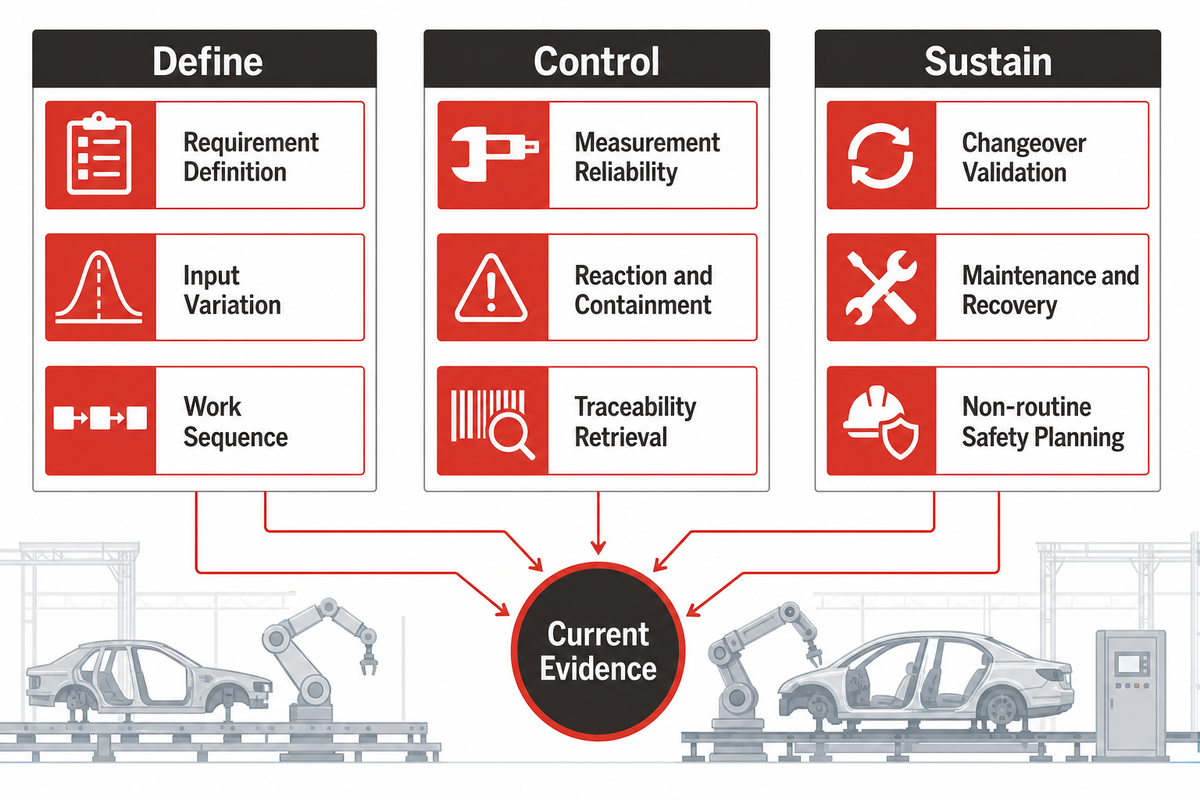
Una tarjeta de evaluación de preparación para la automatización verifica si un proceso está definido, se puede medir y controlar, es trazable y fácil de mantener, está preparado para cambios y es seguro durante el trabajo rutinario y no rutinario. Esta puntuación de 0–18 es solo una orientación editorial. No es una norma industrial, una calificación de certificación, una evaluación de cumplimiento ni un sustituto de una revisión de ingeniería y seguridad específica para la aplicación.
Califique cada fila de 0 a 2 basándose en evidencia, no en optimismo: 0 significa que la condición no está definida o demostrada; 1 significa que está definida parcialmente, pero se conoce una brecha; y 2 significa que un registro vigente y recuperable respalda la condición indicada. Su valor depende de que las notas expliquen por qué la fila recibió esa calificación.
| Pregunta sobre evidencia | 0: sin evidencia | 1: evidencia parcial | 2: evidencia vigente |
|---|---|---|---|
| Definición del requisito | Los requisitos críticos no están claros | Se conocen algunos requisitos | Se identificaron los requisitos vigentes y las reglas de liberación |
| Variación de las entradas | Se desconoce la variación del material o las piezas | La variación conocida no se gestiona de manera sistemática | La variación y los límites de respuesta están documentados |
| Secuencia de trabajo | El trabajo real difiere de una secuencia que no está definida | Existe una secuencia, pero las excepciones no están claras | Se describen las rutas normales y las excepciones |
| Confiabilidad de la medición | El método de decisión no se ha probado | Existe un método, pero hay dudas pendientes sobre su idoneidad | Se puede recuperar la evidencia de medición aplicable |
| Respuesta y contención | No hay una respuesta clara ante un resultado anormal | La respuesta depende de los conocimientos locales | Se especifican la respuesta, la responsabilidad y el control del estado |
| Recuperación de trazabilidad | Los registros no permiten reconstruir una pregunta sobre una falla | Se pueden recuperar algunas relaciones | Un escenario de prueba permite recuperar las relaciones necesarias |
| Validación del cambio de formato | El estado del cambio no está documentado | Se realizan algunas verificaciones de configuración | Las relaciones entre versión, configuración y liberación están claras |
| Mantenimiento y recuperación | La recuperación depende de la memoria de cada persona | Existen pasos de recuperación, pero la evidencia está incompleta | Se describen las condiciones de recuperación y su verificación |
| Planificación de la seguridad para trabajos no rutinarios | No se consideran los trabajos no rutinarios | Se identifican algunas actividades | La planificación contempla los trabajos no rutinarios aplicables |
Cómo interpretar el total: Como orientación editorial original, una puntuación de 0–6 sugiere definir y estabilizar el proceso antes de seleccionar equipos; 7–12 respalda un piloto limitado solo si existe un plan escrito para cerrar brechas de evidencia; 13–18 respalda una revisión detallada del concepto de automatización, sujeta a validación específica para la aplicación. Estos rangos no se han validado como umbrales predictivos. La decisión debe basarse en la evidencia de cada fila y en las brechas pendientes, no en el total. Una puntuación alta no permite omitir requisitos de ingeniería, calidad, clientes o seguridad.
El valor está en las notas, no en la aritmética. Cada fila debe remitir a un documento de proceso, registro, prueba o brecha observada vigente que un equipo interfuncional pueda examinar. «Siempre lo hemos hecho así» no es evidencia. Tampoco lo es un archivo antiguo cuya relación con la revisión vigente no está clara. Cuando una fila recibe un 1, indique qué impide que reciba un 2: un método de medición sin probar, una ruta de excepción que solo conocen los operadores experimentados, una verificación de liberación que no está vinculada con la identidad correcta o un paso de recuperación que no se ha ensayado.
El enfoque de la tarjeta también ayuda a evitar un error habitual de secuencia. Los equipos pueden ver una tarea manual, decidir que es repetitiva y comenzar a hablar de automatización antes de acordar qué variación debe gestionarse o cómo responder ante un resultado anormal. En esa situación, la automatización puede hacer que la misma incertidumbre se presente más rápido y dificultar una investigación posterior. Las conversaciones basadas en la tarjeta cambian el orden: primero defina el requisito y los límites de falla; después decida qué asistencia, inspección, manipulación o captura de información debe admitir la aplicación.
Siempre que sea posible, forme un grupo de revisión pequeño e interdisciplinario. Los ingenieros de procesos pueden conocer la secuencia prevista; los operadores, la ruta real de las excepciones; el área de calidad puede ser responsable de la evidencia de liberación; mantenimiento puede comprender la recuperación; y el personal de seguridad puede identificar la exposición durante trabajos no rutinarios. Sus perspectivas no deben promediarse hasta desaparecer. Si hay desacuerdos, regístrelos como brechas que deben cerrarse. Procure definir un proceso capaz de resistir cambios de turno, una retención de calidad, una consulta de un proveedor o un cambio de formato planificado.
Los pilotos se justifican mejor cuando cuentan con un plan escrito para cerrar las brechas de evidencia. Ese plan puede indicar las filas de preparación pendientes, la persona responsable de cada una, el registro o la prueba que cerrará la brecha y el punto de revisión antes de que avance el concepto. También debe indicar qué detendrá el piloto, por ejemplo, no poder recuperar la relación de trazabilidad necesaria o tener pendiente una condición de recuperación no rutinaria. No es una plantilla de aprobación universal; es una manera de evitar que el aprendizaje se confunda con una autorización de liberación.
La seguridad merece su propia fila explícita porque la producción automática no es la única condición de operación. La guía de OSHA sobre robótica destaca la programación, el mantenimiento, las pruebas, la configuración y los ajustes como actividades no rutinarias durante las cuales los trabajadores pueden entrar en el área de alcance del robot. Esta guía no evalúa ninguna planta. Plantee una pregunta de preparación más específica: ¿el equipo incluyó en su planificación, recuperación y diseño de la evidencia los trabajos no rutinarios aplicables?
Los equipos que identifiquen brechas en la puntuación pueden consultar recursos educativos relacionados con máquinas de ensamble automatizado, sistemas de inspección por visión artificial y automatización de líneas de producción para orientar la siguiente conversación técnica sin convertir este artículo en una página de selección de máquinas.
- Elija una estación: seleccione un proceso en el que una brecha de evidencia afectaría de manera importante las decisiones de liberación, investigación o cambio de formato.
- Siga un requisito: sígalo a través del riesgo, el control, la medición, el registro de producción y la liberación.
- Ponga a prueba una pregunta sobre fallas: use un escenario realista para comprobar si se pueden distinguir las poblaciones afectadas de las no afectadas.
- Cierre la brecha de mayor riesgo: asigne una persona responsable, una expectativa de evidencia y una verificación para confirmar que se puede recuperar la nueva relación.
- Vuelva a evaluar la preparación: vuelva a calificar solo cuando la evidencia esté vigente y pueda comprobarse.
Transfiera la evidencia del proveedor al fabricante de equipo original (OEM) sin perder la identidad de versión
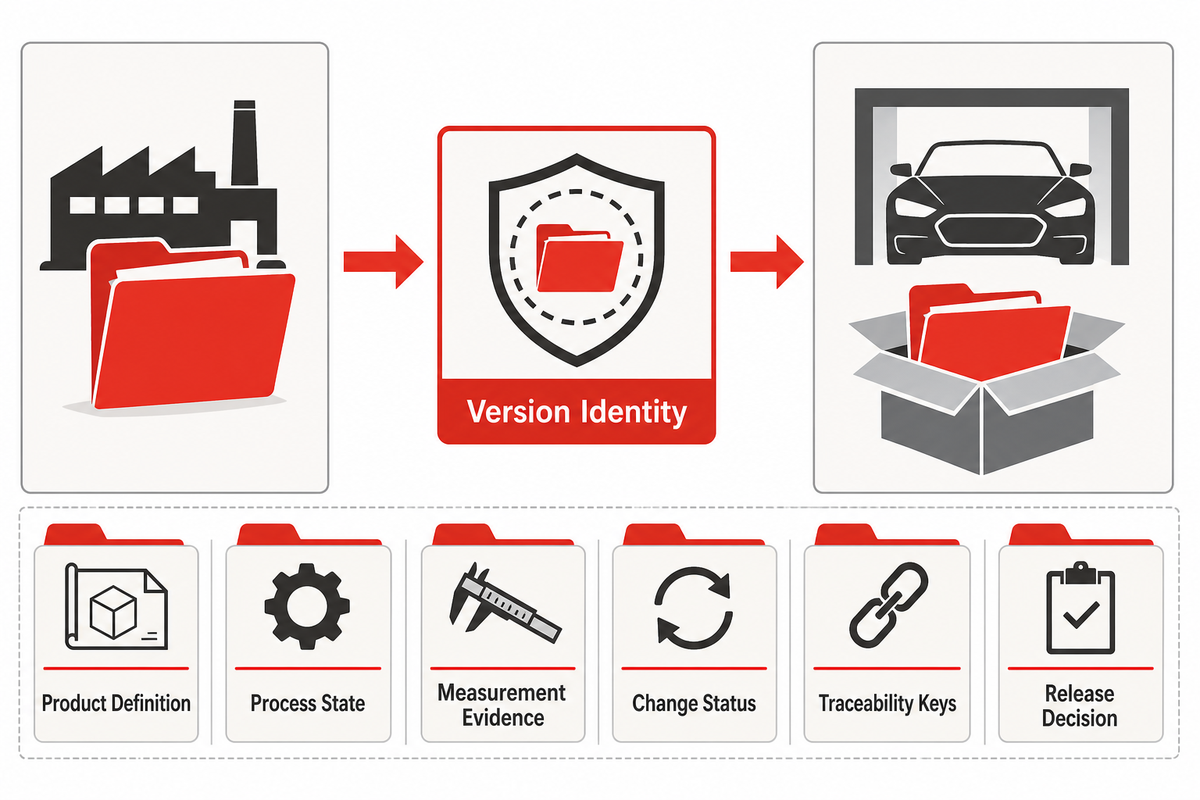
Una entrega eficaz de evidencia del proveedor al OEM transfiere la definición vigente del producto, el estado aprobado del proceso, la evidencia de medición, el estado de los cambios, las claves de trazabilidad y la decisión de liberación sin perder la identidad de la versión. Las organizaciones receptoras no necesitan todos los campos de datos locales. Los registros necesarios explican qué se suministró, bajo qué estado aplicable y qué decisión autorizó su liberación.
Una ruta de evidencia conectada puede ser más útil que agregar una plataforma de datos más grande cuando el problema inmediato son las relaciones rotas entre registros. NIST describe el hilo digital como una forma de conectar los datos del producto basados en modelos con la información de manufactura y calidad, y luego retroalimentar información a lo largo del ciclo de vida. Preserve las relaciones: una revisión debe poder distinguirse de una revisión reemplazada; un estado del proceso, de un cambio posterior; y una decisión de liberación, de un retrabajo o una disposición posteriores.
| Elemento de la entrega | Fuente probable | Decisión de recepción | Clave de versión o identidad | Limitación |
|---|---|---|---|---|
| Referencia de la definición del producto | Fuente de ingeniería controlada | ¿Se utilizó la definición aplicable? | Relación entre revisiones aprobadas | Las reglas de acceso y autoridad varían |
| Estado aprobado del proceso | Registros de control del proceso | ¿Se fabricó el producto bajo el estado previsto? | Referencia del proceso y los cambios | No sustituye las reglas de aprobación del cliente |
| Evidencia de medición y verificación | Registros de calidad | ¿Se entiende el fundamento de la liberación? | Relación entre método y resultado | El conjunto de evidencia aplicable depende del programa |
| Relación de trazabilidad | Registros de producción y materiales | ¿Se puede reconstruir una población definida? | Unidad, lote, número de serie o equivalente aprobado | El nivel de detalle debe corresponder a la pregunta sobre la falla |
| Estado de liberación y excepciones | Registros de liberación autorizados | ¿Qué se liberó, retuvo o volvió a evaluar? | Vínculo entre disposición y liberación | Las obligaciones de conservación no son universales |
Para la planificación de 2026–2027, esta guía recomienda definir la titularidad de los registros y las relaciones entre versiones antes de agregar otra capa de integración. Como contexto fechado de Estados Unidos, la descripción general del sector automotriz de SelectUSA presenta el sector automotriz como una industria de gran tamaño e intensiva en automatización, con una actividad importante en producción, investigación, exportaciones y adopción de robots. Esa página no es un pronóstico mundial ni demuestra que una planta específica esté lista para automatizarse.
Cuando la ruta de evidencia está clara, una conversación técnica puede pasar de «¿Qué equipo deberíamos comprar?» a «¿Qué condiciones, entradas, controles y registros debe admitir una aplicación?». Ese es el punto de partida para conversar con el equipo de automatización automotriz de ZEUEE sobre una aplicación de manufactura específica.
Preguntas frecuentes
¿Qué es la manufactura automotriz?
La manufactura automotriz integra los requisitos del producto, las operaciones de producción, la verificación, la liberación y la retroalimentación para vehículos y componentes automotrices.
Las operaciones visibles pueden incluir conformado, unión, ensamble, inspección, pruebas y manipulación de materiales. El desafío de gestión consiste en preservar la relación entre la evidencia de un requisito, el proceso utilizado para cumplirlo, el resultado observado y la decisión de liberación o contención. Ese ciclo se aplica tanto a las operaciones de los OEM como a las de los proveedores, aunque sus registros sean distintos. Un mapa de proceso útil también incluye los cambios aprobados, el retrabajo, el estado de medición y la identidad del producto o de la población cubierta por una decisión.
¿Cuáles son las principales etapas de un proceso de manufactura automotriz?
Las principales etapas son la definición de requisitos, la planificación de riesgos, el diseño del proceso, la medición, la producción, la verificación, la liberación y la retroalimentación o el control de cambios.
Las etapas físicas varían según el componente y la planta. La estructura transferible es el flujo de información desde los requisitos y los riesgos, pasando por el control, la evidencia y la liberación, hasta los cambios aprobados.
¿Cuál es el propósito del control de calidad en la manufactura automotriz?
El control de calidad aporta evidencia de que se verificaron el proceso y el producto conforme a los requisitos aplicables, y de que los resultados anormales recibieron una respuesta definida.
Su propósito no se limita a clasificar productos al final de una línea de producción. La planificación y el control de calidad conectan los modos de falla previstos, la capacidad de medición, el comportamiento del proceso, las acciones de respuesta y la evidencia de liberación. Los métodos, registros y criterios de aceptación aplicables dependen de la organización responsable, los requisitos del cliente y el proceso específico.
¿Cómo se utiliza la automatización en la manufactura automotriz?
La automatización puede ejecutar o asistir en tareas definidas de manufactura, manipulación, inspección y captura de información cuando las condiciones del proceso y las necesidades de evidencia están claras.
Una revisión útil analiza la variación, la secuencia, la medición, la respuesta, la trazabilidad, la recuperación y la planificación de la seguridad para situaciones no rutinarias antes de seleccionar el concepto de celda.
¿Qué debe conservar un sistema de trazabilidad automotriz?
Un sistema de trazabilidad automotriz debe conservar las identidades y relaciones necesarias para responder una pregunta definida sobre una falla, una liberación o un cambio.
Según el proceso, esto puede incluir la identidad de la unidad o el lote, las relaciones con los materiales recibidos, el estado de la estación o del proceso, el método y el resultado de la verificación, el retrabajo o la disposición, la autoridad de liberación y las referencias a las versiones aplicables. Ninguna lista universal de campos ni ningún plazo de conservación sirve para todos los programas. Ponga a prueba el diseño con una pregunta realista sobre una falla: el equipo responsable debe poder reconstruir una población delimitada, separar las unidades afectadas de las no afectadas y explicar qué evidencia respaldó el último cambio de estado.
¿Cómo saben los fabricantes si un proceso está listo para automatizarse?
Un proceso está listo para evaluar un concepto de automatización cuando existe evidencia vigente de sus requisitos, variación, secuencia de trabajo, medición, respuesta, trazabilidad, recuperación y planificación de seguridad aplicable.
La tabla de evaluación editorial de esta guía puede ayudar a los equipos a determinar si deben estabilizar el proceso, hacer una prueba piloto con un plan para cerrar las brechas de evidencia o avanzar a una revisión detallada del concepto. No es una puntuación de cumplimiento. La evaluación técnica de la aplicación aún debe validar el producto, el proceso, las interfaces, las expectativas de calidad, las condiciones de operación y las obligaciones de seguridad reales.
Conclusión clave
Los equipos de manufactura automotriz deben usar la puntuación de preparación de 0–18 como una guía editorial para cerrar brechas de evidencia. Un proceso definido, medible, trazable y con una recuperación segura ofrece una base más sólida para una evaluación significativa del concepto de automatización.
Pase de la evaluación de preparación a una conversación sobre la aplicación. ZEUEE puede conversar sobre automatización de la manufactura automotriz a partir de su proceso real, la evidencia de calidad y el contexto de integración.
Converse sobre una aplicación de automatización automotriz →Sobre este análisis — Esta guía basada en investigaciones se centra en la planificación de calidad, las relaciones de trazabilidad y la preparación para la automatización en la manufactura automotriz. ZEUEE desarrolla soluciones de automatización, por lo que la organización responsable debe verificar los requisitos específicos de calidad, cumplimiento, seguridad, conservación de registros y documentación para el cliente. Conozca más sobre la experiencia de ZEUEE en ingeniería y automatización.
Referencias y fuentes
- Descripción general de IATF 16949:2016 — IATF Global Oversight.
- Herramientas fundamentales de calidad — Automotive Industry Action Group.
- 49 CFR Parte 565: Requisitos del número de identificación vehicular — Electronic Code of Federal Regulations.
- Recursos, investigaciones y retiros del mercado — National Highway Traffic Safety Administration.
- Hilo digital para la manufactura — National Institute of Standards and Technology.
- Sector automotriz de SelectUSA — U.S. International Trade Administration.
- Robótica — Occupational Safety and Health Administration.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






