Kontaktieren Sie Zeyu lntelligent Industrial Company

So wählen Sie den richtigen Hersteller für eine optische Steckverbinder-Montagelinie

Aktualisiert im August 2026 · Von XCX
Bei der Wahl des richtigen Herstellers für eine optische Steckverbinder-Montagelinie kommt es darauf an, die Nachweise für Ihre Produktgrenzen zu vergleichen – nicht auf die Länge eines Werksrundgangs. Der passende Lieferant kann zeigen, wie Ihre Steckverbinder- und Kabelvarianten die einzelnen Stationen durchlaufen, wie Ergebnisse gemessen werden und wie die abgenommene Ausbringung vor dem Versand bezeugt wird.
Große Werke, Patentzahlen, Kundenlisten und Qualitätsmanagementzertifikate können die Sorgfaltsprüfung unterstützen. Keiner dieser Nachweise belegt, dass eine vorgeschlagene Konfiguration Ihre Produkte montieren, prüfen, testen, umrüsten und dokumentieren kann. Nutzen Sie den folgenden Leitfaden, um jede überzeugend klingende Behauptung in eine prüfbare Anforderung zu überführen.
1. Beginnen Sie mit dem Produkt und der Abnahmegrenze, nicht mit einem Werksrundgang
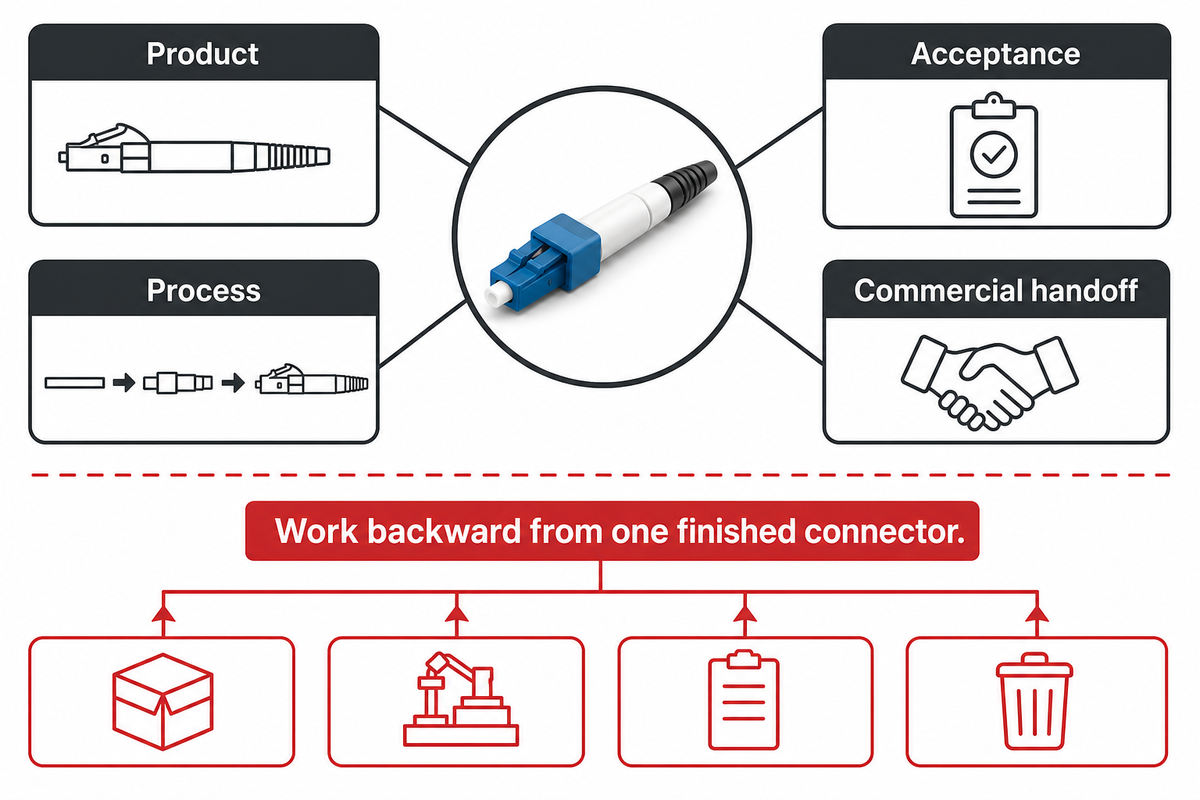
Die Abgrenzung des Lieferumfangs beginnt hier: „komplette Linie“ ist keine geeignete Einkaufsgrenze. Halten Sie Steckverbinderfamilien, Ferrulenform, Polierart, Kabelaufbau, Chargenrückverfolgbarkeit, Kennzeichnung, Verpackung und Bestimmungsmarkt fest. Legen Sie dann fest, wo die Verantwortung des Lieferanten beginnt und endet: beim vorbereiteten Kabel, bei den Rohkomponenten des Steckverbinders, bei der fertigen Kabelbaugruppe oder beim verpackten Produkt.
- Produkt: Zeichnungen, freigegebene Muster, Steckverbinder- und Kabelvarianten, kritische Werkstoffe und Oberflächenbeschaffenheit.
- Prozess: automatische, unterstützte, manuelle und vom Käufer bereitgestellte Arbeitsgänge.
- Abnahme: Merkmale, Messgeräte, Stichprobenregeln, Rohdaten und Ergebnisbewertung.
- Kommerzielle Übergabe: Schulung, Ersatzteile, Software, Dokumente, Arbeiten am Standort und offene Abweichungen.
Diese Abgrenzung trennt außerdem den Beschaffungsumfang eines Herstellers von Automatisierungstechnik vom Umfang eines Kabelkonfektionärs. Behandeln Sie diese als unterschiedliche Beschaffungsrollen. Ein belastbares Angebot benennt die Rolle des Lieferanten, statt die Zuständigkeiten verschwimmen zu lassen.
Abgrenzungsprüfung: Nehmen Sie einen fertigen Steckverbinder und gehen Sie jeden Schritt rückwärts durch. Fragen Sie bei jedem Arbeitsgang, wer den Einsatzstoff bereitstellt, wem die Vorrichtung gehört, welcher Nachweis die Fertigstellung belegt und wer einen Fehler bearbeitet. Lautet eine Antwort „Das erledigt später der Käufer“, liegt der Arbeitsgang außerhalb der gelieferten Linie. Kalkulieren Sie Arbeitsaufwand, Ausrüstung, Fläche und Validierung separat. So wird der Unterschied zwischen einer vollständigen Maschinenliste und einer vollständig zugeordneten Produktionsverantwortung sichtbar.
Anfragen von Käufern beziehen sich häufig auf angrenzende Glasfaseranwendungen: Rechenzentrumsverbindungen, Telekommunikation außerhalb von Gebäuden, industrielle optische Netze oder Backhaul für Funknetze. Diese Bezeichnungen beschreiben die Anwendung, aber keine Montageleistung. Übersetzen Sie sie in Produkt- und Prüfvorgaben, statt anzunehmen, der Lieferant kenne den vorgesehenen Faserweg.
| Faserumfang | Glasfaseroptik, optische Faser, Glasfasersteckverbinder, Glasfaserkabel, Glasfaserkabel, Glasfaser, Singlemode, Multimode, Mantel, Lichtsignale |
|---|---|
| Steckverbinderumfang | Steckverbindertyp, Steckverbindertypen, Glasfasersteckverbindertypen, SC- und LC-Steckverbinder, Glasfaseradapter, Steckverbinderstecker, Bauform, Bezeichnung, Steckzyklen |
| Anwendungsumfang | Hochgeschwindigkeitsdatenübertragung, Datenverbindungen, Signalintegrität, optische Kommunikation, Kommunikationsnetze, Telekommunikationsbranche, elektromagnetische Störungen, Rackfläche |
| Produktionsumfang | Fabrikautomatisierung, Fertigungsprozesse, Fertigungsstätte, Steckverbinderfertigung, Prozesssteuerung, Toleranz, technologische Fortschritte, Leistungsmessgerät |
| Konformitätsumfang | Branchennormen, internationale Normen, Telcordia, RoHS, Umgebungsbedingungen, Beständigkeit gegenüber Umwelteinflüssen, raue Industrieumgebungen, Sicherheits- und Regulierungspflichten |
2. Prüfen Sie die Linieneignung anhand von vier Nachweisstufen
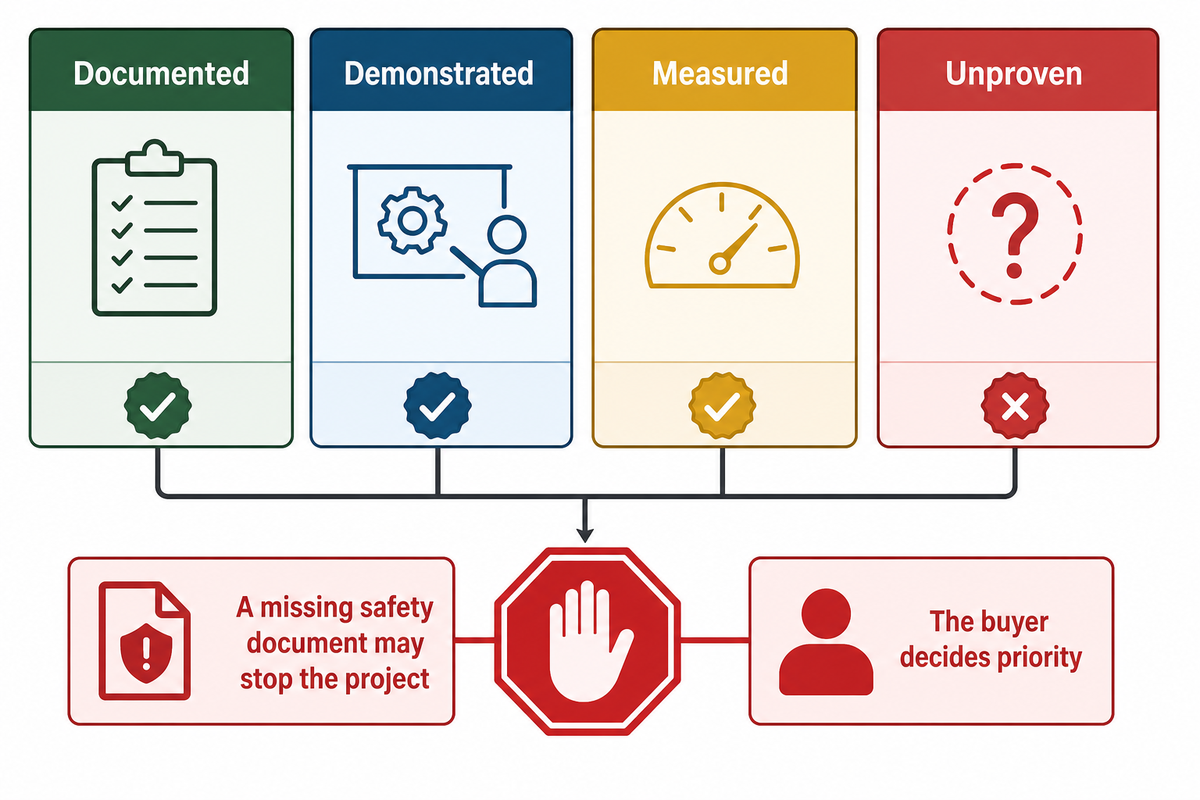
Sobald Produkt- und Prüfvorgaben feststehen, ordnen Sie jede Anforderung einer der folgenden Stufen zu: dokumentiert, vorgeführt, gemessen oder unbelegt. Addieren Sie die Statusangaben nicht zu einer allgemeingültigen Punktzahl. Ein fehlender Sicherheitsnachweis kann ein Ausschlusskriterium sein, während ein fehlendes Komfortmerkmal lediglich offenbleiben kann. Diese Priorität legt der Käufer fest.
| Anforderung | Anzufordernder Nachweis | Schwacher Ersatznachweis | Projektbezogene Abnahmebedingung | Einschränkung |
|---|---|---|---|---|
| 1. Produktumfang | Freigegebene Varianten- und Einsatzstoffliste | „Unterstützt viele Modelle“ | Jede freizugebende Variante ist benannt | Eine Liste belegt keine Ausbringung |
| 2. Stationsübersicht | Arbeitsgang, Verantwortlicher, Einsatz, Ausbringung, Zwischenpuffer | Maschinenfoto | Kein verborgener manueller Arbeitsschritt | Layout kann sich nach Versuchen ändern |
| 3. Werkzeuge | Vorrichtungsliste, Zeichnung, Eigentumsverhältnisse, Lebensdauer | Steckverbindername in einer Broschüre | Für jede Familie gibt es einen Werkzeugweg | Verbrauchsmaterialien bleiben chargenabhängig |
| 4. Prüfplan | Kontrollen kritischer Einsatzstoffe und Fehler | Allgemeines Qualitätszertifikat | Reaktionspläne mit benannten Verantwortlichen | Ein Plan braucht weiterhin Ausführungsnachweise |
| 5. Messung | Verfahren, Messgerät, Rückverfolgbarkeit, Daten | Sauberes Mikroskopbild | Für jedes Merkmal ist die Ergebnisbewertung festgelegt | Messverfahren sind nicht austauschbar |
| 6. Ausbringungsprotokoll | Begleitete Chargen und Rohdatenprotokoll | Zykluszeit bei leerer Maschine | Abgenommene Ausbringung ist im Versuch reproduzierbar | Ein Versuch belegt keine Langzeitfähigkeit |
| 7. Umrüsten | Zeitlich erfasster Produktwechsel und Freigabe des Erstmusters | Screenshot des Maschinenrezepts | Schwierigste Variante wird unter Zeugen geprüft | Materialfreigabe muss einbezogen werden |
| 8. Sicherheit und Dokumente | Risikobeurteilung, Zeichnungen, Betriebsanleitungen, Validierung | Nur die Lieferantenerklärung | Pflichten am Bestimmungsort sind zugeordnet | Örtliche Rechtsvorschriften hängen von der endgültigen Konfiguration ab |
| 9. Serviceübergabe | Sicherungen, Ersatzteile, Zugänge, Schulung, Eskalation | Garantiedauer | Wiederherstellung wird geprüft und ist einer verantwortlichen Person zugeordnet | Supportbedingungen bleiben vertraglich geregelt |
3. Ordnen Sie Steckverbinderfamilien den Stationen, Vorrichtungen und Verbrauchsmaterialien zu
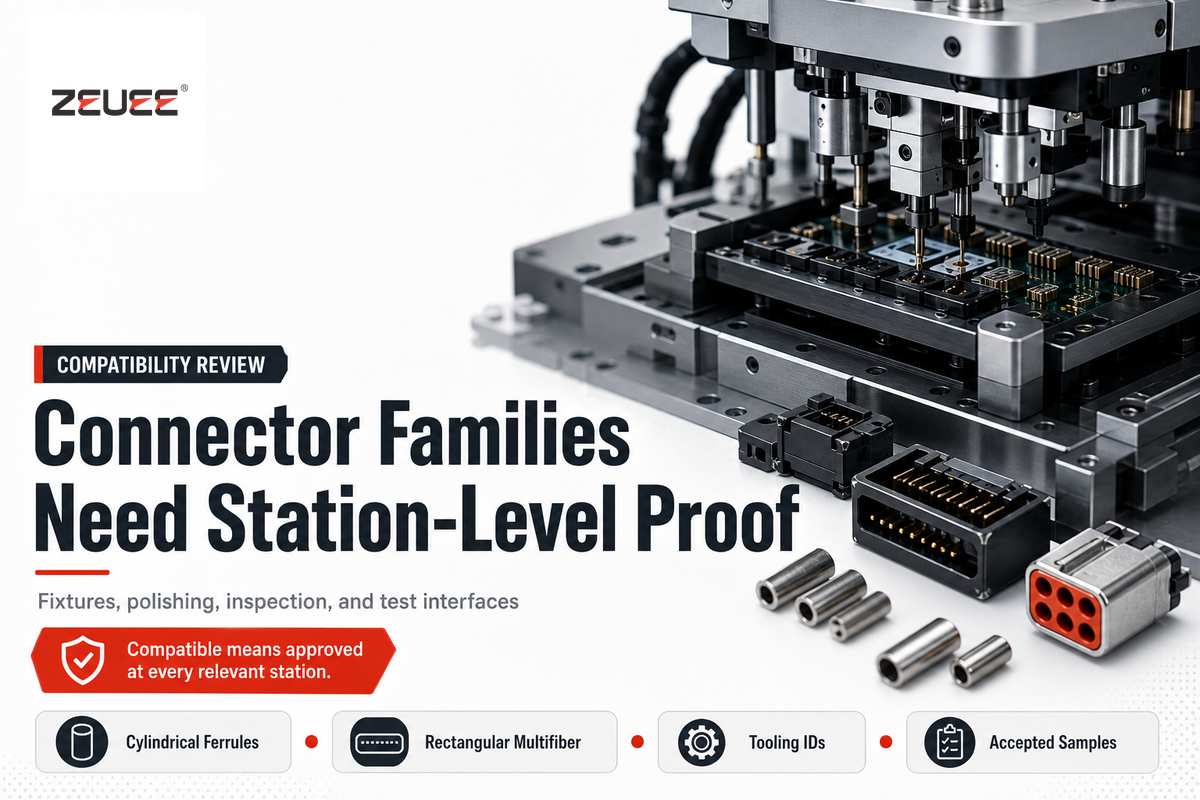
Jede unbelegte Anforderung an eine Produktfamilie wird anschließend in die Kompatibilitätsprüfung aufgenommen. Die Familienbezeichnung leitet diese Prüfung ein, schließt sie aber nicht ab. Zylindrische Einzelfaser-Ferrulen und rechteckige Mehrfaser-Ferrulen können unterschiedliche Vorrichtungen, Poliergeometrien, Prüffelder und Testanschlüsse erfordern. IEC 61300-3-30:2026 hat einen eigenen Geltungsbereich für die Stirnflächengeometrie rechteckiger Mehrfaser-Ferrulen. Das ist Grund genug, ein Schnittstellenblatt für jede Familie anzufordern.
| Gruppe | Auf Stationsebene prüfen | Nachweis |
|---|---|---|
| LC | Lassen Sie den Lieferanten Station, Vorrichtung, Verbrauchsmaterial, Prüfung und Testweg angeben | Begleiteter Aufbau, Werkzeug-ID und abgenommenes Muster |
| SC | Lassen Sie den Lieferanten Station, Vorrichtung, Verbrauchsmaterial, Prüfung und Testweg angeben | Begleiteter Aufbau, Werkzeug-ID und abgenommenes Muster |
| FC | Lassen Sie den Lieferanten Station, Vorrichtung, Verbrauchsmaterial, Prüfung und Testweg angeben | Begleiteter Aufbau, Werkzeug-ID und abgenommenes Muster |
| UPC-Oberfläche | Lassen Sie den Lieferanten Unterschiede bei Vorrichtung, Verbrauchsmaterial, Prozess und Messung angeben | Freigegebener Aufbau und abgenommene Muster |
| APC-Oberfläche | Lassen Sie den Lieferanten Unterschiede bei Vorrichtung, Verbrauchsmaterial, Prozess und Messung angeben | Freigegebener Aufbau und abgenommene Muster |
| Simplex-Kabel | Lassen Sie den Lieferanten Anforderungen an Handhabung, Kennzeichnung, Rückverfolgbarkeit und Verpackung angeben | Chargenbegleitdokument und abgenommenes Verpackungsmuster |
| Duplex-Kabel | Lassen Sie den Lieferanten Anforderungen an Handhabung, Kennzeichnung, Polarität und Verpackung angeben | Chargenbegleitdokument und abgenommenes Verpackungsmuster |
| Mehrfasersteckverbinder im MPO-Stil | Lassen Sie den Lieferanten Station, Vorrichtung, Verbrauchsmaterial, Prüfung und Testweg angeben | Begleiteter Aufbau, Werkzeug-ID und abgenommenes Muster |
| Sonder- oder Hybridbaugruppe | Manuelle Ausnahmen und vom Käufer bereitgestellte Arbeitsgänge | Rot markierte Stationsgrenze |
Kennzeichnen Sie für jede Zeile, ob Zuführen, Abisolieren, Klebstoffhandhabung, Aushärten, Spalten, Polieren, Prüfen, optisches Testen, Kennzeichnen und Entladen automatisch, unterstützt, manuell oder außerhalb des Lieferumfangs erfolgen. So wird verhindert, dass „kompatibel“ einen arbeitsintensiven Sonderfall verschleiert.
Verbrauchsmaterialien gehören auf dasselbe Blatt. Erfassen Sie Klebstoff- oder Aushärtungsfamilie, Polierfolie und Austauschregel, Reinigungsmaterialien, Crimpwerkzeuge, Referenzkabel, Adapter und alle vom Lieferanten kontrollierten Parametersätze. Eine Linie kann einen Steckverbinder mechanisch aufnehmen und dennoch andere Handhabungs-, Aushärtungs-, Polier-, Prüf- oder Steckbedingungen erfordern. Kompatibilität ergibt sich daher aus einer Kette von Freigaben auf Stationsebene und ist keine Ja-Nein-Eigenschaft des Maschinengestells.
4. Prüfen Sie die vollständige Messkette
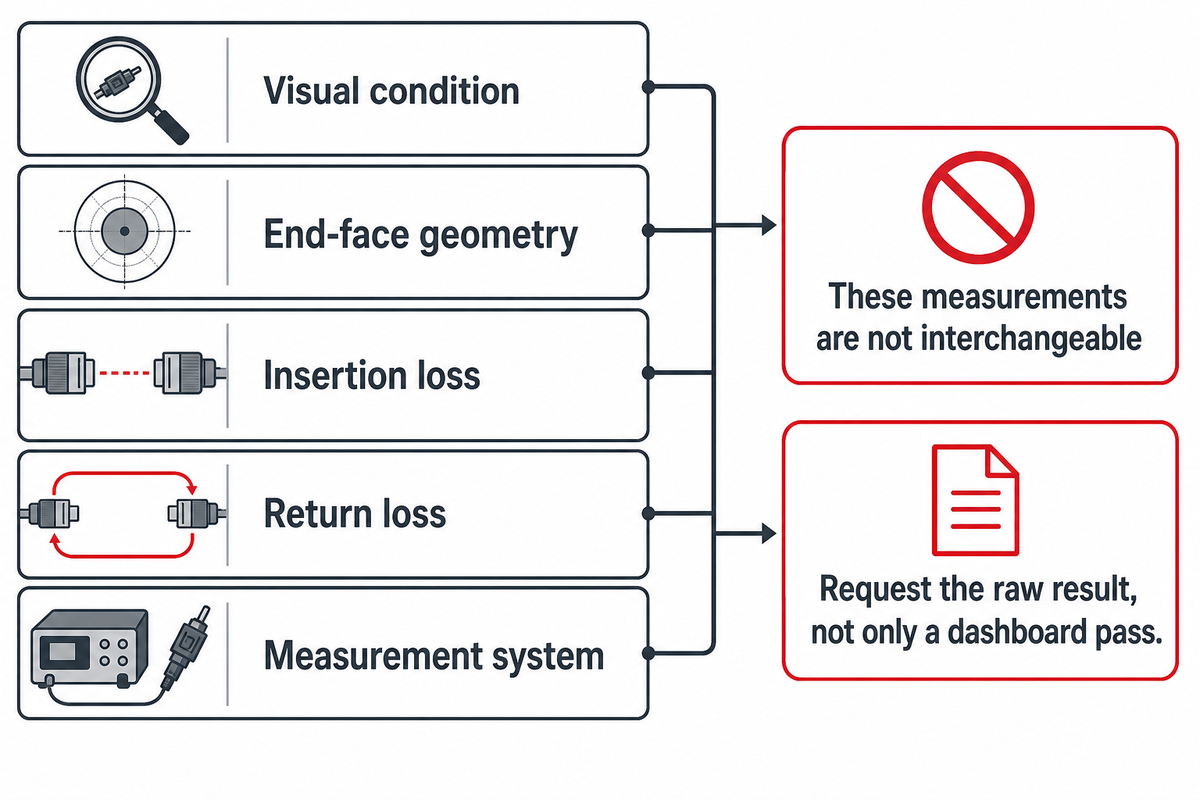
Ein klares Bild der Stirnfläche ist nützlich, aber kein Nachweis der optischen Leistung. Der offizielle Geltungsbereich von IEC 61300-3-35:2022 besagt, dass die Sichtprüfung ergänzend ist und die Messung von Dämpfung, Rückflussdämpfung oder Stirnflächenparametern nicht ersetzt. Lassen Sie den Lieferanten getrennt angeben, was visuell beurteilt, was gemessen und was qualifiziert wird.
| Messgröße | Festlegen | Dokumentieren | Nicht ersetzen durch |
|---|---|---|---|
| Visueller Zustand | Zone, Parametersatz, Steckverbinderzustand | Bild und Ergebnisbewertung | Einfügedämpfung |
| Stirnflächengeometrie | Ferrulenfamilie und Schnittstelle | Rohdatei zur Geometrie | Reinheitsbild |
| Einfügedämpfung | Wellenlänge, Referenz, Steckverfahren | Ergebnis und Musteridentität | Erscheinungsbild |
| Rückflussdämpfung | Wellenlänge und Prüfkonfiguration | Ergebnis und Messgeräte-ID | Einfügedämpfung |
| Messsystem | Rückverfolgbarkeit, Messunsicherheit, Wiederholbarkeit | Kalibrierung und Verifizierung | Markenname des Messgeräts |
Wenn Wiederholbarkeit und Reproduzierbarkeit wichtig sind, legen Sie die Untersuchung und die Abnahmekriterien vor dem Versuch fest. Ein Kalibrieraufkleber belegt weder, dass der gewählte Adapter geeignet ist, noch, dass das gesamte Messverfahren für das Produkt passt.
Fordern Sie das Rohresultat an, nicht nur eine Dashboard-Freigabe. Die Datei sollte Produktidentität, Zeitpunkt, Parametersatz, Konfiguration von Messgerät und Adapter, Bediener oder Station, gegebenenfalls Wellenlänge, Messwert, anzuwendende Regel und Ergebnisbewertung enthalten. Wiederholen Sie anschließend die Messung an einer kleinen Anzahl bekannter Muster nach einer Änderung an Vorrichtung, Adapter, Parametersatz oder Software. Damit wird das Messsystem zwar nicht allein validiert, aber es zeigt sich, ob Ergebnisse rückverfolgbar und vergleichbar sind.
5. Vergleichen Sie die Ausbringung aus drei vereinbarten Chargen unter Zeugen
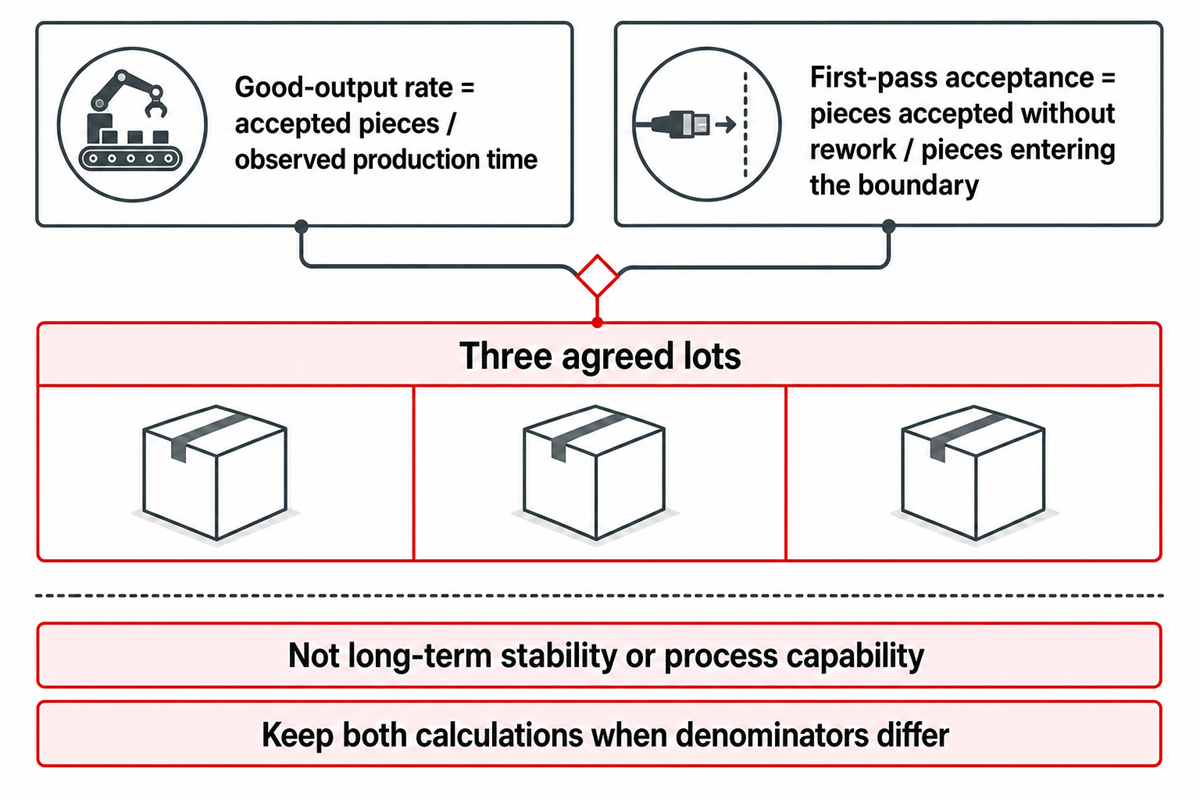
Bei festgelegtem Messverfahren für das Produkt kann die angegebene Zykluszeit Zuführen, Aufwärmen, Prüfen, Ausschuss, Nacharbeit, geplante Unterbrechungen und Umrüsten ausklammern. Legen Sie diese Regeln verbindlich fest und berechnen Sie anschließend Gutteilausbringung = abgenommene Stückzahl / beobachtete Produktionszeit. Berichten Sie nach demselben Mess- und Abnahmeverfahren für das Produkt zusätzlich die Erstpassquote = ohne Nacharbeit abgenommene Stückzahl / Stückzahl beim Eintritt in den Prozessumfang.
Hypothetisches Rechenbeispiel zur Erläuterung — keine Leistungsangabe von ZEUEE oder der Branche:
| Charge | Eingegangen | Im ersten Durchlauf abgenommen | Nach Nacharbeit abgenommen | Beobachtungszeit | Gutteilausbringung | Erstpassquote |
|---|---|---|---|---|---|---|
| A | 240 | 222 | 8 | 120 min | 115.0/Stunde | 92.5% |
| B | 240 | 218 | 12 | 125 min | 110.4/Stunde | 90.8% |
| C | 240 | 225 | 6 | 118 min | 117.5/Stunde | 93.8% |
Der Vergleich über drei Chargen kann Schwankungen aufdecken, die bei einer perfekt vorbereiteten Vorführung verborgen bleiben. Er belegt weder Langzeitstabilität noch Prozessfähigkeit, Konfidenzgrenzen, zukünftige Ausbeute oder Werkskapazität. Die statistischen Leitlinien des NIST behandeln diese Punkte als umfassendere, zeitabhängige Fragestellungen zu unabhängigen Beobachtungen und einem beherrschten Prozess. Der Kaufvertrag sollte dies daher als begleiteten Abnahmevergleich und nicht als Prozessfähigkeitsstudie bezeichnen.
Verwenden Sie nach Möglichkeit vom Käufer kontrolliertes Eingangsmaterial oder legen Sie Lieferantenmaterial chargenweise samt Prüfstatus fest. Erfassen Sie Zeiten ohne Material, durch Rückstau blockierte Zeiten, geplante Pausen, kurze Stillstände und manuelle Wiederherstellung, statt sie stillschweigend aus dem Nenner herauszurechnen. Schlägt der Lieferant eine andere Abgrenzung vor, führen Sie beide Berechnungen auf. Uneinigkeit über den Nenner ist ein kommerzieller Unterschied, der vor der Bestellung offengelegt werden sollte und nicht erst beim Hochlauf auffallen darf.
6. Hinterfragen Sie Versprechen zu Umrüsten und Rückverfolgbarkeit
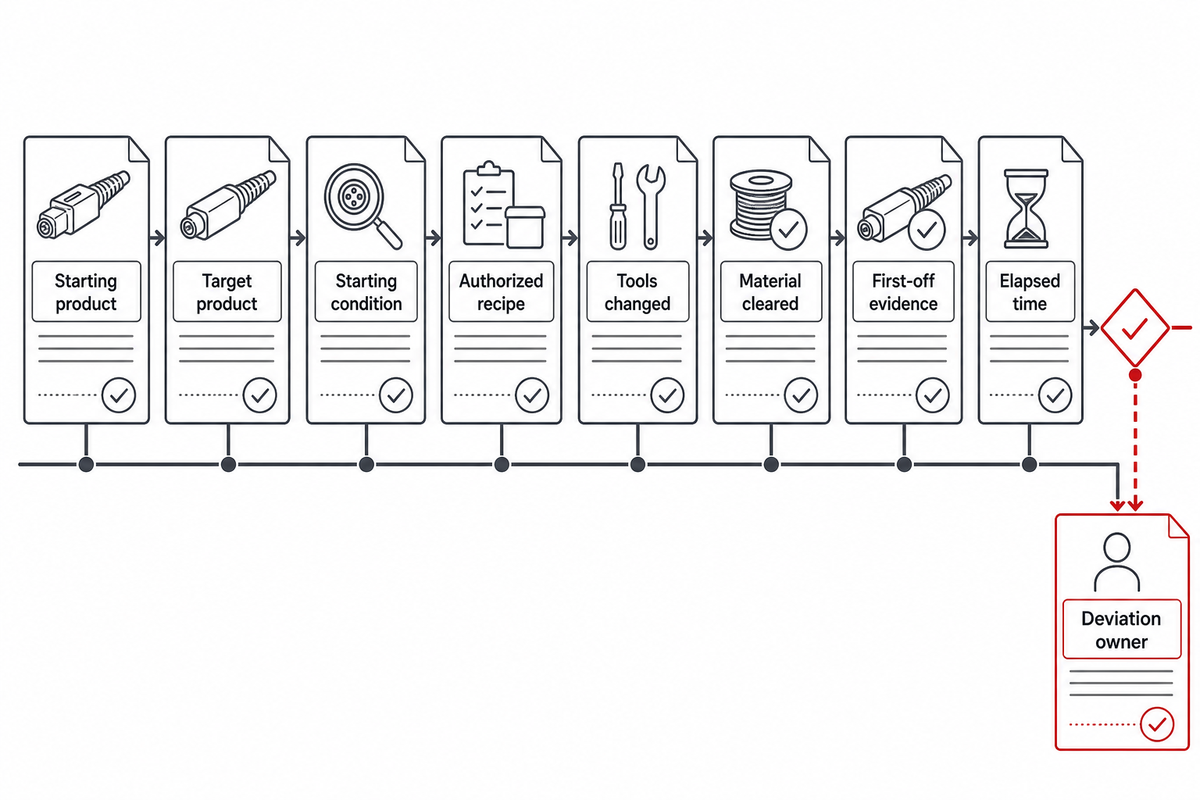
Eine Schaltfläche für ein Maschinenrezept belegt kein erfolgreiches Umrüsten. Beobachten Sie den Wechsel von der Ausgangskonfiguration zu einer kommerziell wichtigen oder schwierigen Variante. Dokumentieren Sie Werkzeugwechsel, Materialfreigabe, Freigabe des Parametersatzes, Eingriffe durch Personen, Erstmusterprüfung, erstes freigegebenes Teil, verstrichene Zeit und noch offene Abweichungen.
Zeile zur Umrüstabnahme: Ausgangsprodukt → Zielprodukt → Ausgangszustand → freigegebener Parametersatz → gewechselte Werkzeuge → Material freigegeben → Erstmusternachweis → verstrichene Zeit → Verantwortlicher für Abweichungen.
Verfolgen Sie anschließend eine Serien- oder Chargenidentität durch Eingangsmaterial, Stationsereignisse, Prüfdateien, optische Ergebnisse, Ausschuss, Nacharbeit und Verpackung. Ändert sich nach der Werksabnahme eine Komponente oder Softwareversion, ermitteln Sie, welche Nachweise betroffen sind, und wiederholen Sie die relevanten Prüfungen.
Prüfen Sie nicht nur die einfachere Wechselrichtung. Beim Umrüsten von einer komplexen auf eine einfache Konfiguration können Probleme mit Reinigung, Ausrichtung oder Erstmuster verborgen bleiben, die in der umgekehrten Richtung auftreten. Beziehen Sie einen Kaltstart ein, wenn die Wiederherstellung nach dem Anlauf relevant ist, und vereinbaren Sie, wann die Zeitmessung endet: bei der Bestätigung durch den Bediener, beim ersten mechanisch vollständigen Teil oder beim ersten Teil, das alle erforderlichen Messungen besteht. Der gewählte Endpunkt kann die gemeldete Umrüstzeit deutlich beeinflussen.
7. Weisen Sie Verantwortlichkeiten für Maschinensicherheit und Bestimmungsort zu
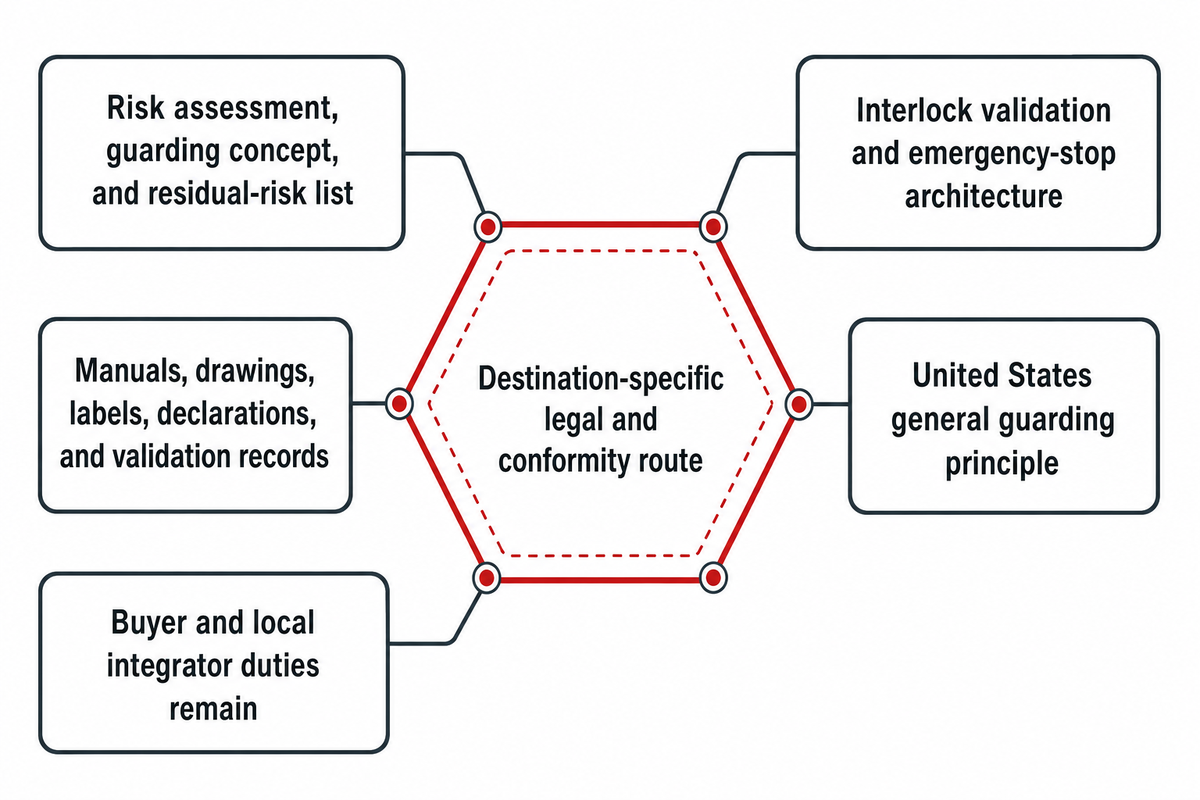
Auch wenn Umrüst- und Anlaufbedingungen festgelegt sind, muss die Maschinensicherheit separat abgegrenzt werden. Für eine Installation in den Vereinigten Staaten enthält OSHA 29 CFR 1910.212 einen allgemeinen Grundsatz zum Schutz vor Gefahrenstellen, Einzugsstellen, rotierenden Teilen sowie wegfliegenden Spänen oder Funken. Diese Vorschrift ist keine globale Zertifizierung, und eine Zertifizierung des Qualitätsmanagementsystems nach ISO 9001 ist keine Freigabe einer bestimmten Maschine oder eines bestimmten Produkts.
„Zum Schutz des Bedieners und anderer Beschäftigter im Maschinenbereich sind eine oder mehrere Maschinenschutzeinrichtungen vorzusehen.“
OSHA 29 CFR 1910.212(a)(1)
- Fordern Sie die Risikobeurteilung, das Schutzkonzept, die Validierung der Verriegelungen, die Architektur des Not-Halt-Systems und eine Liste der Restrisiken an.
- Legen Sie fest, wer Betriebsanleitungen, Zeichnungen, Kennzeichnungen, Erklärungen, Validierungsnachweise und Integrationsarbeiten vor Ort bereitstellt.
- Prüfen Sie vor dem Versand anhand der endgültigen Konfiguration, welche Rechts- und Konformitätsanforderungen am Bestimmungsort gelten.
Eine Lieferantenerklärung, ein Kundenlogo oder ein allgemeines Zertifikat kann Bestandteil der Unterlagen sein. Keines davon ersetzt projektspezifische Nachweise oder die Pflichten des Käufers und des lokalen Integrators.
8. Prüfen Sie Versorgungseinrichtungen, Dateneigentum, Ersatzteile und den Softwarelebenszyklus
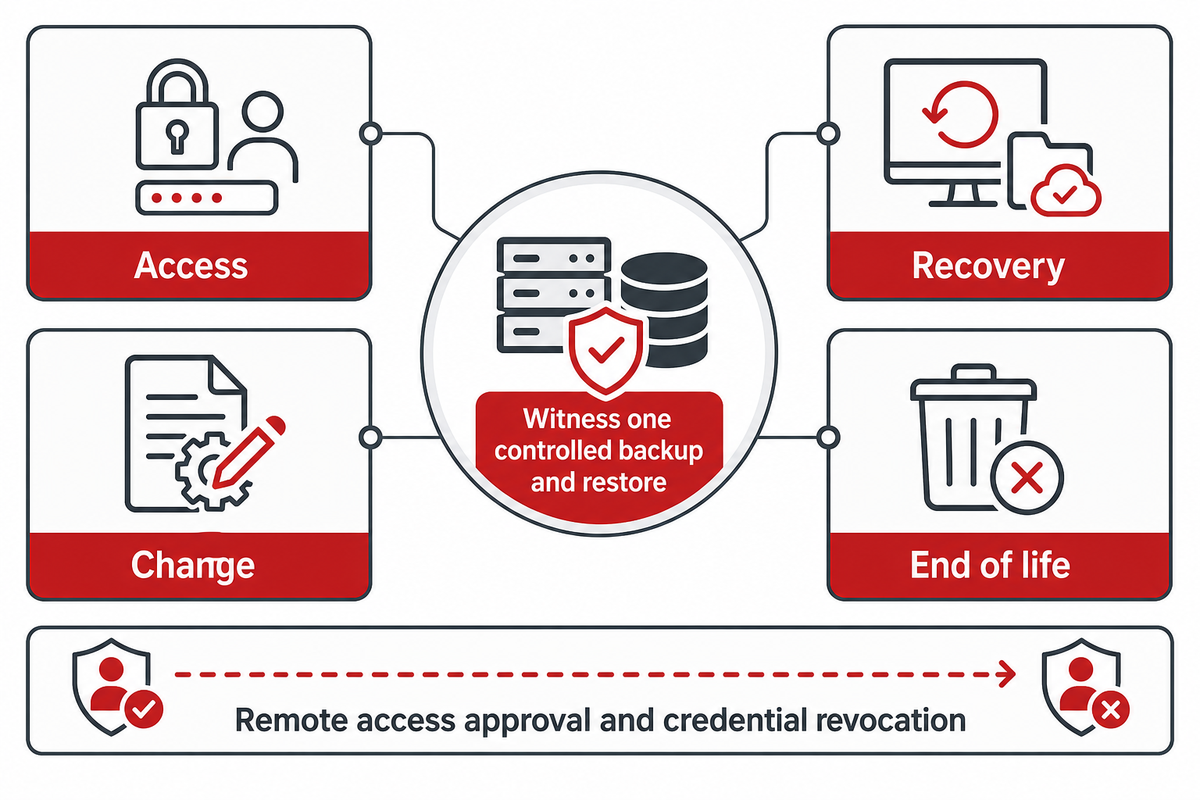
Die Wartungsfähigkeit muss vor dem Kauf eingeplant werden. Legen Sie Stromversorgung, Druckluft, Abluft, Bodenbelastung, Netzwerkschnittstellen, Benutzerrollen, Rohdatenformat, Aufbewahrungsdauer, Speicherort der Sicherungen und Wiederherstellungsverfahren fest. Fragen Sie, ob der Käufer die Linie ohne den ursprünglichen Ingenieur wiederherstellen kann und wie ein ausgefallener Industriecomputer oder ein nicht mehr erhältliches Bauteil ersetzt wird.
Zugriff
Konten, Verwahrung von Passwörtern, Freigabe von Fernsitzungen, Entzug von Zugriffsrechten, Protokolle.
Konten, Verwahrung von Passwörtern, Freigabe von Fernsitzungen, Entzug von Zugriffsrechten, Protokolle.
Wiederherstellung
Programm, Parametersätze, Parameter, Datenschema, Sicherung und begleitete Wiederherstellung.
Programm, Parametersätze, Parameter, Datenschema, Sicherung und begleitete Wiederherstellung.
Änderungen
Bereitstellung von Updates, Versionshinweise, Ersatzteile, Regressionstests, Rücksetzen auf eine frühere Version.
Bereitstellung von Updates, Versionshinweise, Ersatzteile, Regressionstests, Rücksetzen auf eine frühere Version.
Lebensende
Veraltete Software, nicht unterstützte Hardware, Abgrenzung des Quellcodes, Verantwortlicher für die Migration.
Veraltete Software, nicht unterstützte Hardware, Abgrenzung des Quellcodes, Verantwortlicher für die Migration.
Die Leitlinien des NIST zur Betriebstechnologie sprechen dafür, vernetzte Ausrüstung als Sicherheitsfrage über den gesamten Lebenszyklus zu behandeln. Sie schreiben weder Ihre Architektur vor noch übertragen sie das Eigentum am Quellcode. Diese Punkte gehören ebenso wie Schulung, Ersatzteile, Eskalation und Reaktionszeiten in den Vertrag.
Lassen Sie den Lieferanten eine kontrollierte Sicherung und Wiederherstellung der freigegebenen Konfiguration vorführen. Dokumentieren Sie Softwareversionen, Prüfsummen, Lizenzen, Kontoverwahrung, Wiederherstellungsdauer und anschließend erneut geprüfte Funktionen. Legen Sie außerdem fest, ob der Fernzugriff üblicherweise deaktiviert ist, wer ihn freischaltet, wie die Freigabe protokolliert wird und wie Zugangsdaten bei einem Personal- oder Servicepartnerwechsel entzogen werden. Eine Sicherungsdatei, aus der noch nie eine Wiederherstellung durchgeführt wurde, ist lediglich eine Behauptung.
9. Nehmen Sie das Nachweisregister von der Anfrage bis zur Werksabnahme in die Bestellunterlagen auf
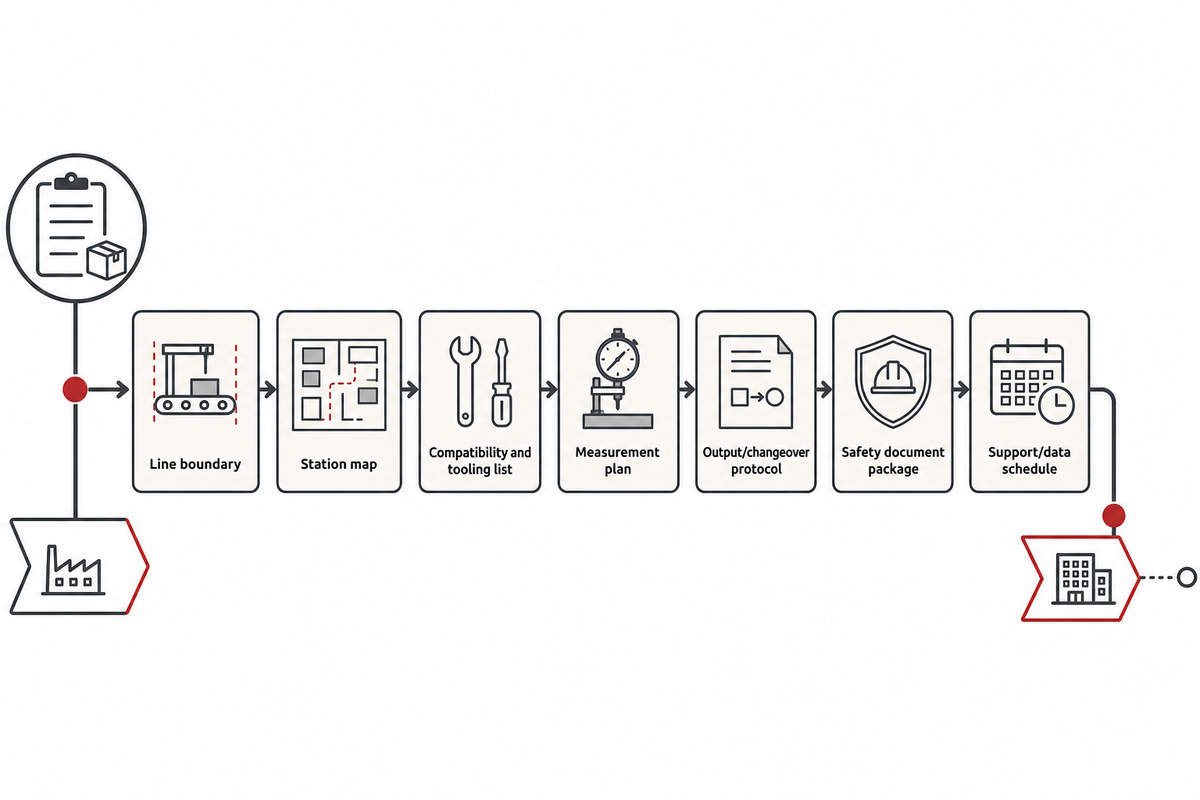
Nachdem die Pflichten für Sicherung und Wiederherstellung festgelegt sind, müssen die Angebotsanfrage und der Werksabnahmeplan dieselben Anforderungs-IDs enthalten. Zu jedem Versprechen gehören dann ein Nachweisverfahren, ein Muster oder eine Charge, eine Datendatei, ein Zeuge, ein Ergebnis, eine Einschränkung und ein Verantwortlicher für Abweichungen. Nutzen Sie dieses Register als käuferspezifisches Hilfsmittel für diesen Artikel; stellen Sie es nicht als IEC- oder ISA-Formular dar.
| ID | Anforderung | Produkt/Variante | Zielwert oder Regel | Nachweisverfahren | Muster/Charge | Datendatei | Zeuge | Verantwortlicher für Abweichungen | Einschränkung |
|---|---|---|---|---|---|---|---|---|---|
| P-01 | Stationsabgrenzung | Alle freizugebenden Varianten | Unterzeichnete Stationsübersicht | Dokumentenprüfung | N. z. | Freigegebene PDF-Datei | Käufer + Lieferant | Projektleiter | Änderungsstand kontrolliert |
| T-02 | Werkzeugkompatibilität | Jede Familie | Freigegebener Werkzeugweg | Begleiteter Aufbau | Ein Aufbau je Familie | Werkzeugliste | Prozessingenieur | Leiter Mechanik | Verschleiß ausgeschlossen, sofern nicht vereinbart |
| M-03 | Messkette | Kritische Varianten | Freigegebenes Verfahren | Vorführung des Verfahrens | Festgelegtes Muster | Export des Rohresultats | Qualitätsingenieur | Verantwortlicher für Messtechnik | Messunsicherheit angegeben |
| O-04 | Gutteilausbringung | Vereinbarte Variante | Vertragsregel | Drei begleitete Chargen | Vom Käufer festgelegt | Ereignis- und Prüfprotokolle | Abnahmeteam | Produktionsleiter | Kein Nachweis der Prozessfähigkeit |
| C-05 | Umrüsten | Schwierigstes Variantenpaar | Vereinbarte Zeitgrenze | Begleiteter Produktwechsel | Ein oder mehrere Versuche | Änderungsprotokoll | Ingenieur des Käufers | Leiter Steuerungstechnik | Materialfreigabe einbezogen |
| S-06 | Sicherheitsdokumente | Endgültige Maschine | Dokumentenliste für den Bestimmungsort | Prüfung der Dokumente und Funktionen | N. z. | Unterzeichnetes Paket | Sicherheitsverantwortliche | Benannte Partei | Örtliche Prüfung bleibt erforderlich |
| L-07 | Wiederherstellung über den Lebenszyklus | Freigegebene Software | Wiederherstellung erfolgreich | Sicherungs- und Wiederherstellungstest | Ein sauberes System | Eingang + Prüfsumme | Verantwortliche für IT/OT | Softwareleiter | Zugangsdaten kontrolliert |
Schließen Sie die Werksabnahme mit sieben kontrollierten Liefergegenständen ab: Abgrenzung der Linie, Stationsübersicht, Kompatibilitäts- und Werkzeugliste, Messplan, Protokoll für Ausbringung und Umrüsten, Sicherheitspaket sowie Support- und Datenplan. Überführen Sie alle offenen Punkte mit Verantwortlichem und Fälligkeitsdatum in die Abnahme am Standort.
10. Wann ZEUEE in die engere Auswahl gehört
ZEUEE gibt an, 2005 gegründet worden zu sein und einen 20.000 Quadratmeter großen Produktionsstandort in Jiangxi mit 120+ Fachkräften und 150+ Forschungs- und Entwicklungspatenten zu betreiben. Das Unternehmen gibt außerdem eine Zertifizierung nach ISO 9001:2015 an. Dies sind Unternehmensangaben aus erster Hand und dienen als Kontext für die Sorgfaltsprüfung. Sie belegen nicht, dass eine vorgeschlagene Linie Ihre Anforderungen an Steckverbinder, Ausbringung, Prüfung oder Bestimmungsort erfüllt.
Nutzen Sie die Produktseite von ZEUEE, um als Ausgangspunkt für ein klar abgegrenztes technisches Gespräch die dort angegebene Linieneignung von ZEUEE zu prüfen. Senden Sie Zeichnungen, Muster, erwartete Varianten, die Stationsabgrenzung und das obige Nachweisregister. Bitten Sie ZEUEE, für jede Anforderung Nachweise vorzulegen, statt eine allgemeine Beschreibung auf der Produktseite als Konfigurationsnachweis zu behandeln.
Machen Sie aus Ihrer Produktabgrenzung ein abnahmebereites Angebot
Teilen Sie ZEUEE die Steckverbinderfamilien, Kabelaufbauten, Produktmuster, Prüfregeln, Ausbringungsgrenze, den Bestimmungsort und das Nachweisregister von der Anfrage bis zur Werksabnahme mit.
Prüfung der Linieneignung anfordern11. Was die Normungsaktivitäten 2026 für Käufer bedeuten
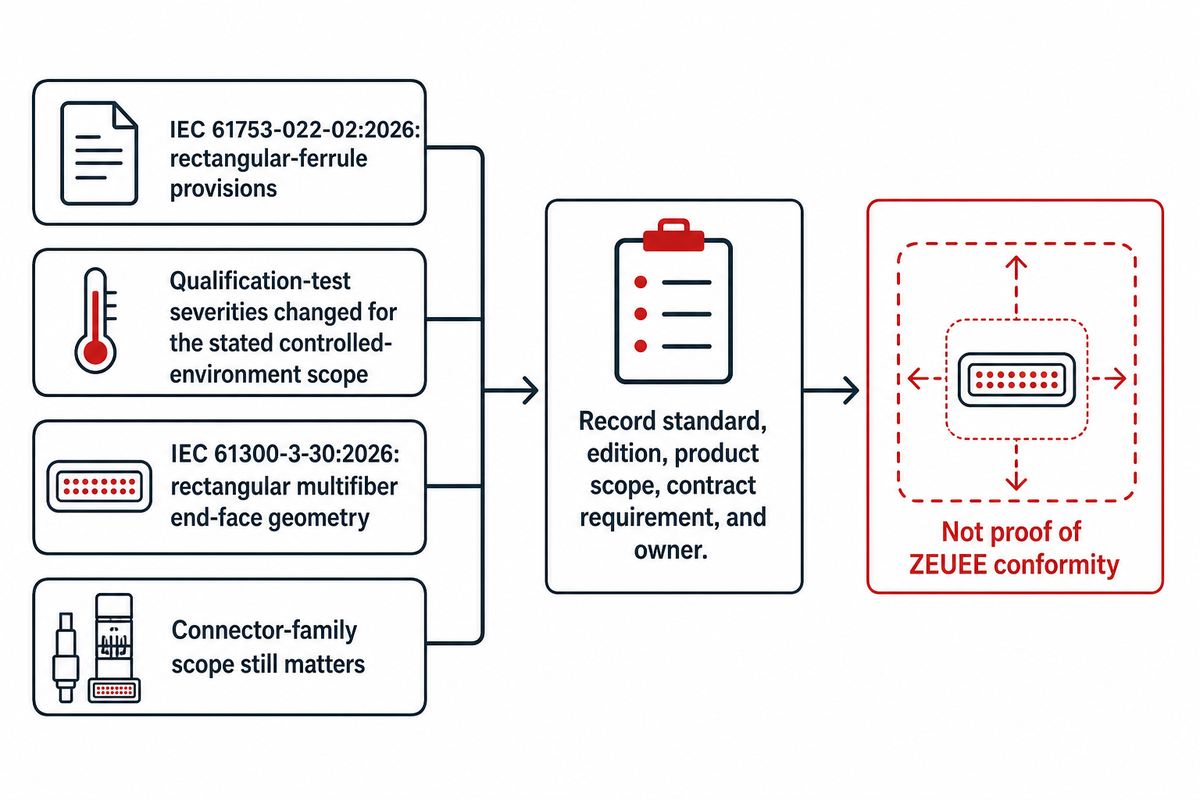
Nachdem Bestimmungsort und Umfang der Steckverbinderfamilien festgelegt sind, müssen weiterhin die anzuwendenden Normausgaben benannt werden. IEC veröffentlichte IEC 61753-022-02:2026 mit Anforderungen für rechteckige Ferrulen und änderte die Prüfbeanspruchungen für die angegebene Anwendung in kontrollierter Umgebung. IEC 61300-3-30:2026 behandelt gesondert die Stirnflächengeometrie rechteckiger Mehrfaser-Ferrulen. Für die Beschaffung ergibt sich daraus eine eng umrissene, aber nützliche Konsequenz: Der Umfang der Steckverbinderfamilien ist weiterhin entscheidend. Allgemeine Versprechen künftiger Flexibilität sollten durch begleitete Nachweise für Familien, Vorrichtungen, Messungen und Umrüsten ersetzt werden.
Diese Normungsaktivitäten sind weder eine Prognose zum Marktwachstum noch ein Nachweis der Konformität von ZEUEE oder eine Aussage, dass jedes Projekt dieselbe Ausgabe verwenden muss. Halten Sie die für Ihre endgültige Baugruppe geltende Norm, Ausgabe, Produktumfang, Vertragsanforderung und verantwortliche Person fest.
Häufig gestellte Fragen
Wie wählt man den richtigen Hersteller für eine optische Steckverbinder-Montagelinie aus?
Wählen Sie den Lieferanten, der die Eignung für Ihre Steckverbinderfamilien, Kabelaufbauten, Stationsabgrenzung, Messplan, begleiteten Ausbringungsvergleich, Umrüstvorgang, Sicherheitsliefergegenstände und das Supportmodell nachweisen kann. Fordern Sie Zeichnungen, Werkzeug-IDs, abgenommene Muster, Rohprüfdaten und ein Nachweisregister an. Unternehmensgeschichte und Qualitätsmanagementzertifizierung können die Sorgfaltsprüfung unterstützen, belegen jedoch weder Zykluszeit noch Ausbeute, optische Leistung oder endgültige Konformität. Lehnen Sie Angebote ab, bei denen blockierende Anforderungen vor der Bestellung ohne Nachweisverfahren oder verantwortliche Person bleiben.
Welche Prüfungen sollte eine optische Steckverbinder-Montagelinie umfassen?
Die Antwort hängt von der Produktspezifikation und der Prozessabgrenzung ab. Der Prüfplan kann Sichtprüfung, Stirnflächengeometrie, Einfügedämpfung, Rückflussdämpfung, Maß- oder Halteprüfungen und Rückverfolgbarkeit umfassen. Diese Messungen sind nicht austauschbar. Legen Sie für jedes erforderliche Merkmal das anzuwendende Verfahren, Messgerät, die Wellenlänge, den Referenzkörper, die Kalibrierungsrückverfolgbarkeit, Messunsicherheit, Stichprobenregel, das Rohdatenformat und die Gut-Schlecht-Bewertung fest. Geben Sie außerdem an, welche Prüfungen an jedem Teil, welche stichprobenweise je Charge durchgeführt werden und was bei einem fehlerhaften Stichprobenergebnis geschieht.
Kann eine Linie LC-, SC-, FC- und MPO-Steckverbinder verarbeiten?
Möglicherweise, aber eine Liste in einer Broschüre ist kein Nachweis. Führen Sie LC, SC, FC und MPO in der Anfrage als separate, eindeutig benannte Varianten auf. Bitten Sie den Lieferanten, für jede kommerziell wichtige Variante den Stations-, Werkzeug-, Verbrauchsmaterial-, Prüf- und Testweg zu zeigen, belegt durch begleitete Umrüstvorgänge, Erstmusterprotokolle und abgenommene Muster. Kennzeichnen Sie jede manuelle Ausnahme sowie deren Auswirkungen auf Personalbedarf, Qualität und Zykluszeit.
Wie sollte der Durchsatz vor dem Kauf überprüft werden?
Verwenden Sie einen begleiteten Produktionstest, bei dem die Gutteile am vereinbarten Endpunkt gezählt werden, nicht die Leertakte. Legen Sie Produkt, Eingangsmaterial, Chargengröße, Personalbesetzung, Aufwärmphase, geplante Stillstände, Ausschuss, Nacharbeit, Prüfdauer und Umrüstbedingungen verbindlich fest. Vergleichen Sie die Gutteilequote und die Erstabnahme getrennt.
Halten Sie sowohl den Nenner des Lieferanten als auch den vertraglich vereinbarten Nenner des Käufers fest, wenn sie voneinander abweichen. Der Vergleich von drei vereinbarten Chargen kann eine ungewöhnlich saubere Vorführung aufdecken, belegt jedoch weder die langfristige Prozessfähigkeit noch Konfidenzgrenzen, die künftige Ausbeute oder die Werkskapazität. Bewahren Sie die Rohdaten zu Ereignissen, Stillständen, Ausschuss, Nacharbeit und Prüfungen auf, damit sich die Berechnung nachvollziehen lässt.
Was sollte eine Anfrage zur Angebotserstellung für eine optische Steckverbinder-Montagelinie enthalten?
Nehmen Sie den Produktumfang, Varianten, den Stationsplan, die Zuständigkeit für die Automatisierung, Werkzeuge, den Messplan, Protokolle für Ausbringung und Umrüsten, Sicherheitsunterlagen, Medienversorgung, Dateneigentum, Sicherungskopien, Schulungen, Ersatzteile, Support, Abnahme und Regeln für Abweichungen auf. Ordnen Sie jeder Anforderung eine Nachweismethode, ein Muster oder eine Charge, eine Datendatei, einen Zeugen, eine Einschränkung und einen Verantwortlichen zu.
Referenzen und Quellen
- Offizieller Katalog zu IEC 61300-3-35:2022 — Umfang der Sichtprüfung und Messgrenze.
- Offizieller Katalog zu IEC 61300-3-30:2026 — Geometrie rechteckiger Mehrfaser-Ferrulen.
- Offizieller Katalog zu IEC 61753-022-02:2026 — aktuell angegebener Geltungsbereich und technische Änderungen.
- OSHA 29 CFR 1910.212 — allgemeine Anforderungen der Vereinigten Staaten an Maschinenschutzeinrichtungen.
- NIST: Produktionssysteme mit mehreren Aufträgen — Kontext zu Produktmix, Bearbeitungszeit, Durchsatz und Engpässen.
- NIST-Leitfaden zur Prozessstabilität — Beobachtungs- und Zeitgrenzen.
- NIST-Leitfaden zur Prozessfähigkeit — Grenzen für Prozesse unter statistischer Kontrolle und ausreichende Daten.
- NIST SP 800-82 Rev. 3 — Leitfaden zum Lebenszyklus der Betriebstechnologie-Sicherheit.
- ISO 22400-1:2014 — Rahmenwerk für Fertigungsleistungskennzahlen.
- Übersicht der ISA-105-Normen — Kontext für die anpassbare Planung von Abnahmeprüfungen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






