Kontaktieren Sie Zeyu lntelligent Industrial Company

10 Hersteller von Scharniermontagemaschinen im Vergleich 2026

Hersteller von Scharniermontagemaschinen fertigen Automatisierungslösungen für sehr unterschiedliche Anwendungen – von Tür- und Möbelscharnieren bis hin zu Motorhaubenscharnieren für die Automobilindustrie und Miniaturbaugruppen mit Drehmomentkontrolle. Dieser Vergleich stützt sich auf öffentliche, scharnierspezifische Maschinenseiten und Fallstudien, die am 24. August 2026 geprüft wurden. Allgemeine Aussagen zur Automatisierung gelten dabei nicht als Nachweis der Eignung.
Hinweis des Herausgebers
ZEUEE veröffentlicht diesen Artikel und gehört zu den 10 aufgeführten Anbietern. Die Reihenfolge ist keine Leistungsrangliste, die Liste ist nicht vollständig, und alle nachstehenden kommerziellen Spezifikationen stammen von den jeweiligen Anbietern, sofern sie nicht ausdrücklich als unabhängige Quelle gekennzeichnet sind.
Kurzantwort: Wählen Sie Anbieter anhand der Scharnierfamilie, des Produktmixes, des Stationsumfangs, der Prüf- und Ausschleusungsnachweise sowie eines definierten Abnahmeplans für Werk und Standort aus. Öffentliche Leistungsangaben sind erst dann aussagekräftig, wenn Bauteil, enthaltene Arbeitsgänge, Beschickung, Qualitätsdefinition und Messzeitraum übereinstimmen. Der Geschwindigkeitswert eines Mechanismus lässt sich nicht zum Vergleich mit einem anderen Montageprozess heranziehen.
Informationen zur Produktkonfiguration und Angebotsanfrage bei ZEUEE finden Sie auf der Seite zur Scharniermontagemaschine. Dieser Artikel konzentriert sich auf den Vergleich öffentlich verfügbarer Nachweise der Anbieter am Markt.
So wurde der Herstellungsvergleich erstellt
Die Aufnahmeregel ist einfach: Für jedes Unternehmen musste eine öffentliche Seite zu einer scharnierspezifischen Montagemaschine, Fertigungslinie oder Fallstudie vorliegen. Dadurch werden Scharniermarken und allgemeine Integratoren ohne erkennbaren Scharnierbezug ausgeschlossen. Die Regel bestätigt jedoch nicht unabhängig die Fähigkeiten, installierte Basis oder das aktuelle kommerzielle Angebot eines Anbieters.
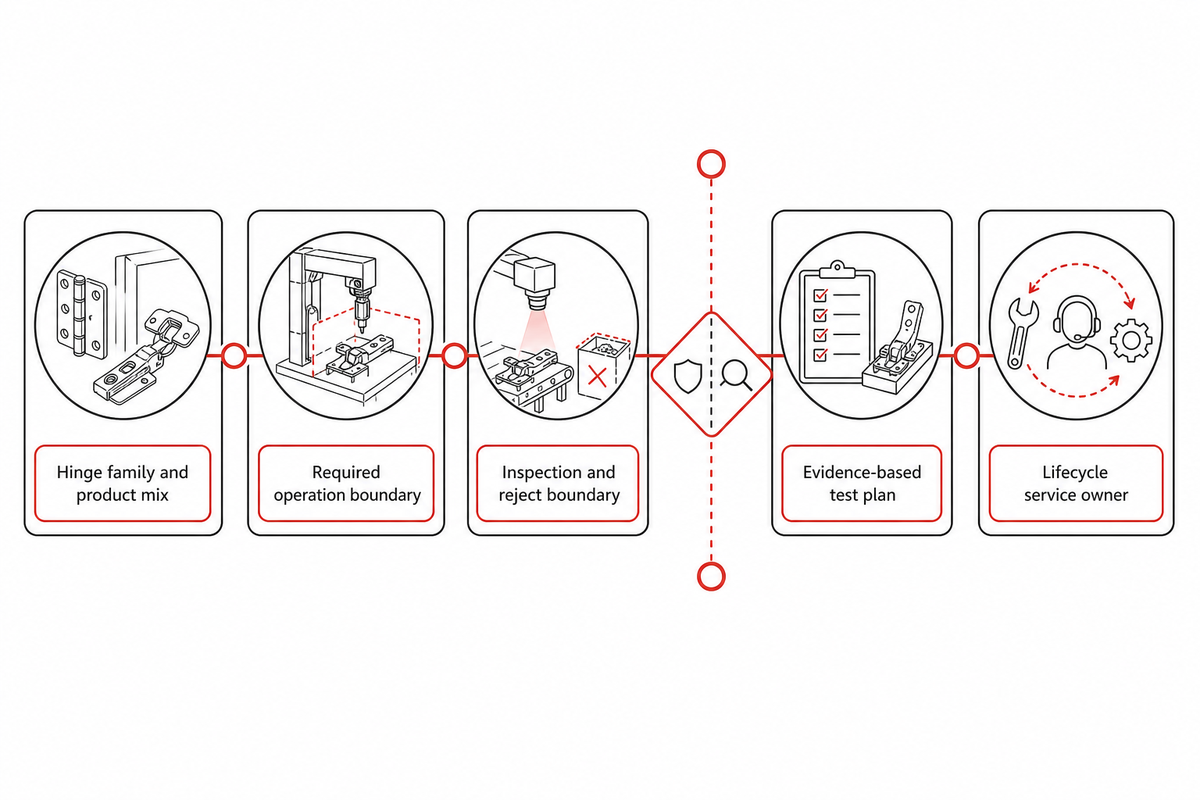
Nutzen Sie die 5-gliedrige Nachweiskette für Scharniere, bevor Sie Layout oder Preis vergleichen. Jeder Kandidat muss zunächst zur Scharnierfamilie passen, die erforderlichen Arbeitsgänge abdecken, den Prüf- und Ausschleusungsumfang nachweisen, einen evidenzbasierten Prüfplan unterstützen und eine zuständige Stelle für den Service über den gesamten Lebenszyklus der Anlage benennen.
Tun
- Dieselbe Scharnierfamilie und denselben Arbeitsumfang vergleichen.
- Klären, was zugeführt, montiert, geprüft und ausgeschleust wird.
- Öffentliche Angaben von beobachteten Ergebnissen unterscheiden.
- Abnahmekriterien vor der Bestellung festlegen.
Nicht tun
- Einen Geschwindigkeitsgewinner anhand unterschiedlicher Bauteile küren.
- „Vollautomatisch“ als vollständige Stationsliste verstehen.
- Einen genannten Sensor als Prüfnachweis werten.
- Annehmen, dass die Werksabnahme die Integration am Standort abdeckt.
Beginnen Sie mit der Stationsübersicht für 4 Scharnierfamilien
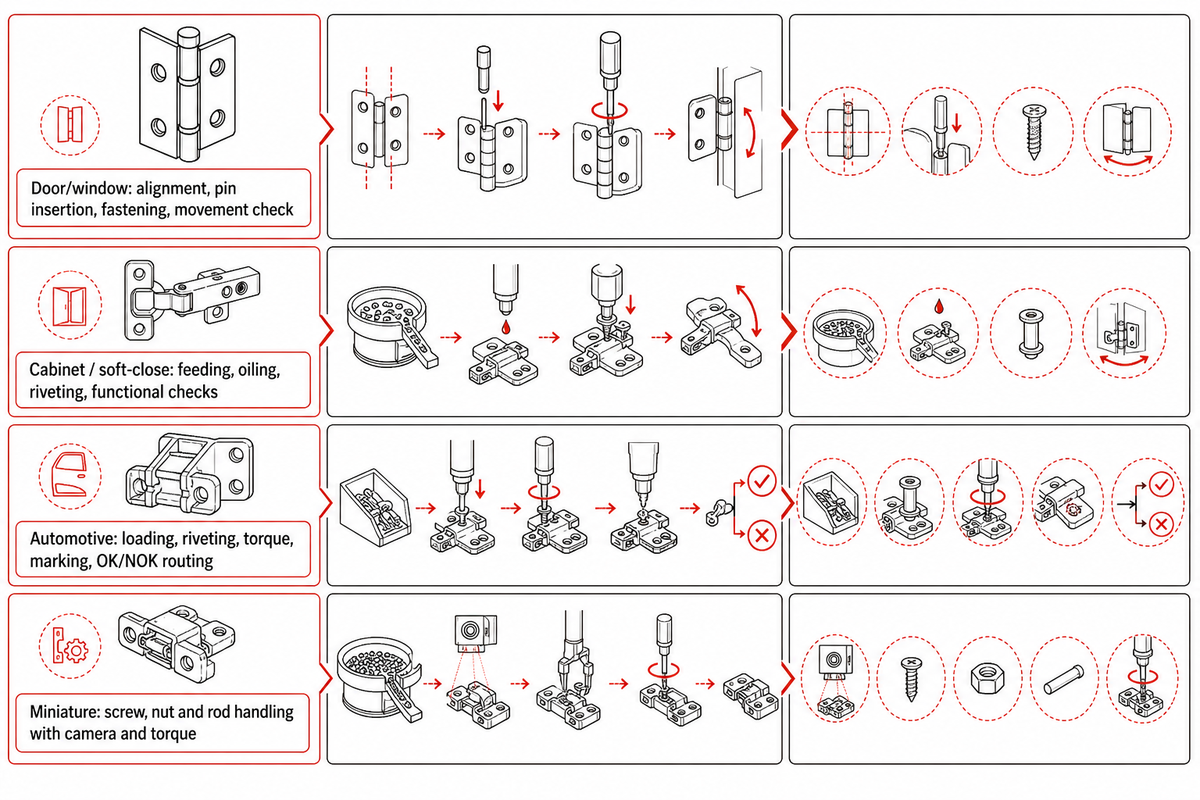
Der erste Prüfschritt bei einem Anbieter betrifft die Aufgabe selbst: Scharniergeometrie, Komponenten, Fügeverfahren, Funktionsprüfungen und gewünschte Start- und Endpunkte. Auch Produktmix, Fertigungsplan, Bearbeitungszeiten der Stationen und wahrscheinliche Engpässe sind wichtig, denn eine Linie, die für ein stabiles Modell ausgelegt ist, kann bei häufig wechselnden Varianten anders arbeiten.
Die NIST-Forschung zur Mehrproduktfertigung untersucht den Durchsatz und Engpässe in Abhängigkeit von Produktmix und Fertigungsplan. Sie bezieht sich nicht speziell auf Scharniere, zeigt aber, warum eine verbreitete Abkürzung bei der Beschaffung nicht ausreicht: Nur die Scharnierbezeichnung abzugleichen, belegt noch nicht die Eignung des Gesamtsystems.
| Scharnierfamilie | Wahrscheinliche Montagearbeiten | Öffentliche Nachweise der Anbieter in dieser Auswahl | Was noch nachzuweisen ist |
|---|---|---|---|
| Tür/Fenster | Ausrichten der Flügel, Einsetzen von Kontaktstiften oder Wellen, Befestigen, Bewegungsprüfung | Seiten von ZEUEE und Hingehinges | Genaue Profile, Schutz der Oberflächen, Umrüsten und Funktionsgrenzen |
| Möbel / Soft-Close | Zuführung kleiner Teile, Feder- oder Dämpfermontage, Ölen, Nieten, Funktionsprüfungen | Seiten von Sinuowei, Guangdong Yijie, Yanman und Leatop | Variantenmatrix, Erkennung von Zuführfehlern und Prüfdefinition |
| Automobilindustrie | Kontrollierte Beschickung, Nieten, Drehmoment, Kennzeichnung und OK/NOK-Ausschleusung | Seite von AGME zu Motorhaubenscharnieren für die Automobilindustrie | Freigegebene Bauteilfamilie, Rückverfolgbarkeit, Schnittstellen und Validierungsplan |
| Miniaturscharniere | Handhabung von Schrauben, Muttern und Stangen mit Drehmoment- und Kameraprüfung | Maschinenseite von Pinnacle | Bauteiltoleranzen, Werkzeugzugang, Datenspeicherung und Messstudie |
Wenn keine öffentliche Maschine zum Bauteil passt, fragen Sie nach einer kundenspezifischen Fertigungszelle für Ihr Bauteil und verlangen Sie ein Konzept, das alle ausgeschlossenen, optionalen und kundenseitig bereitgestellten Stationen kennzeichnet. Die Konzeptzeichnung sollte die Schnittstellen definieren; sie ist nicht mit einer validierten Leistungsangabe gleichzusetzen.
Katalogbegriffe vereinheitlichen, bevor Sie vergleichen
Die Formulierungen in Katalogen sind in der Branche nicht einheitlich. Wer nach „hinges manufacturing“ sucht, findet häufig eine Mischung aus Umformungs- und Montageergebnissen. Eine automatische Montagemaschine, eine Scharnierfertigungslinie, eine Scharniermontagelinie, eine Fertigungslinie, eine Maschinenlinie, eine Herstellungsmaschine, Herstellungsmaschinen, eine Maschine zur Herstellung von Türscharnieren, eine vollautomatische Scharniermontagemaschine und eine Türscharnier-Montagemaschine können sich auf überlappende Arbeitsumfänge beziehen. Übersetzen Sie daher jeden Titel in konkrete Stationen.
Die Formulierungen auf Marktplätzen sind oft noch ungenauer. Begriffe wie automatische Scharniermontage, automatische Montagemaschine zur Herstellung, Maschine für automatische Montage, Maschine, Scharniermontagemaschine, Hochgeschwindigkeits-Scharniermontagemaschine und vollautomatisch sind Such- oder Angebotstexte, keine eigenständigen Anlagenkonzepte und kein Nachweis der Fertigungseffizienz.
Bei Möbelbeschlägen sollten Sie prüfen, ob eine automatische Montage von Möbelscharnieren oder die Herstellung von Möbelscharnieren Soft-Close-Arm, Topf, Clip, Schieber, Auflage, Öffnungswinkel und Einstellung für den tatsächlich eingesetzten Küchenkorpus abdeckt. Angebote für 3d soft close cabinet, Maschine für Möbel oder Schubladenschienenmaschine können benachbarte Anlagen statt des erforderlichen Scharnierprozesses beschreiben.
Halten Sie die Grenzen zwischen Umformung und Montage getrennt. Stanzwerkzeuge, Formwerkzeuge oder Pressen können ein Scharnierblatt herstellen, bevor es montiert wird. Edelstahlscharniere benötigen möglicherweise einen anderen Oberflächenschutz als Teile aus kaltgewalztem Stahl. Zollmaße, Bauteilgröße oder Merkmale verdeckter Beschläge müssen in der freigegebenen Zeichnung ausgewiesen sein. Für die Anfrage zu Scharnierblattmaterialien vergleichen Sie Edelstahlwerkstoffe von TiAlloy und legen Sie Werkstoffgüte, Dicke und Oberfläche unabhängig vom Abnahmeplan für die Montagemaschine fest.
Behandeln Sie schließlich Begriffe wie Maschinenlieferant, Anbieter in China, kundenspezifisch, fortschrittliche Lösung, hohe Genauigkeit, effizient, automatisch, Kostenvorteil und „Kontaktieren Sie uns“ als kommerzielle Formulierungen. Sie ersetzen weder eine Zyklusaufschlüsselung noch ein freigegebenes Muster, einen Schnittstellennachweis oder eine messbare Anforderung.
10 Hersteller von Scharniermontagemaschinen im Vergleich
Diese Auswahl ist ein Ausgangspunkt, nicht der gesamte Markt und keine Empfehlungsliste. Unternehmensseiten ändern sich. Prüfen Sie daher vor der Qualifizierung direkt beim Anbieter das aktuelle Modell, die rechtliche Identität des Lieferanten und den Umfang des Angebots.
Öffentliche Seiten beantworten lediglich die erste Frage: Zeigt ein Anbieter einen relevanten Scharnierprozess, und welche Bestandteile der Maschine nennt er? In der Regel belegen sie weder die Revision des geprüften Bauteils noch die dauerhaft erreichte Gutteil-Ausbringung, Messfähigkeit, aktuelle Software, genauen Komponentenmarken, Ersatzteilverfügbarkeit oder Reaktionszeit des Supports am Standort des Käufers.
Diese Nachweislücke sollte sich darauf auswirken, wie Sie die Tabelle nutzen. Selbst ein Anbieter mit einer sehr passenden öffentlichen Referenz eignet sich zunächst für ein technisches Gespräch, nicht automatisch für die endgültige Angebotsliste. Der nächste Prüfschritt ist ein Angebot auf Basis von Zeichnungen und Mustern, gefolgt von einer Designprüfung und einer Abnahme unter Beobachtung.
| Anbieter | Scharniertyp und öffentlich beschriebener Maschinenumfang | Als Nächstes anzufordernde Nachweise |
|---|---|---|
| ZEUEE | Montage von 2-flügeligen, 3-flügeligen und kundenspezifischen Tür-/Fensterprofilen | Stationsplan, Vorrichtungsabdeckung, Prüfung und Versuch mit kundenseitigen Bauteilen |
| Sinuowei | Montage amerikanischer selbstschließender Scharniere | Umfang von Nieten, Pressen und Federmontage |
| Addtronics / ACA | Fallstudie zu Dämpferscharnieren mit Rundschalttisch | Bauteildefinition, Prüfablauf und Leistungsmessung |
| Guangdong Yijie | Katalog für voll- und halbautomatische Möbelscharniermaschinen | Ölen, Prüfung, Nieten und Zuständigkeit für die Werkzeuge |
| Futuer | Automatische Maschine zur Scharnierwellenzuführung | Vorgelagerte Zuführung, nachgelagerte Prüfungen und Versorgungsanschlüsse |
| Yanman | Montageprozess für hydraulische Scharniere | Zuführung, Positionierung, Kameraprüfung und Ausschleusung |
| Leatop | Montage von Soft-Close-Scharnieren | Prüfverfahren, Variantenmatrix und Nachweis zum Umrüsten |
| Hingehinges | Halbautomatische Scharniermontage | Arbeit des Bedieners, enthaltene Werkzeuge und Qualitätsprüfungen |
| Pinnacle | Montage von Miniaturscharnieren mit Schrauben, Muttern und Stangen | Nachweise zu Kamera, Drehmoment, Rückverfolgbarkeit und Bauteilfenster |
| AGME | Montage, Steuerung und Kennzeichnung von Motorhaubenscharnieren für die Automobilindustrie | Beschickungsprüfungen, Drehmoment, Kennzeichnung, OK/NOK und Validierung |
1. ZEUEE
Die Produktseite von ZEUEE beschreibt Anlagen für Tür- und Fensterscharniere mit 2-flügeligen, 3-flügeligen und kundenspezifischen Profilen. Angegeben werden 10–12 Stück pro Minute, 10,5 kW, 380 V/50 Hz und 0,5–0,8 MPa. Dies sind Angaben des Anbieters und müssen für das konkrete Bauteil des Käufers und den Stationsumfang bestätigt werden.
2. Xiamen Sinuowei
Die öffentliche Seite von Sinuowei konzentriert sich auf eine Montagemaschine für amerikanische selbstschließende Scharniere. In der Produktbeschreibung werden Nieten, Pressen und Federmontage genannt. Käufer sollten klären, welche Bauteilvarianten dieselben Werkzeuge nutzen und wie die Linie eine fehlende oder falsch ausgerichtete Feder erkennt.
3. Addtronics / ACA
Die Fallstudie von ACA beschreibt ein Rundschalttischsystem mit zwei Schwingförderern, externer Montage, interner Prüfung und synchronisierter Pick-and-Place-Handhabung. Die Seite gibt mehr als 40 Scharniere pro Minute an. Dieser Wert bezieht sich jedoch auf den dort beschriebenen Fall mit Dämpferscharnieren und ist kein Vergleichswert für Tür-, Möbel- oder Automobilscharniere.
4. Guangdong Yijie
Der Marktplatzkatalog von Yijie führt voll- und halbautomatische Varianten von Scharniermaschinen auf und beschreibt Ölen, Prüfen, Nieten und Formwerkzeuge. Der Katalog eignet sich zur ersten Recherche. Für ein Angebot werden dennoch eine modellspezifische Stationsliste, die aktuelle Herstelleridentität und Abnahmenachweise benötigt.
5. Futuer
Die Produktseite von Futuer beschreibt eine automatische Zuführung von Scharnierwellen und gibt 20–25 Stück pro Minute, 220 V und 0,5–0,8 MPa an. Fragen Sie, wo der Arbeitsumfang beginnt und endet: Die Zuführleistung für Wellen belegt nicht die Leistung einer vollständigen Scharnierlinie mit Prüfung und Funktionsprüfung.
6. Yanman
Die Prozessseite von Yanman skizziert Zuführung, Positionierung, Montage und Kameraprüfung für hydraulische Scharniere. Die Seite bietet eine Grundlage für die Diskussion der Stationen. Im Angebot sollten außerdem die Kameraentscheidung, die Ausschleusung fehlerhafter Teile, Regeln für Nachprüfungen und die je Charge gespeicherten Nachweise beschrieben sein.
7. Leatop
Die ZP02-Seite von Leatop präsentiert eine vollautomatische Maschine für Soft-Close-Scharniere mit Prüfung und einer vom Anbieter angegebenen Leistung von 35–42 Stück pro Minute. Für die Qualifizierung sollte festgelegt werden, welche Soft-Close-Varianten geprüft wurden, welches Funktionsfenster zulässig ist und wie fehlerhafte Teile behandelt werden.
8. Hingehinges
Hingehinges beschreibt eine halbautomatische Maschine und gibt 30 Stück pro Minute an. Bei einer halbautomatischen Maschine ist die Arbeit des Bedieners besonders wichtig: Dokumentieren Sie die manuelle Beschickung, die Maßnahmen zur Fehlervermeidung, ergonomische Aufgaben und ob die angegebene Leistung Handhabung und Prüfungen einschließt.
9. Pinnacle
Die Seite von Pinnacle zu Miniaturscharnieren beschreibt die Handhabung von Schrauben, Muttern und Stangen mit Kamera- und Drehmomentkontrolle und gibt weniger als acht Sekunden pro Muster an. Dieser Zyklus gilt für eine kleine, kontrollierte Montage. Ein Vergleich ist erst sinnvoll, wenn der Käufer die Teilebereitstellung, Drehmomentdefinition, Datenerfassung und Fehlerbehandlung bestätigt hat.
10. AGME
Die Seite von AGME zur Automobilindustrie führt für Motorhaubenscharniere automatische Zuführung, Anwesenheitslaser, Poka-Yoke-Beschickungsprüfungen, CNC-Nieten, Drehmomentkontrolle, Kennzeichnung und OK/NOK-Auswahl auf. Sie zeigt beispielhaft einen umfassenden Steuerungsumfang. Die Seite belegt jedoch nicht unabhängig die Leistung an einem neuen Bauteil des Käufers.
Wann angegebene Geschwindigkeiten vergleichbar sind
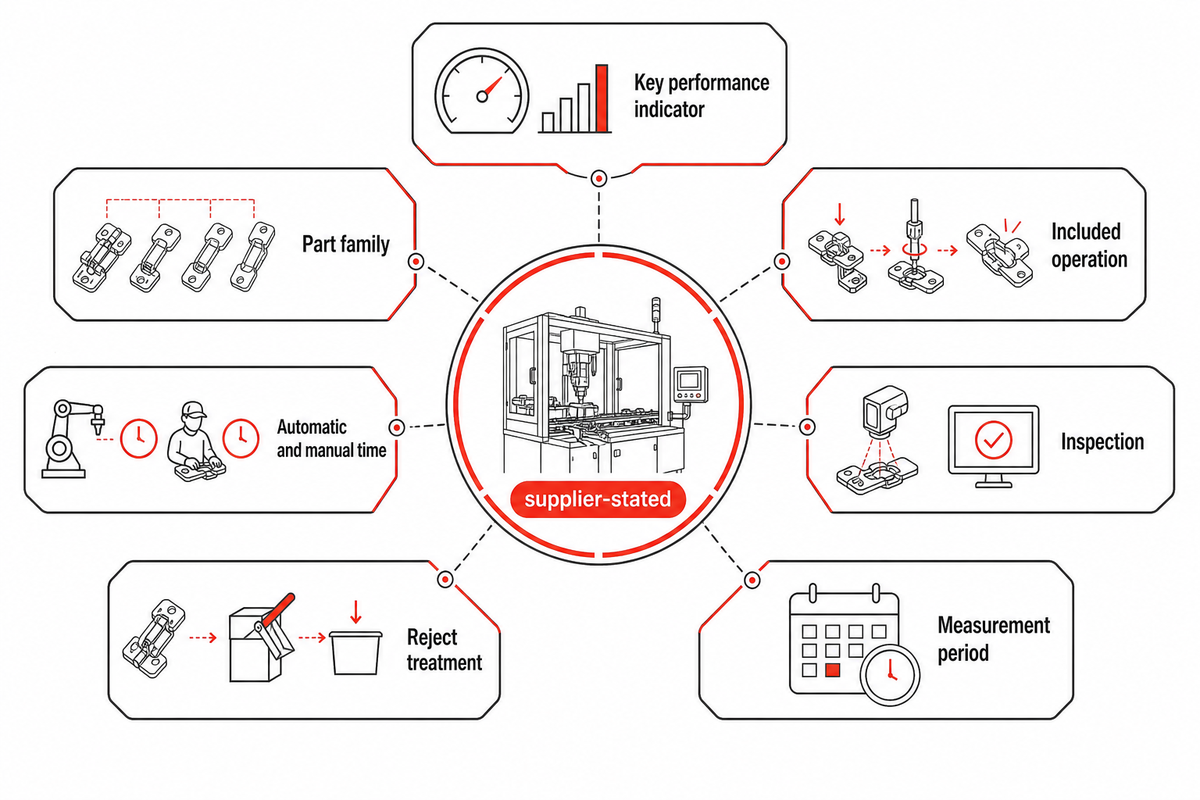
Öffentliche Leistungsangaben liefern Kontext, keine Rangliste. Vergleichbar werden sie, wenn dieselben Kennzahlen, Bauteilfamilien, enthaltenen Arbeitsgänge, automatischen und manuellen Zeiten, Prüfungen, Ausschleusungsregeln und Messzeiträume zugrunde liegen und die Werte im selben, vom Käufer freigegebenen Prüfzeitraum ermittelt werden.
10–12/minTür-/Fensterseite von ZEUEE
>40/minFallstudie zu ACA-Dämpferscharnieren
20–25/minSeite von Futuer zur Wellenzuführung
<8 secMiniaturmuster von Pinnacle
| Anbieter | Angegebene Leistung | Scharniertyp / Arbeitsgang | Angaben zur Prüfung |
|---|---|---|---|
| ZEUEE | 10–12 Stück/min | Montage von Tür-/Fensterscharnieren | Im Angebot bestätigen |
| Addtronics / ACA | >40 Scharniere/min | Fallstudie zu Dämpferscharnieren mit Rundschalttisch | Interne Prüfung beschrieben |
| Futuer | 20–25 Stück/min | Wellenzuführung | Durch die Leistungsangabe nicht belegt |
| Leatop | 35–42 Stück/min | Montage von Soft-Close-Scharnieren | Prüfung angegeben |
| Hingehinges | 30 Stück/min | Halbautomatische Montage | Im Angebot bestätigen |
| Pinnacle | <8 sec/Muster | Montage von Miniaturscharnieren mit Schrauben, Muttern und Stangen | Kamera- und Drehmomentkontrolle angegeben |
Alle vier Werte stammen von den Anbietern und wurden nicht unabhängig vergleichsgeprüft. Aus den Einheiten allein geht nicht hervor, ob Zuführung, Montage, Prüfung, Entladung, Fehler, Umrüsten oder Ausschussteile in der Messung enthalten sind.
ISO 22400-1 enthält Konzepte, Terminologie und Kriterien für die Entwicklung von Fertigungskennzahlen. Der öffentlich beschriebene Anwendungsbereich stützt eine sachliche Schlussfolgerung: Leistungswerte sind nicht grundsätzlich unvergleichbar, doch Definition und Messkontext müssen vor dem Vergleich übereinstimmen.
Geben Sie jedem Anbieter auf der engeren Auswahlliste dieselben freigegebenen Muster und denselben schriftlich festgehaltenen Arbeitsumfang. Erfassen Sie Aufwärmzeit, geplante Stillstände, Fehler, Ausschuss und manuelle Eingriffe getrennt. Vergleichen Sie anschließend das akzeptierte Ergebnis anhand der vereinbarten Definition und nicht anhand einer Werbeüberschrift.
Prüfumfang und Stationen, die im Angebot aufgeführt sein sollten
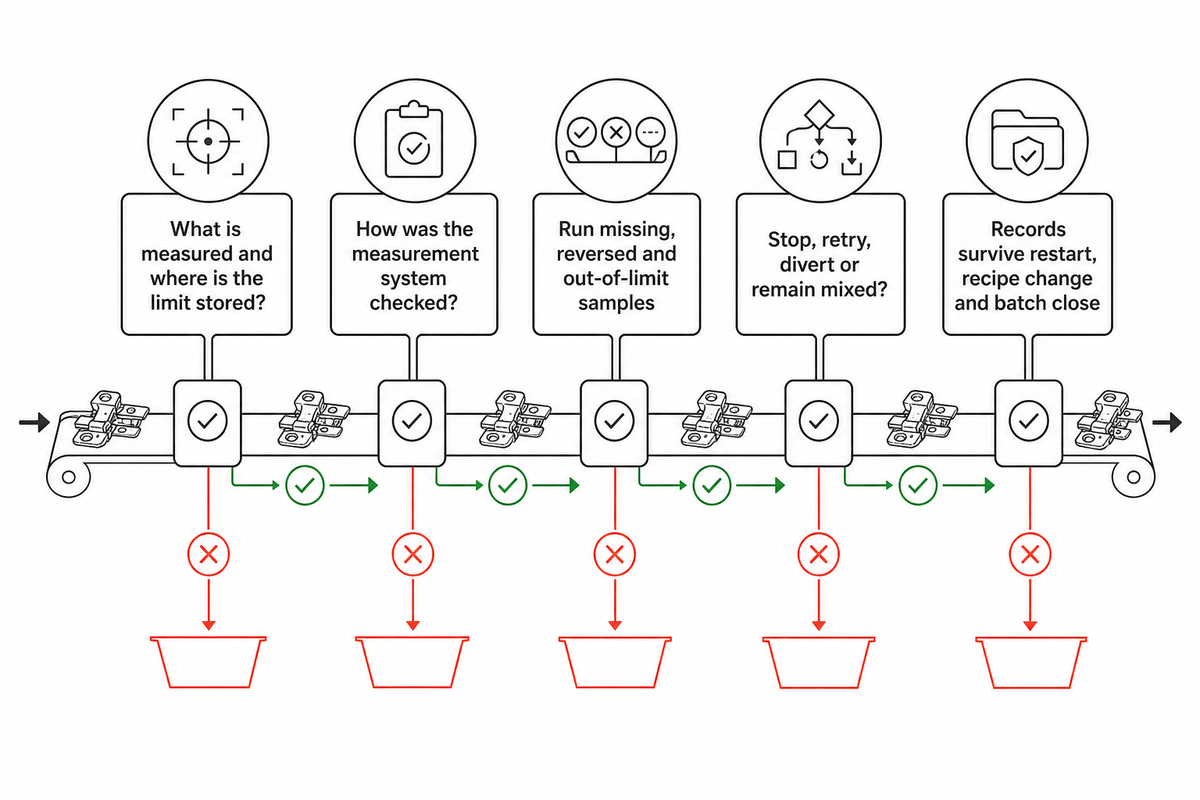
Das Angebot sollte einem Prozessplan entsprechen. Listen Sie Teilebereitstellung, Ausrichtung, Anwesenheitsprüfungen, Einsetzen von Kontaktstiften oder Wellen, Nieten oder Verschrauben, Schmierung, Drehmoment- oder Belastungsprüfung, Funktionsprüfung, Kennzeichnung, Datenerfassung, Ausschussentscheidung und physische Ausschleusung auf.
AGME nennt öffentlich Anwesenheitslaser, Poka-Yoke-Beschickungsprüfungen, Drehmomentkontrolle, Kennzeichnung und OK/NOK-Auswahl. Pinnacle nennt Kamera- und Drehmomentkontrolle, Yanman beschreibt eine Kameraprüfung. Diese Beispiele zeigen mögliche Stationsumfänge, aber weder gleichwertige Verfahren noch nachgewiesene Messfähigkeit.
Für jede Prüfung anzufordernde Nachweise
- Welches Merkmal wird gemessen, und wo ist der Grenzwert hinterlegt?
- Wie wurde das Messsystem am tatsächlichen Bauteil und an dessen Oberfläche geprüft?
- Kann der Anbieter gezielt ein Muster mit fehlendem, verdrehtem oder außerhalb der Grenzwerte liegendem Merkmal prüfen?
- Stoppt ein fehlerhaftes Teil die Maschine, wird es erneut geprüft, ausgeschleust oder bleibt es mit Gutteilen vermischt?
- Welche Aufzeichnungen bleiben nach einem Neustart, Rezeptwechsel und Chargenabschluss erhalten?
Die Nennung eines Sensors belegt weder die Entscheidungslogik noch die Wiederholbarkeit oder ein akzeptiertes Ergebnis. Nutzen Sie diesen Leitfaden für kundenspezifische Montagemaschinen, um aus der Stationsliste vor Angebotsanfragen eine Maschinenbeschreibung zu erstellen, und bitten Sie jeden Anbieter, Abweichungen im selben Dokument zu kennzeichnen.
Übergabe zu Sicherheit, Elektrik und Betriebstechnologie
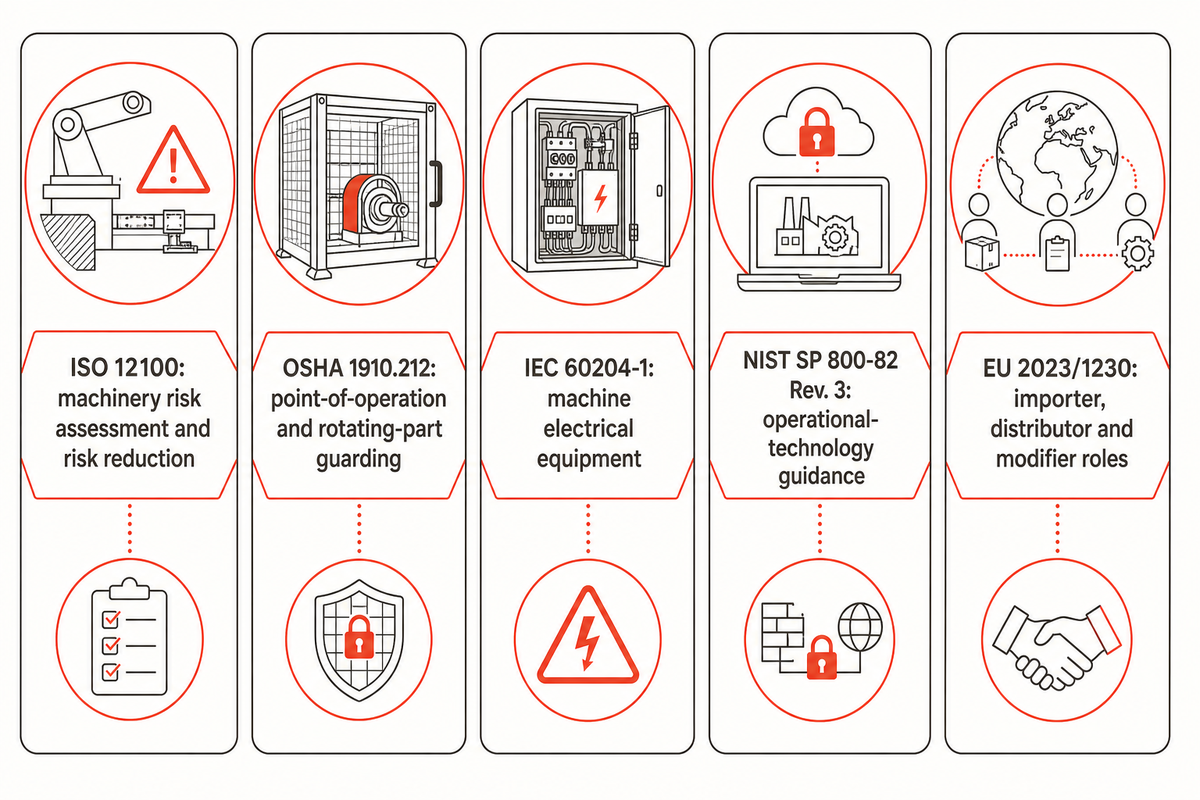
Für Sicherheit, elektrische Arbeiten und die Sicherheit vernetzter Systeme sind jeweils eigene Nachweise erforderlich. Der Anwendungsbereich einer Norm ist kein Werbeprädikat. Auch das Zertifikat eines Anbieters oder die Kennzeichnung einer Komponente belegt nicht, dass die integrierte Linie die Anforderungen des Käufers an Zielort, Installation oder Betrieb erfüllt.
ISO 12100:2010 enthält Grundsätze zur Risikobeurteilung und Risikominderung an Maschinen. Fordern Sie damit die Gefahrenanalyse und den Nachweis der Risikominderung für bestimmungsgemäße Verwendung, vorhersehbare Fehlanwendung, Umrüsten, Reinigung, Wartung und Fehlerbehebung an. Leiten Sie aus dem Normverweis nicht ab, dass ein aufgeführter Anbieter zertifiziert ist.
Für Arbeitsplätze in den United States behandelt OSHA 1910.212 den Schutz vor Gefahren wie dem Zugriff auf den Arbeitsbereich und rotierende Teile. Der Käufer muss weiterhin die konkrete Fertigungszelle, Zugangspunkte, Betriebsarten und lokalen Pflichten am Arbeitsplatz bewerten.
IEC 60204-1 behandelt elektrische, elektronische und programmierbare elektronische Ausrüstung für ortsfeste Maschinen innerhalb ihres Anwendungsbereichs. Nehmen Sie Versorgung, Kurzschlussinformationen, Schutzpotentialausgleich, Trenneinrichtungen, Steuerstromkreise, Dokumentation und Prüfprotokolle in die Spezifikation auf. Prüfen Sie bei Projektfreigabe außerdem die geltende Ausgabe und regionale Übernahme.
Bei Fernwartung oder einer Verbindung zum Werksnetz dient NIST SP 800-82 Rev. 3 als Leitfaden zur Betriebstechnologie. Legen Sie genehmigten Fernzugriff, benannte Konten, Berechtigungen, Protokollierung, Konfigurationsintegrität, Sicherungen, geprüfte Wiederherstellung, Zuständigkeit für Updates und den Entzug des Anbieterzugangs fest. Diese Maßnahmen sind von den Sicherheitsfunktionen der Maschine getrennt zu behandeln.
Auch Zielort und Projektrollen sind wichtig. Als regionales Beispiel legen Artikel 17 und 18 der EU-Verordnung 2023/1230 Fälle fest, in denen ein Importeur, Händler oder eine Person, die eine wesentliche Änderung vornimmt, Pflichten des Herstellers übernehmen kann. Dies ist keine allgemeingültige Rechtsberatung. Klären Sie Zuständigkeiten für Konformität, Integration und spätere Änderungen am konkreten Zielort mit qualifizierter Unterstützung.
Eine Werksabnahme, die Angaben vergleichbar macht
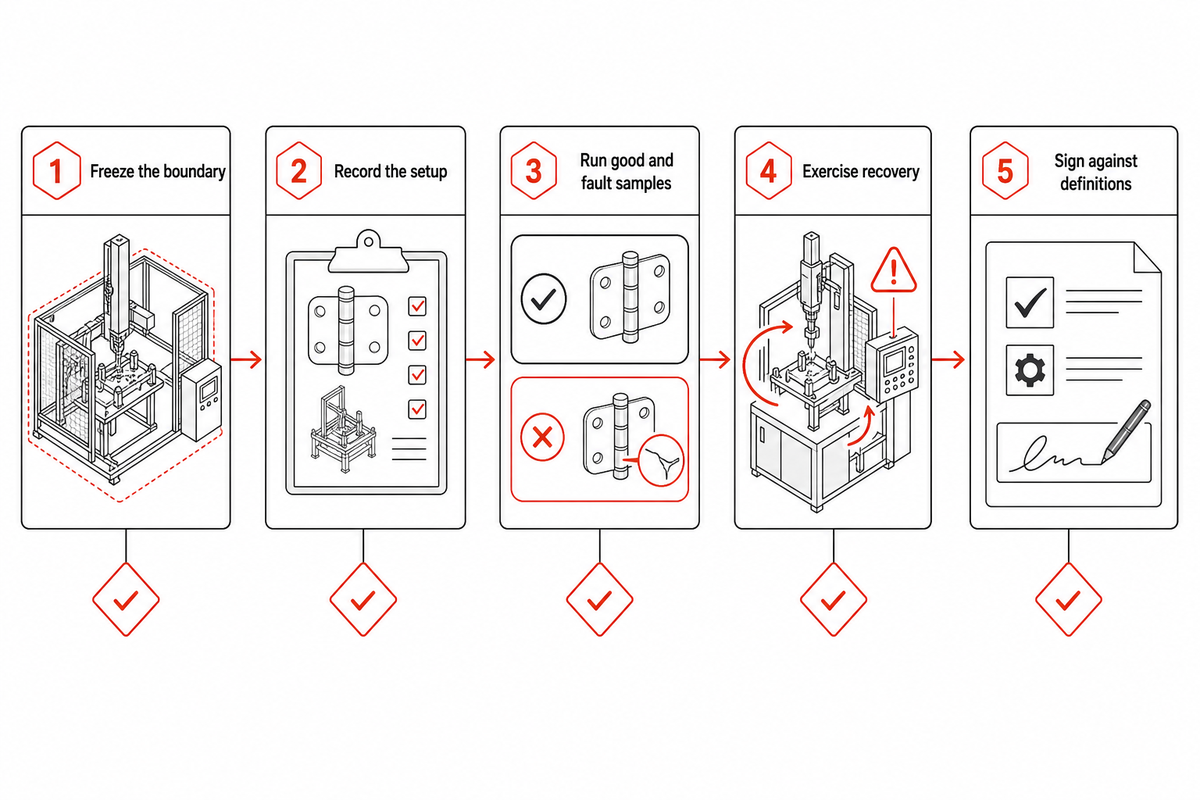
Die Werksprüfung sollte das Angebot in überprüfbare Nachweise überführen. Dabei werden vom Käufer freigegebene Bauteile und gezielt eingebrachte Fehlermuster verwendet. Musteranzahl, Laufzeit, Ausbringungsziel, Qualitätsgrenzen und Abnahme beim Umrüsten sind projektspezifisch. Vereinbaren Sie diese Werte in der Angebotsanfrage, statt allgemeingültige Zahlen zu übernehmen.
- Umfang festlegen — Bauteilrevisionen, freigegebene Muster, Prozessstart und -ende, ausgeschlossene Stationen und kundenseitig bereitgestellte Teile bestimmen.
- Einrichtung dokumentieren — Vorrichtungen, Zuführungen, Maschinenrezepte, Softwareversion, Versorgungsanschlüsse und für den Versuch eingesetzte Messgeräte auflisten.
- Gut- und Fehlermuster prüfen — normale Ausbringung, Erkennung, Alarme, Ausschleusung und Vermeidung einer Vermischung mit Gutteilen nachweisen.
- Wiederanlauf erproben — Umrüsten, Beseitigung von Staus, kontrollierten Neustart, Datenerhalt und Reaktion auf eine Unterbrechung der Strom- oder Druckluftversorgung zeigen.
- Anhand der Definitionen abzeichnen — das Ergebnis mit den vereinbarten Kennzahlen für Ausbringung und Qualität vergleichen und alle offenen Punkte mit Verantwortlichem und Fälligkeitsdatum festhalten.
Eine Werksprüfung mit vom Käufer freigegebenen Bauteilen kann ein sinnvoller Projektschritt sein, ist aber kein abschließender Nachweis der installierten Leistung. Planen Sie eine separate Standortabnahme für die tatsächlichen Versorgungsanschlüsse, Schutzeinrichtungen, Bodenbedingungen, vor- und nachgelagerten Schnittstellen, Umgebungsbedingungen und Netzwerkverbindungen. Führen Sie außerdem eine laufende Validierung durch, wenn sich Maschinenrezepte, Bauteile, Software oder Schutzeinrichtungen ändern.
Für Systeme mit Robotern lautet die technische Anleitung der OSHA: „Der Integrator ist dafür verantwortlich, dass vor der Inbetriebnahme eine Risikobeurteilung abgeschlossen und dokumentiert wird.“ Behandeln Sie dies als Zuständigkeit für die Risikobeurteilung und nicht als Beleg dafür, dass die im Werk erreichte Leistung am Standort erzielt wird.
Wann eine vollautomatische Linie nicht der richtige nächste Schritt ist
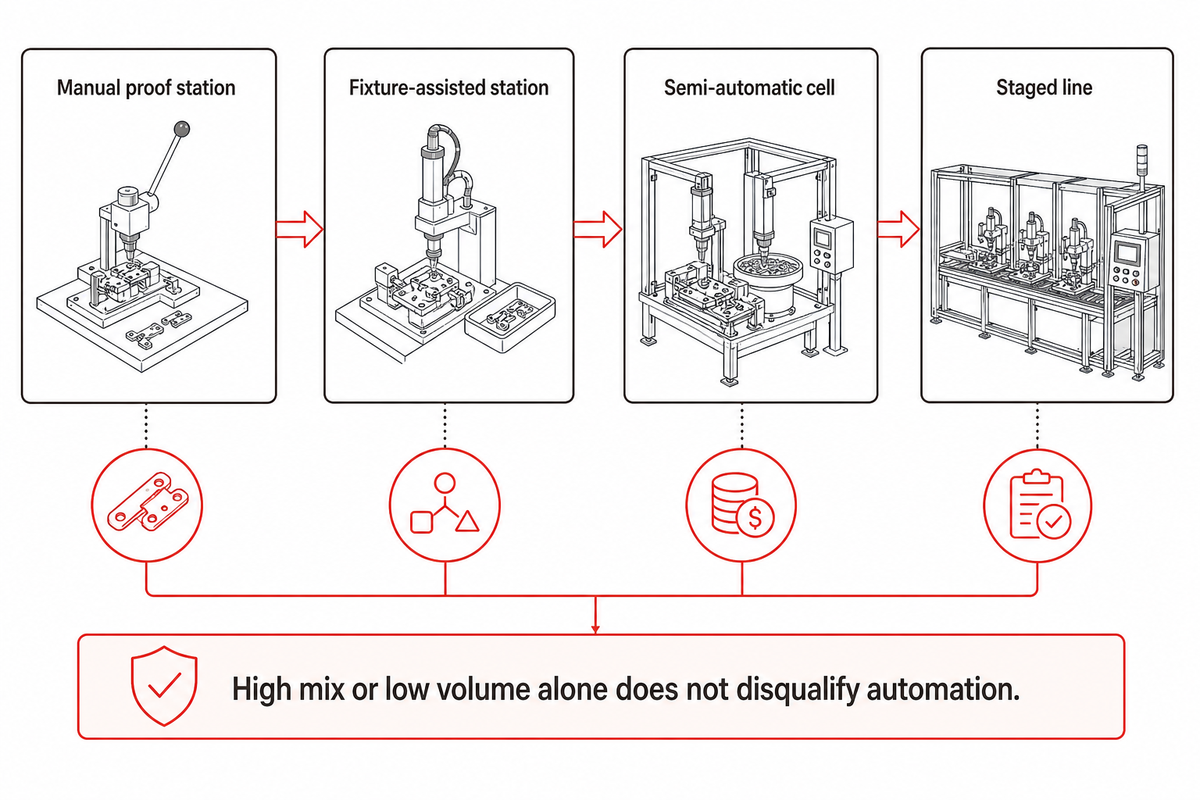
Verschieben oder staffeln Sie das Projekt, wenn sich Bauteilgeometrie oder Stückliste ändern, kein freigegebenes Muster vorliegt, das Prozessfenster ungeklärt ist, Schnittstellenverantwortliche fehlen oder die Wartungszuständigkeit nicht feststeht. Auch ein unsicherer Produktmix, Fertigungsplan, Stationsbearbeitungszeit und ein unklarer Umgang mit Engpässen erschweren die Validierung eines fest ausgelegten Hochgeschwindigkeitskonzepts.
Ein hoher Produktmix oder ein geringes Volumen allein schließt Automatisierung nicht aus. NIST beschreibt flexible kollaborative Roboter als eine mögliche Lösung für Hersteller mit vielen Varianten und kleinen Stückzahlen. Die Entscheidung sollte daher Prozessstabilität, Flexibilität, Investition, Systemeffizienz und Abnahmenachweise gemeinsam berücksichtigen, statt sich an einem einzelnen Volumengrenzwert zu orientieren.
Eine manuelle Prüffstation, eine Station mit Vorrichtung, eine halbautomatische Fertigungszelle oder eine gestaffelte Linie kann Prozessschwankungen sichtbar machen, bevor eine größere Investition erfolgt. Käufer können eine Automatisierungsstufe passend zu Volumen und Schwankungen wählen und das breitere Angebot an Montagemaschinen für die automatisierte Montage prüfen, ohne anzunehmen, dass die größte Maschine die risikoärmste Lösung ist.
Entscheidungsrahmen: Nachweise statt Adjektive für die engere Auswahl
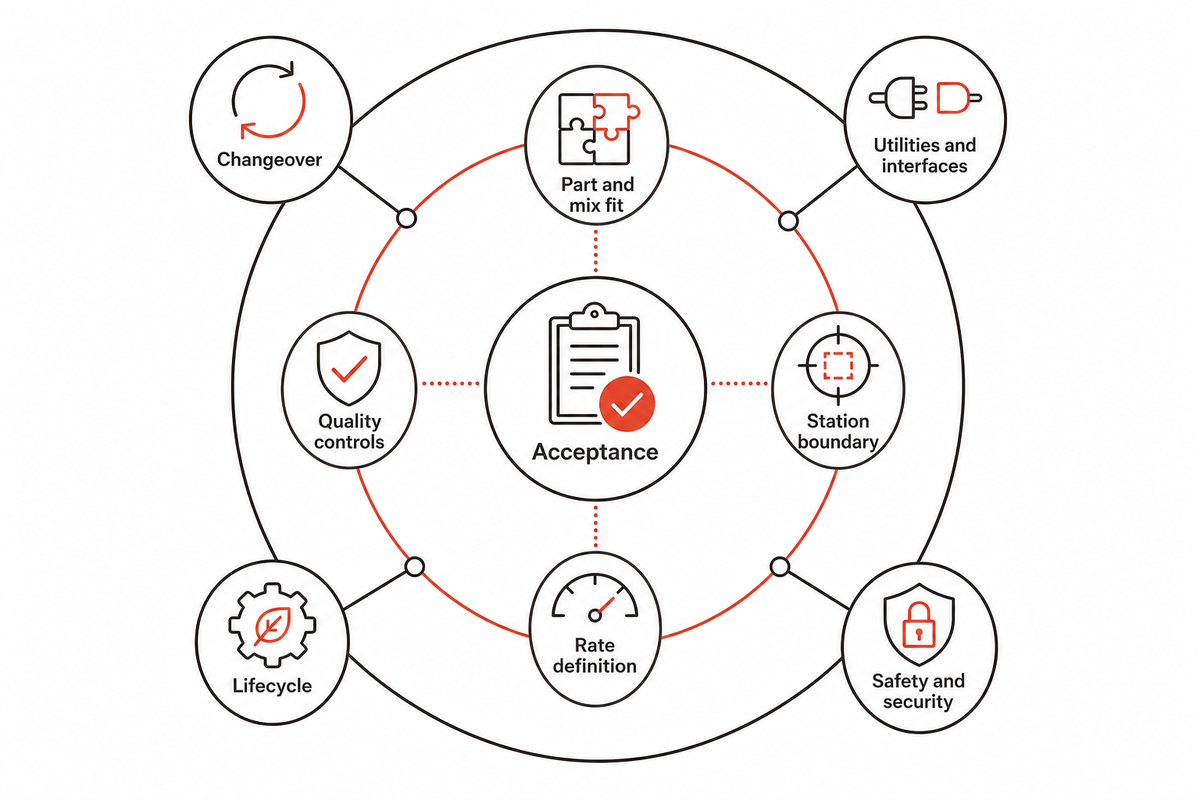
Wenden Sie die 5-gliedrige Nachweiskette für Scharniere in 2 Stufen an. Stufe 1 ist ein Ja-Nein-Kriterium: passende Scharnierfamilie und passender Produktmix, klar abgegrenzte Stationen, Nachweise zu Prüfung und Ausschleusung, Abnahmeplan und eine namentlich benannte verantwortliche Person für den Lebenszyklus.
Stufe 2 richtet sich nach den Prioritäten des Käufers: Layout, Umrüsten, Datenschnittstelle, regionaler Support, Ersatzteilstrategie und kaufmännische Bedingungen. Legen Sie keine pauschalen Gewichtungen fest: Ein Werk mit häufig wechselnden Varianten kann Nachweise zum Umrüsten anders bewerten als eine dedizierte Linie mit stabilem Produktionsplan.
| Prüftor | Vorliegende Nachweise | Angeforderte Nachweise | Offenes Risiko / Verantwortlicher |
|---|---|---|---|
| Passung von Bauteil und Produktmix | Öffentlicher Referenznachweis oder Versuch | Varianten- und Produktionsplan | Nicht nachgewiesene Geometrie / Käufer |
| Abgrenzung der Stationen | Prozessübersicht | Enthaltene Leistungen, Optionen, Schnittstellen | Lücken im Leistungsumfang / Lieferant |
| Qualitätskontrollen | Bildschirmansicht oder Musteraufzeichnung | Fehlerdemonstration | Gemischte Ausbringung / gemeinsame Klärung |
| Definition der Ausbringungsrate | Vom Lieferanten angegebener Zyklus oder Ausbringung | Schriftliche Angaben zu Zeit, Bauteil und Leistungsumfang | Abweichende Messung / gemeinsame Klärung |
| Umrüsten | Verfahren oder Video | Beobachteter Variantenwechsel mit anschließendem Wiederanlauf | Nicht ausgewiesene manuelle Arbeit / Lieferant |
| Medienversorgung und Schnittstellen | Vorläufige Liste | Festgelegte Stromversorgung, Druckluft, Datenanbindung und Hallenplan | Abweichungen am Standort / Käufer |
| Sicherheit und Cybersicherheit | Risikokonzept und Zugangskonzept | Standortspezifische Prüfung und Wiederherstellungstest | Nicht zugewiesene Verpflichtung / gemeinsame Klärung |
| Abnahme | Entwurf des Verfahrens | Abnahme beim Hersteller, am Standort und nach Änderungen | Nicht festgelegtes Kriterium / Käufer |
| Lebenszyklus | Serviceangebot | Ersatzteile, Backup, Wiederherstellung, Entzug von Zugriffsrechten | Kein Verantwortlicher benannt / Lieferant |
Führen Sie für jeden Lieferanten ein eigenes Arbeitsblatt und halten Sie das Datum jeder öffentlichen Webseite und jedes Dokuments fest. Für eine unternehmensweite Due-Diligence-Prüfung, die über die Prozesspassung für Scharniere hinausgeht, nutzen Sie weiterhin die Checkliste zur Prüfung von Automatisierungszulieferern; dieses Arbeitsblatt beschränkt sich auf den Umfang, die Ausbringungsrate, die Prüfung und die Abnahme für Scharniere. Bei Bedarf können Sie auch ein weiteres Beispiel für einen Lieferantenvergleich heranziehen und dabei berücksichtigen, dass Anlagen für Griffe zu einer anderen Prozessfamilie gehören.
Was Sie einem Hersteller für ein aussagekräftiges Angebot senden sollten
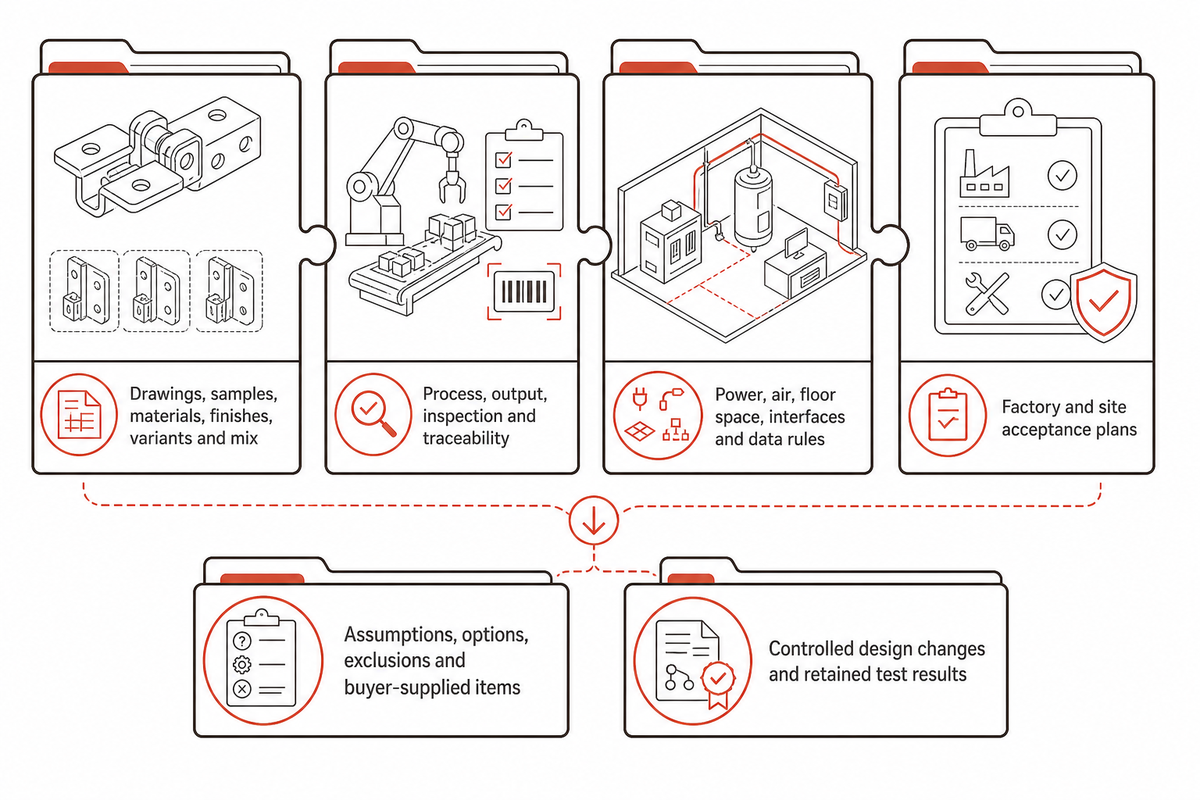
Senden Sie Bauteilzeichnungen, freigegebene Muster, Werkstoffe und Oberflächen, Produktvarianten, den prognostizierten Produktmix und den Produktionsplan. Ergänzen Sie die vorgesehene Prozessabfolge, die vom Käufer festgelegte Ausbringung, Anforderungen an Prüfung und Rückverfolgbarkeit, Stromversorgung und Druckluft am Standort, verfügbare Fläche, Schnittstellen, Datenregeln sowie separate Abnahmepläne für Werk und Standort.
Verlangen Sie, dass der Lieferant Annahmen, Optionen, ausgeschlossene Stationen und vom Käufer bereitgestellte Komponenten direkt im Anforderungsdokument kennzeichnet. Fordern Sie eine Medienversorgungsliste, ein Layout, eine Aufschlüsselung der Zykluszeiten, eine Beschreibung der Prüfung, ein Konzept zur Fehlerbehebung und Wiederherstellung, einen Ersatzteilplan, eine Dokumentenliste und eine Verantwortungsmatrix an – statt einer einzelnen Aussage zur schlüsselfertigen Lieferung.
Legen Sie außerdem fest, wie Konstruktionsänderungen gesteuert werden. Benennen Sie, wer Änderungen an Bauteil, Maschinenrezept, Schutzeinrichtung, Software und Netzwerk freigeben darf. Verlangen Sie eine Auswirkungsprüfung, wenn eine Änderung Sicherheit, Qualität oder die abgenommene Ausbringung beeinflussen kann, und führen Sie die überarbeiteten Zeichnungen, Risikodokumentation, Backups und Prüfergebnisse unter derselben Änderungsreferenz.
Als Kontext zum Herausgeber: Shenzhen Zeyu Intelligent Industrial Science Technology Co.,Ltd gibt an, dass ZEUEE 2005 gegründet wurde und nicht standardisierte industrielle Automatisierungsanlagen entwickelt. Das Unternehmen nennt außerdem einen 20.000 Quadratmeter großen Standort in Taihe, mehr als 120 Beschäftigte und eine Zertifizierung nach ISO 9001:2015. Dies sind Angaben des Unternehmens selbst; sie fließen nicht in die Bewertung der zehn Lieferanten ein.
Legen Sie vor der Angebotsanfrage denselben Leistungsumfang fest
Ein aussagekräftiges Angebot setzt voraus, dass Muster, Arbeitsgänge, Prüfregeln, Medienversorgung, Schnittstellen und Abnahmeplan feststehen.
Senden Sie ZEUEE Ihre Scharniermuster und die Abgrenzung der StationenHäufig gestellte Fragen
Welches Unternehmen ist der beste Hersteller von Scharnieren?
Antwort anzeigen
Die Frage kann sich auf eine Marke für fertige Scharniere oder auf ein Unternehmen beziehen, das Anlagen zur Scharniermontage baut. Bei Anlagen gibt es keinen allgemein begründbaren Sieger: Produktionslinien für Türscharniere, Möbelscharniere, Fahrzeugzellen für Bedienelemente und Stationen für Miniatur-Drehmomente haben unterschiedliche Prozessgrenzen. Beginnen Sie mit Ihrer Scharnierfamilie, Ihrem Produktmix, den erforderlichen Arbeitsgängen und den Abnahmenachweisen. Vergleichen Sie anschließend nur Lieferanten, deren Angebot diesen Anforderungen entspricht.
Wer sind die führenden Hersteller von Türscharnieren?
Antwort anzeigen
Hersteller fertiger Türscharniere und Hersteller von Montagemaschinen gehören zu unterschiedlichen Lieferantenkategorien. Wenn Sie Anlagen benötigen, nehmen Sie Hersteller in die Vorauswahl auf, die einen Referenzfall für Tür- oder Fensterscharniere vorweisen, jede enthaltene Station benennen, Prüfung und Ausschleusung vorführen und während der Werksabnahme freigegebene Bauteile verarbeiten können. Eine bekannte Scharniermarke belegt nicht, dass ein Automatisierungsanbieter Ihre Bauteilgeometrie zuführen, montieren, prüfen und durch Umrüsten anpassen kann.
Wer sind die führenden Hersteller von durchgehenden Scharnieren?
Antwort anzeigen
Ein durchgehendes Scharnier ist ein fertiges Produkt. Eine Liste von Marken solcher Scharniere beantwortet daher nicht, wer die Produktionsanlage dafür bauen sollte. Legen Sie zunächst fest, wie lange Scharnierflügel und Kontaktstifte vorbereitet, ausgerichtet, eingesetzt, abgelängt, geprüft und gehandhabt werden. Bitten Sie Anlagenbauer anschließend um einen vergleichbaren öffentlichen Referenznachweis oder eine dokumentierte Konzeptstudie. Eine Webseite zu einer Möbelscharniermaschine ersetzt diesen Nachweis nicht.
Wie werden Scharniere gefertigt?
Antwort anzeigen
Der Fertigungsablauf hängt vom Scharniertyp ab. Er kann das Umformen oder Bearbeiten der Scharnierflügel, die Vorbereitung der Gelenkaugen, das Einsetzen eines Kontaktstifts, einer Hülse, einer Feder oder einer Kurbel, das Schmieren, das Vernieten oder Verschrauben, Funktionsprüfungen, Inspektionen und die Kennzeichnung umfassen. Eine Montagemaschine deckt möglicherweise nur einen Teil dieser Prozesskette ab. Im Angebot müssen daher Anfang und Ende ihres Leistungsumfangs genau angegeben sein.
Was sollte eine Angebotsanfrage für eine Scharniermontagemaschine enthalten?
Antwort anzeigen
Fügen Sie Zeichnungen, freigegebene Muster, die Abgrenzung der Stationen, die Zielausbringung, Prüfungen, Medienversorgung, Schnittstellen und Abnahmetests bei. Kennzeichnen Sie optionale und vom Käufer bereitgestellte Komponenten.
Referenzen und Quellen
- Öffentlicher Anwendungsbereich der ISO 12100:2010
- Öffentlicher Anwendungsbereich der ISO 22400-1:2014
- Veröffentlichungsseite der IEC 60204-1
- OSHA 1910.212
- OSHA: Robotersysteme und Sicherheit industrieller Robotersysteme
- NIST SP 800-82 Rev. 3
- NIST-Forschung zur Mehrproduktfertigung
- NIST-Leitfaden zur Automatisierung bei hoher Variantenvielfalt und kleinen Stückzahlen
- Verordnung (EU) 2023/1230
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






