Kontaktieren Sie Zeyu lntelligent Industrial Company

Fertigung für Luft- und Raumfahrt sowie Verteidigung: Qualität, Rückverfolgbarkeit und Automatisierung

Aktualisiert August 2026
Die Fertigung für Luft- und Raumfahrt sowie Verteidigung umfasst Produkte und Systeme für die zivile Luftfahrt, Raumfahrt und Verteidigungsprogramme. Die zentrale Herausforderung in der Fertigung besteht nicht darin, ein einziges allgemeingültiges Zertifikat zu erfüllen. Hersteller müssen ermitteln, welche Qualitäts-, Produkt-, Vertrags-, Informationssicherheits- und Exportkontrollanforderungen tatsächlich gelten. Anschließend müssen sie nachweisen, dass die freigegebene Revision unter einem kontrollierten Prozess gefertigt und mit einem geeigneten Messverfahren abgenommen wurde. Die Planung umfasst vier Schritte: Anforderungen abgrenzen, die Nachweiskette für die Fertigung aufbauen, die Automatisierung an Nachweisen und Risiken ausrichten und vor der Freigabe vereinbaren, wie das Ergebnis belegt wird. Gerätekonfigurationen und kommerzielle Optionen finden Sie auf der Seite zu Automatisierungslösungen für die Fertigung in Luft- und Raumfahrt sowie Verteidigung von ZEUEE. Dieser Beitrag konzentriert sich auf die Fertigungsplanung.Hinweis zum Geltungsbereich: Dieser Beitrag bietet einen Rahmen für die Fertigungsplanung und ersetzt weder die geltende Zeichnung noch den Vertrag, die Zulassungsgrundlage, eine lizenzierte Norm oder die Prüfung durch qualifizierte Fachleute.
Was Luft- und Raumfahrt sowie Verteidigung in der Fertigung bedeuten
Was versteht man unter Luft- und Raumfahrt sowie Verteidigung?
Die Luft- und Raumfahrt umfasst Flugzeuge, Raumfahrzeuge, zugehörige Systeme und deren Lieferketten. Der Verteidigungsbereich umfasst Produkte und Dienstleistungen für Aufgaben der nationalen Sicherheit. Manche Programme verbinden beide Bereiche, doch aus dieser Bezeichnung ergibt sich kein einheitliches Regelwerk für alle Fertigungsstätten. Für ein Satellitenbauteil, ein Teil für ein ziviles Flugzeug und eine Baugruppe für die Bodenverteidigung können unterschiedliche Zulassungswege, Kunden und Datenkontrollen gelten. Die Fertigungsanforderungen richten sich nach Produkt, Kunde, Zulassungsstatus, Vertrag, Bestimmungsort und den während der Arbeit verarbeiteten Informationen. Eine allgemeine Orientierung bietet die U.S. International Trade Administration; maßgeblich für die Pflichten in der Fertigung sind die jeweiligen Programmunterlagen. Daraus folgen drei Konsequenzen. Anforderungen können sich von Programm zu Programm ändern. In der Luft- und Raumfahrt können Programme für Neufertigung, Beschaffung und Überholung unterschiedliche Anforderungen an denselben Zulieferer weitergeben. Deshalb muss die Programmakte und nicht die Branchenbezeichnung den Prozessplan bestimmen. Ein übersehenes Merkmal oder eine falsche Revision kann Folgen über die Station hinaus haben, an der der Fehler entstanden ist. Auch bei Lieferantenwechseln, Wartung, Nacharbeit und langen Produktlebenszyklen müssen die Nachweise verständlich bleiben.| Programmkontext | Voraussichtlich Verantwortlicher | Auswirkung auf die Fertigung | Nachweisfrage |
|---|---|---|---|
| Freigegebene Konstruktion | Konstruktions- oder Zulassungsbehörde | Revisions- und Konfigurationskontrolle | Welche freigegebene Definition galt für die Einheit? |
| Kundenvertrag | Vertrags- und Qualitätsverantwortliche | Weitergegebene Anforderungen, Aufzeichnungen und Meldepflichten | Welche Vertragsklauseln galten für den Prozess und die Zulieferer? |
| Kontrollierte Programmdaten | Verantwortliche für Sicherheit und Handelskontrollen | Zugriff, Übertragung und Systemgrenzen | Wer darf die jeweiligen Dateien und Aufzeichnungen erhalten? |
Anforderungen vor der Prozessgestaltung systematisch erfassen
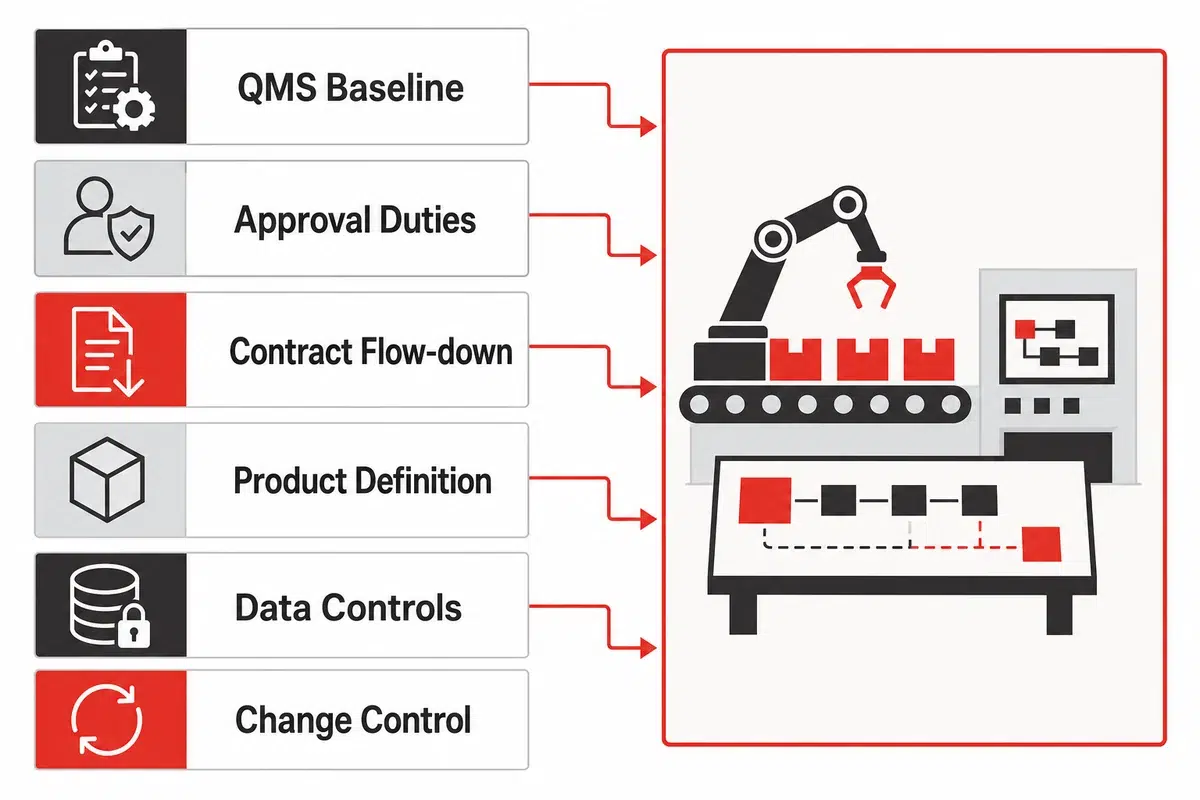
| Ebene | Maßgebliche Vorgabe | Verantwortlicher für die Bestätigung des Geltungsbereichs | Ergebnis für die Fertigung |
|---|---|---|---|
| Grundlage des Qualitätsmanagementsystems | Geltende Verpflichtungen zum Qualitätsmanagementsystem | Qualitätsleitung | Kontrollierte Verfahren und Zuständigkeiten |
| Zulassungspflichten | Zulassungsgrundlage und Vorschriften | Verantwortlicher für Zulassung oder Regulierung | Erforderliche Kontrollen und Aufzeichnungen |
| Vertragliche Weitergabe von Anforderungen | Bestellung, Klauseln und Kundendokumente | Verträge und Kundenqualität | Pflichten gegenüber Zulieferern sowie Melde- und Nachweispflichten |
| Produktdefinition | Zeichnung, Stückliste, Modell, Software und Spezifikationen | Konstruktionsverantwortlicher | Merkmale, Grenzwerte und freigegebene Revisionen |
| Prozessdefinition | Arbeitsanweisungen und freigegebene Verfahren | Fertigungsengineering | Ablauf, Parameter, Werkzeuge und Prüfungen |
| Messung | Prüf- oder Testverfahren und Abnahmeregel | Qualität und Messtechnik | Messverfahren, Ausrüstung und Entscheidungsverantwortlicher |
| Cybersicherheit | Vertrag und Informationsverzeichnis | Sicherheits- und Vertragsverantwortliche | Freigegebene Systeme, Benutzer und Übertragungswege |
| Handelskontrollen | Geltungsbereich für Artikel, Tätigkeiten, Bestimmungsort und Daten | Bevollmächtigter Verantwortlicher oder qualifizierte Rechtsberatung | Grenzen für Handhabung und Genehmigung |
| Änderungskontrolle | Änderungs- und Meldevorschriften des Programms | Funktionsübergreifendes Änderungsgremium | Auslöser für Prüfung, erneute Validierung und Freigabe |
Ist eine AS9100-Zertifizierung für jeden Zulieferer in Luft- und Raumfahrt sowie Verteidigung erforderlich?
Es gibt keine allgemeingültige Pflicht. Ob eine Zertifizierung erforderlich ist, hängt von den Qualifikationsregeln des Kunden, den Verträgen, dem Zulassungsstatus und dem bedienten Markt ab. Die öffentliche Zusammenfassung der IAQG erläutert die Rolle des Qualitätsmanagementsystems. Klären Sie die tatsächlich weitergegebenen Anforderungen, bevor Sie entscheiden.Missionssicherheit in eine Nachweiskette für die Fertigung übersetzen
Nachweiskette für die Fertigung
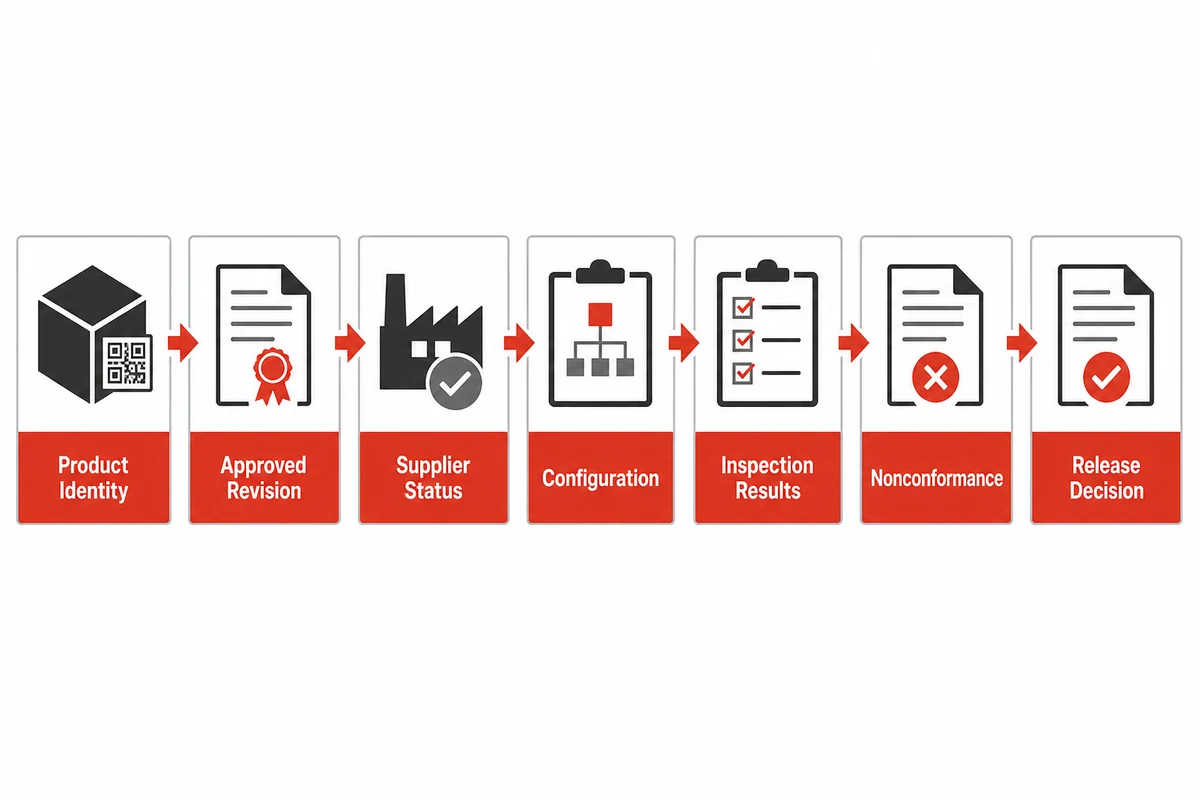
Für Antragsteller einer FAA-Produktionszulassung und deren Inhaber veranschaulicht 14 CFR 21.137, wie Zuliefererkontrolle, Kontrolle von Fertigungsprozessen, Prüfungen und Tests, Kalibrierung, Status, nichtkonforme Teile, Korrekturmaßnahmen, Aufzeichnungen und Qualitätsabweichungen ein zusammenhängendes System bilden. Der begrenzte Geltungsbereich der Vorschrift ist wichtig; die Verknüpfung dieser Kontrollen bietet dennoch eine wertvolle Lehre für die Systemarchitektur.
- Identifizieren Sie Produkt, Seriennummer oder Charge sowie gegebenenfalls die Identität des Materials oder Bauteils.
- Verknüpfen Sie die Einheit mit den freigegebenen Revisionen von Zeichnung, Stückliste, Software und Arbeitsanweisung.
- Hinterlegen Sie bei Bedarf Nachweise zu Zulieferern, Bescheinigungen und Wareneingangsstatus.
- Dokumentieren Sie Werkzeuge, Parametersatz, Prozessparameter und den relevanten Anlagenzustand.
- Bewahren Sie bei Bedarf Angaben zur Identität und zu den Zeitstempeln des Bedieners oder der autorisierten Person auf.
- Verknüpfen Sie Prüf- oder Testergebnisse mit der Identität des Messgeräts und dessen Kalibrier- oder Prüfstatus.
- Verknüpfen Sie Abweichungen, Prüfungen, Entscheidungen über die weitere Behandlung, Nacharbeit, erneute Prüfung und abschließende Freigabe.
Erstmusternachweis und laufende Prozesskontrolle
AS9102C legt gemäß ihrem öffentlich beschriebenen Zweck die Dokumentationsanforderungen für die Erstmusterprüfung fest. Eine Erstmusterprüfung kann belegen, dass die festgelegte Planung und die Fertigungsprozesse zu diesem Zeitpunkt ein Teil hervorgebracht haben, das die definierten Anforderungen erfüllt. Für die laufende Kontrolle sind weiterhin Revisionsmanagement, stabile Prozesse, kalibrierte oder geprüfte Messmittel, ein Verfahren zum Umgang mit Ausnahmen und Nachweise für spätere Einheiten erforderlich. Ein abgenommenes Erstmuster legt nicht dauerhaft alle Zulieferer, Werkzeuge, Parametersätze oder Prüfbedingungen fest.Konstruktionsrückverfolgbarkeit, die Änderungen standhält
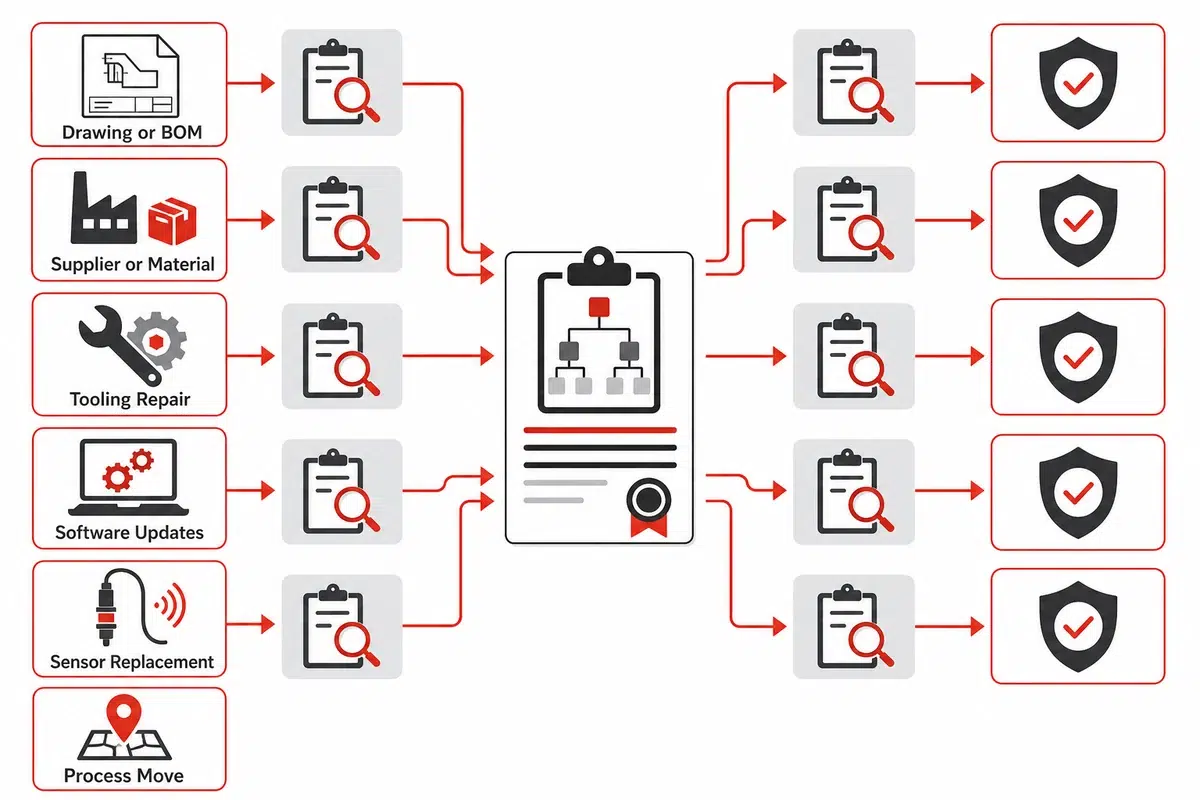
| Änderung | Verantwortlicher für die Prüfung | Betroffene Nachweise | Frage zur erneuten Validierung |
|---|---|---|---|
| Revision der Zeichnung oder Stückliste | Konstruktions- und Fertigungsengineering | Programm, Werkzeuge, Parametersatz, Prüfung | Welche Merkmale oder Verfahren haben sich geändert? |
| Zulieferer oder Material | Lieferantenqualität | Freigabe, Wareneingangsnachweise, Prozessfenster | Verändert die neue Bezugsquelle das Risiko oder den Validierungsbedarf? |
| Werkzeug, Sensor oder Software | Verantwortliche für Anlagen und Qualität | Konfiguration, Messung, frühere Ergebnisse | Welche Nachweise belegen eine gleichwertige Leistung? |
| Prozessverlagerung oder Wartung | Betrieb und Fertigungsengineering | Einrichtung, Umgebung, Prozessfähigkeit, Freigabe | Was wurde beeinträchtigt und was muss erneut geprüft werden? |
Automatisierungsentscheidungen mit einer Matrix für Nachweis und Risiko treffen
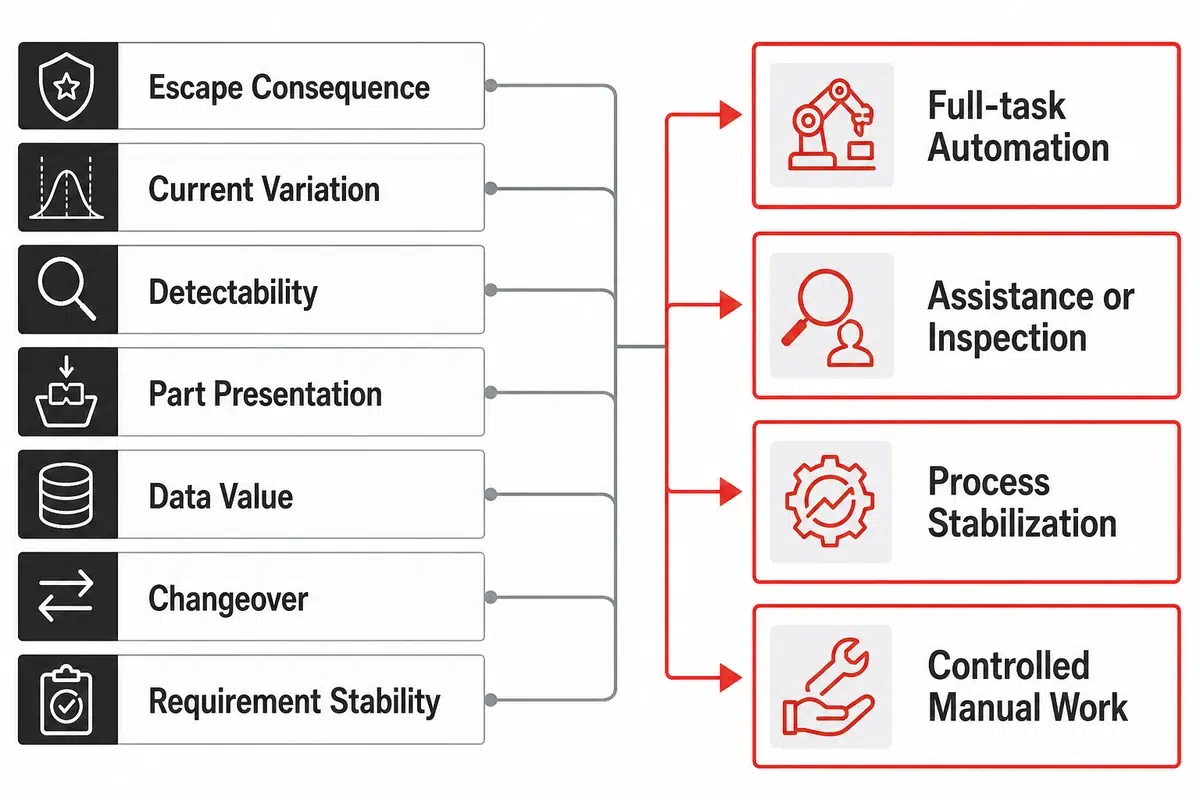
| Entscheidungsdimension | Zu prüfende Nachweise | Kriterium für die Umsetzung | Kriterium für eine Unterbrechung |
|---|---|---|---|
| Folgen eines unentdeckten Fehlers | Fehleranalyse und Kontrollplan | Ein definiertes Merkmal erfordert wirksamere Prävention oder Erkennung | Folgen und Abnahmeregel sind noch unklar |
| Aktuelle Streuung | Fehlerarten und Prozessverlauf | Die wichtigsten Streuungsquellen sind bekannt | Wareneingangs- oder Prozessbedingungen ändern sich unkontrolliert |
| Erkennbarkeit | Prüfumfang an der Station und in nachgelagerten Schritten | Das Verfahren kann den definierten Fehler erkennen | Ein Sensorausgang wird ohne Abgleich als Abnahmekriterium verwendet |
| Bauteilbereitstellung | Versuche zu Bezugspunkt, Ausrichtung und Handhabung | Die Bereitstellung ist für alle freigegebenen Varianten wiederholbar | Geometrie oder Zustand verhindern eine zuverlässige Positionierung |
| Datenwert | Anforderungen an Freigabe, Eingrenzung und Rückverfolgbarkeit | Die Automatisierung kann prüfbare Rohdaten sichern | Es bleibt nur ein Bestanden-Signal erhalten |
| Umrüsten | Varianten- und Parametersatzmatrix | Parametersätze, Werkzeuge und Zugriffsrechte lassen sich kontrollieren | Die Variantenabdeckung hängt von nicht dokumentiertem Bedienerwissen ab |
| Stabilität der Anforderungen | Revisionshistorie und offene technische Entscheidungen | Abnahmekriterien und Schnittstellen sind freigegeben | Eine dedizierte Anlage würde ungeklärte Anforderungen festschreiben |
Welche Fertigungsprozesse in der Luft- und Raumfahrt sollten zuerst automatisiert werden?
Beginnen Sie mit wiederholbaren, messbaren und stabilen Arbeitsschritten, bei denen die Folgen eines unentdeckten Fehlers klar definiert sind und der aktuelle Prozess nur schwache Nachweise liefert. Eine vollständige Automatisierung des Arbeitsschritts eignet sich, wenn Bereitstellung, Verfahren und Abnahme kontrolliert sind. Sind weiterhin fachliche Entscheidungen erforderlich, können Assistenz oder Prüfung die bessere Lösung sein. Ändern sich Anforderungen oder Wareneingangsbedingungen noch, sollte zunächst der Prozess stabilisiert werden. Benennen Sie bei jedem Ergebnis den Rohdatensatz, der die Freigabe stützt, und die für die Prüfung von Ausnahmen zuständige Person. Zykluszeit und Arbeitseinsparung sind sinnvolle betriebswirtschaftliche Faktoren. Keiner der beiden belegt jedoch, dass eine Fertigungszelle die Produktqualität sichert. Sobald die Entscheidungsgrundlage stimmt, können Sie Anlagenkonzepte auf der Seite zu Automatisierungslösungen für die Fertigung in Luft- und Raumfahrt sowie Verteidigung vergleichen.Automatisierung von der URS bis zur Abnahme validieren
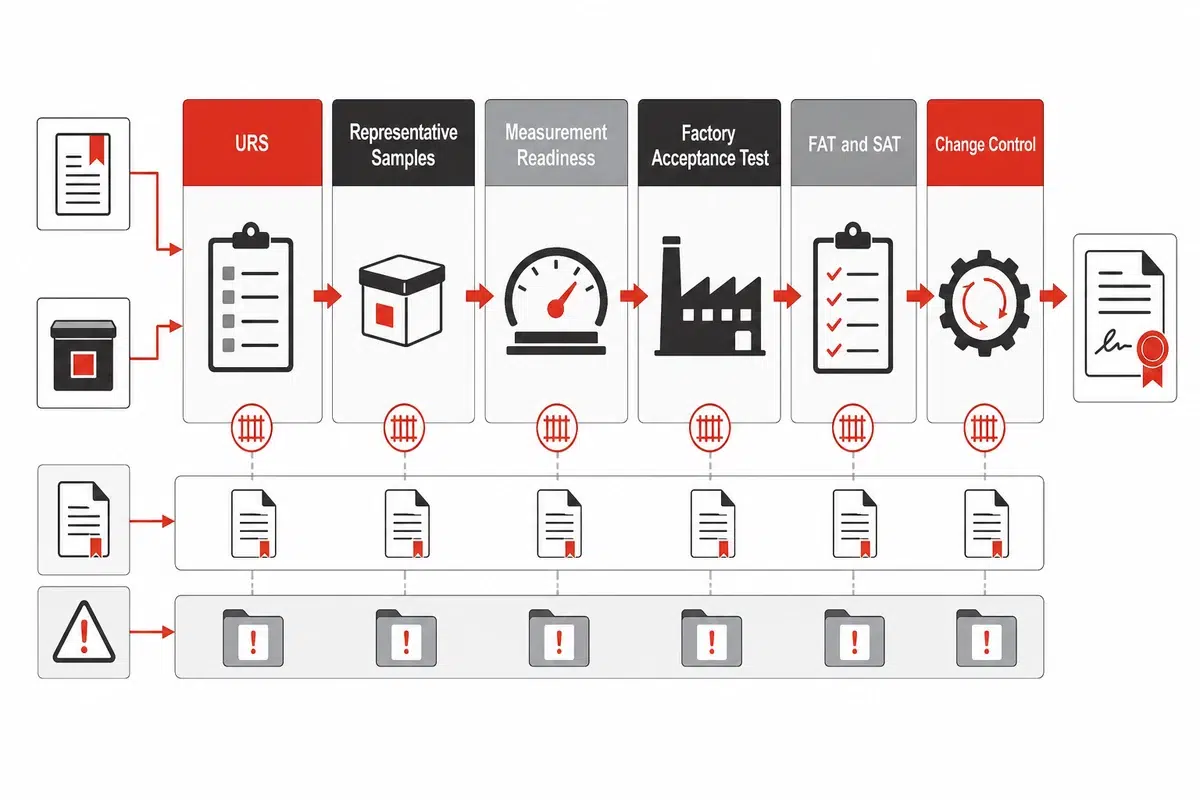
Weg von der URS bis zur Abnahme
Eine aussagekräftige URS umfasst Wareneingangszustand, Produktvarianten, Prozessgrenzen, Prüfungen, Ausschuss- und Nacharbeitswege, Datenzugriff, Schnittstellen, Sicherheit, Versorgungsmedien, Schulung, Wartung, Dokumentation und Abnahmeverantwortung. Bei der Musterplanung sollten freigegebene Revisionen und aussagekräftige Grenzbedingungen einbezogen werden, statt eine beliebige Auswahl von Nennteilen zu verwenden. Herausfordernde Prüfteile können nützlich sein, wenn ihr Status bekannt ist, ihre Verwendung sicher ist und ihr Zweck abgestimmt wurde.
Zur Messbereitschaft gehört mehr als die Auflistung eines Messgeräts. Käufer und Zulieferer sollten das Verfahren, die Geräteidentität, den Kalibrier- oder Prüfstatus, die relevante Auflösung oder Messfähigkeit, das Rohdatenformat und die Zuständigkeit für die Gut-/Schlecht-Entscheidung kennen. Detaillierte Fragen zur Geräteauswahl behandelt der Leitfaden zu automatisierten Prüfanlagen sowie der Leitfaden zu Bildverarbeitungssystemen für Prüfungen.
- Legen Sie die freigegebene Produkt- und Revisionsmatrix, Prozessgrenzen und geltenden Merkmale fest.
- Definieren Sie Muster für Normal-, Grenz- und relevante Varianten sowie deren Herkunft und etwaige Ausschlüsse.
- Vereinbaren Sie das Messverfahren, den Status der Messmittel und die für jede Abnahmeentscheidung zuständige Person.
- Legen Sie Voraussetzungen, Prüfablauf, Abbruch-, Ausschuss-, Wiederholungsprüfungs- und Abweichungsregeln für FAT und SAT fest.
- Verknüpfen Sie offene Maßnahmen, Nachweise, Freigaben und spätere Änderungsauslöser mit der freigegebenen Konfiguration.
Welche Nachweise sollte ein FAT für eine Automatisierung enthalten?
Dokumentieren Sie Voraussetzungen, freigegebenes Produkt und Revision, Herkunft der Muster, Konfiguration, Prüfablauf, Rohdaten, Ausnahmen, Entscheidung und Unterzeichner. Die Projektanforderungen und keine allgemeingültige Maschinenregel bestimmen Musterumfang und Leistungsziele.Automatisierungszulieferer anhand von Nachweisen statt Versprechen bewerten
Verlangen Sie
- Annahmen mit namentlich benannten Verantwortlichen
- Rohdaten und Verfahren für Ausnahmefälle
- Freigegebene Varianten und Ausschlüsse
- Zuständigkeiten für Änderungen und erneute Validierung
Nicht als Nachweis akzeptieren
- Ein Video eines regulären Zyklus allein
- Eine nicht erklärte Gutmeldung
- Eine nicht definierte Abdeckung „aller Teile“
- Ein Konformitätsversprechen ohne abgegrenzte Eingangsvorgaben
Fertigungsdaten entsprechend den unterschiedlichen Anforderungsregimen kontrollieren
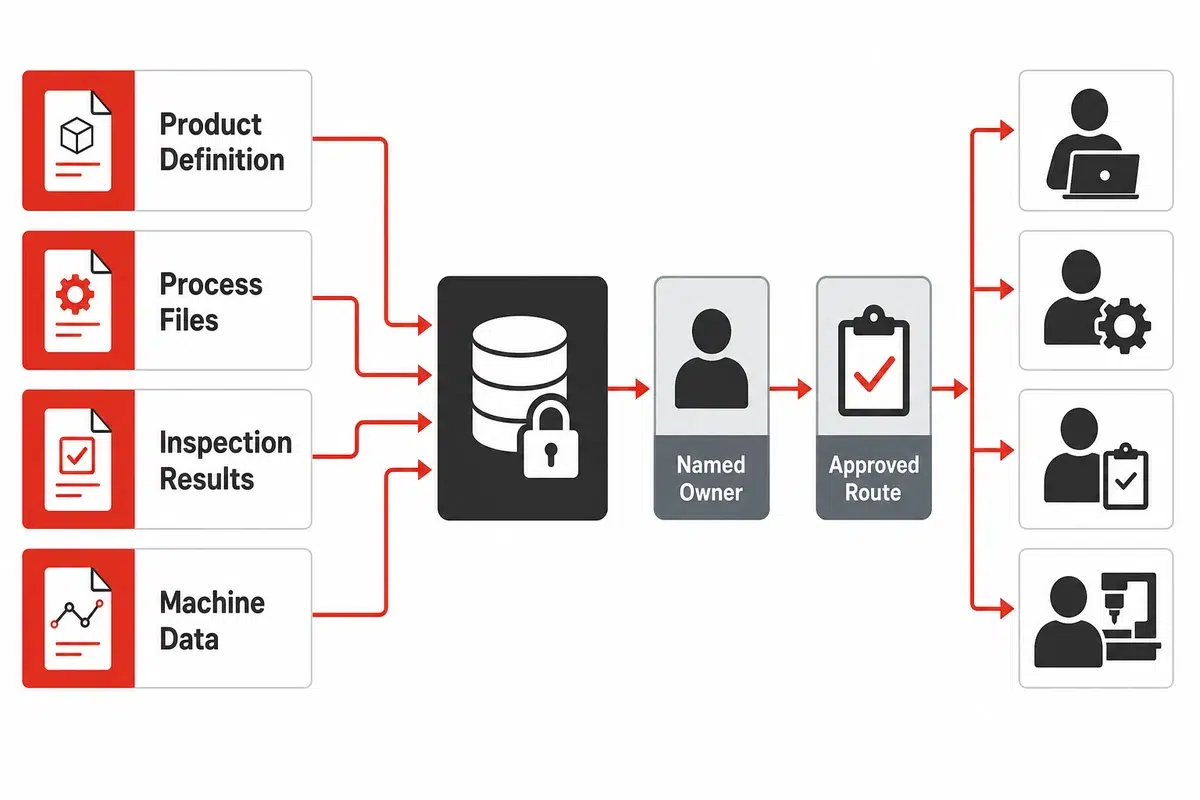
Digitalen Thread und KI dort einsetzen, wo sie Nachweise verbessern
Ein Fertigungsreife-Paket erstellen
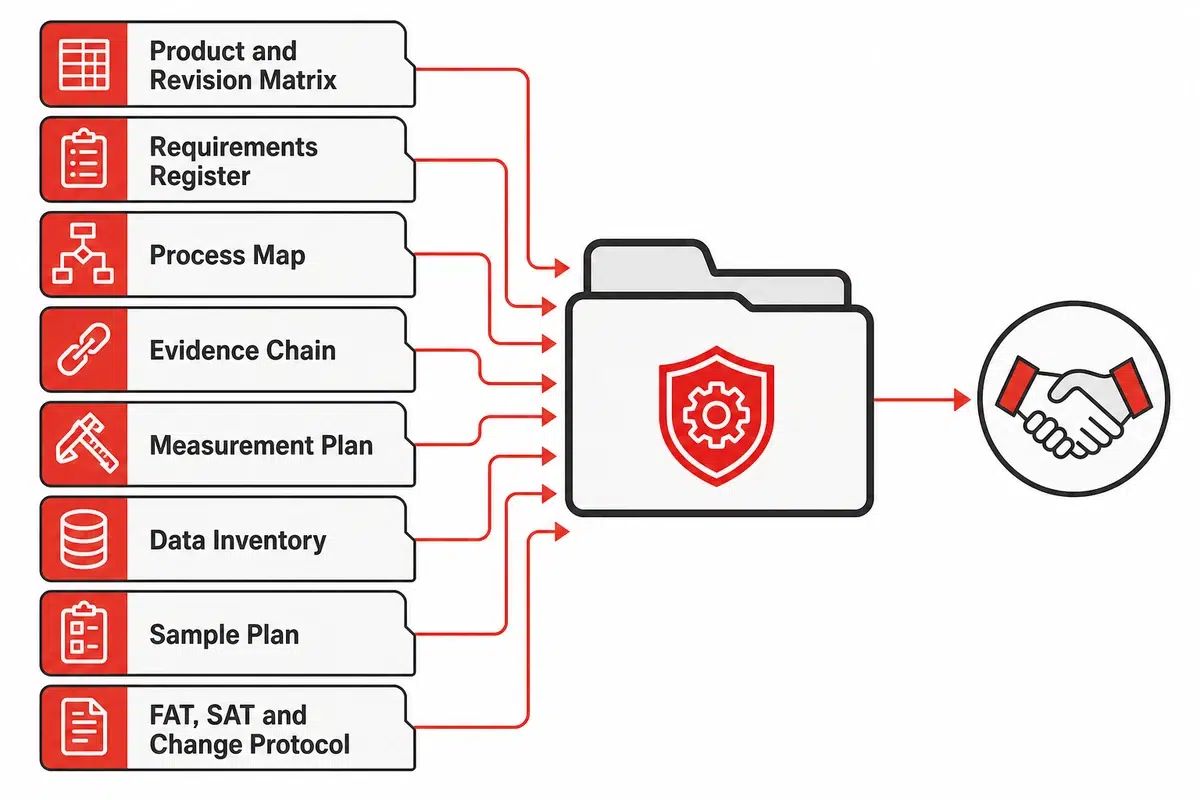
| Element | Aktuelle Revision oder Verantwortlicher | Bedeutung | Prüfverfahren |
|---|---|---|---|
| Produkt- und Revisionsmatrix | Konstruktionsverantwortlicher | Legt den freigegebenen Geltungsbereich fest | Konfigurationsprüfung |
| Anforderungsverzeichnis | Funktionsübergreifend Verantwortliche | Trennt Geltungsbereich und Zuständigkeit | Freigabe durch Verantwortliche und Rückverfolgbarkeitsprüfung |
| Prozessübersicht und Nachweiskette | Fertigung und Qualität | Zeigt Kontrollen und Verknüpfungen zwischen Aufzeichnungen | Durchgang anhand realer Aufzeichnungen |
| Wareneingangszustand und Fehlerklassifikation | Lieferantenqualität | Verhindert, dass unerkannte Streuung in das Konzept eingeht | Prüfung von Mustern und Fehlern |
| Messplan | Verantwortlicher für Messtechnik | Legt fest, wie über die Abnahme entschieden wird | Prüfung der Verfahrens- und Messmittelbereitschaft |
| Daten- und Zugriffsverzeichnis | Verantwortliche für Sicherheit und Handelskontrollen | Kontrollsystem und Grenzen zu Zulieferern | Prüfung von freigegebenem Weg und Empfänger |
| URS und Musterplan | Projektverantwortlicher | Verknüpft den Geltungsbereich mit repräsentativen Nachweisen | Rückverfolgbarkeit von Anforderungen und Mustern |
| FAT, SAT und Änderungsprotokoll | Abnahmeverantwortliche | Legt Freigabe und spätere erneute Validierung fest | Beaufsichtigte Durchführung und Abschluss |
Besprechen Sie Ihr Fertigungsprojekt für die Luft- und Raumfahrt
Häufig gestellte Fragen
Was versteht man unter Luft- und Raumfahrt sowie Verteidigung?
Die Luft- und Raumfahrt umfasst Flugzeuge, Raumfahrzeuge und zugehörige Systeme. Der Verteidigungsbereich umfasst Produkte und Dienstleistungen für Aufgaben der nationalen Sicherheit. Überschneidungen sind verbreitet, besonders wenn Luftfahrt-, Raumfahrt- und Verteidigungslieferketten Technologien oder Zulieferer gemeinsam nutzen. Die Pflichten in der Fertigung unterscheiden sich dennoch je nach Produkt, Programm, Zulassung, Vertrag, Kunde, Bestimmungsort und kontrollierten Informationen. Ermitteln Sie vor der Festlegung eines Prozesses oder Systems, wer für jede Anforderung zuständig ist und welche Aufzeichnung ihre Erfüllung belegt.Ist eine AS9100-Zertifizierung für jeden Zulieferer in Luft- und Raumfahrt sowie Verteidigung erforderlich?
Nicht automatisch. Eine Zertifizierung kann durch Kundenqualifikation, vertraglich weitergegebene Anforderungen, Zulassungsstatus und Marktzugang erforderlich werden. Die Zusammenfassung der IAQG erläutert den Zweck der Norm; maßgeblich für die Entscheidung sind die tatsächlichen Anforderungen des Kunden und des Vertrags.Welche Angaben sollte die Rückverfolgbarkeit in der Luft- und Raumfahrtfertigung umfassen?
Die Rückverfolgbarkeit sollte Produkt, Seriennummer oder Chargenidentität mit der freigegebenen Zeichnung, Stückliste, Software und Arbeitsanweisungen verknüpfen. Wenn das Programm es verlangt, gehören dazu Angaben zum Zulieferer- und Wareneingangsstatus, zur Materialidentität, zur Bedienerautorisierung, zu Werkzeugen und Parametersätzen, zu Prozessparametern, Prüf- oder Testergebnissen, zum Status der Messmittel, zu Abweichungen, Entscheidungen über die weitere Behandlung und zur Freigabe. Welche Felder erforderlich sind und wie lange sie aufbewahrt werden, ergibt sich aus Vertrag und Zulassungsgrundlage. Ohne diese Verknüpfungen kennzeichnet eine Seriennummer zwar die Einheit, erklärt aber nicht, warum sie abgenommen wurde.Welche Fertigungsprozesse in der Luft- und Raumfahrt sollten zuerst automatisiert werden?
Bevorzugen Sie wiederholbare, messbare und stabile Arbeitsschritte mit klar definierten Folgen eines unentdeckten Fehlers und schwachen aktuellen Nachweisen. Sind Eingangsvorgaben, Bereitstellung oder Abnahmekriterien noch ungeklärt, stabilisieren Sie den Prozess oder automatisieren Sie nur den kontrollierten Teil.Welche Nachweise sollte ein FAT für eine Automatisierung enthalten?
Beginnen Sie mit den Voraussetzungen: Medienversorgung, Sicherheitszustand, freigegebene Software, genehmigter Parametersatz und Messbereitschaft. Erfassen Sie jede Produktrevision und jedes Muster einschließlich Herkunft, regulärer oder Grenzfallfunktion und Ausschlüssen. Halten Sie während der Durchführung die Reihenfolge der Durchläufe, Rohmesswerte, Alarme, Stopps, Ausschussteile, Wiederholungsprüfungen und alle Eingriffe durch Bediener fest. Schließen Sie die Dokumentation mit der Entscheidung auf Anforderungsebene, Abweichungen, offenen Maßnahmen, Verantwortlichen und Freigaben ab. Der Abnahmeplan des Projekts legt die Musteranzahl und Leistungsgrenzen fest; ein Lieferant sollte für die Demonstration keinen allgemeingültigen Wert festlegen.Referenzen
- International Trade Administration: Luft- und Raumfahrt- sowie Verteidigungsindustrie
- IAQG: 9100-Anforderungen an Qualitätsmanagementsysteme für Organisationen der Luftfahrt, Raumfahrt und Verteidigung
- 14 CFR 21.137: Qualitätssystem
- SAE: AS9102-Anforderungen an die Erstmusterprüfung in der Luft- und Raumfahrt
- NIST: Digitaler Faden für die Fertigung
- NIST SP 800-171 Rev. 3
- 32 CFR Part 170: CMMC-Programm
- EAR Part 734: Geltungsbereich der Export Administration Regulations
- 22 CFR 120.33: Technische Daten
Herausgeber: Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd., das Unternehmen hinter ZEUEE.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






