Kontaktieren Sie Zeyu lntelligent Industrial Company

Die MIL-DTL-32139-Norm für Nano-D-Steckverbinder im Überblick

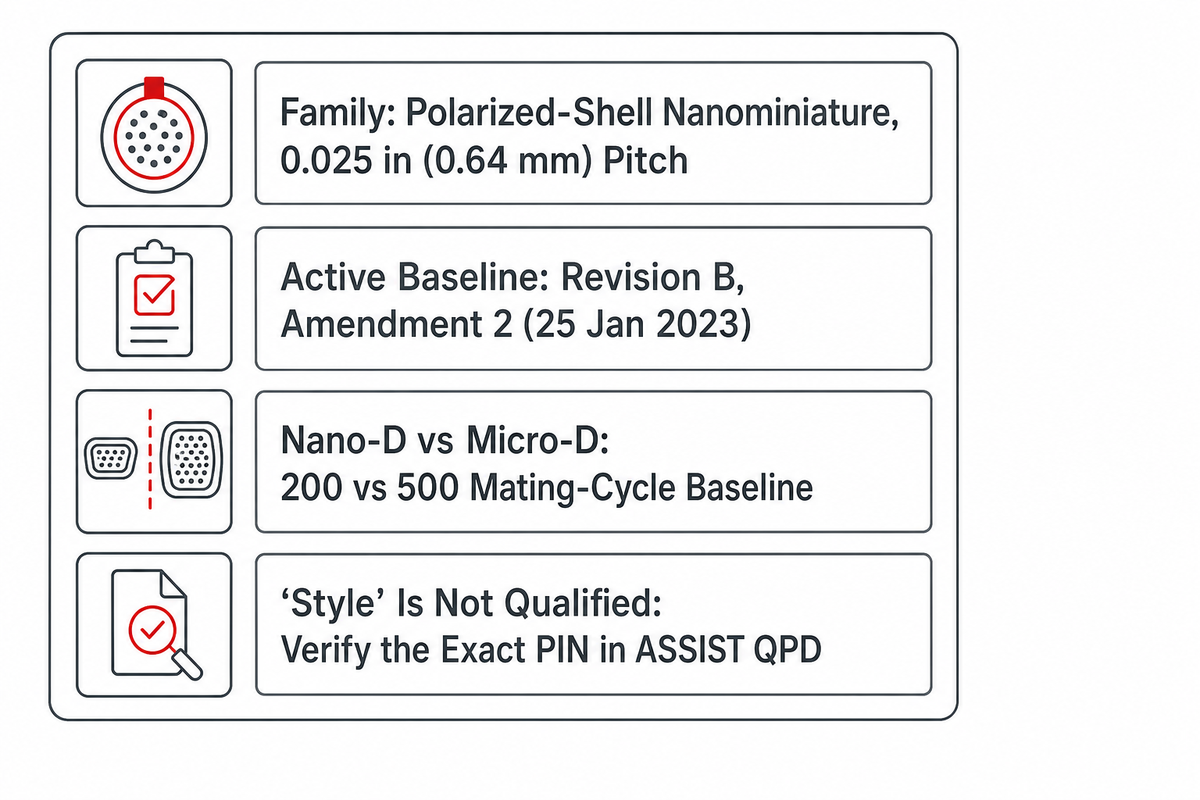
Ein Nano-D-Steckverbinder gehört zu einer Familie polarisierter, rechteckiger Steckverbinder in Nanominiaturbauweise mit einem Kontaktabstand von 0.025 in (0,64 mm). Der Familienname, das Rastermaß oder die Katalogangabe „MIL-DTL-32139 style“ reichen für eine vollständige Spezifikation nicht aus. Eine belastbare Auswahl verknüpft die geltende militärische Detail-Spezifikation mit dem genauen Slash Sheet und der vollständigen Teilenummer (PIN). Anschließend werden die qualifizierte Bezugsquelle, Chargennachweise, Anwendungsgrenzen, Verarbeitungsregeln und Montagekontrollen geprüft. Diese Nachweiskette ist wichtig, denn die öffentlichen Quellen zeichnen kein einheitliches Bild: Bei der Prüfung am 13. August 2026 weist ASSIST MIL-DTL-32139B mit Amendment 2 als gültig aus, während die Suche in der öffentlich zugänglichen, aber in ihrem Umfang eingeschränkten QPLDOCS-Datenbank MIL-DTL-32139A(1) als maßgebliche Spezifikation anzeigt.
Kurzantwort: Verwenden Sie MIL-DTL-32139B mit Amendment 2 als gültige Grundlage der allgemeinen Spezifikation, belassen Sie es aber nicht dabei. Prüfen Sie den aktuellen ASSIST-Eintrag, das genaue Slash Sheet und die vollständige PIN, den authentifizierten ASSIST-QPD-Eintrag, die Abnahmenachweise auf Chargenebene sowie alle Kunden- und Missionsanforderungen. QPDSIS und die öffentliche QPLDOCS-Datenbank sind nützliche, aber eingeschränkte öffentliche Nachweisquellen. Das im Juli 2026 veröffentlichte Dokument zu Amendment 3 ist ein erster Entwurf, der vor der Genehmigung nicht verwendet werden darf.
0.025 inKontaktabstand in einer Reihe
1 ADauerstrombelastbarkeit der Kontakte
200 Zyklengrundlegende Dauerprüfung
1 μszulässige maximale Unterbrechungsdauer
ZEUEE, Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. · Aktualisiert am 13. August 2026 · Analyse öffentlicher Quellen; es werden keine vertraulichen Nano-D-Fertigungs- oder Kundendaten beansprucht.
Was ist ein Nano-D-Steckverbinder?
Ein Nano-D-Steckverbinder ist ein rechteckiger elektrischer Steckverbinder in Nanominiaturbauweise mit einem polarisierten Gehäuse. Er kommt zum Einsatz, wenn Bauraum und Masse der Verbindung stark begrenzt sind. Auf Grundlage derselben oben festgelegten Grenze öffentlicher Quellen konzentriert sich die Nachweiskette zunächst auf die Bauform, bevor eine Konfiguration ausgewählt wird. MIL-DTL-32139 umfasst Ausführungen zum Anschluss an Leiterplatten oder Kabelbaugruppen. Innerhalb einer Reihe haben die Kontakte einen Abstand von 0.025 in (0,64 mm). Dieses Schnittstellenmerkmal kennzeichnet die Familie, aber nicht die vollständige Konfiguration.
Kommerzielle Suchbegriffe sind weiter gefasst als Konformitätsaussagen. Dieser Leitfaden setzt nicht voraus, dass jedes Produkt, das als „Nano-D“, „Nano-Miniatur“ oder ähnlich vermarktet wird, zu MIL-DTL-32139 gehört. Betrachtet werden rechteckige Steckverbinder mit polarisiertem Gehäuse und einem Rastermaß von 0.025 in, die für den Anschluss an Leiterplatten oder Kabelbaugruppen vorgesehen sind. Weicht ein Produkt bei Gehäusegeometrie, Schnittstelle, Kontaktabstand, Kontaktsystem oder Konfiguration vom geltenden Slash Sheet ab, ist die Bezeichnung als herstellerspezifisch zu betrachten. Prüfen Sie dann die jeweilige Zeichnung und die Nachweise, statt die Anforderungen dieser Spezifikation zu übernehmen.
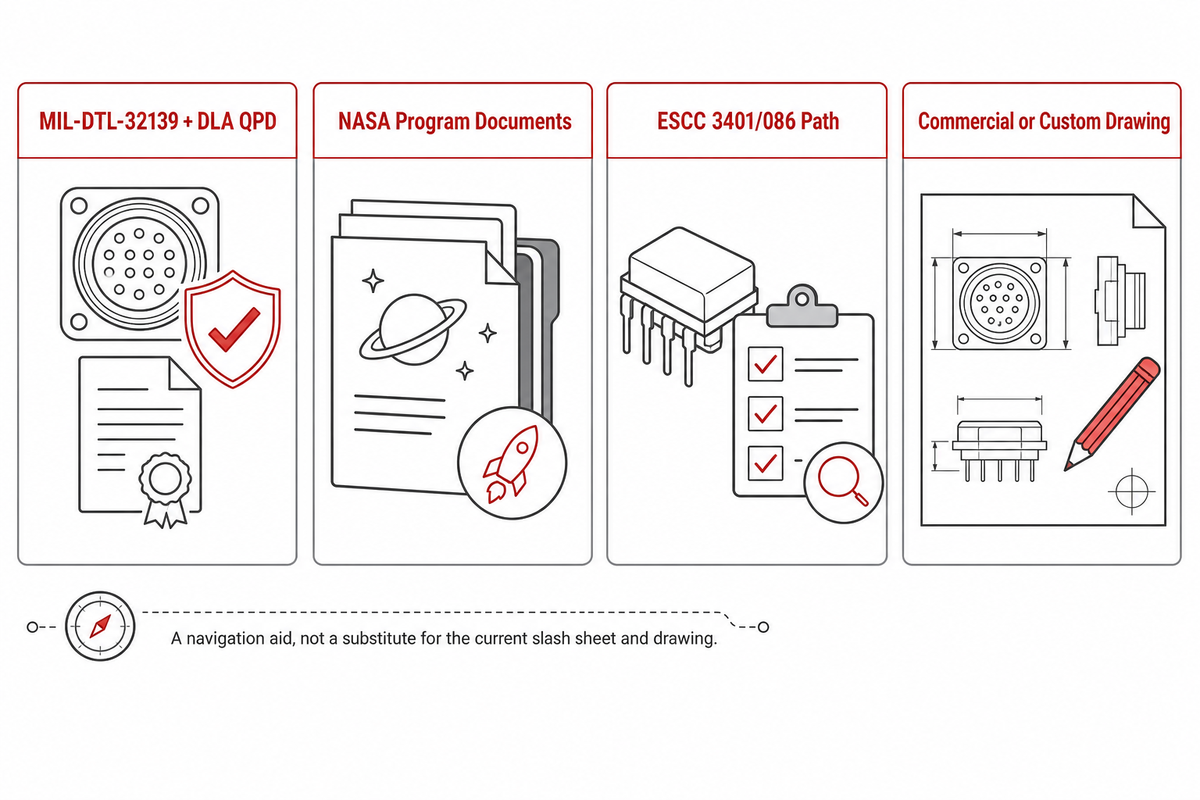
Ein internationales Raumfahrtprogramm kann für eine ähnliche Bauform auch ein anderes Nachweisverfahren vorschreiben. Die aktuelle Liste veröffentlichter Spezifikationen von ESCIES enthält ESCC 3401/086 Issue 2 für rechteckige Steckverbinder in Nanominiaturbauweise nach Bauart Nano-D. Sie wird zusammen mit der generischen ESCC-Steckverbinderspezifikation angewendet. Eine ESCC-qualifizierte Komponente ist dadurch nicht nach MIL-DTL-32139 qualifiziert – und umgekehrt. Geben Sie im RFQ das maßgebliche Qualifikationssystem an, bevor Sie Teilenummern, Prüfberichte oder zugelassene Bezugsquellen vergleichen.
| Nachweissystem | Anzuwenden, wenn | Was sich damit nachweisen lässt | Was sich damit allein nicht nachweisen lässt |
|---|---|---|---|
| MIL-DTL-32139 plus DLA QPD | Die Ausschreibung, der Vertrag, die Zeichnung oder die freigegebene Teilebasis verweist auf die militärische Detail-Spezifikation | Anforderungen an die Produktfamilie sowie ein datierter Qualifikationsstatus für das genaue Teil aus der genauen Bezugsquelle | Echtheit der Lieferung, Abdeckung jeder einzelnen Einheit, Eignung für das System oder Missionsfreigabe |
| NASA-Programmdokumente | Der maßgebliche NASA-Vertrag oder das Programm verweist auf die geltenden Anforderungen an Teile, Verarbeitung, Schulung, menschliche Faktoren oder ein NASA-Zentrum | Die zusätzlichen Anwendungs-, Montage-, Personal-, Handhabungs- und Programmnachweise, auf die dort verwiesen wird | Automatische Qualifikation der Hardware oder Anwendbarkeit außerhalb des angegebenen Programm- und Organisationsumfangs |
| ESCC-3401/086-Pfad | Eine ESCC-Beschaffungsgrundlage verweist auf die Detail- und die generische Steckverbinderspezifikation | Konformitäts- und Qualifikationsnachweise innerhalb des ESCC-Systems | Gegenseitige Qualifikation nach MIL-DTL-32139 |
| Kommerzielle oder kundenspezifische Zeichnung | Es wird kein staatliches oder ESCC-Qualifikationssystem vorgeschrieben | Vom Hersteller festgelegte Schnittstelle, Materialien, Prüfungen und Abnahmezusagen | Staatliche Qualifikation allein aufgrund der Bezeichnung „Nano-D“ oder „MIL-style“ |
Für die vollständige Konfiguration müssen weiterhin Stecker oder Buchse, ein- oder zweireihige Ausführung, Einsatzanordnung, Anschlussart oder Leitungstyp, Befestigung und Zubehör, Gehäuseoberfläche sowie gegebenenfalls die Raumfahrtklasse festgelegt werden. Manche Produkte sind vorkonfektioniert. Andere verfügen über vertikale oder horizontale Leiterplattenanschlüsse, Durchsteckkontakte oder SMD-Optionen. Bei einem zusammengehörigen Steckverbinderpaar müssen zudem Polarisation und Befestigungselemente zueinander passen; eine übereinstimmende Kontaktzahl allein genügt nicht.
Eine hohe Kontaktdichte allein entscheidet nicht über die Architektur. Eine begutachtete Beschreibung des RadCube-MAGIC-Instruments nennt eine 51-polige Nano-D-Schnittstelle zwischen jeder Front-End-Elektronikbaugruppe und der Rückwandplatine. Für die Sensorkabelbaugruppen kamen dagegen Micro-D-Steckverbinder zum Einsatz. In diesem System erfüllten die beiden Familien unterschiedliche Aufgaben. Das ist eine bessere technische Lehre, als den kleineren Steckverbinder pauschal als überlegen zu bezeichnen.
Begriffsabgrenzung: „Nano-D“, „MIL-DTL-32139 style“, „konstruiert nach“, „konform“ und „qualifiziert“ beantworten unterschiedliche Fragen. Ob eine dieser Aussagen für ein bestimmtes Teil belegbar ist, lässt sich nur anhand des genauen Eintrags und des Nachweispakets feststellen.
Was deckt MIL-DTL-32139 tatsächlich ab?
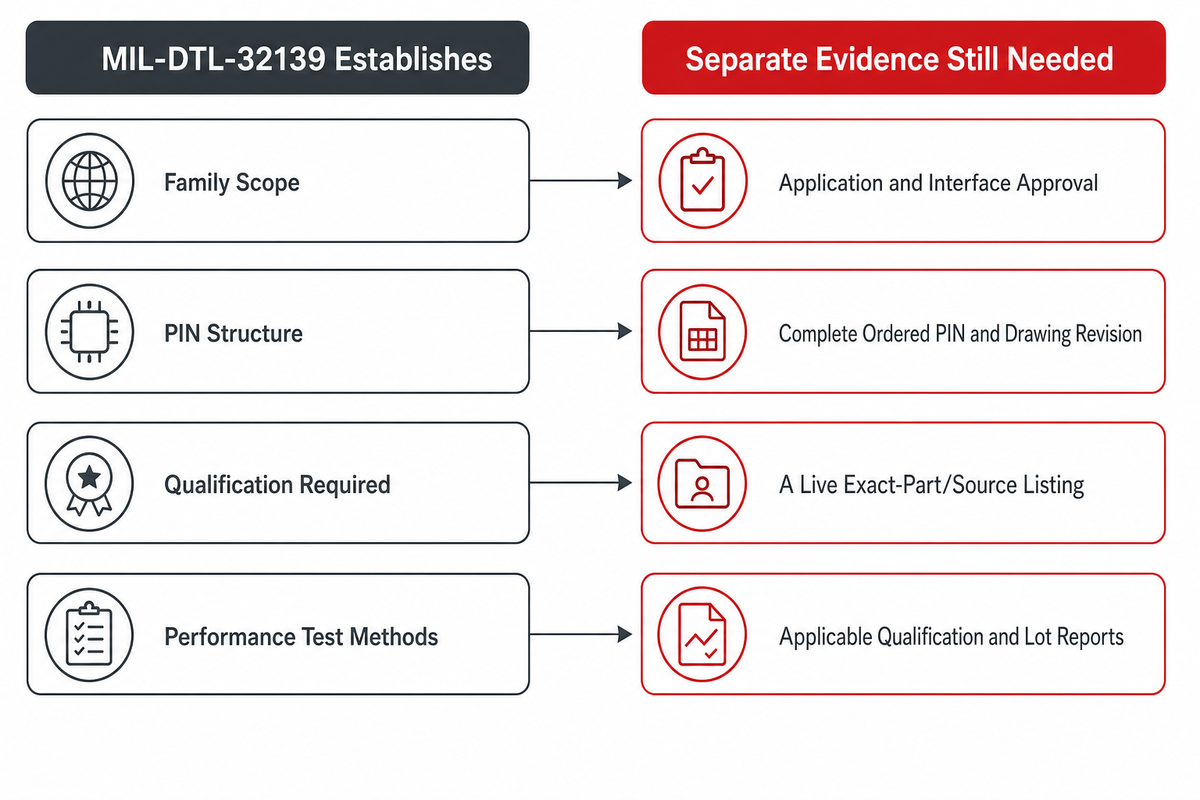
MIL-DTL-32139B mit Amendment 2 vom 25. Januar 2023 ist die für diesen Leitfaden geprüfte gültige allgemeine Spezifikation. Diese Abgrenzung auf Familienebene verdeutlicht den Unterschied zwischen einer Steckverbinderfamilie und einem vollständig spezifizierten Teil. MIL-DTL-32139 legt Anforderungen, Prüfverfahren, die Struktur der Qualitätskonformität, die Qualifikationspflicht und den Aufbau der PIN fest. Einzelheiten zu Geometrie und Konfiguration sind im jeweils geltenden Detail-Spezifikationsblatt festgelegt. Bei einem Widerspruch zwischen der allgemeinen Spezifikation und einem Slash Sheet hat das Slash Sheet Vorrang.
Legen Sie das Slash Sheet getrennt vom übergeordneten Dokument fest. Der Index der MIL-DTL-32139-Dokumentenfamilie von DLA führt die einzelnen Blätter mit jeweils eigenem Datum auf. So tragen beispielsweise /11 bis /14 Amendment 1 vom 19. März 2025 und sind damit neuer als die übergeordnete Grundlage von 2023. Ein späteres Datum des Sheets bedeutet nicht automatisch, dass die übergeordnete Spezifikation veraltet ist. Vielmehr müssen RFQ, Zeichnungsprüfung und Änderungslenkung die genaue aktuelle Revision des für die ausgewählte PIN maßgeblichen Sheets nennen.
Verwenden Sie für Abmessungen das normative PDF und die Zeichnung des Slash Sheets. Bei einer Prüfung am 12. August 2026 gibt die Zusammenfassung im DLA-Familienindex das Rastermaß von 0.025 in mit 0,064 mm an; der aktuelle Quick-Search-Eintrag und das PDF der Revision B verwenden dagegen 0,64 mm. 0.025 in entsprechen 0,635 mm und werden auf 0,64 mm gerundet. Auch ein Amendment aus dem Jahr 2004 enthielt die Angabe 0,064 mm. Diese Abweichung betrifft die Metadaten bestimmter Seiten und Dokumente, nicht den aktuellen Quick-Search-Eintrag. Gleichen Sie die Einheiten mit dem gelenkten Dokument ab, statt von identischen Angaben in allen offiziellen Zusammenfassungen auszugehen.
| Frage | Was MIL-DTL-32139 belegen kann | Zusätzlich erforderliche Nachweise |
|---|---|---|
| Geltungsbereich der Produktfamilie | Steckverbinder in Nanominiaturbauweise mit polarisiertem Gehäuse für Leiterplatten oder Kabelbaugruppen | Freigabe für Anwendung und Schnittstelle |
| Aufbau der PIN | Felder zur Angabe von Slash Sheet, Einsatz, Anschlussart, Befestigung, Oberfläche und Raumfahrtklasse | Vollständige PIN in der richtigen Reihenfolge und Zeichnungsrevision |
| Qualifikation | Die Qualifikation muss vor der Auftragsvergabe abgeschlossen sein | Aktueller Eintrag für das genaue Teil aus der genauen Bezugsquelle |
| Leistungsprüfungen | Prüfverfahren, Bedingungen und Anforderungen an die Produktfamilie | Geltende Qualifikations- und Chargenberichte für die gelieferte Komponente |
| Prozesslenkung | Statistische Prozesslenkung, soweit praktikabel, mit zulässigen dokumentierten Alternativen | Validierter Lenkungsplan und Aufzeichnungen des Lieferanten |
| Missionsabnahme | Keine automatische Zusicherung des Raumfahrtklassen-Niveaus; auf der DLA-Seite ist für Anforderungen auf Raumfahrtniveau „No“ angegeben | Kunden-, programm- und missionsspezifische Freigabe |
Ist Amendment 3 bereits in Kraft?
Nein. DLA Quick Search führt Revision B mit Amendment 2 weiterhin als gültiges freigegebenes Dokument und zeigt zusätzlich das Projekt 5935-2026-047 an. DLA kennzeichnet die Datei zu Amendment 3 vom 24. Juli 2026 als ersten Entwurf. Auf dem Deckblatt steht, dass sie nicht genehmigt ist, noch geändert werden kann und vor der Genehmigung nicht verwendet werden darf. Verfolgen Sie das Projekt, verwenden Sie in den Abnahmedokumenten aber weiterhin die freigegebene Grundlage, bis DLA eine genehmigte Änderung veröffentlicht.
Dieser Hinweis auf eine laufende Änderung zeigt auch, warum eine Bestellung das Dokument mit Datum oder Revision aufführen sollte, statt nur „latest MIL spec“ zu nennen. „Latest“ kann sich zwischen Angebot, Erstmusterprüfung und Lieferung ändern. Eine datumsgebundene Grundlage zusammen mit einer vereinbarten Klausel zur Änderungsmitteilung lässt sich überprüfen.
Einblick in die Spezifikation: Schnittstellen, Kontakte und Leiterplatten- oder Kabelkonfigurationen
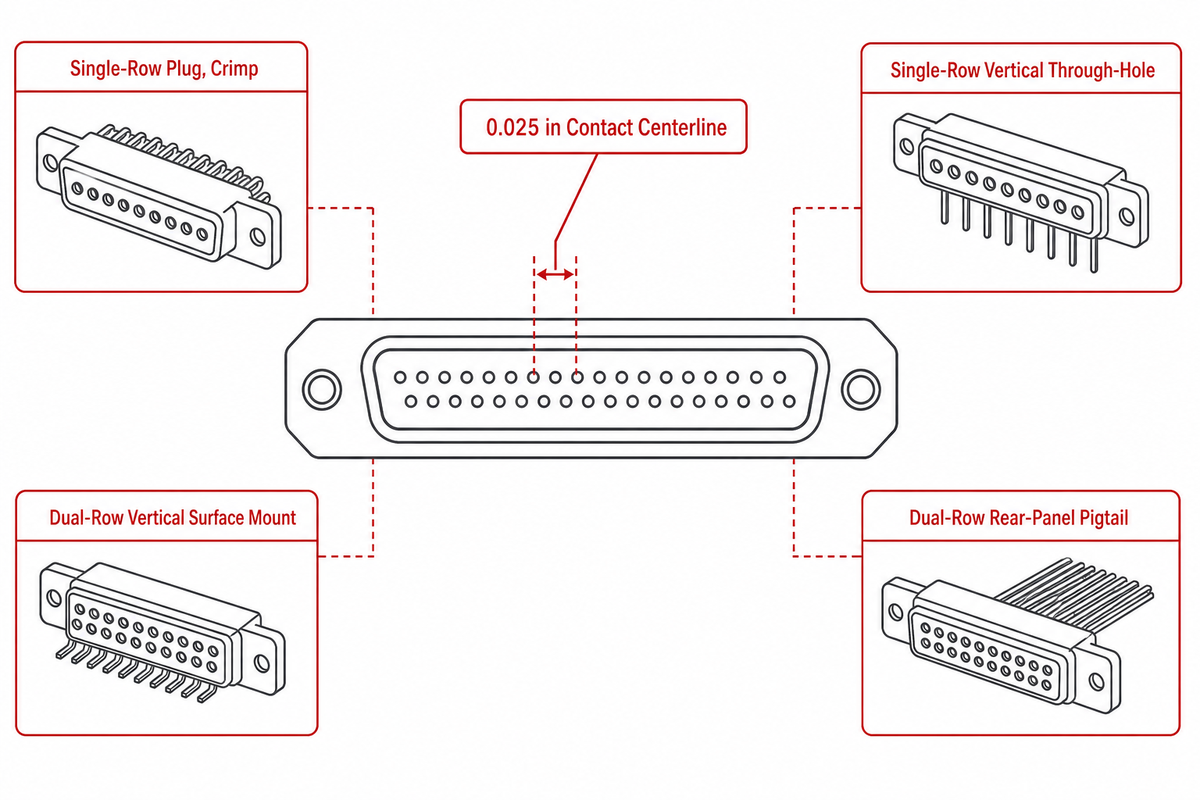
Die Nummer des Slash Sheets ist der erste Konfigurationszweig nach der Grundspezifikation. So wird ein häufiger Fehler vermieden: alle Nano-D-Bauformen als austauschbares Produkt zu behandeln. Die folgende Matrix gruppiert die öffentliche Dokumentenfamilie nach der Funktion der Schnittstelle. Sie dient der Orientierung und ersetzt weder das aktuelle Slash Sheet noch die Zeichnung.
| Konfigurationstyp | Slash Sheet(s) | Funktion von Kontakt und Schnittstelle | Zu klärende Frage |
|---|---|---|---|
| Einreihiger Stecker, Crimpanschluss | /1 | Stiftkontakte | Leitungstyp, Einsatz und passende Buchse |
| Einreihige Buchse, Crimpanschluss | /2 | Buchsenkontakte | Leitung, Befestigung und passender Stecker |
| Zweireihiger Stecker, Crimpanschluss | /3 | Stiftkontakte | Reihenanordnung und Polarisation |
| Zweireihige Buchse, Crimpanschluss | /4 | Buchsenkontakte | Steckrichtung und Befestigung |
| Einreihige vertikale Durchsteckmontage | /5 und /6 | Leiterplattenausführungen für Stecker und Buchse | Leiterplattendicke, Lochbild und Anschlussgeometrie |
| Einreihige horizontale Durchsteckmontage | /7 und /8 | Rechtwinklige Leiterplattenausführungen | Freihaltebereich, Ausrichtung der Anschlüsse und Zugang zum Löten |
| Zweireihiger rückseitiger Kabelabgang | /9 und /10 | Stecker und Buchse mit isolierter Leitung | Details zu Gehäuse, Dichtung, Leitung und Zugentlastung |
| Zweireihige vertikale Durchsteckmontage | /11 und /12 | Leiterplattenausführungen für Stecker und Buchse | Anschlussvariante, Footprint und Abstand zur Leiterplatte |
| Zweireihige horizontale Durchsteckmontage | /13 und /14 | Rechtwinkliger Stecker und rechtwinklige Buchse | Koplanarität, Biegegeometrie und Zugang zu den Lötstellen |
| Zweireihige vertikale Oberflächenmontage | /15 und /16 | SMD-Stecker und SMD-Buchse | Pad-Design, Anschlussfläche und Bestückungskontrolle |
| Zweireihige horizontale Oberflächenmontage | /17 und /18 | Rechtwinklige SMD-Ausführungen | Pad-Layout, Leiterplattenkante und Koplanarität |
| Suffix für die Raumfahrtklasse | Sofern zutreffend | Zusätzliches PIN-Feld | Ob das genaue Slash Sheet und die Bezugsquelle die Ausführung abdecken |
Wie liest man die Teilenummer eines Nano-D-Steckverbinders?
Lesen Sie die PIN von links nach rechts: Präfix M, Grundnummer 32139, Nummer des Slash Sheets, Einsatzanordnung, Anschlussart oder Leitungstyp, Kennzeichnung der Befestigung, Gehäuseoberfläche und gegebenenfalls Buchstabe der Raumfahrtklasse. Zwei Teile können beispielsweise M32139/ gemeinsam haben und sich dennoch in jedem der übrigen Felder unterscheiden. Leiten Sie fehlende Angaben weder aus einem Foto noch aus dem Gegenstück ab. Führen Sie die vollständige PIN, Zeichnungsrevision und Rangfolgeregel im RFQ auf, damit alle Lieferanten dieselbe Konfiguration anbieten.
Wie sind Nano-D-Katalogangaben zu verstehen?
Katalogbegriffe helfen Einkäufern, passende Produkte zu finden, sind aber herstellerspezifisch. Omnetics Connector Corp. verwendet den Katalogbegriff Bi-Lobe®, unter anderem in der Formulierung „dual row Bi-Lobe®“. Im Katalog bezeichnet dies eine Steckverbindertechnologie mit einem nominalen Kontaktabstand von 0,635 mm, der üblicherweise als 0.025 in oder gerundet als 0,64 mm angegeben wird. Diese Produktnamen sind Marken und keine allgemeinen Anforderungen der militärischen Spezifikation oder ein Nachweis, dass die Konstruktion eines anderen Lieferanten gleichwertig ist.
Sorgfältiger Umgang mit Katalogdaten: Enthält ein exportiertes Feld die Formulierung „black anodizedaluminum shell“, vereinheitlichen Sie sie vor dem Vergleich der Oberflächen zu „black-anodized aluminum shell“. Das zusammengezogene Wort ist hier ein Artefakt der Quelldaten und keine Werkstoffbezeichnung.
Eine Produktseite von Omnetics kann eine zweireihige Bi-Lobe®-Ausführung, einen vergoldeten flexiblen Stiftkontakt oder ein Kontaktsystem mit flexiblen, beschichteten Stiftkontakten beschreiben. Auch die Konstruktionen von Axon, Glenair und anderen Herstellern müssen anhand ihrer eigenen Zeichnungen und qualifizierten Teileinträge geprüft werden.
Suchergebnisse gruppieren Miniatursteckverbinder außerdem unter Begriffen wie D-Sub, D-Subminiatur, Nano-Steckverbinder, rechteckige Leiterplattensteckverbinder, Panelmontage, gerade Anschlüsse, SMT, verriegelbare Nano-D-Steckverbinder, positive Verriegelung, Schraubbefestigung und Rückgehäuse. Nano-D-Steckverbinder sind mit verschiedenen Befestigungs- und Anschlussvarianten erhältlich. Ein Begriff wie „Panelmontage“ klärt jedoch weder Bauform noch Reihenanzahl, Einsatz, Befestigung oder Qualifikation. Die Produktseite eines Herstellers kann einen Abstand der Leiterplattenanschlüsse von 1,27 mm zeigen, obwohl der Abstand zwischen den Kontakten innerhalb derselben Reihe weiterhin 0.025 in (0,64 mm) beträgt. Ordnen Sie diese Maße den jeweils passenden Zeichnungen zu.
Auch bei Materialien und Anwendungen ist Zurückhaltung geboten. Nickel, passivierte Oberflächen, Gehäusebeschichtung und Kontaktsystem sind konfigurationsabhängig. Begriffe wie „halb so groß“, „hochzuverlässig“, „robust“ oder „extrem robust“ sind keine Abnahmekriterien. Übersetzen Sie für den Einsatz in Satelliten, Geophysik sowie bei starken Stößen oder Vibrationen jedes Adjektiv in eine gemessene Belastung und Prüfbedingung. Miniaturisierung kann bei Anwendungen, in denen Größe und Gewicht entscheidend sind, die Masse reduzieren. Eine Miniaturisierung der Schnittstelle erfordert dennoch Nachweise zu Handhabung, Steckzyklen, Temperatur und Beschaffung. Ein Roboter kann eine Montagebewegung wiederholen; allein durch Wiederholung kann er die Anforderung nicht validieren.
Hinweis zu Änderungen an Flachanschlüssen im Jahr 2026
Eine DLA Engineering Practice Study vom 4. März 2026 empfiehlt für Slash Sheets 5–8 und 11–18 eine minimale Querschnittsfläche der Flachanschlüsse von 5 × 10⁻⁵ in². Der Bericht behandelt Bedenken hinsichtlich Lötfluss und elektrischer Leistung. Dabei handelt es sich um eine Empfehlung, nicht um einen Nachweis dafür, dass die geltenden Slash Sheets diesen Grenzwert bereits enthalten. Nehmen Sie den Punkt als Hinweis zur Zeichnungsprüfung auf und kontrollieren Sie vor der Freigabe das aktuelle Sheet.
Welche Nachweise zu Leistung und Umgebungsbedingungen sind wichtig?
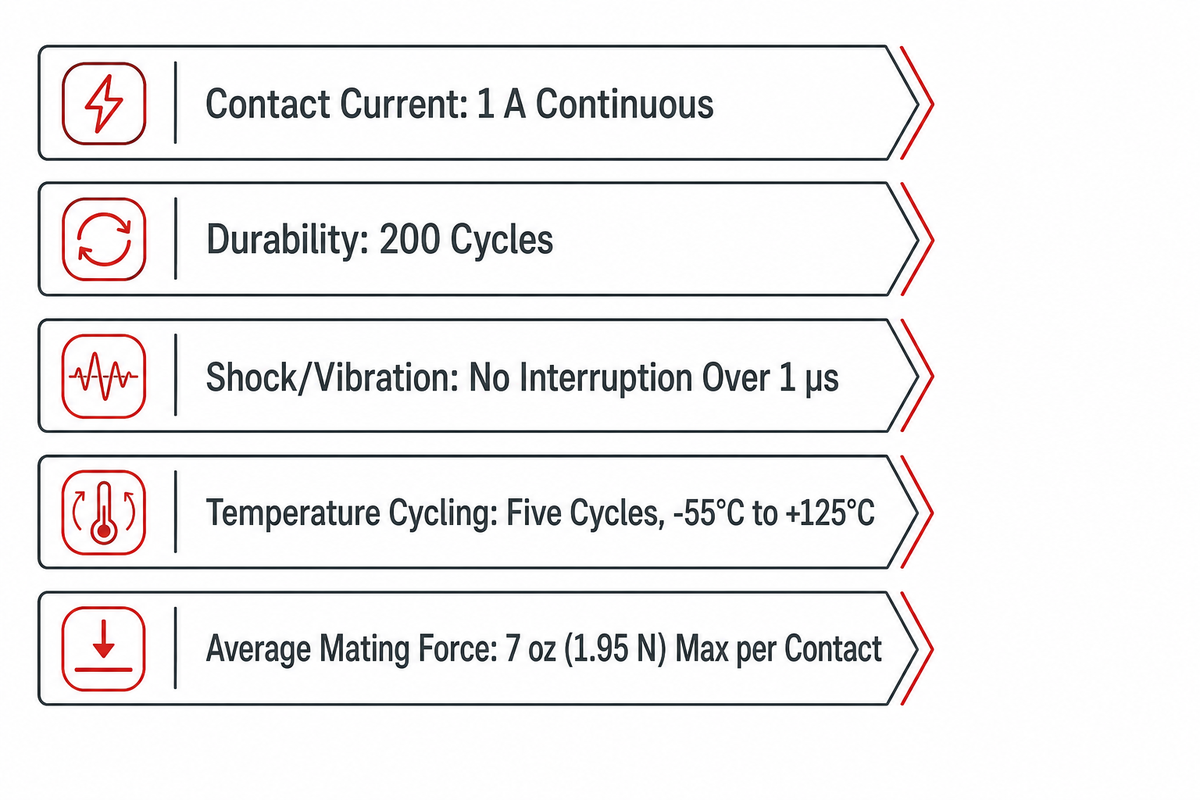
Eine aussagekräftige Bewertung umfasst vier Angaben: das Merkmal, seinen Grenzwert, die Prüfbedingung und den Nachweis, dass genau das betreffende Teil geprüft wurde. Wird die Prüfbedingung weggelassen, kann aus einem gültigen Prüfergebnis eine gefährliche Annahme für den Betrieb werden. Die Spannung ist dafür das anschaulichste Beispiel.
MIL-DTL-32139 nennt vor der Feuchtigkeitsprüfung 250 V auf Meereshöhe und 100 V in 70.000 ft Höhe. Für die Prüfsequenz nach der Feuchtigkeitsprüfung gilt die Bedingung von 100 V auf Meereshöhe ausdrücklich für Class M, Types I and II; sie ist kein pauschaler Wert für jede Konfiguration. Die Tabelle weist diese Werte als Prüfspannungen aus, nicht als Betriebsspannungen. Obwohl jeder Kontakt für einen Dauerstrom von 1 A ausgelegt ist, müssen für die jeweilige Anwendung zusätzlich Leiter, Umgebungstemperatur, Bündelung, Temperaturanstieg, Kriechstrecken, Isolierung und System-Derating geprüft werden.
Dieser Nachweis unter 70.000 ft ist keine vollständige Analyse des Druckverlaufs. Das aktuelle NASA-HDBK-4007A vom 3. Februar 2026 behandelt Paschen- und Koronaentladungen als unterschiedliche Hochspannungsgefahren für Raumfahrzeuge und gibt Konstruktionshinweise zu deren Minderung. Das Handbuch ist nur dort anzuwenden, wo sein Geltungsbereich für Hochspannungssysteme im Weltraum relevant ist. Bei einer Nano-D-Anwendung, die verschiedene Druckbereiche durchläuft, sind weiterhin eigene Analysen zu Spannung, Geometrie, Isolierung, Verunreinigung, Druck, Dauer und Prüfreserve erforderlich; weder der Nachweis mit 100 V in großer Höhe noch eine Prüfung auf Meereshöhe begründet eine allgemeine Betriebsspannungsangabe.
Die Aussage, ein Steckverbinder werde „häufig in digitalen Anwendungen eingesetzt“, ist keine Qualifizierung für eine bestimmte Datenrate. MIL-DTL-32139 umfasst Prüfungen des Kontaktwiderstands bei niedrigen Signalpegeln, legt jedoch weder Impedanzsprünge im Anwendungskanal noch Einfügedämpfung, Rückflussdämpfung, Übersprechen, Laufzeitunterschiede, Augenöffnung, Bitfehlerrate oder Gleichzeitigkeitsschaltreserve fest. Für Hochgeschwindigkeitsanwendungen sind daher ein Modell des gesteckten Kanals und Messungen an genau dem Steckverbinder, der Anbindung, dem Leiterplattenaufbau, dem Kabel, dem Rückstrompfad, der Kontaktbelegung und den Betriebsbedingungen erforderlich.
Signalintegrität und elektromagnetische Verträglichkeit hängen zusammen, müssen aber getrennt nachgewiesen werden. Ein bestandenes Kanalmodell belegt weder die Abschirmwirkung noch die Emissionseigenschaften. Leitfähigkeit von Gehäuse und Oberfläche, Masseverbindung der Rückschale, Schirmanbindung, Kabelaufbau, Behandlung ungenutzter Kontakte, Gehäusenähte sowie Chassis- und Signalrückleitungen erfordern einen systemweiten EMV-Plan mit Prüfnachweisen; die Qualifizierung nach MIL-DTL-32139 allein deckt dies nicht ab. Als zentrumsbezogenes Beispiel fordert das aktuelle MSFC-SPEC-521D, dass das Gehäuse-Steckverbinder-Design zusammen mit der Verbindungsverdrahtung und kompatiblen Masseverbindungen entwickelt wird. Diese Marshall-Spezifikation gilt nicht universell; die darin aufgezeigte Abhängigkeit muss jedoch anhand der maßgeblichen Systemanforderungen geklärt werden.
Bei relevanten Hochfrequenz- oder Hochfeldanwendungen kann zusätzlich eine Prüfung auf Durchschlag bei niedrigem Druck erforderlich sein. NASA Lesson Learned 770 beschreibt Risiken durch HF-Durchschlag und Multipactor-Effekte an HF-Komponenten, Kabeln und Steckverbindern bei kritischem Druck oder im Vakuum und fordert einen nachgewiesenen Abstand zu den erwarteten HF-Betriebspegeln. Dies ist keine allgemeine Nano-D-Qualifizierungsanforderung und bedeutet nicht, dass jede digitale Nano-D-Verbindung eine HF-Vakuumprüfung benötigt. Es ist ein Anlass, Spannung, Frequenz, reflektierte Leistung, Spaltgeometrie, Druckverlauf und Prüfreserve zu bewerten, wenn die Anwendung einen solchen Effekt verursachen kann.
| Merkmal | Geprüfte Grundlage | Zugehörige Prüfbedingung | Anzufordernder Nachweis |
|---|---|---|---|
| Kontaktstrom | 1 A Dauerstrom | Belastbarkeit je Kontakt; das Derating für die Anwendung ist gesondert zu bewerten | Qualifizierungsgrundlage und Prüfung der Auslegungslasten |
| Kontaktüberdeckung | mindestens 0.015 in | Gestecktes Kontaktsystem | Zeichnung sowie Prüf- und Inspektionsnachweis |
| Mittlere Steckkraft | maximal 7 oz (1.95 N) je Kontakt | Mittelwert über den gesamten Steckverbinder | Prüfergebnis für die zutreffende Konfiguration |
| Durchgängigkeit bei Schock und Vibration | Keine Unterbrechung über 1 μs | Festgelegte Schock- und Vibrationsprüfungen | Qualifizierter Prüfbericht und Überwachungsaufbau |
| Lebensdauer | 200 Steckzyklen | Prüfrate von 100 ± 50 Zyklen/Stunde | Lebensdauerprüfbericht und Ergebnisse nach der Prüfung |
| Temperaturwechsel | Fünf Zyklen, -55 °C bis +125 °C | Festgelegte Haltezeiten und Prüfsequenz | Umweltqualifizierungsnachweis |
| Salzsprühnebelprüfung | 48 Stunden laut Verwendungsbeschreibung | Oberfläche und zutreffende Prüfkonfiguration | Qualifizierungsnachweis für die jeweilige Oberfläche |
| Berichterstattung zur Aufrechterhaltung der Qualifizierung | Intervalle von 24 Monaten für Group A und 36 Monaten für Group B | Berichterstattung zur QPL-Aufrechterhaltung, nicht zur Lagerfähigkeit des Fertigungsloses | Aktueller Qualifizierungsstatus und Lieferantennachweise |
Die magnetische Permeabilität ist ein ausdrücklich zu qualifizierendes Merkmal und darf nicht allein aus der Werkstoffangabe Edelstahl abgeleitet werden. Abschnitt 3.3.4 verlangt, dass die Werkstoffe des Steckverbinders und der zugehörigen Hardware es einem Steckverbinderpaar ermöglichen, einen Permeabilitätswert unter 2μ zu erreichen. Abschnitt 4.7.3 fordert eine Messung nach ASTM A342/A342M an verdrahteten oder unverdrahteten, nicht bestromten Steckverbindern. Wenn das Magnetverhalten das System beeinflussen kann, ist das zutreffende Qualifizierungsergebnis anzufordern; diese Prüfung ersetzt keine integrierte Analyse der magnetischen Verträglichkeit.
Bei Fertigungslosen dient Group A der Konformitätsprüfung des Loses. Fertige Baugruppen werden zu 100 % auf Isolationswiderstand und Spannungsfestigkeit geprüft; für andere Inspektionen und Prüfungen gelten die festgelegten Stichprobenverfahren. Die Aussage, ein Steckverbinder sei „zu 100 % geprüft“, ist daher unvollständig, wenn das geprüfte Merkmal nicht genannt wird. Sie bedeutet nicht, dass jedes mechanische, maßliche, umweltbezogene und werkstoffliche Merkmal an jedem gelieferten Steckverbinder geprüft wurde.
Fordern Sie eine merkmalsbezogene Abdeckungsmatrix statt eines allgemeinen Zertifikats oder einer pauschalen Angabe wie „Los geprüft“ an. Für jedes geforderte Merkmal sollte die Matrix das maßgebliche Verfahren und die Prüfbedingung nennen, angeben, ob der Nachweis auf Einzelteil-, Losstichproben- oder periodischer Ebene erfolgt, Stichprobengröße oder Häufigkeit ausweisen, das Ergebnis mit der Teile- oder Loskennung verknüpfen und Ausnahmen, Nichtkonformitäten sowie Freigabeentscheidungen offenlegen. So wird verhindert, dass die beiden elektrischen Prüfungen an fertigen Baugruppen stillschweigend auf Merkmale übertragen werden, die durch Stichproben- oder Qualifizierungsüberwachungsprüfungen abgedeckt sind.
Statischer Widerstand und dynamische Durchgängigkeit sind ebenfalls unterschiedliche Nachweise. MIL-DTL-32139 misst den Kontaktwiderstand und den Kontaktwiderstand bei niedrigen Signalpegeln mit den jeweils angegebenen Schaltungen; bei den Schock- und Vibrationsprüfungen wird hingegen eine Überwachungsschaltung eingesetzt, um Unterbrechungen über 1 Mikrosekunde zu erkennen. Ein zufriedenstellender Widerstandswert nach der Prüfung oder im Mittel kann eine kurze zeitabhängige Abweichung übersehen, die für einen bestimmten Logik-, Takt-, Leistungs- oder Sicherheitsstromkreis relevant ist. Bewahren Sie beide Nachweise auf, wenn die Fehlerfolgen dies erfordern, und legen Sie anschließend den anwendungsspezifischen Grenzwert für Unterbrechungen und die Überwachungsbandbreite fest, statt einen einzelnen Widerstandswert als vollständigen Systemnachweis zu behandeln.
Die Betriebslasten können den Qualifizierungsbereich überschreiten oder eine andere Kombination von Belastungen umfassen. MIL-DTL-32139 beschreibt den vorgesehenen Betrieb von 10 bis 2.000 Hz bei bis zu 20 g sowie einen Schock von 100 g. Käufer sollten jedoch das tatsächliche Spektrum, die Befestigung, die Kabelmasse, das Temperaturprofil, die Anzahl der Steckzyklen, Verunreinigungen und die Fehlerfolgen mit den vorgelegten Nachweisen vergleichen. Die Qualifizierung einer Produktfamilie allein schließt diese Analyse nicht ab.
Eine benachbarte Sandia-Studie zu Fretting an Nanominiatur-Steckverbindern verdeutlicht, weshalb die Zahl der Qualifizierungszyklen keine Prognose der Lebensdauer im Einsatz ist. In den ungeschmierten Labortests überschritten einzelne Steckverbinder das Fehlerkriterium der Studie von 0.5 Ω erstmals nach 2.341 bis 45.238 Fretting-Zyklen. Diese Schmierstoffstudie aus 1999 verwendete eigene Prüfbedingungen und belegt weder eine Qualifizierung nach MIL-DTL-32139 noch eine Betriebslebensdauer oder ein allgemein gültiges Wartungsintervall. Sie ist ein Anlass, Fretting durch kleine Bewegungen sowie Oberflächen- und Schmierstoffverhalten anhand des tatsächlichen Vibrations- und Handhabungsprofils zu validieren.
Details zum Prüfaufbau bieten nützliche Prüfpunkte für Audits. Die Spannungsfestigkeitsprüfung auf Meereshöhe erfolgt mit 250 V bei 60 Hz, die Höhenprüfung mit 100 V bei 60 Hz. Beim separaten Verfahren zur Isolationswiderstandsmessung werden 100 V dc ±5 % angelegt. Während der Vibrationsprüfung werden die angeschlossenen Kabelbündel mindestens 102 mm vom Steckverbinderende entfernt geklemmt; die Toleranz beträgt ±13 mm. Dies sind kontrollierte Prüfbedingungen und keine Werte, die ohne technische Prüfung in eine Anwendungsanforderung übernommen werden sollten.
Für die Auswahl von Oberflächen für den Einsatz im Weltraum gelten eigene Gefahrengrenzen. MIL-DTL-32139 legt fest, dass Aluminiumgehäuse für Weltraumanwendungen chemisch Nickel erhalten, und besagt, dass Cadmium auf elektrischen, elektronischen und elektromechanischen Bauteilen für den Weltraum normalerweise verboten ist, sofern es nicht ausdrücklich genehmigt wurde. Der Anwendungshinweis warnt, dass Cadmium im Hochvakuum sublimieren kann, insbesondere oberhalb von 75°C, und dass leitfähige Ablagerungen Kurzschlüsse verursachen oder die Optik beeinträchtigen können. Die Qualifizierung ersetzt keine Prüfung der Kontaminationsrisiken und der Oberflächenverträglichkeit.
Reinzinn stellt ein separates Problem bei der Wareneingangsprüfung dar. MIL-DTL-32139 verbietet Reinzinn und begrenzt den Zinngehalt in Steckverbindermaterialien auf 97 %; zugleich ist eine Legierung zu wählen, die das Whiskerwachstum hemmt. Die NASA-Leitlinie zum Verbot von Reinzinn warnt, dass trotz Beschaffungsanforderungen Komponenten mit Reinzinnbeschichtung geliefert werden können und eine Sichtprüfung diese im Allgemeinen nicht zuverlässig von Zinn-Blei- oder Nickeloberflächen unterscheiden kann. Die NASA-Seite ist eine Programmleitlinie und keine allgemeine Prüfvorschrift. Sie stützt jedoch eine praktische Risikobewertung: Ist die Zusammensetzung der Oberfläche kritisch, sollten Bescheinigungen, Losrückverfolgbarkeit und ein geeignetes analytisches Prüfverfahren festgelegt werden, statt sich allein auf das Aussehen zu verlassen.
Für PINs mit einem zutreffenden Weltraumklassenfeld legt MIL-DTL-32139 die Grenzen der Ausgasungsprüfung im thermischen Vakuum fest: maximaler Gesamtmassenverlust 1,0 % und maximaler Anteil an flüchtigem kondensierbarem Material 0,1 %; nichtmetallische Werkstoffe und Schmierstoffe werden nach ASTM E595 bewertet. „Weltraumklasse“ bezeichnet hier eine Konfigurations- und Prüfkategorie und ist kein Nachweis für Zuverlässigkeit auf Weltraumniveau – die DLA-Qualifizierungsseite kennzeichnet das weiter gefasste Feld ausdrücklich mit Nein. Dies sind die Abnahmewerte der Spezifikation, keine universellen Grenzwerte für Kontamination von Raumfahrzeugen. Ein Programm kann zusätzliche Kennwerte bewerten oder strengere Kontrollen für optische, thermische oder vakuumempfindliche Komponenten vorschreiben. Die vollständigen Kontaminationsbudgets für Komponenten und Mission müssen weiterhin geprüft werden.
Die Strahlungssicherheit ist eine separate Anwendungsdimension. Die NASA-Richtlinie zur Verwendung der Parts Selection List besagt, dass ein Eintrag nach Bauteiltechnologie keine Strahlungshärte oder Strahlungsfestigkeit impliziert oder garantiert, sofern die Tabelle dies nicht ausdrücklich angibt. Für strahlungsempfindliche Anwendungen verweist sie zur Bewertung von Auswirkungen wie ionisierender Gesamtdosis und Einzelereigniseffekten an die Programmfachleute. Dieselbe Abgrenzung gilt hier: Eine Weltraumklasse für PINs, ein QPD-Status, ein Ausgasungsergebnis oder ein Eintrag für eine Steckverbinderfamilie belegt keine Strahlungstoleranz der Steckverbinderbaugruppe, ihrer Isolierung oder des versorgten Stromkreises.
Eine Ausgasungsprüfung belegt nicht die Sauberkeit des fertigen Steckverbinders. Die aktuelle JPL QC118 nennt hier lediglich als Beispiel für eine Projektklausel separat übermäßige Klebstoff- oder Schmierstoffmengen, Formgrate, Ausbrüche an Einsätzen und Fremdkörper, die einen Steckverbinder beeinträchtigen oder sich beim Stecken, bei Temperatureinwirkung oder Vibration lösen können. Ein Werkstoffergebnis nach ASTM E595 und ein sauberer Sichtprüfungs- oder Inspektionsnachweis beantworten unterschiedliche Fragen. Käufer sollten die für ihr Programm geltende Sauberkeitsklausel, das Inspektionsverfahren, Vergrößerungs- oder Messgrenzen, Verpackung und Behandlung von Nichtkonformitäten festlegen.
Bei der Lagerung können andere Wechselwirkungen zwischen Werkstoffen auftreten. Abschnitt 6.1.3 der MIL-DTL-32139 warnt ausdrücklich davor, dass an Steckverbindern Korrosion aufgetreten ist, die mit Leitungen nach SAE AS22759/33, /51 oder /52 vorverdrahtet und in einer versiegelten Umgebung gelagert wurden. Ein benachbarter NASA-Anwendungshinweis zu MIL-PRF-83513 beschreibt einen Mechanismus mit einem Fluorpolymer, Feuchtigkeit und einer Metalloberfläche und empfiehlt für den Micro-D-Kontext eine Inspektion sowie belüftete, feuchtigkeitskontrollierte Lagerung. Nutzen Sie die Nano-D-Warnung als maßgeblichen Anlass und prüfen Sie anschließend Aufbau, Verpackungsdauer, Luftfeuchtigkeit, Wareneingangsprüfung und projektspezifische Kontrollen. Behandeln Sie den benachbarten NASA-Hinweis nicht als allgemeine Erklärung der Werkstoffchemie für jede Nano-D-Baugruppe.
Das Derating ist eine weitere separate Entscheidung. Die Seite zu NASA GSFC EEE-INST-002 beschreibt Auswahl, Screening, Qualifizierung und Derating als grundlegende Kriterien speziell für Raumfahrtprojekte des NASA Goddard Space Flight Center. Sie ist weder eine steckverbinderbezogene NASA-weite Anforderung noch eine allgemeine Nano-D-Regel. Innerhalb des ausdrücklich genannten Geltungsbereichs verdeutlicht sie, weshalb Strom, Temperaturanstieg, Leiterquerschnitt, Bündelbedingungen und projektbezogene Belastungsgrenzen geklärt werden müssen, sobald der Qualifizierungsstatus des Steckverbinders feststeht.
Nano-D oder Micro-D: Wann kleiner nicht automatisch besser ist
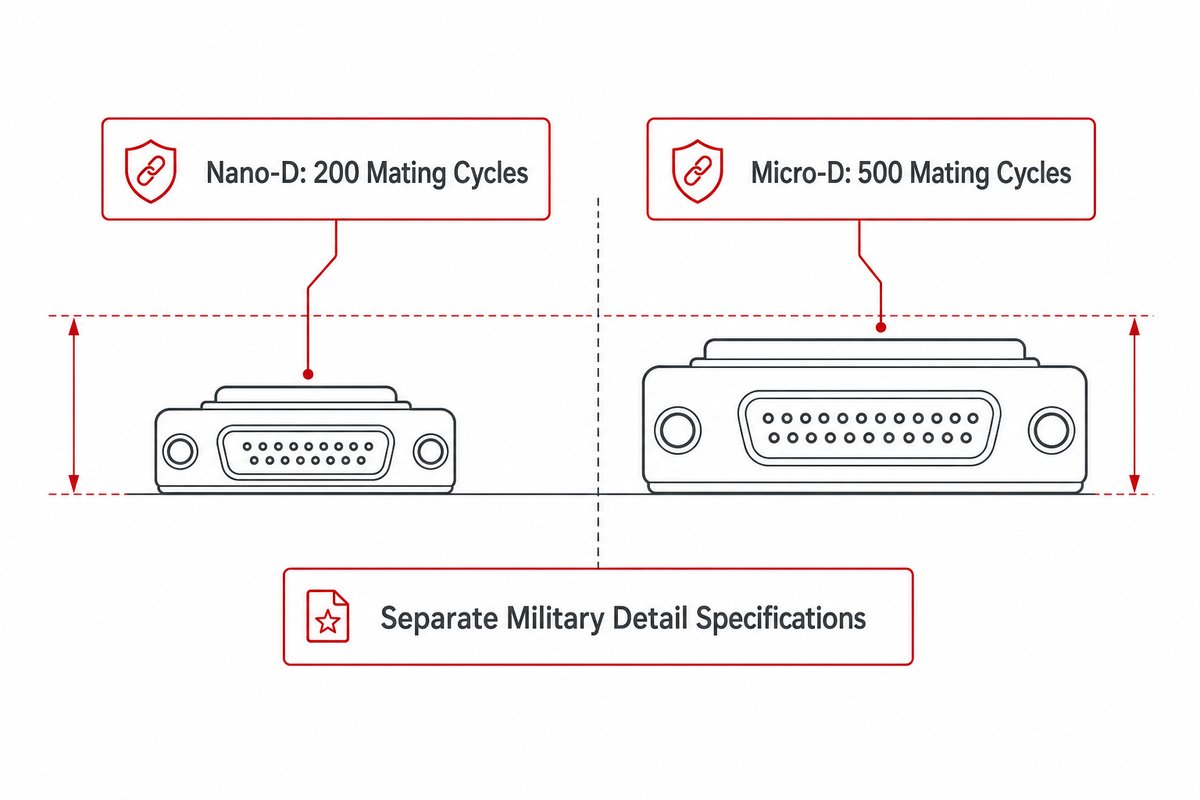
Nano-D und Micro-D sind eigenständige Steckverbinderfamilien, für die unterschiedliche militärische Detail-Spezifikationen gelten. Sie sind keine austauschbaren Größenvarianten. DLA Quick Search führt MIL-DTL-83513 als aktive Spezifikation für Mikrominiatur-Steckverbinder mit eigenem Dokument und Qualifizierungsnachweis. Nano-D kann die Fläche und Masse der Schnittstelle verringern. Micro-D kann besser geeignet sein, wenn ein Programm eine andere Kontaktanordnung, ein anderes Kontaktierungsumfeld, mehr Spielraum bei der Handhabung, eine bessere Verfügbarkeit oder eine höhere Zyklenzahl benötigt. Beginnen Sie den Vergleich mit der maßgeblichen Spezifikation und den Systemvorgaben, nicht mit einem Größenranking.
Die offiziellen Lebensdauerwerte machen den Irrtum deutlich. MIL-DTL-32139 legt 200 Steckzyklen für Nano-D fest. MIL-DTL-83513H mit Amendment 2 legt 500 Steckzyklen für Micro-D fest. Diese Werte beschreiben die jeweiligen Prüfungen der Normen; sie sagen die Lebensdauer jeder Lieferantenvariante nicht voraus. Sie zeigen jedoch, warum „kleiner“ ohne Nachweis nicht mit „langlebiger“ gleichgesetzt werden kann.
Für NASA-Raumfahrtprojekte enthalten die Anwendungshinweise zu MIL-PRF-83513 zusätzliche Unterschiede auf Teileebene, die wichtiger sein können als die Größe: Bevorzugung von Level 2, zusätzliches Screening nach Level 1, Strahlungstoleranz der Leitungsisolierung, Leiterfestigkeit bei starken Temperaturwechseln und ein Hinweis, dass bestimmte Anschlussleitungen mit 26 AWG der genannten Verarbeitungspräferenz widersprechen können. Dies sind NASA-Programmanmerkungen zu Micro-D, keine Anforderungen nach MIL-DTL-32139 und kein allgemeiner Grund, eine der beiden Familien auszuwählen. Sie zeigen, weshalb der Vergleich den genauen vorverdrahteten Aufbau, die Leitung, den Screening-Level, die Verarbeitungsregel, die Einsatzumgebung und die Programmfreigabe berücksichtigen muss.
| Entscheidungskriterium | Nano-D kann geeignet sein, wenn | Micro-D kann geeignet sein, wenn | Vor der Auswahl erforderliche Nachweise |
|---|---|---|---|
| Bauraum und Masse | Die 0.025 in große Schnittstelle wird benötigt, um Leiterplatten- oder Nutzlastraum zu sparen | Die größere Schnittstelle ist akzeptabel | CAD-Modell der Steckverbindung, Freihaltezonen und Kabelbaugruppe |
| Häufiges Stecken | Die nachgewiesene Beanspruchung liegt innerhalb der Nachweise für die zutreffende Konfiguration | Der Ausgangswert von 500 Zyklen passt besser zum Wartungszugang | Tatsächliche Steckzyklenzahl, Wartungsplan und Prüfbericht |
| Handhabung | Vorrichtungen, Zugänglichkeit und kontrolliertes Stecken schützen die kleinere Schnittstelle | Die Handhabung im Einsatz oder der Zugang für Techniker sprechen für mehr mechanischen Spielraum | Service-Simulation und Beschädigungskriterien |
| Qualifizierte Beschaffung | Das genaue Nano-D-PIN/der genaue Nano-D-Lieferant und die Lieferzeit sind bestätigt | Micro-D bietet einen besseren genehmigten Beschaffungsweg für das Programm | Aktuelles QPD, Liste zugelassener Lieferanten und Lebenszyklusplan |
| Systemarchitektur | Eine dicht bestückte Leiterplatte oder Rückwand-Schnittstelle profitiert von der kleineren Schnittstelle | Eine Schnittstelle für Sensorleitungen oder Wartung profitiert vom Micro-D-Umfeld | Schnittstellenkontrolldokument und FMEA |
Der Platzbedarf des Steckverbinders allein bildet nicht den gesamten Servicebereich ab. Der am 13. August 2026 geprüfte aktuelle NASA-Katalog führt NASA-STD-3001 Volume 2 Revision F vom 14. Juli 2026 als aktiv. Für von Besatzungsmitgliedern zugängliche bemannte Raumfahrtsysteme enthält die Norm Anforderungen an Zugänglichkeit und Abstand von Steckverbindern, die sich nach der vorgesehenen Kleidung und den verwendeten Werkzeugen richten. Die Regeln für die Bodenverarbeitung in Abschnitt 12.1 sind enger gefasst: Sie gelten für Flugsysteme, die an Integrations-, Start-, Lande-, Bergungs- oder Wartungsstandorten gehandhabt werden; an Fertigungs- und Entwicklungsstandorten sind sie optional und sie gelten nicht, wenn ein Lieferant Konstruktion, Montage und Wartung verantwortet. Dies sind bedingte Anforderungen für bemannte Systeme und keine allgemeinen Nano-D-Abstandswerte. Modellieren Sie für das konkrete Programm den Arbeitsbereich für Finger, Handschuhe, Werkzeuge, Zugentlastung und Inspektion am eingebauten Teil.
Wofür werden Micro-D-Steckverbinder verwendet?
Micro-D-Steckverbinder dienen als kompakte Verbindungen zwischen Leiterplatten, Kabeln und Geräten, wenn eine polarisierte Schnittstelle in D-Form und mehrere Kontakte für die Anwendung geeignet sind. Sie kommen häufig in der Luft- und Raumfahrt, im Verteidigungsbereich, in der Messtechnik und anderen hochzuverlässigen Systemen zum Einsatz; der Name der Produktfamilie allein belegt jedoch keine Qualifizierung.
Außerdem legt sie keine bestimmte Umweltklassifizierung fest. Informationen zum Geltungsbereich des Dokuments finden Sie im ZEUEE-Leitfaden zu MIL-DTL-83513 und Micro-D-Steckverbindern.
Welche Fehler bei Nano-D-Spezifikationen führen zu Nacharbeit?
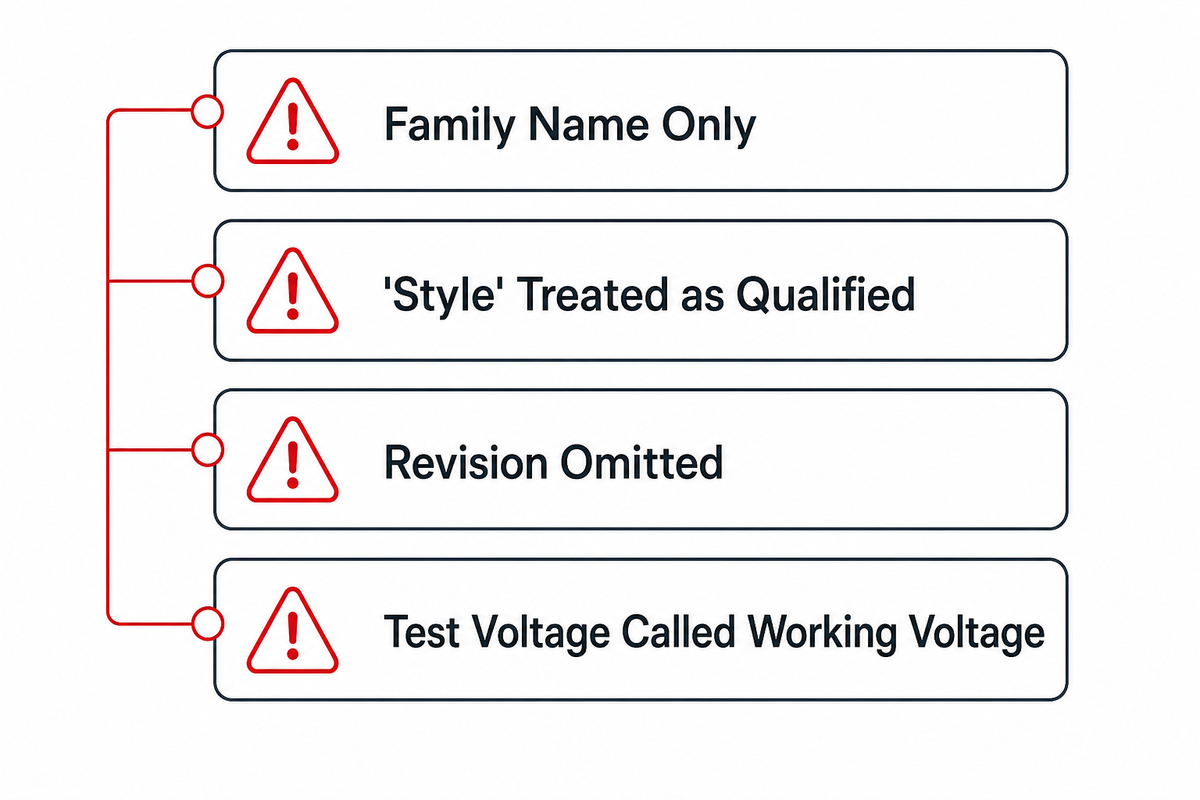
Die meisten vermeidbaren Fehler entstehen vor der Montage. Eine mehrdeutige Anfrage führt zu einem mehrdeutigen Angebot; daraus können eine unpassende Konfiguration, ein später Streit über Nachweise oder eine Neuentwicklung entstehen. Die Beschreibungsregeln für die Beschaffung in MIL-DTL-32139 zeigen, weshalb die vollständige Referenz auf die Detail-Spezifikation und das PIN erforderlich sind. Die folgende Übersicht trennt jeden Fehler von den Nachweisen, mit denen er sich ausräumen lässt. Zunächst handelt es sich um ein Problem der Beschaffungskontrolle.
| Fehlerart | Mögliche Folge | Kontrolle vor der Bestellung | Abnahmenachweis |
|---|---|---|---|
| Nur die Produktfamilie angegeben | Stecker/Buchse, Kontaktreihen, Kontaktierung oder Oberfläche sind nicht festgelegt | Vollständiges Slash Sheet und PIN | Konfigurationszeichnung |
| „Style“ als qualifiziert eingestuft | Kommerzielle Ähnlichkeit wird mit Qualifizierungsstatus verwechselt | Genaues Teil und Lieferant aktuell prüfen | Datiertes QPD/QPDSIS-Dokument |
| Revision nicht angegeben | Angebot, Prüfung und Wareneingang beziehen sich auf unterschiedliche Grundlagen | Revision und Datum sowie Änderungsregel angeben | Vertraglich festgelegte Grundlage |
| Passende Steckhälfte vorausgesetzt | Geschlecht, Polarisation oder Hardware stimmen nicht überein | Beide passenden PINs angeben | Passungsprüfung und Schnittstellennachweis |
| Prüfspannung als Betriebsspannung bezeichnet | Die Systementscheidung zur Isolierung beruht auf dem falschen Wert | Prüfbedingung und Auslegungsspannung getrennt angeben | Elektrische Konstruktionsprüfung |
| „Zu 100 % geprüft“ nicht näher definiert | Der Käufer geht davon aus, dass jedes Merkmal geprüft wurde | Jedes zu 100 % geprüfte und stichprobengeprüfte Merkmal benennen | Prüf- und Inspektionsbericht nach Merkmal |
| QPL als Missionsfreigabe bezeichnet | Programmspezifische Absicherung wird ausgelassen | Kunden- und Missionsprüfung der Teile ergänzen | Freigegebene Teile oder Abweichungsnachweis |
| Geltungsbereich der Verarbeitungsregeln fehlt | Qualifiziertes Produkt wird nach nicht festgelegten Regeln montiert | Zutreffende Verarbeitungsnorm angeben | Qualifizierung von Bediener und Prozess sowie Inspektion |
| Maschinenfähigkeit vorausgesetzt | Bildverarbeitung oder Kraftüberwachung wird am Bauteil nie validiert | Bauteilspezifische Messsystemstudie durchführen | GR&R, Prüfmustersatz und Freigabegrenzen |
Tun
- Die aktuelle Grundlage und das genaue Slash Sheet angeben.
- Das bestellte PIN anhand eines aktuellen Nachweises zur qualifizierten Bezugsquelle überprüfen.
- Qualifizierung, Loskonformität, Verarbeitungsregeln und Missionsfreigabe voneinander trennen.
- Festlegen, welche Nachweise jedem Fertigungslos beiliegen.
Nicht tun
- „Style“ oder „kompatibel“ als Qualifizierung auslegen.
- Die Spannungsfestigkeits-Prüfspannung als Betriebsspannung verwenden.
- Annehmen, ein Hersteller sei für jede Katalogvariante qualifiziert.
- Ein allgemeines Automatisierungskonzept als validierte Prüfung behandeln.
So wählen Sie eine Konfiguration mit der 6-stufigen Nachweiskette nach 32139 aus
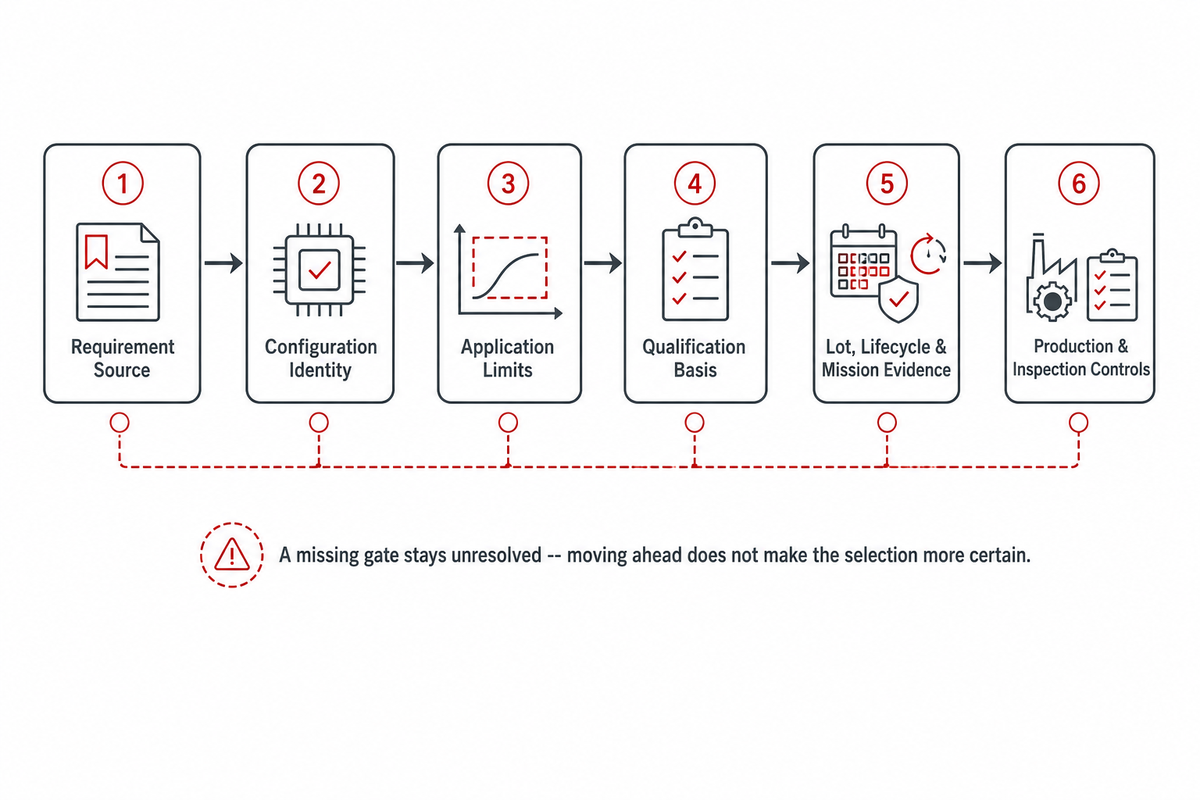
Die Nachweiskette nach 32139 ist eine Folge von Stop/Go-Entscheidungen. Der allgemeine Automatisierungsfehler und die anderen oben genannten Nacharbeitsrisiken werden zu ungeklärten früheren Stufen in der geordneten Nachweisführung. Jede Stufe beantwortet eine andere Frage; fehlt eine Stufe, bleibt sie ungeklärt. Werden frühere Stufen nicht abgeschlossen, wird die Auswahl dadurch nicht sicherer; die Lücke wird lediglich durch weitere Dokumente verdeckt.
Sechs Stufen bedeutet sechs gebündelte Entscheidungspunkte, nicht sechs Dokumente und keine vollständige Taxonomie der Konformität. Nur die sechs fett hervorgehobenen Bezeichnungen in der geordneten Liste sind Stufen; die Angaben nach jedem Doppelpunkt sind Nachweise innerhalb der jeweiligen Stufe. Die erste Stufe bündelt die übergeordnete Spezifikation, das zutreffende Slash Sheet, die Einkaufszeichnung und die Vorrangregel. Die späteren Stufen bündeln Identität, Anwendung, Qualifizierung, Nachweise zu Los, Lebenszyklus und Programm sowie Fertigungskontrollen. Verarbeitungsregeln, Versorgungskontinuität, Integrationsabläufe, Konformität mit Rechtsvorschriften und Missionsfreigabe bleiben nachgeordnete Nachweispunkte innerhalb der zutreffenden Stufe oder unterliegen einem separaten Programm. Diese Nachweiskette strukturiert eine Stop/Go-Entscheidung; sie behauptet weder, dass jeder Nachweispunkt eine weitere Stufe bildet, noch hebt sie diese Unterschiede auf.
- Anforderungsquelle: maßgebliche aktuelle Basisspezifikation, zutreffendes Slash Sheet, Einkaufszeichnung und Vorrangregel ermitteln.
- Konfigurationsidentität: vollständiges PIN, passende Steckhälfte, Einsatz, Kontaktierung, Hardware, Oberfläche und Weltraumklassenfeld festlegen.
- Anwendungsgrenzen: Strom, Spannung, Umgebung, Vibrationsspektrum, Schock, Steckzyklenzahl, Befestigung und Fehlerfolgen dokumentieren.
- Qualifizierungsgrundlage: genaues Teil und Bezugsquelle anhand aktueller DLA-Datensätze prüfen und etwaige Metadatenkonflikte klären.
- Nachweise zu Los, Lebenszyklus und Mission: Beschaffung, Rückverfolgbarkeit, Abnahmeprüfungen, Stichproben, Handhabung, Verpackung, Lagerung, Anwendungskontrollen, Kundengenehmigung und Abweichungen festlegen, sofern das maßgebliche Programm dies verlangt.
- Fertigungs- und Prüfkontrollen: jedes kritische Merkmal mit einer validierten Kontrolle, einem Stoppgrenzwert, einem Nachweis und einem Änderungsanlass verknüpfen.
| Wenn dies fehlt | Nicht tun | Nächster Nachweisschritt |
|---|---|---|
| Dokumentdatum | „Neueste Revision“ als dauerhaft gültige Grundlage akzeptieren | Aktuellen ASSIST-Datensatz und Änderungsregel sichern |
| Vollständiges PIN | Eine Produktfamilie aus dem Katalog empfehlen | Alle PIN-Felder und die passende Steckhälfte festlegen |
| Belastungsspektrum | Qualifizierungsangabe mit Betriebslebensdauer gleichsetzen | Umgebungs- und Belastungsprofil erstellen |
| Genauer QPD-Eintrag | Qualifizierung aus einem Firmennamen ableiten | Die bestellte amtliche Bezeichnung und Bezugsquelle nachschlagen |
| Losbericht | Annehmen, der Qualifizierungsbericht decke die Lieferung ab | Bescheinigung und Prüfdaten für die Lieferung festlegen |
| Validierung der Kontrollen | Eine Maschine anhand einer Merkmalsliste kaufen | Bauteilversuche und Validierung des Messsystems durchführen |
Wie sollten Käufer QPL- und Qualifizierungsnachweise prüfen?
Die Qualifikation beantwortet die Frage, ob ein Produkt/eine Quelle die festgelegten Qualifikationsanforderungen nachweislich erfüllt hat. Innerhalb der Nachweiskette ist dies die Frage des vierten Prüftors; Produktions- und Prüfkontrollen bleiben ein späterer, separater Abschluss. Die Qualifikation ersetzt weder die Prüfung der exakten Konfiguration noch die Konformität des Fertigungsloses, die Kundenfreigabe oder das Teileabsicherungsverfahren der Anwendung. Bewerten Sie die Nachweise schrittweise.
Nutzen Sie die authentifizierte Qualified Products Database (QPD) über ASSIST als maßgebliche Quelle für die Entscheidung zu Bauteil und Quelle. In den Qualifikations-FAQ des Defense Standardization Program wird die QPD als offizielle Quelle für alle Qualifikationsdaten des DoD bezeichnet; zugleich wird darauf hingewiesen, dass die über öffentliche QPLDOCS verfügbaren QPL-/QML-Daten begrenzt sind. Die Informationsseite der DLA zur Qualifikation verweist auf aktuelle QPD-/QPDSIS-Informationen und führt die Dokumente QPL-32139-1 und QPL-32139-2 aus dem Jahr 2006 im historischen Abschnitt auf. Verstehen Sie „QPL“ hier als älteren oder allgemeinen Begriff für Qualifikationen, nicht als Bezeichnung des aktuellen Datensatzes.
Zum Zeitpunkt dieser Prüfung zeigte die öffentliche QPLDOCS-Seite zur Bauteilsuche 12.234 staatliche Bauteildatensätze und als Datum der letzten Aktualisierung den 30. Mai 2026. Außerdem wurde MIL-DTL-32139A(1) als maßgebliche Spezifikation angezeigt, obwohl ASSIST eindeutig Revision B mit Amendment 2 als aktives Dokument aufführt. Die aktuelle Spezifikationsgrundlage steht somit außer Frage; die engere Unsicherheit betrifft den Zusammenhang zwischen den älteren Revisionsmetadaten der öffentlichen Oberfläche und der Qualifikationsabdeckung eines bestimmten Bauteils. Diese eingeschränkte Anzeige ist kein Beleg dafür, dass ein Produkt seine Qualifikation verloren hat. Ein Bauteildatensatz allein belegt auch weder eine erneute Qualifikation noch den Erhalt der Qualifikation anhand aller Anforderungen der aktuellen Revision. Sichern Sie die datierte Anzeige und bitten Sie die Qualifizierungsstelle um Klärung des älteren Feldes und der Abdeckung des exakten Bauteils, wenn die Abnahme davon abhängt.
Ein sichtbarer Datensatz kann auf Ebene des Qualification Data Set auch mit dem Kennzeichen „Unresolved Issues“ versehen sein. Laut DLA-Hilfeseite weist dieses Kennzeichen Käufer auf ein mögliches Problem hin, ohne das betroffene Produkt oder den Hersteller zu benennen, um eine unangemessene Verzerrung der Beschaffung zu vermeiden. Leiten Sie nicht ab, welcher Artikel betroffen ist. Klären Sie das konkrete Problem vor einer Abnahmeentscheidung mit der Qualifizierungsstelle. Auch eine ansonsten exakt erscheinende Übereinstimmung von Bauteil und Quelle hebt ein bewusst nicht transparentes Kennzeichen nicht auf.
Die DLA-Hilfetaxonomie umfasst auch das Feld Critical Safety Item. Wenn dieses Feld zutrifft, darf die Qualifizierungsstelle für das betroffene luftfahrtbezogene Bauteil keine Quelle hinzufügen oder entfernen, ohne dass die Design Control Authority zustimmt. Dies ist eine separate Bedingung für die Befugnis zu Quellenänderungen und keine andere Bezeichnung für Qualifikation, Authentizität oder Missionsfreigabe. Erfassen Sie das Kennzeichen, die genehmigende Stelle und den Genehmigungsnachweis, bevor Sie eine alternative qualifizierte Quelle als austauschbar behandeln.
Das auf den 29. Mai 2026 datierte, fünfseitige QPDSIS führt genaue Bauteilfamilien und qualifizierte Produktionsstandorte von AirBorn, Axon, Cristek, Dynomax, Glenair, Microway, Omnetics, TE Connectivity, Ulti-Mate Connector, LLC, und Winchester Interconnect Micro LLC auf. Daraus folgt nicht, dass jedes Produkt eines aufgeführten Unternehmens als qualifiziert bezeichnet werden darf. Suchen Sie nach der exakten staatlichen Bauteilbezeichnung und bestätigen Sie die qualifizierte Quelle in der authentifizierten QPD. Auf der DLA-Qualifikationsseite ist bei „Specification contains quality assurance program“ und „Specification contains space level reliability requirements“ jeweils No angegeben. Der QPD-Status kann daher keine der beiden Programmvorgaben ersetzen.
Qualifiziert bedeutet nicht, dass mehrere Quellen verfügbar sind. Die DLA führt eine Liste der Ausschreibungen mit Einzelquelle für MIL-DTL-32139 auf Ebene der staatlichen PINs, während sie nach möglichen zusätzlichen Quellen sucht. Erfassen Sie für den exakt bestellten PIN die aktuell genehmigten Quellen, Beschränkungen bei den Produktionsstandorten, die Lieferzeit, das Obsoleszenzrisiko und den Qualifikationsweg für eine alternative Quelle. Selbst wenn für eine Bauteilfamilie mehrere Hersteller aufgeführt sind, kann eine benötigte Konfiguration weiterhin von einem einzigen Lieferweg abhängen.
Die Qualifikation hängt auch vom Zeitpunkt ab. MIL-DTL-32139 verlangt Zusammenfassungen der Gruppe A im Abstand von 24 Monaten und Requalifikationsberichte der Gruppe B im Abstand von 36 Monaten, sofern die Qualifizierungsstelle nichts anderes festlegt. Im Bericht wird bescheinigt, dass Prozesse, Materialien, Design, Konstruktion und Fertigungsstandorte weiterhin dem qualifizierten Stand entsprechen, sofern Änderungen nicht genehmigt wurden. Prüfungsfehler müssen unverzüglich gemeldet werden. Eine nicht behobene Nichtkonformität ohne akzeptierte Korrekturmaßnahme kann dazu führen, dass das betroffene Produkt aus der QPL entfernt wird. Ein Bericht, der mehr als 30 Tage nach Ende des Berichtszeitraums eingereicht wird, kann ebenfalls zum Verlust der Qualifikation führen. Eine authentifizierte, datierte Abfrage der QPD sollte deshalb durch den Erhalt der Qualifikation für das exakte Bauteil und die relevanten aktuellen Berichte ergänzt werden.
Diese regelmäßigen Nachweise sind nicht unbedingt mit einer Lieferung synchronisiert. Abschnitt 4.5 erlaubt, die Lieferung nicht zu verzögern, während regelmäßige Ergebnisse der Gruppe B noch ausstehen, sofern bei einer Prüfung keine Nichtkonformität festgestellt wird. Ein Fehler der Gruppe B setzt anschließend die Abnahme und den Versand aus, bis akzeptable Korrekturmaßnahmen erfolgt sind und die erneute Prüfung erfolgreich war. Die beiden elektrischen Prüfungen der zu 100 % fertiggestellten Baugruppe, die Nachweise für Stichproben aus Fertigungslosen der Gruppe A, die regelmäßigen Nachweise der Gruppe B und die Anwendungsvalidierung beantworten unterschiedliche Fragen. Auch der Abschluss aller sechs Prüftore dieser Nachweiskette belegt weder, dass jede gelieferte Einheit auf jedes Merkmal geprüft wurde, noch, dass der Steckverbinder für den Verwendungszweck geeignet ist.
Lesen Sie die beiden Datenbankkennzeichen nicht als Aussage, dass „die Spezifikation keine Fertigungskontrollen enthält“. Abschnitt 3.2.1.1 von MIL-DTL-32139 verpflichtet den Auftragnehmer separat dazu, nach Möglichkeit statistische Prozesskontrollverfahren einzuführen und anzuwenden sowie dieses Programm nach SAE EIA-557 oder MIL-STD-790 aufrechtzuerhalten. Portalmetadaten, Produktqualifikation, Prozesskontrolle des Auftragnehmers und Missionsabsicherung sind vier verschiedene Ebenen.
Kontinuität von Werk und Prozess gehört zur Qualifikationsidentität. Das aktive SD-6 vom 1. Februar 2026 verlangt, dass Qualifikationsanträge jeden Fertigungsstandort benennen. Außerdem muss die Qualifizierungsstelle über Änderungen an Design, Material, Fertigungsprozessen einschließlich Qualitätskontrolle oder Standort informiert werden. In der Bescheinigung zum Erhalt der Qualifikation wird abgefragt, ob das aufgeführte Produkt weiterhin am aufgeführten Standort unter den ursprünglich qualifizierten Bedingungen verfügbar ist. Diese allgemeinen Programmvorgaben ergänzen die speziell für MIL-DTL-32139 geltenden Berichte zum Erhalt der Qualifikation und die Genehmigungen von Änderungen, ersetzen sie jedoch nicht.
Raumfahrtprogramme setzen eine weitere Grenze. Laut Leitfaden zur Parts Selection List der NASA begründet die Teilnahme an QPL, QML oder ISO 9000 nicht automatisch die Qualifikation eines Produkts für die NASA-Liste; das Projekt oder die Teileorganisation muss die Eignung unabhängig bewerten. NASA-STD-8739.10 regelt separat die Auswahl, Beschaffung, Rückverfolgbarkeit, Prüfung, Handhabung, Verpackung, Lagerung und Anwendung elektrischer, elektronischer und elektromechanischer Teile für NASA-Raumfahrthardware und kritische Bodenausrüstung. Laut Anwendungsbereich gilt die Norm nicht für Luftfahrtsysteme, sofern sie nicht ausdrücklich in einem maßgeblichen Dokument vorgeschrieben wird. Diese NASA-Vorgaben sind kein allgemeingültiges Beschaffungsrecht. Sie zeigen jedoch, warum QPD-Eintrag, vollständige Lebenszyklusabsicherung und Missionsfreigabe nicht gleichgesetzt werden dürfen.
Drei Nachweise, drei Fragen
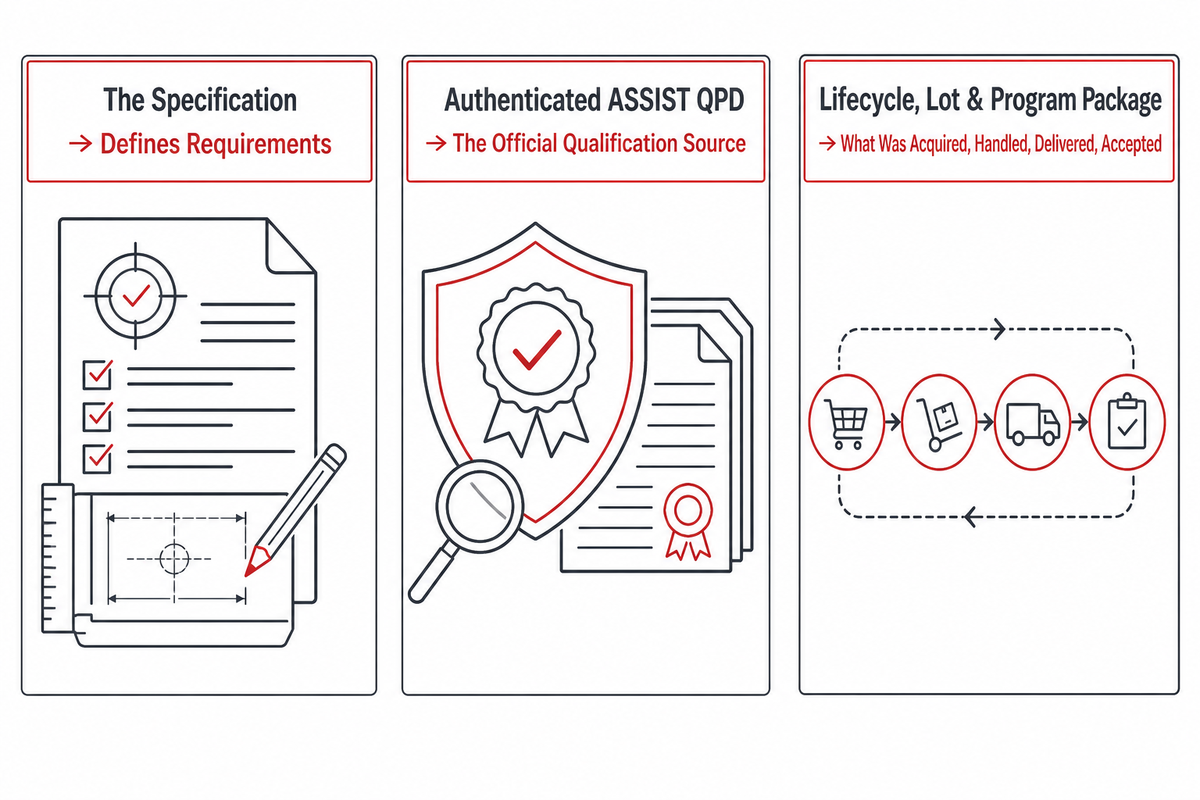
Die Spezifikation definiert die Anforderungen. Die authentifizierte ASSIST QPD ist die offizielle Qualifikationsquelle; QPDSIS und QPLDOCS sind begrenzte öffentliche Momentaufnahmen. Zusammengenommen zeigt das Paket aus Lebenszyklus-, Los- und Programmnachweisen, was beschafft, gehandhabt, geliefert und abgenommen wurde. Fordern Sie alle drei Nachweisebenen an, wenn alle drei Entscheidungen relevant sind.
Integration und Prüfung können nach Lieferung einer akzeptablen Baugruppe eine zusätzliche Ebene der Handhabungskontrolle erfordern. Das aktive GSFC-STD-8013 vom 18. Dezember 2025 regelt Schulungen, Berechtigungsnachweise, Werkzeughandhabung sowie Verfahren zum Stecken und Trennen von elektrischen Steckverbindern für Raumfahrtanwendungen bei Goddard. Es ist eine Ergänzung, kein eigenständiges Qualitätsdokument für die Fertigung und Prüfung von Kabelbaugruppen, gilt nicht verbindlich für die gesamte NASA und regelt nicht jede Nano-D-Anwendung. Die eigene Normenhierarchie besagt, dass genehmigte technische Verfahren oder Anweisungen Vorrang vor dieser Norm haben. Bei Widersprüchen hat sie wiederum Vorrang vor den in NASA-STD-8739.6 referenzierten Dokumenten. Dies zeigt, warum ein Programm, das diese Norm vorschreibt, weiterhin festlegen muss, wer Steckverbindungen stecken oder trennen darf, welche Prüfungen und Schutzmaßnahmen bei der Handhabung gelten, wie jeder Vorgang protokolliert wird und wann Schäden oder Verunreinigungen die Integration stoppen.
Auch wiederholter Zugang für Prüfungen beansprucht die Lebensdauer eines Steckverbinders, selbst wenn jeder Vorgang nach dem Verfahren abläuft. Für ihren Geltungsbereich bei kritischen NASA-Arbeiten erklärt NASA-STD-8739,4A mit Change 4, dass Steckverbinder eine begrenzte Lebensdauer haben, und beschreibt Steckverbinderadapter für Hardware, die während Prüfung und Abnahme häufig gesteckt wird. Durch den Einsatz des Adapters wird der Verschleiß auf Steckverbinder nicht für den Flug vorgesehener Jumper-Kabel verlagert. Er ist jedoch kein ungeregeltes Verschleißteil: Laut Norm müssen Adapter eindeutig gekennzeichnet sein, dieselben Anforderungen wie ein Steckverbinder für den Flug erfüllen und beim Stecken mit Flughardware den technischen Anweisungen entsprechen. Daraus entsteht weder eine allgemeine Nano-D-Vorgabe noch ein Ersatz für die Dauerhaltbarkeitsbasis von 200 Zyklen nach MIL-DTL-32139. Es ergibt sich eine Frage der Programmsteuerung: Zählen Sie jeden Steck- und Trennvorgang, legen Sie zulässige Beanspruchung und Prüfpunkte fest und entscheiden Sie vorab, ob ein qualifizierter, rückverfolgbarer Adapter erforderlich ist, damit Qualifikationsprüfzyklen nicht fälschlich als unbegrenztes Kontingent für Integrationsarbeiten gelten.
Der Spannungszustand ist eine separate Kontrollgröße neben der Zykluszahl. Der NASA-Auftragnehmerbericht CR-2002-211839 behandelt das spannungsfreie Stecken und Trennen von Steckverbindern an unter Spannung stehenden Raumfahrzeugen in anwendungsspezifischen Umgebungen mit Stoß-, Explosivdampf-, elektromagnetischen Störungs- und Hochfrequenzrisiken. Er enthält Designhinweise, aber weder eine Anforderung aus MIL-DTL-32139 noch einen Beleg dafür, dass jede Nano-D-Schnittstelle dieselbe Architektur zum spannungsfreien Stecken und Trennen erfordert. Bestimmen Sie für das konkrete System alle externen und gespeicherten Energiequellen, legen Sie den genehmigten Zustand mit oder ohne Spannung und den Verifizierungsschritt fest und bewerten Sie die Risiken durch Lichtbögen, Kurzschlüsse, Gefährdung von Personen, explosionsfähige Atmosphäre, elektromagnetische Einflüsse und Hochfrequenz, bevor das Steckverfahren freigegeben wird.
Von den Anforderungen aus MIL-DTL-32139 zu den Kontrollen der Steckverbindermontage
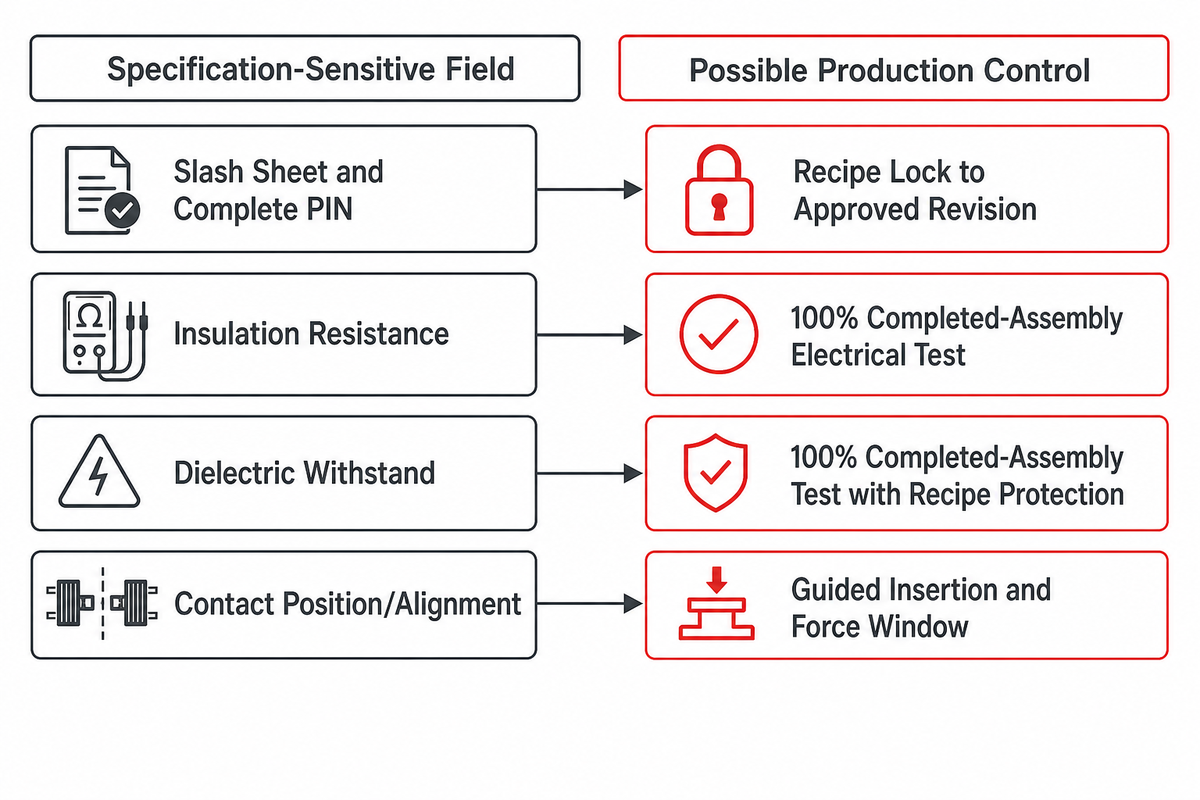
MIL-DTL-32139 definiert Anforderungen an Steckverbinder und deren Verifizierung. Die Norm schreibt keine bestimmte Montagemaschine für Steckverbinder vor. Die folgende Überleitung von Anforderungen zu Kontrollen ist eine technische Ableitung: Die Angaben in der ersten Spalte stammen jeweils aus einer an eine Quelle gebundenen Anforderung oder einem Konfigurationsfeld; jede vorgeschlagene Kontrolle muss weiterhin für das konkrete Produkt, die Ausrüstung, das Messsystem und den Abnahmeplan validiert werden.
Fertigungsqualität und Lebenszyklusabsicherung können in unterschiedlichen Dokumentebenen geregelt sein. Im aktuellen Katalog der NASA heißt es, dass NASA-STD-8739,4A mit Change 4 für kritische Arbeiten gemäß NPD 8730.5 gilt. Eine Beziehung zur NASA oder eine gewöhnliche Kabelfertigung begründet für sich genommen nicht die Anwendbarkeit der Norm. Maßgebliche Verträge und Qualitätspläne des Programms müssen den Weg für Fertigungsqualität festlegen und anpassen. NASA-STD-8739.10 regelt die umfassendere Teileabsicherung über den Lebenszyklus. Keine der beiden Normen gilt automatisch für jede Nano-D-Fertigung.
Wenn NASA-STD-8739.4 für kritische Arbeiten an Kabelbaugruppen vorgeschrieben ist, bildet sie eine eigenständige Ebene für Design und Fertigungsqualität und keine nachgelagerte Crimpanweisung. Ihre Designvorgaben umfassen die Dimensionierung von Strom und Spannung mit Sicherheitsabschlägen, den Spannungsabfall, Überlegungen zu Ersatzkontakten und Lichtbogenbildung, die Kennzeichnung von Steckverbindern sowie die Vermeidung falscher Steckverbindungen durch Layout, Größe, Polarisation, Kodierung, Kennzeichnung oder Verfahren mit Rückführschleife. Außerdem müssen die Isolierung von Leitungen, Kontakte, Schläuche und verwandte Materialien für die Anwendungsumgebung geeignet sein. Diese Vorgaben gehören in das Kontrollpaket für Kabel und Schnittstellen; die Produktqualifikation nach MIL-DTL-32139 deckt sie nicht ab.
Nachweise zu Losen und fertiggestellten Baugruppen decken Schäden durch die Installation weiterhin nicht ab. NASA Lessons Learned 30101 berichtet, dass ein großer Teil der genannten Schäden an Kabelbaugruppen bei Installation oder Wartung entstand. Elektrische Prüfungen nach der Installation, einschließlich anwendbarer Prüfungen des Isolationswiderstands und der Spannungsfestigkeit, werden darin als separate Kontrolle behandelt. Planen Sie die Prüfung so, dass Avionik isoliert ist und weder Zugang noch Handhabung neue Schäden verursachen. Dies sind programmspezifische Nachweise zur Kabelintegration, keine allgemeingültige Losprüfung nach MIL-DTL-32139.
NASA-STD-8739.4 ist nicht der einzige Weg der NASA für Fertigungsqualität. Laut dem Workmanship Standards Program der NASA ist IPC/WHMA-A-620-Space eine gleichwertige Norm und das bevorzugte Dokument für neue NASA-Programme und -Projekte. NASA-STD-8739.4 bleibt weiterhin verfügbar und wird nicht stillschweigend ersetzt. Jeder Vertrag und jeder genehmigte Fertigungsplan muss den ausgewählten Weg, geltende Ausnahmen und die Prüfgrundlage festlegen, statt Klauseln beider Normen so zu kombinieren, als handele es sich um ein einziges Dokument.
Nachweise zur Qualifikation von Personen sind von Nachweisen zur Hardware getrennt zu betrachten. Die aktive, für die NASA verbindliche NASA-STD-8739.6B enthält Anforderungen an Fertigung, Qualität und Schulung für NASA-Missionshardware. Die NASA-Leitlinien zu Rollen unterscheiden zwischen Bediener, Prüfer und Ausbilder. Sie verlangen praktische Übungen, praktische Prüfungen und eine Bewertung passend zur jeweiligen Rolle. Ein allgemeines Kurszertifikat oder eine bestandene Steckverbinderprüfung belegt weder die Berechtigung noch die Kompetenz für jede Rolle. Fordern Sie neben dem Fertigungsbegleitschein der Baugruppe die maßgebliche Norm zur Fertigungsqualität, den genehmigten Schulungsweg, eine Rollen- und Qualifikationsmatrix, aktuelle Qualifikationsdaten, Nachweise praktischer Prüfungen und Berechtigungsnachweise an.
Für die Kontrolle elektrostatischer Entladungen gilt eine zusätzliche Grenze auf Standortebene. Laut Workmanship Standards Program der NASA muss jeder Standort oder jedes Werk, an dem nach dem geltenden ANSI-/ESD- und NASA-Standortkontrollverfahren gearbeitet wird, einen standortspezifischen ESD-Kontrollplan führen und das Personal darin schulen. Externe Bediener und Prüfer müssen die Schulung zum örtlichen Plan abschließen, bevor sie mit ESD-empfindlichen Teilen arbeiten. Dadurch wird weder jeder Nano-D-Steckverbinder als ESD-empfindlich eingestuft noch ein NASA-Plan für die Fertigung außerhalb der NASA vorgeschrieben. Wenn die geltende Hardwareklassifizierung und Arbeitsumgebung dies erfordern, fordern Sie den maßgeblichen Plan samt Revision, die Definition des geschützten Arbeitsbereichs, örtliche Schulungs- und Berechtigungsnachweise, Kontrollen für Handhabung und Verpackung sowie Auditnachweise an, statt ein allgemeines betriebliches ESD-Zertifikat zu akzeptieren.
| Spezifikationsrelevantes Feld | Mögliche Produktionskontrolle | Verifizierungsmethode | Aufzubewahrender Nachweis |
|---|---|---|---|
| Slash Sheet und vollständiger PIN | Parametersatz auf genehmigte Revision sperren | Abgleich von Barcode/OCR mit Fertigungsbegleitschein | Konfigurationsgenealogie |
| Stecker/Buchse und Polarisation | Kodierte Vorrichtung und Anwesenheitskontrolle der Teile | Prüfung von Position und Klasse mit Bildverarbeitung | Bild und Prüfergebnis |
| Anordnung der Einsätze | Kavitätenplan und Verriegelung der Reihenfolge | Abgleich von Anzahl und Position | Einsetzplan |
| Identität des Stift-/Buchsenkontakts | Bauteilidentifikation vor dem Einlegen | Prüfung von Merkmalen per Bildverarbeitung oder Messlehre | Rückverfolgbarkeit von Fertigungslos und Zuführung |
| Kontaktposition/Ausrichtung | Geführtes Einsetzen und Kraftfenster | Position sowie Kraft-Weg-Verlauf | Zykluskurve und Grenzwerte |
| Mindestkontaktwischweg von 0.015 in | Kontrolle von Montagestapel und Verfahrweg | Querschliff, Messlehre oder qualifizierte Funktionsprüfung | Freigabe der Einrichtung und Musterergebnis |
| Leitungstyp/Querschnitt des Pigtails | Leitungs-ID und Parametersatz zum Ablängen/Abisolieren | Prüfung von Querschnitt, Länge und Leiter | Leitungslos und Daten zur Vorbereitung |
| Anforderung an die Crimpzugfestigkeit | Werkzeugzustand und Crimphöhenfenster | Geplante axiale Zugprüfung | Kraftmesswert und Fehlerstelle |
| Geometrie der Leiterplattenanschlüsse | Kontrolle von Vorrichtungsbezug und Koplanarität | Optische/laserbasierte Maßprüfung | Messdatei |
| Änderungen an Flachkontakten überwachen | Revisionsspezifischer Parametersatz für Kontakte | Querschliff- oder Breiten-/Dickenmessung | Zeichnungsrevision und Maßprüfergebnis |
| Hardware und Oberflächenbeschaffenheit | Trennung nach Bauteilfamilie und Anwesenheitskontrolle | Sichtprüfung/Prüfung der Werkstoffbescheinigung | Genealogie der Bauteilfertigungslose |
| Isolationswiderstand | Elektrische Prüfung der zu 100 % fertiggestellten Baugruppe | Programmierte Isolationsprüfung | Ergebnis auf Einheitsebene |
| Spannungsfestigkeit | Prüfung der zu 100 % fertiggestellten Baugruppe mit Parametersatzsicherung | Überwachung von Spannung/Zeit/Ableitstrom | Rückverfolgbarkeit auf Einheitenebene |
| Stichprobenprüfung des Fertigungsloses und Erhalt der QPL-Qualifikation | Ablauf zur Freigabe des Fertigungsloses und Kontrolle von Fälligkeitsterminen | Prüfung auf Vollständigkeit der Nachweise | Bericht zum Fertigungslos, Ausnahmen und Qualifikationsstatus |
US 12.051.251 B2, ein Harting Electric Stiftung & Co. KG zugewiesenes Patent eines Dritten ohne Bezug zu ZEUEE, beschreibt die bildbasierte Identifikation von Steckverbinderbauteilen, die Überwachung der Montage und automatische Konzepte zur Qualitätssicherung. Dies ist ein nützlicher öffentlicher Beleg dafür, dass sich Steckverbindermerkmale während der Montage erkennen und vergleichen lassen. Er belegt weder einen Prüfalgorithmus für Nano-D noch eine Erkennungsrate, Messunsicherheit oder Installation durch ZEUEE. Diese Angaben müssen anhand eines Prüfsatzes mit realen Gutteilen, bekannten Fehlern, zulässigen Abweichungen, Beleuchtungsänderungen, Vorrichtungstoleranzen und einer vereinbarten Grenze für falsch akzeptierte Teile ermittelt werden. Die Seite von ZEUEE zur Automatisierung der Steckverbinderprüfung bietet einen kommerziellen Ausgangspunkt, um diese Anforderungen an Messung und Ausschleusung zu besprechen.
Für Käufer, die Automatisierung erwägen, ist die Seite von ZEUEE zu Steckverbindermontagemaschinen die kommerzielle Anlaufstelle. Wenn die Fertigung von Twist-Pin-Kontakten zum Umfang gehört, behandelt der Leitfaden zur Nano-Twist-Pin-Maschine diesen Prozessweg. Dieser Artikel behandelt weiterhin Produktidentität, Qualifikation und Nachweiskontrolle. Senden Sie die kontrollierte Zeichnung, Varianten, erforderliche Messungen, Fehlermerkmale, Zyklusbedarf, gewünschtes Format der Nachweise und den Verantwortlichen für die Abnahme. Die Maschinenkonzepte sollten auf diesen Angaben aufbauen.
Laut dem Unternehmensprofil von ZEUEE wurde das Unternehmen 2005 gegründet und liefert nicht standardisierte Industrieausrüstung für die Automatisierung in Branchen wie Luft- und Raumfahrtelektronik und Präzisionselektronik. ZEUEE gibt an, mehr als 120 Spezialisten und über 150 Forschungs- und Entwicklungspatente zu haben sowie nach ISO 9001:2015 zertifiziert zu sein. Diese Angaben aus dem Unternehmensprofil stammen vom Unternehmen selbst und belegen weder die Qualifikation eines Nano-D-Produkts noch ein bestimmtes Steckverbinderprogramm oder die Leistung einer zukünftigen Maschine.
Was sollte eine RFQ für Nano-D-Steckverbinder enthalten?
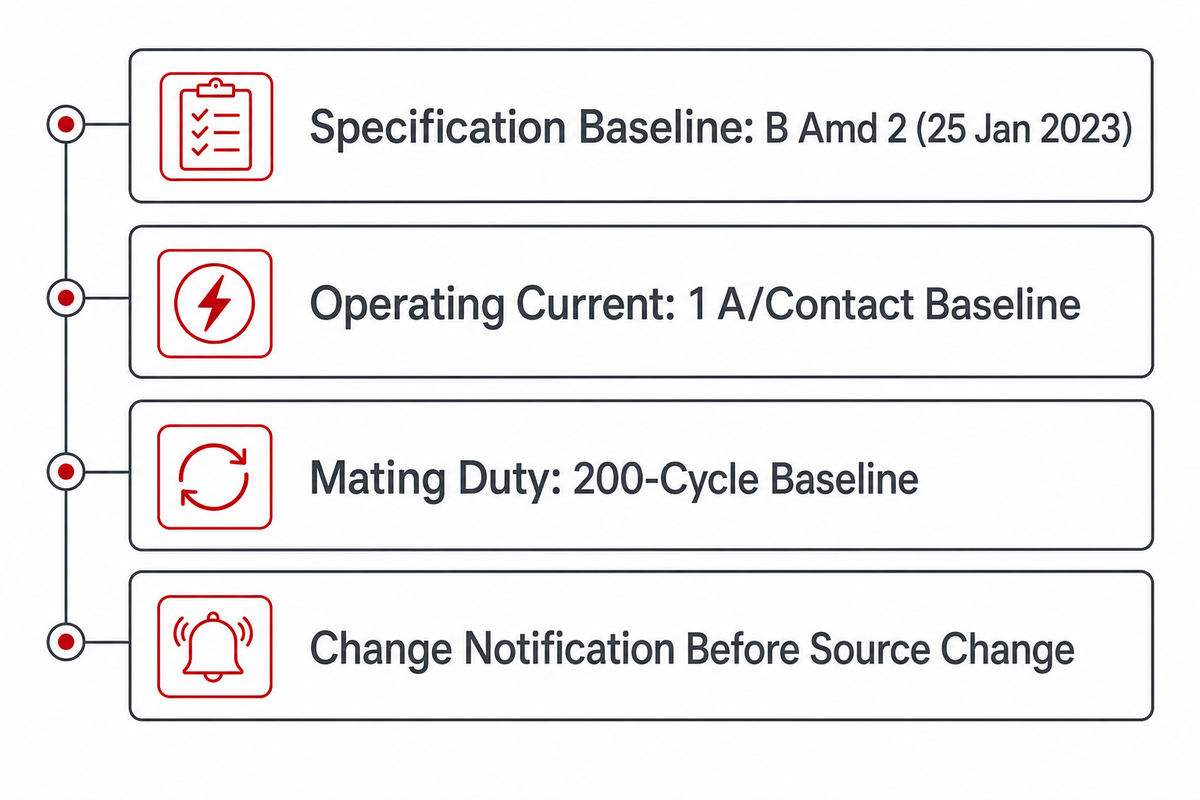
Eine gute Angebotsanfrage (RFQ) teilt Technik, Qualitätssicherung, Beschaffung und Lieferant mit, welche Angaben in allen Angeboten identisch sein müssen. Das obige Unternehmensprofil definiert diese Anfrage nicht; maßgeblich ist die Zuordnung von Anforderungen zu Kontrollen. Die Struktur der Beschreibungsangaben für die Beschaffung nach MIL-DTL-32139 bildet die Dokumentengrundlage; die folgenden Angaben zu Anwendung und Qualitätssicherung decken die zusätzlichen Entscheidungen des Käufers ab. Übernehmen Sie die Tabelle in die Anfrage und ersetzen Sie anschließend jeden Platzhalter durch den freigegebenen Anwendungswert.
RFQ-Checkliste — übernehmen Sie diese Angaben in Ihre Angebotsanfrage:
| Parameter | Empfohlener Bereich | Warum das wichtig ist | Prüfmethode |
|---|---|---|---|
| Spezifikationsgrundlage | Exakte Revision und Datum; derzeit B Amd 2 (25. Jan. 2023) | Verhindert Angebote auf Basis wechselnder Spezifikationsstände | Abruf in ASSIST und Text der Bestellung |
| Vollständiges PIN | Alle zutreffenden Felder ausfüllen; keine Annahmen offenlassen | Sichert Schnittstelle und Konfiguration ab | Abgleich von Zeichnung und PIN |
| Betriebsstrom und -spannung | Anwendungsspezifisch; Strom nicht über der verifizierten Grundlage von 1 A/Kontakt | Verhindert die falsche Verwendung der Prüfspannung | Elektrische und thermische Konstruktionsprüfung |
| Temperatur und dynamische Belastungen | Vollständiges Anwendungsprofil in °C, Hz, g und mit Angabe des Stoßimpulses | Qualifizierungsbedingungen entsprechen möglicherweise nicht den Einsatzbedingungen | Rückverfolgbarkeit der Anforderungen bis zum Prüfbericht |
| Steckzyklen | Erwartete Zyklenzahl plus Reserve; Vergleich mit der Grundlage von 200 Zyklen | Begründet die Annahme zur Lebensdauer im Einsatz | Wartungsplan und Haltbarkeitsnachweise |
| Nachweise zu Qualifizierung und Fertigungslos | Aktueller QPD-Eintrag für das exakte Teil sowie Berichte zu den benannten Fertigungslosen | Trennt den Qualifizierungsstatus der Quelle von der Abnahme der Lieferung | Datierte Registerprüfung und Zertifikatsprüfung |
| Montage- und Prüfdaten | Anwendungsspezifische Einheiten- und Fertigungslosdatensätze | Macht automatisierte Kontrollen auditierbar | Freigabe von Versuch, GR&R und Datenschema |
| Änderungsmitteilung | Vor Änderungen an Material, Prozess, Standort, Zeichnung oder Quelle | Schützt Qualifizierungs- und Konfigurationsstatus | Vertragsklausel und Genehmigungsablauf |
Geben Sie das passende Gegenstück, Verpackungs- und Handhabungsanforderungen, den Umfang der Erstmusterprüfung, den Stichprobenplan, die Auflösung der Prüfmittel, den Umgang mit Abweichungen, die Aufbewahrungsfrist für Aufzeichnungen und zulässige Ersatzprodukte an. Bei vorkonfektionierten Produkten sind außerdem Leitungsdaten, Querschnitt, Farbcode, Länge und Toleranz, Abisolier- oder Kontaktierungsspezifikationen, Kennzeichnung, Durchgangsprüfung, Nachweis der Zugprüfung und Zugentlastung festzulegen.
Programmspezifische Vertragsklauseln können enger gefasst sein als die Spezifikation der Produktfamilie. Als projektspezifische Beispiele — nicht als Anforderungen aus MIL-DTL-32139 — verlangt die JPL-Klausel QC136b eine lückenlose Rückverfolgbarkeit bis zum Originalhersteller, wenn eine Bestellung über einen nicht autorisierten Händler abgewickelt wird. Die JPL-Klausel QC138a legt für benannte Steckverbinderfamilien bestimmte Hersteller- und Date-Code-Beschränkungen fest. Eine RFQ sollte die tatsächlich vertraglich geltenden Klauseln, die Regelung zu autorisierten Quellen, die Grenzen für Fertigungslose und Date-Codes sowie die maßgeblichen Nachweise für das Programm nennen, anstatt die Beschränkungen eines anderen Projekts pauschal zu übernehmen.
Bei einer Beschaffung des US-Verteidigungsministeriums sollte die Einstufung als „Steckverbinder“ nicht automatisch zur Anwendung einer Klausel für elektronische Bauteile führen. DFARS 252,246-7008 definiert ein elektronisches Bauteil als integrierten Schaltkreis, diskretes elektronisches Bauteil oder Schaltungsbaugruppe. Diese Prüfung anhand öffentlicher Quellen klärt nicht, ob ein eigenständiger Nano-D-Steckverbinder bei einem bestimmten Vertrag unter die Definition fällt. Die Vertrags- und Qualitätssicherungsteams müssen zunächst die einbezogenen Klauseln und die Einstufung des Artikels bestätigen. Gilt die Klausel für den beschafften Artikel, verlangt Absatz (c) eine risikobasierte Nachverfolgung vom Originalhersteller bis zur Abnahme durch die Regierung, einschließlich Prüfung, Test und Authentifizierung, wenn sich diese Rückverfolgbarkeit nicht belegen lässt. Absatz (e) überträgt den Inhalt der Klausel auf einschlägige Unteraufträge, sofern der Unterauftragnehmer nicht der Originalhersteller ist. Diese Kontrollen machen den QPD-Status oder ein Fertigungsloszertifikat nicht zum Echtheitsnachweis für eine Lieferung und dürfen nicht als allgemeingültige Anforderungen aus MIL-DTL-32139 dargestellt werden.
Materialvorschriften des Zielmarkts sind ein weiterer separater Faktor. Die RoHS-Leitlinien der britischen Regierung verlangen technische Unterlagen und Konformitätsmaßnahmen für Elektrogeräte, die in den Geltungsbereich fallen und auf den Märkten Großbritanniens oder Nordirlands bereitgestellt werden. Zugleich sehen sie Ausnahmen für bestimmte militärisch genutzte oder ausdrücklich für den Einsatz im Weltraum vorgesehene Geräte sowie unterschiedliche Regelungen für Großbritannien und Nordirland vor. Die B2B-Regelung betrifft Produkte, die ausdrücklich für Forschung und Entwicklung bestimmt sind; der Verkauf an Unternehmen ist keine pauschale Ausnahme. Die Verantwortung liegt bei dem Hersteller, Importeur oder Händler, der das betreffende Gerät in Verkehr bringt oder bereitstellt. Daher reicht ein Datenblatt zum Steckverbinder allein nicht aus, um die Entscheidung für das fertige Produkt zu treffen. Bevor Sie aus der Materialwahl eines Steckverbinders eine Aussage zur Marktkonformität ableiten, müssen Sie den Zielmarkt, das fertige Gerät, den Verwendungszweck, die Rolle des Wirtschaftsakteurs, eine gegebenenfalls geltende Ausnahme oder Befreiung sowie die erforderlichen Erklärungen ermitteln.
Für US-Exportkontrollen ist eine andere Beurteilung erforderlich. Die Kennzeichnung nach MIL-DTL-32139 legt weder die Exportzuständigkeit noch eine Export Control Classification Number, eine Lizenzpflicht oder die Zulässigkeit einer Transaktion fest. Die Einstufungsleitlinien des BIS besagen, dass ein Gegenstand, der den Export Administration Regulations unterliegt, eingestuft werden muss. Auch für Gegenstände der Kategorie EAR99 kann aufgrund des Bestimmungsorts, des Endverwenders oder des Endverwendungszwecks eine Lizenz erforderlich sein. Bleibt die Zuständigkeit zwischen dem Department of State und dem Department of Commerce nach der einschlägigen Prüfung unklar, bietet das Commodity-Jurisdiction-Verfahren des DDTC einen formellen Weg zur Klärung. Behandeln Sie die Exportprüfung als transaktionsspezifische Compliance-Aufgabe und leiten Sie sie nicht aus dem Qualifizierungsstatus ab.
Wenn die Anfrage kundenspezifische Montageanlagen umfasst, fügen Sie Musterteile und eine Fehlerklassifizierung bei. Legen Sie fest, welches Merkmal den Zyklus stoppt, bei welchem Merkmal eine Quarantäne erforderlich ist, wer ein Prüfergebnis übersteuern darf und wie Änderungen am Maschinenrezept freigegeben werden. Bei Anwendungen mit hohen Zuverlässigkeitsanforderungen ist eine Gut-Lampe ohne Rückverfolgbarkeit kein ausreichender Nachweis. Steckverbinderhersteller und Auftragsfertiger, die auf diese Anfrage antworten, müssen den Nachweis erbringen: Sie müssen jede Kontrolle anhand aufbewahrter, einheitsbezogener Datensätze belegen, nicht anhand eines einzeiligen Zertifikats. Für die Fertigung von Twist-Pin-Kontakten beschreibt die Seite von ZEUEE zu Anlagen für die Fertigung von Nano-Twist-Pin-Kontakten eine kommerzielle Automatisierungsoption. Bewerten Sie die Angaben zu deren Leistungsfähigkeit anhand derselben Prüfanforderungen und Rückverfolgbarkeitsvorgaben wie oben.
Kernaussage
Eine Nano-D-Beschaffung ist nur dann belastbar, wenn der gültige Spezifikationsstand, die vollständige PIN, der aktuelle Nachweis einer qualifizierten Quelle, die Fertigungslosnachweise, die Anwendungsfreigabe und die validierten Fertigungskontrollen dieselbe Konfiguration bestätigen.
Machen Sie aus der Nachweiskette einen Montageauftrag
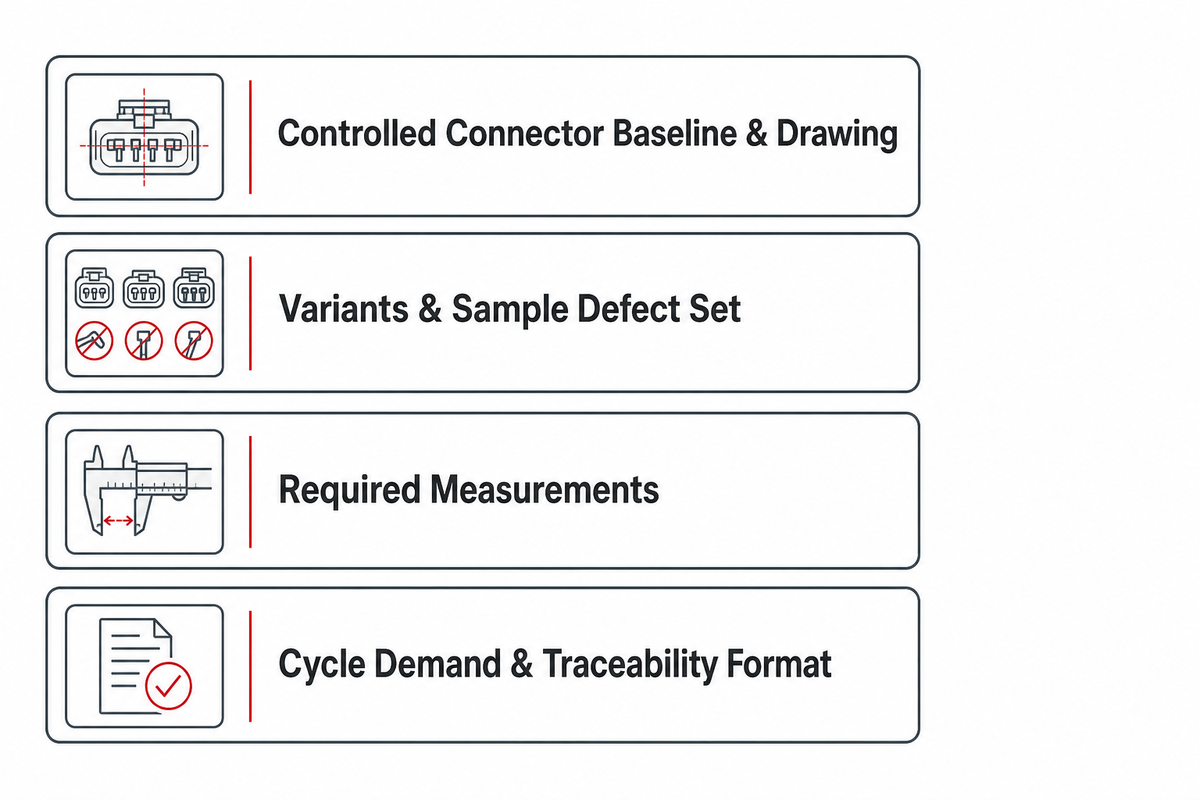
Senden Sie ZEUEE Ihre freigegebene Steckverbinderspezifikation, Zeichnung, Varianten, eine Auswahl von Fehlermustern, erforderliche Messwerte, Zyklusbedarf und das gewünschte Rückverfolgbarkeitsformat. In einem ersten Gespräch lassen sich diese Angaben in ein realistisches Automatisierungs- und Prüfkonzept überführen, ohne zu behaupten, ein einziger Parametersatz passe zu jeder Nano-D-Konfiguration.
Besprechen Sie Ihre Anforderungen an die SteckverbindermontageFAQ zu Nano-D-Steckverbindern
Was ist ein Nano-D-Steckverbinder?
Ein Nano-D-Steckverbinder ist eine Familie rechteckiger, verpolungssicherer Miniatursteckverbinder mit Gehäuse, die dort eingesetzt wird, wo Bauraum auf der Leiterplatte und Gewicht begrenzt sind. MIL-DTL-32139 umfasst Ausführungen mit verpolungssicherem Gehäuse für Leiterplatten oder Kabelbaugruppen und einer Kontaktteilung von 0.025 in (0,64 mm) in einer Kontaktreihe.
Die Bezeichnung der Familie allein legt weder die Kontaktierung noch die Kontaktanordnung, Umgebungsgrenzwerte oder den Qualifizierungsstatus fest.
Was ist MIL-DTL-32139?
MIL-DTL-32139 ist eine US-amerikanische militärische Detail-Spezifikation für Miniatursteckverbinder mit verpolungssicherem Gehäuse. Diese Übersicht verwendet Revision B mit Amendment 2 vom 25. Januar 2023 als gültigen Spezifikationsstand. Sie definiert Anforderungen an die Produktfamilie, Prüfungen, PIN-Struktur, Qualifizierung und Konformität für die erfassten Baugruppen.
Ein Dokument mit Amendment 3 vom Juli 2026 ist ein nicht genehmigter erster Entwurf und keine aktuelle Anforderung.
Bedeutet „MIL-DTL-32139-Stil“, dass ein Steckverbinder qualifiziert ist?
Nein. „Stil“ bezeichnet eine Ähnlichkeit oder eine Konstruktionsabsicht, belegt aber nicht, dass ein bestimmtes Produkt aus einer bestimmten Quelle aktuell qualifiziert ist. Suchen Sie die vollständige behördliche PIN in der authentifizierten ASSIST-QPD-Datenbank und gleichen Sie den aufgeführten Hersteller, den Quellenstandort, das Slash Sheet, den Einsatz und die Suffixe mit dem angebotenen Artikel ab. Verwenden Sie QPDSIS und öffentliche QPLDOCS lediglich als begrenzte ergänzende Momentaufnahmen, nicht als Ersatz für die offizielle Datenbank. Behandeln Sie Qualifizierungsstatus, Konfigurationsidentität und Konformität des Fertigungsloses als separate Nachweise. Halten Sie das Abrufdatum fest, da sich Einträge und Dokumentstände weiterhin ändern können.
In dieser Übersicht bezeichnet QPLDOCS sein maßgebliches Dokument als MIL-DTL-32139A mit Amendment 1, obwohl ASSIST Revision B mit Amendment 2 veröffentlicht. Diese begrenzte Abweichung in der öffentlichen Anzeige ist ein Grund, den offiziellen QPD-Eintrag zu prüfen und bei Auswirkungen auf die Abnahme die Qualifizierungsstelle zu kontaktieren. Sie ist keine Erlaubnis, die gerade passende Bezeichnung auszuwählen. Der Name oder das Logo eines Lieferanten, eine Katalogaussage zur Produktfamilie, eine QPDSIS-Momentaufnahme oder ein undatierter Screenshot belegen für sich allein nicht den vollständigen aktuellen Status des gelieferten Teils.
Worin unterscheiden sich Nano-D- und Micro-D-Steckverbinder?
Nano-D und Micro-D sind unterschiedliche Größenklassen, für die verschiedene Spezifikationen gelten. Nano-D hat eine Kontaktteilung von 0.025 in (0,64 mm) und kann Bauraum und Gewicht verringern. Diese Übersicht verwendet Haltbarkeitsgrundlagen von 200 Zyklen für Nano-D und 500 Zyklen für Micro-D. Vergleichen Sie die Anwendungsgeometrie, die Anzahl der Steckzyklen, die Handhabung, die Beschaffung und vollständige Qualifizierungsnachweise, anstatt davon auszugehen, dass kleiner besser ist.
Welche Dokumente zu Nano-D-Steckverbindern sollte ein Käufer anfordern?
Fordern Sie die aktuelle Revision der allgemeinen Spezifikation, das exakte Slash Sheet, die vollständige PIN, die Konfigurationszeichnung, die Identität des Gegenstücks, elektrische und Umgebungsanforderungen, einen datierten, authentifizierten QPD-Eintrag für das exakte Teil, relevante QPDSIS- und öffentliche Momentaufnahmen, Nachweise zur Aufrechterhaltung der Qualifizierung, Unterlagen zu Gruppe A oder anderen Fertigungslosprüfungen, elektrische Prüfergebnisse für jedes Einzelstück, Material- und Oberflächenveredelungszertifikate, Rückverfolgbarkeit, einen Erstmusterprüfplan, ein Verfahren zum Umgang mit Abweichungen und Bedingungen zur Änderungsmitteilung an. Ergänzen Sie gegebenenfalls programmspezifische Qualitätssicherungs- und Verarbeitungsunterlagen.
Lassen sich Montage und Prüfung von Nano-D-Steckverbindern automatisieren?
Ausgewählte Schritte wie Identifizierung, Zuführung, Einsetzen, Ausrichtung, elektrische Prüfung und Sichtprüfung lassen sich automatisieren. Jeder Kontrollplan muss für den exakten Steckverbinder, seine Varianten und bekannte Fehlermuster validiert werden. Eine allgemeine Fähigkeit zur Bildverarbeitung oder Kraftüberwachung belegt nicht die Erkennungsleistung für Nano-D. Verlangen Sie eine Messsystemanalyse, Herausforderungsmuster, Abschaltgrenzwerte, rückverfolgbare Parametersätze sowie gespeicherte Einzelstück- oder Fertigungslosdaten.
Quellen und Verifizierungsnachweise
Referenzen und Quellen: Die folgenden Links verweisen auf die öffentlichen Unterlagen, die für Aussagen zu Spezifikationen, Qualifizierung, Vergleichen, Verarbeitung und Prüfkontext herangezogen wurden.
- DLA ASSIST/Quick Search: Dokumentdetails zu MIL-DTL-32139
- MIL-DTL-32139B mit Amendment 2
- DLA-Index des übergeordneten Dokuments und der Slash-Sheet-Dokumente zu MIL-DTL-32139
- DLA-Suche in der Qualified Products Database
- DLA-Seite mit Qualifizierungsinformationen zu MIL-DTL-32139
- DLA-Ausschreibungen mit nur einer Quelle für MIL-DTL-32139
- QPDSIS-32139, 29. Mai 2026
- Erster Entwurf von MIL-DTL-32139B Amendment 3, 24. Juli 2026
- DLA EP Study 5935-2026-002, Abschlussbericht
- MIL-DTL-83513H mit Amendment 2
- Sandia-Studie zu Fretting-Korrosion an nanominiaturisierten Steckverbindern
- Architektur der Detektorelektronik von RadCube/MAGIC
- NASA-Auswahlliste für Bauteile, allgemeine Anforderungen
- NASA-Leitlinien zum Verbot von Reinzinnbeschichtungen
- NASA-Anwendungshinweise zu MIL-PRF-83513
- NASA GSFC EEE-INST-002: Auswahl, Screening, Qualifizierung und Derating
- Verarbeitungsnorm NASA-STD-8739.4
- Norm NASA-STD-8739.10 zur Qualitätssicherung elektrischer, elektronischer und elektromechanischer Bauteile
- JPL-Klausel QC136b zur Vermeidung gefälschter Bauteile
- JPL-Klausel QC138a zur Beschaffung von Steckverbindern
- DLA-Hinweis zur Migration des Anwendungsportals
- US 12.051.251 B2, Identifizierung von Steckverbinderkomponenten (Harting Electric Stiftung & Co. KG; nicht ZEUEE)
Hinweis zu Qualifizierungsquellen: Der QPLDOCS-Link in der Referenzliste führt zur begrenzten öffentlichen Suchoberfläche, nicht zum authentifizierten ASSIST QPD. Verwenden Sie für eine entscheidende Abnahmebeurteilung ASSIST QPD oder wenden Sie sich an die Qualifizierungsstelle.
Zusätzliche Quellen zum Geltungsbereich: FAQ des Defense Standardization Program zur Qualifizierung; Eintrag zu NASA-STD-3001, Band 2, Revision F; Geltungsbereich von NASA-STD-8739.10; GSFC-STD-8013: Vorgaben zum Stecken und Trennen; NASA-STD-8739.4: Vorgaben zur Lebensdauer von Steckverbindern; NASA-Erkenntnisse zur Nachinstallation von Kabelbaugruppen; DLA-Eintrag zu MIL-DTL-83513; NASA-Erkenntnisse zum HF-Durchschlag; DFARS-Klausel und Definition für elektronische Bauteile; DFARS-Richtlinie zu gefälschten Bauteilen; RoHS-Leitlinien der britischen Regierung; BIS-Leitlinien zur Einstufung von Artikeln; Leitlinien des DDTC zur Zuständigkeit bei Artikeln.
Redaktioneller Umfang: Dieser Leitfaden fasst öffentliche Quellen zusammen, die am 12.–13. August 2026 geprüft wurden. Entwürfe und Empfehlungen aus Engineering Practice Studies sind als Hinweise auf mögliche Änderungen gekennzeichnet. Die DLA gab bekannt, dass ihr Anwendungsportal mit Wirkung zum 8. August 2026 von landandmaritimeapps.dla.mil zu weaponssupportapps.dla.mil migriert wurde. Halten Sie die Zugriffszeiten fest und aktualisieren Sie beim Prüfen von Unterlagen Lesezeichen für die alte Domain. Verifizieren Sie alle aktuellen DLA-Einträge vor Vertragsabschluss, Konstruktionsfreigabe oder Abnahme.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






