Contatti Zeyu lntelligent Industrial Company

All’interno della macchina di espansione per contatti twist pin: progettazione del rigonfiamento centrale, modalità di guasto e accumulo delle tolleranze

Una macchina di espansione per contatti twist pin è una singola stazione di produzione che forma il rigonfiamento centrale su un contatto twist pin in rame-berillio, detta anche macchina di espansione per twist pin o commercializzata come macchina automatica di espansione per twist pin, dato il ciclo servoassistito senza intervento dell’operatore. È distinta dalla stazione di intrecciatura, che avvolge i trefoli, dalla stazione di saldatura, che li termina, e dai macchinari di inserimento, che alloggiano il pin finito nel corpo del connettore. Non è un sistema di espansione per elementi di fissaggio, un utensile idraulico per tubi PEX o una macchina per la movimentazione di twistlock per container: si tratta di tre prodotti non correlati che condividono termini di ricerca. Questa guida riguarda la macchina per la produzione di connettori: una stazione servoassistita e controllata con visione CCD che trasforma un fascio di trefoli saldati in un contatto iperboloidale con una forza di accoppiamento controllata e ripetibile.
La maggior parte dei team di progettazione che valuta una stazione di espansione per twist pin sa già che la macchina esiste, ma non dispone di un metodo per tradurre la tolleranza sul diametro del rigonfiamento in un valore della forza di accoppiamento o per ricondurre uno scarto rilevato dalla CCD al parametro di processo che lo ha effettivamente causato. Questa guida colma tale lacuna.
Specifiche rapide e riferimento ai parametri della stazione di espansione
| Intervallo di diametro dei pin | Da 0,4 mm (segnale/Nano-D) a 2,5 mm (contatti di potenza) |
| Cadenza produttiva (singola stazione) | 15-17 pz/min |
| Copertura del controllo | Controllo CCD in linea al 100%, 4 modalità di difetto monitorate |
| Meccanismo di formatura | Rotazione antielicoidale servoassistita (non azionata da camma) |
| Stato termico del materiale in ingresso | Rame-berillio (C17200), temprato in corrispondenza del rigonfiamento dopo la formatura |
| Obiettivo del ciclo di accoppiamento | Fino a 100.000 cicli (contatti iperboloidali, riferimento di settore) |
I dati sopra riportati fanno riferimento alla scheda tecnica della macchina di espansione per twist pin C49-ZY05-01 di ZEUEE e a dati di settore sui contatti iperboloidali pubblicati indipendentemente (fonti riportate di seguito).
1. Cosa fa una macchina di espansione per twist pin (e cosa non è)
Una macchina di espansione per twist pin forma il rigonfiamento centrale che trasforma un fascio saldato di trefoli in rame-berillio in un contatto iperboloidale elastico. È una delle sei stazioni distinte di una linea di produzione completa per twist pin, non un sinonimo dell’intera linea. Lo svolgimento dei trefoli, il taglio e la saldatura avvengono a monte; l’allineamento e il controllo finale avvengono a valle. Il compito specifico della stazione di espansione è ruotare in modo antielicoidale la gabbia saldata, svolgendo i trefoli quanto basta per far sporgere verso l’esterno la zona centrale fino a un diametro controllato: è questa geometria a determinare effettivamente la forza di accoppiamento del contatto.
I risultati di ricerca per «twist pin expansion machine» sono dominati da prodotti non correlati: twist pin per tappezzeria, utensili a rotazione automatica per l’espansione di tubi PEX e macchine per la movimentazione di twistlock per container usano tutti un lessico simile. Nessuno di questi è un macchinario per la produzione di connettori. Se il vostro team fornisce contatti qualificati secondo MIL-DTL-32139 (Nano-D) o MIL-DTL-83513 (Micro-D), o sta valutando di internalizzare la formatura del rigonfiamento, la macchina descritta in questa guida è una cella a stazione singola collocata tra la stazione di saldatura e il controllo finale in una linea di produzione di contatti iperboloidali.
Chi ha davvero bisogno di questa stazione?
OEM di connettori che gestiscono già una linea di intrecciatura e saldatura e vogliono aggiungere capacità interna di formatura del rigonfiamento; produttori conto terzi che qualificano una nuova linea di prodotti con contatti iperboloidali; e ingegneri di processo che verificano perché una fase di formatura esistente, azionata da camma o manuale, produca forze di accoppiamento incoerenti. I mercati finali tipici comprendono i programmi di connettori per il settore automotive, aerospaziale ed elettrodomestici, nei quali la coerenza della forza di accoppiamento dopo l’installazione sul campo è importante quanto in produzione.
Se acquistate contatti twist pin finiti invece di realizzare una vostra linea, il quadro decisionale tra produzione interna e acquisto nella Sezione 10 è il punto di partenza più pertinente.
2. All’interno del rigonfiamento antielicoidale: la fisica della formazione della zona centrale
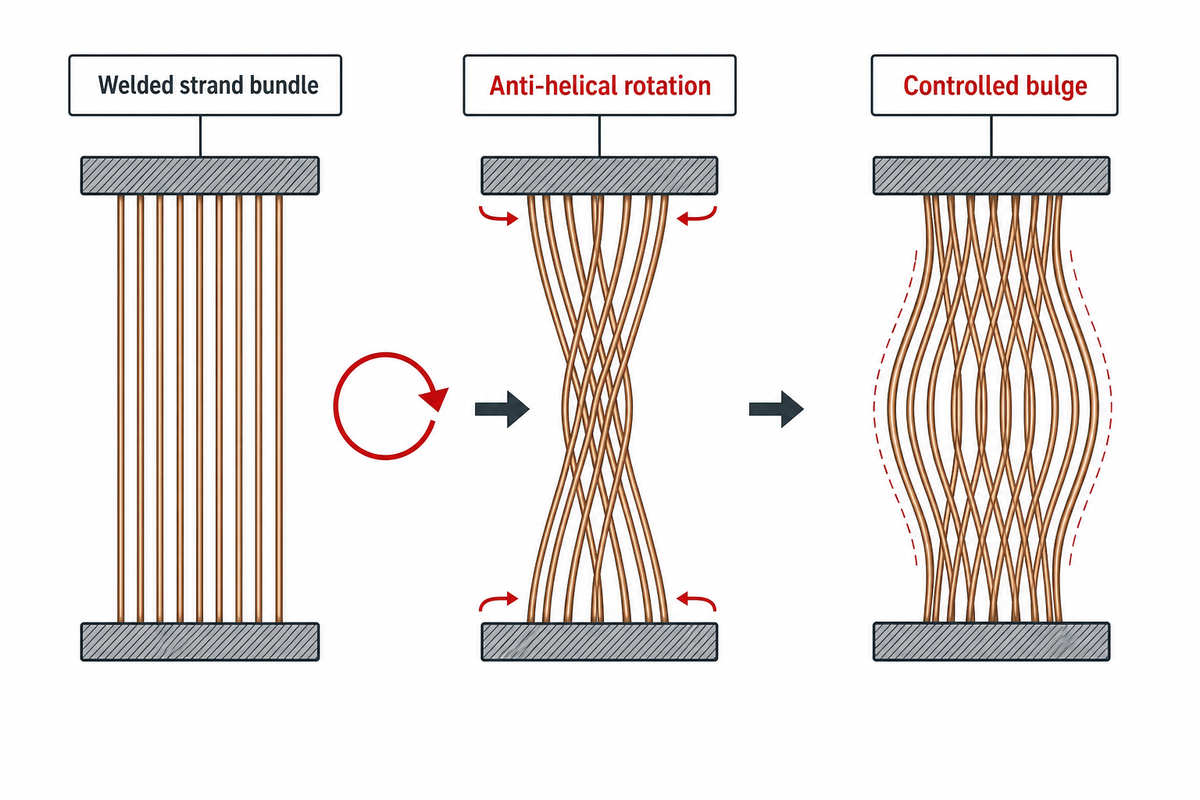
Una testa di espansione servoassistita forma la zona centrale iperboloidale ruotando l’una contro l’altra le estremità bloccate del fascio di trefoli saldati. Questo movimento antielicoidale svolge i trefoli quanto basta per farli incurvare verso l’esterno e creare un rigonfiamento controllato, senza spingere o stampare il fascio per dargli forma. Il brevetto statunitense 6.584.677 B2 descrive direttamente questo processo: il rigonfiamento del twist pin si forma ruotando le ganasce di bloccaggio in modo antielicoidale per svolgere i trefoli; successivamente, un trattamento termico tempra il rame-berillio in corrispondenza dei rigonfiamenti per stabilirne la forma elastica. La sequenza è importante: la geometria del rigonfiamento viene definita prima meccanicamente, poi si applica localmente, in corrispondenza del rigonfiamento, il trattamento che fissa la forza elastica; non si esegue a monte sul materiale in massa (vedere la Sezione 3 per la metallurgia). Per questo le specifiche di coppia del servo sono importanti quanto la posizione angolare: il motore deve mantenere una forza di rotazione costante per tutta la corsa antielicoidale, non limitarsi a raggiungere un angolo prestabilito. Altrimenti il diametro del rigonfiamento varia anche quando il programma sembra corretto sulla carta.
La ridondanza dei contatti spiega perché questa geometria specifica richieda una macchina dedicata anziché una matrice di stampaggio. Una volta rigonfiati, dieci trefoli avvolti a elica creano da sette a dieci punti indipendenti di contatto lineare con il pin di accoppiamento, rispetto ai due o tre punti di contatto offerti da una presa stampata. La tecnologia dei contatti iperboloidali fu inventata nel 1956 da Francois Robert Bonhomme per le applicazioni di segnalamento ferroviario, che richiedevano connessioni in grado di resistere a urti e vibrazioni costanti. In seguito è stata adottata nei settori militare e aerospaziale e nei dispositivi di prova e misurazione, dove lo stesso principio dei contatti ridondanti consente oggi fino a 100.000 cicli di accoppiamento senza un aumento misurabile della resistenza di contatto, con un margine rispetto alla durata a fatica coerente con i dati sottoposti a revisione paritaria sulla fatica a flessione rotante del rame-berillio C17200.
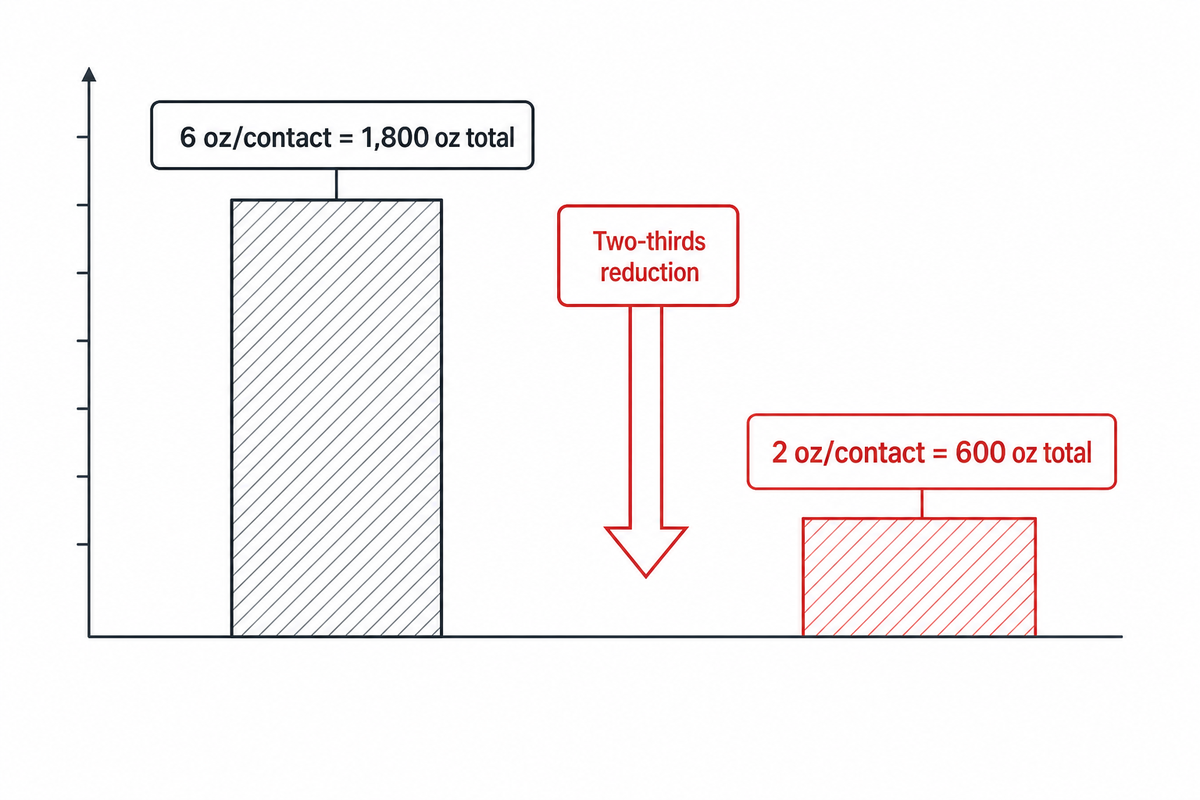
«Se si ha un connettore a 300 posizioni e ogni contatto richiede sei once di forza, si arriva a 1.800 once (112 lbs) per accoppiare il connettore: un carico considerevole. Riducendo il valore a circa due once per contatto, la forza necessaria per accoppiare il connettore si riduce di due terzi.»
Questo calcolo della forza è il vero argomento a favore della formatura di precisione del rigonfiamento: con un numero elevato di pin, anche piccole riduzioni della forza per contatto si sommano e determinano il carico di accoppiamento che il corpo del connettore e il sistema di aggancio devono effettivamente sopportare. La Sezione 4 applica lo stesso calcolo alla famiglia di contatti di ZEUEE.
Formatura del rigonfiamento centrale ed espansione parallela dei pin
D: una macchina di espansione per twist pin è uguale alle attrezzature per l’espansione parallela dei pin?
No: l’espansione parallela dei pin è una tecnica meccanica per elementi di fissaggio o tubi, in cui i rulli scorrono parallelamente a un mandrino con angolo di avanzamento pari a zero. Non è correlata alla formatura dei contatti iperboloidali.
«Espansione parallela dei pin» è un termine industriale per l’espansione di tubi o elementi di fissaggio a pin mediante rulli disposti parallelamente a un mandrino con angolo di avanzamento pari a zero. Il mandrino viene così spinto attraverso l’espansore mediante una forza: si tratta di una tecnica meccanica di fissaggio usata nelle lavorazioni di tubi e raccordi. Le macchine commercializzate come espansori paralleli per pin svolgono questo diverso compito di fissaggio meccanico. Condividono alcuni termini con la formatura del rigonfiamento dei twist pin, ma applicano un processo fisico diverso, su materiali diversi e per un settore diverso. Se siete arrivati qui cercando «parallel pin expansion», probabilmente vi servono attrezzature per l’espansione di tubi, non macchinari per la formatura dei contatti dei connettori.
3. Perché il rigonfiamento richiede una fase di trattamento termico dedicata
Il rigonfiamento centrale richiede una fase di rinvenimento dedicata perché la sola formatura meccanica non fissa la forza elastica che determina le caratteristiche di accoppiamento di un contatto iperboloidale. A tal fine occorre indurire per precipitazione il rame-berillio dopo aver definito la geometria. Come descritto nel brevetto statunitense 6.584.677 B2, il trattamento termico viene applicato in corrispondenza del rigonfiamento, dopo averlo formato con la rotazione antielicoidale, proprio per stabilire la forma elastica. Se questa fase viene omessa o eseguita a temperatura o per un tempo insufficienti, subito dopo la formatura il rigonfiamento conserva la propria forma, ma durante l’uso la sua risposta elastica perde coerenza.
La risposta del rame-berillio all’indurimento per precipitazione è ben caratterizzata: i dati pubblicati dalla Copper Development Association per il C17200 mostrano che il rinvenimento indurito per precipitazione (TF00) raggiunge circa 175 ksi di resistenza a trazione, 155 ksi di limite di snervamento e 6% di allungamento, rispetto ai valori di riferimento del materiale solubilizzato (TB00), pari a soli circa 70 ksi di resistenza a trazione, 32 ksi di limite di snervamento e 45% di allungamento per la stessa lega. Il trattamento di precipitazione si svolge a 600°F per 3 minuti in aria, dopo un trattamento di solubilizzazione a 1.425-1.475°F per 0.5 minuti in acqua.
⚠️ Importante: conta la forma del materiale
La tabella dei rinvenimenti sopra riportata si riferisce a C17200 in forma di piastra, lamiera, nastro e barra laminata, secondo ASTM B194. Il filo trefolato effettivamente usato come materiale in ingresso in una macchina di espansione per twist pin è disciplinato separatamente da ASTM B197/B197M (filo in lega rame-berillio). Le designazioni dei rinvenimenti e il principio dell’indurimento per precipitazione valgono per entrambe le forme, ma i valori numerici esatti del lotto di filo specifico devono essere ricavati dal certificato di collaudo del produttore secondo B197, senza dedurli direttamente dai dati delle lamiere conformi a B194.
In pratica, il certificato di collaudo del produttore relativo al filo BeCu in ingresso dovrebbe indicare esplicitamente lo stato del trattamento termico (per esempio, un codice come TF00 o TH04, non il solo termine «indurito»). Se un fornitore non sa indicare la condizione di rinvenimento del filo consegnato o la stazione della linea in cui viene eseguito il trattamento successivo alla formatura del rigonfiamento, non controlla il processo dall’inizio alla fine.
4. Dal diametro del rigonfiamento alla forza di accoppiamento: accumulo delle tolleranze
La tolleranza sul diametro del rigonfiamento si traduce direttamente nel margine disponibile per la forza di accoppiamento, perché la forza di ogni singolo contatto si somma su tutti i pin. A un’elevata densità di pin, una piccola variazione fuori tolleranza per ogni pin può trasformarsi in un problema rilevante di forza totale necessaria per l’accoppiamento. Nella specifica C49-ZY05-01 di ZEUEE, il valore di riferimento per un connettore Micro-D a 51 posizioni è circa 6 ozf (1.67 N) per contatto, che si traduce in oltre 85 N di forza totale di accoppiamento e disaccoppiamento sull’intero connettore. È una forza che l’operatore deve superare fisicamente a mano o con attrezzature a ogni ciclo di accoppiamento.
📐 La regola della forza per micron: esempio svolto
Prendiamo il valore di riferimento di QA Technology: un connettore a 300 posizioni con una forza di 6 oz per contatto richiede complessivamente 1.800 oz (112 lb) per l’accoppiamento. Riducendo la forza per contatto a circa 2 oz, risultato possibile con un diametro del rigonfiamento più preciso e uniforme, la forza totale di accoppiamento scende di due terzi, a circa 600 oz (37,5 lb). Applichiamo lo stesso calcolo al valore di riferimento Micro-D a 51 posizioni di ZEUEE (6 ozf per contatto, circa 85 N in totale): ogni micron di variazione incontrollata del diametro del rigonfiamento che spinge un contatto verso il limite superiore della sua fascia di forza si somma su tutti i pin, non riguarda un solo pin. È questo il vantaggio concreto offerto da una stazione servoassistita con CCD: non una macchina più bella, ma una distribuzione della forza per contatto più ristretta e dimostrabile attorno al valore obiettivo.
Dati: QA Technology Company (tramite Connector Supplier, 2022/2024) e specifica della pagina di prodotto ZEUEE C49-ZY05-01.
La tolleranza geometrica, da sola, non può garantire la conformità del connettore finito. In particolare, nei programmi MIL-DTL-32139, la tolleranza sul rigonfiamento è solo uno dei parametri che rientrano nel più ampio inviluppo dimensionale a livello di connettore descritto nella Sezione 9. La geometria del rigonfiamento determina il margine per la forza di accoppiamento; la qualificazione finale del connettore dipende anche dalla resistenza alle vibrazioni, dai cicli termici, dall’esposizione all’umidità e dal comportamento alla corrosione: fattori che questa singola stazione non controlla e non può ispezionare. Un rigonfiamento perfettamente conforme, su un contatto placcato con uno spessore d’oro errato o assemblato in un corpo con una tenuta non adeguata, può comunque causare la mancata qualificazione. I dati di tolleranza della stazione di espansione vanno considerati un elemento della decisione di qualificazione, non la decisione completa.
5. Una stazione, sei classi di pin: regolazione dei parametri del rigonfiamento da 0,4 mm a 2,5 mm
La macchina C49-ZY05-01 di ZEUEE è specificata per formare rigonfiamenti in sei classi di diametro dei pin su un’unica piattaforma, dai pin di segnale Nano-D da 0,40 mm ai grandi contatti di potenza da 2,5 mm. Si tratta dell’intervallo operativo pubblicato dal fornitore, non di uno standard di settore verificato in modo indipendente; le classi riportate di seguito si riferiscono quindi alle specifiche di questa macchina e non costituiscono un limite tecnico universale.
| Classe del pin | Diametro nominale del pin | Parametri controllati | Criterio di scarto CCD |
|---|---|---|---|
| Segnale Nano-D | 0,40 mm | Diametro e lunghezza del rigonfiamento, concentricità | Diametro/lunghezza fuori intervallo; testa inclinata |
| Nano-D (M32139, tipico) | 0,635 mm | Diametro e lunghezza del rigonfiamento, concentricità | Diametro fuori intervallo; trefolo separato |
| Classe Micro-D | 0,76 mm | Diametro e lunghezza del rigonfiamento, concentricità | Profilo del rigonfiamento irregolare; trefolo danneggiato |
| Micro-D / potenza | 0,80 mm | Diametro e lunghezza del rigonfiamento, concentricità | Diametro fuori intervallo; testa inclinata |
| Contatto di potenza | 1,00 mm | Diametro e lunghezza del rigonfiamento, concentricità | Rigonfiamento irregolare; trefolo separato |
| Contatto di potenza di grandi dimensioni | fino a 2,5 mm | Diametro e lunghezza del rigonfiamento, concentricità | Diametro/lunghezza fuori intervallo |
Quando il diametro del pin aumenta passando dalla classe segnale a quella di potenza, cambiano due aspetti: aumenta il margine assoluto della forza, perché una maggiore sezione del filo produce più forza elastica per contatto, secondo la regola della forza per micron sopra riportata; inoltre, la fascia di tolleranza dimensionale della CCD deve ampliarsi in proporzione, per evitare falsi scarti sui rigonfiamenti più grandi, intrinsecamente più variabili. Un fornitore che dichiara un’unica fascia di tolleranza fissa per tutte e sei le classi offre materiale promozionale, non una specifica delle attrezzature: chiedete la fascia specifica per classe indicata sul disegno del contatto.
6. Analisi delle cause alla radice delle quattro modalità di difetto dell’espansione
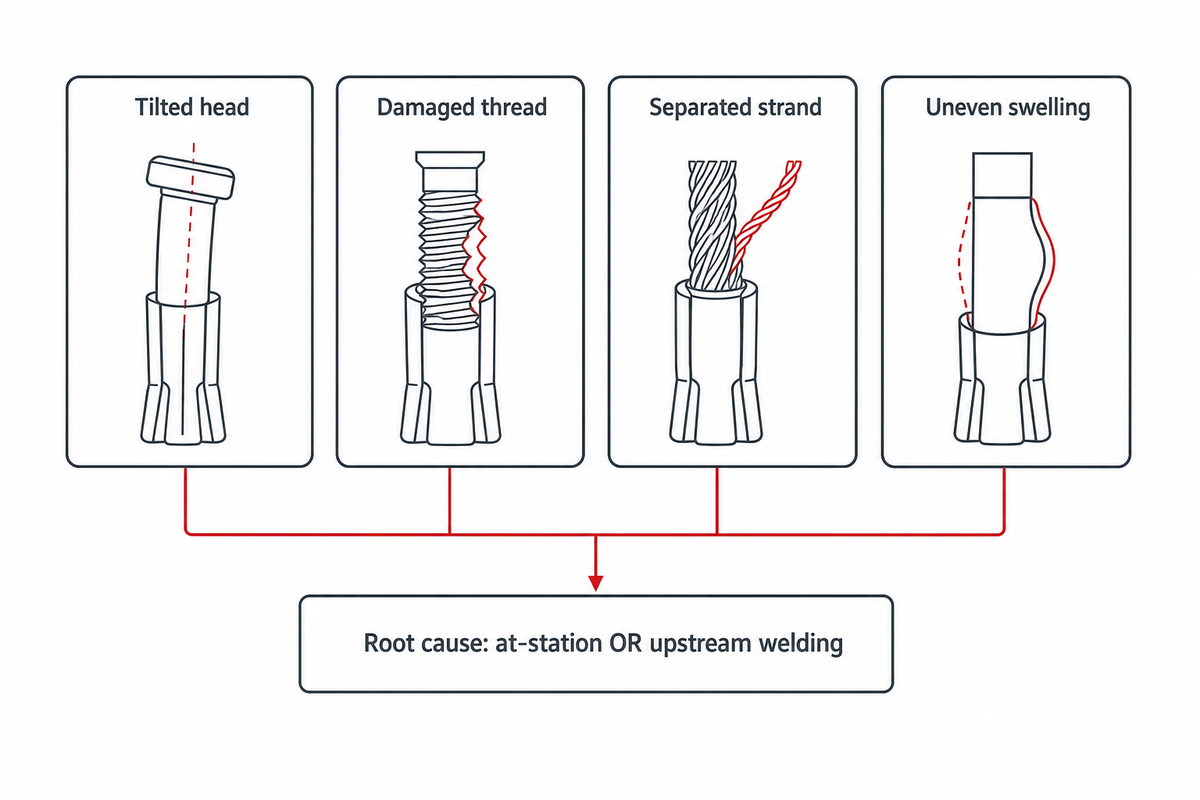
Ognuna delle quattro modalità di difetto dell’espansione identificate — testa inclinata, filetto danneggiato, trefolo separato e rigonfiamento irregolare — è riconducibile a uno specifico parametro di processo, non a un generico «problema di qualità». Per capire quale parametro sia coinvolto occorre sapere dove ha origine il guasto nella stazione, non limitarsi a leggere la segnalazione della CCD.
| Tipo/classe di difetto (denominazione CCD) | Problema fisico | Causa alla radice più probabile | Controllo diagnostico | Limiti: quando la diagnosi non è conclusiva |
|---|---|---|---|---|
| Testa inclinata: causa interna alla stazione | Testa del pin fuori asse dopo l’espansione | Pinza non concentrica rispetto all’asse di rotazione del servo | Controllare l’allineamento della pinza prima di modificare il programma di espansione | Esclude solo la pinza; restano possibili cause legate all’alimentatore o a fasi a monte |
| Testa inclinata: causa a monte | Stesso sintomo, origine in una stazione diversa | Usura dell’alimentatore (da verificare nell’ispezione prima dell’avvio) oppure trefolo già incurvato a causa di variazioni della tensione nella fase di intrecciatura | Controllare il registro dell’usura dell’alimentatore e l’andamento della tensione nella fase di intrecciatura prima di ipotizzare un guasto alla stazione di espansione | La causa a monte si distingue da quella interna alla stazione solo in presenza di un programma documentato di controllo dell’usura dell’alimentatore |
| Filetto danneggiato: causa interna alla stazione | Superficie del trefolo lacerata o deformata nella zona del rigonfiamento | Forza di serraggio eccessiva o programma di formatura del rigonfiamento non adatto alla classe di pin in uso | Verificare che il programma corrisponda alla classe di pin effettivamente caricata (Sezione 5) | La diagnosi non è conclusiva se il filo in ingresso presentava già difetti superficiali dovuti alla trafilatura o all’intrecciatura |
| Filetto danneggiato: causa a monte | Stesso sintomo, origine in una stazione diversa | Difetto superficiale del filo introdotto durante la trafilatura o l’intrecciatura, prima che il trefolo raggiunga la fase di espansione | Esaminare al microscopio un campione scartato e confrontarlo con il registro di controllo del produttore sul filo in ingresso | Servono dati di controllo del filo in ingresso che la maggior parte degli stabilimenti non conserva per lotto |
| Trefolo separato | Uno o più trefoli avvolti si sono staccati dal fascio | Saldatura incompleta o fuori asse nella stazione di saldatura a monte, non nella stazione di espansione | Prima di modificare i parametri di espansione, consultare per l’unità interessata il registro CCD o di controllo della stazione di saldatura | Un andamento ricorrente indica un problema alla stazione di saldatura, non a quella di espansione |
| Rigonfiamento irregolare: linea servoassistita | Diametro della zona centrale asimmetrico o fuori dalla fascia di tolleranza | Deriva o taratura errata del programma di rotazione servoassistito | Eseguire un controllo a campione con una macchina di misurazione a coordinate (CMM) e confrontarlo con la taratura della CCD per escludere una deriva del sensore | La diagnosi non è conclusiva senza un registro documentato della correlazione tra CCD e CMM per quel turno |
| Rigonfiamento irregolare: linea azionata da camma | Stesso sintomo, origine nell’usura meccanica | Usura meccanica del profilo della camma che causa la deriva del diametro del rigonfiamento durante un ciclo di produzione | Verificare l’usura del profilo della camma rispetto all’intervallo di manutenzione previsto, non limitarsi a controllare il pezzo attuale | L’usura della camma è progressiva: un singolo pezzo conforme non esclude che il problema si presenti nel turno successivo |
| Qualsiasi difetto, andamento ricorrente | Più tipi di difetto aumentano contemporaneamente durante un turno | Indica una causa comune a monte (lotto di filo non conforme, deriva della stazione di saldatura), anziché quattro guasti distinti alla stazione di espansione | Confrontare gli orari dei difetti con i cambi di lotto e i registri di manutenzione delle stazioni a monte | Richiede la tracciabilità a livello di lotto lungo l’intera linea, non solo nella stazione di espansione |
| Qualsiasi difetto, singola unità isolata | Un pezzo non supera il controllo, mentre quelli circostanti lo superano | È più probabile un’anomalia isolata del materiale in ingresso o della movimentazione che una deriva sistemica del processo | Registrare e monitorare; non ritarare l’intero programma sulla base di un singolo dato | Ritarare il processo per reagire al rumore di una singola unità è, di per sé, una causa frequente di deriva indotta |
In produzione si eseguono due livelli di verifica. In tempo reale, il sistema di visione CCD della stazione misura il diametro e la lunghezza del rigonfiamento su ogni pezzo e devia automaticamente quelli fuori dalla fascia di tolleranza programmata. A intervalli periodici, un controllo a campione offline con CMM o comparatore ottico verifica la taratura della CCD confrontandola con uno standard dimensionale riferibile. Chi esegue l’audit di un fornitore dovrebbe richiedere sia il registro dei tassi di scarto CCD sia il rapporto di correlazione CMM: se la CCD deriva, può accettare senza segnalarla una propria taratura errata.
L’usura a valle di un rigonfiamento «conforme» è un problema distinto e cumulativo, legato allo stesso comportamento a fatica del C17200 che determina le caratteristiche del rigonfiamento. Lo spessore della placcatura d’oro sul contatto finito determina quanti cicli di accoppiamento può sopportare prima che l’usura attraversi lo strato e inizi ad aumentare la resistenza di contatto. I valori di riferimento pubblicati da un fornitore di pin di contatto per la relazione tra placcatura flash in oro e durata in cicli sono circa 50 cicli con uno strato da 3-6 microinch, fino a circa 500 cicli con 50 microinch. Si tratta di una regola empirica generale del settore dei connettori, non di un valore specifico per i contatti iperboloidali né imposto dalle specifiche MIL. Verificate quindi il dato effettivo sul disegno del vostro contatto e nella certificazione del fornitore della placcatura, senza considerarlo un valore universale.
7. Servoassistita, azionata da camma o manuale: dove si verificano i guasti in ciascun metodo di formatura del rigonfiamento
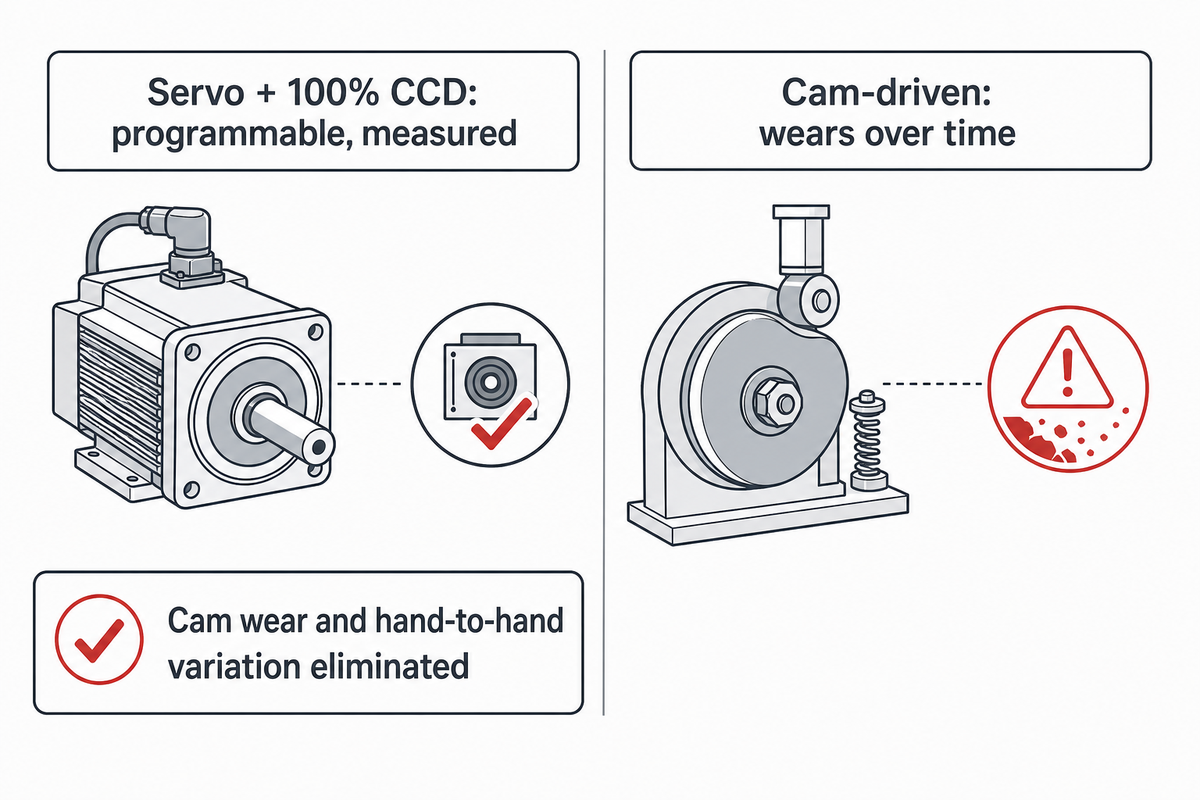
La formatura a rigonfiamento servoassistita con controllo CCD al 100% si guasta meno spesso rispetto a quella a camma o manuale, non perché sia intrinsecamente più precisa in un singolo ciclo, ma perché trasforma un processo dipendente dall’operatore in un processo programmabile e misurato. I guasti specifici che elimina sono l’usura della camma e la variabilità tra operatori; è la banda di tolleranza più ristretta e ripetibile a consentire l’aumento della resa al primo passaggio senza aggiungere personale al controllo. L’automazione innalza anche il limite pratico di velocità: una stazione servo ben regolata può lavorare ad alta velocità senza la deriva del diametro che costringe un operatore a rallentare, e la banda di tolleranza più ristretta aiuta a ridurre la concentrazione delle sollecitazioni che accorcia la vita utile del contatto. In questo modo si minimizzano gli scarti e la linea resta più vicina alla cadenza produttiva massima.
✔ Quando conviene il servo con CCD
- La dimensione del rigonfiamento è un parametro programmabile, non una geometria fissa dell’utensile
- Il controllo in linea al 100% rileva i difetti su ogni pezzo, senza ricorrere al campionamento
- Il cambio formato tra classi di pin avviene modificando il programma, senza sostituire le attrezzature
⚠ Dove continuano a verificarsi guasti con sistemi a camma e manuali
- A camma: l’usura meccanica del profilo della camma fa variare silenziosamente il diametro del rigonfiamento durante la produzione, senza alcuna segnalazione automatica
- Manuale: la costanza del rigonfiamento dipende dalla tecnica e dalla stanchezza dell’operatore; il controllo è in genere a campione, non al 100%
- Entrambi: una variazione del diametro richiede la sostituzione fisica delle attrezzature, non una modifica del programma
📐 Il punto di pareggio legato ai difetti sfuggiti al controllo
Il costo reale di una stazione a camma o manuale non è il prezzo d’acquisto più basso: è il tasso di difettosità che sfugge al controllo a campione e si manifesta come errore nel test di accoppiamento del cliente, anziché come scarto interno. Il punto di pareggio economico si raggiunge quando il costo di un singolo difetto sfuggito al controllo (un connettore difettoso nell’assemblaggio del cliente, più l’indagine sulle cause) supera la differenza di prezzo tra una stazione servo con CCD e una a camma, moltiplicata per il numero di unità acquistabili con tale differenza. Per i programmi MIL-spec o altri programmi ad alta affidabilità, in cui un guasto sul campo avvia una procedura formale di azione correttiva, il punto di pareggio si raggiunge rapidamente; per un’applicazione commerciale a basso impatto, con tolleranze ampie sulla forza di accoppiamento, una soluzione a camma o manuale può legittimamente restare la scelta più conveniente. Eseguite il confronto sulla base del costo dei difetti sfuggiti al controllo nella vostra realtà, non delle brochure sulla cadenza produttiva del fornitore.
8. Posizione della stazione di espansione nella linea e problemi causati da un disallineamento
La stazione di espansione si trova a valle dello svolgimento dei trefoli, del taglio e della saldatura, e a monte dell’allineamento e del controllo finale. Un problema introdotto a monte non resta confinato a quella fase, perché la stazione di espansione può lavorare solo sulla geometria che le consegna la stazione di saldatura.
Se la stazione di saldatura a monte lascia un trefolo legato in modo incompleto o leggermente fuori asse, il sistema CCD della stazione di espansione lo segnalerà con ogni probabilità come difetto di «trefolo separato» o «testa inclinata» durante la fase di rigonfiamento. Non perché il guasto sia stato causato dalla stazione di espansione, ma perché è il primo punto della linea con una copertura di controllo al 100% abbastanza accurata da rilevarlo. Per questo la matrice delle cause alla radice nella Sezione 6 distingue esplicitamente tra «causa nella stazione di espansione» e «risalire alla stazione di saldatura»: considerare ogni scarto CCD nella fase di rigonfiamento un problema della stazione di espansione porta la manutenzione a intervenire sulle macchine sbagliate.
L’espansione è un’operazione di formatura a freddo: non comporta taglio, saldatura o molatura e quindi non genera polveri o fumi di rame-berillio che, secondo le indicazioni OSHA per le operazioni di fabbricazione e lavorazione meccanica, comportano rischi di esposizione professionale. Il rischio di esposizione è concentrato nelle stazioni a monte di trefolatura, taglio e saldatura e in qualsiasi fase di rifilatura o finitura a valle. È un aspetto da segnalare al reparto EHS quando si definisce una linea completa, anche se non riguarda specificamente la stazione di espansione.
Per quanto riguarda le attrezzature, il modello C49-ZY05-01 di ZEUEE mantiene l’alimentatore, il morsetto, la testa di espansione e il modulo CCD accessibili da pannelli indipendenti. In questo modo, uno stabilimento che cambia tipo di pin decine di volte all’anno non deve smontare l’intera cella a ogni cambio formato. È un dettaglio da verificare per qualsiasi cella proposta da un fornitore, perché influisce direttamente sui tempi di cambio formato quando si lavorano classi di pin diverse nella stessa stazione.
9. Le clausole delle norme tecniche che regolano il rigonfiamento, non l’intero connettore
Non esiste una singola norma tecnica dedicata specificamente alla fase di espansione del twist pin: le clausole pertinenti provengono da 2 documenti diversi, che disciplinano aspetti distinti. Sapere quale aspetto copre ciascun documento evita di citare la conformità «MIL-spec» come se fosse un’approvazione generale.
La MIL-DTL-32139 (specifica di dettaglio per i connettori nanominiaturizzati/Nano-D) definisce le bande di tolleranza dimensionali e angolari a livello di connettore e contatto. I fogli slash pubblicati indicano tolleranze quali ±.005 inch (0,13 mm) con una tolleranza angolare di ±2°, salvo diversa indicazione sul foglio specifico. Si tratta dell’inviluppo dimensionale a livello di connettore entro cui deve rientrare il contatto finito con il rigonfiamento; non è una specifica del processo di formatura del rigonfiamento.
IPC/WHMA-A-620 riguarda gli aspetti di esecuzione; è importante citare l’edizione corrente: al momento della sua pubblicazione, IPC/WHMA A-620F-2025 sostituisce A-620E-2022, rendendo ufficialmente obsoleta l’edizione E come riferimento corrente. La norma definisce 3 classi di prodotto (Classe 1: prodotti elettronici generici; Classe 2: prodotti destinati a servizi dedicati; Classe 3: prodotti ad alte prestazioni o per ambienti gravosi, destinati ad applicazioni critiche per la sicurezza o la missione) e disciplina materiali, metodi e criteri di accettazione per interconnessioni crimpate, fissate meccanicamente e saldate. Specifica esplicitamente che non fornisce criteri per la valutazione delle sezioni trasversali o tramite raggi X. È un limite del suo campo di applicazione da considerare prima di presumere che la sola A-620 copra il piano di controllo in accettazione per i contatti con rigonfiamento.
Checklist per la richiesta di offerta (RFQ): copiate questi punti nella richiesta di offerta per una stazione di espansione twist pin:
| Parametro | Intervallo consigliato | Perché è importante | Come verificarlo |
|---|---|---|---|
| Copertura dei diametri dei pin | Deve coprire l’intera gamma di prodotti, ad es. 0,4-2,5 mm | Una stazione che copre meno classi richiede più sostituzioni delle attrezzature | Richiedere la tabella delle tolleranze specifiche per classe, non un unico intervallo generale |
| Copertura dei difetti tramite CCD | Tutte le 4 modalità: testa inclinata, filettatura danneggiata, trefolo separato, rigonfiamento non uniforme | Una copertura parziale lascia che i difetti arrivino al controllo finale | Richiedere il registro degli scarti per singolo difetto, non un unico dato complessivo sulla resa |
| Correlazione tra CCD e CMM | Documentata e periodica | Un CCD non calibrato può lasciar passare senza segnalarli pezzi difettosi | Richiedere il registro di correlazione, non solo un certificato di calibrazione |
| Stato del trattamento termico del filo in ingresso | Codice di stato metallurgico esplicito (ad es. TF00, TH04) secondo ASTM B197 (filo) | Dichiarazioni vaghe come «indurito» non sono verificabili tramite audit | Richiedere che il Mill Test Certificate sia archiviato, con riferimento alla specifica del filo e non a quella della lamiera |
| Cadenza produttiva per la classe di pin prevista | Velocità verificata in pz/min con il controllo CCD completo attivo su | Le velocità promozionali in modalità bypass sovrastimano la produzione effettiva | Richiedere i dati della velocità di linea con il controllo attivo, non un dato in modalità bypass |
10. Conviene aggiungere una stazione di espansione o acquistare pin già formati?
Aggiungete una stazione di espansione interna quando la costanza del diametro del rigonfiamento è una variabile critica per la qualificazione che dovete controllare direttamente e i volumi giustificano l’investimento. Continuate ad acquistare contatti già formati quando i volumi sono bassi o il programma non richiede di ricondurre ogni difetto ai dati del vostro processo.
ZEUEE non pubblica online un prezzo fisso per la macchina di espansione twist pin: come per la maggior parte dei macchinari di automazione non standard, il prezzo dipende dalle classi di pin coperte e dall’ambito dell’integrazione. Usate quindi la checklist RFQ seguente per ottenere rapidamente un preventivo effettivo, invece di confrontare i produttori di macchine di espansione twist pin basandovi solo sui prezzi di listino.
| Fattore | Favorisce l’acquisto di contatti già formati | Favorisce l’aggiunta di una stazione interna |
|---|---|---|
| Volume | Basso, sporadico o in fase di prototipazione | Produzione continuativa per più programmi |
| Esigenze di tracciabilità | I dati di qualificazione del fornitore sono accettabili per il cliente | Il programma richiede dati di processo controllati dall’azienda per ogni lotto e ogni stazione |
| Mix di classi di pin | Classi standard limitate, facilmente reperibili a catalogo | Classi su misura o miste che una singola stazione flessibile può coprire |
| Costo dei difetti sfuggiti al controllo | Applicazione a basso impatto, con tolleranza ampia sulla forza di accoppiamento | Programma ad alta affidabilità in cui un guasto sul campo ha costi elevati (vedere la Sezione 7) |
| Responsabilità per norme tecniche e conformità | La documentazione A-620F e MIL-DTL-32139 del fornitore è accettata così com’è (Sezione 9) | Il team qualità deve gestire direttamente la documentazione di conformità |
| Tracciabilità del trattamento termico | È sufficiente archiviare il Mill Test Certificate del fornitore (Sezione 3) | È richiesta una verifica interna del MTC per ogni lotto rispetto alla ASTM B197 |
| Frequenza dei cambi formato | Cambi di classe di pin poco frequenti; il tempo di consegna del fornitore è accettabile | Cambi formato frequenti tra classi di pin, per cui i tempi di consegna del fornitore creano un collo di bottiglia |
| Budget per investimenti | Al momento sono disponibili pochi fondi per investimenti in attrezzature | Sono disponibili fondi per investimenti, giustificati da volumi continuativi |
| Complessità dell’integrazione nella linea | I contatti già formati si integrano facilmente in una linea di assemblaggio esistente | La stazione di espansione richiede un’integrazione precisa con l’attuale linea a 6 stadi (Sezione 8) |
Se i fattori indicano che conviene produrre internamente, il lavoro sulle specifiche nelle Sezioni 5 e 9 — copertura delle classi di pin, copertura dei difetti tramite CCD e clausole delle norme tecniche effettivamente applicabili — trasforma il confronto con un fornitore in una RFQ che il team qualità può approvare. Il modello C49-ZY05-01 di ZEUEE copre l’intervallo 0,4-2,5 mm descritto in questa guida e controlla al 100% tutte e 4 le modalità di difetto monitorate con CCD. Per definire le specifiche di una stazione in base a questi requisiti, la pagina della macchina di espansione twist pin C49-ZY05-01 contiene i dati completi del confronto tra servo, camma e funzionamento manuale, oltre ai riferimenti per la richiesta di offerta.
Per una panoramica più ampia di come si inserisce l’espansione nella linea completa a 6 stazioni — trefolatura, taglio, saldatura, espansione, allineamento e controllo — consultate la guida completa ZEUEE alla produzione dei twist pin. Se il vostro programma riguarda specificamente i Nano-D (MIL-DTL-32139), la guida all’acquisto dei Nano-D approfondisce il filtro per gli acquirenti in 7 domande e la selezione della dimensione del guscio rispetto all’analisi di una singola stazione offerta da questa guida.
Domande frequenti
D: Qual è la differenza tra la fase di espansione/rigonfiamento e quella di intrecciatura?
L’intrecciatura avvolge i trefoli grezzi per formare la gabbia iperboloidale; l’espansione allarga verso l’esterno la gabbia saldata per definire la forza finale di accoppiamento. Le 2 stazioni sono successive e non intercambiabili; confonderle durante un audit di processo indirizza la ricerca dei guasti alla stazione sbagliata.
La stazione di intrecciatura (Fase 1 della linea a 6 stadi) avvolge 10 trefoli di rame-berillio per formare la geometria iniziale della gabbia iperboloidale, definendo il passo dell’elica e la lunghezza del tratto intrecciato che determinano la flessibilità del contatto finito. La stazione di espansione (o rigonfiamento) si trova 2 fasi più avanti, dopo la saldatura delle estremità dei trefoli: ruota la gabbia saldata in senso antielico, la distorce e allarga verso l’esterno il restringimento centrale fino a ottenere un diametro controllato. È questa operazione a definire effettivamente la forza di accoppiamento e la resistenza all’inserimento del contatto. L’intrecciatura dà forma alla gabbia; l’espansione ne determina la forza di presa.
D: Come si misura effettivamente il diametro del rigonfiamento su una linea di produzione?
In 2 modi: controllo CCD in tempo reale al 100% durante la formatura e controlli periodici a campione con CMM fuori linea per convalidare la calibrazione del CCD. Chi valuta un fornitore dovrebbe richiedere entrambi i registri, non solo uno.
Su una linea di produzione, il diametro del rigonfiamento viene verificato in 2 modi: in tempo reale dal sistema di visione CCD della stazione, che misura diametro e lunghezza del rigonfiamento su ogni pezzo durante la formatura e devia automaticamente in un contenitore per gli scarti qualsiasi pezzo fuori dalla banda di tolleranza programmata; e periodicamente tramite controlli a campione fuori linea con CMM o comparatore ottico, che confrontano la calibrazione del CCD con uno standard dimensionale tracciabile. Chi sottopone ad audit un fornitore dovrebbe richiedere sia il registro degli scarti CCD sia il registro di correlazione CMM, non uno solo dei due.
D: Da cosa dipende un rigonfiamento fuori asse (testa inclinata)?
Quasi sempre da un problema di allineamento del morsetto o dell’alimentatore a monte della formatura, non dal programma del servo. La soluzione consiste nel controllare l’usura del morsetto a monte e la tensione dei trefoli, non nel ritoccare i parametri del rigonfiamento.
Un rigonfiamento fuori asse, rilevato al controllo come difetto di testa inclinata, è quasi sempre dovuto al fatto che il contatto non era bloccato concentricamente rispetto all’asse di rotazione del servo prima dell’inizio della formatura. Le cause frequenti sono l’usura dell’alimentatore, un problema di allineamento del morsetto rilevabile durante il controllo prima dell’avvio oppure una tensione non uniforme di un trefolo durante la fase di trefolatura a monte, che arriva alla stazione di rigonfiamento già leggermente incurvato. Poiché il difetto ha origine prima ancora che si formi il rigonfiamento, restringere la banda di tolleranza della stazione di espansione non lo risolve. Occorre intervenire a monte, controllando prima l’usura del morsetto e la tensione dei trefoli nella fase di trefolatura.
D: È possibile aggiornare una linea di rigonfiamento manuale o a camma esistente per passare al servo?
Di solito sì, con una ricostruzione della stazione anziché con una semplice riparazione o un kit da installare: è prevedibile la sostituzione della testa servo, dell’elettronica di azionamento e del modulo CCD, riutilizzando il telaio e la sezione di alimentazione esistenti.
Di solito sì, con una ricostruzione della stazione anziché con un kit da installare: la testa servo, l’elettronica di azionamento e il modulo CCD sostituiscono il meccanismo a camma, riutilizzando il telaio e l’alimentatore.
D: Quale cadenza produttiva deve avere la stazione di espansione se il resto della linea lavora più velocemente?
Dimensionatela in base al collo di bottiglia effettivo della linea, non alla capacità nominale massima della stazione di espansione. Aggiungere capacità in un altro punto è uno spreco finché non viene identificata la stazione che costituisce il vero collo di bottiglia.
Dimensionate la stazione in base al collo di bottiglia effettivo della linea, non alla capacità nominale massima della stazione di espansione. Una singola stazione della classe C49-ZY05-01 lavora a 15-17 pezzi al minuto; se le stazioni a monte di trefolatura e saldatura o le apparecchiature a valle per il controllo e l’inserimento hanno una cadenza inferiore, aggiungere una seconda cella di espansione in parallelo non serve finché non si aumenta la capacità della fase più lenta. Al contrario, se tutte le altre stazioni della linea superano già i 20+ pezzi al minuto, una singola stazione di espansione diventa il collo di bottiglia. In questo caso è opportuno aggiungere capacità in parallelo proprio lì, anziché aggiornare stazioni che non limitano effettivamente la cadenza produttiva.
Perché scriviamo questa guida
Il team di progettazione di ZEUEE progetta e costruisce il modello C49-ZY05-01, la stazione su cui si basa questa guida. I calcoli che collegano le tolleranze alla forza e la logica per risalire alle cause dei difetti derivano quindi direttamente dalle specifiche e dai controlli di questa macchina. Sono stati confrontati con dati metallurgici e del settore dei connettori pubblicati da fonti indipendenti, non soltanto con schede tecniche interne.
Questa guida tratta specificamente la stazione di espansione twist pin (rigonfiamento del restringimento centrale): approfondisce l’ingegneria di processo di una singola stazione, senza esaminare l’intera linea di produzione twist pin. Quando le prove disponibili erano specifiche di un fornitore o limitate a una sola forma di materiale, lo abbiamo indicato invece di presentarle come fatti universali. Revisione a cura del team tecnico di Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Riferimenti e fonti
- Specifica di dettaglio MIL-DTL-32139 U.S. Defense Logistics Agency, Land and Maritime
- Dati sulla lega C17200, rame-berillio lavorato Copper Development Association
- Comportamento a fatica per flessione rotante della lega C17200 rame-berillio ad alte temperature rivista scientifica sottoposta a revisione paritaria, tramite NCBI/PMC
- Norma di esecuzione IPC/WHMA A-620F-2025 (assemblaggi di cavi e fili) ANSI
- La tecnologia dei contatti iperboloidali continua a crescere Connector Supplier
- Brevetto USA 6.584.677 B2, metodo per distorcere i trefoli e formare un contatto elettrico iperboloidale USPTO
Articoli correlati
- Macchina di espansione twist pin ZEUEE C49-ZY05-01 specifiche complete, confronto tra servo, camma e funzionamento manuale e richiesta di offerta
- Macchina twist pin: guida completa alla produzione la linea di produzione completa a 6 stazioni
- Macchina per twist pin Nano: guida all’acquisto dei Nano-D criteri di selezione per l’acquisto e scelta della dimensione del guscio specifici per MIL-DTL-32139
- Catalogo di macchine per l’assemblaggio di connettori l’intera gamma di macchinari per connettori di ZEUEE
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






