Kontaktieren Sie Zeyu lntelligent Industrial Company

Der umfassende Leitfaden zu DC-Steckverbindern und Adapterkabeln: Typen, Kennwerte und Montage
DC-Steckverbinder und Adapterkabel erklärt: Hohlstecker, USB-C PD, Anderson- und MC4-Typen, der 4-stellige Größenkode, Strombelastbarkeit und Montage nach IPC/WHMA-A-620.

Aktualisiert im Juni 2026 · Geprüft vom technischen Team der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd
Ein Hohlstecker mit dem falschen Durchmesser – nur ein halber Millimeter Abweichung – lässt ein Gerät möglicherweise nur sporadisch laufen; zwei vertauschte Drähte und es fällt auf dem Prüfstand aus. Eine DC-Steckverbinder- und Adapterkabellinie umfasst die Stecker, Buchsen und vorkonfektionierten Kabel, die ein Gerät mit Gleichstrom versorgen, und für Hersteller auch die Fertigungslinie, auf der diese Teile in großen Stückzahlen hergestellt werden. Dieser Leitfaden gibt einen Überblick über die Steckverbinderfamilien, die Größen- und Kennwertregeln, die Passgenauigkeit und Sicherheit tatsächlich bestimmen, sowie über die Montagenormen und -verfahren, die in den meisten käuferorientierten Leitfäden fehlen.
Kurz gesagt: Ein DC-Steckverbinder ist die Schnittstelle, die Gleichstrom über eine festgelegte Kontaktgeometrie von einer Quelle zu einem Gerät leitet, etwa über eine Hohlsteckerbuchse mit 5,5 mm × 2,1 mm, einen USB-C-PD-Stecker, einen Anderson Powerpole, einen MC4- oder einen XT60-Steckverbinder. Jeder Typ wird durch seine Abmessungen, Spannungs- und Strombelastbarkeit sowie Polarität bestimmt. Stimmen diese drei Merkmale, ist die Verbindung zuverlässig; ein falscher Innendurchmesser oder eine falsche Polarität kann dazu führen, dass das Gerät nicht startet oder beschädigt wird. Auch die Verbindung hinter dem Steckverbinder ist entscheidend: Die Art der Kabelkontaktierung bestimmt, ob die Verbindung jahrelanger Vibration und Wärme standhält.
Wichtigste Erkenntnisse
- Die aufgedruckte Stromangabe ist ein Höchstwert, kein Betriebswert. Entscheidend ist die Wärmeentwicklung am Kontakt; häufig fällt die Steckverbinderverbindung aus, bevor der Draht versagt.
- Ein Stecker mit 5,5 × 2,5 mm passt in eine Buchse mit 5,5 × 2,1 mm, stellt aber nur eine sporadische Verbindung her. Meist ist der Innendurchmesser die Ursache, nicht der Außendurchmesser.
- Es gibt keinen universellen Polaritätsstandard. Plus am Mittelkontakt ist verbreitet, aber nicht garantiert; eine Verpolung zerstört meist zuerst den Spannungsregler.
- IPC/WHMA-A-620 Klasse 3 verlangt keine höhere Crimp-Auszugskraft als Klasse 2. Der Unterschied liegt in Prüfung und Rückverfolgbarkeit, nicht in der Zugkraft.
- Etwa 90 % der Kabelfehler treten an der Kontaktierungsstelle auf. Deshalb entscheiden das Montageverfahren und die Zugentlastung über die Zuverlässigkeit im Einsatz.
Kurzüberblick: gängige DC-Steckverbinderfamilien
| Hohlstecker / koaxial | 5–24 V, bis zu ~5 A (~120 W), meist Plus am Mittelkontakt |
| USB-C Power Delivery | 5/9/12/15/20 V (PD 3.1 ergänzt 28/36/48 V), 100 W oder 140–240 W EPR |
| Anderson Powerpole / SB | 12–48 V, 15–45 A (PP) bis zu 50–175 A (SB) |
| MC4 (Solar) | 18–50 V pro Modul (String bis 1500 V), 10–30 A |
| Maßgebliche Montagenorm | IPC/WHMA-A-620 (Rev F, 2025), Klasse 1 / 2 / 3 |
DC-Steckverbinder und Adapterkabel: Überblick über alle Typen
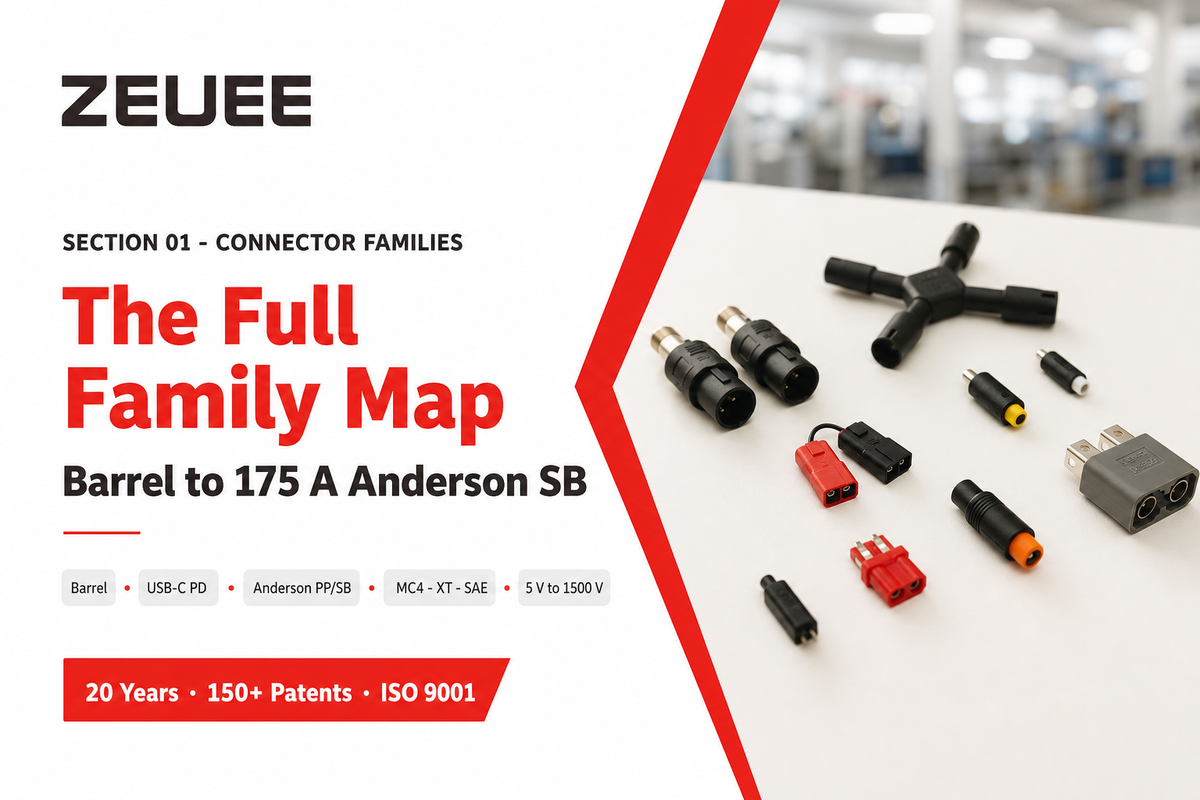
Gleichstrom wird über einige wenige Steckverbinderfamilien übertragen, die jeweils für bestimmte Spannungs- und Strombereiche ausgelegt sind. Bei Elektronik mit geringer Leistungsaufnahme kommen Hohlstecker und zunehmend USB-C Power Delivery zum Einsatz. Batterie-, Solar- und Mobilitätssysteme nutzen kodierte Steckverbinderfamilien für hohe Ströme, etwa Anderson Powerpole, MC4 und XT60/XT90. Anderson-Powerpole- und MC4-Steckverbinder sind bei Batteriesystemen und Solarmodulen weit verbreitet, während tragbare Stromversorgungsstationen Hohlstecker- und USB-Eingänge für Niederspannungsschienen mit 12V und 24V kombinieren. Die folgende Tabelle ordnet gängige Familien den Kennwerten zu, die darüber entscheiden, ob ein Steckverbinder für Ihre Anwendung geeignet ist. Wenn Sie diese Steckverbinder in großen Stückzahlen fertigen und nicht zukaufen, hilft derselbe Überblick bei der Auswahl einer Steckverbindermontagemaschine.
| Steckverbindertyp | Typische Spannung | Typischer Strom | Typische Anwendung |
|---|---|---|---|
| Koaxialer Hohlstecker (z. B. 5,5×2,1 mm) | 5–24 V | ≤5 A | Router, LED-Beleuchtung, Messgeräte |
| USB-C PD | 5–48 V | 3–5 A | Laptops, Smartphones, Werkzeuge |
| Anderson Powerpole (PP15/30/45) | 12–48 V | 15–45 A | Amateurfunk, 12 V-Stromverteilung |
| Anderson SB (SB50/120/175) | 12–48 V+ | 50–175 A | Gabelstapler, Batteriepakete |
| MC4 | 18–50 V (String ≤1500 V) | 10–30 A | Solar-PV-Strings |
| XT30 / XT60 / XT90 | 7–28 V | 30–90 A | Modellbau, Drohnen, Batterien |
| SAE 2-polig | 12–24 V | Mittel | Automobilindustrie, Solar-Erhaltungsladung |
| GX12 / GX16 / GX20 (Luftfahrt) | 12–48 V | Nach Anzahl der Kontaktstifte | Einbaugeräte |
| 12 V-Kfz-Steckdose | 12–14,4 V (24–28 V bei Lkw) | 10–15 A | Versorgung von Zubehör |
| D-Tap / P-Tap | Ungeregelte Batteriespannung | Niedrig | Kameraausrüstung für Filmproduktionen |
Kennwerte aus Herstellerdatenblättern und Felddaten; als typische Bereiche und nicht als Garantie für ein bestimmtes Bauteil betrachten.
Für die Auswahl sind zwei Zusammenhänge wichtig. Erstens ist eine höhere Systemspannung der kostengünstigste Weg, den Strom zu reduzieren: Bei gleicher Leistung fließt bei 48 V nur ein Viertel des Stroms wie bei 12 V, sodass Kabel und Kontakte kleiner ausgelegt werden können. Zweitens beeinflusst die Steckverbinderfamilie die Montagefreundlichkeit: Hohlstecker und Powerpole-Steckverbinder lassen sich schnell crimpen, während MC4 eine kalibrierte Matrize und einen Arbeitsschritt zum Anziehen mit definiertem Drehmoment erfordert. Das sind die wichtigsten Typen von DC-Leistungssteckverbindern. Die passenden DC-Steckverbinder wählen Sie anhand ihrer Kennwerte aus, nicht danach, was zufällig passt. Sowohl DC-Labornetzteile als auch mobile Stromversorgungssysteme erfordern denselben sorgfältigen Abgleich. Bei der Fertigung von Tausenden Einheiten für die Branchen, in denen Automatisierungslinien eingesetzt werden, wirken sich diese Montageunterschiede schnell auf die Produktionsleistung aus.
Hohlstecker richtig lesen: der 4-stellige Kode
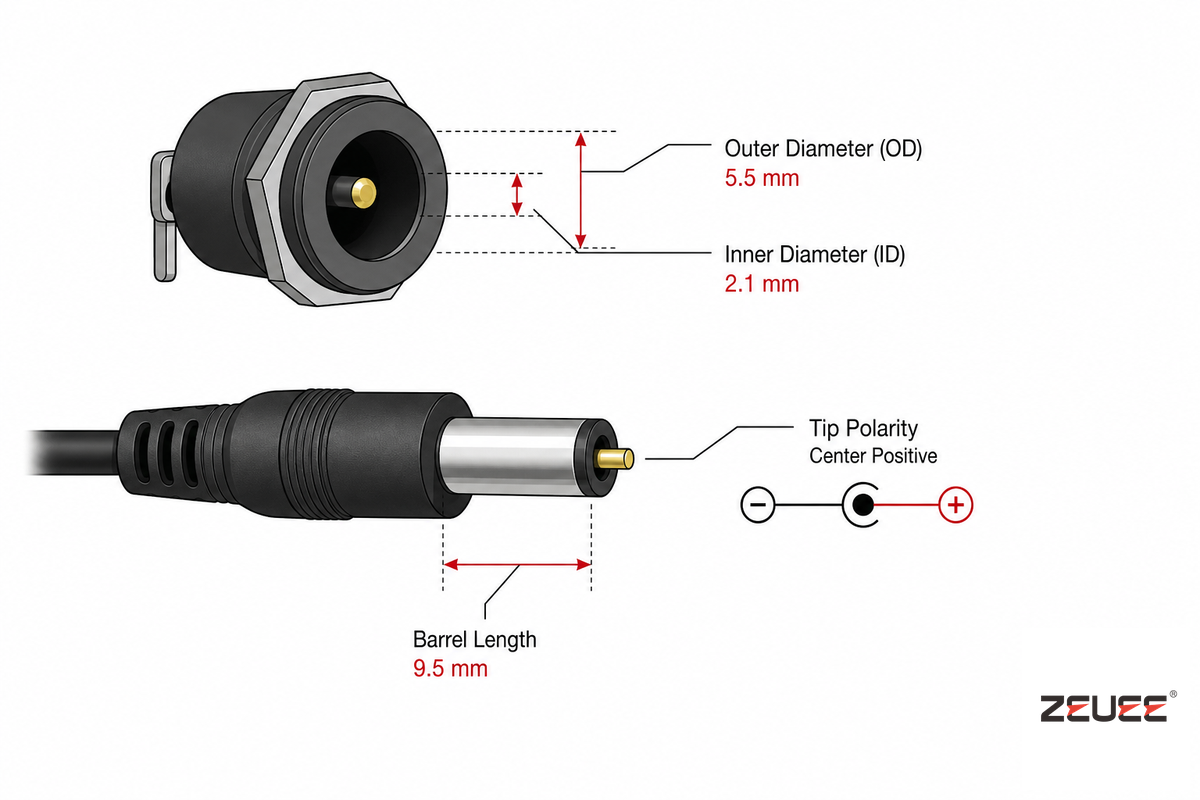
Jeder Hohlstecker wird durch vier Angaben beschrieben: Außendurchmesser, Innendurchmesser, Länge und Polarität. Fehlt eine davon, kann das falsche Bauteil in der Verpackung landen. Der sogenannte 4-stellige DC-Hohlsteckerkode besteht aus Außendurchmesser × Innendurchmesser × Länge sowie der Polarität der Spitze. Am häufigsten ist die Ausführung mit 5,5 mm Außendurchmesser und einem Kontaktstift mit 2,1 mm Durchmesser (“DC5521”). Die gleiche 5,5 mm Außenhülse gibt es aber auch mit einem 2,5 mm-Kontaktstift.
Diesen Abmessungen liegen zwei benannte Normen zugrunde, IEC 60130-10 und EIAJ RC-5320A. Keine davon gilt universell, weshalb äußerlich identische Stecker für unterschiedliche Spannungen ausgelegt sein können.
| Hohlsteckertyp | Außen- × Innendurchmesser (mm) | Typische Spannung | Anmerkungen |
|---|---|---|---|
| DC5521 (IEC Typ A) | 5.5 × 2.1 | 9–24 V | Am weitesten verbreitet; Plus am Mittelkontakt |
| DC5525 | 5.5 × 2.5 | 12–19 V | Passt in eine 2,1 mm-Buchse, stellt aber nur sporadisch Kontakt her |
| EIAJ-01 | 2.5 × 0.7 | 0–3,15 V | Kleingeräte |
| EIAJ-02 | 4.0 × 1.7 | 3,15–6,3 V | Kleine Netzteile |
| EIAJ-03 | ~4.75–5.0 × 1.7 | 6,3–10,5 V | Quellen weichen beim Außendurchmesser voneinander ab |
| EIAJ-04 | 5.5 (Innenkontaktstift) | 10,5–13,5 V | Mit männlichem Mittelkontaktstift |
| EIAJ-05 | 6.5 (Innenkontaktstift) | 13,5–18 V | Mit männlichem Mittelkontaktstift |
| DC7909 (“8 mm”) | 7.9 × 0.9 | Stromversorgungsstationen | Hinter “8 mm” verbergen sich 3 nicht austauschbare Größen |
| Laptopstecker mit Kontaktstift (Dell/HP) | 7,4 × 5.0 + Kontaktstift | 19–20 V | Kontaktstift zur Erkennung am Mittelkontakt |
Wie lässt sich die Größe eines DC-Steckverbinders bestimmen?
Messen Sie zuerst den Innendurchmesser, denn dieser bestimmt, ob der Stecker passt. Runde Zahnstocher haben ungefähr 2,1–2,2 mm Durchmesser. Sie sitzen fest in einer 2,1 mm-Buchse, aber locker in einer 2,5 mm-Buchse. Der Schaft eines 5/64-Zoll-Bohrers (1,98 mm) passt in einen Kontaktstift mit 2,1 mm Durchmesser, während ein 3/32-Zoll-Schaft (2,38 mm) nur in einen mit 2,5 mm Durchmesser passt. Hersteller halten Toleranzen von etwa ±0,03–0,05 mm ein. Schon geringfügig unterschiedliche Größen sind daher tatsächlich nicht austauschbar.
Messschieber zeigen bei einer runden Bohrung häufig einen zu kleinen Wert an. Deshalb liefern Prüfstifte bessere Ergebnisse als eine schnelle Messung. Am Gerät befindet sich die DC-Stromversorgungsbuchse, also der weibliche Steckverbinder. Der männliche Stecker mit seinem Mittelkontaktstift sitzt am Kabel und wird in die Buchse gesteckt. Gängige Innendurchmesser sind 2.0, 2,1mm und 2,5 mm. Das angeformte Gehäuse sorgt dafür, dass jeder Hohlstecker zur passenden Buchse passt.
💡 Hinweis aus der Praxis
Die häufigste Rückmeldung beim Service – “es funktioniert nur, wenn ich am Stecker wackle” – geht fast immer auf einen 2,5 mm-Kontaktstift in einer 2,1 mm-Buchse zurück. Die Außenhülse passt, sodass der Stecker richtig aussieht. Doch der Federkontakt sitzt nicht auf dem zu kleinen Kontaktstift.
Spannung, Strom und Kontaktwiderstand: die Wärmebilanz am Kontakt
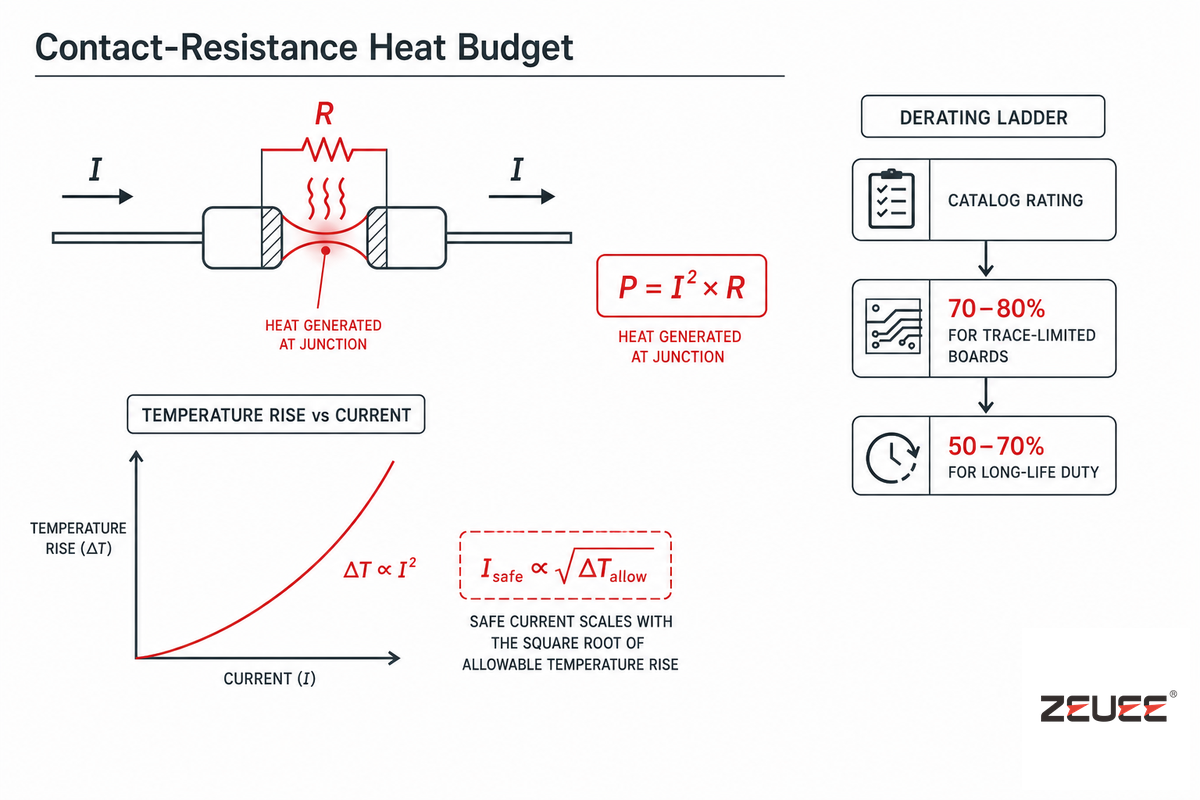
Die auf einem Steckverbinder aufgedruckte Strombelastbarkeit ist ein unter Idealbedingungen ermittelter Prüfwert, keine verlässliche Betriebsgröße. Die tatsächliche Grenze ist thermisch bedingt. Anschaulich wird das anhand der Wärmebilanz am Kontakt: Jeder Kontakt setzt eine Leistung frei, die dem Quadrat des Stroms multipliziert mit dem Widerstand entspricht (P = I²R). Wie Steckverbindertechnik-Experten bei Lumberg anmerken, entsteht bereits bei wenigen Milliohm Kontaktwiderstand spürbare Wärme, sobald der Strom steigt. Da die Wärme mit dem Quadrat des Stroms zunimmt, skaliert die sichere Belastbarkeit mit der Quadratwurzel des zulässigen Temperaturanstiegs, nicht linear.
Was macht einen DC-Steckverbinder bei hoher Leistung sicher?
Entscheidend ist die thermische Reserve am Kontakt, nicht eine große Zahl im Datenblatt. Der Nennstrom ergibt sich aus einer Temperaturanstiegsprüfung. Dabei wird der Strom gewöhnlich so lange erhöht, bis der heißeste Kontakt etwa 30 K über Umgebungstemperatur liegt. Mit der Quadratwurzelregel lässt sich die Belastbarkeit neu berechnen: Ein für 12 A bei einem Temperaturanstieg von 30 K qualifizierter Steckverbinder verträgt bei einem strengeren Zielwert von 25 K 12 × √(25/30) ≈ 10,95 A.
In realen Installationen wird die Belastbarkeit weiter reduziert: bei Leiterplatten mit durch Leiterbahnen begrenzter Strombelastbarkeit auf 70–80 % des Katalogwerts, bei langlebigen Anwendungen in der Automobilindustrie und Industrie auf 50–70 %. Bei 20–500 A DC sollte ein Steckverbinder mit 200 A Nennstrom in einem Gehäuse mit 60 °C auf einen Dauerstrom von 140–160 A ausgelegt werden.
Auch die Leitung hinter dem Steckverbinder hat eine eigene Belastungsgrenze. Je nach Verlegung im Kabelkanal oder frei an der Luft kann die Strombelastbarkeit von Kupferleitungen desselben Querschnitts stark variieren: Ein Kupferleiter mit 8 AWG verträgt im Kabelkanal 50 A, frei an der Luft jedoch 70 A. Stimmen Sie Spannung und Strom auf die Leitung ab: Eine 12V-DC-Schiene in Fahrzeugen verhält sich anders als eine 48 V-Batteriebank, und elektronische Geräte an derselben DC-Leitung erhöhen gemeinsam die Last. Eine begutachtete Studie aus dem Jahr 2025 in Applied Sciences untersuchte einen weniger offensichtlichen Einflussfaktor: Eine rauere Kontaktoberfläche erhöhte den Widerstand und ließ die Temperatur schneller steigen, wodurch die zulässige Stromstärke sank. Nicht nur die Beschichtung, sondern auch die Oberflächenqualität beeinflusst die Wärmebilanz.
| Kupfer, AWG | Im Kabelkanal, 75 °C | Freie Luft, 75 °C | Sicherungsgrenze |
|---|---|---|---|
| 14 | 20 A | 30 A | 15 A |
| 12 | 25 A | 35 A | 20 A |
| 10 | 35 A | 50 A | 30 A |
| 8 | 50 A | 70 A | — |
| 6 | 65 A | 95 A | — |
| 4 | 85 A | 125 A | — |
Die Werte beruhen auf einer Umgebungstemperatur von 30 °C. Bei höheren Temperaturen ist die Belastbarkeit zu reduzieren. Die Spalte für freie Luft basiert auf NEC Tabelle 310.17.
📐 Technischer Hinweis
Veröffentlichte Reduktionskurven liegen häufig etwa 20 % unter den Messwerten, um Messtoleranzen abzudecken, nicht um eine Sicherheitsreserve zu bieten. Planen Sie zusätzlich einen eigenen Sicherheitszuschlag ein. Außerdem lässt die Federkraft eines Kontakts mit der Zahl der Steckzyklen nach. Deshalb sollte ein neuer Steckverbinder, der bei 5 A eine Temperatur von 52 °C erreicht, über seine gesamte Lebensdauer sicherheitshalber nur mit 3 A betrieben werden.
Polarität und Verdrahtung: Polarität hat Vorrang
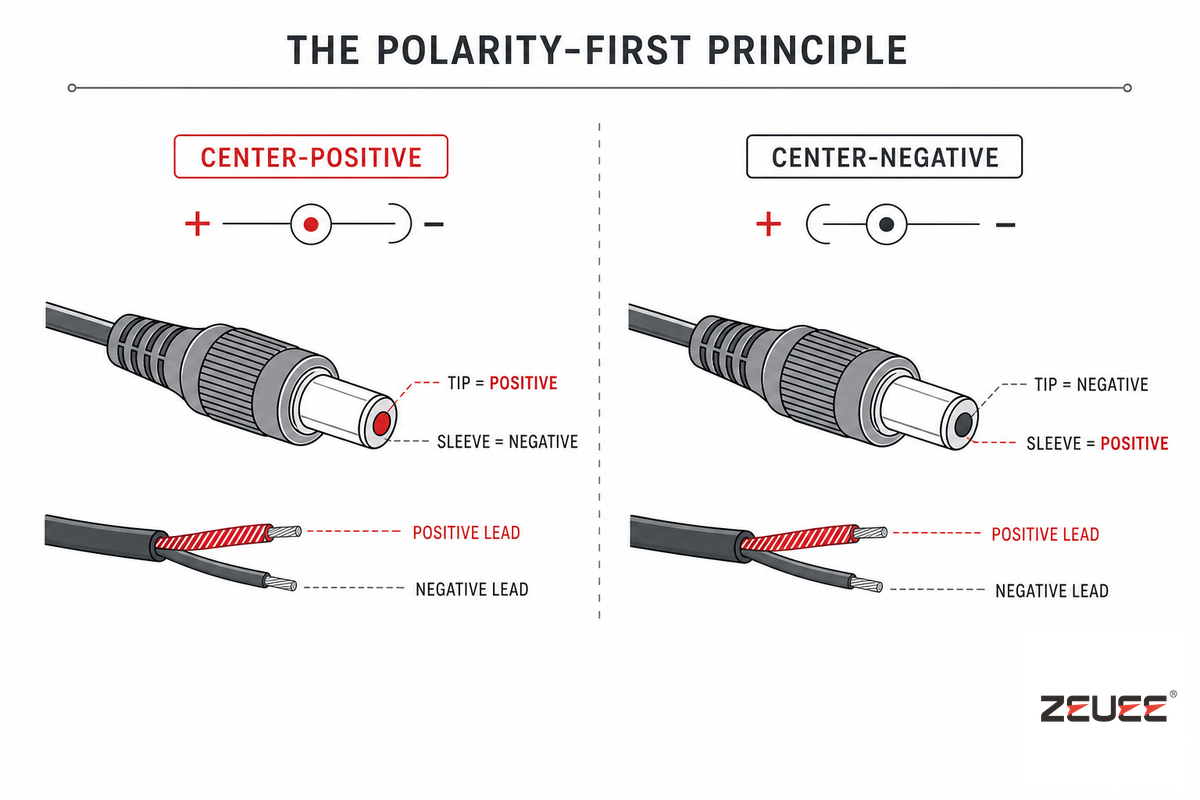
Bei DC-Steckverbindern führt eine falsche Polarität schneller zum Ausfall als ein zu hoher Strom. Das ist das Prinzip “Polarität hat Vorrang”: Mehr Geräte fallen wegen eines verpolten Mittelkontakts aus als wegen einer geringfügig überschrittenen Strombelastbarkeit, denn es gibt keinen universellen Polaritätsstandard. Plus am Mittelkontakt ist bei modernen Geräten mit Hohlstecker die gängige Norm, doch bei Gitarrenpedalen, Geräten aus der Zeit vor 2000 und Buchsen, die zugleich als Batterieschalter dienen, ist Minus am Mittelkontakt häufig. Darauf weist auch ASME in seinem Leitfaden zu AC- und DC-Steckern hin. Nur eine Messung schafft Gewissheit.
Welcher Draht ist bei einem DC-Netzteil der Pluspol?
Bei einem Hohlstecker-Netzteil ist die Spitze üblicherweise positiv und die Außenhülse negativ. Prüfen Sie dies jedoch, statt es vorauszusetzen. Achten Sie auf das Polaritätssymbol neben der Buchse. Die Darstellung zeigt, ob der Mittelkontakt oder der Außenring mit dem Pluszeichen verbunden ist. Stellen Sie ein Multimeter auf Durchgangsprüfung: Der negative Kontakt des Hohlsteckers ist derjenige, der zum Masseanschluss oder Gehäuse des Geräts nahezu null Ohm aufweist.
Am Kabel ist üblicherweise die Ader mit einem Streifen, einer Rippe oder einer aufgedruckten Markierung der Pluspol. Auch das sollten Sie vor dem Einschalten überprüfen.
⚠️ Wichtig
Ein typisches Anzeichen für eine Verpolung ist ein Gerät, das über USB problemlos läuft, aber über die Hohlsteckerbuchse nicht funktioniert. Meist fällt zuerst die Schutzdiode oder der Spannungsregler aus. Ist ein zweites Kabel mit der Stromversorgung über eine gemeinsame Masse verbunden, kann die Verpolung deutlich mehr beschädigen als nur die lokale Diode. Bestimmen Sie zuerst Plus- und Minuspol. Ein Steckverbinder verbindet oder versorgt eine Last erst dann sicher, wenn seine Polarität überprüft wurde.
AC/DC-Adapterkabel und Anschlussleitungen: Stromquelle und Gerät passend verbinden
Ein Adapterkabel funktioniert nur, wenn vier Merkmale übereinstimmen: Spannung, Polarität, Stromreserve und Steckverbinder. Wie ASME in seinem Leitfaden zu Ein- und Ausgangssteckern von Netzteilen erklärt, zählen AC/DC-Netzteile und DC-Anschlussleitungen zu den offensichtlichen Anwendungsfällen. Stark verbreitet ist inzwischen auch das Triggerkabel von USB-C auf Hohlstecker, das an einer USB-C-PD-Quelle eine feste Ausgangsspannung aushandelt. Der Strom ist der Knackpunkt: Für die vollen 5 A (und 240 W) sind sowohl eine PD-Quelle mit mehr als 100 W als auch ein elektronisch gekennzeichnetes Kabel erforderlich. Ohne E-Marker ist das Kabel auf 3 A begrenzt, und häufig wird dann fälschlicherweise die Hohlsteckerbuchse für die fehlende Leistung verantwortlich gemacht. Audio-TRS-Stecker eignen sich trotz passender Form nicht zur Stromversorgung: Ihre freiliegenden Kontakte können beim Einstecken kurzschließen. Ob Sie Gleichstrom von einem Wandnetzteil, über ein USB-auf-DC-Kabel oder von einem Labornetzteil beziehen: Prüfen Sie, ob die Quelle Wechsel- oder Gleichstrom liefert, und stimmen Sie dann die Spannung ab. Ein minderwertiger Steckverbinder oder ein falscher Netzstecker kann ein Gerät in jeder Konfiguration unzureichend versorgen.
Vor dem Kauf prüfen
- Die Ausgangsspannung stimmt genau mit der Eingangsspannung des Geräts überein
- Die Polarität stimmt überein (Spitze positiv oder negativ)
- Die Strombelastbarkeit liegt mit ausreichender Reserve über dem Strombedarf des Geräts
- Außen- und Innendurchmesser des Steckers passen zur Buchse
Häufige Fehler bei Netzteilen
- Steckverbinder passt, Spannung ist falsch
- Spannung stimmt, Polarität ist vertauscht
- USB-C-Kabel ohne E-Marker für 5 A
- 2,5 mm-Stecker mit Gewalt in eine 2,1 mm-Buchse gesteckt
Montage von DC-Kabeln: Entscheidung zwischen Crimpen, Löten und Umspritzen
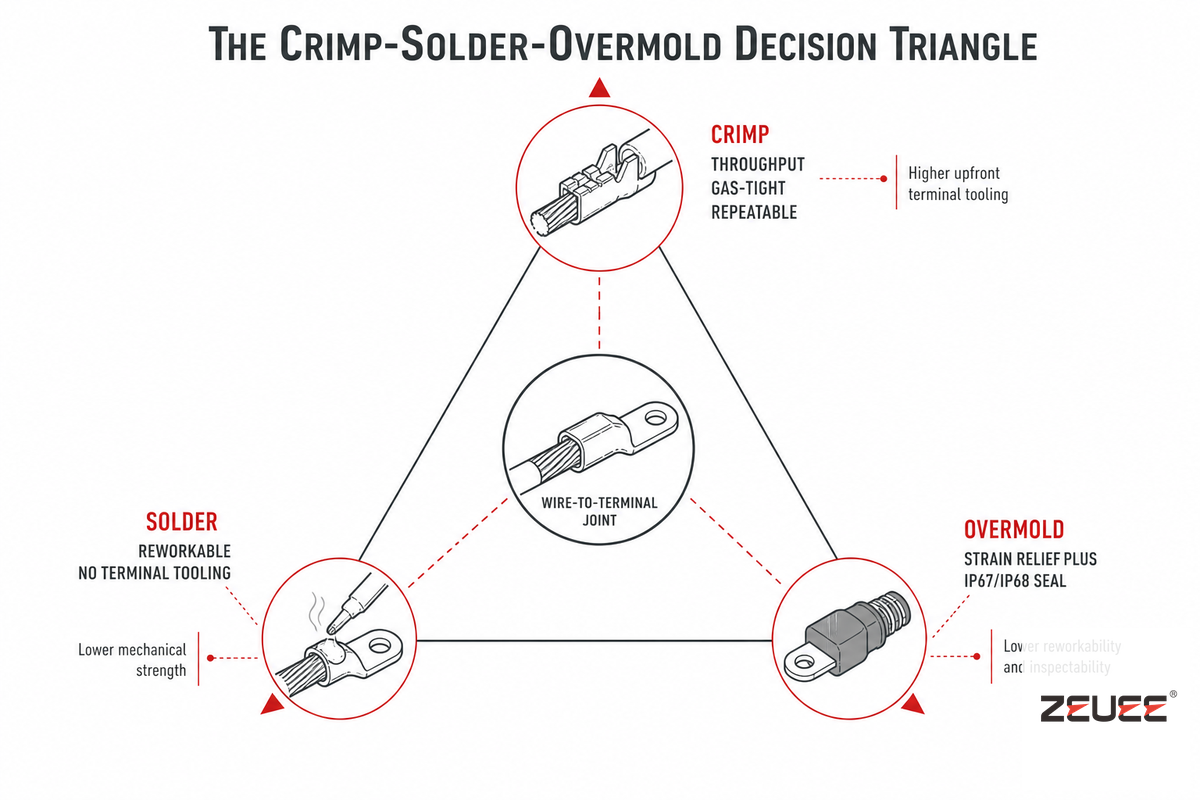
Die Qualität eines Steckverbinders hängt davon ab, wie die Leitung daran befestigt ist. Rund 90 % der Kabelfehler treten an dieser Kontaktierungsstelle auf. Drei Verfahren sind weit verbreitet. Die Entscheidung zwischen Crimpen, Löten und Umspritzen richtet sich nach den Anforderungen: Crimpen bietet hohen Durchsatz und Wiederholgenauigkeit, Löten lässt sich gut nacharbeiten, und Umspritzen sorgt für Zugentlastung und Abdichtung. Bei den meisten Kabeln in der Fertigung wird die elektrische Verbindung gecrimpt und für mechanischen Schutz sowie Umwelteinflüsse umspritzt. Löten kommt dort zum Einsatz, wo kein passender Crimpkontakt verfügbar ist.
| Verfahren | Stärke | Schwäche | Kapitel in A-620 |
|---|---|---|---|
| Crimpen | Gasdicht, schnell und wiederholgenau; schützt vor Feuchtigkeit | Erfordert eine kalibrierte Matrize und Auszugskraftprüfung | Kap. 5 |
| Löten | Nacharbeit möglich; keine Werkzeuge für Crimpkontakte erforderlich | Kapillareffekt, kalte Lötstellen, Belastung an der Kapillare | Kap. 4 |
| Umspritzen | Zugentlastung und Abdichtung nach IP67/IP68 | Werkzeugkosten; entscheidend ist die Materialpaarung | Kap. 10 |
Beim Umspritzen können gute Absichten leicht ins Gegenteil umschlagen. Wird das Umspritzmaterial auf den Kabelmantel abgestimmt (PVC auf PVC, TPU auf TPU), erhöht eine chemische Verbindung die Auszugskraft um 30–50 %. Bei nicht zusammenpassenden Materialien kann sie um 60–80 % sinken und Feuchtigkeit eindringen. “Umspritzt” bedeutet also nicht automatisch robust. Ein erteiltes US-Patent, US 9.184.534 B1, setzt die Länge des Umspritzmaterials sogar in Beziehung zu einem Anteil (45–50 %) des minimalen Biegeradius des Kabels. Ein Kabelbinder hinter einem Steckverbinder sorgt nicht für Zugentlastung: Seine harte Kante scheuert den Kabelmantel nach einigen hundert Biegezyklen durch.
“In der Fertigungslinie entscheidet sich beim Crimpen, ob eine Verbindung zuverlässig ist oder ausfällt. Wir prüfen die Auszugskraft gegen den Mindestwert des Leitungsquerschnitts, überwachen bei jedem Zyklus die Crimpkraft und weisen bereits eine einzige durchtrennte Litze zurück. Denn ein Fehler, der in der Fabrik unentdeckt bleibt, kommt später aus dem Einsatz zurück.”
Die Qualitätsnorm für DC-Kabelbaugruppen: IPC/WHMA-A-620
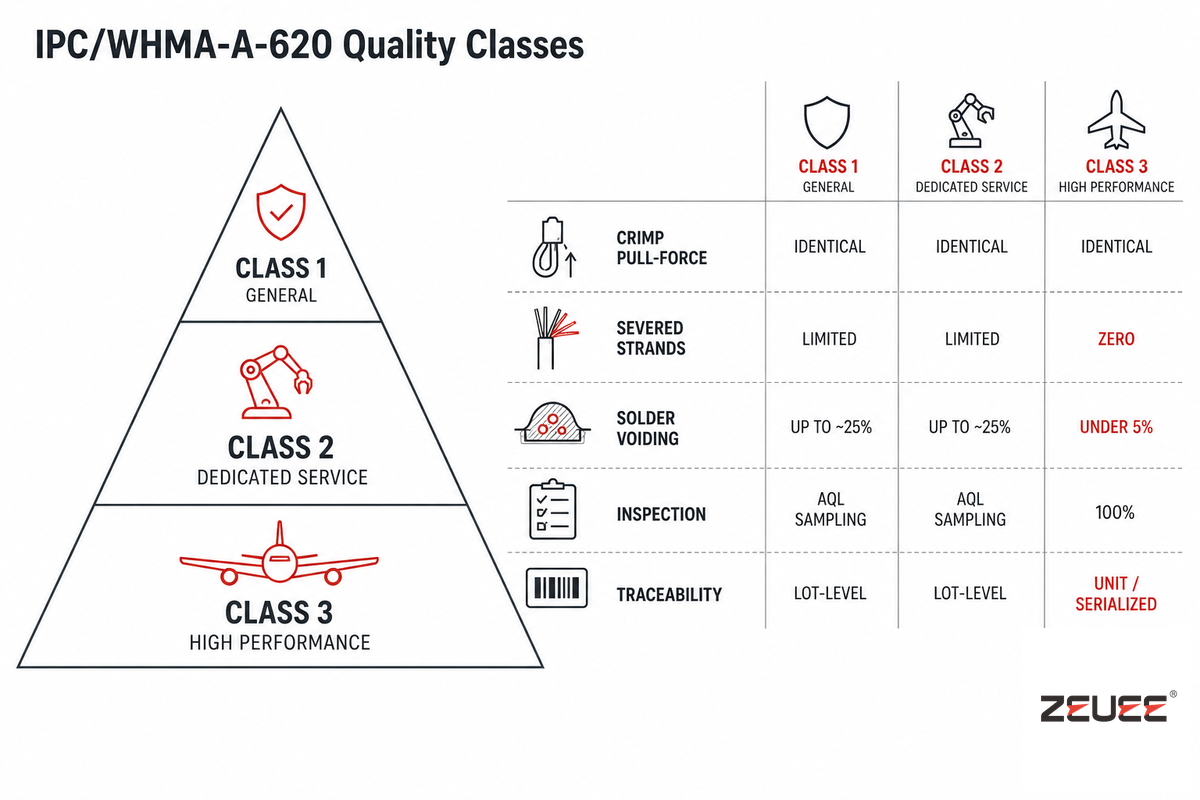
Fragt ein Käufer, ob eine Kabelbaugruppe “gut genug” ist, liefert ein Dokument die Antwort: IPC/WHMA-A-620, die einzige branchenweit abgestimmte Norm für Kabel- und Leitungsbaugruppen. Sie wurde erstmals 2002 veröffentlicht und etwa alle drei Jahre überarbeitet. Die aktuelle Ausgabe ist Rev F (2025) und ersetzt Rev E vom Oktober 2022. Sie definiert drei Produktklassen danach, welche Folgen ein Fehler hätte.
| Kriterium | Klasse 2 (Service mit besonderen Anforderungen) | Klasse 3 (Hochleistungsanwendungen) |
|---|---|---|
| Crimp-Auszugskraft (Tabelle 19-2) | Mindestwert für den Leitungsquerschnitt | Derselbe Mindestwert für den Leitungsquerschnitt |
| Durchtrennte Litzen | Begrenzte Kerben zulässig | Keine zulässig |
| Hohlräume in Lötstellen | Bis zu ~25 % | <5%, 360°-Lötkehle |
| Sichtprüfung | AQL-Stichprobenprüfung | 100 % Prüfung kritischer Merkmale |
| Rückverfolgbarkeit | Chargenebene | Einzelteilebene / serialisiert |
Hier liegt der Zielkonflikt, den viele Käufer übersehen, und er widerspricht der Intuition: Der Mindestwert für die Crimp-Auszugskraft aus Tabelle 19-2 ist bei Klasse 2 und Klasse 3 identisch. Klasse 3 bedeutet keine strengere Crimpverbindung, sondern eine 100 % Prüfung statt Stichprobenprüfung, keine Toleranz für Litzenbeschädigungen und serialisierte Aufzeichnungen. Pro Baugruppe kostet das in der Regel 15–30 % mehr. Die Produktklasse legt der Anwender fest, nicht der Prüfer. Bei Klasse 3 gehört auch der Prüfbericht zur Lieferung: Eine Crimpverbindung erfüllt Klasse 3 nur, wenn der Prüfbericht vorliegt und die Werkzeugkalibrierung zum Fertigungsdatum passt.
Vom Prototyp zur Fertigung: Beschaffung und Skalierung der Montage
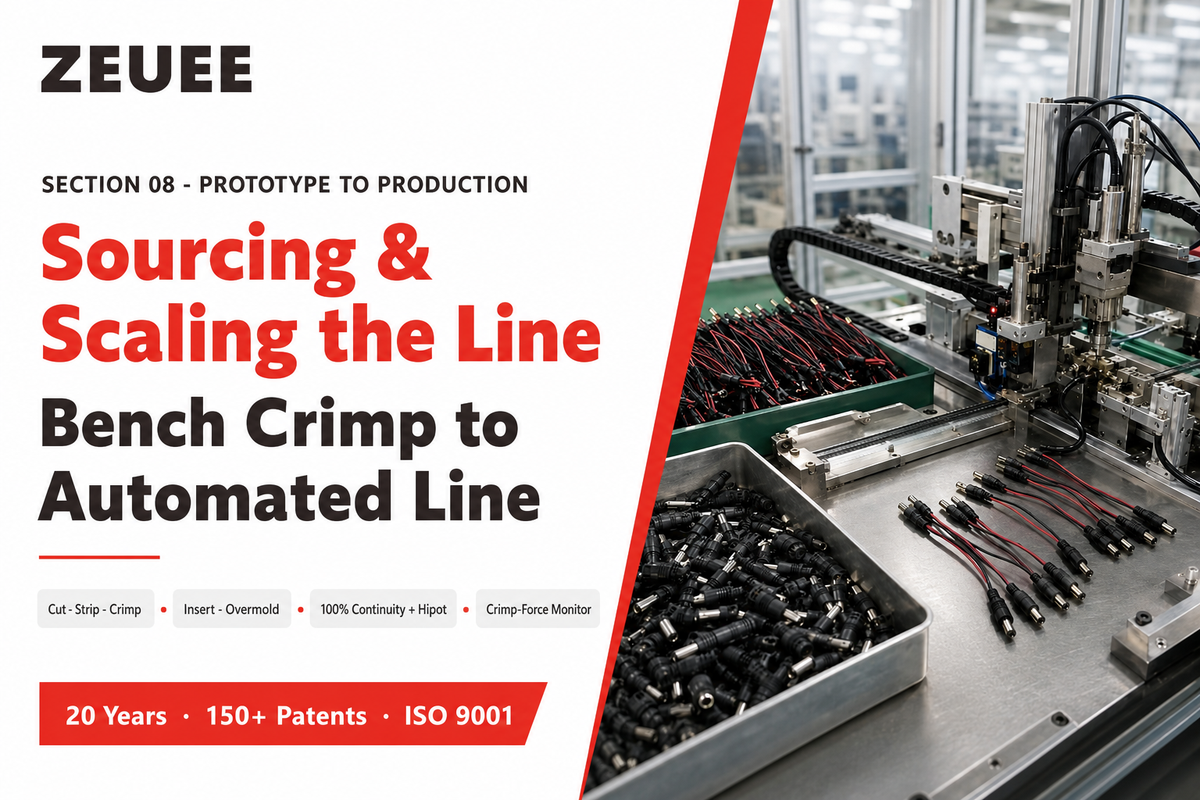
Einige Kabel werden am Werktisch gefertigt, Tausende auf einer Fertigungslinie. Ausschlaggebend für den Wechsel von manueller Crimpung zu einer automatisierten Fertigungslinie für DC-Steckverbinder und Adapterkabel ist selten der Anschaffungspreis der wichtigsten Maschine. Entscheidend ist der Punkt, an dem sich die Kosten für die Ausrüstung gegenüber der Crimpwiederholbarkeit und der First-Pass-Ausbeute nach A-620 sowie den Arbeitskosten rechnen. Die Crimpung eignet sich besonders für die Automatisierung, weil dadurch ein drehmomentkritischer, bedienerabhängiger Prozess in eine kontrollierte Fabrikumgebung verlagert wird, in der die Crimpkraft bei jedem Zyklus überwacht wird.
| Prozessschritt | Manueller Werktisch | Automatisierte Fertigungslinie |
|---|---|---|
| Schneiden und Abisolieren | Handwerkzeug, Länge vom Bediener festgelegt | Programmgesteuertes Schneiden und Abisolieren, Länge überprüft |
| Crimpen | Handcrimpzange, regelmäßige Auszugskraftprüfung | Applikator mit Crimpkraftüberwachung |
| Steckverbindereinsatz | Manuelles Einsetzen | Geführtes Einsetzen mit Sitzkontrolle |
| Umspritzen | Ausgelagert oder übersprungen | Inline-Umspritzen |
| Prüfung | Stichprobenprüfung auf Durchgang | 100 % Durchgangsprüfung und Hipot-Prüfung als Freigabekriterium |
Wenn Sie diesen Prozessschritt bewerten, sollten Sie dem Maschinenbauer konkrete Fragen stellen: Welche Auflösung hat die Crimpkraftüberwachung? Wird jede Baugruppe auf Durchgang geprüft und einem Hipot-Test unterzogen? Welche A-620-Klasse ist standardmäßig das Ziel der Fertigungslinie? Richtig umgesetzt, sorgt eine 100%ige Durchgangs- und Hipot-Prüfung für langfristige Zuverlässigkeit im Einsatz. ZEUEE hat Komplettlösungen für Fertigungslinien in den Bereichen Präzisionselektronik, Automobilindustrie und neue Energien entwickelt. Dieselben Prinzipien, die für ein Kabel mit Hohlstecker gelten, lassen sich mit automatisierten Prüf- und Durchgangsprüfsystemen sowie kundenspezifischen Automatisierungslösungen auch auf eine Fertigungslinie mit mehreren Stationen übertragen.
Branchenausblick: Hochstrom-DC, Elektrifizierung und automatisierte Montage
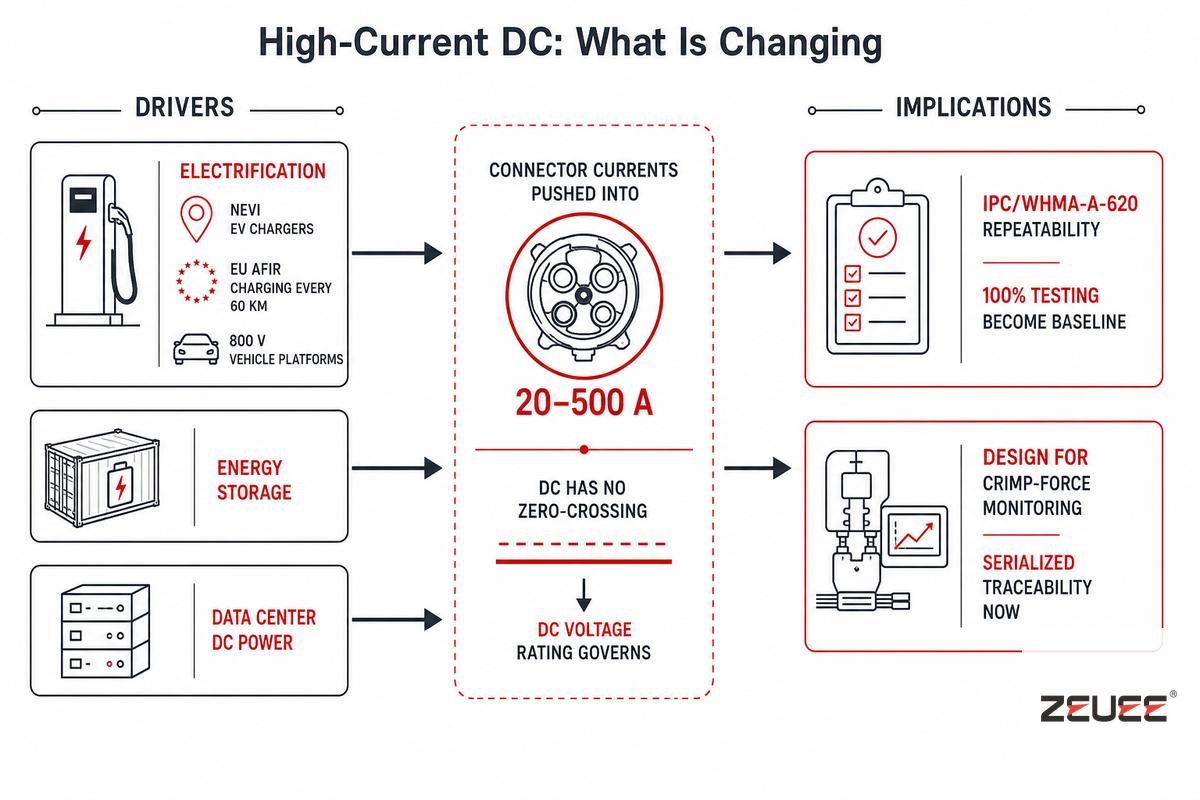
Bei DC-Steckverbindern verschiebt sich der Schwerpunkt hin zu höheren Strömen. Treiber sind konkrete politische Vorgaben und physikalische Anforderungen, nicht der Hype am Markt. Die Elektrifizierung ist dabei der Motor: Das US-amerikanische NEVI-Programm stellte bis zu $5 billion für EV-Ladestationen bereit, die AFIR der EU schreibt bis 2025 entlang ihres Kernnetzes alle 60 km einen Ladepunkt vor, und Automobilhersteller vereinheitlichen ihre Plattformen auf 800 V, wodurch Steckverbinder für Ströme im Bereich von 20–500 A ausgelegt werden müssen. Energiespeicher und die Stromversorgung von Rechenzentren treiben diese Entwicklung ebenfalls voran. DC belastet einen Kontakt stärker als AC, weil beim Trennen unter Last kein Nulldurchgang den Lichtbogen löscht. Daher ist für den Steckverbinder die DC-Spannungsangabe maßgeblich, nicht die AC-Angabe.
Für Käufer bedeutet das: Mit steigenden Strömen wachsen auch die Anforderungen an die Montage. Eine lockere Crimpverbindung, die bei 5 A noch tolerierbar war, wird bei 150 A zu einer lokalen Überhitzungsstelle. Deshalb entwickeln sich die Wiederholbarkeit nach A-620 und die 100%ige Prüfung vom „wünschenswert“ zum Mindeststandard. Als Orientierung wird für den breiteren Markt für AC-DC-Kabelbaugruppen bis 2035 ein jährliches Wachstum von rund 6,8 % prognostiziert. Die Internationale Energieagentur berichtete, dass die Stromnachfrage 2024 um 4,3 % gestiegen ist. Diese Zahlen liefern nützlichen Kontext, doch entscheidend für die Auslegung ist der Strombereich, für den Sie planen, nicht die Marktgröße. Wenn Sie für 2026 eine Fertigungslinie für DC-Produkte mit höheren Strömen planen, sollten Sie jetzt Crimpkraftüberwachung und serialisierte Rückverfolgbarkeit vorsehen, statt sie später nachzurüsten.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem DC-Steckverbinder und einem Adapterkabel?
Antwort anzeigen
Ein DC-Steckverbinder ist der Stecker oder die Buchse selbst, also die Kontaktgeometrie, die zusammenpasst und Strom leitet, etwa ein Hohlstecker, ein MC4 oder ein XT60. Ein Adapterkabel ist eine fertige Leitung mit Steckverbindern an beiden Enden, die häufig eine Schnittstelle auf eine andere umsetzt, zum Beispiel eine USB-C-PD-Quelle auf einen Hohlstecker.
Der jeweilige Steckverbinder legt Passform und Belastbarkeit fest. Das Adapterkabel bestimmt, welche Schnittstellen miteinander verbunden werden und wie zuverlässig die Verbindung dahinter dem Einsatz standhält. Kurz gesagt: Der Steckverbinder ist das Bauteil, das Adapterkabel die fertige Baugruppe.
Wie bestimme ich die Größe eines DC-Hohlsteckers?
Antwort anzeigen
Messen Sie den Innendurchmesser, den Außendurchmesser und die Länge und prüfen Sie anschließend die Polarität. Am häufigsten ist ein Außendurchmesser von 5,5 mm mit einem Kontaktstift von 2,1 mm. Es gibt jedoch auch Kontaktstifte mit 2,5 mm im gleichen Gehäuse. Ein Bohrerschaft mit 5/64-inch passt in einen Kontaktstift mit 2,1 mm; ein Schaft mit 3/32-inch passt nur in einen mit 2,5 mm. Da die Toleranzen bei etwa ±0,05 mm liegen, sind Grenzlehrdorne zuverlässiger als Messschieber, die runde Bohrungen zu klein messen.
Welcher Draht ist bei einem DC-Netzteil der Pluspol?
Antwort anzeigen
Bei einem Hohlstecker ist die Spitze üblicherweise positiv und der Außenkontakt negativ, doch es gibt keine allgemeingültige Norm. Prüfen Sie die Polarität deshalb immer. Am Kabel ist der gestreifte oder gerippte Leiter üblicherweise der Pluspol; das Polaritätssymbol neben der Buchse zeigt an, welcher Anschluss den Pluspol führt. Mit einem Multimeter lässt sich messen, ob der Widerstand zwischen dem Minuspol und dem Gerätegehäuse nahe null Ohm liegt. Viele Gitarrenpedale und ältere Geräte haben Buchsen mit negativem Innenkontakt.
Ist Crimpen oder Löten besser für DC-Steckverbinder?
Antwort anzeigen
In der Fertigung ist eine fachgerecht ausgeführte Crimpverbindung mit passendem Werkzeug die bessere Wahl: Sie ist gasdicht, schnell herzustellen und wiederholbar. Löten eignet sich für Nacharbeiten bei kleinen Stückzahlen und für Anschlusskontakte ohne Crimpoption, birgt aber das Risiko des Lötzinnsaugens und von Rissen durch mechanische Belastung. Bei der Serienfertigung gewinnt die überwachte Crimpung.
Was ist IPC/WHMA-A-620 und warum ist die Norm wichtig?
Antwort anzeigen
IPC/WHMA-A-620 ist die branchenweit abgestimmte Norm für die Abnahme von Kabeln und Kabelbaugruppen; aktuell gilt Rev F (2025). Sie legt drei Qualitätsklassen und die Abnahmekriterien für Crimpverbindungen, Lötstellen und Zugentlastungen fest. Die Norm ist wichtig, weil sie Käufern und Herstellern eine gemeinsame, auditierbare Definition von „akzeptabel“ bietet. So bedeutet ein Kabel der Klasse 3 bei verschiedenen Lieferanten dasselbe.
Kann ich jeden DC-Steckverbinder mit meinem Netzteil verwenden?
Antwort anzeigen
Nein. Steckverbinder müssen zu Spannung, Stromstärke, Polarität und Baugröße passen. Selbst ein Stecker, der mechanisch passt, kann falsch gepolt oder für eine zu geringe Stromstärke ausgelegt sein. Beide Fehler können das Gerät beschädigen. Prüfen Sie vor dem Einschalten immer alle vier Angaben: Baugröße, Spannung, Stromstärke und Polarität.
Fertigen Sie DC-Steckverbinder und Adapterkabel in großen Stückzahlen?
Erfahren Sie, wie eine automatisierte Fertigungslinie für DC-Steckverbinder und Adapterkabel crimpt, umspritzt und jede Baugruppe zu 100 % nach IPC/WHMA-A-620 prüft.
Entdecken Sie die Montagelinie für DC-Steckverbinder →Über diesen Leitfaden
Dieser Leitfaden stützt sich auf veröffentlichte Normen für Steckverbinder (IEC 60130-10, EIAJ RC-5320A, IPC/WHMA-A-620 Rev F) sowie auf die Erfahrung von ZEUEE, das seit 2005 Fertigungslinien für DC-Steckverbinder und Adapterkabel für Kunden aus den Bereichen Präzisionselektronik, Automobilindustrie und neue Energien entwickelt. Da Felddaten wie Stromgrenzen von Hohlsteckern, Derating und Crimp-Auszugskräfte je nach Bauteil und Installation variieren, geben wir sie als Bereiche statt als feste Werte an. Geprüft vom technischen Team der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Referenzen und Quellen
- IPC/WHMA-A-620F-2025: Anforderungen und Abnahmekriterien für Kabel und Kabelbaugruppen, ANSI / IPC
- Koaxialer Stromsteckverbinder (Bemaßung nach IEC 60130-10, EIAJ RC-5320A), Wikipedia
- Kontaktwiderstand und Temperaturanstieg in Abhängigkeit von der Oberflächenbeschaffenheit (Applied Sciences, 2025), MDPI, peer-reviewte Fachzeitschrift
- US 9.184.534 B1: Umspritzte Zugentlastung für einen elektrischen Stromsteckverbinder, USPTO
- Der Unterschied zwischen AC- und DC-Steckern und Stromsteckverbindern, ASME
- IPC/WHMA-A-620 wird aktualisiert, ASSEMBLY Magazine
- Daten zu Stromnachfrage und Elektrifizierung, Internationale Energieagentur
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






