Kontaktieren Sie Zeyu lntelligent Industrial Company

Steckverbindermontagemaschinen: Typen und Auswahl (2026)

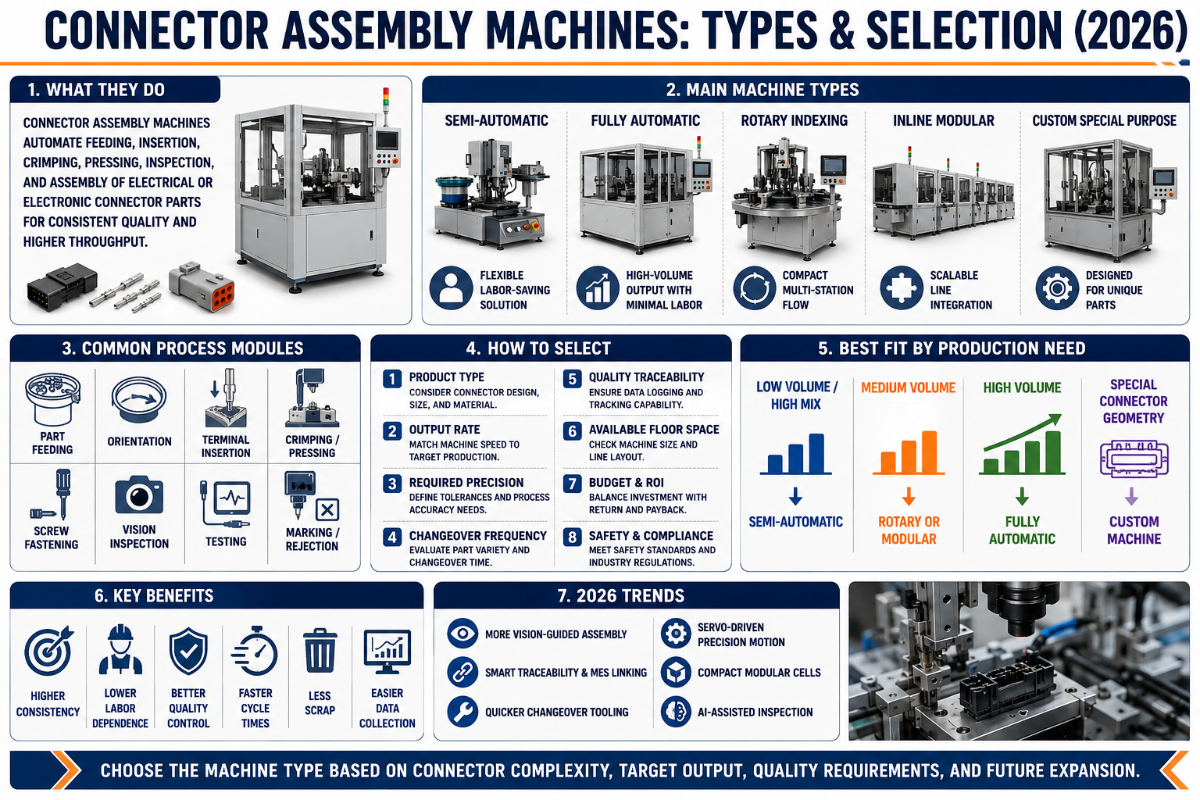
Steckverbindermontagemaschinen: Ein umfassender Leitfaden zu Typen, Prozess und Auswahl
Stand: Juni 2026
Steckverbindermontagemaschinen verarbeiten lose Kontakte, Gehäuse und Kabel zu einem fertigen, geprüften Steckverbinder. Wenn Sie Steckverbinder in nennenswerten Stückzahlen fertigen, bestimmen diese Maschinen Ihre Fehlerquote und Personalkosten – und ob Sie eine Toleranz einhalten können, die von Hand kein Bediener zuverlässig erreicht. Dieser Leitfaden erläutert, was die Maschinen tatsächlich leisten, welche fünf Schritte der Montageprozess umfasst, welche Maschinentypen es gibt, wie Sie die richtige Maschine auswählen und welche Prüfstandards eine gute Fertigung von einem Rückruf unterscheiden.Kurzüberblick: Steckverbindermontagemaschinen auf einen Blick
| Funktion | Kabel schneiden und abisolieren, Kontakte formen oder crimpen, in Gehäuse einsetzen und anschließend 100 % der Teile prüfen |
| Automatisierungsgrade | Handwerkzeuge, halbautomatische Fertigungszelle, vollautomatische Linie |
| Typischer Durchsatz | ~600 Teile/Stunde an einer Einzelstation zum Einsetzen und Prüfen; 10–17 Kontakte/min an einer Umformstation |
| Eingehaltene Toleranz | Schnittlänge der Kontakte auf Servo-Linien: ±0,02 mm |
| Prüfung | CCD-Bildverarbeitung an jeder Umformstation; Crimp-Auszugskraft und Konzentrizität werden geprüft |
| Maßgebliche Normen | IPC/WHMA-A-620 Rev F (2025), MIL-DTL-22520, NASA-STD-8739,4A, ISO 9001:2015 |
Was sind Steckverbindermontagemaschinen?
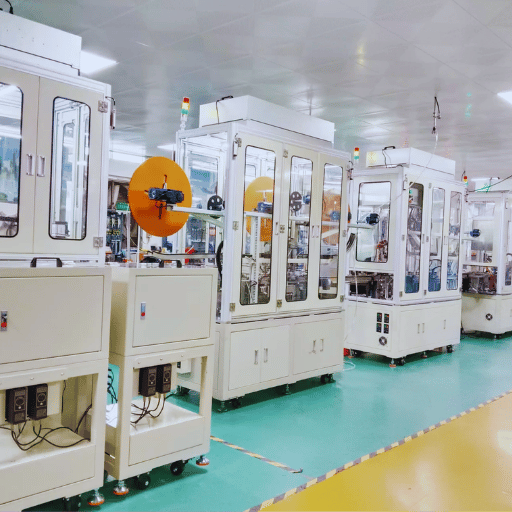 Eine Steckverbindermontagemaschine ist eine automatisierte oder teilautomatisierte Anlage zur Fertigung eines Steckverbinders: Sie schneidet Kabel zu und isoliert sie ab, formt oder crimpt die Metallkontakte, setzt diese in ein Kunststoffgehäuse ein und prüft das Ergebnis – von einer einzelnen Tischstation bis hin zu einer vollständig automatisierten Linie.
Das Branchenverzeichnis Connector Supplier ordnet diese Anlagen den Bereichen automatische Montage, halbautomatische Fertigungszellen, Handwerkzeuge, Kennzeichnung und Spritzgießpressen zu – ein Sammelbegriff für eine Reihe sehr unterschiedlicher Aufgaben. Als Montageanlagen fertigen diese Maschinen Steckverbinder, indem sie Kontakte in Steckverbindergehäuse einsetzen. Zur umfassenderen Kategorie der Steckverbindermontageanlagen gehören sogar die Spritzgießpressen, mit denen die Gehäuse überhaupt erst hergestellt werden.
Diese Prozesskette ist wichtig, denn „Steckverbindermontagemaschine“ bezeichnet eine Kategorie und keine einzelne Maschine. Eine Maschine presst vielleicht nur Kontaktstifte in eine Stiftleiste. Eine andere kann eine ganze Linie betreiben: Kontakte aus Draht flechten, crimpen, in ein Gehäuse einsetzen und jedes Teil vor dem Versand prüfen. Zunächst muss geklärt werden, an welcher Stelle der Prozesskette die Maschine eingesetzt wird – davon hängen Preis, Platzbedarf und die erforderlichen Qualifikationen Ihres Teams ab.
Vorab eine Abgrenzung: In diesem Leitfaden geht es um Maschinen, die den Steckverbinder fertigen – Kontakte formen, crimpen und in Gehäuse einsetzen. Davon zu unterscheiden ist die Montage eines fertigen Steckverbinders an einer Kabelbaugruppe oder sein Einbau in ein Produkt. Diese Arbeit erfolgt größtenteils noch von Hand und stellt eine eigene ungelöste Herausforderung für die Robotik dar (verformbares Kabel, unterschiedliche Positionen, kraftbegrenztes Einsetzen). Wenn Sie sich eigentlich für die Fertigung von Kabelbaugruppen interessieren, beginnen Sie stattdessen mit dem unten verlinkten Leitfaden zu Kabelbaugruppen.
Der entscheidende Vorteil dieser Maschinen ist die Wiederholgenauigkeit. Bei den Twist-Pin-Linien von ZEUEE hält eine Schneid- und Schweißstation die Kontaktlänge auf ±0,02 mm genau und sortiert Teile außerhalb des Toleranzbereichs aus, bevor sie überhaupt zum Crimpen gelangen – eine Toleranz, die ein Mensch während einer achtstündigen Schicht schlicht nicht einhalten kann. Eine vollständige Übersicht dieser Maschinen nach Steckverbindertyp finden Sie im Sortiment der Steckverbindermontagemaschinen von ZEUEE.
Der Steckverbindermontageprozess Schritt für Schritt
Der Steckverbindermontageprozess umfasst fünf Schritte: Kabel vorbereiten, Kontakte formen oder crimpen, in das Gehäuse einsetzen, korrekten Sitz prüfen und eine Sichtprüfung mit elektrischem Test durchführen. Bei jedem Schritt gibt es einen Kontrollpunkt, an dem die meisten Fehler erkannt werden – oder unentdeckt bleiben. Im Folgenden zeigen wir die sogenannte 5-stufige Montagefolge für Steckverbinder und erläutern, vor welchem Fehler die jeweilige Station schützt.Die 5-stufige Montagefolge für Steckverbinder
| Schritt | Station / Aktion | Kontrollpunkt |
|---|---|---|
| 1. Kabel vorbereiten | Auf Länge schneiden, Isolierung abziehen | Abisolierlänge ±0,2 mm; keine beschädigten Litzen |
| 2a. Kontakte formen | Kontakt aus Draht flechten, schneiden und schweißen oder aufweiten | Kontaktlänge ±0,02 mm |
| 2b. Crimpen | Kontakt mit dem Leiter vercrimpen (4-Punkt-Crimpung) | Crimphöhe und Auszugskraft gemäß MIL-Tabelle |
| 3. Einsetzen | Kontakte vereinzeln und in das Gehäuse einpressen | Vollständig eingesetzt; richtige Kammer; Rastnase eingerastet |
| 4. Sitz prüfen | Haltekraft / Zurückdrücken prüfen | Kein Zurückweichen bei der Prüfkraft gemäß Spezifikation |
| 5a. Sichtprüfung mit Bildverarbeitung | CCD-Kamera, 100 % der Teile | Verbogener Kontaktstift, fehlender Kontakt, falsche Polarität |
| 5b. Elektrische Prüfung | Durchgangsprüfung / Hochspannungsprüfung, falls erforderlich | Unterbrechung / Kurzschluss / Isolationswiderstand |
| 5c. Sortieren / kennzeichnen | Ausschussteile ausleiten, Charge kennzeichnen | Rückverfolgbarkeit bis zu Charge und Werkzeug |
Die Prozessfolge wurde aus den Prozessschritten bei Connector Supplier, einer Fallstudie zu einer Maschine zum Verbinden von Feldanschlussklemmen (SDC) und Produktionsdaten von ZEUEE zusammengestellt.
Typen von Steckverbindermontagemaschinen
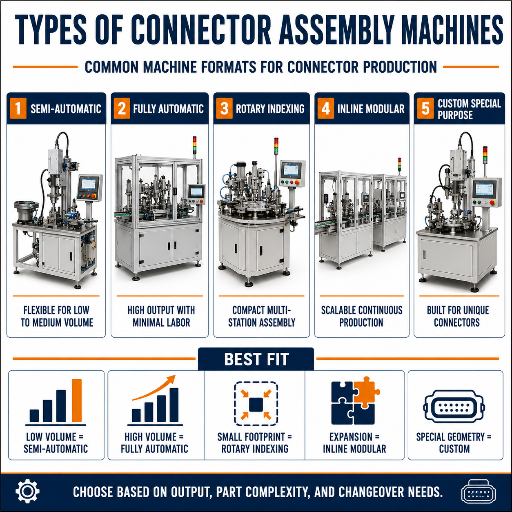 Steckverbindermontagemaschinen lassen sich nach 2 Kriterien einteilen: nach ihrer Funktion und nach der Steckverbinderfamilie, für die sie ausgelegt sind. Wer beide Kriterien gemeinsam betrachtet, vermeidet den Kauf einer schnellen Maschine, die den Rasterabstand des eigenen Steckverbinders nicht einhalten kann. Das Spektrum reicht vom einzelnen Tischgerät bis hin zu Hochgeschwindigkeitsanlagen für die automatisierte Montage. Anbieter bewerben sie als schlüsselfertige Montagelösungen, doch der Automatisierungsumfang unterscheidet sich stark zwischen einer halbautomatischen Fertigungszelle und einer kompletten Linie. Zunächst die Einteilung nach Funktion.
| Maschinentyp | Aufgabe | Typische Ausbringung |
|---|---|---|
| Kontaktformmaschine (Twist-Pin) | Twist-Pin- oder Hyperboloidkontakte aus Draht flechten oder schweißen | Flechtgeschwindigkeit 50 m/min; 10–17 Kontakte/min |
| Crimpmaschine | Gestanzte Kontakte an Kabel crimpen | Crimphöhe innerhalb des Werkzeugfensters |
| Maschine zum Einsetzen von Kontaktstiften | Kontakte / Kontaktstifte in Gehäuse oder Leiterplatten einpressen | ~600 Teile/Stunde an einer Einzelstation |
| Gehäusemontagezelle | Kontakte, Dichtungen und Zubehör in Gehäuse einsetzen | Nach Kammern codiert, Verriegelung geprüft |
| Automatisierte Prüfung | CCD-Bildverarbeitung, Kraft-, Dichtheits- und Durchgangsprüfung | 100 % Prüfabdeckung |
| Kabel schneiden und abisolieren | Kabel vorgelagert auf Länge schneiden und Isolierung abziehen | Abisolierlänge ±0,2 mm |
| Kennzeichnung / Laser | Chargen- und Teilekennzeichnung zur Rückverfolgbarkeit | Lesbarer Code, keine Beschädigung der Kontakte |
| Abdichten / Umspritzen | Dichtungen einsetzen oder Steckverbinder umspritzen, um sie abzudichten | Dichtheitsgeprüft, keine Hohlräume |
| Integrierte Linie | Alle Stationen sind durchgängig miteinander verriegelt | Einzelfluss, vollständige Rückverfolgbarkeit |
| Steckverbinderfamilie | Norm / Rastermaß | Hinweis zur Maschine |
|---|---|---|
| Rundsteckverbinder (MIL) | MIL-DTL-38999 / MIL-DTL-26482 | Maschine für Rundsteckverbinder, Indexierung des Gehäuses |
| Rechteckig / D-Sub | Micro-D MIL-DTL-83513, 1,27 mm | Maschine für D-Sub-Steckverbinder |
| Nano-D | MIL-DTL-32139, 0,635 mm | Hochpräziser Servoantrieb und Bildverarbeitung zwingend erforderlich |
| Leiterplatte / Board-to-Board | Rastermaß der Stiftleisten 0,5–2,54 mm | Montagelinie für Leiterplatten-Steckverbinder |
| HF / koaxial | Präzise Konzentrizität des Innenkontakts | Werkzeuge für enge Konzentrizitätstoleranzen |
| Automobilindustrie | Abgedichtet, für Hochspannung (EV) | Dichtungen einsetzen und Dichtheitsprüfung durchführen |
| Kabel-zu-Leiterplatte / IDC | Schneidklemmkontakte | IDC-Presse, Abisolieren nicht erforderlich |
Manuell, halbautomatisch oder vollautomatisch
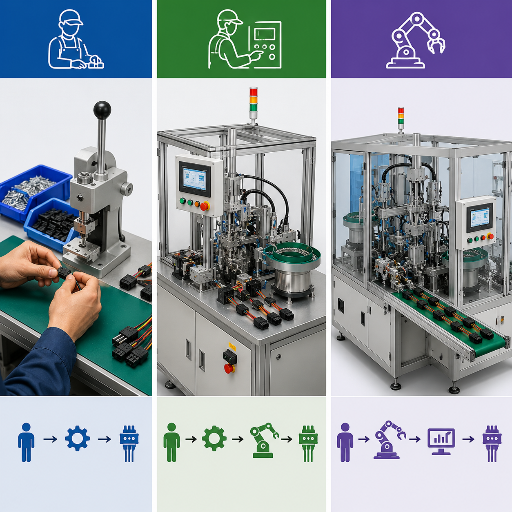 Mehr Automatisierung ist ehrlich gesagt nicht immer die richtige Wahl. Bei kleinen Stückzahlen, stark kundenspezifischen oder häufig wechselnden Produkten bietet die manuelle Montage weiterhin die größte Flexibilität. Mehrere Montageingenieure vertreten die Ansicht, dass eine Kombination verschiedener Automatisierungsgrade häufig die optimale Lösung ist, statt auf eine vollautomatische Linie zu setzen. Veröffentlichte Facharbeiten zur flexiblen, bildverarbeitungsgestützten Zuführung beschreiben 3 Möglichkeiten – manuell, flexibel halbautomatisch und starre Vollautomatisierung – und keine binäre Entscheidung. Die automatisierte Kontaktformung ist ein dokumentiertes und patentiertes Verfahren (siehe Patent CN106532315A). Bei hohen Stückzahlen bestimmt deshalb die Maschine und nicht der Bediener das erreichbare Qualitätsniveau. Den Mengenbereich, in dem sich die jeweiligen Lösungen lohnen, nennen wir das Break-even-Fenster für die Steckverbinderautomatisierung.
| Jahresmenge | Produktmix | Am besten geeignet | Begründung |
|---|---|---|---|
| < ~5,000 | Viele Varianten, Prototypen | Handwerkzeuge | Bei weniger als ~100 Stück/Auftrag übersteigen die Rüstkosten die Einsparungen durch Automatisierung |
| ~5k–100k | Mittlerer Produktmix | Halbautomatische Fertigungszelle | Bediener legt Teile ein; Maschine crimpt, setzt ein und prüft |
| 100k–1M | Wenige Varianten, stabile Produktion | Vollautomatische Einzellinie | Einsparungen bei den Personalkosten und 100 % Prüfung amortisieren sich |
| > 1M | Ein Produkt | Mehrstationenlinie mit Verriegelung | Einzelfluss, niedrigste Kosten pro Teil |
| Beliebig (MIL / Luft- und Raumfahrt) | Rückverfolgbarkeit entscheidend | Automatisierung und 100 % Prüfung | Ein Fehler im Einsatz bedeutet Rückruf statt Nacharbeit |
Ist die automatisierte Steckverbindermontage immer günstiger als die manuelle?
Nein. Bei kleinen Stückzahlen, stark kundenspezifischen oder häufig wechselnden Produkten bleibt die manuelle Montage unter dem Break-even-Punkt und erhält die Flexibilität, die bei der Automatisierung verloren geht. Branchenquellen sprechen Klartext: Bei weniger als ungefähr 100 Stück pro Auftrag übersteigen Werkzeug- und Rüstkosten in der Regel die eingesparten Personalkosten. Bei hohen Stückzahlen rechnet sich die Automatisierung: Sie senkt die Personalkosten und ersetzt das Urteil des Bedieners durch eine Kamera, die 100 % der Teile prüft. Wer „automatisiert“ mit „besser“ gleichsetzt, tappt in eine Falle. Entscheidend sind Stückzahl und Risiko.Wichtige Spezifikationen und Auswahl der Maschine
Bei der Auswahl einer Steckverbindermontagemaschine kommt es auf 6 Faktoren an. Bewerten Sie jeden anhand Ihres Steckverbinders. So erkennen Sie schnell, ob eine passende Maschine dabei ist oder ob Sie eine ungeeignete Lösung erzwingen. Wir verwenden den 6-Faktoren-Check für die Maschinenauswahl: Bewerten Sie jeden Punkt mit 0–2. Liegt die Gesamtpunktzahl unter 8, sollten Sie weitersuchen.Der 6-Faktoren-Check für die Maschinenauswahl
| Faktor | Zu prüfende Frage |
|---|---|
| Durchsatz | Übertrifft die angegebene Ausbringung in Teilen/Stunde Ihren Takt mit ausreichendem Spielraum? (z. B. ~600/hr) |
| Toleranz | Kann die Maschine die Länge und das Rastermaß Ihrer Kontakte einhalten (bis hinunter zu ±0,02 mm)? |
| Kontakttyp / Rastermaß | Gestanzt, geformt oder IDC? Rastermaß 0,635–2,54 mm? |
| Prüfung | CCD-Prüfung an jeder Station oder nur Stichproben am Linienende? |
| Umrüsten | Wie viel Zeit und Kosten verursacht der Werkzeugwechsel zwischen Steckverbinder-Varianten? |
| Platzbedarf und Steuerung | Passt der Platzbedarf, und kann die Steuerung mit der in Ihrer Linie eingesetzten Steuerungsarchitektur betrieben werden? |
📐 Technischer Hinweis
Bei Kontakten nach MIL-Spezifikation legen Sie die Abnahmekriterien für das Crimpen anhand der Zugfestigkeitstabelle in MIL-DTL-22520 für den jeweiligen Drahtquerschnitt fest. Führen Sie die Auszugskraftprüfung mit 25 mm/min nach dem Prüfverfahren IPC/WHMA-A-620 durch und prüfen Sie die Auszugskraft von Crimpkontakten gemäß NASA-STD-8739,4A. Die mechanische Genauigkeit bei engen Rastermaßen wird durch Servobewegung, Präzisions-Linearführungen und präzisionsgeschliffene Werkzeuge erreicht – nicht dadurch, dass eine Universalzelle schneller läuft.
Qualität, Prüfung und Branchenstandards
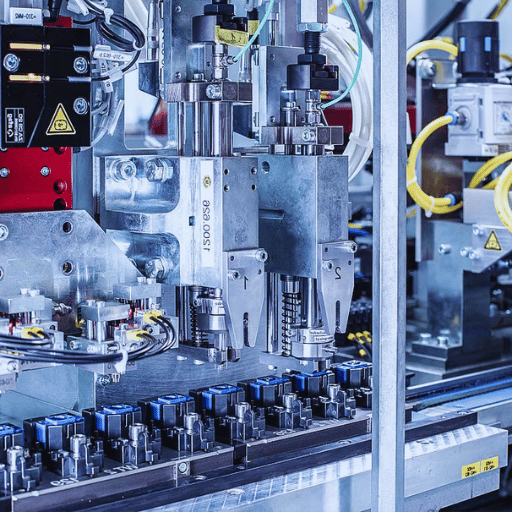 Die Qualität einer Steckverbindermontagemaschine wird dadurch gesichert, dass 100 % der Teile an jeder Umformstation geprüft und die Crimpverbindungen anhand einer veröffentlichten Tabelle einer Auszugskraftprüfung unterzogen werden – nicht durch Vertrauen in den Bediener. Die Bildverarbeitung entscheidet über Annahme oder Ausschuss. Entweder erreicht die Crimpverbindung den Mindestwert für die Zugfestigkeit des jeweiligen Drahtquerschnitts oder das Teil wird ausgeleitet. So wird aus einer Stichprobenkontrolle eine Fehlererkennung für 100 % der Teile – genau das, was hochwertige MIL- und Luft- und Raumfahrtfertigung erfordert. 3 Organisationen setzen die Maßstäbe.
„Entweder weist der Crimphals einen sauberen Einlauftrichter und eine vollständig sichtbare Leiterbürste auf oder nicht – bei Klasse 3 gibt es keinen Zwischenbereich. Die Maschine muss das bei jedem Teil prüfen, nicht nur bei einem von fünfzig.“ — Qualitätsingenieur für Kabelbaugruppen, IPC/WHMA-A-620-Schulungsleiter
- ✔IPC/WHMA-A-620 Rev F (2025) – die aktuelle Konsensnorm für die Abnahme von Kabel- und Leitungsbaugruppen. Sie definiert Crimpkriterien, den Einlauftrichter für Klasse 3 und die Prüfvergrößerung. Siehe IPC. Geben Sie Rev F an, nicht die älteren Revisionen D/E.
- ✔MIL-Crimp- und Auszugskraftprüfungen – die Mindestwerte für die Crimp-Zugfestigkeit richten sich nach den Tabellen in MIL-DTL-22520; NASA-STD-8739,4A legt die Auszugskraft- und Crimpringprüfungen für verschiedene Steckverbindertypen fest.
- ✔Crimpverbindungen als vor Ort prüfbare Verbindungen – eine CDC/NIOSH-Studie und eine Forschungsarbeit der Purdue zeigen beide, dass Crimpverdichtung und Kontaktlänge messbare Zuverlässigkeitsindikatoren sind. Genau diese Werte überwachen Bildverarbeitungs- und Kraftmessstationen.
- ✔ISO 9001:2015 – der Rahmen für das Qualitätsmanagement, den Auditoren rund um die Fertigungslinie erwarten; siehe ISO 9001.
Kosten, Kapitalrendite und Eigenfertigung oder Zukauf
Der Preis einer Steckverbindermontagemaschine lässt sich nicht aus einem Katalog ablesen – sie wird für Ihren Steckverbinder ausgelegt. 5 Faktoren bestimmen den Preis: die Anzahl der benötigten Montagestationen, Kontakttyp und Rastermaß, Prüfumfang, angestrebter Durchsatz und die Frage, ob Sie einzelne Fertigungszellen oder eine durchgängig verriegelte Linie benötigen. Wer als Steckverbinderhersteller von Handarbeit auf automatisierte Fertigung umstellt, kauft im Grunde ein Werkzeugpaket. Der größte Teil des Angebots entfällt auf die Anpassung von Vorrichtungen, Bildverarbeitungsmodellen und Montagehilfen an ein bestimmtes Teil. Am einen Ende steht eine einzelne Station zum Einsetzen und Prüfen, am anderen eine vollständige Twist-Pin-Linie mit Bildverarbeitung an jeder Station. Automatisierte Fertigungszellen verringern den Personalaufwand und erhöhen die Maschinenauslastung. Bei stabilen Prozessen sinken dadurch die Betriebskosten pro Teil – nach derselben Logik, die auch für die Montage von Kabelsteckverbindern auf der nächsthöheren Ebene gilt. Leicht übersehen wird die Fehlerkaskade: Untersuchungen zur Zuverlässigkeit von Crimpverbindungen (siehe Purdue e-Pubs) zeigen, dass eine schwache Crimpverbindung erst im Einsatz versagt und nicht auf dem Prüfstand – wo ihre Entdeckung am günstigsten gewesen wäre.
✔ Wann sich Automatisierung amortisiert
- Personalkostenersparnis ab 100k+ Teilen/Jahr
- 100 % Prüfung verhindert eine Fehlerkaskade durch unentdeckte Fehler
- Rückverfolgbarkeit von Charge und Werkzeug für MIL- und Luft- und Raumfahrtrückrufe
- Engere, wiederholgenauere Toleranzen als bei Handarbeit
⚠ Wann sie sich nicht lohnt
- Bei weniger als ~100 Stück dominiert der Rüstaufwand
- Prototypenfertigung mit vielen Varianten und Flexibilitätsbedarf
- Steckverbinder, deren Design sich vierteljährlich ändert
- Fehlende interne Kompetenz für Betrieb und Wartung der Fertigungszelle
Branchenausblick: Was sich 2026 ändert
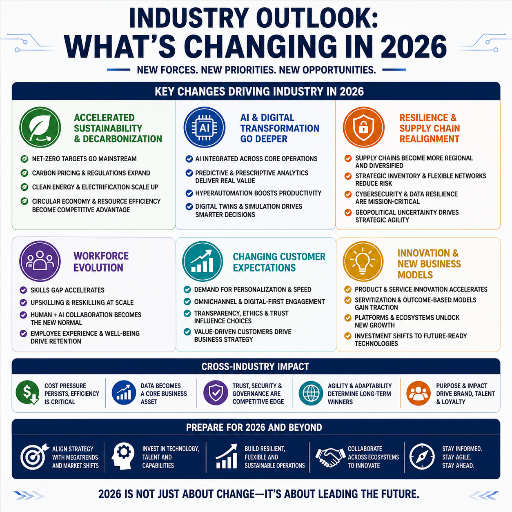 Der Druck, die Steckverbindermontage 2026 zu automatisieren, entsteht nicht durch die Marktgröße, sondern durch physikalische Grenzen und Lieferketten. Steckverbinder werden immer kleiner: Ein Nano-D-Kontakt hat ein Rastermaß von 0,635 mm und liegt damit unterhalb des Bereichs, in dem Menschen zuverlässig bestücken können. Bei solchen Bauteilen ist Automatisierung daher keine Kostenfrage mehr, sondern die einzige Möglichkeit, sie überhaupt zu fertigen. Gleichzeitig verlangen Verteidigungs- und Luft- und Raumfahrtprojekte eine lückenlose Chargenrückverfolgbarkeit für MIL-DTL-Kontakte. Eine manuelle Werkbank kann das nicht leisten, und durch die Rückverlagerung der Kabel- und Steckverbinderfertigung entstehen neue Produktionslinien im Inland, wo zuvor im Ausland manuell gearbeitet wurde.
Die Fachpresse bestätigt diese Entwicklung: Connector Supplier berichtet, dass die Automatisierung der Kabelmontage erst in den letzten 2 oder 3 Jahren Realität geworden ist – zunächst bei Niederspannungskabeln und anschließend bei höheren Spannungen. Auch die Normen entwickeln sich weiter: IPC/WHMA-A-620 erreichte 2025 die Rev F. Daher sollte jede 2026 beschaffte Linie nach der neuen Revision abgenommen werden.
Weitere Informationen zum Aufbau solcher Linien bietet der Leitfaden zur Automatisierung von Produktionslinien. Das Marktwachstum liegt im niedrigen zweistelligen Bereich, ist aber nur als Hintergrund zu verstehen – und als unzuverlässiger noch dazu: Laut der Zusammenfassung IFR World Robotics 2025 gingen die Installationen von Industrierobotern in Europa und Amerika 2024 tatsächlich zurück. Die Automatisierung verbreitet sich uneinheitlich; sie sorgt nicht dafür, dass jeder Betrieb gleichermaßen profitiert. Für Ihre Kaufentscheidung sind Rastermaß, Rückverfolgbarkeit und der Standort Ihrer Arbeitskräfte ausschlaggebend, nicht eine CAGR.
Stellen Sie sich vor, ein Zulieferer für die Verteidigungsindustrie verlagert 2026 eine Fertigungslinie für MIL-DTL-38999-Kontakte zurück ins Inland. Das Problem ist nicht die große Wachstumszahl: Das Team für die manuelle Montage, das die Linie im Ausland betrieben hat, ist nicht mitgekommen, und ein Nano-D-Kontakt mit 0,635 mm übersteht die Einarbeitung eines neuen Bedieners nicht. Für diesen Zulieferer stellt sich 2026 die konkrete Frage, ob eine automatisierte Fertigungszelle mit 100%iger CCD-Prüfung und Chargenrückverfolgbarkeit rechtzeitig vor der ersten Lieferung betriebsbereit und nach IPC/WHMA-A-620 Rev F abgenommen werden kann – eine Terminfrage, keine Frage der Marktgröße. So zeigt sich der Ausblick in der Fertigung: Der Druck durch Arbeitskräftemangel und enge Toleranzen lässt sich mit Automatisierung bewältigen – oder eben nicht.
FAQ – Steckverbindermontagemaschinen
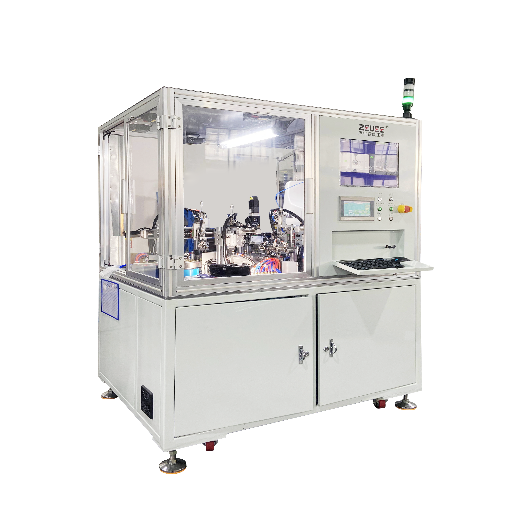
F: Was ist eine Steckverbindermontagemaschine?
Antwort anzeigen
Eine Steckverbindermontagemaschine ist eine automatisierte oder teilautomatisierte Anlage zur Fertigung elektrischer Steckverbinder. Sie schneidet und entmantelt Kabel, formt oder crimpt die Metallkontakte, presst sie in ein Kunststoffgehäuse und prüft das fertige Bauteil. Je nach Konfiguration kann sie aus einer einzelnen Station bestehen – etwa einer Maschine zum Einsetzen von Kontaktstiften – oder aus einer vollständig verketteten Linie, die vom Kabel bis zum geprüften, rückverfolgbaren Steckverbinder reicht und dabei eine 100%ige Bildverarbeitungsprüfung durchführt.
F: Was ist der Unterschied zwischen einer Steckverbindermontagemaschine und einer Crimpmaschine?
Antwort anzeigen
Crimpmaschinen übernehmen nur eine Aufgabe in der Prozesskette: Sie crimpen einen Kontakt mit kontrollierter Höhe auf einen Leiter. Steckverbindermontagemaschine ist der Oberbegriff für Anlagen, die zusätzlich zum Crimpen auch die Kontaktformung, das Einsetzen in das Gehäuse, die Sitzprüfung und weitere Prüfungen übernehmen können. Kurz gesagt: Jede Crimpmaschine ist ein Werkzeug für die Steckverbindermontage, aber die meisten Steckverbindermontagemaschinen leisten weit mehr als nur Crimpen – das Crimpen ist lediglich der zweite von 5 Schritten.
F: Wie werden elektrische Steckverbinder montiert?
Antwort anzeigen
Elektrische Steckverbinder werden in fünf Schritten montiert. Der Draht wird zugeschnitten und abisoliert. Anschließend wird der Kontakt geformt oder auf den Leiter gecrimpt, in die richtige Gehäusekammer eingesetzt und so weit eingeschoben, bis die Verriegelung einrastet. Der korrekte Sitz wird anhand einer Auszugskraft-Spezifikation überprüft. Abschließend wird jedes Teil per CCD-Bildverarbeitung geprüft und, falls erforderlich, elektrisch getestet, bevor es gekennzeichnet und sortiert wird.
F: Was kostet eine Steckverbindermontagemaschine?
Antwort anzeigen
Einen Listenpreis gibt es nicht. Die Kosten hängen von der Anzahl der Stationen, dem Kontaktabstand, dem Prüfumfang, dem Durchsatz und der Frage ab, ob Sie Fertigungszellen oder eine durchgängige Linie benötigen. Eine einzelne Einsetzstation und eine komplette Twist-Pin-Linie können sich um eine Größenordnung unterscheiden.
F: Steckverbinder manuell oder automatisch montieren – was ist besser?
Antwort anzeigen
Keine Variante ist grundsätzlich besser – entscheidend sind Stückzahl und Risiko. Bei weniger als etwa 100 Einheiten pro Auftrag und bei kundenspezifischen Produkten mit vielen Varianten ist die manuelle Montage oft die bessere Wahl. Bei hohen Stückzahlen und überall dort, wo ein Ausfall im Einsatz einen Rückruf bedeuten kann, punktet die automatische Montage: Sie gleicht Arbeitskosten aus und prüft 100 % der Teile. Viele Betriebe entscheiden sich für einen Mittelweg mit halbautomatischen Anlagen.
F: Kann eine Maschine verschiedene Steckverbindertypen montieren?
Antwort anzeigen
Oft ja, mit einem Werkzeugwechsel. Eine gut konstruierte Fertigungszelle kann eine Steckverbinderfamilie durch den Austausch von Vorrichtungen und Bildverarbeitungsmodellen abdecken. Bei extrem unterschiedlichen Kontaktabständen – etwa zwischen einem Nano-D mit 0,635 mm und einem robusten Rundsteckverbinder – ist jedoch meist eine eigene Werkzeugausstattung statt einer gemeinsamen Einrichtung erforderlich.
Über diesen Ausrüstungsleitfaden
Die Angaben zu Durchsatz, Toleranz (±0,02 mm) und Kontaktabstand in diesem Leitfaden stammen aus ZEUEE-eigenen Projekten zur Steckverbinderwerkzeugausstattung – darunter Sechs-Stationen-Linien für Twist-Pin-Kontakte, CCD-Prüfung an jeder Umformstation und die Montage von Kontakten nach MIL-DTL. Kriterien aus Normen sind Quellen von IPC, NASA, CDC und Purdue entnommen und werden nicht als Messwerte von ZEUEE dargestellt. Wo Branchendaten und unsere Projektdaten voneinander abweichen, ist jeweils angegeben, worauf sich die Aussage stützt. Geprüft vom technischen Team von ZEUEE.
Planen Sie eine Steckverbinder-Montagelinie für einen bestimmten Kontakt oder eine bestimmte Norm?
Sehen Sie sich die Steckverbindermontagemaschinen von ZEUEE an →Verwandte Artikel
- Crimpmaschine für Steckverbinder: Typen, Auswahl und Qualität — der Crimpschritt im Detail
- Leitfaden zu Maschinen für die Kabel- und Leitungsbaugruppenmontage — eine Ebene über dem Steckverbinder
- Nano-Twist-Pin-Maschine: Kaufratgeber für Nano-D — Montage mit 0,635 mm Kontaktabstand
- Leitfaden zur Automatisierung von Produktionslinien — Planung der vollständigen Linie
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






