Kontaktieren Sie Zeyu lntelligent Industrial Company

Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern: Einkaufsleitfaden 2026

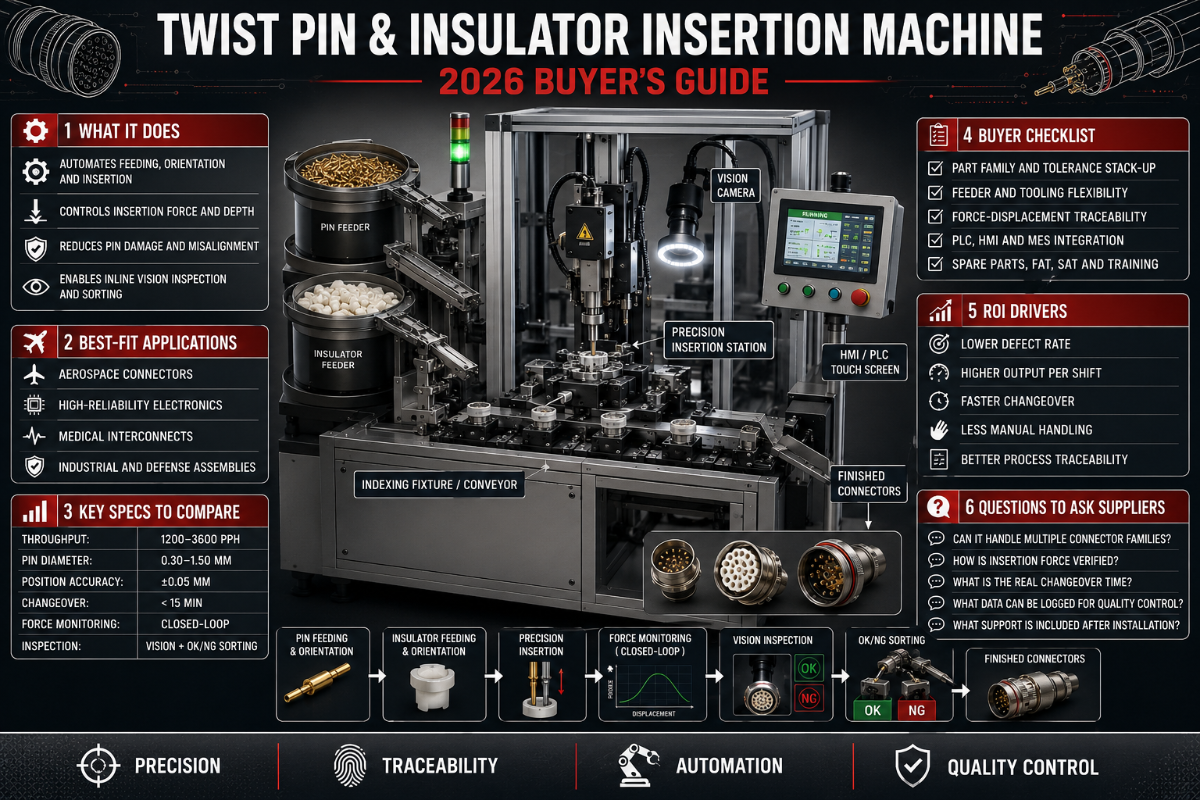
Eine Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern automatisiert 2 der fehleranfälligsten Schritte bei der Steckverbindermontage: das Einpressen des Metallkontakts (des Twist-Pin-Kontakts) in seine Aufnahme und das Einsetzen des Isolierkörpers oder Gehäuses aus Kunststoff, das den Kontakt fixiert und elektrisch isoliert. Dieser Leitfaden erläutert, wie diese Maschinen funktionieren, wie Sie die passende auswählen, wie Sie die Einpresskraft innerhalb der Spezifikation halten und was geprüft werden sollte. Er richtet sich an Ingenieure und Einkäufer, die das Bauteil bereits kennen und nun eine Entscheidung treffen müssen.
Technische Eckdaten: Einsetzen von Kontaktstiften und Isolierkörpern im Überblick
| Einsetzrate (vollautomatisch) | 10.000–18.000 Einsetzvorgänge/Stunde (≈ bis zu 60 Stück/min, 20 Kontaktstifte/Zyklus bei Mehrfach-Einsetzköpfen) |
| Einsetzrate (halbautomatisch) | 1.500–5.000 Einsetzvorgänge/Stunde |
| Durchmesserbereich der Kontaktstifte | ≈ 0,30–2,0 mm Kontakte (maschinenabhängig) |
| Kraftüberwachung | Kraft-Weg-Kurve für jeden Einsetzvorgang (Gut-/Schlecht-Fenster) |
| Antrieb | Servo- oder Pneumatikantrieb; SPS-Steuerung |
| Abnahmenorm | IPC/WHMA-A-620 (Kabelbaugruppen); NASA-STD-8739.4 für Anwendungen mit hohen Zuverlässigkeitsanforderungen |
Die Werte entsprechen typischen Branchenbereichen. Prüfen Sie sie anhand des Datenblatts Ihres Steckverbinders und eines Musterlaufs. Bei Anwendungen mit hohen Zuverlässigkeitsanforderungen sind sie den Abnahmekriterien von NASA-STD-8739.4 zuzuordnen.
Inhalt dieses Leitfadens
- Aufgabe der Maschine (und was ein „Twist-Pin-Kontakt“ wirklich ist)
- Kernkomponenten und Einsetzzyklus
- Twist-Pin-Kontakt, Press-Fit und Crimpen im Vergleich
- Leitfaden zur Einpresskraft: 4 Stellgrößen
- Fehlerlexikon zum Einsetzen von Isolierkörpern
- Auswahl, Kosten, Anwendungen und aktuelle Entwicklungen
Was eine Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern tatsächlich leistet
In der Steckverbinderfertigung erledigt eine Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern an einer Station 2 aufeinanderfolgende Arbeitsschritte. Zuerst setzt sie den Kontakt ein – häufig einen Twist-Pin-Kontakt oder den eng verwandten Hyperboloidkontakt, dessen „Korb“ aus feinen, schraubenförmig gewickelten Drähten den Gegenkontakt an vielen Stellen statt nur an 2 Punkten greift. Anschließend setzt sie den Isolierkörper ein: den Formkörper, die Dichtung oder das Gehäuse, der bzw. die den Kontakt hält, den Kontaktabstand festlegt und jeden Stromkreis isoliert. Beide Arbeitsschritte zuverlässig und im vorgegebenen Takt auszuführen – das unterscheidet eine Produktionslinie von einer Werkbanklösung.
Zunächst eine Klarstellung zu einem häufigen Missverständnis in Suchergebnissen: Der hier gemeinte „Twist-Pin-Kontakt“ ist ein elektrischer Kontakt und kein Drehverschlussstift für Schonbezüge. In Steckverbindern handelt es sich um ein Präzisionsbauteil. Twist-Pin- und Hyperboloidkontakte sind verwandt, aber nicht identisch. Beide verwenden einen Drahtkorb, und die genaue Bezeichnung variiert je nach Hersteller. Sie haben jedoch denselben Vorteil: Für Hyperboloidkontakte werden typischerweise etwa 100.000 Steckzyklen angegeben – deutlich mehr als die wenigen tausend Zyklen, die viele gestanzte Kontakte erreichen. Der Grund: Der Drahtkorb verteilt den Verschleiß auf zahlreiche Kontaktlinien statt nur auf 2, wie die Berichterstattung der Steckverbinderbranche zur Hyperboloidtechnologie dokumentiert.
Warum also automatisieren? Beide Schritte verzeihen kaum Abweichungen. Wird ein Kontakt 0,2 mm zu wenig eingepresst, kann er die Sichtprüfung bestehen und später dennoch im Einsatz ausfallen. Wird ein Isolierkörper schräg eingepresst, kann er reißen oder einen verbogenen Kontaktstift einklemmen. Eine Maschine wiederholt dagegen dieselbe Kraft und Einsetztiefe tausende Male pro Stunde, protokolliert jeden Vorgang und weist Ausreißer zurück – das kann manuelles Einsetzen nicht gewährleisten. Für konkrete Kaufoptionen führt die Lösungsseite von ZEUEE zur Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern die konfigurierbaren Optionen auf. Dieser Leitfaden konzentriert sich auf Technik und Auswahl.
💡 Das Wichtigste
2 Arbeitsschritte an einer Station: zuerst den Kontakt einsetzen, dann den Isolierkörper. Der entscheidende Mehrwert liegt in der Wiederholgenauigkeit und der dokumentierten Gut-/Schlecht-Bewertung jedes Vorgangs – nicht allein in der Geschwindigkeit.
Ein Blick ins Innere: Kernkomponenten und Funktionsweise
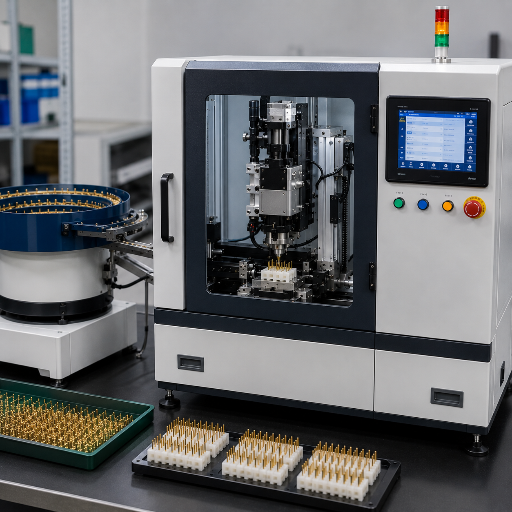
Abgesehen vom Branding verfügen fast alle Steckverbinder-Montagemaschinen dieser Klasse über dieselben 4 Kernkomponenten. Wer sie kennt, weiß, an welchen Stellen die Qualität gewonnen oder verloren wird.
- ✔Zuführung. Ein Vibrationswendelförderer oder eine Spule führt die Kontaktstifte in definierter Ausrichtung zu. Die meisten Blockaden entstehen hier: ungleichmäßig gewickelte Spulen, verhedderte Kontaktstifte oder Grate an den Spitzen stören die Zuführung, bevor sich der Einsetzkopf überhaupt bewegt.
- ✔Einsetzkopf. Ein Servo- oder Pneumatikantrieb bringt den Kontaktstift auf die vorgesehene Einsetztiefe. Bei Servoköpfen lassen sich Geschwindigkeits- und Tiefenprofile programmieren. Pneumatikköpfe sind einfacher und kostengünstiger, regeln die Bewegung jedoch weniger präzise.
- ✔Kraftüberwachung. Eine integrierte Kraftmessdose erfasst bei jedem Hub die Kraft über dem Weg. Die Form der Kurve – nicht nur ihr Spitzenwert – liefert das Qualitätssignal.
- ✔Vorrichtung/Aufnahme. Eine mit Werkzeugen ausgestattete Aufnahme hält das Gehäuse rechtwinklig zum Einsetzkopf. Eine mangelhafte Fixierung ist eine häufig übersehene Ursache für Schäden am schräg eingesetzten Isolierkörper.
Der Einsetzzyklus selbst ist kurz: Die Zuführung stellt einen Kontaktstift bereit, der Einsetzkopf nimmt ihn auf und richtet ihn aus. Der Antrieb presst ihn durch den Isolierkörper in die Aufnahme, während die Kraftmessdose den Kraftanstieg erfasst. Ein Prüfschritt bestätigt die Einsetztiefe, bevor die Aufnahme zur nächsten Position weitergeschaltet wird. Patentierte Einsetzverfahren wie das in US-Patent 11.424.562 (Press-Fit-Einsetzverfahren) beschriebene legen fest, wie Hub und Prüfung für wiederholgenaue Ergebnisse aufeinanderfolgen.
Was sind die größten Herausforderungen bei automatischen und halbautomatischen Maschinen zum Einsetzen von Kontaktstiften?
In der Praxis liegen die wiederkehrenden Probleme meist vor dem Pressvorgang. Schwankungen bei Kontaktstiftlänge oder -abstand, abrupte Übergänge an der Spitze und Grate, ungleichmäßig gewickelte Spulen sowie scharfkantige Schnittstellen führen zu Zuführungsfehlern. Beim Einsetzen können sie außerdem die Beschichtung des Gegenkontakts abschaben. Das sind nicht unbedingt Maschinenfehler, sondern Fehler an den Kontaktstiften oder Werkzeugen, die durch die Maschine sichtbar werden. Die praktische Lösung: Qualifizieren Sie Ihren Lieferanten für Kontaktstifte und die Werkzeuge nach denselben Maßstäben wie die Maschine. Ein Hochgeschwindigkeitskopf setzt einen fehlerhaften Kontaktstift lediglich schneller ein.
Twist-Pin-Kontakt, Press-Fit und Crimpen: Haltekonzepte für Kontakte im Vergleich
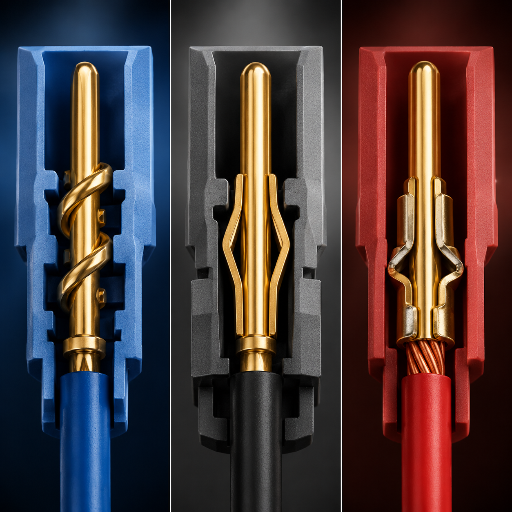
Der Begriff „Einsetzmaschine“ umfasst mehrere Halteverfahren, die sich sehr unterschiedlich verhalten. Eine falsche Wahl ist ein Konstruktionsfehler, den auch höchste Maschinengenauigkeit nicht beheben kann. Die folgende Tabelle vergleicht die Verfahren, die für Sie tatsächlich infrage kommen.
| Halteverfahren | Funktionsweise | Relative Einsetzkraft | Nacharbeit möglich? | Steckzyklen | Geeignet für |
|---|---|---|---|---|---|
| Twist-Pin-/Hyperboloidkontakt | Drahtkorb greift den Kontaktstift rundum (360°) | Niedrig (laut Hersteller etwa 40 % geringer) | Ja | ≈100,000 | Starke Vibrationen, hohe Steckzyklen, Luft- und Raumfahrt/Medizintechnik |
| Gestanzter Federkontakt | Vorspannung durch Kragträger | Mittel | Eingeschränkt | ≈5,000–50,000 | Allgemeine Signal- und Leistungsübertragung |
| Press-Fit (Nadelöhr) | Nachgiebiger Bereich verformt sich in der durchkontaktierten Bohrung (PTH) | Mittel bis hoch | Ja (Nacharbeitsverfahren vorhanden) | Lötfrei, gasdicht | Leiterplatten-Backplanes, Steuergeräte in der Automobilindustrie |
| Massiver Press-Fit-Kontaktstift | Übermaßpassung ohne nachgiebigen Bereich | Hoch | Nein | Festgelegt | Robuste, dicke Leiterplatten |
| Crimpen mit anschließendem Einsetzen | Kabel wird gecrimpt, dann wird der Kontakt eingesetzt | Beim Einsetzen niedrig | Ja (Ausziehwerkzeug) | Für den jeweiligen Steckverbinder ausgelegt | Kabel-Leiterplatten-Baugruppen |
| Lötkontaktstift (durchkontaktiert) | Lötverbindung nach dem Einsetzen | Beim Einsetzen niedrig | Reflow/Nacharbeit | Durch die Lötstelle begrenzt | Kostengünstig, geringe Vibrationen |
Die Press-Fit-Zeilen sind aus einem Grund wichtig: Ein nachgiebiger Press-Fit-Kontaktstift stellt eine gasdichte, lötfreie Verbindung her, wenn sein Press-Fit-Bereich größer ausgelegt ist als die fertig beschichtete Durchkontaktierung (häufig etwa 0.60 ± 0,05 mm). Deshalb setzen Automobilhersteller und Anbieter von Backplanes darauf. Nachgiebige Press-Fit-Kontaktstifte etablierter Hersteller wie TE Connectivity sind genau auf diese Passung ausgelegt. Die Einsetzmaschine muss die Kraft präzise regeln, weil sich der Kontaktstift beim Einsetzen gezielt verformt. Steckverbindergeometrien, die dafür entwickelt wurden – etwa die Durchdringungsöffnung aus US-Patent 8.628.361 – dienen speziell dazu, diese kontrollierte Verformung reproduzierbar zu machen.
Leitfaden zur Einpresskraft: 4 Stellgrößen
Die Einpresskraft entscheidet darüber, ob eine Verbindung zuverlässig ist. Bei zu geringer Kraft sitzt der Kontakt zu flach; bei zu hoher Kraft verbiegt sich der Kontaktstift oder der Isolierkörper reißt. 4 Stellgrößen beeinflussen die Kraft. Eine erfahrene Fertigungslinie stimmt alle 4 aufeinander ab, statt nur an einer Stellgröße zu drehen.
Die 4 Stellgrößen – in der Reihenfolge, in der die meisten Teams sie angehen sollten
- Geometrie des Kontaktstifts und Einführfase. Eine geeignete Fase richtet den Kontaktstift selbsttätig aus und senkt die Spitzenkraft. Das ist die kostengünstigste Stellgröße. Grate oder rechtwinklig geschnittene Spitzen erhöhen die Kraft und schaben die Beschichtung ab.
- Werkstoff des Isolierkörpers und Vorbereitung der Bohrung. Bohrungsdurchmesser, Formschräge und Harz (glasfaserverstärkt oder unverstärkt) verändern die Übermaßpassung. Eine ungeeignete Bohrungsvorbereitung ist die häufigste Ursache für Risse im Isolierkörper.
- Pressprofil und Geschwindigkeit. Ein langsamerer Endhub oder ein mehrstufiger „Stotterhub“ verringert die Gefahr, dass sich der Kontaktstift verbiegt. Dieses Verfahren ist in US-Patent 11.211.760 (stufenweises Press-Fit-Einsetzverfahren) beschrieben.
- Fixierung und Ausrichtung. Eine rechtwinklige, präzise positionierte Aufnahme hält die Last axial. Eine außermittige Belastung zeigt sich als asymmetrische Kraftkurve, noch bevor ein Teil zurückgewiesen wird.
📐 Technischer Hinweis
Legen Sie das Gut-Fenster anhand der Kraft-Weg-Kurve fest und nicht anhand eines einzelnen Spitzenwerts. Bei korrektem Einsetzen zeigt die Kurve einen erkennbaren Verlauf: Einführphase, Kraftanstieg beim Eingreifen des nachgiebigen Bereichs oder Drahtkorbs und ein Plateau bei Erreichen der Einsetztiefe. Bei zu geringer Einsetztiefe endet die Kurve vorzeitig; bei einem gerissenen Isolierkörper fällt die Kraft plötzlich ab. Bei Anwendungen mit hohen Zuverlässigkeitsanforderungen regelt NASA-STD-8739.4 die Kontaktvorbereitung und den Einbau in Steckverbinder. Die dort festgelegten Abnahmekriterien lassen sich Ihrem Kraftfenster zuordnen.
Können Twist-Pin-Kontakte aus Edelstahl eingesetzt werden?
Ja, allerdings neigt Edelstahl zum Fressen. In technischen Foren berichten Praktiker von einem 0.125-Zoll-Kontaktstift aus Edelstahl, der beim Einsetzen Material abtrug und anschließend locker saß – ein typischer Fehler durch Fressen mit anschließender Lockerpassung. Abhilfe schaffen eine großzügige Einführfase, ein langsameres Pressprofil sowie die passende Beschichtung oder ein geeignetes Schmiermittel. Im Zweifelsfall sollten Sie eine kraftüberwachte Mustercharge fertigen, bevor Sie die Linie festlegen.
Fehlerlexikon zum Einsetzen von Isolierkörpern: 9 Fehlerbilder
Die meisten Einsetzfehler lassen sich 9 typischen Fehlerbildern zuordnen. Dieses Lexikon verbindet jeden Fehlertyp mit seiner Ursache, dem erkennbaren Kraft- oder Sichtbild und der Inline-Erkennung durch eine instrumentierte Maschine.
| Fehlertyp | Ursache | Erkennungsmerkmal | Inline-Erkennung |
|---|---|---|---|
| Verbiegung oder Knicken des Kontaktstifts | Zu hohe Kraft, keine Einführfase | Kraftspitze, dann Kraftabfall | Kraftkurvengrenzwert und Bildverarbeitung |
| Zu geringe Einsetztiefe (Kontakt sitzt zu flach) | Zu kurzer Hub, weicher Anschlag | Kurve endet vorzeitig | Tiefen- und Kraftfenster |
| Zu tiefes Einsetzen | Hub überschreitet den Sollwert | Kraft steigt über das Plateau hinaus | Weggrenzwert |
| Fehlerhafte Polarität oder Ausrichtung | Kontaktstift wird falsch ausgerichtet zugeführt | Normale Kraft, falsche Aufnahme | Bildverarbeitung und Poka-Yoke-Aufnahme |
| Kontaktstift fehlt | Zuführungsfehler | Kein Kraftanstieg | Erkennung einer Kraft von null |
| Riss oder Weißbruch am Isolierkörper | Zu enge Bohrung, sprödes Harz | Plötzlicher Kraftabfall | Kraftunterbrechung und Bildverarbeitung |
| Kontakt und Gehäuse nicht fluchtend ausgerichtet | Schräg ausgerichtete Fixierung | Asymmetrische Kurve | Vergleich zweier Kraftmessdosen |
| Halteversagen/Ausdrückfehler | Abgenutzte Rastzunge, zu geringe Übermaßpassung | Zu geringe Haltekraft beim Ausziehversuch | Stichproben-Ausziehversuch |
| Doppeltes Einsetzen | Fehler beim Weiterschalten | 2 Kraftvorgänge | Zykluszähler und Kraftprotokoll |
Wird ein Fehler inline erkannt, kostet er einen Zyklus. Wird derselbe Fehler erst beim Kunden entdeckt, kann er einen Rückruf nach sich ziehen. Für den Fall, dass ein Kontakt doch durchrutscht, gibt es dokumentierte Nacharbeitsverfahren. Ein Beispiel sind Press-Fit-Steckverbinder mit Durchdringungsöffnung, deren Geometrie die Nacharbeit ermöglicht. Das Fehlerlexikon zeigt: Jedes dieser Fehlerbilder hat ein Kraft- oder Bildverarbeitungssignal. Eine überwachende Maschine kann fehlerhafte Teile deshalb vor dem Versand aussortieren.
Ein Automobilzulieferer der Stufe 2 fertigt Steuergerätesteckverbinder auf einer älteren halbautomatischen Presse ohne Kraftprotokoll. Eine Charge von Kontakten sitzt etwa 0,15 mm zu flach – für den Bediener ebenso unsichtbar wie bei einer schnellen Sichtprüfung. Die Teile bestehen die Prüfung, werden versandt und machen sich 3 Monate später als sporadische Startprobleme im Fahrzeug bemerkbar. Bei der anschließenden Ursachenanalyse wird eine abgenutzte Aufnahme festgestellt, durch die das Gehäuse zu hoch saß. Eine kraftüberwachte Maschine hätte die verkürzte Kurve bereits beim ersten Teil erkannt, nicht erst beim zehntausendsten. Die Kosten für Sortierung, Transport und Gewährleistung überstiegen die Preisdifferenz zwischen den beiden Maschinenklassen deutlich – das ist das überzeugendste Argument für die überwachte Variante.
So wählen Sie eine Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern aus
Die unbequeme Wahrheit, die in den Prospekten fehlt: Automatisierung ist nicht immer die richtige Lösung. Laut dem iNEMI Press-Fit Technology Roadmap erfolgt das Einsetzen von Press-Fit-Kontakten bei hoher Variantenvielfalt und kleinen Stückzahlen noch immer überwiegend manuell. Der Roadmap zufolge liegt der Anteil automatisierter Press-Fit-Prozesse derzeit unter 5 %. Gründe dafür sind unter anderem die geringe Rentabilität aus Sicht der Anlagenanbieter und die fehlende Standardisierung von Steckverbinder-Trays. Die ehrliche Antwort lautet: Eine automatische Maschine zum Einsetzen von Kontaktstiften lohnt sich bei hoher Stückzahl und gleichbleibender Qualität – nicht für jeden Auftrag. Nutzen Sie die folgende Übersicht.
| Ihre Situation | Empfohlene Maschinenklasse | Begründung |
|---|---|---|
| Hohe Variantenvielfalt, < 500k Einsetzvorgänge/Monat | Halbautomatisch/Werkbank | Häufiges Umrüsten und das Urteilsvermögen des Bedieners wiegen schwerer als die Vorteile eines hohen Durchsatzes. |
| Ein Produkt, hohe Stückzahl | Vollautomatisch, inline | Durchsatz und eingesparte Arbeitszeit sorgen für eine schnelle Amortisation. |
| Automobilindustrie/Luft- und Raumfahrt/Medizintechnik | Kraftüberwachung und Datenprotokollierung | Rückverfolgbarkeit ist eine Anforderung, kein Ausstattungsmerkmal. |
| Häufig neue Steckverbinder | Modular und schnell umrüstbar | Die Zeit für den Werkzeugwechsel bestimmt den tatsächlichen Durchsatz. |
Das heißt: Liegt Ihr monatliches Volumen unter einer halben Million und ist Ihr Produktmix breit, kann eine halbautomatische Maschine oder sogar ein geführtes manuelles Einsetzen eine höhere Rendite erzielen als eine komplette Fertigungslinie, die zwischen den Umrüstvorgängen stillsteht.
Durchsatz und Kosten: Richtwerte zu Zykluszeit und Kosten je tausend Einsetzvorgänge
Für einen aussagekräftigen Maschinenvergleich brauchen Sie einen Maßstab, der auch nach dem Verkaufsgespräch Bestand hat. Vergleichen Sie die Kosten je tausend Einsetzvorgänge und das Volumen, ab dem sich die Automatisierung amortisiert.
10k–18k
Einsetzvorgänge/Stunde, vollautomatisch
1.5k–5k
Einsetzvorgänge/Stunde, halbautomatisch
~500k/Monat
Volumen, ab dem sich die Automatisierung amortisiert
Die Kostenrechnung ist einfach, sobald die Grundlage feststeht. Veröffentlichten Branchenschätzungen zufolge erreicht ein vollautomatischer Einsetzkopf etwa das 7–10-Fache des Durchsatzes eines halbautomatischen. Der größte Kostenhebel ist daher die pro Schicht eingesparte Arbeitszeit. Branchenanalysen verorten den Amortisationspunkt für Automatisierung häufig bei rund 500.000 Einsetzvorgängen pro Monat. Darunter übersteigen die Investitions- und Umrüstkosten einer kompletten Fertigungslinie meist die eingesparten Arbeitskosten. Berechnen Sie Ihre eigenen Kosten je tausend Einsetzvorgänge: Teilen Sie die gesamten Maschinenkosten pro Stunde (Abschreibung + Arbeit + Wartung) durch die realistische Zahl der Einsetzvorgänge pro Stunde und multiplizieren Sie das Ergebnis anschließend mit 1,000. Berücksichtigen Sie auch die Nacharbeit: Dokumentierte Verfahren für die Nacharbeit an Press-Fit-Verbindungen wie US-Patent 11.742.602 gibt es, weil ein nacharbeitbarer Fehler günstiger ist als eine auszusondernde Baugruppe. Wenn Sie 2 Maschinen anhand dieses Werts bei Ihrer Verfügbarkeit vergleichen, erübrigen sich die meisten Diskussionen.
So sieht das in der Praxis aus: Ein Steckverbinderhersteller in Ohio erwog den Kauf einer vollautomatischen Inline-Maschine für ein Produkt mit 180.000 Einsetzvorgängen im Monat. Auf dem Papier sah der Durchsatz hervorragend aus. Doch der Produktmix änderte sich alle paar Wochen, und jeder Werkzeugwechsel an der Inline-Anlage beanspruchte fast eine ganze Schicht. Bei einer Berechnung der Kosten je tausend Teile auf Basis der tatsächlichen Anlagenverfügbarkeit – nicht der Prospektangaben – erwies sich die halbautomatische Maschine pro Gutteil als günstiger. Die Inline-Anlage hätte zwischen den Steckverbinderfamilien ein Drittel ihrer Betriebszeit stillgestanden. Der Hersteller entschied sich für die halbautomatische Variante und überprüfte die Entscheidung ein Jahr später erneut, als ein Produkt dauerhaft mehr als 500.000 Einsetzvorgänge pro Monat erreichte.
„Am günstigsten ist ein Einsetzvorgang, an dem keine Nacharbeit nötig ist. Bei der Auslegung einer Fertigungslinie stehen für uns zuerst die Gutteilausbeute im ersten Durchlauf und die Rückverfolgbarkeit im Vordergrund, danach erst die reine Zykluszeit. Eine schnelle Maschine ohne Protokollierung ist bei einem Automobil-Audit ein Risiko.“
Wo sich diese Maschinen bewähren: Branchen und Anwendungen
Dieselbe Einsetzplattform kommt in sehr unterschiedlichen Branchen zum Einsatz, die jeweils eigene Gründe für die Automatisierung haben. Die folgende Übersicht zeigt die typischen Anwendungsfälle.
| Branche | Typischer Steckverbinder | Vorteile der Automatisierung | Wichtige Norm |
|---|---|---|---|
| Automobilindustrie/Elektromobilität | Steckverbinder für Steuergeräte und Batterien | Hohe Stückzahl und Null-Fehler-Vorgabe | IPC/WHMA-A-620 |
| Luft- und Raumfahrt/Verteidigung | Runde Hyperboloid-I/O-Steckverbinder | Zuverlässigkeit bei Vibrationen und Rückverfolgbarkeit | NASA-STD-8739.4 |
| Unterhaltungselektronik (3C) | Steckverbinder zwischen Leiterplatten, FPC | Miniaturisierung und hohe Stückzahlen | IPC-A-610 |
| Medizintechnik | Hyperboloidkontakte für hohe Steckzyklen | Lebensdauer von 100k Steckzyklen | Qualitätsmanagementsystem nach ISO 13485 |
| Telekommunikation und Datenkommunikation | Press-Fit-Steckverbinder für Backplanes | Lötfrei, hohe Kontaktstiftzahl | IEC 60352-5 |
| Neue Energien | Leistungs- und Sensorsteckverbinder | Strombelastbarkeit und Zuverlässigkeit | IPC/WHMA-A-620 |
Die meisten Fertigungsbetriebe, die eine Steckverbinderfamilie fertigen, benötigen nicht jede Zeile. Die Tabelle hilft Ihnen, Ihre Anwendung und die maßgebliche Prüfnorm zu bestimmen – etwa ISO 13485 für die Medizintechnik oder IPC/WHMA-A-620 für die Automobilindustrie. Die genauen Steckverbinderformate unterscheiden sich je nach Programm. Prüfen Sie sie anhand Ihrer eigenen Stückliste.
Was sich bei der Automatisierung der Steckverbindermontage ändert (2025–2026)
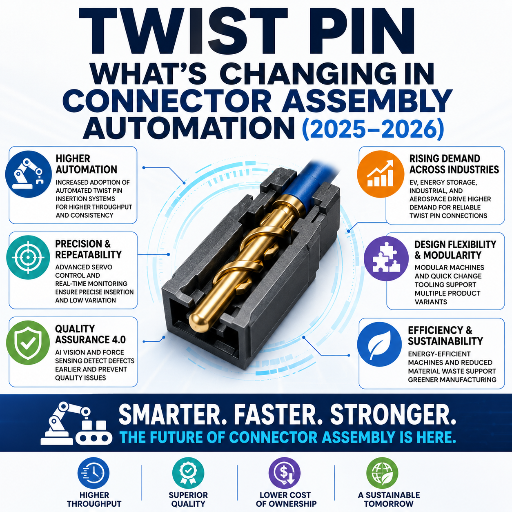
3 Entwicklungen sollten beeinflussen, wie Sie eine Maschine in diesem Jahr spezifizieren. Erstens die Nachfrage: Der weltweite Steckverbindermarkt hat 2025 ein Volumen von rund $87 Milliarden. Branchenanalysen zufolge könnte er bis Mitte der 2030er-Jahre bei einer durchschnittlichen jährlichen Wachstumsrate von rund 7 % auf mehr als $160 Milliarden wachsen. Treiber sind die Verkabelung von Elektrofahrzeugen und die Miniaturisierung der Elektronik, wie eine Marktanalyse zu Steckverbindern zeigt. Mehr Steckverbinder bedeuten mehr Einsetzvorgänge und einen anhaltenden Druck, sowohl die Einsetzkapazität als auch die Effizienz der Fertigungslinie zu steigern.
Zweitens die Technologie: 2026 werden Echtzeit-Prozessüberwachung, vorausschauende Wartung und Datenanalyse zunehmend zum Standard statt zu kostenpflichtigen Zusatzoptionen. Konkret zählen Kraftüberwachung und die Protokollierung jedes Einsetzvorgangs immer mehr zur Grundausstattung. Das gilt besonders, weil miniaturisierte Kontaktstifte kleiner und kürzer werden. Dadurch wird das manuelle Einsetzen schwieriger und die Zykluszeit steigt Schätzungen zufolge um 20 %.
Drittens Normen und Rückverfolgbarkeit: In der Qualitätssicherung der Automobil- und Luft- und Raumfahrtindustrie wird zunehmend ein Datensatz je Einsetzvorgang erwartet. Für die Abnahme gelten fortlaufend aktualisierte Normen wie IPC/WHMA-A-620. Wenn Sie eine Fertigungslinie für 2026 planen, ist die Anforderung konkret: Die Maschine muss die Kraft-Weg-Kurve jedes Einsetzvorgangs protokollieren und exportieren können. Wer heute ausschließlich nach Einsetzvorgängen pro Stunde kauft, riskiert, morgen eine schnelle Maschine zu besitzen, deren Qualität sich nicht nachweisen lässt.
Häufig gestellte Fragen
Ist ein „Twist-Pin-Kontakt“ im Steckverbinder dasselbe wie ein Drehverschlussstift für Polster?
Antwort anzeigen
Nein. Sie haben nur den Namen gemeinsam. Ein Drehverschlussstift für Polster ist ein spiralförmiger Verschluss für Schonbezüge. Ein Twist-Pin-Kontakt im Steckverbinder ist ein Hyperboloidkontakt – ein Korb aus feinen Drähten, der den Gegenkontakt an vielen Stellen greift. Das ermöglicht eine geringe Einsetzkraft und eine sehr hohe Zahl an Steckzyklen. Wer nach einer Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern sucht, ist in der Steckverbinderfertigung und nicht bei Möbelbeschlägen. Wählen Sie Ihre Informationsquellen entsprechend aus.
Soll ich eine halbautomatische oder vollautomatische Maschine zum Einsetzen von Kontaktstiften kaufen?
Antwort anzeigen
Entscheidend sind Stückzahl und Produktmix. Vollautomatische Maschinen erreichen 10.000–18.000 Einsetzvorgänge pro Stunde und amortisieren sich bei einem stabilen Produkt ab etwa 500.000 Einsetzvorgängen im Monat. Halbautomatische Maschinen erreichen 1.500–5.000 pro Stunde und sind bei einem breiten Produktmix und häufigem Umrüsten im Vorteil. Arbeiten Sie in regulierten Branchen, sollten Sie außerdem die Rückverfolgbarkeit berücksichtigen. Sie kann unabhängig vom Volumen eine kraftüberwachte Maschine erforderlich machen.
Wie wird die Einpresskraft überwacht, und warum ist das wichtig?
Antwort anzeigen
Eine Kraftmessdose im Einsetzkopf erfasst bei jedem Hub die Kraft über dem Weg und erstellt daraus eine Kurve. Beim korrekten Einsetzen zeigt sie eine Einführphase, einen Kraftanstieg beim Eingreifen des Kontakts und ein Plateau bei Erreichen der Einsetztiefe. Bei zu geringer Einsetztiefe endet die Kurve vorzeitig, ein gerissener Isolierkörper zeigt einen plötzlichen Kraftabfall, und bei einem verbogenen Kontaktstift steigt die Kraft zunächst stark an und bricht dann ein. Die Überwachung macht einen verborgenen Fehler zu einem messbaren und protokollierbaren Gut-/Schlecht-Ergebnis. Genau das verlangen Audits in der Automobil- und Luft- und Raumfahrtindustrie.
Können Kontaktstifte aus Edelstahl automatisch eingesetzt werden?
Antwort anzeigen
Ja, mit entsprechender Sorgfalt – Edelstahl neigt zum Fressen. Großzügige Einführfasen, ein langsameres Pressprofil sowie die richtige Beschichtung oder das passende Schmiermittel verhindern das von Praktikern beschriebene Fressen mit anschließendem Lockerwerden. Fertigen Sie zunächst immer eine kraftüberwachte Mustercharge.
Welche Norm regelt die Qualität beim Einsetzen von Kontaktstiften und Isolierkörpern?
Antwort anzeigen
Für Kabel- und Leitungsbaugruppen gilt IPC/WHMA-A-620 als gängige Abnahmenorm; zitiert werden sollte die aktuelle Revision. Für Anwendungen mit hohen Zuverlässigkeitsanforderungen und in der Raumfahrt regelt NASA-STD-8739.4 die Vorbereitung und Montage von Kontakten in Steckverbindern, einschließlich der Abnahmekriterien für die Auszugskraft von Crimpverbindungen. Für Einpressverbindungen wird außerdem IEC 60352-5 herangezogen. Richten Sie Ihre Prüfung nach den Anforderungen Ihrer Branche aus.
Welche Alternative gibt es für das Einsetzen sehr großer Stückzahlen?
Antwort anzeigen
Bei den höchsten Stückzahlen kommt es auf Parallelisierung und Integration an. Mehrfachbestückungsköpfe setzen bis zu 20 Kontaktstifte pro Zyklus ein. Inline-Maschinen integrieren den Einsetzvorgang in eine größere automatisierte Leiterplatten- oder Kabelfertigungslinie mit kontinuierlicher Zuführung, Platzierung, Prüfung und Werkstückhandhabung. Einige Anlagen sind für zig Millionen Einsetzvorgänge pro Jahr ausgelegt. Der Zielkonflikt liegt in der Flexibilität: Je schneller und stärker integriert die Linie ist, desto aufwendiger wird der Wechsel des Steckverbinders. Das zeigt erneut, warum kraftüberwachte, modulare Maschinen die sicherere Wahl sind, wenn sich Ihre Produktplanung noch ändert.
Planen Sie eine Steckverbindermontagelinie?
Informieren Sie sich auf der Lösungsseite von ZEUEE über Konfigurationsoptionen, Kraftüberwachung und Umrüstzeiten oder senden Sie uns Ihre Steckverbinderzeichnung für einen Musterlauf.
Twist-Pin- und Isolierkörper-Einsetzmaschine ansehen →Zu dieser Analyse
Dieser Leitfaden wurde vom Engineering-Team von ZEUEE auf Grundlage von Praxiserfahrungen mit der Automatisierung der Steckverbindermontage, öffentlich zugänglichen Normen (IPC/WHMA-A-620, NASA-STD-8739.4, IEC 60352-5), erteilten Patenten zum Einsetzen von Einpresskontakten sowie Branchendaten zu Einsetzleistung und Einpressmarkt zusammengestellt. Wenn ein Wert vom jeweiligen Steckverbinder abhängt – etwa von der Bohrungstoleranz, dem Harz oder der Kontaktstiftlegierung –, weisen wir darauf hin, statt einen allgemein gültigen Wert zu suggerieren. Prüfen Sie kritische Angaben anhand des Datenblatts und eines kraftüberwachten Musterlaufs.
Referenzen und Quellen
- NASA-STD-8739.4, Norm für die Ausführungsqualität beim Crimpen und Verbinden von Kabeln und Leitungen — NASA
- US-Patent 11.211.760 — Verfahren zum Einsetzen von Einpresssteckverbindern mit unterbrochenem Presshub — USPTO
- US-Patent 11.424.562 — Verfahren zum Einsetzen von Einpresskontakten — USPTO
- IPC/WHMA-A-620, Anforderungen und Abnahmekriterien für Kabel- und Leitungsbaugruppen — IPC
- Technologie-Roadmap für Einpressverbindungen — iNEMI (International Electronics Manufacturing Initiative)
- Die Hyperboloid-Kontakttechnologie ist weiterhin erfolgreich — Connector Supplier
Verwandte Artikel
- Twist-Pin- und Isolierkörper-Einsetzmaschine — konfigurierte Lösung und technische Daten
- Maschinen für die Steckverbindermontage — komplettes Anlagenprogramm
- Die Wahl zwischen Einpress- und Crimpmontagelinien für Steckverbinder
- Überwachung der Einsetzkraft bei Steckverbindern mit hohen Zuverlässigkeitsanforderungen
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






