Kontaktieren Sie Zeyu lntelligent Industrial Company

Crimpmaschine für Twist-Pin-Kontakte: Der umfassende Leitfaden (2026)

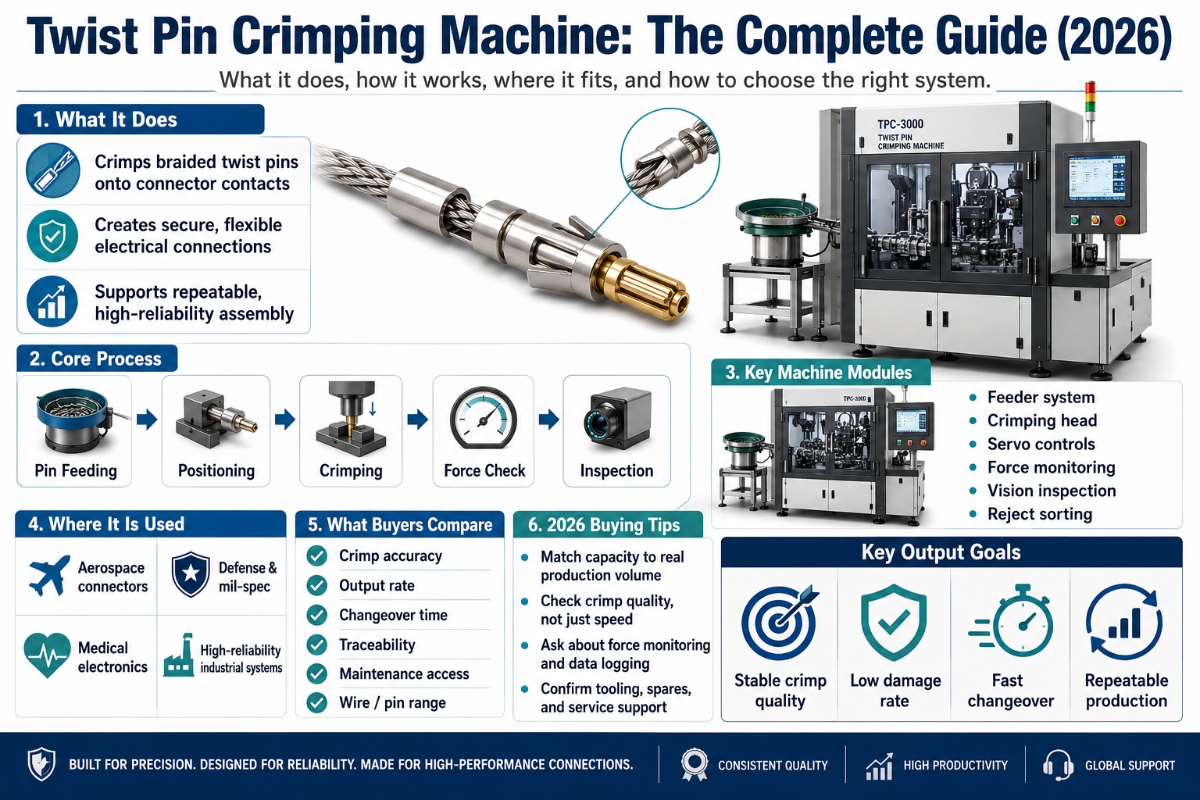
Eine Crimpmaschine für Twist-Pin-Kontakte ist eine Spezialmaschine, die die schraubenförmig gewickelten Drähte eines Twist-Pin-Kontakts (Hyperboloidkontakts) abisoliert, verdrillt und auf einem Leiter vercrimpt. Anders als eine Handcrimpzange, die einen einzelnen gestanzten Crimpkontakt schließt, formt diese Maschine einen mehrdrähtigen Federkontakt und kontaktiert ihn mit einer wiederholgenauen Crimphöhe. Das entscheidet darüber, ob eine Verbindung 100.000 Steckzyklen übersteht oder bereits auf dem Prüfstand ausfällt. Dieser Leitfaden erklärt die Funktionsweise dieser Maschinen, die Normen zur Beurteilung ihrer Ergebnisse und die Auswahl der passenden Maschine.
Kurzüberblick: Crimpmaschinen für Twist-Pin-Kontakte
| Kontakttyp | Twist-Pin / Hyperboloid (mehrdrähtige Schraubenfeder) |
| Leiterquerschnittsbereich | ~32–12 AWG, abhängig von der Maschine |
| Kernaufgaben der Maschine | Zuführen → Abisolieren → Verdrillen → Crimpen |
| Crimpnormen | IPC/WHMA-A-620F (2025) · MIL-DTL-22520 / M39029 · NASA-STD-8739.4 |
| Crimphöhentoleranz | Typischerweise ±0,02 mm gemäß Crimpkontaktspezifikation |
| Qualitätskontrolle | Crimphöhe, Auszugskraft (≥90 % der Leiterzugfestigkeit), Crimpkraftüberwachung |
Informationen zur produktionsreifen Maschine selbst – Modelle, Kontaktkompatibilität und Durchsatz – finden Sie auf der Seite von ZEUEE zur Crimpmaschine für Twist-Pin-Kontakte. Dieser Artikel liefert die Hintergrundinformationen, die Sie vor dem Gespräch benötigen.
Was ist eine Crimpmaschine für Twist-Pin-Kontakte?
Ausgangspunkt ist der Kontakt, denn er macht die Maschine so besonders. Herkömmliche Kontaktstifte werden aus flachem Metall gestanzt und zu einem Crimpkontakt gefaltet. Ein Twist-Pin ist anders aufgebaut. Beim klassischen Design aus dem US-Patent US4358180A ist ein Kern aus sauerstofffreiem Weichkupfer von einem Bündel Federdrähten aus Berylliumkupfer umgeben, die schraubenförmig um den Kern gewickelt sind. Die konkreten Ausführungen der Hersteller unterscheiden sich. Die äußeren Drähte wölben sich nach außen und drücken beim Einsetzen in eine passende Buchse an mehreren Stellen über den Umfang verteilt gegen den Gegenkontakt.
Diese Hyperboloidkontaktfamilie bildet die Grundlage moderner Hyperboloid-Steckverbinder. Die Federdrähte bilden einen Korb, der an beiden Enden verdrillt wird, sodass sich der Mittelbereich zu einem elastischen Käfig verjüngt. Durch diese Geometrie entsteht an vielen Stellen über 360° des Kontaktstifts Linienkontakt statt der zwei oder drei Reibkontakte einer gestanzten Buchse. Da die Drähte leicht und massearm sind, folgen sie der abrupten Bewegung eines vibrierenden Kontaktstifts, ohne den Kontakt zu verlieren. Deshalb haben Hyperboloidkontakte eine 50-jährige Erfolgsgeschichte bei Steckverbindern für Militär und Luft- und Raumfahrt und halten bis zu 100.000 Steckzyklen bei geringer Abnutzung aus.
Eine Crimpmaschine für Twist-Pin-Kontakte ist erforderlich, weil sich dieser Kontakt nicht mit einer einfachen Presse herstellen lässt. Die Maschine erledigt nacheinander vier Schritte: Sie führt Draht und Kontakt zu, isoliert den Draht auf eine kontrollierte Länge ab, verdrillt das Federdrahtbündel zur Hyperboloid-Geometrie und crimpt (oder verpresst) den Crimpkontakt, um die Drähte zu fixieren und den Leiter zu kontaktieren. Das Patent US7775841B2 beschreibt genau diesen abschließenden Schritt: Ein Rohrkörper wird „durch Rollen, Crimpen oder Verpressen dauerhaft verformt, um die abgewinkelten Drähte zu fixieren“. Verdrillen und Crimpen erfolgen nicht in zwei getrennten Maschinen, sondern bei einer speziell dafür ausgelegten Fertigungszelle in einem abgestimmten Bewegungsablauf.
📐 Was Käufer wissen sollten
Für Industriekunden in EU- oder US-amerikanischen Luft- und Raumfahrt- sowie Medizinprogrammen liegt der Grund für die höheren Kosten eines Twist-Pin-Kontakts in der Risikominimierung: Ein gestanzter Kontakt, der nach 5 Jahren Vibration ausfällt, kostet mehr als der Kontakt, der diesen Ausfall verhindert. ZEUEE integriert den Verdrill- und Crimpvorgang in eine Maschine. Auf Anfrage stellt das Werk einen Muster-Crimpbericht bereit, damit Sie die Geometrie prüfen können, bevor Sie sich festlegen. (Aufbau des Twist-Pin-Kontakts: US Patent US4358180A)
Twist-Pin-, gestanzte und gedrehte Kontakte im Vergleich
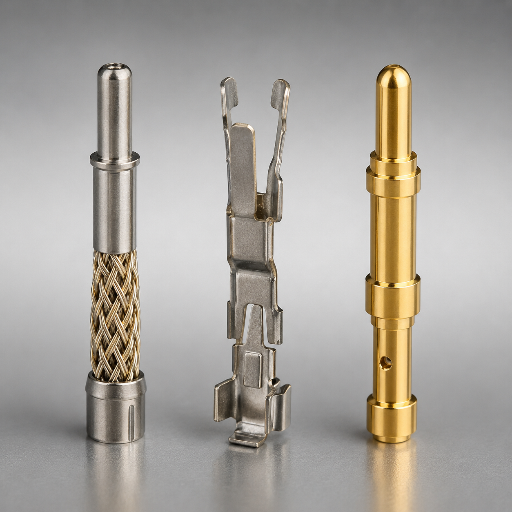
Käufer fragen oft, welche Kontaktkonstruktion die „beste“ ist. Die ehrliche Antwort hängt davon ab, wovor Sie sich schützen müssen: Vibration, Kosten oder Strombelastung. Die folgende Übersicht zeigt die Kompromisse der drei Konstruktionen, die Sie tatsächlich miteinander vergleichen werden. Wir behaupten nicht, dass ein Twist-Pin immer überlegen ist: Bei einem kostengünstigen Steckverbinder für Leiterplatten mit geringer Vibrationsbelastung ist ein gestanzter Kontakt die richtige Wahl.
Vergleich von Twist-Pin-, gestanzten und gedrehten Kontakten
| Eigenschaft / Kontakttyp | Twist-Pin (Hyperboloid) | Gestanzt und geformt | Gedreht (Drehteil) |
|---|---|---|---|
| Konstruktion | Schraubenförmig gewickelte Federdrähte auf einem Kern | Aus flachem Blech gefaltet | Aus Stangenmaterial gedreht |
| Kontaktpunkte | Viele, Linienkontakt über 360° | 2–3 Wischkontakte | 1 durchgehendes Kontaktband |
| Kontaktwiderstand | ~3 mΩ (Cinch-Twist-Pin) | ~8 mΩ (typischer M83513) | Niedrig, abhängig von der Auslegung |
| Stoß / Vibration | Hervorragend – Drähte folgen dem Kontaktstift | Mittel | Gut |
| Steckzyklen | Bis zu 100.000 | ~500–5,000 | ~5,000–10,000 |
| Steckkraft | Niedrig pro Kontakt | Mittel | Höher |
| Relative Kosten | Am höchsten | Am niedrigsten | Mittel bis hoch |
| Kontaktierungsverfahren | Verdrillen + Crimpen / Verpressen | Crimpen | Crimpen oder Löten |
| Typischer Leiter | ~32–20 AWG Signal | ~28–10 AWG | ~24–12 AWG |
| Typische Branche | Luft- und Raumfahrt, Verteidigung, Medizin, Prüftechnik | Automobilindustrie, Konsumgüter | Industrie, militärische Rundsteckverbinder |
| Maßgebliche Spezifikation | MIL-DTL-83513, IPC-620 | IPC-620, USCAR-21 | MIL-DTL-38999, IPC-620 |
Widerstandswerte: Cinch-Twist-Pin-Kontakte (~3 mΩ) im Vergleich zu Standard-M83513 (~8 mΩ); Angaben zu Steckzyklen und Kosten sind typische Bereiche, keine absoluten Grenzwerte.
Lesen Sie die Tabelle als Entscheidungshilfe, nicht als Rangliste. Wenn Ihr Produkt Salznebel, Temperaturwechseln und 15 Jahren Vibration ausgesetzt ist, rechtfertigt die Redundanz des Twist-Pin-Kontakts seine Kosten. Wird das Produkt in einem geschützten Schaltschrank eingesetzt und muss ein Preisziel erreicht werden, ist ein gestanzter Kontakt mit Crimpung durch eine herkömmliche Crimpzange die technisch richtige Wahl.
📐 Was Käufer wissen sollten
Für Industriekunden, die nach dem Preis entscheiden, liegt das verborgene Problem im Ausfallrisiko im Einsatz: Ein gestanzter Kontakt kostet weniger, doch eine Ausfallrate von 1 % über 100.000 Zyklen erklärt, warum die Luft- und Raumfahrt Twist-Pin-Kontakte spezifiziert. ZEUEE entwickelt die Geometrie nach einer reproduzierbaren Spezifikation, statt sie einem Handwerkzeug zu überlassen. Fordern Sie einen Musterquerschliff an, um den Unterschied zu sehen. (Hyperboloid-Verdrehbaugruppe: US5326289A)
So funktioniert das Crimpen von Twist-Pin-Kontakten
Eine Crimpverbindung ist eine gasdichte Kaltschweißverbindung. Bei jedem Zyklus presst die Presse das Metall des Crimpkontakts um die Leiterlitzen, bis sie sich ohne Lufteinschlüsse zu einer festen Masse verformen – ohne Hitze, Lot oder Flussmittel. Bei korrektem Pressdruck hält die Verbindung länger als der Draht. Bei falschem Pressdruck sieht die Verbindung einwandfrei aus, besteht aber die Auszugskraftprüfung nicht. Diese Kompression mit kontrollierter Crimphöhe zu wiederholen, ist die zentrale Aufgabe einer Crimpmaschine für Twist-Pin-Kontakte. Gemessen wird vom oberen Bezugspunkt der geformten Crimpung bis zu ihrer niedrigsten radialen Oberfläche.
Die 5 Zonen einer Crimpung
Jede akzeptable Crimpung weist fünf Zonen auf. Prüfer beurteilen sie von links nach rechts:
- 1.Leiterüberstand – ein kurzes Stück freiliegender Litzen ragt hinter dem Leiter-Crimpkontakt heraus und zeigt, dass der Draht bis zum hinteren Ende der Crimpung reicht.
- 2.Leiter-Crimpkontakt – die tragende Crimpzone, die gemäß der Crimphöhenspezifikation des Anschlusskontakts verpresst wird.
- 3.Übergangszone – der Abstand zwischen Leiter- und Isolationscrimpung.
- 4.Isolations-Crimpkontakt – hält die Isolierung zur Zugentlastung fest, ohne sie zu durchstoßen.
- 5.Aufweitung – eine leichte Aufweitung nach außen an den Enden des Crimpkontakts.
⚠️ Wichtig
Viele halten die Aufweitung für einen Fehler und beanstanden sie. Das ist sie nicht. In allen drei IPC-Klassen ist die Aufweitung ein bevorzugtes Merkmal: Sie führt die Litzen in den Crimpkontakt und verhindert, dass dessen scharfe Kante den Draht beschädigt. Fehlerhaft ist das Fehlen der Aufweitung, nicht ihr Vorhandensein.
Die Crimphöhe ist die entscheidende Größe, weil sie die Kompression für unterschiedliche Litzenaufbauten, Beschichtungen und Kontaktmaterialien festlegt. Felddaten zeigen, wie empfindlich sie ist. In einem dokumentierten Produktionsfall führte eine Abweichung der Crimphöhe um nur 0,08 mm nach Reinigung und Neueinstellung des Applikatorstößels dazu, dass 11 von 60 Mustern den Mindestwert für die Auszugskraft unterschritten. Dieselbe Quelle berichtet, dass eine Abweichung der Crimphöhe über ±0,02 mm Lufteinschlüsse in der Verbindung verursachte und den Kontaktwiderstand um bis zu 15 % erhöhte. Diese Angaben sind als Richtwerte aus der Praxis zu verstehen, nicht als universelle Konstanten.
Warum 1,6 mm für die Leitercrimpung und 1,9 mm für die Isolationscrimpung verwenden?
Weil die beiden Zonen unterschiedliche Aufgaben haben. Die Leitercrimpung (kleiner, z. B. 1,6 mm) muss die Kupferlitzen zu einer gasdichten Masse verpressen. Bei zu geringer Pressung steigt der Widerstand, bei zu hoher werden Litzen durchtrennt. Die Isolationscrimpung (größer, z. B. 1,9 mm) hält lediglich die Isolierung zur Zugentlastung fest. Würde sie auf das Maß der Leitercrimpung zusammengepresst, durchstieße sie den Kabelmantel. Speziell ausgelegte Werkzeuge stellen beide Höhen unabhängig voneinander ein. Genau deshalb erreicht ein einzelnes Handwerkzeug nur schwer dieselbe Präzision wie eine speziell ausgelegte Crimpmaschine.
📐 Technischer Hinweis
Richten Sie sich nach dem Crimphöhenwert des Kontakt-Herstellers, halten Sie ±0,02 mm ein und führen Sie eine Auszugskraftprüfung durch (IPC/WHMA-A-620 verwendet eine Zuggeschwindigkeit von 25 mm/min). Mindestwerte für die Auszugskraft sind je Leiterquerschnitt im Datenblatt des Anschlusskontakts und in Normtabellen festgelegt. UL 486A-B, MIL-T-7928 und IPC/WHMA-A-620 veröffentlichen jeweils eigene Werte, die sich unterscheiden. Gehen Sie nicht von einem allgemeingültigen Wert aus: Lesen Sie den Mindestwert für Ihren konkreten Leiterquerschnitt und Anschlusskontakt in der für Ihr Produkt maßgeblichen Tabelle nach und prüfen Sie danach. Protokollieren Sie Crimphöhe und Auszugskraft gemeinsam. Eine bestandene Auszugskraftprüfung bei gleichzeitig schwankender Crimphöhe ist ein Frühwarnsignal, keine Entwarnung.
📐 Was Käufer wissen sollten
Für Industriekunden in den USA oder der EU besteht das kostspielige Problem darin, dass eine zunächst einwandfrei wirkende Crimpung Wochen später bei der Auszugskraftprüfung durchfällt. ZEUEE entwickelt die Crimphöhenregelung auf ±0,02 mm, weil ein durch einen verborgenen Lufteinschluss verursachter Widerstandsanstieg um 15 % erst auffällt, wenn das Produkt aus dem Einsatz zurückkommt. Fordern Sie vor einer Beauftragung einen detaillierten Crimpquerschnittsbericht gemäß IPC/WHMA-A-620F an. (Crimp-/Verpressverfahren: US7775841B2)
Normen für Crimpqualität: IPC/WHMA-A-620 und M39029
Zwei Normenfamilien legen fest, ob eine Crimpung akzeptabel ist. IPC/WHMA-A-620 ist die Norm für die visuelle und mechanische Abnahme von Kabel- und Leitungsbaugruppen. Die aktuelle Ausgabe, Revision F, wurde 2025 veröffentlicht und ersetzt Revision E aus dem Jahr 2022. Für einen militärischen, auswechselbaren Crimpkontakt gelten MIL-DTL-22520 für die Crimpwerkzeuge und MIL-DTL-39029 (die M39029-Reihe) für die Kontakte. Für die Raumfahrt kommen gemäß NASA-STD-8739.4 Anforderungen an zertifizierte Bediener und die Werkzeugkontrolle hinzu.
IPC-620 unterteilt die Arbeiten in drei Klassen. Klasse 1 gilt für allgemeine Elektronik, Klasse 2 für Produkte mit bestimmtem Einsatzzweck und Klasse 3 für Hardware mit hohen Zuverlässigkeitsanforderungen, etwa für Luft- und Raumfahrt, Medizin und Militär. Beim Crimpen liegen die praktischen Unterschiede in der Häufigkeit von Auszugskraftprüfungen, den Anforderungen an Querschliffe und der Toleranz gegenüber Grenzfällen. Mehrere Zustände, die in Klasse 2 noch „mit Vorbehalt“ akzeptiert werden, sind in Klasse 3 nicht zulässig.
Übersicht der Crimp-Abnahmekriterien nach IPC-620, Klasse 1/2/3
| Abnahmekriterium | Klasse 1 | Klasse 2 | Klasse 3 |
|---|---|---|---|
| Leiterüberstand sichtbar | Bevorzugt | Erforderlich | Erforderlich |
| Aufweitung vorhanden | Bevorzugt | Bevorzugt | Erforderlich |
| Isolationsabstützung | Empfohlen | Erforderlich | Erforderlich |
| Isolierung durchstochen | Zurückweisen | Zurückweisen | Zurückweisen |
| Crimphöhe innerhalb der Spezifikation | Erforderlich | Erforderlich | Erforderlich |
| Auszugskraftprüfung | Stichprobenprüfung | Regelmäßig | Häufig + protokolliert |
| Querschliffanalyse | Optional | Bei Bedarf | Möglicherweise erforderlich |
| Durchtrennte Litzen zulässig | Wenige | Begrenzt | Sehr begrenzt |
| Länge der Abtrennfahne | Großzügig | Kontrolliert | Kontrolliert |
| Toleranz gegenüber Grenzfällen | Höher | Mittel | Am niedrigsten |
Zusammenfassung der Abnahmegrundsätze aus IPC/WHMA-A-620. Genaue Maßgrenzen und Fotokriterien finden Sie in der aktuellen Revision F.
📐 Was Käufer wissen sollten
Für Industriekunden mit Klasse-3-Anforderungen bedeutet eine grenzwertige Crimpung das Risiko latenter Ausfälle bei 1.000 von 100.000 Kontakten. ZEUEE entwickelt rückverfolgbare, zertifizierte Ergebnisse gemäß IPC/WHMA-A-620F, weil Audits in der Luft- und Raumfahrt oder Medizin undokumentierte Abnahmen nicht anerkennen. Fordern Sie eine technische Kostenschätzung für die zu Ihrem Volumen passende Stufe an. (Anforderungen an die Ausführung: NASA-STD-8739.4)
Die Stufen der Crimpautomatisierung: vom Handwerkzeug bis zur vollautomatischen Maschine
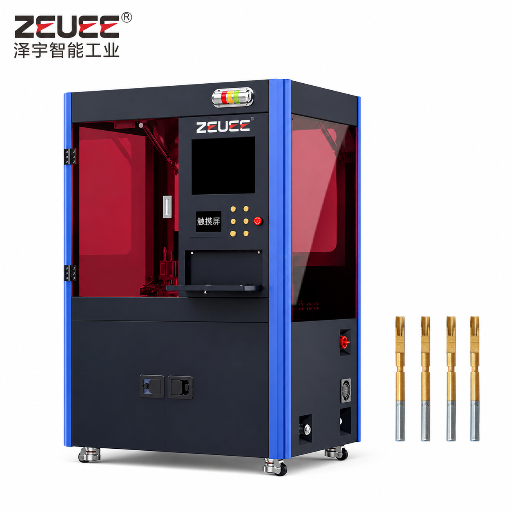
Der Begriff „Crimpmaschine für Twist-Pin-Kontakte“ umfasst Geräte vom Handwerkzeug, das Sie zusammendrücken, über eine Tisch-Crimpmaschine bis hin zu einer integrierten Fertigungszelle, die schneidet, abisoliert, verdrillt, crimpt und prüft, ohne dass ein Bediener den Draht berührt. Mit jeder Stufe steigen Wiederholgenauigkeit und Rückverfolgbarkeit, zugleich nehmen Investitionsbedarf und Einrichtungszeit zu. Welche Stufe passt, hängt von Produktionsvolumen und Zuverlässigkeitsklasse ab, nicht vom Prestige.
4 Stufen der Crimpautomatisierung
| Nr. | Maschinenstufe / Typ | Wiederholgenauigkeit | Crimpkraftüberwachung | Geeignetes Volumen |
|---|---|---|---|---|
| 1 | Stufe 1 – manuelle Handcrimpzange | Abhängig vom Bediener | Keine | Reparatur, Prototypenbau |
| 2 | Stufe 1 – Ratschenzange mit Positionierer | Gut (Ratsche für vollständigen Zyklus) | Keine | Kleinserien, Einsatz nach Militärspezifikation |
| 3 | Stufe 2 – Tisch-Crimpmaschine | Hoch (feste Werkzeuge) | Optional | Kleine bis mittlere Serien |
| 4 | Stufe 2 – pneumatische Tischpresse | Hoch | Optional | Mittlere Serien |
| 5 | Stufe 3 – halbautomatisches Abisolieren und Crimpen | Sehr hoch | Üblich | Mittlere Produktionsvolumen |
| 6 | Stufe 3 – halbautomatisches Abisolieren, Verdrillen und Crimpen | Sehr hoch | Üblich | Mittlere Twist-Pin-Serien |
| 7 | Stufe 4 – vollautomatische Kabelkonfektionsmaschine | Am höchsten | Standard | Großserien |
| 8 | Stufe 4 – automatische Fertigungszelle für Twist-Pin-Kontakte | Am höchsten | Standard | Großserien mit Twist-Pin-Kontakten |
| 9 | Stufe 4 – integrierte Fertigungszelle mit 100 % CFM | Höchste Stufe + rückverfolgbar | 100 % integriert | Regulierte Großserienfertigung |
Müssen Sie Drähte wirklich von Hand crimpen?
In der Luft- und Raumfahrt ist das eine Frage zur Qualifikation: Ein erfahrener Techniker fragt einen Berufsanfänger gezielt „Wissen Sie, wie man Drähte crimpt?“, denn beim manuellen Crimpen zeigt sich, ob jemand Crimphöhe und Auszugskraft versteht. Doch „es von Hand können“ und „es bei größeren Stückzahlen von Hand tun sollen“ sind zwei verschiedene Dinge. Mit einer zertifizierten Ratschenzange lässt sich jeweils eine zuverlässige Crimpung gemäß Militärspezifikation herstellen. Sobald Sie täglich Hunderte wiederholgenaue, protokollierte Kontakte benötigen, reduzieren die Tisch- und Halbautomatikstufen den Einfluss des Bedieners, den das manuelle Crimpen nicht ausschließen kann.
📐 Was Käufer wissen sollten
Die versteckten Kosten der falschen Stufe entstehen durch Nacharbeit: Wer als Industriekunde für eine Fertigungslinie mit 10.000 Einheiten pro Tag ein Handwerkzeug auswählt, erhält einen um 30 % langsameren Prozess und riskiert zugleich eine vom Bediener abhängige Fehlerquote. ZEUEE entwickelt jede Stufe mit Crimpkraftüberwachung, um Rückverfolgbarkeit sicherzustellen, nicht um Prestige zu bieten. Fordern Sie eine detaillierte technische Kostenschätzung für Ihr Tagesvolumen an. (Montage von Hyperboloidkontakten: US6464546)
So prüfen Sie eine Crimpung: Auszugskraftprüfung, CFM und Querschliff
Drei Prüfungen unterscheiden eine verifizierte Crimpung von einer, bei der man nur auf das Beste hofft. Eine gute Crimpmaschine für Twist-Pin-Kontakte unterstützt alle drei.
Woran erkennen Sie eine gute Crimpung?
Sie messen drei Werte und stimmen die Ergebnisse ab:
Prüfablauf zur Crimpverifizierung
- Crimphöhe – mit einem Mikrometer am oberen Crimpbezugspunkt messen; mit der Spezifikation des Anschlusskontakts vergleichen und ±0,02 mm einhalten. Schnell, zerstörungsfrei und als erste Prüfung durchzuführen.
- Auszugskraftprüfung (Zugprüfung) – den Anschlusskontakt einspannen, den Draht greifen und mit 25 mm/min bis zur Trennung ziehen. Maßgeblich ist der veröffentlichte Mindestwert für Ihren Leiterquerschnitt im Datenblatt des Anschlusskontakts oder in der einschlägigen Normtabelle (UL 486A-B, MIL-T-7928 oder IPC/WHMA-A-620). Die Werte unterscheiden sich je nach Norm; verwenden Sie daher die für Ihr Produkt geltende Norm.
- Querschliffanalyse – den Crimpkontakt auftrennen, polieren und auf Kompression und Hohlräume prüfen. So werden Über- oder Untercrimpungen sichtbar, die eine Auszugskraftprüfung allein möglicherweise nicht aufdeckt.
Bei automatisierten Maschinen macht die Crimpkraftüberwachung (CFM) aus Stichproben eine 100 % Prüfung. Sie erfasst die Kraft-Weg-Kurve jeder Crimpung und kennzeichnet jeden Zyklus, der vom erlernten Verlauf abweicht – etwa bei einer fehlenden Litze, zu kurzem Abisolieren oder einer verschlissenen Matrize. In ausgereiften Fertigungslinien wird eine Prozessfähigkeit von Cpk ≥ 1.67 angestrebt. Damit bleiben Fehler unter wenigen Teilen pro Million. Deshalb zahlt sich Automatisierung bei großen Stückzahlen aus: Sie crimpt nicht nur schneller, sondern weist auch jede Crimpung nach.
„Eine bestandene Auszugskraftprüfung bei gleichzeitig schwankender Crimphöhe ist ein Frühwarnsignal, keine Entwarnung. Die Crimphöhendaten zeigen, dass sich der Prozess verändert, bevor bei den Teilen die Auszugskraftprüfung fehlschlägt.“
– Hinweise aus der Praxis zur Qualitätskontrolle von Crimpprozessen, zusammengefasst aus IPC-620-Prüfgrundsätzen für Crimpungen
📐 Was Käufer wissen sollten
Die Lücke, die den meisten Käufern in den USA und der EU entgeht: Ein bestandener Auszugstest kann trotzdem einen driftenden Prozess verbergen – deshalb protokollieren die ZEUEE-Ingenieure die Crimpkraft zu 100 %, statt Stichproben zu nehmen. Eine geringe, unbemerkte Abweichung der Crimphöhe, durch die Teile unter die Mindest-Auszugskraft fallen, muss inline erkannt werden. Laden Sie vor der Erstmusterprüfung die Vorschau des Leitfadens zur Crimpvalidierung herunter. (Abnahmekriterien für die Crimpqualität: NASA-STD-8739.4)
So wählen Sie eine Crimpmaschine für Twist-Pin-Kontakte aus
Die meisten Auswahlfehler betreffen nicht die Maschine selbst, sondern die Werkzeuge und Kontakte, die sie verarbeiten muss. Fehler durch die falsche Matrize allein können teuer werden: Eine Matrize für 10–12 AWG an einem Crimpkontakt für 16 AWG senkt die Auszugskraft um etwa 30 %. Gehen Sie die folgende Prüfliste durch, bevor Sie Marken vergleichen.
- ✔1. Kontaktfamilie. Twist-Pin/Hyperboloid oder auch Deutsch-, Molex-, JST- oder D-Sub-Kontakt? Vergewissern Sie sich, dass die Applikatoren der Maschine alle von Ihnen verwendeten Kontakte abdecken.
- ✔2. AWG-Bereich. Stimmen Sie den Leiterquerschnittsbereich ab (z. B. 32–20 AWG für Signale gegenüber 16–12 AWG für Stromversorgung). Eine Maschine deckt selten beide Bereiche gleichermaßen gut ab.
- ✔3. Verdrillfunktion. Bei Twist-Pin-Kontakten müssen die Drähte vor dem Crimpen kontrolliert verdrillt werden. Vergewissern Sie sich, dass dieser Schritt integriert ist und nicht von Hand vorab erfolgen muss.
- ✔4. Crimpkraftüberwachung. Für Arbeiten nach Klasse 3 ist eine integrierte CFM mit Datenprotokollierung unverzichtbar.
- ✔5. Wiederholgenauigkeit der Crimphöhe. Fragen Sie nach der dokumentierten Toleranz. ±0,02 mm ist der anzustrebende Wert.
- ✔6. Umrüstzeit. In Betrieben mit gemischtem Produktmix hängt die Produktivität davon ab, wie schnell sich Applikatoren wechseln lassen.
- ✔7. Normenkonformität. Vergewissern Sie sich, dass die Ergebnisse gemäß IPC/WHMA-A-620F und, falls relevant, M39029 / NASA-STD-8739.4 beurteilt werden.
Bedingung → empfohlene Stufe
- Reparatur / Zertifizierung / Einsatz gemäß Militärspezifikation → zertifizierte Ratschenzange der Stufe 1 mit Positionierer.
- Kleine bis mittlere Serien, unterschiedliche Kontakte → Tisch-Crimpmaschine der Stufe 2.
- Mittlere Fertigungsvolumen mit Twist-Pin-Kontakten, Rückverfolgbarkeit erforderlich → halbautomatisches Abisolieren, Verdrillen und Crimpen mit CFM, Stufe 3.
- Großserien, regulierte Fertigung (Luft- und Raumfahrt/EV/Medizin) → automatische Fertigungszelle der Stufe 4 mit 100 % CFM.
Nachdem Sie eine Stufe passend zu Ihrem Volumen und Ihrer Klasse ausgewählt haben, vergleichen Sie konkrete Maschinen auf der Seite zu Crimpmaschinen für Twist-Pin-Kontakte oder sehen Sie sich das gesamte Sortiment an Montagemaschinen für Steckverbinder an.
📐 Was Käufer wissen sollten
Für Industriekunden, die Kontakte und Maschinen aufeinander abstimmen, ist die Verwendung der falschen Matrize ein kostspieliger Fehler, der die Auszugskraft um 30 % senkt. ZEUEE integriert die Verdrillfunktion, weil ein manuelles Vorverdrillen zu Schwankungen führen kann. Die Montage von Hyperboloidkontakten ist in US5326289A dokumentiert. Senden Sie vor dem Kauf die Teilenummer Ihres Kontakts, um eine konkrete Kompatibilitätsbewertung anzufordern. (Patent zu Hyperboloidkontakten: US7775841B2)
Einordnung des Crimpens von Twist-Pin-Kontakten in die Kabelkonfektion
Eine Crimpmaschine für Twist-Pin-Kontakte ist eine Station innerhalb einer längeren Fertigungslinie. In einer typischen Linie für hohe Zuverlässigkeitsanforderungen lautet die Prozessfolge: Schneiden → Abisolieren → Verdrillen → Crimpen → Einsetzen → Durchgangsprüfung. Ihre Crimpmaschine übernimmt das Abisolieren, Verdrillen und Crimpen. Vorgelagert misst eine Schneidmaschine die Leiter ab und schneidet sie zu. Nachgelagert setzt ein Bediener die fertigen Kontakte in das Steckverbindergehäuse ein. Ein Prüfgerät kontrolliert anschließend jeden Stromkreis.
Diese Position ist für die Kaufentscheidung relevant. Wenn Sie bereits automatisiert schneiden und abisolieren, lässt sich eine halbautomatische Crimpzelle problemlos integrieren. Schneiden Sie noch von Hand, wird die Wiederholgenauigkeit der Crimpmaschine durch uneinheitliche Abisolierlängen im vorangehenden Prozess beeinträchtigt. Uneinheitliche Abisolierlängen zählen selbst zu den häufigsten Ursachen für Crimpfehler.
Kann ein Steckverbinder nach dem Ausziehen der Kontaktstifte wiederverwendet werden?
Manchmal ist das mit entsprechender Sorgfalt möglich. Ein Ausziehwerkzeug für Steckkontakte löst die Verrastung des kontaktierten Anschlusses, sodass er sich zur Nacharbeit oder zum erneuten Einsetzen aus dem Gehäuse ziehen lässt. Sowohl das Gehäuse als auch ein intakter Kontakt können wiederverwendet werden; ein Kontakt, dessen Crimpverbindung Sie abgeschnitten haben, nicht – nach dem Ausbau erfordert eine erneute Kontaktierung einen neuen Kontakt und eine neue Crimpverbindung. Gerade bei Twist-Pin-Kontakten sollte der Ausbau als Nacharbeit mit vollständiger erneuter Prüfung behandelt werden, nicht als Abkürzung. Praktiker berichten häufig, dass wiederverwendete Kontakte mit grenzwertigen Crimpverbindungen immer wieder zu Feldausfällen führen.
📐 Was Käufer wissen sollten
Für industrielle Käufer in den USA oder der EU besteht der Zielkonflikt 2026 darin, für das heutige Volumen oder für das Audit von morgen zu kaufen. Da die Automatisierung der EV-Verkabelung jährlich um 20,2 % wächst, integriert ZEUEE die 100%ige Crimpkraftüberwachung bereits heute, weil die Rückverfolgbarkeit direkt in der Fertigung zunehmend zum Standard beim Audit gehört und keine Premiumoption mehr ist. Fordern Sie ein detailliertes Spezifikationsformular für Ihr Projekt an. (Verarbeitungsqualität von Kabelbaugruppen: NASA-STD-8739.4)
Was sich bei der Crimpautomatisierung für hohe Zuverlässigkeit ändert
Zwei Faktoren verändern diese Anlagen 2025–2026: eine Aktualisierung der Normen und ein starker Nachfrageanstieg. Bei den Normen erschien 2025 IPC/WHMA-A-620F. Die Ausgabe enthält strengere Vorgaben für Crimpverbindungen und ist auf IPC J-STD-001 abgestimmt. Käufer, die neue Spezifikationen erstellen, sollten Revision F und nicht Revision E von 2022 zugrunde legen.
Für den breiteren Kabelbaugruppenmarkt wird ein Wachstum von rund 95,9 Milliarden USD 2025 auf etwa 100,47 Milliarden USD 2026 prognostiziert (~5,3 % CAGR). Für das Segment der Automatisierung der EV-Verkabelung wird ein Wachstum von 8,5 Milliarden USD 2025 auf 37,0 Milliarden USD bis 2033 bei einer CAGR von 20,2 % erwartet. Hochvoltarchitekturen in EVs, ADAS und die Luft- und Raumfahrt verlagern die Produktion hin zu servoangetriebenen Fertigungszellen mit 100%iger Crimpkraftüberwachung anstelle stichprobenartiger Abzugstests.
💡 Was Sie jetzt tun sollten
Wenn Sie in diesem Jahr eine Maschine spezifizieren, sollten Sie der CFM direkt in der Fertigung und der Datenerfassung hohe Priorität einräumen – bei regulierten Kabelbaugruppen werden sie zunehmend zum Standard beim Audit und sind keine Premiumoption mehr. Nehmen Sie IPC/WHMA-A-620F ausdrücklich in die Spezifikation auf, damit Ihre Abnahmekriterien der Ausgabe entsprechen, die Ihr Auditor heranzieht.
Ein wichtiger Hinweis zur Erzählung „Crimpen ist besser als Löten“, die die Verbreitung von Twist-Pin-Kontakten vorantreibt: Aus gutem Grund schreiben SAE/USCAR-21, IEC 60352-2 und IPC/WHMA-A-620 das Crimpen für Anwendungen mit Vibration und Temperaturwechseln vor – die gasdichte Kaltverschweißung hat keine Wärmeeinflusszone, in der Risse entstehen können. Das gilt jedoch nicht ausnahmslos. Hybridverbindungen aus Crimpen und Löten kommen weiterhin in manchen EV-Batteriepaketen zum Einsatz, wenn ein bestimmter Widerstand oder ein bestimmtes Dichtheitsziel dafür ausschlaggebend ist. Die Kontaktierung muss der dokumentierten Anforderung entsprechen – genau darin liegt die Lehre, und genau diese Dokumentation verlangen die Normen.
📐 Was Käufer wissen sollten
Für industrielle Käufer gilt: Die passende Twist-Pin-Crimpmaschine ist diejenige, deren dokumentierte Wiederholgenauigkeit der Crimphöhe und Normenkonformität zu Ihrer Zuverlässigkeitsklasse passen. ZEUEE entwickelt Maschinen in vier Leistungsklassen. Welche davon die richtige ist, richtet sich nach Ihrem Volumen und Ihren Audit-Anforderungen, nicht nach dem Preis. Für Crimpverbindungen in Programmen mit hohen Zuverlässigkeitsanforderungen gelten Verarbeitungsnormen wie NASA-STD-8739.4. Fordern Sie ein maßgeschneidertes Spezifikationsangebot an, um die Optionen zu vergleichen.
Häufig gestellte Fragen
F: Was ist ein Twist-Pin-Kontakt und warum heißt er „Twist-Pin“?
Antwort anzeigen
Ein Twist-Pin ist ein hyperboloidförmiger Kontakt mit einem weichen Kupferkern, der von schraubenförmig verdrillten Federdrähten aus Berylliumkupfer umgeben ist. Die Bezeichnung „Twist“ beschreibt, wie die äußeren Drähte gewickelt sind und einen Korb bilden, der einen passenden Kontaktstift an vielen Stellen seines Umfangs greift. Diese Konstruktion, die im US-Patent US4358180A beschrieben ist, verleiht dem Kontakt seinen niedrigen Widerstand und seine hohe Vibrationsbeständigkeit.
F: Worin unterscheidet sich eine Twist-Pin-Crimpmaschine von einer Handcrimpzange?
Antwort anzeigen
Eine Handcrimpzange für Kontaktstifte schließt einen einzelnen Crimphülsenschaft; die Crimphöhe hängt dabei vom Bediener ab. Eine Twist-Pin-Crimpmaschine vereint Zuführung, Abisolieren, kontrolliertes Verdrillen der Drähte und Crimpen in einem wiederholgenauen Zyklus und kann die Crimphöhe über Tausende Kontakte hinweg auf etwa ±0,02 mm halten. Automatisierte Ausführungen verfügen zusätzlich über eine Crimpkraftüberwachung, sodass jeder Kontakt geprüft und nicht nur stichprobenartig kontrolliert wird – ein entscheidender Unterschied bei hohen Produktionsvolumina.
F: Welche Normen regeln die Crimpqualität von Twist-Pin-Kontakten?
Antwort anzeigen
Die maßgebliche Norm für die visuelle und mechanische Abnahme ist IPC/WHMA-A-620, derzeit Revision F (2025). Für militärische, lösbare Kontakte gelten zusätzlich MIL-DTL-22520 für Crimpwerkzeuge und MIL-DTL-39029 (M39029) für die Kontakte selbst. Für Raumfahrthardware gilt NASA-STD-8739.4. Zusammen legen diese Normen die Crimphöhe, Mindestwerte für die Abzugskraft und die Abnahmekriterien der Klassen 1/2/3 fest, die Ihr Prüfer bei einer Erstmusterprüfung oder einem Qualitätsaudit anwendet.
F: Was kostet eine automatische Crimpmaschine für Kontaktstifte?
Antwort anzeigen
Die Kosten unterscheiden sich je nach Leistungsklasse erheblich – von einem Tischgerät zum Kontaktieren bis hin zu einer vollautomatischen Fertigungszelle mit Überwachung direkt in der Fertigung. Da der Preis von den Applikatoren, den Kontaktarten und dem Durchsatz abhängt, sollten Sie ein Angebot für Ihren konkreten Kontakt und Ihr Produktionsvolumen anfordern.
F: Kann eine Maschine Kontakte von Deutsch, Molex und JST crimpen?
Antwort anzeigen
Oft ja, mit austauschbaren Applikatoren oder Gesenksätzen, aber nur innerhalb des Kraft- und AWG-Bereichs der Maschine. Ein Tischgerät zum Kontaktieren, das Mini-Applikatoren aufnimmt, kann mit vielen Marken arbeiten. Prüfen Sie jedoch, ob für jeden von Ihnen gefertigten Kontakt ein qualifizierter Applikator verfügbar ist. Ein Gesenk außerhalb des zulässigen Bereichs ist eine häufige Ursache für Crimpfehler.
F: Welchen AWG-Bereich können Twist-Pin-Crimpmaschinen abdecken?
Antwort anzeigen
Die meisten decken einen Teilbereich statt des gesamten Spektrums ab: Für Signal-Twist-Pin-Kontakte liegt der übliche Bereich bei etwa 32–20 AWG, während Werkzeuge für Leistungsanwendungen größere Querschnitte abdecken. Militärische Werkzeugfamilien wie M22520 decken je nach Ausführung 12–32 AWG ab.
F: Ist Crimpen bei Steckverbindern mit hohen Zuverlässigkeitsanforderungen besser als Löten?
Antwort anzeigen
Bei Vibration und Temperaturwechseln wird Crimpen generell bevorzugt. Für Anwendungen in der Automobilindustrie und der Luft- und Raumfahrt schreiben SAE/USCAR-21, IEC 60352-2 und IPC/WHMA-A-620 das Crimpen vor. Eine fachgerecht ausgeführte Crimpverbindung ist eine gasdichte Kaltverschweißung ohne Wärmeeinflusszone. Eine Lötverbindung kann dagegen unter Vibration am Übergang zwischen starrem und flexiblem Bereich reißen. Das gilt jedoch nicht ausnahmslos: Manche Anwendungen, darunter bestimmte EV-Batteriepakete, verwenden Hybridverbindungen aus Crimpen und Löten, um einen bestimmten Widerstand oder ein bestimmtes Dichtheitsziel zu erreichen. Richten Sie die Kontaktierung nach der dokumentierten Anforderung und nicht nach einer Faustregel aus.
Quellen und Referenzen
- NASA-STD-8739.4 — Crimpen, Verbindungskabel, Kabelbäume und Verdrahtung — NASA
- IPC/WHMA-A-620F (2025) — Anforderungen und Abnahmekriterien für Kabel- und Drahtbaugruppen — IPC / ANSI
- US-Patent US4358180A — Twist-Pin — USPTO
- US-Patent US7775841B2 — Hyperboloidförmiger elektrischer Kontakt — USPTO
- US-Patent US5326289A — Hyperboloidförmiger elektrischer Buchsenkontakt — USPTO
- MIL-DTL-22520 — Hand- oder kraftbetätigte Crimpwerkzeuge für Anschlusskontakte — US-Verteidigungsministerium
- Was ist Hyperboloid-Kontakttechnologie? — Connector Supplier
- Analyse des Kabelbaugruppenmarkts 2026–2030 — Technavio
Verwandte Themen
Über diesen Leitfaden
ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) entwickelt und baut Anlagen für die Steckverbindermontage und das Crimpen von Twist-Pin-Kontakten. Das Unternehmen verfügt über 150+ Patente und ist nach ISO 9001:2015 zertifiziert sowie als nationales Hightech- und Sp-Inn-Unternehmen (SRDI) anerkannt. Dieser Leitfaden berücksichtigt Normen der IPC, des US-Verteidigungsministeriums und der NASA sowie veröffentlichte Felddaten zur Crimpqualität. Er soll Ingenieuren bei der Spezifikation von Anlagen helfen und ersetzt nicht die für Ihr Programm geltende Abnahmenorm.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






