Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zu Kabelbaummontagemaschinen: Aufbau, Typen und Auswahl

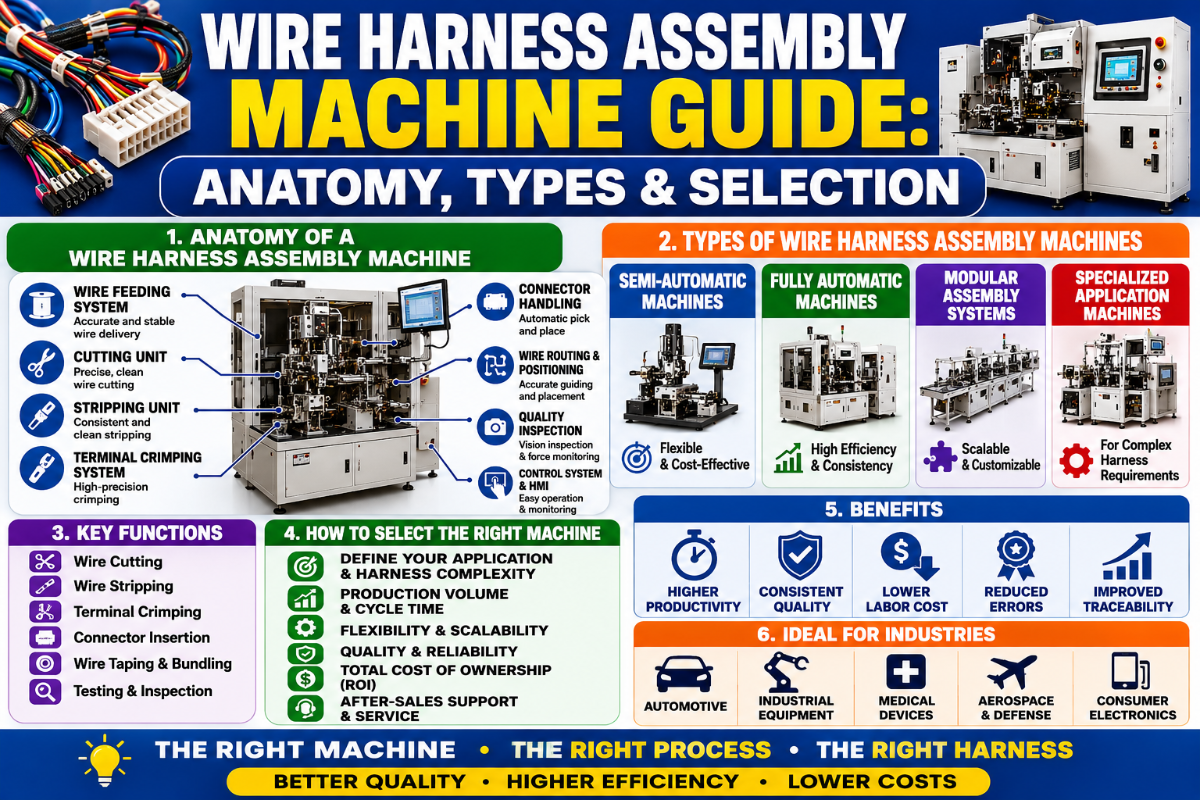
Der umfassende Leitfaden zu Kabelbaummontagemaschinen: Aufbau, Typen, Normen und Auswahl
Eine Kabelbaummontagemaschine führt die Arbeitsschritte Ablängen, Abisolieren, Crimpen, Einsetzen und Prüfen in einer durchgängigen Prozessfolge zusammen. Was früher erfahrene Fachkräfte mehrere Tage kostete, läuft so in einem verknüpften Ablauf ab. Bei hohen Stückzahlen macht das den Unterschied zwischen einer branchenüblichen Fehlerquote von 12 % und einer Spitzenlinie mit 0,1 %. Dieser Leitfaden erläutert den Aufbau Modul für Modul, die vier Automatisierungsstufen, die Norm IPC/WHMA-A-620 für jeden Crimpkontakt, ein Auswahlverfahren mit fünf Fragen, die Amortisationsrechnung und die Entwicklung des durch Elektrofahrzeuge geprägten Anlagenmarkts bis 2030.
Technische Daten im Überblick
| Maschinenzweck | Automatisiertes Ablängen → Abisolieren → Crimpen → Markieren → Einsetzen → Prüfen von Kabelbaumabschnitten |
| Ausbringungsbereich | 200 bis 10.000+ Kabelbäume pro Schicht (abhängig von der Automatisierungsstufe) |
| Kabelquerschnitt | Typisch: 0,13 – 6 mm²; erweiterter Bereich: 0,05 – 35 mm² |
| Bediente Branchen | Automobilindustrie / Elektrofahrzeuge, Luft- und Raumfahrt, Medizintechnik, 3C-Elektronik, erneuerbare Energien, Industrieausrüstung |
| Maßgebliche Norm | IPC/WHMA-A-620 (Rev E 2022 aktuell; Rev F veröffentlicht 2025) |
| Typischer Preisbereich | US $16K (einfache Einzelstation) bis US $800K+ (modulare Fertigungszelle) |
Was ist eine Kabelbaummontagemaschine?
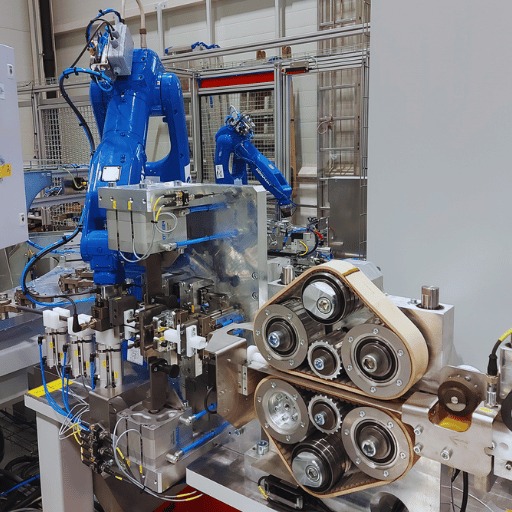 Kabelbaummontagemaschinen automatisieren das Verbinden isolierter Kabel, Anschlusskontakte und Steckverbinder zu einem fertigen Kabelbaum. In der vollautomatisierten Ausführung misst und schneidet eine Maschine jeden Leiter auf die erforderliche Länge zu, isoliert ihn ab, bringt einen Crimpkontakt an, markiert das Kabel, setzt es in ein Steckverbindergehäuse ein und führt eine Durchgangsprüfung durch – alles in einer einzigen geführten Prozessfolge. Zusammen ersetzen diese Schritte eine zuvor manuell betriebene Fertigungslinie mit mehreren Stationen und Bedienern.
Der weltweite Umsatz mit Kabelbaummaschinen und -ausrüstung erreichte 2025 rund US $103,52 billion und soll laut 2025 veröffentlichten Marktdaten bis 2033 jährlich um durchschnittlich 7,2 % wachsen. Der Wechsel zu Elektrofahrzeugarchitekturen mit 400V und 800V, die stetig steigende Zahl von ADAS-Sensoren (fortschrittliche Fahrerassistenzsysteme) und steigende Arbeitskosten in traditionellen Fertigungszentren sind die drei Kräfte, die Käufer von manuellen Arbeitsplätzen zu integrierten Maschinen führen.
Was versteht man unter Kabelbaummontage?
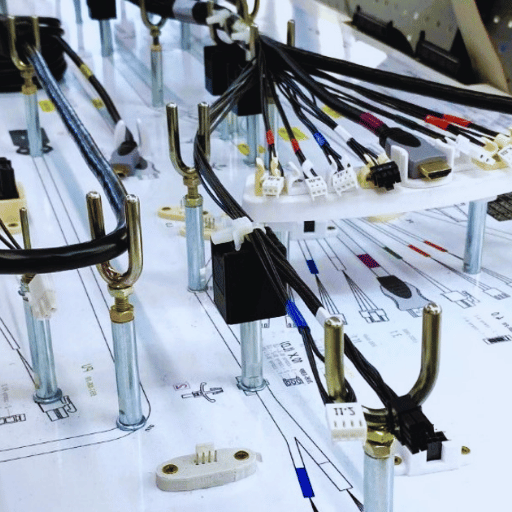
Bei der Kabelbaummontage werden mehrere isolierte elektrische Leiter nach einem festgelegten Verlauf in einem Kabelbaum verlegt. Jedes Ende wird mit einem Crimp- oder Lötanschluss versehen; anschließend wird das Kabelbündel so gebunden, dass es Strom oder Signale zwischen mindestens zwei Punkten in einem Fahrzeug, Flugzeug, einer Maschine oder einem Haushaltsgerät übertragen kann. Der wesentliche Unterschied zur Kabelkonfektion liegt in der Geometrie: Ein Kabelbaum verzweigt sich und wird gebündelt, während eine Kabelkonfektion meist aus einem einzelnen geraden Kabel besteht. Für beide Prozesse gelten dieselben Crimp- und Abnahmekriterien gemäß der Norm IPC/WHMA-A-620.Aufbau einer Kabelbaummaschine: 7 Funktionsmodule
Sehen Sie sich im Folgenden den Aufbau der Kabelbaummaschine an. Jeder Käufer sollte die Funktionsmodule einzeln mit dem Datenblatt des Anbieters abgleichen können. Ein Datenblatt, das eines dieser Module hinter einer vagen Aussage wie „vollständig integriert“ verbirgt, ist unvollständig. Die Aufschlüsselung nach Modulen entspricht dem Ansatz von USPTO 9.257.808 (integrierte Serienfertigung von Kabelbäumen mit Montage und doppeltem Werkstückpuffer).| Modultyp | Zweck | Typische Spezifikation | Fehlerbild bei fehlendem Modul |
|---|---|---|---|
| 1. Kabelschneiden | Schneidet jeden Leiter auf die programmierte Länge zu | Längentoleranz ±0,5 mm, Querschnittsbereich 0,5 – 6 mm² | Längenabweichungen verursachen 12-18 % der Nacharbeitskosten bei Kabelbäumen für die Automobilindustrie |
| 2. Abisolieren | Entfernt an beiden Enden die Isolierung, ohne die Kupferlitzen anzukerben | Abisolierlänge ±0,3 mm; zulässige Beschädigung der Litzen ≤2 % | Isolationsschäden führen zu Durchgangsfehlern bei Vibrationen |
| 3. Crimpen | Bringt den Anschlusskontakt mit kontrollierter Kraft an und erfasst die Crimphöhe | Kraftüberwachung mit Abtastung bei 1.000 Hz, Auszugskraft gemäß IPC-Klasse | Fehlerquote beim manuellen Crimpen: 0,5 – 1,2 % (gegenüber 0,03 – 0,08 % bei automatisierter Fertigung) |
| 4. Kabelmarkierung | Markiert die Stromkreisnummer / Teile-ID per Laser oder Tintenstrahl | ≥10 Zeichen pro Kabel, UV-beständige Tinte oder Lasergravur | Falsche Einbauposition bei der nachgelagerten Montage |
| 5. Einsetzen in den Steckverbinder | Setzt den gecrimpten Anschlusskontakt in die Kammer des Steckverbindergehäuses ein | ≤1,2 s pro Einsetzvorgang (beidseitig), 24 – 36 Kabeltypen pro Fertigungszelle | Fehlausrichtung von Anschlusskontakten ist nach Crimpfehlern die zweithäufigste Fehlerkategorie |
| 6. Prüfen | Inline-Durchgangsprüfung, Hochspannungsprüfung und Auszugskraftprüfung | 100 % der Crimpverbindungen geprüft; Auszugskraft gemäß Tabelle für IPC-Klasse 1/2/3 | Im Feld auftretende Durchgangsfehler, die bei der Sichtprüfung unentdeckt bleiben |
| 7. Bündeln und Ausgabe | Umwickelt, ummantelt oder bindet den fertigen Kabelbaum und legt ihn in einer Ablage ab | Geflechtschlauch, Schrumpfschlauch, Spiralband gemäß IPC Rev F | Lose Kabelbäume werden beim Transport beschädigt und müssen nachbearbeitet werden |
| 8. Datenexport / SCADA | Exportiert Crimpkraft, Crimphöhe und Prüfergebnisse für jeden Anschlusskontakt an das MES | OPC UA, MQTT oder REST API; vollständige Rückverfolgbarkeit der Anschlusskontakte mit 100 % Protokollierung | Kunden-Audits schlagen fehl, wenn sich die Daten der Kraftüberwachung nicht nachweisen lassen |
| 9. Bedienoberfläche | Touchscreen-HMI zur Programmauswahl, Alarmbearbeitung und Freigabe des Erstteils | Mehrsprachige Bedienoberfläche, Display mit 15″+, rollenbasierter Zugriff für Bediener und Vorgesetzte | Programmierfehler bleiben beim Umrüsten unentdeckt; falsch konfigurierte Kabellängen werden ausgeliefert |
„Wenn sich Käufer nur auf die Zykluszeit der Crimpmaschine konzentrieren, übersehen sie das größere Einsparpotenzial. Die größten Einsparungen ergeben sich durch die Prüf- und Steckverbindereinsetzmodule – dort entstehen Fehler, die erst im Feld auffallen, und dort erkennt die automatisierte Kraftüberwachung 94 % der Fehler in Echtzeit, gegenüber rund 65 % bei manuellen Werkzeugen.“
📐 Technischer Hinweis
Kombinieren Sie das Crimpmodul mit einer Kraftüberwachung im geschlossenen Regelkreis, die mit 1 kHz oder schneller abtastet. Eine Abweichung der Crimphöhe von 0,05 mm kann die Auszugskraft so weit verringern, dass die Abnahmekriterien der IPC-Klasse 3 nicht erfüllt werden. Ohne Überwachung bleibt dies für Bediener unsichtbar.
Maschinentypen nach Automatisierungsgrad: vier Stufen
 Kabelbaummaschinen bilden keine einheitliche Kategorie. Sie lassen sich in vier Stufen einteilen, die jeweils für unterschiedliche Produktionsmengen und Kabelbaumkomplexität geeignet sind. Dieses Vier-Stufen-Modell entspricht den Leitlinien zur Fertigungsautomatisierung des NIST-Programms für intelligente Fertigung, das manuelle, teilautomatisierte, automatisierte und vollständig integrierte Fertigungszellen unterscheidet. Die falsche Stufe zu wählen, ist laut Berichten aus der Praxis der häufigste Grund für Käuferreue.
| Stufe | Durchsatz | Typischer Preis (USD) | Geeignet für |
|---|---|---|---|
| 1. Manueller Arbeitsplatz mit Handcrimpzange | 50 – 200 / Schicht | $500 – $3,000 | Prototypen, Reparaturwerkstätten, kundenspezifische Kleinserien für die Luft- und Raumfahrt |
| 2. Halbautomatische Stationen | 300 – 1.500 / Schicht | $8,000 – $50,000 | Mittlere Stückzahlen mit gemischtem Produktmix, Automobil-Ersatzteilmarkt, Haushaltsgeräte |
| 3. Vollautomatische Einzelprozessmaschine | 1.500 – 5.000 / Schicht | $60,000 – $250,000 | Automobilindustrie, Tier 1/2, Haushaltsgroßgeräte, Industrieausrüstung |
| 4. Modulare Automatisierungszelle | 5.000 – 10.000+ / Schicht | $300,000 – $800,000+ | Hohe Stückzahlen bei Elektrofahrzeugen, zertifizierte Fertigungslinien für die Luft- und Raumfahrt, Steckverbinder für erneuerbare Energien |
✔ Vorteile vollautomatischer Maschinen
- Fehlerquote 0,03 – 0,08 % gegenüber 0,5 – 1,2 % bei manueller Fertigung
- Zykluszeit ≤1,2 s pro Einsetzvorgang bei beidseitigen Fertigungszellen
- Kraftüberwachung im geschlossenen Regelkreis bei 100 % der Crimpverbindungen
- Aufgabenwechsel des Bedieners von der Fertigung zur Überwachung
⚠️ Grenzen vollautomatischer Maschinen
- Hoher Umrüstaufwand bei großer Variantenvielfalt und kleinen Stückzahlen
- CapEx von $300K – $800K lässt sich bei weniger als 1.500 Einheiten pro Tag nur schwer rechtfertigen
- Komplexe, verzweigte Kabelbäume für die Luft- und Raumfahrt erfordern weiterhin manuelles Auslegen
- Spezielle Steckverbinder können außerhalb des Arbeitsbereichs für automatisches Einsetzen liegen
Die drei Kabelbaumtypen, die Ihre Maschine verarbeiten muss
Prüfen Sie vor der Freigabe eines Maschinenangebots, ob die Maschine die drei Kabelbaumfamilien verarbeiten kann, die Sie tatsächlich fertigen. Nichtübereinstimmungen führen zu kostspieliger Nacharbeit, die oft erst spät entdeckt wird. Diese Einteilung ist in Anlagenpatenten wie USPTO 9.536.641 (Verfahren zur Fertigung von Hochspannungskabelbäumen für Automobile) dokumentiert, das Kabelbäume mit Umwicklung, Schutzrohr und abgedichteter oder verdrillter Ausführung unterscheidet.Welche drei Kabelbaumtypen gibt es?
In der Automobilindustrie, der Industrie und der Luft- und Raumfahrt werden drei Kabelbaumfamilien unterschieden. Für eine korrekte Fertigung benötigt jede davon eine andere Maschinenkonfiguration: offen gebündelte Kabelbäume (umwickelte oder gebundene Bündel ohne Außenmantel, die in Gehäusen verwendet werden), Kabelbäume mit Schutzrohr oder Schutzummantelung (Schrumpfschlauch, Geflechtschlauch oder starres Schutzrohr für Bereiche mit Abrieb- oder Chemikalienrisiko – die Kategorie, für die IPC/WHMA-A-620 Rev F 2025 neue Abnahmekriterien eingeführt hat) und abgedichtete oder verdrillte Kabelbäume (verdrillte Adernpaare für Signalintegrität und abgedichtete Steckverbinder für Baugruppen mit IP-Schutzart, wie sie bei Hochvolt-Elektrofahrzeugen und im Motorraum von Automobilen üblich sind).| Kabelbaumtyp | Anwendungsbereich | Erforderliche Maschinenkonfiguration |
|---|---|---|
| Offen gebündelt | Gehäuseinnenraum, Schaltschrank, Haushaltsgerät | Standard-Crimp- und Umwickelmodul; Abnahme nach IPC-Klasse 1 / 2 |
| Mit Schutzrohr / Schutzummantelung | Motorraum, Industriemaschinen, raue Umgebungsbedingungen | Schrumpfschlauchmodul und Zuführung für Geflechtschlauch gemäß den Abschnitten von IPC Rev F |
| Abgedichtet / verdrillt | Hochvolt-Elektrofahrzeuge, Luft- und Raumfahrt, Automobile mit IP-Schutzart | Verdrillung von Adernpaaren, Einsetzen abgedichteter Steckverbinder, Auszugskraftprüfung gemäß IPC-Klasse 3 |
Branchen, die Kabelbaummontagemaschinen einsetzen
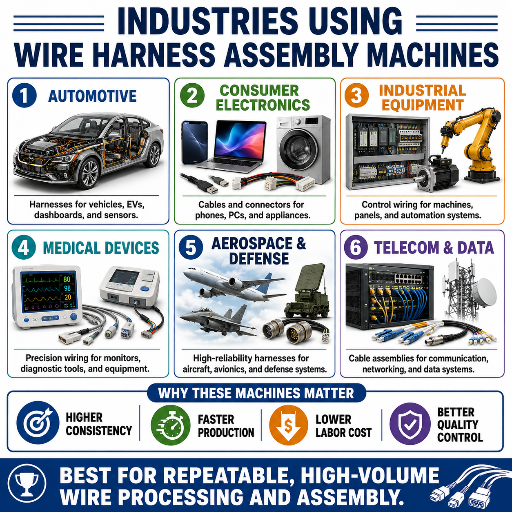 Sechs wichtige Branchen machen den größten Teil der installierten Kapazität von Maschinen zur Kabelbaumfertigung aus. Jede Branche verlangt eine andere Modulkombination, eine passende IPC-Klasse und einen geeigneten Durchsatzbereich.
Automobilindustrie und Elektrofahrzeuge – Das größte Segment gemessen an den Ausgaben. Ein Fahrzeug des Modelljahrs 2025 mit ADAS der Stufe 2+ benötigt gegenüber einem Basismodell mindestens 15 zusätzliche dedizierte Sensorkabelbäume. Allein das zentrale ADAS-Modul benötigt einen Kabelbaum mit 200+ Ein- und Ausgangskontakten. Elektrofahrzeugarchitekturen mit 800V erfordern abgedichtete Steckverbinder und die Einhaltung der Anforderungen der IPC-Klasse 3 an die Auszugskraft.
Elektronik für die Luft- und Raumfahrt – Durchgängige Abnahme gemäß Klasse 3, ergänzt durch den Qualitätsrahmen AS9100C zusätzlich zu IPC/WHMA-A-620. Komplexe, verzweigte Kabelbäume werden für Kabelverläufe im Flugzeugrumpf weiterhin hybrid und manuell ausgelegt.
Medizintechnik – Hohe Zuverlässigkeit gemäß Klasse 3 mit vollständiger Rückverfolgbarkeit der Crimpkraft für jeden Anschlusskontakt. Sterilisierbare Ummantelungen und biokompatible Isolierung bestimmen die Auswahl der Module.
3C-Elektronikgeräte – Mittlere Stückzahlen mit gemischtem Produktmix, Flachband- und Koaxialkabelbaugruppen, oft Abnahme gemäß Klasse 2. Schnelles Umrüsten ist wichtiger als maximaler Durchsatz.
Erneuerbare Energien (Solar / BESS / Laden) – Steckverbinder für hohe Ströme, größere Leiterquerschnitte von 4 – 35 mm² und abgedichtete Kontaktierungen. Ein wachsendes Segment, angetrieben von denselben Trends zur Elektrifizierung wie bei Elektrofahrzeugen.
Industrieausrüstung und Robotik – Robuste Kabelbäume mit chemikalienbeständiger Ummantelung und Auslegung auf wiederholte Bewegungszyklen. Dedizierte Ausführungen gemäß Klasse 2 sind weit verbreitet.
Kurzübersicht zur IPC/WHMA-A-620-Konformität für Maschinenkäufer
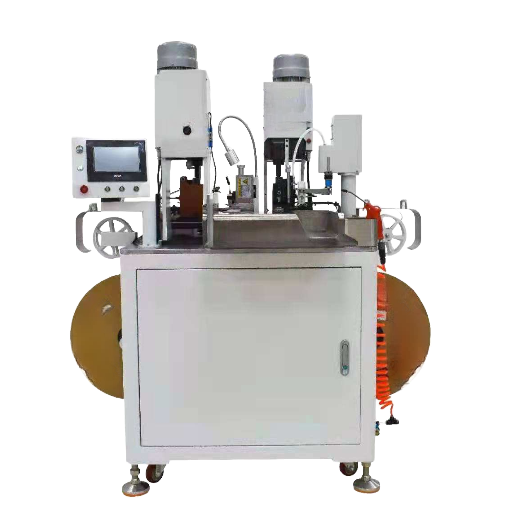 Kann ein Anbieter nicht jede Angabe in seinem Datenblatt einer Klausel der IPC/WHMA-A-620 zuordnen, sollten Sie das Datenblatt als Werbung betrachten. Die folgende Kurzübersicht zur IPC/WHMA-A-620-Konformität nennt die fünf Klauseln, die bei der Maschinenbewertung am wichtigsten sind.
Revision E (Oktober 2022) ist heute in der Fertigung weiterhin die am weitesten verbreitete Fassung: 338 Seiten und mehr als 700 Farbfotos zur Unterscheidung zulässiger Zustände, Prozessindikatoren und Fehler bei Crimpverbindungen, Spleißen und Kontaktierungen. Revision F (2025) verschärft insbesondere vier Bereiche: eindeutigere Regeln für Baugruppen mit einer Mischung aus Stromkreisen der Klasse 2 und Klasse 3 im selben Kabelbaum, aktualisierte Tabellen zur Auszugskraft und Hinweise zum Crimpquerschnitt, präzisierte Sichtkriterien zur Unterscheidung zwischen Prozessindikatoren und Fehlern sowie neue Abnahmekriterien für Schrumpfschlauch, Geflechtschlauch, Schutzrohre und Spiralband.
| Bereich der IPC-Klausel | Maschinenmerkmal für die Einhaltung der Anforderungen | Fehlerbild bei fehlendem Merkmal | Abnahme gemäß Klasse 1/2/3 |
|---|---|---|---|
| Crimpkraft und Crimphöhe | Kraftüberwachung im geschlossenen Regelkreis mit einer Abtastung von ≥1 kHz, Crimphöhengeber | Zu schwach gecrimpte Kontakte lösen sich bei Vibrationen; zu stark gecrimpte Kontakte durchtrennen Litzen | Für Klasse 3 ist eine Prüfung von 100 % erforderlich |
| Auszugskraftprüfung | Inline-Station zur Auszugskraftprüfung mit voreingestellter Tabelle für die jeweilige Klasse | Im Feld auftretende Durchgangsfehler bleiben bei der Sichtprüfung unentdeckt | Klasse 3 = höchste Mindestwerte gemäß IPC-Tabelle |
| Toleranz bei Abisolierschäden | Programmierbare Abisoliertiefe ±0,3 mm, höchstens 2 % der Litzen beschädigt | Eine Kerbe in der Isolierung vergrößert sich bei Biegung; es kommt zu zeitweiligen Unterbrechungen | Klasse 2 ist strenger als Klasse 1 |
| Durchgangsprüfung | Inline-Station zur 100%igen Durchgangsprüfung und Hochspannungsprüfung | Unterbrechungen gelangen in die nächste Montagestufe | Über alle Klassen hinweg ist eine Prüfung von 100 % erforderlich |
| Schutzummantelungen (Rev F) | Schrumpfschlauchmodul, Zuführung für Geflechtschlauch, Einlauf für Schutzrohre | Schutzschlauch reißt, Schrumpfschlauch schrumpft unzureichend, Abriebgefahr am Schutzrohr | Neue Abnahmekriterien der Rev F für alle drei Klassen |
Wie viel kostet die IPC 620-Zertifizierung?
Die Schulung zum IPC/WHMA-A-620 Certified IPC Specialist (CIS) auf Bedienerebene kostet pro Person US $400 – $900 für einen 3 – 5 Tage dauernden Kurs bei einem akkreditierten Master IPC Trainer. Eine Rezertifizierung ist alle zwei Jahre fällig und kostet ungefähr die Hälfte. Die Einführung auf Werksebene ist teurer und liegt eher bei US $20.000 – $80.000, wenn Maschinenrekalibrierung, aktualisierte Dokumentation, die Schulung interner Auditoren und der Kauf der IPC-Norm einbezogen werden. Planen Sie die Zertifizierung als mehrjähriges Programm und nicht als einzelnen Kostenpunkt.
📐 Technischer Hinweis
Wenn Sie Maschinen für ein Programm gemäß Klasse 3 bewerten, bestehen Sie auf dem Export der Daten der Kraftüberwachung im geschlossenen Regelkreis. Die Hinweise von IPC/WHMA-A-620 Rev F zum Crimpquerschnitt setzen prüfbare Daten voraus. Eine Maschine, die zwar überwacht, aber das Datenblatt nicht exportiert, lässt Bediener bei einem Kundenaudit nicht nachweisen, dass die Anforderungen eingehalten wurden.
Entscheidungshilfe zur Auswahl einer Kabelbaummaschine mit fünf Fragen
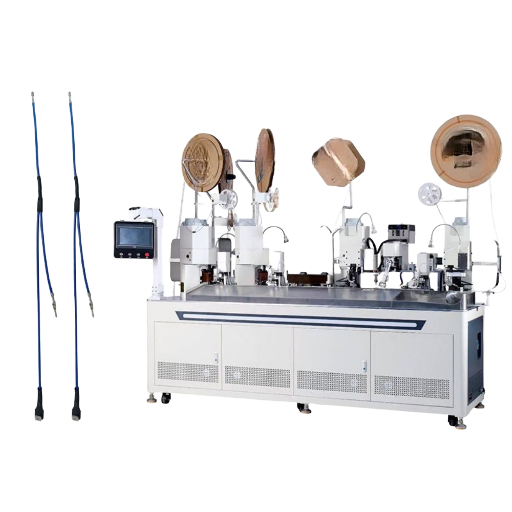 Prüfen Sie eine infrage kommende Maschine anhand der folgenden Entscheidungshilfe mit 5 Fragen, bevor Sie ein Angebot anfordern. Anhand von fünf Käuferangaben ordnet sie die Maschine einer der vier zuvor vorgestellten Automatisierungsstufen zu.
- Jahresmenge. Bei weniger als 50.000 fertigen Kabelbäumen pro Jahr sind Stufe 1 (manuell) oder Stufe 2 (halbautomatisch) meist die beste Wahl. Bei 50.000 bis 200,000 Stück amortisieren sich vollautomatische Einzelprozessmaschinen der Stufe 3. Ab 200,000 Stück sind modulare Fertigungszellen der Stufe 4 die Mindestanforderung.
- Kabelbaumtypen im Produktmix. Bei ein oder zwei stabilen Kabelbaumfamilien pro Quartal eignen sich dedizierte Maschinen der Stufe 3. Bei fünf oder mehr Familien mit wechselnden Stückzahlen sind halbautomatische Maschinen der Stufe 2 mit Schnellwechselwerkzeugen besser geeignet.
- Kabelquerschnittsbereich. Wenn 80 % Ihrer Aufträge im Bereich von 0,5 – 2,5 mm² liegen, eignet sich eine Standardzelle der Stufe 3. Für Querschnitte unter 0,13 mm² (Feindraht-Elektronik) oder über 6 mm² (Batterie / Stromversorgung) sollten Sie eine Zelle der Stufe 4 mit erweitertem Arbeitsbereich spezifizieren.
- Angestrebte IPC-Klasse. Klasse 1 – Stufe 1 oder 2 genügt. Klasse 2 – Stufe 2 mit dokumentierter Mindestanforderung an die Kraftüberwachung. Klasse 3 – nur Maschinen der Stufe 3 oder 4 mit Auszugskraftprüfung und Datenexport für 100 % der Teile kommen infrage.
- Umrüsthäufigkeit. Bei mehr als einem Produktwechsel pro Schicht sollten Sie eine halbautomatische Maschine mit schnellem Werkzeugwechsel gegenüber einer automatischen Maschine mit hohem Durchsatz bevorzugen. Bei weniger als einem Produktwechsel pro Schicht hat der Durchsatz Vorrang.
| Profil | Empfohlene Stufe |
|---|---|
| Unter 50k/Jahr, großer Produktmix, Klasse 1 / 2 | Halbautomatische Stationen der Stufe 2 |
| 50k – 200k/Jahr, kleiner Produktmix, Klasse 2 / 3 | Vollautomatische Einzelprozessmaschine der Stufe 3 |
| 200k+/Jahr, Hochvolt-Elektrofahrzeuge, Klasse 3 | Modulare Automatisierungszelle der Stufe 4 |
| Luft- und Raumfahrt, verzweigt, ≥80 Stromkreise, Klasse 3 | Fertigungszelle der Stufe 4 und hybride manuelle Auslegung |
ROI und Gesamtbetriebskosten: Wann sich die Automatisierung amortisiert
Die Amortisationsrechnung für eine Kabelbaummaschine beruht auf vier Faktoren. Ermitteln Sie jeden einzelnen vor der Bestellung; dann ergibt sich die Entscheidung von selbst. Dieses Vier-Faktoren-Modell entspricht den Leitlinien für Fertigungsinvestitionen, die in den Berufsdaten des U.S. Bureau of Labor Statistics zu Kabelbaummonteuren veröffentlicht wurden und die Arbeitskosten als Berechnungsgröße zugrunde legen.
Amortisationsübersicht: vier Faktoren
Bei Einzelprozessmaschinen der Stufe 3 liegt die Amortisationszeit zwischen 18 und 36 Monaten, bei modularen Fertigungszellen der Stufe 4 zwischen 24 und 48 Monaten. Bei Programmen mit Auditvorgaben gemäß Klasse 3 amortisieren sich Fertigungszellen oft schneller, denn die Alternative – die Auszugskraft von 100 % aller Anschlusskontakte manuell zu dokumentieren – verursacht Arbeitskosten, die durch Automatisierung vollständig entfallen.
- Wegfall von Arbeitsplätzen – Multiplizieren Sie die Zahl der Bediener, die durch die Maschine ersetzt werden, mit den jährlichen Gesamtkosten pro Person (Lohn + Sozialleistungen + Gebäudekosten, je nach Standort etwa US $35K – $85K pro Bediener). Eine modulare Fertigungszelle ersetzt 4 – 8 Bediener an einer Zweischicht-Fertigungslinie.
- Senkung der Fehlerkosten – Die durchschnittliche Fehlerquote der Branche liegt bei gemischter manueller Fertigung bei etwa 12 %; automatisierte Fertigungszellen mit Kraftüberwachung im geschlossenen Regelkreis erreichen 0,03 – 0,08 %. Bei einem Jahresprogramm mit 200.000 Einheiten und Nacharbeitskosten von US $3 – $7 pro Kabelbaum belaufen sich die jährlichen Einsparungen auf US $35.000 bis US $165.000.
- Umrüstkosten – Bei manuellen Fertigungslinien gehen pro Produktwechsel 15 – 45 Minuten verloren; eine halbautomatische Linie mit Schnellwechselwerkzeugen soll weniger als 6 Minuten benötigen. Multiplizieren Sie die eingesparte Zeit mit den Betriebskosten der Fertigungslinie pro Minute.
- Investition und Service – Die Investitionskosten reichen von US $60K (Einzelprozessmaschine der Stufe 3) bis US $800K+ (modulare Fertigungszelle der Stufe 4). Hinzu kommen jährlich 10 – 15 % für Serviceverträge, Ersatzteile und die Nachschulung der Bediener.
📐 Technischer Hinweis
Berechnen Sie die Personalkosteneinsparung anhand der Gesamtkosten und nicht allein anhand des Stundenlohns. Eine Einzelprozessmaschine der Stufe 3 in Querétaro, die 5 Bediener mit einem Stundenlohn von US $14 ersetzt, spart bei einem Zweischichtbetrieb einschließlich Sozialleistungen, Aufsicht und Gebäudekosten rund US $145K pro Jahr. Das ist deutlich mehr als die Berechnung von US $58K allein auf Basis der Löhne und der für eine Investitionsfreigabe durch den Vorstand relevante Betrag.
Häufige Fehler, Aufgaben der Bediener und Qualitätskontrolle
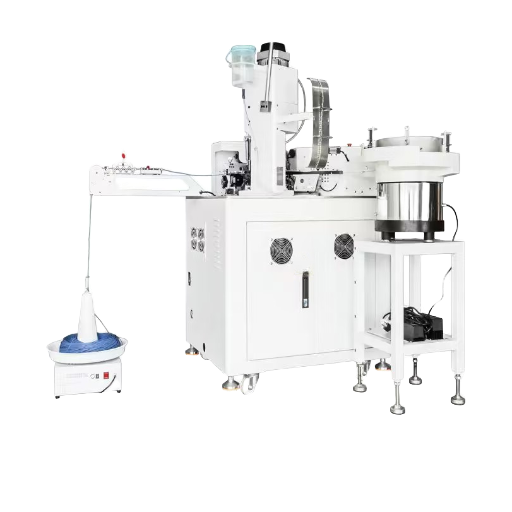 Fünf Fehlerkategorien machen den Großteil der Feldausfälle bei den auf diesen Fertigungslinien hergestellten Kabelbäumen aus. Die Fehlerklassifizierung entspricht der in USPTO 5.740.602 (Kabelbaum-Montagesystem) dokumentierten Einteilung nach Fehlermodi, die Isolationsschäden, falsch ausgerichtete Anschlusskontakte und Durchgangsfehler als vorherrschende Kategorien aufführt. Die ersten drei Fehlermodi entstehen beim Crimpen, die letzten beiden beim Einsetzen und Prüfen.
| Fehler | Gegenmaßnahme der Maschine | Abnahmekriterium nach IPC 620 |
|---|---|---|
| Isolationsschaden beim Abisolieren | Programmierbare Abisoliertiefe, Sensor für den Klingenverschleiß | ≤2 % durchtrennte Litzen, keine Kerbe in der Isolierung über die Grenzwerte der Klasse hinaus |
| Crimpverbindung mit zu geringer Festigkeit | Kraftüberwachung mit geschlossenem Regelkreis + Crimphöhen-Encoder | Auszugskraft gemäß IPC-Tabelle für Klasse 1/2/3 |
| Falsch ausgerichteter Anschlusskontakt | Prüfung der Anschlusskontakt-Ausrichtung beim Einsetzen durch Bildverarbeitung | 100 % Sichtprüfung gemäß IPC-Klasse |
| Fehlerhafte Abisolierlänge | Rückmeldung des Längen-Encoders nach dem Abisolieren | Toleranz der Abisolierlänge: ±0,3 mm |
| Durchgangsfehler | Inline-Prüfstation für 100 % Durchgangsprüfung und Hochspannungsprüfung | Für Klasse 2/3 ist eine 100 % Prüfung erforderlich |
Branchenausblick 2025 – 2030 — Roadmap zur 800V-EV-Automatisierung
Käufer sollten vier Wendepunkte zwischen 2025 und 2030 einplanen, die in der folgenden Roadmap zur 800V-EV-Automatisierung dargestellt sind. Jede Zeile, auf die sich Käufer zwischen 2025 und 2030 einstellen sollten. Jede Zeile verknüpft einen Markttreiber mit den Auswirkungen auf die Kabelbaum-Fertigungslinie und der daraus folgenden Maßnahme für Käufer.| Meilenstein | Treiber | Auswirkungen auf die Kabelbaum-Fertigungslinie | Maßnahme für Käufer |
|---|---|---|---|
| Ausgangslage 2025 | Markt für Kabelbaum-Maschinen und -Ausrüstung: US $103.52B, 7,2 % CAGR | ADAS-Module erfordern inzwischen Kabelbäume mit 200+ Kontaktstiften in Fahrzeugen mittlerer Ausstattung | Bestehende Fertigungszellen auf die Abmessungen von Steckverbindern mit 200+ Kontaktstiften prüfen |
| EV-Wendepunkt 2027 | Die 800V-Architektur setzt sich in den Modellpaletten der OEMs als Standard durch | Die Nachfrage nach abgedichteten Steckverbindern und größeren Leiterquerschnitten (10 – 35 mm²) steigt stark | Erweiterungsfähige modulare Fertigungszellen mit abgedichtetem Einsetzmodul spezifizieren |
| Höhepunkt des Nearshoring 2028 | Die Kabelbaum-Fertigungskapazitäten in Mexiko wachsen im Rahmen des USMCA; die Nachfrage nach Upgrades für halbautomatische Anlagen steigt stark | Die Nachfrage nach Stufe 2 / 3 übertrifft bei Neubauten die nach Stufe 4 | Eine schrittweise Umstellung statt eines direkten Wechsels zu Stufe 4 planen |
| Fertigungszellen werden 2030 zum Standard | Modulare Fertigungszellen mit Kraftüberwachung werden zur grundlegenden Erwartung für Klasse 3 | Manuelles Crimpen wird bei großen OEMs für Programme der Klasse 3 nicht mehr zugelassen | Den 5-Jahres-Servicevertrag frühzeitig abschließen, um die Ersatzteilversorgung sicherzustellen |
„Branchenanalysten, die den Markt für Kabelbaum-Ausrüstung beobachten, bezeichnen die 800V-EV-Architektur durchweg als wichtigsten Treiber der Investitionsausgaben 2026 — das interessantere Signal liegt jedoch darunter. Für Kabelbäume mit mehr als 80 Stromkreisen sind Hybridzellen mit manuellem abschließendem Layout nach wie vor der Standard, und dieses Muster dürfte sich vor 2030 kaum umkehren.“
Häufig gestellte Fragen
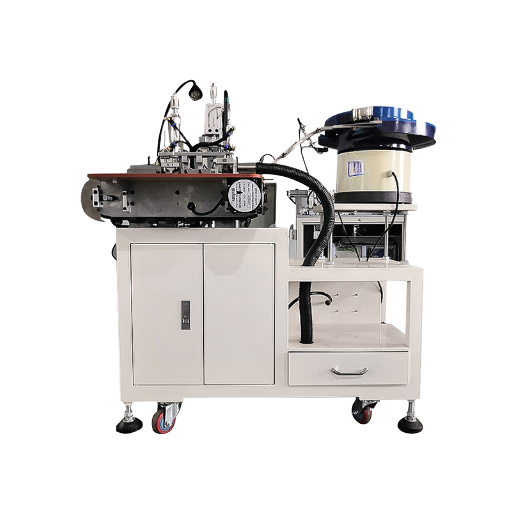
F: Was macht ein Bediener in der Kabelbaum-Montage?
Antwort anzeigen
Ein Bediener an einer Kabelbaum-Montagelinie bedient die Kabelbaum-Montagemaschine, lädt Kabelspulen und Anschlusskontaktstreifen, überwacht Dashboards zur Kraftüberwachung mit geschlossenem Regelkreis, greift bei Alarmen ein und gibt Prüfprotokolle für Erstmuster und laufende Prüfungen gemäß der Abnahmenorm IPC/WHMA-A-620 frei. Wenn die Fertigungslinie von manuellen Werkbänken zu vollautomatischen Fertigungszellen wechselt, verlagert sich der Schwerpunkt der Tätigkeit von manueller Geschicklichkeit hin zur Interpretation von Daten.
F: Was ist der Unterschied zwischen Kabelkonfektion und Kabelbaum-Montage?
Antwort anzeigen
Kabelkonfektionen bestehen normalerweise aus einem geraden Kabelstrang mit einem oder mehreren Leitern und Kontaktierungen an beiden Enden. Ein Kabelbaum verzweigt sich zu mehreren Anschlusspunkten, bündelt Kabel entlang vorgegebener Verläufe und umfasst Steckverbinder, Umwicklungen und Schutzummantelungen. Für beide gelten die Abnahmekriterien nach IPC/WHMA-A-620. Beim Kabelbaum sind jedoch Layouttafeln, Verzweigungsmodule und längere Prüfabläufe erforderlich.
F: Wie sollte ich einen Kabelbaumhersteller oder Maschinenlieferanten prüfen?
Antwort anzeigen
Stellen Sie drei direkte Fragen. Erstens: Kann der Lieferant die Daten der Kraftüberwachung mit geschlossenem Regelkreis für jeden Anschlusskontakt exportieren? Zweitens: Erfüllt die Maschine die IPC/WHMA-A-620-Klasse, die Sie tatsächlich benötigen (Klasse 2 oder Klasse 3)? Drittens: Kann der Lieferant drei Referenzkunden aus Ihrem Industriesegment nennen, die in Ihrem Produktionsvolumen fertigen? Meiden Sie Lieferanten, die mit vagen Aussagen zu „maßgeschneiderten Lösungen“ antworten.
F: Wie lange dauert die Einrichtung einer vollautomatischen Kabelbaum-Maschine?
Antwort anzeigen
Die Erstinbetriebnahme einer vollautomatischen Einprozess-Fertigungslinie der Stufe 3 dauert von der Lieferung bis zu den Erstmusterteilen 4 – 8 Wochen, einschließlich der Bedienerschulung. Für modulare Fertigungszellen der Stufe 4 sind 8 – 16 Wochen erforderlich.
F: Können Kabelbaum-Montagemaschinen Hochvolt-Kabelbäume für 800V-EVs verarbeiten?
Antwort anzeigen
Ja, mit Einschränkungen. Standardmaschinen der Stufe 3 verarbeiten Leiter mit einem Querschnitt von bis zu etwa 6 mm². Das deckt die meisten Signal- und Niederspannungs-Stromleitungen ab. Für 800V-EV-Batterie- und Motorkabelbäume mit abgedichteten Kontaktierungen für 10 – 35 mm² sollten Sie eine erweiterungsfähige modulare Fertigungszelle der Stufe 4 mit Einsetzen abgedichteter Steckverbinder, Auszugskraftprüfung nach IPC-Klasse 3 und Verarbeitung orangefarbener Hochvoltmantel spezifizieren. Prüfen Sie vor der Beauftragung, ob die Referenzliste des Anbieters mindestens ein Tier-1-EV-Programm enthält, und fragen Sie, ob die Fertigungszelle die auf Ihrer Plattform eingesetzte Steckverbinderfamilie verarbeitet — Aptiv HV280, Rosenberger H-MTD oder Yazaki HV. Die Einsetzwerkzeuge sind zwischen den Familien nicht austauschbar, und ein Angebot für die falsche Familie kann später eine kostspielige Nachrüstung erforderlich machen.
F: Wie lange dauert eine Schulung zur IPC/WHMA-A-620-Zertifizierung?
Antwort anzeigen
Die Schulung auf Bedienerebene zum Certified IPC Specialist (CIS) dauert 3 – 5 Tage. Die Schulung auf Ausbilderniveau zum Certified IPC Trainer (CIT) umfasst weitere 2 – 3 Tage und eine Lehrprobe. Alle zwei Jahre ist eine Rezertifizierung erforderlich. Die Einführung auf Werksebene — einschließlich Dokumentation, Schulung interner Auditoren und Neukalibrierung der Maschinen — verlängert das Gesamtprogramm auf 6 – 12 Monate.
Konfigurieren Sie eine Kabelbaum-Montagemaschine für Ihr Programm
Sprechen Sie mit einem ZEUEE-Ingenieur über Produktionsvolumen, IPC-Klassenziel und Produktmix der Kabelbaumtypen. Wir fertigen nach Abnahmekriterien der Klasse 3 und stellen für jede Fertigungslinie einen dokumentierten Export der Kraftüberwachungsdaten bereit.
Angebot für eine Konfiguration anfordern →Über diese Analyse
Dieser Leitfaden stützt sich auf 20 Jahre Erfahrung von ZEUEE mit Automatisierungsprojekten für Kabelbäume in 30+ Ländern und auf mehr als 10.000 dokumentierte Industrieprojekte seit 2005. Hinzu kommen eine Prüfung der Klauseln von IPC/WHMA-A-620 Rev E und Rev F, Marktdaten für 2025 von Assembly Magazine und ResearchAndMarkets sowie Richtwerte für Fehlerquoten, die von Analysten der Kabelbaumbranche veröffentlicht wurden. Wenn sich eine Zahl nicht anhand einer veröffentlichten Quelle belegen ließ, wird sie weggelassen, statt geschätzt zu werden.
Referenzen und Quellen
- IPC/WHMA-A-620 Revision E — Norm für Anforderungen und Abnahme von Kabelkonfektionen und Kabelbäumen — IPC International
- IPC/WHMA-A-620F 2025: Kabelkonfektionen und Kabelbäume — ANSI
- Der Markt für Kabelbäume in der Automobilindustrie wächst weiter — Assembly Magazine, 2025
- Globale Trends und Ausblick 2026 – 2031 für Fertigungsanlagen für Kabelbäume — ResearchAndMarkets
- 60 potenzielle Fehler bei der Konstruktion von Maschinenkabeln und Kabelbäumen erkennen — Cableteque
- WHMA/IPC veröffentlicht IPC/WHMA-A-620 Rev E — Wiring Harness News
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






