Kontaktieren Sie Zeyu lntelligent Industrial Company

Twist-Pin-Maschine: Vollständiger Fertigungsleitfaden (2026)

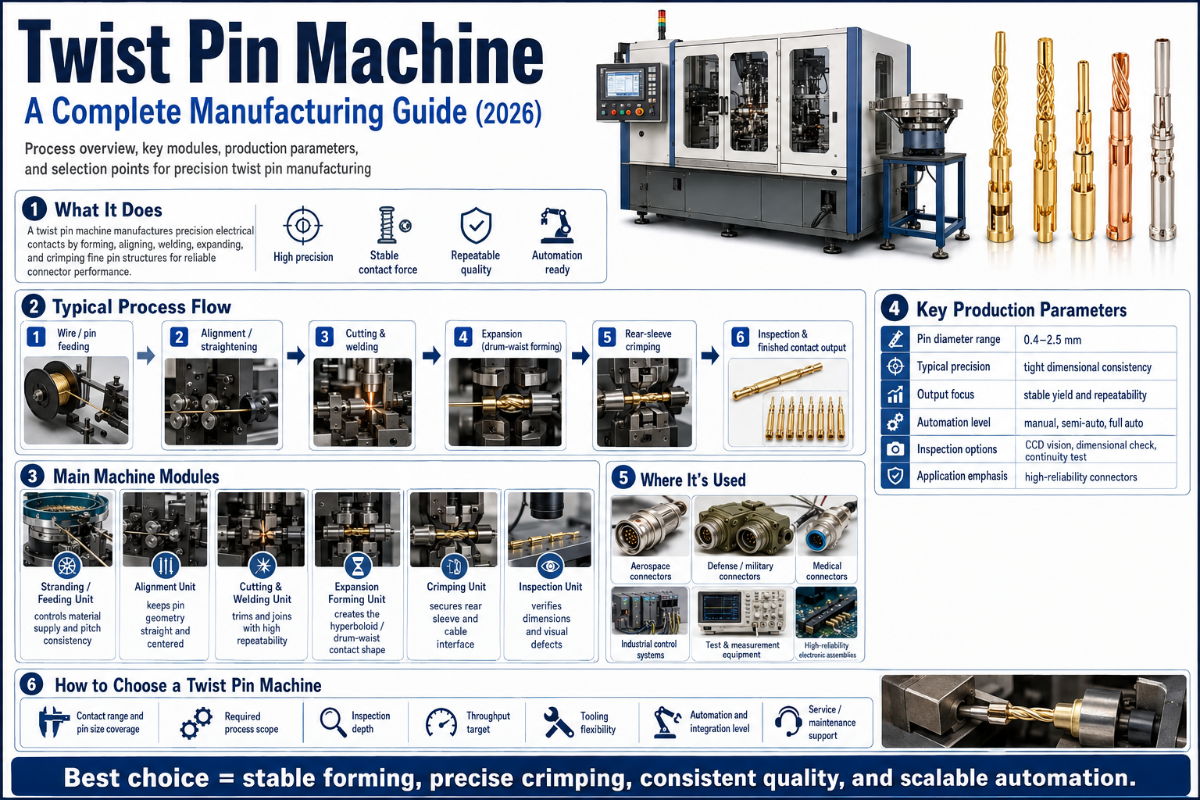
Vollständiger Fertigungs- und Beschaffungsleitfaden für Ingenieure, Einkäufer und Planer von Hyperboloid-Kontaktbaugruppen.
Twist-Pin-Maschine: Fertigung von Hyperboloidkontakten (vollständiger Leitfaden)
Eine Twist-Pin-Maschine bezeichnet eine Maschinenfamilie zur präzisen Fertigung von Hyperboloidkontakten – kleinen (0.2 bis 0,8 mm im Durchmesser, aus 3 bis 9 Beryllium-Kupfer-Drähten gefertigten) Bauteilen, die für Steckverbinder in der Luft- und Raumfahrt, Verteidigung, Hochfrequenztechnik und Prüftechnik unverzichtbar sind. Eine industrielle Twist-Pin-Maschine unterscheidet sich grundlegend von den weit verbreiteten schraubenförmigen Befestigungselementen auf Amazon, mit denen Sofabezüge befestigt werden. Sie ist vielmehr eine automatisierte Sechs-Stationen-Linie zum Verseilen, Schneiden, Schweißen, Aufweiten, Ausrichten und zur 100%igen Prüfung elektrischer Kontakte. Dieser Leitfaden erläutert die Funktionsweise dieser Anlagen, die Bedeutung der Hyperboloid-Geometrie, Maschinenkonfigurationen, relevante Normen sowie Kriterien für die Entscheidung zwischen automatisierter und manueller Montage.Technische Kurzdaten – Referenzwerte für Twist-Pin-Maschinen
| Drahtdurchmesserbereich | 0,2 – 0,8 mm |
| Anzahl der Einzeldrähte | 3 – 9 Einzeldrähte je Twist-Pin-Kontakt |
| Verseildurchsatz | 100 – 200 mm/min |
| Richtgeschwindigkeit | bis zu 1.000 mm/min |
| Schneid- und Schweißdurchsatz | 12 – 15 Stück/min |
| Aufweitdurchsatz (Ausbauchen) | 10 – 15 Stück/min |
| Hauptwerkstoff | Berylliumkupfer C17200 (gemäß ASTM B194) |
| Alternative Werkstoffe | Phosphorbronze C5210, Berylliumnickel C17510 |
| Standardbeschichtung | Gold 0,5 – 2,5 µm über einer Nickelschicht |
| Fertigungsstufen | Automatisierte Linie mit 6 Stufen (Verseilen → Schneiden → Schweißen → Aufweiten → Ausrichten → Prüfen) |
Was ist eine Twist-Pin-Maschine? Industrielle Twist-Pin-Kontakte und Polster-Twist-Pins im Vergleich
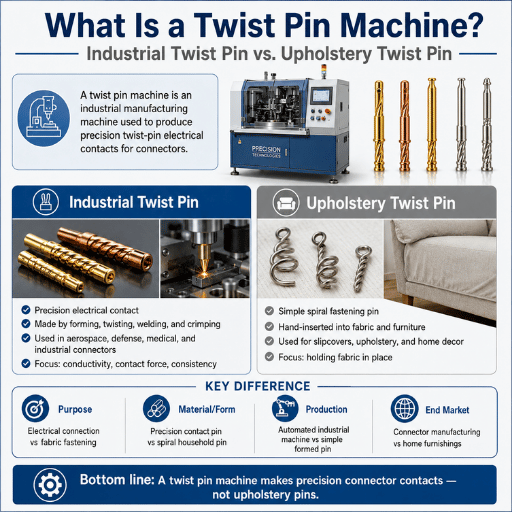 Wer bei Google nach „twist pin“ sucht, findet zuerst mehr als sechstausend Treffer zu Heimwerkerartikeln: Polster-Twist-Pins, mit denen Spannbettlaken, Sitzkissen und Schonbezüge befestigt werden. Darum geht es in diesem Leitfaden jedoch nicht.
Industrielle „Twist-Pins“ für Steckverbinder sind elektrisch leitende Kontaktelemente, die häufig in hochzuverlässigen Steckverbindern für die Luft- und Raumfahrt, den Militärbereich, die Hochfrequenztechnik und Prüftechnik zum Einsatz kommen. Jeder Kontakt ist ein komplexes Bauteil aus mehreren (üblicherweise 3 bis 9) miteinander verflochtenen Beryllium-Kupfer-Drähten. Diese werden anschließend in der Mitte mechanisch aufgeweitet, sodass ein Käfig in Hyperboloidform entsteht. Beim Zusammenstecken mit einem Kontaktstift in einer Steckbuchse federt die Struktur und schmiegt sich entlang mehrerer Kontaktlinien an den Gegenkontakt an. So entstehen 7 bis 10 redundante elektrische Kontaktpunkte, verglichen mit den 2 bis 3 einzelnen Kontaktpunkten eines geformten oder gestanzten Kontakts. Dadurch ist der Kontakt äußerst widerstandsfähig gegen Stoß und Vibration und ermöglicht viele tausend Steckzyklen ohne Kontaktfehler.
Eine „Twist-Pin-Maschine“ ist also eine automatisierte Anlage zur Fertigung von „Twist-Pins“ – fachsprachlich Hyperboloidkontakten – aus blanken Drahtspulen. In 6 verschiedenen Fertigungsstufen entstehen daraus fertige Teile, die zu Steckverbindern montiert werden können. Es handelt sich somit nicht um eine einzelne Maschine, sondern um eine Linie aus sechs oder sieben unterschiedlichen Prozessmaschinen. Die einzelnen Stufen werden im Folgenden erläutert. Anschließend geht es um Industrienormen und die Frage, wann sich eine automatisierte, teilautomatisierte oder manuelle Linie eignet.
💡 Kurze Begriffsklärung
Da in diesem Text mit „Twist-Pin“ der Hyperboloidkontakt aus verseilten Drähten für Steckverbinder gemeint ist und kein Polsternagel, gilt dies für Leser ebenso wie für Maschinenentwickler: Alle weiteren Erwähnungen von „Twist-Pin“ beziehen sich auf den elektrischen Kontakt.
Hyperboloid-Kontakttechnik: Die Konstruktion hinter Twist-Pin-Kontakten
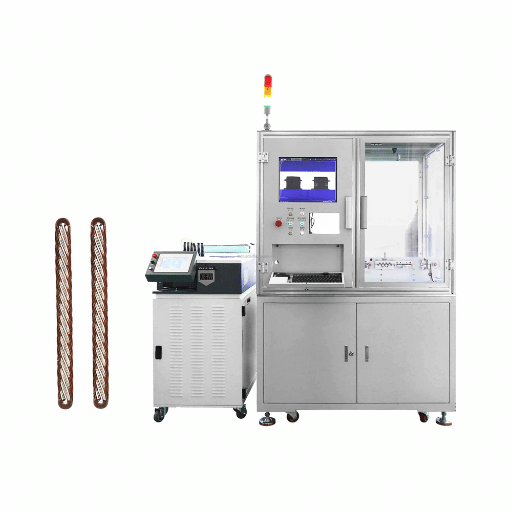 Um zu verstehen, warum eine automatisierte Twist-Pin-Maschine erforderlich ist, lohnt sich ein Vergleich des mechanischen und elektrischen Verhaltens einer Hyperboloid-Steckbuchse mit dem ihres herkömmlichen Gegenstücks mit gestanzten Kontakten.
Wie funktioniert ein Hyperboloidkontakt?
Bei einem gestanzten Kontakt wird der männliche Kontakt zwischen wenigen dünnen Metallzungen oder -fingern eingeklemmt. Jeder Finger hat nur eine kleine Kontaktfläche zum Gegenkontakt. Bei den meisten Konstruktionen ergeben sich pro Steckbuchse insgesamt vielleicht drei bis fünf tatsächliche Kontaktpunkte. An jedem Kontaktpunkt beträgt der Widerstand bei der ersten Verbindung und geringer Stromstärke unter günstigen Bedingungen möglicherweise nur etwa 3 Milliohm. Damit liegt der Gesamtwiderstand der Steckbuchse im besten Fall bei etwa 1 Milliohm, sofern keine größeren Mängel vorliegen. Wird die Baugruppe jedoch Vibrationen oder extremen Temperaturwechseln ausgesetzt, können die Kontaktflächen nachweislich um wenige Mikrometer gegeneinander gleiten – ein Vorgang, der als „Fretting“ bezeichnet wird. Selbst ohne größere Bewegungen kann die elektrische Leitfähigkeit durch Oxidschichten auf den Kontakten beeinträchtigt werden. Bei gestanzten Steckbuchsen ist es nicht ungewöhnlich, dass der Gesamtwiderstand nach nur 500 oder weniger Zyklen um eine Größenordnung steigt – von 3 Milliohm auf über 25 Milliohm. Häufig kommt es dadurch zu Kontaktfehlern infolge zeitweiser Unterbrechungen. Hyperboloid-Steckbuchsen haben eine andere Geometrie. Mehrere dünne Drähte – die einzelnen Einzeldrähte des Twist-Pin-Kontakts – sind an beiden Enden verankert und zu einer Schraubenlinie geformt, sodass sich jeder Draht in der Mitte nach innen wölbt. Beim Einführen des Gegenstifts biegt sich jeder Draht radial nach außen und gibt unabhängig von den anderen nach. Dadurch entstehen 7-10 redundante Kontaktlinien. Fällt ein einzelner Draht aus, versagt der Kontakt nicht. Vibrationen reinigen die Kontakte sogar, anstatt ihre Leistung zu beeinträchtigen.
✔ Vorteile von Hyperboloidkontakten (Twist-Pin-Kontakten)
- Stoßfestigkeit bis zu 500 G – 10× so hoch wie bei gestanzten Kontakten
- Dauerhafte Vibrationsfestigkeit bei 200 G – 10× so hoch wie bei gestanzten Kontakten
- 7-10 redundante Kontaktlinien gegenüber 2-3 einzelnen Kontaktpunkten
- Stabiler Kontaktwiderstand von ~3 mΩ über die gesamte Stecklebensdauer
- 10.000+ Steckzyklen bei einem Widerstandsanstieg von unter 2 %
- Steckkraft etwa halb so hoch wie bei einem gleichwertigen gestanzten Kontakt
⚠ Zu berücksichtigende Einschränkungen
- Die Fertigungskosten pro Kontaktstift sind höher als bei gestanzten Kontakten
- Erfordert ausscheidungsgehärtetes Berylliumkupfer – die Materialversorgung kann sich verzögern
- Die Kontaktlinien erfordern eine präzise Verdrillung innerhalb von 0.5 (Werkzeuge müssen angepasst werden)
- Die ideale Betriebstemperatur des Kontakts liegt unter 105 °C, damit die Federkraft erhalten bleibt
- Für eine aussagekräftige Sichtprüfung sind eine KMG oder ein optischer Komparator erforderlich
📐 Technischer Hinweis
Bei der Verarbeitung von ausscheidungsgehärtetem Berylliumkupfer C17200 mit einer Twist-Pin-Maschine wird eine Kontaktkraft von 0.5 bis 1,5 oz je Kontakt erreicht. Die Kontaktkraft bleibt über 10.000 Steckzyklen innerhalb von ±5 %, und der gesamte Kontaktwiderstand liegt unter 5 m. Die Schraubenliniensteigung muss auf etwa 0.0005 inch und die Einzeldrähte auf 0.001 inch genau eingehalten werden – Anforderungen, die in jeder Stufe der sechsstationigen Produktionslinie von ZE präzise umgesetzt werden müssen.
„Bei gestanzten Kontakten mit ihren wenigen Kontaktpunkten führen längere Vibrationen zum Ausfall. Anlagen mit missionskritischen Funktionen können sich in kritischen Einsatzumgebungen keinen Funktionsausfall leisten. Diese Konstruktionen besitzen mehrere elektrische Kontaktpunkte, die Ausfällen unter Vibration vorbeugen. Deshalb sind Hyperboloid-Steckbuchsen bei Micro-D-Anwendungen zum Standard geworden.“ – Technische Kurzfassung zur Entwicklung von Luftfahrt-Steckverbindern, sinngemäß nach einem technischen Dokument von Cinch Connectivity
Der 6-stufige Fertigungsprozess für Twist-Pin-Kontakte
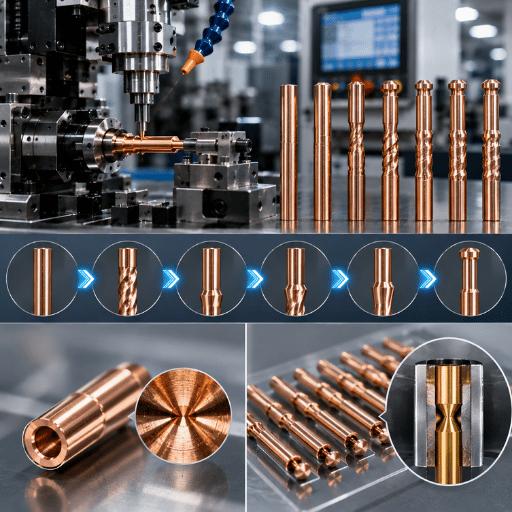
Eine vollständige ZEUEE-Montagelinie für Twist-Pin-Kontakte umfasst sechs speziell ausgelegte Stationen. Jede Stufe löst eine bestimmte Teilaufgabe der Gesamtfertigung; die langsamste Maschine bestimmt daher die Linientaktzeit.Wie werden Twist-Pin-Kontakte gefertigt? Die sechs Stationen im Überblick
Vom BeCu-Rohdraht bis zum fertigen Produkt durchläuft der Prozess der Linie die folgenden Prüfschritte:| Stufe | Maschine | Durchsatz | Kritischer Parameter | Qualitätsprüfschritt |
|---|---|---|---|---|
| 1. Verseilen | Verseilmaschine für Twist-Pin-Kontakte | 100–200 mm/min | Schraubenliniensteigung ±sub-degree, Schlaglänge 0,5–3 × OD | Inline-Überwachung der Zugspannung |
| 2. Richten und Schneiden | Servo-Schneidmaschine | Richten mit 1.000 mm/min; Schneiden mit 12–15 Stück/min | Schnittlänge ±0,05 mm | Laser-Längenmessgerät |
| 3. Enden verschweißen | Schweißmaschine für Twist-Pin-Enden | 12–15 Stück/min | Konzentrizität der Schweißraupe, keine Porosität | Optische Prüfung der Schweißraupe |
| 4. Aufweiten (Ausbauchen) | Aufweit- und Ausbäuchmaschine | 10–15 Stück/min | Ausbauchdurchmesser, Taillenprofil des Hyperboloids | Maßprüfung mit KMG |
| 5. Ausrichten | Ausricht- und Richtmaschine | An den Linientakt angepasst | Geradheit der Kontaktstifte, Ausrichtung der Enden | CCD-Prüfung der Geradheit |
| 6. Prüfung | Optische Prüfanlage mit CCD und Laser | 100 % inline | Geometrie, Oberfläche, Beschichtungsabdeckung | Automatische Ausschleusung und Sortierung in Behälter |
💡 Praxistipp – Umrüstzeit
Laut Branchenpublikationen gehen beim Umstellen einer von 6 Maschinen 15 Minuten Produktionszeit verloren. Bei einer ganzen Maschinenlinie kommen allein durch Umrüstungen mehr als 2 hr Ausfallzeit pro Tag hinzu. Manche Quellen empfehlen, Werkzeuge einzusetzen, um die Rüstzeit zu verkürzen.
Werkstoffauswahl: Warum Berylliumkupfer für Twist-Pin-Kontakte?
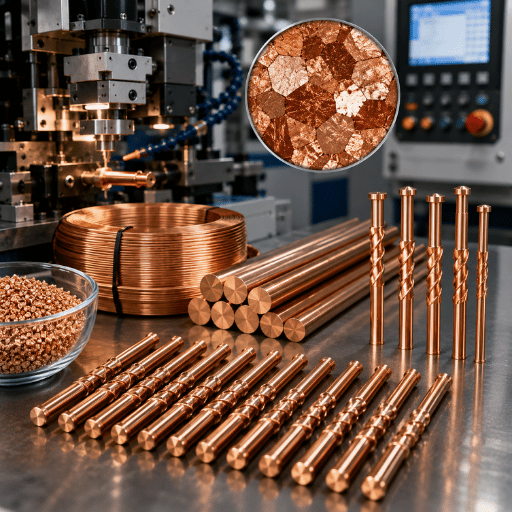 Die Werkstoffauswahl für einen Twist-Pin-Kontakt ist keine Frage des Stils. Sie wirkt sich unmittelbar auf den Erhalt der Federkraft, die elektrische Leitfähigkeit und die Anzahl der Steckzyklen bis zum Ausfall aus. Rund 95 % der industriellen Twist-Pin-Kontakte werden aus drei Legierungen gefertigt: Berylliumkupfer C17200, Phosphorbronze C5210 und Berylliumnickel C17510. Jede Kombination ist mit einem eigenen Anwendungsbereich verbunden.
| Eigenschaft | BeCu C17200 | Phosphorbronze C5210 | BeNi C17510 |
|---|---|---|---|
| Zugfestigkeit (wärmebehandelt) | 1.100–1.380 MPa | 700–900 MPa | 760–965 MPa |
| Elektrische Leitfähigkeit (% IACS) | 22–28% | 15–18% | 45–60% |
| Betriebstemperatur | bis zu ~105 °C | bis zu ~100 °C | bis zu ~200 °C |
| Federkrafterhalt über Steckzyklen | ±5 % über 10K+ Zyklen | ±10 % über 5K Zyklen | ±5 % bei erhöhter Temperatur |
| Relative Werkstoffkosten | Hoch | Mittel | Sehr hoch |
| Referenznorm | ASTM B194 / B196 | ASTM B103 | ASTM B441 |
Entscheidungshilfe für Werkstoff und Anwendung
Eine vollständige Legierungsübersicht finden Sie im Katalog der ZEUEE-Montagemaschinen für Steckverbinder für die Sechs-Stationen-Linie.
- Für handelsübliche Hochfrequenztechnik, Prüftechnik und Telekommunikation der Klasse 2 (IPC/WHMA-A-620E, Klasse 2): BeCu C17200 (Legierung mit Standardkosten) oder Phosphorbronze C5210 (kostengünstige Legierung)
- Für kontinuierlich betriebene Hochtemperatur-Messgeräte (>105 C): BeNi C17510 (typischer Anwendungsbereich); einfache Legierungen kriechen
- Für Messgeräte mit hoher Stromdichte und hoher Temperatur (>150 C) ist BeCu C17200 unverzichtbar; Legierungen kriechen
- Für die Zusammenführung von Hochfrequenz- und Leistungsfunktionen ist BeCu C17200 die Standardlegierung. Bei einer Stromdichte von mehr als 5 A je Kontaktstift ist eine Silberschicht als Unterschicht in Betracht zu ziehen
Verseilmaschinen: Warum sich Verseilen für Twist-Pin-Kontakte vom Kabelverseilen unterscheidet
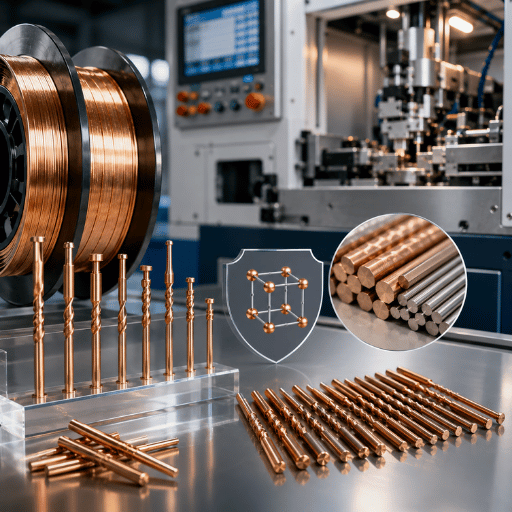 Hier unterlaufen den meisten Entwicklungsingenieuren für Steckverbinder Fehler. Der Begriff „Verseilen“ steht sowohl auf dem Datenblatt einer LAN-Doppelschlag-Verseilmaschine mit 1.200 RPM als auch auf dem Datenblatt einer Verseilstation für Twist-Pin-Kontakte. Beide arbeiten mit einem oberflächlich ähnlichen Mechanismus – eine Aufwickelspule dreht sich um eine Abwickelspule –, doch das Toleranzfenster ist zehnmal enger. Eine Kabelverseilmaschine kann keine Twist-Pin-Kontakte fertigen, obwohl beide Maschinen Drähte mechanisch verseilen.
Zu den allgemeinen Gruppen von Verseilanlagen zählen Rohrverseilmaschinen, Planetenschlag-Verseilmaschinen, Starrverseilmaschinen, Doppelschlag-Verseilmaschinen und Bündelmaschinen für Kabel. Jede basiert auf einer anderen Leitergeometrie, wie sie von Herstellern universeller automatisierter Linien ausgelegt wird. Sie alle sind auf Kabelgeometrien ausgelegt: Mehrleiterverbände mit 0,5-5 mm und mehr, Schlaglängen von 8-25 D und Linientaktgeschwindigkeiten von 50-200 m/min. Entscheidend sind die Biegsamkeit des Kabelleiters, der Gleichstromwiderstand pro Kilometer und die Zugfestigkeitsreserve.
Bei Verseilmaschinen für Twist-Pin-Kontakte sind all diese Parameter umgekehrt.
| Abmessung | Kabelverseilmaschine | Verseilmaschine für Twist-Pin-Kontakte |
|---|---|---|
| Einzeldrähte je Ausbringung | 7 / 19 / 37 / 61 (konzentrischer Standard) | 3 – 9 (ein Twist-Pin-Kontakt) |
| Drahtdurchmesserbereich | 0,5 – 5 mm (Leiterdimension) | 0,2 – 0,8 mm (Mikrobereich) |
| Steigungstoleranz | ±5 – 10 % (funktionsbedingt) | ±sub-degree (Kontaktgeometrie) |
| Schlaglänge | 8 – 25 × OD | 0,5 – 3 × OD (Schraubenlinienwinkel entscheidend) |
| Liniengeschwindigkeit | 50 – 200 m/min | 100 – 200 mm/min |
| Form der Ausbringung | Kontinuierliche Spule (Kilometer) | Einzelteile (mm + Schneiden) |
| Entscheidender Ausbringungsparameter | Widerstand, Biegsamkeit, Zugfestigkeit | Konzentrizität der Schraubenlinie, Federkraft |
| Konstruktionsziel | Leistungs- und Signalleiter | Kontaktfederstruktur |
⚠️ Der entscheidende Unterschied
Genau deshalb gehen Engineering-Teams, die eine LAN-Kabelverseilmaschine zur Herstellung von Material für Steckverbinder-Kontaktstifte umrüsten, nur zwei Kompromisse ein: eine Kontaktgeometrie, die sich nicht per CMM vermessen lässt, und eine Fertigungslinie, die eine optische Inline-Prüfung mit 100 % Abdeckung niemals vollständig abschließen kann, weil das Produkt kontinuierlich und nicht diskret ist. Der Verseil-, Schneid-, Schweiß- und Aufweitungsprozess von ZEUEE wurde genau deshalb entwickelt, weil sich mit Kabelverseilung nicht die diskrete Präzision im Mikronraster herstellen lässt, die Twist-Pin-Kontakte erfordern.
Die Steigungsgenauigkeit beim Verseilen von Twist-Pin-Kontakten ist um eine Größenordnung höher als beim Kabelverseilen. Eine gleichmäßige Steigung im sub-degree-Bereich bei 100-200 mm/min ist der entscheidende Wettbewerbsvorteil – nicht allein die Spindeldrehzahl. Eine Kabelverseilmaschine mit einer Spindeldrehzahl von 1.200 RPM kann die Steigung der Schraubenlinie bei einem 0,3 mm starken Einzeldraht nicht mit einer Genauigkeit im sub-degree-Bereich halten. Die dynamischen Bedingungen sind dafür ungeeignet, und die Aufwicklung ist für Ausbringungsmengen in Kilogramm, nicht für einzelne Millimeterteile ausgelegt.
MIL-Spezifikationen und Industrienormen: Wann Twist-Pin-Kontakte Konformität erfordern
 Ob ein Twist-Pin-Kontakt einer Militär- oder Luftfahrtnorm entsprechen muss, hängt vom endgültigen Einsatzbereich der Steckverbinderbaugruppe ab. Die bei der Abstimmung relevanten Normen umfassen mehrere Qualifikationsebenen: Steckverbinderspezifikation, Werkstoffspezifikation und Verarbeitungsspezifikation; schließlich kommt eine Ergänzung für den Militär- und Luftfahrtbereich hinzu. Bei Beschaffungsgesprächen werden vor allem folgende Normen behandelt:
Für die Fertigung von Twist-Pin-Kontakten relevante Normen
Die Wahl zwischen den drei Klassen von IPC/WHMA-A-620E bestimmt einen Großteil der Beschaffungsentscheidungen: Klasse 1 legt allgemeine Normen für Elektronikprodukte fest, Klasse 2 gilt für Produkte in den Branchen Kommunikations-, Daten- und Telefontechnik, und Klasse 3 enthält Anforderungen an hochzuverlässige Produkte für die Luft- und Raumfahrt, Medizintechnik und den Militärbereich. Klasse 3 verlangt SPC-Aufzeichnungen, eine Prüfumgebung mit mindestens 1.000 lux und einer Farbtemperatur von 3.000–5.000 K sowie die Einhaltung des „Military & Space Addendum“ für Komponenten und Baugruppen, die thermischen Wechselbeanspruchungen, Stoß und Vibration ausgesetzt sind.
- MIL-DTL-83513 (Subminiatur-Steckverbinder vom Typ Micro-D sind eine klassische Anwendung für Twist-Pin-Kontakte).
- MIL-DTL-38999 (Rundsteckverbinder, Temperaturbereich).
- MIL-DTL-55302 (Leiterplattensteckverbinder).
- ASTM B194 (Platten, Bleche, Bänder und Walzstäbe aus Berylliumkupfer).
- ASTM B196 (Stäbe und Rundmaterial aus Berylliumkupfer – dient als Vormaterial für den Draht der Twist-Pin-Kontakte).
- IPC/WHMA-A-620E, Oktober 2022 („Anforderungen an Kabelbaum- und Kabelbaugruppen“ legt die Qualitätskontrollstufen für Elektronikprodukte fest: Klasse 1, 2 oder 3; siehe unten).
- NASA INST-EEE-002 (schreibt Twist-Pin-Kontakte für den Einsatz in kritischen Micro-D-Anwendungen vor.
📐 Werksprüfzeugnis – wichtige Angaben
Die Anforderungen in Luft- und Raumfahrt sowie im Militärbereich umfassen einen bestätigten Werksprüfbericht (MTR) für jede Materialcharge. Dieser muss die Legierungsbezeichnung gemäß ASTM-Normen, den Wärmebehandlungszustand, die Zugfestigkeit (min, max), die Dehnung (%), die elektrische Leitfähigkeit (% IACS) und die Chargenrückverfolgbarkeit zum Lieferanten angeben. Fehlt dieser Nachweis, wird die Charge bei einer Prüfung nach Klasse 3 üblicherweise zurückgewiesen.
Manuelle oder automatisierte Fertigung von Twist-Pin-Kontakten: Entscheidungshilfe
Wenn ein Steckverbinderhersteller die Fertigung von Twist-Pin-Kontakten plant, basiert die grundlegende Investitionsrechnung auf einem Vergleich zwischen der Kapazität einer vollständig integrierten, mehrstufigen Fertigungsmaschine mit sechs Stufen und der anderer, weniger effizienter Lösungen, mit denen sich die Kundenanforderungen erfüllen lassen. In die Rechnung fließen vier Variablen ein: • Monatsvolumen • Genauigkeit der geometrischen Toleranzen • vollständig umgelegte Arbeitskosten • Kosten durch Qualitätsmängel (Produktionsausfall, Nacharbeit, Kundenretouren und Garantieansprüche).| Parameter | Manuell | Teilautomatisiert | Vollautomatisiert (6 Stufen) |
|---|---|---|---|
| Dauerhafter Durchsatz | 200 – 600 Stück/Tag je Bediener | 2.000 – 5.000 Stück/Tag | 10–12 Stück/min dauerhaft ≈ 14K/Tag |
| Präzision der Schraubenliniensteigung | ±1 – 2° (bedienerabhängig) | ±0.5° | ±sub-degree (Servo und CCD) |
| Ausschussquote | 2 – 4% | 0.5 – 1.5% | ~0,15 % (100 % Inline-CCD-Prüfung) |
| Anzahl der Bediener | 25 – 35 | 8 – 12 | 2 – 4 |
| Anfangsinvestition | Niedrig (≈ $50K für Werkzeuge) | Mittel ($120K – $250K) | $350K – $525K (einschließlich Integration) |
| Typische Amortisationszeit | n/a | 24 – 36 Monate | 12 – 24 Monate (Arbeitskosten + Kapazität) |
| Konformität mit Klasse 3 | Schwierig (Chargenschwankungen) | Mit zusätzlichem Auditaufwand machbar | Integriert (SPC + Dokumentation) |
| Geeignet für | <10,000 Stück/Monat, geringe Spezifikationsanforderungen | 10K – 50K Stück/Monat, Klasse 2 | >50K Stück/Monat, Klasse 3, Militär/Luft- und Raumfahrt |
Kurze Entscheidungshilfe
Vor der Annahme eines Angebots sollten Beschaffungsteams zwei Erkenntnisse aus der Praxis kennen. Erstens werden die Integrationskosten regelmäßig zu niedrig angesetzt: Branchenpublikationen zufolge liegen sie bei erstmaligen Automatisierungsprojekten für Twist-Pin-Kontakte 40 % über den Anlagenangeboten. Werkzeuge und Engineering machen den größten Teil dieser Differenz aus. Zweitens betragen die tatsächlichen Kosten je Bediener etwa das 1,5× des Grundlohns, wenn Sozialleistungen, Schulung und Fluktuation berücksichtigt werden. In Industrieländern lagen die vollständig umgelegten Gemeinkosten im Durchschnitt bei etwa $30K pro Jahr und Bediener. Dieser Wert verändert den Effizienzvergleich zwischen manueller und automatisierter Fertigung schneller als die Anlagenrendite allein.
Beschaffungsteams, die eine kundenspezifische Linie spezifizieren möchten, können das vollständige Datenblatt für Twist-Pin-Kontakte herunterladen, um Informationen zu Durchsatz, Aufstellfläche und Integration auf Linienebene zu erhalten, oder ein individuelles Angebot für ihre Fertigungslinie für Twist-Pin-Kontakte anfordern.
Bei einem Bedarf von >50.000 Einheiten/Monat, geometrischen Toleranzen bis hinunter zu <0.5 Grad Schraubenlinienwinkel und vertraglich geforderter Qualität nach IPC/WHMA-A-620E, Klasse 3, kann eine mehrstufige automatisierte Montagelösung die wirtschaftlichste Wahl sein. Bei ~10,000-50,000 Einheiten pro Monat und möglichen Anforderungen der Klasse 2 kann ein hybrider oder teilautomatisierter Prozess sinnvoll sein. Bei <10,000 Stück/Monat ohne hohe Zuverlässigkeitsanforderungen bleiben manuelle Prozesse mit strenger Bedienerzertifizierung voraussichtlich wirtschaftlich.
Häufige Fallstricke bei der Fertigung von Twist-Pin-Kontakten: Erkenntnisse aus der Praxis
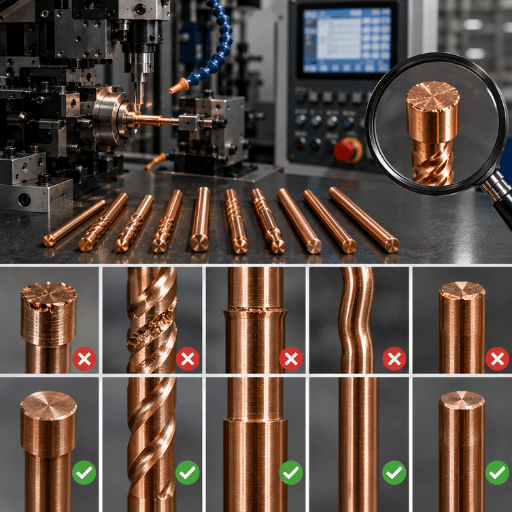 Diese fünf Punkte sind die häufigsten Ursachen für Fehler bei der Twist-Pin-Fertigung. Keiner davon lässt sich aus dem Datenblatt ableiten. Alle zeigen sich erst, nachdem die erste Charge ausgeliefert wurde und der Qualifizierungsingenieur auf der anderen Seite 30 Kontaktstifte für Querschliffe entnimmt.
⚠️ Fallstrick 1: Abweichung der Helixsteigung durch verschlissene Spindellager
Spindellager können bei kontinuierlicher Fertigung 18 bis 24 Monate halten, bevor sie so weit verschleißen, dass die Helixsteigung den Bereich von weniger als 1 Grad überschreitet. Dann besteht die Kontaktgeometrie die KMG-Messung nicht mehr, selbst wenn die Schweiß- und Drahtstationen einwandfrei arbeiten. Lösung: Führen Sie täglich und in jeder Schicht stichprobenartige KMG-Prüfungen am Verseilergebnis durch – nicht nur am fertigen Kontaktstift. (Ein Artikel in einer Branchenfachzeitschrift wies darauf hin, dass die Ausschussquote in diesem Bereich vor der Automatisierung auf erschreckende 4 % steigen kann.)
⚠️ Fallstrick 2: Unvollständige Wärmebehandlung von BeCu
BeCu C17200 muss unter kontrollierter Atmosphäre ausgehärtet werden. Eine unzureichende Aushärtung verringert die Zugfestigkeit um 15 % und beschleunigt den Abbau der Federkraft. Dadurch liegt die Kontaktkraftbeständigkeit außerhalb des Toleranzbereichs von ±5 % über 10.000 Steckzyklen, und Kontaktstifte, die die Prüfung zunächst bestehen, versagen später im Lebensdauertest. Gegenmaßnahme: Verlangen Sie, dass der Abnahmeprüfzeugnis den Wärmebehandlungszustand ausdrücklich aufführt (TF00, TH04 usw.), und prüfen Sie eine Mustercharge per Härtemessung nach HRB oder HV.
⚠️ Fallstrick 3: Schwankende Beschichtungsdicke
Eine Goldbeschichtung unter 50 in lässt die darunterliegende Nickelschicht durchkorrodieren; eine Beschichtung über 100 in ist verschwenderisch und neigt bei wiederholter Biegung zu Rissen. Die meisten Steckverbinderentwickler wissen zum Glück bereits, dass der Widerstand nach etwa 500 Zyklen von einem sauberen Wert von 3 m auf über 25 m ansteigt, wenn die Beschichtung nicht vollkommen gleichmäßig ist – dies zeigt sich in unzuverlässigen Verbindungen in der Prüffassung. Lösung: Messen Sie die Beschichtungsdicke per XRF bei jeder Charge, nicht nur an jeder Musterprobe.
⚠️ Fallstrick 4: Nicht hermetische Endschweißung
Fehler: Ist die Endschweißung in Stufe 3 nicht gasdicht, dringt im Laufe der Zeit Luftsauerstoff in das Litzenbündel ein. Dadurch steigt der Kontaktwiderstand kontinuierlich, obwohl kein sichtbarer Fehler vorliegt. Zu den Lösungen zählt die Helium-Leckprüfung einer Stichprobe geschweißter Kontaktstifte als Ergänzung, nicht als Ersatz für die Sicht- oder Röntgenprüfung.
⚠️ Fallstrick 5: AQL-Stichprobenprüfung anstelle einer 100 %-Inline-Prüfung
AQL reicht für Arbeiten der Klasse 3 nicht aus. Fehler in den unteren 0,1 % einer Charge sind weiterhin missionskritisch. Die Lösung ist einfach und teuer: eine 100 %-Inline-Prüfung der Abmessungen per CCD/Laser in Stufe 6 mit automatischer Ausschusssortierung.
Alternative: Die Angabe des Lieferanten „100 %-Prüfung“ ist nicht aussagekräftig, wenn keine überprüfbaren Prüfergebnisse für jeden einzelnen Kontaktstift vorliegen.Branchenausblick – Treiber der Twist-Pin-Nachfrage bis 2026–2028
Drei gleichzeitige Entwicklungen treiben die Nachfrage nach Twist-Pins in der Luft- und Raumfahrt, im Verteidigungsbereich und in der hochdichten Elektronik an – und keine davon ist spekulativ. Alle sind bereits in öffentlich verfügbaren Marktgrößen und in den technischen Entscheidungen erkennbar, mit denen Luft- und Raumfahrt-OEMs die Effizienz von Komponenten der nächsten Generation und intelligente Prüfabläufe verbessern. SWaP-Reduzierung in der Luft- und Raumfahrt. Der Markt für Steckverbinder in der Luft- und Raumfahrt wuchs laut Intel Market Research von etwa US $3,26 billion im Jahr 2025 auf prognostizierte US $3,51 billion für 2026. Das entspricht einem jährlichen Wachstum von ~7,6 %. Innerhalb dieses Marktes geht der Trend weg von gestanzten Kontakten nach MIL-C-39029 und hin zu Hyperboloid-Buchsen, die Größe, Gewicht und Leistungsaufnahme optimieren, um neue Missionsanforderungen bei CubeSats, SmallSats, taktischen UAVs und sogar bemannten Raumfahrzeugen zu erfüllen. Im Mittelpunkt der technischen Diskussionen in der Luft- und Raumfahrt steht das Hyperboloid-Design. Seine selbstreinigende Geometrie hält Vibrationen stand und verhindert die häufigsten Fehlerarten, insbesondere Passungskorrosion an herkömmlichen gestanzten und gecrimpten Luft- und Raumfahrtkontakten. Starkes Wachstum in Raumfahrt und Verteidigung. Allein die Raumfahrt-Steckverbinder werden laut Research and Markets von US $1,07 billion im Jahr 2026 auf US $1,41 billion anwachsen (7,1 % CAGR bis 2030). Für den umfassenderen Gesamtmarkt für Steckverbinder in Raumfahrt und Luft- und Raumfahrt wird ein Anstieg von US $8,05 billion im Jahr 2025 auf US $15,02 billion im Jahr 2035 prognostiziert (SNS Insider). Diese positiven Marktentwicklungen sprechen klar für zuverlässige Twist-Pin- und Hyperboloid-Technologien gegenüber älteren gestanzten und gecrimpten Ausführungen. Strengere Prozesse durch IPC/WHMA-A-620E. Die Ausgabe vom Oktober 2022 verschärfte die Kontrollen für Prozesse der Klasse 3 nach IPC/WHMA-A-620, insbesondere hinsichtlich dokumentierter Prozesslenkung (SPC), Prüfbeleuchtung und vollständiger Rückverfolgbarkeit aller Komponenten der Montage. Deshalb verlangen Tier-1-Kunden diese Prozess- und Dokumentationskontrollen direkt in ihren Bestellungen. Das veranlasst Anbieter von Twist-Pins zunehmend dazu, auf automatisierte Fertigungslinien und vollständige SPC zu setzen, statt auf teilautomatisierte Prozesse.
Wenn Sie Ihre Twist-Pin-Fertigungskapazität für 2026–2028 planen
- Berücksichtigen Sie die Konformität mit IPC/WHMA-A-620E, Klasse 3, von Anfang an. Die Nachrüstung einer Linie der Klasse 2 mit SPC-Funktionen kostet ungefähr das 2-3× des Preises, den eine Auslegung auf Klasse 3 bereits bei der ursprünglichen Linienkonfiguration kosten würde.
- Stellen Sie sicher, dass die Präzision der Steigung unter einem Grad auch bei der Fertigung mit gemischten BeCu- und Phosphorbronze-Werkstoffen erhalten bleibt. Die Toleranzfenster in der Luft- und Raumfahrt werden durch die SWaP-getriebene Miniaturisierung jedes Jahr enger. Maschinenhersteller, die Verseilspindeln speziell für bestimmte Legierungsmischungen anpassen, liegen gegenüber Anbietern von Standardlinien vorn.
- Reservieren Sie Kapazitäten für 5G-mmWave- und EV-Anwendungen mit 800 V. Hyperboloid-Kontakte finden inzwischen in beiden Bereichen Eingang, und die Lieferzeit für eine neue Produktionslinie mit sechs Stationen beträgt in der Regel 60 bis 180 Tage.
Häufig gestellte Fragen
F: Worin unterscheidet sich ein Twist-Pin-Kontakt von einem herkömmlichen Crimpkontakt?
Antwort anzeigen
Twist-Pins sind Hyperboloid-Buchsenkontakte aus einzelnen, schraubenförmig gewickelten Drähten. Sie bieten durch den mehrspurigen Kontakt mit dem passenden männlichen Kontaktstift redundante Kontaktpunkte. Gestanzte Buchsenkontakte klemmen den passenden Kontaktstift lediglich zwischen 2 oder 3 einfachen Kontaktzungen ein und bieten nur wenige, häufig punktförmige oder parallele Kontaktstellen. Die Mehrfachkontakt-Geometrie von Twist-Pins bietet eine 10x höhere Beständigkeit gegen Vibrationen und Stöße als einfache Ausführungen; die Lebensdauer kann bis zu 5-20x mehr Steckzyklen betragen.
F: Warum wird Berylliumkupfer bei der Twist-Pin-Fertigung bevorzugt?
Antwort anzeigen
Berylliumkupfer (BeCu C17200) erreicht nach der Wärmebehandlung eine Zugfestigkeit von bis zu 1.100-1.380MPa bei einer elektrischen Leitfähigkeit von 22-28 % IACS. Diese Kombination bietet eine hohe Streckgrenze bei ausreichender Leitfähigkeit und ermöglicht eine lange Lebensdauer mit bis zu 10.000 oder mehr Steckzyklen.
F: Wie viele Stufen umfasst eine vollständige Twist-Pin-Fertigungslinie?
Antwort anzeigen
6. Verseilen/Richten/Schneiden/Endschweißen/Aufweiten/Ausbördeln/Richten und 100 %-Optikprüfung usw. Insgesamt umfasst eine Twist-Pin-Fertigungslinie 6 Maschinen. Der Durchsatz der Linie wird durch die Engpassstufe (wahrscheinlich das Aufweiten) bestimmt und beträgt 10–15 Stück/min. Einzelheiten zu den einzelnen Stufen finden Sie in der obigen Übersicht zur 6-stufigen Twist-Pin-Fertigungslinie.
F: Kann eine Verseilmaschine für LAN-Kabel auch Twist-Pins herstellen?
Antwort anzeigen
Nein. Eine Verseilmaschine für LAN-Kabel ist für mehradrige Kabelgeometrien ausgelegt – Drähte mit 0,5–5 mm, Schlaglängen von 8-25 OD, Liniengeschwindigkeiten von 50-200 m/min und kontinuierliche Ausgabe auf Spulen. Für einen Twist-Pin sind Drähte mit 0,2–0,8 mm, Schlaglängen von 0,5–3 OD, eine Präzision der Helixsteigung unter einem Grad und eine stückweise Ausgabe im Millimeterbereich erforderlich.
Weder die Dynamik noch die Aufwickelkonfiguration eignen sich für eine Twist-Pin-Anwendung. Eine vollständige Übersicht der Unterschiede finden Sie in der obigen Vergleichstabelle zu Verseilmaschinen.
F: Welche Normen gelten für militärische Twist-Pins und Twist-Pins für die Luft- und Raumfahrt?
Antwort anzeigen
MIL-DTL-83513 (Micro-D), MIL-DTL-38999 (runde Steckverbinder der Serie III, -65 bis +200 C), MIL-DTL-55302 (Leiterplatten-Steckverbinder); für den BeCu-Ausgangswerkstoff: ASTM B194 / B196. Für die Fertigungsqualität: IPC/WHMA-A-620E Klasse 3. Das Abnahmeprüfzeugnis muss folgende Angaben enthalten: Legierungsbezeichnung, Wärmebehandlungszustand, Zugfestigkeit, Bruchdehnung, Leitfähigkeit und Chargenkennzeichnung zur Rückverfolgbarkeit. Fehlt eine dieser Angaben, ist die Fertigung nicht konform mit Klasse 3.
F: Wie hoch ist die typische Ausbringung einer vollautomatisierten Twist-Pin-Linie?
Antwort anzeigen
Wir erreichen etwa 10–12 Stück/min, durchgehend über die 6-Stationen-Linie. Die Schneid- und Schweißstation erreicht jedoch 12–15 Stück/min, während die Aufweitstation für 10–15 Stück/min ausgelegt ist. Bei einem kontinuierlichen Betrieb rund um die Uhr an 24/7 Tagen werden jährlich etwa 4,3 Millionen Kontaktstifte gefertigt, ohne geplante Wartungen oder Umrüstungen einzurechnen. Der tatsächliche Engpass hängt davon ab, welche Legierung verarbeitet wird und wie oft die Linie von Phosphorbronze auf BeCu umgerüstet werden muss.
Über diese Analyse
Die typischen Parameter basieren auf Anlagen, die das ZEUEE-Engineeringteam erfolgreich in Betrieb genommen hat. Das Team verfügt über mehr als zwanzig Jahre Erfahrung mit Fertigungslinien für Hyperboloid-Twist-Pin-Kontakte für OEMs aus der Luft- und Raumfahrt, dem Verteidigungsbereich und dem RF-Steckverbindersektor. Vergleichswerte zur Anlagenleistung und zu Produkten stammen aus technischen Briefings und dokumentierten Untersuchungen von Cinch Connectivity, IEH Corp und Connector Supplier, die unsere Ingenieure überprüft haben (Mai 2026).
Referenzen und Quellen
- ASTM B194 — Standardspezifikation für Bleche, Platten, Bänder und Walzstangen aus Kupfer-Beryllium-Legierung — ASTM International
- ASTM B196 — Standardspezifikation für Stangen und Rundstäbe aus Kupfer-Beryllium-Legierung — ASTM International
- IPC/WHMA-A-620E — Anforderungen und Abnahmekriterien für Kabel- und Kabelbaum-Montagen (Oktober 2022) — IPC International und Wire Harness Manufacturers Association
- MIL-DTL-83513 — Rechteckige, miniaturisierte elektrische Steckverbinder — U.S. Defense Logistics Agency
- MIL-DTL-38999 — Runde, miniaturisierte elektrische Steckverbinder mit hoher Kontaktdichte — U.S. Defense Logistics Agency
- MIL-DTL-55302 — Steckverbinder für Leiterplatten — U.S. Defense Logistics Agency
- NASA INST-EEE-002 — Anweisungen zur Auswahl von EEE-Bauteilen — NASA Goddard Space Flight Center
Verwandte Artikel
- ZEUEE-Twist-Pin-Maschine – Spezifikationen der vollständigen Fertigungslinie – Durchsatz, Stellfläche und Integrationsdaten für sechs Stationen
- Katalog der Steckverbindermontagemaschinen von ZEUEE – Anlagenfamilien für Hyperboloid-, gestanzte und gecrimpte Steckverbinder
- Über ZEUEE – 20 Jahre Erfahrung in der Fertigung von Hyperboloid-Kontakten – Engineering-Tradition, Patente und namentlich genannte OEM-Kundenbasis
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






