Kontaktieren Sie Zeyu lntelligent Industrial Company

Qualitätssicherung für Stift- und Buchsenkontakte
Automatisierte Steckverbinderprüfung: Bildverarbeitungsmaschinen für Stift- und Buchsenkontakte
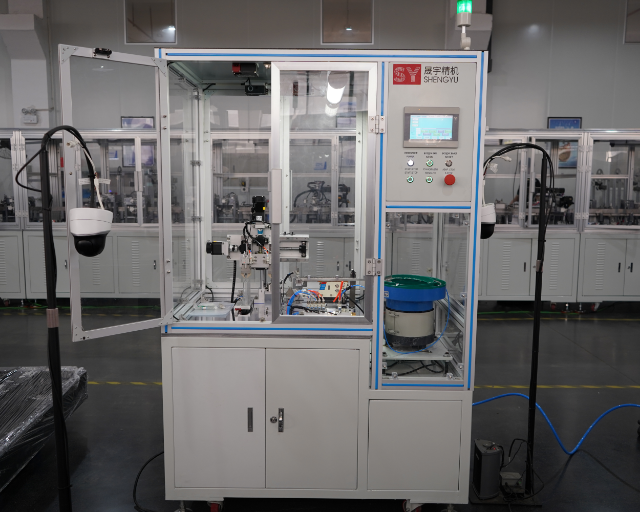
Bei der automatisierten Steckverbinderprüfung befindet sich eine Bildverarbeitungsstation mit mehreren CCD-Kameras zwischen Ihrer Kontaktmontagelinie und dem Versand. So werden verbogene Kontaktstifte, fehlende Kontakte, Grate und Verunreinigungen direkt am Entstehungsort erkannt, statt erst auf der Leiterplatte eines Kunden. ZEUEE entwickelt und baut diese Systeme für Steckverbinderhersteller, die sich keinen Fehlerdurchlauf leisten können.
100 %
Inline-Prüfung statt Stichprobenprüfung
<25
DPPM-Ziel auf Weltklasseniveau in der Automobilindustrie
150+
F&E-Patente hinter den ZEUEE-Anlagen
Prüfobjekte
Stift- und Buchsenkontakte, Anschlusskontakte, SteckverbindergehäuseBildverarbeitung
Multi-CCD-Kameras + telezentrische Beleuchtung/KuppelbeleuchtungErkannte Fehler
verbogene/fehlende Kontaktstifte, Koplanarität, Grate, Beschichtung, VerunreinigungenKoplanaritätsempfindlichkeit
bis hinunter zu <0.1 mmLiniengeschwindigkeit
konfigurierbar für die Kontaktfertigung mit hohem DurchsatzSortierung
automatische Gut-/Schlechtteil-Ausschleusung + DatenerfassungDie versteckten Kosten durchgeschlüpfter Fehler bei der Fertigung von Stift- und Buchsenkontakten
Ein einzelner ausgelieferter verbogener Kontaktstift verursacht in der Fertigung kaum Kosten, wird beim Kunden jedoch teuer. Sobald ein fehlerhafter Kontakt in eine Baugruppe des Kunden gelangt, kostet der Fehler nicht mehr nur ein Ausschussteil, sondern führt zu einem Linienstillstand, einem Garantieanspruch und bei Arbeiten für die Automobil- oder Luft- und Raumfahrtindustrie möglicherweise zu einem Anteil an den Rückrufkosten. Der Anteil der Lieferanten an Rückrufkosten erreichte 2018 15–20 %, und die Zahl der Rückrufmeldungen, in denen Lieferanten namentlich genannt werden, hat sich seit 2013 verdoppelt. Neben dem Rückruf selbst verursacht ein durchgeschlüpfter Kontakt Stillstand an der Linie des Kunden und zusätzlichen Wartungsaufwand. Bei sicherheitskritischen Baugruppen entsteht zudem ein echtes Zuverlässigkeitsproblem, das Vertrauen schneller untergräbt, als jeder Preisvorteil es wiederherstellen kann. Das Zeitfenster, in dem ein fehlerhafter Kontakt unentdeckt bleibt – von seiner Herstellung bis zu seiner Entdeckung –, ist die am besten beeinflussbare Größe in dieser Rechnung.
Bei manueller Prüfung und Stichprobenprüfung bleibt dieses Zeitfenster weit offen. Ein Hersteller von Fahrzeugsitzen prüfte täglich 2.000 Sitze von Hand, konnte dabei aber keinen einheitlichen Prüfstandard für die Steckverbinder einhalten. Erst mit der Umstellung auf eine 100%ige Inline-Bildverarbeitung änderte sich das. Bei Stift- und Buchsenkontakten ist das Problem ausgeprägter als bei den meisten anderen Bauteilen: Die relevanten Fehler – eine Verbiegung um 0,3°, eine Koplanaritätsabweichung von weniger als 0,1 mm oder ein haarfeiner Grat auf einer Kontaktfläche – sind zu klein, um von einem ermüdeten menschlichen Auge auf einer schnellen Linie zuverlässig erkannt zu werden. Jeder dieser Fehler kann nach dem Stecken beim Kunden zu einer intermittierenden Verbindung führen. Die automatisierte Steckverbinderprüfung verkürzt das Zeitfenster, indem sie jedes Teil in jedem Zyklus anhand einer festen Abnahmeregel prüft und das Ergebnis protokolliert.
Fehler- und Ausfallübersicht für Stift- und Buchsenkontakte
Bei der Prüfung geht es nicht einfach darum, Fehler zu finden. Sie soll gezielt die Kette unterbrechen, die aus einem Kontaktfehler im Mikrometerbereich einen Feldausfall macht. Die entsprechende Geräteklasse ist im USPTO-Patent US 11,761,882 beschrieben. Die folgende Übersicht zeigt, wie die Bildverarbeitung die einzelnen Fehler erkennt und welche Kosten entstehen, wenn sie unentdeckt bleiben.
| Kontaktfehler | Prüfverfahren | Ausfall beim Kunden, falls der Fehler durchschlüpft | Kostentreiber bei durchgeschlüpften Fehlern |
|---|---|---|---|
| Verbogener Kontaktstift (≥0,3°) | 2D-Schattenbild / 3D-Profil | Blockierung beim Stecken, intermittierende Verbindung | Linienstillstand beim Kunden |
| Fehlender Kontakt | Anwesenheitsprüfung / Zählung | Ausgefallener Stromkreis | Nacharbeit an der Leiterplatte / Ausschuss |
| Koplanaritätsabweichung (>0,1 mm) | 3D-Höhenkarte | Unvollständiger Sitz, offene Verbindung | Gelegentliche Rückläufer aus dem Feld |
| Grat auf der Kontaktfläche | Kanten- und Konturprüfung mit Bildverarbeitung | Beschädigung des Gegenkontakts beim Stecken | Garantieanspruch |
| Fehlstelle in der Beschichtung / Verfärbung | Farb- und Graustufenprüfung | Erhöhter Kontaktwiderstand, Korrosion | Verzögerte Qualitätsminderung im Feld |
| Verunreinigungen (Staub, Öl, Partikel) | Bildverarbeitung zur Erkennung von Oberflächenfehlern | Hoher Widerstand, Signalverlust | Fehlersuche beim Kunden |
| Rundlauffehler | Maßprüfung | Fehlausrichtung beim Einsetzen | Ausbeuteverlust bei der Montage |
| Unterschrittene Einsetztiefe | Messung in der Seitenansicht | Herausziehen durch Vibration | Sicherheits- / Rückrufrisiko |
| Verformung von Schale / Gehäuse | Profilvergleich | Fehlpassung beim Stecken | Vom Kunden zurückgewiesene Charge |
| Abgesplitterte Ecke / Riss | Kontur + Textur | Mechanischer Ausfall im Laufe der Zeit | Rückläufer aus dem Feld |
| Falsche Polarität / Polzahl | Musterprüfung | Verpolung, Kurzschluss | Schwerwiegender Fehler im Feld |
Was die automatisierte Steckverbinderprüfung erkennt: das Spektrum der Kontaktfehler
Käufer stellen zuerst eine Frage: Kann die Anlage die für mich relevanten Fehler tatsächlich erkennen? Steckverbinderfehler lassen sich in Gruppen einteilen, für die jeweils ein anderes Bildverarbeitungsverfahren erforderlich ist. (Das Verfahren zur Prüfung von Anschlusskontakten ist im USPTO-Patent US 5.335.413 beschrieben.) Diese Einteilung zeigt auch, welche Beleuchtung und Kamerakonfiguration für ein Angebot wirklich erforderlich sind. Wer nur von „KI“ spricht, ohne das Prüfverfahren zu benennen, verkauft einen Werbespruch. Viele Stift- und Buchsenkontakte werden mit ihrem Kabel vercrimpt. Daher gehören die Crimpqualität und die Geometrie des Anschlusskontakts ebenso zur Prüfung wie die Kontaktoberfläche.
Bei der Reflexion versagen einfache Prüfanordnungen oft unbemerkt. Vergoldete Kontakte, Anschlusskontakte aus Phosphorbronze und Berylliumkupferfedern erzeugen Blendungen, die ein flaches Ringlicht überstrahlen. Deshalb setzen geeignete Prüfmaschinen für Kontaktstifte auf telezentrische Objektive und diffuse Kuppelbeleuchtung, um für jeden Kontakt einen klaren, z-unabhängigen Schatten zu erfassen. Das folgende Spektrum zeigt, wie ZEUEE eine Prüfzelle für eine bestimmte Steckverbinderfamilie auslegt.
Spektrum der Kontaktfehler – nach Fehlergruppe, Bildverarbeitungsverfahren und Toleranz
| Fehlergruppe | Beispiele für Fehler | Bildverarbeitungsverfahren | Typische Empfindlichkeit |
|---|---|---|---|
| Geometrie – Position | Verbogener Kontaktstift, Abweichung von der Sollposition | Telezentrisches 2D-Schattenbild | ab 0,3° / 20 µm |
| Geometrie – Höhe | Koplanarität, Kontaktstifthöhe | 3D-Laser / strukturiertes Licht | <0.1 mm |
| Vorhandensein / Anzahl | Fehlender Kontaktstift, falsche Polzahl | Musterabgleich | 100 % pro Teil |
| Oberfläche – Beschaffenheit | Fehlstelle in der Beschichtung, Verfärbung | Farb- und Graustufenprüfung | Farbtonabweichung |
| Oberfläche – Sauberkeit | Staub, Ölfilm, Partikel | KI zur Erkennung von Oberflächenfehlern | Partikel unter einem Millimeter |
| Kantenbeschaffenheit | Grat, Absplitterung, Riss | Kontur + Textur | Kante im µm-Bereich |
| Maße | Rundlauf, Durchmesser | Kalibrierte Maßprüfung | ±0,02 mm |
| Einsetzen | Einsetztiefe, Sitz | Seitenansichtsprofil | Stufe von 0,05 mm |
| Gehäuse | Verformung der Schale, Grat | Profilvergleich | Konturanpassung |
Sie sind unsicher, welches Prüfverfahren sich für Ihre Fehler eignet?
individuelle Einschätzung der Fehlerabdeckung anfordern →Einblick in die ZEUEE-Prüfmaschine: Aufbau einer Multi-CCD-Prüfstation
Die Leistungsfähigkeit einer Prüfmaschine hängt maßgeblich davon ab, wie ihre Stationen rund um das Bauteil angeordnet sind. Für die automatisierte Steckverbinderprüfung konzipieren und bauen unsere Ingenieure eine Abfolge von CCD-Bildverarbeitungsstationen mit jeweils eigener Beleuchtung. Alle Stationen liefern eine gemeinsame Gut-/Schlechtentscheidung und einen Datensatz. Die Architektur der KI-basierten Bildverarbeitung ist im USPTO-Patent US 12,205,273 beschrieben. Der folgende Aufbau zeigt das Standardlayout einer Fertigungszelle, das unsere Ingenieure konfigurieren. Die Anzahl der Stationen und die Kameraauflösung richten sich nach dem Steckverbinder und dem benötigten Durchsatz.
Aufbau der Multi-CCD-Prüfstation – Standardkonfiguration der Fertigungszelle
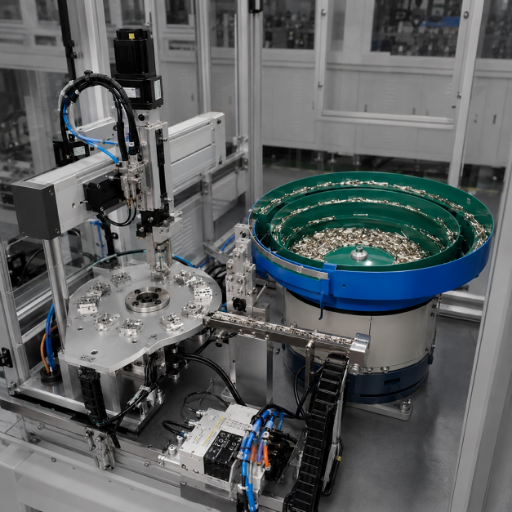
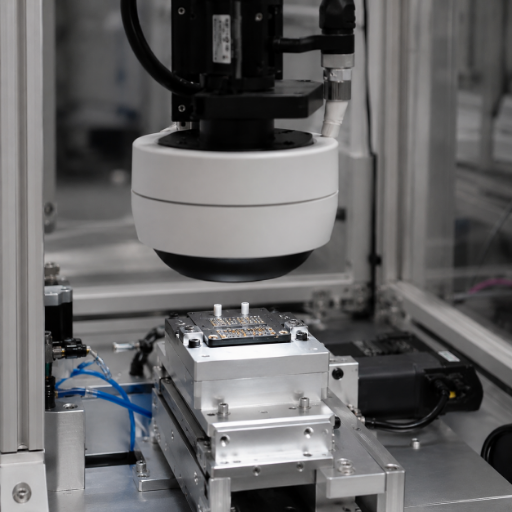
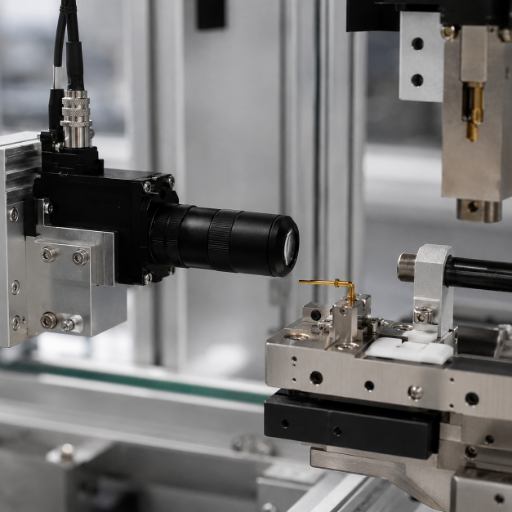
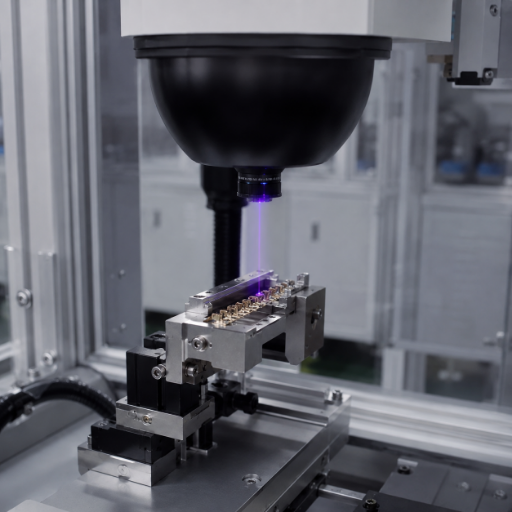
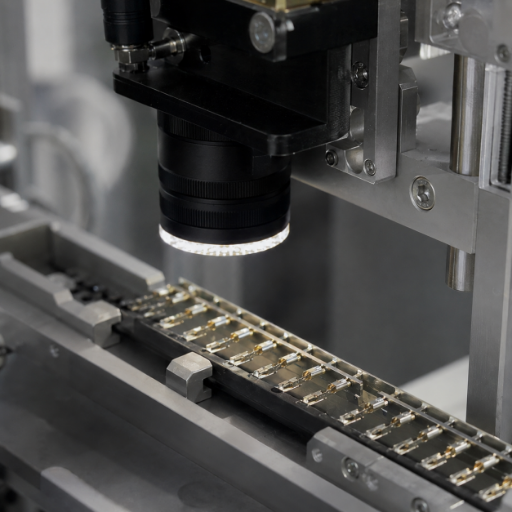
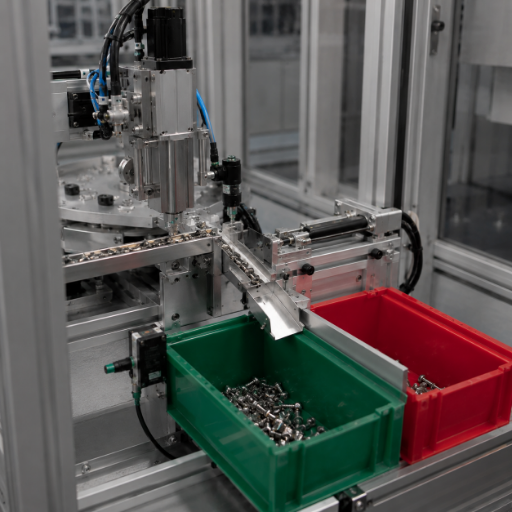
ZEUEE trennt die KI-Oberflächenprüfung (Station 5) aus praktischen Gründen von den Geometriestationen: Regelbasierte Maßprüfung ist bei Abmessungen präzise, löst bei kosmetischen Oberflächenabweichungen jedoch zahlreiche Fehlalarme aus. Ein trainiertes Modell eignet sich deutlich besser zur Erkennung von Beschichtungsfehlern und Verunreinigungen. Durch die Trennung kann jede Station ihre Stärken ausspielen. Alle Stationen sind über SPS und MES an Ihre Linie angebunden. So erhält jedes Teil einen Rückverfolgbarkeitsdatensatz – genau das, was ein Kundenaudit verlangt.
„Bei beschichteten Kontakten ist die Blendung das erste Problem, nicht der Algorithmus. Wir behaupten nicht, dass ein einzelnes Ringlicht einen Goldkontakt zuverlässig erfasst, denn das tut es nicht. Zuerst stimmen wir Kuppelbeleuchtung und telezentrische Optik auf die Kontaktoberfläche ab. Danach kann die Bildverarbeitung ihre Arbeit erledigen. Das erklärt ganz sachlich, warum zwei Maschinen mit derselben Kamera eine sehr unterschiedliche Ausbeute erzielen können.“
Konfiguration nach Steckverbindertyp – Parameterbereiche statt Ja/Nein-Angaben
Entscheidungsmatrix: Welche Konfiguration passt zu Ihrem Steckverbinder?
| Steckverbinderfamilie | Kritisches Prüfmerkmal | Bildverarbeitungsstationen | Anforderung an die Koplanarität | Durchsatzklasse |
|---|---|---|---|---|
| Micro-D (MIL-DTL-83513) | Verbiegung der Kontaktstifte + Koplanarität | 3D + Seitenansicht | <0.05 mm | hoher Produktmix, mittlerer Durchsatz |
| Nano-D (MIL-DTL-32139) | Vorhandensein und Position der Kontaktstifte | 3D + Draufsicht | <0.05 mm | hoher Produktmix, niedriger Durchsatz |
| Rundsteckverbinder (MIL-DTL-38999) | Einsetztiefe + Schale | Seitenansicht + Profil | 0,1 mm | mittlerer Durchsatz |
| Kontaktstifte und Buchsenkontakte für die Automobilindustrie | Grate + Beschichtung + Anzahl | KI-Oberflächenprüfung + Draufsicht | 0,1 mm | hoher Durchsatz (≈30 Teile/s) |
| Rechtecksteckverbinder / D-Sub | Sollposition + Polarität | Draufsicht + 3D | 0,08 mm | mittlerer Durchsatz |
Automatisierte Bildverarbeitung im Vergleich zu manueller Prüfung und Stichprobenprüfung: Leistungsvergleich
Produktionsleiter vergleichen eine Bildverarbeitungszelle mit den beiden Verfahren, die sie ersetzt: einem manuellen Prüfplatz und einem statistischen Stichprobenplan. Dabei geht es nicht um „Maschine gut, Mensch schlecht“, sondern um Prüfumfang, Beständigkeit und Geschwindigkeit im Verhältnis zu den Investitionskosten. Die Prüfung mit industrieller Bildverarbeitung hat eine lange technische Entwicklungsgeschichte (siehe beispielsweise IEEE Xplore-Dokument 1612825). Aussagekräftige Zahlen statt der Einstufungen „hoch/mittel/niedrig“ machen den Unterschied deutlich.
Prüfverfahren für Steckverbinder im Vergleich
| Kriterium | Manueller Prüfplatz | Stichprobenprüfung (AQL) | Automatisierte Bildverarbeitung (ZEUEE) |
|---|---|---|---|
| Prüfumfang | 100 %, aber nicht einheitlich | ~1–10 % der Charge | 100 % jedes Teils |
| Kleinster zuverlässig erkennbarer Fehler | ~0,3 mm, mit bloßem Auge sichtbar | abhängig vom Prüfmuster | 20 µm / 0,3° |
| Durchsatz | durch die Bedienperson begrenzt | Verzögerung durch Chargenprüfung | bis zu ≈30 Teile/s |
| Koplanaritätsprüfung | mit bloßem Auge nicht durchführbar | Stichprobe mit Messgerät | <0.1 mm, jedes Teil |
| Rückverfolgbarkeitsprotokoll | manuelles Protokoll | Chargenprotokoll | Daten zu jedem Teil |
| Risiko durchgeschlüpfter Fehler | durch Ermüdung bedingt | zwischen den Stichproben | feste Abnahmeregel |
Platzhalter für Ausrichtung
Hier die ehrliche Einschätzung, die Käufer von Steckverbindern in Broschüren selten finden: Kein Bildverarbeitungssystem erkennt für immer 100 % aller Fehler. Laut Berichten aus industriellen Anwendungen senkt die KI-basierte Oberflächenprüfung die Zahl der Fehlalarme gegenüber Verfahren mit festen Regeln um 70–90 % und hält gleichzeitig die Erkennungsgenauigkeit über 99 %. 99 % sind jedoch keine magischen 100 %. Besonders die regelbasierte optische Prüfung erzeugt zahlreiche Fehlalarme durch Beleuchtungsänderungen und harmlose kosmetische Abweichungen. Auch dieser Aufwand durch Fehlalarme verursacht versteckte Personalkosten. Die Investition lohnt sich, wenn sich das Zeitfenster bis zur Entdeckung eines Fehlers verkürzt und eine Rückkopplung mit Bedienern verpasste Fehler zum Nachtrainieren nutzt – nicht aufgrund eines Versprechens des Anbieters von „100 % Genauigkeit“.
Wirtschaftlichkeit durch Qualitätsfehler: Amortisationsabschätzung anhand der Fehlerkosten
Bei der automatisierten Steckverbinderprüfung geht es nicht wirklich um Personalkosten, sondern um die Kosten einer einzigen durchgeschlüpften Charge. Automobilzulieferer streben ein Ziel auf Weltklasseniveau von unter 25 DPPM an, Hersteller medizinischer Geräte weniger als 10 DPPM. Als Referenzwert gilt Six Sigma mit 3.4 DPPM. Ein formales Qualitätsmanagementsystem nach ISO 9001:2015 macht diese Berechnung zu einem auditierbaren Prozess. Je näher die Spezifikation an diesen Werten liegt, desto wichtiger ist es, jeden Fehler zu erkennen. Die Folgekosten entstehen durch Linienstillstände, Rückläufer und das Rückrufrisiko – nicht durch ein einzelnes Ausschussteil.
ROI-Prognose, Silber (TCO-Rahmen)
Amortisationsabschätzung anhand der Fehlerkosten
Die genaue Amortisationszeit hängt vom Teilewert, der Fehlerdurchlaufquote und den Vertragsstrafen des Kunden ab. Betrachten Sie die Abschätzung daher als Rahmen und nicht als festen Wert. Die folgenden Eingaben basieren auf Daten zu Qualitätskosten im Feld:
| Kostenfaktor | Ausgangslage: manuelle Prüfung / Stichprobenprüfung | Mit 100 % Bildverarbeitung |
|---|---|---|
| Fehlerdurchlaufquote bis zum Kunden | Lücken durch Stichprobenprüfung bleiben bestehen | feste Abnahmeregel für jedes Teil |
| Anteil des Lieferanten an Rückrufkosten | 15–20 % Kostenrisiko | Zeitfenster bis zur Entdeckung des Fehlers verkürzt |
| Personalkosten durch Fehlalarme | hoch bei regelbasierter / manueller Prüfung | durch trainiertes Oberflächenmodell reduziert |
| Personalaufwand für die Prüfung | Bedienpersonal pro Schicht | auf Überwachung verlagert |
Platzhalter für Ausrichtung
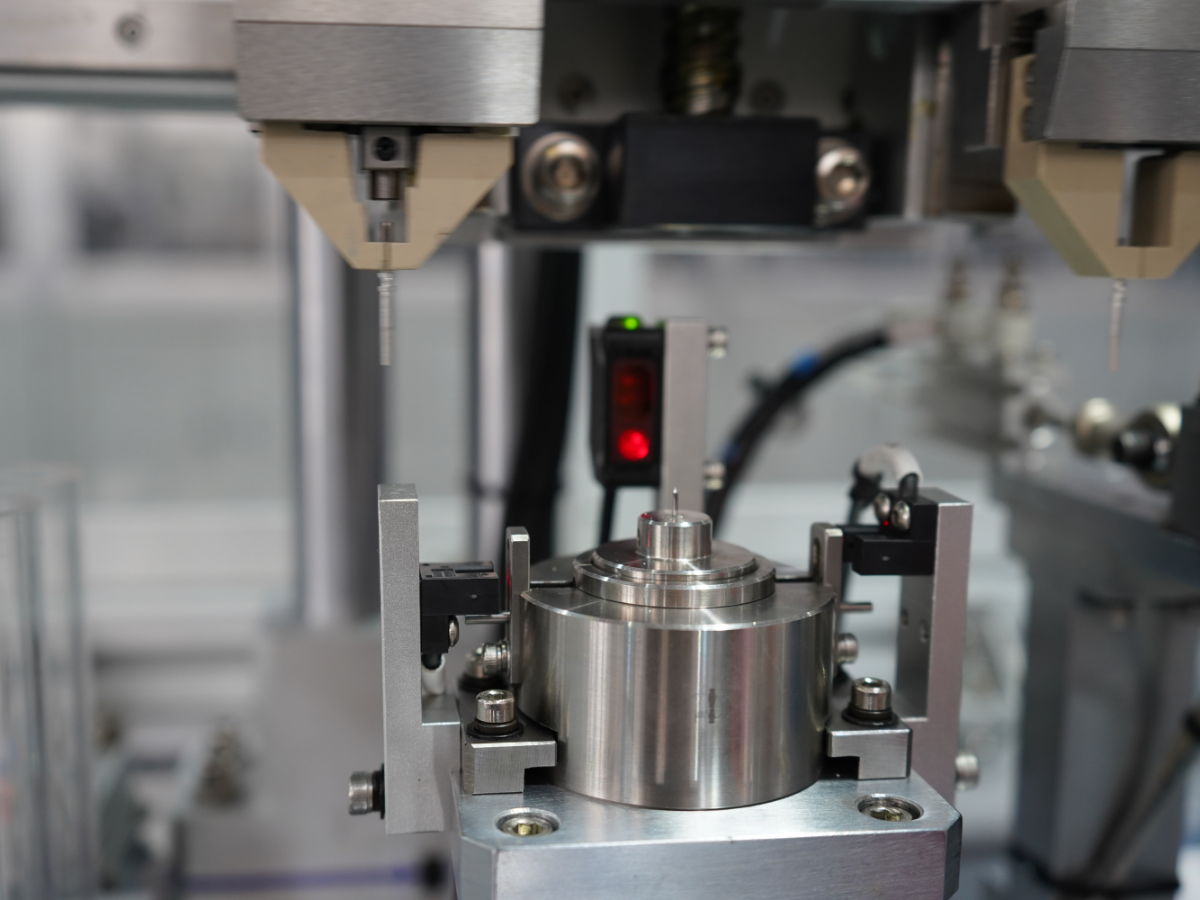
Zum Anzeigen mit der Maus darüberfahren
Ausgangspunkt: Je höher die Folgekosten eines Teilefehlers und je strenger das DPPM-Ziel Ihres Kunden, desto schneller amortisiert sich eine 100 %-Prüfzelle. Wir berechnen dies anhand Ihrer Zahlen, statt einen allgemeinen Prozentsatz zu nennen.
ZEUEE berechnet den Wert anhand des tatsächlichen Teilepreises, statt einen allgemeinen Prozentsatz zu nennen. Denn für einen Industriekunden mit einem DPPM-Ziel von unter 25 fällt die Amortisation ganz anders aus als für einen Hersteller von Standardsteckverbindern. ZEUEE richtet die Abschätzung nach Ihren Zahlen aus. Bei durchgeschlüpften Chargen beträgt das Rückrufkostenrisiko 15–20 %, und ein Kundenaudit kann jeden Eingabewert zurückverfolgen.
Normen, Konformität und bediente Branchen
Ein Steckverbinderhersteller, der einen neuen Anlagenpartner prüft, will vor den technischen Daten eines wissen: Kennt dieser Lieferant meine Abnahmestandards wirklich, und kann er seine eigene Qualität belegen? ZEUEE richtet die Prüfabnahme nach den Regelwerken aus, anhand derer Ihre Kunden bereits auditieren: MIL-DTL-83513 für Micro-D, MIL-DTL-32139 für Nano-D und MIL-DTL-38999 für Rundsteckverbinder. Als Referenz für die Sichtprüfung elektronischer Baugruppen und Kabelprodukte dienen IPC-A-610 und IPC/WHMA-A-620 (aktuelle Rev F). Grundlage ist ein Qualitätsmanagementsystem nach ISO 9001:2015. Wir ordnen Ihre Abnahmeklasse der Bildverarbeitungsregel zu, statt einen Grenzwert zu erraten. Bei Kontakten für Verteidigung und Luft- und Raumfahrt, wo Verbindungssicherheit und vollständige Rückverfolgbarkeit unverzichtbar sind, macht diese Zuordnung den Unterschied zwischen einer einwandfreien Abnahme und einem später auftretenden Feldausfall.










01/10
ZEUEE entwickelt industrielle Automatisierungslösungen seit 2005 und betreibt eine Produktionsstätte mit 20.000 m² in Taihe, Jiangxi. Dort arbeiten mehr als 120 Beschäftigte; insgesamt wurden über 10.000 Projekte umgesetzt. Dank dieser Erfahrung vertrauen Hersteller von Steckverbindern, Produkten für die Automobilindustrie und Elektronik ZEUEE kundenspezifische Prüfanlagen an, statt auf eine Standardlösung zurückzugreifen.
Zu den langjährigen Kunden zählen AVIC, China Shipbuilding, GAC Group, Corning (USA), Hunter, TE, Sumitomo (Japan), LEGO (Dänemark), TCL, SONY und Foxconn. Die Kunden kommen aus den Bereichen Elektronik für die Luft- und Raumfahrt, Automobilindustrie, 3C-Elektronik, Präzisionselektrik, Medizintechnik und neue Energien.
Für Einkäufer in der Luft- und Raumfahrt- oder Automobilindustrie ist ein Lieferant, der die Prüfung nicht Ihrer Abnahmeklasse zuordnen kann, ein Risiko. Ein einziger durchgeschlüpfter Fehler kann einen Anteil von 15–20 % an den Rückrufkosten bedeuten. ZEUEE schließt diese Lücke, weil sie beim Kundenaudit geprüft wird. ZEUEE ist nach ISO 9001:2015 zertifiziert und kann auf Anlagen in 30+ Ländern verweisen.
Einkaufsleitfaden: Linienintegration, Lieferzeit und Support
Käufer nennen immer dieselbe Prioritätenfolge: zuerst Qualitätsverpflichtung, dann Preis, danach Liefertermin und schließlich die Transparenz des Prozesses. Die dahinterstehende Lieferantenqualität ist in ISO 9001:2015 formalisiert. Eine Prüfzelle für Steckverbinder ist eine kundenspezifische Anlage. Die Kosten richten sich daher nach der Konfiguration und nicht nach einem Listenpreis. Diese Faktoren bestimmen das Angebot. Wir nennen Ihnen die Kostentreiber von Anfang an, statt einen Preis anzugeben, der nicht zu Ihrem Bauteil passt.
Was den Angebotspreis bestimmt
Für die Integration liefert ZEUEE die Fertigungszelle mit einer SPS- und Datenschnittstelle, die auf die Steuerung Ihrer Linie abgestimmt ist. Wir führen vor Ort eine Abnahmeprüfung anhand Ihrer Prüfmuster durch und schulen Ihre Bediener im Ausschleusungs- und Rückmeldeprozess. Lieferzeit und Garantie werden im Angebot entsprechend dem konfigurierten Umfang festgelegt. Kontaktieren Sie uns für eine auf Ihre Spezifikation abgestimmte Einschätzung der Lieferzeit.
Werkzeuge für Engineering und Konfiguration
Nutzen Sie unsere Suite analytischer Werkzeuge, um die Kosten durchgeschlüpfter Fehler zu beziffern, Prozessfähigkeiten zu berechnen und die erforderliche Bildverarbeitungsarchitektur für Ihre Montagelinie festzulegen.
Fragen zur Steckverbinderprüfmaschine
Welche Fehler kann eine automatisierte Steckverbinderprüfung erkennen?
Verbogene oder fehlende Kontaktstifte, Abweichungen bei Koplanarität und Kontaktstifthöhe, Positions- und Konzentrizitätsfehler, Grate, Ausbrüche, Fehlstellen in der Beschichtung, Oberflächenverunreinigungen, unzureichende Einstecktiefe, Fehler bei Polarität und Polzahl sowie Verformungen des Gehäuses – mithilfe einer Kombination aus 2D-, 3D- und KI-gestützter Oberflächenbildverarbeitung, abgestimmt auf die jeweilige Fehlerart.
Wie prüft die industrielle Bildverarbeitung Kontaktstifte und Buchsenkontakte?
Jedes Teil wird zugeführt und positioniert, anschließend wird es an mehreren CCD-Stationen aufgenommen: Eine Kamera von oben prüft Vorhandensein und Anzahl, eine telezentrische Seitenansicht erfasst Biegung und Tiefe, ein 3D-Sensor prüft die Koplanarität und eine hochauflösende Oberflächenstation erkennt Grate und Beschichtungsfehler. Diese Stationen liefern gemeinsam eine Gut-/Schlecht-Entscheidung und einen Datensatz für jedes Teil.
Welche 4 Arten der Prüfung gibt es?
In der Fertigung wird üblicherweise zwischen Wareneingangsprüfung, prozessbegleitender Prüfung, Endprüfung und Prüfung vor dem Versand unterschieden. Eine Maschine zur Steckverbinderprüfung kommt meist in der prozessbegleitenden Prüfung und bei der Endprüfung zum Einsatz und ermöglicht eine 100%ige Prüfung dort, wo Stichproben zuvor Lücken hinterließen.
Erreicht die automatisierte Prüfung tatsächlich eine Genauigkeit von 100 %?
Nein, und bei jedem Anbieter, der das verspricht, ist Vorsicht geboten. In industriellen Anwendungen senkt die KI-gestützte Oberflächenprüfung laut Berichten die Zahl falsch positiver Ergebnisse gegenüber Verfahren mit festen Regeln um 70–90 % und hält die Erkennungsrate zugleich über 99 % – ein ausgezeichnetes Ergebnis, aber keine tatsächlichen 100 %. Das realistische Ziel ist ein kurzer Zeitraum, in dem Fehler unentdeckt bleiben, und eine Rückkopplungsschleife, die anhand tatsächlich übersehener Fehler nachtrainiert wird, statt einer perfekten Zahl auf einer Folie.
Wie schnell kann eine Maschine zur Steckverbinderprüfung arbeiten?
Der Durchsatz wird auf das jeweilige Teil abgestimmt. Fertigungszellen für Micro-D und Nano-D mit hoher Variantenvielfalt arbeiten langsamer und erfassen mehr 3D-Details, während Kontaktfertigungslinien für die Automobilindustrie auf hohe Produktionsraten ausgelegt sind; veröffentlichte Anwendungsbeispiele aus der Automobilindustrie belegen, dass die Steckverbindergeometrie bei rund 30 Teilen pro Sekunde mit einer Genauigkeit von ±0,02 mm geprüft wird.
Warum erfordern vergoldete Kontakte oder Kontakte aus Berylliumkupfer eine besondere Handhabung?
Sie reflektieren stark, sodass ein flacher Ringstrahler Blendungen erzeugt, die echte Fehler verdecken und zu Fehlprüfungen führen. Unsere Ingenieure stimmen zunächst telezentrische Optiken und diffuse Kuppelbeleuchtung auf die Kontaktoberfläche ab; dieser Teil des Angebots entscheidet darüber, ob eine zuverlässige Fertigungszelle entsteht oder eine Lösung, die auf dem Papier gleich aussieht, an Ihren Teilen aber schlechter abschneidet.
Lässt sich die Prüfstation in unsere bestehende Fertigungslinie und unser MES integrieren?
Ja. Sie wird über eine SPS eingebunden und übermittelt einen Rückverfolgbarkeitsdatensatz für jedes Teil an Ihr MES, sodass die Prüfdaten Kunden-Audits unterstützen. Der Umfang der Integration – als Stand-alone-Lösung oder vollständig inline – wird im Angebot festgelegt.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






