Kontaktieren Sie Zeyu lntelligent Industrial Company

ZEUEE Montagemaschine für Rundsteckverbinder – Werkzeugabgleich für 9 Normen und CCD-Prüfung (M12 bis MIL-DTL-38999)
Eine Montagemaschine für Rundsteckverbinder, die montags Industriesteckverbinder der Baugröße M12 verarbeitet, dienstags auf Luft- und Raumfahrt-Steckverbinder nach MIL-DTL-38999 umgerüstet wird und vier Fehlerarten erkennt, bevor das Gehäuse die Station verlässt. ZEUEE hat die H0201 für Steckverbinder-OEMs entwickelt, bei denen Umrüstzeiten und Cpk-Schwankungen die Fertigungslinie ausbremsen – nicht für Hersteller, die nur eine einzige Teilenummer fertigen.
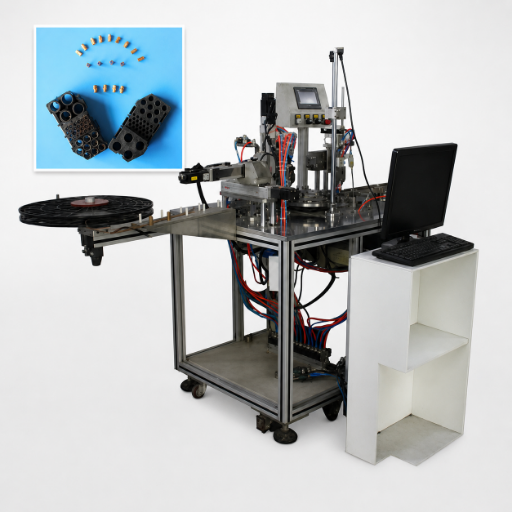
Vollautomatische Ein-Station-Montagemaschine für Rundsteckverbinder ZEUEE H0201 (FOB Shenzhen).
Die H0201 im Überblick
9
unterstützte Steckverbinder-Normen
4-Modus-
CCD-Fehlererkennung
Festo
Pneumatikkomponenten
S136
polierte Werkzeuge aus Japan
ISO 9001
:2015-zertifiziert
32 / 68
Patente für Erfindungen / Gebrauchsmuster
01 / Prozessanalyse
Warum die manuelle Montage von Rundsteckverbindern bei 600 Stück/Stunde ins Stocken gerät – und wie Vibrationszuführung und CCD-Prüfung die Grenze verschieben
Ein erfahrener Bediener, der Kontakte für M12 von Hand in ein abgedichtetes Gehäuse einsetzt – zuerst den Draht abisoliert, dann den Kontakt in die Kavität einsetzt und anschließend die Dichtung montiert –, schafft an einem guten Tag 350 bis 600 fertige Einheiten pro achtstündiger Schicht. Ab etwa der fünften Stunde ist es meist kein guter Tag mehr. Die Handgelenke ermüden, die Einpresskraft schwankt und der Cpk-Wert des Anzugsdrehmoments am Kupplungsring beginnt abzudriften. Bei diesem Montageablauf muss der Bediener außerdem das Kabelbündel an der Zugentlastung des Gehäuses biegen und die Verdrahtungsausrichtung bei jedem Teil erneut prüfen, was die Ermüdung verstärkt. Ingenieure, die Fertigungslinien für die Luft- und Raumfahrt nach den Anforderungen an den Verpolschutz gemäß MIL-DTL-38999 Series III betreiben, kennen dieses Muster spätestens dann, wenn sie einen Auftrag über 12.000 Einheiten innerhalb einer Lieferfrist von 16 Wochen erfüllen müssen.
02 / VERSTÄRKENDE FAKTOREN
Ein Engpass liegt selten nur bei einem einzelnen Arbeitsschritt. Beim manuellen Einsetzen kommen drei verstärkende Effekte zusammen: Am Arbeitsplatz gibt es keine Vibrationszuführung, sodass der Bediener die Kontakte von Hand auswählt, für das Abisolieren vorbereitet und montiert; die CCD-Prüfung erfolgt nachgelagert statt direkt im Prozess, sodass Fehler bis zur Qualitätskontrolle gelangen, bevor sie erkannt werden; und beim Wechsel zwischen einem M12-Kontakt und einem Kontakt der Baugröße 22D nach MIL-DTL-38999 muss der Bediener die Linie verlassen, um die Vorrichtung umzurüsten – einschließlich Spannvorrichtung und Verdrahtungsführung. Eine Montagemaschine für Rundsteckverbinder löst alle drei Probleme innerhalb eines Zyklus, indem sie Vibrationswendelförderer mit CCD-Fehlererkennung und einem modularen Umrüstverfahren kombiniert, das in Minuten statt in Schichten gemessen wird.

03 / DER SCHWELLENWERT FÜR DEN UMSTIEG
Genau diese Anforderungen sollte die ZEUEE H0201 erfüllen. Bei weniger als 600 Stück pro Stunde ist die manuelle Fertigung eine praktikable Lösung. Darüber – oder wenn ein Cpk ≥ 1.33 gefordert ist – braucht der Prozess eine Station, die das Werkstück fixiert, prüft und fehlerhafte Teile noch im Zyklus aussortiert. In jedem folgenden H2 wird gezeigt, wie die H0201 eine dieser drei Aufgaben übernimmt und was das für Beschaffungsingenieure bedeutet, die in diesem Quartal Automatisierungsanbieter vergleichen.
Sie möchten wissen, wo Ihre Fertigungslinie beim Umstieg von manueller auf automatische Fertigung steht? Senden Sie uns Ihr monatliches Produktionsvolumen.
Amortisation schätzen lassen
SYSTEMSPEZIFIKATIONEN
Montagemaschine für Rundsteckverbinder ZEUEE H0201 – Modell, Konfiguration und Datenblatt
ZEUEE hat die H0201 als vollautomatische Ein-Station-Montagemaschine für die Präzisionsfertigung von Steckverbindern entwickelt. Pneumatikkomponenten von Festo übernehmen die Betätigung; eine SPS steuert den Zyklus, bedient über ein 4-Zoll-HMI auf der Bedienerseite. Die oberen und unteren Werkzeuge bestehen aus poliertem japanischem Werkzeugstahl S136; tragende Rahmenteile aus gehärtetem Aluminium A3 mit Gehäuse aus einer AL-Legierung.
Zwei Vibrationswendelförderer befinden sich vor der Montagestation und führen Kontakte sowie Dichtungen in den Arbeitsbereich, wo die H0201 die einzelnen Teile in das Steckverbindergehäuse einsetzt. Eine modulare CCD-Kameraanordnung prüft Ausrichtung, Vorhandensein und Sitz, bevor das Werkstück weiterläuft. Meldet die Kamera einen Fehler, hält die Station den Zyklus an, das Pneumatikmodul gibt das Gehäuse frei und das HMI protokolliert die Fehlerklasse. So kann der Bediener am Schichtende das Muster der Stoppmeldungen auswerten. Jedes Werkzeugmodul wird über eine Schnellwechselschnittstelle an der Stationsbasis montiert. Werkzeuge, Zuführschienen und Halterung der Verdrahtungsführung lassen sich austauschen.
| Modell | ZEUEE H0201 |
|---|---|
| Spannungsversorgung | AC 220 V, 50 Hz |
| Druckluftversorgung | 0,4–0,6 MPa, saubere, trockene Druckluft |
| Gewicht | 380 kg |
| Aufstellfläche (L × B × H) | 1600 × 1500 × 1200 mm |
| Pneumatische Antriebe | Originalkomponenten von Festo |
| Obere / untere Werkzeuge | Polierter japanischer Werkzeugstahl S136 |
| Tragende Konstruktion | Gehärtetes Aluminium A3 + AL-Legierung |
| Prüfung | Inline-CCD-Bildverarbeitung, 4-Modus-Fehlererkennung |
| Steuerung | SPS + 4-Zoll-HMI (Englisch / Chinesisch) |
| Ziel-Steckverbinderfamilien | Präzisions-Rundsteckverbinder |
Konfigurationsentscheidungen vor der Angebotsanfrage
Vor der Preisfestlegung konfigurieren Käufer in der Regel drei Punkte: die Geometrie des Vibrationswendelförderers (sie bestimmt den Durchmesserbereich der Kontakte), die Anzahl der CCD-Kameras (eine für die Sitzprüfung, zwei bei relevanter Codierung der Ausrichtung, drei für Fertigungslinien mit vielen Varianten) und das HMI-Sprachpaket. Für Käufer mit einer durchgehenden Fertigungslinie ist eine Erweiterung um eine zweite Station verfügbar. Diese gehört in die Angebotsanfrage, nicht ins Datenblatt.
4-Zoll-HMI auf der Bedienerseite – standardmäßig zweisprachig (Englisch / Chinesisch); weitere Sprachpakete auf Anfrage.
Beleg: Die für SPS-gesteuerte Montagestationen geltenden Richtlinien zur elektrischen Sicherheit von Industriemaschinen sind in IEC 60204-1 zusammengefasst; das Qualitätsmanagement des Fertigungsprozesses richtet sich nach ISO 9001:2015.
01 / TECHNISCHER ABGLEICH
Abgleich von Rundsteckverbinderfamilien und Werkzeugen – unterstützt M8, M12, M23, MIL-DTL-38999, MIL-DTL-5015, MS3126, Deutsch DT/DTM, Amphenol AT, CPC
Die meisten Käufer nehmen an, dass „rund“ einen einzigen Kupplungstyp bedeutet – Schraubverriegelung – und kalkulieren den Werkzeugwechsel auf dieser Grundlage. Diese Annahme ist hinfällig, sobald ein Kunde für eine Vibrationsanwendung einen Bajonett-Steckverbinder oder für ein Produkt mit werkzeuglosem Service vor Ort einen Push-Pull-Steckverbinder verlangt. „Rund“ beschreibt die Gehäusegeometrie, nicht die Art der Kupplung. ZEUEE hat die H0201 mit diesem Unterschied im Blick entwickelt. Deshalb verarbeitet eine Maschine drei Kupplungsfamilien; der folgende Tabellenabgleich dokumentiert den jeweiligen Umrüstaufwand.
Dieser Abgleich fasst 9 Normen zusammen, die Beschaffungsingenieure besonders häufig für eine Fertigungszelle spezifizieren. Die Tabelle geht von typischen Kontaktstiftzahlen aus; bei hoher Kontaktdichte erhöht sich die erforderliche Anzahl der Kameras. Die angegebenen Umrüstzeiten setzen einen geschulten Bediener und ein zusätzliches, bereits auf dem Wagen bereitliegendes modulares Werkzeugmodul voraus. Beim ersten Umrüsten dauert es länger. Jede Tabellenzeile deckt die Vorbereitung der Kontaktstreifen, die Montage im Gehäuse und die Kontaktierung auf der Kabelseite ab; die Montage- und Prüfschritte sind bei allen Familien gleich.
| Norm | Kupplung | Typische Kontaktstiftzahl | Werkzeug-SKU | Umrüstzeit in Minuten | CCD-Kameras | Typische Branchen |
|---|---|---|---|---|---|---|
| M8 (IEC 61076-2-104) | Schraubverriegelung | 3 / 4 / 6 / 8 | H0201-T-M8 | 10–15 | 1 | Industrielle Sensoren |
| M12 (IEC 61076-2-101 Ed. 4 / 2024) | Schraubverriegelung | 2–17-polig | H0201-T-M12 | 10–15 | 1–2 | Industrielle Automatisierung, Robotik, IIoT |
| M23 (IEC 61076-2-117) | Schraubverriegelung | bis zu 19 | H0201-T-M23 | 15–20 | 2 | Servomotoren, Drehgeber |
| MIL-DTL-38999 Series III | Tri-Start-Dreifachgewinde | bis zu 128 | H0201-T-38999 | 15–25 | 2–3 | Militär, Luft- und Raumfahrt, Verteidigung |
| MIL-DTL-5015 (ältere Ausführung) | Bajonett / Schraubverriegelung | bis zu 85 | H0201-T-5015 | 20–25 | 2 | Industrie, Schifffahrt, Generatoren |
| MS3126 | Bajonett | bis zu 40 | H0201-T-MS3126 | 15–20 | 2 | Kabelsysteme für die Luft- und Raumfahrt |
| Deutsch DT / DTM (Automobilindustrie) | Push-Pull | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-DT | 10–15 | 1 | Off-Highway-Fahrzeuge, Landwirtschaft, Kontaktierung von EV-Kabeln |
| Amphenol AT | Push-Pull | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-AT | 10–15 | 1 | Transportwesen, Industrie |
| CPC (Rundsteckverbinder aus Kunststoff) | Bajonett / Schraubverriegelung | bis zu 37 | H0201-T-CPC | 10–15 | 1 | Medizintechnik, Messtechnik |
Einblicke in die Entwicklung
Der schnelle Produktwechsel zwischen Steckverbinderfamilien wurde in den von uns während der Recherche ausgewerteten Leitfäden zur Lieferantenbewertung als Kaufkriterium Nr. 3 eingestuft, hinter technischer Leistungsfähigkeit und Anlagenqualität. Drei Kupplungsarten, neun Familien, eine Fertigungszelle. Das Umrüstfenster von 10–25 Minuten setzt voraus, dass sich ein zusätzlicher Werkzeugsatz an der Station befindet und ein Bediener für das Verfahren verantwortlich ist – fehlt eines von beidem, ist die Angabe am ersten Tag falsch und erst in der dritten Woche korrekt. Wir versprechen hier keine Umrüstung in 5 Minuten – das wäre für den Wechsel zwischen 6-poligen M12-Kontakten und 8-poligen MIL-DTL-38999-Kontakten nicht branchenüblich. Die ehrliche Aussage ist der gerade beschriebene Kompromiss beim modularen Wechselmodul.
HÄUFIGES MISSVERSTÄNDNIS
Viele Käufer kalkulieren Steckverbinder nach MIL-Spezifikation so, als wären sie „alle gleich verschraubt“. D38999 Tri-Start ist nicht immer mit einem Bajonett-Steckverbinder nach 5015 auf derselben Vorrichtung austauschbar. Die Drehmomentwerte je Gehäusegröße für Kupplungsring- und Kontermutterkonfigurationen nach MIL-DTL-38999 Series III sind in den Spezifikationen DLA MIL-DTL-38999 und in den empfohlenen Drehmomentwerten von Glenair veröffentlicht. Fordern Sie diese Tabellen bei uns an oder ziehen Sie für den konkreten Drehmomentwert in Nm je Gehäusegröße direkt die DLA- bzw. Herstellerunterlagen heran.
Modulare Werkzeugsätze für jede Tabellenzeile – die Schnellwechselschnittstelle unterstützt 9 Steckverbinder-Normen an einer Station.
Sie benötigen eine Kupplungsart, die nicht in der obigen Tabelle aufgeführt ist? Senden Sie uns das Datenblatt des Steckverbinders. Wir melden uns mit einer Einschätzung zur Werkzeugauslegung und einer ungefähren Umrüstzeit.
Datenblatt senden →Belege für die Normen in H2-3: IEC 61076-2-101:2024 (M12), DLA dtl38999.pdf (MIL-DTL-38999), Produktreferenz MIL-DTL-38999 von TE Connectivity.
ZEUEE H0201 im Vergleich zu manueller Montage und Premium-Automatisierungszellen – Durchsatz, Werkzeugwechsel und TCO-Schwellenwert
Beschaffungsteams, die Anbieter für die Steckverbindermontage vergleichen, finden in der Regel drei Optionen: manuelle Arbeitsplätze im unteren Preissegment, eine automatische Ein-Station-Anlage wie die H0201 im mittleren Segment und Premium-Automatisierungszellen aus Europa im oberen Segment. Jede Option eignet sich innerhalb eines bestimmten Volumen- und Cpk-Bereichs. Außerhalb dieses Bereichs ändert sich die Rechnung. Die folgende Schwelle für den ROI-Wechsel von manueller zu automatischer Fertigung hilft Werksleitern bei der Frage: „Automatisieren wir jetzt oder arbeiten wir noch ein Jahr länger mit Überstunden?“
| Vergleichskriterium | Manueller Arbeitsplatz | ZEUEE H0201 (automatische Ein-Station-Anlage) | Europäische Premiumzelle (mehrere Stationen) |
|---|---|---|---|
| Realistischer Durchsatz | 350–600 Stück/Schicht (branchenüblicher Richtwert) | Ein-Station-Anlage: Zielwert ≥ 800 Stück/Schicht bei Kontakten der M12-Klasse; der Durchsatz der Fertigungslinie hängt von der Anordnung der Zellen ab | Mehrstationige Rundtaktautomaten erreichen im Umfang der SDC-Fallstudie bis zu 3.000+ Stück/Stunde |
| Werkzeugwechsel zwischen Familien | 30–90 Minuten (Umspannen und erneute Schulung je Teil) | 10–25 Minuten je H0201-Tabellenkonfiguration | 20–60 Minuten je Station × N Stationen |
| CCD-Prüfung | Außerhalb der Station, nach der Montage | Inline, 4-Modus-Fehlererkennung | Inline, mehrere Kameras |
| Investitionskosten (FOB) | USD 2.000–5.000 für Vorrichtungen und Arbeitsaufwand am Arbeitsplatz (typischer Richtwert) | Mittlerer fünfstelliger FOB-Preis ab Shenzhen – für ein Angebot in Ihrer Konfiguration kontaktieren Sie uns | USD 200.000–500.000+ für eine vollautomatische Fertigungslinie (branchenüblicher Preisbereich) |
| Bediener-VZÄ pro Schicht | 1.0 je Arbeitsplatz | 0,3–0,5 (Bestücken und Überwachen) | 0.2 (Überwachung der Fertigungslinie) |
| Cpk für das Anzugsdrehmoment des Kupplungsrings | Driftet nach 4–5 Stunden ab (Ermüdung des Bedieners) | Reproduzierbar dank SPS und CCD-Fehlererkennung | Reproduzierbar |
| Geeignet für | Prototypen, ≤ 5.000 Einheiten/Monat, eine Steckverbinderfamilie | 5.000–60.000 Einheiten/Monat, 2–4 Steckverbinderfamilien | ≥ 80.000 Einheiten/Monat, eine dedizierte Steckverbinderfamilie |
ENTSCHEIDENDER EINFLUSS
Warum das wichtig ist: Käufer, die bei 30.000 Einheiten pro Monat ein weiteres Jahr auf manuelle Fertigung setzen, stellen oft fest, dass die Differenz bei den Arbeitskosten zusammen mit den Einsparungen durch weniger Ausschuss die H0201 innerhalb eines Geschäftsjahres finanziert hätte. Wer bei einem Volumen von 30.000 Einheiten pro Monat auf eine Premiumzelle für 100.000 Einheiten pro Monat umsteigt, kauft eine Maschine, die während der halben Schicht stillsteht.
ROI-BERECHNUNG
Möchten Sie diese Tabelle für Ihr konkretes Produktionsvolumen und Ihre Arbeitskosten berechnen lassen? Senden Sie uns die monatliche Stückzahl und die Arbeitskosten in USD/Stunde – wir berechnen Ihren Schwellenwert.
SCHWELLENWERT BERECHNENKatalog zur 4-Modus-CCD-Fehlererkennung und Ausschleusung – so werden Fehler vor dem Verpacken erkannt
Direkte Wettbewerber veröffentlichen kaum konkrete Kennzahlen zur CCD-Prüfung. In Marketingmaterialien zur industriellen Bildverarbeitung bleibt es meist bei der Aussage: „Wir haben Machine Vision.“ Für die Qualitätsprüfung zählt, welche Fehlerarten die Kamera erkennt, wie die Maschine darauf reagiert und wie der Bediener den Stopp quittiert. Unser Katalog zur 4-Modus-CCD-Fehlererkennung nennt die vier Fehlerarten, bei denen der Zyklus angehalten wird, und beschreibt die anschließenden Schritte.
Diese vier Modi decken die häufigsten Fehlerkategorien ab, die bei Steckverbinder-OEM-Fertigungslinien auftraten, für die wir Werkzeuge vor der aktuellen Überarbeitung der H0201 ausgelegt haben. Jeder Modus erzeugt einen eigenen HMI-Protokolleintrag. So können Bediener am Schichtende das Stopp-Protokoll des Tages abrufen und erkennen, ob die Fertigungslinie ein Problem mit der Zuführversorgung, eine Maßabweichung beim Lieferanten oder einen Fehler an der Codierungsvorrichtung hatte. PPM- und Cpk-Berechnungen bauen auf dieser Transparenz auf.
Für Arbeiten der Klasse 3 mit hoher Zuverlässigkeit verlangt IPC/WHMA-A-620 Revision F (2025) eine Crimpkraftüberwachung bei jedem Crimpvorgang sowie mindestens eine Abzugskraftprüfung am ersten und letzten Teil. Die Kraftschwellenwert-Erkennung (Modus 3) berücksichtigt die Anforderungen an die CFM an der Montagestation. Die nachgelagerte Abzugskraftprüfung bleibt ein separater Arbeitsschritt; das Datensignal, das Anlass für eine solche Prüfung gibt, wird jedoch hier erkannt.
Ein Cpk-Wert von 1.33 gilt in der Fachliteratur zur industriellen Qualitätskontrolle als typischer Zielwert für die laufende Automobilproduktion; für kritische Merkmale gilt 1.67. Ob die H0201 diesen Wert auf Ihrer Fertigungslinie erreicht, hängt von den Toleranzen der angelieferten Kontakte, der Konsistenz der Gehäuse Ihres Lieferanten und dem Umgang des Bedieners mit dem Stopp-Protokoll ab. Keiner dieser Faktoren ist für sich allein eine Maschinenspezifikation.
Sie möchten sehen, wie das Protokoll der 4-Modus-Prüfung bei einem 90-Sekunden-Lauf aussieht? Sehen Sie sich das Demovideo an – ohne Formular, direkt als Bildschirmaufnahme.
Ergebnisse zum Durchsatz bei Kunden – Steckverbindermontage in Luft- und Raumfahrt, industrieller Automatisierung und Unterhaltungselektronik
ZEUEE arbeitet seit zwei Jahrzehnten mit TE Connectivity, Sumitomo, SONY, LEGO, Foxconn, GAC, Hunter, AVIC, China Shipbuilding, TCL and Corning USA im Bereich industrieller Automatisierungsanlagen zusammen. Die nachfolgenden Kundenbranchen zeigen beispielhaft, in welchen Bereichen Montagemaschinen für Steckverbinder der H0201-Klasse eingesetzt werden – als Einordnung nach Branche, nicht als individuelle Fallstudien mit erfundenen Zahlen.
Luft- und Raumfahrt und Verteidigung (Fertigungslinien von Tier-2-Zulieferern)
Zulieferer, die Steckverbinder nach MIL-DTL-38999 Series III für große Unternehmen der Luft- und Raumfahrt liefern, müssen für die Klasse 3 mit hoher Zuverlässigkeit die Anforderungen gemäß IPC/WHMA-A-620 Rev F erfüllen: Crimpkraftüberwachung bei jedem Crimpvorgang, Abzugskraftprüfung am ersten und letzten Teil sowie Drehmomenttabellen je Gehäusegröße, abgeglichen mit der DLA-Spezifikation MIL-DTL-38999. Unsere CCD-Fehlererkennung mit 4 Modi deckt die Datenprüfung auf der Montageseite ab; Steckverbinderfamilien mit Tri-Start-Kupplung sind in unserem Tabellenabgleich einer eigenen Werkzeugzeile zugeordnet. Die öffentlich zugänglichen Arbeiten der NASA zur Zuverlässigkeit von Steckverbindern (NASA Technical Reports Server) dokumentieren die Kosten spät erkannter Fehler in Kabelbaugruppen für die Luft- und Raumfahrt. Ein Großteil dieser Kosten lässt sich vermeiden, wenn die Fehlererkennung an der Station statt bei der Wareneingangsprüfung am Anlieferbereich stattfindet.
Industrielle Automatisierung und Robotik (Schwerpunkt M12)
Eine Fertigungslinie eines M12-Steckverbinder-OEM, die Produkte nach IEC 61076-2-101:2024 fertigt und 2- bis 17-polige Konfigurationen mit einer Datenrate von bis zu 100 MHz sowie 250 V / 4 A je Kontakt unterstützt, ist die typische Anwendung für die Ein-Station-Konfiguration der H0201. Die vierte Ausgabe der IEC-Norm von 2024 erweiterte die Möglichkeiten auf bis zu 17 Pole für die Datenübertragung mit bis zu 100 MHz. Daher sollen OEMs, die heute M12-Fertigungslinien betreiben, mehr Kontaktstiftzahlen mit demselben Gehäuse unterstützen – genau dort zahlt sich unser diszipliniertes Umrüstverfahren aus.
Unterhaltungselektronik (Rundstecker für Gleichstrom, viele Varianten)
Bei der Montage von Unterhaltungselektronik gibt es oft kurze Produktzyklen und viele Varianten – montags ein runder Gleichstrom-Hohlstecker für Produkt A, mittwochs ein anderer Steckverbinder für Produkt B, beide mit ähnlich großen Vorrichtungen. Der vom Tabellenabgleich geleitete Umrüstvorgang (10–15 Minuten bei Familien mit kleiner Kupplung) hält die Fertigungslinie auch bei kleineren Chargen wirtschaftlich, wenn sich eine Premiumzelle mit mehreren Stationen nicht rechnen würde.
Zertifizierungen, Komponenten und Herkunft – ISO 9001:2015, Festo-Pneumatik, japanischer Werkzeugstahl S136, CE-kompatibel
ZEUEE wurde 2005 gegründet. Der Hauptsitz befindet sich in der Wirtschaftszone Phoenix in Shenzhen; eine 20.000 m² große Produktionsstätte in Taihe, Jiangxi, wurde 2020 eröffnet, um die gesamte industrielle Wertschöpfungskette im eigenen Haus abzudecken. Das Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert.










01/10
Die meisten Datenblätter für Maschinen zur Montage runder Steckverbinder beschränken sich auf die Systemebene und führen die einzelnen Unterkomponenten nicht auf. Wir machen das anders, denn Einkaufsingenieure in regulierten Branchen müssen in der Regel die Stückliste und nicht nur das System verantworten. Die Pneumatik des H0201 arbeitet mit Originalkomponenten von Festo; Ober- und Unterwerkzeuge sind aus japanischem S136-Werkzeugstahl mit polierter Oberfläche gefertigt; der Maschinenrahmen besteht aus gehärtetem A3-Aluminium mit einem Gehäuse aus einer AL-Legierung.
Festo ist ein in der EU ansässiger Anbieter von Pneumatik und elektrischer Automatisierung; Zuverlässigkeitsdaten für Komponenten werden nach Produktfamilie auf festo.com veröffentlicht. S136 ist eine schwedische/japanische Werkzeugstahlsorte, die für Werkzeuge mit hochglanzpolierter Oberfläche spezifiziert ist; Härtedaten sind in Werkstoffdatenbanken wie MatWeb verfügbar. Die Rückverfolgbarkeit der Unterkomponenten ist im QC-Freigabepaket dokumentiert, das jeder H0201-Lieferung beiliegt.
Diese Kombination aus Festo-Antrieb, S136-Werkzeugen, SPS, Inline-CCD und einer Anomalieerkennung mit 4 Modi ermöglicht es, dass unsere Maschine einem Gespräch über Cpk ≥ 1.33 im Rahmen eines Beschaffungsaudits standhält, statt auf eine Frage, die der Auditor des Kunden ohnehin stellen wird, mit „Vertrauen Sie uns“ zu antworten.
Beschaffungsleitfaden — Preisfaktoren, Lieferzeit, Mindestbestellmenge und Installationszeitraum
Jeder H0201 wird auftragsbezogen konfiguriert. Der Preis hängt von der Anzahl der Werkzeugsätze, der CCD-Kameras, dem Sprachpaket für die HMI und davon ab, ob eine Erweiterung um eine zweite Station oder eine Ausführung mit nur einer Station benötigt wird. Statt einen Einzelpreis zu veröffentlichen, der nicht zum tatsächlichen Auftrag passt, zeigt die folgende Tabelle die Faktoren, die den Preis der konfigurierten Maschine beeinflussen.
Anzahl der Werkzeugsätze (Zeilen im Crosswalk)
Jede zusätzliche Produktfamilie erfordert weitere Werkzeugfertigung und Qualifizierungsaufwand.
Anzahl der CCD-Kameras (1 / 2 / 3)
Eine Kamera eignet sich für Produktfamilien mit Einzelcodierung; mehrere Kameras ermöglichen Prüfungen bei hoher Kontaktdichte.
Sprachpaket für die HMI
Englisch und Chinesisch sind Standard; weitere Sprachen werden auf Anfrage angeboten.
Konfiguration: eigenständige Maschine oder für die Fertigungszelle vorbereitet
Die Vorbereitung für den Einsatz in einer Fertigungszelle umfasst zusätzliche Schnittstellenhardware für vor- und nachgelagerte Anlagen.
Umfang des Ersatzteilkits
Betriebsersatzteile für 1 Jahr oder Abdeckung für 3 Jahre
Installation vor Ort und Schulung
Für Inbetriebnahme und Bedienerschulung sind standardmäßig 5–7 Arbeitstage vor Ort vorgesehen; längere Schulungen werden separat angeboten.
Die Lieferzeit beträgt üblicherweise 6–10 Wochen für die Werkzeugfertigung und insgesamt 10–14 Wochen von der Bestellung bis FOB Shenzhen. Die Mindestbestellmenge beträgt eine Einheit. Die Garantie gilt 12 Monate ab Inbetriebnahme und umfasst Ferndiagnose über die HMI während der Garantiezeit.
Jede Standardlieferung des H0201 umfasst die Maschine, einen konfigurierten Werkzeugsatz entsprechend den bestellten Crosswalk-Zeilen, ein Ersatzteilkit für den Betrieb über 1 Jahr, ein QC-Freigabepaket mit Rückverfolgbarkeit bis auf Unterkomponentenebene, eine englischsprachige HMI mit einem zweiten Sprachpaket sowie Installation und 5-tägige Bedienerschulung. Alles außerhalb dieses Umfangs – zusätzliche Werkzeuge, erweiterte Ersatzteilversorgung oder längere Schulungen – wird im RFQ aufgeführt.
Wir verstehen uns als Erweiterung Ihres Entwicklungsteams und nicht als Lieferant für einzelne Transaktionen: Dazu gehören FAT vor dem Versand, Inbetriebnahme im jeweiligen Land, Ferndiagnose über die HMI während der Garantiezeit und ein direkter Kontakt zu unseren Applikationsingenieuren, wenn Ihre Qualitätskontrolle eine Anomalie erkennt, für die eine neue Werkzeugregel erforderlich ist. Bei Zubehör für Steckverbinder von chinesischen OEMs liegen die üblichen Mindestbestellmengen bei Katalogmustern bei 1–10 Einheiten, bei Bestellungen bei 10–100 Einheiten und bei kundenspezifischen Gehäusen mit Werkzeugen bei 500–2.000 Einheiten, um die Werkzeugkosten zu amortisieren. Für den H0201 gilt eine Mindestbestellmenge von 1, da es sich um eine Maschine und nicht um ein Verbrauchsmaterial handelt.
Für ein Angebot zur konfigurierten Maschine teilen Sie uns bitte die Steckverbinderfamilien mit, die Sie verarbeiten möchten, sowie das erwartete monatliche Volumen je Familie. Innerhalb von zwei Arbeitstagen senden wir Ihnen die konfigurierte Stückliste, eine Preisspanne und eine auf Ihren Liefertermin abgestimmte Lieferzeit.
Referenz: US-ITC-HTS-Klassifizierung (Industriemaschinen 8479.89) als Referenz für die Importklassifizierung; ICC Incoterms 2020 für die FOB-Shenzhen-Bedingungen.
Diagnose- und Bewertungstools für Rundsteckverbinder
FAQ — Fragen zum Kauf einer Rundsteckverbinder-Montagemaschine
Für die meisten Fertigungslinien: ja. Crimpen ist schneller, bei Vibrationen besser reproduzierbar und lässt sich gemäß IPC/WHMA-A-620 Rev F leichter mit einer Crimpkraftüberwachung prüfen. Löten spielt weiterhin eine Rolle bei Reparaturen, Kleinserien-Spezialanfertigungen oder bestimmten Hochtemperaturvarianten. Unser H0201 unterstützt Produktfamilien mit Kontaktstiften, die mit vorgelagert vorbereiteten, gecrimpten Kabeln geliefert werden; bei Varianten mit Lötbechern übernimmt die Maschine weiterhin die Montage auf der Gehäuseseite.
Der dokumentierte Crosswalk umfasst neun Normen und Produktfamilien: M8, M12, M23, MIL-DTL-38999 Series III, MIL-DTL-5015, MS3126, Deutsch DT / DTM, Amphenol AT und CPC-Kunststofffamilien. Für kundenspezifische Produktfamilien senden Sie uns bitte das Datenblatt.
Unsere Anomalieüberwachung mit 4 Betriebsarten schreibt für jeden Zyklus einen Protokolleintrag mit Zeitstempel, Anomalieart (unzureichendes Material, außerhalb der Toleranz, überhöhte Zugkraft oder Ausrichtungsfehler), der zu diesem Zeitpunkt aktiven Werkzeug-SKU und dem Bedienerausweis, mit dem die Störung quittiert wurde, in das HMI. Dieser Protokollstrom fließt direkt in Ihre Einreichung zu AIAG PPAP Element 7 (Messsystemanalyse) und Element 11 (Erstbewertung der Prozessfähigkeit) ein. Für hochzuverlässige Fertigungslinien der Klasse 3 gemäß IPC/WHMA-A-620 Revision F (2025) deckt der Schwellenwert für Überzugkraft in Betriebsart 3 die Anforderungen der Crimpkraftüberwachung an der Montagestation ab. Mit dem QC-Freigabepaket liefern wir die Rückverfolgbarkeit von Unterkomponenten (Festo-Chargennummern, Wärmebehandlungscharge der S136-Matrize, CCD-Kalibrierzertifikat), sodass die vom Kundenauditor angeforderten Lieferantendaten bereits an Tag 1 geordnet vorliegen.
10 bis 15 Minuten zwischen den Produktfamilien M12 / M8 / Deutsch / Amphenol AT, wenn der Ersatzwerkzeugsatz auf dem Wagen bereitliegt und ein geschulter Bediener den Wechsel durchführt. 15 bis 25 Minuten beim Wechsel zu oder von MIL-DTL-38999 Series III, da die Tri-Start-Kupplung den Werkzeugsatz komplexer macht. In der ersten Woche dauern Umrüstungen länger, bis der Bediener das Verfahren sicher beherrscht.
Die typische Amortisationszeit für die Automatisierung einer einzelnen Station in der Steckverbindermontage beträgt 12 bis 18 Monate. Voraussetzung ist eine genaue Ausgangsbewertung vor der Implementierung, die die Arbeitskosten pro Stunde, die aktuelle Ausschussrate, den aktuellen Cpk-Wert beim Anzugsdrehmoment des Kupplungsrings und den monatlichen Durchsatzmix nach Steckverbinderfamilie berücksichtigt. Als Beispiel: Ein Käufer, der 20.000 Einheiten pro Monat mit voll belasteten Arbeitskosten von USD 22 pro Stunde fertigt und zwei manuelle Arbeitsplätze ersetzt, amortisiert die Investition in den H0201 im mittleren fünfstelligen Bereich typischerweise deutlich innerhalb von 12 bis 18 Monaten. Der konkrete Wert hängt von diesen vier Eingaben sowie dem Zugewinn bei der Erstpassausbeute durch die CCD-Prüfung ab. Auf Anfrage berechnen wir den Wert und erstellen eine Erläuterung des Amortisationszeitraums für Ihre Fertigungslinie, in der Regel innerhalb von zwei Arbeitstagen nach Eingang der Angaben.
Ja – die Druckprüfung erfolgt weiterhin in einem nachgelagerten Prozessschritt.
Standardumfang: 5 bis 7 Arbeitstage vor Ort für die Inbetriebnahme sowie Bedienerschulung auf Englisch oder Chinesisch. Erweiterte Schulungen, zusätzliche Sprachpakete und Ferndiagnose über die HMI während der 12-monatigen Garantie sind je nach RFQ enthalten oder werden separat angeboten. Kunden wie TE Connectivity, Sumitomo, SONY und LEGO haben dieses Einarbeitungsmodell bei mehreren Werksinstallationen genutzt.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






