Kontaktieren Sie Zeyu lntelligent Industrial Company

Robotergestützte Produktionsliniensysteme – maßgeschneiderte schlüsselfertige Montagelinien
Wir entwickeln, bauen und nehmen vollständige robotergestützte Produktionslinien in Betrieb – keine Ansammlung von Maschinen, die Ihr Team noch selbst verkabeln muss.
10–13
Stück/min je validierter Fertigungszelle
6
Stationstypen, ein Integrator
±0,01mm
Wiederholgenauigkeitsklasse der Servopresse
ISO 9001
:2015-zertifizierte Fertigung
10.000+
Gebauter Linien und Fertigungszellen
30+
Bediente Länder
Die Integrationslücke: Warum in „automatisierten“ Linien weiterhin Menschen arbeiten
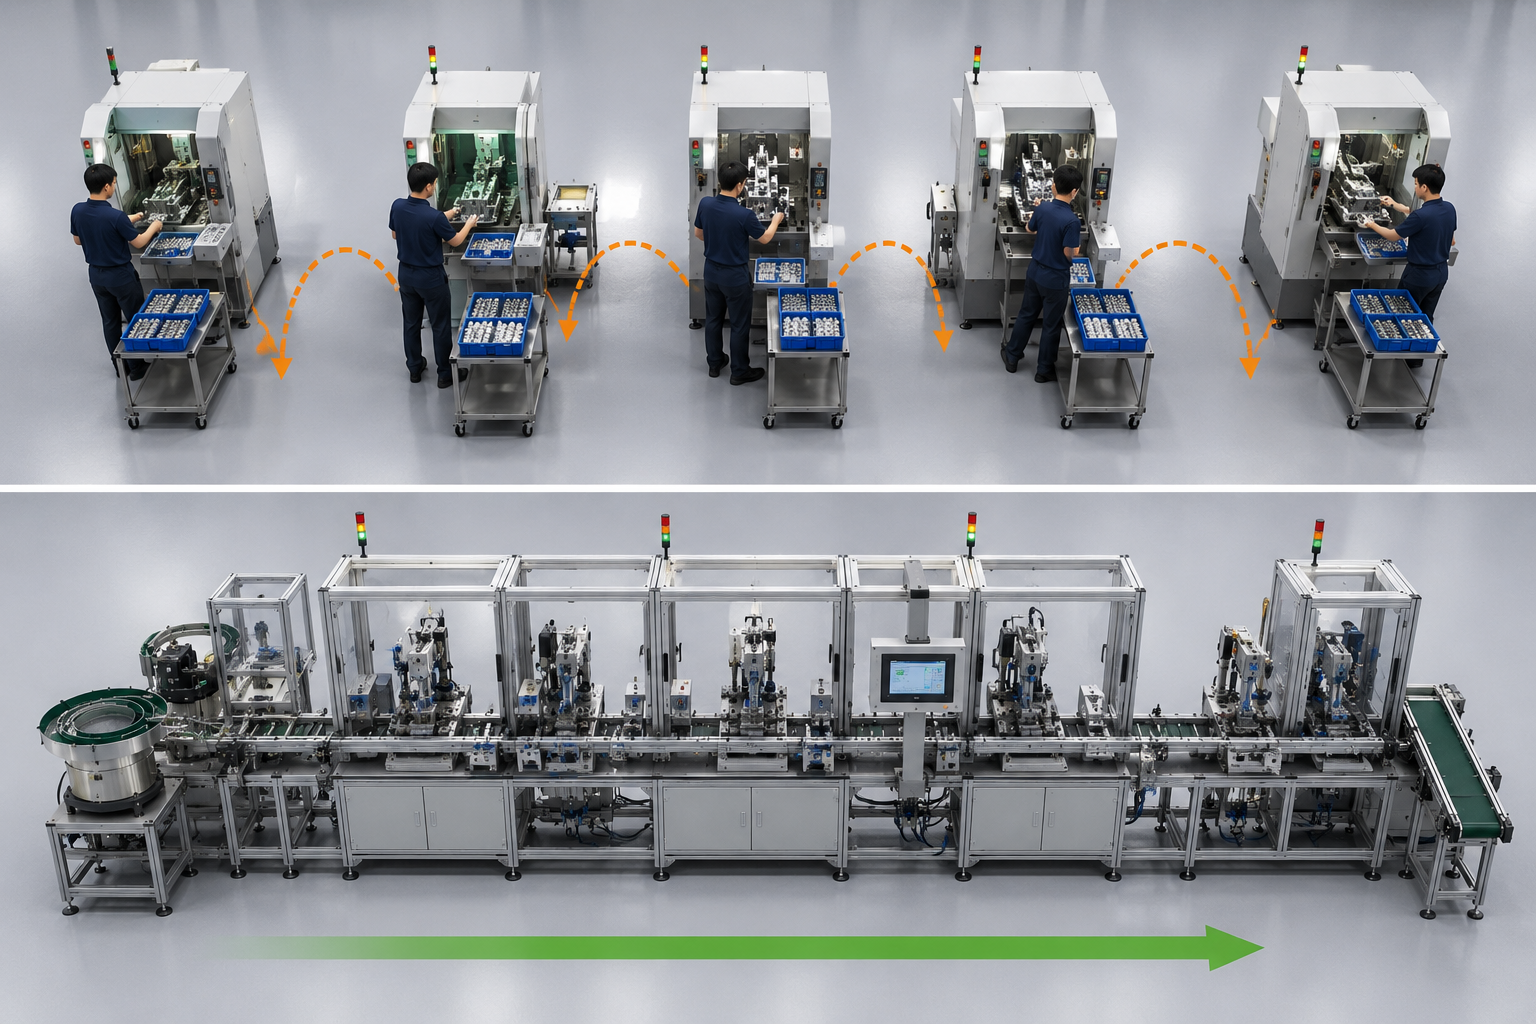
Eine robotergestützte Produktionslinie ist ein integrierter Prozess mit mehreren Stationen, in dem Zuführung, Handhabung, Montage oder Einpressen, Bildverarbeitungsprüfung und Sortierung nahtlos ineinandergreifen – statt aus einzelnen, eigenständigen Maschinen zu bestehen. In den meisten Anlagen, die Unternehmen als automatisiert bezeichnen, gibt es Maschineninseln, zwischen denen ein Bediener die Produkte von Station zu Station bewegt. Bei diesen manuellen Übergaben gehen Durchsatz und Konsistenz verloren, während die Arbeitskosten steigen.
-
Maschineninseln
Im Idealfall arbeitet jede Maschine für sich schnell. Wenn Bediener die Produkte jedoch hin- und hertragen, leidet die potenzielle Geschwindigkeit der gesamten Linie.
-
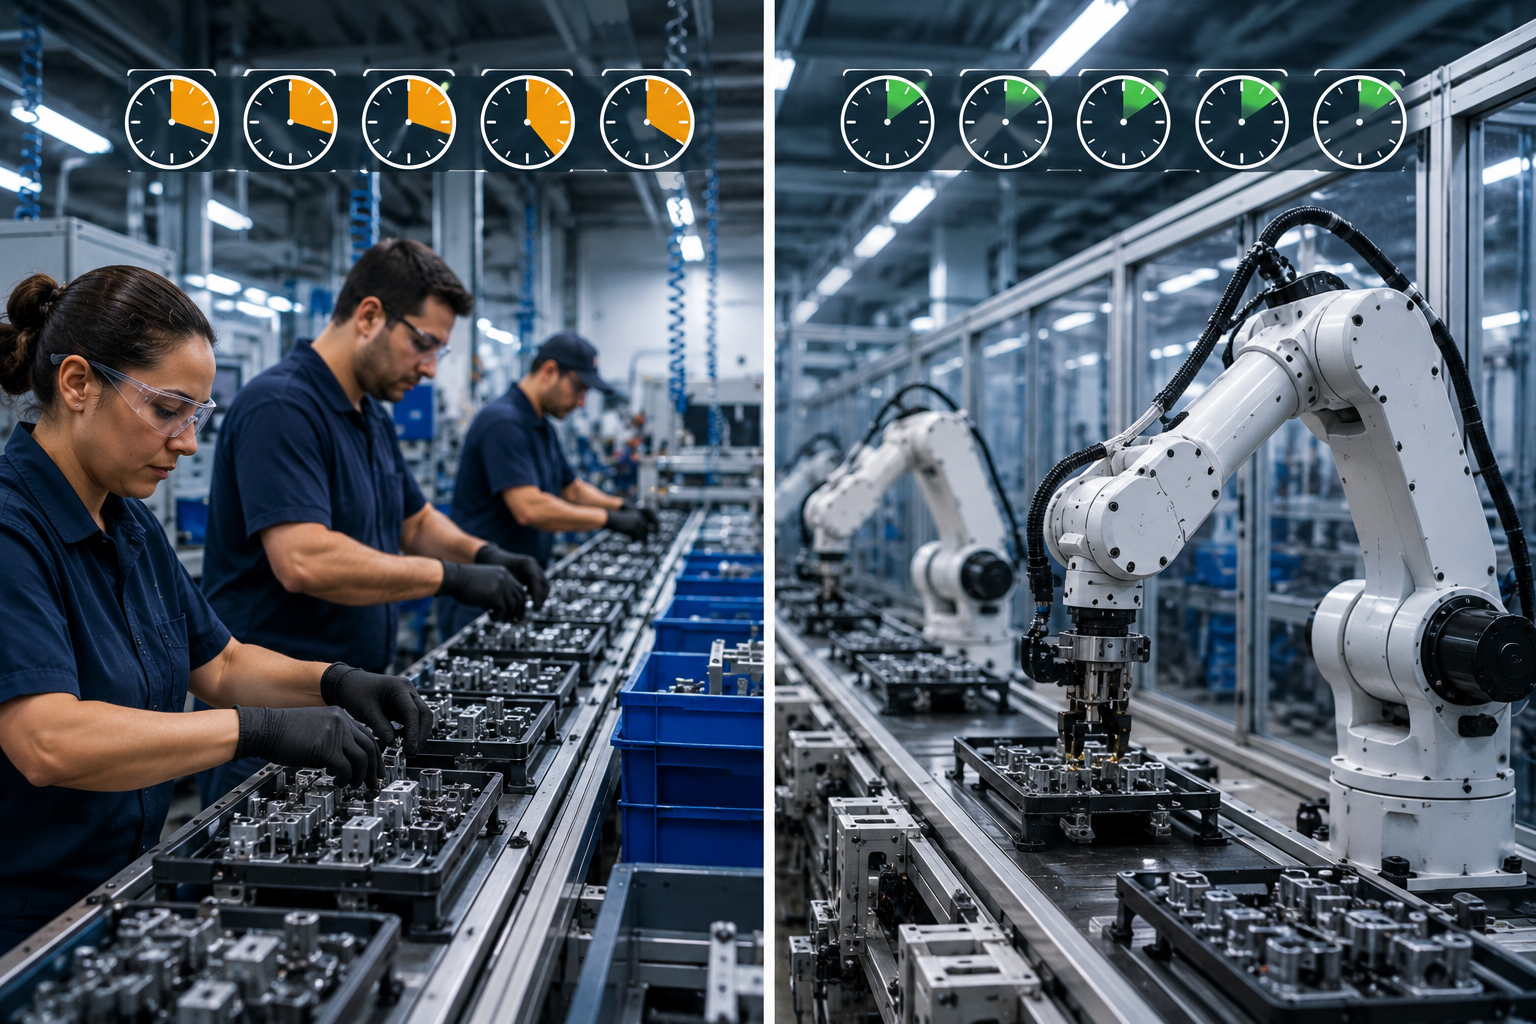
Schwankende Zykluszeit
Durch die manuelle Handhabung gehen je nach Schicht unterschiedlich viele Sekunden verloren.
-
Verborgene Arbeitskosten
Berücksichtigt man Zusatzleistungen, Überstunden und Fluktuation, kostet der Ersatz eines qualifizierten Mitarbeiters in der Fertigung $10.000–$40.000 (Umfrage 2024 unter 300+ Personalverantwortlichen in der US-amerikanischen Fertigungsindustrie).
Nehmen Sie erschöpften Mitarbeitern monotone Montagearbeiten ab. Roboter führen einen Arbeitsablauf Zyklus für Zyklus gleichbleibend aus und steigern so die Produktivität Ihrer Linie über das hinaus, was manuell bediente Arbeitsplätze leisten können. Kein Roboter steht untätig, und keine Linie muss darauf warten, dass ein Bediener eine Entscheidung trifft, denn jede Roboterstation übernimmt genau eine Aufgabe.
ZEUEE schließt diese Lücke, denn der Engpass liegt nicht bei den Maschinen, sondern bei den manuellen Übergaben. ZEUEE entwickelt die gesamte Linie – jede Station, die Transfers zwischen den Stationen, das Steuerungssystem und die FAT (Factory Acceptance Testing, Werksabnahme) – aus einer Hand. Auf dieser Seite erfahren Sie, wie eine solche Linie ausgelegt wird, welche Kosten mit ihrem Betrieb verbunden sind und wie wir unsere Angaben überprüfen.
Die Robotik folgt veröffentlichten Sicherheits- und Betriebsnormen.
[DOC-SYS-04] REIFEGRAD DER AUTOMATISIERUNG
Die 4-Stufen-Reifekurve der Linienautomatisierung von ZEUEE
Das ist der entscheidende Punkt bei der Vollautomatisierung, den viele Integratoren verschweigen: Vollautomatisierung ist nicht immer die beste Lösung. Bei kleinen Stückzahlen und einem vielfältigen Produktmix können die Kosten einer vollständig automatisierten Linie höher sein als die einer Fertigungszelle mit Mitarbeitern und Cobots. Der wirtschaftliche Schwellenwert für die Vollautomatisierung liegt bei etwa 250K Einheiten/Jahr je Fertigungszelle (Quelle: eBots Assembly Automation Guide).
Wer auf die Zwischenstufen verzichtet, riskiert, dass ein langsam laufendes Produkt mit geringem Wert die Linie zum Stillstand bringt – versteckte Kosten, die ZEUEE durch eine passende Auslegung vermeidet. Denn der Reifegrad, nicht die Anzahl der Roboter, bestimmt die Amortisation innerhalb von 18 Monaten, wie die obige Grafik zeigt.
// EINSATZSTRATEGIE
Die 4-Stufen-Reifekurve der Linienautomatisierung von ZEUEE zeigt, wo Ihr Betrieb steht und welche nächsten Schritte sich wirtschaftlich begründen lassen. Sie gibt außerdem einen Hinweis auf den besten Ausgangspunkt. Eine typische Empfehlung von ZEUEE lautet:
„Zuerst sollten 20 Prozent der Teilenummern automatisiert werden, auf die 80 Prozent des Volumens entfallen. Darauf lässt sich anschließend aufbauen.“
[MATRIX-DAT] LINIENLEISTUNGSINDEX
| Reifegradstufe | Bediener je Fertigungszelle | Zykluskonstanz | Geeignetes Produktionsvolumen | Typischer CapEx-Bereich | Einsatz von Bildverarbeitung/MES |
|---|---|---|---|---|---|
| 0 · Manueller Arbeitsplatz | 3–6 | ±30 %+ Abweichung | <1k/Jahr, vielfältiger Produktmix | Am niedrigsten | Keine |
| 1 · Einzelmaschine | 2–4 | ±15% | 1k–50k/Jahr | Niedrig | Nur punktuelle Sensorprüfung |
| 2 · Maschineninseln | 1–3 (Transfer) | ±10% | 50k–250k/Jahr | Mittel | Bildverarbeitung je Fertigungszelle |
| 3 · Teilintegrierte Linie | 1 (Überwachung) | ±3–5% | 250k–1M/Jahr | Mittel bis hoch | Inline-Bildverarbeitung + SPS-Abstimmung |
| 4 · Vollständig bedienerlose Linie | 0 (überwacht) | ±1–2% | >1M/Jahr, stabiler Produktmix | Am höchsten | Vollständige KI-Bildverarbeitung + MES + Rückverfolgbarkeit |
| Ergänzung durch selektive Automatisierung | Variabel | — | Beliebig (20/80 Teile) | Skalierbar | Bildverarbeitung an automatisierten Fertigungslinien |
// SYSTEMARCHITEKTUR: KONFIGURATIONEN
Konfigurationen robotergestützter Produktionslinien – Stationen, Fertigungszellen und vollständige Linien EN · PROC
Eine robotergestützte Produktionslinie von ZEUEE besteht aus austauschbaren Stationsmodulen. So lässt sich dieselbe Linie an veränderte Produktmixe anpassen. Dieser modulare Ansatz mit durchgängiger Anordnung der Stationen entspricht Methoden aus veröffentlichten Patenten, zum Beispiel USPTO WO2016100220A1: Dort sind Roboterstationen entlang einer Linie angeordnet, jeweils mit Mehrachsrobotern und aufgabenspezifischen Endeffektoren.
[MOD-01]
Die sechs Stationsmodule
-
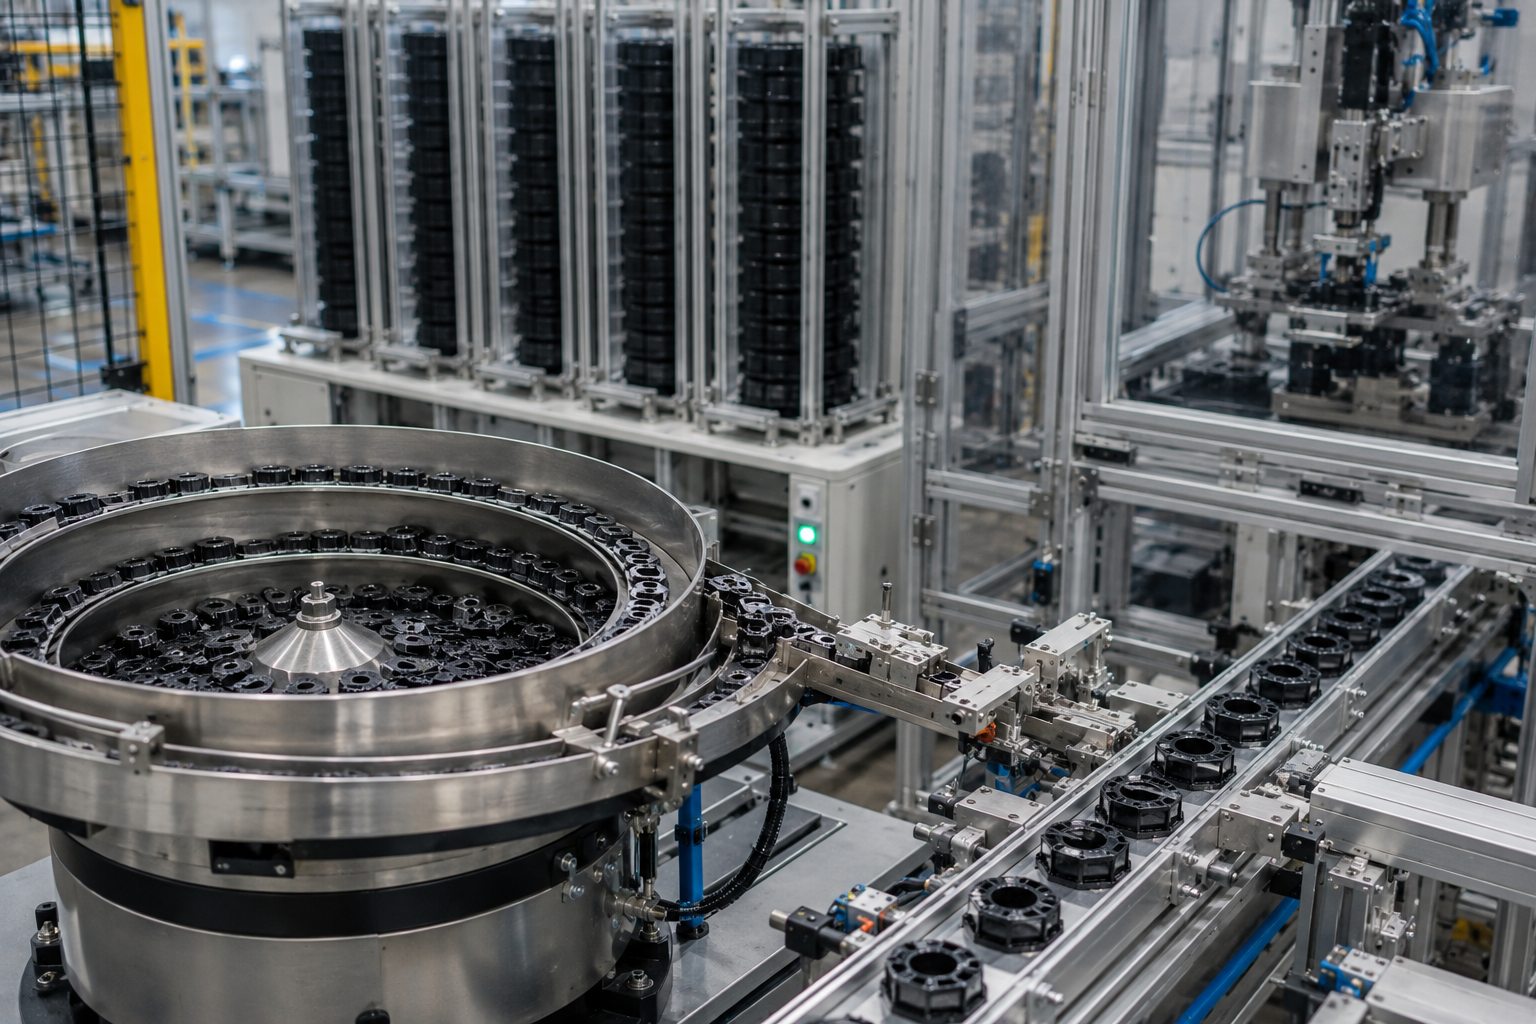 01. Zuführung über Vibrationswendelförderer Richtet Schüttgut aus und vereinzelt Teile; die Magazinzuführung ermöglicht bis zu 3 Stunden unbeaufsichtigten Betrieb.
-
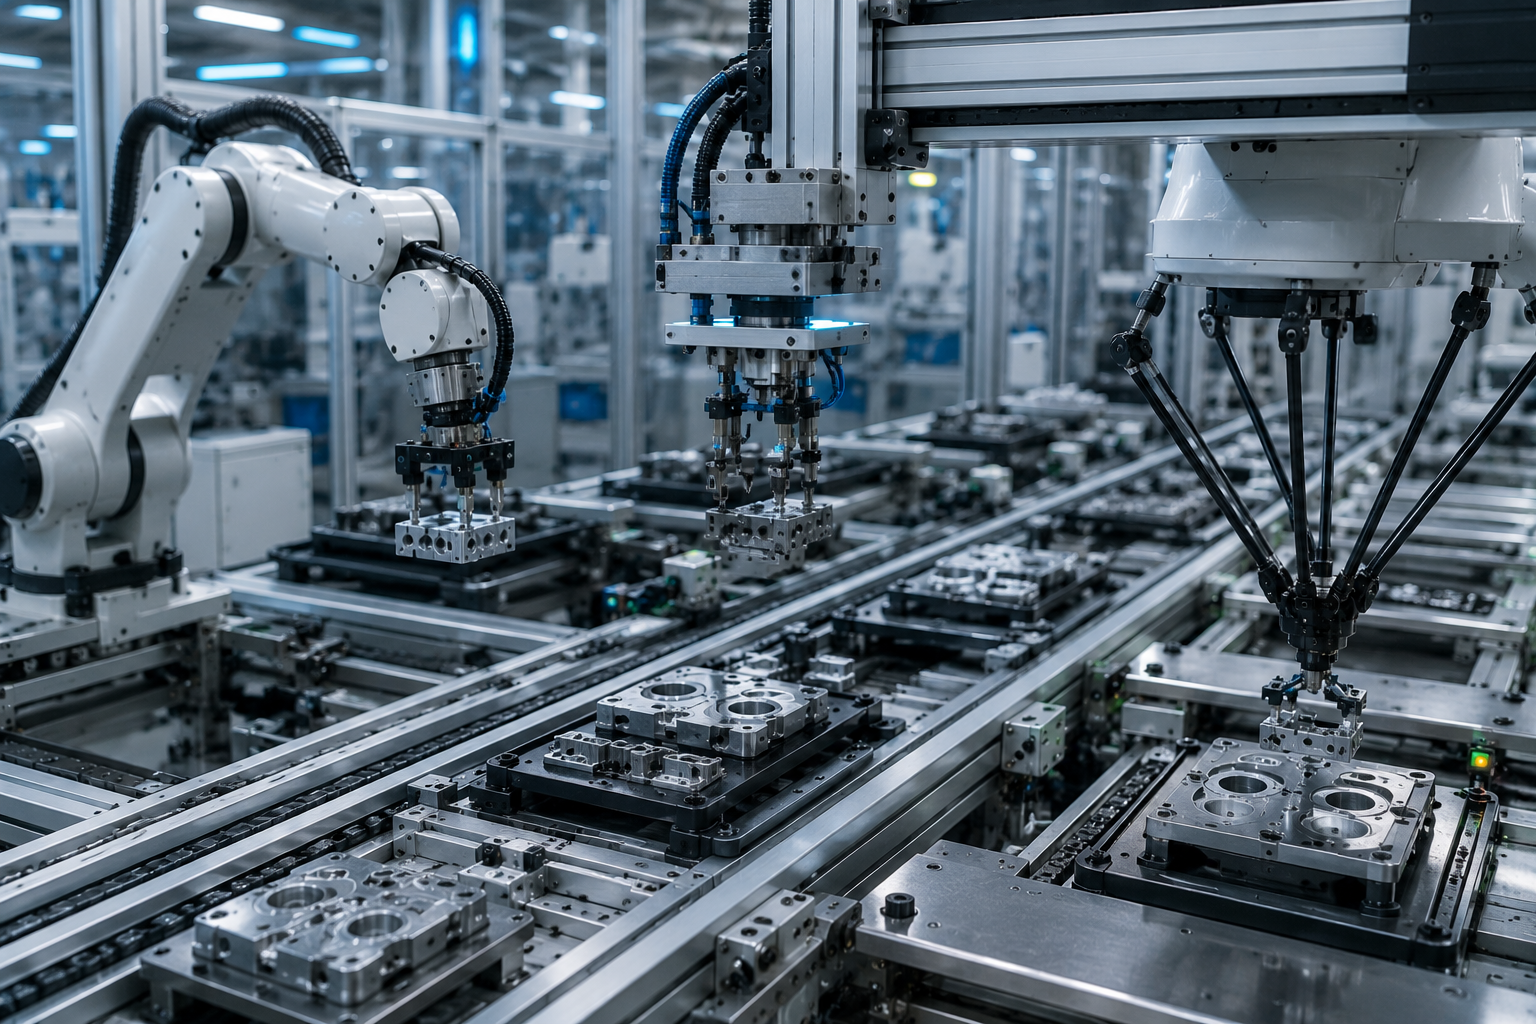 02. Transfer und Handhabung Pick-and-Place-Systeme und Mehrachsentransfer bewegen Teile ohne Bediener von Station zu Station.
-
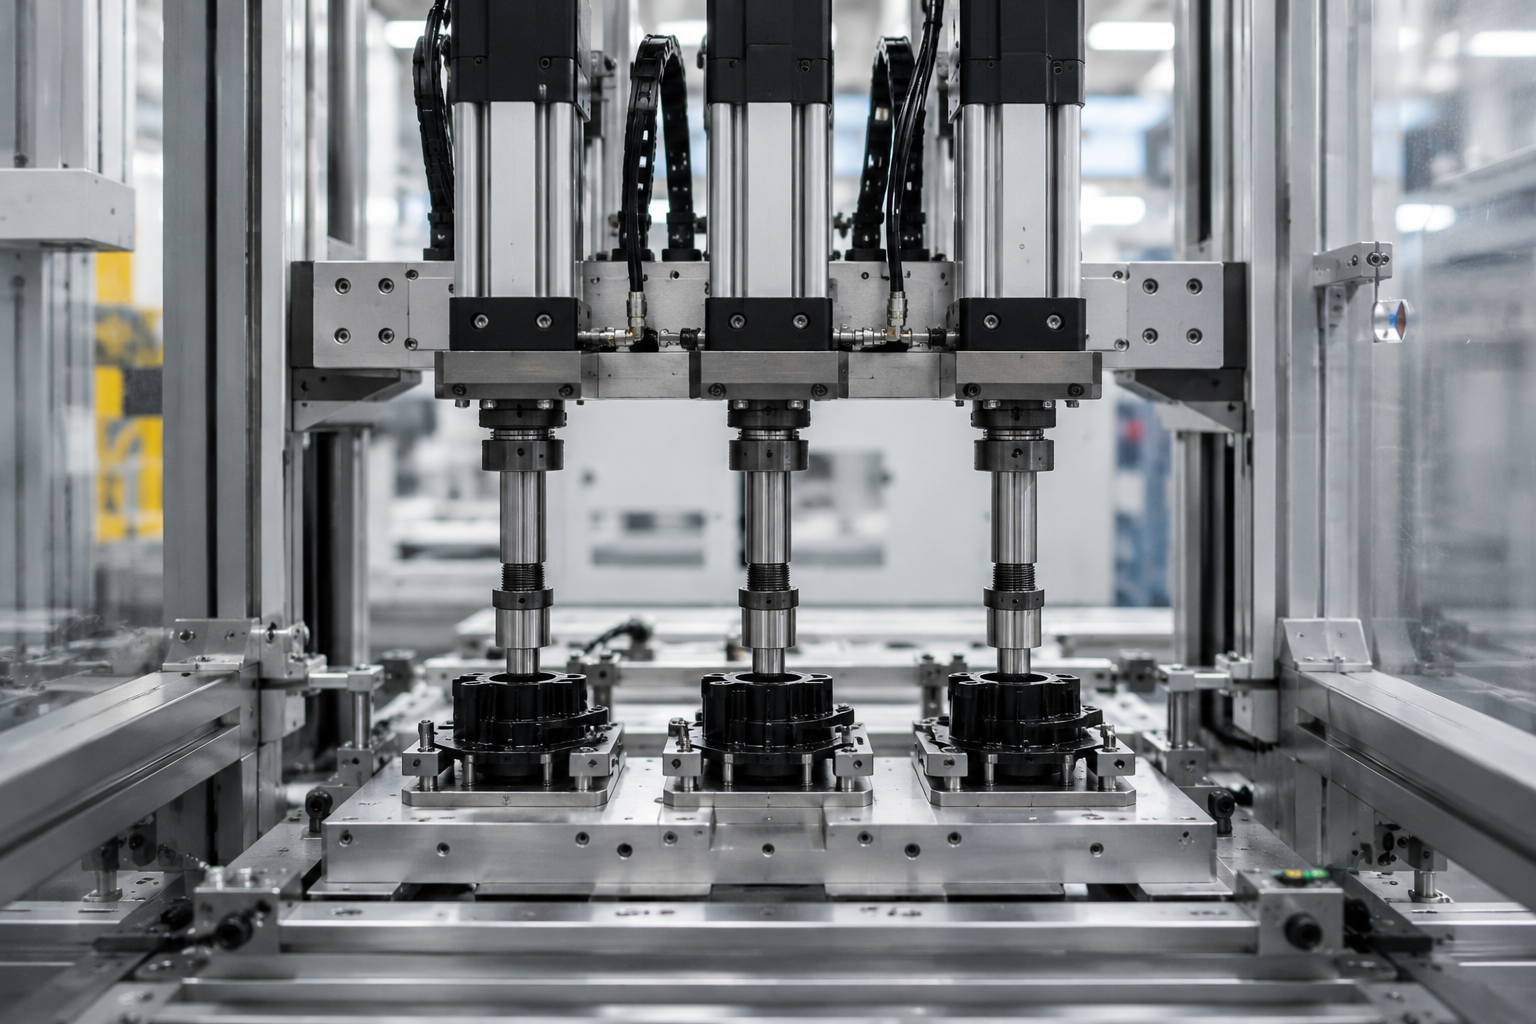 03. Einpressen mit Servopresse Programmierbarer Hub und Kraft für eine wiederholgenaue Montage; die Spirakam-Fertigungszelle presst 3 Teile gleichzeitig ein.
-
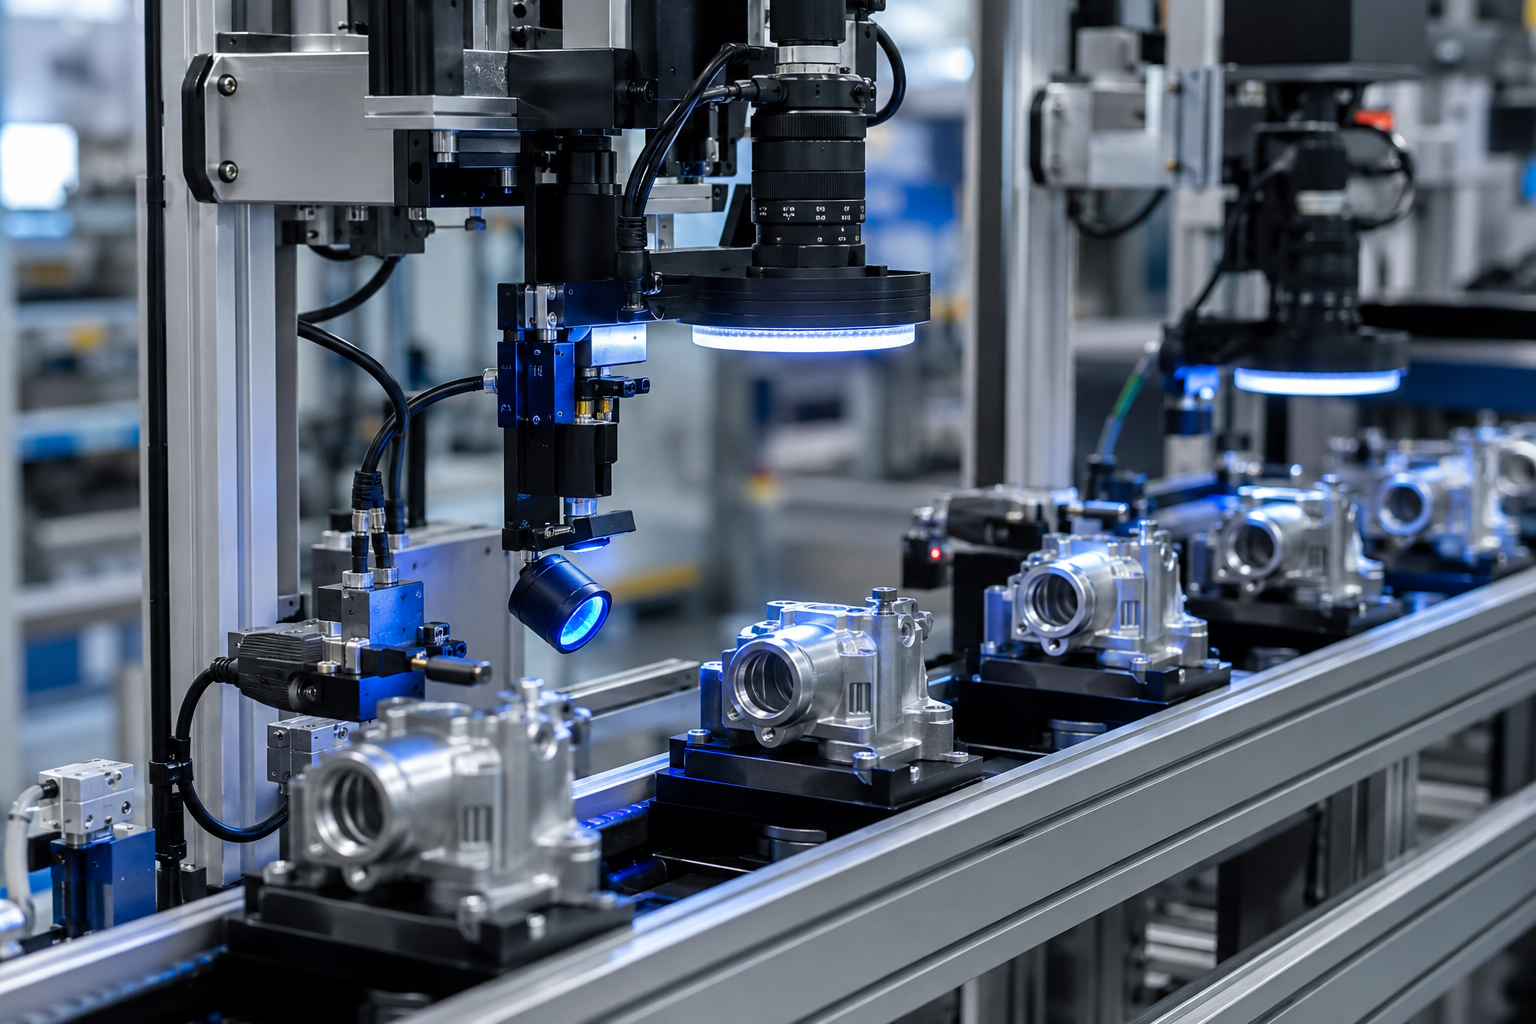 04. Prüfung mit industrieller Bildverarbeitung Moderne Bildverarbeitungssysteme und Wegsensoren prüfen jedes Teil inline.
-
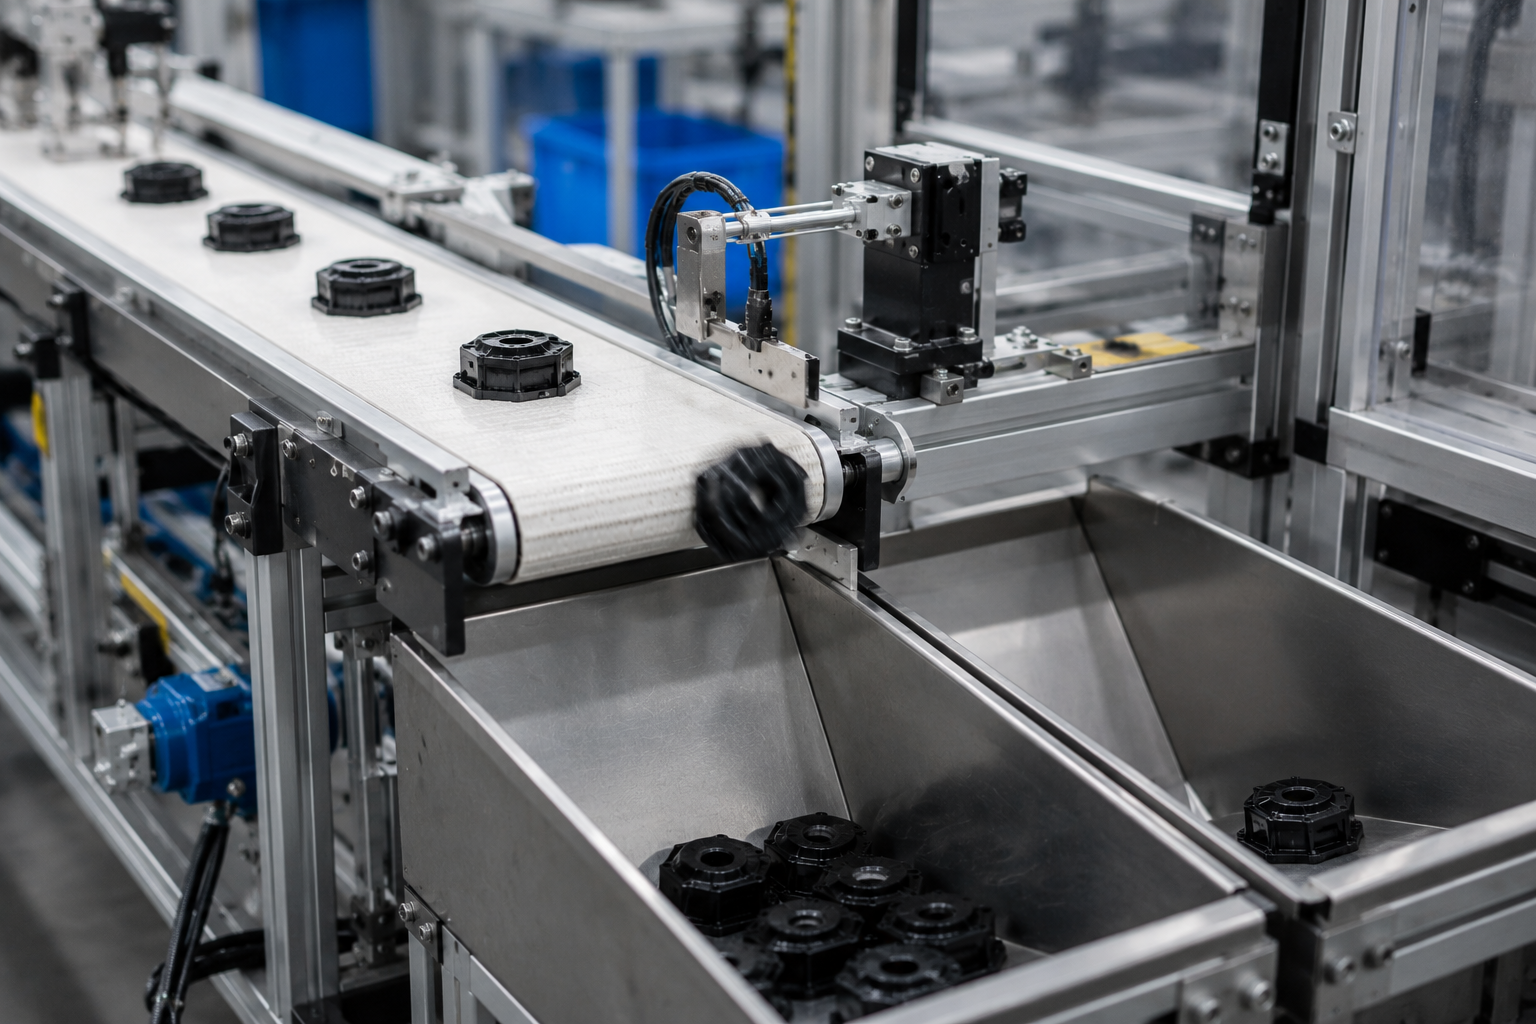 05. Sortierung Automatische Trennung von Gutteilen und Ausschuss am Auslaufband.
-
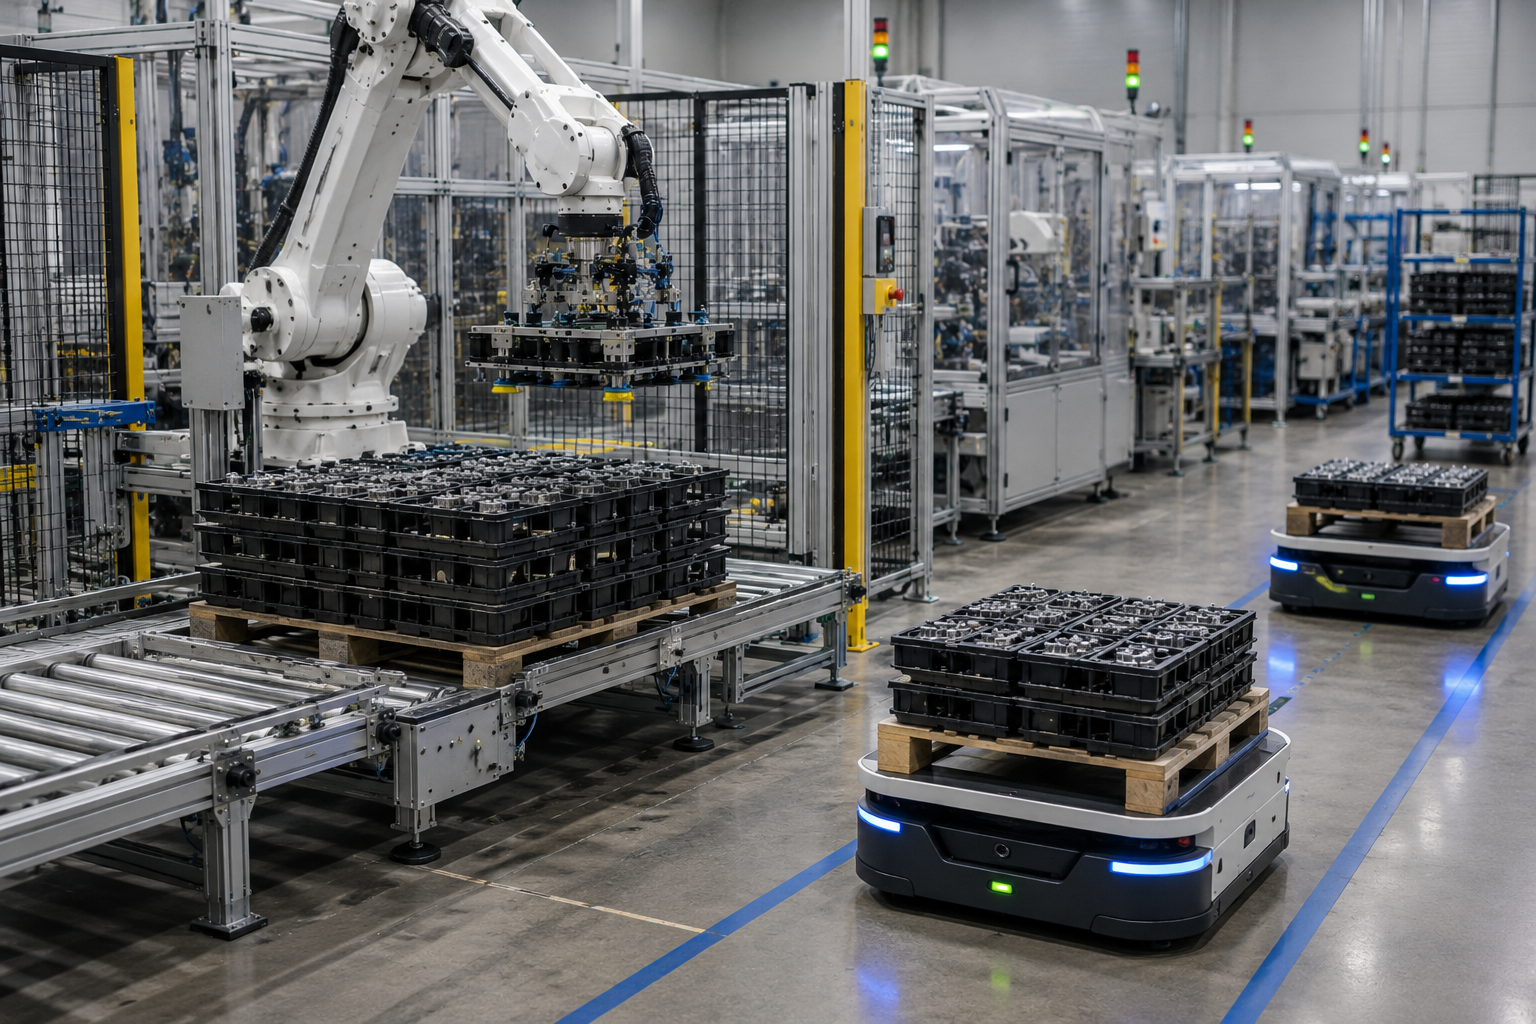 06. Palettierung und AGV Stapeln am Linienende und autonome Teileversorgung direkt an der Fertigungslinie (vgl. USPTO US20180276595A1).
Eine Steuerungsebene aus SPS, HMI, Bewegungssteuerung und MES-Rückverfolgbarkeit verbindet die Stationen zu einer Produktionslinie. Die Bildverarbeitung bildet das Rückgrat der Qualitätssicherung: KI-gestützte, bildverarbeitungsgestützte Prüfungen senken Prüfungsfehler um mehr als 90 % und prüfen jedes Teil ohne Ermüdung. In Praxiseinsätzen hat KI-gestützte Prüfung die Zykluszeit der Prüfung pro Teil von 60 Sekunden auf 5 Sekunden verkürzt (Standard Bots). Der KI-Bildverarbeitungsalgorithmus erkennt Teile außerhalb der Toleranz, bevor sie weiterlaufen. Muss eine Linie auch schweißen – ein häufiger Bedarf in der Automobil- und Autoteileindustrie –, lässt sich eine Schweißstation in denselben modularen Rahmen integrieren.
[CELL-SPEC]
Validierte Fertigungszelle – Spirakam C40-ZY02-01 (USER-DATA)
Montage von Einpressverbindungen aus Zinklegierung für Stecker und Buchsen. Vibrationszuführung → Magazinzuführung → Handhabung greift 3 Teile → gleichzeitiges Einpressen von 3 Teilen mit Servopresse → Maßprüfung per Wegsensor → Bandauslauf mit Sortierung in Gutteile und Ausschuss.
Durchsatz
10–13 Stück/min
Gleichzeitiges Pressen
3 Teile/Zyklus
Aufstellfläche
1400 × 900 × 1850 mm
Leistung
2 kW
Druckluft / Spannung
0,4–0,6 MPa / 220V AC
Inline-Qualitätsprüfung
Wegsensor, 100 % der Teile
Zwischenpuffer
≈3 Stunden unbeaufsichtigter Betrieb
[MATRIX-02]
Durchsatzstufen der Produktionslinie
Diese Übersicht der Durchsatzstufen zeigt, welchen Geschwindigkeitsbeitrag die einzelnen Stationsstufen leisten, was sie steuern und innerhalb welcher Spezifikationsgrenzen ZEUEE sie auslegt. Ingenieure lesen sie von oben nach unten, um eine Linie auf eine angestrebte Zykluszeit auszulegen.
| Stationsstufe | Typischer Durchsatz | Wichtige Spezifikation | Steuerung | Aufgabe in der Qualitätssicherung |
|---|---|---|---|---|
| Vibrationszuführung | bis zu 120 Teile/min | Ausrichtung >99 % | SPS + Sensor | Stauerkennung |
| Transfer / Handhabung | Entspricht dem Linientakt | Positionierung ±0,05 mm | Bewegungssteuerung | Positionsprüfung |
| Einpressen mit Servopresse | 10–13 Teile/min je Spur | Programmierbare Kraft | Servoantrieb | Kraft-Weg-Kurvenprüfung |
| Industrielle Bildverarbeitung | Jedes Teil | >90 % weniger Prüfungsfehler | Bildverarbeitungssystem | Ausschleusung fehlerhafter Teile |
| Wegmessung zur Qualitätsprüfung | 100 % Inline-Prüfung | Mikrometergenauigkeit | Sensor + HMI | Maßprüfung |
| Sortierung | Liniengeschwindigkeit | Gutteile/Ausschuss | SPS-Logik | Trennung |
| Palettierung | bis zum Liniendurchsatz | Nutzlast 7–30 kg | Roboterarm | Unversehrtheit der Verpackung |
| AGV-Versorgung | Kontinuierlich | Autonom | Flottensteuerung | Keine Unterversorgung |
| MES / Rückverfolgbarkeit | Echtzeit | Protokoll je Teil | MES-Ebene | Vollständiger Prüfpfad |
Robotergestützte Montagestationen wie diese arbeiten mit der 2–10-fachen Geschwindigkeit manueller Arbeitsplätze und erreichen bei SCARA-, Sechsachs- und kollaborativen Konfigurationen Fehlerquoten unter 0,1 %. Eine einzelne Linie kann mehrere Produktfamilien fertigen – ein veröffentlichter Fallbericht in der Fachpresse (ASSEMBLY Magazine) dokumentiert eine modulare Linie für bis zu 40 Varianten, die den Durchsatz verfünffacht. Wenn eine Linie ihre Leistung nicht erreicht, liegt das meist an uneinheitlichen manuellen Übergaben zwischen den Stationen. ZEUEE liefert die Transferlogik und Inline-Sensorprüfungen, denn eine Station ist nur so schnell wie ihre zuverlässige Teilezuführung. Diese Kennzahlen sind erst aussagekräftig, wenn man sie den Kosten gegenüberstellt. Darum geht es im nächsten Abschnitt.
// NÄCHSTE_AKTION
Soll die Auslegung auf Ihr Teil und Ihren Zielzyklus abgestimmt werden?
Mit unseren Ingenieuren sprechen →
Integration der gesamten Linie, Einzelmaschine oder manuelle Fertigung – die wirtschaftliche Entscheidung
Im Einkauf lautet die entscheidende Frage selten „Welcher Roboter?“, sondern „Welche Konfiguration amortisiert sich bei unserem Volumen am schnellsten?“ Käufer befürchten, dass eine schlüsselfertige Linie im Angebot günstiger wirkt, aber im Vergleich zu einem bekannten Integrator Integrations- und Kundendienstkosten verbirgt. Ein fairer Vergleich stützt sich auf konkrete Zahlen statt auf Adjektive.
| Vergleichsgröße | Manueller Arbeitsplatz | Einzelmaschine | Vollintegrierte Linie |
|---|---|---|---|
| Zyklus (je Teil) | Ausgangswert 1× | 2–4× schneller | 4–10× schneller |
| Bediener je Schicht | 4–6 | 2–3 | 0–1 |
| Fehlerquote | 1–3% | 0.3–0.8% | <0.1% |
| Inline-Prüfung | Muster | Je Fertigungszelle | 100 % Bildverarbeitung + Sensor |
| Umrüsten | Manuelles Umrüsten | Vorrichtungswechsel | Maschinenrezept + modulare Station |
| Typische Amortisation | k. A. | 12–18 Monate | 18–30 Monate (bei 3-Schicht-Betrieb <12 Monate) |
ROI-Schätzungen für Linien, die die Gesamtinvestition einschließlich Kosten berücksichtigen, ergeben üblicherweise Amortisationszeiten von 18-30 Monaten und laufende jährliche Einsparungen von 25-45 % gegenüber der ursprünglichen Investition. Anlagen mit kontinuierlichem 3-Schicht-Betrieb amortisieren sich wahrscheinlich in weniger als einem Jahr.
Käufer befürchten versteckte Kosten, die sich hinter einem auffallend niedrigen Angebot für Einrichtung und Kundendienst verbergen. Da die gesamte Montagelinie einschließlich FAT in einem einzigen ISO 9001:2015-zertifizierten Werk konstruiert und gefertigt wird, statt die Fertigung auszulagern, beseitigt ZEUEE mit seinem integrierten Engineering-Prozess die mit solchen Versprechen verbundenen Risiken.
Praxiserprobt: eine Servopress-Fertigungszelle mit 3-fach-Bestückung und namhafte Kunden
[ENG-STATEMENT]
„Wir haben nicht nur die Pressen, sondern auch den Zuführer, den Inline-Prüfsensor und die Sortieranlage entwickelt, montiert und in ein einziges System integriert. So muss unser Kunde nicht mehrere unverbundene Maschinen auf seiner Fertigungsfläche selbst verbinden und in Betrieb nehmen. Dieser Unterschied entscheidet darüber, ob eine neue Linie vom ersten Tag an mit 10 bis 13 Teilen pro Minute läuft oder wochenlange Anpassungen erfordert.“— ZEUEE Engineering-Team
Diese Fertigungszelle Spirakam C40-ZY02-01 belegt die zuvor beschriebene sorgfältige Integration. Pro Zyklus presst die Zelle gleichzeitig drei Komponenten aus Zinklegierung ein und erreicht damit die dreifache übliche Pressleistung. Der Wegsensor überwacht jedes Teil einzeln und bestätigt die Maßgenauigkeit. Das Auslaufband sortiert die Teile automatisch nach der vom Sensor bestätigten Qualität; eine manuelle Beurteilung ist nicht erforderlich. Probleme mit schwankender Ausbringung und unentdecktem Ausschuss, die bei manuellen Pressstationen regelmäßig auftreten, werden von vornherein vermieden: Die Messkontrolle ist von Anfang an in die Fertigungszelle integriert und wird nicht nachträglich ergänzt.
Wie kann eine Fabrik in einem anderen Land ein System aus großer Entfernung einkaufen und sich dabei dennoch gut aufgehoben fühlen? Hinter den weltweit versandten Anlagen steht ein etablierter und vertrauenswürdiger Zulieferer, dessen Namen praktisch jedem Hersteller komplexer Anlagen und montierter Produkte vertraut sind. Seit mehr als zwei Jahrzehnten fertigt ZEUEE Automatisierungslösungen für Unternehmen in mehr als 30 Ländern. Zu den bekannten Branchenführern zählen AVIC, China Shipbuilding, GAC Group, Corning (USA), TE, Sumitomo (Japan), LEGO (Dänemark), SONY, Foxconn und TCL. Seit der Unternehmensgründung wurden so mehr als 10.000 Linien gebaut und verkauft.
ZEUEE erreicht Ihre Qualitäts- und Terminziele vor allem aus einem Grund: Die gesamte Fertigung bleibt im Unternehmen. Ein 20.000 Quadratmeter großes Fertigungswerk deckt den kompletten industriellen Prozess ab – vom Konzept bis zur zertifizierten und ausgelieferten Anlage. Branchenleitfäden bestätigen: Zulieferer mit eigener Fertigung können schneller iterieren, eine höhere Produktionsqualität erzielen und deutlich kürzere Lieferzeiten bieten als Anbieter, die die Fertigung an Dritte vergeben (PEKO Supplier Qualification Guide).
Erfordert Ihre Anwendung diese Fertigungskompetenz?
20-minütiges Beratungsgespräch zur Linie buchen →
// BRANCHENMATRIX_09
Linienkonfigurationen nach Branche – von 3C bis zu neuen Energien
Die unterschiedlichen Anwendungen in diesen Branchen erfordern jeweils eigene Montagekonfigurationen und damit unterschiedliche Produktionslinien. Der Entscheidungsbaum für Linienkonfigurationen in 6 Branchen zeigt für jeden Industriezweig, wie sich die optimale Konfiguration von gängigen Lösungen unterscheidet, welche Stationen sich anbieten, welche Ausbringungsraten pro Minute zu erwarten sind und welche technischen Herausforderungen berücksichtigt werden sollten. Suchen Sie Ihre Branche im Diagramm, um die Planung zu beginnen.
| Branche | Empfohlener Linientyp | Kritische Stationen | Typischer Zykluszielwert | Zentrale Herausforderung |
|---|---|---|---|---|
| 3C-Elektronik | Teilintegriert | Bildverarbeitung + Pick-and-Place | 2–5 s/Teil | Variantenwechsel |
| Autoteile | Vollständige Linie | Servopresse + Rückverfolgbarkeit | 10–13 Teile/min | Kraftkonstanz |
| Tür- und Fensterbeschläge | Von Maschineninseln zu teilintegriert | Einpressen + Sortierung | 8–15 Teile/min | Unterschiedliche Teilegrößen |
| Präzisionselektronik/Elektrotechnik | Vollständige Linie | Bildverarbeitung + sensorbasierte Qualitätsprüfung | 100 % Prüfung je Teil | Mikrometertoleranzen |
| Medizinprodukte | Vollständige Linie + MES | Bildverarbeitung + vollständige Rückverfolgbarkeit | Validiert | Audit / Chargenrückverfolgbarkeit |
| Neue Energien | Vollständig bedienerlos | AGV + Palettierung | Kontinuierlich | Durchsatz bei hoher Ausbringung |
| Spielwaren | Maschineninseln | Zuführung + Einpressen | Vielfältiger Produktmix | Saisonale Schwankungen des Produktionsvolumens |
| Lagerhaltung / Logistik | AGV-gesteuert | AGV + Palettierung | Kontinuierlich | Flexible Streckenführung |
| Luft- und Raumfahrtelektronik | Vollständige Linie + MES | Bildverarbeitung + Rückverfolgbarkeit | Validiert | Null-Fehler-Anforderung |
// KONFORMITÄTSMATRIX
Zertifizierungen, Patente und Exportkonformität PROC · EN
Ein Zertifikat, das sich nicht überprüfen lässt, ist ein konkretes Beschaffungsrisiko. Die Abweichung zwischen einer behaupteten und einer geprüften Norm kann zum Versagen der Qualitätssicherung und zum Abbruch des Kaufs führen. Deshalb zertifiziert ZEUEE nach vereinbarten Normen und stellt die entsprechenden Dokumente bereit. Einkaufsteams mit schlechten Erfahrungen verlangen das Zertifikat, nicht das Versprechen. ZEUEE fertigt nach dem Qualitätsmanagementstandard ISO 9001:2015 und gewährleistet die Sicherheit von Robotern und Fertigungszellen gemäß den aktuellen Robotik-Sicherheitsnormen: ISO 10218-1/2:2025 für Robotersysteme und Roboterzellen, ISO/TS 15066 für die Zusammenarbeit zwischen Mensch und Roboter sowie ISO 9283 für Leistung und Wiederholgenauigkeit von Manipulatoren.
ISO 9001:2015
Qualitätsmanagement
Nationales Hightech
Unternehmensstatus
150+ Patente
32 Erfindungs- · 68 Gebrauchsmuster
CE
Exportkonformität
[TBL_CROSSWALK]
Übersicht zur Exportkonformität
Um die Konformität einer Linie für den jeweiligen Markt zu überprüfen, gleichen wir die Normen mit den Anforderungen des Bestimmungslands ab. So wissen Käufer vor der Unterzeichnung der Bestellung anhand der Übersicht zur Exportkonformität, was sie erwerben. Diese einseitige Übersicht ist alles, was die Einkaufsabteilung Ihrer Geschäftseinheit benötigt.
| Markt | Sicherheitsnorm | Leistung / EMV | Qualitätsgrundlage |
|---|---|---|---|
| EU / Vereinigtes Königreich | ISO 10218-1/2:2025, CE | IEC 61000 (EMV) | ISO 9001:2015 |
| Nordamerika | ISO 10218 + Ausrichtung an UL | ISO 9283-Leistung. | ISO 9001:2015 |
| Kollaborative Fertigungszellen | ISO/TS 15066 | ISO 9283 | ISO 9001:2015 |
| Asien-Pazifik | ISO 10218 als Grundlage | Lokale EMV-Anforderungen | ISO 9001:2015 |
// DOKUMENTENANFRAGE
Benötigt Ihr Unternehmen das vollständige Normenpaket für Ihre Region?
Vollständige Konformitätsdokumentation anfordern →
// KOMMERZIELLE_SPEZIFIKATION
Beschaffungsleitfaden – Preiskategorien, Lieferzeit und Kundendienst
So gestaltet sich die Preisberechnung für ZEUEE-Produktionslinien – ohne die anonyme Hürde „Angebot anfordern“, die viele Integratoren aufbauen. Der Preis richtet sich nach der Kategorie und wird von drei Faktoren bestimmt: Anzahl der Stationen, Prüfumfang und Stunden im bedienerlosen Betrieb.
Einstiegskategorie
Einzelne Fertigungszelle
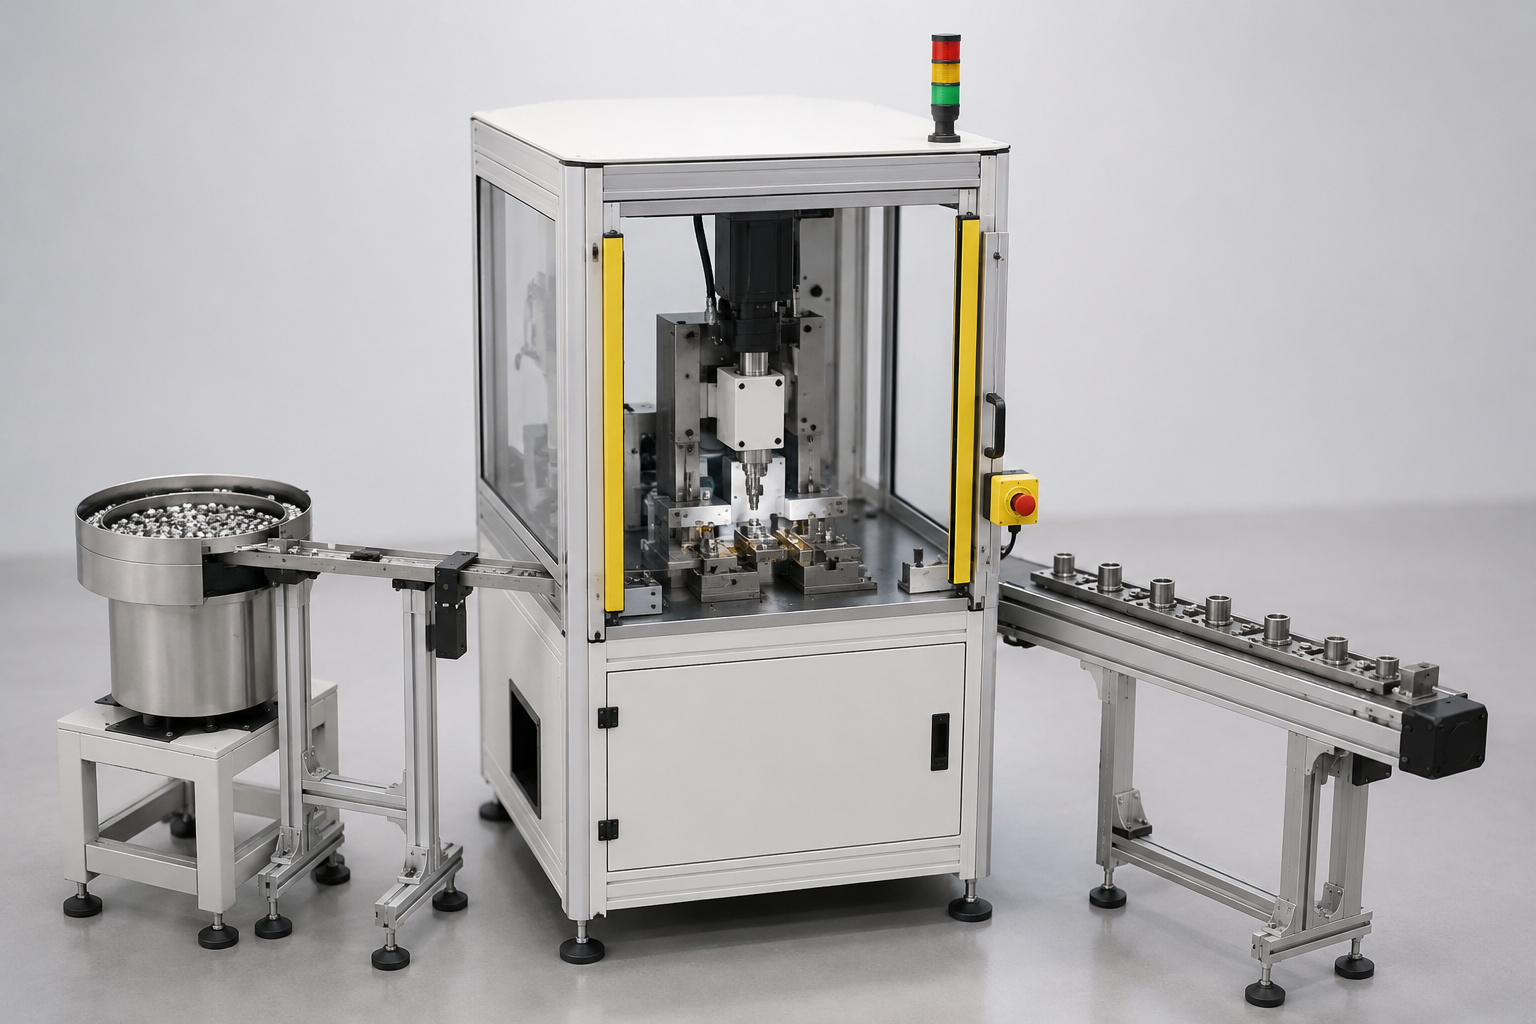
Eine Funktion, zum Beispiel eine Einpress- oder Bildverarbeitungszelle, mit Zuführung und Auslauf. Schnellste Inbetriebnahme; ideal für Pilotprojekte vor Investitionen in eine komplette Produktionslinie.
Basiskategorie
Mehrstationenlinie
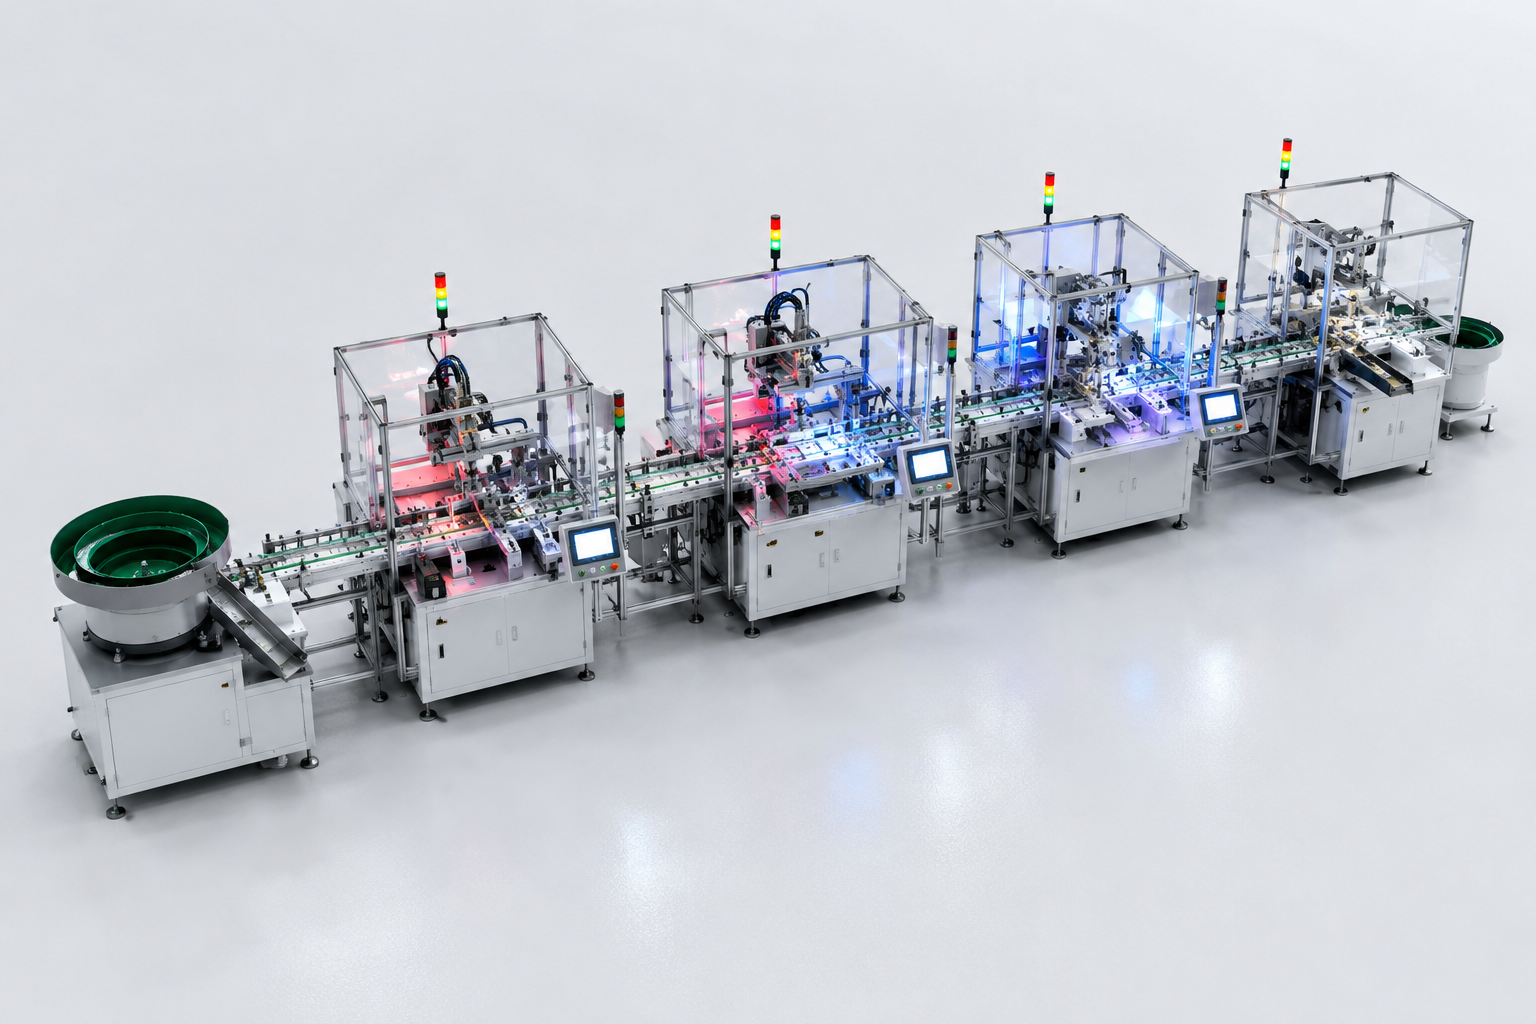
3–6 verbundene Stationen mit Inline-Bildverarbeitung, SPS-Abstimmung und Sortierung. Typische Konfiguration für 250k–1M Einheiten/Jahr.
Schlüsselfertige Kategorie
Vollständig bedienerlose Linie
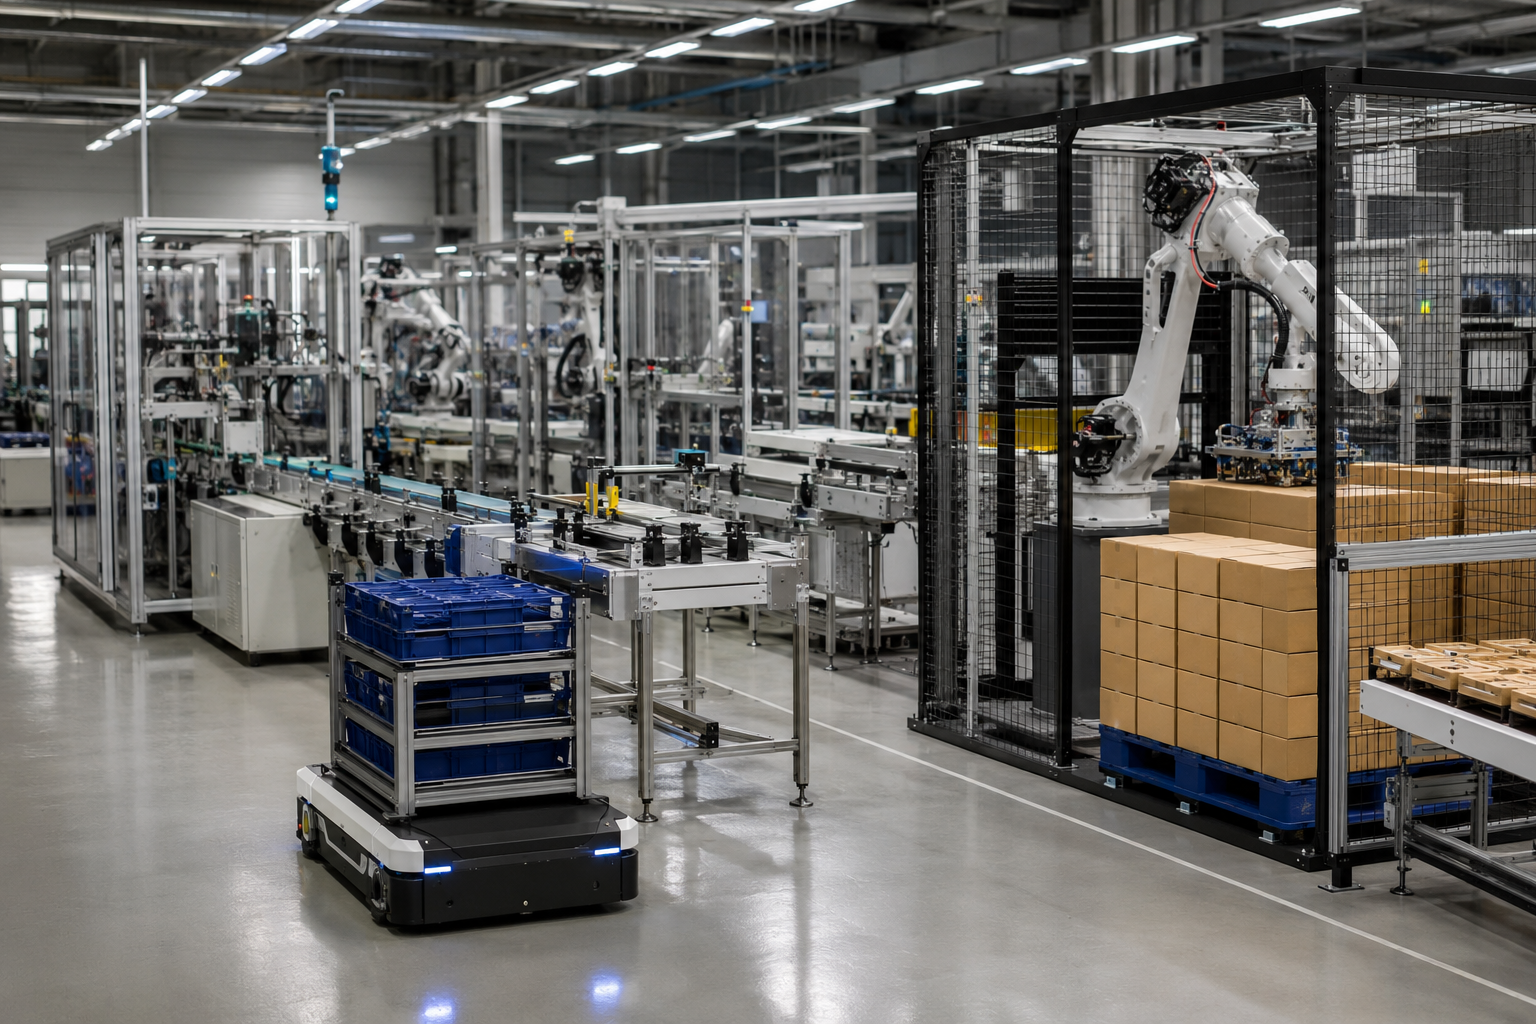
Durchgängige Automatisierung mit AGV-Zuführung, Palettierung, MES-Rückverfolgbarkeit und Betrieb ohne Beleuchtung bei hohen, stabilen Produktionsvolumen.
So wird der Liefertermin gesichert
Jede ZEUEE-Linie durchläuft vor dem Versand die FAT in unserem Werk und nach der Installation die SAT. Auf die Inbetriebnahme aus der Ferne folgt die vor Ort. Da die gesamte industrielle Fertigungskette im eigenen Unternehmen bleibt, lassen sich technische Änderungen aufnehmen, ohne dass der Lieferzeitengpass entsteht, der bei Integratoren mit ausgelagerter Fertigung häufig zu Verzögerungen führt (Branchenleitfaden für Zulieferer).
Das Risiko bei der Lieferzeit ist real. Deshalb fertigt ZEUEE im eigenen Werk und führt die FAT vor dem Versand durch: Verzögerungen bei der Integration können andernfalls monatelange Produktionsausfälle nach sich ziehen. Die genauen Kosten einer Produktionslinie hängen von der Anzahl der Stationen, dem Prüfumfang, dem angestrebten Durchsatz und den Konformitätsanforderungen des Bestimmungslands ab. Fordern Sie mit Ihrer Teilezeichnung und Ihrem Produktionsvolumen ein individuelles Angebot an. Mindestbestellmenge und Lieferzeit werden für jede Konfiguration angegeben; der Zeitplan vom Konzept bis zur Inbetriebnahme wird in der FAT-Phase bestätigt.
// NÄCHSTER_SCHRITT
Liegen Ihrem Team Angaben zu Teilen und Produktionsvolumen vor?
Angebot für eine maßgeschneiderte Produktionslinie anfordern (RFQ) →
// SYSTEMWERKZEUGE: BEWERTUNG
Tools für Entwicklung und Bewertung von Produktionslinien
[TOOL-01]
ROI-Amortisationsrechner für Produktionslinien
- FUNKTIONWirtschaftlichkeitsberechnung
- VARCapEx, Arbeitskosten, Durchsatz
[TOOL-02]
Auswahl der Reifegradstufe
- FUNKTIONAbgleich des Automatisierungsgrads
- VARVolumen, Produktmix, CapEx-Bereich
[TOOL-03]
Durchsatz- und Zykluszeitschätzer
- FUNKTIONModellierung des Stationstakts
- VARStück/min, Zielzyklus
// SYSTEMDOKUMENT: WISSENSDATENBANK
Häufig gestellte Fragen
Die Kosten der Linie richten sich nach der Anzahl der Stationen, der Prüftiefe und dem Grad des mannlosen Betriebs – von einer einzelnen eigenständigen Fertigungszelle über eine Linie mit 3–6 Stationen bis hin zu einer vollständig mannlosen Linie. Statt eine irreführende Pauschalsumme zu nennen, erstellt ZEUEE ein Angebot für jede Konfiguration auf Basis Ihres Werkstücks und Ihrer Stückzahlen. Als Orientierungswert erreichen Projekte zur vollständigen Linienautomatisierung typischerweise innerhalb von 18–30 Monaten die Amortisation; in Werken mit drei Schichten oft in weniger als 12 Monaten.
Ja. Die modulare Stationsbibliothek und die Steuerungsebene mit PLC/HMI/MES sind darauf ausgelegt, Daten an die vorhandenen vor- und nachgelagerten Anlagen zu übergeben. Der Integrationsumfang wird vor dem Bau festgelegt und bei der SAT in Ihrem Werk überprüft.
Bei teilintegrierten und vollständigen Linien erfolgt das Umrüsten durch die Auswahl eines Maschinenrezepts und den Austausch modularer Stationen statt durch eine komplette Umrüstung der Werkzeuge. KI-gestützte Bildverarbeitung ermöglicht es einer einzelnen Linie, ein breites Variantenspektrum zu verarbeiten; veröffentlichte Beispiele aus der Fachpresse dokumentieren Linien, auf denen bis zu 40 Produktvarianten gefertigt werden. ZEUEE berücksichtigt das Umrüsten bereits ab der Konfigurationsphase bei der Auslegung der Linie.
Nein – und wir sagen Ihnen, wenn sie nicht die richtige Wahl ist. Bei kleinen Stückzahlen und einem vielfältigen Produktmix von weniger als etwa 250.000 Einheiten/Jahr pro Fertigungszelle ist eine manuelle Zelle oder eine Zelle mit kollaborativem Roboter oft kostengünstiger. Unsere Reifegradkurve ordnet Sie der passenden Stufe zu und empfiehlt, zuerst die 20 % der Teile mit hohem Volumen zu automatisieren.
Die Anlagen sind nach ISO 9001:2015 zertifiziert. Die Sicherheit von Robotern und Fertigungszellen richtet sich nach ISO 10218-1/2:2025 und ISO/TS 15066, die Leistung nach ISO 9283; für den Export wird die CE-Konformität sichergestellt. Diese Export-Konformitätsmatrix dokumentiert, welche Normen für Ihren Zielmarkt gelten.
Jede Linie durchläuft vor dem Versand eine FAT und nach der Installation eine SAT. Dazu kommen die Inbetriebnahme aus der Ferne und vor Ort, Bedienerschulungen und Ersatzteilversorgung. Unsere hauseigene industrielle Wertschöpfungskette unterstützt Änderungsaufträge und Wartungsarbeiten.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






