Kontaktieren Sie Zeyu lntelligent Industrial Company

ISO 9001 ZERTIFIZIERT
Maschine zum Entspannen von Twist-Pin-Kontakten
Automatische Maschine zum Entspannen und Richten von 0,45mm Twist-Pin-Draht von ZEUEE (C49-ZY03-01)
Diese speziell entwickelte industrielle Drahtrichtmaschine führt 0,45mm Twist-Pin-Draht dem Fertigungsprozess für Nano-D-, Micro-D- und hyperboloidförmige Steckverbinder zu. Durch den wechselseitigen Zyklus mit mehreren Rollen werden innere Spannungen abgebaut und eine hohe Geradheit erzielt: mit 4.5-5m/min bei konstanter Geschwindigkeit, geradem Draht, wartungsfreundlichem Modul, Drahtbruchdetektor und Zuführung mit konstanter Spannung. Die Maschine ist speziell für Steckverbinder in Flugzeugen, der Verteidigung und der Medizintechnik vorgesehen.
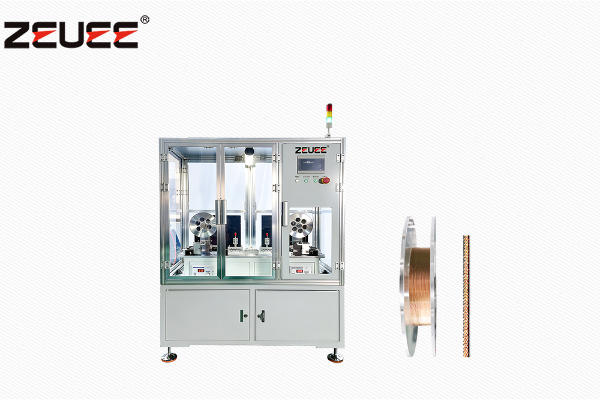
- Modell C49-ZY03-01
- Draht 0,45mm Twist-Pin
- Geschwindigkeit 4,5–5 m/min
- Leistung 5 kW / 220V AC
- Druckluft 0,4–0,6 MPa
- Stellfläche 1400×800×1850 mm
Warum unbehandelter 0,45mm Twist-Pin-Draht die Ausbeute bei Steckverbindern einbrechen lässt
Twist-Pin-Kontakte sind die Kontaktelemente in Nano-D- und Micro-D-Steckverbindern, die in Raumfahrt, Luft- und Raumfahrt, Verteidigung, Satelliten- und Medizinprodukten eingesetzt werden. Sie sind winzig: Nano-D-Steckverbinder verwenden 30- oder 32-AWG-Draht bei einem Kontaktabstand von 0.025-inch (0,64mm); ein 25-poliger Steckverbinder wiegt etwa 12 grams und hat nur ein Achtel des Volumens eines Micro-D-Steckverbinders. Dies geht aus der Auslegung von MIL-DTL-32139 hervor, die Omnetics in Connector Supplier veröffentlicht hat.
Der Draht für den Twist-Pin kommt zunächst von einer Spule. Spulengedächtnis, verbleibende Ziehspannungen und die federnde Rückstellung nach dem Schnitt wirken zusammen: Es entsteht ein gekrümmter, federnder Draht, obwohl ein vollkommen gerader Stift mit vorhersehbarem Festigkeitsverhalten benötigt wird.
NASA-STD-8739.4
Genau dieses Fehlermuster soll der NASA-Standard NASA-STD-8739.4 für die fachgerechte Verarbeitung von Raumfahrtverkabelung bereits in einer vorgelagerten Prozessstufe verhindern. Auch die historische Patentliteratur zu Verbindungen zwischen Feindraht und Kontaktstift (USPTO US 4039801) benennt es als Ursache für Ausbeuteverluste bei Steckverbinderkontakten aus Draht unter 0,3mm.
Fehlerbilder in der Endmontage
Gelangen Drähte mit unzureichend kontrollierten inneren Spannungen in die nachgelagerte Endmontage, treten an der Prüfstation der Baugruppe 3 Fehlerarten auf:
01
0,1 mm Abweichung der Drahtbiegung
führt zu sporadischen Kontaktunterbrechungen, wenn der Twist-Pin in die hyperboloide Buchse gleitet.
02
Die Rückstellung des Drahts nach dem Einsetzen
belastet die Kontaktierung des Stifts mit Spannungsspitzen. Ein Bericht zur Demontage eines Twist-Kontakts von Hackaday aus dem Jahr 2025 bezeichnet diese Stelle als häufigen Ausgangspunkt für vibrationsbedingte Risse.
03
Schwankende Streckgrenze des Drahts
innerhalb einer Charge führt zu stark schwankenden Ergebnissen in der Verstemmpresse. Wer Verbindungen mit solchen Problemen akzeptiert, akzeptiert auch Gewährleistungsansprüche von Satellitenherstellern – was in der Praxis bedeutet, dass diese Probleme kaum toleriert werden.
C49-ZY03-01: Mechanismus zum Spannungsabbau in der vorgelagerten Prozessstufe
Die C49-ZY03-01 baut innere Spannungen in der vorgelagerten Prozessstufe ab, vor der Station für das Kabel, die den so behandelten Draht weiterverarbeitet, etwa durch Schneiden, Verstemmen oder Einsetzen. Wie beschrieben, zieht die Maschine den Draht vom Zuführband ab, bewegt ihn in einem hubgesteuerten System zum Spannungsabbau vor und zurück und führt ihn anschließend durch 2 aufeinanderfolgende, zueinander rechtwinklig angeordnete Mehrrollen-Richtwerke. Über Positionsrückmeldung regelt sie sowohl den ursprünglichen Einzug von der Spule als auch den Auszug aus den Richtwerken (Regler für die Zugspannung mit geschlossenem Regelkreis (CLC), Drahtbruchverriegelung).
Der ausgegebene Draht ist frei von Spannungen, die sonst die Fähigkeit der Steckverbinder beeinträchtigen würden, die Einstufung für 200-cycle und 15-milliohm gemäß der Drahtspezifikation MIL-DTL-32139 zu erfüllen, Omnetics (2017).
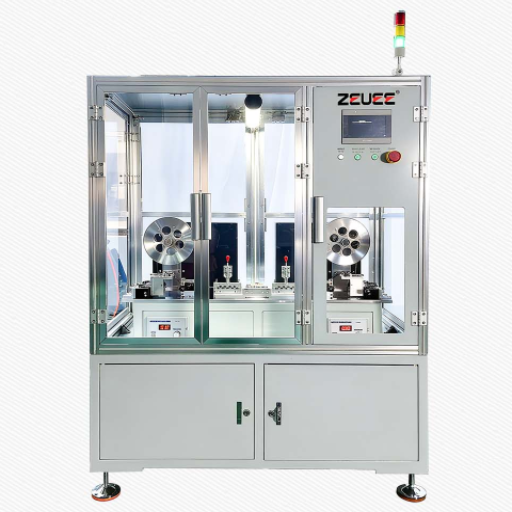
Ausrichtungsarchitektur mit mehreren Rollen
Einblick in die C49-ZY03-01
4 Konstruktionsmerkmale unterscheiden das Richten von Draht von der Fertigung von Draht in Twist-Pin-Qualität. Alle hier aufgeführten Spezifikationen stammen von der C49-ZY03-01, die derzeit in unserem Werk in Jiangxi Taihe ausgeliefert wird.
| Abmessungen (L×B×H) | 1400 × 800 × 1850 mm | Bodenmontierte Maschine, Stellfläche für einen Bediener |
| Durchsatz | 4,5–5 m/min | Dauerbetrieb bei 0,45mm Drahtdurchmesser |
| Nennleistung | 5 kW | Einschließlich Antrieben, Servos für die Zugspannung und Steuerungs-SPS |
| Luftdruck | 0,4–0,6 MPa | Pneumatische Spann- und Bremskreise |
| Spannung | 220 V AC, einphasig | Varianten mit 110V / 380V verfügbar (OEM) |
| Drahtdurchmesserbereich | 0,30 – 0,60 mm | 0,45mm ist der Auslegungswert; für 0.30/0.60 ist ein Rollenwechsel erforderlich |
| Ausrichtungsachsen | Horizontal + vertikal | Beide Achsen lassen sich während des Betriebs über Mikrometer-Rändelräder einstellen |
| Zugspannungsregelung | Geschlossener Regelkreis | Beseitigt Schwankungen der Zugkraft und Drahtdehnung |
| Sicherheitsverriegelung | Automatischer Stopp bei Drahtbruch | Erkennt einen Drahtbruch in <200 ms und stoppt die Motoren |
| Konstruktion | Modulare Baugruppen | Das Modul zum Spannungsabbau und die Ausrichtungsköpfe lassen sich ausbauen, ohne die Ausrichtung des Rahmens zu beeinträchtigen |
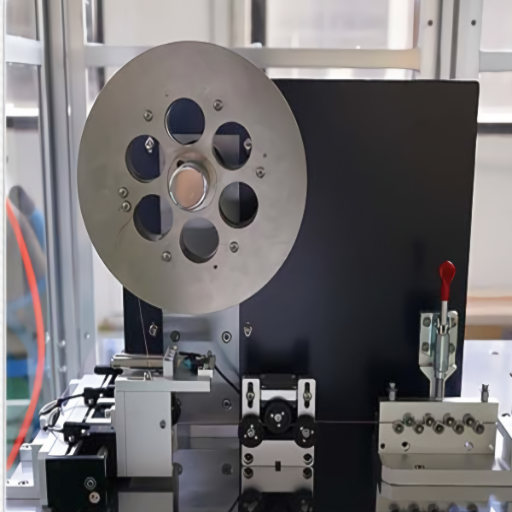
Drahtführung mit konstanter Zugspannung
An jeder Abwickel- und Aufwickelspule sind servogesteuerte Zugspannungsregler montiert. Der Draht wird mit jederzeit gleichbleibender Zugspannung von Spule zu Spule gezogen, wodurch der typische Stick-Slip-Effekt verhindert wird.
Die Drahtspannung wird in Echtzeit gemessen – der Wert wird tatsächlich erfasst und nicht einfach als Sollwert vorgegeben. Bei einer Abweichung vom zulässigen Bereich wird die Linie angehalten, damit fehlerhafter Draht nicht weiterverarbeitet wird.
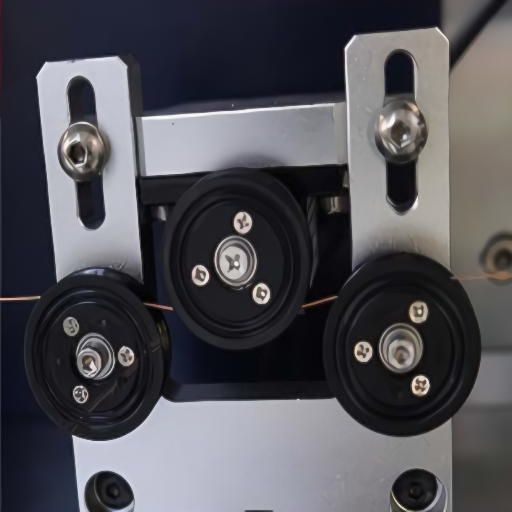
Rechtwinklige Ausrichtung
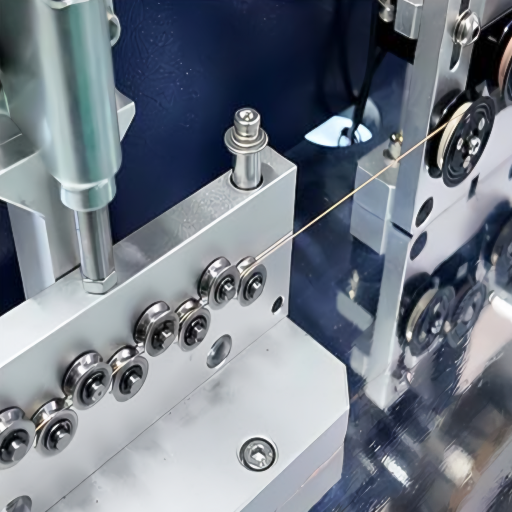
Beim Richten mit Rollen in nur einer Achse federt Feindraht elastisch zurück. Die C49-ZY03-01 verformt das Material elastisch zwischen horizontalen und vertikalen Rollensätzen.
Die Verformung nimmt über mehrere abgestufte Arbeitsschritte zu, die gezielt für Kupfer, Messing, Phosphorbronze und rostfreie Legierungen unter 0,5 mm ausgelegt sind. Am Ausgang des Richtwerks behält der Draht seine endgültige Form.
Wechselseitiger Zyklus (RSRC)
Die meisten Richtmaschinen arbeiten im Durchlauf: Der Draht wird zwischen Rollen vom Einlauf zum Auslauf geführt. Bei Draht mit einem Durchmesser unter 0,5 mm reicht dieses Verfahren jedoch nicht aus, um innere Spannungen abzubauen.
Wird ein solcher Draht abgeschnitten, bewirken die inneren Spannungen, dass er in seine ursprüngliche gekrümmte Form zurückfedert. Beim RSRC-Verfahren läuft der Draht wiederholt vor und zurück durch eine Ausrichtungsstufe, bis sich die inneren Spannungen abgebaut haben.
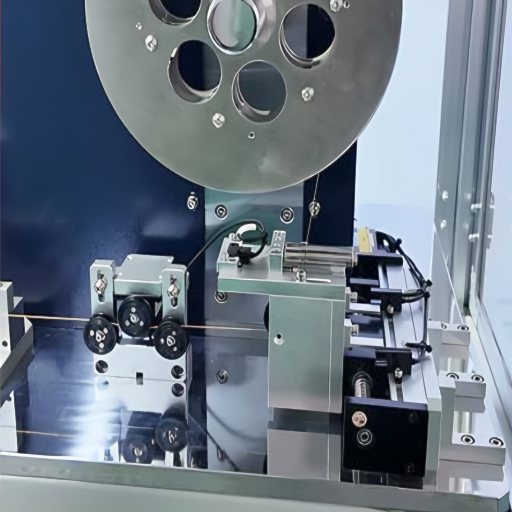
Modulare Wartung
Unabhängige Rollenbaugruppen in der Maschine erleichtern die Wartung. Andere wichtige Module müssen dafür weder aus dem Rahmen ausgebaut werden noch muss der gesamte Drahtlauf unterbrochen werden.
Ein Rollenwechsel oder Lagerausfall bleibt auf eine Baugruppe beschränkt; die Baugruppen zur Zugspannungsregelung müssen nicht abgetrennt werden. Da sich jeder Reparaturfall auf einen einzelnen Bereich eingrenzen lässt, verlängert sich die mittlere Betriebsdauer zwischen Ausfällen.
System bereit // Data Matrix
Referenzmatrix für Spannung und Ausbeute bei 0,45mm Twist-Pin-Draht
Die Kontrolle der inneren Spannungen („Federwirkung“) von Feindraht verbessert unmittelbar die Ausbeute bei der Kontaktstiftmontage sowie den Kontaktwiderstand und weitere Spezifikationen, die bei der Prüfung des Steckverbinders erreicht werden. Die folgende Matrix zeigt, in welchem Bereich das RSRC-Modul die inneren Spannungen hält, wie sich dies auf die Geradheit des Drahts auswirkt und welche Produktspezifikationen sich bei der Fertigung von Steckverbindern damit erreichen lassen. Die Grenzwerte nach MIL-DTL-32139 stammen aus der Spezifikation (DLA Land & Maritime) und der Auslegung durch die Steckverbindertechnik in Connector Supplier (Bob Stanton, Omnetics, April 2017). Die Patentunterlagen zum zugrunde liegenden Ansatz für den Spannungsabbau sind in USPTO US 4039801 dokumentiert.
KENNZAHLEN ZU SPANNUNG UND AUSBEUTE
Restspannungsbereich
Geradheit
Ausbeute bei der Kontaktstiftmontage
Erfüllt die Steckverbinderspezifikation
Typische Anwendung
Unter dem Zielwert nach RSRC
≤ 0,5 mm/m
≥ 99.0%
MIL-DTL-32139 Nano-D + hyperboloidförmiger Steckverbinder nach MIL-DTL-38999
Raumfahrtverkabelung, militärische Avionik
Nennwert nach RSRC
0.5 – 1.0
97 – 99%
Fertigungslose von Nano-D-Steckverbindern nach MIL-DTL-32139
Verteidigungselektronik, Satellitennutzlast
Typisch für Rollenrichten in einem Durchlauf
1.0 – 2.0
92 – 96%
Nur MIL-DTL-38999 (weniger eng tolerierter Hyperboloidkontakt)
Steckverbinder für Industrie und Automobilindustrie
Spulengedächtnis unkontrolliert
2.0 – 4.0
85 – 92%
Nur kommerzielle Steckverbinder
Baugruppen für Konsumgüter und Telekommunikation
Wie gezogen (nicht gerichtet)
> 4.0
< 85%
Ungeeignet für Twist-Pin-Kontakte nach MIL-DTL
Charge zurückweisen – zurück auf die Spule
Spannungsbereich – Kupfer
2–3RSRC-Zyklen
15 mΩKontaktwiderstand
Weichgezogen, gibt am frühesten nach. Nur für Signalübertragung in Nano-D.
Spannungsbereich – Phosphorbronze
4–5RSRC-Zyklen (kritisch)
200+Steckzyklen
Behält die Federwirkung. Twist-Pin nach MIL-DTL als Standard.
Spannungsbereich – Edelstahl 304
5–6RSRC-Zyklen (erweitert)
−55°C / +200°CBetriebstemperatur
Höchste Federwirkung. Luft- und Raumfahrt bei hohen Temperaturen.
Spannungsbereich – Berylliumkupfer
4–5RSRC-Zyklen
2.000+Steckverbinder mit hoher Zyklenzahl
Kombination aus Federwirkung und Leitfähigkeit. Wiederverwendbare Prüfsteckverbinder.
Diese Tabelle ist keine Theorie – unsere Anwendungsingenieure nutzen sie, um den passenden Drahtdurchmesser, die Legierung und die Anzahl der RSRC-Zyklen zu empfehlen. Ein Auftragnehmer im Verteidigungsbereich, der nach MIL-DTL-32139 liefern muss, würde niemals ein Produkt mit einer Ausbeute von 92 % ausliefern: Schon dieser niedrige Prozentsatz würde die Rentabilität des Unternehmens erheblich beeinträchtigen. Nur Hersteller in den obersten 2 Zeilen können nach dieser Norm liefern, und auch das nur mit einem wechselseitigen Verfahren zum Spannungsabbau. Das ist nicht nur ausschlaggebend für Ihre Kaufentscheidung, sondern begründet auch die Kosten unseres Produkts.
Verzeichnen Sie derzeit Ausbeuteverluste gegenüber der Spezifikation? Wir analysieren gern die Spannungen und die Ausbeute für Ihren Draht und Ihre Legierung.
Wechselseitiger Zyklus zum Spannungsabbau im Vergleich zu einem Durchlauf und manuellem Vorrichten
Die Patentunterlagen zu diesem Thema sind eindeutig: siehe USPTO US 4039801 zu Verfahren für die Verbindung von Feindraht mit Kontaktstiften. Eine gängige Faustregel besagt, dass Rollenrichten in einem Durchlauf ausreicht. Bei Draht unter 0,5mm, der für einen Hyperboloidkontakt vorgesehen ist, gilt dies jedoch nicht immer, denn beim Richten in einem Durchlauf bleibt eine elastische Rückstellung erhalten, die nach dem Schnitt wirksam wird.
Prozessvergleich – vorgelagerte Vorbereitung von 0,45mm Twist-Pin-Draht
| Verfahren | Durchsatz | Geradheit am Ausgang | Behandlung der Restspannungen | Erforderliche Bedienerkenntnisse | Ausbeute im nachgelagerten Prozess (typisch) |
|---|---|---|---|---|---|
| RSRC (C49-ZY03-01) | 4,5–5 m/min | ≤ 1,0 mm/m | Ja – stufenweiser Zyklus | Gering (Regelkreis) | 97–99% |
| Dreh- oder Rollenrichten in einem Durchlauf | 5–12 m/min | 1,0–2,0 mm/m | Nein – nur sichtbare Krümmung | Mittel | 92–96% |
| Manuelles Vorrichten und Schneiden | ~0,3 m/min (Engpass) | 1,5–3,0 mm/m | Nein | Hoch (qualifizierte Arbeitskräfte) | 85–93% |
ABB. 01. Prozessanalyse
+
+
Durchsatz und Ausbeute im Vergleich
Ein Durchsatzvergleich ist erst aussagekräftig, wenn der Draht auch die nachgelagerten Prozessschritte gemäß Spezifikation durchläuft. Beim Richten in einem Durchlauf ist die auf dem Datenblatt angegebene Stückzahl zwar höher, doch bei einer Kontaktausbeute von 92 % beträgt der effektive Durchsatz im Mittel höchstens 96 %, noch vor der ersten Nacharbeit. Die C49-ZY03-01 verzichtet auf einige m/min Rohgeschwindigkeit, steigert dafür die Ausbeute um 5-7 Prozentpunkte. Bei einem Steckverbinder für $35, der an einen Auftragnehmer im Verteidigungsbereich geliefert wird, erübrigt sich jede weitere Diskussion.
Keines der öffentlich verfügbaren Datenblätter für von uns untersuchte Drahtrichtmaschinen für Draht unter 1mm (Cliffeng-SAE 1006-1015; RMG-1,3-12,7mm; Novo Precision-Drittanbieter-Service; WS-800-0,2-0,7mm mit Drehrollen und weitere) enthält Angaben zu Restspannungen oder zur Kontaktausbeute. Angegeben werden Geradheit und Geschwindigkeit – das ist nur die halbe Geschichte.
Vergleichen Sie Ihre Linie mit einem Referenzwert – ZEUEE unterstützt Sie bei der Prozessbewertung. Fordern Sie jetzt Ihre Bewertung an!
Sofortangebot anfordern
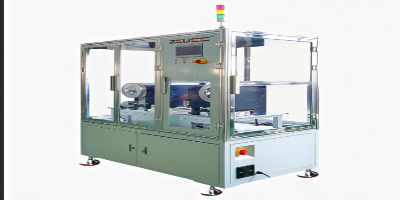
SYS.LOC // Positionierung
Position der C49-ZY03-01.
Auch angrenzende Patentliteratur – darunter USPTO US 5730191 zu Richtwerkzeugen für Steckverbinder mit mehreren Kontaktstiften – zeigt: Nachgelagerte Stationen erhalten entweder den in der vorgelagerten Prozessstufe festgelegten mechanischen Zustand oder büßen Ausbeute ein.
Deshalb ist es wichtig, beide Prozessstufen mit Anlagen abzudecken, die nach denselben internen Toleranzstandards gebaut sind.
SYS.INT // Schnittstellen
Einheitliche Prozessdisziplin.
Das Richten des Drahts und der Schneid- und Schweißprozess unterliegen derselben Toleranzdisziplin. Gelangt mechanisch belasteter Draht mit Schwankungen in die Schneid- und Schweißstation, addieren sich die vorgelagerten Abweichungen zu den Toleranzschwankungen beim nachgelagerten Schneiden.
Diese Prozessdisziplin entlang der gesamten Verbindung zwischen vor- und nachgelagerten Stufen bildet die Grundlage für die angestrebte Kontaktausbeute bei Steckverbindern nach Militärnormen.
Das vorgelagerte Richten des Drahts bestimmt die Leistungsfähigkeit der gesamten Linie. Alle nachgelagerten Prozesse hängen davon ab.
Die folgende Übersicht der Prozessstufen nennt ZEUEE-Produktlinien lediglich als praktische Beispiele für die Anlagen. Die prozessbestimmenden Elemente der nachgelagerten Produkte werden mit genau denselben Toleranzen gefertigt und montiert.
ZEUEE-Übersicht zur Drahtvorbereitung
PROC.SEQ 01-0601
Vorgelagert (diese Maschine)
Spannungsabbau und Ausrichtung von 0,45mm Draht
(C49-ZY03-01) liefert spannungsarmen, geraden Draht für die nächste Prozessstufe.
02
Mittlere Prozessstufe
Schneiden und Schweißen von Twist-Pin-Kontakten
Laserschneiden auf Länge und nahtloses Verschweißen der geflochtenen Enden mit dem massiven Kontaktstiftschaft.
03
Micro-Kontaktstift
Montage von Micro-Twist-Pin-Kontakten
Für die Fertigung von Hyperboloidkontakten speziell im Micro-D-Format ausgelegt.
04
Nano-Kontaktstift
Montage von Nano-Twist-Pin-Kontakten
Präzisionsfertigung für Nano-D und die vollständige Spezifikation MIL-DTL-32139.
05
Integration
Montage von Steckverbindern und Kabeln
Fertige Twist-Pin-Kontakte werden sicher in Steckverbindergehäuse eingesetzt, um komplette Kabelbaugruppen zu fertigen.
06
Endbearbeitung
Farbmarkierung der Kontakte
Automatisierte Markierung der Farbcodierung nach MIL-DTL zur strikten Einhaltung der M39029-BIN-Codes.
Luft- und Raumfahrt, Verteidigung und Medizintechnik – dafür bewähren sich 0,45mm Twist-Pin-Kontakte
Zusammenfassung
Der Twist-Pin ist das Kontaktelement, mit dem ein Nano-D- oder Micro-D-Steckverbinder 51 Kontaktstifte auf kleinerer Fläche als einem Daumennagel unterbringt und den Kontaktdruck auch über mehr Steckzyklen hinweg hält, als Konsumgüter-Steckverbinder je erreichen. Die von DLA Land & Maritime gepflegte Spezifikation MIL-DTL-32139 definiert diese Kategorie. Die nachfolgenden Anwendungsbereiche sind die Zielgruppe, für die die C49-ZY03-01 entwickelt wurde.
Luft- und Raumfahrt
Anwendungsspezifikationen
Kabelbaugruppen, die den Anforderungen von NASA-STD-8739.4 an die fachgerechte Verarbeitung von Raumfahrthardware entsprechen, setzen Twist-Pin-Steckverbinder in Nano-D- und Micro-D-Ausführung für Satellitennutzlasten, Geräteracks und Avionikbusse ein. Vibrationen beim Start und Temperaturwechsel im Orbit belasten jeden Kontaktstift, dessen Kontaktierung Restspannungen aufweist – genau diesen Fehler soll der vorgelagerte RSRC-Prozess beseitigen. Kunden, die solche Baugruppen fertigen, nennen den Betriebstemperaturbereich von 55C bis +200C gemäß MIL-DTL-32139 als verbindliche Anforderung an die Qualität der Drahtvorbehandlung.
Verteidigungselektronik
Anwendungsspezifikationen
Steckverbinder nach MIL-DTL-32139 und MIL-DTL-38999 kommen in Radaranlagen, Sonarbusse, Telemetriesystemen für Waffensysteme und Kabelsträngen für die Raketensteuerung zum Einsatz. Hauptauftragnehmer im Verteidigungsbereich prüfen die vorgelagerte Lieferkette bis hin zur Drahtspule. Sie wollen eine Prozesskontrolle in der Ausrichtungsstufe sehen und nicht nur ein Datenblatt am Linienende. Der wechselseitige Zyklus ist auditierbar: Die SPS protokolliert die Zyklenzahl und den Spannungsverlauf; die Daten können für die Qualitätsdokumentation des Käufers exportiert werden.
Medizinprodukte und Diagnostik
Anwendungsspezifikationen
Implantierbare Anschlussrahmen, Steuerkabel für chirurgische Robotersysteme und mehrkanalige Baugruppen für Patientenmonitore nutzen denselben Twist-Pin-Aufbau mit Feindraht. Bei Lieferantenaudits nach ISO 13485 zählen die Rückverfolgbarkeit der Charge und ein gleichbleibender mechanischer Zustand – beides unterstützen das Spannungsprotokoll und der modulare Produktwechsel der C49-ZY03-01. Die Drahtdurchmesser für medizinische Fertigungslinien sind enger abgestuft (oft 0.3 und 0,4mm); durch den Rollenwechsel lässt sich die Maschine in 15-minute umrüsten.
Präzisionsinstrumente und Photonik
Anwendungsspezifikationen
Ausrichtvorrichtungen für optische Fasern, Baugruppen für Halbleiter-Prüfkarten und Durchführungen für wissenschaftliche Instrumente – überall dort, wo ein Hyperboloidkontakt wegen seiner Steckkraft und Lebensdauer einem gestanzten Kontaktstift vorgezogen wird –, wird Draht genau wie in der obigen Matrix beschrieben vorgespannter. Eine einzige Konfiguration der C49-ZY03-01 eignet sich für alle diese Anwendungen; nur Legierung, Durchmesser und Anzahl der RSRC-Zyklen ändern sich.
Was diese Anwendungen verbindet, ist nicht die Branche, sondern die Kosten eines Steckverbinderfehlers im Einsatz. Ein Hauptauftragnehmer der Luft- und Raumfahrt kann es sich nicht leisten, den fehlerhaften Kontaktstift erst nach dem Start zu entdecken. Ein Käufer im Verteidigungsbereich kann es sich nicht leisten, den Fehler erst nach dem Einsatz zu bemerken. Ein Medizinproduktehersteller kann es sich nicht leisten, den Fehler erst nach der Implantation festzustellen. Die Kosten lassen sich durch die vorgelagerte Drahtvorbehandlung senken; die C49-ZY03-01 ist die dafür ausgelegte Produktionsstufe.
Fertigen Sie nach MIL-DTL-32139, MIL-DTL-38999 oder ISO 13485? Vereinbaren Sie eine 15-minütige Beratung zu Ihrer Spezifikation mit unserer Anwendungstechnik.
Sofortangebot anfordernBeschaffungsleitfaden – Lieferzeit, OEM-Umfang, Ersatzteile und Serviceabdeckung
Wer die C49-ZY03-01 prüft, vergleicht sie mit Alternativen aus dem gesamten Spektrum: von einer importierten Richtmaschine für den Einzeldurchlauf für $2.000 von Amazon bis zu einer europäischen Drahtverarbeitungszelle für $200.000+. Der folgende Beschaffungsrahmen bildet die Kostentreiber und Gesamtbetriebskosten ab. Diese Informationen fließen in die Angaben ein, die im Angebotsgespräch besprochen werden:
Möchten Sie eine Konfiguration anpassen lassen? Fordern Sie einen FOB-Preis nach Drahtdurchmesser an – senden Sie uns Ihren Bedarf für ein Angebot innerhalb von 5 Tagen.
Sofortangebot anfordernFertigungsnachweise und Zertifizierungen von ZEUEE
Die Drahtvorbereitung, die Sie Ihrer Steckkontaktmontage vorschalten, wird zehn Jahre oder länger im Einsatz sein. Ihr Lieferant muss mindestens ebenso lange bestehen. ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology) fertigt industrielle Automatisierungsanlagen. Das Unternehmen wurde 2005 gegründet und ist damit seit mehr als einem Jahrzehnt in diesem Bereich tätig. Hier finden Sie die Nachweise zu ZEUEE, die Ihre Fragen zur Herkunft beantworten. Sie zeigen, um wen es sich handelt, welche Qualifikationen vorliegen, wer dem Unternehmen ebenfalls vertraut und wie umfassend die Anlagen entwickelt sind:
Fertigung und Zertifizierungen von ZEUEE
01
Gegründet 2005 – mehr als zwei Jahrzehnte Erfahrung im Bau von Automatisierungsanlagen
02
Fertigungsstätte mit 20.000 m Fläche in Taihe, Jiangxi, und Hauptsitz in Shenzhen
03
120+ Beschäftigte in Forschung und Entwicklung, Fertigung, Qualitätskontrolle und Außendienst
04
Qualitätsmanagement: zertifiziert nach ISO 9001:2015
05
Patentportfolio: 32+ Erfindungspatente, 68+ Gebrauchsmusterpatente, insgesamt 150+ Forschungs- und Entwicklungspatente
06
Auszeichnungen und Anerkennungen: National High-Tech Enterprise; Auszeichnung als Specialized & Sophisticated Small Giant Enterprise; Patent Demonstration Enterprise
07
Position in der Branche: stellvertretendes Präsidium der Guangdong Robot Association; Ratsmitglied der Shenzhen High-Tech Industry Association; Mitglied der China Intelligent Manufacturing Industry Alliance
08
Zu den langjährigen Kunden zählen AVIC, China Shipbuilding, GAC Group, Corning USA, Hunter, TE, Sumitomo Japan, LEGO Denmark, TCL, SONY und Foxconn
09
Anlagen in mehr als 30 Ländern im Einsatz
10
Berücksichtigte Normen: MIL-DTL-32139, MIL-DTL-38999, NASA-STD-8739.4, ISO 9001:2015
Dokumentierte Nachweise










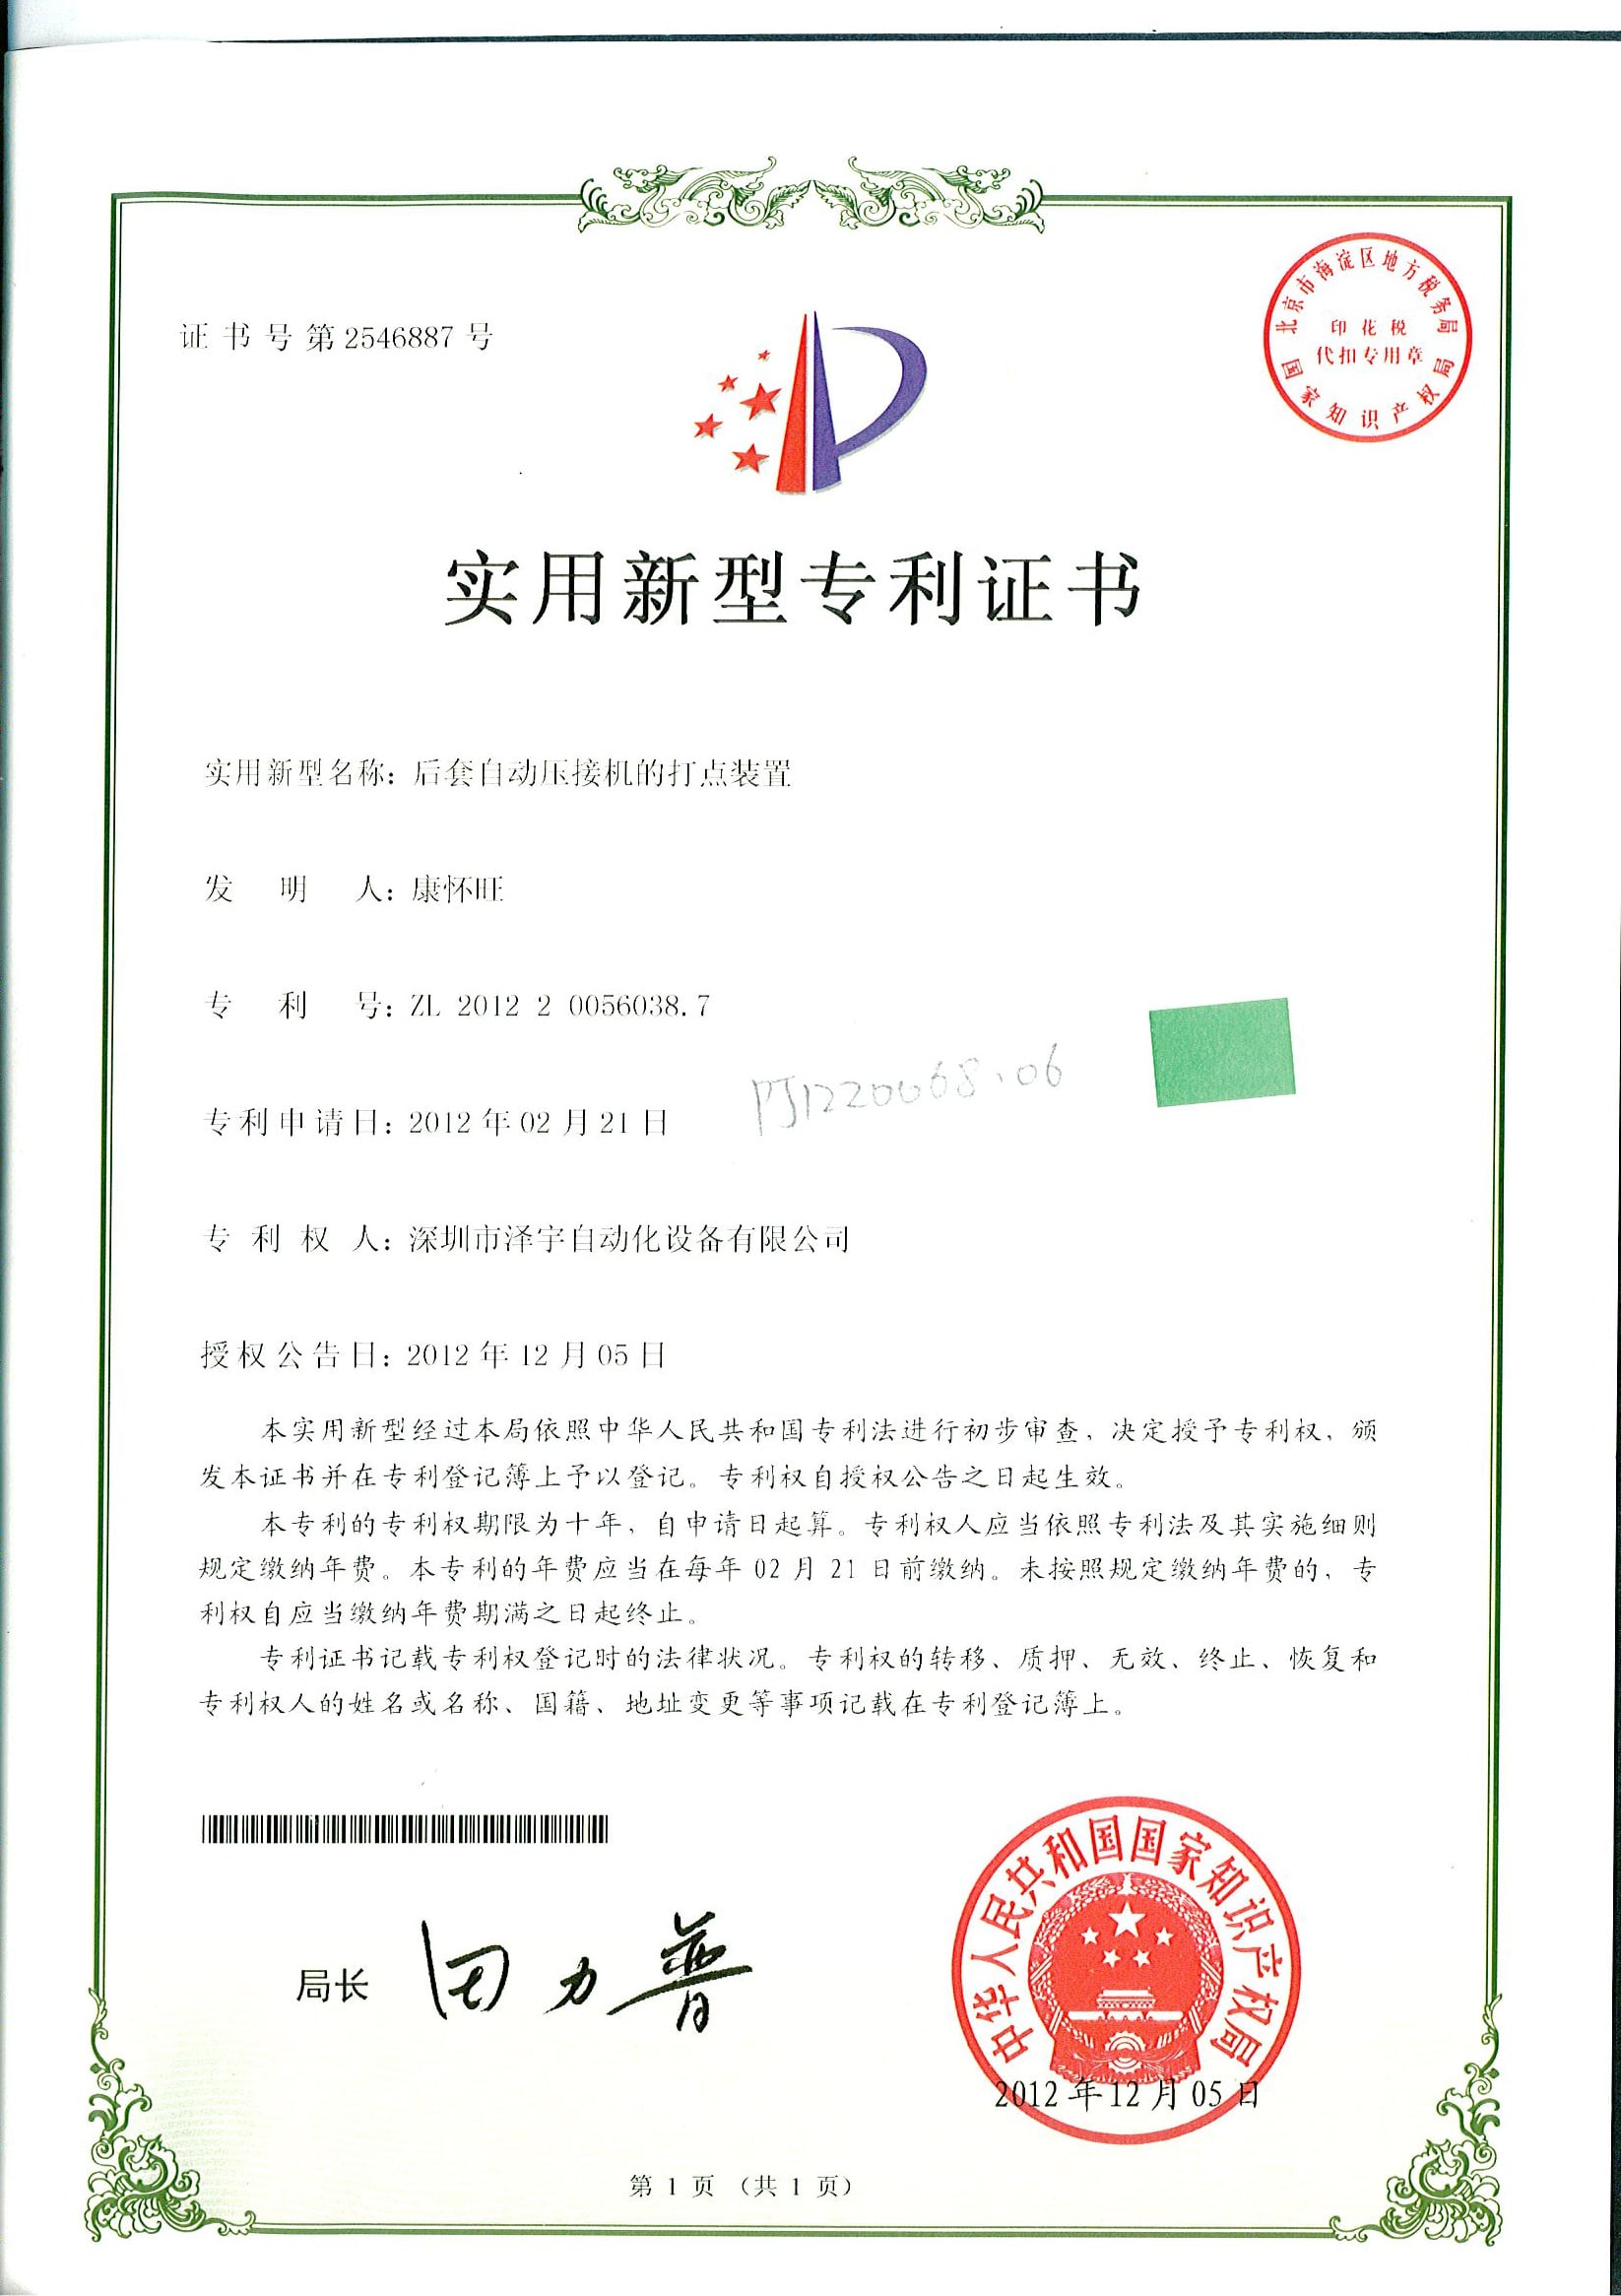
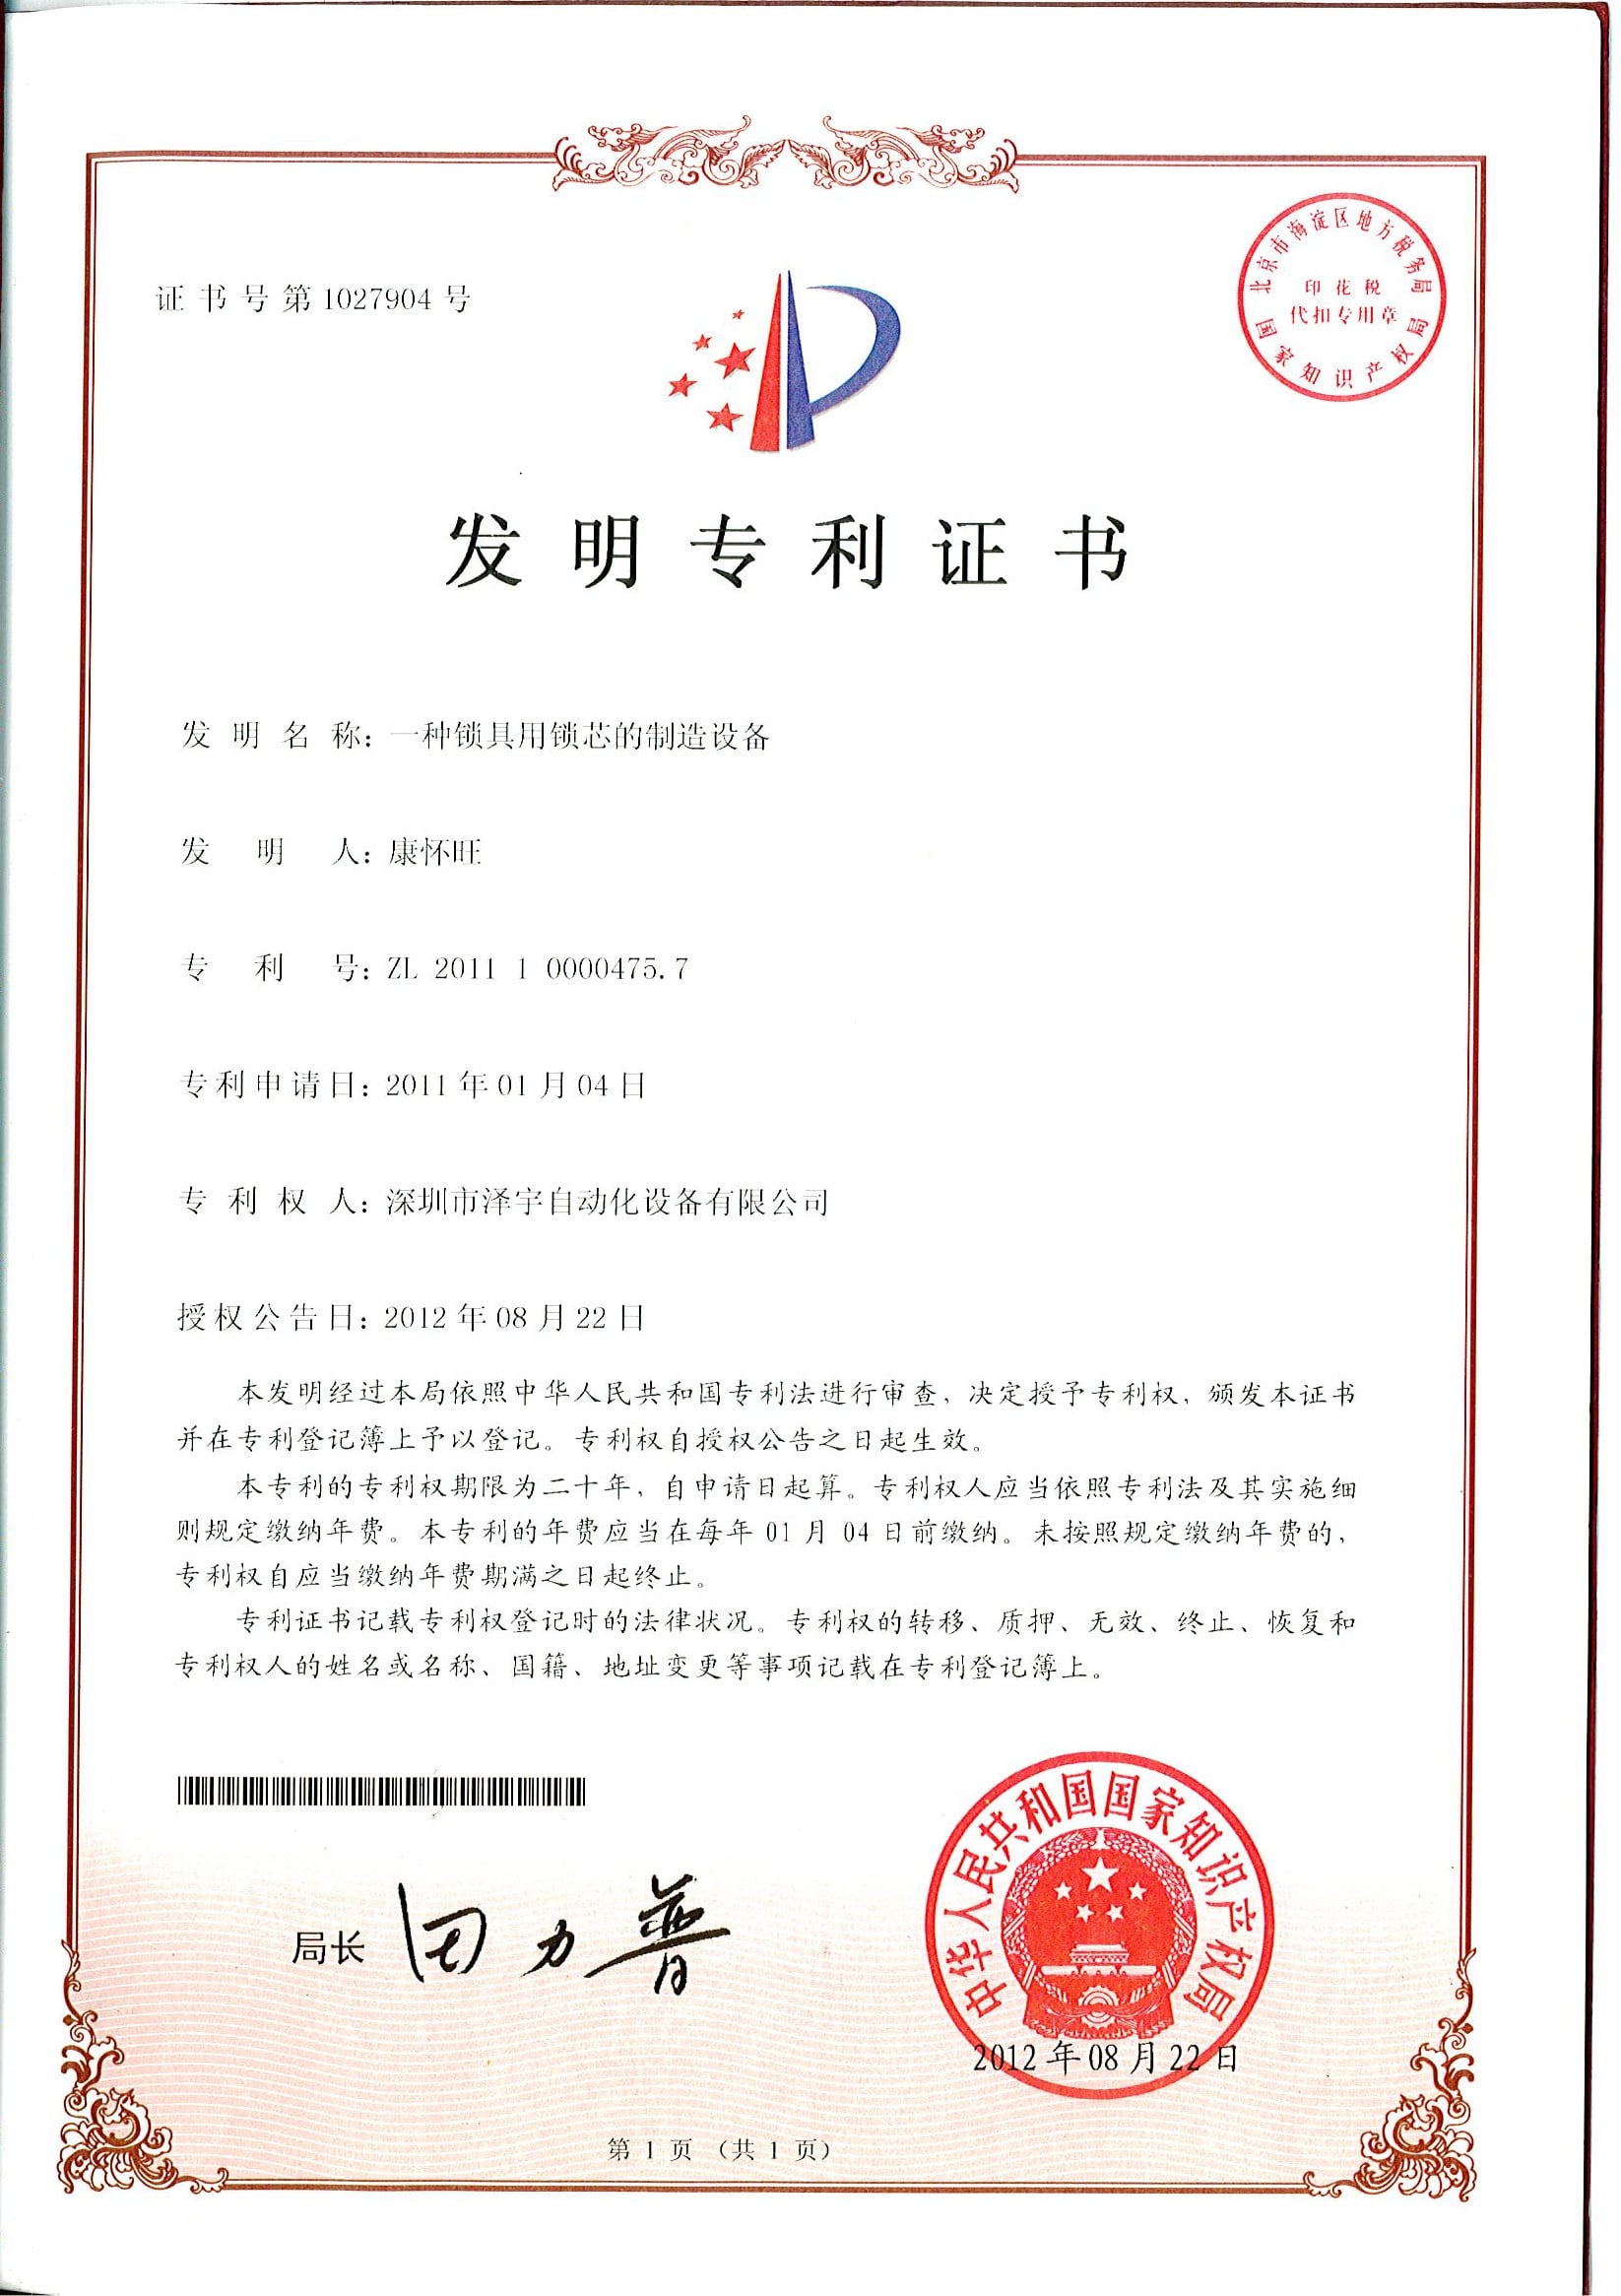
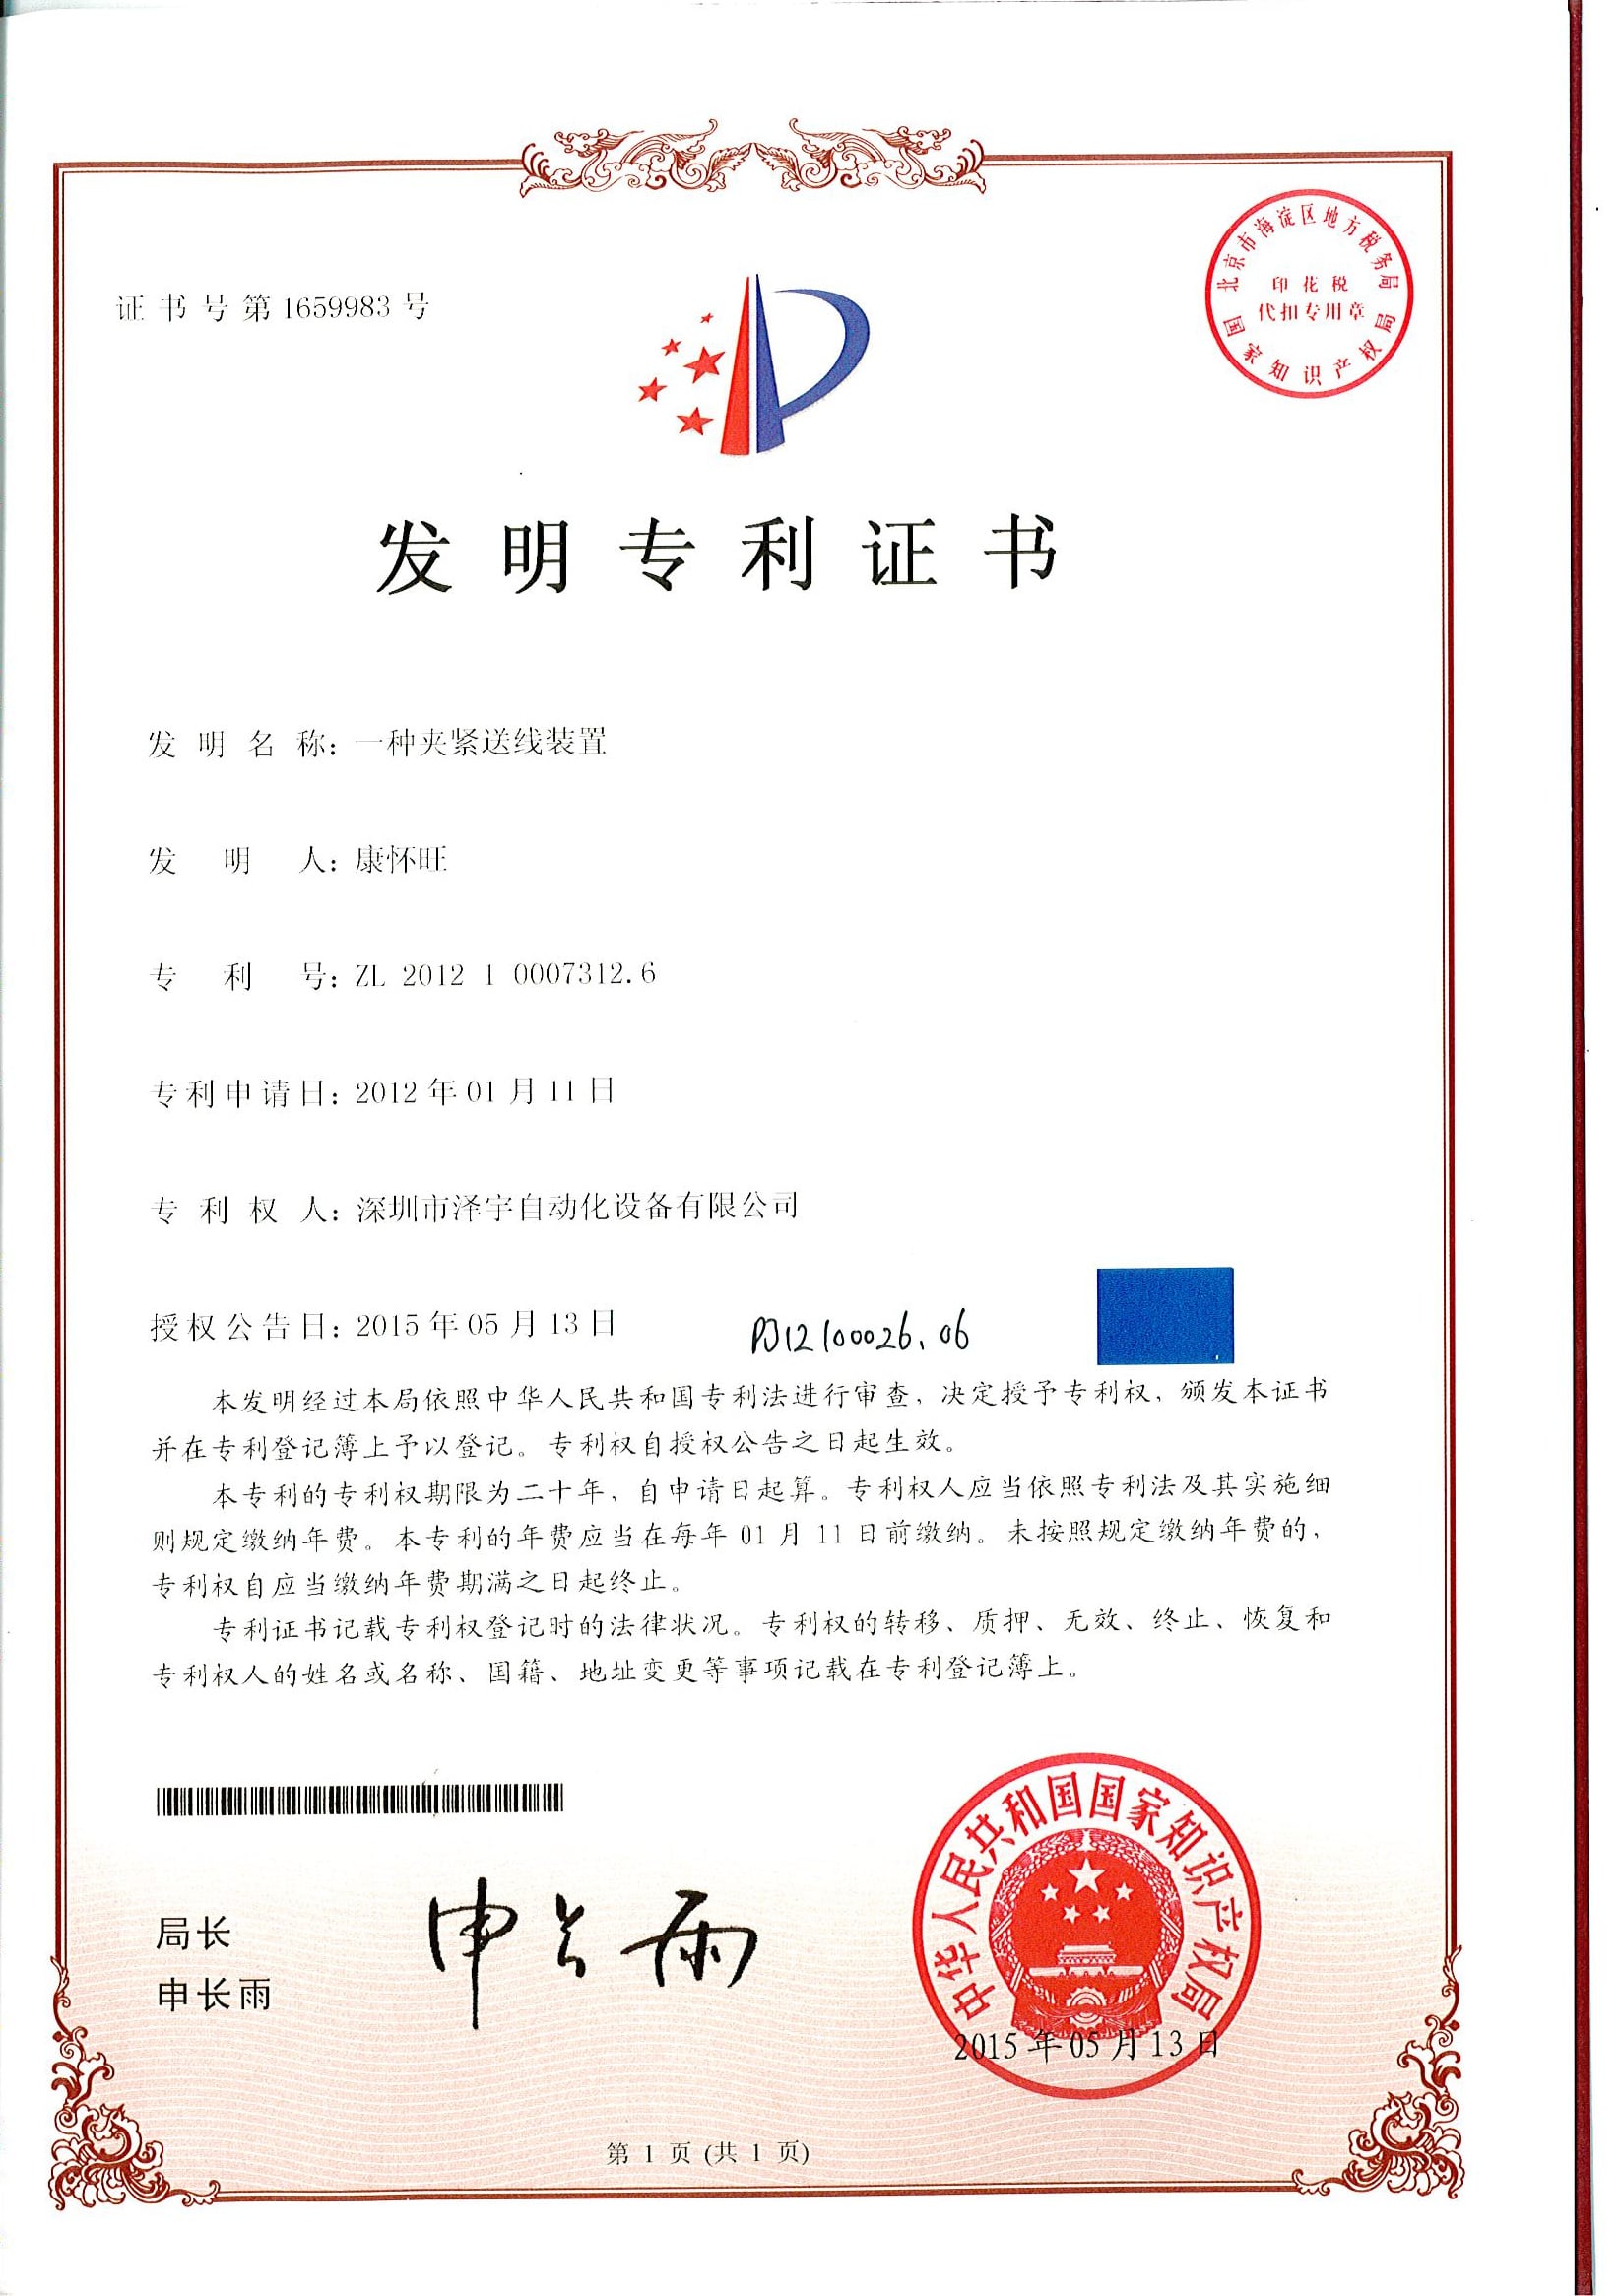


×
![]()
Technische Auslegung und Optimierung der Twist-Pin-Spannungsentlastung
Analyse der Draht- und Legierungsanforderungen
Wählen Sie unten Ihre Parameter aus. Unsere Auslegungslogik berechnet die empfohlene Anzahl der reziproken Spannungsentlastungszyklen (RSRC), die Geradheitstoleranz und die Spezifikationen zur Konformität des Steckverbinders.
TCO-Rechner für höhere Ausbringung – Auswirkungen der vorgelagerten Spannungsentlastung
Schätzen Sie die jährliche Rückgewinnung der Bruttomarge, die Ihre Fertigungslinie erzielt, wenn die Spannungsentlastung des Drahts von einem einzigen Durchlauf auf RSRC umgestellt wird. Die Zahlen sind Richtwerte aus der Stress-to-Yield-Matrix. Eine kundenspezifische TCO-Analyse der Gold-Stufe ist mit Ihren Fertigungsliniendaten verfügbar.
MIL-DTL-Konformitätscheckliste – Vorbehandlung von Twist-Pin-Draht mit 0,45mm Durchmesser
Markieren Sie alle Anforderungen, die Ihre aktuelle vorgelagerte Drahtvorbereitungslinie erfüllt. Die Bewertung zeigt die Bereitschaft für ein Audit nach MIL-DTL-32139 zur Twist-Pin-Montage von Nano-D-Kontakten. Die Checkliste umfasst acht Punkte. Alle müssen erfüllt sein, damit die Anlage als produktionsgerecht und auditbereit gilt.
FAQ – Häufige Fragen von Einkäufern zu Beschaffung und Technik
[ 01 ]
Welche Drahtdurchmesser verarbeitet die C49-ZY03-01?
Standardbereich: 0.30 bis 0,60mm, mit 0,45mm als Auslegungsdurchmesser. Durchmesser innerhalb dieses Bereichs lassen sich in ~15 min durch Austausch des gesamten Rollensatzes umrüsten. Aufträge für Durchmesser unter 0,30mm und über 0,60mm werden über OEMs abgewickelt und entsprechend ausgeliefert.
[ 02 ]
Wie unterscheidet sich die reziproke Spannungsentlastung vom Richten des Drahts in einem Durchlauf?
Beim Richten in einem Durchlauf wird der Draht einmal durch den Ausrichtrollensatz geführt und das Ergebnis akzeptiert. Bei Drähten mit einem Durchmesser unter 0,5mm federt der Draht nach dem Schneiden jedoch aufgrund seiner Formgedächtniswirkung zurück. Bei diesem Verfahren lässt sich die innere Spannung nicht ausreichend abbauen, bis sie den Wert erreicht, bei dem der Draht nachgibt und seine Form annimmt. Beim reziproken Hubverfahren (RSRC) wird der Draht vor und zurück durch die Ausrichtrollensätze geführt. So sammelt er die erforderliche Anzahl elastischer Streck- und Setzzyklen, um die innere Spannung ausreichend zu senken. Dadurch wird eine Verformung vermieden, die bei der nachgelagerten Steckkontaktmontage unzulässig wäre. Laut Messdaten ist RSRC deutlich langsamer (bei „Einstellung auf Spezifikation“ werden nur ~2 m/min erreicht), liefert jedoch Draht, den eine Maschine zur Steckkontaktmontage verarbeiten kann. Damit ist die Fertigung effizienter als mit dem schnelleren Verfahren in einem Durchlauf (laut Messdaten bis zu 5 m/min), dessen Ergebnis noch stark von der Formgedächtniswirkung geprägt ist.
[ 03 ]
Welcher Wert der Eigenspannung ist für die Steckverbindermontage nach MIL-DTL-32139 oder MIL-DTL-38999 erforderlich?
Welche Spezifikation ist maßgeblich? Maßgeblich ist der nachgelagerte Steckverbinder. Für unsere Nano-D-Steckverbinder ist die Anforderung „200+ Zyklen und <15mΩ Kontaktwiderstand gemäß MIL-DTL-32139“. Das Diagramm der obigen Stress-to-Yield-Matrix zeigt die angestrebten optimalen Werte für das System (Geradheit von <1.0 mm/m bei 97% Ausbringung der Kontaktstiftmontage). Das Verhalten bei Spannungsabbau und -relaxation wird für jede Legierungsmischung im Rahmen der Applikationsentwicklung ermittelt. Zur Unterstützung Ihrer Prozesse und Qualitätsmaßnahmen wird eine legierungsspezifische Zykluskurve bereitgestellt.
[ 04 ]
Welcher dauerhafte Durchsatz ist bei Draht mit 0,45mm im Vergleich zu 0.50 oder 0,30mm möglich?
Der dauerhafte Durchsatz bei 0,45mm liegt bei 4,5-5 m/min – dem Auslegungsdurchmesser. Draht mit 0,50mm läuft am oberen Ende dieses Bereichs oder etwas darüber (höhere Geschwindigkeit beeinträchtigt die Ausrichtung nur geringfügig). Draht mit 0,30mm läuft am unteren Ende des Bereichs, damit der RSRC-Zyklus die zusätzlichen Durchläufe für die Entspannung des dünneren Drahts ermöglicht. Kunden, die an einem Produktionstag mit verschiedenen Durchmessern arbeiten, richten die Drahtreihenfolge nach den Umrüstungen und nicht nach den Geschwindigkeitsunterschieden aus.
[ 05 ]
Verarbeitet die Maschine Twist-Pin-Drähte aus Kupfer, Messing, Phosphorbronze, Berylliumkupfer und Edelstahl?
Ja.
Diese fünf Werkstoffe bilden das Standardsortiment an Legierungen, auf das die Stress-to-Yield-Matrix abgestimmt ist. Die Spezifikation des Kunden verlangt, dass OEM-Applikationsingenieure während der Spezifikationsausarbeitung die geeigneten RSRC-Zyklen und Spannungen für die jeweilige Legierung bestätigen. Kupfer mit Silberanteil sowie medizinische Nickel-Titan-Leiterformen sind nach Beratung durch einen OEM möglich, vorbehaltlich Tests im Werk.
Diese fünf Werkstoffe bilden das Standardsortiment an Legierungen, auf das die Stress-to-Yield-Matrix abgestimmt ist. Die Spezifikation des Kunden verlangt, dass OEM-Applikationsingenieure während der Spezifikationsausarbeitung die geeigneten RSRC-Zyklen und Spannungen für die jeweilige Legierung bestätigen. Kupfer mit Silberanteil sowie medizinische Nickel-Titan-Leiterformen sind nach Beratung durch einen OEM möglich, vorbehaltlich Tests im Werk.
[ 06 ]
Wie hoch ist die FOB-Preisspanne von ZEUEE und wie lang ist die Standardlieferzeit?
Der FOB-Preis richtet sich nach den sechs oben genannten Faktoren: Drahtdurchmesserbereich (standardmäßig 0,30–0,60mm, durch OEM erweiterbar), Legierungsmischung, Spannungsvariante, Versandursprung, Umfang der OEM-Anpassung und Ersatzteilkit. Die Lieferzeit entspricht dem üblichen Rahmen für Automatisierungsanlagen in Produktionsqualität, die nach Spezifikation gefertigt werden. Die verbindliche Zusage wird im Angebot festgehalten. Wir veröffentlichen keinen einheitlichen Preis auf der Website, da die Konfiguration tatsächlich variiert. Ein Preis, der Ihren Bedarf außer Acht lässt, würde entweder zu viel versprechen oder zu hoch angesetzt sein.
[ 07 ]
Wie wirkt sich die vorgelagerte Spannungsentlastung auf die Ausbringung der nachgelagerten Steckkontaktmontage aus?
Erfahrungen und MIL-DTL-Spezifikationen zeigen, dass sich die Ausbringung um mehrere Prozentpunkte steigern lässt, wenn die Eigenspannungen im Draht des Lieferanten durch den RSRC-Prozess unter den im folgenden Diagramm dargestellten Bereich gesenkt werden. Die tatsächlichen Zugewinne hängen natürlich von der verwendeten Legierung, der Genauigkeit des nachgelagerten Schneidens und Schweißens sowie den Prüfparametern des Produkts ab. Die Prognose für einen bestimmten Kunden wird erstellt, indem die Stage Position Map mit der für die kundenspezifizierte Legierung und Steckverbinderspezifikation kalibrierten Stress-to-Yield-Matrix abgeglichen und mit früheren Produktionsdaten der C49-ZY03-01 aus unseren Nano-D- und Micro-D-Fertigungsstätten verglichen wird. Für Nano-D-Anwendungen werden gegenüber dem bestehenden RSRC-Nennwert im dargestellten Bereich Zugewinne von zwei bis fünf Prozent geschätzt. Bei Anwendungen ausschließlich mit Kupfer fallen sie geringer aus, bei medizinischen Prüfsteckverbindern aus Berylliumkupfer mit hoher Zyklenzahl höher.
[ 08 ]
Welche Wartung ist für den Mehrrollen-Ausrichtmechanismus erforderlich?
Die grundlegende Wartung dieser Einheit umfasst die monatliche Schmierung der Lager am Ausrichtkopf, regelmäßige Prüfungen der Ausgangssignale des Spannungsencoders und den Austausch der Spannungsführungsrollen in den im Ersatzteilkit angegebenen Intervallen. Die Ausrichtköpfe sind modular aufgebaut. Der Ausbau oder Austausch einer Spannungsführungsrolle dauert weniger als eine Schicht und erfordert weder die Demontage des Maschinenrahmens noch das erneute Spannen der Prozessketten. Die MTBF wird anhand der gesamten Betriebszeit jeder einzelnen Einheit ermittelt und dem Kunden im Inbetriebnahmedokument mitgeteilt.
Applikationsentwicklung
C49-ZY03-01 für Ihre Steckkontakt-Fertigungslinie konfigurieren
Nennen Sie uns Ihren Drahtbedarf (Durchmesser und Legierung), den angestrebten Durchsatz und die Steckverbinderspezifikation. Unser Team für die Applikationsentwicklung sendet Ihnen innerhalb von 5 Werktagen ein Angebot ab Werk mit Konfiguration und zugehörigen OEM-Spezifikationen für Ihren gewünschten Versandtermin.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






