Kontaktieren Sie Zeyu lntelligent Industrial Company

Für Ingenieure in der Steckverbinderfertigung sowie für Einkauf und Produktionsleitung
Automatische Twist-Pin-Aufweitmaschine – servo-gesteuerte Taillenformung und CCD-Prüfung für Twist-Pin-Kontakte nach MIL-Spezifikation
Formen Sie an jedem BeCu-Twist-Pin eine maßlich gleichmäßige Ausbauchung und weisen Sie deren Qualität mit einer CCD-Prüfung direkt in der Linie nach. So erfüllen Ihre Micro-D- und Nano-D-Steckverbinder auch bei hohen Stückzahlen die geforderten Steckleistungen nach MIL-Spezifikation.

Prozess und Spezifikationen des Systems
15–17 Stück / min
Durchsatz
0,4–2,5 mm
Durchmesserbereich der Twist-Pin-Kontakte
100 % CCD
Inline-Prüfung auf 4 Fehlermerkmale
Servo
Steuerung der rotierenden Aufweitung
900×800×1850
Aufstellfläche (mm)
2 KW / 220V
Stromversorgung
0,4–0,6 MPa
Druckluft
Die automatische Twist-Pin-Aufweitmaschine, auch als Maschine zur Taillenausbauchung von Twist-Pin-Kontakten bezeichnet, ist der Fertigungsschritt, bei dem aus einem verschweißten Bündel Beryllium-Kupfer-Drähte ein federnder Twist-Pin-Steckkontakt entsteht. Das Modell C49-ZY05-01 von ZEUEE formt die Ausbauchung mit der erforderlichen Präzision und prüft sie wie gefordert – mit Servoantrieb und Inline-CCD. Es ist für Hersteller von Micro-D-, Nano-D- und anderen hyperboloiden Twist-Pin-Steckverbindern ausgelegt.
Alle Leser · Herausforderung → Lösung
Warum eine uneinheitliche Taillenausbauchung die Ausbeute bei Micro-D- und Nano-D-Steckverbindern unbemerkt begrenzt
Eine Annahme, die sich zu hinterfragen lohnt: Twist-Pin-Kontakte bieten von Anfang an eine geringe Steckkraft. Das stimmt leider nicht. Bei einem hochpoligen Micro-D-Stecker mit 51 Kontakten, für dessen Stecken nahezu 20 pounds erforderlich sind, können selbst 6 ozf (1.67 N) pro Kontakt im ungünstigsten Fall eine Gesamtkraft von mehr als 85 N zum Stecken und Trennen erfordern. Auf dieses Kraftbudget können Sie sich nur verlassen, wenn alle 51 Kontakte dasselbe Taillenprofil aufweisen.
Prozessanalyse und Ursachen
→
Auswirkungen auf die Fertigung und Lösungen
→
Technik (primär) · Einkauf (Abgleich mit der Angebotsanfrage)
Die ZEUEE C49-ZY05-01: servo-gesteuerte Taillenformung für Twist-Pin-Kontakte von 0,4–2,5 mm
Wenn Twist-Pin-Kontakte in Ihrer Fertigungslinie noch mit einer festen Kurve aufgeweitet werden, kennen Sie die Folgen: Umrüsten und Maßabweichungen, ein anderes Werkzeug für jeden Durchmesser und kein Nachweis der Konformität. Die C49-ZY05-01 ist eine Ein-Stationen-Maschine zur Aufweitung von Twist-Pin-Kontakten. Sie nimmt lose Kontakte aus einem Präzisionsvibrationsförderer auf, prüft, ob der Kontakt vorhanden ist, legt ihn in eine Spannvorrichtung ein und formt die Ausbauchung mithilfe des servo-gesteuerten Rotationsmechanismus. Der Durchmesser der ausgeformten Kontaktstift-Taille wird nicht länger allein durch ein nachgeschliffenes Werkzeug bestimmt: Er ist ein Parameter der Maschinenkonfiguration und lässt sich dank des Servoprozesses statt einer festen Kurve mikrometergenau steuern. ZEUEE fertigt für alle Twist-Pin-Baureihen Kontakte von 0,4 mm für Signalpins bis 2,5 mm. Diese Größen kommen bei Kontakten der Produktfamilien Nano-D (MIL-DTL-32139) und Micro-D (MIL-DTL-83513) häufig zum Einsatz.
Rotierender Servo-Aufweitkopf und CCD-Station: Die Taillenausbauchung wird als Parameter festgelegt und anschließend an jedem Kontakt gemessen.
Toleranzbereich der Twist-Pin-Taillenausbauchung (ZEUEE-Referenzrahmen)
Diese Übersicht ordnet die Kontaktklasse den von der Maschine gesteuerten Werten zu. Drei Maße werden anhand Ihrer Zeichnung überwacht. Der Sollwert der Ausbauchung richtet sich stets nach der Übermaßpassung Ihrer Kontaktaufnahme; die CCD-Ausschleusgrenzen folgen den Toleranzen Ihrer Zeichnung und keinem pauschalen Wert.
| Parameter | C49-ZY05-01 | Anmerkungen |
|---|---|---|
| Durchsatz | 15–17 Stück / min | Einzelstation, kontinuierlicher Betrieb |
| Durchmesserbereich der Twist-Pin-Kontakte | 0,4 – 2,5 mm | Signal- bis Leistungskontakte |
| Aufweitungsantrieb | Servo-gesteuerter Rotationsmechanismus | Programmierbares Ausbauchungsmaß |
| Prüfung | CCD – Durchmesser und Länge der Taillenausbauchung | 100 % Inline-Prüfung, automatische Sortierung nach Qualitätsstufe |
| Zuführung | Hochpräziser Vibrationswendelförderer | Anwesenheitsprüfung vor dem Einspannen |
| Abmessungen | 900 × 800 × 1850 mm | Kompakte Stellfläche für eine Fertigungszelle |
| Leistung | 2 KW | — |
| Druckluft / Spannung | 0,4–0,6 MPa / 220V AC | Übliche Versorgungsanschlüsse in der Fertigung |
| Twist-Pin-Klasse | Nenn-Ø des Kontaktstifts | Gesteuerte Ausbauchungsmaße | CCD-Ausschleusauslöser |
|---|---|---|---|
| Nano-D-Signal | 0,40 mm | Ausbauchungs-Ø, Ausbauchungslänge, Konzentrizität | Ø / Länge außerhalb des Toleranzbereichs; schräger Kopf |
| Nano-D (M32139 typ.) | 0,635 mm | Ausbauchungs-Ø, Ausbauchungslänge, Konzentrizität | Ø außerhalb des Toleranzbereichs; abgetrennter Draht |
| Micro-D-Klasse | 0,76 mm | Ausbauchungs-Ø, Ausbauchungslänge, Konzentrizität | Ungleichmäßiges Ausbauchungsprofil; beschädigter Draht |
| Micro-D / Leistung | 0,80 mm | Ausbauchungs-Ø, Ausbauchungslänge, Konzentrizität | Ø außerhalb des Toleranzbereichs; schräger Kopf |
| Leistungskontakt | 1,00 mm | Ausbauchungs-Ø, Ausbauchungslänge, Konzentrizität | Ungleichmäßige Ausbauchung; abgetrennter Draht |
| Hohe Leistung | bis zu 2,5 mm | Ausbauchungs-Ø, Ausbauchungslänge, Konzentrizität | Ø / Länge außerhalb des Toleranzbereichs |
Es geht nicht nur um werkzeuglosen Betrieb. Für Kundenaudits am Hochleistungs-Zuführsystem, an der Spannvorrichtung, am Aufweitkopf und am optischen Prüfmodul halten wir diese Bereiche so leicht zugänglich wie möglich, ohne dass die Fertigungszelle demontiert werden muss. Das ist besonders wertvoll, wenn ein Werk die Kontaktstifttypen 30 oder 40 Mal pro Jahr wechselt. Dank dieses modularen Zugangs lässt sich dieselbe Kernplattform auch an eine vorgeschaltete Twist-Pin-Flechtmaschine und Twist-Pin-Crimpmaschine sowie an eine nachgeschaltete Kontaktstift-Bestückungsmaschine anpassen. Wie im USPTO-Patent US6584677B2 (Priorität 2001) beschrieben, entsteht die Ausbauchung des Twist-Pin-Kontakts durch gegenläufiges Drehen der Spannbacken, das die Litzen entdrillt. Anschließend bringt eine Wärmebehandlung das Beryllium-Kupfer an den Ausbauchungen in den federnden Zustand. Das ist der strukturelle Grund, warum ein Servokopf dieses Maß wesentlich reproduzierbarer einhält als eine mechanische Kurve.
Technik und Management · Einkauf (Kosten)
Aufweitung mit Servo und CCD im Vergleich zur kurven- und manuellen Ausbauchung – Datenvergleich
Für eine Fertigungslinie für Steckverbinder zählen nicht die Preise, sondern Beständigkeit und Ausbeute. Eine günstige Maschine, die nicht konforme Ausbauchungsdurchmesser an nachgelagerte Prozesse weitergibt, ist eine deutlich teurere Lösung: Ein Steckverbinderfehler wird bei der Steckprüfung des Kunden sichtbar und nicht in der Bilanz des Maschinenlieferanten. Hier sehen Sie typische Ergebnisse der drei Kategorien von Technologien zur Formung der Ausbauchung. Achten Sie besonders auf die Spalte „Prüfung“.
| Faktor | ZEUEE C49-ZY05-01 (Servo und CCD) | Typische Maschine vom Markt | Manuelle Ausbauchung / Tischmaschine |
|---|---|---|---|
| Steuerung des Ausbauchungsmaßes | Servo-gesteuert, programmierbar und reproduzierbar | Kurve / feste Werkzeuge | Bedienerabhängig |
| Inline-Prüfung | 100 % CCD-Prüfung (4 Fehlermerkmale) | Keine / manuelle Stichprobenprüfung | Manuelle Stichprobenprüfung |
| Durchsatz | 15–17 Stück / min | 10–15 Stück / min | Gering, durch Ermüdung begrenzt |
| Stellfläche | 900 × 800 mm | ~1300 × 1300 mm | Tischgerät |
| Sortierung nach Qualitätsstufe | Automatisch nach Qualitätsstufe | Manuell | Manuell |
| Beständigkeit der Steckkraft | Hoch (jedes Teil wird gemessen) | Variabel | Variabel |
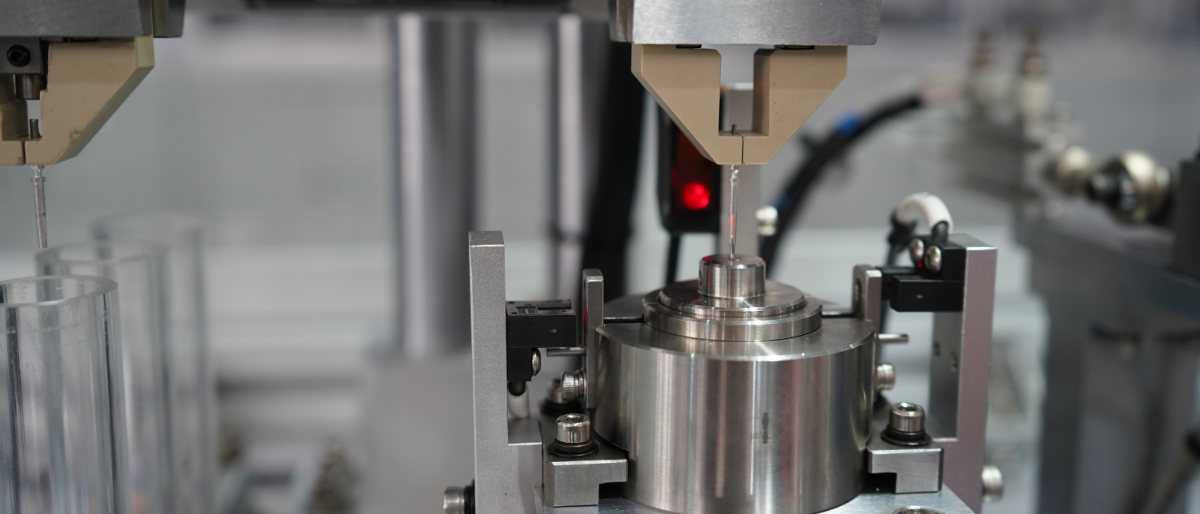
Die Ingenieure von ZEUEE setzen CCD-Bildverarbeitung ein, weil sie bei der automatisierten Steckverbindermontage die Ausbeute beim ersten Durchlauf erhöht und eine 100%ige Inline-Prüfung, Teileverfolgung und automatische Sortierung ermöglicht. Zugleich reduziert sie den manuellen Arbeitsaufwand, der mit steigenden Stückzahlen zunimmt. Ein schräger Kopf oder eine ungleichmäßige Ausbauchung fällt unter Umständen erst bei der Steckprüfung des Kunden auf. Wird der Fehler bereits hier erkannt – bei einem Kontakt, dessen Taille nach dem gegenläufigen Servoverfahren aus USPTO US6584677 geformt wird und dessen Toleranzen für 150°C ausgelegt sind –, zeigt sich der strukturelle Vorteil gegenüber beiden Alternativen. Wer nur nach dem Anschaffungspreis entscheidet, verschiebt die Kosten auf die Unterscheidung zwischen abgefangenen und zum Kunden gelangten Fehlern.
Management (primär) · Technik (technische Validierung)
Von der Avionik bis zur Medizintechnik: Wo ausgebauchte Twist-Pin-Kontakte ihre Zuverlässigkeit beweisen
Twist-Pin-Kontakte und hyperboloide Steckverbinder kommen dort zum Einsatz, wo Standard-, geformte oder gecrimpte Kontakte den erforderlichen Stoß- und Vibrationsbelastungen nicht standhalten. Der hyperboloide Kontakt wurde 1956 von Francois Robert Bonhomme für die Beleuchtung und Belüftung in Eisenbahnzügen erfunden. Denn für eine dauerhaft zuverlässige Verbindung auf rauem und wechselndem Untergrund braucht es eine federnde Konstruktion (siehe USPTO US7775841, elektrischer hyperboloider Kontakt). Eine Lebensdauer von 100.000 Steckzyklen mag zunächst nicht besonders beeindruckend klingen. Im Vergleich zu den 5.000 Steckzyklen eines typischen medizinischen Steckverbinders erschließt sich der Vorteil jedoch schnell: So übersteht ein Nano-D-Steckverbinder nach MIL-DTL-32139 sinusförmige Vibrationen von 10–2000 Hz bei 20-g und Betriebstemperaturen von 150°C oder 200°C.
Damit diese Leistungsfähigkeit auch außerhalb des Fertigungsprozesses erhalten bleibt, muss der Kontakt jedoch präzise gefertigt sein. Durch diese geringfügige Aufweitung entstehen im Inneren sieben elektrische Kontaktpunkte und die nötigen Federkräfte, die beispielsweise bei den Vibrationsprofilen eines Hubschrauberstarts den Halt gewährleisten. ZEUEE liefert die Prozessausrüstung und Werkzeuge für beide Kontaktformen – für Steckverbinderhersteller sowie für Hersteller in der Militär-, Optoelektronik- und Medizintechnik. Die Kontakte werden in Twist-Pin- und rechteckigen Micro-D-Twist-Pin-Steckverbindern nach MIL-DTL-32139 und MIL-DTL-83513 eingesetzt. Von seinem 20.000 m² großen Standort in Shenzhen aus beliefert ZEUEE Kunden in mehr als 30 Ländern, darunter China Shipbuilding, TE und Sumitomo, und hat mehr als 10.000 Anlagen für Sonderautomatisierung ausgeliefert. Die Maschinen kommen in Satelliten, Raketen und Torpedos, in der Avionik und in der Bahnantriebselektronik zum Einsatz – überall dort, wo bei jedem Steckvorgang die richtige Steckkraft entscheidend ist.
„Bei Twist-Pin-Kontakten haben die meisten unserer Kunden keine Probleme mit der Schweißung – die Taille ist das Problem. Die leichten Schwankungen der Ausbauchung von Charge zu Charge führen dazu, dass ein oder zwei Teile beim Einführen in die Kontaktaufnahme stecken bleiben. Deshalb entscheiden sich viele Hersteller für eine 100%ige CCD-Prüfung in unseren Maschinen: Ab einem bestimmten Punkt lässt sich der Kontakt kaum noch stecken.“
— ZEUEE Engineering Team, industrielle Automatisierungstechnik, Shenzhen Zeyu Intelligent
Einkauf (primär) · Technik (Anwendbarkeit der Norm)
Qualität und Konformität: ISO 9001:2015, 100%ige Rückverfolgbarkeit per CCD und Kontaktstandards nach MIL-Spezifikation
Beim Blick auf eine neue Marke für Kontaktformmaschinen beschäftigt Einkäufer eine berechtigte Sorge. Ein Kundenaudit mit einem Referenzkunden, der die Maschine einer anderen Marke einsetzt, kann sie schnell bestätigen: Lieferantenbewertungen zeigen, dass ein beträchtlicher Anteil der Produkte die Spezifikation nicht erfüllt – bei typischen Bewertungen von Steckverbinderkomponenten verschiedener Anbieter etwa 30 %. Ein Logo in einer Broschüre belegt schlicht nicht, dass eine Maschine Gutteile liefert. Tatsächlich kann nur eine Maschine mit integrierten, garantierten Nachweisen in ihrer Ausbringung – wie die C49-ZY05-01 – diesen Nachweis in Echtzeit für jedes einzelne Teil erbringen. Entsprechend haben die Ingenieure von ZEUEE die Ausschleusstation direkt in die Fertigungszelle integriert, statt die Prüfung nachträglich anzubauen. Diesen Unterschied kann keine Broschüre nachbilden.










01/10
ISO 9001:2015
Zertifiziertes Qualitätsmanagementsystem
150+ Patente
32+ Erfindungs- und 68+ Gebrauchsmusterpatente
Nationales Hightech-Unternehmen
Spezialisiertes KMU „Little Giant“ (专精特新) · Patentdemonstration
An MIL-Spezifikationen ausgerichtet
Fertigt Kontakte für Programme nach MIL-DTL-32139 / 83513
In der Praxis wird die Einhaltung von Normen nicht durch ein Logo bestimmt, sondern dadurch, ob der gefertigte Kontaktstift den Spezifikationen entspricht und gemäß den Mil-Spec DTL-83513 für Micro-D-Steckverbinder mit einem Rastermaß von 0.050/1.27 mm sowie der Mil-Spec DTL-32139 für Nano-D-Steckverbinder mit einem Rastermaß von 0,635 mm gefertigt wird. Auch wenn dies für viele Marken nicht immer ein entscheidender Faktor ist, hat ZEUEE bereits eine eigene ISO 9001:2015-Zertifizierung erworben, ist nach ISO 9001:2015 zertifiziert und verfügt über mehr als 150 angemeldete F&E-Patente – darunter eine einzigartige Technik zur Formung einer antihelikalen Auswölbung für das Twist-Pin-Kontaktdesign, die patentiert ist und in der gesamten Kontaktindustrie breite Anerkennung gefunden hat.
| Fehlermerkmal | Beschreibung | CCD-Erkennungssignal | Ausschleusaktion |
|---|---|---|---|
| Schräger Kopf | Kontaktkopf nach der Aufweitung nicht axial ausgerichtet | Abweichung der Kopfachse vom Referenzwert | In Ausschussbehälter umleiten |
| Beschädigter Draht | Gerissene / verformte Drahtoberfläche | Oberflächenfehler im Ausbauchungsbereich | In Ausschussbehälter umleiten |
| Abgetrennter Draht | Draht aus dem Bündel gezogen | Prüfung von Drahtzahl und Zwischenräumen | In Ausschussbehälter umleiten |
| Ungleichmäßige Ausbauchung | Asymmetrische Taille oder außerhalb des Toleranzbereichs | Durchmesser und Länge der Ausbauchung außerhalb der Toleranz | In Ausschussbehälter umleiten |
Einkauf (primär) · Management (Budget)
Twist-Pin-Aufweitmaschine kaufen: kundenspezifische Ausführung, Lieferzeit, Installation und weltweiter Support
Die Gesamtkosten und Lieferzeiten einer bestimmten Twist-Pin-Fertigungsmaschine hängen vor allem von ihrer Konfiguration ab, nicht von einem pauschalen Preis. Für Kunden ist es besonders ungünstig, wenn der Kaufpreis einer Kontaktformmaschine keinen verlässlichen Hinweis auf die erreichbare Ausbringung gibt. Statt eines Listenpreises stellen wir Ihnen das Analysewerkzeug erfahrener Industriekäufer zur Einschätzung ihrer Anforderungen für Angebotsanfragen vor – ergänzt um die Gründe, aus denen jeder Faktor die Fertigungskosten beeinflusst:
Als Anbieter kundenspezifischer Automatisierung konfiguriert ZEUEE Ihre Zelle zur Kontaktformung exakt nach den Maßen Ihrer Kontaktzeichnung – bis hin zum patentierten Verfahren zur gegenläufigen Formung der Ausbauchung (USPTO US6584677). So müssen Ihre Kontakte nicht in eine Standardmaschine passen. Dieser ganzheitliche Fertigungsansatz steht hinter mehr als 10.000 ausgelieferten Anlagen. Preise und Lieferzeiten abgestimmt auf den Durchmesser Ihrer Kontaktstifte und Ihr Produktionsvolumen erhalten Sie auf Anfrage bei ZEUEE.
Technische Systeme
Werkzeuge zur Twist-Pin-Aufweitmaschine
Häufig gestellte Fragen
Welche Durchmesser und Rastermaße können mit der C49-ZY05-01 verarbeitet werden?
Die Maschine formt Taillenausbauchungen an Twist-Pin-Kontakten von 0,4 mm bei Signalkontakten bis zu 2,5 mm bei Leistungskontakten. Damit deckt sie die Durchmesser der Nano-D- (MIL-DTL-32139) und Micro-D-Steckverbinderfamilien (MIL-DTL-83513) ab. Die Werkzeuge werden anhand Ihrer spezifischen Kontaktzeichnung konfiguriert.
Wie erkennt das CCD-System eine ungleichmäßige Taillenausbauchung?
Die CCD-Station misst Durchmesser und Länge der Ausbauchung an jedem Teil und prüft vier Fehlermerkmale: schräger Kopf, beschädigter Draht, abgetrennter Draht und ungleichmäßige Ausbauchung. Teile außerhalb Ihres Toleranzbereichs werden automatisch vom Sortier-Entlader nach Qualitätsstufe ausgeschleust. So wird die gesamte Ausbringung zu 100 % geprüft und nicht nur stichprobenartig.
Erfüllt der ausgebauchte Kontakt die Anforderungen von MIL-DTL-32139 / MIL-DTL-83513?
Die Maschine ist für die Fertigung von Kontakten ausgelegt, die den maßlichen und mechanischen Anforderungen dieser Normen entsprechen – etwa dem Rastermaß von 0,635 mm bei Nano-D und 0.050″ (1,27 mm) bei Micro-D sowie der geforderten Stoß- und Vibrationsfestigkeit (10–2000 Hz bei bis zu 20 g, 150°C oder 200°C). Die abschließende Qualifizierung erfolgt anhand Ihrer Kontaktzeichnung.
Lässt sich die Maschine in unsere vorhandene Verdrill-, Flecht- oder Crimpfertigungslinie integrieren?
Ja. Die Aufweitung folgt auf das Verdrillen und Schweißen. ZEUEE fertigt die Maschine als eigenständige Zelle oder integriert sie in eine umfassendere Montagelinie für Steckverbinder, einschließlich vorgelagerter Stationen für Twist-Pin-Montage und Flechten.
Welchen tatsächlichen Durchsatzvorteil bietet die Maschine gegenüber der manuellen Ausbauchung?
Auf Zellenebene erreicht die C49-ZY05-01 einen Durchsatz von 15–17 Stück/min, mit gleichmäßiger, servogesteuerter Geometrie der Ausbauchung und 100 % Prüfung. Die manuelle Ausbauchung ist dagegen vom Bediener abhängig, durch Ermüdung im Durchsatz begrenzt und Fehler werden nur stichprobenartig erkannt. Der praktische Vorteil liegt in der Ausbeute beim ersten Durchlauf und der gleichmäßigen Steckkraft, nicht allein in der Geschwindigkeit.
Warum ist eine gleichmäßige Taillenausbauchung so wichtig?
Weil sich die Steckkräfte summieren: Bei bis zu 6 ozf (1.67 N) pro Micro-D-Kontakt kann ein Steckverbinder mit 51 Kontakten zum Stecken etwa 85 N erfordern. Dieses Kraftbudget bleibt nur dann vorhersehbar, wenn die Ausbauchung jedes Kontaktstifts maßlich identisch ist – dafür sorgen die Servoumformung und die CCD-Prüfung jedes einzelnen Teils.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






