Kontaktieren Sie Zeyu lntelligent Industrial Company

Steckverbinder-Crimpmaschine
Automatische Crimpsysteme für Kontakte und Anschlusskontakte
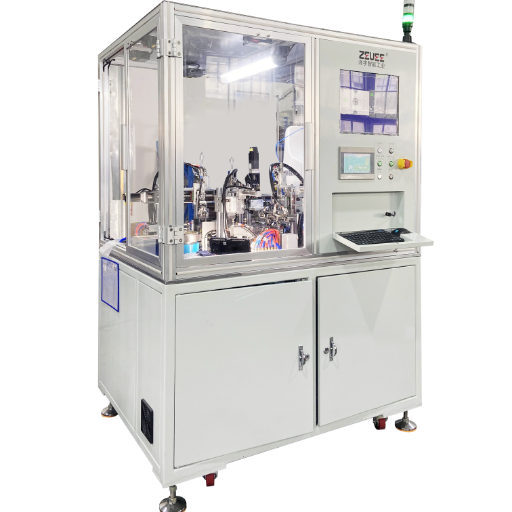
Eine Steckverbinder-Crimpmaschine, die bei jedem Zyklus Crimphöhe und Crimpkraft konstant hält, entscheidet darüber, ob eine Verbindung fünfzehn Jahre lang die Zugkraftprüfung besteht oder sich im Einsatz lockert. ZEUEE fertigt vollautomatische Crimpmaschinen für Steckverbinder, die diese Konstanz über Millionen von Kontakten hinweg gewährleisten – entwickelt, patentiert und in Produktionsstätten in mehr als 30 Ländern bewährt.
Angebot anfordern
Senden Sie uns Ihren Kontakt und Ihr Kabel – wir prüfen kostenlos ein Crimpmuster
TECHNISCHER EINBLICK
Ihr Crimpproblem ist ein Problem der Konstanz – kein Crimpproblem
Verfolgt man eine sporadisch auftretende Kontaktstörung bis zu ihrer Ursache zurück, ist fast immer ein lockerer Anschlusskontakt der Auslöser – deshalb halten viele Ingenieure Crimpverbindungen für unzuverlässig. Die Fakten sprechen dagegen. Richtig ausgeführt, ist eine Crimpverbindung eine Kaltschweißung: eine gasdichte, luftundurchlässige Verbindung, die Vibrationen und Temperaturwechseln besser standhält als eine Lötverbindung. Nach SAE/USCAR-21 müssen Crimpverbindungen in der Automobilindustrie 15 Jahre oder 150.000 Meilen bei Temperaturen von −40 °C bis +125 °C sowie Vibrationen und Salznebel standhalten. IPC/WHMA-A-620 geht noch weiter: Abschnitt 9.3 untersagt das Löten von Crimpkontakten, da Lötzinn eine schwache Crimpverbindung verdeckt und zusätzliche thermische Belastung verursacht. Crimpen ist eine ausgereifte, gut dokumentierte Technologie, wie die öffentlich zugänglichen Patente zu Anschlusskontakt-Applikatoren zeigen.
Die Crimpverbindung selbst war also nie das Problem. Entscheidend sind die Unterschiede zwischen einzelnen handgecrimpten Verbindungen. Bei Handwerkzeugen hängen die Ergebnisse vom Griff des Bedieners, der Positionierung des Anschlusskontakts und der Ermüdung während einer langen Schicht ab; die Crimphöhe verändert sich. Genau dadurch kann sich eine Verbindung später lockern. Eine Steckverbinder-Crimpmaschine schaltet diese Einflussgröße aus: Sie positioniert den Kontakt jedes Mal gleich, wendet dieselbe Kraft an und formt beim ersten wie beim millionsten Zyklus dasselbe Profil. Werden menschliche Schwankungen ausgeschlossen, führt eine zuverlässige Verbindungsmethode nicht länger zu Gewährleistungsfällen.
Das ist besonders wichtig bei Präzisionssteckverbindern mit vielen Varianten – gedrehten Kontaktstiften und Buchsenkontakten, hyperboloiden Drahtfederkontakten sowie koaxialen und IDC-Kontakten –, bei denen Konstanz wichtiger ist als reine Geschwindigkeit. Diese Kontakte sind klein, vergoldet und teuer; der Ausschuss eines solchen Teils ist etwas ganz anderes als der Verlust von ein paar Cent für gestanztes Messing. Die ZEUEE-Crimpmaschinen für Steckverbinder wurden mit diesem Aspekt im Blick entwickelt: Sie kombinieren die Zuführung über einen Vibrationswendelförderer und eine kameragestützte Kontrolle der Positionierung mit einer Servo- oder Pneumatikpresse, die auf den jeweiligen Kontakt statt auf einen beliebigen Anschlusskontakt abgestimmt ist.
Warum ist das für einen Industriekunden wichtig, der sich einem Kundenaudit stellen muss? Weil die Steuerung die Crimphöhe bei jedem Zyklus konstant hält, liefert ZEUEE bei Kontakt eins und Kontakt eine Million dieselbe validierte Verbindung – ein entscheidender Vorteil, den ein Handwerkzeug über eine Einsatzdauer von −40 °C bis +125 °C nicht bieten kann. Ohne diese Konstanz würde die Crimphöhe durch Bedienerermüdung und Schwankungen abweichen.
ZEUEE-Crimpmaschinen für Steckverbinder: Modelle, Kontaktarten und Konfiguration
Ob Steckverbinder-Montagemaschine, Kontakt-Crimpmaschine, automatische Kabelverarbeitungsmaschine oder Steckverbinder-Crimpmaschine – das kostspielige Risiko ist dasselbe: Ein Zuführstau oder ein falsch positionierter Kontakt führt zum Ausschuss eines teuren, beschichteten Bauteils. Deshalb baut ZEUEE die Fertigungszelle mit einer kameragestützten Zuführung und führt vor dem Versand eine Werksabnahme (FAT) durch. So können Industriekunden in mehr als 30 Ländern dieses Risiko aus der Fertigung heraushalten, statt erst im laufenden Betrieb davon überrascht zu werden.
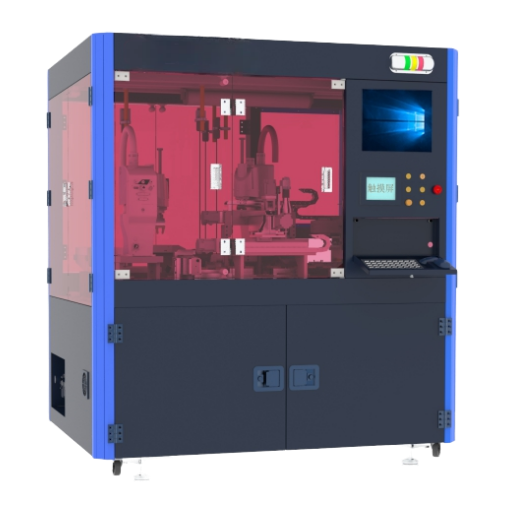
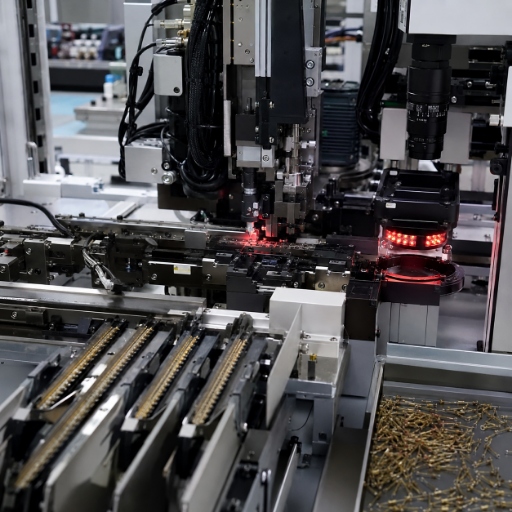
ZEUEE verkauft keine Maschine von der Stange. Eine Steckverbinder-Crimpmaschine wird für den tatsächlich eingesetzten Kontakt konfiguriert – passend zu Kontakthülsentyp, Beschichtung, Kabelquerschnitt und benötigtem Produktionsvolumen. Unsere Automatisierungsplattform kombiniert die Kabelzuführung, die Kontaktzuführung per Vibrationswendelförderer oder Rolle, die Crimppresse und eine Inline-Prüfung. Hinzu kommen der passende Applikator und die geeigneten Werkzeuge für Ihren Anschlusskontakt. Die unten gezeigte Crimpmaschine C13 für Drahtfeder-Buchsenkontakte ist eine Konfiguration dieser Produktfamilie: eine vollautomatische Fertigungszelle, die die hintere Hülse auf hyperboloide (lineare Drahtfeder-)Buchsenkontakte crimpt. Sie verfügt über eine SPS mit Touchscreen-HMI, eine geschlossene Schutzeinrichtung sowie die automatische Zuführung von Kontakt und Hülse.
Unten: Die C13 crimpt die hintere Hülse auf hyperboloide Drahtfeder-Buchsenkontakte – vergoldete Präzisionsteile, bei denen jedes Ausschussteil spürbare Kosten verursacht.
Auswahlmatrix zum Crimpen von Steckverbinderkontakten
Mit dieser Matrix können Sie vor Ihrer Angebotsanfrage die passende Konfiguration eingrenzen. Sie ordnet den Kontaktfamilien, die eine Steckverbinder-Crimpmaschine verarbeiten kann, das Crimpverfahren, die typische Kraftklasse, das Zuführsystem und die jeweilige Anwendung zu. So können Einkauf und Technik die Ausführung in einem Gespräch festlegen.
| Kontakt- / Anschlusskontakttyp | Crimpverfahren | Typische Kraftklasse | Zuführsystem | Besonders geeignete Anwendung |
|---|---|---|---|---|
| Drahtfeder-Buchsenkontakt (Hyperboloid) + hintere Hülse – z. B. C13 | Präzisionscrimpen mit Servo, 4‑ oder 8‑Punktvercrimpung | Niedrig (Präzision) | Vibrationswendelförderer + Bildverarbeitung | Luft- und Raumfahrt, Militär, hochzuverlässige Steckverbinder |
| Gedrehter Kontaktstift / Buchsenkontakt | Servo / Pneumatik, kontrollierte Crimphöhe | Niedrig bis mittel | Vibrationswendelförderer | Präzisionselektronik, Messtechnik |
| Gestanzter und geformter Anschlusskontakt mit offenem Crimp | Pneumatikapplikator (Rollenware) | Mittel | Applikator für Anschlusskontakte auf Rolle | Kabelbäume in der Automobilindustrie, Gerätekabel |
| Anschlusskontakt mit geschlossenem Crimp / isolierter Anschlusskontakt | Pneumatik, profilierte Matrize | Mittel | Rolle oder Einzelteilzuführung | Industrielle Schaltschränke |
| Aderendhülse | Vierkant- / Sechskantcrimp | Niedrig | Aderendhülsenzuführung von der Rolle | Schaltschrankbau, Reihenklemmen |
| Koaxial- / HF-Kontakt | Sechskantcrimp, mehrstufig | Niedrig bis mittel | Einzelteilzuführung + Positioniervorrichtung | Telekommunikation, Prüfung und Messtechnik |
| IDC-Kontakt (Schneidklemmkontakt) | Einpressvorrichtung | Mittel | Streifen / Kassette | Flachbandkabel, Datensteckverbinder |
| Kabelschuh / großer Leiter | Hydraulik / Sechskantcrimp | Hoch | Einzelteilzuführung | Stromverteilung, Batteriekabel |
| Großer Querschnitt (bis zur Klasse 95 mm²) | Hydraulisches Crimpen | Hoch | Einzelteilzuführung | Elektrofahrzeuge, Energiespeicher, Stromschiene |
Automatisches, halbautomatisches und manuelles Crimpen im Zahlenvergleich
Beim Vergleich einer Steckverbinder-Crimpmaschine mit einer Tischcrimpmaschine oder einem Handwerkzeug wägen Käufer zwei Faktoren ab: Stückkosten und Produktionsvolumen. Für wenige Crimpverbindungen sind Handwerkzeuge günstiger; sobald bei hohen Stückzahlen eine wiederholbare Qualität erforderlich ist, hat die Automatisierung klare Vorteile. Hier folgt der Vergleich in Zahlen statt in Schlagworten.
| Faktor | Handwerkzeug | Halbautomatische Tischmaschine | Vollautomatische Maschine |
|---|---|---|---|
| Durchsatz | ~150–300 / Std. | ~1.000–1.500 / Std. | 1.800–6.200 / Std. |
| Zykluszeit | 10–20 s (Bediener) | 2–4 s | 0,5–2 s |
| Schwankung der Crimphöhe | Vom Bediener abhängig | Niedrig | Bei jedem Zyklus konstant |
| Inline-Qualitätsprüfung | Keine | Optional | Überwachte Kraft / Bildverarbeitung |
| Erforderliche Bedienerqualifikation | Hoch | Mittel | Gering (1 Bediener, mehrere Fertigungszellen) |
| Ausschuss bei Präzisionskontakten | Variabel | Niedriger | Am niedrigsten |
Die Angaben zu Durchsatz und Zykluszeit entsprechen den veröffentlichten Branchenwerten für diese Maschinenklassen; für Qualitätsingenieure ist jedoch vor allem die dritte Zeile entscheidend. Handwerkzeuge können nicht gewährleisten, dass der nächste Crimp dem vorherigen entspricht. Automatisierung kann das, weil Crimphöhe und Crimpkraft in der Steuerung festgelegt sind und nicht vom Handgelenk abhängen. Deshalb kann eine geschulte Bedienperson mehrere automatische Fertigungszellen gleichzeitig überwachen – das Arbeitsmodell kehrt sich um. Dieser Automatisierungsansatz ist etabliert und patentiert (WO 2007/044579), keine Neuheit.
Mit einer kombinierten automatischen Abisolier- und Crimpmaschine vergrößert sich der Abstand noch weiter, denn ZEUEE fasst Abisolieren und Crimpen in einem Zyklus von 0,5–2 s zusammen. Das ist der systembedingte Grund dafür, dass Ausschuss und Nacharbeit bei Industriekunden mit teuren Kontakten sinken. Auf den Punkt gebracht lautet die sachliche Kostenfrage nicht, was auf dem Preisschild steht, sondern wie hoch die Kosten je Gutteil-Crimp über die Lebensdauer der Maschine sind. Bei dieser Abwägung spricht vieles für Automatisierung.
Bei Präzisionssteckverbindern ergeben sich Einsparungen oft weniger durch geringere Arbeitskosten als durch weniger Ausschuss: Wenn jeder vergoldete Kontakt spürbare Materialkosten verursacht, amortisiert sich eine niedrigere Ausschussquote auf einer Fertigungslinie mit hohem Durchsatz schneller, als es die reine Personalrechnung vermuten lässt.
Crimpqualität und Prozesskontrolle: So sichern wir die Verbindung
Eine Steckverbinder-Crimpmaschine ist nur so gut wie die Verbindung, die sie erzeugt. „Hohe Qualität“ sagt ohne Messwerte nichts aus. Jede Verbindung, die eine ZEUEE-Maschine herstellt, wird anhand derselben Kriterien geprüft, die Ihr Wareneingang verwendet, gemäß IPC/WHMA-A-620: Crimphöhe, Auszugskraft und Querschliff. Bei den meisten Lieferanten bleibt dieser Teil der Entscheidung offen; hier ist der vollständige Standard.
Drei Messungen entscheiden darüber, ob ein Crimp die Prüfung besteht. Die Crimphöhe wird mit einem Klingenmikrometer am geformten Crimpbereich gemessen – beim Erstmuster und nach jedem Werkzeugwechsel, nicht mit einem Messschieber, der die Ecken statt des Crimpbereichs erfasst. Die Auszugskraft wird mit einer Zugprüfvorrichtung anhand der oben genannten AWG-Mindestwerte überprüft; ein Versagen wird im Crimpbereich erwartet. Die Querschliffanalyse unter dem Mikroskop bestätigt, dass die Leiterlitzen auf 75–85 % ihrer ursprünglichen Fläche verdichtet wurden, ohne Lufteinschlüsse und Mikrorisse im Crimpbereich. Das kennzeichnet einen wirklich gasdichten Crimp, bei dem der Kontaktwiderstand unter 1 mΩ und bei Arbeiten der Klasse 3 oft unter 0.3 mΩ liegt. Eine gleichmäßige Positionierung während des Crimphubs ist selbst ein konstruktives Merkmal (US 7.370.408).
Jeder Crimp, der die Auszugskraftprüfung nicht besteht, ist ein verborgenes Risiko, das sich erst Jahre später als Feldausfall zeigt, nicht schon am Prüfstand. Der entscheidende Unterschied: ZEUEE zertifiziert jede Einrichtung anhand dieser Werte, bevor das Produktionslos gefertigt wird. So wird das erste Kundenaudit zur Formsache statt zum Glücksspiel.
„Wir stimmen den Crimp auf den Kontakt ab und hinterlegen die Einstellungen in der Steuerung. Anschließend weisen wir die Qualität auf drei Arten nach: über Crimphöhe, Auszugskraft und einen Querschliff. Wenn die Wareneingangsprüfung eines Kunden nach IPC-A-620 erfolgt, spricht unsere Maschine bereits vor dem Versand des ersten Produktionsloses dieselbe Sprache.“
— ZEUEE Engineering Team, Applikationstechnik
Validierungsstandard für die Crimpqualität
| Leiter (AWG) | Mindest-Auszugskraft (IPC‑A‑620 Klasse 2/3) | Zielwert für Klasse 3 (+20 % Toleranz) |
|---|---|---|
| 20 AWG | 55 N | 66 N |
| 18 AWG | 80 N | 96 N |
| 16 AWG | 100 N | 120 N |
| 14 AWG | 130 N | 156 N |
| 12 AWG | 160 N | 192 N |
In der Fertigung bewährt: Ergebnisse und Anwendungen
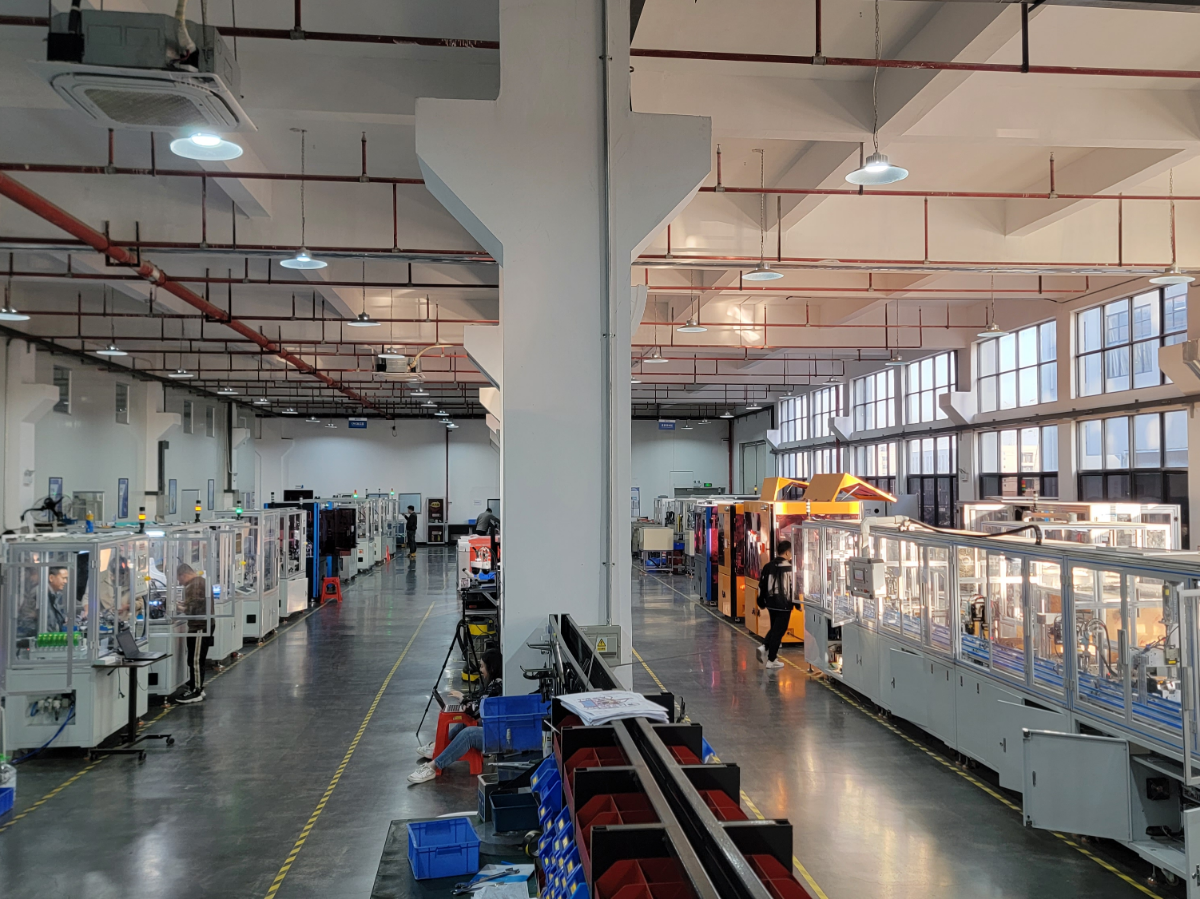
In zwanzig Jahren und mehr als 10.000 Fertigungsprojekten ist ZEUEE-Automatisierung in Lieferketten zum Einsatz gekommen, die sich keine unzuverlässigen Verbindungen leisten können – AVIC und China Shipbuilding, GAC Group, Corning, TE, Sumitomo, LEGO, SONY, TCL und Foxconn – von Elektronik für die Luft- und Raumfahrt über 3C und die Automobilindustrie bis zur Fertigung von Produkten für neue Energien.
Ein einziger fehlerhafter Crimp in einem Los mit 50.000 Teilen birgt ein kostspieliges Rückrufrisiko. Deshalb setzen diese Industriekunden auf vollautomatische Steckverbinder-Crimpmaschinen mit Validierung bei jedem Zyklus statt auf Stichproben ganzer Lose.
 APP-01
Steckverbinder für die Luft- und Raumfahrt und hochzuverlässige Anwendungen
Steckverbinder für die Luft- und Raumfahrt und hochzuverlässige Anwendungen
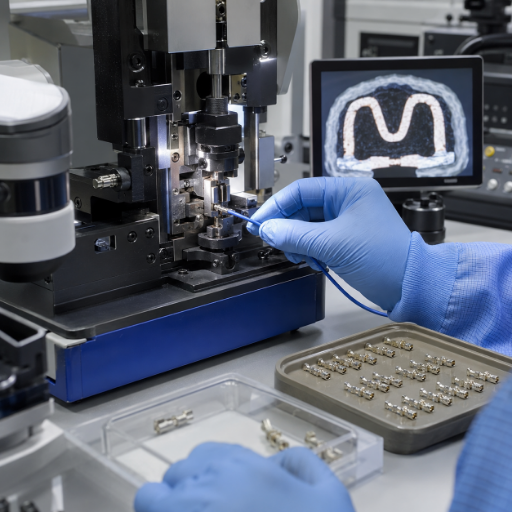
Hyperboloide Drahtfeder-Buchsenkontakte, wie sie die C13-Maschine crimpt, kommen genau dort zum Einsatz, wo eine Verbindung nicht ausfallen darf: in der Avionik, im Verteidigungsbereich und in der Messtechnik. Maßgeblich sind dabei Luft- und Raumfahrtstandards für die Crimpverarbeitung wie NASA-STD-8739.4. Entscheidend ist die Wiederholgenauigkeit. Sobald das Profil eingestellt ist, erfüllt jeder Kontakt eines Loses mit 50.000 Teilen denselben Mindestwert für die Auszugskraft. Ein Querschliffbericht dient als Nachweis – das kann über ein bestandenes Kundenaudit oder die Nacharbeit am gesamten Los entscheiden.
 APP-02
3C und Elektronikfertigung mit hohen Stückzahlen
3C und Elektronikfertigung mit hohen Stückzahlen
Bei der Montage von Unterhaltungselektronik sind Taktzeit und Ausschuss vergoldeter Kontakte die Engpässe. Eine vollautomatische Fertigungszelle erreicht Zykluszeiten von 0,5–2 s. Die Inline-Kraft- und Bildverarbeitungsprüfung erkennt verdächtige Crimpverbindungen, bevor sie die nächste Station erreichen – und schützt damit sowohl die Produktionsleistung der Fertigungslinie als auch die teuren beschichteten Kontakte.
 APP-03
Kabelverarbeitung für die Automobilindustrie und neue Energien
Kabelverarbeitung für die Automobilindustrie und neue Energien
Anschlusskontakte mit offenem Crimp und schwere Batteriekabelschuhe liegen an entgegengesetzten Enden des Kraftbereichs. Beide müssen jedoch den Einsatzbedingungen gemäß SAE/USCAR-21 standhalten. Für den hohen Kraftbereich wird die Maschine als Crimpmaschine für Kabelschuhe konfiguriert. Dank konfigurierbarer Applikatorwerkzeuge kann eine Automatisierungsplattform die gesamte Kabelvielfalt abdecken, statt für jeden Anschlusskontakttyp eine separate Maschine anzuschaffen. Deshalb entscheiden sich Kabelverarbeiter in der Praxis für eine flexibel konfigurierbare Steckverbinder-Crimpmaschine.
Validierung und Audits
Zertifizierungen und Konformität
Der schnellste Weg, das Risiko beim Kauf einer Steckverbinder-Crimpmaschine von einem ausländischen Lieferanten zu verringern: Prüfen Sie die Nachweise, die Ihre eigene Einkaufscheckliste bereits verlangt – Qualitätsmanagementsystem, Referenzen und Patentportfolio. ZEUEE kann alle drei belegen.
Nicht verifizierte Hersteller von Crimpmaschinen für Anschlusskontakte sind ein verborgenes Risiko, das Einkaufsteams nicht freigeben können. ZEUEE zeichnet sich durch ein nach ISO 9001:2015 zertifiziertes Qualitätsmanagementsystem und ein Portfolio mit 150+ Patenten aus. Diese Nachweise kann jede Einkaufsleitung vor einem Kauf im fünfstelligen Bereich prüfen.










01 // KERNSYSTEM
ISO 9001:2015
Zertifiziertes Qualitätsmanagement
02 // UNTERNEHMEN
Nationales Hightech-
Unternehmen (China)
03 // PATENTPORTFOLIO
150+ Patente
32+ Erfindungspatente, 68+ Gebrauchsmuster
04 // EXPORT
Für CE-Kennzeichnung vorbereitet
Exportfertigung gemäß Spezifikation
05 // KAPAZITÄT
20.000 m²
Werk, 120+ Beschäftigte
×
![Vergrößertes Zertifikat]()
Beschaffungsleitfaden: Preisfaktoren, Lieferzeit und Support
Der Preis richtet sich nach der Ausführung, nicht nach einer Preisliste. Für eine realistische Budgetplanung sollten Sie zunächst verstehen, welche Faktoren den Preis beeinflussen. Anschließend holen Sie ein Angebot für Ihre konkrete Anwendung ein – denn die versteckten Kosten entstehen selten beim Kauf, sondern durch Verbrauchsmaterial und Ausfallzeiten über die Lebensdauer der Maschine. Austauschbare Kassettenwerkzeuge senken den Wartungsaufwand. Diese Faktoren bestimmen Konfiguration und Kosten:
Kostenfaktoren
06 / Faktoren für die Konfiguration
Hinweis für Einkäufer
Was Sie vor der Bestellung klären sollten
Bitten Sie jeden Lieferanten um drei schriftliche Angaben: das Abnahmeverfahren für die Crimpqualität (Crimphöhe und Auszugskraft nach IPC-A-620), den Plan für Ersatzteile und Verbrauchsmaterial (Applikatoren, Matrizen und Abisolierklingen sind Verschleißteile) sowie die Garantiebedingungen und den Support vor Ort. ZEUEE übernimmt die Installation, die Schulung der Bediener und eine Werksabnahmeprüfung und wartet Maschinen in mehr als 30 Ländern. Die Gesamtbetriebskosten hängen daher ebenso stark von Verbrauchsmaterial und Verfügbarkeit ab wie vom Kaufpreis.
Technische Werkzeuge für Steckverbinder-Crimpmaschinen
Häufige Fragen zu Steckverbinder-Crimpmaschinen
Lohnt sich eine automatische Steckverbinder-Crimpmaschine im Vergleich zu einem Handcrimpwerkzeug?
Für einige wenige Crimpverbindungen lohnt sie sich nicht – ein Handwerkzeug ist günstiger und ausreichend. Sobald bei hohen Stückzahlen eine wiederholbare Crimpqualität erforderlich ist, wird Automatisierung zur einzigen zuverlässigen Option: Fachleute in Technikforen weisen immer wieder darauf hin, dass beim manuellen Crimpen Bedienerermüdung und Schwankungen ins Spiel kommen, während eine automatische Maschine Crimphöhe und Crimpkraft bei jedem Zyklus konstant hält. Die Gewinnschwelle hängt von Ihrem Produktionsvolumen, dem Kontaktwert und der aktuellen Ausschussquote ab.
Welche Kontakt- und Anschlusskontakttypen kann die Maschine verarbeiten?
Das Spektrum reicht von hyperboloiden Drahtfeder-Buchsenkontakten wie bei der C13 und gedrehten Kontaktstift- und Buchsenkontakten bis hin zu Anschlusskontakten mit offenem oder geschlossenem Crimp, Aderendhülsen, koaxialen und IDC-Kontakten sowie schweren Kabelschuhen. Die Maschine wird mit dem passenden Applikator, Zuführsystem und der geeigneten Crimppresse für Ihren Kontakt konfiguriert – siehe die Auswahlmatrix oben.
Wie weisen Sie die Crimpqualität nach und nach welcher Norm?
Gemäß IPC/WHMA-A-620: Messung der Crimphöhe mit einem Klingenmikrometer, Prüfung der Auszugskraft anhand des Mindestwerts aus Tabelle 4-1 für Ihren AWG-Leiterquerschnitt und eine Querschliffanalyse, die eine Verdichtung des Leiters auf 75–85 % ohne Hohlräume bestätigt. Auf Wunsch liefern wir vor Ihrer Entscheidung Crimpmuster mit einem Querschliffbericht.
Wie bewerte ich einen ausländischen Lieferanten für Crimpmaschinen?
Prüfen Sie das Qualitätsmanagementsystem (ISO 9001), fragen Sie nach Referenzen und belieferten Branchen, lassen Sie sich das Abnahmeverfahren für die Crimpqualität erläutern und klären Sie Ersatzteile, Garantie und Support. Käufer nennen diese Kriterien am häufigsten, wenn sie einen Fehlkauf vermeiden wollen. ZEUEE beantwortet sie auf dieser Seite und in der technischen Dokumentation.
Welchen Durchsatz kann ich erwarten?
Die Maschinenklasse bestimmt den Bereich: Vollautomatische Fertigungszellen erreichen etwa 1.800–6.200 Stück pro Stunde bei Zykluszeiten von 0,5–2 s. Der tatsächliche Wert hängt vom Kontakt, der Kabellänge und davon ab, ob zwei Stationen parallel arbeiten. Die genaue Ausbringung für Ihren Kontakt wird während der Anwendungsprüfung bestätigt.
Kann die Maschine kundenspezifisch konfiguriert werden, und können Sie vorab ein Muster verarbeiten?
Ja. Eine kundenspezifische Konfiguration ist der Regelfall. Wir prüfen kostenlos ein Crimpmuster mit Ihrem Kontakt und Kabel, damit Sie Crimphöhe, Auszugskraft und Querschliff vor dem Kauf validieren können.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






