ติดต่อ Zeyu lntelligent Industrial Company

ได้รับการรับรอง ISO 9001:2015
ขอใบเสนอราคาอุปกรณ์และผังโรงงาน
เครื่องจักรผลิตคอนเน็กเตอร์ D-Sub และ Micro-D
เครื่องจักรผลิตคอนเน็กเตอร์ D-Sub และ Micro-D | สายการผลิตหน้าสัมผัสทวิสต์พินครบวงจรสำหรับการผลิตตาม MIL-DTL-83513
ผลิตหน้าสัมผัสทวิสต์พินสำหรับคอนเน็กเตอร์ Micro-D, MDM และ D-Sub ที่เข้ากันได้กับ MIL-DTL-83513G ได้ภายในโรงงานของคุณ กระบวนการประกอบทวิสต์พิน BeCu (ทองแดงเบริลเลียม) ของ ZEUEE ใช้เครื่องจักร 6 เครื่อง เริ่มจากม้วนลวดทองแดงเบริลเลียมขนาด 0.45 mm ถัก จัดแนว แล้วตัดและเชื่อมด้วยเลเซอร์ ก่อนขยายและย้ำ 4 จุด ผลลัพธ์คือหน้าสัมผัสขนาดเล็กพิเศษสำหรับคอนเน็กเตอร์ D-sub ที่พร้อมใส่แบบเสียบ และผ่านเกณฑ์ EIA-36
0.45mm
การแปรรูปลวด BeCu
±0.02mm
ความแม่นยำตรวจยืนยันด้วย CCD
6เครื่อง
เซลล์การผลิตแบบโมดูลาร์พร้อมใช้งาน
32+
สิทธิบัตรการประดิษฐ์
ภาพรวมสายการผลิตทวิสต์พินของ ZEUEE
- อุปกรณ์ เครื่องจักร 6 เครื่อง แบบเซลล์โมดูลาร์
- เส้นผ่านศูนย์กลางลวด 0.45 mm BeCu (ชุบทองได้)
- การตัดและเชื่อม ±0.02 mm ตรวจยืนยันด้วย CCD
- มาตรฐานที่รองรับ พร้อมรองรับ MIL-DTL-83513G และ EIA-364
- พื้นที่ติดตั้ง เซลล์พร้อมใช้งาน ขนาด ~8 m × 2 m
- พื้นฐานด้านวิศวกรรม 20 ปี, สิทธิบัตรการประดิษฐ์ 32+ รายการ, ISO 9001:2015
สายการผลิตทวิสต์พิน ZEUEE: การกำหนดค่าเครื่องจักร 6 เครื่อง
แต่ละสายการผลิตสร้างขึ้นตามกระบวนการผลิตเฉพาะ แล้วเชื่อมต่อเป็นสายการผลิตแบบบูรณาการและซิงโครไนซ์กัน ด้วยการออกแบบแบบโมดูลาร์ หากต้องการเปลี่ยนขนาดพินที่ไม่ใช่ขนาดมาตรฐาน (0.3 mm หรือ 0.6 mm แทน 0.45 mm) การตั้งค่าใช้เวลา 3-5-day แทนการสร้างอุปกรณ์ใหม่ทั้งหมด สายการผลิตนี้ผลิตรูปแบบการเข้าหัวสายตามข้อกำหนด MIL ได้ครบ ทั้งแบบถ้วยบัดกรี แบบย้ำ แบบขอบตรง และแบบขอบเอียง สำหรับคอนเน็กเตอร์ Micro-D ทรง D และ D-Sub ขนาดเล็กทรงสี่เหลี่ยม อุปกรณ์ทุกเครื่องมาพร้อมการฝึกอบรมผู้ปฏิบัติงาน การติดตั้งหน้างาน และการรับประกัน 1-year
หน้าสัมผัสทวิสต์พินสามารถผลิตเป็นตัวเลือกการเข้าหัวสายตาม MIL-DTL-83513 ฉบับแก้ไข G ได้หลายแบบ รวมถึงแบบถ้วยบัดกรี แบบย้ำและติดตั้งบนแผงวงจร ทั้งขอบตรงหรือมุมฉาก 90° โดยคอนเน็กเตอร์รูปแบบอื่นตาม Mil-Spec รองรับระยะห่าง 0.050-0.156-inch ตัวเรือนทรงสี่เหลี่ยมและเลย์เอาต์ความหนาแน่นสูงผลิตได้ด้วยตระกูลเครื่องมือการผลิตเดียวกัน สามารถชุบทองความบริสุทธิ์สูงเฉพาะบางส่วนของหน้าสัมผัส เพื่อให้ชิ้นงานสำเร็จรองรับความต่อเนื่องของชีลด์ EMI และการประกอบ backshell ในขั้นตอนถัดไป ชิ้นส่วนโคแอกเชียลในตัวเรือน Combo-D ยังประกอบบนฐานทวิสต์พินได้ และหน้าสัมผัสชนิดเดียวกันนี้ใช้กับชุดสายเคเบิลที่เข้าหัวกับ backshell ได้ด้วย
C49-ZY01-01
ZY01, เครื่องม้วนลวดลงแกนสำหรับทวิสต์พิน
ลดขนาดขดลวด BeCu ขนาดใหญ่และม้วนเป็นแกนลวดสำหรับกระบวนการถักในขั้นถัดไป ระบบควบคุมแบบไดนามิกพร้อมระบบดึงเก็บลวดที่ควบคุมอย่างแม่นยำ ช่วยรักษาความตึงของลวดให้สม่ำเสมอและหยุดเครื่องโดยอัตโนมัติเมื่อลวดขาด
- ระบบจ่ายลวดด้วยความตึงคงที่และตัวควบคุมวงปิด
- ตรวจจับวัตถุดิบใกล้หมดแบบเรียลไทม์
- ถอดประกอบแบบโมดูลาร์เพื่อเปลี่ยนเส้นผ่านศูนย์กลาง
อัตราการผลิต 50 m/min
กำลังไฟ 400 W
ขนาด (mm) 900 × 800 × 1850
ลม/แรงดันไฟฟ้า 0.4–0.6 MPa / 220 V AC
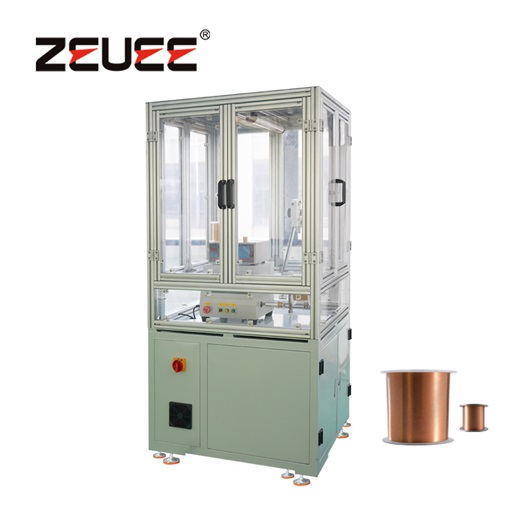
C49-ZY02-01
ZY02, เครื่องถักลวดทวิสต์พินอัตโนมัติ
แปรรูปแกนกลาง 3 เส้น แล้วถักลวดทองแดงเบริลเลียม 7-9 เส้นให้เป็นตัวลวดประสิทธิภาพสูง โดยกำหนดระยะพิทช์ระหว่างเส้นลวดได้ตั้งแต่ 0.3 ถึง 6 mm (แกนกลาง 0.75 ถึง 0.3mm) และปรับจำนวนเส้นลวดด้านในเทียบกับด้านนอกได้ เพื่อให้ได้คุณสมบัติด้านแรงเชิงกลและความต้านทานตามข้อกำหนดเฉพาะของลูกค้า
- วงล้อเก็บลวดด้านในและด้านนอกแยกอิสระ ป้อนลวดพร้อมกัน
- ตรวจจับเส้นผ่านศูนย์กลางลวดระหว่างการม้วน
- ระบบเลื่อนตามแกน X กระจายผลิตภัณฑ์สำเร็จลงแกนม้วนอย่างสม่ำเสมอ
อัตราการผลิต 50 m/min
กำลังไฟ 9 kW
ขนาด (mm) 900 × 800 × 1850
ลม/แรงดันไฟฟ้า 0.4–0.6 MPa / 220 V AC
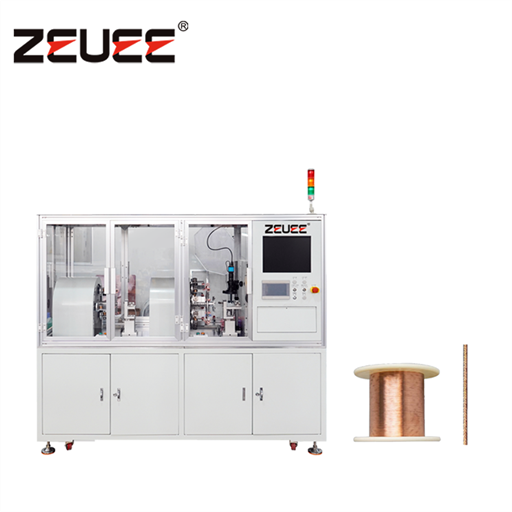
C49-ZY03-01
ZY03, เครื่องจัดแนวทวิสต์พินอัตโนมัติ
จัดแนวสายลวดหลายเส้นด้วยกลไก เพื่อให้แบนราบอย่างแม่นยำทั้งแนวตั้งและแนวนอน ใช้เทปป้อนเข้าและเทปดึงเก็บเพื่อควบคุมความตึงของเส้นลวดที่ป้อนเข้า การเคลื่อนที่ไปกลับยังช่วยคลายแรงเค้นเชิงกลจากลวดถัก ป้องกันความเสียหายก่อนเวลาอันควร
- การจัดแนวด้วยหลายล้อช่วยขจัดแรงเค้นภายในที่ส่งผลต่ออายุความล้า
- ควบคุมความตึงของการป้อนและการเก็บแยกจากกัน
- หยุดอัตโนมัติเมื่อลวดขาด
อัตราการผลิต 4.5–5 m/min
กำลังไฟ 5 kW
ขนาด (mm) 1400 × 800 × 1850
ลม/แรงดันไฟฟ้า 0.4–0.6 MPa / 220 V AC
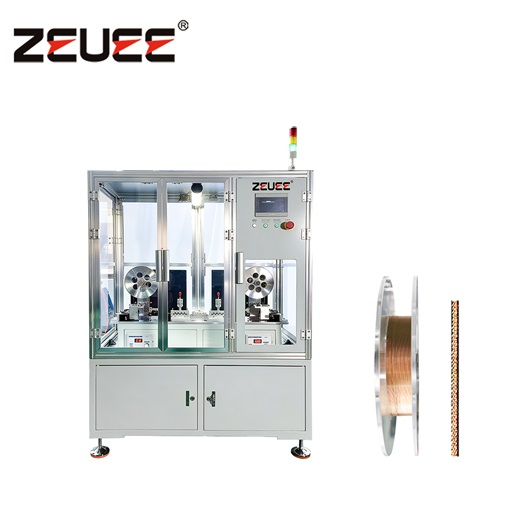
C49-ZY04-01
ZY04, เครื่องตัดและเชื่อมทวิสต์พินอัตโนมัติ
ตัดและเชื่อมเลเซอร์ที่ปลายทั้งสองด้านของตัวลวดในเวลาเดียวกัน ขับเคลื่อนด้วยเซอร์โวพร้อมระบบป้อนลวด และใช้ชุดป้อนแบบหมุนด้วยแคมควบคุมการหมุน ระบบควบคุมการเชื่อมเลเซอร์ที่ปลายทั้งสองด้านตรวจสอบรูปทรงแนวเชื่อมได้ 100% รวมถึงความยาวลวดที่ป้อน ความเรียบของแนวเชื่อม ลวดส่วนเกิน แนวเชื่อมที่ไม่หลอมติด แนวเชื่อมใหญ่เกินขนาด หรือรูพรุนในแนวเชื่อม
- ความแม่นยำในการตัด ±0.02 mm ตรวจยืนยันด้วย CCD
- ควบคุมการป้อนและการเชื่อมด้วยเซอร์โวเพื่อให้ผลลัพธ์สม่ำเสมอในแต่ละรอบ
- คัดชิ้นงานนอกข้อกำหนดออกโดยอัตโนมัติก่อนถึงสถานีงานถัดไป
อัตราการผลิต 10–13 ชิ้น/นาที
กำลังไฟ 7.5 kW
ขนาด (mm) 1500 × 700 × 1850
ลม/แรงดันไฟฟ้า 0.4–0.6 MPa / 220 V AC

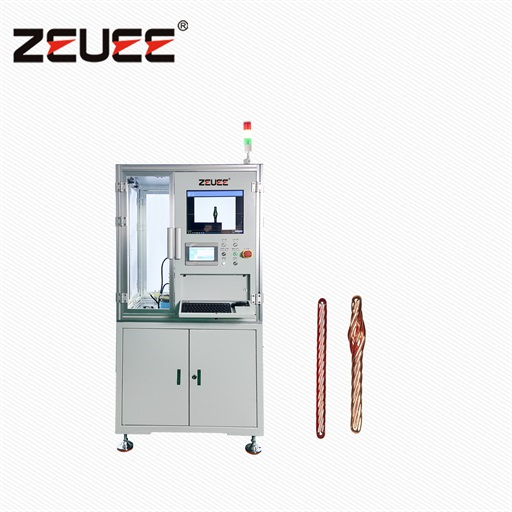
C49-ZY05-01
ZY05, เครื่องขยายทวิสต์พินอัตโนมัติ (ทำให้เกิดปุ่มนูน)
รับมัดลวดบิดเกลียวผ่านเครื่องป้อนแบบชามสั่นเปิด จากนั้นขยายชิ้นงานออกด้านนอกเพื่อสร้างรูปทรง “ปุ่มนูน” ที่จำเป็นต่อการทำงานอย่างถูกต้อง ใช้ระบบ CCD ตรวจสอบความยาวและควบคุมช่วงเอวของชิ้นงาน จากนั้นคัดแยกชิ้นส่วนอัตโนมัติเป็นชิ้นงานที่ผ่านเกณฑ์คุณภาพและชิ้นงานคัดทิ้งตามรูปทรงและความยาว
- ควบคุมขนาดและรูปทรงปุ่มนูนอย่างแม่นยำด้วยเซอร์โว
- การตรวจสอบด้วยภาพจะคัดชิ้นส่วนลวดบิดเกลียวที่มีหัวเอียง พื้นผิวเกลียวเสียหาย เส้นลวดแยกออกจากกัน หรือปุ่มนูนโดยรวมไม่สม่ำเสมอ รวมถึงข้อบกพร่องอื่น ๆ ออก
- ระบบป้อนแบบชามอัตโนมัติช่วยลดขั้นตอนการจัดแนวชิ้นงานด้วยมือ
อัตราการผลิต 15–17 ชิ้น/นาที
กำลังไฟ 2 kW
ขนาด (mm) 900 × 800 × 1850
ลม/แรงดันไฟฟ้า 0.4–0.6 MPa / 220 V AC
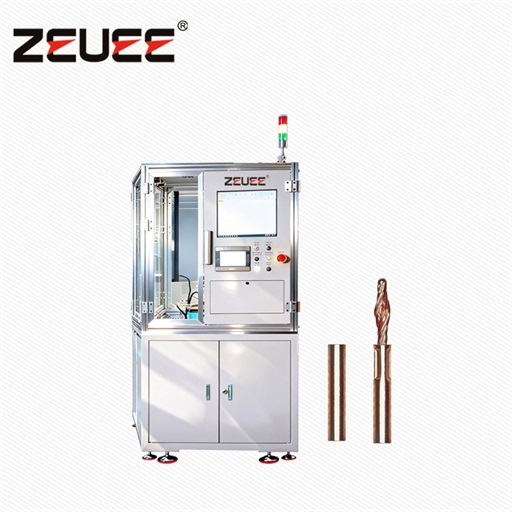
C49-ZY06-01
ZY06, เครื่องย้ำทวิสต์พินอัตโนมัติ
ป้อนหน้าสัมผัสทวิสต์พินลงในชามป้อน พร้อมกับปลอกทองแดง จากนั้นชิ้นส่วนแต่ละชิ้นจะตกลงในเครื่องมือหมุนที่ย้ำด้วยกลไก 4 ตำแหน่ง โดยแต่ละตำแหน่งห่างกัน 90° ตามแนวแกนของชิ้นส่วนทั้งสอง ชิ้นงานทั้งหมดถูกยึดด้วยแรงกดคงที่ ขณะที่เครื่องตรวจสอบขนาดสำคัญ (“เข่า”) รวมถึงความยาวและความร่วมศูนย์ด้วยระบบ CCD การเชื่อมต่อแบบ 4 จุดนี้ทนต่อแรงดึงหลุดเชิงกลที่เกินขีดจำกัดปัจจุบันของ EIA-364-29
- แม่พิมพ์ย้ำ 4 จุดที่ออกแบบเฉพาะสำหรับรูปทรงทวิสต์พิน
- ป้องกันพินเสียรูปและรักษาความต่อเนื่องระหว่างแกนกลางกับเส้นลวดด้านใน ป้องกันระยะห่างระหว่างหน้าสัมผัสคลาดเคลื่อนจากรูปทรงหรือการตั้งค่าแม่พิมพ์ที่ไม่สม่ำเสมอ ป้องกันพินหรือเส้นลวดขาด และป้องกันหน้าสัมผัสแยกออกจากกัน
- ตรวจยืนยันความร่วมศูนย์ของชิ้นงานสำเร็จแต่ละชิ้นด้วย CCD
อัตราการผลิต 10–13 ชิ้น/นาที
กำลังไฟ 2 kW
ขนาด (mm) 1100 × 900 × 1850
ลม/แรงดันไฟฟ้า 0.4–0.6 MPa / 220 V AC
ตารางช่วยตัดสินใจ: ยอดรวมของสายการผลิต
| ตัวชี้วัด | กะเดียว | ทำงาน 2 กะ | ทำงานต่อเนื่อง 3 กะ |
|---|---|---|---|
| หน้าสัมผัสทวิสต์พินสำเร็จรูป / เดือน | ~150,000 | ~300,000 | สูงสุด 450,000 |
| ผู้ปฏิบัติงาน (ดูแลสายการผลิต) | 1 | 2 | 3 |
| กำลังไฟฟ้าติดตั้งรวม | ~26 kW (รวมเครื่องจักร 6 เครื่อง) | ||
| พื้นที่ติดตั้งรวม (รวมทางเดิน) | ~8 เมตร × 2 เมตร | ||
| สถานีงานที่เป็นคอขวด | ZY04 ตัด/เชื่อม @ 10–13 ชิ้น/นาที | ||
จากลวด BeCu สู่หน้าสัมผัสที่พร้อมใช้งานตาม MIL-DTL-83513: ลำดับกระบวนการผลิต
“ราคาต่อชิ้นของหน้าสัมผัสปั๊มขึ้นรูปถูกกว่าเล็กน้อย และต้องเชื่อมจุดเพิ่มอีกครั้งเพื่อล็อกจุดเชื่อมต่อที่ย้ำไว้ ซึ่งเป็นจุดที่คุณจะพบว่าเป็นสาเหตุของความเสียหายระหว่างใช้งานจริง สายการผลิตทวิสต์พินตัดขั้นตอนที่สองนี้ออก เพราะตัวพินเองทำหน้าที่เป็นจุดเชื่อมต่อ วิธีนี้ช่วยลดความต้านทานหน้าสัมผัสจากประมาณ 8 milliohms เหลือ 3 milliohms และเพิ่มค่าความทนทานต่อแรงกระแทกจาก 50 G เป็น 500 G”
เกณฑ์เปรียบเทียบสมรรถนะกับทางเลือกแบบใช้มือและกึ่งอัตโนมัติ
เมื่อพิจารณาต้นทุนต่อหน่วย เหตุผลที่ควรเลือกเซลล์การผลิตทวิสต์พินอัตโนมัติเต็มรูปแบบแทนการประกอบแบบกึ่งอัตโนมัติหรือใช้มือมีความชัดเจน อัตราการผลิตต่อชั่วโมงเพิ่มขึ้นเป็นสิบเท่า อัตราข้อบกพร่องระดับเลขหลักเดียวทำได้ด้วยการตรวจสอบ CCD ในสถานีงานตรวจสอบทั้ง 3 แห่ง และลดจำนวนพนักงานจากทีมขนาดเล็กเหลือผู้ควบคุมดูแล 1 คนต่อกะ
| ตัวชี้วัด | ทำด้วยมือ / ย้ำด้วยมือ | กึ่งอัตโนมัติ (สถานีงานเดียว) | สายการผลิตอัตโนมัติเต็มรูปแบบของ ZEUEE |
|---|---|---|---|
| อัตราการผลิต (ชิ้น/ชั่วโมง) | 30–50 | 200–300 | 600–780 |
| ความแม่นยำในการตัด | ±0.1 mm | ±0.05 mm | ±0.02 mm (CCD) |
| อัตราผลิตภัณฑ์ผ่านเกณฑ์โดยทั่วไป | 75–85% | 88–93% | ≥97% |
| จำนวนผู้ปฏิบัติงานต่อกะ | 6–8 | 3–4 | 1 (ดูแลการผลิต) |
| ระยะเวลาฝึกอบรมผู้ปฏิบัติงาน | 4–6 สัปดาห์ | 2–3 สัปดาห์ | 1 สัปดาห์ |
| กำลังการผลิตรายเดือนสำหรับการทำงานกะเดียว | ~5,000 | ~35,000 | ~150,000 |
| ความสามารถในการคัดทิ้งด้วย CCD | ไม่มี | อุปกรณ์เสริมที่เลือกเพิ่มได้ | รวมระบบไว้ที่ ZY04, ZY05, ZY06 |
ระยะเวลาคืนทุนตามเกณฑ์มาตรฐานอุตสาหกรรมสำหรับอุปกรณ์การผลิตอยู่ที่ 24-36 เดือน เมื่อผลิตหน้าสัมผัสอย่างต่อเนื่องมากกว่า +50,000 ชิ้น/เดือน ข้อมูลเกณฑ์มาตรฐาน CapEx จากผู้จัดจำหน่ายอุปกรณ์ความแม่นยำ (Fictiv, Kellertech) จัดระบบอัตโนมัติความแม่นยำระดับการบินและอวกาศไว้ในกลุ่ม CapEx ระดับต่ำสุดที่ 2-5 ปี และกรณีคืนทุน 30 เดือนสำหรับเครื่องมือการผลิตคาร์บอนไฟเบอร์สำหรับอุตสาหกรรมการบินและอวกาศเป็นข้อมูลอ้างอิงที่ใกล้เคียงที่สุดเท่าที่เราทราบ อย่างไรก็ตาม ระยะเวลาคืนทุนของคุณขึ้นอยู่กับราคาจัดซื้อจากผู้จำหน่ายเดิม ปริมาณการผลิต และอัตราค่าแรง มาคำนวณตัวเลขสำหรับบริษัทของคุณก่อนตัดสินใจลงทุน
เครื่องจักร ZEUEE เชื่อมโยงกับการปฏิบัติตามข้อกำหนดการทดสอบ MIL-DTL-83513 / EIA-364 อย่างไร
ZEUEE จัดหาอุปกรณ์ ส่วนการยื่นเอกสาร QPL ตาม MIL-DTL-83513G เป็นความรับผิดชอบของผู้ผลิตคอนเน็กเตอร์ โดยต้องดำเนินการตามขั้นตอนการทดสอบ EIA-364 แผนภูมิด้านล่างแสดงให้เห็นว่าสถานีงานใดของ ZEUEE เกี่ยวข้องกับการทดสอบ EIA-364 แต่ละรายการ กล่าวคือ หากห้องปฏิบัติการ QPL ของ OEM ดำเนินการตรวจสอบตามลำดับ จะพบปัญหาของกระบวนการที่จุดใดในสายการผลิตก่อน ค่าที่แสดงคือเกณฑ์ตาม MIL-DTL-83513 ที่อ้างอิงจากเอกสารข้อมูลซึ่งเผยแพร่โดย ITT Cannon, Cinch, Axon และ Glenair
| การทดสอบ EIA-364 | หมายเลขวิธีทดสอบ | เกณฑ์ (MIL-DTL-83513) | สถานีงาน ZEUEE ที่ควบคุมผลลัพธ์ | เอกสาร slash sheet ของ M83513 ที่เกี่ยวข้อง |
|---|---|---|---|---|
| ความต้านทานหน้าสัมผัส | EIA-364-06 / -23 | เริ่มต้น ≤10 mΩ (ทวิสต์พินโดยทั่วไป ~3 mΩ) | คุณภาพการเชื่อมเลเซอร์ของ ZY04 | /01–/04, /28–/33 |
| ความทนทาน | EIA-364-09 | อย่างน้อย 500 รอบการประกบ | ความสม่ำเสมอของขนาดปุ่มนูนที่ ZY05 | ทั้งหมด |
| แรงประกบ | EIA-364-13 | 283 g (10 oz) × หน้าสัมผัส N จุด สูงสุด | ค่าความคลาดเคลื่อนด้านมิติของ ZY05 + ZY06 | ทั้งหมด |
| ความทนต่อแรงดันไดอิเล็กทริก | EIA-364-20 | 600 Vac ที่ระดับน้ำทะเล | ลวดถัก ZY02 ปราศจากการลัดวงจรระหว่างเส้นลวด | /01–/04 |
| ความต้านทานฉนวน | EIA-364-21 | อย่างน้อย 5000 MΩ @ 500 Vdc | ZY02 + ฉนวนต้นทาง | /01–/04 |
| การพ่นละอองเกลือ | EIA-364-26 | 48 ชั่วโมง | การชุบผิวต้นทาง (ไม่รวมอยู่ในสายการผลิต) | /28–/33 |
| แรงกระแทกเชิงกล | EIA-364-27 | 735 m/s², 11 ms (ทวิสต์พินทนได้สูงสุด 500 G) | โครงสร้างหลายเส้นของ ZY02 | ทั้งหมด |
| การสั่นสะเทือน | EIA-364-28 | 10–2000 Hz, 196 m/s² (ทวิสต์พินทนได้สูงสุด 200 G) | รูปทรงเรขาคณิตของลวดถัก ZY02 | ทั้งหมด |
| แรงยึดหน้าสัมผัส | EIA-364-29 | 2.26 kg (5 lb) เป็นเวลาอย่างน้อย 5 sec | การย้ำ 4 จุดของ ZY06 | ทั้งหมด |
| แรงประกบ / แรงแยก | EIA-364-37 | แรงประกบสูงสุด 170 g / แรงแยกขั้นต่ำ 14 g | เส้นผ่านศูนย์กลางปุ่มนูนของ ZY05 | ทั้งหมด |
| พิกัดกระแสไฟฟ้า | EIA-364-70 | สูงสุด 3 A | พื้นที่หน้าตัด BeCu + R ของแนวเชื่อม ZY04 | ทั้งหมด |
การแจกแจงตามสถานีงานเป็นขั้นตอนที่ตั้งใจทำไว้เช่นนี้ เพราะหากการทดสอบ QPL ซ้ำด้วยวิธีใดวิธีหนึ่งไม่ผ่าน ก็จะระบุได้โดยตรงว่าเกี่ยวข้องกับเครื่องจักรเครื่องใดและช่วงเวลาปรับเทียบใด การตรวจสอบย้อนกลับนี้ตรงกับสิ่งที่ทีมคุณภาพของ OEM ต้องการ เมื่อชิ้นส่วนไม่ผ่านการทดสอบแรงยึด EIA-364-29 และผู้จัดการโครงการต้องการทราบว่าความผิดพลาดเริ่มเกิดที่ขั้นตอนใด เพื่อระบุขอบเขตความรับผิดชอบให้ชัดเจน ผู้ผลิตคอนเน็กเตอร์ OEM เป็นผู้รับผิดชอบการทดสอบรับรองตามลำดับ EIA-364 ส่วน ZEUEE จัดหาอุปกรณ์ เอกสารกระบวนการ และการฝึกอบรมผู้ปฏิบัติงาน เพื่อช่วยให้ได้ค่าตามเกณฑ์ตั้งแต่ครั้งแรกแทนที่จะต้องทดสอบถึงครั้งที่สาม
อุตสาหกรรมที่ให้บริการ: การบินและอวกาศ กลาโหม และอิเล็กทรอนิกส์ทางการแพทย์
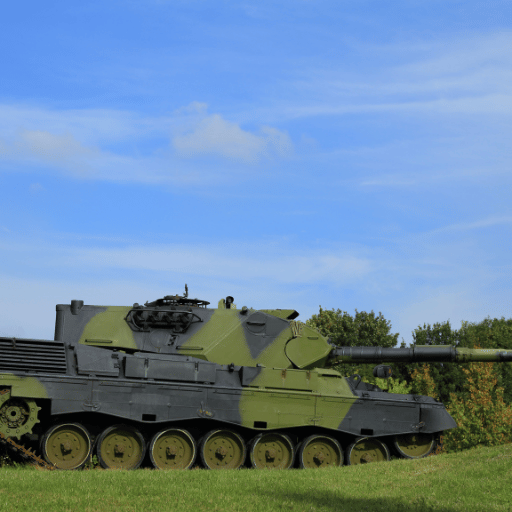
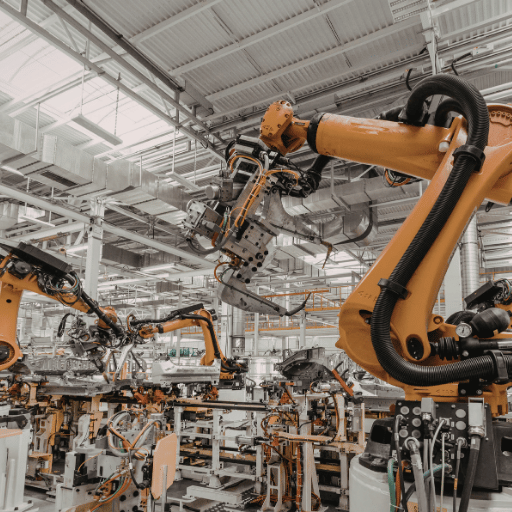
ความต้องการใช้เทคโนโลยีทวิสต์พินมักมาจากสภาพการทำงานที่หน้าสัมผัสปั๊มขึ้นรูปจะเสื่อมสภาพก่อนเวลาอันควร เช่น เมื่อมีแรงกระแทกและการสั่นสะเทือนรุนแรง อุณหภูมิสูงและต่ำ จำเป็นต้องมีลักษณะทางแม่เหล็กต่ำ หรือกำหนดให้ต้องมีความน่าเชื่อถือสูงโดยไม่มีทางเลือกอื่น ลูกค้าจากกว่า 30+ ประเทศประกอบด้วย:
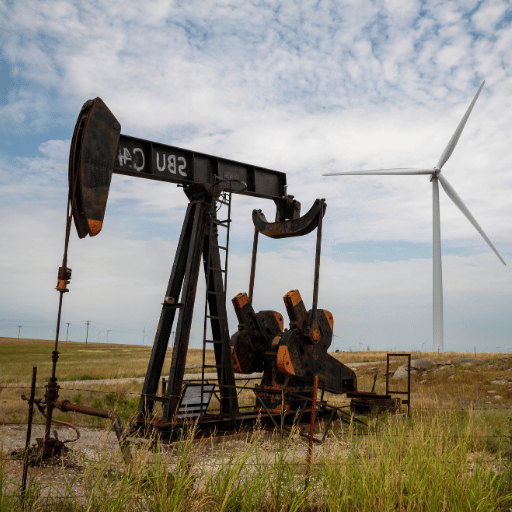


| ภาคอุตสาหกรรม | กรณีที่ต้องใช้หน้าสัมผัสทวิสต์พิน | ข้อกำหนดย่อย M83513 ที่เกี่ยวข้อง |
|---|---|---|
| การบินและอวกาศและดาวเทียม | การเชื่อมต่อสัญญาณระบบอิเล็กทรอนิกส์การบิน ระบบจ่ายไฟและข้อมูลของดาวเทียม และอุปกรณ์การบินขนาดไมโครมินิเอเจอร์สำหรับโครงเครื่องบินที่มีพื้นที่จำกัด | /01–/04 |
| กลาโหมและการทหาร | ระบบนำวิถีขีปนาวุธ GPS ทางทหาร ทรานสปอนเดอร์ IFF อิเล็กทรอนิกส์สำหรับทหารขั้นสูง สัญญาณ RF และลิงก์สัญญาณประสิทธิภาพสูง | /28–/33 |
| น้ำมันและก๊าซ / งานใต้หลุมเจาะ | ระบบ ESP เครื่องมือเจาะอุณหภูมิสูง อิเล็กทรอนิกส์ของ ROV ใต้น้ำลึก และคอนเน็กเตอร์แบบซีลผนึกสุญญากาศสำหรับสภาพแวดล้อมใต้หลุมเจาะ HTHP | รุ่น HT |
| อิเล็กทรอนิกส์ทางการแพทย์ | เครื่องสแกน MRI (รุ่นขนาดเล็กทรง D ที่มีคุณสมบัติทางแม่เหล็กต่ำ) และอุปกรณ์ทดสอบอุปกรณ์ฝังในร่างกาย | รุ่นไม่เป็นแม่เหล็ก |
| หุ่นยนต์อุตสาหกรรม | การเชื่อมต่อสัญญาณสำหรับแขนกล 6 แกน สายเคเบิลระบบแมชชีนวิชัน และโซลูชันการเชื่อมต่อสำหรับระบบอัตโนมัติในโรงงาน | COTS |
| เครื่องมือความแม่นยำสูง | แมสสเปกโตรมิเตอร์ ระบบอัตโนมัติในห้องปฏิบัติการ การวัดทางมาตรวิทยาสำหรับเซมิคอนดักเตอร์ และการบูรณาการระบบติดตั้งบนแผงวงจรแบบโปรไฟล์แคบ | COTS |
สายการผลิตของลูกค้า ZEUEE ที่ใช้งานอยู่สามารถผลิตหน้าสัมผัส M83513 สำเร็จรูปได้ หลายหมื่นชิ้นต่อเดือน ช่วยทดแทนการจัดซื้อหน้าสัมผัสจากภายนอกจากผู้จำหน่าย เช่น Glenair, ITT Cannon, Omnetics, TE Connectivity, AirBorn เป็นต้น ตลาด Micro-D ความเร็วสูงในยุโรปเพียงส่วนเดียวก็คาดว่าจะเติบโตเป็นสองเท่าภายในปี 2034 และ OEM ที่ให้บริการตลาดนี้ก็น่าจะกำลังอ่านเอกสารฉบับนี้ เครื่องมือการผลิตในสายการผลิตของ ZEUEE สามารถปรับใช้กับโครงการที่มีระยะพิตช์แบบอื่นได้ เช่น ระยะพิตช์ 0.025 นิ้ว ที่กำหนดสำหรับการใช้งาน MIL-DTL-32139 (Nano-D).
ขีดความสามารถของ ZEUEE: 20 ปี, สิทธิบัตรการประดิษฐ์ 32+ รายการ, ISO 9001:2015
ZEUEE ไม่ใช่ผู้สร้างระบบอัตโนมัติทั่วไป แต่เป็น “ผู้ผลิตระบบอัตโนมัติเฉพาะทาง” สำหรับงานประกอบความแม่นยำสูง และเชี่ยวชาญด้านนี้มาตั้งแต่ 2005
20+
ปีที่ผลิตอุปกรณ์ระบบอัตโนมัติ (ก่อตั้ง 2005)
32+
จำนวนสิทธิบัตรการประดิษฐ์ที่ได้รับอนุมัติ
68+
สิทธิบัตรแบบอรรถประโยชน์
150+
สิทธิบัตรด้านการวิจัยและพัฒนาทั้งหมด
10,000+
โครงการอุปกรณ์ที่ส่งมอบแล้ว
30+
ประเทศที่ให้บริการ
กลุ่มอุปกรณ์ของ ZEUEE ครอบคลุมมากกว่าการผลิตหน้าสัมผัส Micro-D โดยรวมถึงเซลล์การผลิตสำหรับการเชื่อมต่อระหว่างอุปกรณ์ กลุ่มคอนเน็กเตอร์ D-subminiature, คอนเน็กเตอร์ทรงสี่เหลี่ยมความหนาแน่นสูง และคอนเน็กเตอร์ตระกูลอื่นตามข้อกำหนด MIL ลูกค้าในอุตสาหกรรมที่ต้องทนต่อสภาพแวดล้อมรุนแรง เช่น งานใต้หลุมเจาะน้ำมันและก๊าซ การบินและอวกาศ และการทหาร ให้ความสำคัญกับความสามารถในการรับรองผู้จัดจำหน่ายรายเดียวสำหรับหลายโครงการ
การรับรองและสถานะ:
ได้รับการรับรองระบบบริหารคุณภาพ ISO 9001:2015; ได้รับการกำหนดให้เป็นวิสาหกิจเทคโนโลยีขั้นสูงแห่งชาติและวิสาหกิจ ‘Little Giant’ เฉพาะทางและนวัตกรรมใหม่ (SRDI) โดยรัฐบาลจีน; หน่วยรองประธานสมาคมหุ่นยนต์กวางตุ้ง; สมาชิกสภาสมาคมอุตสาหกรรมเทคโนโลยีขั้นสูงเซินเจิ้น.
สถานที่ผลิต:
โรงงานขนาด 20,000 sqm ตั้งอยู่ที่ไท่เหอ มณฑลเจียงซี ประเทศจีน (เปิดดำเนินการปี 2020) พร้อมบุคลากรด้านวิศวกรรมและการผลิตกว่า 120 คน สำนักงานใหญ่และศูนย์วิศวกรรมหลักตั้งอยู่ในเขตเศรษฐกิจพิเศษฟีนิกซ์ซิตี้ เมืองเซินเจิ้น ประเทศจีน.
01 / 10


×
คู่มือจัดซื้อ: ปัจจัยด้านราคา ระยะเวลาส่งมอบ การฝึกอบรม และการสนับสนุน
ต้นทุนของสายการผลิตเครื่องจักร 6 เครื่องแตกต่างกันตามข้อกำหนดกระบวนการของลูกค้า ปัจจัยด้านต้นทุนมีระบุไว้ด้านล่าง โดยจะแสดงช่วงราคาเมื่อทำได้อย่างตรงไปตรงมา เนื่องจากข้อมูลขอบเขตงานอาจทำให้ผลคลาดเคลื่อน.
ข้อมูลอ้างอิงด้านการจัดซื้อจากภายนอก: PEI-Genesis Europe แสดงราคาคอนเน็กเตอร์ M83513 ที่ผลิตเป็นชิ้นเดี่ยวไว้ที่ $79-$226 ขึ้นอยู่กับการกำหนดค่า ขณะที่ในช่วงเวลาที่เขียน Mouser มีสินค้า Glenair M83513/04-B05N ในสต็อกเพียง 11 ชิ้น (หากสั่งเพิ่มต้องรอระยะเวลาผลิตจากโรงงาน 5 สัปดาห์) ในอุตสาหกรรมอุปกรณ์ความเที่ยงตรงสูง ระยะเวลาตั้งแต่สั่งซื้ออุปกรณ์จนถึงส่งมอบจากผู้ผลิตรายอื่นอยู่ที่ 3-12 เดือน ส่วนกรอบเวลา 90-120 วันของ ZEUEE ถือว่าอยู่ในกลุ่มที่รวดเร็ว.
เครื่องคำนวณผลตอบแทนจากการผลิตทวิสต์พินเองเทียบกับการซื้อ
ประเมินระยะเวลาคืนทุนจากการนำการผลิตหน้าสัมผัสทวิสต์พินตาม MIL-DTL-83513 มาดำเนินการภายในองค์กรด้วยสายการผลิต ZEUEE.
→เครื่องคำนวณอัตราการผลิตและกำลังการผลิตของสายการผลิตทวิสต์พิน
ประมาณการผลผลิตหน้าสัมผัสสำเร็จต่อเดือนจากสายการผลิต ZEUEE 6 เครื่อง สถานีงานคอขวดคือสถานีตัดและเชื่อม ZY04 (10–13 ชิ้น/นาที).
→เครื่องมือเลือกข้อกำหนด MIL-DTL-83513 Slash-Sheet และ EIA-364
เลือกการกำหนดค่าเพื่อดูข้อกำหนดของหน้าสัมผัสทวิสต์พินที่สายการผลิต ZEUEE ต้องทำได้ พร้อมระบุสถานีงานที่ควบคุมข้อกำหนดนั้น
→คำถามที่พบบ่อย: คำถามในขั้นตอนตัดสินใจซื้อ
สำหรับการกำหนดค่ามาตรฐาน 6 เครื่อง ใช้เวลา 90–120 วันนับจากลงนามในสัญญาจนถึงส่งมอบจากโรงงาน เผื่อเวลา 25–50 วันสำหรับการขนส่งทางทะเล และ 5–10 วันสำหรับการติดตั้งและทดสอบการเดินเครื่อง ณ สถานที่ติดตั้ง เครื่องมือการผลิตสั่งทำพิเศษสำหรับเส้นผ่านศูนย์กลางพินที่ไม่เป็นมาตรฐานจะเพิ่มระยะเวลาผลิตอีก 4–8 สัปดาห์.
ได้ สายการผลิต 6 เครื่องได้รับการออกแบบเพื่อรองรับการรับรอง QPL ในขั้นตอนต่อไปตาม MIL-DTL-83513G ตารางเชื่อมโยง EIA-364 ในส่วนด้านบนระบุว่าสถานีงาน ZEUEE ใดควบคุมผลการทดสอบแต่ละรายการ เพื่อให้ชัดเจนเรื่องการแบ่งหน้าที่ ZEUEE จัดหาเครื่องจักร เอกสารกระบวนการ และการฝึกอบรมผู้ปฏิบัติงาน ส่วนผู้ผลิตคอนเน็กเตอร์ OEM เป็นผู้รับผิดชอบการยื่นขอ QPL และดำเนินการทดสอบ EIA-364 ที่ห้องปฏิบัติการที่ได้รับการรับรอง.
กะเดียว: หน้าสัมผัสทวิสต์พินสำเร็จประมาณ 150,000 ชิ้นต่อเดือน สองกะ: ประมาณ 300,000 ชิ้น สามกะต่อเนื่อง: สูงสุด 450,000 ชิ้น อัตราการผลิตถูกจำกัดด้วยสถานีตัดและเชื่อม (ZY04) ซึ่งทำได้ 10–13 ชิ้นต่อนาที ขณะที่สถานีงานอื่นมีขีดความสามารถรองรับได้สูงกว่านั้น.
คอนเน็กเตอร์ Micro-D มีระยะพิทช์หน้าสัมผัส 1.27 mm (0.050 inch) หรือประมาณครึ่งหนึ่งของ D-Sub มาตรฐานที่มีระยะพิทช์ 2.54 mm ทั้งคู่เป็นรูปแบบการเชื่อมต่อขนาดเล็กพิเศษที่มีเปลือกรูปตัว D แต่ขนาดที่เล็กลงของ Micro-D ทำให้ไม่สามารถใช้หน้าสัมผัสแบบปั๊มขึ้นรูปได้ รูปทรงทวิสต์พินช่วยให้ Micro-D ทนต่อแรงกระแทกและการสั่นสะเทือนได้ (แรงกระแทกราว 500 G และการสั่นสะเทือน 200 G เทียบกับประมาณ 50 G และประมาณ 20 G สำหรับหน้าสัมผัสแบบปั๊มขึ้นรูป) มาตรฐาน NASA INST-EEE-002 กำหนดให้ใช้โครงสร้างทวิสต์พินสำหรับงาน Micro-D โดยเฉพาะ เนื่องจากข้อจำกัดทางกายภาพของชุดประกอบขนาดเล็ก Nano-D (MIL-DTL-32139) ลดระยะพิทช์ลงอีกเป็น 0.025 inch และใช้เทคโนโลยีหน้าสัมผัสในตระกูลที่เกี่ยวข้องกัน.
MIL-DTL-83513 คือข้อกำหนดรายละเอียดทางทหารของสหรัฐฯ สำหรับคอนเน็กเตอร์ไฟฟ้าทรงสี่เหลี่ยมผืนผ้าขนาดไมโครมินิเอเจอร์ที่มีเปลือกกำหนดขั้ว โดยมีระยะห่างหน้าสัมผัส 0.050 inch (1.27 mm) ฉบับปรับปรุงปัจจุบันคือ MIL-DTL-83513G ลงวันที่ 28 กรกฎาคม 2015 และดูแลโดย DLA Land & Maritime VQ ขนาดเปลือกมีหน้าสัมผัส 9–100 จุดสำหรับเปลือกโลหะ และ 9–51 จุดสำหรับเปลือกพลาสติก สายการผลิตของ ZEUEE ผลิตหน้าสัมผัสทวิสต์พินที่ประกอบเข้าในเปลือกทรงสี่เหลี่ยมตาม slash sheet ที่ลูกค้าของคุณกำหนด ได้แก่ /01–/04 (เต้ารับโลหะ / ปลั๊ก / การย้ำ / การเข้าหัวสายแบบ PCB), /28–/33 (รุ่นความหนาแน่นสูงสำหรับสภาพแวดล้อมสมบุกสมบัน) และรุ่น PCB แบบมุมฉากภายใต้ /10 รูปแบบการเข้าหัวสายที่รองรับ ได้แก่ ขั้วบัดกรีแบบถ้วย บาร์เรลย้ำ และหางปลา PCB การรับรอง QPL ตาม MIL-DTL-83513G เป็นการยื่นขอของผู้ผลิตคอนเน็กเตอร์ ส่วน ZEUEE เป็นผู้จัดหาเครื่องจักร.
วัตถุดิบมาตรฐานคือลวดทองแดงเบริลเลียมขนาด 0.45 mm (เกรด BeCu C17200 หรือ C17500) โดยทั่วไปชุบทองหรือชุบล่วงหน้าตามข้อกำหนดของกระบวนการขั้นถัดไป ซัพพลายเออร์ลวดที่ลูกค้าในกลุ่มนี้ใช้งาน ได้แก่ Materion (USA) และ NGK Berylco (Japan) การเลือกชุบผิว (ความหนาทอง ชั้นรองพื้นนิกเกิลแบบไม่ใช้ไฟฟ้า) ส่งผลต่อผลการทดสอบละอองเกลือ EIA-364-26 ในกระบวนการขั้นถัดไป และโดยทั่วไปจะกำหนดตามข้อกำหนดของโครงการจากลูกค้าปลายทาง คู่ปลั๊กและเต้ารับใช้ฐานหน้าสัมผัสทวิสต์พินแบบเดียวกัน จึงใช้ชุดเครื่องมือการผลิตชุดเดียวสำหรับเปลือกทั้งสองฝั่งได้.
ได้ สายการผลิตเป็นระบบโมดูลาร์ การเปลี่ยนรุ่นการผลิตเพื่อใช้เส้นผ่านศูนย์กลางอื่นภายในช่วงมาตรฐานใช้เวลา 3–5 วัน การออกแบบสายการผลิตใหม่สำหรับเส้นผ่านศูนย์กลางที่แตกต่างอย่างมาก (อยู่นอกช่วงการทำงานของเครื่องป้อนชิ้นงานแบบชามและช่วงการปรับเทียบ CCD) ใช้เวลา 6–8 สัปดาห์ และเสนอราคาแยกต่างหาก เปลือก Combo Micro-D ที่มีหน้าสัมผัสโคแอกเชียล (เช่น การจัดวางสัญญาณผสมแบบ GMPM) ใช้ฐานทวิสต์พินแบบเดียวกันในฝั่งสัญญาณ ส่วนการใส่บาร์เรลโคแอกเชียลเป็นกระบวนการโหลดเปลือกในขั้นถัดไป ไม่ใช่ส่วนหนึ่งของสายการผลิตหน้าสัมผัสเอง.
พูดตามตรง ระยะเวลาขึ้นอยู่กับตัวเลข 3 รายการที่เราจะทราบได้เมื่อคุณแจ้งข้อมูล ได้แก่ ปริมาณหน้าสัมผัสต่อเดือนที่ผลิตได้อย่างต่อเนื่อง ต้นทุนการจัดซื้อจากภายนอกต่อหน้าสัมผัสในปัจจุบัน และต้นทุนแรงงานในพื้นที่ กรอบเวลาคืนทุนจากเงินลงทุนด้านอุปกรณ์ (CapEx) ตามมาตรฐานอุตสาหกรรมสำหรับอุปกรณ์ความเที่ยงตรงสูงในอุตสาหกรรมการบินและอวกาศอยู่ที่ 24–36 เดือน เมื่อผลิตหน้าสัมผัสอย่างต่อเนื่องตั้งแต่ 50,000 ชิ้นขึ้นไปต่อเดือน โดยอ้างอิงเกณฑ์เปรียบเทียบจาก Fictiv และ Kellertech รวมถึงกรณีอ้างอิงที่เผยแพร่เกี่ยวกับเครื่องมือการผลิตคาร์บอนไฟเบอร์สำหรับอุตสาหกรรมการบินและอวกาศซึ่งใช้เวลา 30 เดือน เราไม่ระบุตัวเลขคืนทุนเพียงค่าเดียว เพราะยังไม่มีหลักฐานว่าตัวเลขเดียวใช้ได้กับลูกค้าทุกรายอย่างตรงไปตรงมา ใช้เครื่องคำนวณที่ลิงก์ไว้ด้านบน หรือขอการวิเคราะห์เฉพาะตามราคาจากซัพพลายเออร์ปัจจุบันของคุณ.
ใช่ วิศวกรของ ZEUEE จะเดินทางไปยังโรงงานของลูกค้าเพื่อดำเนินการติดตั้งและทดสอบระบบเป็นเวลา 5–10 วัน ซึ่งรวมอยู่ในสัญญามาตรฐาน การฝึกอบรมผู้ปฏิบัติงานใช้เวลา 1 สัปดาห์ ณ สถานที่ติดตั้ง (หรือทางไกลเมื่อร้องขอ) ครอบคลุมการเดินเครื่อง การตรวจสอบประจำวัน และการเปลี่ยนรุ่นการผลิต ส่วนการฝึกอบรมด้านการบำรุงรักษาใช้เวลาเพิ่มอีกสัปดาห์ ครอบคลุมกำหนดการบำรุงรักษาเชิงป้องกัน การจัดการอะไหล่ และการปรับเทียบ CCD มีเอกสารสนับสนุนการขอวีซ่าให้.
ไม่มีบริการเช่าซื้อที่ ZEUEE จัดให้โดยตรง แต่เราทำงานร่วมกับโครงการสินเชื่อเพื่อการส่งออกของ Sinosure และ China Construction Bank ซึ่งผู้ซื้อจากต่างประเทศใช้เป็นประจำเพื่อจัดโครงสร้างการซื้ออุปกรณ์ที่ต้องใช้เงินลงทุน โดยเจรจารายละเอียดควบคู่กับการเสนอราคา.
Komax และ Schleuniger เป็นผู้เชี่ยวชาญด้านการแปรรูปสายไฟ โดยผลิตภัณฑ์ครอบคลุมการปอกสายไฟ การย้ำขั้วต่อ และการประกอบสายเคเบิลในวงกว้าง สายการผลิตทวิสต์พิน 6 เครื่องของ ZEUEE ออกแบบมาโดยเฉพาะสำหรับหน้าสัมผัสประเภทเดียว คือทวิสต์พิน BeCu แบบหลายเส้นที่ใช้ในคอนเน็กเตอร์ MIL-DTL-83513 ไม่ได้นำแพลตฟอร์มจัดการสายไฟทั่วไปมาปรับใช้ เรามุ่งเน้นทั้งสายการผลิตไปที่รูปทรงและช่วงพิกัดความเผื่อที่หน้าสัมผัสทวิสต์พินระดับ QPL ต้องการ และกำหนดราคาตามนั้น กรณีของ ARMSOTO ในตุรกีแสดงให้เห็นว่าผู้ผลิตที่ไม่ใช่หนึ่งใน Big 4 ซึ่งมีเครื่องจักรที่ออกแบบมาสำหรับงานเฉพาะทางอย่างเหมาะสม สามารถให้บริการตลาดกลุ่มนี้ได้อย่างน่าเชื่อถือ.
พร้อมกำหนดขอบเขตสายการผลิตของคุณหรือยัง?
แจ้งเป้าหมายปริมาณหน้าสัมผัสต่อเดือน การกระจายขนาดเปลือก (slash sheet M83513) และข้อกำหนดเส้นผ่านศูนย์กลางที่ไม่เป็นมาตรฐานให้เราทราบ เราจะตอบกลับพร้อมรายการเครื่องจักรที่กำหนดค่าตามข้อกำหนด กำหนดการติดตั้งในโรงงาน และปฏิทินการผลิต 90 วัน.
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015





