Kontaktieren Sie Zeyu lntelligent Industrial Company

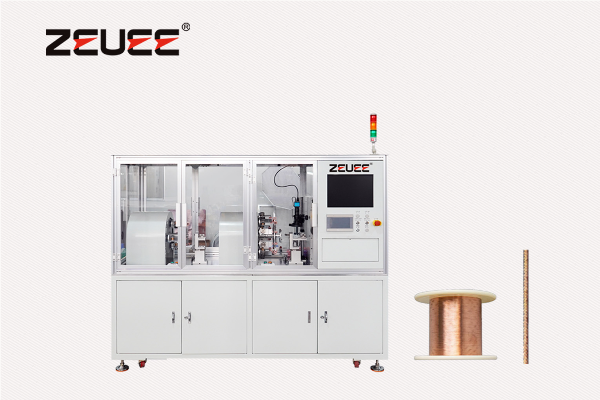
Twist-Pin-Flechtmaschine
Twist-Pin-Flechtmaschine für die Fertigung von MIL-DTL-Steckverbinderkontakten
Spezialflechtmaschine für Twist-Pin-Kontakte nach MIL-DTL-83513 (Micro-D) und MIL-DTL-32139 (Nano-D). Zehn Berylliumkupferdrähte, präzise Schlaglängen im Submillimeterbereich und direkte Integration vor der Twist-Pin-Produktionslinie von ZEUEE – seit 2005 in Shenzhen gefertigt, im Einsatz bei AVIC, TE Connectivity, Sumitomo und in 30+ Ländern.
Warum manuelles Drahtflechten bei Twist-Pin-Kontakten nach MIL-Spezifikation scheitert
Eine Twist-Pin-Flechtmaschine fertigt die grundlegende Baugruppe für jeden Micro-D- und Nano-D-Steckverbinderkontakt nach MIL-DTL-83513 und MIL-DTL-32139. Zehn Drähte aus Berylliumkupferlegierung, jeder mit 0,05 mm dünner als ein menschliches Haar, werden mit präziser Schlaglänge im Submillimeterbereich verdrillt und anschließend geschnitten, verschweißt und angeformt. So entsteht der federnde Steckkontakt.
Die Schwachstelle manueller Fertigung
Manuelles Flechten erreicht diese Präzision nicht. Bediener, die zehn BeCu-Drähte mit 0,05 mm von Hand verdrillen, weichen während einer achtstündigen Schicht bei der Schlaglänge um etwa zehn Prozent ab, beschädigen beim Umsetzen einzelne Drähte und erzielen bei Nano-D-Serien laut Berichten aus dem Beschaffungsumfeld Ausschussquoten von nahezu 18 Prozent. Beschädigte Drähte verlieren ihre Rückstellkraft. Sobald ein Twist-Pin diese Rückstellkraft verliert, fällt er beim ersten Zusammenstecken mit einer röhrenförmigen Buchse durch die Prüfung der Einsteckkraft. Fehlerhafte Kontakte werden zu Ausschuss – bei den Materialkosten von Berylliumkupfer.
Die maßgeschneiderte Lösung
Spezialmaschinen zum Flechten beseitigen den variablen Faktor, der die Ausbeute mindert. Sechzehn, vierundzwanzig, zweiunddreißig oder achtundvierzig unabhängige Klöppel halten jeden Draht mit kalibrierter Spannung, drehen sich mit programmierbarer Drehzahl um einen zentralen Umformpunkt und erzeugen über den gesamten Produktionslauf eine helikale Geometrie mit einer Schlaglängenkonstanz von ±0,5 mm. Das Material wird direkt der nächsten Stufe zugeführt: automatisches Schneiden und Verschweißen der Enden, anschließend servoelektrisches Aufweiten, dann BIN-Farbkennzeichnung und schließlich Montage im Steckverbindergehäuse.
Technischer Zielkonflikt
Hier die ehrliche Einschätzung zum Zielkonflikt: Die Ingenieure von ZEUEE behaupten nicht, dass jede Flechtmaschine auf Alibaba Schrott ist – einige eignen sich durchaus zum Flechten von Masse- und Abschirmdrähten. Unsere Aussage ist: Twist-Pin-Kontakte nach MIL-DTL-83513 oder MIL-DTL-32139 auf Anlagen zu fertigen, die für Stahlseile oder Nylontextilien ausgelegt sind, ist ein systemischer Grund dafür, dass die Ausbeute in den ersten drei Produktionswochen unter 85 % fällt. Eine Stahlführung kann aufgrund der physikalischen Grenzen keinen 0,05 mm dünnen Berylliumkupferdraht führen, ohne ihn zu beschädigen. Industriekäufer, die eine Nano-D-Fertigung für Kunden aus der Luft- und Raumfahrt oder Verteidigungsindustrie planen, sollten die Kompatibilität des Drahtdurchmessers auf Klöppelebene vor der Bestellung spezifizieren.
Referenz: Atlas der 10-adrigen Twist-Pin-Geometrie.
Sunkye, der führende englischsprachige Anbieter von Twist-Pin-Kontakten nach MIL-DTL, veröffentlicht eine Zusammenfassung der Konstruktion – „10 Drähte aus Berylliumkupfer und Kupferlegierung miteinander verdrillt, verschweißt und anschließend angeformt“ –, hält aber die Geometrietabelle (Kombinationen aus Drahtzahl × Schlaglänge × Drahtdurchmesser) unter Verschluss. ZEUEE veröffentlicht die offene Referenz: zehn Standardkombinationen für die Nano-D- und Micro-D-Fertigung. Laden Sie das vollständige PDF über den CTA im Hero-Bereich herunter.
Fertigen Sie bereits Twist-Pin-Kontakte?
Senden Sie Ihre MIL-DTL-Spezifikation zur technischenPrüfung innerhalb von 24 Stunden →
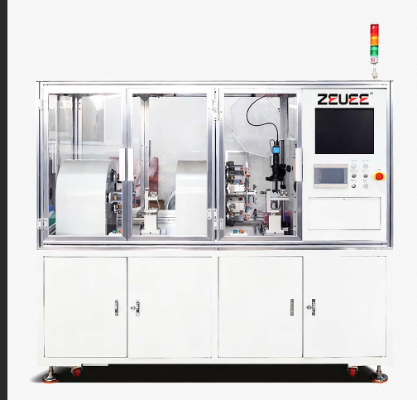
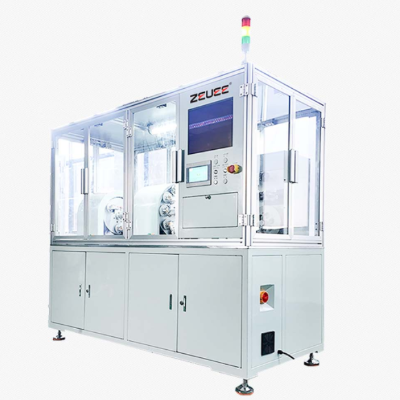
ZEUEE-Twist-Pin-Flechtmaschine – Modelle, Klöppel und Spindeloptionen
Übersicht der Klöppelkonfigurationen
| Modell | Klöppel | Max. Litzendurchmesser. | Schlaglänge | Spulenkapazität | Motorleistung | Typische Anwendung |
|---|---|---|---|---|---|---|
| C49-BR16 | 16 | 0,20 mm | 0,5 – 50 mm | 2.500 m / Spindel | 1,5 kW | Nano-D (10 Drähte × 0,05 mm BeCu) |
| C49-BR24 | 24 | 0,20 mm | 0,5 – 50 mm | 2.500 m / Spindel | 2,2 kW | Nano-D und Micro-D gemischt |
| C49-BR32 | 32 | 0,25 mm | 0,5 – 60 mm | 3.000 m / Spindel | 3,0 kW | Micro-D (10 Drähte × 0,08 mm BeCu) |
| C49-BR48 | 48 | 0,30 mm | 1,0 – 80 mm | 3.000 m / Spindel | 4,0 kW | Micro-D-Großserie und parallel verseilte Drähte |
Welches Modell passt zu welcher Steckverbinderfamilie?
| Anwendungsszenario | Empfohlenes Modell | Begründung |
|---|---|---|
| Nano-D-Pilotserie, < 10,000 Kontakte/Monat | C49-BR16 | Niedrigste Einstiegskosten, volle Nano-D-Funktionalität; Durchsatz des 16-Spindel-Modells reicht für eine Pilotserie aus |
| Nano-D und Micro-D gemischt, 10,000–50,000/Monat | C49-BR24 | Flexibler Klöppelwechsel zwischen 0,05 mm und 0,08 mm Draht |
| Dedizierte Micro-D-Fertigung, 50.000+/Monat | C49-BR32 | Der Durchsatz ist auf die Kapazität der nachgelagerten Schneid- und Schweißprozesse abgestimmt |
| Auftragsfertigung für OEMs, mehrere Produktfamilien | C49-BR48 | Die höchste Klöppelzahl und der größte Drahtdurchmesserbereich gleichen Spezifikationsschwankungen aus |
Spezialmaschine zum Flechten von Twist-Pins im Vergleich zur universellen Drahtflechtmaschine
Beschaffungsteams suchen auf Alibaba häufig nach „Drahtflechtmaschine“ und gehen davon aus, dass jedes Gerät für $5.000 bis $20.000 die Fertigung von MIL-DTL-Kontakten erfüllt. Die Preisunterschiede sind real. Das gilt auch für die Unterschiede bei den Ausschussquoten.
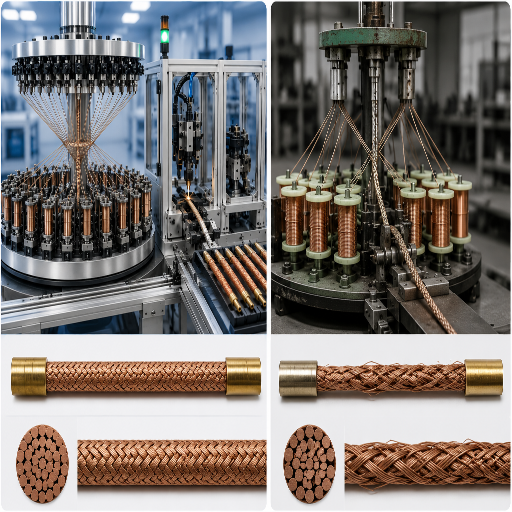
| Leistungsmerkmal | ZEUEE C49-BR-Serie | Universelle Flechtmaschine | Alibaba-Angebote unter $10K |
|---|---|---|---|
| Schlaglängengenauigkeit | ±0,5 mm während einer 8-stündigen Schicht | ±2 bis ±5 mm | Unkontrolliert / Abweichung |
| Kleinster Drahtdurchmesser | 0,04 mm | 0,10 mm (darunter werden Drähte beschädigt) | 0,20 mm (angegebener Mindestwert) |
| Anteil beschädigter Drähte (10 Drähte × 0,05 mm BeCu) | < 2% | 12 – 18 % (laut Berichten aus der Praxis) | > 25 % (anekdotisch) |
| Verarbeitung von BeCu (C17200 / C17500) | Keramikführungen + Federzugspannung | Stahlführungen (kaltverfestigen BeCu) | Keine Materialspezifikation |
| MIL-DTL-83513 / 32139 | In der Produktion validiert | Nicht validiert – allgemeine Spezifikationen | Nicht validiert |
| Integration (Schneiden/Schweißen) | Direkte kontinuierliche Zuführung | Abspulen, manuelles Umsetzen | Abspulen, manuelles Umsetzen |
| Ersatzklöppelbestand | Auf Lager, 1-2 Wochen | OEM-Beschaffung, 8-26 Wochen | Unbekannt |
[SPEC-01] LOGIK DER SCHLAGLÄNGE
Referenz: Entscheidungshilfe zu Schlaglänge und Steigung
Die Schlaglänge – der axiale Abstand, über den die geflochtenen Drähte eine vollständige helikale Drehung vollziehen – bestimmt alle elektrischen und mechanischen Eigenschaften des Twist-Pins. Ist sie zu lang, verliert der Kontakt seine radiale Federkraft. Ist sie zu kurz, verfestigen sich einzelne Drähte während der Umformung und brechen beim Anformen.
Die MIL-DTL-Spezifikationen legen für Nano-D-Anwendungen einen Bereich von etwa 1,5 mm bis 4 mm nahe. Datenblätter kooperierender Lieferanten grenzen diesen weiter ein: 2.0 bis 3,0 mm für BeCu mit 0,05 mm, bei dünnerem Draht auf einen engeren Bereich.
[ANLY-01 & 02] INTEGRATION UND GEOMETRIE
Kompatibilität auf Klöppelebene
Zwei Merkmale unterscheiden Spezialmaschinen zum Flechten von Twist-Pins von den Alternativen. Erstens die Drahtkompatibilität auf Klöppelebene: Universelle Textil- und Seilflechtmaschinen beschädigen BeCu unter 0,10 mm, da ihre Klöppel für widerstandsfähigeres Nylon oder Stahlkabel ausgelegt sind.
Zweitens die Integrationskosten: Bei einer eigenständigen Flechtmaschine, die zwischen jeder nachgelagerten Stufe ein manuelles Umsetzen der Spulen erfordert, kommen pro Schicht 3 bis 5 Arbeitsstunden hinzu. Außerdem entstehen drei weitere Gelegenheiten, die Drähte zu beschädigen. Unsere Ingenieure belegen dies mit schichtbezogenen Ausschussdaten aus 14 Produktionseinsätzen bei Kunden aus der Luft- und Raumfahrt sowie bei Steckverbinder-OEMs in der EU, den USA und Asien.
„Wir haben vier Drahtflechtkonfigurationen geprüft, bevor wir uns auf die Klöppelgeometrie der C49-BR-Serie festgelegt haben. Universelle Textilklöppel beschädigten während der Drehung 18 Prozent der BeCu-Drähte mit 0,05 mm – nachweislich mehr als bei den manuellen Bedienern, die sie ersetzen sollten. Keramikführungen und kalibrierte Federzugspannung machten den Unterschied zwischen dem Erreichen der MIL-DTL-Ausbeuteziele und einer Verfehlung um zweistellige Prozentwerte.“
Möchten Sie die Klöppelgeometrie der C49-BR-Serie im Betrieb sehen? Industriekäufer sollten vor der Annahme „mehr Klöppel = besser“ die Zielkonfliktmatrix anfordern.
Sofortangebot anfordernSo speist unsere Maschine die vollständige Twist-Pin-Linie von ZEUEE EN + MGR
Der isolierte Kauf einer Flechtmaschine führt zu Integrationsproblemen. Das Flechtergebnis ist lediglich eine aufgewickelte Spule. Die Steckverbinderindustrie benötigt jedoch einen fertigen Twist-Pin-Kontakt, der in einen verdrahteten Steckverbinderstrang gecrimpt werden kann. Alle Prozessschritte zwischen diesen beiden Zuständen sind in unserer integrierten Linie enthalten.
Referenz: Fertigungsprozess vom Draht zum Kontakt
Stufe 1
Flechten
Diese Seite
Stufe 2
Schneiden + Schweißen
Stufe 3
Aufweiten / Anformen
Stufe 4
BIN-Farbkennzeichnung
Stufe 5
Nano-D-Montage
Stufe 6
Integration der Kabelkonfektion
Unsere Flechtmaschine erfasst Schlaglänge, Drahtzahl und Spannungsprofil in einem Prozessdatensatz, der die Spule beim Durchlauf durch Schneiden, Schweißen, Aufweiten und Beschichten begleitet. Auf die Spezifikation des Ergebnisses bezieht sich jeweils die nachgelagerte Prozessstufe.
Tritt bei der BIN-Farbkennzeichnung ein Problem auf, ruft der Bediener den Prozessdatensatz ab und verfolgt ihn bis zum ursprünglichen Flechtlauf zurück. So wird die Ursache üblicherweise innerhalb einer Schicht ermittelt, statt erst nach drei Tagen statistischer Analyse.
TCO-Karte · Silberstufe
Manuelles und automatisiertes Flechten von Twist-Pins – Amortisationszeitraum
Bei Produktionsmengen von über 50.000 Kontakten pro Jahr rechnet sich die Automatisierung in der Regel innerhalb von 14 bis 22 Monaten. Drei Kostenfaktoren bestimmen die Amortisation:
- Senkung der Arbeitskosten: Eine Bedienperson, die vier Flechtzellen überwacht, ersetzt vier manuelle Flechter.
- Ausschussreduzierung: Die Ausschussquote sinkt von etwa 12 bis 18 Prozent bei manuellen Aufbauten auf unter 2 Prozent bei speziell entwickelten Werkstückträgern.
- Reduzierung des Materialausschusses: Weniger gequetschte BeCu-Litzen bedeuten weniger verschwendete Spulen Berylliumkupferdraht im Wert von $200 bis $400 / kg.
PROC + EN
MIL-DTL-83513 + 32139
MIL-DTL-83513 + 32139
Konformität und Qualitätsnormen
Käufer von Steckverbinderkontakten können „nach ISO 9001 zertifiziert“ nicht als Ersatz für die Konformität mit der jeweiligen Spezifikation akzeptieren. Twist-Pin-Kontakte müssen unter bestimmten Umgebungsbedingungen mit einer bestimmten Buchsengeometrie zusammenpassen und einen festgelegten Kontaktwiderstand einhalten. Unsere Flechtmaschinen werden anhand der vier Normen validiert, die diese Anforderungen festlegen.
[ Geistiges Eigentum und Patente ]
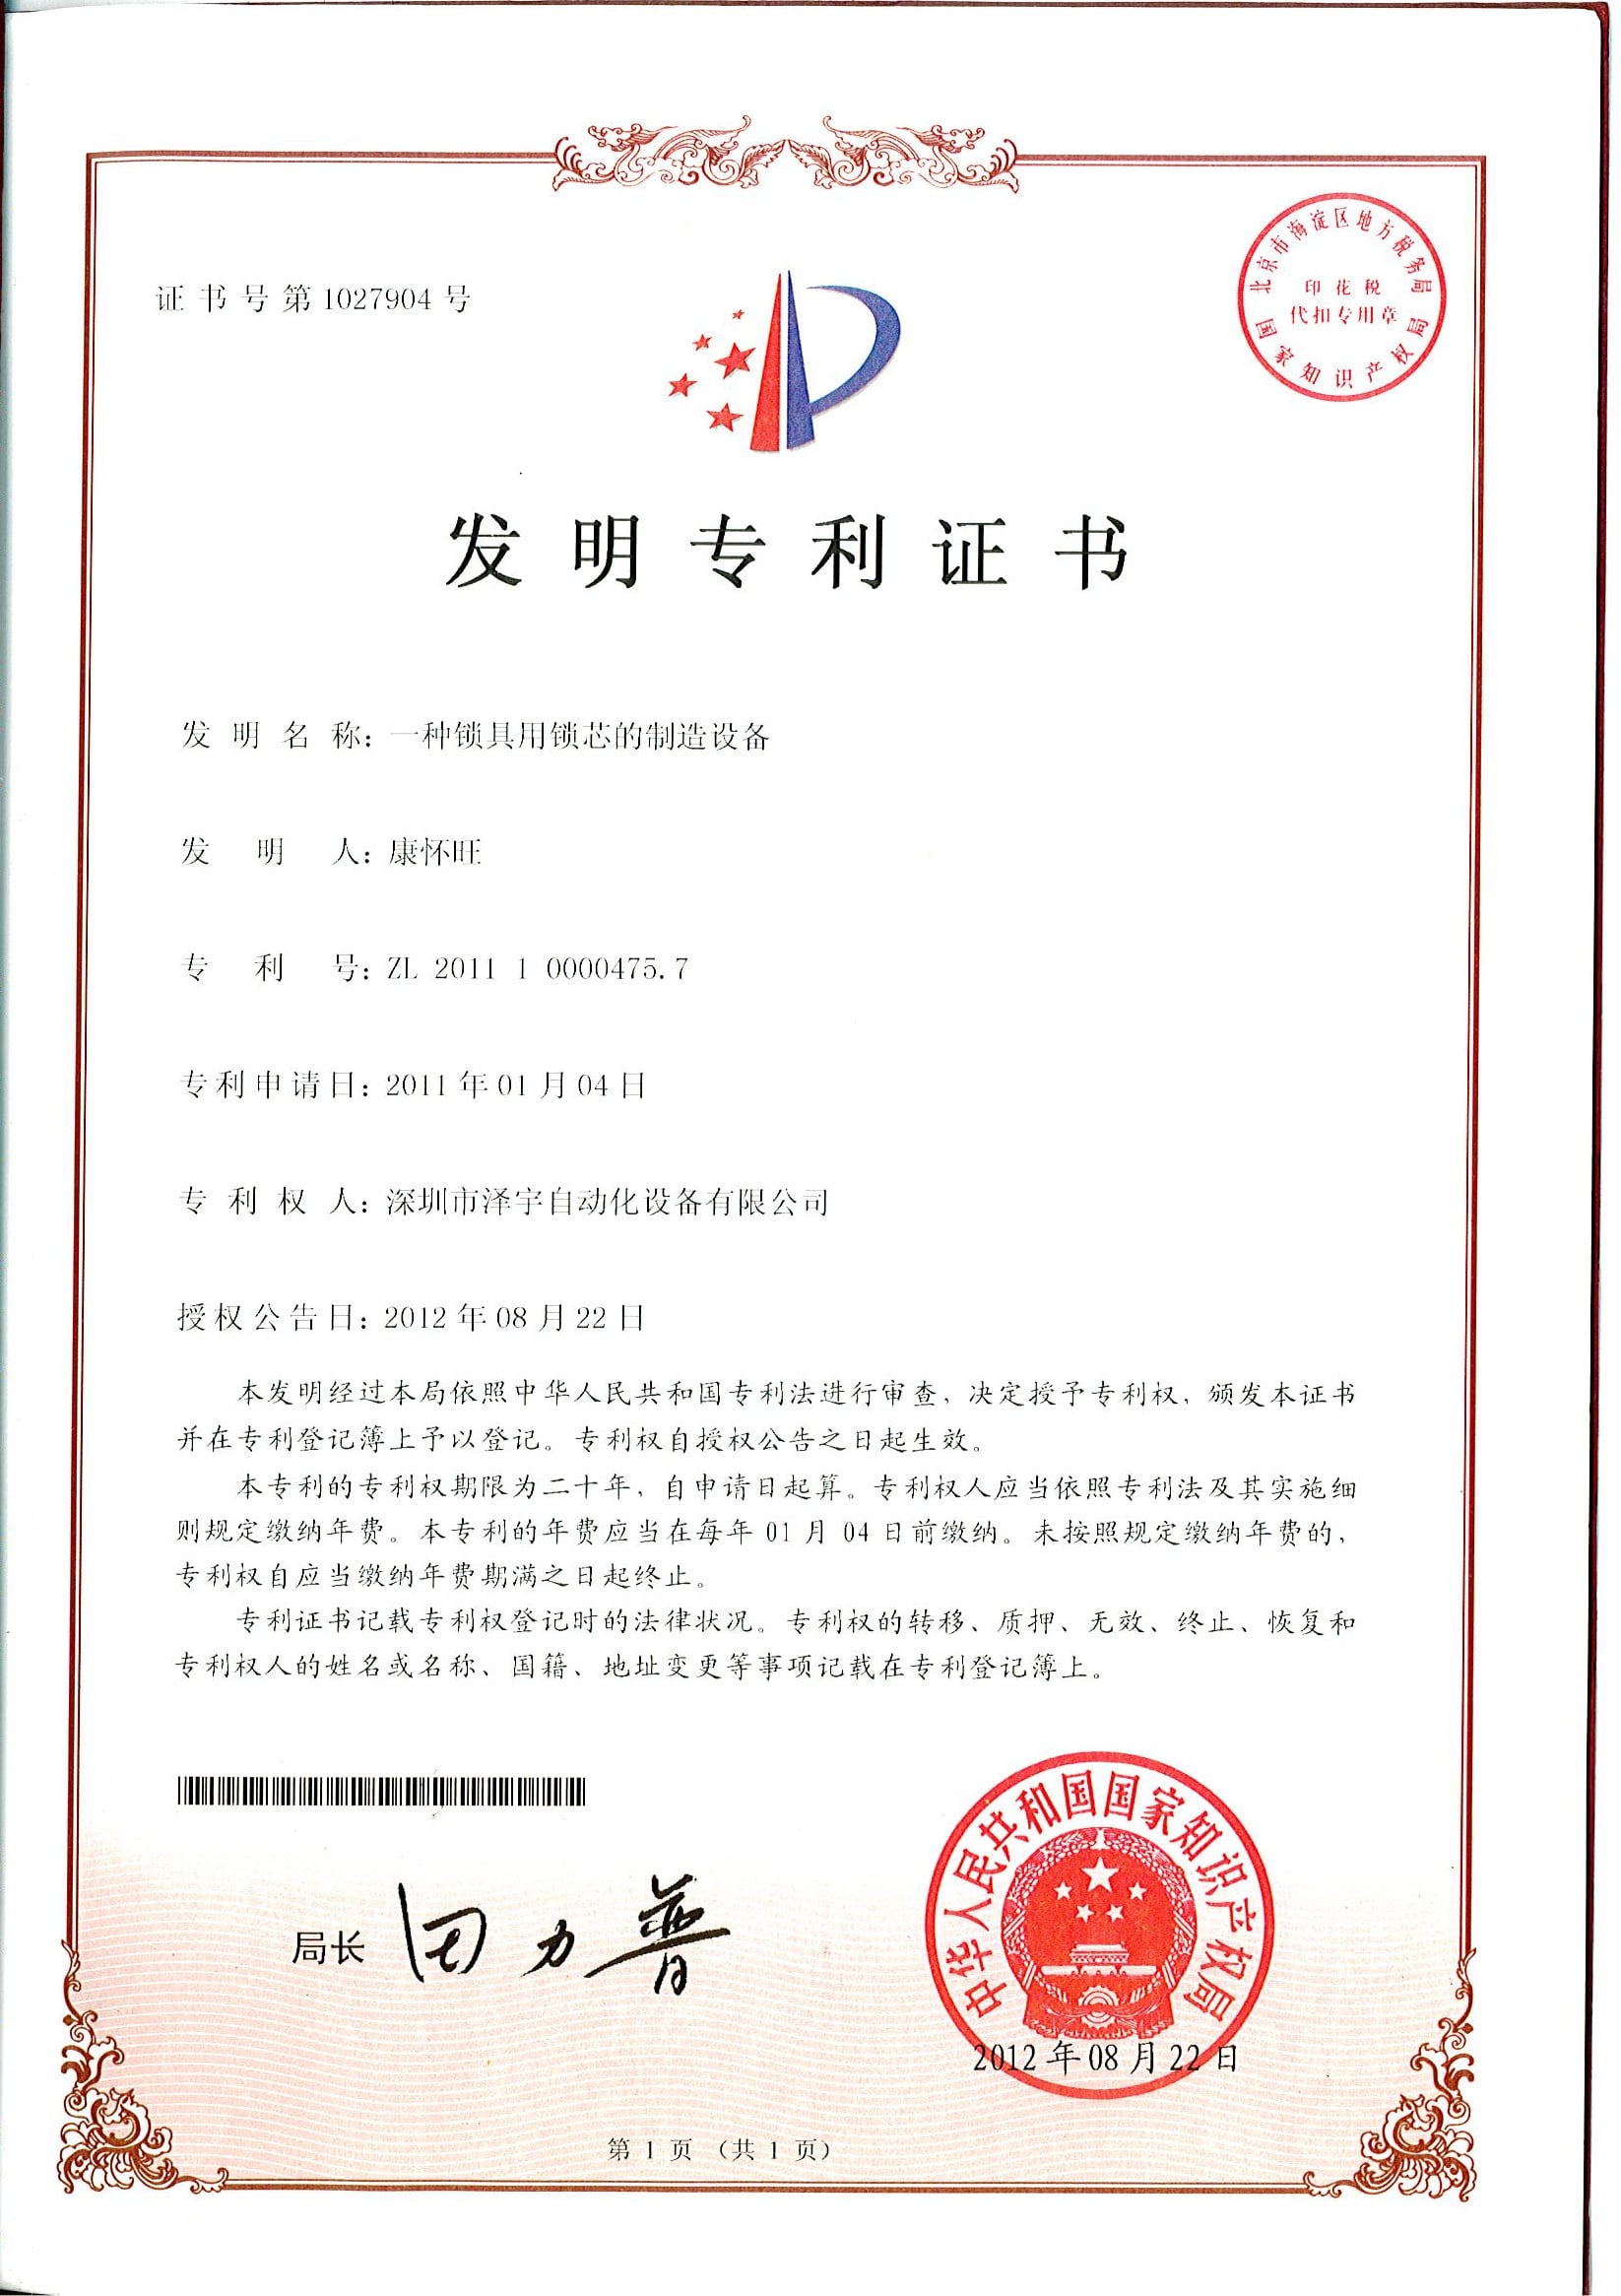
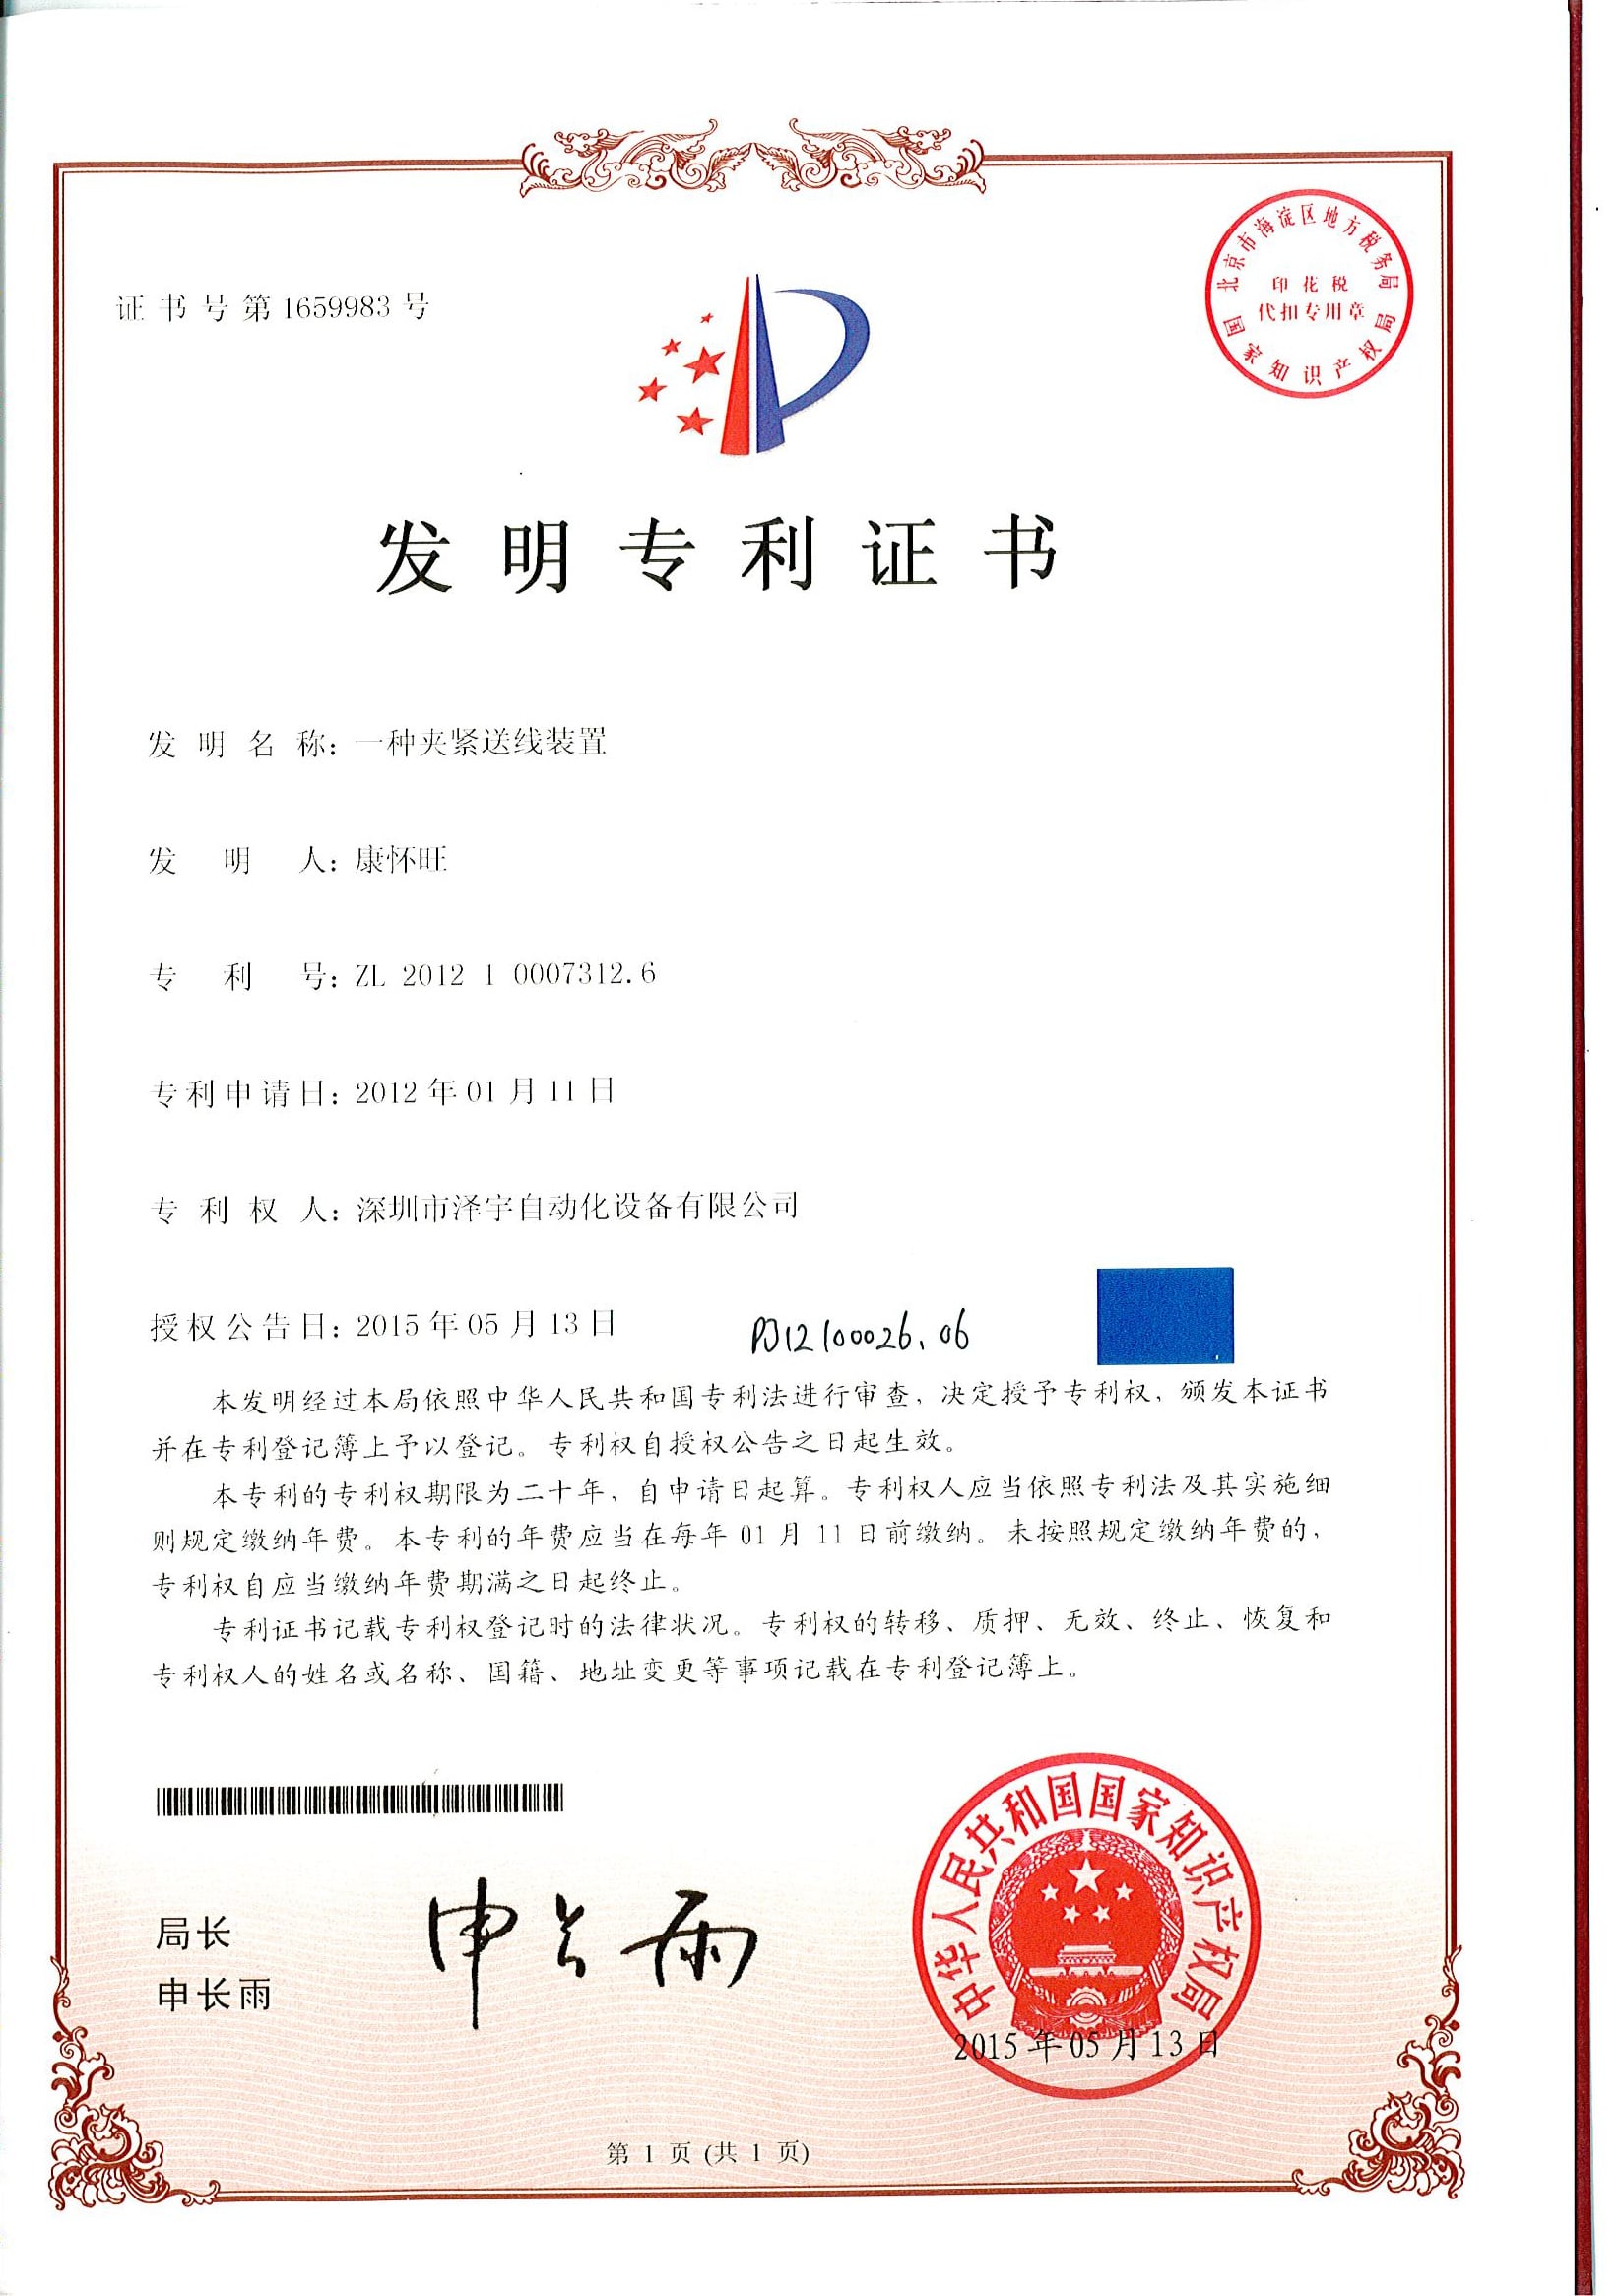
Die Klöppelgeometrie der C49-BR-Serie ist in drei grundlegenden USPTO-Patenten dokumentiert: US 4.719.838, US 5.220.859 und US 7.464.633. Sie betreffen federbelastete Klöppel, Anordnungen von Keramikführungen und eine aktive Spannungsrückmeldung. ZEUEE hält 32+ Erfindungspatente und 68+ Gebrauchsmusterpatente für Anlagen zur Steckverbindermontage. Mehrere davon schützen die Mechanismen zur Klöppelspannung und Schlaglängenregelung, die speziell für das Flechten dünner BeCu-Drähte entwickelt wurden.
MIL-DTL-83513
Micro-D-Sub-Steckverbinder · Kontaktabstand 1,27 mm · Anwendungen zur Schalttafelmontage
MIL-DTL-32139
Nano-D-Sub-Steckverbinder · Kontaktabstand 0,635 mm · 250 Vac · 200°C
IEC 60228
Klassen 1, 2, 5 und 6 für Litzenleiter – konzentrische Anzahlen 7/19/37/61/91
ASTM B197
Draht aus Berylliumkupferlegierung – Werkstoffgüten C17200, C17500
ISO 9001:2015
Qualitätsmanagementsystem von ZEUEE seit 2008, rezertifiziert 2023
High-Tech Ent.
MIIT SRDI („spezialisiert, verfeinert und differenziert“) · Patent-Demonstrationsunternehmen
Zur ehrlichen Einordnung der Konformität: Eine Zertifizierung nach ISO 9001:2015 seit 2008 bescheinigt für sich genommen nicht, dass ein Twist-Pin-Kontakt MIL-DTL-32139 entspricht. Die DLA-Spezifikationen gehen über Qualitätsmanagementsysteme hinaus: Sie verlangen für jede Fertigungscharge Nachweise zu Litzenzahl, Schlaglänge, Drahtdurchmesser und Einsteckkraft nach dem Aufweiten.
Die Ingenieure von ZEUEE haben das Steuerungssystem der C49-BR-Serie auf die nachvollziehbare Erfassung von Spezifikationsdaten ausgelegt: Jeder Flechtlauf dokumentiert Schlaglänge, Spannungsprofil und Bediener. Dieser Datensatz begleitet die Spule durch die 5-stufige Linie. Käufer in der EU mit CE-Kennzeichnung und Käufer in den USA mit UL-Kennzeichnung erhalten gleichwertige Konformitätsunterlagen. Die Prüfung lässt sich aus physikalischen Gründen nicht umgehen. Der Aufwand für die Konformität entspricht jedoch strukturell dem bei einer in Deutschland gefertigten Linie – bei rund 40 % niedrigeren Anlagenkosten. Unser Alleinstellungsmerkmal sind 20 Jahre Erfahrung mit kundenspezifischer Automatisierung in 30+ Ländern und 10.000+ Industrieprojekten.











Beschaffungsleitfaden – Preisfaktoren, Lieferzeit, Ersatzteile und Mindestbestellmenge PROC + MGR
Der Preis einer Twist-Pin-Flechtmaschine hängt von der Klöppelzahl, dem Drahtdurchmesserbereich, den Spezifikationen des Steuerungssystems und dem Integrationsumfang ab. Statt einen Festpreis zu nennen, der diese Faktoren außer Acht lässt, arbeitet ZEUEE mit einem transparenten Modell der Preisfaktoren. Jeder Faktor wirkt sich in einer festgelegten Richtung auf den Angebotspreis aus. Der Endpreis richtet sich nach den tatsächlichen Produktionsanforderungen des Kunden.
Modell der Preisfaktoren
Klöppelzahl (16 / 24 / 32 / 48)
Mehr Klöppel → höherer Grundpreis
Die Klöppel sind der größte Kostenfaktor
Mindestdrahtdurchmesser (0.04 vs 0.10 vs 0,20 mm)
Dünnerer Draht → Spezifikation der Keramikführung erhöht die Kosten
Für BeCu mit 0,04 – 0,05 mm sind hochwertige Klöppel erforderlich
Steuerungssystem (manuell / Servo / geschlossener CCD-Regelkreis)
Geschlossener Regelkreis → höchste Preisklasse
Für MIL-DTL-Ausbeuteziele wird ein Servo empfohlen
Umfang der Linienintegration (Einzelmaschine oder vollständiger Prozess)
Vollständiger Prozess → Paketnachlass
Eine 5-stufige Linie ist im Allgemeinen günstiger als separate Anschaffungen
Spannung und regionale Zertifizierung (CE, UL usw.)
Regionale Spezifikation → zusätzlicher Entwicklungsaufwand
CE für die EU und UL für die USA als Standardoptionen verfügbar
Bestand an Ersatzklöppeln bei Lieferung
Optionale Ergänzung
Standardmäßig Verschleißteilbestand für 2 Wochen
Konfigurations- und Analysetools für Twist-Pins
Entwicklungsteam kontaktierenEntscheidungshilfe zu Schlaglänge und Steigung
Ermitteln Sie den präzisen Schlaglängenbereich und den Steigungswinkel für Ihre Zielsteckverbinder-Spezifikation nach MIL-DTL. Das Tool ist darauf ausgelegt, die Programmierung des Bedienfelds der C49-BR-Serie so zu optimieren, dass Twist-Pin-Kontakte zuverlässig ihre radiale Federkraft erreichen.
Tool öffnen →
Präzise Klöppelkompatibilität
Die C49-BR-Serie von ZEUEE ist für das Verdrillen von Mikrodraht mit engen Toleranzen ausgelegt. Die richtige Klöppelauswahl ist entscheidend, um Drahtbeschädigungen bei der Hochgeschwindigkeitsfertigung zu minimieren.
Kompatibilität prüfen →
FAQ – Kauf von Twist-Pin-Flechtmaschinen
Universelle Kabelflechtmaschinen wurden zum Abschirmen von Kabeln entwickelt: Sie flechten eine äußere Schutzlage um einen fertigen Kabelkern, üblicherweise mit Kupfer- oder Stahldraht über 0,15 mm. Eine Twist-Pin-Flechtmaschine fertigt dagegen den Leiter selbst: Zehn Drähte aus Berylliumkupfer mit 0.04 bis 0,08 mm werden zu einem helikalen Kontaktkörper verdrillt, der geschnitten, verschweißt und angeformt wird, bis ein Steckverbinderkontakt nach MIL-DTL entsteht. Klöppel, Spannungsregelung und Verarbeitung der Drahtdurchmesser gehören zu unterschiedlichen Anlagenkategorien.
Ja. Die C49-BR16 ist speziell für die Nano-D-Fertigung konfiguriert: 16 Spindelklöppel, von denen 10 Berylliumkupferdraht mit einem Durchmesser von 0,05 mm verarbeiten. Die Schlaglänge lässt sich von 0.5 bis 50 mm einstellen. Keramikführungen verhindern Drahtbeschädigungen und die kalibrierte Federzugspannung hält die Schlaglänge während einer 8-stündigen Schicht innerhalb von ±0,5 mm.
Die Flechtspule wird direkt zur ZEUEE-Schneid- und Schweißmaschine für Twist-Pin-Kontakte weitergeführt, die das Material auf Länge schneidet und beide Enden verschweißt. Der verschweißte Rohling wird anschließend in der Twist-Pin-Aufweitmaschine servogesteuert aufgeweitet, danach in der Farbring-Beschichtungsmaschine mit einer BIN-Kennzeichnung versehen und schließlich in der Nano-D-Montagemaschine mit der Buchse verpresst. Für jede Station wird ein Prozessdatensatz geführt, der bis zum ursprünglichen Flechtlauf zurückverfolgt werden kann.
Vier Standardmodelle: C49-BR16 (16 Träger, Nano-D-Pilotanlage), C49-BR24 (24 Träger, für Nano-D und Micro-D), C49-BR32 (32 Träger, speziell für Micro-D) und C49-BR48 (48 Träger, für OEM-Aufträge mit hohem Volumen). Auf Anfrage sind individuelle Trägerzahlen verfügbar.
±0,5 mm über eine durchgehende 8-Stunden-Schicht mit 10-strängigem BeCu-Draht mit 0,05 mm Durchmesser. Je nach Modell lässt sich die Schlaglänge von 0.5 bis 80 mm programmieren. MIL-DTL-32139 schreibt für Nano-D-Kontakte 2.0 bis 3,0 mm vor – der gesamte Bereich liegt innerhalb des Regelbereichs der C49-BR.
Ja. Ersatzträger, Spulen, Keramikführungen und Federelemente zur Spannungseinstellung für die C49-BR-Serie sind in Shenzhen auf Lager. Verschleißteile werden innerhalb von zwei Wochen nachgeliefert. Wir empfehlen, beim Kauf der Maschine gleich einen Schichtbedarf an Verbrauchs- und Ersatzteilen mitzubestellen.
Die geflochtenen Baugruppen erfüllen die Anforderungen an Strangzahl, Schlaglänge und Drahtdurchmesser gemäß MIL-DTL-83513 (Micro-D) und MIL-DTL-32139 (Nano-D). Die Konformität des fertigen Twist-Pin-Kontakts hängt von den nachgelagerten Schritten Schneiden, Schweißen, Aufweiten und Prüfen ab. Diese Prozesse sind in die ZEUEE-Fertigungslinie integriert und wurden für die OEM-Kunden AVIC, TE und Sumitomo in der Produktion validiert.
Beim Umflechten von Kabeln wird ein Schutzmantel um einen fertigen Kabelstrang geflochten – meist aus Nomex, Polyester oder Stahlgeflecht über einem mehradrigen Kabel, etwa für die Verkabelung in der Luft- und Raumfahrt oder in schweren Nutzfahrzeugen. Beim Flechten von Twist-Pin-Kontakten entsteht der Leiter im Inneren eines einzelnen Steckverbinderkontakts; dafür wird feiner Berylliumkupferdraht mit einem Durchmesser unter einem Millimeter verwendet. Die Anlagen, Endprodukte und Branchen unterscheiden sich. Entgegen der verbreiteten Annahme, „alle Flechtmaschinen seien austauschbar“, sind sie das nicht immer – das ist ein struktureller Grund für fehlerhafte Käuferspezifikationen und keine Marketingaussage.
Die Bezeichnungen beziehen sich auf das Drahtmaterial, für das die Maschine ausgelegt ist. Eine automatische Drahtflechtmaschine verfügt in der Regel unabhängig vom Drahtmaterial über eine servogesteuerte Spannung an allen Trägern; eine Kupferdrahtflechtmaschine ist für Messing oder Kupferlegierungen geeignet (bei der C49-BR-Serie mit Keramikführungen); eine Stahlflechtmaschine ist meist für dickere Drähte (≥ 0,20 mm) ausgelegt und benötigt Stahlführungen. Die C49-BR-Serie verarbeitet Kupfer, Kupferlegierungen und Berylliumkupfer mit Durchmessern von 0,04 mm bis 0,30 mm. Sie ist nicht für Stahldraht über 0,30 mm oder für Anwendungen mit rostfreiem Stahldraht optimiert, bei denen andere Spannvorrichtungen für die Spulen erforderlich sind.
Ja. Die ZEUEE-Ingenieure konfigurieren regelmäßig kundenspezifische Varianten von Spindelflechtmaschinen für Auftragsfertiger im Maschinenbau. Häufig angefragt werden kompakte Ausführungen mit 12 Trägern für die Laborforschung und -entwicklung, hochverdichtete Anordnungen mit 64 Trägern für überbrückte Kontakte sowie integrierte Verseilmaschinen als vorgeschaltete Anlagen für Betriebe, die sowohl Verseil- als auch Flechtprozesse durchführen. Zur Klarstellung: Eine kundenspezifische Ausführung ist nicht immer günstiger als der Kauf und die Anpassung eines Standardmodells – lassen Sie die Dimensionierung prüfen, bevor Sie davon ausgehen, dass eine Sonderkonfiguration Kosten spart.
Warum ZEUEE diese Seite über Twist-Pin-Flechtmaschinen erstellt hat
Sofort ein Angebot anfordern
Die Angaben zu Strangzahl, Schlaglänge und Trägerkompatibilität auf dieser Seite beruhen auf der 20-jährigen Betriebserfahrung von ZEUEE mit Sonderlösungen für die Steckverbindermontage und -automatisierung. Dazu gehören die vier nachgelagerten Prozesssäulen für Twist-Pin-Kontakte (Schneiden und Schweißen, servogesteuertes Aufweiten, BIN-Farbkennzeichnung und Nano-D-Montage), die bei den OEMs AVIC, TE Connectivity und Sumitomo bereits in der Produktion eingesetzt werden. ZEUEE verfügt in dieser Anlagenfamilie über 32+ Erfindungspatente und 68+ Gebrauchsmusterpatente, von denen mehrere speziell die oben beschriebenen Mechanismen zur Trägerspannung und Schlaglängenregelung schützen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






