ติดต่อ Zeyu lntelligent Industrial Company

เครื่องถักทวิสต์พิน
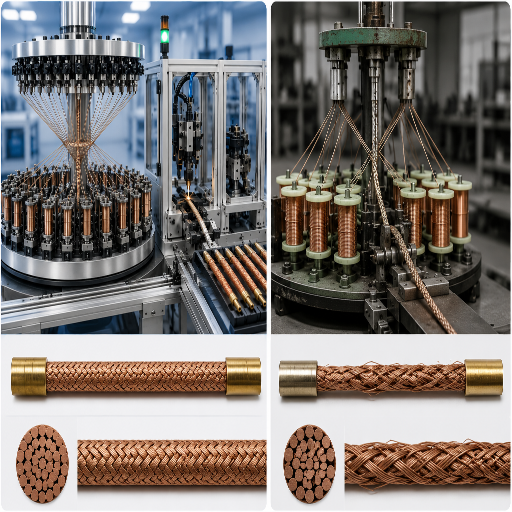
เครื่องถักทวิสต์พินสำหรับการผลิตหน้าสัมผัสคอนเน็กเตอร์ MIL-DTL
ออกแบบเฉพาะสำหรับถักทวิสต์พินตามมาตรฐาน MIL-DTL-83513 (Micro-D) และ MIL-DTL-32139 (Nano-D) ด้วยลวดเบริลเลียม-ทองแดง 10 เส้น ความแม่นยำของระยะพิทช์การถักต่ำกว่ามิลลิเมตร และเชื่อมต่อโดยตรงกับต้นสายการผลิตทวิสต์พินของ ZEUEE — ผลิตในเซินเจิ้นตั้งแต่ปี 2005 ให้บริการ AVIC, TE Connectivity, Sumitomo และอีก 30+ ประเทศ
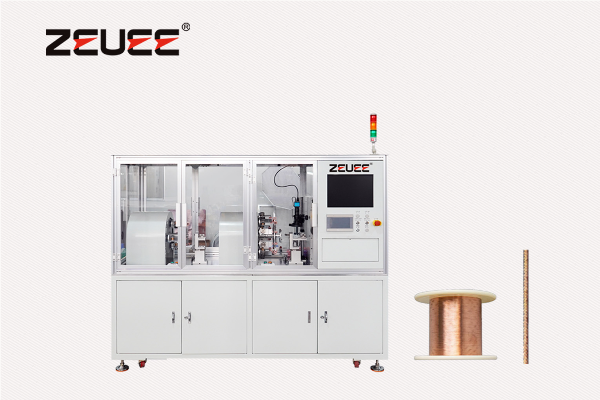
เหตุใดการถักลวดด้วยมือจึงไม่เหมาะกับหน้าสัมผัสทวิสต์พินตามข้อกำหนด MIL
เครื่องถักทวิสต์พินผลิตชุดประกอบย่อยพื้นฐานสำหรับหน้าสัมผัสคอนเน็กเตอร์ Micro-D และ Nano-D ที่ผ่านข้อกำหนด MIL-DTL-83513 และ MIL-DTL-32139 ลวดโลหะผสมเบริลเลียม-ทองแดง 10 เส้น ซึ่งแต่ละเส้นบางกว่าเส้นผมมนุษย์ที่ 0.05 mm จะถูกบิดด้วยความแม่นยำของระยะพิทช์การถักต่ำกว่ามิลลิเมตร จากนั้นจึงตัด เชื่อม และทำให้โป่งขึ้นเพื่อขึ้นรูปหน้าสัมผัสตัวผู้แบบสปริง
จุดที่การถักด้วยมือทำให้เกิดปัญหา
การถักด้วยมือไม่สามารถรักษาความแม่นยำระดับนั้นได้ ผู้ปฏิบัติงานที่บิดลวด BeCu 0.05 mm จำนวน 10 เส้นด้วยมือทำให้ระยะพิทช์การถักคลาดเคลื่อนประมาณสิบเปอร์เซ็นต์ตลอดกะ 8 ชั่วโมง ลวดแต่ละเส้นอาจถูกกดเสียหายระหว่างการเคลื่อนย้าย และอัตราการคัดทิ้งในรอบการผลิต Nano-D สูงเกือบ 18 เปอร์เซ็นต์ ตามรายงานภาคสนามจากฝ่ายจัดซื้อ การกดเส้นลวดจนเสียรูปทำให้แรงคืนตัวลดลง และเมื่อทวิสต์พินสูญเสียแรงคืนตัว ก็จะไม่ผ่านการทดสอบแรงใส่ตั้งแต่ครั้งแรกที่ประกบกับซ็อกเก็ตทรงกระบอก หน้าสัมผัสที่บกพร่องจะกลายเป็นเศษวัสดุ โดยมีต้นทุนวัตถุดิบเบริลเลียม-ทองแดงเป็นค่าเสียหาย
โซลูชันที่ออกแบบมาเฉพาะ
เครื่องจักรถักที่ออกแบบมาเฉพาะช่วยขจัดตัวแปรที่ทำให้อัตราผลได้เสียหาย ชุดยึดแกนหลอดจำนวนสิบหก ยี่สิบสี่ สามสิบสอง หรือสี่สิบแปดชุด จะยึดเส้นลวดแต่ละเส้นด้วยแรงตึงที่ปรับเทียบแล้ว หมุนรอบจุดขึ้นรูปตรงกลางด้วยความเร็วรอบต่อนาที (RPM) ที่ตั้งโปรแกรมได้ และวางเส้นลวดเป็นรูปทรงเกลียวโดยรักษาความสม่ำเสมอของระยะการวางเส้นไว้ที่ ±0.5 mm ตลอดการผลิต ชิ้นงานจะส่งตรงเข้าสู่กระบวนการถัดไป ได้แก่ การตัดและเชื่อมปลายอัตโนมัติ ตามด้วยการบานขึ้นรูปด้วยเซอร์โว การกำหนดรหัสสี BIN และการประกอบเข้ากับตัวคอนเน็กเตอร์
ข้อแลกเปลี่ยนทางวิศวกรรม
ขออธิบายข้อแลกเปลี่ยนตามจริง: วิศวกร ZEUEE จะไม่กล่าวว่าเครื่องถักทุกเครื่องบน Alibaba ใช้งานไม่ได้ — บางเครื่องใช้กับการถักหุ้มสายกราวด์ได้เหมาะสม สิ่งที่เรายืนยันได้คือ การผลิตทวิสต์พินตามมาตรฐาน MIL-DTL-83513 หรือ MIL-DTL-32139 ด้วยอุปกรณ์ที่ออกแบบมาสำหรับการถักลวดสลิงเหล็กหรือสิ่งทอไนลอน เป็นเหตุเชิงโครงสร้างที่ทำให้อัตราผลผลิตที่ผ่านเกณฑ์ลดต่ำกว่า 85% ใน 3 สัปดาห์แรกของการผลิต หลักฟิสิกส์ไม่เอื้อให้แคริเออร์ที่มีไกด์เหล็กจับลวดเบริลเลียม-ทองแดง 0.05 mm ได้โดยไม่กดเส้นลวดเสียหาย ผู้ซื้อภาคอุตสาหกรรมที่วางแผนผลิต Nano-D ให้ลูกค้าในอุตสาหกรรมการบินและอวกาศหรือกลาโหม ควรระบุความเข้ากันได้ของเส้นผ่านศูนย์กลางลวดในระดับแคริเออร์ก่อนลงนามใน PO
เอกสารอ้างอิงหลัก: แผนผังรูปทรงทวิสต์พิน 10 เส้น
Sunkye ซึ่งเป็นซัพพลายเออร์หน้าสัมผัสทวิสต์พิน MIL-DTL รายใหญ่ที่เผยแพร่ข้อมูลภาษาอังกฤษ ระบุสรุปโครงสร้างว่า — “เบริลเลียม-ทองแดงและโลหะผสมทองแดง 10 เส้นบิดเข้าด้วยกัน เชื่อมแล้วทำให้โป่งขึ้น” — แต่เก็บตารางรูปทรง (ชุดค่าจำนวนเส้น × ระยะพิทช์การถัก × เส้นผ่านศูนย์กลางลวด) ไว้เป็นข้อมูลกรรมสิทธิ์ ZEUEE เผยแพร่ข้อมูลอ้างอิงแบบเปิด ซึ่งประกอบด้วยชุดค่ามาตรฐาน 10 แบบสำหรับการผลิต Nano-D และ Micro-D ดาวน์โหลด PDF ฉบับเต็มได้จาก CTA หลัก
กำลังผลิตทวิสต์พินอยู่ใช่ไหม
ส่งข้อกำหนด MIL-DTL เพื่อรับการตรวจสอบทางวิศวกรรมภายใน 24 ชั่วโมง→
เครื่องถักทวิสต์พิน ZEUEE — รุ่น แคริเออร์ และตัวเลือกแกนหมุน
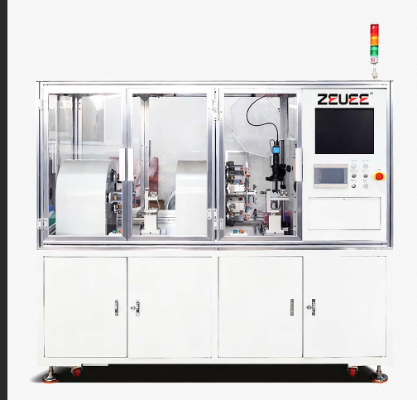
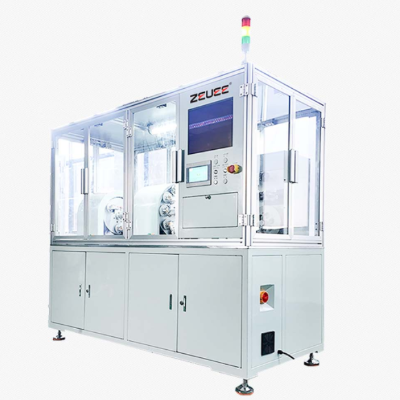
ลำดับการกำหนดค่าแคริเออร์
| รุ่น | แคริเออร์ | เส้นผ่านศูนย์กลางลวดสูงสุด | ระยะพิทช์การถัก | ความจุหลอดด้าย | กำลังมอเตอร์ | การใช้งานทั่วไป |
|---|---|---|---|---|---|---|
| C49-BR16 | 16 | 0.20 mm | 0.5 – 50 mm | 2,500 m / แกนหมุน | 1.5 kW | Nano-D (10 เส้น × BeCu 0.05 mm) |
| C49-BR24 | 24 | 0.20 mm | 0.5 – 50 mm | 2,500 m / แกนหมุน | 2.2 kW | Nano-D + Micro-D แบบผสม |
| C49-BR32 | 32 | 0.25 mm | 0.5 – 60 mm | 3,000 m / แกนหมุน | 3.0 kW | Micro-D (10 เส้น × BeCu 0.08 mm) |
| C49-BR48 | 48 | 0.30 mm | 1.0 – 80 mm | 3,000 m / แกนหมุน | 4.0 kW | Micro-D ปริมาณสูง + แบบถักเสริม |
รุ่นที่เหมาะกับตระกูลคอนเน็กเตอร์แต่ละประเภท
| สถานการณ์ของผู้ซื้อ | รุ่นที่แนะนำ | เหตุผล |
|---|---|---|
| การผลิตนำร่อง Nano-D, < 10,000 หน้าสัมผัส/เดือน | C49-BR16 | ต้นทุนเริ่มต้นต่ำที่สุด รองรับ Nano-D ได้ครบถ้วน กำลังการผลิตจากแกนหมุน 16 ชุดเพียงพอสำหรับการผลิตนำร่อง |
| ผลิต Nano-D + Micro-D แบบผสม, 10,000–50,000/เดือน | C49-BR24 | สลับแคริเออร์ได้ยืดหยุ่นระหว่างลวด 0.05 mm และ 0.08 mm |
| การผลิต Micro-D โดยเฉพาะ, 50,000+/เดือน | C49-BR32 | อัตราการผลิตสอดคล้องกับกำลังการผลิตของกระบวนการตัดและเชื่อมปลายทาง |
| รับจ้างผลิต OEM สำหรับผลิตภัณฑ์หลายตระกูล | C49-BR48 | จำนวนแคริเออร์สูงสุด + ช่วงเส้นผ่านศูนย์กลางลวดกว้างที่สุด รองรับความหลากหลายของข้อกำหนด |
การถักทวิสต์พินที่ออกแบบมาเฉพาะ เทียบกับการถักลวดทั่วไป
ทีมจัดซื้อมักค้นหารายการ “เครื่องถักลวด” บน Alibaba และคิดว่าเครื่องใดก็ได้ที่ราคา $5,000 ถึง $20,000 จะรองรับการผลิตหน้าสัมผัส MIL-DTL ได้ ราคาที่ต่างกันนั้นมีจริง เช่นเดียวกับอัตราการคัดทิ้งที่แตกต่างกัน
| ความสามารถ | ซีรีส์ ZEUEE C49-BR | เครื่องถักทั่วไป | Alibaba ราคาต่ำกว่า $10K |
|---|---|---|---|
| ความแม่นยำของระยะพิทช์การถัก | ±0.5 mm ตลอดกะ 8 ชั่วโมง | ±2 ถึง ±5 mm | ไม่มีการควบคุม / ค่าคลาดเคลื่อนสะสม |
| เส้นผ่านศูนย์กลางลวดต่ำสุด | 0.04 mm | 0.10 mm (เส้นลวดที่บางกว่านี้จะถูกกดเสียหาย) | 0.20 mm (ค่าต่ำสุดที่ระบุ) |
| อัตราเส้นลวดถูกกดเสียหาย (10 เส้น × BeCu 0.05 mm) | < 2% | 12 – 18% (ตามรายงานภาคสนาม) | > 25% (ข้อมูลจากประสบการณ์ที่ไม่ได้ยืนยัน) |
| การจัดการวัตถุดิบ BeCu (C17200 / C17500) | ไกด์เซรามิก + แรงตึงจากสปริง | ไกด์เหล็ก (ทำให้ BeCu แข็งขึ้นจากการขึ้นรูปเย็น) | ไม่มีข้อกำหนดวัสดุ |
| MIL-DTL-83513 / 32139 | ผ่านการตรวจสอบยืนยันในการผลิต | ยังไม่ผ่านการตรวจสอบยืนยัน — มีเพียงข้อกำหนดทั่วไป | ยังไม่ผ่านการตรวจสอบยืนยัน |
| การบูรณาการระบบ (ตัด/เชื่อม) | ป้อนชิ้นงานต่อเนื่องโดยตรง | ม้วนออกจากหลอดและเคลื่อนย้ายด้วยมือ | ม้วนออกจากหลอดและเคลื่อนย้ายด้วยมือ |
| สต็อกแคริเออร์สำรอง | มีสต็อก ใช้เวลาจัดส่ง 1-2 สัปดาห์ | จัดหาจาก OEM ใช้เวลา 8-26 สัปดาห์ | ไม่ทราบ |
[SPEC-01] หลักการกำหนดระยะพิทช์การถัก
เอกสารอ้างอิงหลัก: แผนผังตัดสินใจระยะพิทช์การถัก × มุมพิทช์
ระยะพิทช์การถัก — ระยะตามแนวแกนที่เส้นลวดถักครบหนึ่งรอบเกลียว — เป็นตัวกำหนดคุณสมบัติทางไฟฟ้าและทางกลทั้งหมดของทวิสต์พิน ระยะยาวเกินไปทำให้แรงสปริงแนวรัศมีของหน้าสัมผัสลดลง ส่วนระยะสั้นเกินไปทำให้เส้นลวดแต่ละเส้นแข็งขึ้นจากการขึ้นรูปเย็นและขาดขณะทำให้โป่งขึ้น
ข้อกำหนด MIL-DTL สื่อถึงช่วงค่าประมาณ 1.5 mm ถึง 4 mm สำหรับงาน Nano-D แต่เอกสารข้อมูลจากซัพพลายเออร์ที่ให้ความร่วมมือช่วยระบุช่วงให้แคบลงอีก: 2.0 ถึง 3.0 mm สำหรับ BeCu 0.05 mm และแคบลงสำหรับลวดที่บางกว่า
[ANLY-01 & 02] การบูรณาการระบบและรูปทรง
ความเข้ากันได้ในระดับแคริเออร์
มี 2 ประเด็นที่แยกเครื่องถักทวิสต์พินที่ออกแบบมาเฉพาะออกจากทางเลือกอื่น ประเด็นแรกคือความเข้ากันได้ของลวดในระดับแคริเออร์ เครื่องถักสิ่งทอและเชือกทั่วไปกด BeCu ที่บางกว่า 0.10 mm จนเสียหาย เพราะแคริเออร์ออกแบบมาสำหรับไนลอนหรือสายเคเบิลเหล็กที่ทนทานกว่า
ประเด็นที่สองคือความคุ้มค่าของการบูรณาการระบบ เครื่องถักแบบแยกเดี่ยวที่ต้องย้ายหลอดลวดด้วยมือระหว่างทุกขั้นตอนปลายทาง เพิ่มแรงงาน 3 ถึง 5 ชั่วโมงต่อกะ และเพิ่มโอกาสที่เส้นลวดจะเสียหายอีก 3 จุด วิศวกรของเราประเมินผลนี้จากข้อมูลการคัดทิ้งรายกะของการติดตั้งใช้งานจริง 14 แห่ง ในกลุ่มลูกค้าอุตสาหกรรมการบินและอวกาศและผู้ผลิตคอนเน็กเตอร์ OEM ในตลาดสหภาพยุโรป สหรัฐฯ และเอเชีย
“เราทดสอบการตั้งค่าเครื่องถักลวด 4 แบบก่อนกำหนดรูปทรงแคริเออร์ C49-BR เป็นมาตรฐาน แคริเออร์สิ่งทอทั่วไปกดเส้น BeCu 0.05 mm จนเสียหาย 18 เปอร์เซ็นต์ระหว่างการหมุน ซึ่งวัดได้ว่าแย่กว่าผู้ปฏิบัติงานที่ทำงานด้วยมือซึ่งอุปกรณ์เหล่านั้นควรเข้ามาแทนที่อย่างชัดเจน ไกด์เซรามิกบวกแรงตึงสปริงที่ปรับเทียบแล้ว คือปัจจัยที่ทำให้บรรลุหรือพลาดเป้าหมายอัตราผลผลิตตาม MIL-DTL ไปมากกว่าสิบเปอร์เซ็นต์”
ต้องการดูการทำงานของรูปทรงแคริเออร์ C49-BR ใช่ไหม ผู้ซื้อภาคอุตสาหกรรมควรขอเมทริกซ์ข้อแลกเปลี่ยนก่อนสรุปว่า “แคริเออร์ยิ่งมากยิ่งดี”
ขอใบเสนอราคาทันทีเครื่องของเราป้อนชิ้นงานเข้าสู่สายการผลิตทวิสต์พิน ZEUEE ครบวงจร EN + MGR
การซื้อเครื่องถักแยกเดี่ยวทำให้เกิดปัญหาด้านการบูรณาการระบบ ผลผลิตจากการถักเป็นเพียงหลอดลวดที่ม้วนไว้ แต่อุตสาหกรรมคอนเน็กเตอร์ต้องการหน้าสัมผัสทวิสต์พินที่ผ่านการผลิตครบถ้วน พร้อมย้ำเข้ากับชุดสายไฟคอนเน็กเตอร์ ทุกขั้นตอนตั้งแต่สภาพแรกไปจนถึงสภาพดังกล่าวมาจากสายการผลิตแบบบูรณาการของเรา
เอกสารอ้างอิงหลัก: กระบวนการผลิตจากลวดสู่หน้าสัมผัส
ขั้นตอน 1
การถัก
หน้านี้
ขั้นตอน 2
การตัด + การเชื่อม
ขั้นตอน 3
การขยายป่อง / การทำให้โป่งขึ้น
ขั้นตอน 4
การเข้ารหัสสี BIN
ขั้นตอน 5
การประกอบ Nano-D
ขั้นตอน 6
การบูรณาการระบบประกอบสายเคเบิล
ข้อกำหนดผลผลิตของแต่ละขั้นตอนปลายทางอ้างอิงจากข้อกำหนดผลผลิตของขั้นตอนก่อนหน้า เครื่องถักของเราบันทึกระยะพิทช์การถัก จำนวนเส้นลวด และรูปแบบแรงตึงลงในบันทึกกระบวนการ ซึ่งติดตามไปกับหลอดลวดตลอดการตัด การเชื่อม การขยายป่อง และการเคลือบผิว
เมื่อพบปัญหาในขั้นตอนเข้ารหัสสี BIN ผู้ปฏิบัติงานจะเรียกดูบันทึกกระบวนการดังกล่าวและตรวจสอบย้อนกลับไปยังรอบการถักต้นทาง ซึ่งโดยทั่วไปจะแก้ไขสาเหตุหลักได้ภายในหนึ่งกะ แทนที่จะใช้เวลาวิเคราะห์เชิงสถิติ 3 วัน
การ์ด TCO · ระดับซิลเวอร์
การถักทวิสต์พินด้วยมือเทียบกับระบบอัตโนมัติ — ระยะเวลาคืนทุน
เมื่อปริมาณการผลิตสูงกว่า 50,000 หน้าสัมผัสต่อปี โดยทั่วไปการลงทุนในระบบอัตโนมัติจะคุ้มทุนภายใน 14 ถึง 22 เดือน ปัจจัยด้านต้นทุน 3 ประการที่ทำให้คืนทุนได้ ได้แก่:
- ลดต้นทุนแรงงาน: ผู้ปฏิบัติงาน 1 คนคอยดูแลเซลล์การผลิตสำหรับถัก 4 เซลล์ แทนผู้ปฏิบัติงานถักด้วยมือ 4 คน
- ลดเศษวัสดุ: อัตราการคัดทิ้งลดลงจากประมาณ 12 ถึง 18 เปอร์เซ็นต์ในระบบถักทั่วไปที่ใช้แรงงานคน เหลือต่ำกว่า 2 เปอร์เซ็นต์เมื่อใช้แคริเออร์ที่ออกแบบมาเฉพาะ
- ลดการสูญเสียวัตถุดิบ: เมื่อลวด BeCu ถูกกดเสียหายน้อยลง ก็จะมีหลอดลวดเบริลเลียม-ทองแดงราคา $200 ถึง $400 / kg สูญเสียน้อยลง
PROC + EN
MIL-DTL-83513 + 32139
MIL-DTL-83513 + 32139
การปฏิบัติตามข้อกำหนดและมาตรฐานคุณภาพ
ผู้ซื้อหน้าสัมผัสคอนเน็กเตอร์ไม่สามารถยอมรับคำว่า “ได้รับการรับรอง ISO 9001” เพื่อใช้แทนการปฏิบัติตามข้อกำหนดเฉพาะได้ ทวิสต์พินต้องประกบกับรูปทรงซ็อกเก็ตเฉพาะ โดยมีความต้านทานหน้าสัมผัสตามที่กำหนด ภายใต้สภาพแวดล้อมเฉพาะ เครื่องถักของเราผ่านการตรวจสอบยืนยันตามมาตรฐาน 4 ฉบับที่กำหนดขอบเขตดังกล่าว
[ ทรัพย์สินทางปัญญาและสิทธิบัตร ]
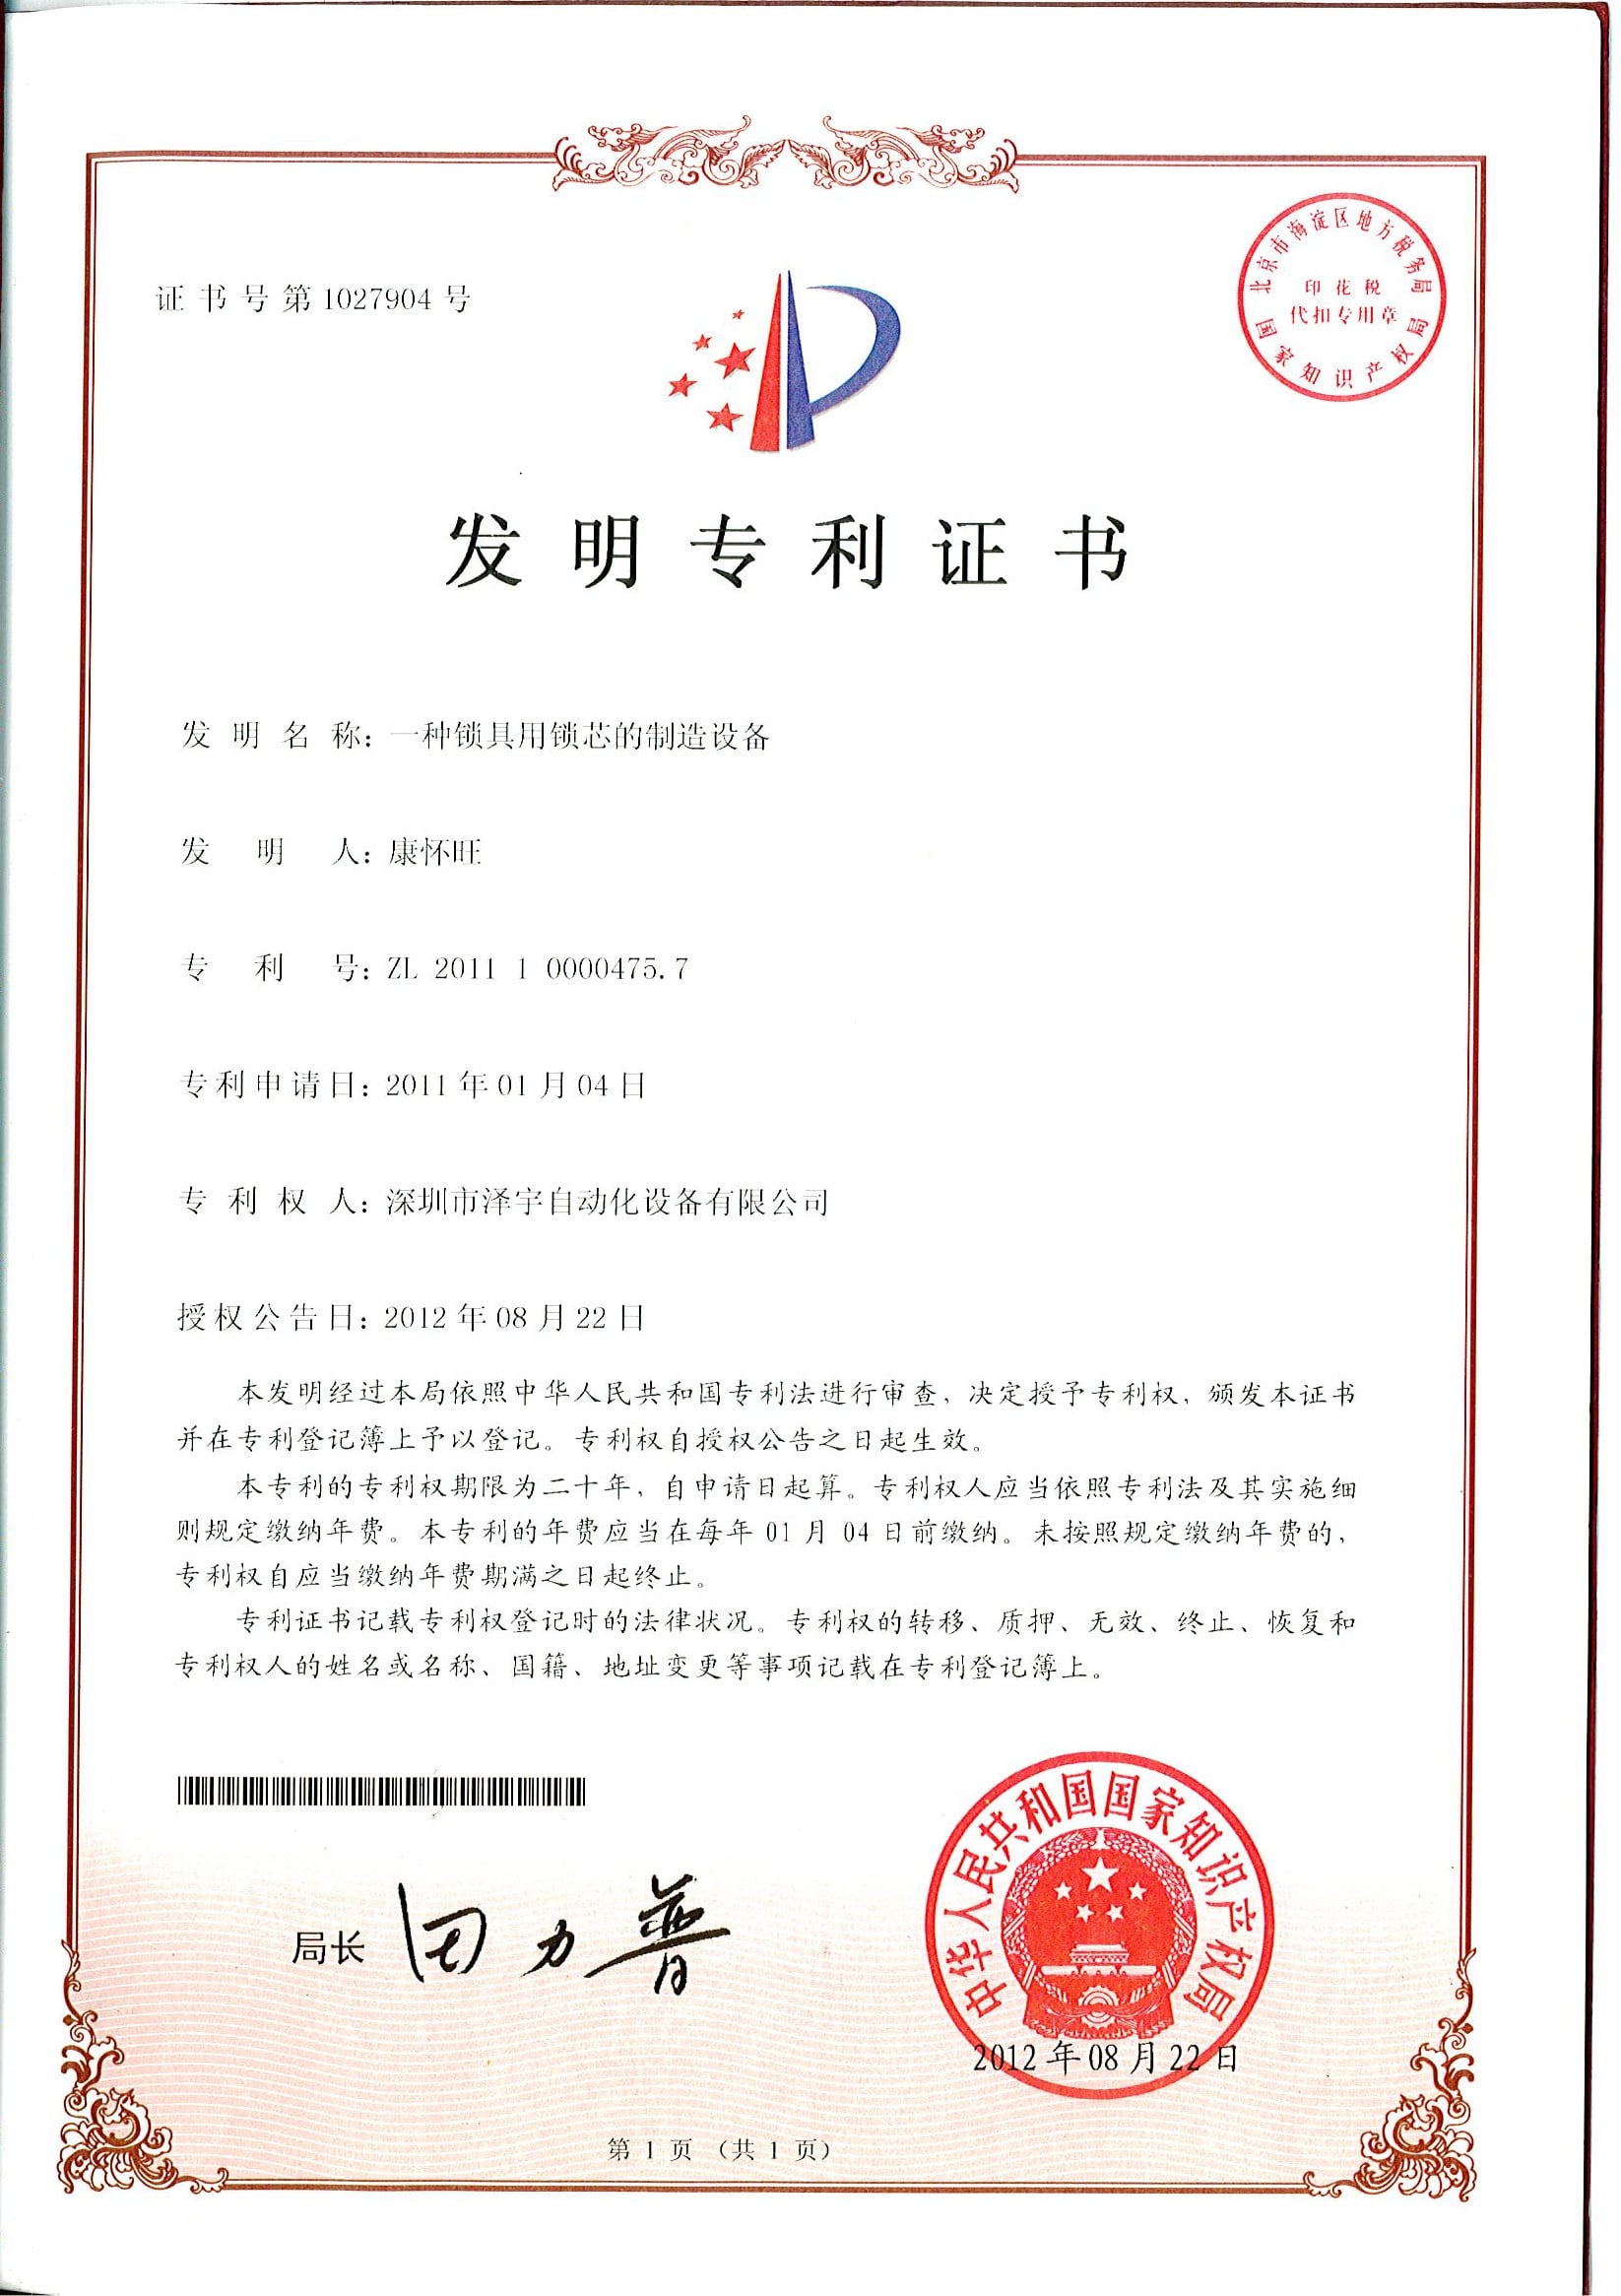
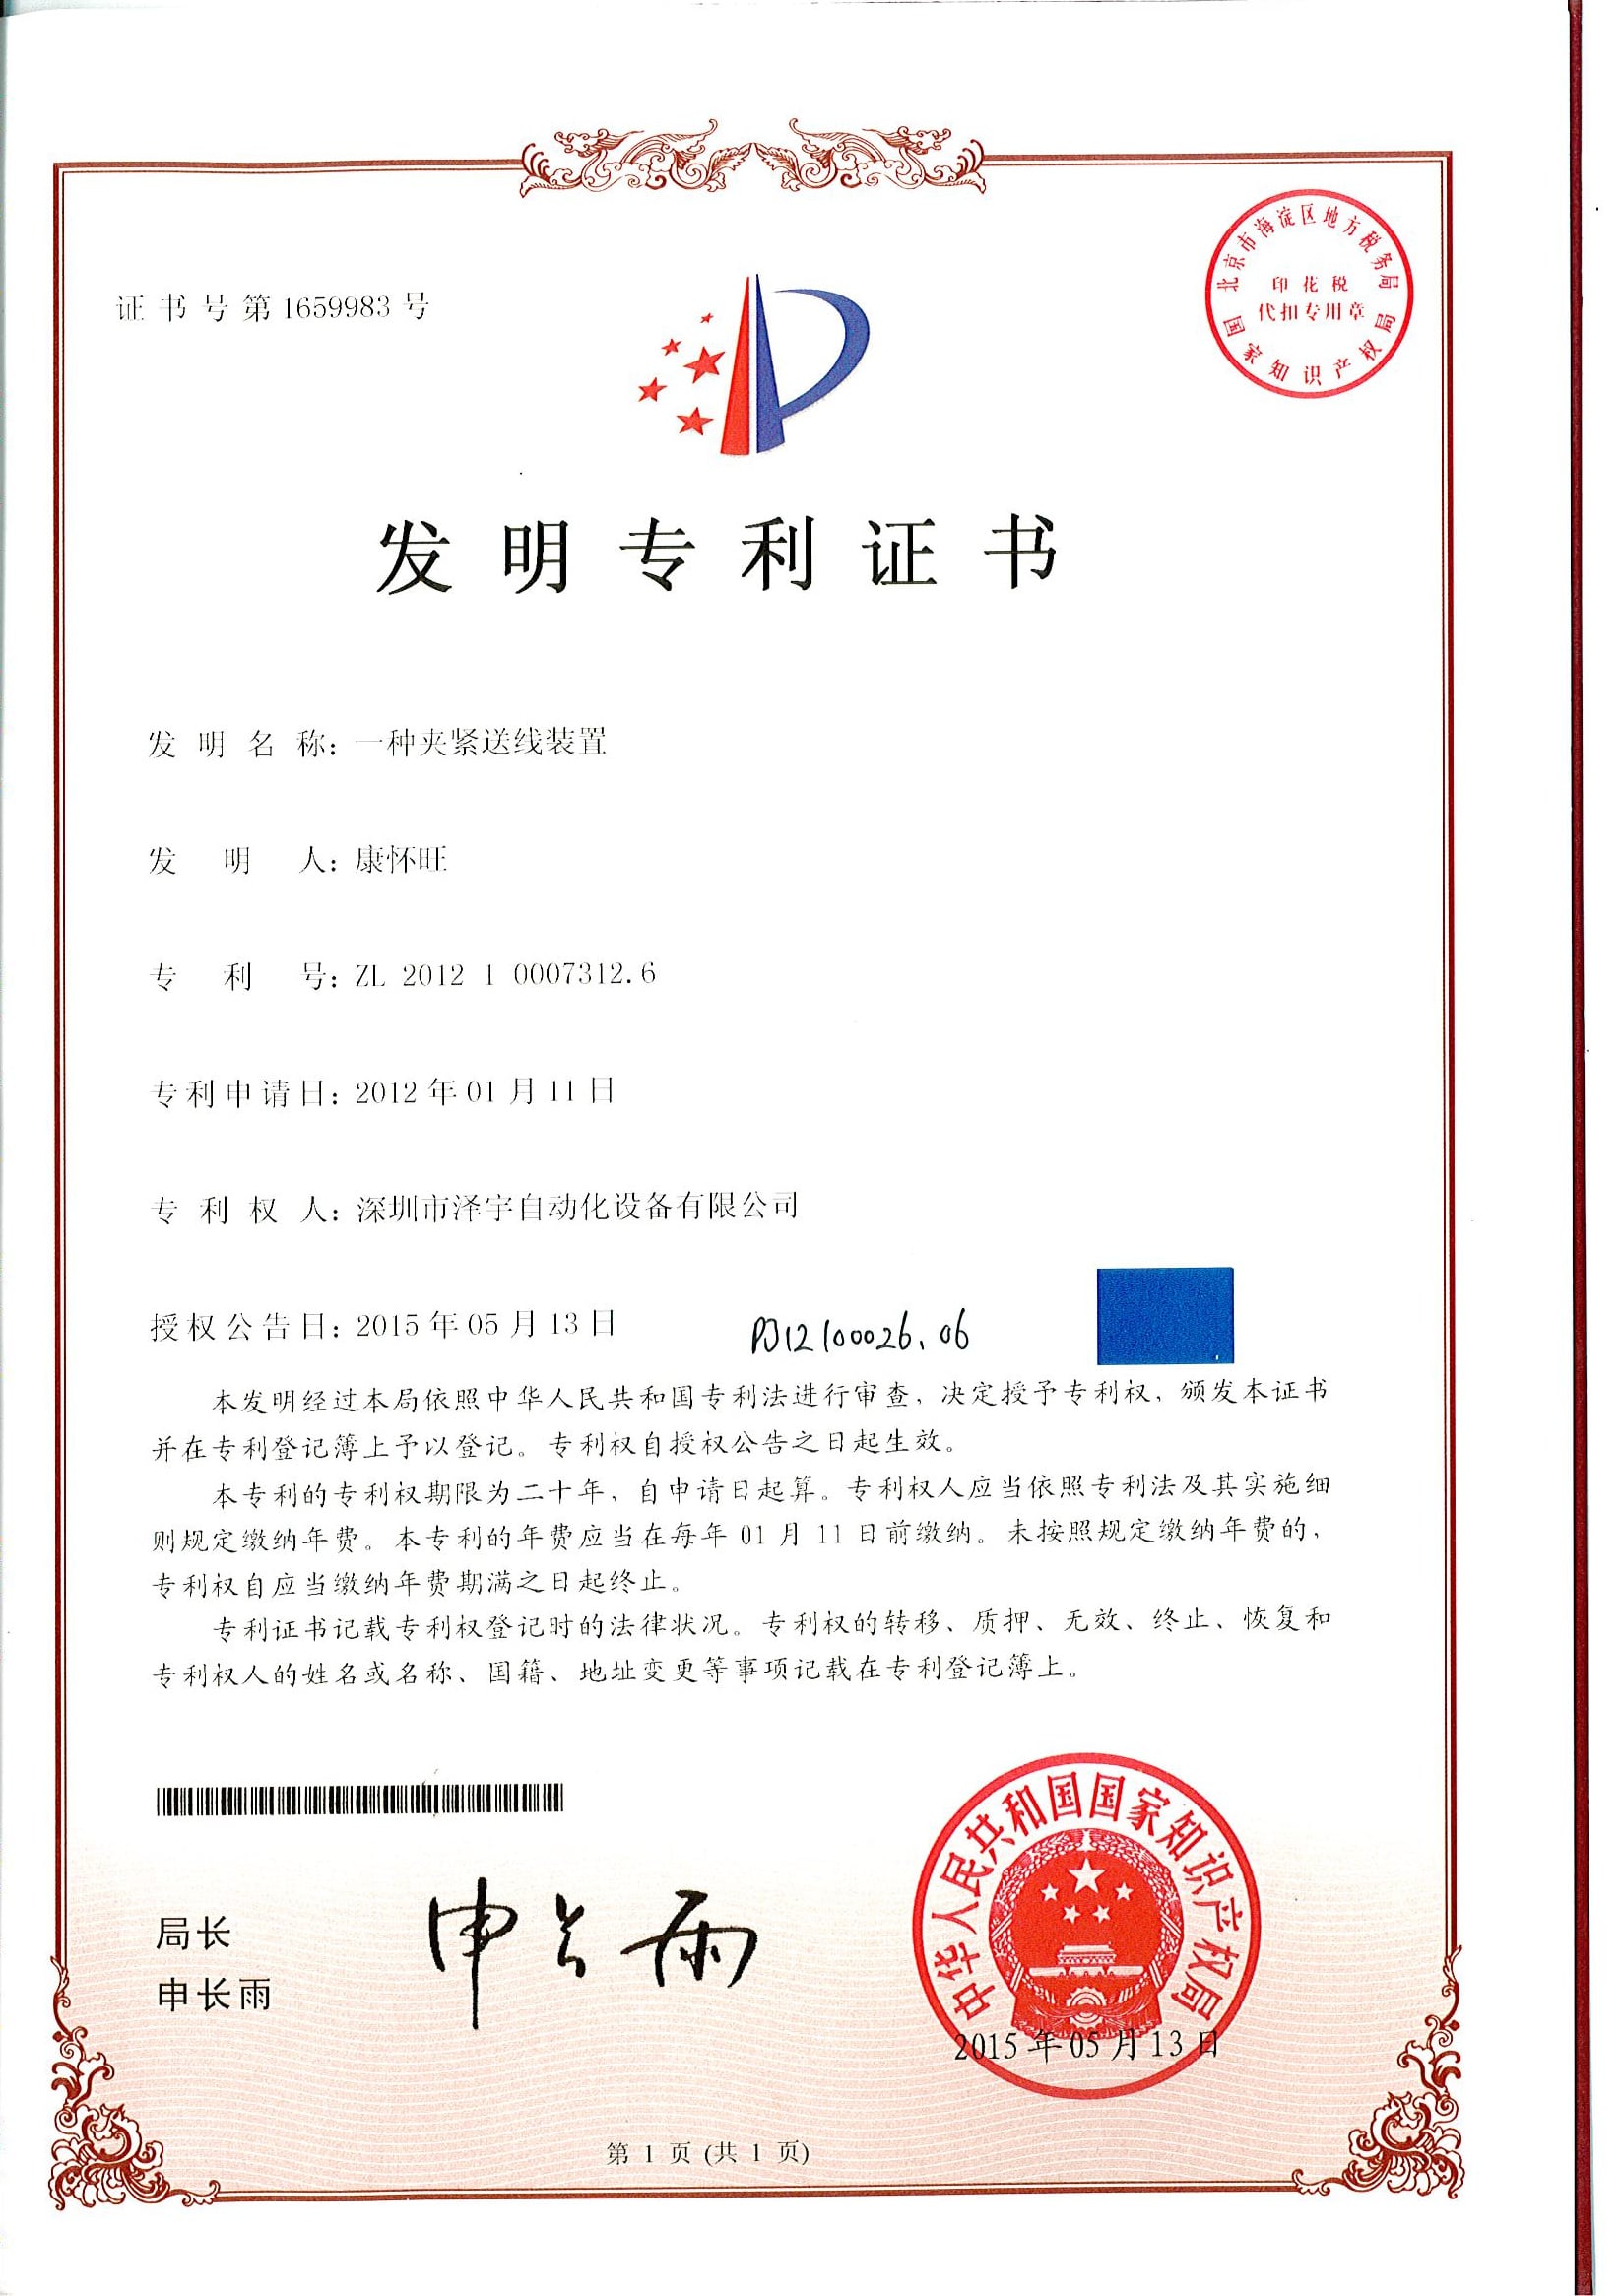
รูปทรงแคริเออร์และเส้นลวดในซีรีส์ C49-BR ระบุไว้ในสิทธิบัตรพื้นฐานของ USPTO 3 ฉบับ ได้แก่ US 4,719,838, US 5,220,859 และ US 7,464,633 ซึ่งครอบคลุมแคริเออร์แบบสปริงรักษาแรงตึง การจัดวางไกด์เซรามิก และระบบป้อนกลับแรงตึงแบบแอ็กทีฟ ZEUEE ถือสิทธิบัตรการประดิษฐ์ 32+ ฉบับ และสิทธิบัตรแบบอรรถประโยชน์ 68+ ฉบับในกลุ่มอุปกรณ์ประกอบคอนเน็กเตอร์ โดยหลายฉบับคุ้มครองกลไกควบคุมแรงตึงแคริเออร์และระยะพิทช์การถักที่ออกแบบมาสำหรับการถักลวด BeCu เส้นเล็กโดยเฉพาะ
MIL-DTL-83513
คอนเน็กเตอร์ย่อย Micro-D · ระยะห่างหน้าสัมผัส 1.27 mm · การติดตั้งบนแผง
MIL-DTL-32139
คอนเน็กเตอร์ย่อย Nano-D · ระยะห่างหน้าสัมผัส 0.635 mm · 250 Vac · 200°C
IEC 60228
ประเภทตัวนำตีเกลียว 1, 2, 5, 6 — จำนวนเส้นตัวนำแบบร่วมศูนย์ 7/19/37/61/91
ASTM B197
ลวดโลหะผสมเบริลเลียม-ทองแดง — เกรด C17200, C17500
ISO 9001:2015
ระบบบริหารคุณภาพ ZEUEE ตั้งแต่ปี 2008 และได้รับการรับรองซ้ำในปี 2023
องค์กรเทคโนโลยีขั้นสูง
MIIT SRDI (“ความเชี่ยวชาญ ความประณีต ความโดดเด่น”) · องค์กรต้นแบบด้านสิทธิบัตร
เพื่อให้ข้อมูลการปฏิบัติตามข้อกำหนดตรงตามจริง: การได้รับการรับรอง ISO 9001:2015 ตั้งแต่ปี 2008 ไม่ได้ทำให้หน้าสัมผัสทวิสต์พินผ่าน MIL-DTL-32139 โดยอัตโนมัติ ข้อกำหนด DLA มีระดับสูงกว่าระบบคุณภาพ โดยกำหนดให้มีหลักฐานจำนวนเส้นลวด ระยะพิทช์การถัก เส้นผ่านศูนย์กลางลวด และแรงใส่หลังการทำให้โป่งขึ้นในแต่ละล็อตการผลิต
วิศวกร ZEUEE ออกแบบระบบควบคุม C49-BR ให้บันทึกข้อกำหนดที่ตรวจสอบย้อนกลับได้: การถักแต่ละรอบจะบันทึกระยะพิทช์การถัก รูปแบบแรงตึง และผู้ปฏิบัติงานไว้ในบันทึกที่ติดตามไปกับหลอดลวดตลอดสายการผลิต 5 ขั้นตอน ผู้ซื้อในสหภาพยุโรปที่ต้องปฏิบัติตามเครื่องหมาย CE และผู้ซื้อในสหรัฐฯ ที่ต้องปฏิบัติตาม UL จะได้รับเอกสารการปฏิบัติตามข้อกำหนดที่เทียบเท่ากัน หลักฟิสิกส์ไม่เอื้อให้เราข้ามการตรวจสอบได้ แต่ภาระในการปฏิบัติตามข้อกำหนดมีโครงสร้างเช่นเดียวกับสายการผลิตที่ผลิตในเยอรมนี โดยมีต้นทุนอุปกรณ์ต่ำกว่าประมาณ 40% จุดแตกต่างของเราคือประสบการณ์ดำเนินงานด้านระบบอัตโนมัติแบบไม่เป็นมาตรฐานมา 20 ปี ใน 30+ ประเทศ และกรณีศึกษาอุตสาหกรรม 10,000+ รายการ











คู่มือจัดซื้อ — ปัจจัยด้านราคา ระยะเวลาส่งมอบ อะไหล่สำรอง และ MOQ PROC + MGR
ราคาของอุปกรณ์ถักทวิสต์พินขึ้นอยู่กับจำนวนแคริเออร์ ช่วงเส้นผ่านศูนย์กลางลวด ข้อกำหนดระบบควบคุม และขอบเขตการบูรณาการระบบ แทนการเสนอราคาคงที่ซึ่งไม่คำนึงถึงปัจจัยเหล่านี้ ZEUEE ใช้กรอบปัจจัยด้านราคาที่โปร่งใส แต่ละปัจจัยส่งผลต่อราคาเสนอไปในทิศทางที่กำหนดไว้ และราคาสุดท้ายสะท้อนความต้องการด้านการผลิตจริงของลูกค้า
กรอบปัจจัยด้านราคา
จำนวนแคริเออร์ (16 / 24 / 32 / 48)
จำนวนแคริเออร์สูงขึ้น → ราคาพื้นฐานสูงขึ้น
ต้นทุนระดับแคริเออร์เป็นรายการค่าใช้จ่ายที่สูงที่สุด
เส้นผ่านศูนย์กลางลวดต่ำสุด (0.04 เทียบกับ 0.10 เทียบกับ 0.20 mm)
ลวดที่บางลง → ข้อกำหนดไกด์เซรามิกเพิ่มต้นทุน
BeCu 0.04 – 0.05 mm ต้องใช้แคริเออร์ระดับพรีเมียม
ระบบควบคุม (แมนนวล / เซอร์โว / CCD แบบวงปิด)
ระบบควบคุมแบบวงปิด → ระดับราคาสูงสุด
แนะนำเซอร์โวเพื่อให้บรรลุเป้าหมายอัตราผลผลิตตาม MIL-DTL
ขอบเขตการบูรณาการระบบสายการผลิต (แยกเดี่ยวเทียบกับกระบวนการครบวงจร)
กระบวนการครบวงจร → ส่วนลดเมื่อซื้อเป็นชุด
โดยทั่วไป สายการผลิต 5 ขั้นตอนช่วยประหยัดค่าใช้จ่ายเมื่อเทียบกับการซื้อแยก
แรงดันไฟฟ้า / การรับรองระดับภูมิภาค (CE, UL ฯลฯ)
ข้อกำหนดระดับภูมิภาค → เพิ่มเวลาในการทำงานวิศวกรรม
รองรับ CE ของสหภาพยุโรป + UL ของสหรัฐฯ เป็นตัวเลือกมาตรฐาน
สต็อกแคริเออร์สำรองเมื่อส่งมอบ
ตัวเลือกเสริม
มีสต็อกชิ้นส่วนสึกหรอสำหรับใช้งาน 2 สัปดาห์เป็นมาตรฐาน
เครื่องมือกำหนดค่าและวิเคราะห์ทวิสต์พิน
ปรึกษาทีมวิศวกรรมแผนผังตัดสินใจระยะพิทช์การถัก × มุมพิทช์
แสดงช่วงระยะพิทช์การถักและมุมพิทช์ที่แม่นยำตามข้อกำหนดคอนเน็กเตอร์ MIL-DTL เป้าหมาย ออกแบบทางวิศวกรรมเพื่อปรับการตั้งโปรแกรมแผงควบคุม C49-BR ให้เหมาะสม และสร้างแรงสปริงแนวรัศมีที่เชื่อถือได้ในหน้าสัมผัสทวิสต์พิน
เปิดเครื่องมือ →
ความเข้ากันได้ของแคริเออร์ความแม่นยำสูง
ซีรีส์ ZEUEE C49-BR ออกแบบทางวิศวกรรมสำหรับการบิดลวดขนาดเล็กที่ต้องการค่าความคลาดเคลื่อนต่ำ การเลือกแคริเออร์ที่เหมาะสมมีความสำคัญอย่างยิ่งต่อการลดการกดเส้นลวดจนเสียหายระหว่างการผลิตความเร็วสูง
ตรวจสอบความเข้ากันได้ →
คำถามที่พบบ่อย — การเลือกซื้อเครื่องถักทวิสต์พิน
เครื่องถักสายเคเบิลทั่วไปออกแบบมาสำหรับถักชีลด์สายเคเบิล โดยถักชั้นป้องกันด้านนอกหุ้มแกนสายเคเบิลที่ผลิตเสร็จแล้ว ซึ่งโดยทั่วไปใช้ลวดทองแดงหรือเหล็กที่มีขนาดใหญ่กว่า 0.15 mm ส่วนเครื่องถักทวิสต์พินผลิตตัวนำขึ้นมาเอง โดยบิดเส้นลวดเบริลเลียม-ทองแดง 10 เส้น ขนาด 0.04 ถึง 0.08 mm ให้เป็นตัวหน้าสัมผัสรูปทรงเกลียว จากนั้นจึงตัด เชื่อม และทำให้โป่งขึ้น เพื่อให้ได้หน้าสัมผัสคอนเน็กเตอร์ที่ผ่านข้อกำหนด MIL แคริเออร์ ระบบควบคุมแรงตึง และการรองรับเส้นผ่านศูนย์กลางลวดเป็นอุปกรณ์คนละประเภทกัน
ได้ C49-BR16 กำหนดค่าสำหรับการผลิต Nano-D โดยเฉพาะ: แคริเออร์แกนหมุน 16 ตัว โดย 10 ตัวใช้เดินลวดเบริลเลียม-ทองแดงขนาดเส้นผ่านศูนย์กลาง 0.05 mm และปรับระยะพิทช์การถักได้ตั้งแต่ 0.5 ถึง 50 mm ไกด์เซรามิกป้องกันเส้นลวดถูกกดเสียหาย และแรงตึงสปริงที่ปรับเทียบแล้วช่วยรักษาระยะพิทช์การถักให้อยู่ในช่วง ±0.5 mm ตลอดกะ 8 ชั่วโมง
ม้วนเก็บลวดถักที่ผลิตได้จะส่งต่อโดยตรงไปยังเครื่องตัดและเชื่อมทวิสต์พินของ ZEUEE ซึ่งตัดลวดตามความยาวและเชื่อมปลายทั้งสองด้าน จากนั้นชิ้นงานกึ่งสำเร็จรูปที่เชื่อมแล้วจะเข้าสู่เครื่องขยายทวิสต์พินเพื่อขึ้นรูปบานด้วยเซอร์โว ต่อด้วยเครื่องเคลือบวงแหวนสีเพื่อทำเครื่องหมาย BIN และสุดท้ายเข้าสู่เครื่องประกอบ Nano-D เพื่ออัดซ็อกเก็ต แต่ละขั้นตอนมีบันทึกกระบวนการที่ตรวจสอบย้อนกลับไปยังรอบการถักต้นทางได้
มีรุ่นมาตรฐาน 4 รุ่น ได้แก่ C49-BR16 (16 แคริเออร์ สำหรับการผลิตนำร่อง Nano-D), C49-BR24 (24 แคริเออร์ สำหรับ Nano-D และ Micro-D แบบผสม), C49-BR32 (32 แคริเออร์ สำหรับ Micro-D โดยเฉพาะ) และ C49-BR48 (48 แคริเออร์ สำหรับสัญญาผลิต OEM ปริมาณมาก) สามารถขอจำนวนแคริเออร์แบบกำหนดเองได้
±0.5 mm ตลอดการทำงานต่อเนื่อง 8 ชั่วโมง โดยใช้ BeCu 10 เส้น × 0.05 mm และตั้งโปรแกรมระยะพิทช์การถักได้ตั้งแต่ 0.5 ถึง 80 mm ขึ้นอยู่กับรุ่น มาตรฐาน MIL-DTL-32139 กำหนดให้หน้าสัมผัส Nano-D มีระยะ 2.0 ถึง 3.0 mm ซึ่งอยู่ในช่วงควบคุมของ C49-BR อย่างสบาย
มี แคริเออร์ หลอดม้วน ไกด์เซรามิก และชิ้นส่วนปรับแรงตึงสปริงสำหรับซีรีส์ C49-BR มีสำรองในคลังสินค้าที่เซินเจิ้น การจัดส่งชิ้นส่วนสึกหรอเพื่อเติมสต็อกใช้เวลาไม่เกิน 2 สัปดาห์ ขอแนะนำให้สั่งซื้ออะไหล่สิ้นเปลืองสำรองสำหรับการทำงาน 1 กะพร้อมกับการซื้อเครื่องจักรครั้งแรก
ชุดประกอบย่อยแบบถักเป็นไปตามข้อกำหนดด้านจำนวนเส้นลวด ระยะพิทช์การถัก และเส้นผ่านศูนย์กลางลวดของ MIL-DTL-83513 (Micro-D) และ MIL-DTL-32139 (Nano-D) การปฏิบัติตามข้อกำหนดขั้นสุดท้ายของหน้าสัมผัสทวิสต์พินที่ประกอบเสร็จแล้วขึ้นอยู่กับกระบวนการปลายน้ำ ได้แก่ การตัด การเชื่อม การขึ้นรูปบาน และการตรวจสอบ ซึ่งครอบคลุมโดยสายการผลิตแบบบูรณาการของ ZEUEE และผ่านการตรวจสอบยืนยันในการผลิตให้แก่ลูกค้า OEM ได้แก่ AVIC, TE และ Sumitomo
ไม่ใช่ การถักหุ้มสายเคเบิลคือการพันปลอกป้องกันรอบมัดสายไฟที่ประกอบเสร็จแล้ว โดยทั่วไปใช้ Nomex โพลีเอสเตอร์ หรือการถักลวดเหล็กหุ้มสายเคเบิลหลายตัวนำ ซึ่งใช้กับงานเดินสายไฟในอุตสาหกรรมการบินและอวกาศและยานพาหนะงานหนัก ส่วนการถักทวิสต์พินเป็นการขึ้นรูปตัวนำภายในหน้าสัมผัสคอนเน็กเตอร์ชิ้นเดียว โดยใช้ทองแดงผสมเบริลเลียมเส้นเล็กที่มีเส้นผ่านศูนย์กลางต่ำกว่าหนึ่งมิลลิเมตร เป็นอุปกรณ์คนละประเภท ผลิตภัณฑ์ปลายทางคนละแบบ และใช้ในคนละอุตสาหกรรม ตรงกันข้ามกับความเข้าใจที่พบบ่อยว่า “เครื่องถักทุกชนิดใช้แทนกันได้” ซึ่งไม่เป็นเช่นนั้นเสมอไป นี่คือเหตุผลเชิงโครงสร้างที่ทำให้ข้อกำหนดของผู้ซื้อคลาดเคลื่อน ไม่ใช่คำกล่าวอ้างทางการตลาด
ชื่อหมวดหมู่เหล่านี้บ่งบอกถึงวัสดุลวดที่เครื่องจักรกำหนดค่าไว้สำหรับใช้งาน โดยทั่วไป เครื่องถักลวดอัตโนมัติหมายถึงการควบคุมแรงตึงด้วยเซอร์โวที่แคริเออร์ทุกชุด โดยไม่ขึ้นกับวัสดุลวด ส่วนเครื่องถักลวดทองแดงหมายถึงความสามารถในการทำงานกับทองเหลืองหรือโลหะผสมทองแดง (ซีรีส์ C49-BR ใช้ไกด์เซรามิก) ขณะที่เครื่องถักลวดเหล็กโดยทั่วไปหมายถึงการใช้ลวดขนาดใหญ่กว่า (≥ 0.20 mm) ซึ่งต้องใช้ไกด์เหล็ก ซีรีส์ C49-BR รองรับทองแดง โลหะผสมทองแดง และเบริลเลียม-ทองแดง ตั้งแต่ 0.04 mm ถึง 0.30 mm แต่ไม่ได้ปรับให้เหมาะกับลวดเหล็กที่มีขนาดเกิน 0.30 mm หรือการถักลวดสเตนเลส ซึ่งต้องใช้ฮาร์ดแวร์ปรับแรงตึงหลอดม้วนชนิดอื่น
มี วิศวกรของ ZEUEE กำหนดค่าเครื่องถักแบบสปินเดิลรุ่นสั่งทำพิเศษให้แก่ผู้ผลิตเครื่องถักลวดที่รับงานผลิตตามสัญญาเป็นประจำ คำขอที่พบบ่อย ได้แก่ รุ่นกะทัดรัด 12 แคริเออร์สำหรับงานวิจัยและพัฒนาในห้องปฏิบัติการ รูปแบบความหนาแน่นสูง 64 แคริเออร์สำหรับหน้าสัมผัสแบบตีเกลียวรวม และชุดป้อนด้านหน้าที่ผสานเครื่องตีเกลียวลวดสำหรับโรงงานที่ทำทั้งการตีเกลียวและการถัก ขอชี้แจงตามตรงว่า เครื่องสั่งทำพิเศษไม่ได้มีราคาถูกกว่าการซื้อรุ่นมาตรฐานแล้วนำมาดัดแปลงเสมอไป โปรดขอให้ตรวจสอบขนาดและข้อกำหนดก่อนสรุปว่าการกำหนดค่าแบบสั่งทำจะช่วยลดต้นทุน
เหตุผลที่ ZEUEE สร้างหน้าเครื่องถักทวิสต์พินนี้
ขอใบเสนอราคาทันที
ข้อมูลจำนวนเส้นลวด ระยะพิทช์การถัก และความเข้ากันได้ของแคริเออร์ในหน้านี้อ้างอิงจากประสบการณ์การดำเนินงาน 20 ปีของ ZEUEE ในด้านระบบอัตโนมัติสำหรับการประกอบคอนเน็กเตอร์นอกมาตรฐาน รวมถึงเครื่องจักรปลายน้ำ 4 กลุ่มสำหรับทวิสต์พิน (การตัดและเชื่อม การขยายด้วยเซอร์โว การทำรหัสสี BIN และการประกอบ Nano-D) ซึ่งอยู่ระหว่างการผลิตให้แก่ลูกค้า OEM ได้แก่ AVIC, TE Connectivity และ Sumitomo แล้ว ZEUEE ถือครองสิทธิบัตรการประดิษฐ์ 32+ ฉบับและสิทธิบัตรแบบจำลองอรรถประโยชน์ 68+ ฉบับในกลุ่มเครื่องจักรนี้ โดยมีหลายฉบับที่คุ้มครองกลไกควบคุมแรงตึงของแคริเออร์และการควบคุมระยะพิทช์การถักตามที่อธิบายไว้ข้างต้นโดยเฉพาะ
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






