Kontaktieren Sie Zeyu lntelligent Industrial Company

Automatische Schneid- und Schweißmaschine für Twist-Pin-Kontakte
Machen Sie aus der größten Fertigungsschwäche von Twist-Pin-Kontakten – Schwankungen beim Schweißen und Crimpen – eine reproduzierbare Qualität, die zu 100 % geprüft wird. Die Maschine 0.45 von ZEUEE schweißt beide Enden geflochtener Twist-Pin-Kontakte mit 10–13 Stück/min per Laser. Die Schnittlängengenauigkeit beträgt ±0,02 mm; eine CCD-Prüfung erfolgt inline.
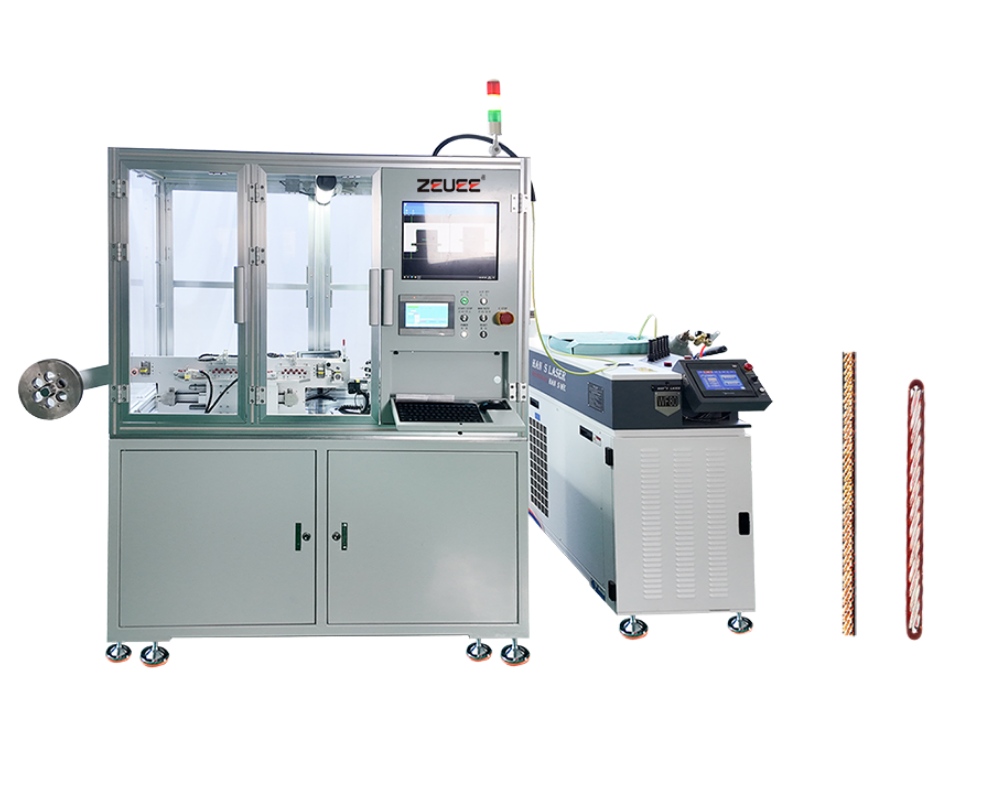
Technische Kerndaten und Leistung
±0,02 mm
Schnittlängengenauigkeit
10–13 / min
Durchsatz (Stück)
7.5 KW
Leistung
CCD 100 %
Inline-Prüfung von Schweißnaht und Länge
Beidseitig
Laserschweißung je Bauteil
ISO 9001
Hergestellt von einem zertifizierten Hersteller
Im Fokus: Engineering · Einkauf · Produktion
Warum die Qualität von Twist-Pin-Kontakten an der Schweißnaht steht und fällt
Eine automatische Schneid- und Schweißmaschine für Twist-Pin-Kontakte löst ein Problem, über das die Steckverbinderindustrie selten offen spricht: Die Zuverlässigkeit eines Twist-Pin-Kontakts hängt allein von der Schweißnaht ab, die seine Litzen zusammenhält. Betrachten wir das Bauteil selbst: Ein Bündel feiner Berylliumkupfer- und Kupferlegierungsdrähte wird miteinander verdrillt und an den Enden laserverschweißt. Beim Einstecken geben die federnden Drähte nach und stellen über die Schnittstelle zwischen Twist-Pin-Kontakt und Buchse sieben elektrische Kontaktpunkte her. Diese Konstruktion verleiht dem Twist-Pin-Steckverbinder seine Widerstandsfähigkeit gegen Stöße und Vibrationen. Zugleich liegt genau hier das Risiko.
Hier kommt ein Aspekt, den die meisten Kataloge auslassen. Die Wahrheit ist: Ein Twist-Pin-Kontakt ist nicht immer besser als ein gestanzter Kontakt. Omnetics, ein Kontakt-Hersteller, bezeichnet den Twist-Pin offen als „komplexes System aus Schweiß- und Crimpverbindungen, das Kosten, Schwankungen und Anfälligkeit mit sich bringt“. Warum? Jede Schweißnaht ist eine Stelle, an der sich Wärme, Litzenposition und Timing verändern können.
Lose Litzen, eine kalte (scheinbare) Schweißnaht, eine versetzte Verbindung – ein schlecht geschweißter Twist-Pin-Kontakt funktioniert schlechter als ein sauber gestanzter Kontakt. Auch gestanzte Kontakte haben ihre eigenen Fehlerquellen: Raue Stanzkanten reiben bei wiederholtem Stecken die Beschichtung des Buchsenkontakts ab. Außerdem verläuft bei gestanzten und umgeformten Stiftkontakten über die gesamte Kontaktlänge eine Naht – ein Fehlerbild, das in Twist-Pin-Kontaktpatenten des USPTO dokumentiert ist.
Jede Konstruktion bringt Zielkonflikte mit sich. Nüchtern betrachtet erreichen Twist-Pin-Kontakte die geschätzte Lebensdauer von 100.000 Steckzyklen, wie sie bei Steckverbindern für 150°C oder 200°C angegeben wird, nur dann, wenn jede einzelne Schweißnaht gleichbleibend ausgeführt ist.
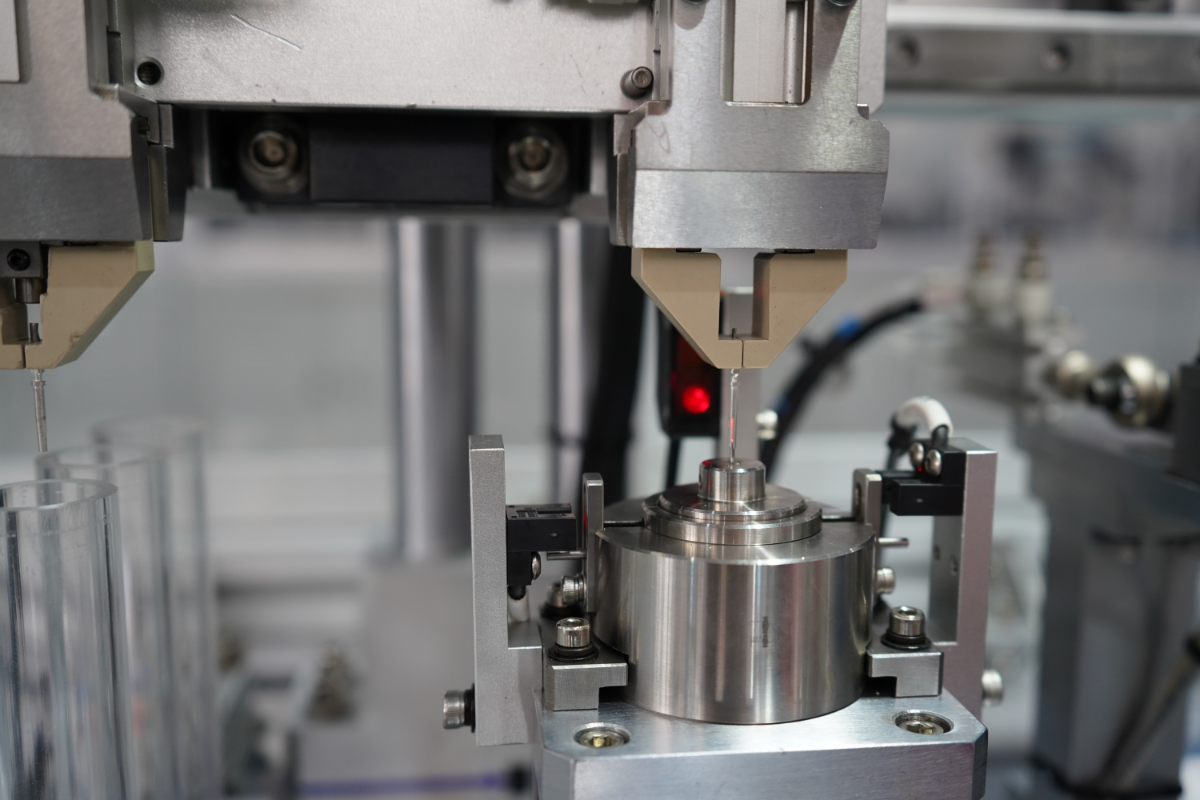
Genau diesen Zielkonflikt soll das System 0.45 von ZEUEE lösen. Manuelle und halbautomatische Fertigungslinien halten die Schweißqualität von Bauteil zu Bauteil nicht konstant. Der Fehler bleibt oft unentdeckt, bis ein oder zwei Jahre später die Rückläufer aus dem Feldeinsatz zunehmen. Der entscheidende Unterschied liegt nicht darin, dass die Maschine Twist-Pin-Kontakte schweißt – das können viele Maschinen –, sondern darin, dass sie die strukturelle Ursache für Fehler bei Twist-Pin-Kontakten, uneinheitliche Schweißnähte, bei jedem Bauteil inline herausprüft. Die ZEUEE-Ingenieure haben die Fertigungszelle auf servogesteuerter Zuführung, beidseitigem Laserschweißen und CCD-Bildverarbeitung aufgebaut. Diese prüft die Länge mit ±0,02 mm Genauigkeit und erkennt fünf Schweißfehlerarten, bevor ein Bauteil in den Sammelbehälter gelangt.
Fragen Sie sich, ob diese Schwachstelle auch Ihren Kontakt betrifft?
Senden Sie Ihr Twist-Pin-Muster für eine individuelle MachbarkeitsprüfungIm Fokus: Engineering (primär) · Einkauf (Abgleich mit der Angebotsanfrage)
Die Schneid- und Schweißmaschine 0.45 von ZEUEE für Twist-Pin-Kontakte – Konfiguration und technische Daten
Für Ingenieure, die eine Maschine auf ein Produktionsziel abstimmen, sind technische Daten entscheidend. Die automatische Schneid- und Schweißmaschine 0.45 von ZEUEE für Twist-Pin-Kontakte (Maschinencode C49-ZY04-01) ist eine kompakte, modulare Fertigungszelle. Sie verarbeitet eine Spule mit verdrilltem Flechtdraht und fertigt geprüfte Twist-Pin-Kontakte, die für die Montage in einem rechteckigen Micro-Steckverbinder bereit sind. Sie beseitigt die Schwankungen beim manuell zugeführten Schneiden und Schweißen. Möglich machen dies ein Servo-Vorschub und eine CCD-Prüfung im geschlossenen Regelkreis anstelle einer Beurteilung durch den Bediener. Als einzelne Maschine vereint sie ein Laserschweißgerät und eine Präzisionsschneidstation in einer Prüfzelle – ein Ansatz zur automatisierten Fertigung, wie er im USPTO-Patent US6584677B2 beschrieben ist.
Maschinenname
Automatische Schneid- und Schweißmaschine 0.45 für Twist-Pin-Kontakte
Maschinencode
C49-ZY04-01
Platzbedarf (L×B×H)
1500 × 700 × 1850 mm
Durchsatz
10–13 Stück / min
Schnittlängengenauigkeit
±0,02 mm (per CCD geprüft)
Leistung
7.5 KW
Luftdruck
0,4–0,6 MPa
Spannung
220 V AC
Schweißverfahren
Beidseitiges Laserschweißen (je nach Bauteil konfigurierbar)
Prüfung
CCD-Bildverarbeitung (Länge und Schweißnaht) + Erkennung fehlender Drähte
Vier speziell entwickelte Teilsysteme
01
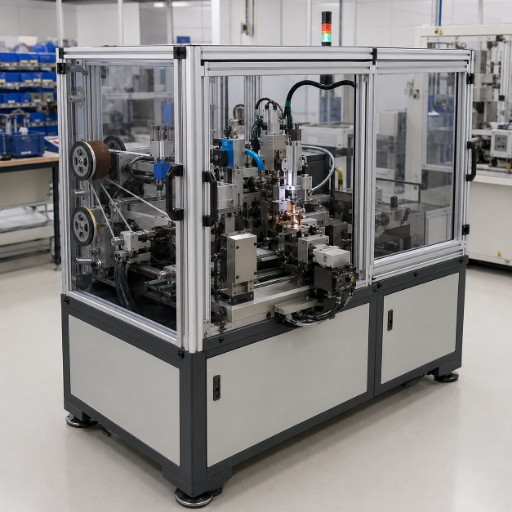
Drahtabzug mit konstanter Spannung
Das Abwickelmodul wird mit einem Spannungsregler kombiniert, damit die Abzugsgeschwindigkeit gleichmäßig bleibt. Ungleichmäßige Spannung ist eine Hauptursache für falsch ausgerichtete Litzen vor dem Schweißen.
02
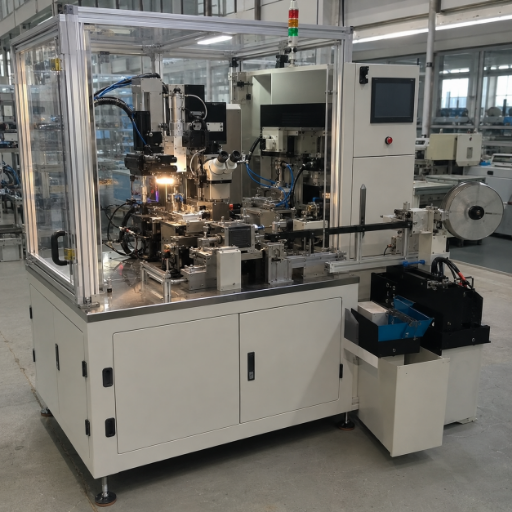
Intelligente CCD-Erkennung
Prüft Länge und Schweißqualität jedes Bauteils statt nur eines Musters. So wird die Fehlerdurchlaufquote gegen null gesenkt.
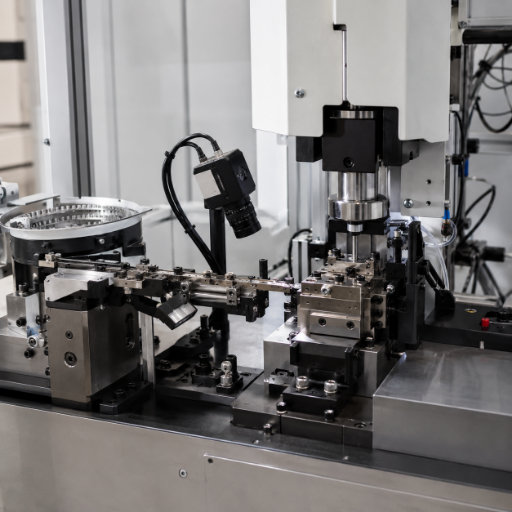
03
Hochpräzise Servo-Zuführung
Steuert sowohl die Drahtzuführung als auch das Laserschweißen und sorgt für einen reproduzierbar präzisen Vorschub sowie eine zuverlässige Schweißenergie.
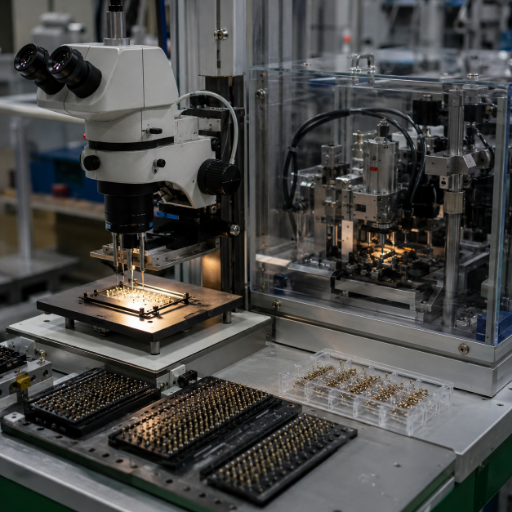
04
Modularität
Die Fertigungszelle lässt sich für Wartungsarbeiten schnell zerlegen. Ein Austauschmodul kann gewechselt werden, ohne dass die Fertigungslinie tagelang stillsteht.
Im Fokus: Engineering
Der Prüfablauf vom Schneiden bis zum Schweißen
So läuft der Prüfablauf vom Schneiden bis zum Schweißen ab – und so wird aus einem geprüften Twist-Pin-Kontakt ein versandfertiges Bauteil. Ein Schweißfehler kann bis zur Montage oder, schlimmer noch, bis zum Einsatz im Feld unentdeckt bleiben. Diese Verzögerung ist das eigentliche Risiko in der Fertigung von Twist-Pin-Kontakten. ZEUEE hat den Ablauf so konzipiert, dass die Prüfung in derselben Fertigungszelle erfolgt, in der das Bauteil hergestellt wird. Denn eine versetzte Schweißnaht 200 Millisekunden nach ihrer Entstehung zu erkennen, ist der einzige wirtschaftlich sinnvolle Zeitpunkt. Der Ansatz entspricht dem automatisierten Fertigungsverfahren für Twist-Pin-Kontakte aus dem USPTO-Patent US6584677B2 (Medallion Tech, Priorität 2001): Der Litzenleiter wird zugeführt, geklemmt, durch kontrollierte Drehung geformt und per Laser abgetrennt. So entstehen Bauteile mit „gleichmäßigeren und präziser kontrollierten Eigenschaften“.
SCHRITT 01
Spule einlegen und Draht mit konstanter Spannung abziehen – Die Spule mit verdrilltem Flechtdraht wird montiert; der Spannungsregler sorgt für einen gleichmäßigen Abzug.
SCHRITT 02
Nachrichten – Der Draht wird vor dem Vorschub gerichtet, damit die Schnittposition stimmt.
SCHRITT 03
Servo-Vorschub und Schneiden – Der Draht wird zugeführt und auf Länge geschnitten. Die CCD-Prüfung bestätigt die Genauigkeit von ±0,02 mm.
SCHRITT 04
Klemmen und drehen – Jedes zugeschnittene Teil wird geklemmt und gedreht, sodass beide Enden zugänglich sind.
SCHRITT 05
Beidseitiges Laserschweißen – Beide Enden werden per Laser geschweißt; die Konfiguration lässt sich an das Kontaktdesign des Kunden anpassen.
SCHRITT 06
CCD-Prüfung und Sortierung – Länge und Schweißnaht werden geprüft, fehlende Drähte erkannt und Gutteile in den Sammelbehälter ausgegeben.
„Wir betrachten die Prüfung nicht als abschließende Station, sondern als Teil des Schweißprozesses. Unmittelbar nach dem Laserschuss prüft unsere CCD jede Verbindung auf Glätte, Abweichungen, lose Litzen, kalte Schweißnähte und die Verbindungsgröße. Weicht ein Bauteil ab, erkennt die Fertigungszelle das, bevor das nächste hergestellt wird – nicht erst, wenn tausend Stück ausgeliefert wurden.“
Möchten Sie den Ablauf mit Ihrem Draht- und Kontaktmuster in Aktion sehen?
Videodemonstration des Prüfablaufs vom Schneiden bis zum Schweißen anfordernIm Fokus: Engineering + Produktion · Einkauf (Kosten)
Automatisierte und manuelle Fertigung von Twist-Pin-Kontakten – Präzision, Fehlererkennung und Konstanz
Der eigentliche Einwand des Einkaufs sind die Kosten: Lohnt sich eine automatisierte Schneid- und Schweißmaschine gegenüber manueller oder ausgelagerter Fertigung? Eine ehrliche Antwort muss den Zielkonflikt benennen, und entscheidend ist dabei die Prüfung. Bei der manuellen Schweißnahtprüfung, wie Praktiker in Technikforen erläutern, ist es nicht wirtschaftlich, 100 Prozent der Schweißnähte zu prüfen. Deshalb verlassen sich Betriebe auf einen qualifizierten Schweißprozess und Stichproben. Bei toleranten Verbindungen ist das akzeptabel. Bei einem Twist-Pin-Kontakt hingegen – bei dem eine einzige kalte Schweißstelle einen für 200°C ausgelegten Steckverbinder für Verteidigungs- oder Medizintechnik unbrauchbar machen kann – lässt die Stichprobenprüfung Schwankungen durch. Ein struktureller Vorteil der Fertigungszelle besteht darin, dass die CCD-Prüfung eine Inline-Prüfung von 100 % zum Standard macht, ohne zusätzliche Kosten zu verursachen – dieselbe Logik automatisierter Fertigung mit gleichbleibender Ausbringung, die auch dem USPTO-Patent US6584677B2 zugrunde liegt.
Prüfindex für Schweißfehler an Twist-Pin-Kontakten
Hier zeigt sich, wodurch sich die Investition bezahlt macht – und worüber kein Wettbewerber öffentlich Angaben macht. Der Prüfindex für Schweißfehler an Twist-Pin-Kontakten von ZEUEE führt die fünf Schweißfehlerarten auf, die die CCD-Station bei jedem Bauteil aussortiert. Jeder Fehler ist einem dadurch verhinderten Ausfall im Feldeinsatz zugeordnet:
Faktor
Manuell / halbautomatisch
Automatisierte Fertigungszelle ZEUEE 0.45
Schnittlängengenauigkeit
Bedienerabhängig
±0,02 mm, per CCD geprüft
Prüfabdeckung für Schweißnähte
Stichproben (qualifizierter Prozess)
100 % inline, jedes Bauteil
Erkannte Schweißfehlerarten
Sichtprüfung im Nachhinein
5 Fehlerarten, direkt in der Fertigungszelle
Durchsatz
Variiert je nach Bediener
10–13 Stück / min, konstant
Erkennung fehlender Drähte
Manuelle Erkennung
Automatische Meldung
Konstanz von Bauteil zu Bauteil
Schwankt im Verlauf einer Schicht
Servo-gesteuert und reproduzierbar
#
Fehlerart (CCD)
Verhinderter Ausfall im Feldeinsatz
01
Schweißpunkt nicht glatt
Spannungsspitze → Bruch durch Vibration
02
Schweißnaht versetzt / außermittig
Ungleichmäßige Litzenbelastung → vorzeitige Ermüdung
03
Lose / aufgefächerte Litzen
Kontaktpunkte gehen verloren → Signalunterbrechungen
04
Scheinbare (kalte) Schweißnaht
Hoher Widerstand → Wärme → Unterbrechung des Stromkreises
05
Verbindung zu groß / unzureichend
Schäden beim Einsetzen oder schwache Verbindung
Im Fokus: Produktion · Engineering (technische Validierung)
Die von dieser Maschine gefertigten Twist-Pin-Kontakte – Anwendungen und Leistungsbereich
Die Fertigungszelle produziert Twist-Pin-Kontakte für rechteckige Micro-Steckverbinder, Micro-D- und Nano-D-Steckverbinder. Diese Steckverbindertechnologie zählt neben den Hyperboloid-Kontakten und Hyperboloid-Steckverbinderfamilien zu den führenden Lösungen für anspruchsvolle Umgebungen. Käufer spezifizieren sie wegen ihrer Leistungsmerkmale: Twist-Pin-Kontakte bieten zahlreiche elektrische Kontaktpunkte, geringe Steckkraft sowie Widerstandsfähigkeit gegen Stöße und Vibrationen, die gestanzte Kontakte nur schwer erreichen. Da diese Leistung nur bei kontrollierter Fertigung gewährleistet ist, wurde die Maschine als Garant für den guten Ruf des Kontakts entwickelt.
Leistungsbereich von Twist-Pin-Kontakten
Der Leistungsbereich von Twist-Pin-Kontakten von ZEUEE fasst zusammen, warum sich die hohen Anforderungen an die Fertigung lohnen – jede externe Angabe ist belegt und nicht bloß behauptet:
Merkmal
Wert / Kontext
Quelle
Steckzyklen
~100.000 ohne Leistungseinbußen (gegenüber ~5.000 bei Standard-Medizintechnik)
ConnectorSupplier
Lebensdauer im Vergleich zu gestanzten Kontakten
~20× länger
ConnectorSupplier
Kontaktpunkte
Sieben elektrische Kontaktpunkte (Dura-Con-Twist-Pin); bis zu 10 Litzen an einem Micro-D-Steckerkontakt
ConnectorSupplier / Sunkye
Betriebstemperatur
Ausgelegt für 150°C oder 200°C (abhängig vom Kontaktdesign)
Sunkye
Maßgebliche Steckverbinderspezifikationen
MIL-DTL-83513 (Micro-D, Rastermaß 0.050″) · MIL-DTL-32139 Twist-Pin (Nano-D, Rastermaß 0.025″)
MIL-Normen
Fertigungsverfahren
Laserverschweißte Litzen; automatisierte Hochgeschwindigkeitsfertigung
USPTO US7775841B2
Steckverbinderkontakte dieser Qualitätsstufe kommen in elektrischen Kabeln und Steckverbindern für Flugzeuge, in der Verteidigungs- und Militärelektronik, in Präzisionsinstrumenten und medizinischen Geräten zum Einsatz. Weitere Anwendungen finden sich in der Öl- und Gasindustrie sowie der Erdölindustrie, bei Unterwasserverbindungen über Umbilical-Kabeln, hermetischen Micro-D-Steckverbindern und Steckverbindern für Fahrzeuge mit neuen Antriebstechnologien.
In all diesen Branchen kann ein zeitweiliger Kontaktfehler einen Rückruf nach sich ziehen und ist nicht bloß ein Ärgernis. Deshalb prüfen Käufer aus der Medizintechnik und Luft- und Raumfahrt die Fertigung von Kontakten so genau. Eine Maschine für die Fertigung von Kontakten für diese Märkte ist kein Standardwerkzeug. Die ZEUEE-Ingenieure stimmen die Fertigungszelle so ab, dass jeder vom Kunden ausgelieferte Kontakt dieselbe Schweißnahtqualität aufweist, die die jeweilige Anwendung verlangt.
Steckverbinderfamilie
Typisches Rastermaß
Geeignet für
Micro-D (MIL-DTL-83513)
Rastermaß 0.050″ (1,27 mm), 9–130 Kontakte
Luft- und Raumfahrt, Signal- und Energieübertragung in der Verteidigungstechnik
Nano-D (MIL-DTL-32139)
Rastermaß 0.025″ (0,635 mm)
Extreme Miniaturisierung, Medizintechnik, UAV
Rechteckige Micro-Steckverbinder
Individuell
Verbindungen für Instrumente mit starken Vibrationen
Möchten Sie prüfen, ob die Maschine Ihre Kontaktgröße verarbeiten kann?
Senden Sie Ihr Twist-Pin-Muster zur MachbarkeitsprüfungIm Fokus: Einkauf (primär) · Engineering (Anwendbarkeit der Normen)
Technische Daten, Konformität und Qualitätssicherung
Der Kauf von Investitionsgütern bei einem unbekannten Hersteller ist ein Risiko. Internationale Käufer aus der Luft- und Raumfahrt sowie der Medizintechnik prüfen Anbieter daher zu Recht genau. ZEUEE belegt seine Angaben mit einer nachweisbaren Unternehmensbilanz. Das 2005 gegründete Unternehmen ist ein National High-Tech Enterprise. Es verfügt über eine Produktionsfläche von 20.000 m² und mehr als 150 F&E-Patente. Das ist hier unmittelbar relevant: Eine Maschine, die eine hohe Schweißnahtqualität sicherstellen soll, muss selbst unter einem kontrollierten Qualitätssystem gefertigt werden. ZEUEE ist nach ISO 9001:2015 zertifiziert.










01/10
ISO 9001:2015
Zertifiziertes Qualitätsmanagement
150+ Patente
32+ Erfindungspatente · 68+ Gebrauchsmuster
National High-Tech
Enterprise seit 2005
20.000 m²
Produktionsstandort, 120+ Beschäftigte
30+ Länder
Weltweit im Einsatz
Anlagen von ZEUEE sind darauf ausgelegt, Kontakte nach den Maß- und Leistungsanforderungen der Normen MIL-DTL-83513 und MIL-DTL-32139 für Micro-D- und Nano-D-Steckverbinder zu fertigen. Die Maschine ist das Fertigungsmittel; die Konformität wird am fertigen Kontakt geprüft. Zu den langjährigen Kunden zählen AVIC, China Shipbuilding, GAC Group, Corning USA, TE, Sumitomo, LEGO, TCL, SONY und Foxconn – Kunden, die ihre Lieferanten sorgfältig prüfen.
Benötigen Sie Unterlagen zu Konformität und Patenten?
Vollständige Konformitätsunterlagen herunterladenIm Fokus: Einkauf (primär) · Produktion (Budgetfreigabe)
Einkaufsleitfaden – kundenspezifische Anpassung, Lieferzeit, Integration und Support
Kein Twist-Pin-Programm gleicht dem anderen. Deshalb wird diese Maschine individuell konfiguriert und nicht als Standardprodukt ab Lager verkauft. Ein einzelner Preis wäre für die meisten Käufer irreführend und könnte zu einer kostspieligen Fehlkonfiguration führen. Seriös ist es, die Faktoren aufzuzeigen, die den Angebotspreis bestimmen, denn der passende Preis hängt von Ihrem Kontakt und dem Produktionsvolumen ab. Die ZEUEE-Ingenieure legen jede Ausführung anhand der folgenden Parameter aus.
Was den Angebotspreis bestimmt
Da ZEUEE komplette Fertigungslinien für mannlose Fabriken baut, kann die Schneid- und Schweißzelle einzeln oder als eine Stufe in einer größeren Automatisierungslinie für Steckverbinder angeboten werden. Das ist hilfreich, wenn der hier gefertigte Twist-Pin-Kontakt in eine nachgelagerte Montagemaschine für Twist-Pin-Kontakte gelangt. Senden Sie Ihre Kontaktzeichnung und Angaben zum Produktionsvolumen. Das Team erstellt daraufhin ein konfiguriertes Angebot mit Lieferzeit.
Interaktive Engineering-Tools und Auswahlhilfen
Schätztool
Schätzung des Durchsatzes bei der Fertigung von Twist-Pin-Kontakten
Schätzung starten →
Machbarkeitskonfigurator
Kontaktspezifikation und Machbarkeitskonfigurator für Twist-Pin-Kontakte
Konfigurator starten →
Steckverbinder-Auswahlhilfe
Auswahlhilfe für Micro-D- und Nano-D-Steckverbinder
Auswahlhilfe verwenden →
FAQ – Schneid- und Schweißmaschine für Twist-Pin-Kontakte
Wie sichert die Maschine die Schweißqualität und erkennt kalte (scheinbare) Schweißnähte?
Jedes Teil wird inline per CCD auf die Glätte der Schweißnaht, Abweichungen, lose Litzen, Scheinschweißungen und die Größe der Schweißverbindung geprüft; zusätzlich wird kontrolliert, ob ein Draht fehlt. Damit wird einer bekannten Realität in der Fertigung Rechnung getragen: Eine manuelle Prüfung von 100 Prozent der Schweißnähte ist nicht wirtschaftlich, deshalb prüfen die Teams stichprobenartig. Hier erfolgt die 100 %-Prüfung automatisch bei 10–13 Stück/min.
Ist ein Twist-Pin-Kontakt immer besser als ein gestanzter Kontakt?
Nicht immer. Ein Twist-Pin-Kontakt bietet mehr Kontaktpunkte und eine höhere Vibrationsfestigkeit, ist aber ein komplexes System aus Schweiß- und Crimpverbindungen. Gestanzte Kontakte haben dagegen raue Stanzkanten. Jede Konstruktion bringt Zielkonflikte mit sich. Der Vorteil eines Twist-Pin-Kontakts zeigt sich nur bei gleichbleibender Schweißqualität. Dafür sorgt die Inline-Prüfung.
Welche Größen von Twist-Pin-Kontakten und welche Drahtstärken kann die Maschine verarbeiten?
Die Konfiguration richtet sich nach Ihrem Kontakt: Drahtstärke, Litzenzahl und Kontaktlänge werden für jede Ausführung festgelegt. Beidseitiges Schweißen ist konfigurierbar. Senden Sie ein Muster oder eine Zeichnung zur Machbarkeitsprüfung.
Kann die Maschine Kontakte für Steckverbinder nach MIL-DTL-83513 und MIL-DTL-32139 fertigen?
Ja – sie fertigt Twist-Pin-Kontakte für Micro-D-Steckverbinder (MIL-DTL-83513) und Nano-D-Steckverbinder (MIL-DTL-32139 Twist-Pin). Die Konformität wird am fertigen Kontakt geprüft, da die Maschine das Fertigungsmittel ist.
Lässt sich die Maschine in unsere bestehende Fertigungslinie für Steckverbinder integrieren?
Sie kann eigenständig oder als Stufe in einer größeren Automatisierungslinie betrieben werden. Die ZEUEE-Ingenieure übernehmen die Integration im Rahmen ihrer Kompetenz für die Automatisierung ganzer Fabriken, einschließlich nachgelagerter Montage- und Crimpprozesse.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






