ติดต่อ Zeyu lntelligent Industrial Company
ระบบตรวจสอบแรงย้ำ: พิสูจน์การครอบคลุมข้อบกพร่องก่อนซื้อ

อัปเดต ตุลาคม 2026
ระบบตรวจสอบแรงย้ำเปรียบเทียบสัญญาณแรงจากการกดแต่ละรอบกับค่าอ้างอิงที่ผ่านการรับรอง เส้นโค้งที่ผ่านเกณฑ์แสดงว่ากระบวนการที่วัดได้อยู่ภายในขีดจำกัด แต่ไม่ได้พิสูจน์ว่ามีลวดทุกเส้นอยู่ในกระบวนการ หรือว่าจุดต่อสำเร็จรูปเป็นไปตามข้อกำหนดทางไฟฟ้าทั้งหมด
ตรวจสอบข้อกำหนดทางเทคนิคอย่างรวดเร็ว
- ระบุขั้วต่อไฟฟ้า สายไฟ อุปกรณ์ย้ำ เครื่องกด และเซนเซอร์ให้ครบถ้วน
- ขอข้อมูลแรงเทียบกับเวลาหรือตำแหน่ง พร้อมระบุโซนที่ใช้วิเคราะห์
- แยกการคัดชิ้นงานดีออกจากการพลาดข้อบกพร่องที่ใช้ทดสอบ
- ระบุเส้นทางคัดทิ้งชิ้นงานจริงและผู้รับผิดชอบการเปลี่ยนสูตรการผลิตไว้ในข้อเสนอ
ระบบตรวจสอบแรงย้ำเป็นการตรวจสอบกระบวนการที่ผ่านการรับรองสำหรับจุดต่อเฉพาะ ก่อนซื้อให้ทดสอบชิ้นงานดีที่ตรวจยืนยันแล้ว ข้อบกพร่องที่ทราบล่วงหน้า และการจัดการชิ้นงานที่คัดทิ้งแยกจากกัน ให้คงการตรวจสอบรอยต่อที่ลูกค้ากำหนดไว้ในแผนควบคุม
ผู้ซื้อจำเป็นต้องมีหลักฐานที่เชื่อถือได้ตั้งแต่การสาธิตของผู้ส่งมอบไปจนถึงอุปกรณ์ที่ติดตั้งจริง เริ่มจากข้อบกพร่องขนาดเล็กที่สุดที่ส่งผลต่อผลิตภัณฑ์ จากนั้นตรวจสอบว่าระบบตรวจจับ ซอฟต์แวร์ และกระบวนการผลิตสามารถตรวจพบและแยกข้อบกพร่องออกจากความแปรผันที่ยอมรับได้หรือไม่
- การตรวจสอบทุกจังหวะการกดไม่ได้หมายความว่าจะตรวจพบข้อบกพร่องได้ทุกชนิด
- ต้องมีค่าอ้างอิงที่ตรวจยืนยันแล้วก่อนสอนระบบให้รู้จำ เส้นโค้งที่เรียบเพียงอย่างเดียวยังไม่เพียงพอ
- แม้ตรวจพบได้ถูกต้อง ก็ยังต้องมีกลไกหยุดเครื่องหรือคัดทิ้งชิ้นงานที่ทำงานได้จริง
- ต้องตกลงจำนวนตัวอย่างและเกณฑ์การตรวจรับก่อนเริ่มทดสอบ
ระบบตรวจสอบแรงย้ำวัดอะไร
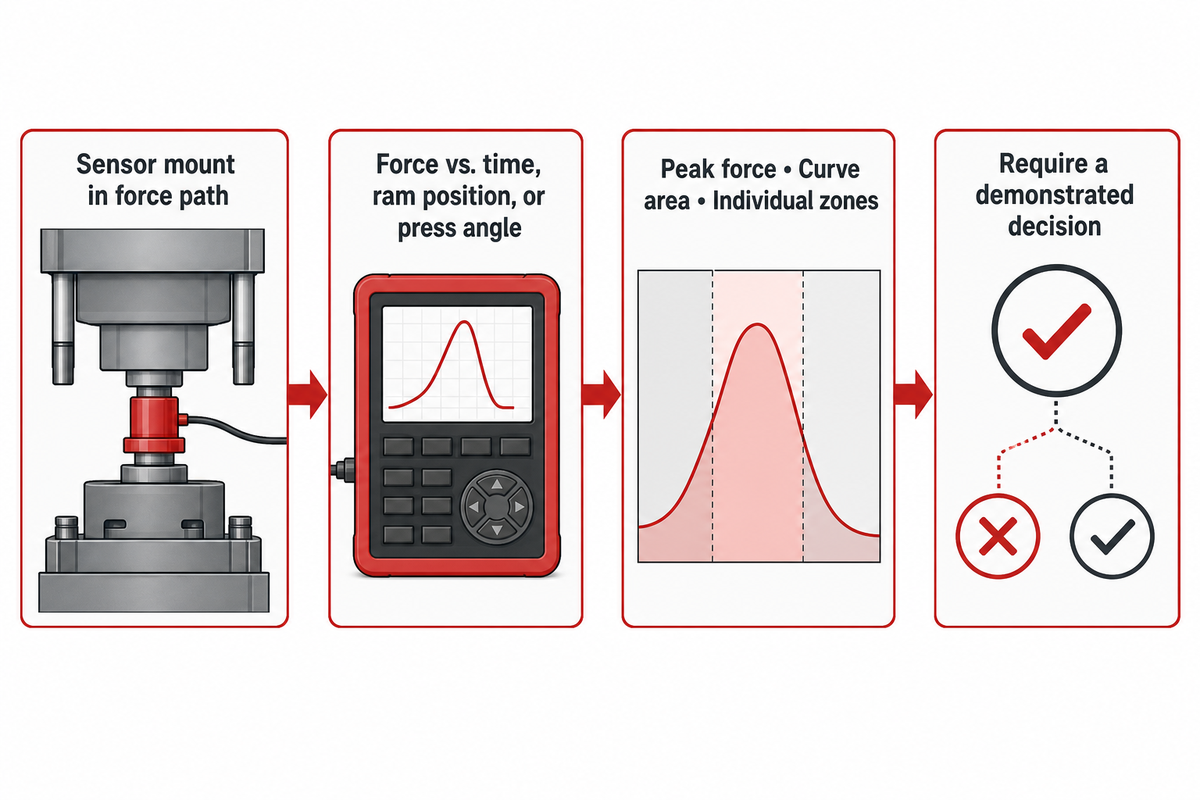
เครื่องตรวจสอบแรงย้ำวัดสัญญาณกระบวนการระหว่างจังหวะทำงาน แล้วเปรียบเทียบคุณลักษณะที่เลือกไว้กับเส้นโค้งอ้างอิง อุปกรณ์แต่ละรุ่นอาจวิเคราะห์แรงเทียบกับเวลา ตำแหน่งแรม หรือมุมของเครื่องกด แรงสูงสุด พื้นที่ใต้เส้นโค้ง และโซนต่าง ๆ ใช้ตรวจสอบกระบวนการในสภาวะที่เปลี่ยนแปลงกันคนละด้าน
การวัดพื้นฐานเริ่มจากติดตั้งเซนเซอร์ที่เหมาะสมไว้ในเส้นทางแรงของเครื่องกด วิธีหนึ่งคือใช้เซนเซอร์วัดแรงแบบเพียโซอิเล็กทริก แต่การใช้เซนเซอร์เพียงอย่างเดียวไม่ได้บ่งชี้ว่าครอบคลุมข้อบกพร่องใดบ้าง ผู้ผลิตควรระบุแกนที่วัด จุดเริ่มทำงาน การกรองสัญญาณ และช่วงจังหวะการกดที่นำมาประเมิน หน้าจอที่ระบุว่า “แรง” ควรแสดงหน่วยและอธิบายการปรับสเกลด้วย
คำอธิบายเชิงเทคนิคของ Rob Boyd ใน Assembly ครอบคลุมการตรวจสอบโดยอิงค่าอ้างอิงและการตั้งค่าตามลักษณะงาน ให้นำความแตกต่างนี้ไปพิจารณาเมื่อตรวจสอบชุดติดตั้งเพิ่มเติมบนโต๊ะทำงานหรือเครื่องจักรใหม่ ค่าที่แสดงเฉพาะแรงสูงสุดกับการวิเคราะห์หลายโซนของเส้นโค้งนั้นไม่เหมือนกัน
ชุดติดตั้งเพิ่มเติมสำหรับเครื่องกดแบบแยกเดี่ยว
- ตรวจสอบการติดตั้งเซนเซอร์และความเข้ากันได้กับจังหวะการทำงาน
- ตกลงลำดับการหยุดและเริ่มเครื่องใหม่สำหรับผู้ปฏิบัติงาน
- ระบุผู้ส่งมอบที่รับผิดชอบการส่งออกข้อมูล
สายการประกอบแบบบูรณาการ
- รวมเงื่อนไขการป้อนชิ้นงานและการลำเลียงชิ้นงานของระบบอัตโนมัติไว้ในการทดสอบ
- ติดตามชิ้นงานที่ตรวจพบไปจนถึงตำแหน่งคัดทิ้ง
- กำหนดผู้รับผิดชอบการบูรณาการระบบควบคุมและการตรวจสอบย้อนกลับ
ข้อผิดพลาดที่พบบ่อยในการจัดซื้อคือการมองว่าหน้าจอแสดงแรงเป็นระบบตรวจสอบทั้งหมด กำหนดให้ผู้ส่งมอบสาธิตว่าคุณลักษณะใดเปลี่ยนไปเมื่อทดสอบตัวอย่างข้อบกพร่อง และการเปลี่ยนแปลงนั้นทำให้เกิดผลการตัดสินที่บันทึกไว้อย่างไร หากสาธิตเรื่องนี้ไม่ได้ ก็แสดงว่ายังไม่มีหลักฐานยืนยันความสามารถในการตรวจจับ
เครื่องตรวจสอบแรงย้ำตรวจจับข้อบกพร่องอะไรได้บ้าง?
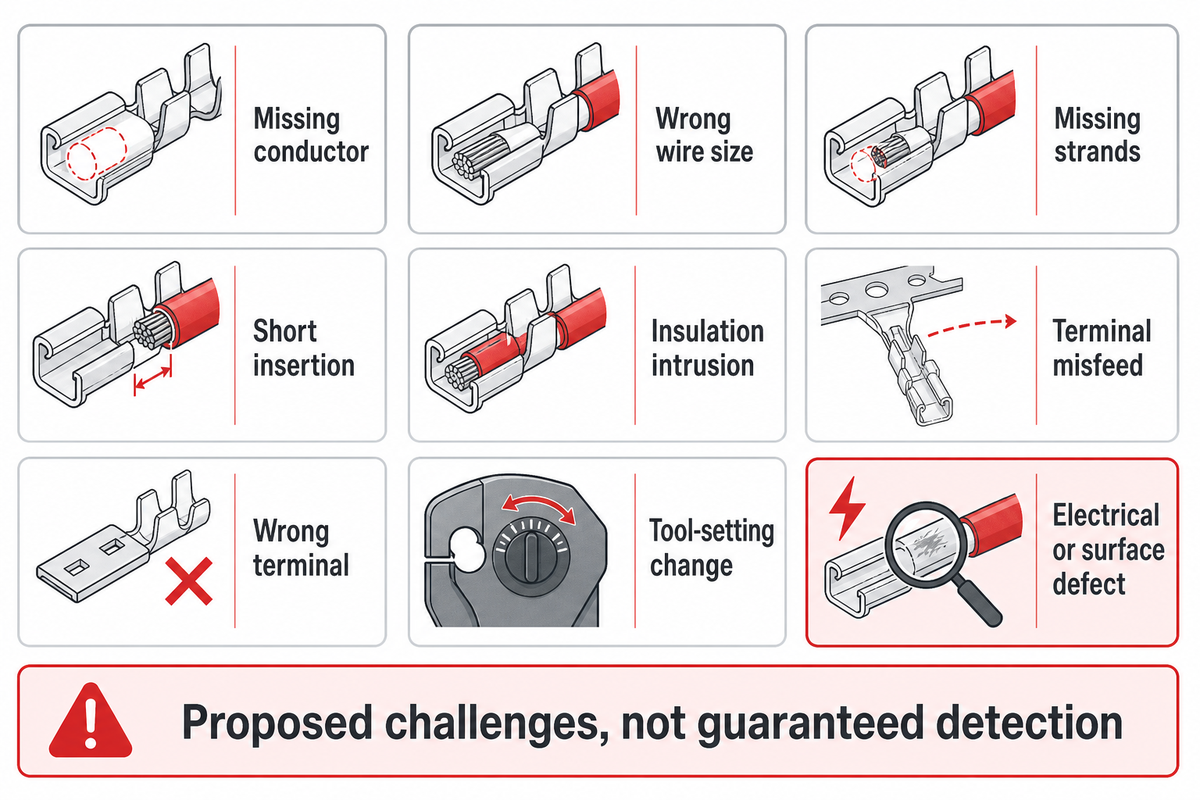
การขาดสายไฟหรือเส้นลวด และฉนวนที่อยู่ภายในบริเวณย้ำตัวนำ อาจเปลี่ยนลักษณะสัญญาณแรงได้ แต่จะตรวจจับได้หรือไม่ขึ้นอยู่กับจุดต่อและความแปรผันปกติของกระบวนการ ต้องทดสอบยืนยันความสามารถในการตรวจจับข้อบกพร่องแต่ละชนิดที่ต้องการแยกจากกัน รายการข้อบกพร่องของผู้ส่งมอบใช้เป็นพื้นฐานในการทดสอบได้ แต่ยังต้องสาธิตว่าจะแยกรอยย้ำที่มีข้อบกพร่องแต่ละแบบได้อย่างน่าเชื่อถือหรือไม่
แรงที่ใช้ขึ้นรูปขั้วต่อไฟฟ้าอาจบดบังแรงส่วนที่เหลือจากตัวนำ ข้อบกพร่องที่ส่งสัญญาณชัดเจนบนขั้วต่อไฟฟ้ารุ่นหนึ่ง อาจอยู่ในช่วงการกระจายของชิ้นงานดีบนขั้วต่ออีกรุ่นหนึ่งได้ รายการตรวจสอบ 9 ข้อต่อไปนี้เปลี่ยนข้อจำกัดดังกล่าวให้เป็นคำขอตัวอย่างสำหรับทดสอบ รายการนี้เป็นประเภทตัวอย่างที่เสนอให้ท้าทายระบบ ซึ่งบางประเภทต้องใช้ฟังก์ชันตรวจสอบเพิ่มเติม
| กลุ่มข้อบกพร่อง | ตัวอย่างทดสอบที่ต้องเตรียม | หลักฐานยืนยันที่เป็นอิสระ | ข้อจำกัด / งานที่ไม่เหมาะสม |
|---|---|---|---|
| ตัวนำขาดหาย | ขึ้นรูปขั้วต่อไฟฟ้าโดยไม่มีสายไฟตามที่กำหนด | บันทึกตัวอย่างพร้อมยืนยันด้วยการตรวจด้วยสายตา | ไม่ได้ยืนยันความไวต่อการขาดเส้นลวดเพียงเส้นเดียว |
| ขนาดสายไฟไม่ถูกต้อง | ตัวนำผิดชนิดที่มีโอกาสใช้จริงจากกลุ่มผลิตภัณฑ์ | หมายเลขชิ้นส่วนสายไฟและพื้นที่หน้าตัดหน่วย mm² | สัญญาณที่คล้ายกันอาจทับซ้อนกัน ขนาดเพียงอย่างเดียวใช้ระบุชนิดไม่ได้ |
| เส้นลวดขาดหาย | กำหนดจำนวนเส้นลวดที่ขาด โดยเริ่มจากข้อบกพร่องที่เล็กที่สุดซึ่งเกี่ยวข้อง | นับเส้นลวดที่นำออกและบันทึกวิธีเตรียมตัวอย่าง | แรงขึ้นรูปขั้วต่อไฟฟ้าอาจบดบังการสูญเสียตัวนำ |
| เสียบตัวนำไม่ลึกพอ | กำหนดระยะเสียบตัวนำที่ขาดไปบริเวณจุดย้ำตัวนำ | ตำแหน่งเสียบหน่วย mm ภาพตัดหรือภาพถ่ายเมื่อจำเป็น | แรงที่คล้ายกันไม่ได้ยืนยันว่าตัวนำอยู่ในตำแหน่งที่ถูกต้อง |
| ฉนวนล้ำเข้าไปในจุดย้ำตัวนำ | ควบคุมตำแหน่งฉนวนภายในกระบอกย้ำตัวนำ | บันทึกความยาวและตำแหน่งการปอกฉนวน | ระดับความรุนแรงและวัสดุฉนวนส่งผลต่อการแยกข้อบกพร่อง |
| ป้อนขั้วต่อไฟฟ้าผิดตำแหน่ง | ข้อผิดพลาดในการป้อนชิ้นงานที่เตรียมไว้อย่างปลอดภัยและเป็นตัวแทนของการใช้งานจริง | ภาพตำแหน่งและสถานะชุดป้อนชิ้นส่วน | อย่าเสี่ยงทำให้ทูลลิ่งเสียหายเพียงเพื่อสร้างตัวอย่างทดสอบ |
| ขั้วต่อไฟฟ้าผิดรุ่น | ขั้วต่อไฟฟ้าปะปนที่มีโอกาสใช้จริง หากทดสอบได้อย่างปลอดภัย | หมายเลขชิ้นส่วนและล็อตของขั้วต่อไฟฟ้า | การปะปนบางกรณีต้องใช้การตรวจระบุชนิดหรือแมชชีนวิชัน |
| การเปลี่ยนการตั้งค่าทูลลิ่ง | เปลี่ยนการตั้งค่าที่อนุมัติแล้วตามวิธีควบคุมที่ตกลงกัน | บันทึกการตั้งค่าและความสูงรอยย้ำที่วัดได้ | แรงไม่ได้วัดขนาดสำเร็จรูปทุกมิติโดยตรง |
| ข้อบกพร่องทางไฟฟ้าหรือพื้นผิว | สภาพหน้าสัมผัสหรือพื้นผิวที่เกี่ยวข้องกับการใช้งาน | การทดสอบทางไฟฟ้า การตรวจด้วยสายตา หรือการทดสอบสภาพแวดล้อมตามที่กำหนด | ข้อบกพร่องที่มีลักษณะทางกลคล้ายกันอาจตรวจไม่พบด้วยแรง |
ตารางนี้สังเคราะห์ข้อจำกัดตามลักษณะงานที่อธิบายโดย Gustavo Garcia-Cota ใน ConnectorSupplier และกลุ่มข้อบกพร่องที่วัดได้ตามงานวิจัยด้านล่าง ตารางนี้ไม่ใช่ข้อกำหนดการตรวจจับที่ผ่านการรับรองของ ZEUEE
สมมติว่าข้อบกพร่องสำคัญสำหรับผู้ซื้อคือเส้นลวดขาดไปหนึ่งเส้น ผู้ส่งมอบสาธิตให้เห็นการเปลี่ยนแปลงชัดเจนโดยนำตัวนำออกไปเกือบทั้งหมด นั่นเป็นเพียงการสาธิตการแยกตัวอย่างที่เตรียมไว้เท่านั้น ขอให้ทดสอบข้อบกพร่องที่เล็กกว่านั้น กำหนดและตรวจยืนยันวิธีทำให้เกิดข้อบกพร่อง แล้วเปรียบเทียบกับความแปรผันตามธรรมชาติของชิ้นงานดี หากเส้นโค้งทับซ้อนกัน ให้ขอการตรวจสอบเสริม หรือออกแบบกระบวนการใหม่ การขยายหรือจำกัดค่าความคลาดเคลื่อนไม่สามารถสร้างข้อมูลการวัดที่ระบบตั้งค่าไว้ไม่มีให้ได้
ในกรณีศึกษาปี 2026 ของ Hofmann และคณะ มีเส้นโค้ง 1,617 เส้นจากคู่การทดสอบ 2 คู่ โดยใช้ตัวนำขนาด 0.50 mm² และ 0.35 mm² รายงานความแม่นยำโดยรวมที่ 95.9% แต่จากตัวอย่างทดสอบที่มีข้อบกพร่อง 163 ชิ้น มี 4 ชิ้นที่ถูกจัดประเภทว่าผ่าน ผู้เขียนระบุว่าตัวอย่างทดสอบทั้ง 4 ชิ้นถูกปรับแต่งให้มีข้อบกพร่องเพียงเล็กน้อย ผลลัพธ์เหล่านั้นเป็นของงานวิจัยดังกล่าว ไม่ใช่ของ ZEUEE หรือเครื่องตรวจสอบเชิงพาณิชย์ทุกรุ่น
เปรียบเทียบการตรวจสอบแรงย้ำกับการวัดความสูงและการทดสอบแรงดึง
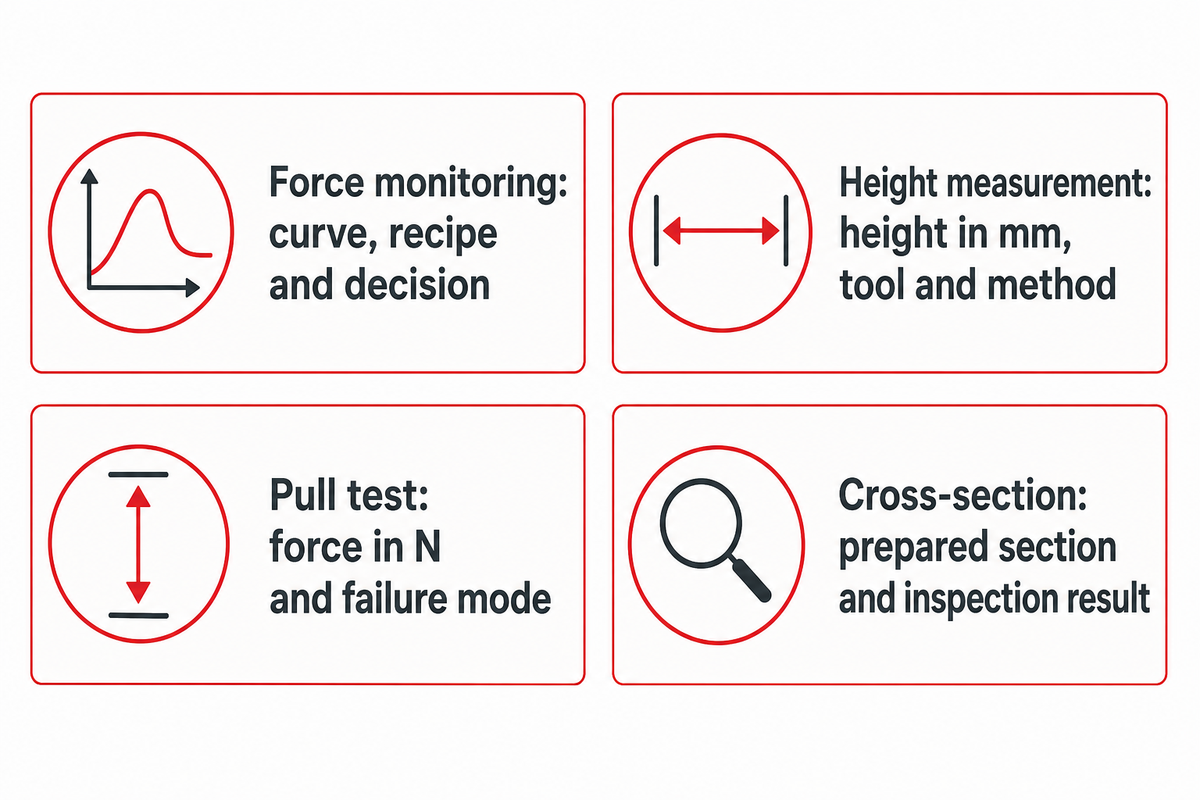
สำหรับการทดสอบชุดสายเคเบิล การตรวจสอบกระบวนการ การตรวจสอบขนาด และการทดสอบแบบทำลายให้หลักฐานคนละประเภท แผนควบคุมคุณภาพการผลิตควรครอบคลุมข้อกำหนดของขั้วต่อไฟฟ้าและข้อตกลงกับลูกค้า การรับรองเครื่องตรวจสอบช่วยจัดทำแผนดังกล่าวได้ แต่เส้นโค้งที่ผ่านเกณฑ์ความคลาดเคลื่อนไม่ได้ให้อำนาจยกเลิกการทดสอบแรงดึงหรือการตรวจสอบขนาดที่กำหนดไว้โดยตัวมันเอง
การวัดความสูงรอยย้ำกับการทดสอบแรงดึงแตกต่างกันอย่างไร?
การวัดความสูงรอยย้ำตรวจสอบขนาดของชิ้นงานสำเร็จรูป ซึ่งโดยปกติบันทึกเป็นมิลลิเมตร โดยเทียบกับข้อกำหนดของขั้วต่อไฟฟ้าที่เกี่ยวข้อง การทดสอบแรงดึงวัดการยึดอยู่ของชิ้นส่วนตามวิธีทดสอบที่กำหนด โดยทั่วไปวัดเป็นนิวตัน ผลการทดสอบทั้งสองวิธีไม่ได้แสดงคุณลักษณะภายในของรอยต่อทั้งหมด ส่วนการตรวจสอบแรงจะบันทึกกระบวนการขึ้นรูป ทั้งสามวิธีตอบคำถามด้านคุณภาพที่เกี่ยวข้องกันแต่แตกต่างกัน
| วิธีการ | บันทึก | คำถามที่ยังไม่มีคำตอบ |
|---|---|---|
| การตรวจวัดแรง | เส้นโค้ง สูตรการผลิต และผลการตัดสิน | รูปทรงสำเร็จรูปและความเหมาะสมทางไฟฟ้า |
| การวัดความสูง | ความสูงหน่วย mm เครื่องมือ และวิธีวัด | การกระจายตัวภายในของเส้นลวดทั้งหมด |
| การทดสอบแรงดึง | แรงหน่วย N และรูปแบบการเสียหาย | ชิ้นงานทุกชิ้นในการผลิตและพฤติกรรมหน้าสัมผัสในระยะยาว |
| การตรวจสอบภาพตัดขวาง | ภาพตัดตัวอย่างที่เตรียมไว้และผลการตรวจสอบ | ชิ้นงานที่ไม่ได้ตัดตรวจและการสัมผัสสภาพใช้งาน |
บทความของ Terry Curtis ใน Assembly อธิบายเหตุผลที่ควรผสานการประเมินความสามารถของกระบวนการเข้ากับการตรวจสอบรอยต่อสำเร็จรูป หากต้องการดูเครื่องกดและอุปกรณ์แบบใช้มือให้เลือกเพิ่มเติม โปรดดู คู่มือเลือกเครื่องย้ำคอนเนคเตอร์
อย่าถือว่าผลที่ก้ำกึ่งหรือค่าความสูงเป็นค่าความจริงที่แน่นอน ควรตกลงวิธีวัด ความเหมาะสมของเครื่องมือ และวิธีจัดการตัวอย่างในกรณีที่ผลกำกวม แนวทางของ NIST เรื่องความไม่แน่นอนในการวัด อธิบายเหตุผลที่ควรพิจารณาความสามารถในการวัดซ้ำ ความแปรผันตามเวลา และความเอนเอียง เมื่อนำหลักการนี้มาใช้ ต้องจัดการกรณีที่ไม่แน่ชัดให้เรียบร้อยก่อนประเมินเครื่องตรวจสอบ
การทบทวนผลทดสอบแรงดึง 780 รายการของ NASA กล่าวถึงความเป็นไปได้ในการลดความถี่การทดสอบ เฉพาะเมื่อมีการตรวจยืนยันเงื่อนไขและประเมินความเสี่ยงของโครงการแล้ว ทีมจัดซื้อควรขอข้อตกลงที่จำเป็นเพื่อแก้ไขแผน แทนการสันนิษฐานว่าการติดตั้งเครื่องตรวจสอบเท่ากับได้รับอนุมัติให้แก้ไขแผน
การรับรองคุณสมบัติทางไฟฟ้าและสภาพแวดล้อมยังคงเป็นคนละส่วน ขอบเขตสาธารณะของ IEC 60352-2:2024 ครอบคลุมตัวนำตีเกลียวตั้งแต่ 0.05 ถึง 10 mm² และเส้นผ่านศูนย์กลางลวดตันตั้งแต่ 0.25 ถึง 3.6 mm ภายในประเภทจุดต่อที่ระบุ และไม่รวมการย้ำสายเคเบิลโคแอกเชียล ขอบเขตเหล่านี้เป็นข้อกำหนดของมาตรฐาน ไม่ใช่ขีดจำกัดการตรวจจับของเครื่องตรวจสอบแรง
สร้างค่าอ้างอิงที่รองรับความแปรผันในการผลิตได้
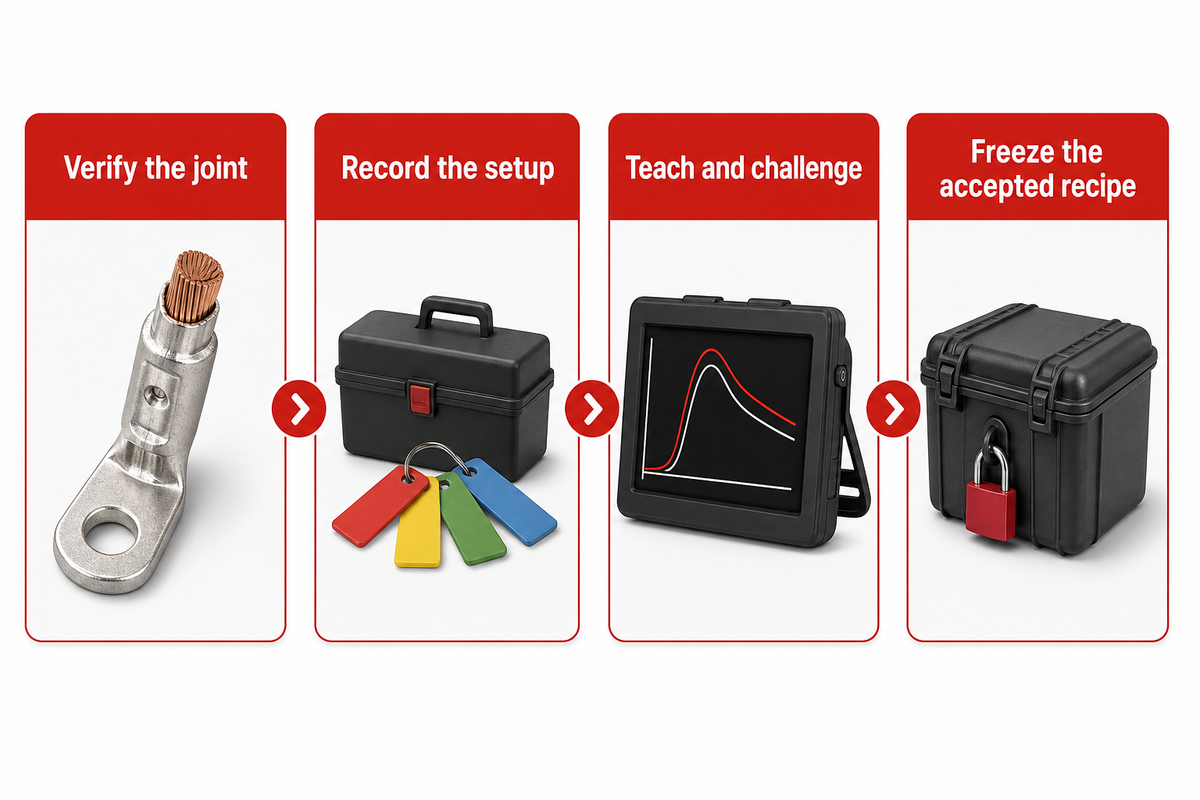
จุดเริ่มต้นที่เหมาะสมคือรอยย้ำที่ผ่านการตรวจรับโดยอิสระและผลิตภายใต้เงื่อนไขควบคุม บันทึกข้อมูลระบุสายไฟและขั้วต่อไฟฟ้า ตลอดจนการตั้งค่าและสภาพของทูลลิ่งไว้พร้อมกับเส้นโค้ง จากนั้นทดสอบกับความแปรผันในการผลิต การสอนระบบให้รู้จำจากรูปคลื่นที่ดูดีแต่รอยต่อยังไม่ผ่านการตรวจยืนยัน อาจทำให้เข้าใจผิดว่ากระบวนการที่ไม่เหมาะสมเป็นสิ่งที่ยอมรับได้
“เพียงติดตั้ง CFM ก็ไม่สามารถแก้ปัญหาคุณภาพการย้ำทั้งหมดได้”
บทความระบุความแตกต่างบางประการของวัสดุและการเตรียมชิ้นงานที่อาจส่งผลต่อลักษณะสัญญาณแรง ความแข็งและความหนาของขั้วต่อไฟฟ้าที่แตกต่างกัน รวมถึงสภาพสายไฟที่แตกต่างกัน ล้วนส่งผลร่วมกันต่อเครื่องตรวจสอบ ค่าอ้างอิงจากล็อตการผลิตที่มีสภาวะเหมาะสมก็ยังต้องผ่านการทดสอบกับความแปรผันที่คาดว่าจะพบในงานที่จัดซื้อ
- ตรวจสอบรอยต่อ ใช้การตรวจสอบขนาดและการทดสอบแบบทำลายตามที่ตกลงกันก่อนสอนระบบให้รู้จำ
- บันทึกการตั้งค่า บันทึกหมายเลขชิ้นส่วน ล็อตวัสดุ ข้อมูลระบุอุปกรณ์ย้ำ การตั้งค่าเครื่องกด และการติดตั้งเซนเซอร์
- สอนระบบและทดสอบตัวอย่างท้าทาย ใช้ขั้นตอนของผู้ส่งมอบ จากนั้นทดสอบตัวอย่างดีและตัวอย่างที่มีข้อบกพร่องตามที่ตกลงกัน
- ล็อกสูตรการผลิตที่ยอมรับแล้ว บันทึกเวอร์ชันซอฟต์แวร์ ขีดจำกัด และผู้มีอำนาจอนุมัติการเปลี่ยนแปลงในภายหลัง
สมมติว่าสายการผลิตเปลี่ยนจากผลิตภัณฑ์ 0.35 mm² เป็นผลิตภัณฑ์ 0.50 mm² การใช้สูตรการผลิตเดิมซ้ำทำให้ยังไม่มีข้อสรุปว่าฐานการตรวจรับเป็นอย่างไร ทีมวิศวกรรมควรตรวจสอบคู่ขั้วต่อไฟฟ้าและตัวนำทั้งหมด ไม่ใช่ดูเฉพาะพื้นที่หน้าตัดที่ระบุ อุปกรณ์ย้ำทดแทนอาจทำให้เกิดความแตกต่างเพิ่มเติม แม้ขนาดสายไฟยังคงเป็น 0.50 mm² บันทึกการตั้งค่าเครื่องตรวจสอบควรบันทึกความแตกต่างเหล่านี้ไว้ก่อนให้ผู้ปฏิบัติงานฝ่ายผลิต “สอนระบบใหม่”
สำหรับงาน 0.35 mm² ค่าอ้างอิงที่ดีต้องผูกกับชุดขั้วต่อไฟฟ้า ตัวนำ และทูลลิ่งที่มีเอกสารกำกับ การเปลี่ยนเป็น 0.50 mm² เป็นเหตุให้ต้องทบทวนอย่างชัดเจน แต่ไม่ได้หมายความว่าต้องคัดลอกหรือขยายขีดจำกัดเดิมเสมอไป ผู้ซื้อควรกำหนดให้มีการอนุมัติสูตรการผลิตที่ควบคุมไว้สำหรับชุดที่เปลี่ยนแปลง
ทำการทดสอบตรวจรับงานย้ำ 3 ส่วนก่อนซื้อ
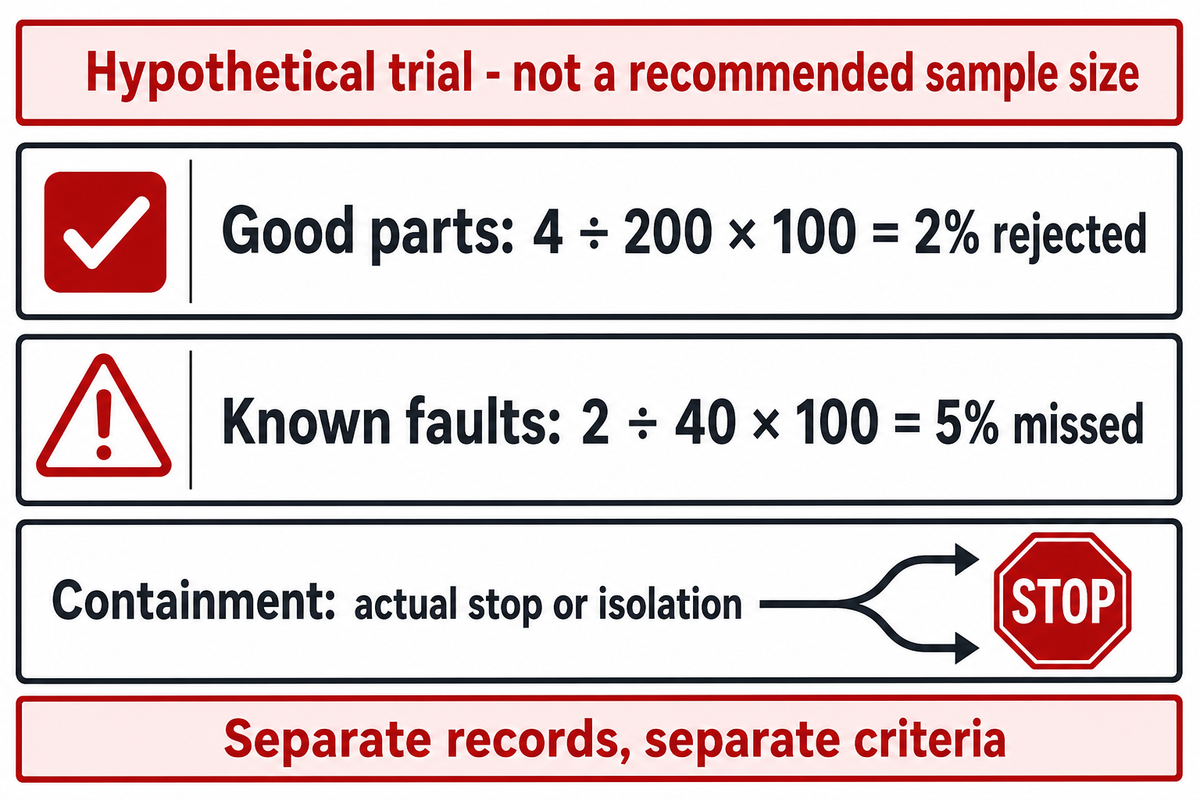
การทดสอบตรวจรับงานย้ำ 3 ส่วนจัดระเบียนชิ้นงานที่ผ่านเกณฑ์ ตัวอย่างข้อบกพร่องที่กำหนดไว้ และการตรวจสอบการกักกันชิ้นงานจริงออกเป็น 3 รายการ โครงสร้างการบันทึกนี้ใช้แสดงหลักฐานจากผู้ส่งมอบ แต่ไม่ใช่มาตรฐานการสุ่มตัวอย่างที่ผ่านการรับรอง ตกลงข้อกำหนดด้านประสิทธิภาพและแผนการสุ่มตัวอย่างที่มีเหตุผลรองรับก่อนเริ่มทดสอบ จากนั้นประเมินแต่ละส่วนตามข้อกำหนดที่ระบุไว้
การทดสอบตรวจรับงานย้ำ 3 ส่วน
กรอบการบันทึกผลสำหรับผู้ซื้อ ซึ่งแยกการคัดทิ้งชิ้นงานดี การพลาดข้อบกพร่องที่ทราบ และการจัดการชิ้นงานที่ตรวจพบของสายการผลิตออกจากกัน
ก่อนทดสอบ ให้ตกลงข้อบกพร่องที่เกี่ยวข้องและเล็กที่สุด อัตราการคัดทิ้งชิ้นงานดี ประสิทธิภาพการตรวจจับที่ต้องการ และความเสี่ยงจากการตัดสินรับชิ้นงานผิดพลาด นอกจากนี้ให้ตกลงการเลือกตัวอย่าง ขนาดตัวอย่าง ป้ายระบุที่เป็นอิสระ และผู้ชี้ขาดผลที่ก้ำกึ่ง บทคัดย่อสาธารณะของ NIST Technical Note 2045 เชื่อมโยงข้อกำหนดด้านประสิทธิภาพ ขนาดตัวอย่าง และความเสี่ยงในการตัดสิน แต่ไม่ได้กำหนดจำนวนตัวอย่างสำหรับการทดสอบงานย้ำ
| ส่วน | รายการ | ระเบียนและผลการตัดสิน |
|---|---|---|
| ชิ้นงานดี | ตัวอย่างที่ผ่านการตรวจรับโดยอิสระและครอบคลุมความแปรผันปกติตามที่ตกลงกัน | จำนวนชิ้นงานดีที่ถูกคัดทิ้ง ÷ จำนวนชิ้นงานดีที่ทดสอบ เปรียบเทียบกับเกณฑ์ที่ตกลงกัน |
| ข้อบกพร่องที่ทราบ | ชนิดและระดับความรุนแรงของข้อบกพร่องที่ระบุ แยกตามลักษณะงาน | จำนวนตัวอย่างข้อบกพร่องที่ตรวจไม่พบ ÷ จำนวนตัวอย่างที่มีข้อบกพร่องตามที่กำหนดซึ่งนำมาทดสอบ แยกตามข้อบกพร่องแต่ละชนิด |
| การกักกันชิ้นงาน | ติดตามชิ้นงานที่ตรวจพบผ่านลำดับการทำงานของสายการผลิตที่ติดตั้งจริง | การหยุดหรือแยกชิ้นงานจริง ข้อมูลระบุชิ้นงาน และการเริ่มเครื่องใหม่ภายใต้การควบคุม |
การทดสอบสมมติมีชิ้นงาน 200 ชิ้นที่ผ่านการตรวจรับโดยอิสระ และอีก 40 ชิ้นที่มีข้อบกพร่องระดับเดียวตามที่กำหนด ชิ้นงานดี 4 ชิ้นถูกคัดทิ้ง ดังนั้นอัตราการคัดทิ้งชิ้นงานดีที่สังเกตได้คือ 4 ÷ 200 × 100 = 2% ชิ้นงานที่มีข้อบกพร่องตามที่กำหนด 2 ชิ้นผ่านเครื่องตรวจสอบโดยไม่ถูกตรวจพบ ดังนั้นสัดส่วนการพลาดที่สังเกตได้สำหรับชุดทดสอบนี้คือ 2 ÷ 40 × 100 = 5% ควรรายงานจำนวนทั้งสองรายการ จะรายงานเป็นค่าความแม่นยำรวมเพียงค่าเดียวไม่ได้ และไม่ควรเรียกเปอร์เซ็นต์ใดเปอร์เซ็นต์หนึ่งว่า “อัตราการผลิตที่รับประกัน”
ข้อบกพร่องที่สร้างขึ้นเพื่อทดสอบไม่ได้ตรงกับความถี่หรือระดับความรุนแรงตามธรรมชาติของข้อบกพร่องในการผลิต คำอธิบายของ NIST เกี่ยวกับสัดส่วนข้อบกพร่องในการผลิต เริ่มจากการสุ่มตัวอย่างจากกระบวนการหรือประชากร ในการทดสอบนี้หมายความว่า ห้ามนำสัดส่วนการพลาดของชุดทดสอบข้อบกพร่องไปแสดงเป็นสัดส่วนชิ้นงานเสียที่ออกจากโรงงาน
ตรวจสอบอย่างไรว่างานย้ำดีหรือไม่?
การตัดสินว่างานย้ำผ่านเกณฑ์หรือไม่ต้องอิงข้อกำหนดของขั้วต่อไฟฟ้าที่เกี่ยวข้องและแผนควบคุมของลูกค้า ตรวจสอบว่าตัวอย่างเป็นไปตามข้อกำหนดหรือไม่ โดยวัดขนาด ตรวจสอบฝีมือการผลิต และทดสอบการยึดอยู่หรือภาพตัดตามที่กำหนด หากผลยังไม่แน่ชัด ให้คลี่คลายข้อสงสัยก่อนตัดสินขั้นสุดท้าย ระหว่างการรับรองเครื่องตรวจสอบ ให้ตรวจว่าผลที่แสดงสอดคล้องกับเส้นกราฟแรงและผลตรวจสอบชิ้นงานจริงหรือไม่
ใช้รหัสตัวอย่างเพื่อติดตามผลและการตัดสิน สำหรับสายการผลิตหลายสถานี ให้ทดสอบว่าจะเกิดอะไรขึ้นเมื่อสัญญาณเตือนดังขึ้นก่อนลำเลียงตัวอย่างออกไปเล็กน้อย การตัดสินที่ถูกต้องยังไม่เพียงพอ หากตัวอย่างที่ควรถูกคัดทิ้งไปอยู่ในภาชนะใส่ชิ้นงานดี
อัตราคัดทิ้งชิ้นงานดี 2% และอัตราพลาด 5% ในกรณีศึกษาสมมติกล่าวถึงปัญหาคนละอย่างและใช้ตัวหารคนละค่า การมีค่าน้อยไม่ได้แปลว่ายอมรับได้โดยอัตโนมัติ การตัดสินต้องอิงเกณฑ์และกลยุทธ์การสุ่มตัวอย่างที่ตกลงกันไว้ก่อนหน้า และบันทึกไว้ในแบบฟอร์ม
ควบคุมการคัดทิ้งที่ไม่จำเป็นและการเปลี่ยนสูตรการผลิต
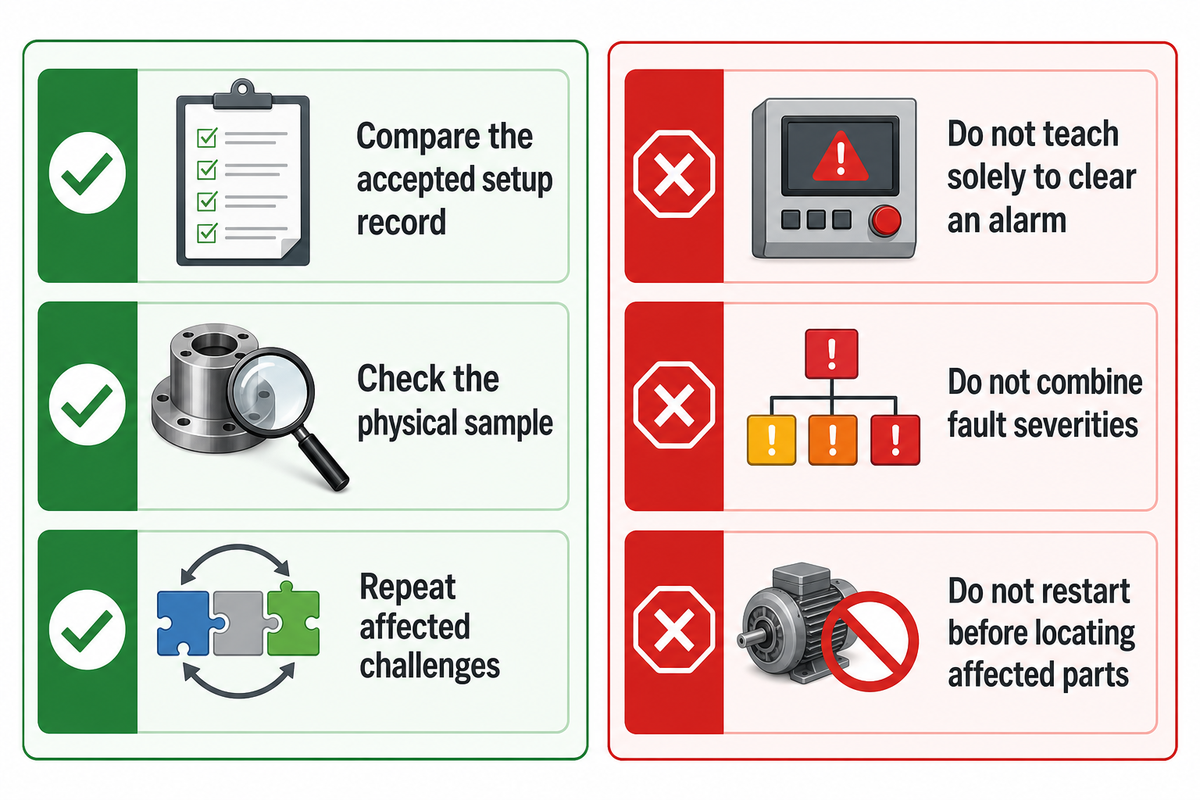
การคัดทิ้งที่ไม่จำเป็นในการย้ำขั้วต่อไฟฟ้าต้องทบทวนกระบวนการอย่างละเอียดก่อนเปลี่ยนค่าความคลาดเคลื่อน ตรวจสอบรหัสตัวอย่าง ล็อตวัสดุ การเตรียมสายไฟ สภาพทูลลิ่ง และการติดตั้งเซนเซอร์เทียบกับการตั้งค่าที่ผ่านการยอมรับแล้ว บันทึกเส้นโค้งของงานย้ำที่ถูกคัดทิ้งพร้อมผลตรวจสอบตัวอย่างโดยอิสระ การขยายขีดจำกัดอาจช่วยลดสัญญาณเตือน แต่ก็อาจทำให้ข้อบกพร่องที่ซื้อเครื่องตรวจสอบมาเพื่อจับผ่านไปได้
ควรทำ
- เปรียบเทียบสัญญาณเตือนกับบันทึกการตั้งค่าที่ผ่านการยอมรับแล้ว
- ตรวจสอบตัวอย่างจริงก่อนเปลี่ยนป้ายระบุผล
- ทดสอบข้อบกพร่องที่ได้รับผลกระทบซ้ำหลังปรับตั้งค่าที่อนุมัติแล้ว
ไม่ควรทำ
- สอนค่าอ้างอิงใหม่เพียงเพื่อให้สัญญาณเตือนหายไป
- รวมข้อบกพร่องหลายระดับความรุนแรงไว้ในเปอร์เซ็นต์การพลาดค่าเดียว
- เริ่มเครื่องใหม่ก่อนระบุตำแหน่งชิ้นงานที่ได้รับผลกระทบ
บทความของ Assembly เรื่องการตั้งค่าตามลักษณะงาน อธิบายเหตุผลที่ไม่ควรใช้ชุดพารามิเตอร์เดียวกับทุกงาน อนุญาตให้ผู้ปฏิบัติงานรับทราบสัญญาณเตือนได้ตามลำดับขั้นตอนที่ตกลงกันเท่านั้น และให้เฉพาะทีมวิศวกรรมที่รับผิดชอบแก้ไขสูตรการผลิตได้ อินเทอร์เฟซจะช่วยควบคุมกระบวนการได้จริงก็ต่อเมื่อสิทธิ์เหล่านั้นสอดคล้องกับการทำงานจริง
กรณีที่ยังไม่ควรซื้อเครื่องตรวจสอบ
โดยทั่วไปควรเลื่อนการเลือกขั้นสุดท้ายออกไป หากกระบวนการย้ำพื้นฐานยังไม่สามารถผลิตชิ้นงานอ้างอิงที่ผ่านการตรวจรับโดยอิสระได้ เครื่องตรวจสอบไม่สามารถแก้ไขการจับคู่ทูลลิ่งที่ไม่เหมาะสมได้ ให้แก้ไขกระบวนการก่อน แล้วจึงประเมินการวัดภายหลัง ควรเลื่อนการเลือกเช่นกันเมื่อไม่สามารถแยกข้อบกพร่องออกจากความแปรผันของชิ้นงานดีได้อย่างสม่ำเสมอ ในกรณีนี้ ให้ขอการศึกษาความเป็นไปได้หรือการตรวจสอบเสริม แทนการยอมรับคำรับรองเรื่องความไวในการตรวจจับ
โดยทั่วไปควรเลื่อนการเลือกขั้นสุดท้ายเช่นกัน หากผู้ส่งมอบสาธิตเส้นทางคัดทิ้งไม่ได้ หรืออธิบายวิธีป้องกันสูตรการผลิตหลังเปลี่ยนรุ่นการผลิตไม่ได้ ช่องว่างเหล่านี้ส่งผลต่อโซลูชันที่ติดตั้ง แม้เซนเซอร์จะทำงานได้ดี ควรประเมินฟังก์ชันตรวจจับและการกักกันแยกจากกัน รอบการทำงานที่เร็วขึ้นจะเป็นประโยชน์ก็ต่อเมื่อยังระบุตัวตนชิ้นงานและดำเนินการตอบสนองตามที่กำหนดได้ภายใต้สภาวะการทำงานนั้น สำหรับข้อบกพร่องด้านตำแหน่งหรือการระบุชนิดที่มองเห็นได้ ให้พิจารณาว่า การตรวจสอบคุณลักษณะคอนเนคเตอร์ด้วยแมชชีนวิชัน จะให้หลักฐานที่การวัดแรงตรวจสอบไม่ได้หรือไม่
เปรียบเทียบขอบเขตงานที่ติดตั้งจริง ไม่ใช่ราคาเฉพาะเครื่องตรวจสอบ
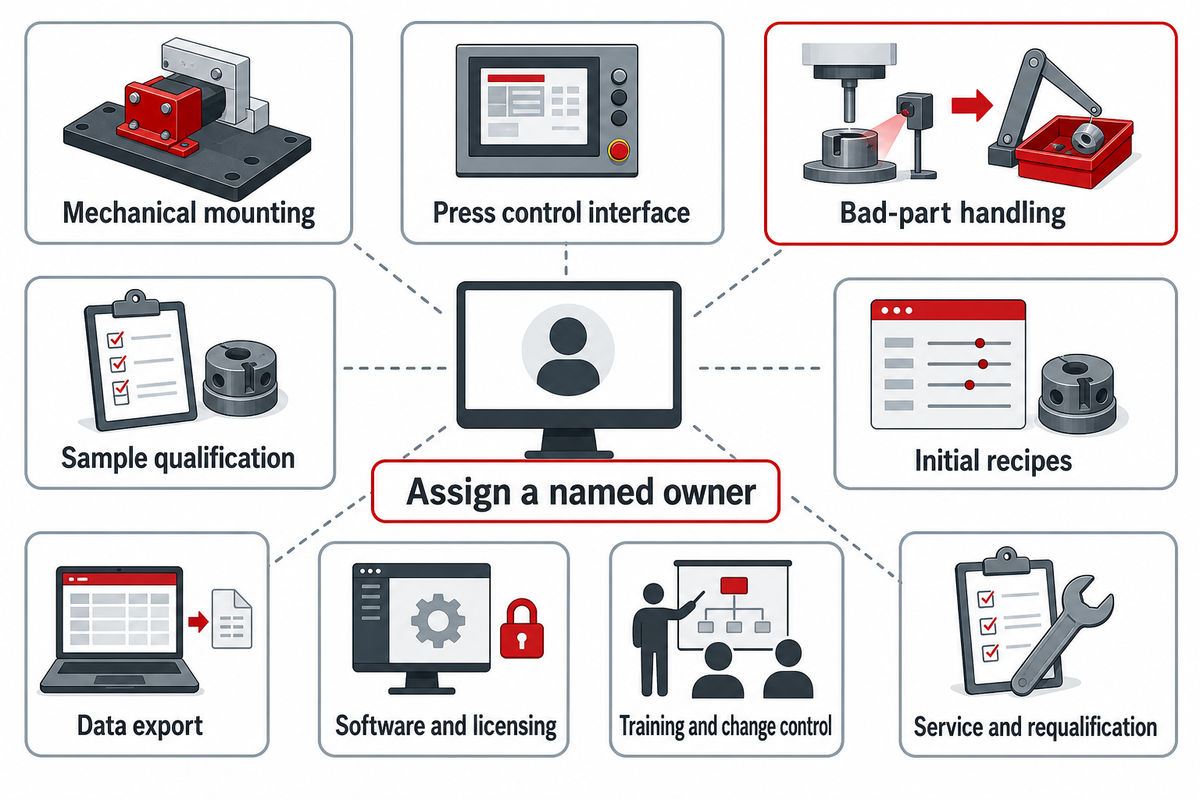
ต้องแยกรายการฮาร์ดแวร์มาตรฐานออกจากงานติดตั้ง การรับรองคุณสมบัติ และการสนับสนุนต่อเนื่อง ใบเสนอราคาที่นำมาเปรียบเทียบกันควรครอบคลุมการใช้งานเดียวกันและระบุผู้รับผิดชอบงานที่จำเป็นต่อการนำระบบตรวจสอบไปใช้ในการผลิต ราคาเฉพาะเครื่องมอนิเตอร์ไม่สามารถบอกได้ว่าใครจะเชื่อมต่อกับเครื่องกด แยกชิ้นงานที่ไม่ผ่านเกณฑ์ สร้างสูตรการผลิต หรือจัดทำข้อมูลที่เป็นประโยชน์ให้ลูกค้า
ตัวอย่างเช่น หากข้อเสนอหนึ่งมีเครื่องมอนิเตอร์และเซนเซอร์ ส่วนอีกข้อเสนอมีงานติดตั้งและการศึกษาตัวอย่าง ให้รวมฮาร์ดแวร์ที่ตกลงกันไว้เพียงครั้งเดียว แล้วเปรียบเทียบงานส่วนที่เหลือด้านล่าง คอลัมน์เหล่านี้เป็นข้อเสนอการแบ่งความรับผิดชอบเพื่อใช้เจรจา ไม่ใช่การยืนยันเกี่ยวกับแพ็กเกจมาตรฐานของผู้ขายรายใด
| รายการงาน | กรณีจัดหาเฉพาะเครื่องมอนิเตอร์: มอบหมายให้ | กรณีจัดหาแบบบูรณาการ: ยืนยัน | ข้อจำกัด / งานที่ไม่เหมาะสม |
|---|---|---|---|
| การติดตั้งเชิงกล | ผู้ซื้อหรือผู้บูรณาการเครื่องกด | ผู้ติดตั้งที่ระบุชื่อและแบบวิศวกรรม | เส้นทางการถ่ายแรงหรือระยะหลบของแอปพลิเคเตอร์ที่ยังไม่ได้ตรวจสอบ |
| การเชื่อมต่อกับระบบควบคุมเครื่องกด | วิศวกรระบบควบคุม | รายการสัญญาณและลำดับการตอบสนอง | สัญญาณเตือนที่ไม่มีการกำหนดการตอบสนองของเครื่อง |
| การจัดการชิ้นงานที่ไม่ผ่านเกณฑ์ | ผู้บูรณาการสายการผลิต | ฮาร์ดแวร์หยุดเครื่อง ชุดตัด หรือชุดแยกชิ้นงานที่รวมอยู่ในขอบเขต | แสดงชิ้นงานที่ไม่ผ่านเกณฑ์บนหน้าจอ แต่ไม่มีการควบคุมชิ้นงานจริง |
| การรับรองคุณสมบัติตัวอย่าง | ทีมคุณภาพของผู้ซื้อและผู้ส่งมอบ | คำจำกัดความของข้อบกพร่องและบันทึกการตรวจรับ | ตัวอย่างที่ไม่มีป้ายกำกับหรือไม่เป็นตัวแทนของชิ้นงานจริง |
| สูตรการผลิตเริ่มต้น | วิศวกรแอปพลิเคชัน | ชุดผลิตภัณฑ์ที่ระบุชื่อ | สมมติว่าสูตรการผลิตทั่วไปเพียงสูตรเดียวใช้ได้กับชิ้นงานทุกชนิด |
| การส่งออกข้อมูล | ทีมระบบควบคุมหรือทีมสารสนเทศของผู้ซื้อ | ฟิลด์ในไฟล์ การประทับเวลา และรหัสตัวอย่าง | มีข้อมูลแสดงบนหน้าจอ แต่ไม่มีหลักฐานที่เรียกดูย้อนหลังได้ |
| ซอฟต์แวร์และสิทธิ์การใช้งาน | ฝ่ายจัดซื้อและผู้ดูแลระบบ | ข้อกำหนดด้าน PC ใบอนุญาตใช้งาน และการสนับสนุนเวอร์ชัน | มีซอฟต์แวร์ที่จำเป็นหรือข้อกำหนดการเข้าถึง แต่ไม่ระบุราคา |
| การฝึกอบรมและการควบคุมการเปลี่ยนแปลง | ฝ่ายผลิตและวิศวกรรม | บทบาทผู้ใช้และขั้นตอนอนุมัติสูตรการผลิต | มีการแก้ไขโดยไม่มีการควบคุมหลังการตรวจรับ |
| การบริการและการรับรองคุณสมบัติซ้ำ | ฝ่ายซ่อมบำรุงและคุณภาพ | ขอบเขตการสนับสนุนและเงื่อนไขที่ทำให้ต้องเปลี่ยนแปลง | เปลี่ยนอุปกรณ์แล้วส่งคืนโดยไม่มีการตรวจสอบ |
ความแตกต่างนี้มีพื้นฐานจากการใช้งานจริง ตัวอย่างเช่น ในบทสัมภาษณ์ของ Wiring Harness News กับ Steffen Dosch จาก Schaefer การตัดสายไฟจะทำได้เมื่อมีการติดตั้งชุดตัดชิ้นงานที่ไม่ผ่านเกณฑ์ อย่านำคุณสมบัติของผลิตภัณฑ์ดังกล่าวไปสรุปว่าใช้ได้กับผู้ส่งมอบรายอื่น ระบุการดำเนินการที่ต้องการและฮาร์ดแวร์ที่จัดหาไว้ในสัญญาของคุณเอง
รายงานที่ดีควรระบุสูตรการผลิตและการใช้งาน ไม่ใช่เพียงระบุว่า “ผ่านเกณฑ์คุณภาพ” ขอไฟล์ตัวอย่างที่ส่งออกได้ก่อนตัดสินใจลงทุน หากต้องมีการทดสอบทางไฟฟ้าหรือการเสียบคอนเนคเตอร์ด้วย ให้กำหนดกระบวนการเหล่านั้นไว้ในอินเทอร์เฟซแยกต่างหาก อุปกรณ์ทดสอบคอนเนคเตอร์อัตโนมัติ มีกระบวนการคนละขอบเขตกับการวิเคราะห์แรงย้ำ
แนวโน้มอุตสาหกรรม: หลักฐานการตรวจรับและขอบเขตการบูรณาการ
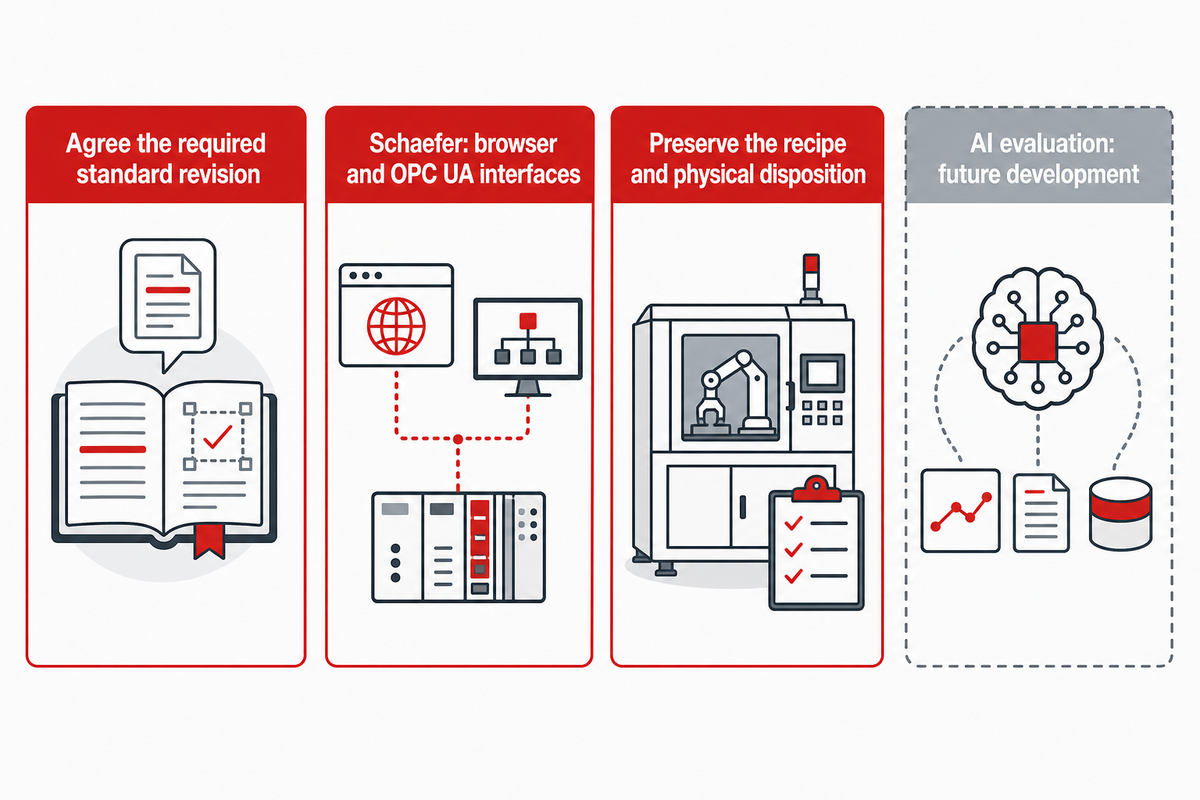
กำหนดฉบับแก้ไขของมาตรฐานที่ต้องใช้และหลักฐานการใช้งานที่นำไปใช้ต่อได้ สำหรับการตัดสินใจจัดซื้อในปัจจุบัน อินเทอร์เฟซใหม่และงานวิจัยด้านการจำแนกประเภทอาจช่วยให้วิศวกรตรวจสอบผลได้ดีขึ้น แต่ไม่ได้ทำให้ไม่ต้องรับรองความสามารถในการตรวจจับกับจุดเชื่อมต่อที่ต้องการใช้งาน กำหนดบันทึกที่ต้องการและขีดจำกัดการอนุมัติก่อนเลือกผู้ส่งมอบเครื่องมอนิเตอร์หรือสายการประกอบ
รายการIPC/WHMA-A-620 Revision F อย่างเป็นทางการ ระบุวันเผยแพร่เป็นเดือนตุลาคม 2025 หน้าแนะนำผลิตภัณฑ์ของผู้จำหน่ายที่จัดทำไว้นานแล้วอาจยังอ้างอิงฉบับก่อนหน้า สำหรับโครงการปี 2026 ให้ระบุฉบับที่ตกลงกันและข้อกำหนดผลิตภัณฑ์ไว้ในเอกสารตรวจรับ แค็ตตาล็อกฉบับล่าสุดไม่ได้ใช้แทนฉบับมาตรฐานที่ระบุไว้ในข้อตกลงกับลูกค้าเดิมโดยอัตโนมัติ
ประเภทของหลักฐานที่ผู้ซื้อขอได้ก็เปลี่ยนแปลงไปตามเวลาเช่นกัน Schaefer อธิบายว่าผลิตภัณฑ์ของตนมีอินเทอร์เฟซผ่านเบราว์เซอร์และอินเทอร์เฟซ OPC UA ส่วนการประเมินข้อบกพร่องด้วย AI ถูกกล่าวถึงว่าเป็นการพัฒนาในอนาคต ขณะเดียวกัน งานวิจัยของ Hofmann ปี 2026 ศึกษาการจำแนกประเภทด้วยแมชชีนเลิร์นนิง คำอธิบายเหล่านี้ไม่ได้ยืนยันว่าคุณสมบัติดังกล่าวมีอยู่ในเครื่องมอนิเตอร์ทุกเครื่อง หรือ ZEUEE มีอัลกอริทึมเหล่านั้น
ขอให้ผู้ส่งมอบแสดงบันทึกที่ส่งออกได้ของชิ้นงานที่ผ่านเกณฑ์ 1 ชิ้นและชิ้นงานข้อบกพร่องที่ใช้ทดสอบ 1 ชิ้น พร้อมเวอร์ชันของสูตรการผลิตและการจัดการชิ้นงานจริง ประเมินว่าข้อมูลใดยังคงอยู่หลังการรีสตาร์ต การอัปเดตซอฟต์แวร์ หรือการย้ายไปใช้กับเครื่องกดเครื่องอื่น หากไม่สามารถเชื่อมโยงบันทึกเหล่านั้นได้ ผู้ซื้อก็ไม่สามารถทำการเปรียบเทียบเดิมซ้ำได้โดยง่ายหลังเกิดการเปลี่ยนแปลง
เลือกแนวทางผู้ส่งมอบและกำหนดขอบเขตการบูรณาการ
สำหรับอุปกรณ์แปรรูปสายไฟที่มีอยู่แล้ว ให้พิจารณาการใช้งานจริงร่วมกับผู้ส่งมอบเครื่องมอนิเตอร์และผู้บูรณาการเครื่องกด หากโครงการเดียวครอบคลุมการป้อนชิ้นส่วน การย้ำ และการตรวจสอบขั้นปลาย ให้พิจารณาเครื่องจักรที่กำหนดค่าได้ เครื่องย้ำคอนเนคเตอร์พร้อมระบบตรวจสอบที่กำหนดค่าได้ ของ ZEUEE เหมาะกับแนวทางการบูรณาการดังกล่าว ข้อมูลผลิตภัณฑ์ที่เผยแพร่ไม่ได้หมายความว่ามีเกณฑ์สากลสำหรับจำนวนเส้นลวดที่ขาด หรือ ZEUEE ผลิตเครื่องมอนิเตอร์แบบแยกเดี่ยว
ส่งแบบวิศวกรรมของขั้วต่อและสายไฟ วัสดุตัวอย่าง ข้อบกพร่องเป้าหมาย สภาวะการผลิตที่วางแผนไว้ และบันทึกการทดสอบที่ต้องการ สอบถาม ZEUEE ว่าเครื่องจักรที่เสนอรวมอะไรไว้บ้าง และส่วนใดยังเป็นความรับผิดชอบของผู้ซื้อ ขอบเขตงานการบูรณาการเครื่องประกอบชิ้นงานตามสั่ง ที่ครอบคลุมมากขึ้นควรอิงตามลำดับกระบวนการจริง โดยมีเหตุผลรองรับวิธีตรวจสอบแต่ละวิธีตามข้อบกพร่องที่ต้องจัดการ
ประเด็นสำคัญ
จัดซื้อโดยอิงจากการทดลองใช้งานที่ตกลงกันและบันทึกความรับผิดชอบในการติดตั้ง แยกผลการตรวจจับที่สังเกตได้ออกจากการจัดการชิ้นงานจริง และเก็บหลักฐานที่จำเป็นต่อการตรวจสอบทั้งสองรายการซ้ำหลังมีการเปลี่ยนแปลง
คำถามที่พบบ่อย
การตรวจสอบแรงย้ำใช้ได้กับขั้วต่อและสายไฟทุกชุดหรือไม่?
การตรวจสอบแรงย้ำต้องตรวจสอบความเป็นไปได้เฉพาะสำหรับแต่ละการใช้งาน ไม่ควรสมมติว่าครอบคลุมได้ทุกกรณี
พฤติกรรมการขึ้นรูปขั้วต่อ ผลจากตัวนำ ทูลลิ่ง และความแปรปรวนปกติ ล้วนส่งผลต่อสัญญาณที่ได้ ให้จัดส่งวัสดุจริงและกำหนดข้อบกพร่องที่เกี่ยวข้องซึ่งมีขนาดเล็กที่สุด ผู้ส่งมอบควรเปรียบเทียบตัวอย่างที่ผ่านเกณฑ์อย่างเป็นอิสระกับตัวอย่างที่มีข้อบกพร่องแบบควบคุม และบันทึกผลแยกกัน หากสัญญาณของชิ้นงานดีและชิ้นงานบกพร่องทับซ้อนกัน ให้เพิ่มวิธีตรวจสอบที่เหมาะสมหรือปรับเปลี่ยนกระบวนการก่อนยอมรับคำกล่าวอ้างเรื่องความครอบคลุม
ระบบตรวจสอบแรงย้ำแบบใดเหมาะที่สุดสำหรับเครื่องกดแบบตั้งโต๊ะ?
ระบบแบบตั้งโต๊ะที่เหมาะสมต้องติดตั้งเข้ากับเครื่องกดได้ และพิสูจน์ความสามารถในการตรวจจับกับการตอบสนองของผู้ปฏิบัติงานตามที่ต้องการในการใช้งานของคุณ
ก่อนเปรียบเทียบคุณสมบัติหน้าจอ ให้เปรียบเทียบการติดตั้งเซนเซอร์ การสั่งงานตามระยะชัก ความเข้ากันได้กับแอปพลิเคเตอร์ และอินเทอร์เฟซหยุดเครื่องที่มีให้ ขอทดลองใช้ตัวอย่างด้วยสายไฟและขั้วต่อของคุณ รวมถึงความแปรปรวนในการผลิตที่ยอมรับได้ จากนั้นตรวจสอบว่าผู้ปฏิบัติงานระบุตำแหน่งชิ้นงานที่ไม่ผ่านเกณฑ์ รับทราบสัญญาณเตือน และเริ่มการทำงานใหม่อย่างไร ราคาเริ่มต้นของฮาร์ดแวร์ที่ต่ำยังไม่ครบถ้วน หากไม่รวมความรับผิดชอบด้านการติดตั้ง สูตรการผลิต และการฝึกอบรมที่จำเป็นต่อการใช้งานอย่างถูกต้อง
วิธีทดสอบแรงดึงของรอยย้ำตาม IPC คืออะไร?
ขั้นตอนการทดสอบแรงดึงที่ใช้ต้องอ้างอิงฉบับแก้ไขของมาตรฐานที่ตกลงกัน ข้อกำหนดของขั้วต่อ และแผนควบคุมของลูกค้า
อย่ากำหนดขีดจำกัดแรงแบบสากลจากการตั้งค่าเครื่องมอนิเตอร์หรือบทสรุปมาตรฐานที่เผยแพร่ต่อสาธารณะ ตรวจสอบการเตรียมชิ้นทดสอบ การจัดวางอุปกรณ์ทดสอบ ขั้นตอนการให้แรง ค่าเกณฑ์ยอมรับ และการรายงานความเสียหายในเอกสารที่ใช้กำกับ บันทึกข้อมูลระบุตัวนำและขั้วต่อพร้อมผลการทดสอบ แค็ตตาล็อก IPC ที่เผยแพร่ต่อสาธารณะยืนยันฉบับและขอบเขตทั่วไป แต่ไม่ได้ให้ข้อกำหนดการทดสอบฉบับเต็มที่ต้องซื้อและใช้กับผลิตภัณฑ์ของคุณ
เหตุใดเครื่องตรวจสอบแรงย้ำของฉันจึงปฏิเสธชิ้นงานดี?
สัญญาณเตือนชิ้นงานดีอาจเกิดจากความแปรปรวนของกระบวนการ ค่าอ้างอิงที่ไม่เหมาะสม หรือการเปลี่ยนแปลงการตั้งค่าการวัด
เปรียบเทียบวัสดุ ทูลลิ่ง และการติดตั้งเซนเซอร์ในปัจจุบันกับการตั้งค่าที่ผ่านการรับรอง ตรวจสอบตัวอย่างที่ถูกปฏิเสธโดยอิสระก่อนระบุว่าการแจ้งเตือนนั้นผิดพลาด ปรับขีดจำกัดผ่านการทบทวนทางวิศวกรรมตามที่ตกลงกันเท่านั้น จากนั้นทดสอบข้อบกพร่องที่เกี่ยวข้องซ้ำ
สำหรับกระบวนการผลิตที่มีการตรวจสอบ การย้ำดีกว่าการบัดกรีหรือไม่?
การย้ำและการบัดกรีต้องใช้การควบคุมกระบวนการต่างกัน เครื่องตรวจสอบแรงเพียงอย่างเดียวไม่สามารถตัดสินได้ว่าวิธีเชื่อมต่อแบบใดเหมาะกับผลิตภัณฑ์
เริ่มจากการออกแบบจุดเชื่อมต่อ ข้อกำหนดของขั้วต่อ และสภาวะการใช้งาน รอยต่อที่ย้ำต้องอาศัยตัวนำ ขั้วต่อ และเครื่องมือขึ้นรูปตามข้อกำหนดให้ทำงานร่วมกัน ลายเซ็นแรงให้ข้อมูลเกี่ยวกับกระบวนการเชิงกลดังกล่าว การบัดกรีเกี่ยวข้องกับวัสดุและตัวแปรของกระบวนการที่ต่างกัน ดังนั้นบันทึกการตรวจรับโดยอิงแรงแบบเดียวกันจึงไม่สามารถยืนยันคุณภาพของรอยบัดกรีได้ หากแบบวิศวกรรมระบุให้ย้ำไว้อยู่แล้ว การเพิ่มการบัดกรีถือเป็นการเปลี่ยนแปลงด้านการออกแบบหรือกระบวนการ ซึ่งต้องให้วิศวกรผู้รับผิดชอบเป็นผู้ตัดสินใจ ไม่ใช่ทางลัดเพื่อให้สัญญาณเตือนของเครื่องมอนิเตอร์หายไป สำหรับผลิตภัณฑ์ใหม่ ให้เปรียบเทียบวิธีต่าง ๆ ด้วยหลักฐานการรับรองคุณสมบัติทางไฟฟ้า เชิงกล และด้านสภาพแวดล้อมตามที่กำหนด เมื่อเลือกวิธีการเชื่อมต่อแล้ว ให้กำหนดแผนการตรวจสอบและการควบคุมการผลิต การซื้อเครื่องมอนิเตอร์เป็นการตัดสินใจด้านการใช้งานในขั้นถัดไป ไม่ควรใช้เป็นเหตุผลรองรับการออกแบบจุดเชื่อมต่อที่ไม่เหมาะสมตั้งแต่แรก
เตรียมข้อมูลเพื่อทบทวนการใช้งาน
นำสายไฟ ขั้วต่อ คำจำกัดความของข้อบกพร่อง และข้อกำหนดการตรวจรับมาหารือ ติดต่อ ZEUEE เพื่อทดลองใช้งานการย้ำคอนเนคเตอร์ และขอรายละเอียดขอบเขตอุปกรณ์และการตรวจสอบเป็นลายลักษณ์อักษร
หมายเหตุเกี่ยวกับหลักฐาน: คู่มือนี้ผสานแหล่งข้อมูลทางเทคนิคที่เผยแพร่ต่อสาธารณะเข้ากับกรอบการพิจารณาด้านการจัดซื้อ จำนวนตัวอย่างสำหรับการทดลองที่ยกขึ้นเป็นสมมติฐานเป็นเพียงตัวอย่าง ไม่ใช่ผลการทดสอบหรือจำนวนตัวอย่างที่ ZEUEE แนะนำ ความสามารถของผลิตภัณฑ์จากงานวิจัยและบุคคลที่สามยังคงเป็นความรับผิดชอบของหน่วยงานที่เกี่ยวข้อง การตรวจรับขั้นสุดท้ายให้เป็นไปตามเอกสารที่ตกลงกันสำหรับการใช้งานนั้น
เอกสารอ้างอิงและแหล่งข้อมูล
- การตรวจสอบแรงย้ำ Rob Boyd, Assembly, 2009.
- เหตุใดการตรวจสอบแรงย้ำจึงสำคัญ Gustavo Garcia-Cota, ConnectorSupplier, 2013.
- แมชชีนเลิร์นนิงแบบโปร่งใสสำหรับการตรวจสอบแรงย้ำโดยใช้คำอธิบาย SHAP ตามเฟส Hofmann และคณะ, Industrial Artificial Intelligence, 2026.
- รอยย้ำคุณภาพดีใน 3 ขั้นตอน Terry Curtis, Assembly, 2013.
- แนวทางความไม่แน่นอนของการวัด สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ.
- การวิเคราะห์ผลการทดสอบแรงดึงของจุดเชื่อมต่อแบบย้ำ คลังเอกสารทางเทคนิคของ National Aeronautics and Space Administration.
- ขอบเขตสาธารณะของ IEC 60352-2:2024 International Electrotechnical Commission.
- การยืนยันเกณฑ์สมรรถนะด้วยผลการทดลองแบบทวิภาค Leber, Pibida และ Enders, สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ, 2019.
- สัดส่วนชิ้นงานที่มีข้อบกพร่องเป็นไปตามข้อกำหนดหรือไม่? สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ.
- การตรวจสอบคุณภาพรอยย้ำแบบเรียลไทม์ Wiring Harness News, บทสัมภาษณ์ Steffen Dosch.
- IPC/WHMA-A-620 Revision F ร้านค้าอย่างเป็นทางการของ Global Electronics Association.
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015