Kontaktieren Sie Zeyu lntelligent Industrial Company
Crimpkraftüberwachung: Fehlererkennung vor dem Kauf belegen

Aktualisiert im Oktober 2026
Die Crimpkraftüberwachung vergleicht das Kraftsignal jedes Presshubs mit einer qualifizierten Referenz. Eine Kurve im Toleranzbereich zeigt, dass der gemessene Prozess innerhalb seiner Grenzwerte lag. Sie beweist nicht, dass jede Litze im Prozess erfasst wurde oder dass die fertige Verbindung alle elektrischen Anforderungen erfüllt.
Kurzer Spezifikationscheck
- Legen Sie Anschlusskontakt, Kabel, Applikator, Presse und Sensor gemeinsam fest.
- Fordern Sie eine Darstellung der Kraft über Zeit oder Weg an, in der die Analysezonen gekennzeichnet sind.
- Trennen Sie die Zurückweisung von Gutteilen von übersehenen Fehlern in den gezielt präparierten Prüfmustern.
- Nehmen Sie den physischen Ausschussweg und die Zuständigkeiten für Rezepturwechsel in das Angebot auf.
Die Crimpkraftüberwachung ist eine Prozessprüfung, die für eine bestimmte Verbindung qualifiziert wird. Prüfen Sie vor dem Kauf verifizierte Gutteile, bekannte Fehler und die Ausschusshandhabung getrennt voneinander. Die vom Kunden vorgegebenen Prüfungen der Crimpverbindung müssen im Prüfplan bleiben.
Käufer benötigen Nachweise, die den Weg von der Lieferantendemonstration bis zur installierten Anlage überstehen. Beginnen Sie mit dem kleinsten Fehler, der Ihr Produkt beeinträchtigt. Prüfen Sie anschließend, ob Sensorik, Software und Fertigungsprozesse den Fehler erkennen und von zulässigen Abweichungen unterscheiden können.
- Jeden Hub zu überwachen bedeutet nicht, jeden Fehler zu erkennen.
- Vor dem Einlernen ist eine verifizierte Referenz erforderlich; eine gleichmäßige Kurve allein reicht nicht aus.
- Auch bei korrekter Fehlererkennung muss ein funktionierender Stopp- oder Ausschussmechanismus vorhanden sein.
- Stückzahlen und Abnahmekriterien müssen vor dem Versuch vereinbart werden.
Was die Crimpkraftüberwachung misst
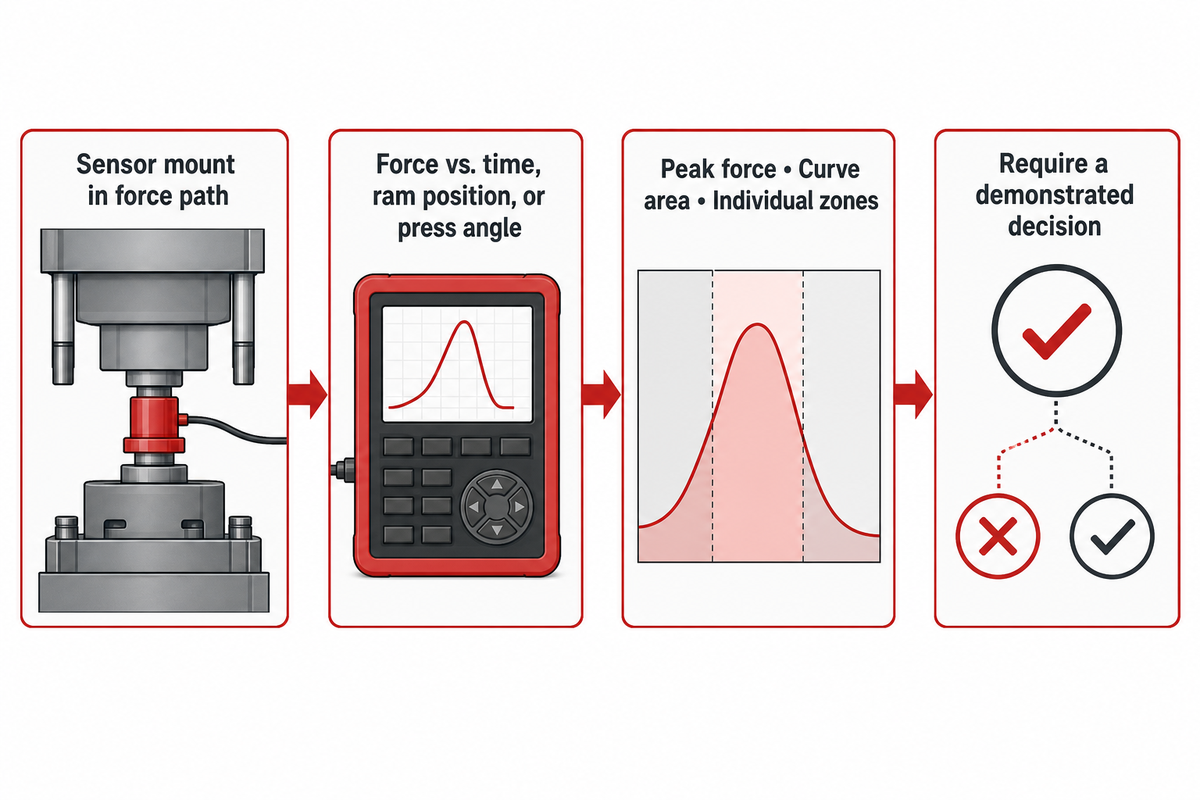
Ein Crimpkraftmonitor erfasst während des Arbeitshubs ein Prozesssignal und vergleicht ausgewählte Merkmale mit einer Referenzkurve. Je nach Anlage kann die Analyse Kraft über Zeit, Stößelweg oder Pressenwinkel darstellen. Spitzenkraft, Kurvenfläche und einzelne Zonen betrachten unterschiedliche Aspekte eines sich verändernden Prozesses.
Die grundlegende Messung beginnt mit einer geeigneten Sensormontage im Kraftfluss der Presse. Eine Möglichkeit ist die piezoelektrische Kraftmessung. Für sich genommen sagt sie jedoch nichts über die Fehlerabdeckung aus. Der Hersteller sollte die gemessene Achse, den Auslöser, die Filterung und den ausgewerteten Hubabschnitt benennen. Eine mit „Kraft“ beschriftete Anzeige muss Einheiten zeigen und jede Skalierung erläutern.
Rob Boyds technische Erläuterung in Assembly behandelt die referenzbasierte Überwachung und anwendungsspezifische Einstellungen. Berücksichtigen Sie diese Unterscheidung bei der Prüfung einer Nachrüstung an einer Tischpresse oder einer neuen Maschine: Eine reine Spitzenwertanzeige ist nicht mit der Analyse mehrerer Kurvenzonen gleichzusetzen.
Nachrüstung an einer Einzelpresse
- Prüfen Sie Sensormontage und Hubkompatibilität.
- Vereinbaren Sie die Stopp- und Wiederanlaufsequenz für den Bediener.
- Weisen Sie einem namentlich benannten Lieferanten den Datenexport zu.
Integrierte Montagelinie
- Beziehen Sie die Bedingungen für Zuführung und Übergabe in der Automatisierung in den Versuch ein.
- Verfolgen Sie das erkannte Teil bis zu seinem Ausschussplatz.
- Weisen Sie die Integration von Steuerungstechnik und Rückverfolgbarkeit zu.
Ein typischer Beschaffungsfehler besteht darin, eine Kraftanzeige mit der gesamten Prüffunktion gleichzusetzen. Verlangen Sie vom Lieferanten den Nachweis, welches Merkmal sich bei Ihrer Prüfstichprobe verändert hat und wie diese Änderung zur dokumentierten Entscheidung führte. Fehlt ein solcher Nachweis, ist die Fehlererkennung nicht belegt.
Welche Fehler kann ein Crimpkraftmonitor erkennen?
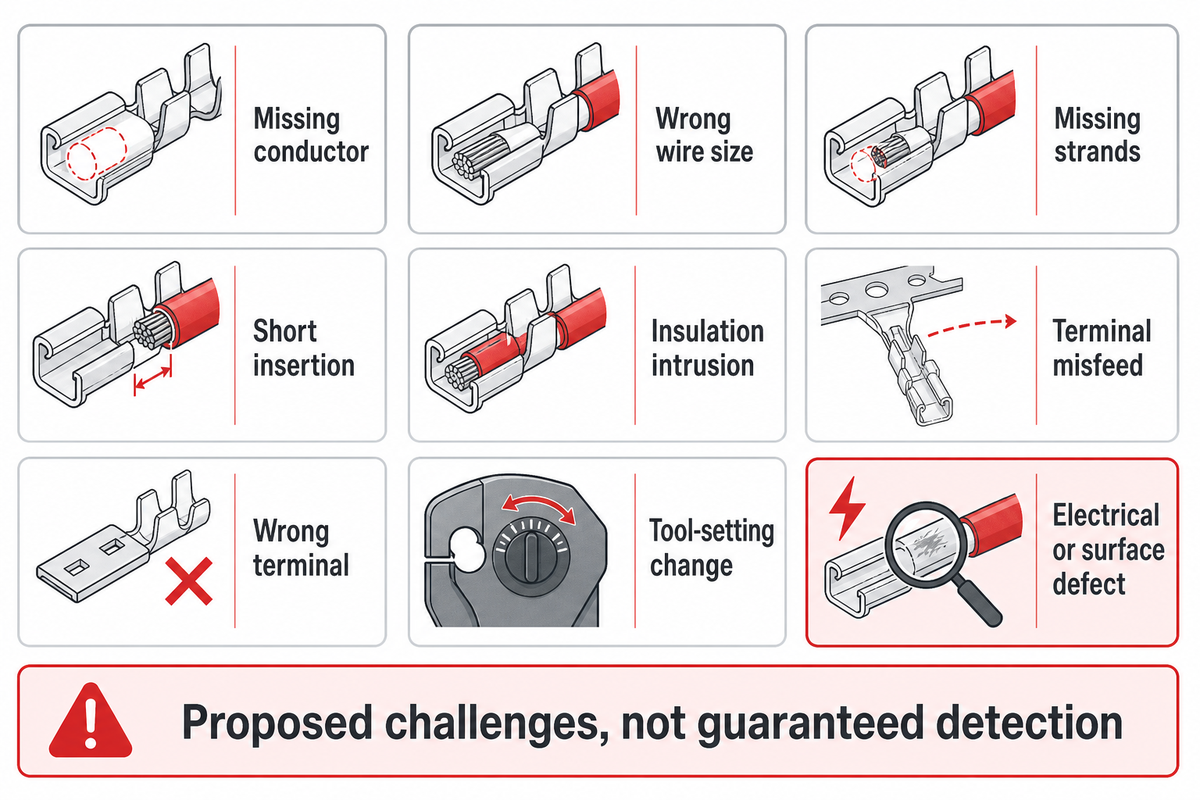
Fehlende Kabel oder Litzen sowie Isolierung im Leitercrimp können das Kraftsignal verändern. Ob sie erkennbar sind, hängt von der Verbindung und der üblichen Prozessstreuung ab. Jeder erforderliche Fehler muss einzeln qualifiziert werden. Die Fehlerliste des Lieferanten bildet eine Grundlage für die Prüfungen. Ob sich ein bestimmter fehlerhafter Crimp zuverlässig abgrenzen lässt, muss weiterhin nachgewiesen werden.
Die Umformkraft des Anschlusskontakts kann den verbleibenden Kraftanteil des Leiters überlagern. Ein Fehler, der an einem Anschlusskontakt ein klares Signal erzeugt, kann bei einem anderen innerhalb der Gutteilverteilung liegen. Die folgenden neun Prüfungen machen aus dieser Einschränkung eine konkrete Anforderung an die Prüfmuster. Es handelt sich um vorgeschlagene Prüffälle; für manche ist eine zusätzliche Prüffunktion erforderlich.
| Fehlergruppe | Vorbereiteter Prüffall | Unabhängiger Nachweis | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Fehlender Leiter | Anschlusskontakt ohne den vorgesehenen Leiter umgeformt | Dokumentierte Prüfmusteridentität und Sichtprüfung | Belegt nicht die Empfindlichkeit gegenüber einer einzelnen fehlenden Litze |
| Falscher Kabelquerschnitt | Ein plausibler falscher Leiter aus der tatsächlichen Produktmischung | Kabel-Teilenummer und Querschnitt in mm² | Ähnliche Signaturen können sich überschneiden; der Querschnitt allein ist kein Identitätsnachweis |
| Fehlende Litzen | Definierter Litzenverlust, beginnend mit dem kleinsten relevanten Fehler | Entfernte Litzen zählen und Vorbereitung dokumentieren | Die Umformkraft des Anschlusskontakts kann den Leiterverlust verdecken |
| Zu kurzes Einführen | Gemessener Einführungsfehlbetrag am Leitercrimp | Einführposition in mm; bei Bedarf Querschliff oder Bild | Eine ähnliche Kraft bedeutet nicht zwingend, dass der Leiter korrekt positioniert ist |
| Isolierungseintritt | Kontrollierte Position der Isolierung im Leitercrimp | Dokumentation von Abisolierlänge und Position | Schweregrad und Isoliermaterial beeinflussen die Abgrenzbarkeit |
| Fehlzuführung des Anschlusskontakts | Ein repräsentativer, sicher vorbereiteter Zuführfehler | Positionsbild und Zustand der Zuführung | Riskieren Sie keine Schäden an Werkzeugen und Vorrichtungen, nur um ein Prüfmuster herzustellen |
| Falscher Anschlusskontakt | Ein plausibler gemischter Anschlusskontakt, sofern sicher prüfbar | Teilenummer und Los des Anschlusskontakts | Manche Verwechslungen erfordern Identifikations- oder Bildverarbeitungsprüfungen |
| Änderung der Werkzeugeinstellung | Eine vereinbarte, kontrollierte Änderung an der freigegebenen Einstellung | Einstellungsdokumentation und gemessene Crimphöhe | Die Kraft misst nicht unmittelbar jedes Endmaß |
| Elektrischer Fehler oder Oberflächenfehler | Anwendungsrelevanter Zustand des Steckkontakts oder der Oberfläche | Vorgegebene elektrische, visuelle oder Umweltprüfung | Ein mechanisch ähnlicher Fehler ist für die Kraftmessung möglicherweise unsichtbar |
Die Tabelle beruht auf einer Zusammenführung der von Gustavo Garcia-Cota in ConnectorSupplier beschriebenen Anwendungsgrenzen und der in den nachstehenden Forschungsarbeiten beschriebenen gemessenen Fehlerklassen. Die Tabelle ist keine validierte ZEUEE-Spezifikation zur Fehlererkennung.
Angenommen, der kritische Fehler eines Käufers ist eine fehlende Litze. Ein Lieferant zeigt eine deutliche Änderung, indem er den Leiter größtenteils entfernt. Damit ist nur die Abgrenzung dieses vorbereiteten Prüfmusters nachgewiesen. Verlangen Sie die Prüfung des kleineren Fehlers, legen Sie fest und verifizieren Sie, wie er entsteht, und vergleichen Sie ihn mit der natürlichen Streuung eines Gutteils. Überschneiden sich die Kurven, fragen Sie nach einer ergänzenden Prüfung oder einer anderen Prozessauslegung. Durch eine größere oder kleinere Toleranz lassen sich keine Messinformationen erzeugen, die der Aufbau nicht liefert.
In der Fallstudie von Hofmann und Kollegen aus dem Jahr 2026 stammten 1.617 Kurven aus zwei Kombinationen mit Leitern von 0,50 mm² und 0,35 mm². Die berichtete Gesamtgenauigkeit lag bei 95,9 %, doch von den 163 fehlerhaften Prüfmustern wurden vier als in Ordnung eingestuft. Die Autoren schrieben, dass die vier Prüfmuster nur leicht in Richtung des Fehlerzustands manipuliert worden waren. Diese Ergebnisse gelten für jene Studie, nicht für ZEUEE oder jeden kommerziellen Monitor.
Crimpkraftüberwachung im Vergleich zu Höhenmessung und Auszugprüfung
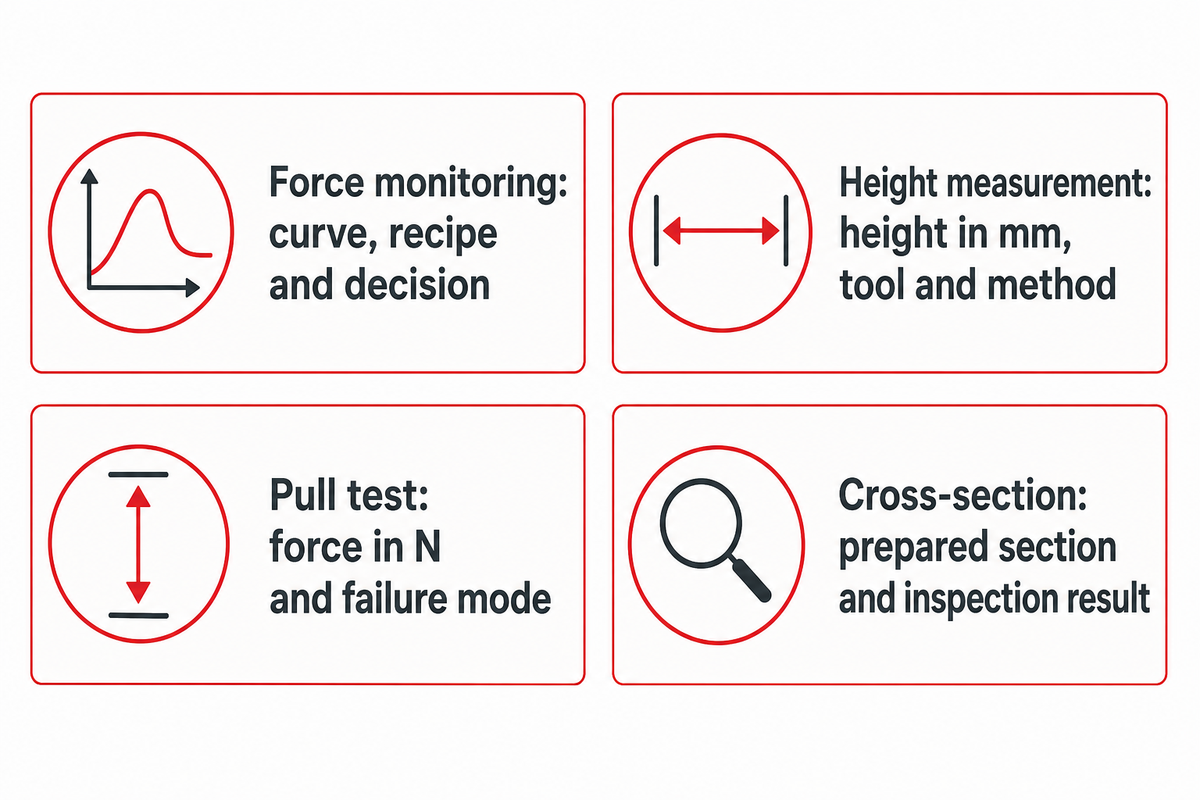
Bei Prüfungen von Kabelkonfektionen liefern Überwachung, Maßprüfungen und zerstörende Prüfungen unterschiedliche Nachweise. Ein Qualitätsprüfplan für die Fertigung sollte die Anforderungen der Spezifikation des Anschlusskontakts und der Kundenvereinbarung berücksichtigen. Die Qualifizierung des Monitors kann bei der Ausarbeitung dieses Plans helfen. Eine Kurve innerhalb der Toleranzgrenzen rechtfertigt für sich genommen jedoch nicht, eine vorgeschriebene Auszugprüfung und/oder Maßprüfung zu streichen.
Worin unterscheiden sich Crimphöhenmessung und Auszugprüfung?
Die Crimphöhe misst ein fertiges Maß, das üblicherweise in Millimetern angegeben und mit der geltenden Anforderung für den Anschlusskontakt verglichen wird. Die Auszugprüfung misst die Haltekraft nach einem festgelegten Verfahren, typischerweise in Newton. Keines der Ergebnisse beschreibt alle inneren Merkmale der Crimpverbindung. Die Kraftüberwachung dokumentiert den Umformprozess; alle drei Verfahren beantworten verwandte, aber unterschiedliche Qualitätsfragen.
| Verfahren | Dokumentieren | Noch offene Frage |
|---|---|---|
| Kraftüberwachung | Kurve, Rezeptur und Entscheidung | Fertige Geometrie und elektrische Eignung |
| Höhenmessung | Höhe in mm, Werkzeug und Messverfahren | Gesamte innere Litzenverteilung |
| Auszugprüfung | Kraft in N und Fehlerart | Jedes gefertigte Teil und das langfristige Kontaktverhalten |
| Querschnitt | Vorbereiteter Querschliff und Prüfergebnis | Nicht aufgetrennte Teile und Einsatzbedingungen |
Terry Curtis’ Artikel in Assembly erläutert, warum Prozessfähigkeit und Prüfungen der fertigen Crimpverbindung kombiniert werden sollten. Eine umfassendere Auswahl an Pressen und manuellen Anlagen finden Sie im Leitfaden zur Auswahl von Crimpmaschinen für Steckverbinder.
Betrachten Sie ein grenzwertiges Ergebnis oder die Crimphöhe nicht als absolute Wahrheit. Vereinbaren Sie das Messverfahren, die Eignung des Messgeräts und den Umgang mit Prüfmustern in Zweifelsfällen. Die Leitlinien zur Messunsicherheit des NIST erläutern, warum Wiederholbarkeit, zeitliche Schwankungen und Verzerrungen berücksichtigt werden müssen. Wenden Sie diesen Grundsatz an, indem Sie Zweifelsfälle klären, bevor Sie den Monitor bewerten.
Der Bericht der NASA über 780 Auszugprüfungen erörtert mögliche Verringerungen der Prüfhäufigkeit nur bei verifizierten Bedingungen und einer projektspezifischen Risikobewertung. Das Beschaffungsteam sollte die erforderliche Zustimmung für eine Änderung des Plans einholen, statt anzunehmen, dass die Installation eines Monitors automatisch zur Planänderung berechtigt.
Die elektrische und umweltbezogene Qualifizierung bleiben davon getrennt. Der veröffentlichte Anwendungsbereich von IEC 60352-2:2024 umfasst Litzenleiter von 0.05 bis 10 mm² und Massivleiter mit Durchmessern von 0.25 bis 3,6 mm innerhalb der dort genannten Verbindungstypen. Crimps an Koaxialkabeln sind ausgeschlossen. Das sind Grenzen des Normumfangs, keine Grenzwerte für die Fehlererkennung durch einen Kraftmonitor.
Eine Referenz aufbauen, die der Produktionsstreuung standhält
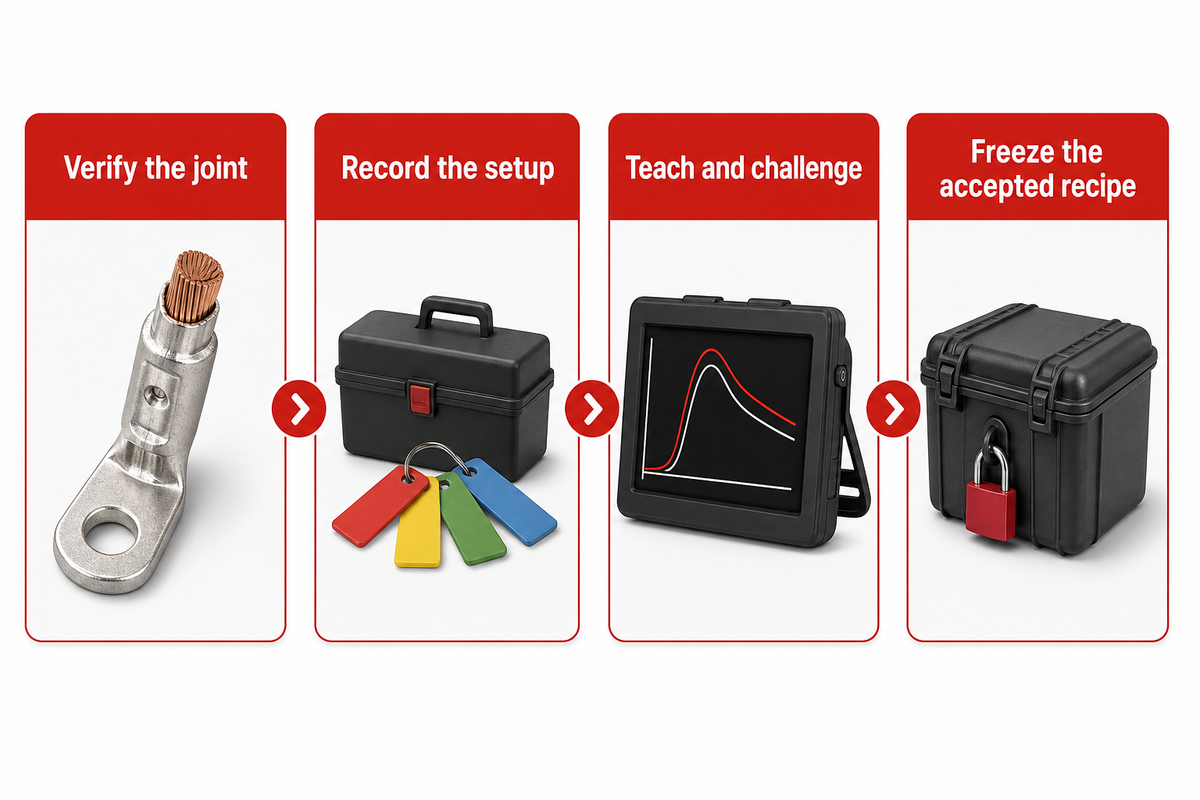
Ein sinnvoller Ausgangspunkt sind unabhängig abgenommene Crimps, die unter kontrollierten Bedingungen hergestellt wurden. Dokumentieren Sie die Identität von Kabel und Anschlusskontakten sowie Werkzeugparameter und Zustand zusammen mit der Kurve. Prüfen Sie anschließend die Produktionsstreuung dagegen. Wird eine gut aussehende Kurve anhand einer nicht verifizierten Verbindung eingelernt, kann fälschlich der Eindruck entstehen, ein ungeeigneter Prozess sei zulässig.
„Der einfache Einbau eines CFM wird nicht alle Qualitätsprobleme beim Crimpen lösen.“
Der Artikel benennt Unterschiede bei Material und Vorbereitung, die das Kraftsignal beeinflussen können. Unterschiedliche Härten und Dicken der Anschlusskontakte sowie verschiedene Kabelzustände wirken sich gemeinsam auf den Monitor aus. Eine Referenz aus einer günstigen Produktionscharge muss daher weiterhin gegen die in der beschafften Anwendung erwartete Streuung geprüft werden.
- Verbindung prüfen. Führen Sie vor dem Einlernen die vereinbarten Maßprüfungen und zerstörenden Prüfungen durch.
- Aufbau dokumentieren. Speichern Sie Teilenummern, Materiallose, Identität des Crimpapplikators, Presseneinstellungen und Sensormontage.
- Einlernen und prüfen. Wenden Sie das Verfahren des Lieferanten an und prüfen Sie anschließend die vereinbarten Gutteile und fehlerhaften Prüfmuster.
- Freigegebene Rezeptur sperren. Dokumentieren Sie Softwareversion, Grenzwerte und Berechtigung für spätere Änderungen.
Wir betrachten einen hypothetischen Fall, in dem eine Linie von einem Produkt mit 0,35 mm² auf ein Produkt mit 0,50 mm² umgestellt wird. Bei Wiederverwendung der bisherigen Rezeptur bleibt die Grundlage für die Annahme ungeklärt. Die Technik sollte die vollständige Kombination aus Anschlusskontakt und Leiter prüfen, nicht nur den Nennquerschnitt. Auch ein neuer Applikator kann Unterschiede verursachen, selbst wenn der Kabelquerschnitt bei 0,50 mm² bleibt. Das Einrichtungsprotokoll des Monitors sollte diese Unterschiede erfassen, bevor der Bediener aufgefordert wird, „neu einzulernen“.
Für eine Anwendung mit 0,35 mm² gehört eine gute Referenz zu einer dokumentierten Kombination aus Anschlusskontakt, Leiter und Werkzeugen und Vorrichtungen. Eine Erhöhung auf 0,50 mm² ist ein klarer Anlass zur Überprüfung, aber keine allgemeine Anweisung, alte Grenzwerte zu kopieren oder zu erweitern. Der Käufer sollte eine kontrollierte Freigabe der Rezeptur für die geänderte Kombination verlangen.
Führen Sie vor dem Kauf den 3-spurigen Crimp-Abnahmeversuch durch
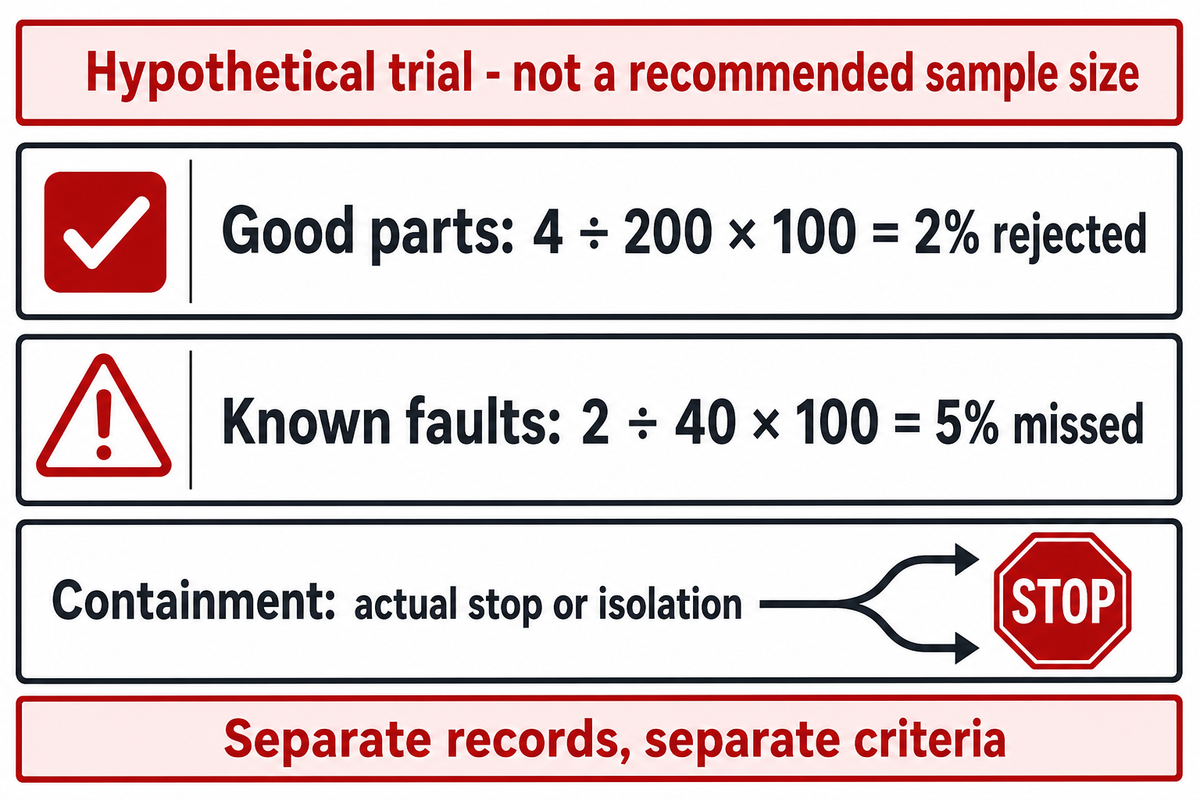
Der 3-spurige Crimp-Abnahmeversuch fasst Gutteile, definierte Fehlerprüfmuster und Prüfungen der physischen Ausschleusung in drei Datensätzen zusammen. Diese Datensatzstruktur dient als Nachweis des Lieferanten; sie ist kein validierter Stichprobenstandard. Vereinbaren Sie vor dem Versuch die Leistungsanforderungen und einen begründeten Stichprobenplan. Bewerten Sie anschließend jede Spur anhand ihrer festgelegten Anforderung.
3-spuriger Crimp-Abnahmeversuch
Ein Erfassungsrahmen für Käufer, der die Zurückweisung von Gutteilen, übersehene bekannte Fehler und den Umgang der Linie mit erkannten Teilen getrennt dokumentiert.
Vereinbaren Sie vor der Prüfung den kleinsten relevanten Fehler, die Zurückweisung von Gutteilen, die erforderliche Erkennungsleistung und das Risiko einer falschen Annahmeentscheidung. Legen Sie außerdem die Auswahl und Anzahl der Prüfmuster, unabhängige Kennzeichnungen sowie die Zuständigkeit für die Bewertung grenzwertiger Ergebnisse fest. Der öffentliche Abstract der NIST Technical Note 2045 behandelt den Zusammenhang zwischen Leistungsanforderungen, Stichprobengrößen und Entscheidungsrisiko; er gibt keine Stichprobenzahl für Crimpversuche vor.
| Spur | Eingabe | Dokumentation und Entscheidung |
|---|---|---|
| Gutteile | Unabhängig abgenommene Prüfmuster, die die vereinbarte normale Streuung abdecken | Zurückgewiesene Gutteile / geprüfte Gutteile; mit dem vereinbarten Kriterium vergleichen |
| Bekannte Fehler | Ermittelte Fehlerart und Schweregrad, nach Anwendung getrennt | Unerkannt gebliebene fehlerhafte Prüfmuster / geprüfte Muster mit definierten Fehlern, für jeden Fehler separat |
| Ausschleusung | Ein erkanntes Teil durch die installierte Liniensequenz verfolgen | Tatsächlicher Stopp oder Ausschleusung, Teileidentität und kontrollierter Wiederanlauf |
Der hypothetische Versuch umfasst 200 unabhängig abgenommene Teile und 40 Teile mit einem definierten Fehler-Schweregrad. Vier Gutteile werden zurückgewiesen; die beobachtete Zurückweisungsrate für Gutteile beträgt damit 4 ÷ 200 × 100 = 2 %. Zwei gezielt fehlerhafte Prüfmuster passieren die Prüfung unerkannt; der beobachtete Anteil übersehener Fehler in dieser Prüfgruppe beträgt 2 ÷ 40 × 100 = 5 %. Beide Zahlen sollten berichtet werden. Eine einzige kombinierte Genauigkeitsangabe wäre nicht akzeptabel. Ebenso wenig wäre es akzeptabel, einen der beiden Prozentsätze als „garantierte Produktionsrate“ zu bezeichnen.
Künstlich eingebrachte Fehler entsprechen weder der natürlichen Häufigkeit noch dem Schweregrad von Produktionsfehlern. Die Erörterung des NIST zum Anteil fehlerhafter Teile in der Produktion geht von einer Zufallsstichprobe aus einem Prozess oder einer Grundgesamtheit aus. Für diesen Versuch bedeutet das: Der Anteil übersehener Fehler in einer Prüfgruppe darf nicht als Anteil fehlerhafter Teile im Werksausgang dargestellt werden.
Wie lässt sich prüfen, ob ein Crimp in Ordnung ist?
Die Entscheidung, ob ein Crimp in Ordnung ist, richtet sich nach der geltenden Spezifikation des Anschlusskontakts und dem Prüfplan des Kunden. Prüfen Sie, ob ein Prüfmuster den Anforderungen entspricht, indem Sie die vorgeschriebenen Maße und die Verarbeitung kontrollieren und die festgelegten Haltekraft- oder Querschliffprüfungen durchführen. Klären Sie Unsicherheiten, bevor Sie eine endgültige Entscheidung treffen. Prüfen Sie bei der Qualifizierung des Monitors, ob die angezeigte Entscheidung mit dem Kraftverlauf und dem physischen Prüfergebnis übereinstimmt.
Verfolgen Sie Ergebnisse und Entscheidungen anhand einer Prüfmuster-ID. Prüfen Sie bei einer Linie mit mehreren Stationen, was passiert, wenn unmittelbar vor der Übergabe eines Prüfmusters ein Alarm auftritt. Eine korrekte Entscheidung reicht nicht aus, wenn das Prüfmuster, das ausgeschleust werden sollte, im Behälter für Gutteile landet.
Eine Zurückweisungsrate von 2 % für Gutteile und eine Übersehungsrate von 5 % im hypothetischen Fall beschreiben unterschiedliche Probleme und haben unterschiedliche Bezugsgrößen. Keine der beiden Raten ist allein deshalb akzeptabel, weil sie niedrig ist. Maßgeblich sind die zuvor vereinbarten Kriterien und der Stichprobenplan; die Entscheidung wird im Prüfprotokoll festgehalten.
Fehlausschleusungen und Rezepturänderungen kontrollieren
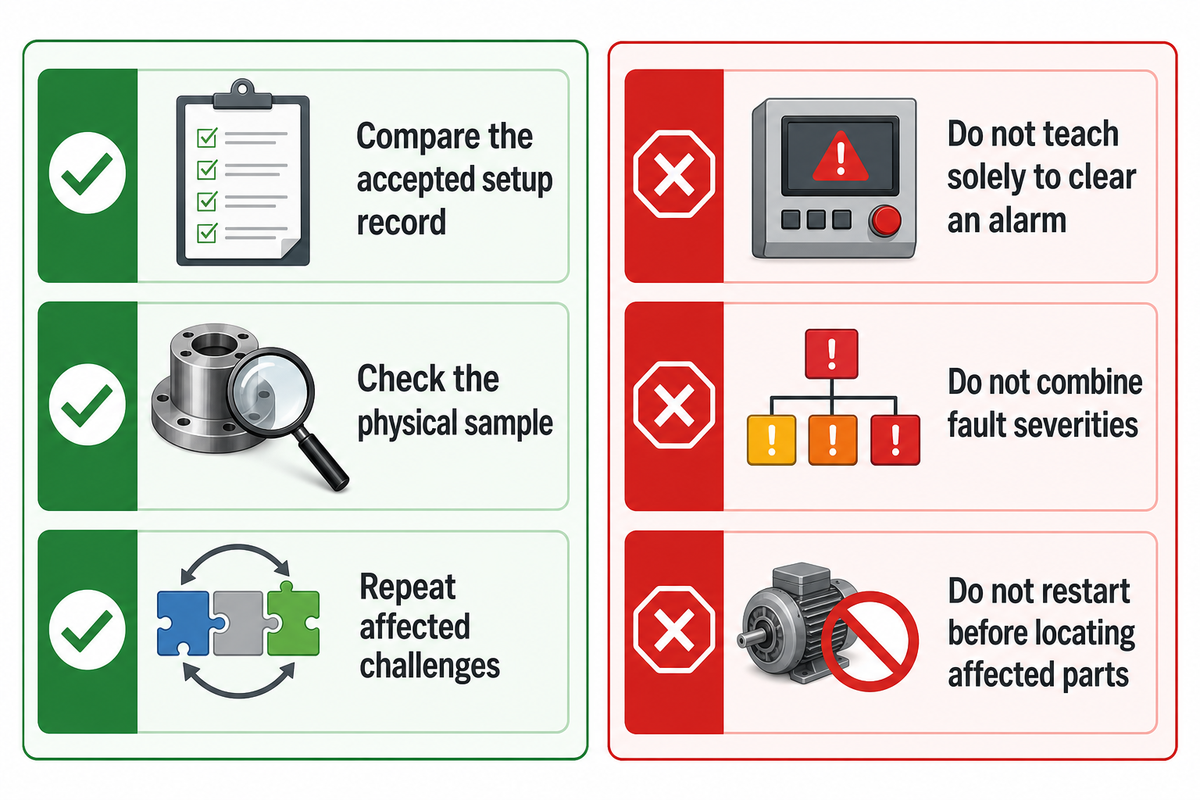
Fehlausschleusungen beim Crimpen von Anschlusskontakten erfordern vor einer Änderung der Toleranzen eine genauere Prozessprüfung. Vergleichen Sie Prüfmuster-ID, Materiallose, Kabelvorbereitung, Zustand der Werkzeuge und Vorrichtungen sowie Sensormontage mit dem freigegebenen Aufbau. Speichern Sie die Kurven zurückgewiesener Crimps zusammen mit den unabhängig geprüften Ergebnissen der Prüfmuster. Weiter gefasste Toleranzgrenzen können die Zahl der Alarme senken, aber auch Fehler zulassen, die der Monitor eigentlich erkennen sollte.
Tun
- Vergleichen Sie den Alarm mit dem freigegebenen Einrichtungsprotokoll.
- Prüfen Sie das physische Prüfmuster, bevor Sie seine Kennzeichnung ändern.
- Wiederholen Sie die betroffenen Prüfungen nach einer freigegebenen Anpassung.
Vermeiden
- Eine neue Referenz allein zum Löschen eines Alarms einlernen.
- Unterschiedliche Fehler-Schweregrade in einem einzigen Anteil übersehener Fehler zusammenfassen.
- Den Wiederanlauf starten, bevor die betroffenen Teile lokalisiert wurden.
Die Erläuterung von Assembly zu anwendungsspezifischen Einstellungen zeigt, warum ein Parametersatz nicht für jede Anwendung geeignet ist. Bediener dürfen Alarme nur nach vereinbarten Abläufen quittieren; Rezepturänderungen bleiben der zuständigen technischen Rolle vorbehalten. Die Benutzeroberfläche ermöglicht eine sinnvolle Kontrolle nur dann, wenn diese Berechtigungen dem tatsächlichen Prozess entsprechen.
Wann Sie mit dem Kauf eines Monitors noch warten sollten
Verschieben Sie die endgültige Auswahl grundsätzlich, wenn der zugrunde liegende Crimpprozess keine unabhängig abgenommenen Referenzteile herstellen kann. Ein Monitor kann keine ungeeignete Werkzeugkombination korrigieren. Beheben Sie zuerst die Prozessprobleme und bewerten Sie anschließend die Messung. Dasselbe gilt, wenn sich der Fehler nicht wiederholbar von der Gutteil-Streuung abgrenzen lässt: Verlangen Sie in diesem Fall eine Machbarkeitsstudie oder eine ergänzende Prüfung, statt ein Versprechen zur Empfindlichkeit anzunehmen.
Verschieben Sie die endgültige Auswahl auch, wenn der Lieferant den Ausschussweg nicht vorführen oder den Schutz der Rezeptur nach einer Prozessumrüstung nicht erklären kann. Solche Lücken beeinträchtigen die installierte Lösung, selbst wenn der Sensor einwandfrei funktioniert. Bewerten Sie Fehlererkennung und Ausschleusung getrennt. Ein kürzerer Zyklus ist nur dann ein Vorteil, wenn die Identität des betreffenden Teils und die vorgesehene Reaktion unter diesen Betriebsbedingungen erhalten bleiben. Fragen Sie bei sichtbaren Positionierungs- oder Identifikationsfehlern, ob eine Bildverarbeitungsprüfung von Steckverbindermerkmalen Nachweise liefert, die eine Kraftmessung nicht bieten kann.
Vergleichen Sie den Umfang der installierten Lösung, nicht nur die Preise für den Monitor
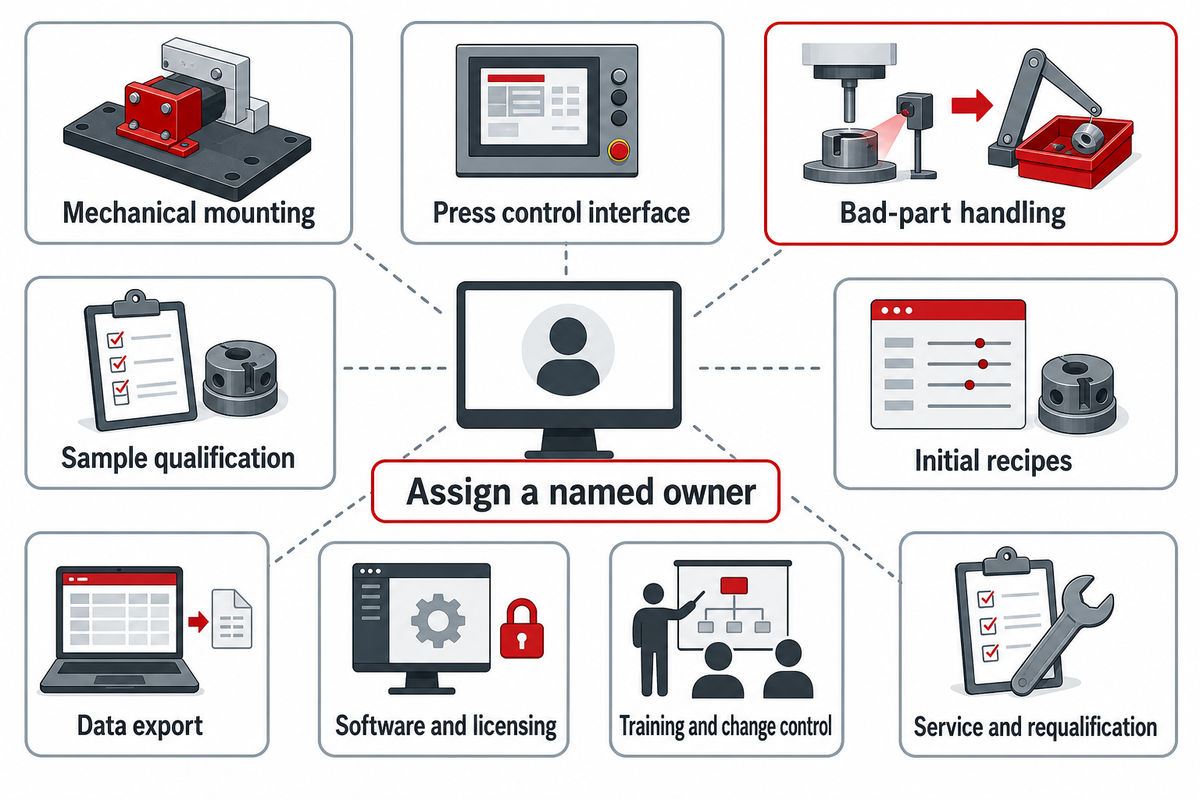
Die gemeinsame Hardware muss getrennt von Installation, Qualifizierung und laufendem Support ausgewiesen werden. Vergleichbare Angebote müssen dieselbe Anwendung abdecken und festlegen, wer die Arbeiten übernimmt, die für die Inbetriebnahme der Überwachung erforderlich sind. Ein Preis nur für den Monitor macht nicht ersichtlich, wer die Presse anschließt, fehlerhafte Teile aussortiert, Rezepturen erstellt oder dem Kunden aussagekräftige Aufzeichnungen bereitstellt.
Wenn ein Angebot beispielsweise einen Monitor und Sensor umfasst und das andere die Installation und eine Stichprobenuntersuchung, rechnen Sie die vereinbarte Hardware einmal ein. Vergleichen Sie die übrigen Arbeiten anhand der folgenden Punkte. Diese Spalten schlagen Verantwortlichkeiten zur Verhandlung vor und stellen keine Angaben zu Standardpaketen bestimmter Anbieter dar.
| Arbeitspaket | Bei einer Monitorlösung: zuweisen an | Bei einer integrierten Lösung: bestätigen | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Mechanische Montage | Käufer oder Pressenintegrator | Benannter Installateur und technische Zeichnung | Nicht geprüfter Kraftfluss oder unzureichender Freiraum für den Applikator |
| Schnittstelle zur Pressensteuerung | Steuerungstechniker | Signalliste und Reaktionsablauf | Alarm ohne festgelegte Maschinenreaktion |
| Handhabung fehlerhafter Teile | Linienintegrator | Enthaltene Einrichtungen zum Stoppen, Abschneiden oder Separieren | Angezeigtes Ausschussteil ohne physische Separierung |
| Qualifizierung von Mustern | Qualitätsteam des Käufers und Lieferant | Fehlerdefinitionen und Abnahmeprotokoll | Nicht gekennzeichnete oder nicht repräsentative Muster |
| Erste Rezepturen | Applikationsingenieur | Benannte Produktkombinationen | Eine allgemeine Rezeptur gilt als für alle Teile geeignet |
| Datenexport | Steuerungs- oder Informationsteam des Käufers | Dateifelder, Zeitstempel und Muster-IDs | Bildschirmanzeige ohne abrufbare Nachweise |
| Software und Lizenzen | Einkauf und Systemverantwortlicher | PC-Anforderungen, Lizenzen und Versionssupport | Nicht bepreiste, verpflichtende Software oder Zugangsvoraussetzung |
| Schulung und Änderungssteuerung | Produktion und Engineering | Benutzerrollen und Verfahren zur Rezepturfreigabe | Unkontrollierte Änderungen nach der Abnahme |
| Service und erneute Qualifizierung | Instandhaltung und Qualität | Supportumfang und Auslöser für Änderungen | Ausgetauschte Ausrüstung ohne Prüfung zurückgegeben |
Diese Unterscheidung hat durchaus eine praktische Grundlage. Im Fall des Interviews von Wiring Harness News mit Steffen Dosch von Schaefer ist das Abschneiden des Drahts davon abhängig, dass der Abschneider für fehlerhafte Teile installiert ist. Übertragen Sie die Funktionen dieses Produkts nicht auf einen anderen Anbieter. Legen Sie die erforderliche Maßnahme und die mitgelieferte Hardware in Ihrem eigenen Vertrag fest.
Ein guter Bericht sollte die Rezeptur und die Anwendung beschreiben und nicht nur sagen: „Qualität bestanden“. Bitten Sie vor der Investitionsentscheidung um einen Beispiel-Export. Wenn auch eine elektrische Prüfung oder das Einsetzen von Steckverbindern erforderlich ist, definieren Sie diese Prozesse in einer separaten Schnittstelle. Automatisierte Prüfgeräte für Steckverbinder decken eine andere Prozessgrenze ab als die Crimpkraftanalyse.
Branchenperspektive: Abnahmenachweise und Integrationsgrenzen
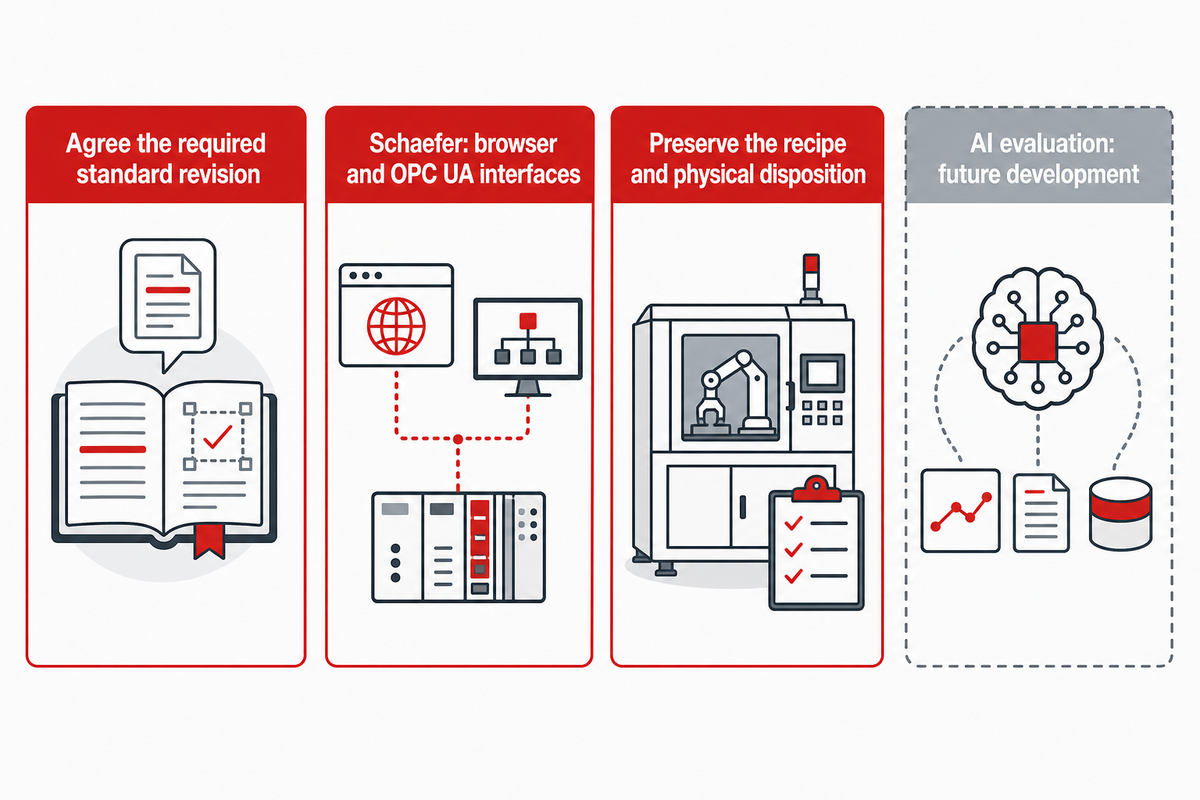
Definieren Sie die erforderliche Normrevision und übertragbare Anwendungsnachweise für aktuelle Kaufentscheidungen. Neue Schnittstellen und Forschung zur Klassifizierung können die Auswertung von Ergebnissen durch Ingenieure verbessern, machen die Qualifizierung der Erkennung für die vorgesehene Verbindung jedoch nicht überflüssig. Legen Sie die erforderlichen Aufzeichnungen und Freigabegrenzen fest, bevor Sie sich für einen Monitor- oder Montagelinienlieferanten entscheiden.
Der offizielle Eintrag zu IPC/WHMA-A-620 Revision F nennt Oktober 2025 als Veröffentlichungsdatum. Eine ältere Branchenseite kann Leser weiterhin auf eine frühere Revision verweisen. Legen Sie für ein Projekt im Jahr 2026 die vereinbarte Revision und die Produktanforderungen im Abnahmedokument fest. Der aktuelle Katalog ersetzt nicht automatisch die Revision in einer bestehenden Kundenvereinbarung.
Auch die Nachweisarten, die Käufer anfordern können, ändern sich mit der Zeit. Schaefer beschreibt, dass für das eigene Produkt eine browserbasierte Schnittstelle und eine OPC-UA-Schnittstelle verfügbar sind. Eine KI-gestützte Fehlerbewertung wird als künftige Entwicklung erwähnt. Unabhängig davon untersuchen die Forschungsarbeiten von Hofmann aus dem Jahr 2026 Klassifizierungen mithilfe von maschinellem Lernen. Keine dieser Beschreibungen bestätigt, dass diese Funktionen in jedem Monitor enthalten sind oder dass ZEUEE über diese Algorithmen verfügt.
Bitten Sie einen Lieferanten, einen exportierten Datensatz für ein akzeptiertes Gutteil und einen gezielt eingebrachten Fehler vorzulegen, einschließlich der Rezepturversionen und dem dokumentierten physischen Verbleib der Teile. Prüfen Sie, welche Daten nach einem Neustart, einer Softwareaktualisierung oder einem Wechsel zu einer anderen Presse erhalten bleiben. Lassen sich diese Aufzeichnungen nicht miteinander verknüpfen, kann der Käufer den ursprünglichen Vergleich nach einer Änderung nicht ohne Weiteres wiederholen.
Wählen Sie den Lieferantenweg und die Integrationsgrenze
Bei vorhandenen Anlagen zur Drahtverarbeitung sollten Sie die konkrete Anwendung gemeinsam mit dem Monitorlieferanten und dem Pressenintegrator prüfen. Wenn Zuführung, Crimpen und nachgelagerte Prüfung zu einem Projekt gehören, sollten Sie eine konfigurierte Maschine in Betracht ziehen. ZEUEEs Crimpmaschinen für Steckverbinder mit konfigurierbarer Prüfung eignen sich für diesen Integrationsweg. Das öffentliche Angebot ist kein Hinweis auf einen universellen Grenzwert für fehlende Litzen oder auf die Herstellung eigenständiger Monitore.
Übermitteln Sie technische Zeichnungen der Anschlusskontakte und Drähte, Musterwerkstoffe, Zielfehler, geplante Produktionsbedingungen und erforderliche Prüfprotokolle. Fragen Sie ZEUEE, was in der vorgeschlagenen Maschine enthalten ist und wofür der Käufer weiterhin verantwortlich ist. Eine umfassendere Integration kundenspezifischer Montagemaschinen sollte anhand des tatsächlichen Ablaufs geplant werden; jede Prüfmethode muss durch den Fehler begründet sein, den sie erkennen soll.
Wichtigste Erkenntnis
Kaufen Sie auf Grundlage eines vereinbarten Anwendungsversuchs und einer dokumentierten Verantwortungsverteilung für das installierte System. Trennen Sie das beobachtete Prüfergebnis von der physischen Handhabung des Teils und bewahren Sie die Nachweise auf, die zur Wiederholung beider Prüfungen nach einer Änderung erforderlich sind.
Häufig gestellte Fragen
Funktioniert die Crimpkraftüberwachung bei jeder Kombination aus Anschlusskontakt und Draht?
Für die Crimpkraftüberwachung ist eine anwendungsspezifische Machbarkeitsprüfung erforderlich; eine universelle Abdeckung sollte nicht vorausgesetzt werden.
Das Umformverhalten des Anschlusskontakts, der Beitrag des Leiters, die Werkzeuge und Vorrichtungen sowie normale Schwankungen beeinflussen das verfügbare Signal. Stellen Sie die tatsächlichen Werkstoffe bereit und definieren Sie den kleinsten relevanten Fehler. Der Lieferant sollte unabhängig freigegebene Muster mit kontrolliert eingebrachten Fehlern vergleichen und die Ergebnisse getrennt dokumentieren. Überlappen sich die Signaturen guter und fehlerhafter Teile, ergänzen Sie eine geeignete Prüfmethode oder ändern Sie den Prozess, bevor Sie eine Aussage zur Fehlerabdeckung akzeptieren.
Welches Crimpkraftüberwachungssystem eignet sich am besten für eine Tischpresse?
Ein geeignetes System für eine Tischpresse passt zur Presse und weist für Ihre Anwendung die erforderliche Fehlererkennung und Reaktion des Bedieners nach.
Vergleichen Sie vor den Anzeigefunktionen die Sensormontage, die Hublagenauslösung, die Kompatibilität mit dem Applikator und die verfügbare Stoppschnittstelle. Fordern Sie einen Musterlauf mit Ihrem Draht und Anschlusskontakt an, einschließlich der akzeptierten Produktionsschwankungen. Prüfen Sie anschließend, wie ein Bediener ein Ausschussteil findet, den Alarm quittiert und die Anlage wieder startet. Ein niedriger Hardwarepreis ist unvollständig, wenn die für den ordnungsgemäßen Betrieb erforderlichen Verantwortlichkeiten für Installation, Rezeptur und Schulung nicht geklärt sind.
Wie lautet das IPC-Verfahren für die Crimp-Ausziehprüfung?
Das anzuwendende Verfahren für die Ausziehprüfung muss sich aus der vereinbarten Normrevision, den Anforderungen an den Anschlusskontakt und dem Prüfplan des Kunden ergeben.
Leiten Sie keinen allgemeingültigen Kraftgrenzwert aus einer Monitoreinstellung oder einer öffentlichen Normzusammenfassung ab. Bestätigen Sie in den maßgeblichen Dokumenten die Probenvorbereitung, den Prüfaufbau, das Belastungsverfahren, den Abnahmewert und die Fehlerdokumentation. Halten Sie die Identität von Leiter und Anschlusskontakt zusammen mit dem Ergebnis fest. Der öffentliche IPC-Katalog bestätigt Ausgabe und allgemeinen Geltungsbereich; die vollständigen kostenpflichtigen Prüfanforderungen für Ihr Produkt enthält er nicht.
Warum weist mein Crimpkraftmonitor Gutteile zurück?
Alarme bei Gutteilen können durch Prozessschwankungen, eine ungeeignete Referenz oder Änderungen am Messaufbau verursacht werden.
Vergleichen Sie das aktuelle Material, die Werkzeuge und Vorrichtungen sowie die Sensorinstallation mit dem qualifizierten Aufbau. Prüfen Sie die zurückgewiesenen Muster unabhängig, bevor Sie die Meldungen als Fehlalarme einstufen. Passen Sie Grenzwerte nur im Rahmen der vereinbarten technischen Prüfung an und wiederholen Sie anschließend die betroffenen Fehlertests.
Ist Crimpen für einen überwachten Fertigungsprozess besser als Löten?
Crimpen und Löten erfordern unterschiedliche Prozesskontrollen; ein Kraftmonitor allein entscheidet nicht, welches Fügeverfahren für das Produkt geeignet ist.
Beginnen Sie mit dem Verbindungsdesign, den Anforderungen an den Anschlusskontakt und den Einsatzbedingungen. Bei einer Crimpverbindung müssen der spezifizierte Leiter, der Anschlusskontakt und das Umformwerkzeug zusammenwirken. Die Kraftsignatur liefert Informationen über diesen mechanischen Vorgang. Beim Löten kommen andere Werkstoffe und Prozessvariablen zum Einsatz; daher kann dasselbe kraftbasierte Abnahmeprotokoll die Qualität der Lötverbindung nicht nachweisen. Wenn in der technischen Zeichnung bereits eine Crimpverbindung festgelegt ist, stellt das Hinzufügen von Lot eine Konstruktions- oder Prozessänderung dar, über die die zuständige technische Stelle entscheiden muss; es ist keine Abkürzung, um Monitoralarme zu beseitigen. Vergleichen Sie bei einem neuen Produkt die Verfahren anhand der erforderlichen elektrischen, mechanischen und umweltbezogenen Qualifizierungsnachweise. Legen Sie nach der Auswahl des Fügeverfahrens den Prüfplan und die Produktionskontrollen fest. Der Kauf eines Monitors ist eine spätere Anwendungsentscheidung; er sollte nicht dazu dienen, ein ansonsten ungeeignetes Verbindungsdesign zu rechtfertigen.
Anwendungsprüfung vorbereiten
Bringen Sie Drähte, Anschlusskontakte, Fehlerdefinitionen und Abnahmeanforderungen in das Gespräch ein. Kontaktieren Sie ZEUEE wegen eines Anwendungsversuchs zum Crimpen von Steckverbindern und fordern Sie einen schriftlich festgehaltenen Umfang für Ausrüstung und Prüfung an.
Hinweis zu den Nachweisen: Dieser Leitfaden verbindet öffentlich zugängliche technische Quellen mit einem redaktionellen Rahmen für Kaufentscheidungen. Hypothetische Stichprobenzahlen sind Beispiele und weder Prüfergebnisse noch von ZEUEE empfohlene Stichprobengrößen. Forschung und Fähigkeiten von Drittanbieterprodukten liegen weiterhin in der Verantwortung der jeweiligen Unternehmen. Maßgeblich für die endgültige Abnahme sind die für die Anwendung vereinbarten Dokumente.
Referenzen und Quellen
- Crimpkraftüberwachung Rob Boyd, Assembly, 2009.
- Warum Crimpkraftüberwachung wichtig ist Gustavo Garcia-Cota, ConnectorSupplier, 2013.
- Transparente Verfahren des maschinellen Lernens zur Crimpkraftüberwachung mit phasenbasierten SHAP-Erklärungen Hofmann et al., Industrial Artificial Intelligence, 2026.
- Qualitätscrimps in drei Schritten Terry Curtis, Assembly, 2013.
- Messunsicherheit: Vorgehensweise National Institute of Standards and Technology.
- Analyse der Ausziehprüfergebnisse gecrimpter Verbindungen Technisches Repositorium der National Aeronautics and Space Administration.
- Öffentlicher Geltungsbereich von IEC 60352-2:2024 International Electrotechnical Commission.
- Bestätigung eines Leistungsschwellenwerts mit binärem Versuchsergebnis Leber, Pibida und Enders, National Institute of Standards and Technology, 2019.
- Entspricht der Anteil fehlerhafter Teile den Anforderungen? National Institute of Standards and Technology.
- Crimpqualität in Echtzeit überwachen Wiring Harness News, Interview mit Steffen Dosch.
- IPC/WHMA-A-620 Revision F Offizieller Shop der Global Electronics Association.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren