Kontaktieren Sie Zeyu lntelligent Industrial Company

Automatisierte Steckverbinderprüfung: Ein Praxisleitfaden für zuverlässige Prüfungen

Bei der automatisierten Steckverbinderprüfung werden Teile kontrolliert gehandhabt und mithilfe von Sensoren und Software geprüft. Anschließend werden sie entsprechend dem Prüfergebnis weitergeleitet. Kameras prüfen sichtbare Merkmale, Maßsensoren die Geometrie und weitere elektrische Messgeräte die elektrische Verbindung. Ein gutes System ordnet jeder Abnahmeanforderung eine Messung zu und weist nach, dass jedes Teil korrekt eingestuft und weitergeleitet wird.
Ein Teil kann gut aussehen und trotzdem fehlerhaft sein. In einem anderen Fall kann es fehlerhaft aussehen und dennoch in Ordnung sein. Diese Situationen erfordern unterschiedliche Lösungen. Ein fehlerhaftes Teil lässt sich durch eine Funktionsprüfung erkennen, während ein einwandfreies Teil mithilfe stabiler Bildgebung und repräsentativer Validierung beurteilt werden kann. Eine hochauflösende Kamera löst keines dieser Probleme.
Kurzübersicht
Verwenden Sie Bilder für sichtbare Fehler, kalibrierte Messungen für die Geometrie und Funktionsprüfungen für elektrische Eigenschaften. Weisen Sie die Wiederholbarkeit nach, prüfen Sie bekannte Gutteile und Fehlerteile getrennt und verifizieren Sie anschließend den physischen Ausschussweg.
- Behandeln Sie sichtbares Erscheinungsbild, gemessene Geometrie und geprüfte Funktion als getrennte Abnahmeeigenschaften.
- Prüfen Sie das System sowohl mit zulässigen Abweichungen als auch mit Fehlern.
- Erfassen Sie Fehlausschuss und übersehene Fehler mit jeweils unterschiedlichen Bezugsgrößen.
- Berücksichtigen Sie Handhabung, Wiederanlauf und Prüfaufwand im Projektumfang.
So funktioniert die automatisierte Steckverbinderprüfung
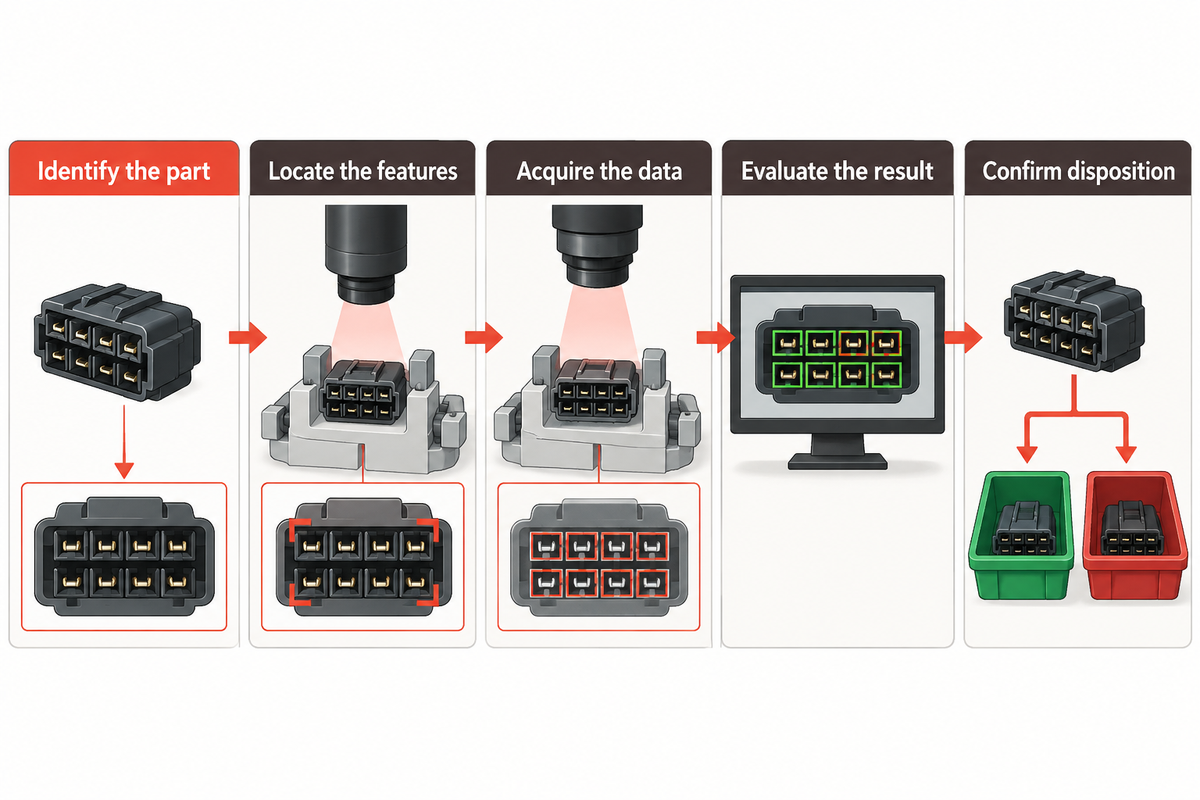
Eine automatisierte Prüfstation positioniert einen Steckverbinder wiederholgenau, erfasst die erforderlichen Daten, bewertet sie anhand einer Produktrezeptur und übermittelt das Ergebnis an die Liniensteuerung. Zum Prüfprozess gehört auch eine Reaktion auf Abweichungen: Ausschleusung, Sperrung oder manuelle Prüfung. Die automatische optische Inspektion (AOI) übernimmt dabei die visuelle Beurteilung. Eine manuelle Prüfung kann ebenfalls als klar definierter Prüfschritt eingesetzt werden.
Wie funktioniert die automatisierte Steckverbinderprüfung?
Die Station identifiziert das Produkt und prüft seine Ausrichtung. Sie erfasst Bilder und/oder Messwerte und vergleicht diese mit festgelegten Abnahmekriterien. Außerdem stellt sie sicher, dass die Ergebnisse den jeweiligen physischen Teilen zugeordnet sind. Die Liniensteuerung kann das Teil daraufhin freigeben, ausschleusen oder zurückhalten und den Grund für die jeweilige Einstufung angeben.
- Teil identifizieren — die richtige Zeichnungsrevision und Prüfungsrezeptur auswählen.
- Merkmale lokalisieren — den Steckverbinder stabil positionieren und die erforderlichen Bezugspunkte festlegen.
- Daten erfassen — Beleuchtung, Kameras und weitere Messgeräte zum geeigneten Zeitpunkt auslösen.
- Ergebnis bewerten — Maßgrenzen oder validierte Klassifizierungsregeln anwenden.
- Einstufung bestätigen — die vorgesehene Ausgabe verifizieren und das Ergebnis mit der Teileidentität speichern.
Bei einer veröffentlichten Anwendung zur Steckverbinderprüfung von G2 Technologies erfolgen Verifizierung und Ausrichtung vor dem Scannen der Leiterplattenseite. Optische Messung und elektrische Prüfung können an unterschiedlichen Stationen stattfinden. Das zeigt, warum die Prozessautomatisierung mehr als reine Bildverarbeitung erfordert.
Prüfmethode passend zum Fehler auswählen
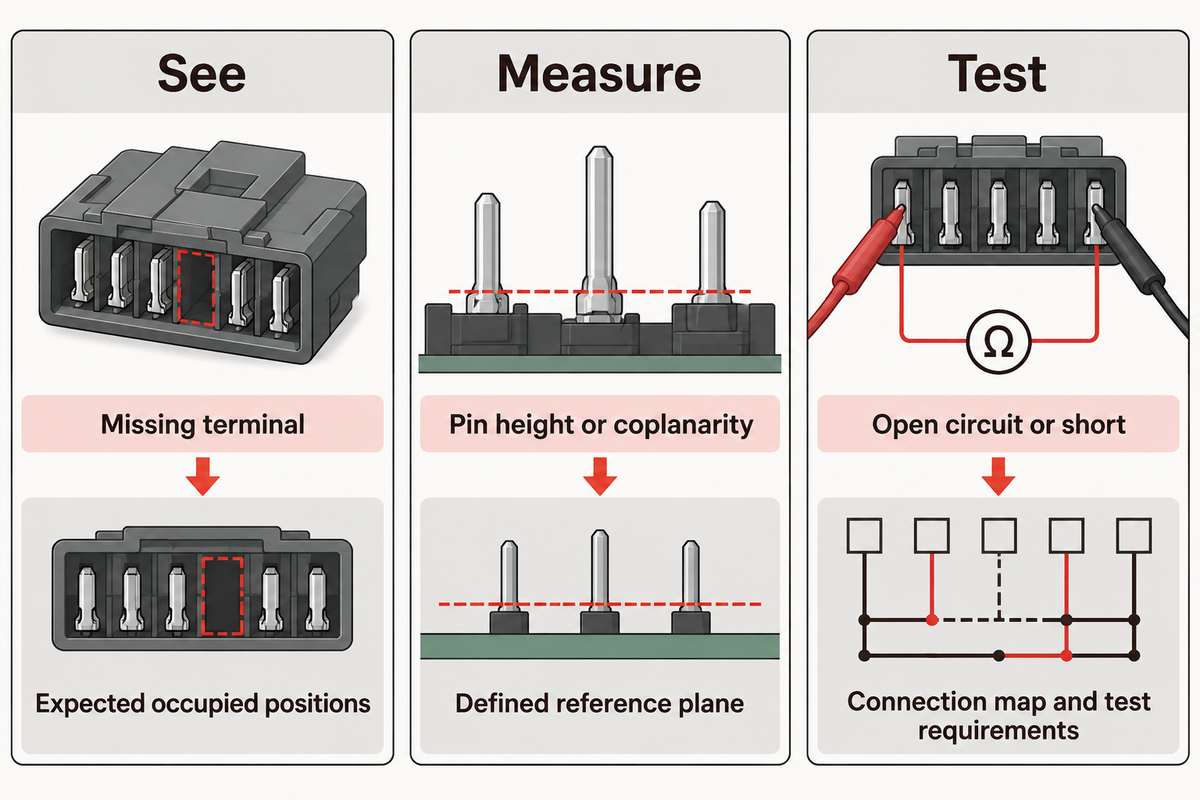
Ordnen Sie jeder Eigenschaft die passende Abnahmemethode zu: Bilder zeigen das Vorhandensein und die Oberflächenbeschaffenheit, quantitative Messungen erfassen die geometrische Lage und Prüfungen bewerten die elektrische Funktion. Beginnen Sie mit der Fehlerdefinition und dem Zeichnungsbezug. Klären Sie anschließend, ob das betreffende Merkmal zugänglich ist.
Der folgende Entscheidungsbaum: Sehen, Messen, Prüfen bietet eine praktische Orientierung für die Auswahl. „Sehen“ bedeutet, das Oberflächenbild zu klassifizieren, „messen“ heißt, die Geometrie anhand eines Bezugspunkts zu bestimmen, und „prüfen“ bedeutet, ein funktionelles oder mechanisches Verfahren anzuwenden. Die Qualität von Steckverbindern lässt sich mit allen drei Ansätzen beurteilen. Unterschiedliche Steckkontakttypen ermöglichen unterschiedliche Beobachtungen.
| Zu bewertender Zustand | Ausgangsmethode | Erforderlicher Bezug | Was zusätzlich geprüft werden muss |
|---|---|---|---|
| Fehlender Anschlusskontakt | Sehen: Vorhandensein prüfen | Erwartete belegte Positionen | Qualität der elektrischen Verbindung |
| Falsche Ausrichtung | Sehen: Ausrichtung erkennen | Codierung oder asymmetrisches Merkmal des Produkts | Verdeckter Zustand des Kontakts |
| Verbogenes Kontaktstift oder Positionsfehler in der Bildebene | Messen: kalibrierte 2D-Ansicht | Zeichnungsbezug und Maßstab | Verschiebung aus der Bildebene |
| Höhe oder Koplanarität der Kontaktstifte | Messen: kalibrierte Seitenansicht oder geeignete 3D-Anordnung | Definierte Bezugsebene | Verdeckte Oberflächen |
| Riss oder Delle im Steckergehäuse | Sehen: Erscheinungsbild prüfen | Abgestimmte Fehlerbeispiele und Grenzwerte | Verdeckte Beschädigung |
| Falsche Kennzeichnung | Sehen: OCR oder Code auslesen | Erwarteter Text und Rezeptur | Produktleistung |
| Unterbrechung oder Kurzschluss | Prüfen: elektrischer Verbindungstest | Verbindungsplan und Prüfanforderungen | Mechanischer Halt |
| Zu hoher Kontaktwiderstand | Prüfen: Widerstandsmessung | Vorgegebenes Verfahren und Grenzwert | Oberflächengeometrie |
| Unzureichender Kontakthalt | Prüfen: geeignetes mechanisches Verfahren | Produktspezifische Kraft und Vorgehensweise | Elektrische Leistung |
| Verunreinigung der Glasfaser-Stirnfläche | Sehen: Glasfasermikroskopie | Zutreffende Abnahmekriterien für Glasfasern | Dämpfung und Rückflussdämpfung |
Messen Sie die Position der Anschlusskontakte anhand des vorgegebenen Bezugs und prüfen Sie Kontaktstifte auf fehlende Kontakte als separaten Prüfschritt. Ein Steckverbinder kann alle Anschlusskontakte enthalten, obwohl einige davon zu hoch sitzen. Eine Klassifizierung auf Vorhandensein kann den Steckverbinder annehmen, obwohl ein Anschlusskontakt zu hoch sitzt. Bevor Sie eine Höhenprüfung hinzufügen, stellen Sie fest, ob das Steckergehäuse oder ein Montagemerkmal den Bezug definiert. Andernfalls kann eine Bewegung des gesamten Steckverbinders wie eine Fehlstellung der Kontaktstifte wirken. Bei getrennten Prüfungen auf Vorhandensein und Höhe muss sichergestellt sein, dass eine bestandene Prüfung auf Vorhandensein eine nicht bestandene Höhenprüfung nicht überstimmt.
2D-Bildverarbeitung oder 3D-Messung auswählen
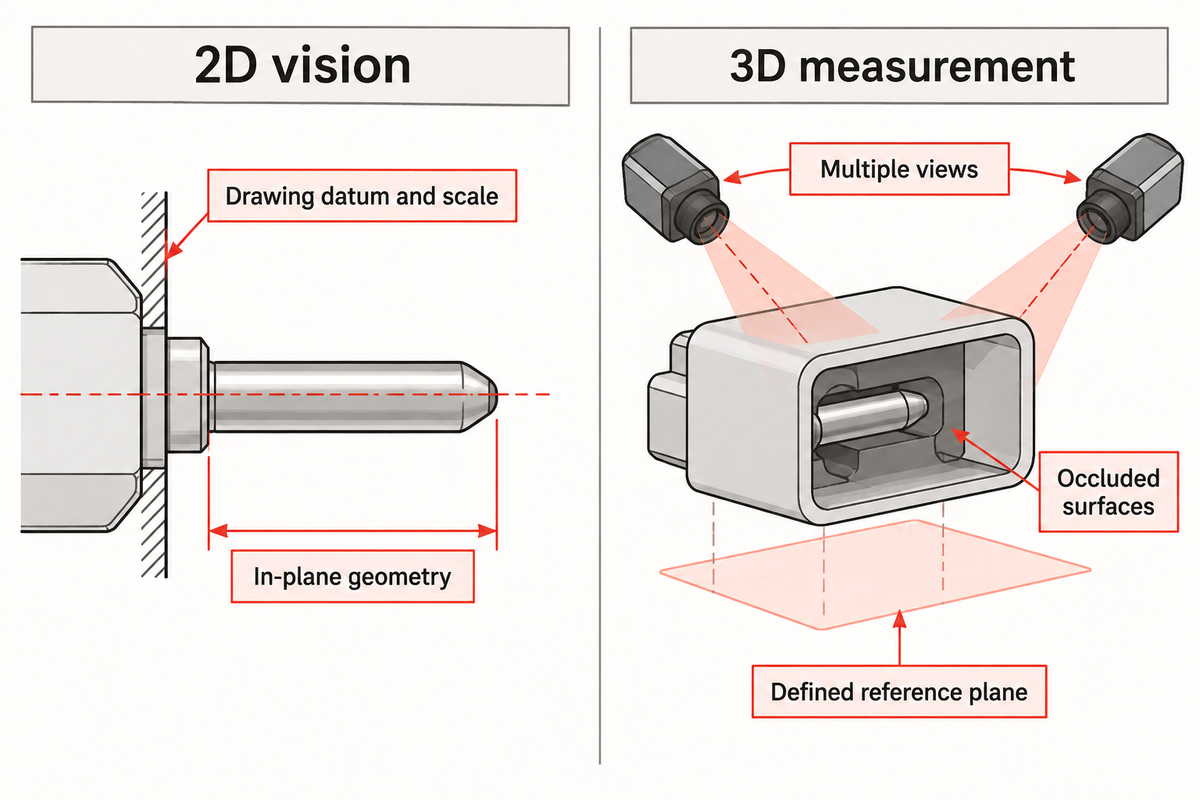
Verwenden Sie 2D-Bildverarbeitung, wenn die Information in einer stabilen Bildebene sichtbar ist. Eine kalibrierte 2D-Seitenansicht kann die Höhe von Kontaktstiften messen, sofern Spitzen und Bezug in der Messebene sichtbar sind. Nutzen Sie eine 3D-Messung, wenn die benötigte Geometrie außerhalb dieser Ebene liegt. Ein komplexer Sensor ist dann sinnvoll, wenn er eine Eigenschaft messen kann, die sich mit einer einfacheren Ansicht nicht erfassen lässt.
2D-Bildverarbeitung
- Eignet sich zur Prüfung von Vorhandensein, Ausrichtung und sichtbaren Oberflächen.
- Misst mit geeigneter Kalibrierung und Positionierung Geometrie in der Bildebene.
- Erfordert die Kontrolle von Perspektive, Fokus und Kontrast.
- Liefert nicht unmittelbar alle Höhenkoordinaten.
3D-Messung
- Eignet sich zur Prüfung von Höhe, Koplanarität und räumlicher Position.
- Misst die Geometrie relativ zu einem festgelegten Bezug.
- Erfordert ausreichenden Zugang, Signalqualität und Kalibrierung.
- Kann mehrere Ansichten erfordern, wenn das Steckergehäuse Abschattungen verursacht.
Im G2-Fall dienten Steckverbinderclips als Bezugsebene und Stifte zur Positionierung der Kontakte. Bei der Prüfung der Steckseite wurden Scans aus entgegengesetzten Richtungen kombiniert. Craig Borsack, Präsident von G2 Technologies, erläuterte das optische Problem.
„Aufgrund der Abschattung durch das Steckergehäuse sind zwei Scans erforderlich, wenn das Teil von einer Seite aus gescannt wird.“
Craig Borsack, G2 Technologies, Vision Systems Design
Zeichnen Sie bei einer abgeschirmten Bauform die Blickrichtung neben dem zu prüfenden Merkmal ein. Ein optischer 3D-Sensor kann nicht durch Wände oder Kontakte hindurchsehen, die seine Sicht blockieren. Mögliche Lösungen sind andere Ansichten, andere Spannvorrichtungen oder ein anderes Messverfahren. Diese Frage des Zugangs ist besonders relevant bei der Montage von blind steckenden Steckverbindern.
Richten Sie das Messkoordinatensystem am Zeichnungsbezug aus. Zusätzliche Messpunkte gleichen einen falsch gesetzten Bezug nicht aus: Die Berechnung muss dieselbe Geometrie beschreiben, die in der Zeichnung festgelegt ist.
Erst ein stabiles Bild, dann KI
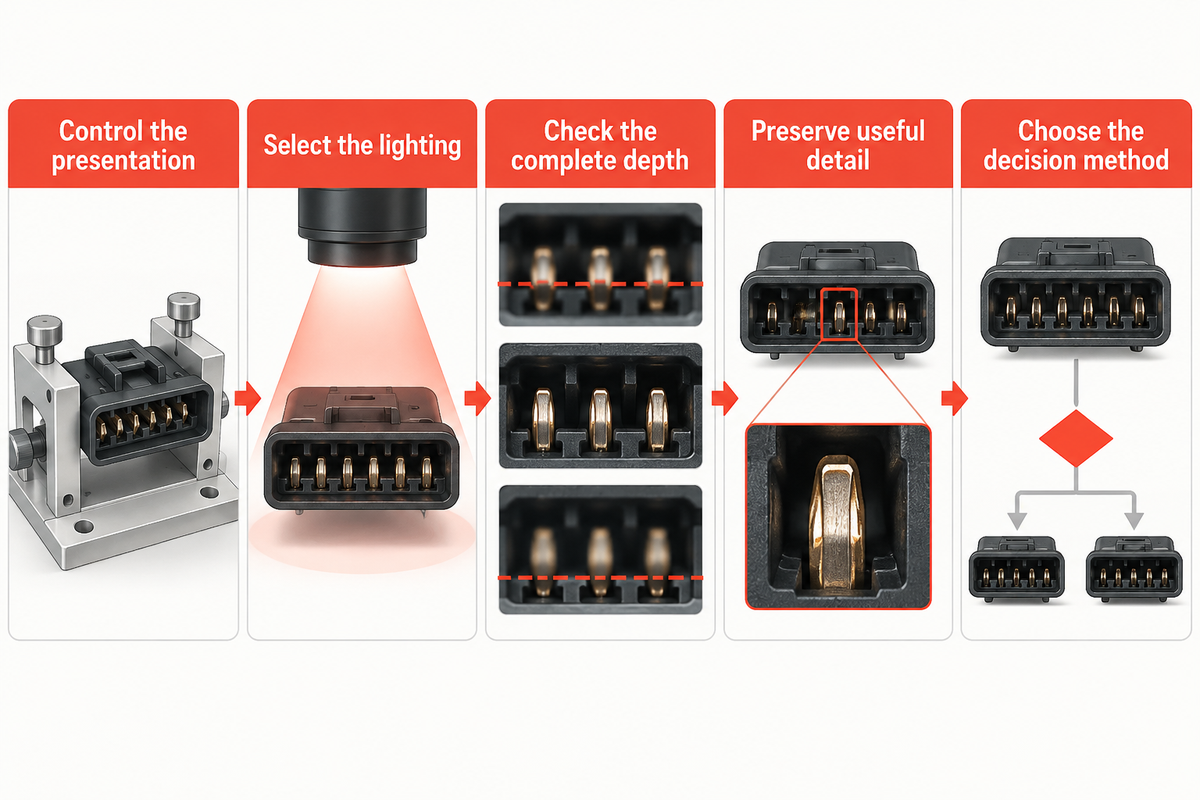
Eine stabile Bildgebung beginnt mit einer wiederholgenauen Teilepositionierung, gleichmäßiger Beleuchtung, korrektem Fokus und ausreichenden Details am Fehler. Regelbasierte Algorithmen eignen sich zur Prüfung klar definierter Merkmale wie Vorhandensein und Position. Deep-Learning-Modelle können bei der Klassifizierung variabler Erscheinungsbilder helfen, sofern die Trainingsbeispiele zulässige Abweichungen von tatsächlichen Fehlern unterscheiden. Auch KI-gestützte Bildverarbeitung ist auf stabile Bildqualität angewiesen.
- Positionierung kontrollieren: Teil lokalisieren, ohne das Merkmal zu verdecken oder eine Verformung zu verursachen.
- Beleuchtung auswählen: Prüfen, wie helle Oberflächen, Vertiefungen und Kanten auf den Beleuchtungswinkel reagieren.
- Die gesamte Tiefenschärfe prüfen: Sicherstellen, dass die relevanten Bereiche der Kontaktstifte erkennbar bleiben.
- Nützliche Details erhalten: Das abschließend verarbeitete Bild einschließlich Größenänderung und Komprimierung beurteilen.
- Entscheidungsverfahren auswählen: Für Maße explizite Messungen und für die visuelle Klassifizierung validierte Modelle zur Beurteilung des Erscheinungsbilds verwenden.
Die Anwendung zur Steckverbindermikroskopie von Evident veranschaulicht, wie schwierig es ist, Kontaktstiftwurzel und -spitze zugleich scharf abzubilden. Dieses optische Problem lässt sich mit Fokus-Stacking angehen, doch die Erfassungs- und Verarbeitungszeit muss in den Prüfzyklus einfließen. Die YOLO-HCS-Studie von 2026 skalierte Bilder während des Trainings von 1536 × 1028 auf 1280 × 1280. Prüfen Sie, ob die Vorverarbeitung den kleinen Fehler erhält, den Sie erkennen müssen. Eine hochauflösende Aufnahme hilft nur, wenn die relevanten Details bei der Verarbeitung erhalten bleiben.
Vergleichen Sie kontrollierte Bilder aus beiden Produktionslosen, einschließlich bekannter Fehler, bevor Sie den Entscheidungsschwellenwert ändern. Verursacht eine neue Beschichtung im Los eine stärkere Reflexion auf zulässigen Anschlusskontakten und weist ein mit einer anderen Oberfläche trainiertes Modell diese Kontakte zurück, korrigieren Sie zunächst eine instabile Beleuchtung. Liegt das veränderte Erscheinungsbild der Anschlusskontakte innerhalb der zulässigen Produktgrenzen, ergänzen Sie die Entwicklungsdaten um Beispiele und wiederholen Sie den unabhängigen Test. Halten Sie die vorherige Rezeptur zum Vergleich verfügbar. Stellen Sie bei einer Anpassung der Rezeptur an die Reflexion sicher, dass die ursprüngliche Fehlerempfindlichkeit erhalten bleibt.
Prüfen Sie beim robotergestützten Beladen die Übergabe an die Prüfspannvorrichtung. Roboterarme können ein Teil nur dann wiederholgenau positionieren, wenn Greif- und Positionieranordnung die Prüfanforderungen erfüllen. Halten Sie den Sichtbereich frei von störenden Hintergrundelementen und prüfen Sie die zulässigen Positionierungsabweichungen.
Optische Prüfung und elektrische Tests getrennt behandeln
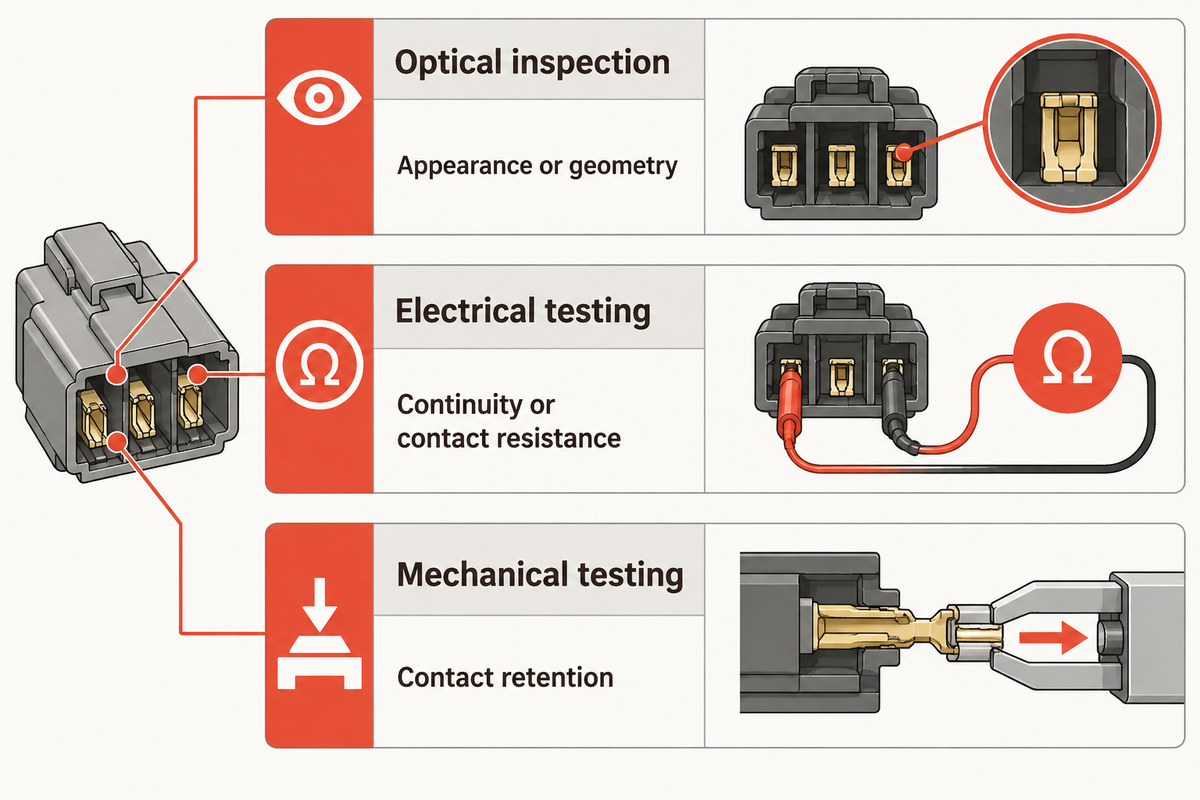
Die optische Prüfung bewertet Erscheinungsbild oder Geometrie. Bei der elektrischen Steckverbinderprüfung werden diese Erkenntnisse oft durch Funktionsmessungen ergänzt. Elektrische Tests bewerten weitere Eigenschaften wie Durchgang oder Kontaktwiderstand. Mechanische Prüfungen bewerten weitere Eigenschaften wie den Kontakthalt. Legen Sie jede erforderliche Eigenschaft separat fest, auch wenn mehrere Messgeräte dieselbe automatisierte Spannvorrichtung und Teilekennung verwenden.
Der BSI-Katalog zur IEC-60512-Reihe führt Sichtprüfung und Maßprüfung als getrennte Prüfgegenstände auf. Wählen Sie die zutreffende Spezifikation und Prüfmethode aus, bevor Sie die Gut-/Ausschussgrenzen festlegen. Ein Bild eines fertig gecrimpten Kontakts ersetzt nicht die elektrische oder mechanische Prüfung, die zum Crimpprozess eines Steckverbinders gehört.
Technischer Hinweis: Messgröße festlegen
Geben Sie für die Kontaktstiftposition gemeinsam Zeichnungsbezug, Messrichtung, Maßtoleranz und Abnahmeregel an. Aussagen über hohe Präzision erfordern eine definierte Messgröße und Nachweise zur Messleistung. Die Auflösung einer Kamera ist keine Maßtoleranz. Ist die Messunsicherheit in der Nähe eines Grenzwerts relevant, dokumentieren Sie ihre Auswirkungen auf die Abnahme, statt jede angezeigte Dezimalstelle als exakt zu behandeln.
Die Prüfung von Glasfasersteckverbindern erfordert einen eigenen Prüfumfang. IEC 61300-3-35:2022 behandelt Verschmutzungen, Kratzer und Fehler an Glasfaserschnittstellen. Die Norm besagt, dass die Sichtprüfung die Messung von Dämpfung, Rückflussdämpfung und Stirnflächenparametern ergänzt. Für eine Keramikferrule und eine optische Faser gelten daher andere Prüfkriterien als für elektrische Steckverbinder-Kontaktstifte. Eine Anleitung zur automatisierten Glasfaser-Steckverbindermontage finden Sie unter Montage von Glasfasersteckverbindern.
Fehlausschuss und übersehene Fehler validieren
Validieren Sie das System mit unabhängig klassifizierten Gutteilen und Fehlerteilen und weisen Sie die Ergebnisse getrennt aus. Ein Fehlausschuss liegt vor, wenn das System ein Gutteil ausschleust. Ein übersehener Fehler liegt vor, wenn das System ein fehlerhaftes Teil annimmt. Die jeweiligen Raten beantworten unterschiedliche Fragen: Wie oft ist eine unnötige Nachprüfung erforderlich? Wie häufig bleiben Fehler unentdeckt?
Lassen Sie eine qualifizierte prüfende Person die Referenzklassifizierungen festlegen und strittige Kennzeichnungen klären. Fixieren Sie die Rezeptur vor dem abschließenden Test. Halten Sie die physischen Teile zur Prüfung der Rezeptur getrennt von den Teilen, die zum Trainieren oder Abstimmen des Modells verwendet werden. Wiederholte Bilder desselben Steckverbinders sind keine unabhängigen Produktionsbeispiele. Das KI-Bewertungsprogramm des NIST nutzt Blinddaten und eine abgeschottete Umgebung, um eine Verunreinigung von Trainings- und Testdatensätzen zu verringern. Gehen Sie bei Steckverbindermustern ebenso vor.
| Prüfbedingung | Zu berücksichtigen | Getrennt erfassen |
|---|---|---|
| Bekannte Gutteile aus der Produktion | Übliche zulässige Abweichungen im Erscheinungsbild | Fehlausschuss / bekannte Gutteile |
| Bekannte Fehlerteile | Jede erforderliche Fehlerklasse | Übersehene Fehler / Fehlerteile dieser Klasse |
| Maße nahe am Grenzwert | Referenzgemessene Teile nahe am Grenzwert | Entscheidung und Referenzmessung |
| Wiederholte Positionierung | Dasselbe Teil entladen und erneut laden | Messstreuung und Änderungen der Klassifizierung |
| Unterschiedliche Produktionslose | Zulässige Abweichungen bei Oberfläche und Formgebung | Ergebnisse nach Los |
| Unterschiedliche Schichten oder Tage | Repräsentative Betriebsbedingungen | Drift und Änderungen zwischen Durchläufen |
| Rezepturwechsel | Produktvarianten und gezielte Verwechslung | Auswahl- und Identifikationsfehler |
| Fehlende Datenerfassung | Kein Bild oder unvollständige Messung | Rückhalte-/Ausschleusreaktion |
| Prüfung des Ausschusswegs | Bekannte Fehlerteile durch die Weiterleitung führen | Bestätigter Zielort |
| Neustart und Wiederanlauf | Unterbrochene Zyklen und wartende Teile | Identität und Einstufung nach dem Wiederanlauf |
Die Messleitlinie des NIST unterscheidet kurzfristige Wiederholbarkeit von Schwankungen zwischen Tagen und Durchläufen. Bei stabilen Wiederholmessungen während der Einrichtung wird die kurzfristige Wiederholbarkeit des Messsystems sichtbar. Für längerfristige Schwankungen vergleichen Sie Messwerte über mehrere Produktionsschichten hinweg. Unterscheiden Sie zufällige Abweichungen innerhalb eines Durchlaufs von gleichbleibenden Verschiebungen zwischen Durchläufen. Informationen dazu, wie sich Messunsicherheit und Abnahmegrenzen auf das Risiko auswirken, nichtkonforme Teile anzunehmen oder konforme Teile abzulehnen, bietet ISO/IEC Guide 98-4. Die Abnahmegrenzen lassen sich so festlegen, dass beide Risiken abgewogen werden.
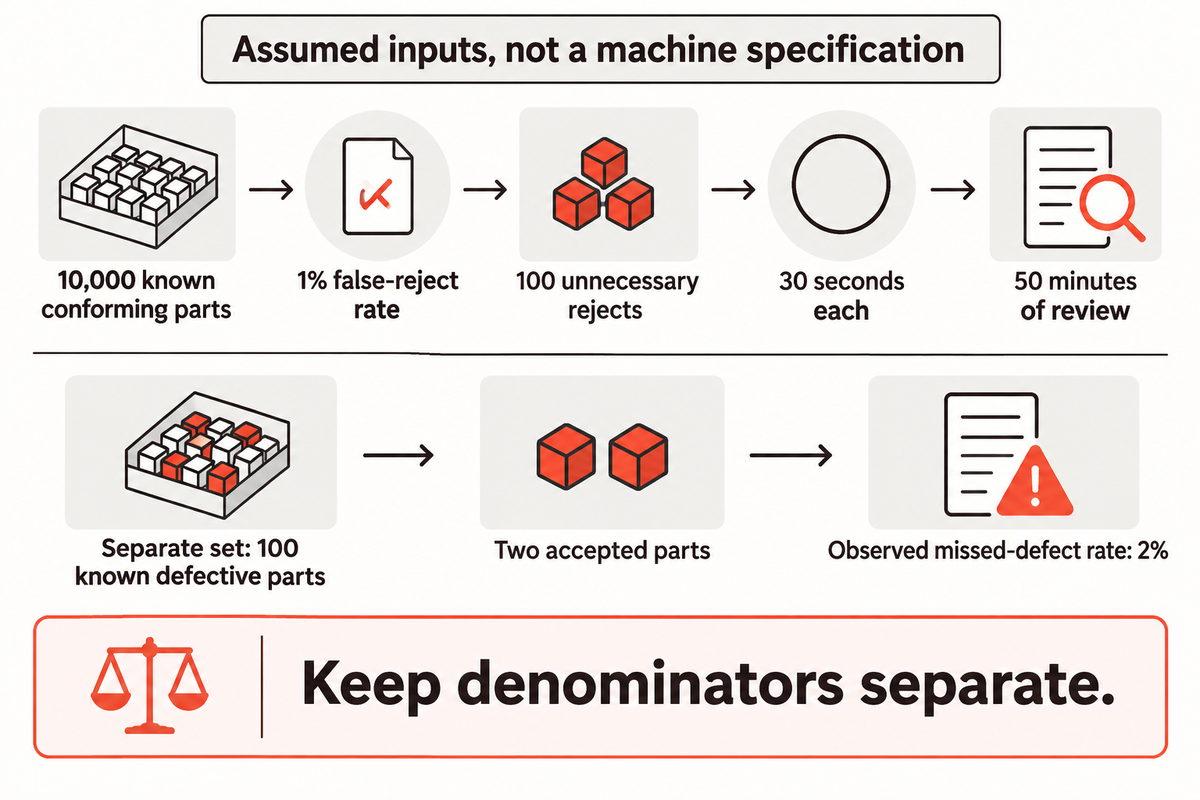
Rechenbeispiel mit angenommenen Werten, keine Maschinenspezifikation: Prüfen Sie 10.000 nachweislich konforme Teile bei einer Fehlausschussrate von 1 %. Dadurch entstehen 100 unnötige Ausschussteile. Bei einer Nachprüfung von je 30 Sekunden beträgt der Prüfaufwand 50 Minuten. Bei einer separaten Prüfserie mit 100 bekannten Fehlerteilen führen zwei angenommene Teile zu einer beobachteten Fehlerrate von 2 %. Die Bezugsgrößen der Stichproben müssen getrennt bleiben.
Geben Sie Stichprobenumfang, beobachtete Raten und zugehörige Konfidenzgrenzen für eine endliche Stichprobe zusammen mit der Fehlerverteilung und den Betriebsbedingungen an. Die Binomialverteilungshinweise des NIST erläutern, warum eine Normalapproximation bei kleinen Stichproben oder wenigen Fehlern ungeeignet sein kann. Werden keine übersehenen Fehler beobachtet, lässt sich die Leistung im Produktionsbetrieb dennoch nicht mit Sicherheit bestimmen.
Prüfergebnisse mit der Liniensteuerung verknüpfen
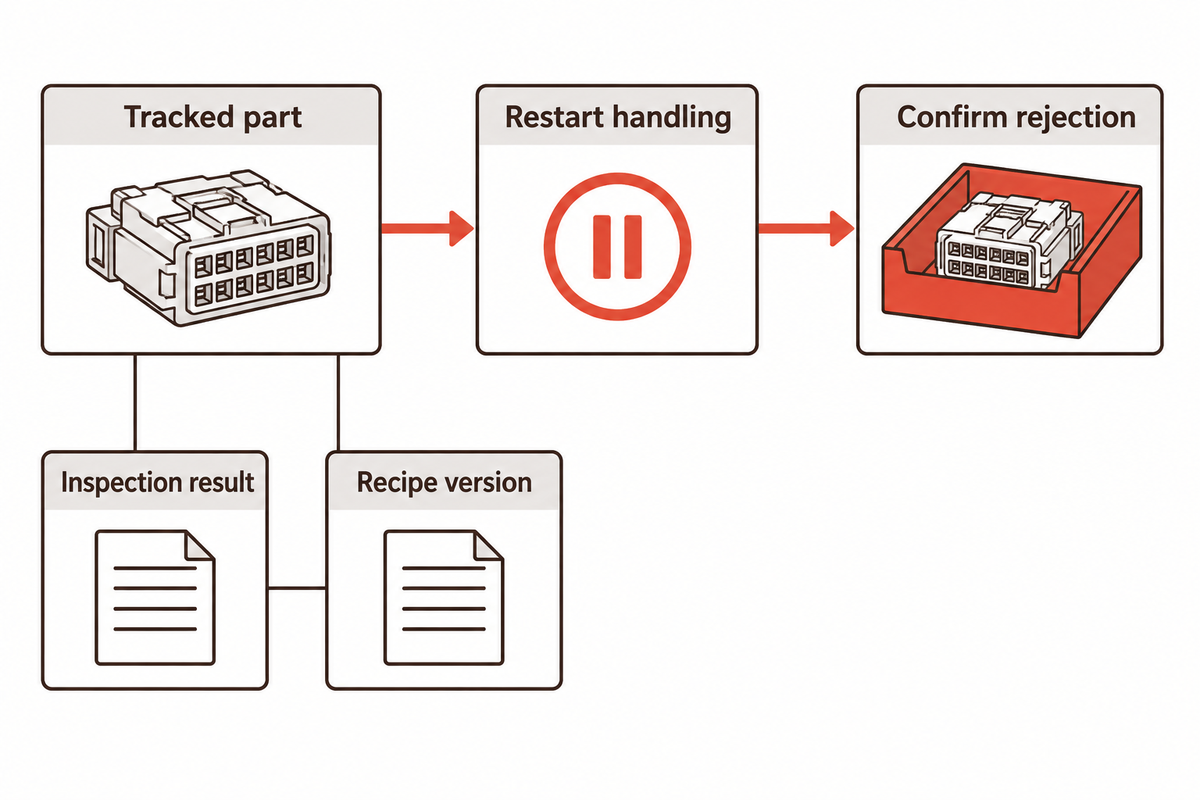
Bei der Linienintegration muss das Prüfergebnis bis zur Bestätigung des endgültigen Zielorts mit dem zugehörigen physischen Steckverbinder verknüpft bleiben. Legen Sie fest, was bei fehlendem Bild, verspätetem Ergebnis, fehlgeschlagener Identifikation oder nicht verfügbarem Ausschussbehälter geschieht. Berücksichtigen Sie diese Fälle als Betriebsbedingungen im Steuerungsplan.
- Jedes Ergebnis einem verfolgten Teil oder einer kontrollierten Position in der Spannvorrichtung zuordnen.
- Auslöser-, Belegt-, Fertig- und Ergebnissignale mit festgelegtem Timing austauschen.
- Ausschleusung bestätigen, statt sich allein auf den Ausschleusbefehl zu verlassen.
- Rezepturversion, Messwerte und aussagekräftige Fehlerbilder zusammen mit der Kennung speichern.
- Den Umgang mit Teilen festlegen, die sich beim Neustart noch zwischen Prüfstation und Ausschleusung befinden.
Zum Beispiel: Bei einer Prüfung nach einer Kontaktstifteinpressmaschine wird ein fehlender Kontakt erkannt, bevor das Teil den Ausschleuspunkt erreicht, kommt das Förderband zum Stillstand. Wenn die Neustartlogik die Ergebniswarteschlange falsch weiterschaltet, kann der nächste gute Steckverbinder ausgeschleust werden, während das fehlerhafte Teil weiterläuft. Simulieren Sie diese Unterbrechung bei der Abnahmeprüfung des Gesamtsystems. Bestätigen Sie außerdem den Zielort des fehlerhaften Teils und den Verbleib der benachbarten Teile. Mit diesem Test wird die Verknüpfung von Prüfung und Teilehandhabung geprüft; eine Kontrolle gespeicherter Bilder allein würde den Weiterleitungsfehler nicht aufdecken.
Bediener benötigen klare Anweisungen für zurückgehaltene Teile und beschädigte Steckverbinder. Legen Sie fest, wer ein geprüftes Teil freigeben darf, wer Nacharbeit genehmigt und wie die anschließende Prüfung dokumentiert wird. Prüfpersonal sollte das relevante Bild und den Fehlergrund sehen können, nicht nur eine unerklärte rote Anzeige.
Projektumfang vor dem Kostenvergleich festlegen
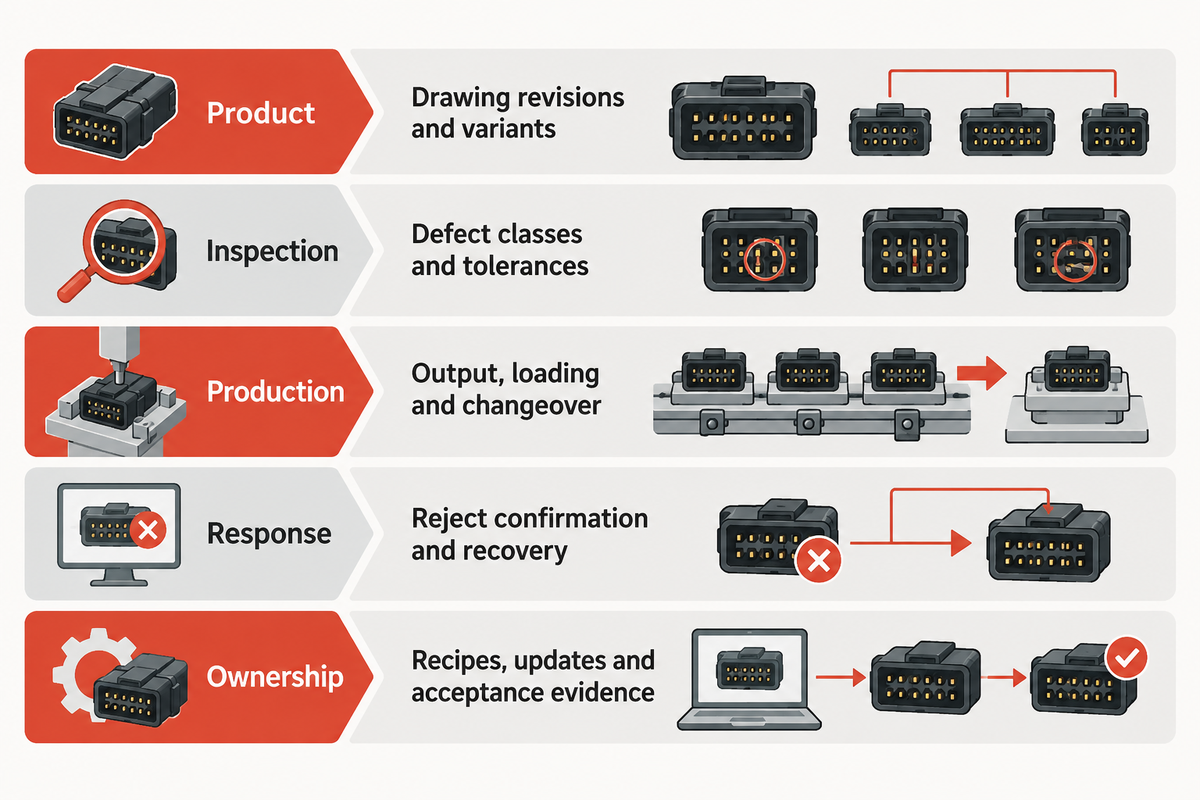
Vergleichen Sie Angebote für denselben Prüfumfang, Produktmix, Handhabungsaufwand und dieselben Abnahmetests. Zu den Kosten gehören Spannvorrichtungen, Beleuchtung, Messgeräte, Software, Steuerungstechnik, Umrüstung und Support. Auch der Prüfaufwand zählt: Eine Station, die Fehler erkennt, aber eine große Warteschlange mit Fehlausschuss erzeugt, kann die Arbeit lediglich an nachgelagerte Prozesse verlagern, statt sie zu beseitigen.
VDI/VDE/VDMA 2632 Teil 2:2024-11 erläutert Anforderungen und Systemspezifikationen für die industrielle Bildverarbeitung. Im Mittelpunkt stehen das Erkennen und Kommunizieren von Einflussfaktoren sowie der Umgang mit ihnen in frühen Projektphasen gemeinsam mit dem Projektpartner. Käufer und Verkäufer sollten die Spezifikation gemeinsam erarbeiten, damit sich Angebote vergleichen lassen.
- Produkt: Zeichnungsrevisionen, Varianten, Kontaktgeometrie und zulässige kosmetische Abweichungen.
- Prüfung: Fehlerklassen, Messgrößen, Toleranzen und Methoden zur Kennzeichnung der Referenzteile.
- Produktion: erforderliche Ausbringung, Beladungsmethode, Umrüstungshäufigkeit und verfügbarer Platz.
- Reaktion: Bestätigung der Ausschleusung, Prüfablauf, Rückverfolgbarkeit und Verhalten beim Wiederanlauf.
- Verantwortung: Zuständigkeit für Rezepturen, Modellaktualisierungen, Spannvorrichtungen, Ersatzteile und Abnahmenachweise.
Fragen Sie Anbieter, ob sie den gesamten Zyklus aufschlüsseln können, einschließlich Beladen, Stabilisieren, Datenerfassung, Verarbeitung, Weiterleitung und Einstufung. Manche Schritte laufen parallel, andere beanspruchen dieselbe Stationszeit. Bei hohen Produktionsmengen können Prüfwarteschlangen zu einem eigenen Engpass werden. Die Profilrate eines Sensors entspricht nicht der Rate, mit der vollständige Steckverbinder geprüft werden. Bewerten Sie Geschwindigkeit und Effizienz anhand einer repräsentativen Serie und berücksichtigen Sie Unterbrechungen und Wiederanlauf. Nutzen Sie die Methodik, um Stillstandszeiten und Durchsatz zu erläutern.
Für die Finanzplanung rechnen Sie den dokumentierten Aufwand durch Fehlausschuss mit Ihrem eigenen Lohnsatz in Betriebskosten um. Berücksichtigen Sie Prüfaufwand bei der Schätzung der durch Automatisierung erzielten Einsparungen. Die Qualitätssicherung sollte die Ergebnisse nach Fehlerklasse aufbewahren. Der Einkauf sollte Umfang und Support gleichartig vergleichen. Die technische Leitung kann anschließend die Zuständigkeit für Änderungen festlegen, die sich auf die Steckverbinderprüfung auswirken. Sind diese Punkte geklärt, können Sie die Lösungen von ZEUEE zur automatisierten Steckverbinderprüfung in Betracht ziehen.
Neue Entwicklungen bei der Steckverbinderprüfung verstehen
Neuere Arbeiten zur Steckverbinderprüfung befassen sich mit kleinen Fehlern, dichten Kontaktstiftanordnungen und der Wiederverwendung früherer Arbeitsergebnisse. Hochleistungsrechner und Rechenzentrumshardware zählen zu den Anwendungsbereichen dieser Forschung. Bewerten Sie die Verfahren anhand der Ergebnisse nach Fehlerklasse, der Bildbedingungen und tests zur Übertragbarkeit.
Die Ankündigung von Instrumental aus dem März 2026 beschreibt, wie Daten von Kontaktstiftpositionen zu einem gemeinsamen Modell für Steckverbinder mit hoher Kontaktdichte zusammengeführt werden. So können Teams wiederkehrende Merkmale durch Erkenntnisse aus anderen Positionen besser beherrschen. Zugleich wird eine Versionskontrolle der Rezepturen wichtiger, wenn Modelle an mehreren Produktionsstandorten eingesetzt werden.
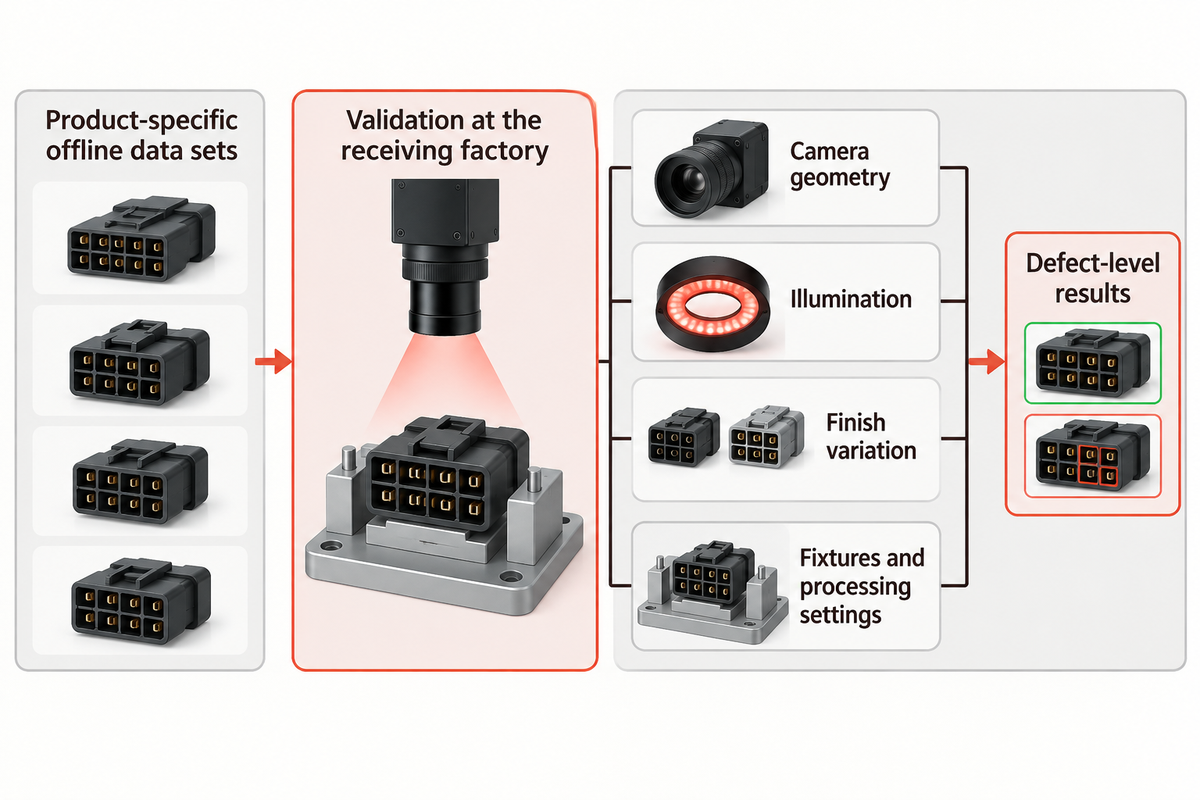
Die YOLO-HCS-Studie von 2026 zu Steckverbinder-Anschlusskontakten untersucht die Erkennung kleiner Fehler anhand von Datensätzen mit 177 und 633 Originalbildern. Die Studie unterscheidet zwischen Bildanzahl und annotierten Fehlerinstanzen und behandelt den Klassenungleichgewicht. Sie bewertet die Erkennung kleiner Fehler anhand produktspezifischer Offline-Datensätze. Nutzen Sie die Behandlung von Bildanzahl, Fehlerinstanzen und Klassenungleichgewicht, um Prüfungen zu planen und die Produktionsausbeute unter realen Betriebsbedingungen zu bewerten.
Lässt sich dasselbe Modell in verschiedenen Fabriken einsetzen?
Ein Modell kann übertragen werden, muss jedoch im empfangenden Werk anhand der dort akzeptierten Teile und Fehlerbeispiele validiert werden. Vergleichen Sie Kamerageometrie, Beleuchtung, Oberflächenabweichungen, Spannvorrichtungen und Verarbeitungseinstellungen. Legen Sie für die Abnahmeprüfung eine Version fest, dokumentieren Sie Abweichungen zum Entwicklungsstandort und behalten Sie einen kontrollierten Weg für spätere Aktualisierungen bei.
Vergleichen Sie KI-gestützte Prüflösungen anhand der Ergebnisse für die für das Produkt relevantesten Fehler, denn ein Modell kann insgesamt besser abschneiden als ein anderes und zugleich einen seltenen Fehler weniger zuverlässig erkennen. Bewerten Sie Leistung und Zuverlässigkeit, indem Sie die Ergebnisse auf Fehlerebene für die relevanten Betriebsbedingungen vergleichen. Auch für Anomalieerkennung und Segmentierung sind Abnahmekriterien erforderlich: Das Hervorheben eines ungewöhnlichen Bereichs ist nur dann hilfreich, wenn das Produktionspersonal weiß, wie sich dieser Bereich auf die Entscheidung über die weitere Behandlung auswirken soll.
Häufig gestellte Fragen
Was sind Bildverarbeitungssysteme zur Prüfung?
Bildverarbeitungssysteme zur Prüfung nutzen Kameras, Beleuchtung und Software, um sichtbare Produktmerkmale zu bewerten. Bei Steckverbindern können sie das Vorhandensein und die Ausrichtung von Anschlusskontakten, den Oberflächenzustand und Beschriftungen prüfen. Eine vollständige Installation erfordert außerdem eine kontrollierte Teilezuführung und eine Reaktion auf das Prüfergebnis, beispielsweise Ausschleusung oder Nachprüfung. Höhenmessungen erfordern eine geeignete Messanordnung und lassen sich nicht mit einem gewöhnlichen Bild von oben durchführen.
Was ist eine In-Line-Prüfung?
Bei einer In-Line-Prüfung wird ein Werkstück direkt im Fertigungsfluss geprüft, statt es in einen separaten Prüfraum zu bringen. Bei Steckverbindern kann die Station direkt nach dem Einsetzen der Anschlusskontakte oder vor dem Verpacken prüfen. Das Prüfergebnis muss dem richtigen Werkstück zugeordnet bleiben, und die Fertigungslinie muss sicherstellen, dass ausgeschleuste Teile am vorgesehenen Ziel ankommen.
Ist die Automatisierung der Steckverbinderprüfung erforderlich?
Nicht unbedingt: Die Automatisierung ist eine Entscheidung für den Prozess und richtet sich nach der Produktzeichnung, den Kundenanforderungen, den Fehlerrisiken und den Produktionsanforderungen. Die Vorgabe, ein Merkmal zu prüfen, schreibt nicht automatisch eine Kamera oder eine automatisierte Station vor. Entscheiden Sie sich für die Automatisierung, wenn sich nachweisen lässt, dass die erforderlichen Prüfungen bei der vorgesehenen Taktleistung zuverlässig durchgeführt werden können und der Umgang mit Fehlern sowie unsicheren Ergebnissen dokumentiert ist.
Wo kommt die Automatisierung der Steckverbinderprüfung zum Einsatz?
Sie kommt in der Steckverbinder- und Elektronikfertigung zum Einsatz, wenn sich Teile gleichbleibend zuführen lassen und die Abnahmemerkmale sichtbar oder messbar sind. Zu den Anwendungen zählen die Prüfung des Vorhandenseins von Anschlusskontakten, ihrer Ausrichtung, des Zustands des Steckergehäuses und der Beschriftungen. Für verdeckte Merkmale ist eine weitere Ansicht oder ein anderes Prüfverfahren erforderlich.
Wie oft sollte ein Prüfsystem überprüft werden?
Überprüfen Sie das System nach Änderungen an Spannvorrichtungen, Beleuchtung, Software oder Maschinenrezepturen sowie nach Wartungsarbeiten. Legen Sie regelmäßige Prüfintervalle anhand des Prozessrisikos, der Anlagenstabilität und des Prüfplans fest und passen Sie sie anhand tatsächlicher Abweichungen und Fehler an. Halten Sie bekannte Referenzteile oder ein anderes Prüfverfahren unter Kontrolle. Eine planmäßige Überprüfung sollte sowohl die Messung oder Klassifizierungsentscheidung als auch die physische Ausschleusung bestätigen. Selbst wenn eine Kamera ein fehlerhaftes Teil korrekt erkennt, kann es weitergeleitet werden, wenn die Ausschleusung nicht funktioniert.
Kann eine Kamera Kontaktstifte prüfen, die im Inneren eines Steckverbinders verborgen sind?
Ja, sofern ein nutzbarer optischer Zugang zum zu prüfenden Kontaktstift besteht. Die Wände des Steckverbinders und benachbarte Kontaktstifte können diesen Zugang versperren. Zusätzliche Ansichten, Spiegel oder ein anderes Sensorverfahren können helfen, doch ein 3D-Sensor macht nicht automatisch jede verdeckte Oberfläche oder jeden Kontakt sichtbar.
Welche Muster sollte ein Lieferant vor der Angebotserstellung erhalten?
Stellen Sie repräsentative Serienteile, die aktuelle Zeichnung, die erforderlichen Prüfungen sowie bekannte Fehler mit abgestimmten Klassifizierungen bereit. Berücksichtigen Sie zulässige Abweichungen, etwa beim Erscheinungsbild der Beschichtung, bei Formmarken und bei verschiedenen Steckverbindervarianten. Ergänzen Sie Angaben zur vorgesehenen Taktleistung, zu Handhabungsbeschränkungen und zur erforderlichen Ausschleusung fehlerhafter Teile. Muster nahe den Grenzwerten sind hilfreich: Ein fehlender Kontaktstift lässt sich möglicherweise leicht erkennen, während eine geringe Positionsabweichung schwieriger zu beurteilen ist. Vereinbaren Sie vor der Bewertung eines vorgeschlagenen Systems, wie die Muster gekennzeichnet werden.
Erstellen Sie Ihr Briefing zur Steckverbinderprüfung
Bringen Sie Ihre Steckverbinderzeichnungen, Produktvarianten, Fehlerbeispiele und die erforderliche Taktleistung in das Gespräch über die Anlage ein. Diese Angaben helfen dabei, den Prüfumfang und die Abnahmeprüfung festzulegen. Erfahren Sie mehr über ZEUEE oder senden Sie uns die Projektdetails, um einen passenden nächsten Schritt zu besprechen.
Besprechen Sie Ihre PrüfanforderungenReferenzen und Quellen
- Vision Systems Design: Anwendung zur Prüfung der Stifthöhe bei G2-Steckverbindern.
- BSI: Katalog der Prüfungen und Messungen nach IEC 60512.
- IEC: 61300-3-35:2022, Prüfung der Stirnfläche von Glasfasern.
- NIST: Bewertung von KI-Technologien; Messvariabilität; exakte binomiale Konfidenzgrenzen.
- ISO: Leitfaden 98-4, Messunsicherheit bei der Konformitätsbewertung.
- VDI/VDE/VDMA: 2632 Teil 2:2024-11, Spezifikationen für die industrielle Bildverarbeitung.
- Lin et al.: YOLO-HCS zur Erkennung von Fehlern an Anschlusskontakten, 2026.
Die angenommenen Beispiele sind Erläuterungsszenarien und keine Produktionsmesswerte von ZEUEE. Systeme und Forschungsergebnisse Dritter bleiben den jeweiligen Organisationen zugeordnet.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend